Разработка конструкции цифрового синтезатора частотно–модулированных сигналов
 -
резонансная
колебаний
печатной платы,
Гц.
Подставив значения, получим:
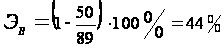 .
Таким образом, можно сказать, что спроектированное устройство на 44% защищено от вибрационных.
3.7 Описание уточненного окончательного варианта компоновки и конструкции синтезатора
Компоновка блока - размещение на плоскости и в пространстве различных компонентов (радиодеталей, микросхем, блоков, приборов) ЭВА - одна из важнейших задач при конструировании, поэтому очень важно выполнить рациональную компоновку элементов на самых ранних стадиях разработки ЭВА.
Основная задача, решаемая при компоновке ЭВА - это правильный выбор форм, основных геометрических размеров, ориентировочное определение веса и расположения в пространстве любых элементов или изделий радиоэлектронной аппаратуры. На практике задача компоновки ЭВА чаще всего решается при использовании готовых элементов с заданными формами, размерами и весом, которые должны быть расположены в пространстве или на плоскости с учетом электрических, магнитных, механических, тепловых и других видов связей.
Имея принципиальную схему и компоновочный эскиз функционального узла, можно еще до разработки рабочих чертежей и изготовления лабораторного макета оценить возможный характер и величину паразитных связей, рассчитать тепловые режимы узла и его элементов, выполнить расчет надежности с учетом не только режимов работы схемы (электрические коэффициенты перегрузки), но и с учетом рабочих температур элементов. Методы компоновки элементов ЭВА можно разбить на две группы: аналитические и модельные. К первым относятся численные (аналитические) и номографические, основой которых является представление геометрических параметров и операций с ними в виде чисел.
Ко вторым относятся аппликационные, модельные, графические и натурные методы, основой которых является та или иная физическая модель элемента, например в виде геометрически подобного тела или обобщенной геометрической модели. Основой для всех является рассмотрение общих аналитических зависимостей. При аналитической компоновке мы оперируем с численными значениями различных компоновочных характеристик: геометрическими размерами элементов, их объемами, весом, энергопотреблением и т.п. Зная соответствующие компоновочные характеристики элементов изделия и законы их суммирования, можно вычислить компоновочные характеристики всего изделия и его частей. Элементы, которые содержит разрабатываемый печатный узел, приведены в таблице 3.9.
Таблица 3.9 - Перечень элементов и их площади и массы.
| Наименование элемента |
|
|
|
|
| 1 | 2 | 3 | 4 | 5 |
| Резисторы МЛТ | 5 | 14 | 70 | 8 |
| Конденсатор К53-1А | 5 | 16 | 80 | 15 |
| DIP14 | 7 | 146,25 | 1023,75 | 20 |
| DIP16 | 7 | 152 | 1064 | 22 |
| DIP24 | 7 | 442,5 | 3097,5 | 30 |
| DIP40 | 5 | 680,5 | 3402,5 | 54 |
| DIP64 | 1 | 978,25 | 978,25 | 72 |
| Разъем (40 конт.) | 1 | 150 | 150 | 50 |
| Разъем (20 конт.) | 3 | 75 | 225 | 25 |
 ,
шт.
 ,
мм2
 ,
мм2
 гр.
Общая площадь, занимаемая компонентами с учетом припусков вокруг каждого элемента, обусловленных шириной контактных площадок, равна – 13400 мм2. С учетом коэффициента заполнения площадь платы равна: 26800 мм2. При проектировании печатного узла одним из наиболее важных критериев оптимизации является правильная компоновка, т.е. максимальное использование площади печатной платы при минимально возможных ее размерах.
Исходя из этого, выбираем площадь платы равную 280х150мм.
4 РАЗРАБОТКА ВОПРОСОВ ТЕХНОЛОГИИ ИЗГОТОВЛЕНИЯ СИНТЕЗАТОРА
Типовая структура технологического процесса изготовления модуля включает следующие операции: входной контроль элементов и печатных плат, подготовка к монтажу, установка комплектующих элементов на плату, нанесение флюса и его сушка, пайка, очистка от остатков флюса, контрольно - регулировочные работы, технологическая тренировка, маркировка, герметизация и приемо-сдаточные испытания. Сборка осуществляется согласно ГОСТ 23887-79.
Входной контроль — это технологический процесс проверки поступающих на завод ЭРЭ, ИМС и ПП по параметрам, определяющим их работоспособность и надежность перед включением этих элементов в производство. Входной контроль комплектующих элементов может быть как 100 % так и выборочным.
Подготовка ЭРЭ и ИМС включает распаковку элементов, выпрямление, зачистку, формовку, обрезку и лужение выводов, размещение элементов в технологической таре. Для проведения подготовительных операций разработано много типов технологического оборудования и оснастки. В условиях мелкосерийного производства подготовка осуществляется пооперационно с ручной подачей элементов.
Установка элементов на печатные платы в зависимости от характера производства может выполняться вручную, механизированным и автоматизированными способами.
Нанесение флюса на плату может осуществляться различными способами (кистью, погружением, потягиванием, распылением, вращающимися щетками, пенное и волной). Нанесенный слой флюса перед пайкой просушивается при температуре 353…375 К, а плата подогревается.
Групповая пайка элементов со штыревыми выводами производится волной припоя на автоматизированных установках модульного типа.
Процесс групповой пайки начинаются с подготовки поверхности ПП, которая заключается в зачистке мест пайки и обезжиривании. Зачистку выполняют эластичными кругами с абразивным порошком или металлическими щетками. Затем поверхность платы обезжиривают в растворе спирта с бензином и обдувают воздухом. Защита участков платы не подлежащих пайке, осуществляется маской из бумажной ленты, пропитанной костным клеем. Маску приклеивают к плате так, чтобы места пайки не выходили за пределы отверстий в маске. Вместо бумажной маски можно применять слой краски, наносимой через сетчатый трафарет. Краска должна противостоять непосредственному воздействию расплавленного припоя, температура которого доходит до 260 ° С.
Следующим этапом является нанесение флюса и подогрев платы, который удаляет влагу и уменьшает термический удар в момент погружения платы в расплавленный припой.
Пайка волной представляет собой процесс, при котором нагрев спаиваемых материалов, помещенных над ванной, и подача припоя к месту соединения осуществляется стоячей волной припоя возбуждаемой в ванне. При пайке волной припоя устраняется возможность быстрого окисления припоя и температурных деформаций платы.
Заключительной операцией групповой пайки является удаление маски. Для этого ПП погружают на 0.8 … 0.9 ее толщины в ванну с горячей водой ( t=40 ° С) и выдерживают до тех пор, пока она не отклеится (2…3 мин). Затем плату обдувают горячим воздухом до полного высыхания.
Удаление остатков водорастворимых флюсов осуществляется путем промывки плат в проточной горячей воде с использованием мягких щеток или кистей. Следы канифольных флюсов удаляют промывкой в течении 0.5 … 1 мин, в таких растворителях, как спирт, смесь бензина и спирта (1:1), трихлорэтилен и др.
Выходной контроль можно условно разделить на три последовательных этапа:
первый:
визуальный контроль правильности сборки и качества паяных соединений;
второй:
контроль правильности монтажа и поиск неисправностей;
третий:
функциональный контроль.
Ориентировочный технологический процесс сборки модуля приведен в таб. 4.1.
Таблица 4.1. – Tехнологический процесс сборки модуля
|
№ операции |
Наименование и содержание. |
Оборудование и приспособления. |
|
|
Входной контроль микросхем и ПП. | Лупа 10X , стенд. |
|
|
Защита маркировки. | Вытяжной шкаф, ванна. |
|
|
Формовка и обрезка выводов. | Приспособление. |
|
|
Лужение выводов. Флюсовать выводы погружением во флюс ФСКП. Лудить выводы припоем ПОС-61. | Ванна. |
|
|
Подготовка ПП к сборке. Лудить контактные площадки. | Ванна для обезжиривания. |
|
|
Установка элементов на ПП. | Верстак, стойки технологические. |
|
|
Пайка выводов элементов к ПП. | |
|
|
Контроль электрических параметров. Настройка. | Стенд, комплект измерительных приборов. |
|
|
Влагозащита. Покрытие лаком УР-23Т или Э-4100. | |
|
|
Контроль электрических параметров. |
4.1 Разработка технологической схемы сборки
Так как в ТЗ задано разработать технологическую схему сборки, то будет правильным уделить ей внимание и в записке.
Технологическим процессом сборки называют совокупность операций, в результате которых детали соединяются в сборочные единицы, блоки, стойки, системы и изделия. Простейшим сборочно-монтажным элементом является деталь, которая согласно ГОСТ 2101-68 характеризуется отсутствием разъёмных и неразъёмных соединений.
Проектирование технологических процессов осуществляется для изделий конструкция которых отработана на технологичность, и включает в общем случае комплекс взаимосвязанных работ:
- разработка технологической схемы общей сборки;
- разработка технологической схемы сборки блоков и сборочных единиц;
- анализ типовых технологических процессов и определение последовательности и содержания технологических операций (маршрут сборки);
- выбор технологического оборудования и оптимального варианта технологического процесса по себестоимости или производительности;
- выбор или заказ средств технологического оснащения;
- назначение и расчёт режимов сборки;
- нормирование операций технологического процесса;
- определение профессий и квалификации исполнителей;
- выбор средств автоматизации и механизации операций технологического процесса и внутрицеховых средств транспортирования;
- организация производственных участков, составление планировок;
- оформление рабочей документации на технологические процессы.
Технологическая схема сборки изделия является одним из основных документов, составляемых при разработке технологического процесса сборки. Расчленение изделия на сборочные элементы проводят в соответствии со схемой сборочного состава, при разработке которой руководствуются следующими принципами:
- схема составляется независимо от программы выпуска изделия на основе сборочных чертежей, электрической и кинематической схем изделия;
- сборочные единицы образуются при условии независимости их сборки, транспортировки и контроля;
- минимальное число деталей, необходимое для образования сборочной единицы первой ступени сборки, должно быть равно двум;
- минимальное число деталей, присоединяемых к сборочной единице данной группы для образования сборочного элемента следующей ступени, должно быть равно единице;
- схема сборочного состава строится при условии образовании наибольшего числа сборочных единиц;
- схема должна обладать свойством непрерывности, т.е. каждая последующая ступень сборки не может быть осуществлена без предыдущей.
Различают две основных технологических схемы сборки: веерного типа и с базовой деталью. Первая из них показывает ступени сборки и из каких деталей они образуются. Достоинством такой схемы является её простота и наглядность, но она не отражает последовательности сборки.
Более наглядной и отражающей последовательности процесса сборки является схема с базовой деталью. В качестве базовой детали выбираются платы, панели, шасси или другие детали, с которых начинается сборка. Направление движения деталей и узлов на схемах показывается стрелками.
При построении технологической схемы сборки каждую деталь изображают прямоугольником, в котором необходимо указывать номер детали, её наименование, а так же их количество, необходимое для сборки.
Допускается изображение крепёжных деталей кружочками, в которых указывается позиция по сборочному чертежу. Сборочные единицы изображаются в виде прямоугольников с указаниями ступени сборки и номера узла.
На технологических схемах сборки наносятся указания по выполнению сборочных операций. Технологические указания необходимо помещать в прямоугольник, ограниченный штриховой линией, а место его выполнения указывается наклонной стрелкой.
Базовой деталью является плата. Для определения количества устанавливаемых ЭРЭ и ИМС на плату в ходе выполнения сборочных операций необходим предварительный расчёт ритма сборки:
 ,
мин/шт., (4.9)
где
 -
действительный
фонд времени
за плановый
период.
 -
программа
выпуска.
Для разрабатываемого устройства плановый период - один месяц. Тогда ритм сборки будет равен:
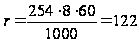 ,мин/шт.
С учетом того, что производство цифрового синтезатора частотно – модулированных сигналов не является поточным и ритм сборки равен 122 мин., рациональной границей дифференциации по операциям определяются следующими условиями:
- однородностью выполняемых работ;
- получением готовой системы поверхностей или сборочного элемента;
- рациональным применением оборудования, используемого в производстве;
- приоритетом сборки малогабаритных деталей и пассивных электрорадиоэлементов над активными;
С учетом вышеперечисленных требований составляем технологическую схему сборки. Технологическая схема сборки цифрового синтезатора частотно – модулированных сигналов приведена на чертеже.
5 ТЕХНИКО-ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ
В данном дипломном проекте спроектирован цифровой синтезатор частотно – модулированных сигналов, который предназначен для работы в качестве возбудителя передатчика и гетеродина приемника в составе л.ч.м. - ионозонда.
Предполагаемый объём выпуска новой продукции устанавливается на основе заказов потребителей, выявленного в процессе изучения, рынка спроса, с учётом возможностей и сроков развёртывания производства, материально-технического обеспечения ресурсами всех видов (оборудование, кадры, материалы). Выпуск изделия может носить мелкосерийный характер. Исходя из этого, предполагаем физический объём выпуска 500 штук в год. При эффективном функционировании предприятия возможно производство объекта на протяжении нескольких лет. В качестве расчётного периода выберем срок 3 года [10].
5.1 Определение себестоимости товара и рыночной цены проектируемого изделия
Одним из важнейших показателей, характеризующих изделие как объект производства, является его себестоимость. Она включает сумму затрат на производство и реализацию продукции.
По способу отнесения затрат на себестоимость продукции они группируются на прямые и косвенные. Прямые – это затраты, непосредственно связанные с изготовлением определённой продукции и относимые на её отдельные виды. К прямым статьям относятся такие затраты как: сырьё и основные материалы (за вычетом отходов); комплектующие изделия и покупные полуфабрикаты; основная заработная плата производственных работников [10].
По способу отнесения затрат на себестоимость продукции они группируются на прямые и косвенные. Прямые – это затраты, непосредственно связанные с изготовлением определённой продукции и относимые на её отдельные виды. К прямым статьям относятся такие затраты как: сырьё и основные материалы (за вычетом отходов); комплектующие изделия и покупные полуфабрикаты; основная заработная плата производственных работников.
Косвенные – это затраты которые не могут быть прямо отнесены на себестоимость продукции и рассчитываются по нормативам, установленным в процентах либо к основной заработной плате производственных работников, либо к производственной себестоимости продукции [11].
Расчёт себестоимости единицы проектируемой техники (С) производится по всем статьям затрат в соответствии с "Основными положениями по планированию, учёту, калькулированию себестоимости на промышленных предприятиях".
Расчет будем выполнять по статьям затрат. Для этого необходимо определить затраты на материалы, которые используются при изготовлении модуля питания. Затраты на материалы, используемые при изготовлении модуля, рассчитываются по следующей формуле:
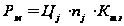 ,
руб, (5.1)
где
 – килограмм
i-го материала;
 – коэффициент,
норма расхода
материала на
одно изделие;
 –
цена за единицу,
с учётом
транспортно-заготовительных
расходов.
Расчет затрат на материалы, используемые при изготовлении электронного блока весов, приведён в таблице – 5.1.
Таблица 5.1 - Затраты на основные и вспомогательные материалы.
| Наименование материала | Норма расхода на 1 изделие, кг |
Цена за 1кг, руб |
Сумма затрат на 1 изделие, руб |
| Припой ПОС-61 | 0,08 | 34850 | 2788 |
| Канифоль сосновая марка А | 0,15 | 1585 | 237.75 |
| Спирт этиловый ректифи-кованный, высшей очистки, (л) | 0,2 | 6340 | 1268 |
| Лак УР–231 | 0,005 | 25600 | 129 |
| Сумма затрат на всё изделие | 4422.75 | ||
| Итого, с учётом транспортно-заготовительных расходов (5%) | 4643.89 | ||
Величину затрат по статье "Сырье и основные материалы" можно рассчитать по формуле:
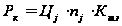 ,
руб, (5.2)
где:
– количество
i-ых полуфабрикатов
и комплектующих
изделий, необходимых
для сборки
единицы изготавливаемой
продукции;
– оптовая
цена i-го полуфабриката,
комплектующего
изделия.
– коэффициент,
учитывающий
транспортно-заготовительные
расходы.
Результаты расчёта затрат на комплектующие изделия и покупные полуфабрикаты приведены в таблице – 5.2.
Таблица 5.2 – Расчёт затрат на комплектующие изделия и покупные полуфабрикаты.
| № | Наименование комплектующего или полуфабриката |
Кол-во, Шт. |
Цена за ед., руб. |
Сумма Затрат, руб. |
1 2 3 4 5 6 7 8 9 10 |
Микросхема: 533ТЛ2 533АГ3 533ЛА3 КС573РФ2 533ИК4 КМ1118ПА2А 533ИЕ10 К1518ВЖ1 533ЛП5 1108ПА1А |
2 2 2 6 4 1 4 1 3 1 |
2300 2500 2400 4000 2000 4100 2000 10000 2000 4000 |
4600 5000 4800 24000 8000 4100 8000 10000 6000 4000 |
| 11 | Резистор постоянный | 9 | 60 | 540 |
| 12 | Конденсатор | 4 | 250 | 1000 |
| 13 | Переключатель | 2 | 300 | 600 |
| 14 | Плата | 1 | 2000 | 2000 |
| 15 | Корпус | 1 | 6000 | 6000 |
| Итого | 88640 | |||
| Транспортно-заготовительные расходы (5%) | 4432 | |||
| Всего с транспортно-заготовительными расходами | 93072 | |||
Величина затрат по статье "Основная заработная плата производственных работников" определяется по формуле [11]:
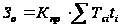 ,
руб, (5.3)
где:
 – часовая тарифная
ставка, соответствующая
разряду работы
на i-ой операции,
руб;
 – норма времени
на выполнение
i-ой операции,
мин;
 – коэффициент
премий.
Расчет основной заработной платы основных производственных рабочих приведен в таблице – 5.3.
Таблица 5.3 - Расчет основной заработной платы основных производственных рабочих.
| Наименование | Норма времени tшт мин/шт | Кол-во эл-ов,шт. | Раз-ряд работ | Часовая тарифная ставкаТс, руб. | Сумма ОЗП,руб |
| Подготовка иустановка резисторов и конденсаторов. | 0,08 | 13 | 3 | 187 | 11.18 |
| Установка ИМС и знакосинтезирующих индикаторов | 3 | 27 | 4 | 209 | 765.85 |
| Пайка волной припоя | 0,5 | 1 | 3 | 187 | 3.94 |
| Очистка плат | 0,2 | 1 | 3 | 187 | 1.58 |
| Сушка плат | 1,5 | 1 | 3 | 187 | 11.8 |
| Контроль плат | 1,0 | 1 | 4 | 209 | 10.89 |
| Продолжение табл. 5.3 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Межблочный монтаж | 5 | 1 | 4 | 209 | 54.41 |
| Настройка | 10 | 1 | 4 | 209 | 108.84 |
| Окончательная сборка устройства | 8 | 1 | 3 | 187 | 62.94 |
| Контроль | 3,0 | 1 | 4 | 209 | 32.65 |
| Всего | 1064.08 | ||||
| Итого, с учётом премий за выполнение плана (10%) | 1170.49 | ||||
Результаты расчета себестоимости и отпускной цены единицы изделия приведены в таблице – 5.4.
Таблица 5.4 - Результаты расчета себестоимости и отпускной цены.
| Статьи затрат | Обозна-чение | Сумма,руб. | Расчётная формула |
| 1. Сырье и материалы за вычетом отходов |
|
4643.89 | См. табл. Error: Reference source not found |
| 2.Покупные комплектующие изделия, полуфабрикаты |
|
93072 | См. табл. |
| 3.Основная заработная пла- та та производственных рабочих |
|
1170.49 | См. табл. Error: Reference source not found |
| 4.Дополнительная заработная плата произ-водственных рабочих |
|
234.1 |
|
| 5.Отчислениеорганам социальной защиты и в фонд занятости |
|
573.31 |
|
| Продолжение табл. 5.4 | |||
| 6. Чрезвычайный чернобыльский налог |
|
56.18 |
|
| 7.Износ инструментов и приспособленийцелевого назначения |
|
140.45 |
|
| 8.Общепроизводственные расходы |
|
1404.59 |
|
| 9.Общехозяйственные расходы |
|
1872.78 |
|
|
10.Прочие производст- венные расходы |
|
23.41 |
|
| Аренда помещений и оборудования | Ра | 7200 | Ра = А/Nt |
| Производственная себестоимость |
|
76283.42 | Спр = Рм + Рк + Зо + Зд + Рсоц + Рчн + Риз + Робп + Робх +Рпр + Ра |
| 11. Коммерческие расходы |
|
2288.5 |
|
|
Полная себестоимость |
|
78571.92 | Сп = Спр + Рком |
| 12. Плановая прибыль на единицу продукции |
|
27500.17 |
|
|
Оптовая цена продукции |
|
106072.07 | Цопт = Сп + Пед |
|
13. Отчисления в спец фонды ( сельхозналог, отчисления в ведомствен-ный жилой фонд, на содержание детских дошкольных учреждений) (2,5 % от
|
|
2719.81 |
|
|
14. Отчисления на поддер- жание производителей сельхозпродукции (1,5 % от ВР) |
|
1656.73 |
|
| Продолжение табл. 5.4 | |||
|
Итого |
|
110448.63 | Ц = Сп+Пед+Осф+Осх |
| 15. Налог на добавленную стоимость (20 % от Ц*) |
|
22089.726 |
|
|
Отпуская (свободная) цена |
|
132538.35 | Цотп = Сп + Пед + Осф + Осх + НДС |


 = 20%

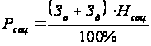
 = 36 %

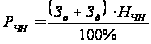
 = 4%


 = 12%

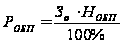
 = 120%

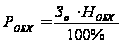
 = 160%

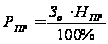
 = 2%


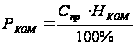
 = 3%


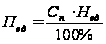
 = 35%
 .

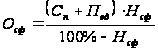
 = 2,5%

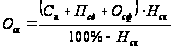
 = 2
%


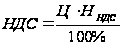
 = 20%

Итак, в результате произведенных расчетов себестоимости и отпускной цены единицы продукции, имеем:
-отпускная цена синтезатора ч.м. - сигналов: Цотп = 132538.35 руб.
-себестоимость синтезатора ч.м. - сигналов: Сп = 78571.92 руб.
5.2 Расчет сметной стоимости НИОКР
Смета затрат на проведение научно-исследовательских и опытно конструкторских работ рассчитывается по следующим статьям:
-материалы и комплектующие;
-расходы на оплату труда ;
-отчисления в фонд социальной защиты;
-расходы на служебные командировки;
-услуги сторонних организаций;
-прочие прямые расходы;
-налоги включаемые в себестоимость;
-плановая ( нормативная ) прибыль;
-добавленная стоимость;
-налог на добавленную стоимость;
-отчисления на содержание ведомственного жилого фонда и аграрный налог.
Расчет сметной стоимости НИОКР приведен в таблице – 5.5.
Таблица 5.5 - .Расчет стоимости материалов и комплектующих.
| Наименование | ед. изм. | Кол-во ед. | Цена, руб. / ед. | Сумма, руб. |
| Бумага писчая | Кг | 2 | 5000 | 10 000 |
| Ватман (ф.А1) | шт. | 10 | 670 | 6700 |
| Чертежные принадлежности. | шт. | - | 6000 | 6000 |
| Электроэнергия | кВт/ч | 100 | 30 | 3000 |
| Итого | 27700 | |||
| Транспортно-заготовительные расходы (5%) | 1385 | |||
| Всего | 29085 | |||
Расчет основной заработной платы участников НИОКР приведен в таблице – 5.6.
Таблица 5.6