Автоматизированная система изучения тепловых режимов устройств ЭВС
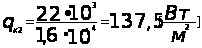 ;
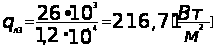 ;
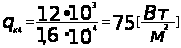 ;
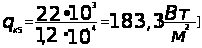 ;
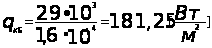 ;
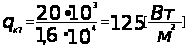 ;
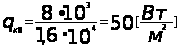 ;
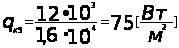 ;
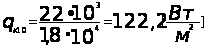 ;
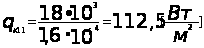 ;
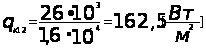 ;
перегрев поверхности компонента:
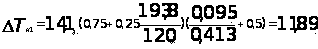 [0С];
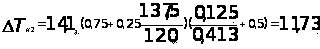 [0С];
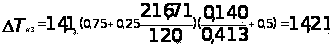 [0С];
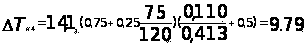 [0С];
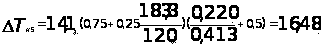 [0С];
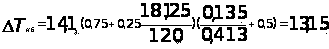 [0С];
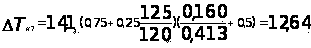 [0С];
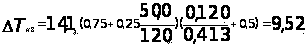 [0С];
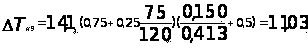 [0С];
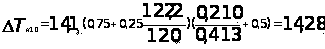 [0С];
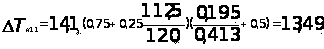 [0С];
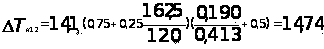 [0С];
температуру воздуха на выходе из блока (примем Tвх=210С):
Твых=2Ч12,5+21=46 [0С]
значения перегревов окружающей компоненты среды приведены в таблице 6.3.1.
Таблица 6.3.1 – Рассчитанные значения перегревов окружающей компоненты среды
| Рассчитываемый компонент |
Температура перегрева среды, 0С |
| ИМС К555ИР1 | 10.54 |
| ИМС КР555РТ5 | 10.4 |
| ИМС К555ИЕ5 | 12.6 |
| ИМС КР531ЛА3 | 8.68 |
| ИМС КР556РТ5 | 14.61 |
| ИМС КР55ЛЕ1 | 11.66 |
| ИМС К555ИЕ7 | 11,21 |
| ИМС К555ЛА1 | 8,44 |
| ИМС К555ТМ8 | 9,78 |
| ИМС К555ИЕ12 | 12,66 |
| ИМС К555ТМ2 | 11,96 |
| ИМС К555ИД2 | 13,07 |
6.4 Анализ полученных результатов
Сопоставив данные, полученные в результате выполненного теоретического расчета рассматриваемого блока ПЭВМ и экспериментально полученные значения температур тепловыделяющих компонентов, можно сделать вывод об их различии в среднем на ±13 %. Таким образом, применяемая методика теоретического расчета является инженерной (точность не выходит за пределы 10 – 15 %), однако такая погрешность может оказаться неприемлемой для уточненных конструкторских работ. Данный факт можно объяснить наличием существующих, но неучтенных в теоретическом расчете факторов (величиной температурного градиента между корпусом исследуемой ИМС и корпусом датчика, наличием нерассматриваемых источников тепла, особенностями конфигурации компонентов относительно потока воздуха от вентиляторов и др.). Это еще раз доказывает актуальность проведения экспериментальных исследований в изучении тепловых режимов устройств ЭВМ и, следовательно, создание для этих целей специализированного устройства (модуля).
7 РАЗРАБОТКА ТЕХНОЛОГИИ СБОРКИ МОДУЛЯ АЦП
7.1 Разработка технологической схемы сборки
Технологическим процессом сборки называется совокупность операций, в результате которых детали соединяются в сборочные единицы, а сборочные единицы – в изделие. Простейшим сборочно-монтажным элементом является деталь, которая характеризуется отсутствием разъемных и неразъемных соединений.
Сборочная единица является более сложным сборочно-монтажным элементом, состоящим из двух или более деталей, соединенных разъемным или неразъемным соединением. Характерным признаком сборочной единицы является возможность ее сборки отдельно от других сборочных единиц.
Изделием называется любой предмет или набор предметов производства, подлежащих изготовлению на предприятии [12].
Технологическая схема сборки представляет собой графическое изображение в виде условных обозначений последовательности сборки изделия или его составной части. Каждый элемент (деталь, сборочная единица) изображается на схеме прямоугольником, разделенным на три части, где указывается наименование элемента, индекс и число, входящее в данное соединение. Схемы сборки строятся с максимальным расчленением изделия на сборочные единицы независимо от программы выпуска. Технологические схемы сборки облегчают разработку технологического процесса благодаря своей наглядности. На практике используют схемы сборки с базовой деталью и «веерного» типа
Схема сборки с базовой деталью отражает последовательность процесса сборки. Базовой деталью является плата или другая деталь, с которой начинается сборка. Направления движения деталей и узлов показаны стрелками.
Схема сборки «веерного» типа показывает, из каких деталей образуется сборка. Достоинством такой схемы является ее простота и наглядность, но она не отражает последовательности сборки.
Учитывая тот факт, что модуль АЦП содержит достаточно большое число ИМС и ЭРЭ (БГУИР. 411117.001СБ), достоинства технологической схемы сборки «веерного» типа будут сведены к минимуму, следовательно, целесообразно разработать схему сборки с базовой деталью.
Различают стационарную и подвижную сборку.
Стационарная сборка выполняется на одном рабочем месте, к которому подаются все необходимые детали и сборочные единицы. Она является наиболее распространенным видом сборки в условиях единичного и серийного производства (подвижная сборка применяется в условиях поточного производства и на основании заданной в ТЗ программы выпуска для разрабатываемой системы не подлегает рассмотрению).
Стационарная сборка может строиться по принципу концентрации и дифференциации. При концентрации весь сборочный процесс выполняется одним сборщиком, а при дифференциации разделяется на предварительную и окончательную. Предварительная сборка производится несколькими отдельными бригадами параллельно, а общая сборка – специальной бригадой или одним рабочим. Это обеспечивает специализацию рабочих мест и сокращает длительность сборки.
Учитывая, что программа выпуска для разрабатываемого изделия по ТЗ составляет 5 комплексов в год, стационарную сборку по принципу дифференциации применять нецелесообразно.
Общая структура технологического процесса сборки модуля АЦП включает в себя следующие операции: входной контроль ПП, ИМС и ЭРЭ, подготовку их к монтажу, установку комплектующих элементов на ПП, нанесение флюса и его сушку, пайку, очистку от остатков флюса, контрольно-регулировочные работы, маркировку и приемо-сдаточные испытания. Рассмотрим технологические особенности выполнения основных операций.
Входной контроль – это технологический процесс проверки поступающих на предприятие-потребитель ЭРЭ, ИМС и ПП по параметрам, определяющим их работоспособность и надежность перед запуском этих элементов в производство. Необходимость входного контроля вызвана ненадежностью выходного контроля на предприятии-изготовителе, а также воздействием различных факторов при транспортировке и хранении, которые приводят к ухудшению качественных показателей готовых изделий.
При входном контроле комплектующие элементы подвергаются испытаниям, объем и условия проведения которых устанавливаются для каждого типа изделия в зависимости от его реального качества, определяемого анализом статистических данных, и требований, предъявляемых к готовому изделию (в частности – показателями надежности). Технологический маршрут входного контроля составляется на основании следующих видов испытаний: проверка внешнего вида; выборочный контроль габаритных, установочных и присоединительных размеров; проверка технологических свойств (паяемости и др.); проведение электротермотренировки в течение определенного времени при повышенной рабочей температуре среды; контроль статических электрических параметров при нормальных климатических условиях, пониженной и повышенной рабочей температуре среды; проверка динамических параметров при нормальных климатических условиях; функциональный контроль при нормальных климатических условиях и повышенной рабочей температуре среды.
При выборе вида входного контроля (100% или выборочного) обычно применяется следующее правило: если при выборочном контроле обнаружатся бракованные элементы и их количество превысит приемлемое число, то проверке подлежит удвоенное количество изделий. В случае выявления при проверке удвоенного количества элементов хотя бы одного бракованного проверке подвергается вся партия.
Подготовка ЭРЭ, ИМС и ПП к монтажу включает распаковку компонентов, выпрямление, зачистку, формовку, обрезку и лужение выводов. На ПП оплавляется монтажное покрытие в нагретом теплоносителе (глицерине) или инфракрасным излучением, наносятся маркировочные знаки методом шелкографии.
В связи с тем, что по техническому заданию производство АСИТР носит единичный характер, подготовка осуществляется пооперационно с ручной подачей компонентов. Выпрямление, формовка и обрезка аксиальных и радиальных выводов ЭРЭ и ИМС со штыревыми выводами осуществляется на специальной оснастке.
ИМС устанавливают на печатную плату на расстоянии 1…1,5 мм от монтажной поверхности до корпуса. Этот зазор необходим для устранения перегрева микросхемы при пайке и для возможности нанесения защитного покрытия. Зазор можно обеспечить за счет формовки выводов.
Все микросхемы имеют визуальные ключи, исключающие возможность неправильной установки.
Основные операции технологического процесса монтажа ИМС и ЭРЭ на печатной плате, а также применяемое оборудование и приспособления приведены в таблице 7.1.1.
Таблица 7.1.1 – Основные операции техпроцесса монтажа ИМС и ЭРЭ на печатной плате
| Наименование и содержание операции | Оборудование и приспособления |
| Входной контроль ИМС и ЭРЭ |
Лупа 10х, мультиметр |
| Защита маркировки | Вытяжной шкаф, ванна |
| Формовка и обрезка выводов | Приспособление |
| Лужение выводов. Флюсовать выводы погружением во флюс ФСКП. Лудить выводы припоем ПОС-61 | Ванна |
| Подготовка печатной платы к сборке. Лудить контактные площадки | Ванна для обезжиривания, паяльник |
| Установка ИМС и ЭРЭ на печатную плату | Верстак, стойки технологические |
| Пайка выводов ИМС и ЭРЭ к печатной плате. Установить плату с микросхемами на подставку. Флюсовать места пайки. Паять последовательно выводы ИМС и ЭРЭ к контактным площадкам. Снять плату и произвести отмывку остатков флюса. Контроль. |
Верстак, подставка, паяльник, мойка с проточной водой, лупа 10х |
| Контроль электрических параметров, настройка | Мультиметр |
| Влагозащита. Покрытие лаком УР-23Т или Э-4100 | Кисть |
| Контроль электрических параметров | Мультиметр |
Для завершения сборки модуля АЦП (БГУИ. 000000.003СБ) после монтажа ИМС и ЭРЭ на ПП необходимо выполнить ряд операций, которые последовательно представлены в таблице 7.1.2
Таблица 7.1.2 – Операции техпроцесса сборки модуля АЦП
| Наименование и содержание операции | Оборудование и приспособления |
| Крепление к монтажной планке вилки разъема винтов | Отвертка |
| Крепление платы к монтажной планке | Отвертка |
В данном разделе не рассматриваются вопросы, связанные со сборкой комплекса АСИТР (пайка соединительных проводов к датчикам и розетке разъема, монтаж модуля АЦП в ПЭВМ, сочленение вилки и розетки и др.).
Технологическая схема сборки изделия составляется с учетом имеющегося комплекта конструкторской документации на разработку (спецификация, сборочный чертеж, чертежи деталей).
Реализация вышеизложенных положений приведена на технологической схеме сборки модуля АЦП (БГУИ.411117.007Д)
7.2 Расчет технологичности модуля АЦП. Рекомендации по ее повышению
В общем объеме работ при проектировании нового изделия расчет технологичности занимает весьма важное место. Технологичность конструкций определяет экономическую целесообразность запуска изделия в производство [12]. Под технологичностью конструкции понимается совокупность ее свойств, обеспечивающих в заданных условиях производства и эксплуатации оптимальные затраты труда, средств, материалов и времени при технологической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями однотипных конструкций при обеспечении установленных показателей качества.
Согласно стандартам Единой системы технологической подготовки производства (ЕСТПП) различают два класса технологичности конструкции: производственную, которая обеспечивается сокращением затрат средств и времени на конструкторскую и технологическую подготовку производства и процессы изготовления изделия, и эксплуатационную, которая проявляется в сокращении затрат средств и времени на техническое обслуживание и ремонт изделия.
В связи с тем, что в рамках выполнения данного проекта была разработана технологическая схема сборки модуля АЦП (п. 8.1) и учитывая, что основные требования к проектируемой системе, изложенные в техническом задании, носят конструктивно-технологический характер, в данном разделе будет рассмотрена и оценена производственная технологичность разрабатываемого устройства.
Существуют следующие общие пути достижения производственной технологичности [12]: 1) повышение серийности изделий с помощью стандартизации, унификации и группирования их по конструктивным признакам; 2) ограничение номенклатуры конструкций за счет повышения применяемости, заимствования из других изделий и повторяемости деталей и сборочных единиц в пределах одного изделия; 3) снижение массы деталей и изделия в целом; 4) ограничение номенклатуры применяемых материалов; 5) выбор рациональных конструктивных решений, соответствующих современным требованиям и освоенным в производстве; 6) применение высокоэффективных технологических процессов и средств технологического оснащения; 7) сокращение числа деталей без усложнения их конструкции; 8) разбивка изделия на самостоятельные параллельно собираемые сборочные единицы.
Главными факторами, определяющими требования к технологичности конструкции, являются: вид изделия, тип производства, развитие науки и техники. Оценка технологичности может быть количественной и качественной. Качественная оценка предшествует количественной, определяет ее целесообразность и обобщенно характеризует достоинство конструкции на основе опыта исполнителя. Количественная оценка выражается системой показателей, которые используются для сравнения различных вариантов конструкции в процессе проектирования изделия, определения уровня технологичности разработанного изделия и накопления статистических данных, необходимых для прогнозирования и расчета базовых показателей технологичности.
Методика определения показателей качества блоков радиоэлектронной аппаратуры приводится в [15].
Стандарт устанавливает состав показателей, методику их расчета и нормативы показателей технологичности конструкций узлов и блоков ЭВА.
Согласно стандарту для оценки технологичности используют систему относительных частных показателей Кi и комплексный показатель К, рассчитываемый по средневзвешенной величине относительных частных показателей с учетом коэффициентов, характеризующих весомую значимость частных показателей, т.е. степень их влияния на трудоемкость изготовления изделия. Значения относительных частных показателей Кi принимаются согласно [15] в пределах 0 < Кi < 1 , при этом рост значения показателя соответствует более высокой технологичности изделия. Поэтому выражение для расчета относительного частного показателя может иметь вид либо простого отношения:
 (8.2.1)
либо разности:
 (8.2.2)
Первое выражение применяется в тех случаях, когда стремление величины а к в соответствует повышению технологичности изделия, второе - когда приближение величины а к в снижает технологичность.
В используемом ППОП рассчитываются следующие конструктивные показатели :
- коэффициент применяемости ЭРЭ;
- коэффициент повторяемости ЭРЭ;
- коэффициент повторяемости ИМС;
- коэффициент использования ИМС;
- коэффициент механизации и автоматизации
монтажа ;
- коэффициент механизации и автоматизации
подготовки ЭРЭ;
- коэффициент механизации и автоматизации
контроля и наладки;
Основным показателем, используемым для оценки технологичности конструкции, является комплексный показатель технологичности, определяемый на основе базовых показателей (оказывающих наибольшее влияние на технологичность конструкции блоков определенного назначения и условий применения) по формуле :
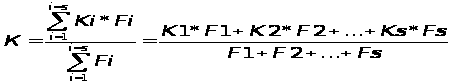 (8.2.3)
где
Кi - величина показателя по таблице по таблице состава базовых показателей соответствующего класса блоков;
Fi - функция, нормирующая весовую значимость показателя;
i - порядковый номер показателя;
s - общее число относительных частных показателей.
Исходные данные для расчета приняты на основании схемы электрической принципиальной модуля АЦП (БГУИ.411117.001Э3), перечня элементов к ней (БГУИ.411117.001ПЭ3), а также информации о типоразмерах применяемых ЭРЭ и ИМС из [5,13] и приведены в таблице 7.2.1.
Таблица 7.2.1 – Исходные данные для расчета технологичности модуля АЦП
| Параметр | Значение |
| 1 | 2 |
| Микросхем и микросборок | 63 |
| Всех электрорадиоэлементов | 362 |
| Монтажных соединений, осуществляемых автоматически | 0 |
| Всех монтажных соединений | 1191 |
| ЭРЭ, подготовка и монтаж которых осуществляется механическим способом | 362 |
| Операций контроля и наладки, осуществляемых автоматизированным или механизированными способами | 2 |
| Всех операций контроля и наладки | 3 |
| Типовых размеров ЭРЭ | 18 |
| Типовых размеров оригинальных ЭРЭ | 0 |
| Типовых размеров ИМС | 5 |
Расчет произведен с помощью «ПППКЭВС».
Результаты расчета приведены в таблице 7.2.2.
Таблица 7.2.2 – Результаты расчета технологичности модуля АЦП
| Показатель | Значение |
| Коэффициент использования микросхем | 0,15 |
| Коэффициент механизации и автоматизации монтажа | 0 |
| Коэффициент механизации и автоматизации подготовки ЭРЭ | 1 |
| Коэффициент механизации и автоматизации операций контроля и наладки | 0,67 |
| Коэффициент повторяемости ЭРЭ | 0,95 |
| Коэффициент применяемости ЭРЭ | 1 |
| Коэффициент повторяемости ИМС | 0,92 |
| Комплексный показатель технологичности | 0,47 |
Рассчитанное значение комплексного показателя технологичности разрабатываемой конструкции необходимо сравнить с установленным нормативным значением. По ОСТ 4ГО.091.219 для электронных устройств на стадии разработки документации для опытного образца комплексный показатель технологичности установлен в пределах 0,4 – 0,7. Таким образом, для разработанной конструкции комплексный показатель технологичности удовлетворяет нормативам.
Анализируя полученные значения частных показателей технологичности, необходимо заметить, что в связи с единичным характером производства разработанной системы большинство работ по сборке модуля АЦП осуществляется вручную, и, следовательно, применение высокотехнологичных производственных процессов (с использованием специального оборудования и оснастки) не представляется целесообразным. В качестве же общих подходов и методов по повышению технологичности конструкции может быть, в частности, предложено более широкое применение унифицированных корпусов ИМС и ЭРЭ.
8 ТЕХНИКО-ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ
8.1 Характеристика проекта
Разрабатываемая система предназначается для проведения автоматизированных исследований тепловых режимов конструкций ЭВС. Система должна осуществлять преобразование аналоговых сигналов от датчиков в цифровую форму с последующей передачей и обработкой их в ПЭВМ.
Автоматизированная система исследования тепловых режимов представляет собой комплекс технических и программных средств. Технические средства системы представлены тремя компонентами: 1) датчики для измерения температуры исследуемых конструкций ЭВС и соединительные кабели; 2) встраиваемый в ПЭВМ модуль аналого-цифрового преобразования; 3) ПЭВМ, в которую встраивается модуль АЦП и на которой выполняется программное обеспечение системы. Программные средства системы (в рамках данного проекта) представлены фрагментами системных и прикладных программ, обеспечивающих работоспособность разрабатываемой конструкции.
В связи с тем, что в данном проекте осуществляется проектирование как программных, так и аппаратных средств, необходимо произвести экономический расчет разработанного программного обеспечения.
8.2 Расчет экономики программных средств
8.2.1 Расчет стоимостной оценки результата
8.2.1.1 Расчет основной заработной платы исполнителей, занятых разработкой программных средств (ПС), проводиться на основе исходных данных, представленных в таблице 8.1.
Таблица 8.1 – Исходные данные
| Наименование показателей | Буквенные обозначения | Единицы измерения | Количество |
| 1 | 2 | 3 | 4 |
| Коэффициент новизны | Кн | Единиц | 0,7 |
| Группа сложности | Единиц | 3 | |
| Дополнительный коэффициент сложности | Ксл | Единиц | 0,07 |
| Поправочный коэффициент, учитывающий использование типовых программ | Кт | Единиц | 0,6 |
| Установленная плановая продолжительность разработки | Трд | Лет | 0,33 |
| Годовой эффективный фонд времени | Фэф | Дней | 230 |
| Продолжительность рабочего дня | Тч | Ч | 8 |
| Тарифная ставка 1-го разряда |
Тм1 |
тыс. руб. | 19,5 |
| Коэффициент премирования | Кп | Единиц | 2 |
| Норматив дополнительной заработной платы | Нд | % | 10 |
| Ставка отчислений в фонд социальной защиты населения | Нзсз | % | 35 |
| Ставка чрезвычайного налога | Ннч | % | 4 |
| Ставка отчислений в фонд занятости | Ннз | % | 1 |
| Норматив прочих затрат | Нпз | % | 20 |
| Норматив накладных расходов | Нрн | % | 100 |
| Норматив на сопровождение и адаптацию ПС | Нрса | % | 10 |
| Ставка налога на добавленную стоимость | Ндс | % | 20 |
| Первоначальная стоимость используемых основных фондов | ПС | тыс. руб. | 5600 |
Исполнители – разработчики ПС
Инженер – программист 1 категории (тарифный разряд – 11-й; тарифный коэффициент – 2,81; продолжительность участия в разработке ПС – 69 дней). Инженер – программист без категории (тарифный разряд – 9-й; тарифный коэффициент – 2,31; продолжительность участия в разработке ПС – 69 дней).
8.2.1.2 Объем ПС определяется на основе нормативных данных, приведенных в таблице 8.2.
Таблица 8.2 – Характеристика функций и их объем
| Номер функции | Содержание функций | Объем (условных машинных команд) |
| 101 | Организация ввода информации | 680 |
| 105 | Обработка входного заказа и формирования таблиц | 4000 |
| 109 | Организация ввода/вывода информации в интерактивном режиме | 1450 |
| 403 | Формирование служебных таблиц | 4250 |
| 502 | Монитор системы (управление работой комплекса ПС ВТ) | 8500 |
| 507 | Обеспечение интерфейса между компонентами | 6700 |
| 605 | Вспомогательные и сервисные программы | 3680 |
| 703 | Расчет показателей | 2750 |
Общий объем ПС рассчитывается по формуле
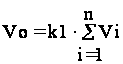 ,
(8.1)
где Vo – общий объем ПС;
k1 – коэффициент учитывающий, что расчет ведется для ПЭВМ (k1=0.15);
Vi – объем i-ой функций ПС (приведены в таблице 8.2);
n – общее число функций (в данном случае равно 15);
Vo = 0.2 *(680+4000+1450+4250+8500+6700+3680+2750+) = 6402 (условных машинных команд).
8.2.1.3 Нормативная трудоемкость (Тн) для объема 7 тысяч условных машинных команд (3-ая группа сложности ПС) равняется 358 человеко-дней /1/. С учетом поправочного коэффициента (равного 0,7), т.к. используется современная ПЭВМ, нормативная трудоемкость равняется 250 человеко-дней.
Общая трудоемкость ПС (То) рассчитывается на основе нормативной путем введения дополнительного коэффициента сложности (Ксл=0,07) по следующей формуле
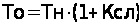 = 250(1+0,07) = 267.5 [человеко-дней]
(8.2)
Уточненная трудоемкость ПС с учетом распределения по стадиям (Ту) рассчитывается по формуле
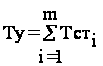 ,
( 8.3)
где Тстi – трудоемкость разработки ПС на i-й стадии (человеко-дней);
m – количество стадий разработки.
Трудоемкость ПС по стадиям определяется с учетом новизны и степени использования в разработке типовых программ и ПС рассчитывается по формуле
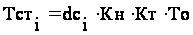 (8.4)
где dсi – удельный вес трудоемкости i-й стадии разработки ПС в общей трудоемкости разработки ПС (для степени новизны В значения приведены в таблице 3);
Кн – поправочный коэффициент, учитывающий степень новизны ПС (для ПС, являющегося развитием определенного параметрического ряда ПС, разработанного на ранее освоенных типах ЭВМ и ОС его значение равно 0,7);
Кт – поправочный коэффициент, учитывающий степень использования в разработке типовых программ и ПС (для 60% и более равняется 0,6).
На основании уточненной трудоемкости разработки ПС и установленного периода разработки рассчитывается общая плановая численность разработчиков по следующей формуле
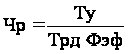 ,
(8.5)
где Чр – плановая численность разработчиков (чел.);
Фэф – годовой эффективный фонд времени работы одного работника в течение года (приведено в таблице 8.1);
Трд – плановая продолжительность разработки ПС (приведено в таблице 1);
При утверждении плановой численности разработчиков продолжительность разработки определяется по формуле
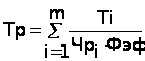 ,
(8.6)
где Тр – срок разработки ПС;
Чрi – численность разработчиков ПС на i–й стадии;
m – число стадий.
Результаты данного расчета приведены в таблице 8.3.
Таблица 8.3 – Расчет уточненной трудоемкости ПС и численности исполнителей по стадиям
| Стадии | Итого | |||||
| ТЗ | ЭП | ТП | РП | ВН | ||
| Коэффициенты удельных весов трудоемкости стадий (dсi) | 0,09 | 0,07 | 0,07 | 0,61 | 0,16 | 1 |
| Коэффициенты, учитывающие использование типовых программ (Кт) | - | - | - | 0.6 | - | - |
| Коэффициенты новизны (Кн) | 0,7 | 0,7 | 0,7 | 0,7 | 0,7 | - |
| Уточняющая трудоемкость (Ту) стадий (человеко-дней) | 16.85 | 13.10 | 13.11 | 68.5 | 29.96 | 141.6 |
| Численность (Чр) исполнителей (чел) | 2 | 2 | 2 | 2 | 2 | 2 |
| Срок (Тр) разработки (лет) | 0,037 | 0,029 | 0,029 | 0,14 | 0,065 | 0,307 |
Уточненная трудоемкость и общая плановая численность разработчиков служат базой для расчета основной заработной платы.
8.2.1.4 Основная заработная плата рассчитывается в следующей последовательности.
Месячная тарифная ставка каждого исполнителя (Тм) определяется по следующей формуле
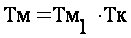 ,
(8.7)
где Тм1 - месячная тарифная ставка 1-го разряда (значение приведено в таблице 1);
Тк - тарифный коэффициент, соответствующий установленному тарифному разряду (значение для каждого исполнителя приведено в таблице 1).
Часовая тарифная ставка рассчитывается путем деления месячной тарифной ставки на установленный при семичасовом рабочем дне фонд рабочего времени – 173,1 часа.
Месячная и часовая тарифные ставка инженера-программиста 1-й категории (Тм1, Тс1) и инженера программиста без категории (Тм2, Тс2) соответственно равны
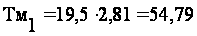 [тыс.
рублей].
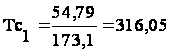 [рублей].
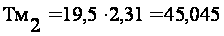 [тыс. рублей].
Тс2 = 10395/173,1 =60,05 [рублей]
На основе полученных выше результатов и исходных данных (см. табл. 1) рассчитывается сумма основной заработной платы (Зо) всех исполнителей по ниже приведенной формуле
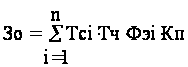 ,
(8.8)
где n – количество исполнителей, занятых разработкой конкретного ПС;
Фэi–эффективный фонд рабочего времени i-го исполнителя.
Зо=(316,05*8*69*2)+(60,05*8*69*2)=415,94 [тыс. рублей].
8.2.1.5 Дополнительная заработная плата (Зд) определяется по следующей формуле
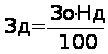 [тыс.
рублей] (8.9)
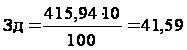 [тыс. рублей]
8.2.1.6 Отчисления в фонд социальной защиты населения (Зсз) рассчитываются в следующей последовательности.
Рассчитывается сумма отчислений в фонд социальной защиты населения (Зсз) по следующей формуле
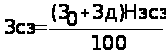 [тыс.
рублей] (8.11)
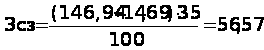 [тыс.
рублей]
8.2.1.7 Чрезвычайный налог для ликвидации последствий катастрофы на Чернобыльской АЭС рассчитывается по следующей формуле
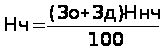 [тыс.
рублей] (8.12)
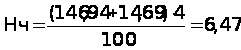 [тыс.
рублей]
8.2.1.8 Отчисления в фонд занятости (Нз) определяется по формуле приведенной ниже
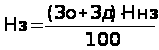 [тыс.
рублей] (8.13)
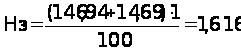 [тыс.
рублей]
8.2.1.9 Расходы на материалы (М) определяется по следующей формуле
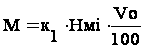 ,
(8.15)
где к1 – коэффициент снижения среднего расхода материала на разработку и отладку 100 команд при использовании ПС (в данном случае коэффициент равен 0,5);
Нмi – значение среднего расхода материалов на разработку и отладку 100 команд без применения ПС (в данном случае норматив равен 100 руб./100 команд);
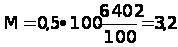 [тыс. рублей]
Расходы на спецоборудование:
Pc=200 [тыс. рублей]
8.2.1.10 Расходы на оплату машинного времени (Рм) рассчитывается по формуле
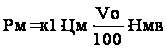 ,
(8.16)
где к1 – коэффициент снижения среднего расхода машинного времени на отладку 100 команд в результате применения ПС (при использовании ПЭВМ равен 0,3);
Цм – цена одного машино-часа (в данном случае её значение равно 4,0 тыс. рублей /1/);
Нмв – норматив расхода машинного времени на отладку 100 машинных команд без применения ПС (для задач расчетного характера равен 14,59 ч/100 команд).
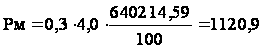 [тыс.
рублей]
8.2.1.11 Расходы на научные командировки (Рнк) определяются по формуле
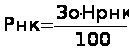 [тыс.
рублей] (8.17)
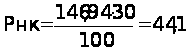 [тыс.
рублей]
8.2.1.12 Прочие затраты (Пз) определяются по формуле
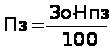 [тыс.
рублей] (8.18)
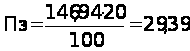 [тыс.
рублей]
8.2.1.13 Накладные расходы (Рн) рассчитываются по формуле
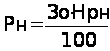 [тыс.
рублей] (8.19)
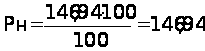 [тыс.
рублей]
8.2.1.14 Общая сумма расходов по смете (Ср) рассчитывается по формуле
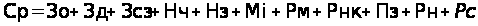 (8.20)
Получим
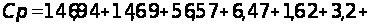
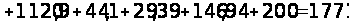 [тыс.
рублей]
8.2.1.15 Расходы на сопровождение и адаптацию определяется по формуле
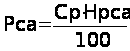 [тыс. рублей]
(8.21)
Таким образом
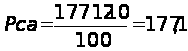 [тыс. рублей]
8.2.1.16 Полная себестоимость ПС (с расходами на сопровождение и адаптацию) определяется по формуле
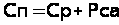 [тыс. рублей]
(8.22)
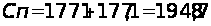 [тыс. рублей]
8.2.1.17 Прибыль от реализации создаваемого ПС (Пр) рассчитывается по формуле (при уровне рентабельности ПС (Урп) равном 40%)
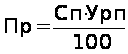 [тыс. рублей]
(8.23)
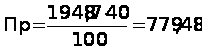 [тыс. рублей]
8.2.1.18 Прогнозируемая цена без налогов:
Цр=Сп+Пр (8.24)
Цр=1948,7+779,48=2728,2 [тыс. рублей]
8.2.1.19 Ценовые сборы на содержание детских дошкольных учреждений, на финансирование расходов, связанных с содержанием и ремонтом жилищного фонда, в местный целевой бюджетный фонд стабилизации экономики производителей сельхозпродукции и продовольствия:
Оц=(Цр·Ноц)/(100-Ноц) (8.25)
Оц=(2728,2·2,5)/(100-2,5)=68,2 [тыс. рублей]
8.2.1.20 Отчисления в республиканский фонд поддержки производителей сельхозпродукции и продовольствия определяются из выражения:
Ос=((Цр+Оц) Нс)/(100-Нс) (8.26)
Ос=(2728,2+68,2) ·2 /(100-2)=57,06 [тыс. рублей]
8.2.1.21 Цена без НДС определяется как:
Ц=Цр+Оц+Ос (8.27)
Ц=2728,2+68,2+57,06=2853 [тыс. рублей]
8.2.1.22 На реализацию создаваемого ПС льготы по налогу на добавленную стоимость (Ндс) не распространяются. Налог на добавленную стоимость рассчитывается по следующей формуле:
Ндс=(Ц·Нндс)/100 (8.28)
Ндс=2853·20/100=570,06 [тыс. рублей]
8.2.1.23 Прогнозируемая отпускная цена рассчитывается по выражению:
Цо=Ц+Ндс (8.29)
Цо=2853+570,06=3423 [тыс. рублей]
8.2.2 Расчет экономического эффекта
Для определения экономического эффекта от использования нового ПС у потребителя необходимо сравнить расходы по всем основным статьям затрат на эксплуатацию нового ПС (расходы на заработную плату с начислениями, материалы, машинное время) с расходами по соответствующим статьям базового варианта.
В таблице 8.4 приведены исходные данные для расчета.
Таблица 8.4 – Исходные данные