Автомобильная система видеонаблюдения
Сеттчатохимический способ, являясь самым распространенным при серийном изготовлении печатных плат, имеет, однако, малую разрешающую способность (0,5 линий/мм) и низкую точность воспроизведения рисунка (+/-0,2мм). Эти недостатки не позволяют использовать его для сложных насыщенных схем.
Офсетнохимический способ основан на применении принципа офсетной печати (рис. 13.1.3, б). Форму с требуемым изображением покрывают слоем краски. Резиновый валик переносит краску с формы на поверхность платы. Дефекты в защитном слое устраняют запудриванием битумом с последующим оплавлением. Разрешающая способность способа составляет 0,85 линий/мм.
Химические методы при сравнительно простом технологическом процессе обеспечивают высокую прочность сцепления проводников с основанием (2 МПа), равномерную толщину проводников и их высокую электропроводность. Время химических воздействий на плату в процессе изготовления составляет примерно 25 мин. В настоящее время химические методы являются основными при изготовлении односторонних печатных плат. К недостаткам этих методов относятся необходимость в металлических втулках при двустороннем монтаже и непроизводительный расход меди.
9.2 Электрохимический метод
Электрохим. метод заключается в нанесении на плату (рис. 9.2.1,а) кислотостойкой краской негативного рисунка схемы (рис. 9.2.1, б). Участки платы, не защищенные краской и соответствующие будущим токопроводящим проводникам, металлизируются химическим, а затем электрохимическим способами (рис. 9.2.1, в).
В зависимости от способа нанесения рисунка схемы могут быть различные технологические варианты рассматриваемого метода: фотоэлектрохимический, сеточноэлектрохимический и др.
Фотоэлектрохимический способ включает следующие этапы: подготовка поверхности заготовки; нанесение слоя светочувствительной эмульсии; экспонирование; проявление изображения; сверление и металлизация отверстий.
Подготовка поверхности заготовки заключается в обработке наждачной шкуркой (№ 140—200) и нанесении слоя эпоксидной эмали. Она обеспечивает сохранение диэлектрических свойств основания при обработке в различных растворах и более высокую адгезию проводников. Эпоксидную эмаль (4—5 слоев) наносят распылением с сушкой (каждого слоя). Поверхность платы (по эмали) подвергают гидропескоструйной обработке или зернению для получения шероховатой поверхности. Максимальная адгезия печатных проводников с основанием получается при обработке платы с шероховатостью Rа 2,5.
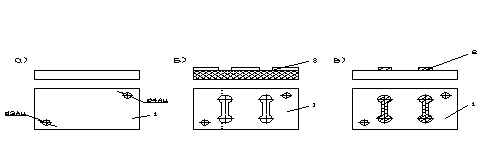
Рис. 9.2.1 Схема получения печатных проводников электрохимическим методом (а—заготовка платы с технологическими отверстиями, б—негативный рисунок схемы проводников, в—плата с печатными проводниками): 1 — основание платы, 2 — печатные проводники, 3 — кислотостойкая защитная краска
Светочувствительную эмульсию наносят на слой желатина. Состав эмульсии: фотографический желатин (180—220 г/л); аммоний двухромовокислый (20—30 г/л); вода дистиллированная; аммиак (25%). Сушка слоя эмульсии осуществляется на центрифуге при 40°С в течение 5–10 мин.
При экспонировании плата помещается в приспособление, представляющее собой пластину из органического стекла, в которую запрессованы два пальца. На последние надевают позитив одной стороны платы, заготовку и позитив другой стороны платы. Сверху на пакет устанавливают вторую пластину из оргстекла. После экспонирования одной стороны приспособление поворачивают и экспонируют другую сторону платы.
Изображение проявляют под душем при 40—50 °С с легким протиранием поверхности губкой. Ультразвуковые колебания ускоряют процесс проявления. Набухание пленки является диффузионным процессом внедрения низкомолекулярного раствора в высокомолекулярный слой светочувствительной эмульсии. Диффузия в ультразвуковом поле сильно ускоряется за счет акустических микропотоков. Кавитационные пузырьки проникают в образовавшиеся поры и отрывают копировальный слой от поверхности платы. Удаление продуктов растворения осуществляется акустическими течениями, что ускоряет процесс проявления во много раз. При этом плата меньше времени находится в растворе. После проявления проводится внешний осмотр. Рисунки должны быть четкими и ровными, без подтеков и наплывов эмульсии.
Отверстия, подлежащие металлизации, получают сверлением. Станок оборудуется местной вентиляцией, обеспечивающей отсос пыли. Рабочая часть сверла обезжиривается бензином. Для удаления пыли после сверления и зенкования платы промывают в холодной воде.
Обезжиривание поверхности перед химическим меднением способствует лучшей адгезии проводящих слоев с основанием. Его выполняют в бензине, спирте и др. Процесс химического меднения состоит из сенсибилизации, активирования и химического осаждения меди.
Сенсибилизация осуществляется в растворе двухлористого олова с последующей промывкой, а активизация — в растворе азотнокислого серебра или хлористого палладия. При активизации происходит химическое осаждение тонкой пленки серебра или палладия на наружных поверхностях платы и в отверстиях. Для лучшего смачивания отверстий плате сообщают вибрацию промышленной частоты.
Химическое меднение заключается в восстановлении меди на активированных поверхностях. Хорошие результаты дает химическое меднение отверстий с наложением ультразвукового поля. Химически медненые платы обрабатывают в растворе едкого натрия (10—15%) при 60—70 °С до полного раздубливания желатина. Последний смывают горячей водой.
Перед гальваническим меднением проводники декапируют в 5—10%-ном растворе соляной кислоты при комнатной температуре в течение 20—30 с. Гальваническое меднение требует замкнутого контура проводящих покрытий, которое осуществляется технологическими проводниками, прошивкой отверстий медной проволокой и применением специальных приспособлений. Медь наращивают в различных электролитах: сернокислом, борфтористоводородном и др. При продолжительном воздействии электролита на изоляционное основание возможно ухудшение его диэлектрических свойств.
В условиях крупносерийного производства гальваническое меднение осуществляют на автоматах АГ-82. Платы при этом переносят из ванны в ванну на подвесках.
Медные проводники подвергают серебрению и покрывают канифольным лаком.
После сушки скальпелем снимают технологические проводники. При одновременном изготовлении нескольких плат карту разрезают на отдельные заготовки и производят дальнейшую механическую обработку (получение наружного контура и конструктивных отверстий).
Недостатком электрохимических способов является длительное воздействие химических реагентов на материал платы (около 120 мин в течение цикла изготовления). Этот недостаток устраняет метод гальванического переноса, когда на временном основании (обычно пластина из нержавеющей стали) создается схема печатных проводников, адгезия которых с основанием незначительна. Эта схема переносится на постоянное основание из диэлектрика, поверхность которого для создания шероховатости подвергается дополнительной обработке с нанесением слоя клея БФ-2. Перенос осуществляется путем совмещения временного основания с изоляционным. Под давлением проводники приклеиваются к плате. Этот метод, однако, не нашел широкого применения вследствие сложности процесса и низкой производительности.
Основное преимущество электрохимических методов заключается в возможности металлизации отверстий одновременно с получением проводников. При этом применяется достаточно простое оборудование и обеспечивается рациональное расходование металла. Недостатками метода являются низкая рассеивающая способность (0,5—0,8 линий/мм) и низкая прочность сцепления проводников с основанием (1 МПа).
Электрохимические методы находят применение главным образом в опытном и мелкосерийном производстве — при изготовлении двусторонних печатных плат с большим числом переходов.
9.3 Комбинированный метод
Комбинированный метод печатного монтажа заключается в получении проводников путем травления фольгированного диэлектрика и металлизации отверстий электрохимическим способом (табл. 9.3.1). Травление медной фольги с пробельных участков производят или до металлизации отверстий (негативный процесс) или после металлизации отверстий (позитивный процесс).
При негативном процессе диэлектрик находится в менее благоприятных условиях. Вследствие воздействия растворов и электролитов ухудшается сцепление диэлектрика с фольгой.
Таблица 9.3.1
Основные этапы технологического процесса изготовления печатных плат комбинированным способом.
| Негативный процесс | Позитивный процесс |
| Резка заготовки из фольгированного диэлектрика. Пробивка или сверление технологических отверстий. Снятие заусенцев по периметру заготовки | |
| Подготовка поверхности фольги: зачистка, обезжиривание, травление, декапирование, промывка | |
| Нанесение на влажностные заготовки светочуствительной эмульсии (два слоя) на основе поливинилового спирта | |
| Экспонирование изображения схемы проводников с негатива | Экспонирование изображения схемы проводников с позитива |
| Проявление схемы. Химическое и термическое дубление. Ретуширование схемы для устранения дефектов эмульсионного слоя | |
| Травление хлорным железом | Нанесение двух слоев защитного лака для предохранения поверхности фольги при химической обработке |
| Снятие задубленного слоя в растворе щавелевой кислоты | Сверление отверстий по рисунку схемы или по кондуктору. Продувка отверстий для удаления стружки и пыли |
| Нанесение защитного лака |
Химическая обработка отверстий (активирование) и химическое меднение) |
| Сверление отверстий, подлежащих металлизации, зенковка с двух сторон. Продувка отверстий для удаления стружки и пыли | Снятие защитного слоя лака |
| Химическая обработка отверстий (активирование и химическое меднение) | Гальваническое меднение схемы. Ретуширование схемы |
| Снятие защитного слоя. Обезжиривание | Гальваническое серебрение схемы |
| Декапирование в соляной кислоте | Снятие задубленного слоя. Травление в растворе хлорного железа |
| Механическая зачистка (крацевка). Промывка | |
| Покрытие проводников сплавом Розе (32% РЬ; 16% Sn; 52% Bi) | |
| Покрытие лакофлюсом на основе полиэфирной смолы (два слоя) Сушка при 70—80 °С в течение двух часов | |
| Механическая обработка по контору | |
| Окончательный контроль | |
При позитивном процессе диэлектрик находится в более благоприятных условиях, так как фольга предохраняет его от действия электролита. Однако в этом случае происходит пассивация поверхности металла внутри отверстий при травлении фольги. Наличие пассивной пленки затрудняет пайку, так как металл не смачивается припоем.
Комбинированный способ особенно целесообразно применять при использовании в качестве оснований фольгированного стеклотекстолита.
Комбинированные методы широко применяются при производстве двусторонних печатных плат.
Контроль плат производят после основных операций технологического процесса, что обеспечивает быстрое обнаружение и устранение причин брака. Качество фотооригинала, негатива, диапозитива и нанесение схемы проверяют визуально.
Причинами брака при нанесении защитного слоя могут быть: повышенная или пониженная вязкость эмульсии, слишком высокая температура сушки или воды при проявлении и др.
Типичными причинами брака при получении проводников электрохимическими методами являются плохая подготовка поверхности, недостаточная или избыточная плотность тока и другие, а химическими — истощение травящего раствора, недостаточное или избыточное время травления и др.
После механической обработки плата проверяется на наличие трещин и сколов на краях платы и в отверстиях, отслоение печатных проводников в зоне отверстий, по качеству поверхности и короблению платы.
Готовую плату проверяют визуально. Печатные проводники должны быть четкими — с ровными краями, без вздутий, заусениц, отслаивания. Целостность электрических цепей устанавливают методом прозвонки.
Контроль электрических и механических характеристик платы осуществляется при тех условиях внешнего воздействия, в которых будет работать плата. При этом используются термобарокамеры, камеры влажности, холода и комплексные стенды. Режимы проверки устанавливаются техническими условиями.
Для проверки электрической прочности используются пробойно-испытательные установки с плавной регулировкой входного напряжения, которое увеличивают с постоянной скоростью до возникновения пробоя.
Низкое сопротивление изоляции получается из-за загрязнения поверхности флюсом. Этот дефект можно обнаружить, если проверку производить в условиях повышенной влажности. При этом флюс образует токопроводящие соединения.
Прочность сцепления проводников проверяют на заготовках печатной платы. В отдельных случаях на печатной плате предусматривают контрольную полоску длиной 10 мм и шириной 2 мм, к которой сплавом Вуда припаивается серьга. Отрыв серьги осуществляется на разрывной машине или специальных установках. Постоянство угла отрыва (90°) обеспечивается применением специальных приспособлений.
10. ТЕХНОЛОГИЯ ПОВЕРХНОСТНОГО МОНТАЖА
Особенностью современного производства электронных устройств является все более широкое применение больших и сверхбольших интегральных схем (БИС и СБИС). При этом существенно возрастает количество выводов каждой схемы, расстояния между выводами уменьшаются с 2,5мм до 0,625мм и менее [13].
Установка многовыводных корпусов БИС И СБИС на печатные платы технически и экономически более эффективна не в сквозные отверстия, а на контактные площадки, расположенные на поверхности печатных плат.
Этим объясняется все боле широкий переход от монтажа компонентов в отверстия (PTH - Plated Through Hole) к технологии поверхностного монтажа (SMT - Surface Mount Technology).
Вместе с тем, в большинстве серийных электронных блоков применяют как поверхностный монтаж, так и монтаж в отверстия. Это связано с тем, что конструкции ряда компонентов не пригодны для поверхностного монтажа. В устройствах, работающих в условиях ударных и вибрационных перегрузок, предпочитают монтаж в отверстия из-за более надежного крепления компонентов.
Навесные компоненты для поверхностного монтажа, намного меньше, чем их традиционные эквиваленты, которые монтируются в отверстия. Вместо длинных выводов, как у корпусов, монтируемых в отверстия, они имеют очень короткие выводы или просто внешние контактные площадки. Такие компоненты закрепляются на верхней (или нижней) стороне коммутационной платы при совмещении их выводов или внешних контактов с контактными площадками.
Преимущества SMT:
• меньшие размеры компонентов приводят к уменьшению размеров плат. Это уменьшает себестоимость. Типичное SMT преобразование уменьшает пространство на плате до 30 % размера за счет отсутствия отверстий.
большее количество функциональных возможностей компоновки SMT элементов.
компоненты могут легко размещаться с обеих сторон платы, что увеличивает плотность размещения.
меньшая масса изделия и более низкий профиль изделия могут улучшать вибро- и ударопрочностные свойства.
Некоторые более новые компоненты доступны только в SMT корпусах.
Недостатки SMT:
платы с SMT компонентами требуют специальной разработки и автоматизированного проектирования;
у печатных плат SMT высокие требования к допускам и качеству изготовления;
применение SMT компонентов для изготовления печатных плат является экономически оправданным при наличии оборудования автоматизации сборки;
Некоторые разработки требуют применения DIP компонентов. Для сборки таких плат приходиться применять автоматическую установку SMT компонентов, что увеличивает издержки на выполнение дополнительных сборочных шагов. В таких случаях, есть такие платы, реализация которых на DIP компонентах имела бы меньшую стоимость сборочной операции.
При применении SMT появляются дополнительные издержки на программирование процесса автоматизации сборки и изготовление трафаретов.
10.1 Типы SMT сборок
В электронной промышленности существует шесть общих типов SMT сборки, каждому из которых соответствует свой порядок производства. Когда разработчик выбирает тип сборки, его целью должна быть минимизация числа операций, так как каждая операция увеличивает промышленную стоимость. Существует специальный стандарт (National Technology Roadmap for Electronic), в котором представлены основные виды сборок, разбитые по классам.
Существуют следующие схемы поверхностного монтажа:
Тип 1 - монтируемые компоненты установлены только на верхнюю сторону;
Тип 2 - монтируемые компоненты установлены на обе стороны платы;
Класс А - только through-hole (монтируемые в отверстия) компоненты;
Класс В - только поверхностно монтируемые компоненты (SMD);
Класс С - смешанная: монтируемые в отверстия и поверхностно монтируемы компоненты;
Класс Х - комплексно-смешанная сборка: through-hole, SMD, fine pitch, BGA;
Класс Y - комплексно-смешанная сборка: through-hole, surface mount, Ultra fine pitch, CSP
Класс Z - комплексно-смешанная сборка: through-hole, Ultra fine pitch, COB, Flip Chip, TCP;
Варианты схем поверхностного монтажа:
1. SMT - Только верхная сторона

Рис 10.1.1 – Установка SMT элементов на одну сторону платы
Этот тип не является общим так как большинство разработок требует некоторых DIP компонентов. Его называют IPC Type 1B.
Порядок проведения процесса:
нанесение припойной пасты, установка компонентов, пайка, промывка.
2. SMT Верхние и нижние стороны
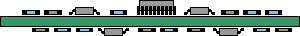
Рис. 10.1.2. – Установка SMT элементов на обе стороны платы
На нижней стороне платы размещаются чип-резисторы и другие компоненты небольших размеров. При использовании пайки волной, они будут повторно оплавляться за счет верхнего (побочного) потока волны припоя. При размещение больших компонентов с обеих сторон, типа PLCC, увеличивают издержки производства, потому что компоненты нижней стороны должны устанавливаться на специальный токопроводящий клей. Данный тип называется IPC Type 2B.
Порядок проведения процесса:
нанесение припойной пасты, установка компонентов, пайка, промывка нижней стороны;
нанесение припойной пасты на верхнюю сторону печатной платы, установка компонентов, повторная пайка, промывка верхней стороны.
SMT верхняя сторона в первом случае и верхняя и нижняя во втором, но PTH только верхняя сторона.
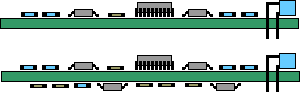
Рис. 10.1.3. – Установка SMT элементов на обе стороны платы и PTH элементов на одну сторону платы
Этот метод установки используется, когда имеются DIP компоненты, в SMT сборке. Процесс включает размещение DIP компонентов, вставляемых в отверстия перед SMT пайкой. При использовании данного метода убирается лишняя операция пайки волной или ручной пайки PTH компонентов, что значительно уменьшает стоимость изделия. Первое требование - способность компонентов противостоять вторичной пайке. Размеры отверстия платы, контактные площадки и геометрия трафарета должны быть точно совмещены, чтобы достичь качественной пайки. Плата должна иметь сквозные металлизированные отверстия и может быть односторонней или двухсторонний, то есть компоненты могут размещаться как с верхней так и с нижней стороны.
Порядок обработки односторонней печатной платы:
нанесение припойной пасты, установка SMT компонентов, установка PTH компонентов, пайка, промывка верхней стороны.
Порядок обработки двухсторонней печатной платы:
нанесение припойной пасты, установка SMT компонентов, SMT пайка, промывка нижней стороны;
установка PTH компонентов, пайка, промывка верхней стороны.
Тип 1С: SMT только верхняя сторона и PTH только верхняя сторона
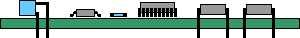
Рис. 10.1.4. – Установка SMT и PTH элементов на верхнюю сторону платы
Данный метод является смешанной технологией сборки. Все модули SMT и PTH установлены на верхней стороне платы. Допускается установка некоторых компонентов монтируемых в отверстия (PTH) на верхней стороне платы, где размещены SMT компоненты для увеличения плотности. Данный тип сборки называется IPC Type 1C.
Порядок проведения процесса:
нанесение припойной пасты, установка, оплавление, промывка верхней части SMT;
автоматическая установка DIP, затем осевых компонентов (такие как светодиоды);
ручная установка других компонентов ;
пайка волной PTH компонентов, промывка.
5. Тип 2С: SMT верхняя и нижняя стороны или PTH на верхней и нижней стороне

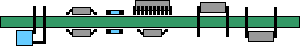
Рис. 10.1.5. – Установка SMT и PTH элементов на обе стороны платы
Установка поверхностно монтируемых и монтируемых в отверстия (DIP) компонентов с обеих сторон платы не рекомендуется из-за высокой стоимости сборки. Эта разработка может требовать большого объема ручной пайки. Также не применяется автоматическая установка PTH компонентов из-за возможных конфликтов с SMT компонентами на нижней стороне платы. Данный тип сборки называется IPC Type 2C.
Порядок проведения процесса:
нанесение припойной пасты, установка, пайка, промывка верхней стороны SMT;
нанесение специального токопроводящего клея через трафарет, установка, фиксация SMT;
автоматическая установка DIP и осевых компоненты;
маскирование всей нижней стороны PTH компонентов;
ручная установка других компонентов;
пайка волной PTH и SMT компонентов, промывка;
ручная пайка нижней стороны PTH компонентов.
10.2 Установка компонентов на плату
Традиционные компоненты, монтируемые в отверстия, являются наиболее узким местом в процессе установки их на печатную плату. Это практически полностью исключает возможность автоматизации процесса. Гораздо проще и быстрее автоматизировать процесс установки поверхностно монтируемых компонентов.
Машины для автоматической установки работают по трем основным принципам:
поочередная установка компонентов;
поочередно-одновременная установка компонентов;
одновременная установка компонентов;
В аппаратах поочередной установки один компонент все время устанавливается одной или двумя установочными головками. Поочередная установка, также может проводиться при помощи револьверной головки. В поочередно-одновременной установке несколько компонентов может быть установлено одновременно. Установочные машины одновременного типа, устанавливают все или возможно-большее количество компонентов за один раз.
Поочередные и поочередно-одновременные машины, также называются последовательными и их основное преимущество в гибкости настройки. Если машина поочередной установки оснащена револьверной головкой, скорость установки компонентов на печатную плату значительно возрастает. Эти машины могут устанавливать компоненты нескольких типов. Место установки компонента может быть легко изменено, а точность установки достаточно высока.
Машины одновременной установки компонентов значительно производительней. Скорость установки компонентов может достигать 300000 компонентов в час, однако эти машины не так просты и гибки в настройке. Если для изменения места установки компонента в машинах поочередного и поочередно-одновременного типа достаточно изменить программы, то для машины одновременной установки требуются значительные более сложные механические изменения. Поэтому, эти машины используются для особо больших партий изделий.
10.3 Нанесение припойной пасты
Для крепления компонентов на печатную плату используется метод нанесения припойной пасты. Это наиболее широко используемый метод установки компонентов. В этом методе, припойная паста наносится непосредственно на контактные площадки печатной платы.
Припойные пасты представляют собой смесь мелкодисперсного порошка материала припоя со связующей жидкой основой. При этом содержание порошка припоя составляет приблизительно 88 % от веса всей смеси (обычно этот показатель меняется в пределах от 85 до 92 %). Однако чаще всего состав припойных паст выражают через соотношение ингредиентов материала припоя. Так, например, 63/37 означает содержание в составе материала припоя 63 % олова и 37 % свинца, а 62/36/2 – 62 % олова, 36% свинца и 2 % серебра. Оба этих состава используются для приготовления припойных паст в SMT.
Флюс в составе припойных паст служит для активации контактируемых металлических поверхностей, удаления с них окислов и предотвращения окисления припоя в процессе пайки (что необходимо для создания паяного соединения). Флюс обеспечивает требуемую растекаемость (реологию), а также изменение вязкости со временем (тиксотропность) при нанесении припойной пасты на коммутационную плату. Если состав припойной пасты имеет недостаточную вязкость, она будет растекаться, или "расползаться", что, несомненно, приведет к потере точности рисунка, обеспечиваемой трафаретом, а это в свою очередь может послужить причиной образования шариков припоя или перемычек в процессе пайки.
Промежуток времени между нанесением припойной пасты на коммутационную плату и процессом пайки является еще одним фактором, который нужно учитывать при выборе пасты. Длительный промежуток времени может привести к ухудшению электрофизических параметров пасты. Припойная паста не должна ухудшать свои параметры не только в условиях термообработки при повышенной температуре, но и в условиях циклического воздействия температуры, которым подвергается плата как в процессе пайки, так и на других этапах изготовления изделия.
Наиболее важным в массовом производстве печатных плат, является метод трафаретного нанесения припойной пасты (рис.3.7.), в котором паста продавливается через трафарет (окна) на контактные площадки печатной платы. Припойная паста уже содержит в себе и припой, и флюс, а их пропорция одна из важных характеристик пасты. Материалом трафарета может быть как сплав никеля, так и нержавеющая сталь. Отверстия в трафарете обычно прорезаются лазером или протравливаются. В массовом производстве этот метод эффективен, но не гибок, так как свой собственный трафарет (причем несколько) требуется для каждой платы. Гибкость достигается только за счет быстрой смены трафарета и автоматического распределения пасты.
При проведении скребком по поверхности трафарета припойная паста продавливается сквозь отверстия в трафарете на контактные площадки. Наиболее важной фазой этого процесса является продвижение пасты вдоль поверхности трафарета, она должна продвигаться с правильной силой, углом и скоростью. Больше половины ошибок всего процесса сборки печатных плат приходятся именно на процесс нанесения припойной пасты. Преимуществом метода трафаретного нанесения припойной пасты является то, что паста может быть нанесена слоем до 300 мкм с очень высокой точностью.
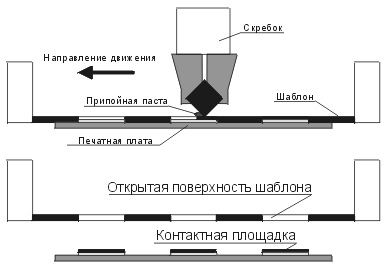
Рис. 10.3.1. – Нанесение припойной пасты
10.4 Пайка SMT компонентов
Традиционная техника пайки волной припоя выполняется чаще всего погружением компонента в ванну с припоем. Для пайки на коммутационных платах SMT компонентов обычно применяется метод расплавления дозированного припоя. Пайка расплавлением припоя в парогазовой фазе в настоящее время уступает место пайке с инфракрасным нагревом, лазерная пайка пока не получила распространения. Ведущие поставщики сборочно-монтажного оборудования обычно включают установки для пайки в состав выпускаемых производственных линий.
Появление на коммутационных платах поверхностно монтируемых компонентов существенно изменило технологию пайки. Пайка волной припоя была внедрена в 50-х гг. и до настоящего времени является единственным групповым методом пайки компонентов, устанавливаемых в отверстия коммутационных плат. Для пайки плат со смешанным монтажом (компоненты, монтируемые в отверстия с одной стороны платы и простые, монтируемые на поверхность) был разработан метод пайки двойной волной припоя. Технология пайки поверхностно монтируемых компонентов расплавлением дозированного припоя в парогазовой фазе (ПГФ) появилась в 1973 г., когда фирма DuPont разработала и запатентовала специальные жидкие материалы. В течение нескольких лет Western Electric была единственной фирмой, пользовавшейся преимуществами этой новой разработки. С 1983 г. основным конкурентом пайки в ПГФ стала пайка расплавлением дозированного припоя с помощью инфракрасного нагрева (ИК-пайка).
Для чувствительных к тепловому воздействию и сложных микросборок с поверхностным монтажом тремя ведущими японскими компаниями была разработана и реализована лазерная пайка.
11. ОХРАНА ТРУДА
Pазвитие науки и техники в современном мире привносит существенные новшества во все области производства. Автоматизация и компьютеризация большинства процессов существенно повышая производительность труда работников. Тем не менее вместе с нововведениями приходит и дополнительная опасность, так каждый год происходит большое количество несчастных случаев на производстве. Как показывает практика, большинство случаев при которых гибнут люди происходит из-за игнорирования ими правил техники безопасности и эксплуатации оборудования, но много происходит и из-за неудовлетворительной организации охраны труда на предприятии.
Само понятие «охраны труда» - подразумевает систему правовых, социально-экономических, организационно-технических, санитарно-гигиенических и лечебно-профилактических мероприятий и средств, направленных на сохранение здоровья и трудоспособности человека в процессе труда.
В результате проведения анализа условий труда, будут выявлены вредные и опасные факторы и высказаны рекомендации, относительно их устранения, с целью сохранения здоровья работников и хорошего микроклимата в отделе.
Разрабатываемое устройство изготавливается посредством монтажа элементов на печатную плату (ПП). ПП является основой большинства современной электронной аппаратуры. На плату устанавливаются и соединяются между собой электронные компоненты устройств. Следует заметить, что процесс монтажа элементов на ПП вреден для здоровья человека, поэтому проведем анализ условий труда инженера, занимающегося этой работой, подробнее. В этом разделе будут установлены вредные и опасные факторы, влияющие на здоровье инженера, а также высказаны рекомендации относительно их устранения.
11.1Анализ условий труда
11.1.1 Организация рабочего места
Рабочее помещение являет собой кабинет, размещенный на первом этаже здания. Размеры кабинета, м: 4х16х3. Площадь помещения равна 64м2, объем – 192м3. В данном кабинете размещены 4 рабочих места. Из документа ДСН 3.3.6.042-99 определяем характер сложности работ – работа средней тяжести, категория Iб. К ней относятся виды работ, выполняемые в сидячем или стоячем положении, или связанные с хождением и сопровождаются некоторым физическим напряжением. Сведем в таблицу оптимальные и допустимые значения параметров микроклимата в помещении для данной категории работ, а также фактические значения на рабочих местах в указанном помещении (см. таблицу 3.1).
Таблица 11.1
Параметры микроклимата на рабочих местах.
|
Тип параметра |
Период года |
Температура воздуха, єС |
Относит-ная влажность воздуха, % |
Ск-ть дви-я работника м/с |
|
|
Верхняя граница |
Нижняя граница |
||||
| Фактический | Хол. | 23 | 20 | 60 | 0,2 |
| Тепл. | 27 | 24 | 60 | 0,2 | |
| Оптимальный | Хол. | 23 | 21 | 40-60 | 0,1 |
| Тепл. | 24 | 22 | 40-60 | 0,2 | |
| Допустимый | Хол. | 24 | 20 | 75 | 0,2 |
| Тепл. | 28 | 21 | 60 при 27єС | 0,1 – 0,3 | |
Как видим, фактические параметры микроклимата на рабочих местах соответствуют допустимым для данного типа работ.
11.1.2 Вредные и опасные вещества, выделяющиеся и использующиеся при пайке
Пайка является одним из самых вредных процессов при производстве электронной аппаратуры. Проанализируем вредные факторы пайки и произведем расчет.
Для сборки разрабатываемого устройства используется ручная пайка, которая выполняется электрическим паяльником непрерывного действия мощностью 20...40 Вт. Удельное содержание образующего аэрозоля свинца при этом составляет 0,02...0,04 мг/100 паек.
Для пайки компонентов обычно используют оловянно-свинцовые припои, например, ПОС-40 или ПОС-60. При этом пары свинца проникают в воздушную среду помещения. В соответствии с требованиями санитарии в воздухе рабочей зоны производственных помещений устанавливается ПДК (предельно-допустимая концентрация) вредных веществ (мг/м3).
Свинец является чрезвычайно опасным веществом (класс 1), в соответствии с ГОСТ 12.1.005-88, ПДК в воздухе рабочей зоны может составлять не более 0,01 мг/м3. При систематическом воздействии на человека может вызывать соматическое расстройство нервной системы, а также проблемы сердечно-сосудистой системы.
Олово является веществом умеренно опасным (класс 3). ПДК в воздухе рабочей зоны олова – 10 мг/м3. При систематическом воздействии олово может приводить к затруднению дыхания и поражению бронхов; в особо тяжелых случаях происходит отечная реакция легких.
Канифоль сосновая является малоопасным веществом (класс 4). ПДК в воздухе рабочей зоны – 80-1000 мг/м3. Оказывает раздражающее и наркотическое действие, при длительном действии вызывает дерматит.
Спирт этиловый является малоопасным веществом (класс 4). Его ПДК в воздухе рабочей зоны может достигать 400 мг/м3. Вызывает изменения печени, сердечно-сосудистой и нервной системы. Для промывания плат используют смесь спирта и ацетона.
Ацетон является малоопасным веществом (класс 4). Его ПДК в воздухе рабочей зоны может достигать 200 мг/м3. Имеет наркотическое действие.
Бензин является малоопасным веществом (класс 4). Его ПДК в воздухе рабочей зоны может достигать 400 мг/м3. Имеет наркотическое действие.
Следует учесть также, что, химическая очистка плат производится растворами фосфатов, натриевой соды, натриевой щёлочи и др. При постоянной работе с растворами часты различные хронические поражения кожи. Весьма опасно попадание даже самых малых количеств щелочи в глаза.
Определим концентрацию аэрозоля свинца:
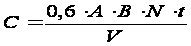 ,
где:
A - удельное образование аэрозоля свинца;
B - количество долей в минуту;
N - количество рабочих мест;
t - длительность сборки изделия, час;
V - объем помещения, м3;
Зададимся следующими значениями параметров:
A = 0,04мг / 100 долей; B = 5; N = 4; t = 5 часов; V = 200 м3.
Тогда:
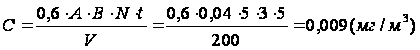
Следовательно, при данных условиях технологического процесса концентрация аэрозоля свинца в воздухе рабочей зоны не будет превышать предельно допустимую концентрацию 0,01мг/м3. Так, как пары свинца не превышают ПДК, то нет необходимости в принудительной вентиляции данного помещения, достаточно естественной вентиляции (в теплый период года – рекомендуется искусственная вентиляция).
11.1.3 Освещение рабочих мест
Согласно СНіП 23-05-95 «Природне і штучне освітлення» на участках изготовления печатных плат предусматривается установка устройства комбинированного освещения с оптимальной освещенностью 300 лк. Эта освещенность отвечает зрительным работам высокой точности с наименьшим объектом расхождения от 0,5 до 1 мм для ІІІ-pазpядa зрительных работ.
В рассмотренном помещении естественное освещение осуществляется через окна в стенах, при этом боковое освещение создает значительную неравномерность в освещении участков, расположенных вблизи от окон и вдали от них.
Для обеспечения нормированных значений освещенности в помещении следует проводить чистки стекла окон и светильников не реже двух раз в год, а также проводить своевременную замену ламп, которые вышли из строя.
Яркость светильников общего освещения в зоне углов освещения от 50 до 90 градусов с вертикалью в продольной и поперечной плоскостях должна составлять не более 200 Кд/КвЧ. Защитный угол светильников должен быть не менее 40 градусов.
Фактические значения на рассмотренном рабочем месте КЕО = 1,15 %, Е=295 Лк.
11.1.4 Влияние шумов
Значительным фактором, ухудшающим условия труда в