Разработка технологического процесса сборки и монтажа усилителя фототока
Министерство Образования Республики Беларусь
Белорусский Государственный Университет Информатики и Радиоэлектроники
Кафедра СЭТ
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
К КУРСОВОМУ ПРОЕКТУ
на тему:
"Разработка технологического процесса сборки и монтажа усилителя фототока"
Минск 2008
Содержание
Введение1. Анализ технологичности конструкции изделия1.1 Расчет показателей технологичности
2. Разработка технологической схемы сборки3. Анализ вариантов маршрутной технологии, выбор технологического оборудования и проектирование технологического процесса4. Проектирование участка ГАП сборки и монтажа5. Разработка оснастки для сборочно-монтажных работ6. Требования по технике безопасности и охране трудаЗаключение
Введение
Целью данного курсового проекта является разработка технологического процесса сборки и монтажа блока усилителя фототока.
В настоящее время разработка технологического процесса изготовления РЭА является наиболее важным этапом проектирования и производства РЭА. Это объясняется тем, что при правильном и оптимальном проектировании технологического процесса повышается качество изготавливаемой продукции, уменьшается ее себестоимость, что в конечном итоге положительно сказывается на экономическом состоянии предприятия.
Учитывая выше сказанное, необходимо разработать технологический процесс сборки блока усилителя фототока с оптимальными характеристиками.
Для достижения этой цели, в процессе выполнения проекта, необходимо:
произвести анализ технологичности конструкции;
выбрать и обосновать наиболее эффективный для данного типа производства вариант маршрутной технологии;
разработать технологическую схему сборки;
в соответствии с выбранным вариантом маршрутной технологии необходимо произвести выбор оборудования;
выбрать и обосновать применяемую в данном технологическом проекте оснастку и дать проверочный расчет;
на основании выбранной маршрутной технологии, выбранного оборудования и оснастки разработать планировку участка сборки и монтажа;
необходимо учесть требования безопасности при работе по сборке и монтажу данного блока;
разработать комплект технологической документации на сборку блока.
1. Анализ технологичности конструкции изделия
Проектирование технологического процесса сборки и монтажа радиоэлектронной аппаратуры начинается с тщательного изучения исходных данных (ТУ и технических требований, комплекта конструкторской документации, программы выпуска, условий запуска в производство и т.д.). На данном этапе основным критерием, определяющим пригодность аппаратуры к промышленному выпуску, является технологичность конструкции.
Под технологичностью конструкции (ГОСТ 18831-73) понимают совокупность ее свойств, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями конструкций изделий аналогичного назначения при обеспечении заданных показателей качества.
Для оценки технологичности конструкции используются многочисленные показатели, которые делятся на качественные и количественные. К качественным относят взаимозаменяемость, регулируемость, контроле пригодность и инструментальная доступность конструкции. Количественные показатели согласно ГОСТ 14.201-73 ЕСТПП классифицируются на:
базовые (исходные) показатели технологичности конструкций, регламентируемые отраслевыми стандартами;
показатели технологичности конструкций, достигнутые при разработке изделий;
показатели уровня технологичности конструкции, определяемые как отношение показателей технологичности разрабатываемого изделия к соответствующим значениям базовых показателей.
Номенклатура показателей технологичности конструкций выбирается в зависимости от вида изделия, специфики и сложности конструкции, объема выпуска, типа производства и стадии разработки конструкторской документации.
Базовые показатели технологичности блоков РЭА установлены стандартом отраслевой системы технологической подготовки производства ОСТ 4ГО.091.219-81 "Методы количественной оценки технологичности конструкций изделий РЭА”. Согласно нему все блоки по технологичности делятся на 4 основные группы:
Электронные: логические и аналоговые блоки оперативной памяти, блоки автоматизированных систем управления и электронно-вычислительной техники, где число ИМС больше или равно числу ЭРЭ.
Радиотехнические: приемно-усилительные приборы и блоки, источники питания, генераторы сигналов, телевизионные блоки и т.д.
Электромеханические: механизмы привода, отсчетные устройства, кодовые преобразователи и т.д.
Коммутационные: соединительные, распределительные блоки, коммутаторы и т.д.
В
данном курсовом
проекте рассматривается
электронный
блок. Для каждого
блока определяются
7 основных
показателей
технологичности
(Таблица 4), каждый
из которых
имеет свою
весовую характеристику
 .
Величина коэффициента
весомости
зависит от
порядкового
номера частного
показателя
в ранжированной
последовательности
и рассчитывается
по формуле:
 , (1)
где
 -
порядковый
номер ранжированной
последовательности
частных показателей.
Таблица 4 - Показатели технологичности конструкций РЭС
| Порядковый номер (q) показателя | Показатели технологичности | Обозначение |
Весовая
характеристика,
|
| Коэффициент применения микросхем и микросборок |
|
1.0 | |
| Коэффициент автоматизации и механизации монтажа |
|
1.0 | |
| Коэффициент автоматизации и механизации подготовки ИЭТ к монтажу |
|
0.8 | |
| Коэффициент автоматизации и механизации регулировки и контроля |
|
0.5 | |
| Коэффициент повторяемости ИЭТ |
|
0.3 | |
| Коэффициент применения типовых технологических процессов |
|
0.2 | |
| Коэффициент прогрессивности формообразования деталей |
|
0.1 |


Затем на основании расчета всех показателей вычисляют комплексный показатель технологичности:
 , (28)
Коэффициент технологичности находится в пределах 0 < К < 1.
1.1 Расчет показателей технологичности
Коэффициент применения микросхем и микросборок:
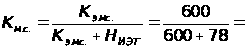 0,885, (28)
где:
 -
общее число
дискретных
элементов,
замененных
микросхемами
и установленных
на микросборках
в РЭС (примем
в среднем 100
элементов на
1 ИС);
 -
общее число
ИЭТ, не вошедших
в микросхемы.
К ИЭТ относят
резисторы,
конденсаторы,
диоды, транзисторы,
разъемы, реле
и другие элементы.
Коэффициент автоматизации и механизации монтажа:
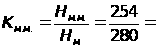 0,907, (28)
где:
 -
количество
монтажных
соединений
ИЭТ, которые
предусматривается
осуществить
автоматизированным
или механизированным
способом. Для
блоков на печатных
платах механизация
относится к
установке ИЭТ
и последующей
пайке волной
припоя;
 -
общее количество
монтажных
соединений.
Для разъемов,
реле, микросхем
и ЭРЭ определяется
по количеству
выводов.
Коэффициент автоматизации и механизации подготовки ИЭТ к монтажу:
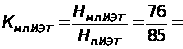 0,894, (28)
где:
 -
количество
ИЭТ в штуках,
подготовка
выводов которых
осуществляется
с помощью
полуавтоматов
и автоматов;
в число их включаются
ИЭТ, не требующие
специальной
подготовки
(патроны, реле,
разъемы и т.д.);
 -
общее число
ИЭТ, которые
должны подготавливаться
к монтажу в
соответствии
с требованиями
конструкторской
документации.
Коэффициент автоматизации и механизации регулировки и контроля:
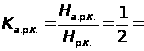 0,500, (28)
где: -
число операций
контроля и
регулировки,
выполняемых
на полуавтоматических
и автоматических
стендах;
 -
общее количество
операций контроля
и регулировки.
Две операции:
визуальный
контроль и
электрический
являются
обязательными.
Если в конструкции
имеются регулировочные
элементы (катушки
индуктивности
с подстроечными
сердечниками,
переменные
резисторы), то
количество
операций регулировки
увеличивается
пропорционально
числу этих
элементов.
Коэффициент повторяемости ИЭТ:
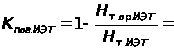 1,000, (28)
где: -
количество
типоразмеров
оригинальных
ИЭТ в РЭС. К
оригинальным
относится ИЭТ,
разработанные
и изготовленные
впервые по
техническим
условиям; типоразмер
определяется
компоновочным
размером и
стандартом
на элемент;
 -
общее количество
типоразмеров
элементов.
Коэффициент применения типовых технологических процессов:
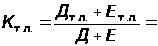 1,000, (28)
где: -
число деталей
и сборочных
единиц, изготавливаемых
с применением
типовых и групповых
технологических
процессов;
 -
общее число
деталей и сборочных
единиц в РЭС,
кроме крепежа
(винтов, гаек,
шайб).
Коэффициент прогрессивности формообразования деталей:
 1,000, (28)
где
 -
детали, изготовленные
по прогрессивным
ТП (штамповка,
прессование
из пластмасс,
литье и т.д.).
Таки образом комплексный показатель технологичности, определенный в соответствии с выражением (2), равен 0,861.
2. Разработка технологической схемы сборки
Технологическим процессом сборки называют совокупность операций, в результате которых детали соединяются в сборочные единицы, блоки, стойки, системы и изделия. Простейшим сборочно-монтажным элементом является деталь, которая согласно ГОСТ 2101-68 характеризуется отсутствием разъемных и неразъемных соединений.
Сборочная единица является более сложным сборочно-монтажным элементом, состоящим из двух или более деталей, соединенных разъемным или неразъемным соединением. Характерным признаком сборочной единицы является возможность ее сборки отдельно от других сборочных единиц.
Технологическая схема сборки изделия является одним из основных документов, составляемых при разработке технологического процесса сборки. Расчленение изделия на сборочные элементы проводят в соответствии со схемой сборочного состава, при разработке которой руководствуются следующими принципами:
схема составляется независимо от программы выпуска изделия на основе сборочных чертежей, электрической и кинематической схем изделия;
сборочные единицы образуются при условии независимости их сборки, транспортировки и контроля;
минимальное число деталей, необходимое для образования сборочной единицы первой ступени сборки, должно быть равно двум;
минимальное число деталей, присоединяемых к сборочной единице данной группы для образования сборочного элемента следующей ступени, должно быть равно единице;
схема сборочного состава строится при условии образования наибольшего числа сборочных единиц;
схема должна обладать свойством непрерывности, т.е. каждая последующая ступень сборки не может быть осуществлена без предыдущей.
Наиболее широко применяются два типа схемы сборки:
"веерного" типа - достоинством схемы является ее простота и наглядность, но она не отражает последовательности сборки во времени.
с базовой деталью - схема указывает временную последовательность сборочного процесса. В большинстве случаев базовой деталью служит плата, панель, шасси и другие элементы несущих конструкций изделия.
Разработке технологических схем сборки способствует оптимальная дифференциация работ, что значительно сокращает длительность производственного цикла. Рациональность разделения объема работ на операции в условиях автоматизированного поточного производства определяется ритмом сборки, то есть каждая операция должна быть равна или кратна ритму:
 1,170, мин/шт. (28)
где:
 -
действительный
фонд времени
за плановый
период, мин.;
 -
расчётная
программа
выпуска, шт.
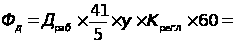 118719,60, (28)
где:
 =
1 - количество
смен;
 =
254 - количество
рабочих дней
в расчётном
периоде (году);
 -
коэффициент
регламентированных
перерывов
(0,94…0,95).
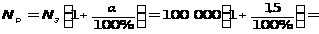 101500,00, (28)
где:
 -
коэффициент
технологических
потерь (1,5%);
 =
100000 - заданная
программа
выпуска.
Количество элементов, устанавливаемых на i-й операции, должно учитывать соотношение:
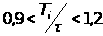 , (28)
где
 -
трудоемкость
i-й операции
сборки.
Правильно выбранная схема сборочного состава позволяет установить рациональный порядок комплектования сборочных единиц и изделия в процессе сборки. При переходе от схемы сборочного состава к технологической схеме сборки и расположении операций во времени необходимо учитывать следующее:
сначала выполняются те операции ТП, которые требуют больших механических усилий и неразъемных соединений;
активные ЭРЭ устанавливают после пассивных;
при наличии малогабаритных и крупногабаритных ЭРЭ в первую очередь собираются малогабаритные ЭРЭ;
заканчивается сборочный процесс установкой деталей подвижных соединений и ЭРЭ, которые используются в дальнейшем для регулировки;
контрольные операции вводят в ТП после наиболее сложных сборочных операций и при наличии законченного сборочного элемента;
в маршрутный технологический процесс вводят также те операции, которые непосредственно не вытекают из схемы сборочного состава, но их необходимость определяется техническими требованиями к сборочным единицам, например влагозащита, и т.д.
3. Анализ вариантов маршрутной технологии, выбор технологического оборудования и проектирование технологического процесса
При разработке маршрутной технологии необходимо руководствоваться следующим:
при поточной сборке разбивка процесса на операции определяется тактом выпуска (ритмом сборки), причем время, затрачиваемое на выполнение каждой операции, должно быть равно или кратно ритму;
предшествующие операции не должны затруднять выполнение последующих;
на каждом рабочем месте должна выполняться однородная по характеру и технологически законченная работа;
после наиболее ответственных операций сборки, а также после регулировки или наладки предусматривают контрольные операции;
применяют более совершенные формы организации производства - непрерывные и групповые поточные линии, линии и участки гибкого автоматизированного производства (ГАП).
При выполнении курсового проекта достаточно рассмотреть 2 варианта маршрутной технологии сборки и монтажа изделия. При этом необходимо руководствоваться схемами типовых технологических процессов сборки блоков РЭА с применением микросхем и навесных ЭРЭ (ОСТ 4ГО.054.267, ред. 1-81, прил. 3,4).
Средства технологического оснащения, используемые при изготовлении изделий, согласно ГОСТ 14.301-73 включают:
технологическое оборудование (в том числе контрольное и испытательное);
технологическую оснастку (в том числе инструмент и контрольные приспособления);
средства механизации и автоматизации производственного процесса.
Затраты на реализацию технологического процесса в установленный промежуток времени при заданном качестве изделий должны быть представлены в виде отношений: основных времен, штучных времен, приведенных затрат на выполнение работ. Лучшим вариантом считается тот, значения показателей которого минимальные.
Выбор вариантов оборудования, характеризующихся степенью механизации и автоматизации, должен проводиться исходя из следующих условий:
приведенные затраты на выполнение технологического процесса - минимальные;
период окупаемости оборудования - минимальный.
Важным
показателем
правильности
выбора технологического
оборудования
является коэффициент
загрузки и
использования
оборудования
по основному
времени. Коэффициент
загрузки оборудования
 определяется
как отношение
расчетного
количества
единиц оборудования
по данной операции
 к принятому
(фактическому)
количеству
 :
 (28)
Расчетное
количество
единиц оборудования
(рабочих мест)
определяется
как отношение
штучного времени
данной операции
 к такту выпуска
 :
 (28)
Штучное время, затрачиваемое на каждую сборку:
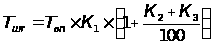 , (28)
где:
 -
коэффициент,
зависящий от
группы сложности
аппаратуры
и типа производства(
 ).
 - коэффициент,
учитывающий
подготовительно-заключительное
время и время
обслуживания
в % от оперативного
времени (
 ).
 - коэффициент,
учитывающий
долю времени
на перерывы
в работе в % от
оперативного
времени, зависит
от сложности
выполняемой
работы и условий
труда (
 ).
Результаты расчетов штучного времени сведены в таблицу 2.
Таблица 4 - Результаты расчетов штучного времени
| Вариант 1 | Вариант 2 | ||||||||
| № | Последовательность операций | Оборудование и оснастка |
|
|
|
Оборудование и оснастка |
|
|
|
| мин. | мин. | ||||||||
| 010 | Подготовительная | - | - | - | - | - | - | - | - |
| 020 | Комплектовочная | - | - | - | - | - | - | - | - |
| 030 | Транспортировочная | - | - | - | 4 | - | - | - | 4 |
| 040 | Механосборочная |
Приспособление БМ 769-1358 |
2,91 | 3,93 | 10 | Разклепочник цеховой, ключ, отвёртка | 5,0 | 6,76 | - |
| 050 |
Подготовка ЭРЭ к монтажу |
Полуавтомат ГГ-2420 |
0,98 | 1,32 | 20 | Приспособление | 5,0 | 6,76 | 10 |
| 060 | Установка микросхем на плату |
Полуавтомат УР-10 |
1,01 | 1,36 | 20 |
Стол монтажныйСМ-3 Пинцет ГГ-7879-4215 |
10 | 13,51 | - |
| 070 | Установка ЭРЭ на плату |
Полуавтомат ГГ-24-20, UNITRA PK-K -42 |
1,99 | 2,69 | 20 | Пинцет ГГ-7879-4215 | 2,8 | 3,78 | - |
| 080 | Пайка плат волной припоя | Линия пайки ЛПМ-500 | 1,86 | 2,51 | 50 |
Установка пайки ПАП-300 |
2,01 | 2,72 | 50 |
| 090 | Пайка перемычек |
Паяльник ПСН-40 Стол СМ-3 |
3,52 | 4,76 | 5 | Паяльник ПСН-40, Стол СМ-3 | 3,52 | 4,76 | 5 |
| 100 | Очистка плат |
УЗ ванна УЗВ-1.5 |
0,98 | 1,32 | 10 | Ванна цеховая, щеэжхз-0тка | 3,10 | 4,19 | - |
| 110 |
Маркировка, контроль |
Приспособление визуального контроля ГГ 6366912 |
1,95 | 2,63 | 5 | Приспособление визуального контроля ГГ 6366912 | 1,95 | 2,63 | 5 |
| Итого: | 15,2 | 20,5 | 144,0 | 33,4 | 45,1 | 74,0 | |||


Расчетное количество единиц оборудования и коэффициента загрузки оборудования по операциям в зависимости от варианта приведены в таблице 3.
Таблица 4 - Расчётное количество единиц оборудования и коэффициента загрузки оборудования по операциям
| № | Вариант 1 | Вариант 2 | ||||||
| опер. |
|
|
|
|
|
|
|
|
| 010 | - | - | - | - | - | - | - | - |
| 020 | - | - | - | - | - | - | - | - |
| 030 | - | - | - | - | - | - | - | - |
| 040 | 3,93 | 3,359 | 3 | 1,120 | 6,76 | 5,778 | 6 | 0,963 |
| 050 | 1,32 | 1,128 | 1 | 1,128 | 6,76 | 5,778 | 6 | 0,963 |
| 060 | 1,36 | 1,162 | 1 | 1,162 | 13,51 | 11,547 | 12 | 0,962 |
| 070 | 2,69 | 2,299 | 2 | 1,150 | 3,78 | 3,231 | 3 | 1,077 |
| 080 | 2,51 | 2,145 | 2 | 1,073 | 2,72 | 2,325 | 2 | 1,163 |
| 090 | 4,76 | 4,068 | 4 | 1,017 | 4,76 | 4,068 | 4 | 1,017 |
| 100 | 1,32 | 1,128 | 1 | 1,128 | 4,19 | 3,581 | 4 | 0,895 |
| 110 | 2,63 | 2,248 | 2 | 1,124 | 2,63 | 2,248 | 2 | 1,124 |
| Всего: | 45,11 | 38,556 | 39 | 1,096 | 45,11 | 38,556 | 39 | 0,989 |


Для выбора подсчитаем штучно-калькуляционное время для каждого варианта по формуле:
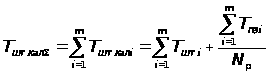 , (28)
где:
 -
штучно-калькуляционное
время i операции
сборки;
 -
штучное время,
затрачиваемое
на i сборку;
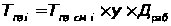 -
подготовительно-заключительное
время, которое
затрачивается
на ознакомление
с чертежами,
получение
инструмента,
подготовку
и наладку
оборудования
и выдается на
всю программу
выпуска;
 -
число операций
ТП.
 20,52+(144x1x254)/101500=
20,880, (28)
 45,11+(74x1x254)/101500=
45,295, (28)
Таким
образом
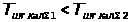 т.е. первый вариант
ТП оказался
более предпочтительным
для данного
размера партии.
Рассчитаем
критический
размер партии
 :
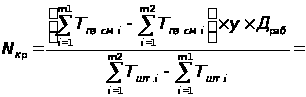 723, (28)
где
