Разработка пульта проверки входного контроля
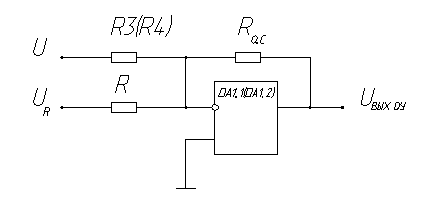
Рисунок 8.2
Так как напряжение на выходах DA1.1, DA1.2 необходимо сместить на 1В, то ток, протекающий через резистор R3(R4), определим из выражения (8.8):
IR3(R4)
=
 ,
(8.8)
где IR3(R4) – ток, протекающий через резистор R3(R4), мА.
Зная, что IR = 0,2 мА, получим из выражения (8.8) ток IR3(R4):
IR3(R4)
= = 0,1 мА.
Определим значение R3(R4) из выражения (8.9):
R3(R4)
= , (8.9)
где U – напряжение питания резисторов R3(R4), в соответствии с рисунком 8.2, равное 5 В.
R3(R4)
= = 50 кОм.
Рассчитаем мощность R3(R4) по формуле (8.10):
РR3(R4) = IR3(R4)* U, (8.10)
РR3(R4) = 0,1*10-3*5 = 0,005 Вт
Выбираем R3(R4) = 50,5 кОм (С2-29-0,125-50,5 кОм).
9 Методика проверки
9.1 Общие указания
9.1.1 Сборочные единицы приемник и аппаратура электронная должны иметь:
- целостность упаковки и наличие (сохранность) пломб ОТК и ПЗ;
- сопроводительную документацию, удостоверяющую их соответствие техническим условиям и конструкторской документации;
- клеймо ОТК 1 и представителя заказчика (свидетельство о приемке).
9.1.2 Проверкам, приведенным в настоящем разделе, подвергаются все поставляемые сборочные единицы.
9.1.3 Все проверки проводятся в нормальных климатических условиях, которые характеризуются следующими значениями:
- температура воздуха от 15 до 35 °С;
- относительная влажность воздуха от 45 до 80%;
- атмосферное давление от 645 до 795 мм рт. ст.
9.1.4 Соблюдать меры защиты от статического электричества согласно инструкциям, действующим на предприятии и разработанным на основе ОСТ 92-1615-74.
9.1.5 Электрические проверки должны проводиться на аттестованных рабочих местах лицами, прошедшими аттестацию и изучившими правила эксплуатации используемых приборов, правила техники безопасности при работе с электрооборудованием.
9.1.6 По методике п.9.4 проверяются одновременно приемник и аппаратура электронная. Допускается в случае необходимости заменять одну из сборок технологической. В случае проведения входного контроля только приемников, проверки по п.п.9.4.9.- 9.4.13 (проверка работы блокировки) не проводить.
9.1.7 Допускается проведение проверок по п. 9.4 без перерывов на остывание пневмораспределителей отсеков рулевых приводов (ОРП). Через каждые 200 проверок следует проверять ОРП.
9.1.8 На импульсных источниках питания (типа Б5-46,Б5-48) выставить максимальный ток стабилизации.
9.1.9 При проверках по п. 9.4 входы вольтметра должны быть отключены от заземления.
9.1.10 Контрольно-измерительная аппаратура должна быть проверена, а нестандартное оборудование – аттестовано.
9.1.11 Перечень контрольно-измерительной аппаратуры, используемой при проверках электрических параметров, приведен в таблице 9.1.
Таблица 9.1
| Наименование | Класс точности, погрешность | Количество |
|
Источник питания типа 13РР-30-30 (ИП1-ИП4) Источник питания типа Б5-46(ИП5) Источник питания типа Б5-48(ИП6) Вольтметр электронный типа В7-16А |
4% 0,5% 0,5% ±(0,05+0,05Uк/Uх)% |
2 1 1 1 |
|
Примечание Указанная контрольно-измерительная аппаратура может быть заменена другой, обеспечивающей заданную точность и пределы измерений. |
||
9.1.12 Перечень нестандартного оборудования приведен в таблице 9.2.
Таблица 9.2
| Наименование | Количество |
|
Комплект контрольно-проверочной аппаратуры Пульт контроля Технологический отсек рулевого привода (ОРП) Контактное устройство (КУ) Кабель для подключения КУ (кабель №5) Технологический приемник Технологическая аппаратура электронная |
1 1 2 1 1 1 1 |
9.1.13 Сборочные единицы, прошедшие все проверки и соответствующие данным требованиям, маркируются.
9.2 Подготовка рабочего места для проведения электрических проверок
9.2.1 Собрать рабочее место согласно функциональной схеме, приведенной в графической части.
9.2.2 Установить тумблер SA1 на пульте проверки в положение ВКЛ.
9.1.3 Установить на источниках питания ИП1 – ИП4 напряжение от 11 до 13 В; на ИП5 – от 5 до 5.5 В; на ИП6 – от 49.5 до 50.5 В.
9.2.4 Включить источники питания.
9.2.5 Подготовить к работе пульт проверки КПА.
а) установить на входном зрачке приемника, мощность излучения (P0) в пределах (0.6-1.1)*10-6 Вт, при этом измеритель мощности должен быть без объектива.
б) включить вольтметр, подготовить его к работе согласно техническому описанию на него.
в) установить технологическую аппаратуру электронную в контактное устройство (КУ) согласно методике установки аппаратуры электронной. Аппаратура с технологическим разъемом подключается к кабелю №5 без контактного устройства.
г) на пульте КПА нажать кнопку «ЗАПУСК» и регулировкой выходного напряжения ИП1 и ИП2 установить между гнездами «0 В-ОС» и «-12 В-ОС» напряжение минус (12±0.5) В, а между гнездами «0 В-ОС» и «+12В-ОС» напряжение (12±0.5) В, нажать кнопку «СБРОС».
д) отсоединить технологическую сборку.
9.3 Методы проверок
9.3.1 Проверка комплектности сборочной единицы (приемника).
а) проверить целостность упаковки, наличие и сохранность пломб ОТК и ПЗ.
б) в комплект поставки должны входить:
- приемник;
- паспорт;
- упаковка.
в) проверить правильность оформления паспорта приемника.
9.3.2 Проверка внешнего вида маркировки и клеймения сборочной единицы (приемника).
а) извлечь приемник излучения (ПИ) из упаковки.
б) проверить наличие клейм ОТЗ и ПЗ на приемнике.
в) проверить маркировку; она должна содержать наименование ПИ, заводской номер и дату изготовления.
9.3.3 Проверка комплектности сборочной единицы (аппаратуры электронной).
а) проверить целостность упаковки, наличие и сохранность пломб ОТК и ПЗ.
б) в комплект поставки должны входить:
- аппаратура электронная;
- паспорт;
- упаковка.
в) проверить правильность оформления паспорта аппаратуры.
9.3.4 Проверка внешнего вида, маркировки и клеймения сборочной единицы (аппаратуры электронной).
а) извлечь аппаратуру электронную (АЭ) из упаковки.
б) проверить наличие клейм ОТК и ПЗ на аппаратуре.
в) проверить маркировку; она должна содержать наименование АЭ, заводской номер и дату изготовления; место и способ нанесения должны соответствовать сборочному чертежу.
г) проверить внешний вид на соответствие сборочному чертежу.
9.4 Проверка электрических параметров приемника и аппаратуры электронной.
Проверки проводятся на подготовленном рабочем месте.
9.4.1 Подключить проверяемую АЭ к контактному устройству по методике установки аппаратуры электронной в контактное устройство.
Методика установки аппаратуры электронной в контактное устройство
- установить контактное устройство (КУ) на ровную горизонтальную поверхность;
- вывинтить 2 винта, удерживающих прижимную планку на КУ;
- снять прижимную планку;
- разместить аппаратуру электронную (АЭ) над отверстием в металлическом основании КУ, совместив выводы АЭ с контактными площадками КУ (первый вывод с первой контактной площадкой);
- установить прижимную планку с винтами над контактными площадками;
- прижать планку рукой и завинтить винты, не допуская перекоса планки;
9.4.2 Подключить проверяемый приемник к разъему ПИ пульта.
9.4.3 Установить тумблер SA1 на пульте в положение ВКЛ.
9.4.4 Установить тумблер SA2 на пульте в положение «1».
9.4.5 Нажать кнопку «ЗАПУСК» пульта КПА.
9.4.6 По окончании работы программы на пульте КПА должен гореть индикатор «НОРМА».
9.4.7 На пульте КПА нажать кнопку «СБРОС».
9.4.8 Установить тумблер SA1 на пульте в положение «ВЫКЛ».
Действия, совершаемые по п.п.9.4.9 -9.4.12, необходимо завершить в течение 35 с после нажатия кнопки «ЗАПУСК» на пульте, т.к. питание на проверяемые сборки подается на 35 с; в случае необходимости повторного включения питания нажать кнопки «СБРОС» и «ЗАПУСК».
9.4.9 На пульте КПА нажать кнопку «ЗАПУСК» – показания вольтметра должны быть от минус 0.01 до 0.01 В.
9.4.10 Нажать 6 раз кнопку SA3 на пульте, контролируя показания вольтметра после каждого нажатия – они должны быть от минус 0.01 до 0.01 В до шестого нажатия, а после шестого должен загореться светодиод «-12 В МР».
9.4.11 Установить тумблер SA2 на пульте в положение «2» - показания вольтметра должны быть от 0.3 до 1.1 В.
9.4.12Нажать еще 10 раз кнопку SA3 на пульте, контролируя показания вольтметра после каждого нажатия – они должны быть от 0.3 до 1.1 В.
9.4.13 На пульте нажать кнопку «СБРОС».
9.4.14 Отсоединить приемник и АЭ.
Примечание – По окончании каждой проверки по п. 9.4 автоматически происходит переключение между двумя, подключенными к пульту отсеками рулевого привода (ОРП).
9.5 Контрольно-проверочная аппаратура
Контрольно-проверочная аппаратура (КПА) предназначена для контроля специзделия 9М133 для работы при следующих условиях эксплуатации:
- температура окружающего воздуха от плюс 10 до плюс 35 °С;
- относительная влажность воздуха при температуре плюс 25 °С должна быть не более 80%;
атмосферное давление от 85 106 кПа ( от 720 до 780 мм рт. ст.).
9.5.1 Основные технические данные и характеристики КПА
9.5.1.1 Питание КПА осуществляется от четырех источников постоянного тока:
Е1 = +12 В +3,5 В
-1,0 В
Е2 = - 12 В +1,0 В
- 3,5 В
Е3 = +(5 - 5,5) В
Е4 = + 50В ±1 В (питание излучателя)
два дополнительных источника (Е5 и Е6) могут использоваться для питания специзделия независимо от КПА.
Е5 = +12 В +3,5 В
- 1,0 В
Е6 = - 12 В +1,0 В
- 3,5 В
Потребляемый КПА ток по цепям:
Е1 – не более 200 мА (не более 3 А при контроле специзделия);
Е2 – не более 200 мА (не более 2,5 А );
Е3 – не более 1А;
Е4 – не более 100 мА;
Е5 – не более 3А;
Е6 – не более 2,5А.
В качестве источников напряжения используются стандартные источники питания.
9.5.1.2 КПА осуществляет формирование двух сигналов ФД1 и ФД2 (СД1 и СД2) с периодом:
344,83 мс ± 0,35 мс;
172,41 мс ± 0,17 мс;
138,89 мс ± 0,14 мс;
57,47 мс ± 0,06 мс.
Форма сигналов – меандр. ФД1 на 90°С опережает ФД2.
9.5.1.3 КПА осуществляет формирование и подачу на специзделие релейных команд: ЛИТЕРА, ИНВЕРТИРОВАНИЕ.
9.5.1.4 КПА осуществляет формирование импульсных световых сигналов:
- с фиксированной величиной команды К = 0;
- с фиксированной величиной команды К = +0,25;
- с величиной команды, изменяющейся от К = -1,0 до К = +1,0 по синусоидальному ступенчатому закону с частотой 0,25Гц ± 0,025 *10-2 Гц и периодом дискретизации 20,8 мс ± 0,0208 мс.
9.5.1.5 КПА осуществляет контроль наличия сигнала «Выход батареи на режим» (параметр 12В) и при контроле специзделия в процессе ПИ при достижении плюсовой секции бортовой батареи напряжения 11+0,2 В происходит запуск КПА.
9.5.1.6 КПА осуществляет контроль величины команды на выходе специзделия. Контроль проводится в нечетные периоды сигнала ФД1. Точки контроля и допуски на значения величины команд представлены в ТУ на КПА.
9.5.1.6 Контроль специзделия с помощью КПА осуществляется автоматически с индикацией «НОРМА»/«ОТКАЗ» по параметрам: 12В, «КОМАНДА».
Индикатор «ОТКАЗ» будет включен, если в результате проверки выявлено более пяти отказавших точек.
9.5.1.7 Выходная импульсная мощность излучателя не менее 0,5* 10 -2 Вт, длительность по уровню 0,5*Uи м п в пределах 70 – 110 нс,
при этом обеспечивается мощность излучения на входе приемника излучения специзделия (на входном отверстии изделия) в диапазоне 1*10 –6 Вт – 8 *10 –3 Вт.
Указанный диапазон устанавливается с помощью сменных светофильтров.
9.5.2 Состав комплекта КПА указан в таблице 9.3.
Таблица 9.3
| Наименование изделий комплекта | Количество |
|
1. Пульт КПА 2. Излучатель 3. Кабель 1 для подключения КПА к источникам питания Кабель 2 для подключения КПА к изделию Кабель 3 для подключения КПА к излучателю Кабель 4 для подключения излучателя к источнику питания |
1 1 1 1 1 1 |
9.5.3 Порядок работы с КПА
9.5.3.1 Назначение органов управления.
На передней панели КПА расположены:
тумблер «ВКЛ/КПА» с индикатором «ПИТ», предназначенный для включения и выключения КПА;
тумблер «ОТЛАДКА»/«РАБОТА», предназначенный для установки двух режимов работы. Режим «ОТЛАДКА» используется только при настройке КПА;
тумблер «СК»/«КОНТРОЛЬ», предназначенный для установки двух режимов работы: самоконтроля КПА и контроля изделия;
тумблер «ПИ»/«ПСИ», предназначенный для установки двух режимов работы: ПИ – режим контроля изделий при периодических испытаниях, ПСИ – режим контроля изделий при приемо-сдаточных испытаниях;
тумблер «–Т0»/«+Т0», предназначенный для установки двух режимов работы: «-Т0» – режим контроля изделий при отрицательных температурах; «+Т0» – режим контроля изделий при положительных температурах;
тумблер «ВКЛ»/«КОНТР.ПИТ.», предназначенный для включения и выключения контроля напряжений ± 12 В, питающих изделие;
тумблер «Р2»/«Р1», предназначенный для переключения двух режимов индикации команд: индикация только значений, вышедших за поле допуска, и индикации всех измеренных значений;
тумблер «ФД»/«СД», предназначенный для переключения двух режимов управляющих сигналов: «ФД» и «СД»;
кнопка «ЗАПУСК» и индикатор, предназначенные для включения режима контроля изделия или «СК» КПА. Включенный индикатор свидетельствует о подключении изделия к источникам питания;
кнопка «СБРОС», предназначенная для установки режима готовности КПА к контролю;
индикатор «ГОТОВ», предназначенный для контроля готовности КПА к проверке;
индикатор «ОТКАЗ 12В», предназначенный для фиксации отсутствия сигнала «Выход батарей на режим»;
индикаторы «–y», «-z», «y», «z», «КОМАНДА», «NФД», «НОРМА», «ОТКАЗ» предназначенные для фиксации результатов контроля величины команд по периодам ФД;
кнопки «+»/«-» и соответствующие им индикаторы, предназначенные для возможности поочередного фиксирования всех измеренных значений команд на одном индикаторе.
На задней панели КПА расположены:
разъем ИП, предназначенный для подключения питающих напряжений;
разъем ОТЛАДКА, предназначенный для настройки КПА;
разъем, предназначенный для подстыковки изделия;
высокочастотный излучатель, предназначенный для подстыковки излучателя;
гнезда, предназначенные для визуального контроля выходных сигналов изделия и сигналов КПА с помощью стандартной измерительной аппаратуры.
тумблер 6ИП/4ИП, предназначенный для работы КПА от четырех или от шести источников питания.
9.5.3.2 Исходное положение органов управления
В исходном состоянии органы управления должны находиться в следующем положении:
- тумблер «ВКЛ»/«КПА» – в положении КПА;
- тумблеры «СК»/«КОНТР», «ПИ»/«ПСИ», «-Т0»/«+Т0», «Р2»/«Р1», «ФД»/«СД», «6ИП»/«4ИП» – в положении, соответствующем выбранному режиму работы;
- тумблер «ВКЛ»/«ФД» – в положении «ФД», если тумблер «ФД»/«СД» - в положении «ФД», и в положении «ВКЛ», если тумблер «ФД»/«СД» - в положении «СД».
Установка указанного тумблера в положение «ВКЛ» при установленном в положении «ФД» тумблера «ФД»/«СД» производится только в случаях специально оговоренных;
- тумблер «ВКЛ»/«КОНТР.ПИТ.» – в положении «ВКЛ».
Установка указ0анного тумблера в положение «КОНТР.ПИТ.» производится только в том случае, когда необходимо произвести запитку изделия напряжениями питания выше тех, которые указаны в п.п.4.2.1 при работе от четырех источников питания;
- тумблер «ОТЛАДКА»/«РАБОТА» – в положении «РАБОТА».
Установка указанного тумблера в положение «ОТЛАДКА» осуществляется только при настройке и ремонте КПА.
Установка КПА в необходимый режим работы в соответствии с положением органов управления осуществляется только при включении питания и после нажатия кнопки «СБРОС».
Установка режимов Р1 или Р2 допускается в любое время работы.
9.5.3.3 Проверка работоспособности КПА в режиме самоконтроля
- собрать схему проверки;
- установить органы управления в соответствии с п.4.3.2, тумблер «СК»/«КОНТР»; - установить в положение «СК»;
- включить источники питания Е1, Е2, Е3 предварительно установив на них соответственно
Е1 = +12В ± 1В;
Е2 = -12В ± 1В;
Е3 = +(5 – 5,5) В.
ВНИМАНИЕ! При выключенном тумблере «ВКЛ/КПА» КПА потребляет по цепям +12В и –12В около 100мА за счет схемы контроля напряжений питания;
- установить тумблер «ВКЛ/КПА» в положение ВКЛ. При этом должны загореться индикаторы «ПИТ» и «ГОТОВ».
При включении питания КПА возможны кратковременные выключения любого индикатора;
- нажать кнопку «ЗАПУСК». При этом индикатор «ГОТОВ» выключится, а включится вначале индикатор «9М133», затем индикатор «ОТКАЗ» 12В;
- примерно через 40 с индикатор «9М133» выключится, а включатся индикаторы «НОРМА» и «–Y». Цифровые индикаторы должны при этом показывать: «NФД» – 001, «КОМАНДА» – 43,10 ± 0,01;
- для повторного цикла необходимо предварительно нажать кнопку «СБРОС» (или выключить и вновь включить тумблер «ВКЛ/КПА»).
10 Конструкторско-технологическая часть
10.1 Разработка печатной платы управления
В данном разделе рассматривается разработка печатной платы на персональном компьютере с помощью системы автоматизированного проектирования P-CAD.
10.1.1 Выбор системы проектирования.
Внедрение в инженерную практику методов автоматизации проектирования позволяет перейти от традиционного макетирования разрабатываемой аппаратуры к ее моделированию с помощью персональных компьютеров (ПК). Кроме того, с помощью ПК возможно осуществить цикл сквозного проектирования, включающий в себя:
синтез структуры и принципиальной схемы устройства;
анализ его характеристик в различных режимах с учетом разброса параметров компонентов;
синтез топологии, включая размещение элементов на плате или кристалле и разводку соединений;
верификацию топологии;
выпуск конструкторской документации.
Для большинства устройств их структура и принципиальная схема в существенной степени зависят от области применения и исходных данных на проектирование, что создает большие трудности при синтезе принципиальной схемы с помощью ПК. Поэтому обычно первоначальный вариант схемы составляется инженером «вручную» с последующим моделированием и оптимизацией на ПК.
Топология печатной платы (ПП) разрабатывается после завершения схемотехнического моделирования. На этом этапе проектирования осуществляется размещение элементов на ПП и трассировка соединений. Наиболее успешно разрабатываются ПП цифровых устройств, где вмешательство человека в процесс синтеза топологии сравнительно невелико. Разработка аналоговых устройств требует гораздо большего участия человека в процессе проектирования, коррекции и при необходимости в частичной переделке результатов автоматизированного проектирования. Основная сложность при разработке аналоговой аппаратуры заключается в автоматизации синтеза топологии и обеспечении взаимодействия программ моделирования схем и синтеза топологии. Кроме того, достаточно формализовать многочисленные дополнительные требования к аналоговым устройствам, например, требование электромагнитной совместимости компонентов и др.
Заключительным этапом разработки является верификации топологии. На нем проверяются соблюдение технологических норм, соответствие топологии исходной принципиальной схеме, а также рассчитываются электрические характеристики схемы с учетом паразитных параметров, присущих конкретной конструкции.
Приведем краткий обзор наиболее известных комплексов программ автоматизированного проектирования ПП на ПК.
Один из самых простых пакетов программ конструкторского проектирования – пакет smARTWORK фирмы «Wintek Corp.», который включает в себя графический редактор двухсторонней ПП, программу ручной и автоматической трассировки соединений и программу выдачи чертежей на плоттер. Большими функциональными возможностями обладает пакет «OrCAD System Corp.», в котором имеется графический редактор принципиальных схем и ПП, а также программы моделирования цифровых устройств и трассировки соединений (однако программа автоматического размещения компонентов отсутствует). Привлекательность этому пакету придают удобный графический редактор и возможность перекодирования списка соединений схемы в формат таких программ, как P-CAD, Pspice и др.
Система Personal Logical фирмы «Saisy System Corp.» позволяет проектировать цифровые устройства, включая микропроцессоры, контроллеры и устройства памяти. Большие успехи достигнуты в создании САПР цифровых устройств на базе программируемых логических матриц (ПЛМ). Разработка ПЛМ возможна с помощью системы P-CAD и последних разработок фирмы «OrCAD System Corp.».
Известны также и отечественные разработки «МАГИСТР-П», «Минск ПК», «ГРИФ», «ГРОТЕСК» и ряд других.
Для проектирования ПП была выбрана одна из самых мощных систем автоматизированного проектирования на ПК – система P-CAD фирмы «Personal CAD System». В нее входят редакторы принципиальных схем и многослойных ПП, программы моделирования цифровых устройств, автоматического размещения компонентов на ПП и трассировки соединений, выдачи чертежей на принтер, плоттер, фотопостроитель, выдачи данных на сверлильные станки с ЧПУ, а также вспомогательные сервисные программы.
Доработка чертежей, созданных в системе P-CAD, в соответствии с требованиями ЕСКД осуществлялась в пакете машинной графики AutoCAD фирмы «Autodesk».
10.1.2 Функциональные возможности и структура системы проектирования P – CAD (2001)
Система P – CAD позволяет выполнить следующие проектные операции:
создание условных графических обозначений элементов принципиальной электрической схемы (УГО) и их физических образов (конструктивов);
графический ввод чертежа принципиальной электрической схемы и конструктивов проектируемого устройства;
одно- и двухстороннее размещение разногабаритных элементов с планарными и штырьевыми площадками на поле ПП с печатными шинами питания в интерактивном и автоматическом режимах;
ручную и автоматическую трассировку печатных проводников произвольной ширины в интерактивном режиме;
размещение межслойных переходов;
автоматизированный контроль результатов проектирования ПП на соответствие принципиальной электрической схемы и конструкторско-технологическим ограничениям;
автоматическую коррекцию электрической принципиальной схемы по результатам размещения элементов на ПП (после эквивалентной перестановки компонентов или их выводов);
полуавтоматическую коррекцию разработанной ПП по изменениям, внесенным в принципиальную электрическую схему;
выпуск конструкторской документации (чертеж электрической принципиальной схемы, сборочный чертеж) и технологической информации (фотошаблоны и файлы данных для сверления отверстий с помощью станков с ЧПУ) на проектируемую ПП.
Программный комплекс системы P-CAD 2001 включает в себя взаимосвязанные пакеты программ. В состав входят:
Symbol Editor – редактор условных графических обозначений элементов принципиальной электрической схемы;
Pattern Editor – редактор физических образов компонентов РЭА;
Library Executive – программа создания библиотек компонентов;
Schematic – редактор электрических принципиальных схем;
PCB – программа для создания чертежа печатной платы;
P – CAD Shape Route – автоматический трассировщик плат.
10.1.3 Процесс проектирования печатной платы
Процесс проектирования ПП состоит из нескольких этапов. На каждом из них используется отдельные модули системы P-CAD. Перейдем к систематическому описанию основных этапов проектирования ПП.
Этап 1. Создание условных графических обозначений элементов принципиальной электрической схемы.
Этап 2. Создание физических образов компонентов РЭА.
Этап 3. Создание библиотеки компонентов РЭА.
Этап 4. Создание чертежа принципиальной электрической схемы, составление списков электрических связей схемы и проверка схемы.
Этап 5. Размещение компонентов на ПП вручную или автоматически и интерактивно с помощью программы.
Этап 6. Трассировка соединений с помощью программы P – CAD Shape Route.
Этап 7. Работа со вспомогательными программами (утилитами) для верификации ПП, сопоставление чертежей принципиальных электрических схем и ПП и внесение в них изменений.
Этап 8. Выпуск конструкторской и технологической документации.
10.1.4 Создание чертежа печатной платы.
Перед размещением компонентов на ПП необходимо с помощью программы РСВ:
нарисовать форму ПП;
нарисовать поле трассировки;
разместить размеры и другие компоненты, расположение которых должно быть зафиксировано;
присвоить позиционные обозначения зафиксированным компонентам;
установить элементы крепления;
нанести барьеры трассировки;
Программа РСВ создает барьеры, запрещающие программе P – CAD Shape Route трассировать в автоматическом режиме проводники и располагать переходные отверстия в определенных областях ПП. Необходимость в этом возникает в случае, если по технологическим требованиям на части ПП не могут размещаться ни проводники, ни переходные отверстия.
Различаются два типа барьеров: барьеры для проводников и барьеры для переходных отверстий. Барьеры для проводников запрещают программе размещать проводники и переходные отверстия в области, ограниченной барьером.
Барьеры для переходных отверстий запрещают программе размещать переходные отверстия в отмеченной области, но допускают прокладку в них проводников.
Автоматизированное получение топологии (трассировки) ПП – один из ответственных этапов проектирования РЭА. Непосредственно перед запуском программы трассировки производится настройка пакета на определенные параметры, совокупность которых образует стратегию трассировки.
Настраиваемые параметры условно разделяются на следующие группы:
Настройка самого пакета автотрассировки:
задание числа пар слоев;
выбор шага сетки (1,25 мм);
выбор типа алгоритма трассировки;
задание числа итераций (число проходов программы) и т.д.
Приведение в соответствие типов используемых контактов и графических образов контактных площадок.
Выбор ширины трассируемых проводников (0,5мм) и минимального расстояния между ними (0,3 мм).
После завершения формирования стратегии запускается программа трассировки. В соответствии с заданной стратегией просматриваются и выбираются связи, ведется поиск пути их соединения, проводится связь. Неразведенные связи оставляются до следующего прохода программы, в котором идет просмотр оставшихся неразведенными связей и ведется попытка их соединить. Пользователь может на экране наблюдать работу программы.
Результат автоматической трассировки ПП с помощью программы P – CAD Shape Route представлен в графической части на чертежах ПП 011, ПП 021.
В результате проектирования были разработаны две двухсторонние ПП, имеющие габаритные размеры 112,5х132,5 мм и 92,5х75 мм.
10.2 Технологический процесс изготовления печатной платы
Под технологичностью конструкции понимают такое свойство определенных узлов и деталей изделия, которое позволяет изготовить это изделие с наименьшими затратами. Технологичность конструкции включает в себя:
возможность применения в новом изделии стандартных и унифицированных частей.
возможность применения автоматизации и механизации при изготовлении изделия.
наименьшую трудоемкость изготовления изделия.
Изготовление печатной платы производится печатным способом.
При серийном производстве любой электрической схемы лучше пользоваться печатным монтажом. Печатная плата представляет собой твердую пластину из непроводящего материала с тонкими медными линиями, являющимися схемными проводниками. Несмотря на то, что ранние печатные схемы считались малонадежными, технологические процессы создания материалов для печатной схемы и производства законченных плат достигли в настоящее время такого уровня, что изготовление печатной схемы практически не представляет проблемы. Печатные платы являются самой надежной техникой монтажа и, как правило, используются в компьютерах, в космических аппаратах, в военной электронной технике.
Печатный монтаж технологически совершеннее навесного. Установка и пайка элементов на печатной плате поддается автоматизации, что ведет к уменьшению стоимости изделия. Печатный монтаж имеет повышенную надежность, хорошую повторяемость параметров монтажа, что уменьшает продолжительность пайки, и соединение получается наиболее герметичным.
Процесс изготовления печатной платы ведется комбинированным позитивным методом. При этом методе диэлектрик защищен от воздействия агрессивных сред (растворов) сплошным слоем фольги, что обеспечивает сцепление проводников с изоляционным основанием более качественно, чем у других методов. Метод позволяет изготовлять печатные платы с повышенной плотностью монтажа и высокими электрическими параметрами.
Недостаток метода состоит в некотором ухудшении свойств материала подложки в результате воздействия химических веществ в процессе травления фольги.
В целом метод рекомендуется для изготовления печатных плат для аппаратуры, работающей в жестких климатических условиях эксплуатации.
Изготовление печатной платы начинается с того, что, имея комплект плакатов рабочего размера, вычерчивают непрозрачный рисунок из треков и контактных площадок, требуемых по схеме. Эти плакаты обычно выполняют непосредственно на пленке, используя фото-графопостроитель, управляемый ЭВМ, или лазерный графопостроитель, работающий по описанию схемы, разработанной с помощью системы автоматизированного проектирования (САПР).
Для самых простых схем используют односторонние платы, в которых все дорожки делаются на нижней стороне, а на верхней располагают схемные элементы. Для более сложных схем используют двухсторонние ПП. В двухсторонних платах используют металлизированные переходные отверстия, которые являются чистыми проводниками между соответствующими контактными площадками, расположенные по разные стороны панели.
Обе стороны платы печатной схемы (обычно это пластина толщиной 2мм из так называемого FR-4, огнеупорного стекловолокна, пропитанного эпоксидной смолой) покрывают медью. На первой стадии сверлятся отверстия либо по трафарету, либо на автоматическом сверлильном станке, настроенном по размерам фотопозитива, полученного с помощью фотоплотера. Отверстия затем металлизируются насквозь путем комбинированного многослойного осаждения меди, благодаря чему создаются непрерывные проводящие соединения с одной стороны платы на другую.
Следующая стадия заключается в создании слоя твердого «резиста», наносимого на обе стороны платы всюду, кроме тех участков, где согласно схеме фольга должна остаться. При этом поступают так:
плату покрывают светочувствительным слоем (обычно это тонкая клейкая «сухая пленка»);
экспонируют светом через полноразмерный фотопозитив, положенный сверху;
химически «проявляют» пленку (как в обычной фотографии), чтобы закрепить экспонированные участки.
Этот этап аналогичен фотографическому процессу «фиксирования» с последующим удалением неэкспонированных участков, которые в точности соответствуют линиям плаката. Эти линии, в конечном счете, должны стать схемными дорожками. Затем плату с рисунком из резиста,