Проектирование цифрового измерителя емкости и индуктивности
где Кб – базовый показатель технологичности, Кб = 0,69
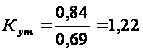
Полученный коэффициент Кyт>1, следовательно конструкция печатного узла технологична.
2.2 Выбор варианта схемы техпроцесса с обоснованием видов работ
В настоящее время наиболее прогрессивным методом техпроцесса является автоматизированное производство. В таком производстве рабочие места объединяются территориально в определенном порядке. Изделие в процессе сборки передается с одного рабочего места на другое.
Все сборочные работы производятся пооперационно и синхронизированы, то есть, приведены к такту. Это значительно упрощает перемещение изделия на монтажных столах, рабочие места расположены по ходу техпроцесса.
Технологический процесс – это часть производственного процесса по изготовлению изделия. В него входят: изготовление деталей, сборка узлов и блоков, контроль, измерения, транспортировка изделий и другие операции.
При проектировании техпроцессов необходимо использовать:
рабочие чертежи: принципиальная схема, сборочный чертёж, спецификация;
руководящие материалы: стандарты, нормали;
справочные данные. [9]
2.2.1 Структурная схема техпроцесса
Руководствуясь выше сказанным, составляем структурную схему изготовления печатного узла и контроля:
Рисунок 2.1 – Структурная схема техпроцесса
Наименование операции:
005 – заготовительная
010 – сборочная
015 – монтажная
020 – регулировка
025 – контроль
2.2.2 Обоснование видов работ
005 – заготовительная операция:
Сначала проводится комплектование покупными комплектующими изделиями (ПКИ) и материалами согласно спецификации чертежа и комплектовочным картам. Элементы извлекаются из упаковки, и производится проверка параметров элементов, рихтовка, формовка и обрезка в размер выводов, лужение, удаление изоляции проводов. Это выполняется слесарем – сборщиком на отдельном рабочем месте. При этом используется пинцет прямой ГГ7879-4215, кусачки боковые 54-16-1722, плоскогубцы ПУГ-150. Производится подготовка печатных плат, реконсервация плат. Также проводится проверка на паяемость. Применяется паяльник малогабаритный ПСН-28-6 ЕГ2.982.013 (Uпит = 6В, Рпот = 28Вт).
010 – сборочная операция:
Включает в себя установку ЭРЭ на плату с подгибкой выводов. Выполняется слесарем – сборщиком на его рабочем месте. Применяется пинцет ГГ7879-4215, кусачки боковые 54-16-1722. В конце производится визуальный контроль правильности установки ЭРЭ.
015 – монтажная операция:
Групповая пайка. Включает в себя установку в кассеты, флюсование, пайку волной на агрегате пайки АП-10 и изъятие из кассеты. Выполняется монтажником. Пайка проводится припоем ПОС-61 ГОСТ 21931-76. Применяется флюс ФКСП ТУ 102.911 канифольно-спиртовой, обладает максимальной активностью при температуре плюс 170 °С.
020 – операция регулировки:
Операцию регулировки выполняет регулировщик на отдельном рабочем месте. Для этого применяется малогабаритный паяльник ПСН-28-6 ЕГ2.982.013 (Uпит=6В, Рпот=28Вт) или другой, но до Рпот=30Вт, пинцет – захват прямой ПЗП 120 ОСТ 4.Г0.060.013, канифоль сосновая А ГОСТ 19113-73, припой ПОС-61 ГОСТ21931-76 и отвёртка ОСКС 200Ч0,3 ОСТ4.Г0.060.017. Из приборов используются блок питания Б5-25, контрольные конденсаторы и катушки. Инструкция по регулировке приведена в приложении А.
025 – операция контроля:
Проверка правильности сборки и надежности монтажа. Применяется пинцет ГГ7879-4215, иголка, лупаЧ4, отвертка. Операция осуществляется контролером. Производится проверка сборки и монтажа с целью обеспечения работоспособности изделия. Применяется комплект инструментов. [9]
2.3 Ведомость техпроцесса и его нормирование с определением трудоёмкости, включая операцию регулировки.
Технологический процесс – это часть производственного процесса по изготовлению изделия. В него входят: изготовление деталей, сборка узлов и блоков, контроль, измерения, транспортировка изделий и другие операции.
При проектировании техпроцессов необходимо использовать:
рабочие чертежи, к ним относятся: принципиальная схема, сборочный чертёж, спецификация;
руководящие материалы: стандарты, нормали;
справочные данные.
Разработку техпроцесса производим в следующей последовательности:
изучение технических условий и чертежей;
закрепление сборки аппаратуры за рабочими местами;
выбор метода изготовления;
проектирования техпроцесса;
выбор оборудования и приспособлений, инструментов для каждой операции;
разработка методов контроля;
подсчёт необходимого количества оборудования технологической оснастки.
Нормы времени на операции и переходы берём из справочника [16,17]
2.3.1 Разработка техпроцесса по операциям
Ведомость техпроцесса включает все виды работ, которые выполняются при изготовлении данного изделия на участке.
Для составления ведомости технологического процесса нормы времени берем из отраслевого стандарта (см. таблицу 2.3). [16,17]
Таблица 2.3
| Наименование и содержание видов работ | Средства оснастки |
tоп,
мин |
n∙tоп, мин. | Tоп, мин. | |
| 005 |
Заготовительная операция: Подготовка ЭРЭ к монтажу, формовка и лужение выводов ЭРЭ Плата печатная (1 шт.) Конденсаторы (11 шт.) Микросхемы (4 шт.) Светодиод (1 шт.) Индикатор (1 шт.) Резисторы (14 шт.) Переключатель (1 шт.) Кнопка (1 шт.) Диоды (7 шт.) Гнезда (2 шт.) Перемычки (3 шт.) |
Пинцет прямой ГГ-7879-4215, плоскогубцы, ПУГ-150, кусачки боковые 54-16-1722 |
1,04 0,18 0,35 0,22 0,17 0,18 0,38 0,2 0,18 0,22 0,15 |
1,04 1,98 1,4 0,22 0,17 2,52 0,38 0,2 1,26 0,44 0,45 |
9,61 |
| 010 |
Сборочная операция: Установка на печатную плату ЭРЭ Конденсаторы (11 шт.) Микросхемы (4 шт.) Светодиод (1 шт.) Индикатор (1 шт.) Резисторы (14 шт.) Переключатель (1 шт.) Кнопка (1 шт.) Диоды (7 шт.) Гнезда (2 шт.) Перемычки (3 шт.) |
Пинцет ПГГМ-120, кусачки боковые 54-16-1722 |
0,13 0,22 0,12 0,32 0,11 0,23 0,15 0,12 0,16 0,1 |
1,43 0,88 0,12 0,32 1,54 0,23 0,15 0,84 0,32 0,3 |
5,83 |
| 015 |
Монтажная операция: Пайка волной Ремонт Промывка платы |
Установка пайки волной АП-10, паяльник ПСН-28-6, материалы |
2 1 0,7 |
2 1 0,7 |
3,7 |
| 020 |
Операция регулировки: Подстройка ЭРЭ Резистор (2 шт.) |
Паяльник ПСН-28-6, плоскогубцы ПУГ-150, пинцет ГГ-7874-15, тампон, отвёртка ОСКС 200Ч0,3 ОСТ4.ГО.060.017, комплект приборов | 3,5 | 3,5 | 3,5 |
| 025 |
Операция контроля: Проверка правильности сборки и монтажа Проверка надежности сборки и монтажа Проверка параметров |
Отвертка ОСКС250Ч1, лупаЧ4, пинцет, комплект приборов по проверке параметров |
1,5 0,9 1 |
1,5 0,9 1 |
3,4 |
3 Организация производства
3.1 Обоснование выбора типа производства и его характеристика
3.1.1 Предприятие, выпускающее готовую продукцию, характеризуется производственным процессом, под которым понимается совокупность действий, в результате которых поступающее сырье, материалы перерабатываются в готовую продукцию. Техпроцесс представляет собой сложный комплекс действий оборудования, материалов и исполнителей.
В зависимости от программы выпуска и программы запуска, трудоемкости, перспективности и конструктивных особенностей различаются следующие типы производства: массовое, серийное, мелкосерийное, единичное.
Выбираю программу выпуска (2000 шт.). Эта характеристика подходит к мелкосерийному типу производства. Это многономенклатурное производство. Применением частичной автоматизации, универсальных приспособлений наряду со специальными, достигается сокращение ручного труда, снижение требуемого уровня квалификации рабочих до 4-5 разряда. В отличие от индивидуального производства, повышение производительности труда и снижение себестоимости продукции. Заготовительные работы проводятся на отдельном рабочем месте. Также в мелкосерийном производстве могут применяться транспортные конвейеры. Технологический процесс при таком производстве делится на операции по технологической завершенности. [13]
3.1.2 Определяю программу запуска, Nз, шт., по формуле:
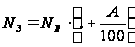 , (3.1)
Где Nв – программа выпуска, Nв = 2000 шт.;
А – коэффициент, учитывающий несовершенство организации и технологии производства, А = 0,1.
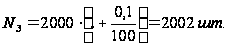
Принимаем программу запуска 2002 шт.
3.1.3 Определяю фонд рабочего времени за неделю без перерывов, Fд, час., по формуле:
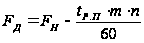 (3.2)
где n – число рабочих дней в неделе, n = 5;
m – количество смен, m = 1;
Fн – фонд рабочего времени за неделю, Fн = 40 час.;
tр.п – время регламентированных перерывов, tр.п = 2 ∙ 10 = 20 мин.
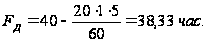
3.1.4 Определяю коэффициент регламентированных перерывов, Кр.п, час., по формуле:
 (3.3)
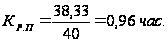
3.1.5 Определяю действительный годовой фонд времени, Fд.г, час., по формуле:
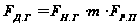 , (3.4)
где Fн.г – номинальный фонд рабочего времени за год, Fн.г = 1981 час.
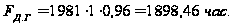
3.1.6 Определяю коэффициент периодичности выпуска, Кп, по формуле:
 ,
(3.5)
где М – число рабочих месяцев работающих на выпуск, М = 1.
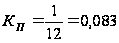
3.1.7 Определяю эффективный годовой фонд рабочего времени, Fэф.г, час., по формуле:
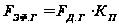 (3.6)
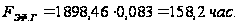
3.1.8 Определяю такт выпуска, τ, мин., по формуле:
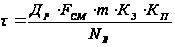 , (3.7)
где Др – число рабочих дней в году, Др = 248;
Fсм – продолжительность рабочего дня без перерывов, Fсм=460мин.;
Кз – коэффициент загрузки, Кз = 0,8.
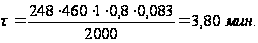
3.1.9 Определяю действительный фонд рабочего времени за смену Fд.см, час., по формуле:
 (3.8)
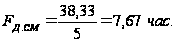
3.1.10 Определяю сменное задание, Nсм, шт., по формуле:
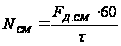 (3.9)
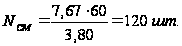 .
3.2 Расчет численности рабочих по категориям
3.2.1 Определяю штучное время, Тшт, мин., на операцию 005 по формуле:
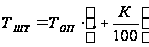 , (3.10)
где Топ берем из таблицы 2.3;
К – процент, учитывающий время обслуживания рабочего места, время на отдых, подготовительно-заключительное время, К = 10%.
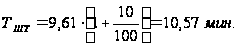
3.2.2 Определяю расчетное количество рабочих мест, Ср для операции 005 по формуле:
 ,
(3.11)
где Тшт – штучное время операции 005;
t – такт выпуска, его берем из пункта 3.1.7.
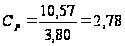
Принимаю число рабочих мест Сп = 3.
3.2.3 Определяем коэффициент загрузки рабочих мест, h, на операции 005 по формуле:
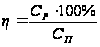 (3.12)
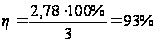
Аналогично провожу расчет для остальных операций, и результаты заношу в таблицу 3.1.
Таблица 3.1
| Наименование операции | Tшт, мин. | Ср | Сп | Kз | η, % |
| 005 Заготовительная | 10,57 | 2,78 | 3 | 0,93 | 93 |
| 010 Сборочная | 6,41 | 1,69 | 2 | 0,84 | 84 |
| 015 Монтажная | 4,07 | 1,07 | 1 | 1,07 | 107 |
| 020 Регулировка | 3,85 | 1,01 | 1 | 1,01 | 101 |
| 025 Контроль | 3,74 | 0,98 | 1 | 0,98 | 98 |
| Итого: | 28,64 | 7,53 | 8 | 0,94 | 94 |
3.2.4 Определяем средний коэффициент загрузки рабочих мест, h, по формуле:
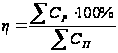 (3.13)
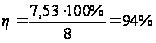
Рассчитав, коэффициент загрузки каждой операции и средний коэффициент, для наглядности строю диаграмму загрузки рабочих мест.
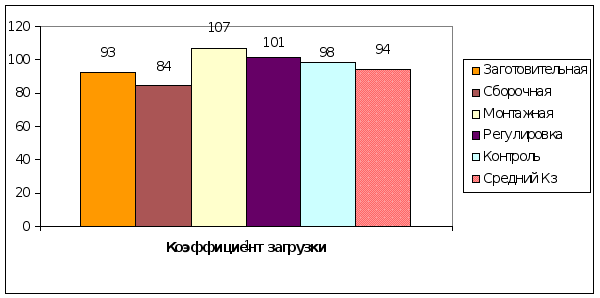
Рисунок 3.1 – Диаграмма загрузки рабочих мест
3.3 Организация участка и рабочих мест в соответствии с требованиями НОТ
Научная организация труда – это организация, при которой возможно наиболее эффективное соединение техники и людей в производственном процессе и обеспечение повышенной производительности труда при сохранении здоровья человека.
На повышение производительности труда значительно влияет культура труда, поддержание частоты и порядка на участке и на отдельном рабочем месте.
Для повышения производительности труда необходимо предусмотреть достаточную освещенность участка (не менее 300 лк), так как снижение освещенности вызывает утомление. Наличие зеленой зоны на участке оказывает положительное психологическое воздействие. Необходима общая вытяжная вентиляция (не менее 0,6 м/с).
Также на участке должно быть предусмотрено аварийное освещение.
На рабочих местах необходимо предусмотреть дополнительное местное освещение. Кроме того, необходимо подвести местную вытяжную вентиляцию к рабочим местам монтажников и слесарей-сборщиков. Необходимо подвести заземление к рабочим местам всех операций. Обеспечить стульями с регулировкой по высоте. Отопление водяное. Шум в помещении не должен превышать 70 дБ, относительная влажность воздуха 40...60 %. Содержание свинца в воздухе не более 0,01 мкр/м2, скорость движения воздуха 0,2...0,4 м/мин. Участок должен соответствовать требованиям СН-245-75.
Размеры производственной площади определяются на основе технологической планировке мест, в результате которой устанавливаются их взаимное расположение, положение проходов и проездов.
Планировка участка осуществляется в одном из пролетов типового производственного здания, поэтому для начала нужно выбрать типовую ширину пролета. Для сборочных цехов и для средних изделий ширина пролета должна составлять 12...15 метров.
На плане участка должны быть указаны переезды, проходы, ширина которых определяется по нормам технического проектирования.
При планировке необходимо предусмотреть место контролера, стеллажа под заготовки и комплектующих изделий. Под стеллажи отводится 7...10 % производственной площади, под контрольное отделение 3...5 %.
3.4 Расчет фонда заработной платы
3.4.1 Определяю основную заработную плату основных производственных рабочих, ЗПосн, руб., по формуле:
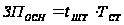 , (3.14)
где Тст – часовая тарифная ставка;
tшт – штучное время в часах, определяю по формуле:
 , (3.15)
где ТШТ – штучное время в минутах, его берем из таблицы 3.1.
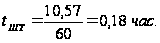
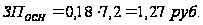
Полученные результаты заношу в таблицу 3.2.
3.4.2 Определяю дополнительную заработную плату основных производственных рабочих, ЗПДОП, руб., по формуле:
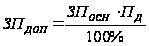 (3.16)
где ПД – процент дополнительной заработной платы основных производственных рабочих, ПД = 220 %.
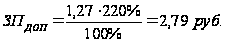
Полученные результаты заношу в таблицу 3.2.
Таблица 3.2 также содержит данные о наименовании профессии, разряде, количестве человек.
Таблица 3.2
| Профессия | Разряд | Кол-во чел.ст. | tшт, н–час. | Тст., руб. | ЗПосн., руб. | ЗПдоп., руб. | Всего ЗП, руб. | ||||
| на одно изделие |
на |
на одно изделие |
на |
на одно изделие |
на |
на одно изделие |
на |
||||
| Слесарь-сборщик | 3 | 3 | 0,18 | 353 | 7,2 | 1,27 | 2539,58 | 2,79 | 5587,07 | 4,06 | 8126,65 |
| Слесарь-сборщик | 3 | 2 | 0,11 | 213,98 | 7,2 | 0,77 | 1540,66 | 1,69 | 3389,45 | 2,46 | 4930,11 |
| Монтажник | 4 | 1 | 0,07 | 135,80 | 8,5 | 0,58 | 1154,32 | 1,27 | 2539,50 | 1,85 | 3693,82 |
| Регулировщик | 5 | 1 | 0,06 | 128,46 | 9,2 | 0,59 | 1181,85 | 1,30 | 2600,06 | 1,89 | 3781,91 |
| всего: | 7 | 0,42 | 831 | 3,20 | 6416,40 | 7,05 | 14116,09 | 10,26 | 20532,49 | ||
3.4.3 Определяю отчисления на социальное страхование от фонда заработной платы основных производственных рабочих, ОСС, руб., по формуле:
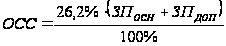 (3.17)
Отчисления на содержание, социальное страхование устанавливаются в размере 26,2% от фонда заработной платы.
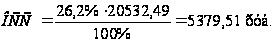
3.4.4 Определяю основную заработную плату вспомогательных рабочих и контролёров, ЗПОСН, руб., по формуле:
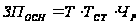 , (3.18)
где ЧР – количество вспомогательных рабочих. Численность вспомогательных рабочих устанавливаем 10% от численности основных производственных рабочих, принимаем за одного человека, их квалификация 3 разряда, также к вспомогательным рабочим относятся контролеры, их всего один человек, его квалификация 5 разряда;
ТСТ – часовая тарифная ставка, ТСТ.К. = 9,2 руб., ТСТ.В. = 7,2 руб.;
Т – отработанное время, определяем по формуле:
 (3.19)
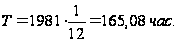
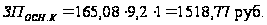
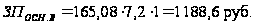
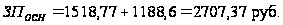
3.4.5 Определяю дополнительную заработную плату вспомогательных рабочих, ЗПДОП, руб., по формуле (3.16)
Процент дополнительной заработной платы вспомогательных рабочих составляет ПД = 170%
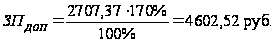
3.4.6 Определяю фонд заработной платы вспомогательных рабочих, ФЗП, руб., по формуле:
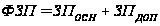 (3.20)
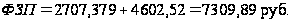
3.4.7 Определяю отчисления на социальное страхование ОСС от фонда заработной платы вспомогательных рабочих по формуле (3.17)
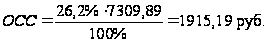
3.4.8 Определяю среднемесячную заработную плату основных производственных рабочих, ЗПСР.МЕС, руб., по формуле:
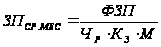 , (3.21)
где ЧР – число рабочих, его беру из таблицы 3.2;
КЗ – коэффициент загрузки рабочих мест;
М – число месяцев работающих на выпуск продукции, из пункта 3.1
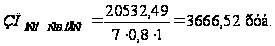
3.4.9 Определяю среднемесячную заработную плату вспомогательных рабочих , ЗПСР.МЕС, руб., по формуле:
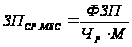 (3.22)
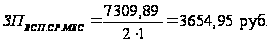
Таблица 3.3 – Фонд заработной платы участка
| Наименование рабочих | Кол-во чел./ст. | ЗП осн., руб. | ЗП доп., руб. | ФЗП, руб. | ОСС, руб. | ЗПср.мес, руб. |
| Основные | 7 | 6416,40 | 14116,09 | 20532,49 | 5379,51 | 3666,52 |
| Вспомогательные | 2 | 2707,37 | 4602,52 | 7309,89 | 1915,19 | 3654,95 |
| Итого: | 9 | 9123,77 | 18718,61 | 27842,38 | 7294,70 |
4 Экономическая часть
4.1 Расчет себестоимости изделия и отпускной цены
4.1.1 Расчет стоимости основных фондов и суммы амортизационных отчислений
К основным фондам относятся те фонды, которые участвуют в процессе производства многократно, не изменяя своей натуральной формы. Так же к основным производственным фондам относятся средства производства стоимостью свыше 50–кратного размера минимальной заработной платы и сроком службы более года.
На проектируемом участке основными производственными фондами являются: производственное помещение, рабочие места, приборы и оборудование. С целью компенсации износа основных фондов применяется система амортизационных отчислений [13].
Амортизационные отчисления, А, руб., рассчитываются по формуле:
 , (4.1)
где СП – номинальная первоначальная стоимость основных фондов, руб.;
НА – норма амортизации, %.
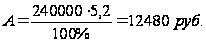
Результаты расчета заносим в таблицу 4.1
Таблица 4.1
| Наименование основных фондов | Кол. м2/шт | Сп, руб. | На, % | А, руб |
| Производственная площадь | 54 | 270000 | 5,2 | 14040 |
| Агрегат пайки АП-10 | 1 | 25820 | 10 | 2582 |
| Блок питания Б5-25 | 2 | 1750 | 12 | 210 |
| Комплект катушек и конденсаторов | 2 | 87 | 12 | 10,44 |
| Итого: | 297657 | 16842,44 |
4.1.2 Расчет стоимости материалов, полуфабрикатов и покупных комплектующих изделий
Оборотные фонды полностью используются в производственном процессе изготовления изделия и переносят свою стоимость на себестоимость годовой продукции. Этот расчёт делится на расчёт расходов и стоимости материалов и на расчёт расходов и стоимости покупных комплектующих изделий, полуфабрикатов, деталей. Цены берём за 2005 год в оптово – розничных магазинах бытовой и радиоэлектронной техники.
Прежде
чем приступить
к плановой
калькуляции
изделия, рассчитаю
стоимость
материалов,
полуфабрикатов
и покупных
комплектующих
изделий. Расчет
стоимости
материалов
приведен в
таблице 4.2. Расчет
стоимости
полуфабрикатов
и покупных
комплектующих
изделий приведен
в
таблице 4.3.
Таблица 4.2.
| Наименование материалов | Единица измерения | Цена за единицу, руб. | Норма расхода | Затраты, руб. | ||
|
на одно изделие |
на |
на одно изделие |
на |
|||
| Припой ПОС-61 | кг | 150 | 0,08 | 160 | 12 | 24000 |
| Флюс ФКСП | кг | 68 | 0,001 | 2 | 0,068 | 136 |
| Спирт марки А | кг | 72 | 0,001 | 2 | 0,072 | 144 |
| Провод МГШВ | м | 1,5 | 0,11 | 220 | 0,165 | 330 |
| Итого: | 12,305 | 24610 | ||||
| ТЗР (5%) | 0,61525 | 1230,5 | ||||
| Всего: | 12,92025 | 25840,5 | ||||
Таблица 4.3.
| Наименование ПКИ | Цена за единицу, руб. | Норма расхода, шт. | Затраты, руб. | ||
|
на
одно |
на |
на
одно |
на |
||
| Плата печатная | 30 | 1 | 2000 | 30 | 60000 |
| Конденсаторы: | |||||
| К10-17б-15 пФ | 1,5 | 1 | 2000 | 1,5 | 3000 |
| К10-17б-68 нФ | 2 | 2 | 4000 | 4 | 16000 |
| К10-17б-0,1 мкФ | 2 | 2 | 4000 | 4 | 16000 |
| К50-68-47 мкФ-16В | 3 | 3 | 6000 | 9 | 54000 |
| К50-68-100 мкФ-16В | 4 | 3 | 6000 | 12 | 72000 |
| Микросхемы: | |||||
| КР140УД1208 | 8,3 | 1 | 2000 | 8,3 | 16600 |
| КР142ЕН5А | 5 | 1 | 2000 | 5 | 10000 |
| К561ЛН2 | 3,4 | 1 | 2000 | 3,4 | 6800 |
| ATtiny15 | 67 | 1 | 2000 | 67 | 134000 |
| Светодиод АЛ307БМ | 3,5 | 1 | 2000 | 3,5 | 7000 |
| ЖКИ дисплей HT1613 | 173 | 1 | 2000 | 173 | 346000 |
| Резисторы: | |||||
| С2-33Н-0,125-300 Ом | 0,2 | 1 | 2000 | 0,2 | 400 |
| С2-33Н-0,125-390 Ом | 0,2 | 1 | 2000 | 0,2 | 400 |
| С2-33Н-0,125-1 кОм | 0,2 | 2 | 4000 | 0,4 | 1600 |
| С2-33Н-0,125-3,9 кОм | 0,2 | 3 | 6000 | 0,6 | 3600 |
| С2-33Н-0,125-10 кОм | 0,2 | 3 | 6000 | 0,6 | 3600 |
| С2-33Н-0,125-22 кОм | 0,2 | 1 | 2000 | 0,2 | 400 |
| С2-33Н-0,125-200 кОм | 0,2 | 1 | 2000 | 0,2 | 400 |
| СП3-19а-0,5-1 кОм | 4,6 | 1 | 2000 | 4,6 | 9200 |
| СП3-19а-0,5-10 кОм | 4,6 | 1 | 2000 | 4,6 | 9200 |
| СП3-19а-0,5-22 кОм | 4,6 | 1 | 2000 | 4,6 | 9200 |
| Диоды: | |||||
| Д311А | 3,5 | 4 | 8000 | 14 | 112000 |
| КД522Б | 2,2 | 3 | 6000 | 6,6 | 39600 |
| Переключатель B170G | 7 | 1 | 2000 | 7 | 14000 |
| Кнопка ПКн150-1 | 5 | 1 | 2000 | 5 | 10000 |
| Гнездо BP-121 | 4,3 | 2 | 4000 | 8,6 | 34400 |
| Итого: | 378,1 | 756200 | |||
| ТЗР (5%) | 18,905 | 37810 | |||
| Всего: | 397,01 | 794020 |
4.1.3 Расчет плановой калькуляции на изделие
Расчёт приведен в таблице 4.4.
Таблица 4.4
| Статьи затрат | Общие затраты, руб. | Примечание | |
| на одно изделие |
на программу выпуска |
||
|
1 Основные материалы, покупные ПФ, комплектующие изделия |
226,38 | 452760 | По расчету |
| 2 Транспортно-заготовительные работы | 11,32 | 22638,0 | 5% от Ст. 1 |
| 3 Основная ЗП производственных рабочих | 3,20 | 6416,40 | По расчету |
|
4 Дополнительная ЗП производственных рабочих |
7,05 | 14116,09 | По расчету |
|
5 Отчисления на соц. страхование от основной и дополнительной ЗП производственных рабочих |
2,69 | 5379,51 | 26,2% от (Ст.3+Ст.4) |
| 6 Расходы на содержание и эксплуатацию оборудования: | |||
| амортизационные отчисления | 1,40 | 2802,44 | По расчету |
|
износ,
содержание
и ремонт |
1,54 | 3079,87 | 15% от (Ст.З+Ст.4) |
| 7 Цеховые расходы: | |||
|
основная
и дополнительная
ЗП |
4,61 | 9225,08 | По расчету |
| амортизация производственной площади | 7,02 | 14040 | По расчету |
| 8 Цеховая себестоимость | 265,21 | 530457 | Ст.1+...+Ст.7 |
| 9 Общезаводские расходы | 2,05 | 4106,50 | 20% от (Ст.3+Ст.4) |
| 10 Производственная себестоимость | 267,27 | 534563,90 | Ст.8 + Ст.9 |
| 11 Внепроизводственные расходы | 5,35 | 10691,28 | 2% от Ст. 10 |
| 12 Полная себестоимость | 272,61 | 545255,17 | Cт.10+Cт.11 |
| 13 Прибыль | 68,15 | 136313,794 | 25% от Ст. 12 |
| 14 Оптовая цена | 340,76 | 681568,97 | Ст12+Ст1З |
| 15 НДС | 61,34 | 122682,4 | 18% от Ст. 14 |
| 16 Отпускная цена изделия | 402,10 | 804251,38 | Ст.14+Ст.15 |
4.2 Расчет технико-экономических показателей участка
4.2.1 Производственная площадь участка, Sпр.уч, м2, определена в соответствии с санитарными нормами проектирования промышленных предприятий СН 245-71, и находится по формуле:
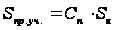 (4.2)
где Сп – принятое количество рабочих мест, Сп = 9;
Sн – норматив производственной площади на одного рабочего,
Sн = 6 м2.
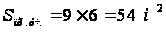
4.2.2 Определим производительность труда на одного основного рабочего, ПТ, руб/чел., по формуле:
 (4.3)
где ПТ – производительность труда;
ТП – объем выпуска товарной продукции;
Чр – численность основных производственных рабочих, Чр = 6.
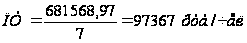
4.3 Расчет экономической эффективности
Годовой экономический эффект – это разность проведенных затрат базового и проектируемого варианта технологического процесса изготовления изделия.
4.3.1 Определяю годовой экономический эффект, Эг, руб., по формуле:
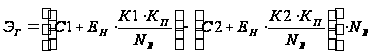 , (4.4)
где С1 и С2 – полная себестоимость изделия в базовом и проектном варианте;
К1 и К2 – капитальные затраты в базовом и проектном варианте;
Ен – нормативный коэффициент окупаемости дополнительных капитальных затрат, Ен = 0,2.
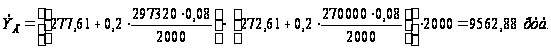
Срок окупаемости дополнительных капитальных затрат показывает за сколько лет окупаются дополнительные капитальные затраты