Импульсный блок питания
В качестве исходных данных ЭВМ использует предварительно записанные в её память перечень элементов, входящих в устройство, таблицу соединений между ними, общие характеристики печатной платы (форма и размеры, количество слоев, шаг координатной сетки и др.). С развитием компьютерной техники, в настоящее время, существуют средства проектирования позволяющие альтернативный вариант — одновременная установка навесных элементов и ручная/автоматическая разводка печатных проводников между контактными площадками.
Чертеж печатной платы, включает в себя основные проекции платы с печатными проводниками и отверстиями. На чертеже также размещаются таблицы с основными параметрами печатных проводников и отверстий. Они содержат информацию о ширине проводников, диаметрах контактных площадок и отверстий, их количество, и расстояние между ними в стандартных и узких местах печатной платы.
Также на чертеж выносятся основные технические требования, в которых указывается номер ГОСТа, ОСТа или ТУ, которым они соответствуют, указывается шаг координатной сетки, метод изготовления печатной платы, метод указания первых выводов ИМС, тип краски и шрифт для нанесения условных обозначений на печатную плату.
Форму платы желательно выбрать прямоугольной, если выбор иной формы не является технически обоснованным. Материал и толщина печатной платы, в соответствии с требованиями технической документации, указывается в штампе, расположенном в нижнем правом углу чертежа.
1.6 Оценка надежности изделия
Надежность – свойство изделия выполнять заданные функции, сохраняя во времени значения эксплуатационных показателей в заданных пределах, соответствующих заданным режимам и условиям использования, технического обслуживания, ремонта, хранения и транспортирования.
Работоспособность – это такое состояние изделия, при котором оно способно выполнять заданные функции, сохраняя значение заданных параметров в пределах, установленных технической документацией.
Более широкое понятие – исправность, которое дополнительно предъявляет требования ко всем данным документации, в том числе, внешнему оформлению, что неважно для работоспособности.
Нарушение работоспособности называется отказом. Неисправность – это несоответствие любому требованию технической документации к изделию. Неисправность может привести к отказу.
Классификация отказов:
По характеру изменения параметров до момента возникновения:
внезапные, возникающие в результате мгновенного изменения параметра;
постепенные, возникающие в результате постепенного изменения параметров;
По характеру устранения:
устойчивые – которые могут быть устранены только оператором;
самоустраняющиеся - сбои, перемежающиеся отказы;
По внешним проявлениям:
явные, которые можно обнаружить при внешнем осмотре;
неявные, которые обнаруживаются в результате специального контроля;
По причине возникновения:
конструкционный;
технологический;
эксплуатационный;
Безотказностью называется свойство изделия непрерывно сохранять работоспособность в течение некоторого времени или некоторой наработки. Суммарное время фактической работы изделия до отказа называется наработкой.
Ремонтопригодность - это свойство изделия, заключающееся в приспособлении к предупреждению, обнаружению и устранению отказов и неисправностей путем проведения технического обслуживания и ремонта.
Долговечность – это свойство изделия сохранять работоспособность до предельного состояния с необходимыми перерывами для технического обслуживания и ремонта.
Предельное состояние определяется технической непригодностью изделия. Надежность изделия определяется сочетанием вышеперечисленных свойств.
Расчёт надёжности
Интенсивность
отказов –
характеризует
вероятность
отказа изделия
в единицу времени.
Все значения
интенсивности
отказов ( )
и поправочных
коэффициентов
(ai)
были взяты из
справочника
с учетом температуры
окружающей
среды равной
 ,
и сведены в
таблицу для
расчета интенсивности
отказа объекта
(
 ).
| Наименование элемента |
Кол-во
элементов |
Интенсивность отказов
|
КН |
Поправочные коэффициенты интенсивности отказов |
Интенсивность отказов элементов
|
Интенсивность
отказов |
||||
|
ai |
K1 |
K2 |
||||||||
| Микросхемы | ||||||||||
| LH 0070 | 3 |
|
0,7 |
0,46 |
1 |
1 |
|
|
||
| LH 741 | 5 |
|
|
|
||||||
| CD 4013 | 1 |
|
|
|
||||||
| Конденсаторы | ||||||||||
| К50-35 | 7 |
|
0,7 |
0,382 |
1 |
|
|
|||
| К10-17 | 8 |
|
0,362 |
|
|
|||||
| Резисторы | ||||||||||
| СП3-4М | 2 |
|
0,6 | 0,9 | 1 | 1 |
|
|
||
|
СП5-3 |
2 |
|
0,66 |
|
|
|||||
| С2-23 | 26 |
|
0,65 |
|
|
|||||
| Полупроводниковые приборы | ||||||||||
| Д242А | 8 |
|
0,7 | 0,255 | 1 | 1 |
|
|
||
| КС512А | 2 |
|
0,255 |
|
|
|||||
| Д816В | 1 |
|
0,378 |
|
|
|||||


| КД521А | 3 |
|
0,7 | 0,255 | 1 | 1 |
|
|
| КС224А | 1 |
|
0,255 |
|
|
|||
| КС175А | 2 |
|
0,378 |
|
|
|||
| КТ373Г | 5 |
|
0,7 |
0,367 | 1 |
1 |
|
|
| КТ817В | 1 |
|
0,367 |
|
|
|||
| КТ819Г | 3 |
|
0,367 |
|
|
|||
| Пайки | ||||||||
| Ручная пайка | 214 |
|
|
|||||
| Пайка волной | 304 |
|
|
|||||


Исходя из таблицы рассчитываем интенсивность отказа объекта по формуле:
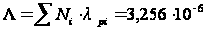
Средняя наработка на отказ – ожидаемая наработка объекта до первого отказа. Рассчитывается по формуле:
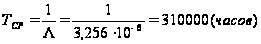
Вероятность безотказной работы – вероятность того события, что в пределах заданной наработки, т.е. заданного интервала времени отказ объекта не возникнет. Статически приближенное значение вероятности безотказной работы рассчитывается с учётом того что t=1000 ч:
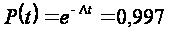
2. Технологический раздел
2.1 Анализ технологичности конструкции
Под технологичностью конструкции изделия (ГОСТ 18.831–73) понимают совокупность свойств конструкции изделия, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями однотипных конструкций изделий того же назначения при обеспечении установленных значений показателей качества и принятых условиях изготовления, эксплуатации и ремонта. К условиям изготовления или ремонта изделия относятся тип, специализация и организация производства, годовая программа и повторяемость выпуска, а также применяемые технологические процессы. В зависимости от вида технологичности конструкции различают производственную, эксплуатационную, ремонтную технологичность и технологичность при техническом обслуживании, технологичность конструкции детали и сборочной единицы, а также технологичность конструкции по процессу изготовления, форме поверхности, размерам и материалам. К качественным характеристикам технологичности конструкции относят взаимозаменяемость, регулируемость, контролепригодность и инструментальную доступность конструкции.
Стандарты ЕСТПП предусматривают обязательную отработку конструкций на технологичность на всех стадиях их создания. Отработка конструкции изделия на технологичность (ГОСТ 14.201–73) направлена на повышение производительности труда, снижение затрат и сокращение времени на проектирование, технологическую, подготовку производства, изготовление, техническое обслуживание и ремонт изделия при обеспечении необходимого качества изделия.
Характеризует конструкцию изделия при сравнении ее с соответствующими показателями однотипных конструкций того же назначения, при тех же условиях изготовления, эксплуатации и ремонта. Различают два основных вида технологичности:
Производственная - сокращение затрат средств и времени на конструкторскую и технологическую подготовку производства и процесса изготовления;
|
Исходные данные для расчета базовых показателей. |
||
|
Исходные данные |
Обозначение |
Значение |
|
Количество монтажных соединений, пайка которых может осуществляться механизированным и автоматизированным способом (т.е. пайки, расположенные на печатных проводниках) |
Нам |
214 |
|
Общее количество монтажных соединений |
Нм |
49 |
|
Общее количество микросхем и микросборок в изделии |
Нмс |
9 |
|
Общее количество ЭРЭ в изделии |
Нэрэ |
62 |
|
Общее количество типоразмеров ЭРЭ |
Нт эрэ |
10 |
|
Общее количество типоразмеров корпусов микросхем и микросборок |
Нт мс |
3 |
|
Количество видов установочных размеров ЭРЭ в изделии |
Нур |
6 |
|
Количество типоразмеров деталей в изделии, без учета нормализованного крепежа |
Дт |
4 |
|
Количество типоразмеров оригинальных деталей в изделии (печатная плата) |
Дт ор |
0 |
|
Количество наименований типовых технологических процессов, применяемых при изготовлении изделия |
Нтп |
8 |
|
Общее количество операций, применяемых при изготовлении изделия |
Нп |
22 |
Рассчитываем основные показатели технологичности:
1. Коэффициент применяемости деталей:
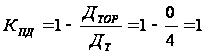
2.Коэффициент повторяемости ЭРЭ:
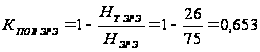
3.Коэффициент повторяемости микросхем и сборок:
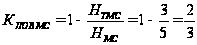
4.Коэффициент использования микросхем и микросборок:
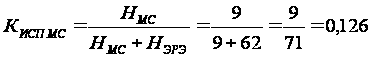
5.Коэффициент установочных размеров ЭРЭ:
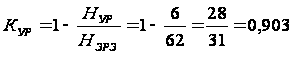
6.Коэффициент автоматизации и механизации монтажа изделия:
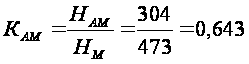
7.Коэффициент применения типовых технологических процессов:
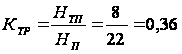
Базовые показатели технологичности.
| Показатели технологичности | Значение |
|
|
Коэффициент
применяемости
деталей, |
1 | 1,0 |
|
Коэффициент
повторяемости
ЭРЭ,
|
1 | 1,0 |
|
Коэффициент
повт. ИМС и
сборок,
|
0,66 | 0,625 |
|
Коэффициент
исп. ИМС и микросборок,
|
0,126 | 1,0 |
|
Коэффициент
установочных
размеров ЭРЭ,
|
0,903 | 1,0 |
|
Коэффициент
авт. и механизации
монтажа изделия,
|
4,428 | 1,0 |
|
Коэффициент
применения
типовых технологических
процессов, |
0,36 | 1,0 |


 – коэффициент
весовой значимости
Расчет комплексного показателя технологичности:
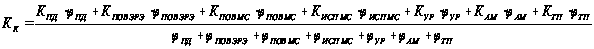
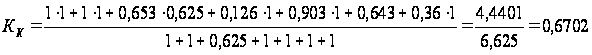
Расчет уровня технологичности находится через отношение достигнутого комплексного уровня технологичности к базовому показателю. Нормативные базовые показатели для различных стадий разработки изделия приведены в таблице Нормативов комплексных показателей. Анализ технологичности проводим на стадии опытного образца.
Нормативы комплексных показателей
| Стадии разработки рабочей документации |
|
|
| Опытный образец | 0,4 | 0,7 |
| Установочная серия | 0,45 | 0,75 |
| Установившееся серийное производство | 0,5 | 0,8 |


Уровень технологичности изделия:
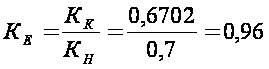
Вывод: Из результатов расчёта можно сделать вывод, что конструкция технологична.
2.2 Анализ исходных данных для разработки техпроцесса
Исходные данные для разработки технологического процесса, это прежде всего комплект конструкторской документации (сборочный чертеж и спецификация), программа и плановые сроки выпуска, руководящий и плановый нормативный материал. Помимо досконального изучения этих материалов, также в расчет принимаются условия, в которых предполагается производить действующее или новое изделие. Выводы, полученные в результате проведения этого анализа используются при разработке плана технологической подготовки и запуска изделия.
Спецификация, является источником данных для определения элементного состава печатного узла, определяет количество элементов необходимых на одно изделие. На сборочном чертеже указаны определенные технологические требования, в том числе варианты установки элементов, тип используемого припоя. Эти требования определяют порядок и набор технологических операций, в последствии включенных в техпроцесс. Техническое оборудование, настраивается исходя из заданных на сборочном чертеже, габаритных размеров. Основные стандарты, указанные для каждого элемента в спецификации, устанавливают требования обработки для этого элемента, т.е. определяют параметры формовки, лужения и пайки элементов, в том числе и ИМС, минимальное расстояние от корпуса, до места лужения и пайки, необходимость применения теплоотвода, ограничения при выполнении типовых технологических операций.
Техпроцесс на основе исходных данных должен представлять собой руководство по оптимальной последовательности выполнения возможных технологических операций, должен указывать технологические режимы выполнения операций и рекомендации по использованию стандартного оборудования и оснастки.
2.3 Разработка техпроцесса на сборку и монтаж
Любой разрабатываемый техпроцесс, как правило, состоит из определенных групп операций: контрольные операции => Заготовительно-подготовительные операции => Основные операции => Защитные и заключительные операции.
Контрольная операция обеспечивает различные типы контроля на всех основных стадиях процесса изготовления изделия. Своевременное обнаружение дефектов или некачественно выполненной работы, позволяют исправить брак, и уменьшить таким образом нанесенный предприятию ущерб. Выделяют следующие виды контроля:
входной контроль позволяет исключить установку в изделие бракованных элементов, что значительно снижает стоимость изделия.
межоперационный контроль выполняется на операциях, которые трудно проверить на готовом изделии или требуются исправления в процессе монтажа.
контроль готового изделия определяет его работоспособность и соответствие чертежу.
К заготовительно-подготовительным операциям относятся операции лужения и формовки, т.е. подготовка элементов для сборки и монтажа:
Лудильная - покрытие выводов элемента расплавленным припоем с целью улучшения пайки выводов. В качестве покрытия применяют тот же припой, что и при пайке.
Формовочная - изменение формы и (или) его длины с целью упрощения установки элемента на плату. Выполняется в полном соответствии со сборочным чертежом, где указаны варианты установки элементов на плату.
Промывочная - необходима для подготовки печатной платы к дальнейшей обработке.
Маркировочная - включает в себя нанесение позиционных обозначений элементов, в соответствии со сборочным чертежом.
Основные операции, как правило, определяются типом технологического процесса. В данном случае производится разработка техпроцесса на сборку и монтаж, поэтому соответственно основными операциями техпроцесса будут Сборочная и Монтажная операции.
Сборочная операция — включает в себя механическое соединение деталей: соединение с помощью детального крепежа, склеивание, сварка деталей и т.д.
Монтажная - включает себя установку элемента и ИМС на плату и операции контактирования (пайка, сварка, накрутка). Пайка - процесс соединения двух металлических деталей расплавленным припоем, который, затвердевая, образует паяный шов.
К заключительным операциям можно отнести операции отмывки и сушки, а также упаковочную операцию.
Отмывка и сушка - отмывка выводов ЭРЭ и ИМС, также узла целиком от остатков флюса. Сушка изделия после промывки.
Упаковочная операция - является завершающей, предполагает подготовку готового печатного узла, к транспортировке.
Сравнительно недавно, в состав заключительных операций и операций контроля входила операция лакировки и проверки ее качества. Но поскольку типовой техпроцесс, по определению, является процессом, разрабатываемым с учетом последних достижений науки и техники, с учетом опыта рабочих-новаторов, и преследует в первую очередь достижение оптимального цикла производства, поэтому в настоящее время, эти операции не являются обязательными и поэтому исключаются для оптимизации производственного процесса.
3. Выбор материалов
3.1 Обоснование выбора материалов печатной платы
Необходимо, чтобы этот материал соответствовал следующим требованиям:
Малая диэлектрическая проницаемость (не более 6 во избежание паразитных емкостей между проводниками);
Малый тангенс угла диэлектрических потерь;
Высокая электрическая прочность (не менее 15кВ/мм);
Высокое удельное поверхностное сопротивление изоляции (не менее 108 Ом);
Высокое объёмное сопротивление изоляции (не менее 109 Ом/см3 );
Достаточная нагревостойкость (для пайки погружением, t=240-260 оС);
Стабильность электрических параметров;
Достаточная механическая прочность и хорошая обрабатываемость сверлением, штамповкой, фрезерованием;
Хорошее сцепление металла с диэлектриком;
Должен сохранять свои свойства при воздействии климатических факторов, а также в процессе создания рисунка и пайки;
Сравнительные характеристики материалов печатных плат сведены в таблицу 4.1
Таблица 4.1
|
Марка матери ала |
Вид матери ала |
Толщина |
Рабочая темпе- ратура, оС |
Объемное удельное эл. сопротивление, Ом*м |
Область приме- нения |
|
|
Фольги, мкм |
Материала с фольгой, мм |
|||||
| ГФ-1-35 | Гетинакс фольгированный | 35 | 1.5; 2; 2.5 | -60 +85 | 1010-1012 |
Односторонние и двусторонние печатные платы |
| ГФ-2-35 | 35 | 1; 1.5; 2; 3 | -60 +85 | |||
| СФ-1-35 |
Стекло-текстолит фольгированный |
35 | 0.8; 1; 1.5 | -60 +125 | 1010-1012 |
|
| СФ-2-35 | 35 | 2.5; 3 | -60 +125 | |||
| СТПА-2-5 | 5 | 1.5;2;3 | -60 +160 |
1010-1012 |
||
В качестве материала для печатной платы используем стеклотекстолит фольгированный марки СТПА-2-5-1,5, так как изготовление платы производим полуаддитивным методом.
3.2 Обоснование выбора припоя
Припой – это специальный сплав, предназначенный для создания прочного механического шва и получения надёжного электрического контакта с малым переходным сопротивлением.
Существуют: высокотемпературные припои, которые имеют температуру плавления более 450 оС, они применяются при пайке и сборке корпусных металлических деталей низкотемпературные припои, которые имеют температуру плавления ниже 450 оС, они применяются для монтажных работ.
Выбор припоя осуществляем исходя из следующих требований:
Обеспечение заданной механической прочности;
Иметь температуру плавления в заданном интервале температур;
Устойчивость к внешним воздействиям;
Механические и электрические коэффициенты близки к коэффициентам материалов, из которых изготавливаются проводники печатной платы, то есть меди;
Должен быть по возможности экономичным и доступным на отечественном рынке;
Обладать хорошей электропроводностью;
Не должен оказывать химического воздействия на материалы, соединяемые пайкой;
Припой выбираем из таблицы 4.2
Таблица 4.2
|
Классифи кация припоев |
Марка припоя |
Темпе ратура плавления |
Химический состав |
Область применения |
|
|
Составляю- щие |
Содержание в %% |
||||
| Оловянно –свинцовые | ПОС 40 | 183-238 |
олово свинец |
39-41 остальное |
Лужение, пайка деталей и монтажных проводов, жгутов РЭА. |
| ПОС 61 | 183-190 |
олово свинец |
59-61 остальное |
Лужение, пайка(при ручном способе) выводов ЭРЭ, ИС и п/п-ых приборов. | |
|
Серебря ные |
ПСр 1,5 | 273-280 |
олово свинец серебро |
14-16 82-85 1.2-1.8 |
Лужение, пайка моточных изделий (потенциометров), реле. |
| ПСр 2,5 | 295-300 |
олово свинец серебро |
5-6 91-93 2.2-2.8 |
Лужение, пайка моточных изделий, пайка проводов. | |
Выбираем припой ПОС 61,так как он предназначен для ручной и автоматической пайки, имеет низкую температуру плавления и, главное, малое содержание свинца, что уменьшает его вредное воздействие.
3.3 Обоснование выбора маркировочной краски
Плату желательно промаркировать для более удобной работы сборщика, устанавливающего на неё элементы; то есть нанести на плату знаки. Выбор краски осуществляем исходя из следующих требований:
Обладать спиртобензостойкостью;
Должна иметь механическую прочность плёнки;
Контрастность и безвредность;
Обладать хорошей адгезией;
Не должна растворятся растворителями;
Краску выбираем из таблицы 4.3
Таблица 4.3
| Марка | Режимы сушки | Свойства красок | |
|
Температура, С0 |
Время, час | ||
|
МКЭЧ МКЭБ МКЭОР МКЭК |
25+10 60-65 |
24 или 2-3 |
Плёнки красок обладают механической прочностью, спиртобензиностойкостью, грибостойкостью, хорошей адгезией к маркируемой поверхности. |
|
ЧМ,СМ КМ, ЖМ 8000–26 8000–34 |
25+10 60-65 |
24 или 2-4 |
Плёнки красок обладают механической прочностью, удовлетворительной адгезией к маркируемой поверхности. Выдерживают относительную влажность до 100%. |
| ЭП–255 | 60-65 | 2-3 | Плёнки красок обладают механической прочностью, атмосферостойкостью |
Выбираем краску МКЭЧ, так как она более механически прочная, более устойчива к воздействию влаги, а перед сборкой и во время сборки существует целое множество операций промывки.
3.4 Выбор лака
Для получения прочного, гладкого и блестящего покрытия, а самое главное влагозащитного покрытия применяют лаки.
Лак должен удовлетворять следующим требованиям:
Большое удельное поверхностное сопротивление;
Хорошая адгезия к покрываемому материалу;
Малое время высыхания;
Термостойкость;
Устойчивость к влаге;
Прозрачность.
Выбор лака произведём из таблицы 4.4
Таблица 4.4
| Марка | Режимы сушки | Свойства лака | Область применения | |
|
Температура,С0 |
Время,час | |||
| УР–231 | 60-70 | 3-3,5 | Высокие электроизоляционные и защитные свойства, стойкий к химическим растворителям. | Узлы, ячейки, блоки на ИМС и других элементах с объёмным монтажом, на ОПП и МПП. |
| ЭП–730 | 60-70 | 8-10 | Плёнки лака твёрдые, механически прочные, устойчивы к воздействию бензина, воды, минерального масла. | Узлы, ячейки, блоки на ИМС с объёмным и печатным монтажом, на ОПП и МПП, места развальцовки. |
| ФЛ–582 | 60-70 | 10-12 | Плёнки лака обладают хорошей адгезией, механической прочностью. | Узлы, ячейки, блоки на печатных платах, объёмный монтаж, детали и узлы приборов |
Выбираем лак УР–231, так как он самый распространённый и практичный лак по сравнению с другими лаками и имеет малое время сушки.
3.5 Выбор флюса
Флюс – неметаллические вещества, применяемые для удаления окисной с поверхности паяемого материала и припоя в процессе пайки.
Флюсы делятся на :
бес кислотные (пассивные);
кислотные (активные);
Бес кислотные флюсы не вызывают коррозию после пайки и не требуют тщательной отмывки сложных органических соединений после пайки.
Кислотные флюсы содержат кислоту и требуют тщательной многократной отмывки после пайки, так как остатки флюса могут привести к снижению сопротивления изоляции между печатными проводниками и вызвать коррозию.
Выбор флюса осуществляем исходя из следующих требований:
Защищать спаиваемые поверхности и припой то окисления, образуя при пайке жидкую или газообразную защитную плёнку;
Снижать поверхностное натяжение расплавленного припоя для увеличения смачиваемости основного металла;
Должны иметь рабочую температуру на 50-100С0 ниже температуры плавления припоя.
Не вызывать коррозию. Коррозия может понизить сопротивление изоляции или образуя перемычки между печатными проводниками вызвать короткое замыкание.
Температура воспламенения флюса должна быть высокой, чтобы исключить вероятность взрыва при перегреве.
Флюс должен быть экономичным. Решающую роль играет не стоимость флюса, а время пайки и затрату на промывку соединения после пайки.
Флюс выбираем из таблицы 4.5
Таблица 4.5
|
Группа флюса |
Марка флюса | Химический состав | Применяемые припои | |
| составляющие |
Содержа ние, % |
|||
|
Некоррозийний, неактиро- ванный |
ФКСп | Канифоль сосновая марки А или В, спирт этиловый |
10-60 90-40 |
Оловяносвинцовые серебрянные ПСр 1,5 |
|
Некорро- зийний, слабоак- тированный |
ФКТ | Канифоль сосновая, тетрабромид, дипелтела, спирт этиловый |
20-50 0,05-0,1 79,95-19,9 |
Оловяно-свинцовые |
|
Корро- зийный |
ЛТИ–120 | Канифоль сосновая, диэтиламин, триэтаноламин, спирт этиловый |
20-25 3-5 1-2 76-68 |
Оловяно-свинцовые серебрянные ПСр 1,5 |
Выбираем флюс ФКСп, так как он применяется для ручной пайки и соответствует всем требованиям.
Список литературы
Резисторы, конденсаторы, трансформаторы, дроссели, коммутационные изделия РЭА./ Н.Н.Акимов, Е.П. Ващуков, В.А. Прохоренко, Ю.П. Ходоренко, - Мн.: Беларусь, 1994.
Проектирование печатных плат в PCAD 2001 Лопаткин А.В., Н.Новгород – 2002 г.
pcad
chipinfo
Государственные стандарты ЕСКД, ЕСТД, ЕСТТП.
Тропилов С. В., Ермилов А. В., Микросхемы, диоды, транзисторы. Справочник – М.: Машиностроение, 1994.
Пирогова Е. В. Проектирование и технология печатных плат: Учебник. Москва ФОРУ 2005г.