Производство хлеба белого из муки высшего сорта на большой густой опаре
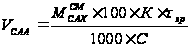 ,
где
 – коэффициент
запаса, принимается
=1,25;
 – концентрация
сахарного
раствора, кг100
кг раствора;
 –
сменный расход
сахара, кг;
 – продолжительность
хранения солевого
раствора в
производственной
расходной
ёмкости, принимается
=1
см.
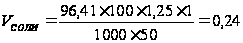 м3
В качестве производственной расходной ёмкости для раствора сахара выбран чан Р3-ХЧД-3 вместимостью 0,3 м3 (диаметр 750 мм, высота 920 мм). Предусматривается установка одного резервного чана для возможности ремонта и санитарной обработки.
3.6 Расчёт тестоприготовительного оборудования
Расчёт вместимости бункера для брожения опары,м3:
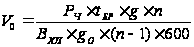 ,
где
 – часовая
производительность
печи, кгч
 –
продолжительность
брожения опары,
мин;
 –
количество
муки, вносимое
в опару на 100 кг
муки, кг;
 –
количество
секций бункера,
шт.;
 –
выход хлеба,
%;
 –
масса муки,
загружаемая
на 100 л геометрического
объёма бункера,
кг. По нормам
загрузки для
опары из пшеничной
муки высшего
сорта
 кг
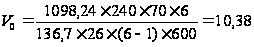 м3
По паспорту объём бункера для брожения опары И8-ХТА-122 составляет 12 м3,т.е. бункер подходит для данной производительности.
Ритм сменяемости секций бункера, мин:

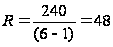 мин
Максимально
допустимый
ритм сменяемости
секций составляет
60 мин,
 <
 .
Количество секций с опарой, расходуемых или загружаемых в час, секцчас:

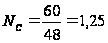 секцчас.
Необходимая вместимость корыта для брожения теста, м3:
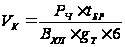 ,
где
–
продолжительность
брожения теста,
мин;
 –
количество
муки, загружаемое
на 100 л геометрического
объёма корыта,
кг. Для теста
из пшеничной
муки высшего
сорта при брожении
в корыте
 кг.
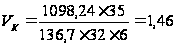 м3.
Вместимость корыта по паспорту составляет 1,66 м3, то есть корыто соответствует данной производительности.
3.7 Расчёт тесторазделочного оборудования
Минутная потребность в тестовых заготовок, шт/мин:
 ,
где
 – часовая
производительность,
кг/ч;
 – масса изделия,
кг.
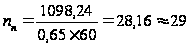 шт.мин.
Количество тестоделительных машин, шт
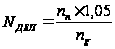 ,
где
 – минутная
потребность
в тестовых
заготовках,
шт/мин;
 – производительность
делителя, шт/мин.
Для деления теста на куски используется делитель-укладчик Ш33-ХД3-У производительностью 60 шт.мин.
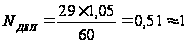 шт.
Таблица 27 – Техническая характеристика тесторазделочного оборудования
| Наименование и марка | Производи-тельность, шт/мин |
Масса кусков теста, кг |
Погреш-ность деления, % | Габаритные размеры, мм | ||
| длина | ширина | высота | ||||
| Делитель-укладчик Ш33-ХД3-У | 60 | 0,4 – 1,2 |
|
3500 | 1830 | 1105 |
 1,5
Необходимое количество рабочих люлек расстойного шкафа, шт.:
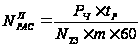
где
 – часовая
производительность
печи, кг/ч;
– масса изделия,
кг;
 – количество
тестовых заготовок
на одной люльке,
шт.
 – продолжительность
расстойки, мин.
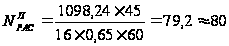 шт.
В
расстойно-печном
агрегате Г4-РПА-30
количество
рабочих люлек
составляет
 шт. Таким образом,
выбранный
агрегат обеспечивает
необходимую
расстойку.
3.8 Расчёт оборудования в остывочном отделении
Часовая потребность в лотках для хранения изделий, штч:
 ,
где
– часовая
производительность
печи, кг/ч;
 –
количество
изделий в лотке,
шт;
 –
масса изделия,
кг.
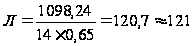 штч.
По
нормам технологического
проектирования
принимаем
 штук.
Общее количество лотков с учётом 10 % запаса, шт/ч:
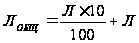 ,
где
 –
часовая потребность
в лотках, шт/ч.
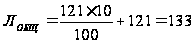 штч
Принимаем контейнеры ХКЛ-28 вместимостью 28 лотков.
Вместимость контейнера:
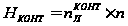 ,
где
 – количество
лотков в контейнере,
шт;
– количество
изделий в лотке,
шт.
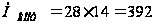 шт.
Количество контейнеров, необходимых для часовой производительности печи, шт/ч:
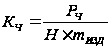 ,
где
– часовая
производительность
печи, кг/ч;
–
масса изделия,
шт.
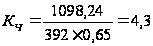 штч
Количество контейнеров, занятых при остывании и хранении:
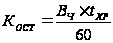 ,
где
 – часовая потребность
в контейнерах,
шт/ч;,
 –
время остывания
и хранения
хлеба, мин.
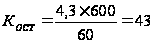 шт.
4 ТЕХНОЛОГИЧЕСКИЙ КОНТРОЛЬ ПРООИЗВОДСТВА
Цель контроля технологического процесса – предотвращение выпуска продукции, не соответствующей требованиям стандарта, укрепление технологической дисциплины, выполнение норм выхода готовой продукции.
Контроль технологического процесса включает:
проверку выполнения рецептур;
качество полуфабрикатов;
выполнение технологического режима по влажности, кислотности, температуре, продолжительности брожения;
режимов и продолжительности расстойки и выпечки;
правильность укладки готовых изделий.
Основные показатели контроля технологического процесса устанавливает лаборатория хлебозавода и утверждает руководитель предприятия.
В специальном приказе указываются по сортам изделий и агрегатам массовая доля влаги и конечная кислотность теста, масса куска теста, величина упека в процентах к тесту, продолжительность выпечки изделий в минутах и др.
В соответствии с технологическим планом производства на хлебопекарных предприятиях выборочным путем осуществляется контроль работы всех основных цехов завода. При этом проверяют: правильность складирования и хранения муки и дополнительного сырья; подготовку сырья к производству (очистка, фильтрация, растворение, просеивание и др.); правильность смешивания муки; выполнение рецептуры общей и производственной (по стадиям технологического процесс); соблюдение режима технологического процесса; качество полуфабрикатов; выход хлеба; правильность укладки и хранения готовой продукции.
Для каждого цеха при этом устанавливается определенный объем лабораторного контроля.
Производственный контроль включает в себя контроль за качеством поступающего сырья, контроль за ведением технологического процесса и контроль за качеством готовой продукции.
Постоянный контроль технологического процесса осуществляется: начальником цеха, начальником смены, бригадиром, мастером, технологом и рабочими на своих рабочих местах. Периодический контроль технологического процесса осуществляют работники лаборатории в соответствии с положением о лаборатории, утвержденным на предприятии [9, стр. 105].
Таблица 28 – Схема контроля технологического процесса производства хлеба белого из муки пшеничной из муки высшего сорта
| Объект | Показатели постоянного контроля | Требования к качеству | Период контроля | Методы и приборы контроля |
| 1 | 2 | 3 | 4 | 5 |
| Хранение сырья | ||||
| Производственное помещение | Санитарное состояние помещения | В соответствии с требованиями СанПиН 2.3.4.545-96 | постоянно | визуально |
| Бестарное хранение муки | Температура воздуха, 0С | не ниже +8 | постоянно | термометриированием |
| Хранение дрожжей | Температура воздуха, 0С | в холодильной камере 0 +4 | постоянно | термометриированием |
| Срок хранения | согласно указанному на упаковке | постоянно | визуально | |
| Хранение сахара | Температура воздуха, 0С | не выше 40 | постоянно | при помощи термометра и психрометра |
| Относительная влажность воздуха, % | не более 70 | |||
| Бестарное хранение соли | Температура, °С | 18 – 25 | периодически | термометрированием |
| Состояние сит и фильтров | без загрязнений | ежесменно | визуально | |
| Подготовка сырья к производству | ||||
| Просеивание муки | состояние сит просеивателя | без повреждений | ежесменно | визуально |
| подъёмная сила магнитов | не менее 8 кг на 1 кг веса магнитов | один раз в две недели | взвешива-нием груза | |
| массовая доля металлопримесей | не более 3 мг в 1 кг муки | ежесменно | выделением и взвешиваниием | |
| Раствор соли | плотность | 1200 кг/м3 | 3 – 4 раза в смену | ареометром |
| наличие примесей | не допускается | постоянно | визуально | |
| Раствор сахара | плотность | 1230 кг/м3 | 3 – 4 раза в смену | ареометром |
| наличие примесей | не допускается | постоянно | визуально | |
| Дрожжевая суспензия | Температура, 0С | 25 - 35 | периодически | термометрированием |
| Приготовление опары, теста | ||||
| Дозирование сырья | Погрешность дозирования; | ± 1,0 | 2 – 3 раза в смену | сбором и взвешиванием |
| Органолеп-тическая оценка | цвет, вкус, запах, консистенция, внешний вид | соответствующие данному виду | постоянно | органолептически |
| Физико-химическая оценка | начальная температура, 0С |
-опара 25 – 28 -тесто 28 – 32 |
2 – 3 раза в смену | термометрированием |
| влажность, % |
-опара 41,0 – 45,0 -тесто 45,0 |
2 – 3 раза в смену | методом высушивания | |
| конечная кислотность, град |
-опара: 3,0 – 3,5 -тесто: не более 3,0 |
2 – 3 раза в смену | титрованием | |
| продолжительность брожения, мин |
-опара 210 – 240 -тесто 20 – 60 |
постоянно | по часам | |
| степень подъёма, разрыхлённость | увеличение в объёме после брожения | постоянно | визуально | |
| Разделка и формование теста | ||||
| Деление теста на куски | масса куска теста, г | 736 | постоянно | взвешиваниием |
| затраты на разделку | в соответствии с технологической инструкцией | периодически | взвешиванием | |
| Формование тестовых заготовок | соответствие форм и размеров заготовок | в соответствии с видом изделия | постоянно | визуально |
| Окончательная расстойка |
температура, °С |
35 – 45 | постоянно | с помощью термометра |
| относительная влажность воздуха, % | 75 – 85 | постоянно | с помощью гигрометра | |
| Продолжительность расстойки, мин | 30 – 50 | постоянно | при помощи чесов | |
| готовность тестовой заготовки | увеличение в объёме | постоянно | визуально | |
| Выпечка изделий | ||||
| Режимы выпечки |
температура, °С |
215 – 250 | постоянно | термометры печи |
| продолжительность, мин | 45 – 50 | постоянно | по реле времени печи | |
| Готовность изделий | внешний вид | соответствующий данному виду | постоянно | визуально |
| температура в центре мякиша, °С | 96 – 97 | по мере необходимости | термометрированием | |
| упёк, % | 7,5 – 9,0 | по мере необходимости | по установленной методике | |
| Укладка, упаковка и хранение | ||||
| Правильность укладки | количество штук в лотке | по 14 шт. в лоток на нижнюю корку | постоянно | визуально |
| Упаковка | температура изделий перед упаковкой, єC |
45 – 55 (термоусадочные пленки); 38 – 40 (полиэтиленовые пленки) |
постоянно | органолептически или с помощью термометра |
|
качество упаковки |
по внешнему виду | постоянно | визуально | |
| правильность маркировки | по ГОСТ Р 51074-2003 | постоянно | визуально | |
| Хранение |
усушка, % |
3,5 – 4,0 |
2 раза в год |
по установленной методике |
| температура воздуха, 0С | не ниже + 6 | постоянно | по термометру | |
| срок выдержки изделия на предприятии, час | не более 10 для неупакованных, не более 24 для упакованных | постоянно | по времени выхода продукции | |
Контроль за показателями безопасности осуществляется ЦСЭН по утвержденной периодичности. На предприятии разработана программа производственного контроля за соблюдением требований санитарного законодательства [18, стр. 378].
Постоянный и правильно организованный контроль производства даёт возможность следить за качеством готовых изделий, не допускать отклонений от физико-химических норм и позволяет обеспечить выпуск продукции отвечающей требованиям государственных стандартов. Технохимический контроль производства осуществляется работниками заводской производственно-технологической лаборатории, а в цехах – работниками цеховых лабораторий на основании стандартов и соответствующих инструкций, а также «Положения о производственных лабораториях предприятий хлебопекарной промышленности»
Основными задачами лаборатории являются разработка и внедрение рационального режима технологического процесса производства и проведение мероприятий по улучшению качества и совершенствование ассортимента изделий. Согласно «Положению о производственных лабораториях предприятий хлебопекарной промышленности» лаборатория выполняет следующие основные функции:
-на основе плана производства разрабатывает технологический план и режимы технологического процесса для каждого вида вырабатываемых изделий, которые утверждаются главным инженером или директором предприятия;
-осуществляет технохимический контроль основного и дополнительного сырья и готовой продукции;
контролирует правильность соблюдения технологических режимов в производстве в соответствии с объёмом работ, предусмотренным «Положением»;
-изучает причины отдельных недостатков качества вырабатываемых изделий и разрабатывает мероприятия по их предотвращению;
-участвует во внедрении нового оборудования и передовой организации производства;
-внедряет новые методы контроля сырья и готовой продукции;
-ведёт отчётность по утверждённым формам и предоставляет её в установленные сроки.
Таблица 29 – Методы анализа сырья
| Марка анализирумого объекта | Наименование нормативного документа | Определяемый параметр | Наименование документа, определяющего методику контроля | Периодичность контроля |
| 1 | 2 | 3 | 4 | 5 |
| Мука пшеничная хлебопекарная высшего сорта | ГОСТ Р 52189-03 | Приёмка и отбор проб | ГОСТ 27668-88 | Каждая партия |
| Органолептические показатели |
ГОСТ 27558-87 ГОСТ 27559-87 |
Каждая партия | ||
| Металломагнитная примесь | ГОСТ 20239-74 | Каждая партия | ||
| Влажность | ГОСТ 9404-88 | Каждая партия | ||
| Кислотность | ГОСТ 27493-87 | Каждая партия | ||
| Белизна | ГОСТ 26361-84 | Каждая партия | ||
| Число падения | ГОСТ 30498-97 | Каждая партия | ||
| Содержание и качество клейковины |
ГОСТ 27839-88 ГОСТ 28797-90 ГОСТ 28796-90 |
Каждая партия | ||
| Соль пищевая поваренная | ГОСТ Р 51574-2000 | Приёмка и отбор проб | ГОСТ 13685-84 | Каждая партия |
| Органолептические показатели |
| Дрожжи прессованные | ГОСТ 171-81 | Приёмка и отбор проб | ГОСТ 171-81 | Каждая партия |
| Влажность |
Каждая партия |
|||
| Кислотность | ||||
| Подъемная сила | ||||
| Сахар-песок | ГОСТ 21-94 | Приёмка и отбор проб | ГОСТ 12569-99 | |
| Органолептические показатели | ГОСТ 12576-89 | Каждая партия | ||
| Влажность | ГОСТ12570-98 | По мере необходимости | ||
| Редуцирующие вещества | ГОСТ 12575-01 | По мере необходимости | ||
| Содержание металлопримесей | ГОСТ 12573-67 | По мере необходимости |
В соответствии с Федеральным законом «О санитарно-эпидемиологическом благополучии населения» за качеством питьевой воды должен осуществляться производственный контроль, а также государственный и ведомственный санитарно-эпидемиологический надзор. Производственный контроль качества питьевой воды обеспечивается организацией, осуществляющей эксплуатацию системы водоснабжения.
5 ОХРАНА ТРУДА И ОКРУЖАЮЩЕЙ СРЕДЫ
Охрана труда - это целый комплекс мероприятий по технике безопасности, производственной санитарии и гигиене и противопожарной технике.
Техника безопасности изучает технологические процессы и оборудование, применяемое на производстве, анализирует причины, порождающие несчастные случаи и профессиональные заболевания, и разрабатывает конкретные мероприятия для их предупреждения и устранения. Противопожарная техника предупреждает и ликвидирует возникшие пожары. Производственная санитария изучает влияние внешней среды и условий труда на организм человека и его работоспособность.
Планировка предприятия, размеры помещений всех производственных цехов, определяются по действующим нормативам, обеспечивающим безопасные и оптимальные условия работы людей.
На предприятии руководство по охране труда возлагается на заместителя директора (если есть должность главного инженера, то на него) или на директора. В цехах руководство по охране труда возлагается также на начальника цеха.
Руководители обязаны организовать контроль за выполнением трудового законодательства, приказов и инструкций вышестоящих организаций. Совместно с профсоюзной организацией они разрабатывают план мероприятий по созданию нормальных и безопасных условий труда, организуют инструктажи, выставки, лекции, показ плакатов по охране труда и противопожарной технике. Начальник цеха осуществляет надзор за исправным состоянием эксплуатируемого оборудования, машин, ограждений, за своевременным выполнением планово-предупредительного ремонта оборудования, автотранспорта и за безопасным проведением погрузочно-разгрузочных работ.
Для вновь поступающих начальник цеха обязан провести вводный инструктаж и следить за своевременным обеспечением работников доброкачественной санспецодеждой. Руководитель имеет право приостановить работу на отдельных участках в тех случаях, когда она опасна для здоровья, и привлечь виноватых к ответственности. При несчастном случае производят расследование и принимают меры к устранению причин, вызывающих эти случаи, составляют акты, если несчастный случай вызвал потерю трудоспособности не менее одного дня. В акте объективно излагаются причины несчастного случая и указываются мероприятия по их устранению.
Важнейшим мероприятием, направленным на предупреждение несчастных случаев, является обязательное проведение производственных инструктажей. Вводный инструктаж проходят все работники, впервые поступающие на работу, и учащиеся, направленные в цех для прохождения производственной практики. Инструктаж на рабочем месте и повторный инструктаж проводятся для закрепления и проверки знания и умения практически применять навыки. Внеплановый инструктаж используется при изменении технологического процесса, приобретении нового оборудования.
Техника безопасности при эксплуатации оборудования.
Все оборудования, работающее на электрическом токе, заземляют, т.е. металлические части оборудования соединяют с заземлителями, проложенными в земле. Перед рубильниками и машинами должны быть резиновые коврики и таблички: «Высокое напряжение – опасно для жизни». Опасность поражения током увеличивается при повышении температуры в помещении, во влажном и сыром воздухе.
Безопасность работы на механическом оборудовании зависит от конструкции машин, наличие ограждений, сигнализации и блокирующих устройств. Перед пуском машины необходимо убедиться, что в рабочей камере и около движущихся частей машины нет посторонних предметов, привести в порядок рабочее место и спецодежду, необходимо проверить наличие ограждений движущихся частей машины, проверить их исправность пусковой аппаратуры и правильность сборки именных частей машины, включить машину на холостом ходу и убедиться, что приводной вал вращается в направлении указанной стрелкой.
Во время работы машины не разрешается отходить от неё на длительное время.