Интенсификация процесса сушки макаронных изделий
Показатель атакуемости крахмала оказался чувствительным к изменению относительной влажности и скорости сушильного агента. При постоянной температуре воздуха С60°С) возрастание его относительной влажности и скорости до 1,0 и/сек атакуемость крахмала увеличивалась, что объяснялось углублением его клейстеризации за счет более интенсивного прогрева изделий.
Гигротермообработка изделий вызывает денатурацию белков клейковины, которые становятся менее растворимыми и теряют каталитическую активность. Атакуемость белковых веществ протеолитическими ферментами оценивалась по накоплению водорастворимого азота. Из результатов, приведенных в табл. 2, видно, что атакуемость белковых веществ макарон без гигротермообработки составляла 39,0 %, а при 2-х минутной обработке паром - 30,35%. При увеличении продолжительности гигротермообработки до 5 мин, атакуемость снижается до 27%.Таким образом, установлено, что в результате гигротермообработки происходит тепловая денатурация, способствующая снижению активности белковых веществ. Процесс сушки также вызывает значительную денатурацию белка даже при применении слабой тепловой обработке. В связи с этим представляет интерес проследить как меняется ак- тивность белковых веществ в зависимости от параметров режима сушки. По показателю атакуемости белковых веществ можно рекомендовать параметры сушки.
Таблица 2
|
Продолжительность гигротермообработки
( мин |
Параметры сушильного агента | Атакуемость крахмала β-амила-зой пшеницы, мг маль тозы на 10 г СВ |
Атакуемость белковых веществ по на- копле-нию водораствори-мого азота, % |
Содержание азота в варочной воде, % |
Содержание водораст-воримого азо- та в изде-лиях, % |
||
|
относи- тельная влажность (φ), % |
температура (t), °С |
Скорость (V), м/сек |
|||||
| 0 | 80 | 60 | 1 | 100 | 39,6 | 0,782 | 2,25 |
| 2 | 80 | 60 | 1 | 236,5 | 30,3 | 0,582 | 1,5 |
| 3 | 80 | 60 | 1 | 242 | 26,2 | 0,594 | 1,48 |
| 5 | 80 | 60 | 1 | 253,5 | 27 | 0,574 | 1,34 |
| 2 | 50 | 60 | 1 | 244 | 34,5 | 0,681 | 1,63 |
| 2 | 60 | 60 | 1 | 219 | 33,5 | 0,562 | 1,56 |
| 2 | 70 | 60 | 1 | 232 | 31 | 0,537 | 1,59 |
| 2 | 80 | 60 | 1 | 236,5 | 30,3 | 0,582 | 1,5 |
| 2 | 80 | 50 | 1 | 156 | 29,6 | 0,576 | 1,35 |
| 2 | 80 | 60 | 1 | 236,5 | 30,3 | 0,582 | 1,5 |
| 2 | 80 | 70 | 1 | 190,5 | 31,6 | 0,543 | 1,45 |
| 2 | 80 | 80 | 1 | 166 | 25,6 | 0,794 | 1,33 |
| 2 | 80 | 60 | 0,5 | 167 | 26,9 | 0,657 | 1,54 |
| 2 | 80 | 60 | 1 | 236,5 | 30,3 | 0,582 | 1,5 |
| 2 | 80 | 60 | 1,5 | 225 | 34,05 | 0,554 | 1,48 |
| 2 | 80 | 60 | 2 | 204 | 32,7 | 0,601 | 1,46 |
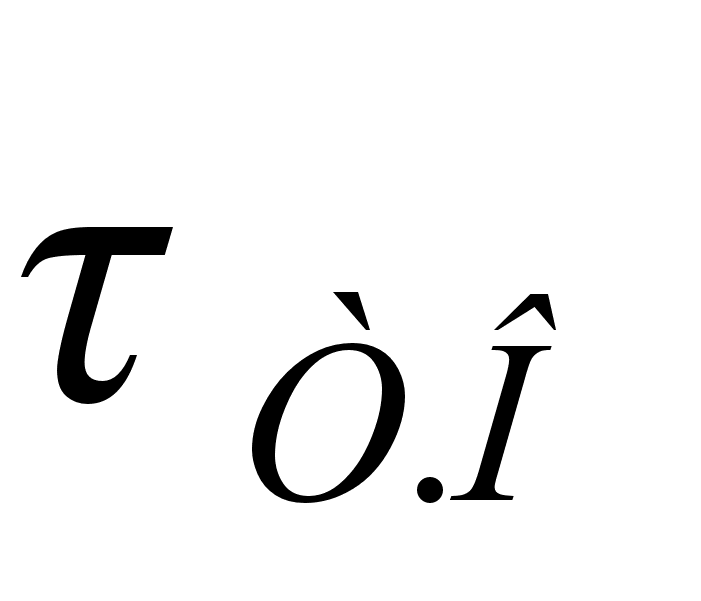 ),
Повышение температуры воздуха в сушильной камере воздействует по-разному на атакуемость белковых веществ. Так при увеличении температуры с 50 до 70 °С атакуемость белковых веществ возрастала с 29,6 до 31,6 %, дальнейшее повышение температуры снижало атакуемость до 25,6 %. Изменение скорости сушильного агента также по-разному влияет на атакуемость белковых веществ. При скорости м/сек: 0,5 - 26,96; 1,0 - 30,3; 1,5 - 34,05, а при 2,0 -32,7%. Рассматривая влияние параметров сушильного агента на атакуемость белковых веществ, видим, что при сушке гигротермообработанных трубчатых макаронных изделий оптимальными являются температура воздуха 60-70 °С, скорость воздуха 1,0 - 2,0 м/сек. Одновременно была проведена проверка изменения белково-протеиназного комплекса в макаронах с применением гигротермической обработки. При этом определяли количество общего азота в варочной воде и водорастворимого азота. В результате гигротермической обработки снижалось количество азотистых веществ в варочной воде. Так, при увеличении температуры с 50 до 70 °С атакуемость белковых веществ возрастала с 29,6 до 31,6%, дальнейшее повышение температуры снижало атакуемость до 25,6 %. Изменение скорости сушильного агента также по-разному влияет на атакуемость белковых веществ. При скорости м/сек: 0,5 - 26,96; 1,0 - 30,3; 1,5 - 34,05, а при 2,0 -32,7%. Рассматривая влияние параметров сушильного агента на атакуемость белковых веществ, видим, что при сушке гигротермообработанных трубчатых макаронных изделий оптимальными являются температура воздуха 60-70 °С, скорость воздуха 1,0 - 2,0 м/сек. Одновременно была проведена проверка изменения белково-протеиназного комплекса в макаронах с применением гигротермической обработки. При этом определяли количество общего азота в варочной воде и водорастворимого азота. В результате гигротермической обработки снижалось количество азотистых веществ в варочной воде.
Изменение технологических характеристик готовых изделий. Процесс сушки существенно влияет на качество готовой продукции, и выбор оптимальных параметров зависит от показателей качества готовой продукции. О вкусовых достоинствах или дефектах макаронных изделий судят по их кислотности, которая по ГОСТу не должна превышать 3-4 град. Цвет макаронных изделий должен быть желтоватым, свойственный изделиям из муки, полученным из твердой пшеницы. На цвет готовых изделий влияет ряд факторов; цвет сырья, условия ведения технологического процесса и т.д.
Как показали исследования с применением гигротермической обработке цвет изделий резко меняется, они приобретают приятный янтарно-желтый цвет; при этом поверхность макарон становится глянцевитой и прочность их значительно возрастает. Прочность изделий (определяемая на приборе Строганова) без гигротермообработки при «жестком» режиме сушки ниже значения ГОСТа и равна 606 г. С применением гигротермообработки величина прочности макаронных изделий резко возрастает и при 2-х минутной достирает 2070 г. Другой важной характеристикой потребительской ценности макаронных изделий являются свойства их при варке: продолжительность варки до готовности, увеличение массы сваренных изделий, потери сухих веществ в варочной воде, увеличение объема макарон в процессе варки. Все эти показатели определялись по стандартным методикам. Количество сухих веществ, перешедших в варочную воду с применением гигротермообработки, сокращалось и составляло 4,21 % по сравнению с 5,19 % (без обработки паром), при этом коэффициент увеличения объема несколько увеличивался с 3,28 до 3,32 раз и находился в допустимом пределе. Увеличение массы макаронных изделий при варке снижалось у макарон, выработанных с применением гигротермообработки (в течение 2 мин), от 173 до 168 %. Относительная влажность воздуха также сказывалась на варочных показателях. Так, повышение относительной влажности воздуха с 50 до 80 % способствовало снижению количества сухих веществ» переходящих в варочную воду, уменьшению коэффициента увеличения объема (от 3,5 до 3,32 раз) и показателя увеличения массы макаронных изделий при варке. Температура и скорость сушильного агента незначительно влияли на варочные показатели.
Также отметим, что применение гигротермообработки способствует снижению продолжительности варки изделий до готовности с20 до10 мин. Появление трещин в изделиях фиксировалось черев 3-4 часа после сушки.
Рассматривая основные технологические показатели макаронных изделий, можно сделать вывод, что применение гигротермообработки существенно повышает качество готовой продукции. Кондиционирование макаронных изделий. Применение "жестких" режимов сушки вызовет опасность образования трещин на поверхности и в глубинных слоях изделий даже при условия значительного упрочения структуры макаронной трубки. Причины образования трещин заключаются в неравномерности сушки, усадочных процессах и возникновении касательных напряжений, превышающих предельно допустимые значения.
Чем прочнее структура, тем меньше вероятность образования трещин, однако полная гарантия предотвращения растрескивания возможна при переходе к "мягким" режимам сушки или применении кондиционирования (стабилизации) изделий на завершающей стадии сушки при достижении ими влажности 18 %. Целью кондиционирования (стабилизации) является снятие напряжений, возникших в процессе сушки макарон при "жестком" режиме.
Кондиционирование проводили следующим образом: макароны в рабочей камере установки обрабатывали паровоздушной смесью с требуемыми параметрами. При этом высушенные изделия увлажняли примерно до 14%, причем внешние слои достигали более высокой влажности, чем внутренние. Вследствие этого происходило растяжение влажных слоев и снятие касательных напряжений. После кондиционирования изделия выдерживали на воздуха. Во время стабилизации изделия охлаждали да температуры воздуха помещения, а влажность их достигала стандартной величины.
ИЗМЕНЕНИЕ СТРУКТУРНО-МЕХАНИЧЕСКИХ СВОЙСТВ МАКАРОННЫХ ИЗДЕЛИЙ, ПОДВЕРГНУТЫХ ГИГРОТЕРМООБРАБОТКЕ
После гигротермобработке изделия хоть и упрочняются. Но остаются достаточно пластичными. Растрескивание и коробление макаронных изделий обусловлено неравномерным распределением влага внутри материала, вследствие чего возникает объемно-напряженное состояние. Нормальные напряжения, вызванные растяжением, и касательные напряжения, возникающие за счет сдвиговых деформаций, могут превысить предельно допустимые значения и вызвать разрушение структуры.
Представляет интерес выяснить основные реологические характеристики макаронного теста, подвергнутого гигротермообработке при разной влажности, так как они определяют нормальные и касательные напряжения в материале,
Н.Е. Нетушил провел испытания макаронного теста на растяжение. Однако с применением предварительной гигротермообработки этот способ определения реологических характеристик применять невозможно, потому что, начиная с влажности 34%, изделия становятся достаточно прочными, а используемые зажимы образца не позволяют производить испытания на растяжение: макаронное тесто выскальзывает из зажима и обрыв происходит не на середине, как требует методика, а вблизи зажатого конца образца. Испытания высушенных изделий проводили на сжатие. Для исследования брали образец макаронных изделий размерами (мм): длина - 50, диаметры внешний и внутренний соответственно 7 и 4,5.
Изменение размеров образца несколько меняет результаты испытания, что объясняется влиянием масштабного фактора.
Главными критериями оценки структурно-механических свойств служат прочность и характеристические параметры релаксационного процесса (упруго-кинетические и реологические). В работах И.С. Мельниковой и Н.Е. Нетушил описано влияние влажности изделий на изменение в процессе сушки пластично-упругих деформаций. Однако отсутствуют данные о том какие коррективы в эту взаимосвязь может внести предварительная гигротермообработка объекта сушки. Для изучения этого вопроса в МТИПП изготовлен специальный прибор для измерения нагрузки при постоянной скорости деформации на сжатие макаронной трубки в продольном на правлении.
Прибор (рис. 3) состоит из электродвигателя, который с помощью ременной передачи приводит в движение винт (система передач от электродвигателя к винту позволяет менять скорость в отношении 1:2:4)
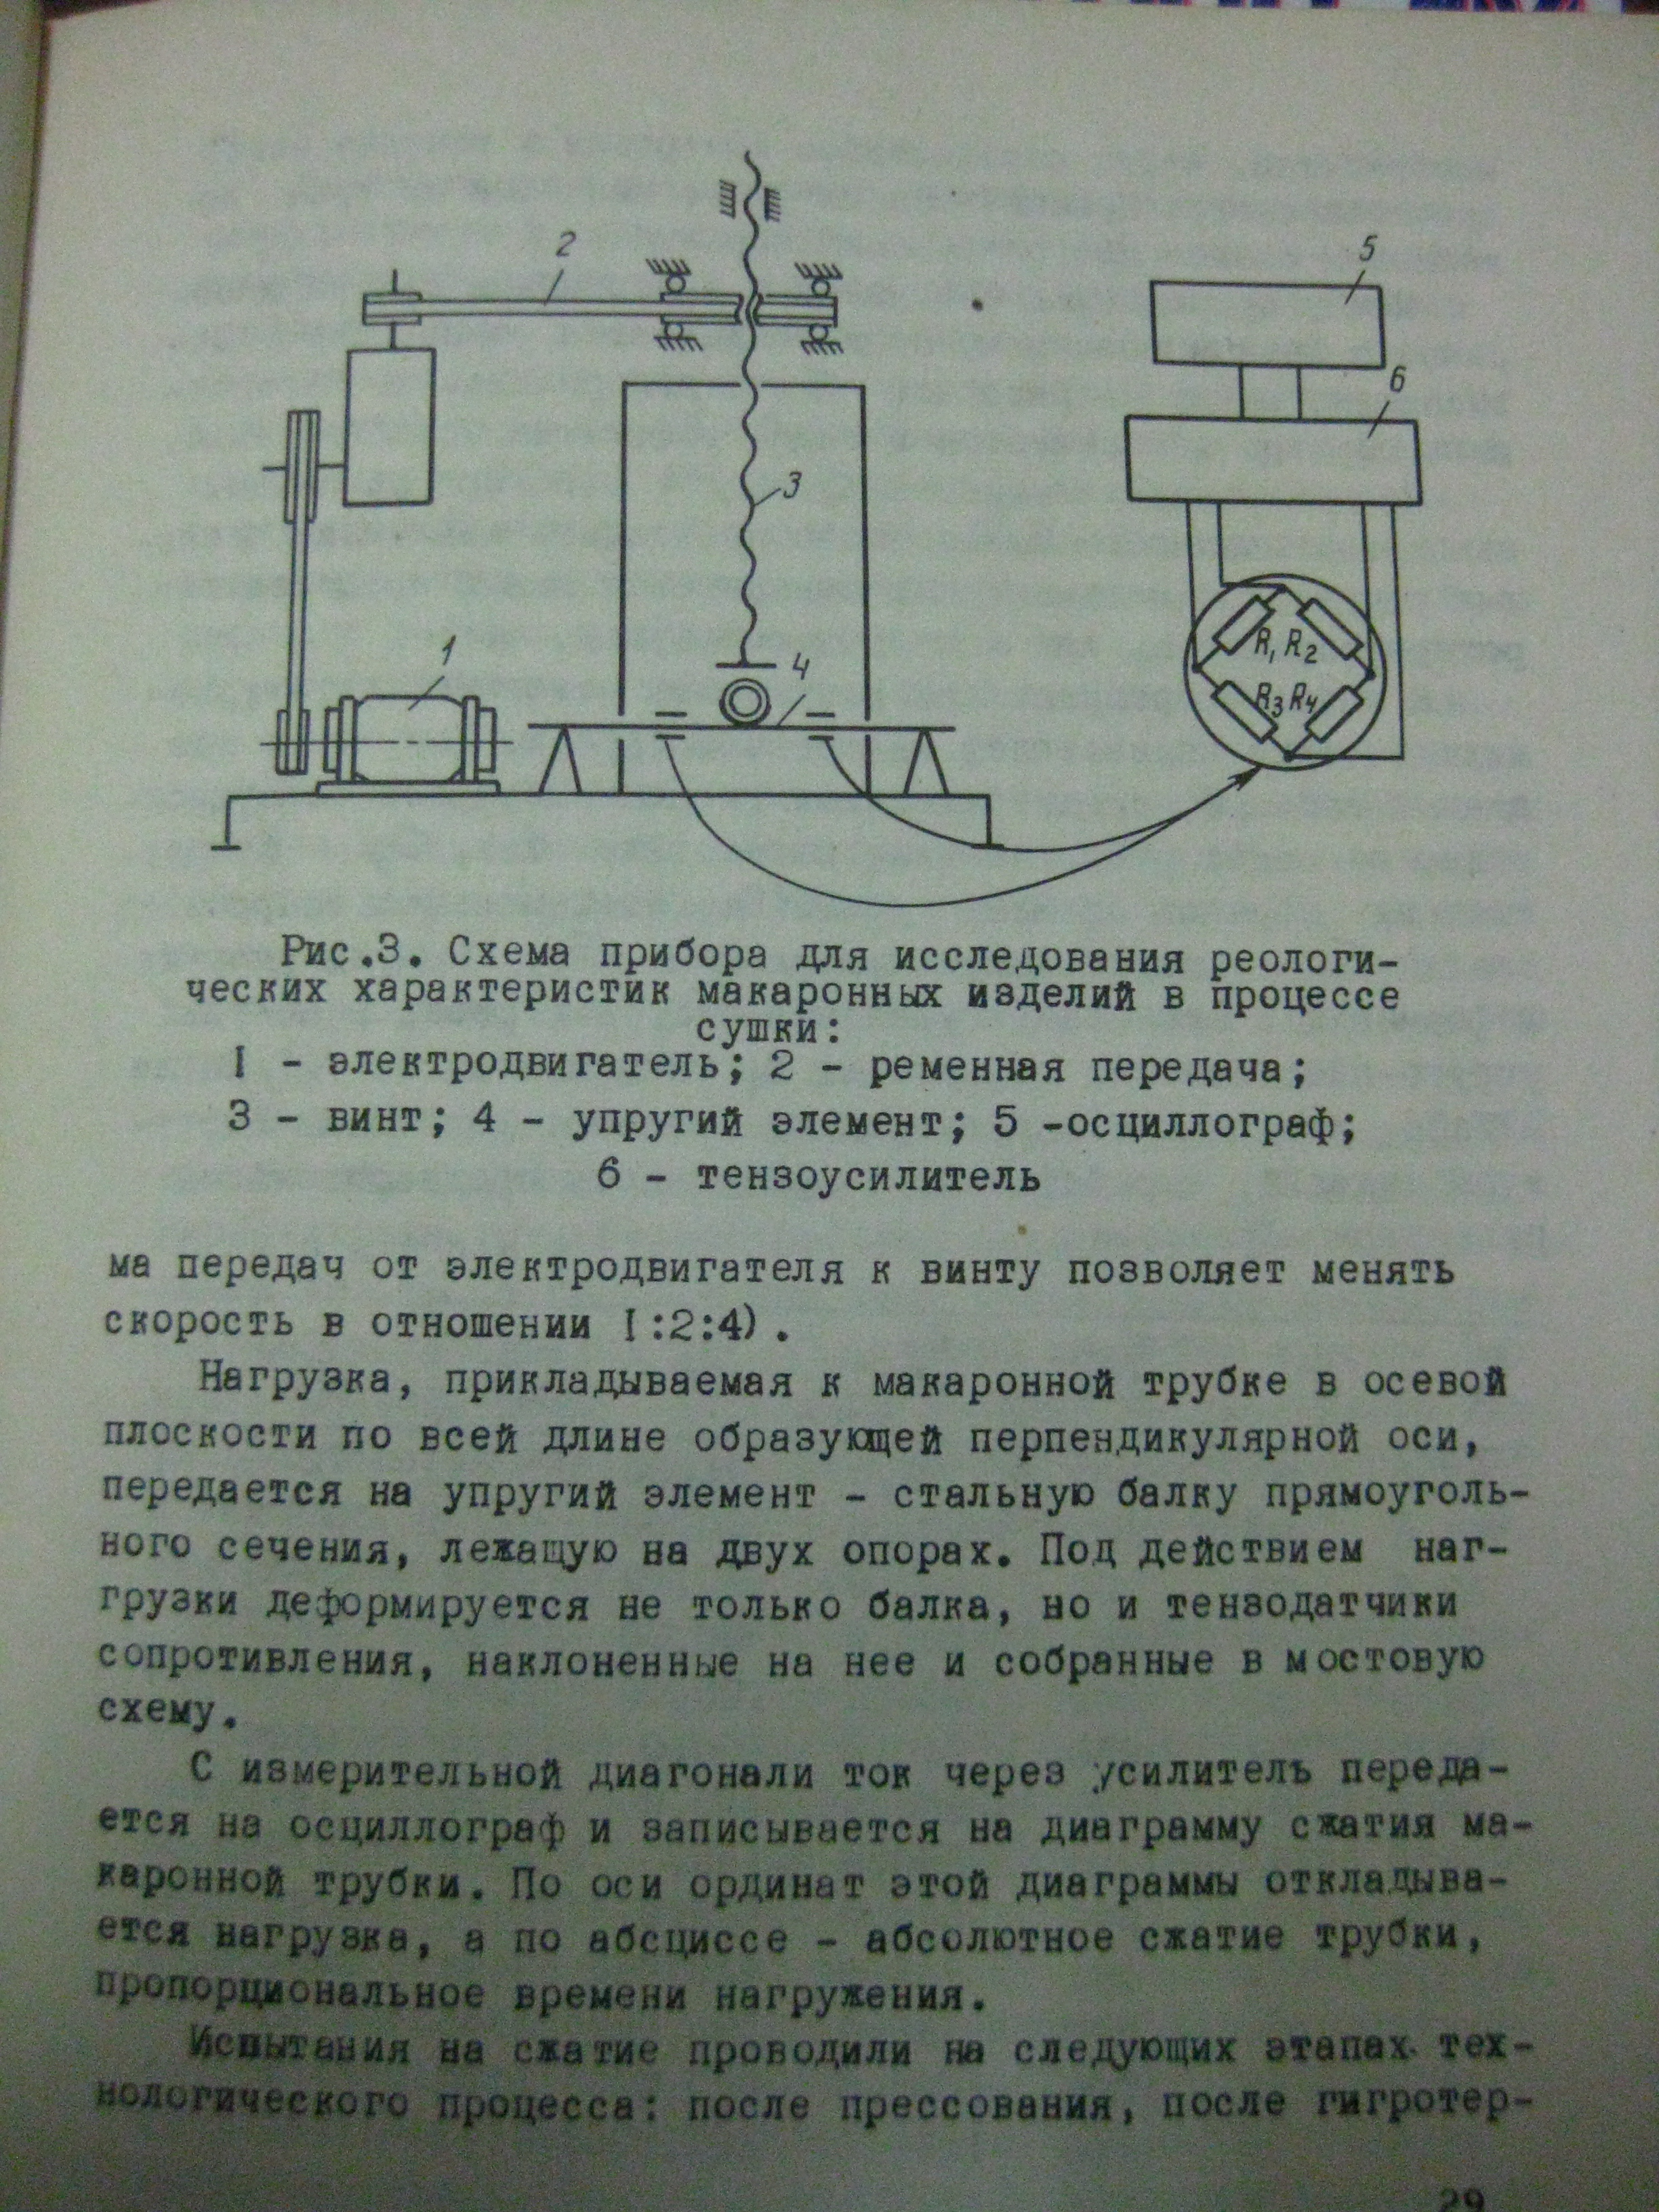
Рие.З. Схема прибора для исследования реологических характеристик макаронных изделий в процессе сушки:
1 - электродвигатель; 2 - ременная передача; 3 - винт; 4 - упругий элемент; 5 -осциллограф; 6 – тензоусилитель
Нагрузка, прикладываемая к макаронной трубке в осевой плоскости по всей длине образующей перпендикулярной оси, передается на упругий элемент - стальную балку прямоугольного сечения, лежащую на двух опорах. Под действием нагрузки деформируется не только балка, но и тензодатчики сопротивления, наклоненные на нее и собранные в мостовую схему. С измерительной диагонали ток черед усилитель передайся на осциллограф и записывается на диаграмму сжатия макаронной трубки,. По оси ординат этой диаграммы откладывав нагрузка, а по абсциссе - абсолютное сжатие трубки, пропорциональное времени нагружения. Испытание на сжатие проводили на следующих этапах технологического процесса: после прессования после гигротермообработки, через определенные интервалы в течение всего процесса сушки. Прилагаемая нагрузка меняется от нуля до величины сжатия или разрушения образца. Между приложенной нагрузкой и внутренними силами в образце в каждый момент времени сохраняется равновесие. Зависимость между напряжением σ и деформацией ε макаронного образца изображается в виде графика на осциллограмме.
По диаграмме изменения σ = f (ε) при различных значениях влажности теста можно проследить изменение основных структурно-механических показателей как в процессе гигротермообработки, так и в процессе сушки.
В табл.
3 представлены
результаты
основных
структурно-механических
показателей
макаронной
трубки. Как
видно из данных
табл. 3, предварительная
гигротермообработка
существенно
изменяет
реологические
показатели.
Так,
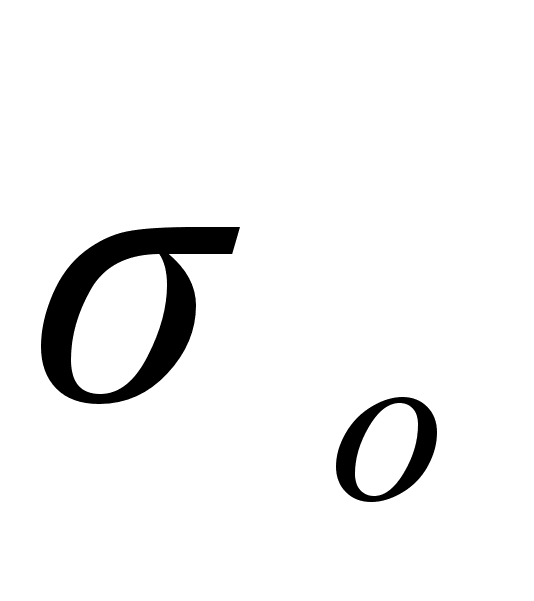 - возрастает
на порядок от
8 кПа до 23 кПа,
максимальное
напряжение
сжатия
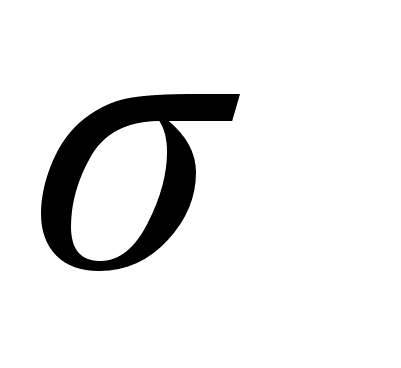 mах,
касательное
напряжение
кс,
модуль упругих
деформаций
Е (условный)
увеличивается
в 2 раза, а модуль
упруго-пластических
деформаций
Е
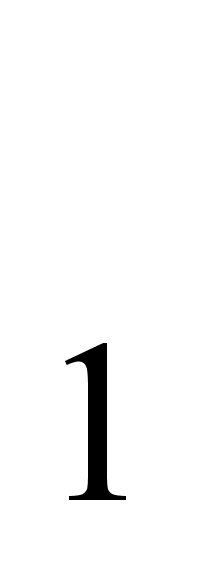 уменьшается
от 727кПа до 577
кПа,
что еще раз
подтверждает
выводы о упрочении
структуры
изделий, выработанных
с применением
предварительной
гигротермообработки.
Технология хлеба, кондитерских и макаронных изделийТаблица 3
|
W % |
кПа |
кПа |
кПа |
кПа |
E, кПа |
Е кПа |
| 45 | 8 | 125 | 82,5 | 41,25 | 384 | 727 |
| 54,6 | 23 | 200 | 180 | 90 | 727 | 577 |
| 42,6 | 23 | 200 | 180 | 90 | 727 | 577 |
| 34,5 | 23 | 200 | 180 | 90 | 727 | 577 |
| 33,2 | 30 | 250 | 230 | 105 | 1036 | 869 |
| 30,8 | 34 | 260 | 240 | 120 | 1111 | 1000 |
| 28,1 | 50 | 275 | 260 | 130 | 1192 | 1111 |
| 27 | 72 | 370 | 350 | 135 | 1881 | 1235 |
| 25,4 | - | 390 | 390 | 145 | 2475 | 2475 |
| 24 | - | 794 | 494 | 247 | 3487 | 3487 |
| 20,7 | - | 760 | 760 | 380 | 4705 | 4705 |
| 17,5 | - | 1000 | 1000 | 500 | 7115 | 7115 |
| 16,4 | - | 1250 | 1250 | 625 | 1143 | 1143 |
Реологические
характеристики
претерпевают
значительное
изменение в
процессе дальнейшей
сушки, при этом
различаются
два периода
(1 период соответствует
постоянной
скорости сушки,
2 - убывающей
скорости). В
первый период
все реологические
характеристики
остаются неизменными,
а при влажности
W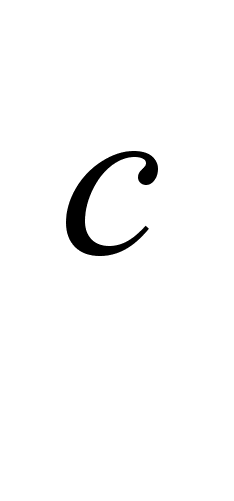 = 33,2 близкой к
значению критической
влажности,
основные
структурно-механические
показатели
начинают возрастать.
С влажности
33,2 начинается
приближение
значения модуля
упругопластических
деформаций
Е
к величине
условного
модуля упругости
Е, при этом
происходит
затухание
пластических
деформацией
изделия в основном
приобретают
упругие свойства.
На рис.
4
приведены
кривые изменения
максимального
напряжения
макаронной
трубки в процессе
сушки. Кривые
имеют два характерных
участка. Точка
перегиба лежит
на границе
перехода от
первого ко
второму периоду
сушки, которая
в то же время
соответствует
переходу от
пластического
состояния
вещества к
упругому. В
опытах начальная
влажность и
максимальное
напряжение
сжатия изделий
одинаковы W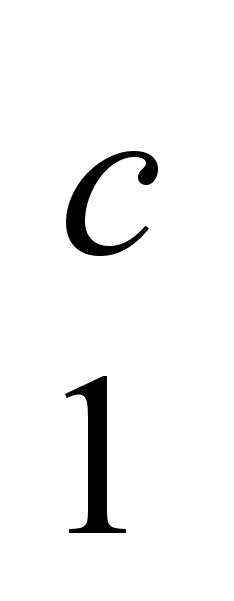 = 45 %,
mах
=
105 кПа.
В
результате
гигротермообработки
происходит
увлажнение
изделий до W
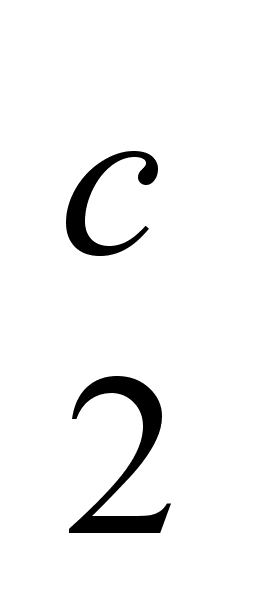 = 54,6
% и
при этом максимальное
напряжение
сжатия увеличивается
до
mах
=
200
кПа.
Уже с этого
момента разница
между значениями
величин максимального
напряжения
сжатия изделий,
подвергнутых
гигротермообработке
и без нее, равна
100 кПа,
а к концу сушки
при W
=
16%
эта
разница возрастает
до 750 кПа,
Точки перехода от прямого участка к криволинейному не совпадают ни по значению влажности, ни по величине максимального напряжения сжатия. Переход в упругое состояние у макарон, подвергнутых гигротермообработке, происходит с опережением (на 4 – 5 %) по сравнению с изделиями без обработки. Из приведенных графиков следует, что гигротермообработка изделий приводит к их существенному упрочнению. В процессе сушки многие материалы, в том числе и макароны уменьшают свои размеры, т.е. происходит усадка. При неправильном ведении процесса сушки макаронные изделия растрескиваются. Причиной последнего является неравномерная усадка слоев высушиваемого материала. Интенсифицированные режимы сушки макарон лимитируются их усадкой.
Гигротермообработка приводит к упрочнению структуры макаронных изделий, вызванному денатурацией белков. В свою очередь денатурация белков способствует уменьшению размеров материала. Но гигротермообработка увеличивает массу вещества за счет увлажнения изделий. Этим объясняется неизменность размеров макаронных изделий, подвергающихся обработке паром.
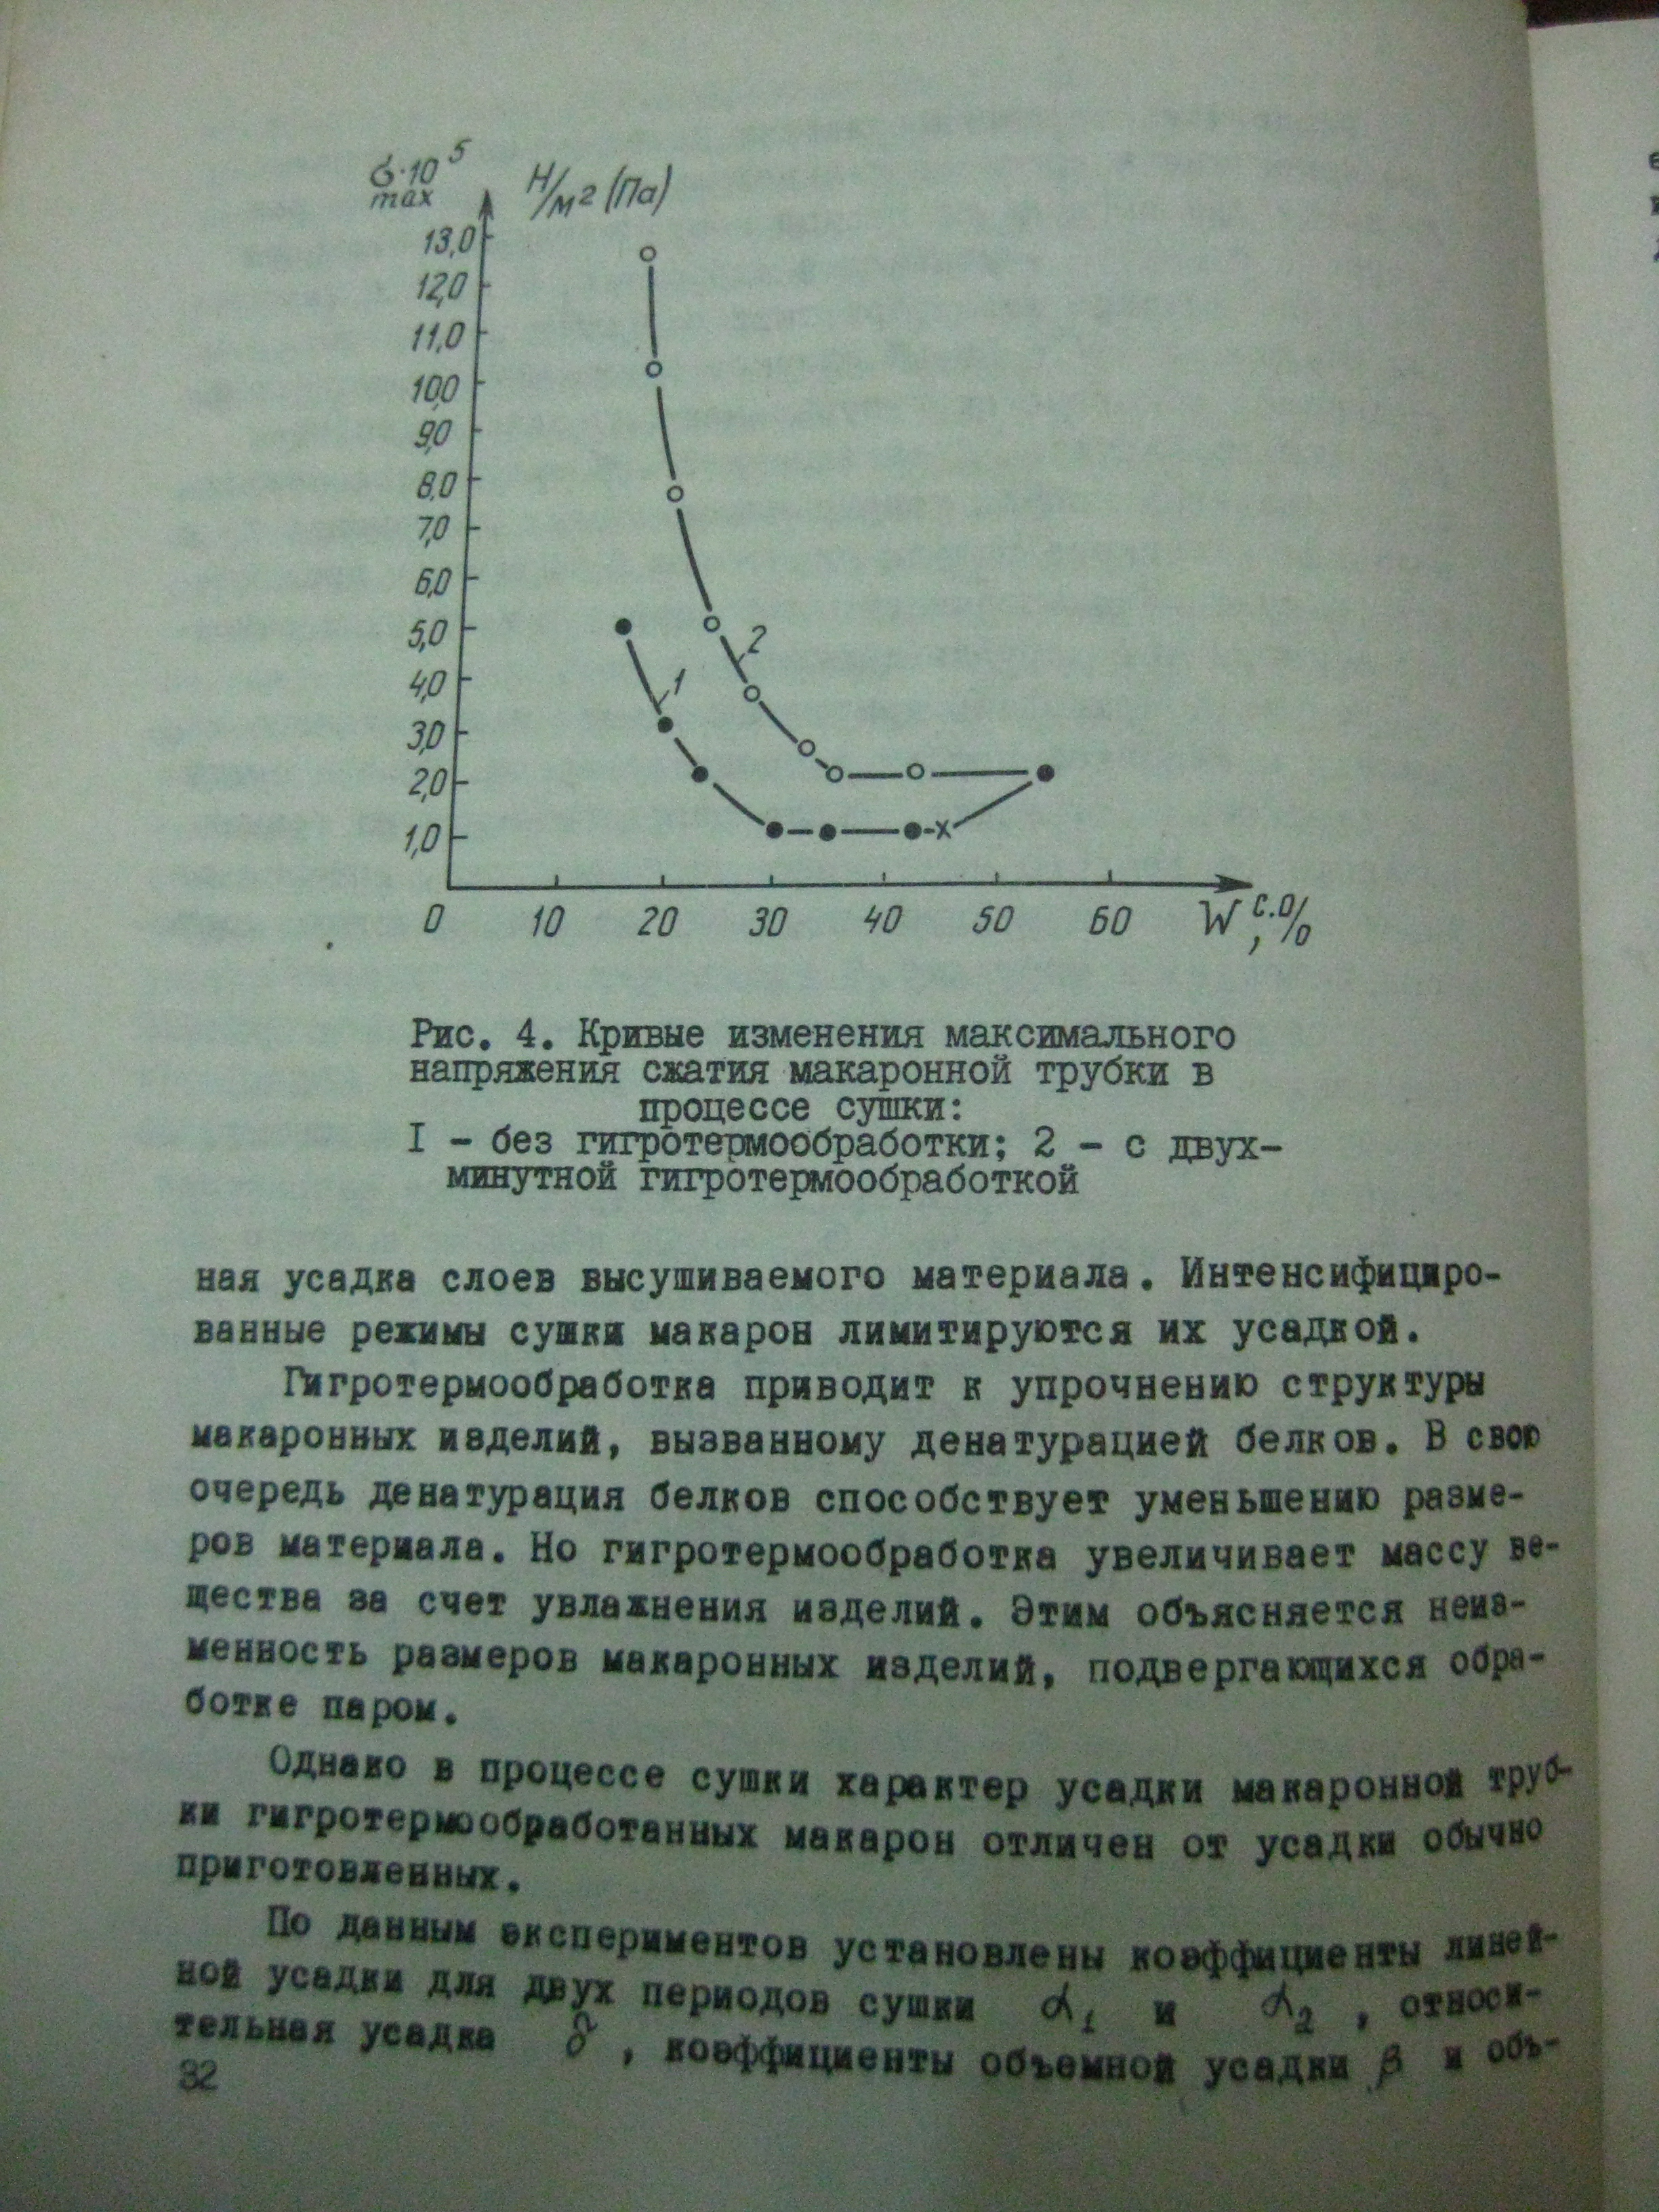
Рис. 4. Кривые изменения максимального напряжения сжатия макаронной трубки в процессе сушки:
1 - без гигротермообработки; 2 – с двухминутной гигротермообработкой
Однако в
процессе сушки
характер усадки
макаронной
трубки гигротермообработанных
макарон отличен
от усадки обычо
приготовленных.
По данным
экспериментов
установлены
коэффициенты
линейной усадки
для двух периодов
сушки
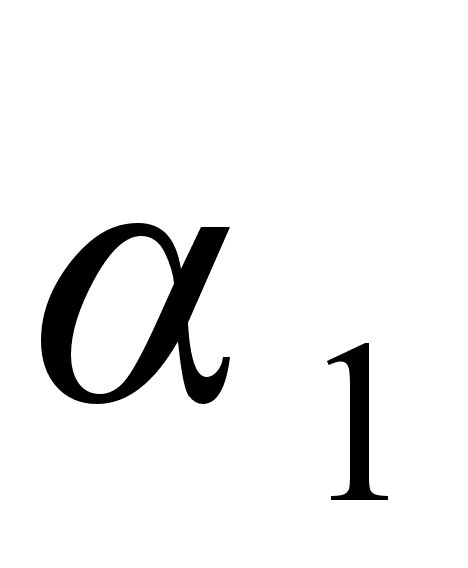 и
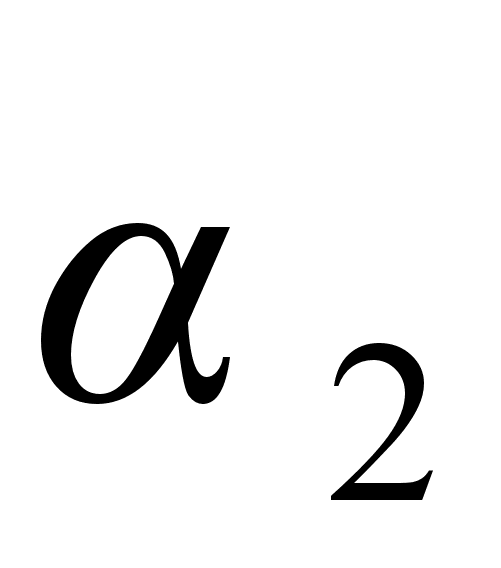 ,
относительная
усадка δ, коэффициенты
объёмной усадки
β и объёмная
усадка δ
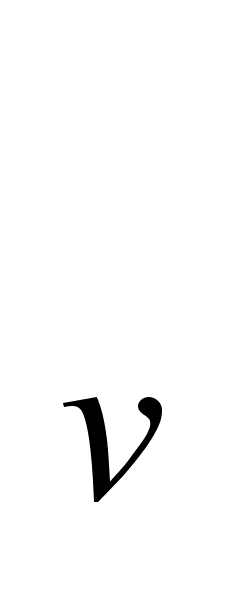 .
Сравнивая
значения
коэффициентов
линейной и
объемной усадки
макаронных
изделий без
гигротермообработки
и с ней, видно,
что обработка
паром способствует
снижению коэффициента
линейной усадки.
Коэффициент
объемной усадки
также уменьшается
с применением
гигротермообработки.
Такое изменение
линейной и
объемной усадки
в связи с применением
гигротермообработки
позволяет вести
сушку макаронных
изделий при
«жестком»
режиме, так как
возможность
появления
трещин снижается.
Но опасность возникновения трещин все-таки остается, и особенно во второй стадии сушки. В качестве критерия для оценки опасности трещинообразования можно принять критерий Кирпичева:
K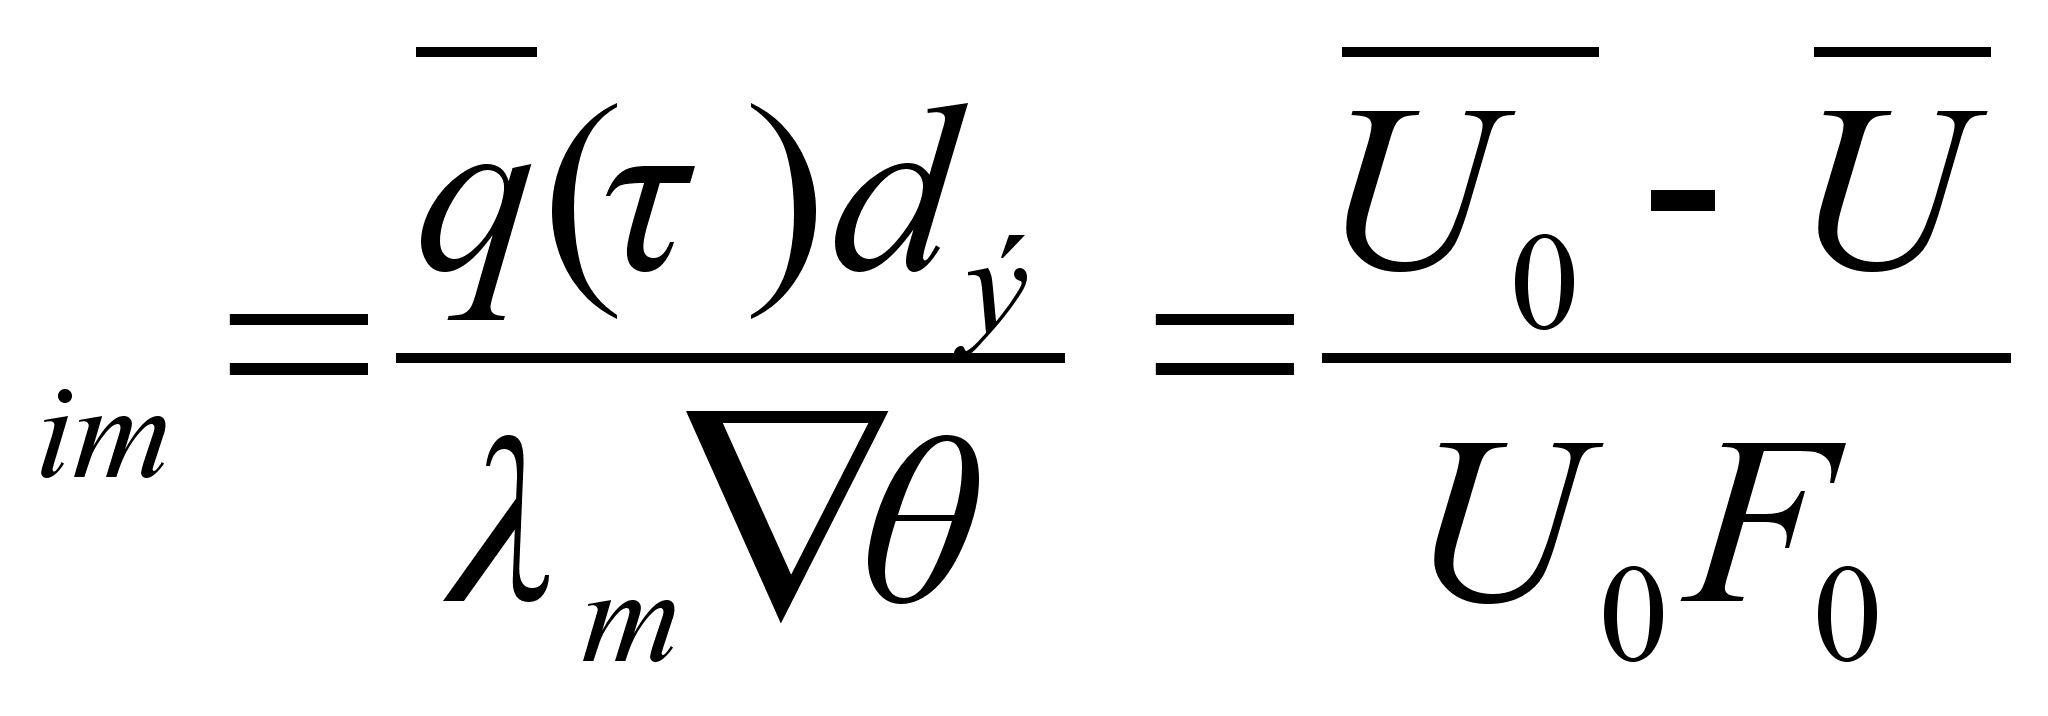 (3)
где
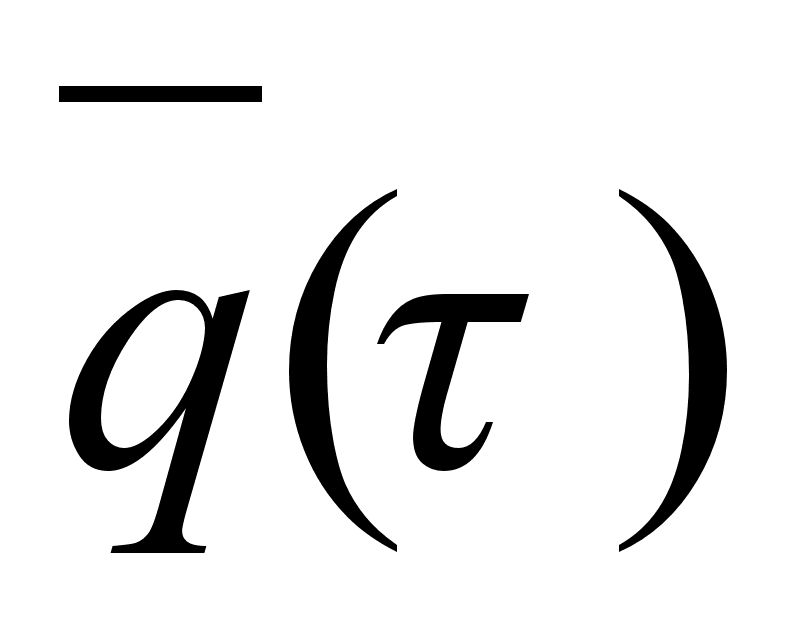 -
поток массы;
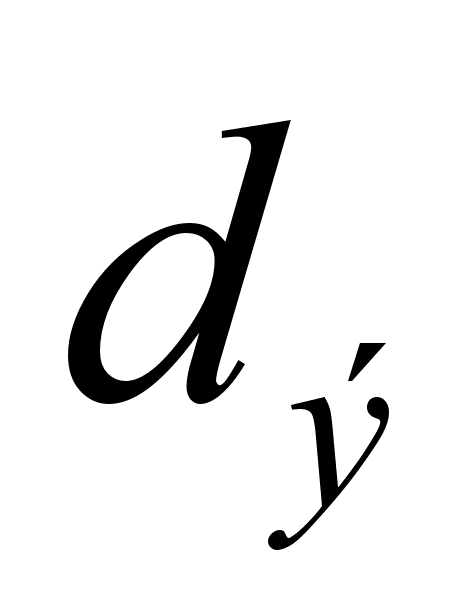 - определяющий
размер;
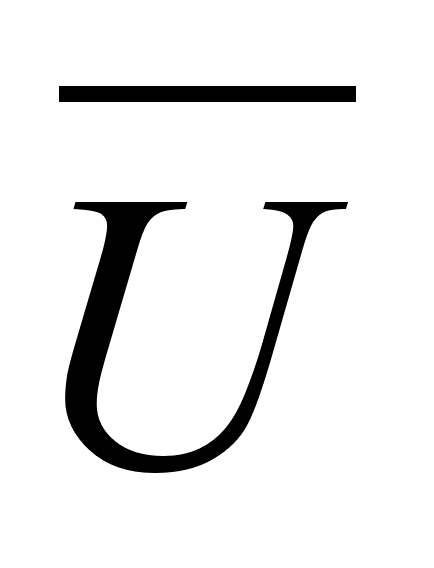 - среднее
влагосодержание,
соответствующее
критерию Фурье
F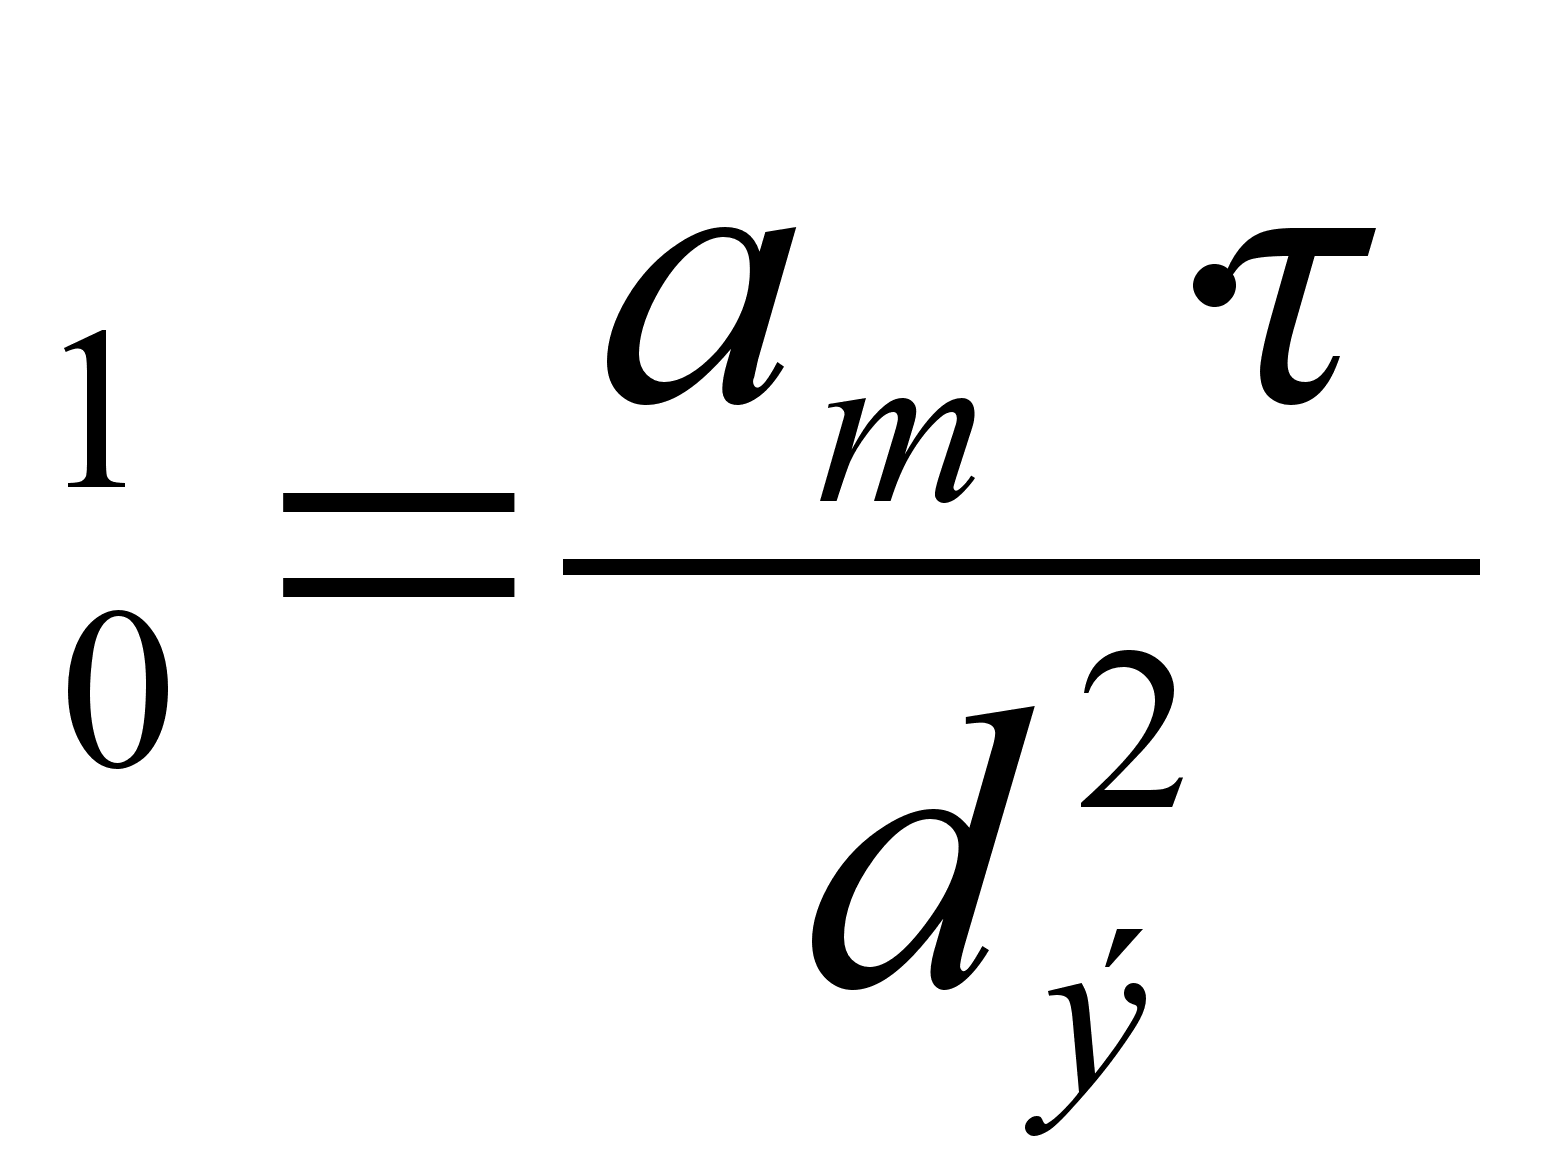
Важно отметить, что при обычном методе сушки максимально допустимое значение массообменного критерия Кирпичева для макарон составляет около 0,6. Применение предварительной гигротермообработки способствует увеличению прочности и приводит к тому, что изделия способны выдержать более высокие касательные напряжения. Поэтому максимально допустимое значение массообменного критерия Кирпичева для макарон, прошедших предварительную гигротермическую обработку, возрастает до 1,3, что говорит о снижении возможности образования трещин.
Как видно из полученных данных, гигротермообработка оказывает существенное влияние на структурно-механические характеристики макарон.
Изменение структурно-механических показателей в упрочнение структуры изделий являются одним из основных факторов интенсификации сушки изделий, подвергнутых предварительной гигротермической обработке, изделия становятся "восприимчивыми" к ведению "жесткого" режима сушки.
МАССООБМЕННЫЕ ХАРАКТЕРИСТИКИ И РАВНОВЕСНАЯ И КРИТИЧЕСКАЯ ВЛАЖНОСТИ МАКАРОННЫХ ИЗДЕЛИЙ
Кинетика переноса массы вещества во влажных материалах определяется разностью потенциалов массопереноса. Молекулярно-кинетическая теория явлений тепломассопереноса предполагает, что в изотермических условиях плотность потока влаги прямо пропорциональна градиенту потенциала массопереноса:
q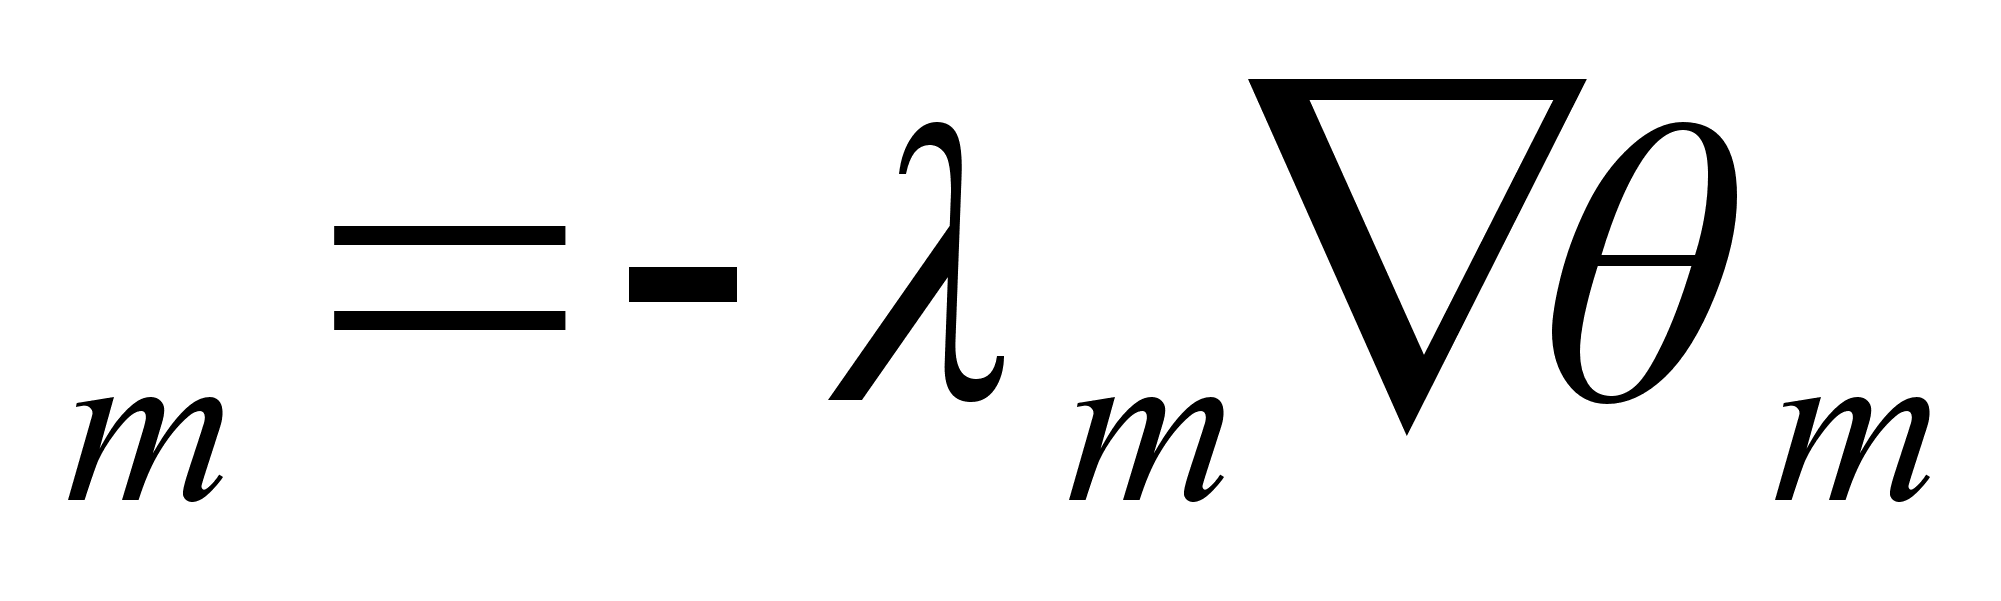 кг/м
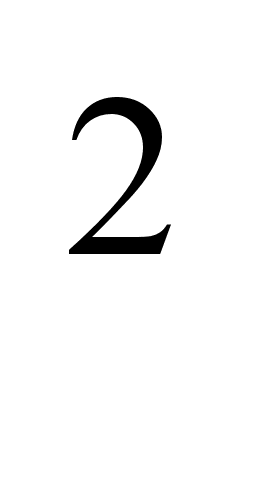 ч,
(4)
где
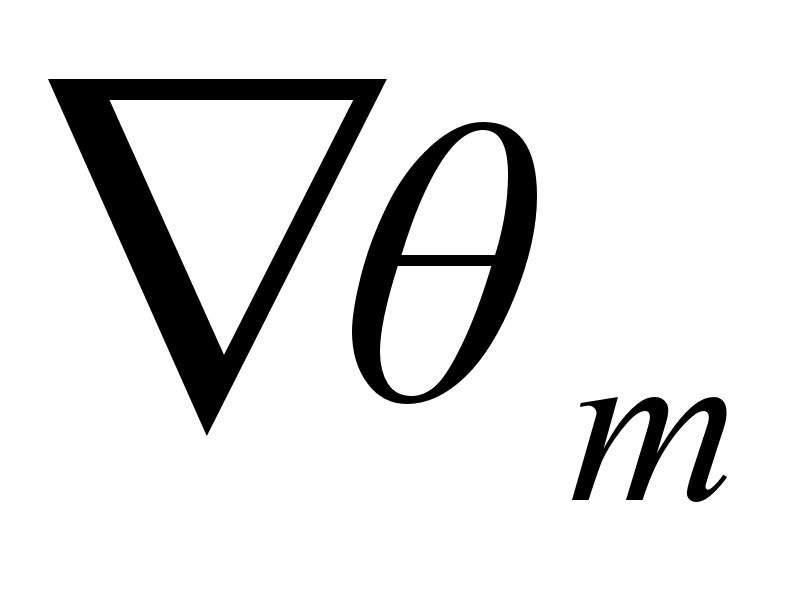 - градиент потенциала
массопереноса,
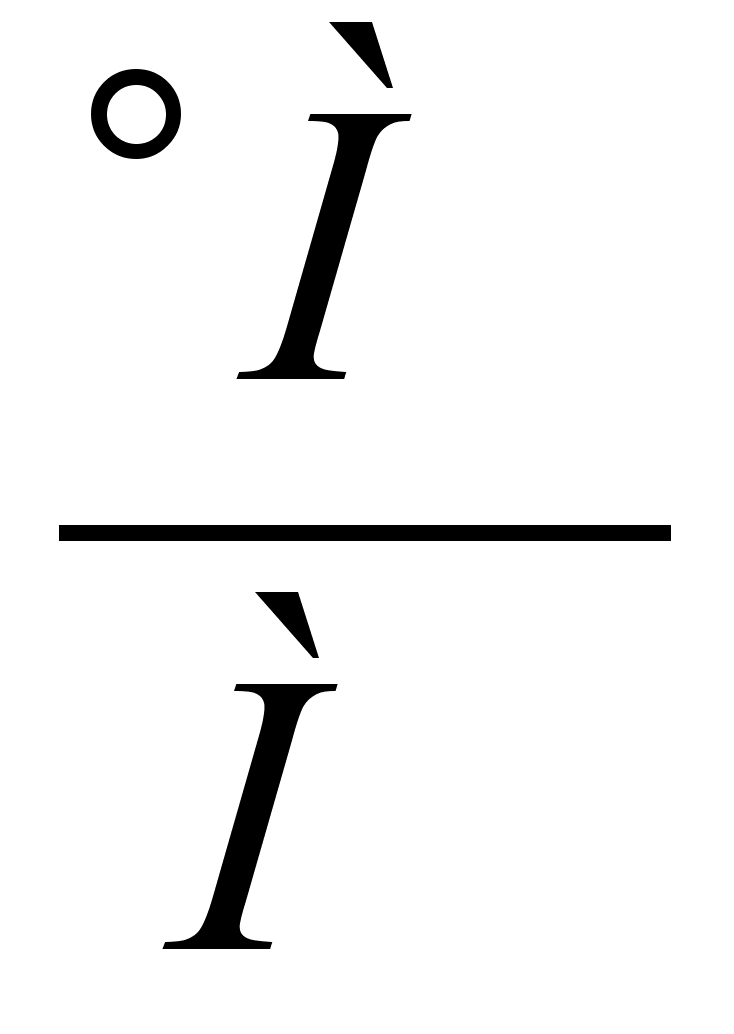 ;
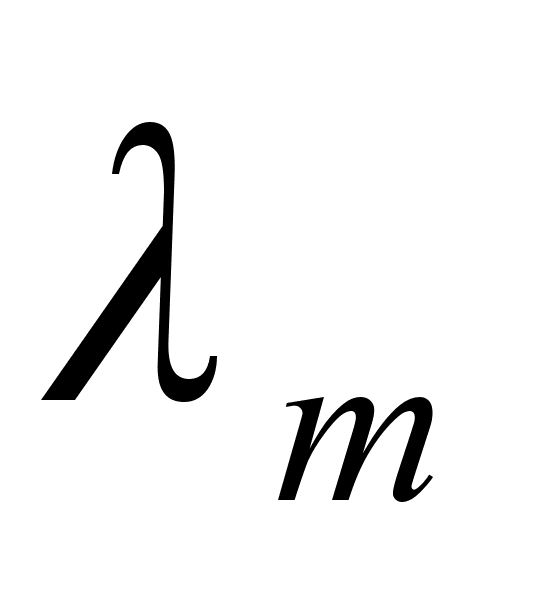 - коэффициент
массопроводности,
определяющий
способность
влажного материала
к переносу
влаги при величии
градиента
потенциала,
кг/м.ч.
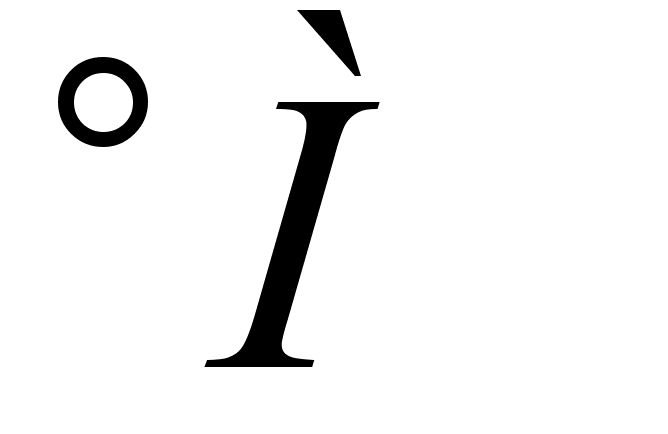 ;
- градус
массообменный.
Так как термодинамический потенциал массопереноса в изотермических условиях является однозначной функцией влагосодержания, то градиент потенциала массопереноса можно выразить через градиент влагосодержания:
=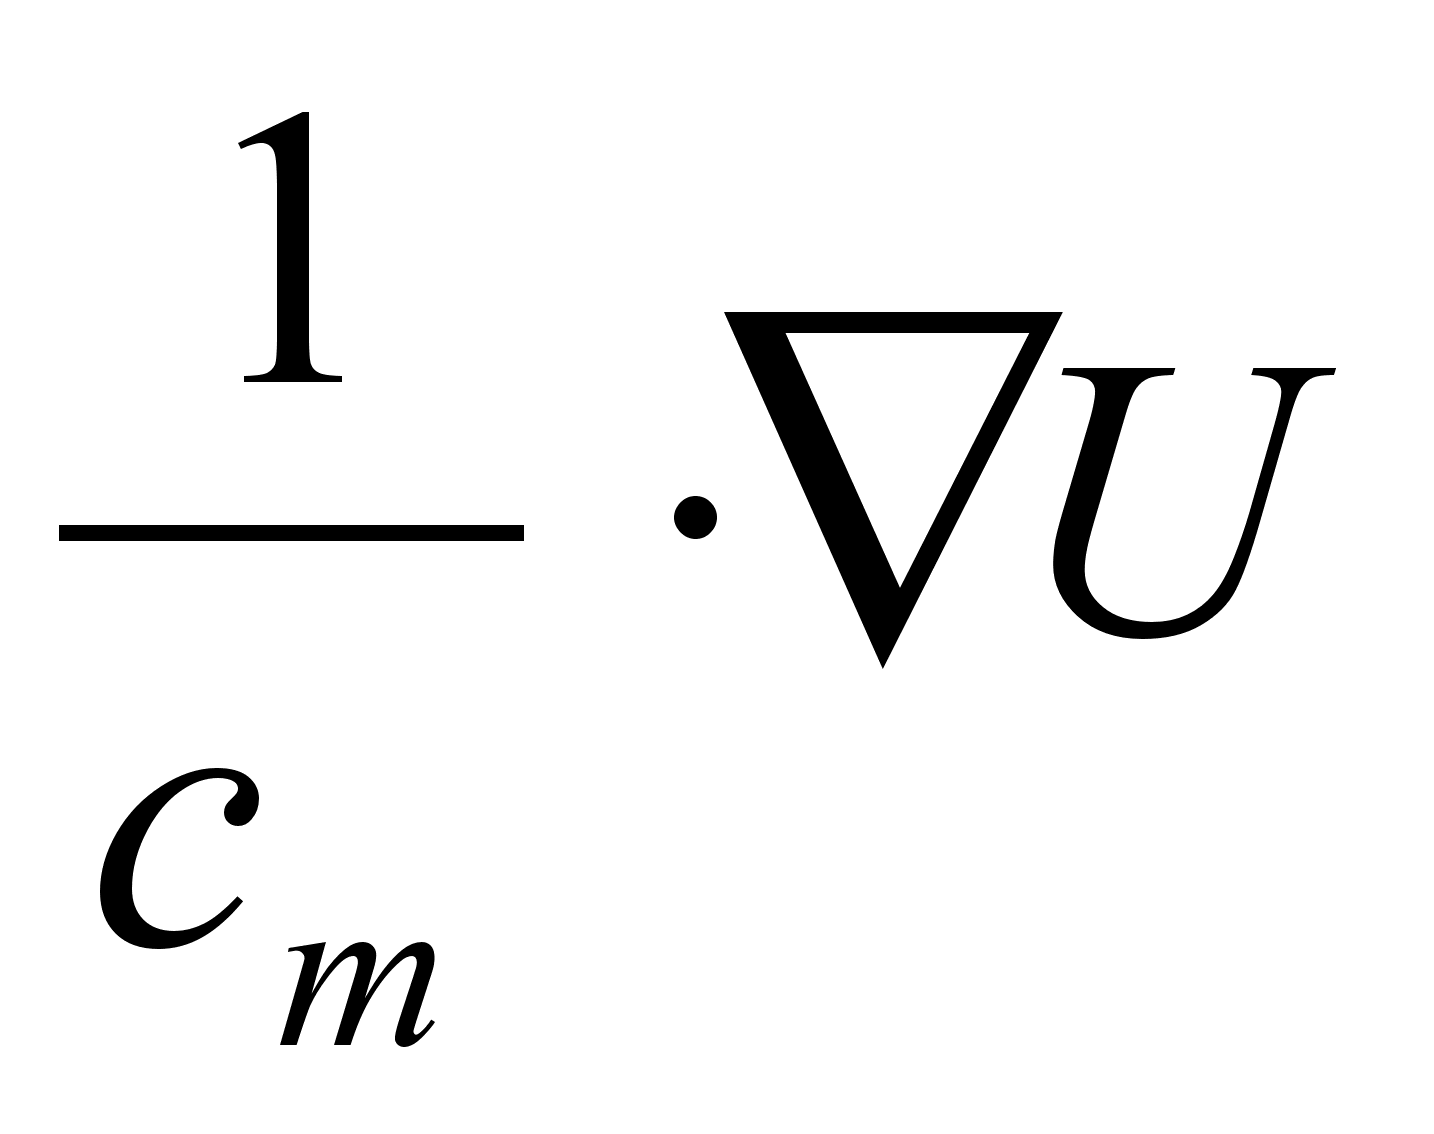 (5)
где
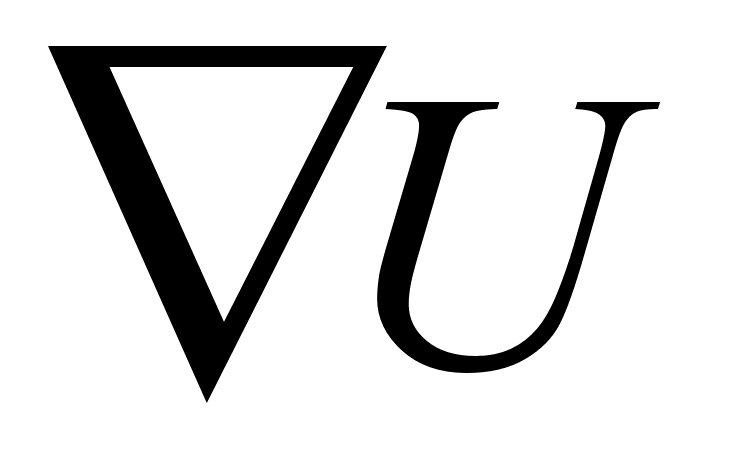 - градиент
влагосодержания
 кг·влаги/кг·СВ·м;
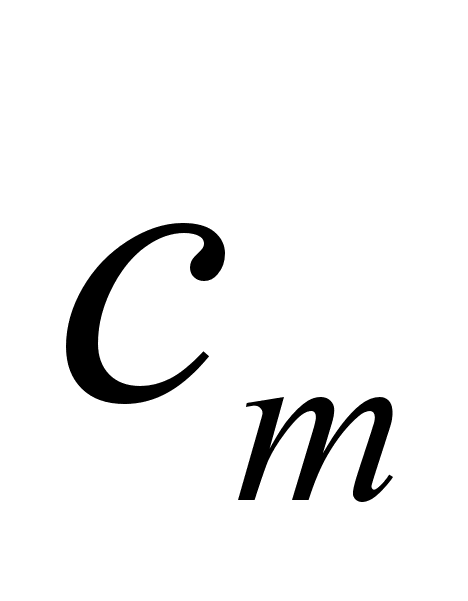 - удельная
влагоёмкость
влажного тела,
кг·влаги/кг·СВ·;
С учетом формулы (5) основной закон изотермической массопроводности можно представить в таком виде:
q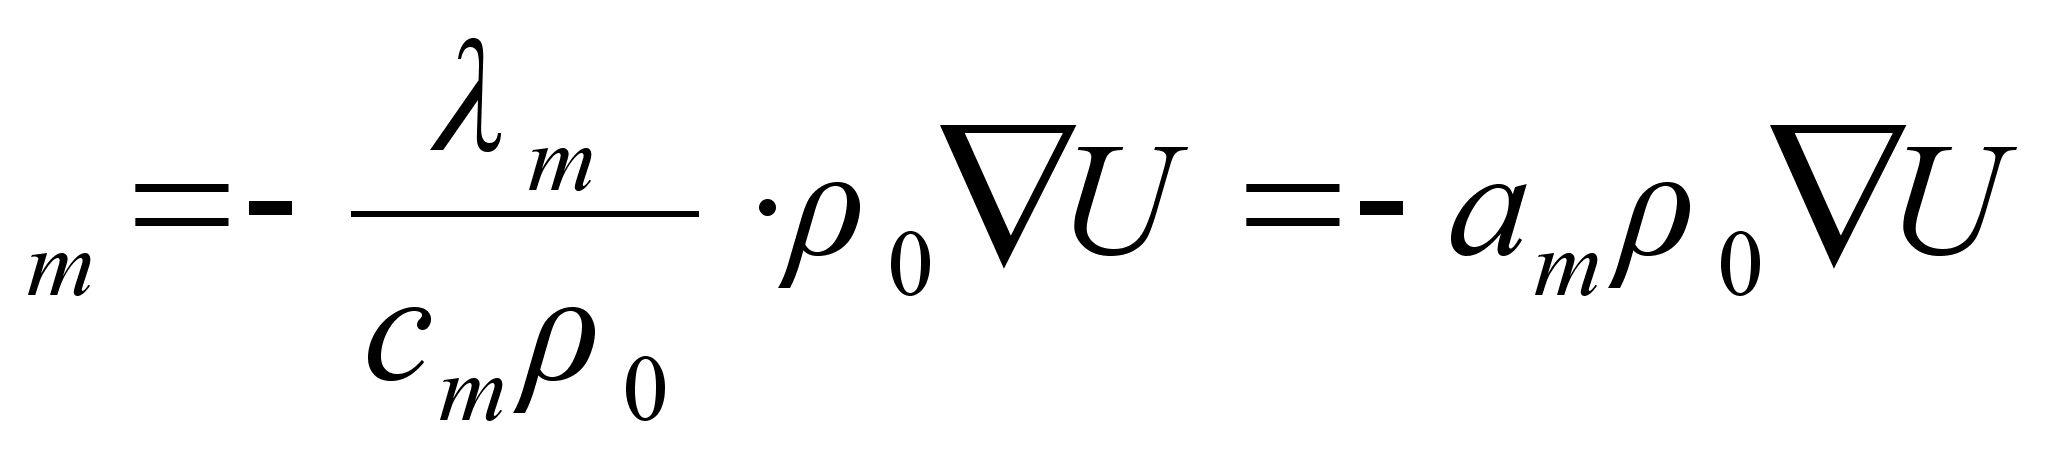 (6)
де
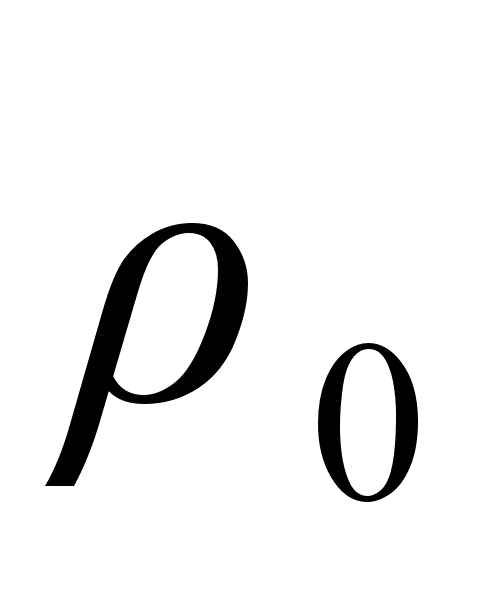 - плотность
абсолютно
сухого тела,
кг·СВ/м
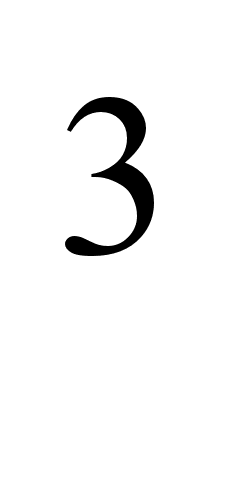 ;
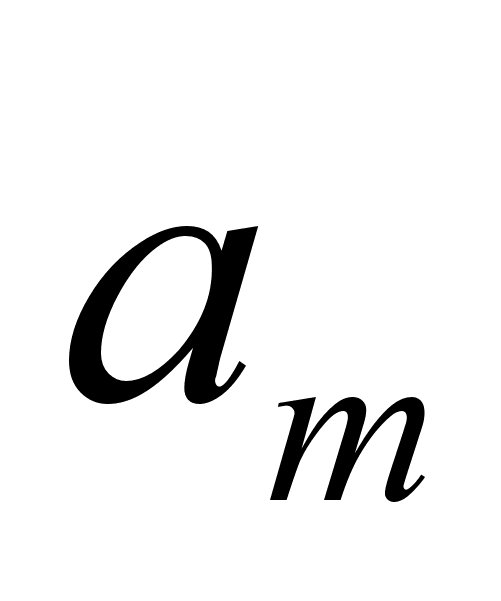 - коэффициент
внутреннего
массопереноса
(зависит от
температуры
и влагосодержания),
характеризующий
свойства тела
в отношении
интенсивности
развития полей
потенциала
массопереноса
или инерционную
способность
тела к внешним
водным возмущениям.
Следовательно, интенсивность сушки в основном зависит от коэффициента внутренней диффузии влаги. Проведено аналитическое определение коэффициента внутреннего массопереноса из кривых сушки и скорости сушки по следующей формуле:
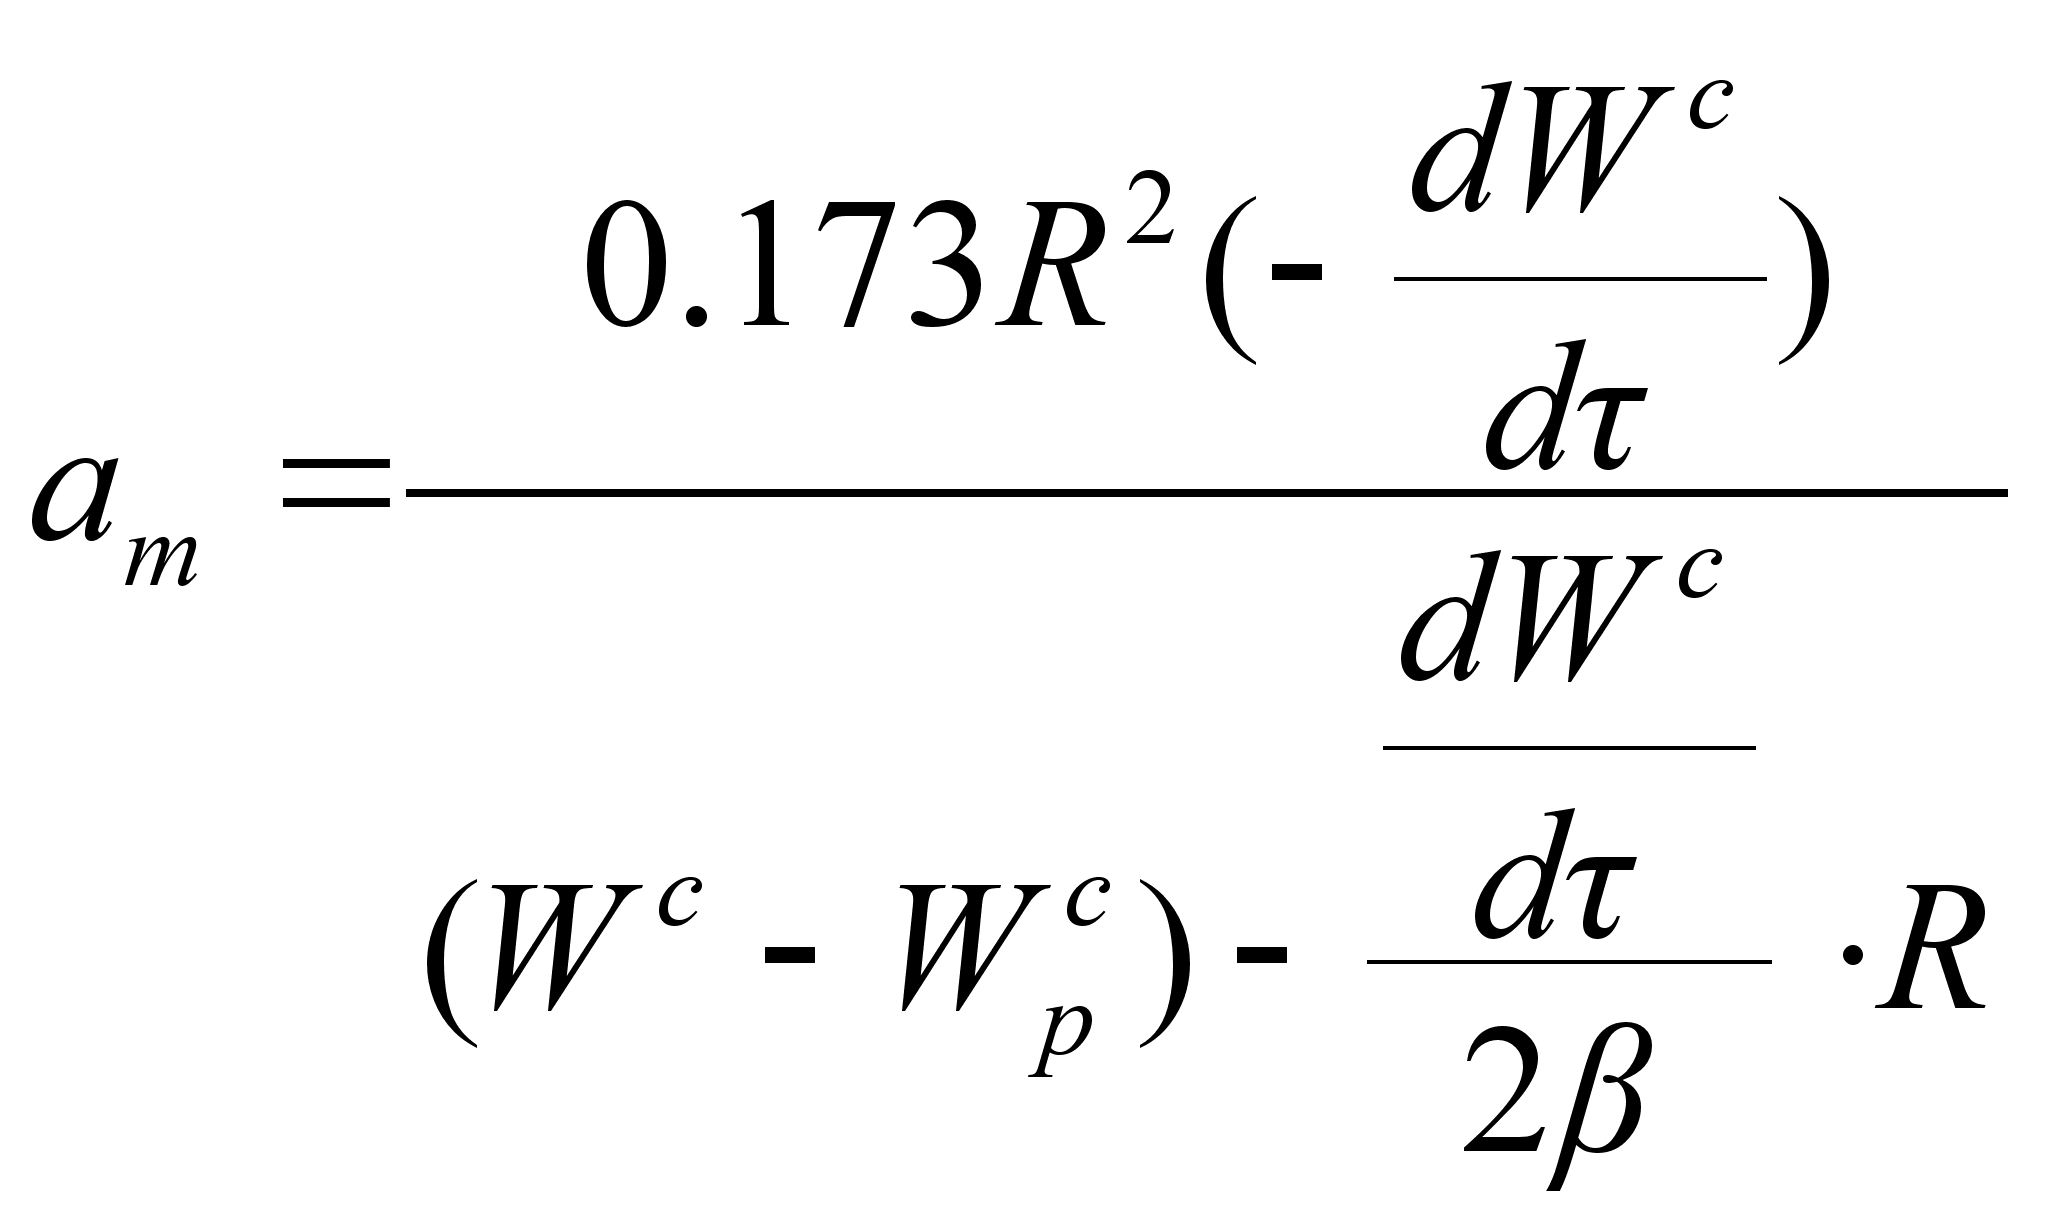 (7)
где R – характерный размер тела, м;
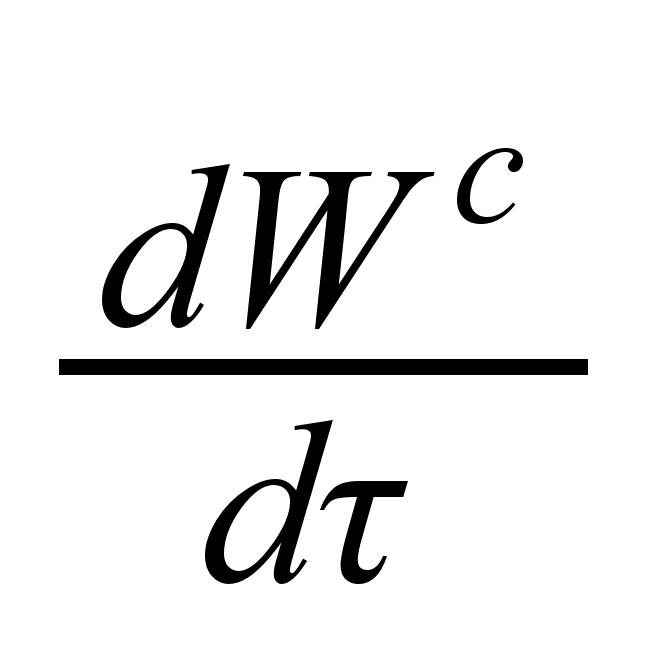 -
скорость сушки,
%/м;
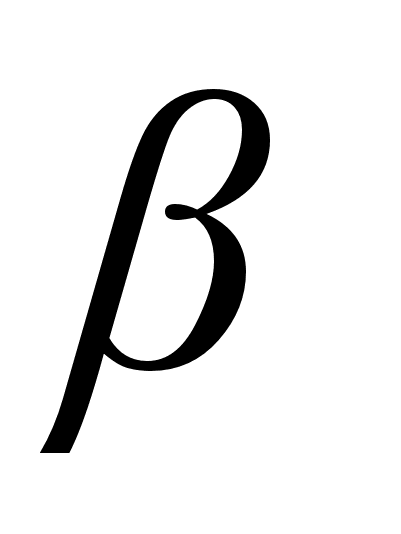 - коэффициент
внешнего массообмена,
м/ч.
Для тел правильной геометрической формы формула для коэффициента внешнего массообмена имеет следующий вид:
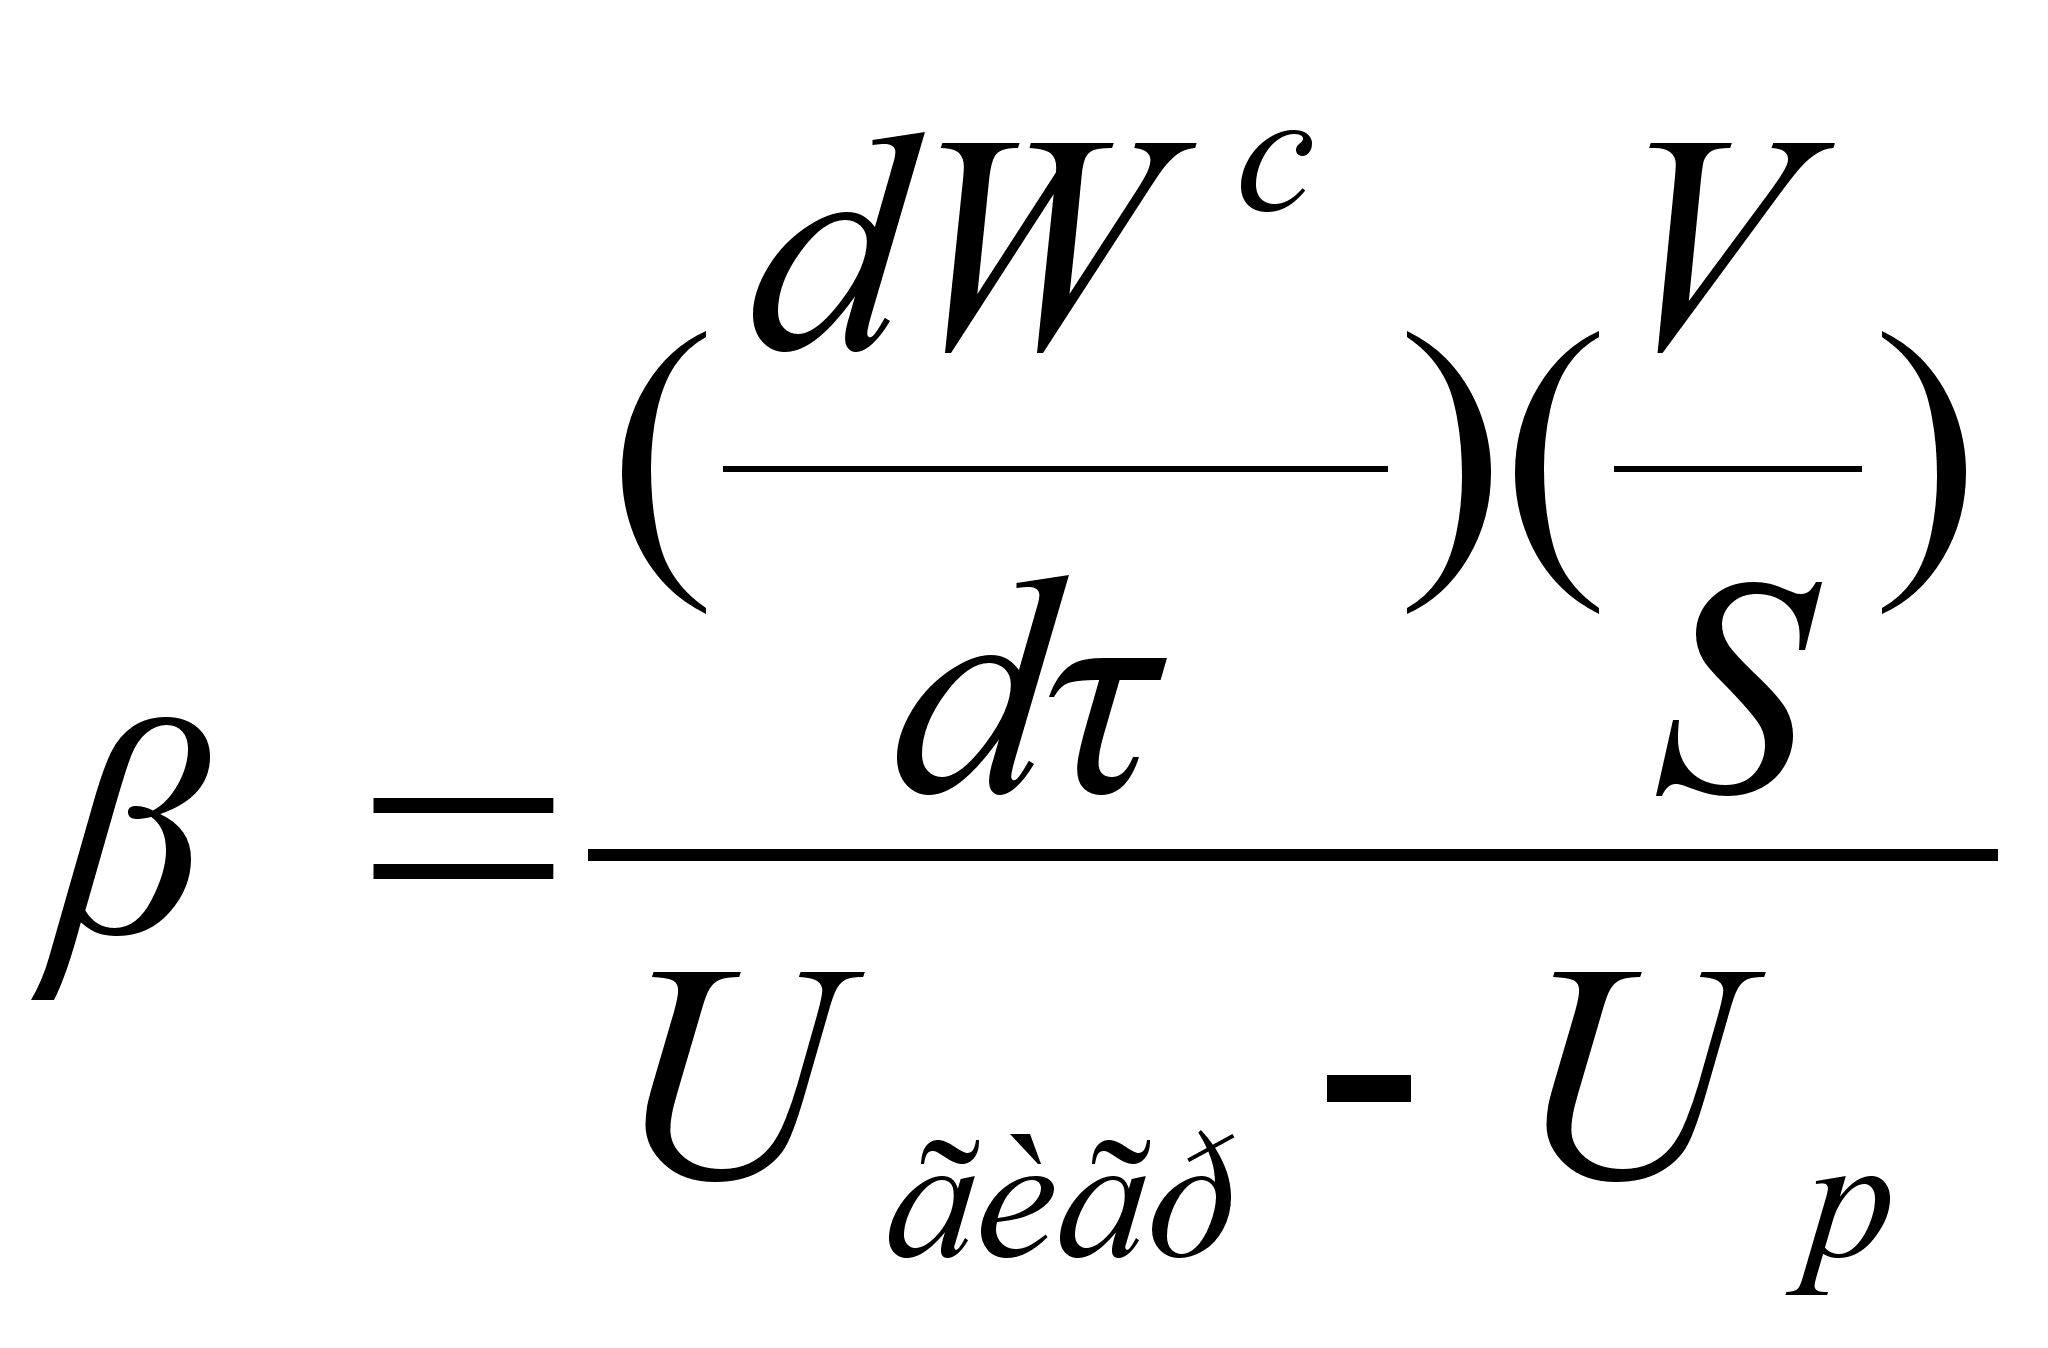 (8)
где
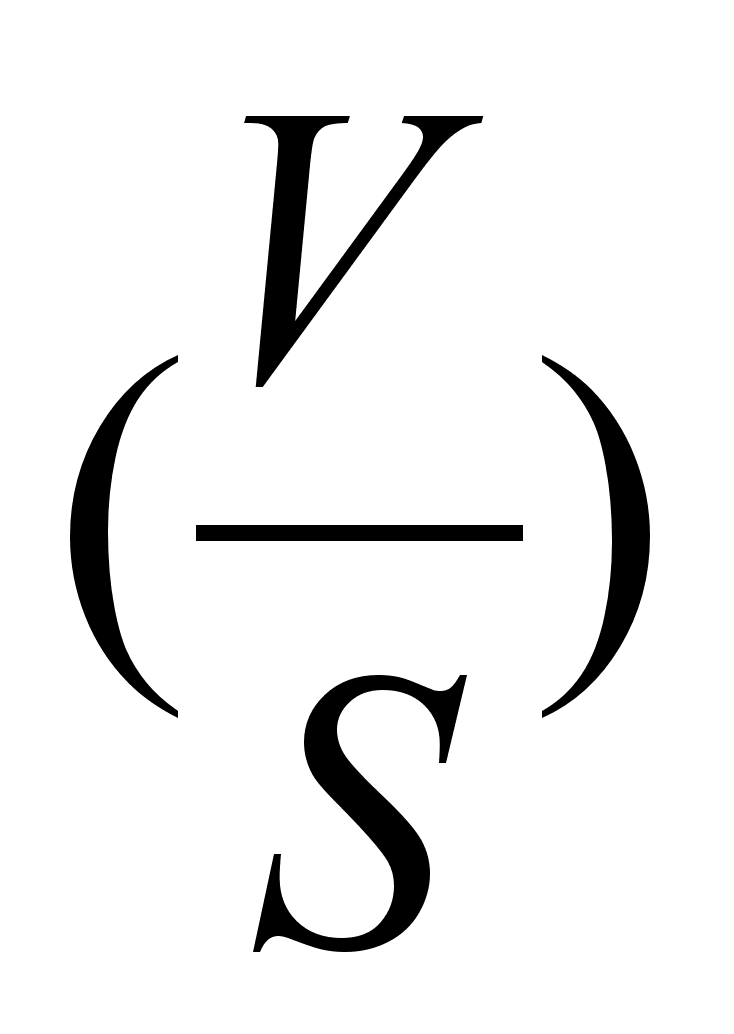 - отношение
объема к поверхности
тела.
Для
неограниченного
полого цилиндра,
у которого
внешний диаметр
равен 2R,
внутренний
– 2R0
, отношение
равно:
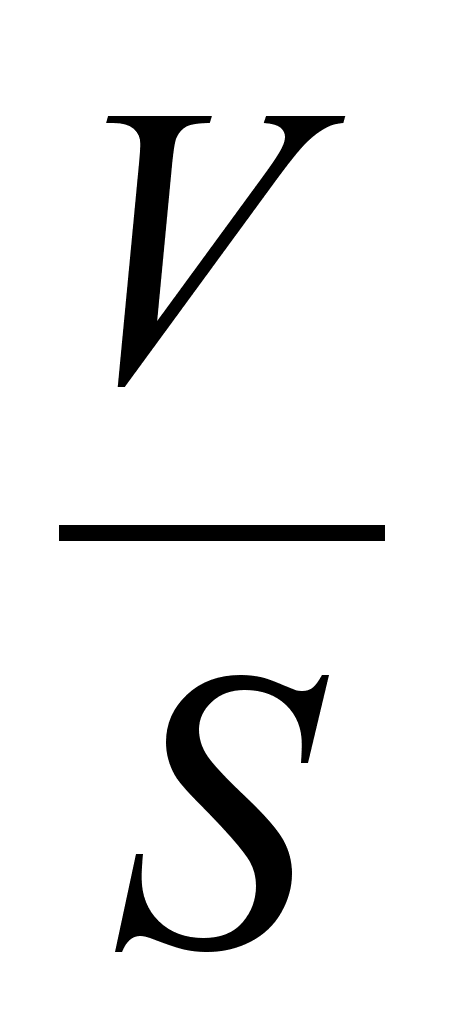 =
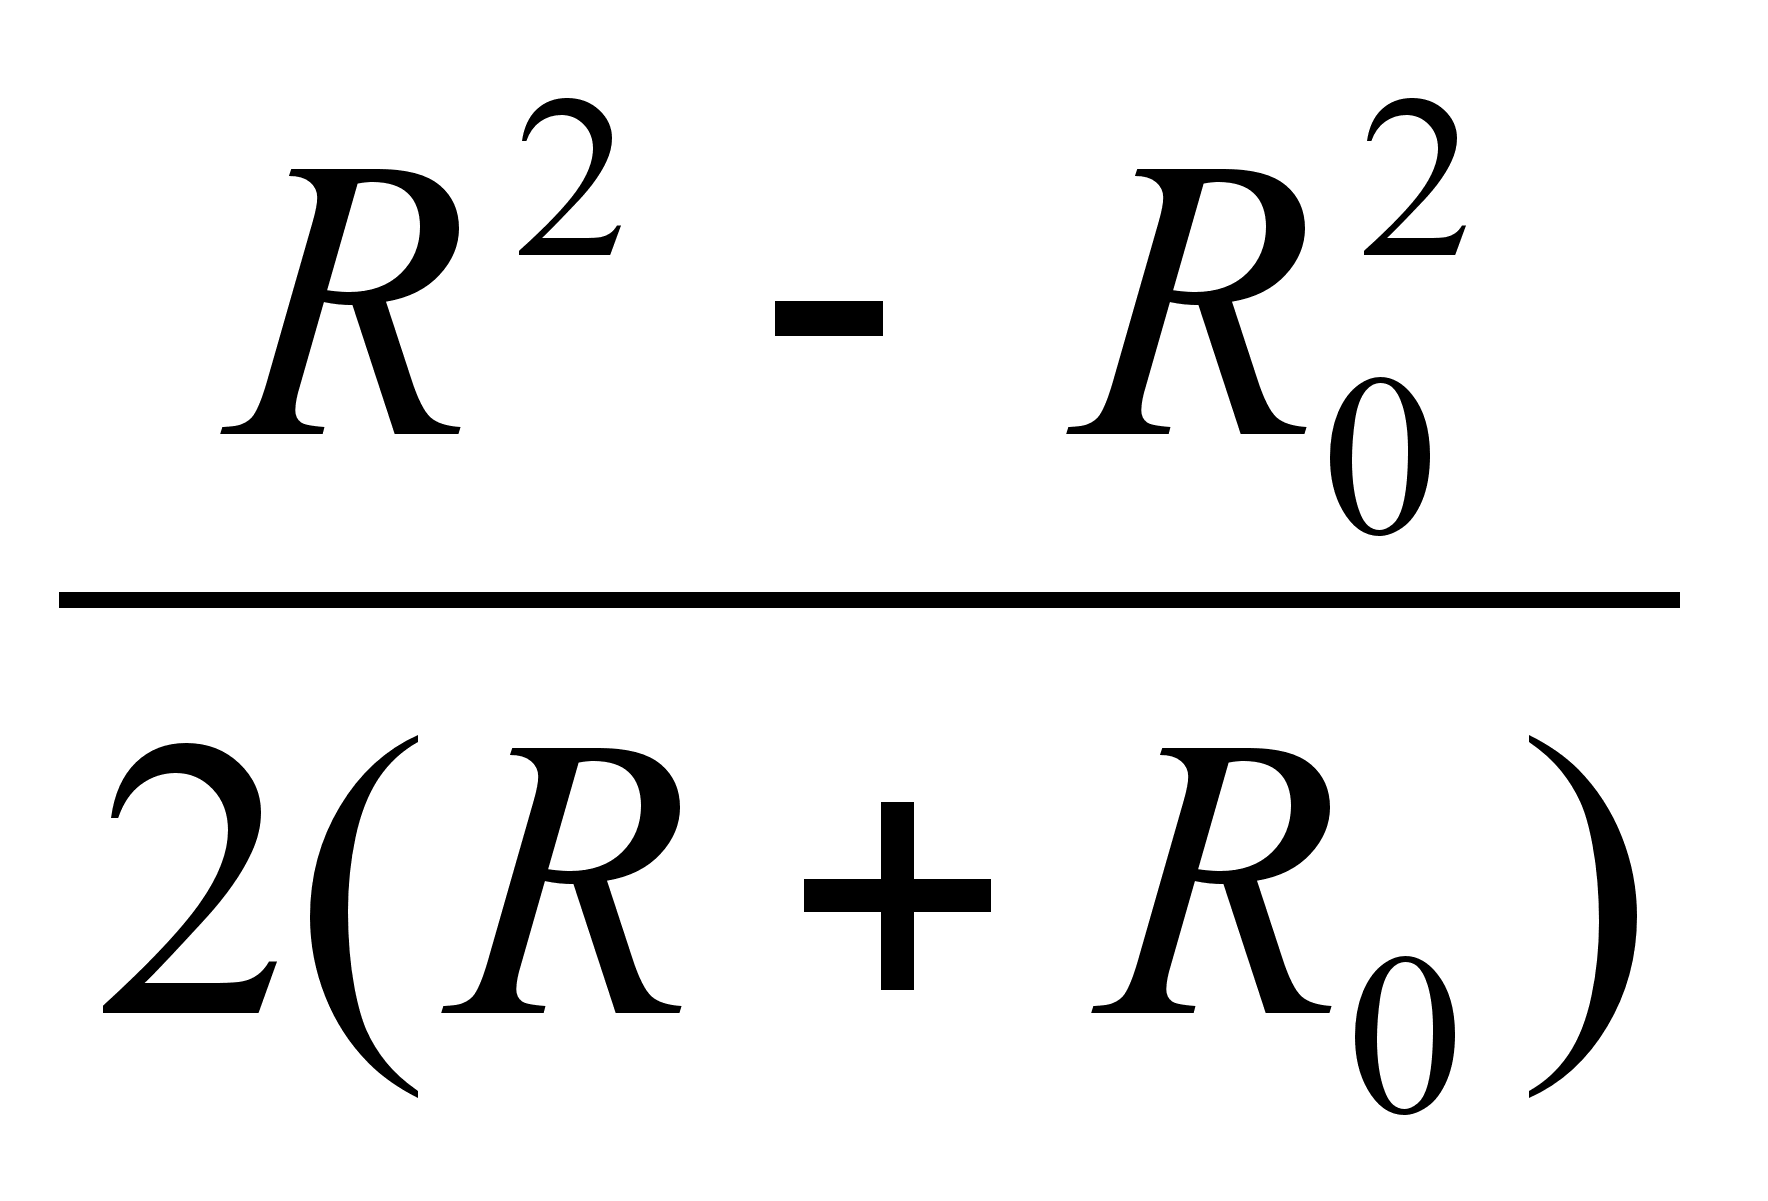 (9)
где
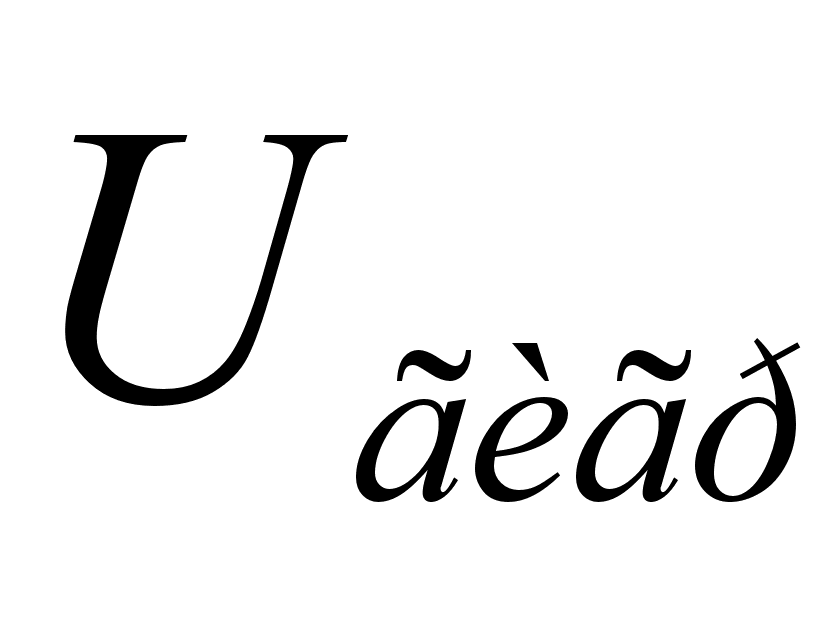 - гигроскопическая
влажность,
кг/кг;
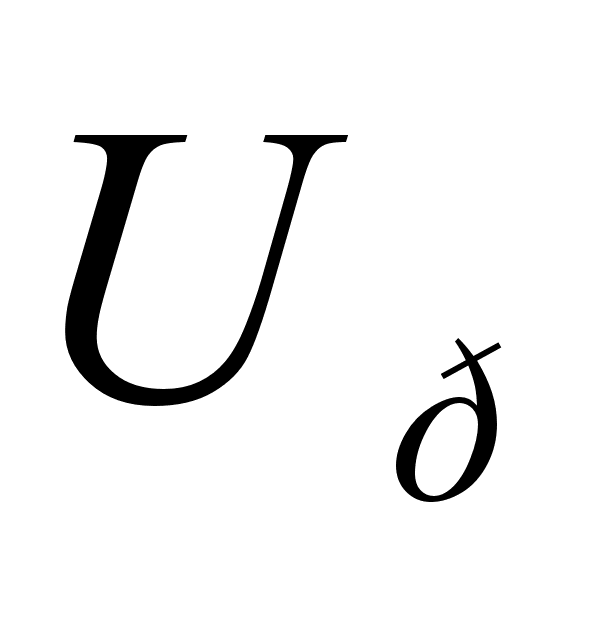 - равновесная
влажность,
кг/кг.
(Для макаронной
трубки, если
R
= 3,5 мм,
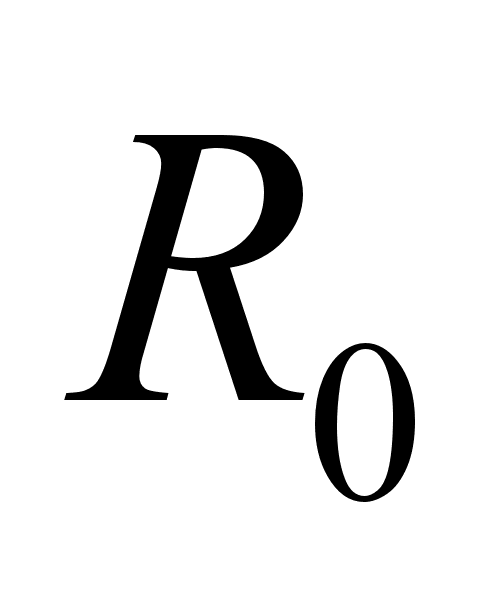 =
2,25 мм, соотношение
= 0,625 мм)
Характер изменения коэффициента внутренней диффузии влаги при сушке с гигротермической обработкой и без нее аналогичен. В первый период сушки он остается постоянным, а в период падающей скорости сушки он незначительно изменяется, но уменьшается в 2 раза по абсолютной величине,
В период постоянной скорости влага будет перемещаться в виде жидкости (избирательная диффузия осмотически-удержанной влаги), температура материала будет постоянна и равна температуре мокрого термометра.
При достижении на поверхности материала первой критической точки, соответствующей гигроскопической влажности, скорость сушки начнет уменьшаться, а перемещение адсорбционно-связанной влаги внутри материала в основном будет происходить в виде пара. Следует отметить, что во второй период скорость убывает по линейному закону, эта закономерность находится в соответствии с изменением коэффициента внутренней диффузии в этот период сушки. Коэффициент внешнего влагообмена меняется аналогично. На рис.5 показана диаграмма изменения коэффициентов внешнего влагообмена и внутреннего массопереноса для макаронных изделий, подвергнутых предварительной гидротермической обработке и высушенных по обычно принятой технологии. Эти коэффициенты как в первом, так и во втором периодах больше у изделий, прошедших предварительную гигро-термообработку, что еще раз свидетельствует об интенсификации процесса сушки.
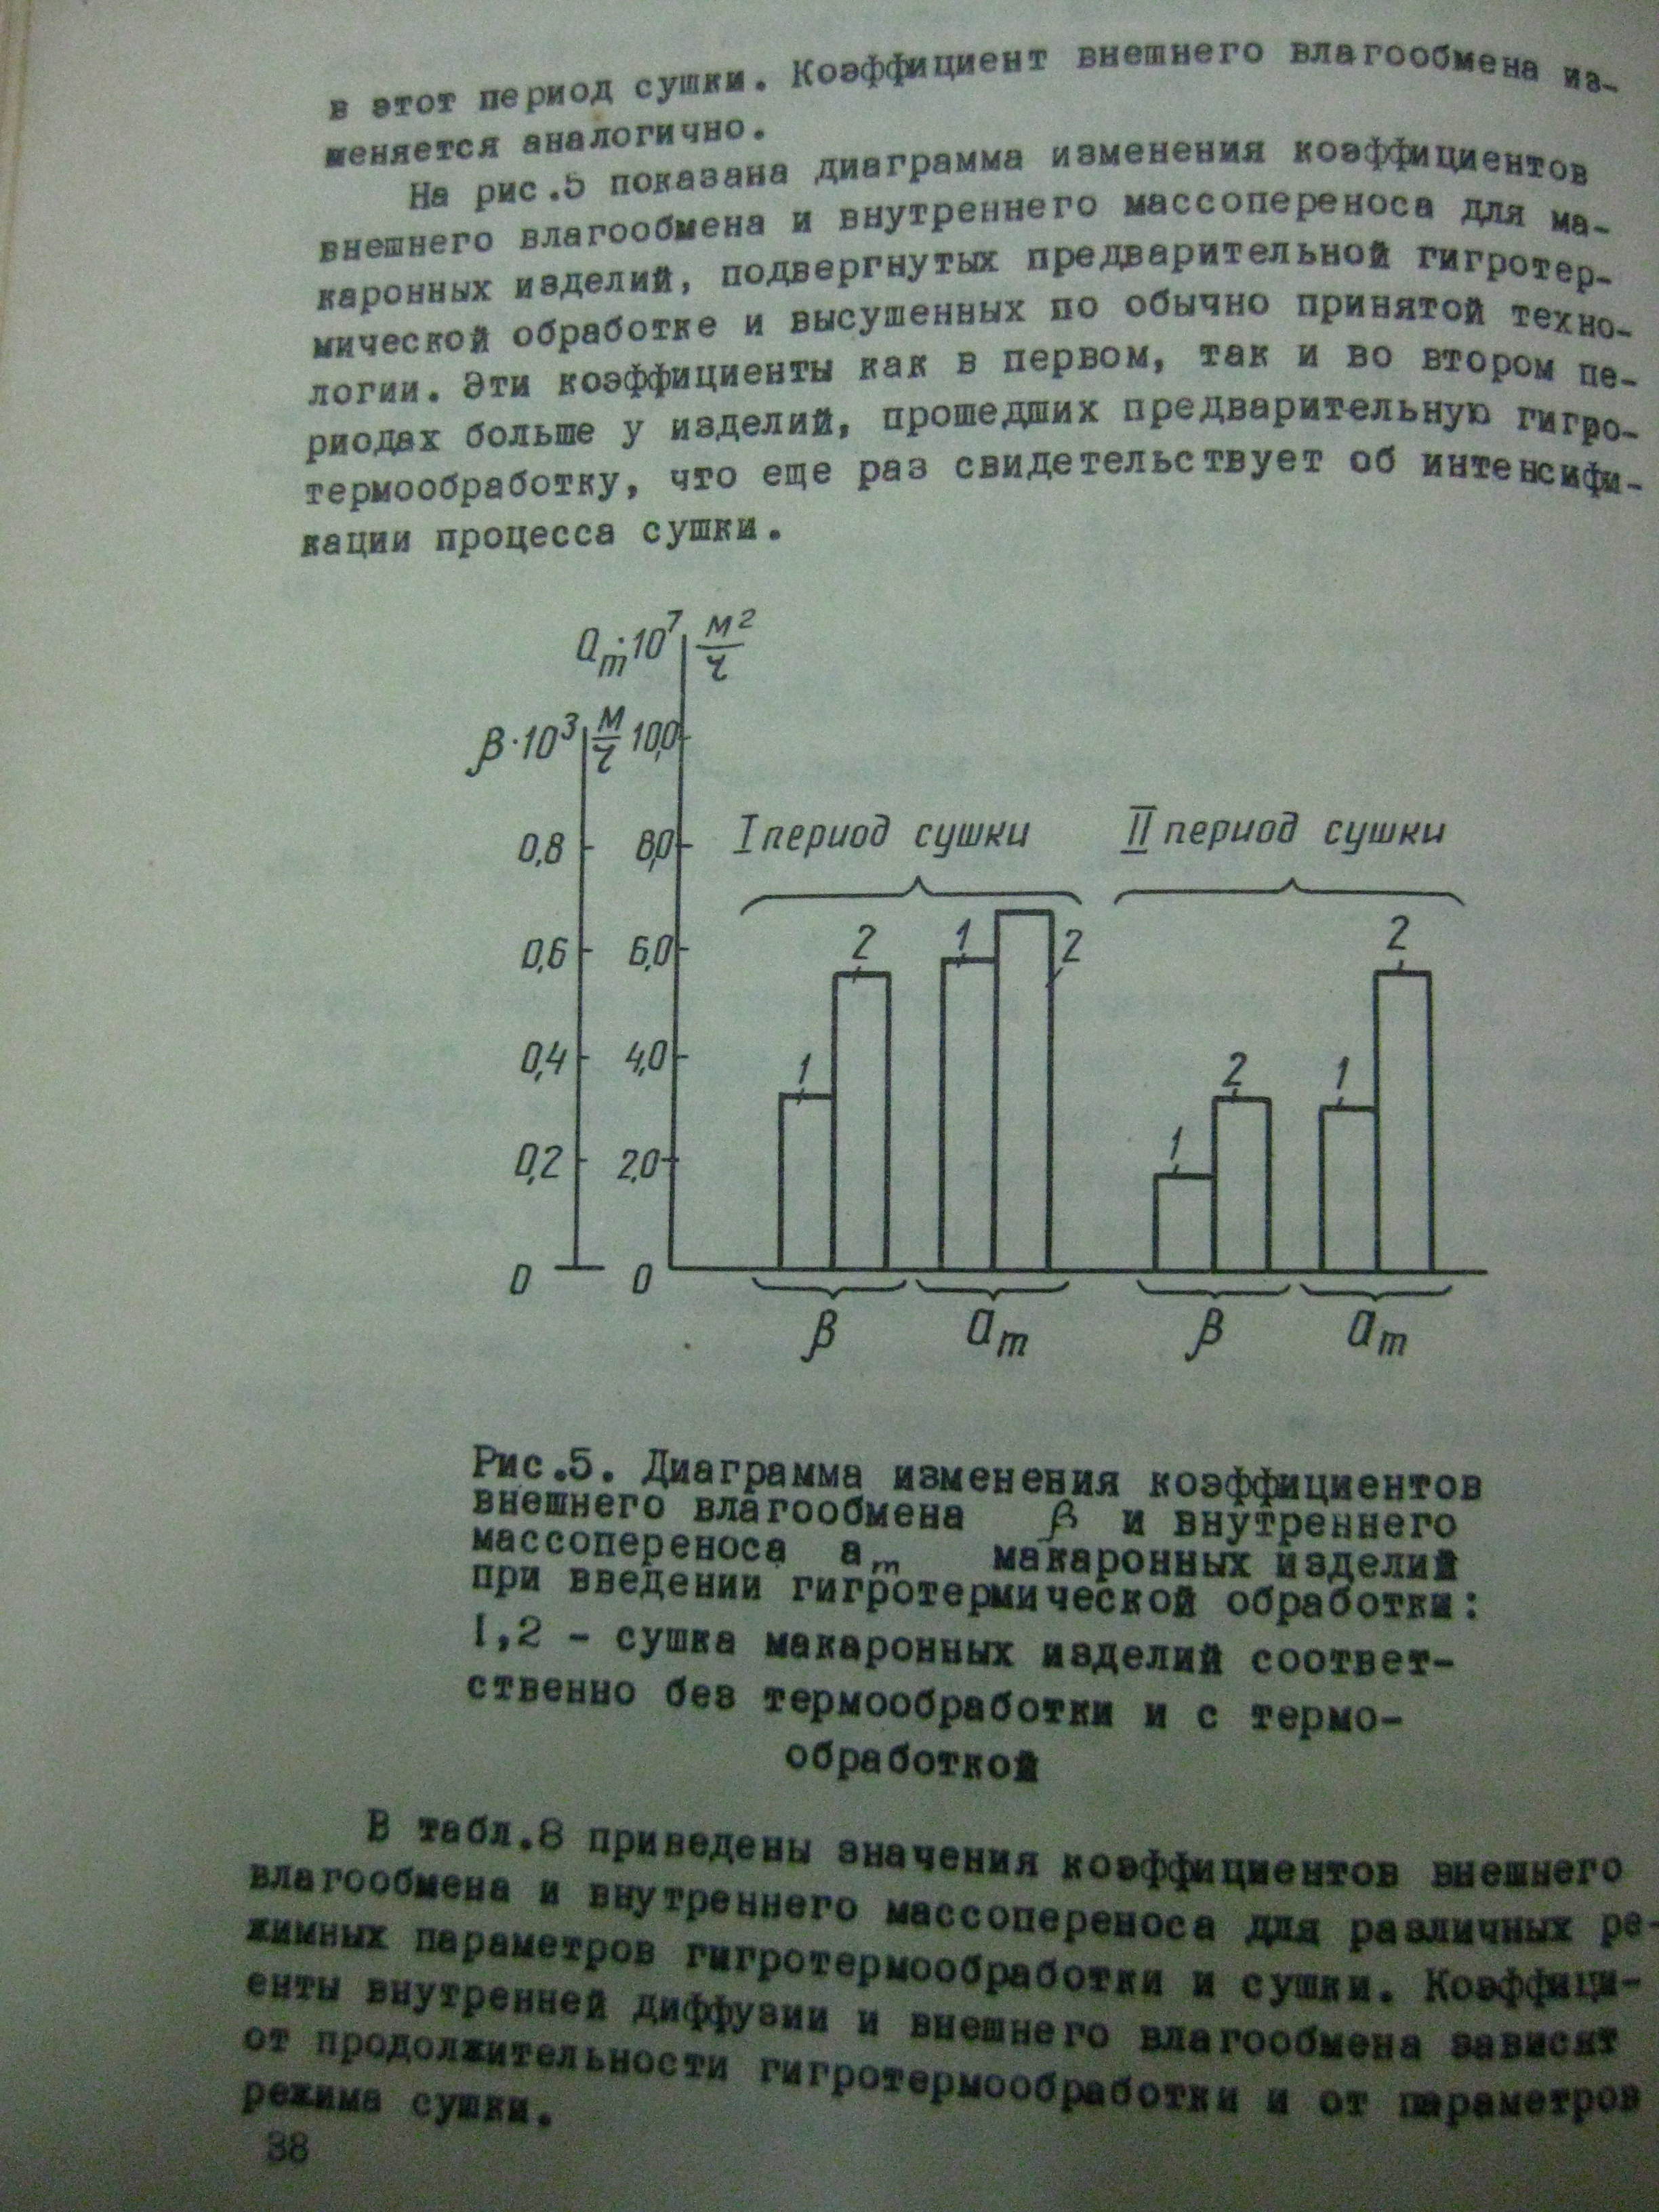
Рис. 5.
Диаграмма
изменения
коэффициентов
внешнего влагообмена
и внутреннего
массопереноса
am
макаронных
изделий при
введении
гигротермической
обработки:
1,2 - сушка макаронных изделий соответственно без термообработки и с термообработкой
В табл. 4 приведены значения коэффициентов внешнего влагообмена и внутреннего массопереноса для различных режимных параметров гигротермообработки и сушки. Коэффициенты внутренней диффузии и внешнего влагообмена зависят от продолжительности от гигротермообработки и от параметров режима сушки.
Таблица 4
| Параметры гигротермообработки | Влагокоэффициенты макаронных изделий | ||||||
|
мин |
% |
°С |
м/сек |
м/ч |
мІ/ч |
м/ч |
мІ/ч |
| 0 | 80 | 60 | 1 | 0,3281 | 0,5750 | 0,1772 | 0,3075 |
| 1 | 80 | 60 | 1 | 0,3833 | 06712 | 0,1442 | 0,2508 |
| 2 | 80 | 60 | 1 | 0,5550 | 0,9830 | 0,3208 | 0,5606 |
| 3 | 80 | 60 | 1 | 0,4510 | 0,7902 | 0,1593 | 0,2789 |
| 5 | 80 | 60 | 1 | 0,3675 | 0,6434 | 0,1275 | 0,2232 |
| 2 | 50 | 60 | 1 | 0,7416 | 1,2984 | 0,4073 | 0,7135 |
| 2 | 60 | 60 | 1 | 0,0032 | 1,1647 | 0,3515 | 0,5982 |
| 2 | 70 | 60 | 1 | 0,5550 | 0,9830 | 0,3208 | 0,5900 |
| 2 | 80 | 50 | 1 | 0,4520 | 0,7915 | 0,2311 | 0,4049 |
| 2 | 80 | 60 | 1 | 0,5550 | 0,9830 | 0,3208 | 0,5606 |
| 2 | 80 | 70 | 1 | 0,6337 | 1,1126 | 0,3671 | 0,6434 |
| 2 | 80 | 80 | 1 | 0,8668 | 1,5181 | 0,4648 | 0,8145 |
| 2 | 80 | 60 | 0,5 | 0,4157 | 0,7280 | 0,1953 | 0,3421 |
| 2 | 80 | 60 | 1 | 0,5550 | 0,9830 | 0,3208 | 0,5605 |
| 2 | 80 | 60 | 1,5 | 0,7215 | 1,2638 | 0,4082 | 0,7150 |
| 2 | 80 | 60 | 2 | 0,8593 | 1,5043 | 0,4331 | 0,7589 |
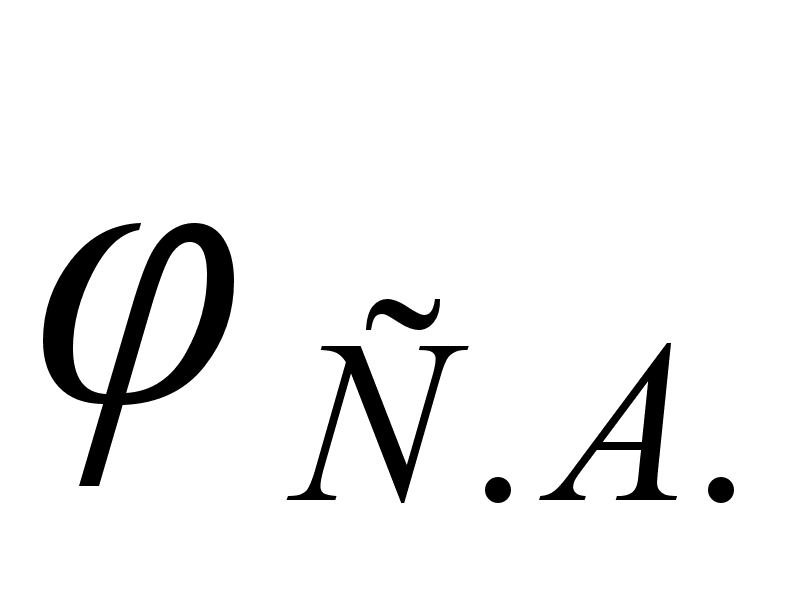 ,
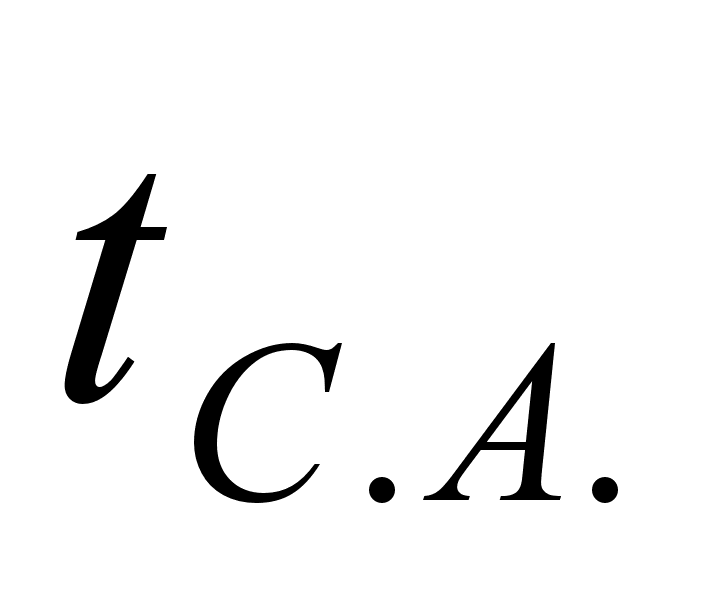 ,
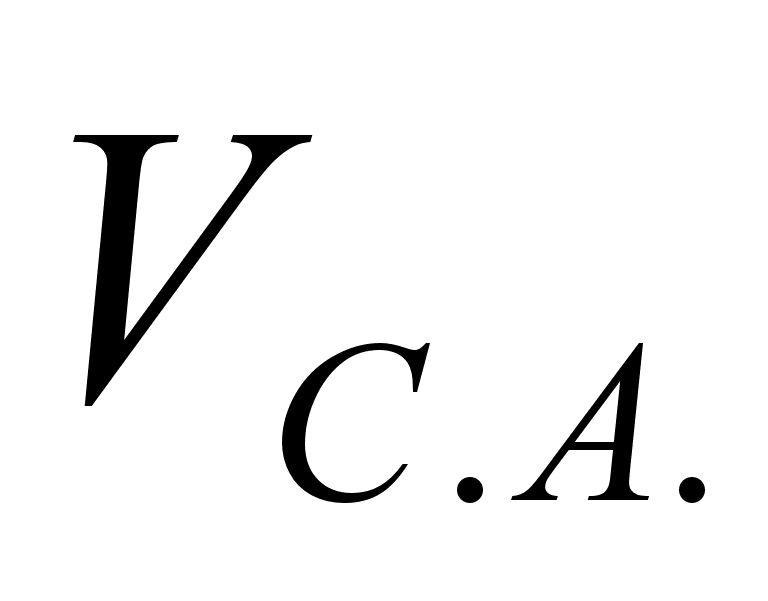 ,
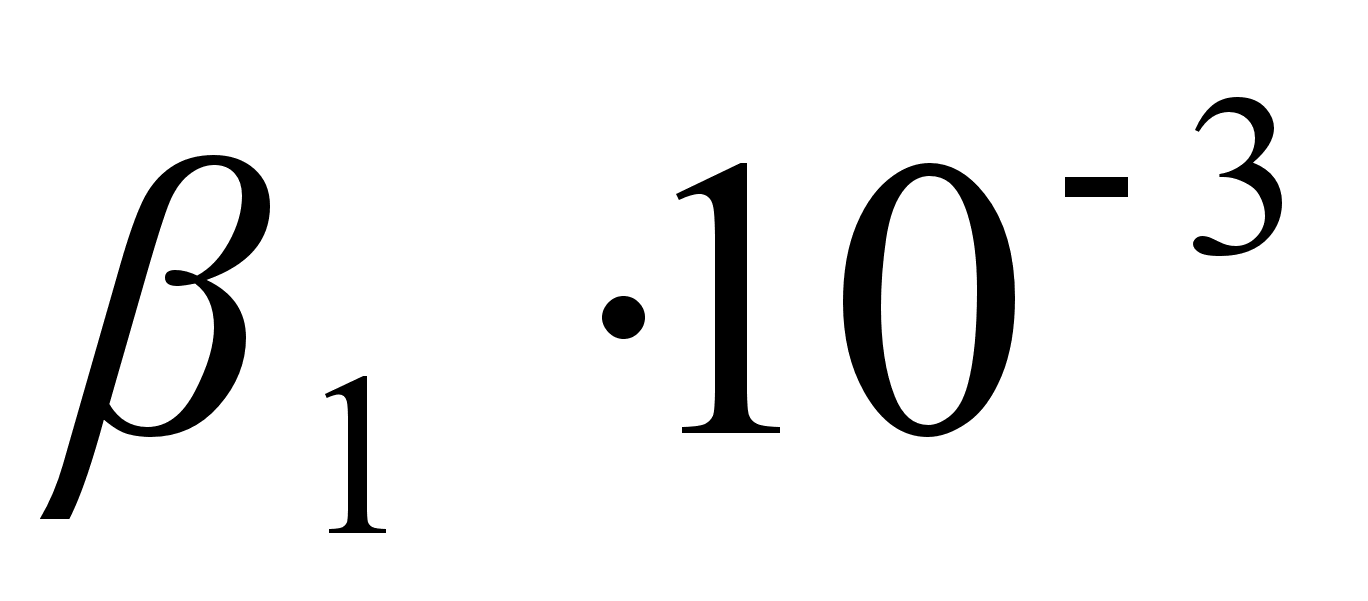
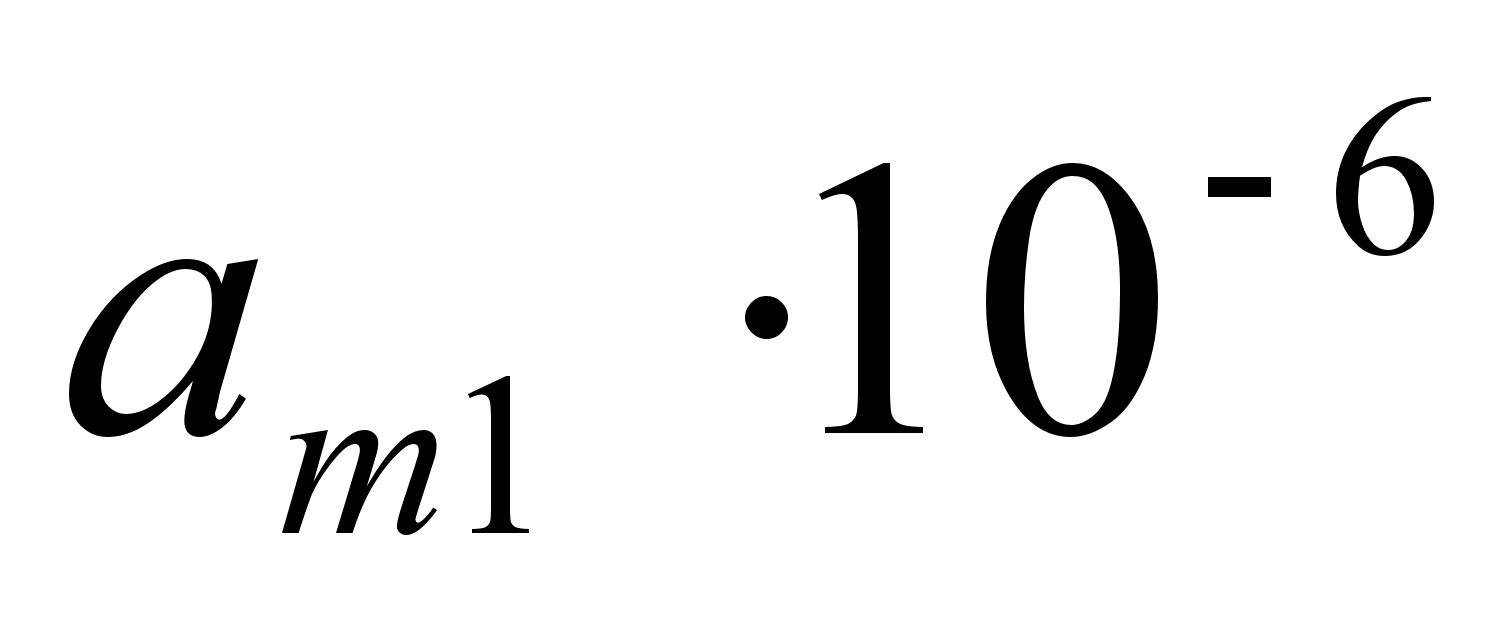
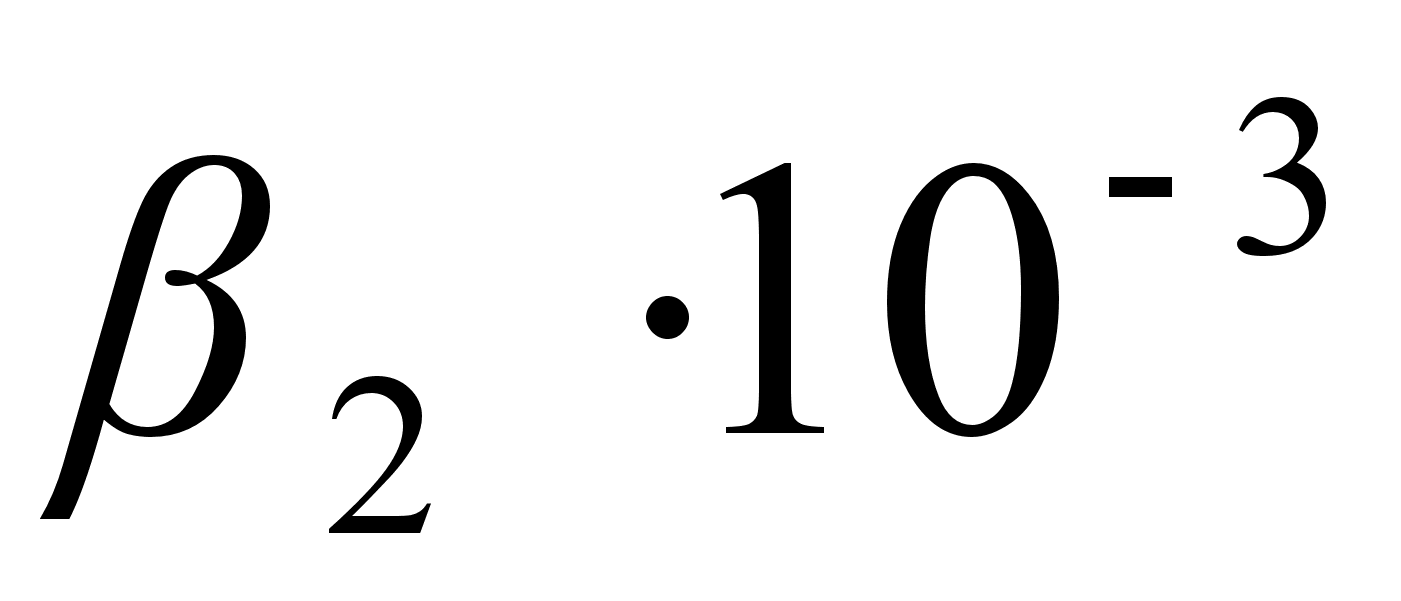
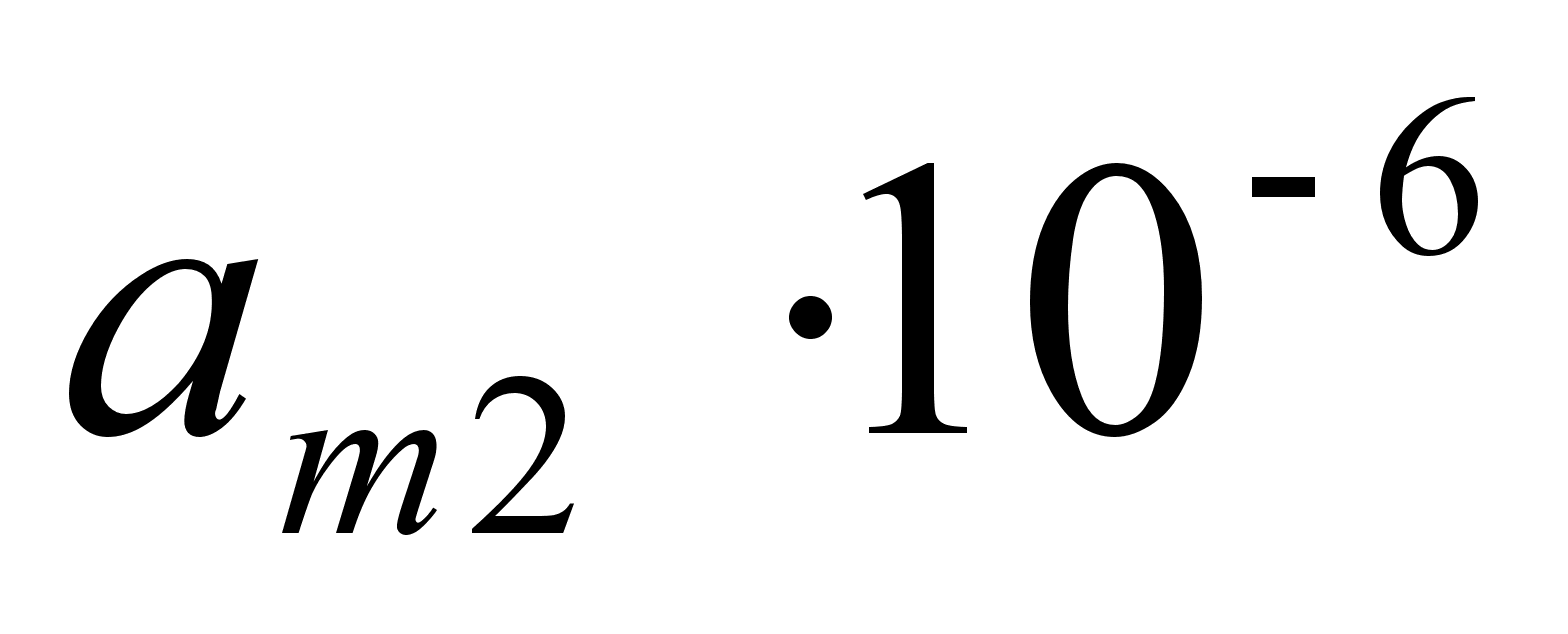
Из данных табл.4 видно, что наибольшие величины этих коэффициентов наблюдаются при 2-х минутной гигротермообработке. Коэффициенты внешнего влагообмена внутренней диффузии уменьшаются при увеличении относительной влажности воздуха, снижении температуры и скорости сушильного агента.
Равновесная и критическая влажность макаронных изделий. Методом аналитической обработки кривых сушки и скорости сушки были получены значения равновесной и критической влажности макаронных изделий (рис. 6).
Следует подчеркнуть, что термообработка приводит к некоторому снижению равновесной влажности готовой продукции. Этот фактор имеет практическое значение, свидетельствуя о повышении стойкости макаронных изделий при хранении.
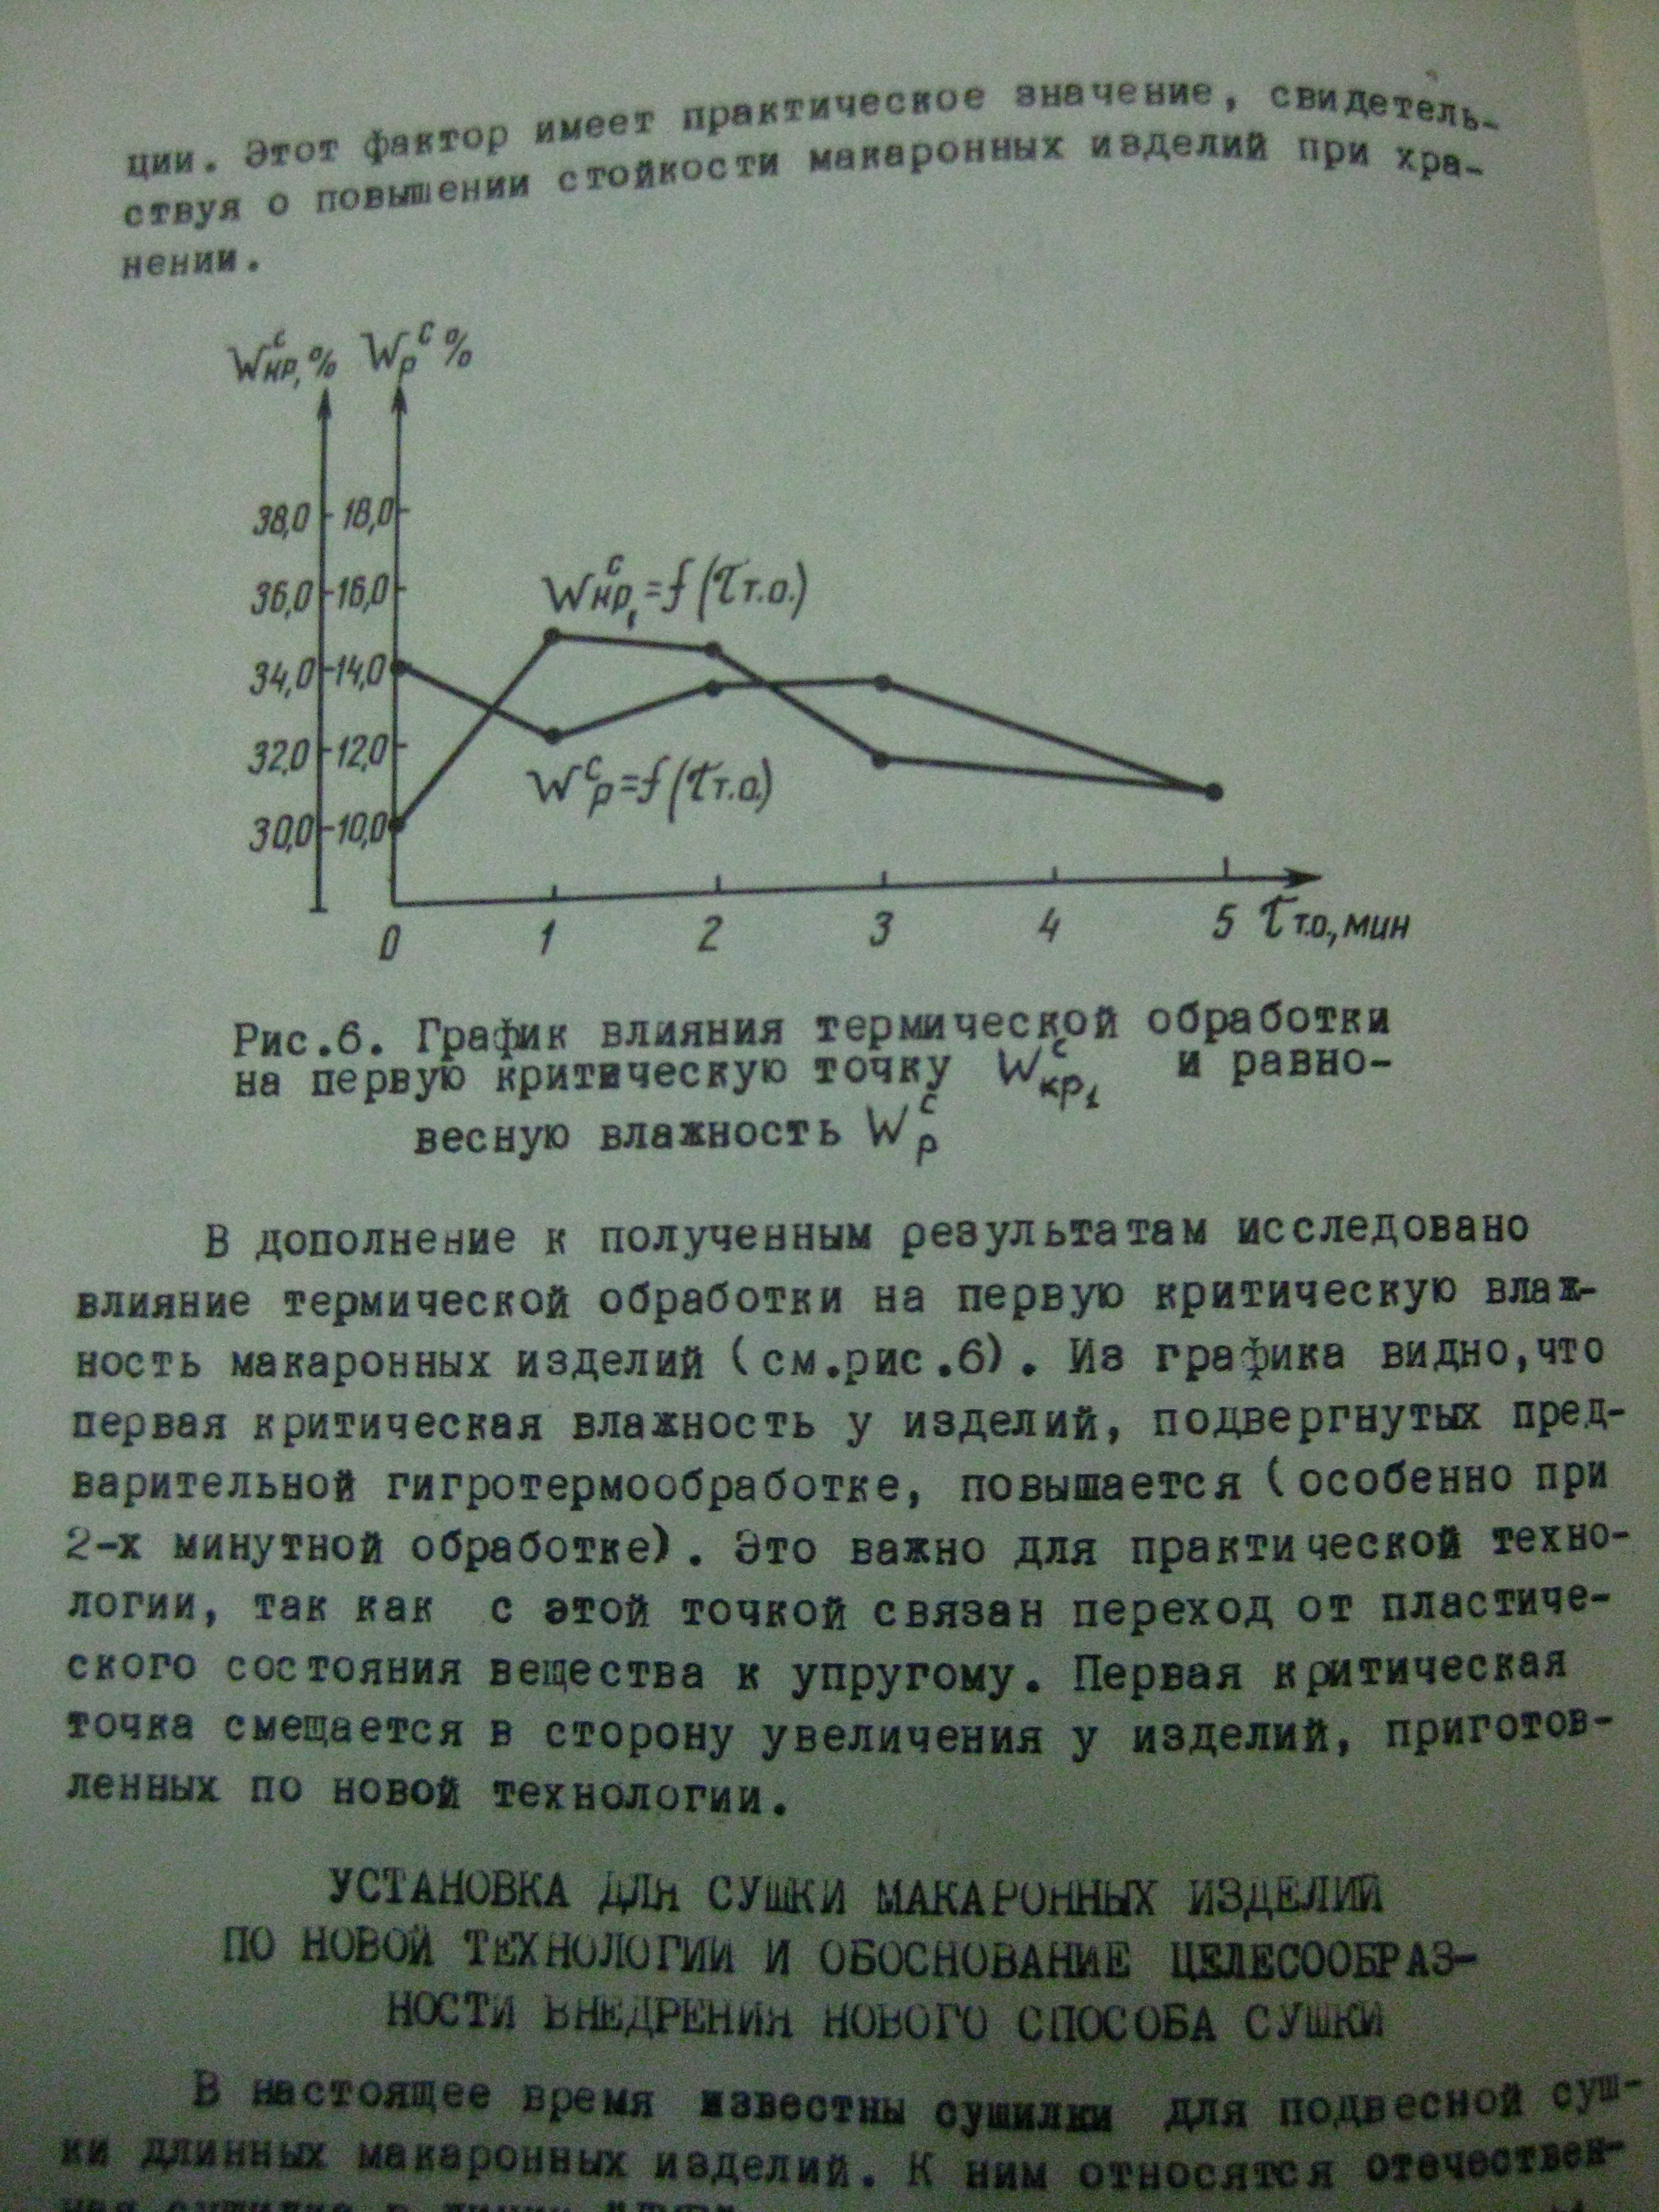
Рис. 6. График
влияния термической
обработки на
первую критическую
точку W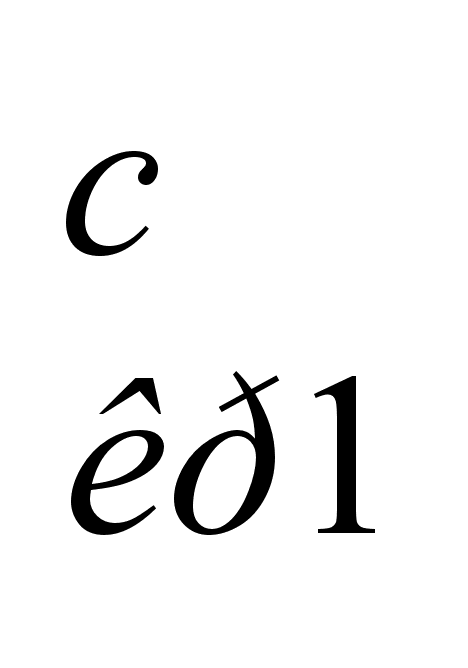
и равновесную
влажность W
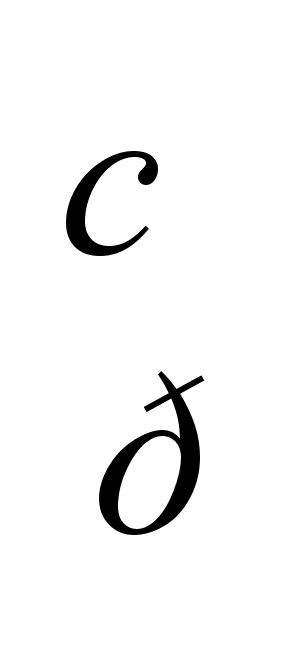
В дополнение к полученным результатам исследовано влияние термической обработки на первую критическую влажность макаронных изделий (см. рис. 6). Иp графика видно, что первая критическая влажность у изделий, подвергнутых предварительной гигротермообработке, повышается (особенно при 2-х минутной обработке). Это важно для практической технологии, так как с этой точкой связан переход от пластического состояния вещества к упругому. Первая критическая точка смещается в