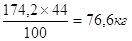Розробка технології нових видів загартованого морозива
Таким чином, створення оптимальної структури морозива можливе лише при використанні підібраної системи високоефективних стабілізаторів, емульгаторів та загусників, тобто так званих стабілізаційних систем. Розробка таких систем з оптимальним співвідношенням ціни, дозування та технологічних характеристик дозволить кількісно та якісно змінювати набір сировини для морозива, випускати низькокалорійні вироби, в яких роль молочного білку та жиру грають складові стабілізаційних систем, впроваджувати у виробництво суміші для швидкого приготування м’якого та загартованого морозива, спрощувати технологічний процес виробництва в цілому та отримувати морозиво високої якості. Але так як на сьогоднішній день в Україні немає аналогу такому продукту проблема розробки стабілізаційних систем з широким набором функціональних властивостей для різноманітних видів морозива є досить актуальною і потребує уваги.
Метою дослідження є розробка рецептури та технології заморожених десертів, які передбачають введення до рецептурного складу стабілізаційної системи.
Завдання:
- виявлення ролі стабілізаторів у формуванні якості м’якого та загартованого морозива;
- визначення технологічних параметрів виробництва заморожених десертів з використанням нової стабілізаційної системи – тиску гомогенізації суміші для морозива, температури охолодження морозива, тривалості його фризерування, органолептичних й фізико-хімічних показників;
- розробка рецептури та технологічної схеми виробництва морозива зі стабілізаційною системою – “Умка”, “Льодовий рай”;
- розробка проекту технологічної карти;
- морозиво “Умка”, “Льодовий рай”.
2.2 ОБ’ЄКТИ, МАТЕРІАЛИ ТА МЕТОДИ ДОСЛІДЖЕНЬ
2.2.1 Об’єкти та матеріали досліджень
При проведенні експериментальних робіт в якості об’єкту досліджень використовували метилцелюлозу за ТУ 6-05-1875-78, натрій карбоксиметилцелюлозу за ОСТ 6.05-386-90, камедь гуарову за сертифікатом фірми – виробника.
В якості об’єктів дослідження також використовували суміші для морозива , а також заморожені десерти.
Сировина, що використовується при виробництві морозива, - молоко та інші молочні рідкі й сухі продукти, вершкове масло, цукор-пісок, плодово-овочева сировина, лимонна кислота, вода питна, функціональні та смако-ароматичні добавки - відповідають за якістю вимогам діючої нормативної документації.
2.2.2 Методи досліджень
Відбір проб заморожених десертів проводять для кожної однорідної партії. Від партії беруть середню пробу у кількості 0,1-0,2% від загальної кількості одиниць фасування. У якості середнього зразка відбирають 2-3 одиниці фасованого морозива в оригінальній упаковці; кожну одиницю фасованого морозива досліджують окремо. Від партії тортів з морозива у якості середнього зразка відбирають один торт. Проби суміші морозива перед її фризеруванням у кількості 200г з кожної ванни.
Збитість висловлюють у відсотках приросту обсягу заморожених десертів проти первісного обсягу суміші.
Визначають збитість за формулою:
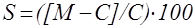 , (2.1)
де  -
збитість, %;
 - обсяг
суміші до її фризерування, л;
 - обсяг
морозива, отриманого з даного обсягу суміші, л.
Опір таненню характеризували тривалістю часу, необхідного для накопичування 10 мл суміші, отриманої при термостатування морозива при t=25°С.
В’язкість сумішей для заморожених десертів визначали за допомогою віскозиметру постійних напружень ВПН - 0.2Н. В основу роботи віскозиметру покладена властивість двухфазного асинхронного двигуна з повним ротором, типу АДП - 362, (в діапазоні швидкостей 20 - 40 об/хв) лінійну залежність крутного моменту, що характеризується від прикладеного до обмотки управління двигуна електричної напруги. Величина напруги зрушення визначається крутячим моментом електродвигуна та геометричними розмірами вимірювальних поверхонь.
В’язкість систем, що досліджуються, розраховується за формулою:
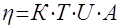 , (2.2)
де  -
в’язкість; Па×с;
K - постійна вимірювального вузла, Па/В;
T - період обертання, с;
U - напруга управління, В;
А - коефіцієнт форми вимірювального вузла;
Для вимірювання температур морозива користувалися хромель-капелевими термопарами з ціною ділення не більше 0,2°С. Температуру морозива вимірювали у 2-3 місцях упаковки ( центр, середина, край) та обчислювали середнє значення.
При проведенні лабораторних та виробничих відпрацювань визначали технологічні параметри рецептури і технологічного процесу виробництва морозива за звичайними методиками [16].
Оцінка похибки експериментальних даних й величин, що вимірюються здійснювалася згідно відповідних методик. При порівнянні результатів експериментів враховували стандартні помилки дослідів (коефіцієнти варіації). При цьому проводили не менше п’яти паралельних дослідів, з яких знаходили середнє арифметичне (Y) за формулою:
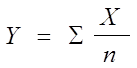 , (2.3)
де Х - сума значень кожного окремого визначення;
n - число визначень.
При обробці експериментальних даних, побудови діаграм, графиків, таблиць користувались пакетом прикладних програм Microsoft Office-2003: Microsoft Word, Microsoft Excel.
2.3 ОБГРУНТУВАННЯ ТА РОЗРОБКА ТЕХНОЛОГІЧНОГО ПРОЦЕСУ ВИРОБНИЦТВА ЗАМОРОЖЕНИХ ДЕСЕРТІВ З ВИКОРИСТАННЯМ СТАБІЛІЗАЦІЙНОЇ СИСТЕМИ
2.3.1 Обґрунтування технологічних параметрів виробництва заморожених десертів
При технологічних відпрацюваннях в якості досліджуваного об’єкту використовували суміші для виробництва м’якого та загартованого морозива, технологія яких передбачає введення стабілізаційної системи, яка містить наступні складові: метилцелюлозу, натрій карбоксиметилцелюлозу, гуарову камедь у співвідношеннях 4,5:3,5:2,0. Доцільність використання саме цих речовин обумовлена їх функціональними властивостями, необхідними для технологічного процесу виробництва на молочній основі. Це такі, як піноутворююч (МЦ), емульгувачі (NаКМЦ, гуарова камедь), загущувачі (гуарова камедь) та стабілізуюча дія (всі вище представлені).
Вважаємо, що використання нової стабілізуючої системи потребує вивчення та обґрунтування деяких технологічних параметрів виробництва морозива, а саме тиску гомогенізації суміші, в’язкості суміші, збитості, опору таненню, температури та часу загартовування тощо.
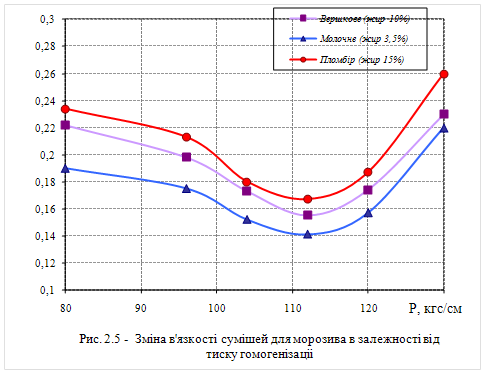
На першому етапі визначено вплив тиску гомогенізації на в’язкість суміші для морозива з наступним вмістом стабілізатора: 0,6 % для молочного, 0,5 % для вершкового морозива, 0,4 % для пломбіру. Важливість цього дослідження обумовлена тим, що в’язкість суміші безпосередньо впливає на насичення суміші повітрям, її стійкість, на кількість вимороженої вологи та ін. На основі отриманих даних було складено певну залежність (рис.2.5).
Аналізуючи експериментальні дані, можна побачити, що в інтервалі тиску гомогенізації, що досліджується, в’язкість суміші змінюється наступним чином: в інтервалі від 80 до 110 кгс/см2 спостерігається зменшення в’язкості, що пояснюється зменшенням діаметрів жирової фази суміші, яке сприяє підвищенню рухливості водної фази суміші, більш вільному переміщенню їх в системі. З підвищенням тиску гомогенізації ( 112-140 кгс/см2) в’язкість суміші підвищується. Природа цього явища обумовлена хімічною природою жиру, кульки якого при поступовому зменшенні досягають певних розмірів та починають утворювати агломерати. Треба сказати, що характер протікання змін однаковий як для молочної, так і для вершкової та пломбірної суміші. Різниця полягає лише в розташуванні графіків, яке залежить знову ж таки від вмісту жиру, який безпосередньо впливає на консистенцію суміші.

|
|
*молочна суміш – 124...130 кгс/см2;
*вершкова суміш – 122...128 кгс/см2;
*пломбірна суміш – 118...125 кгс/см2.
Саме ці значення тиску були використані нами в подальших дослідженнях.
Але в’язкість – це фізико-хімічний показник, який характеризує властивості суміші для морозива. Основними фізико-хімічними показниками, які дозволяють визначити якість самого морозива, є збитість та опір таненню.
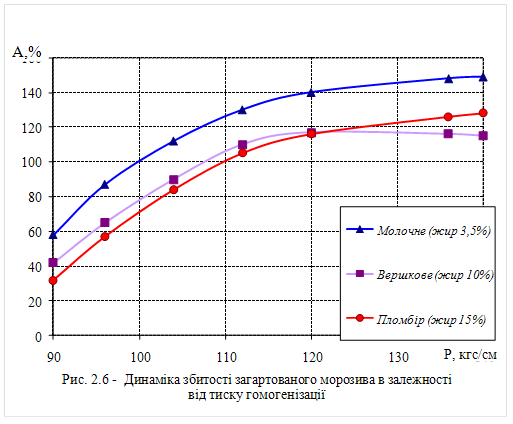
На рисунках 2.5, 2.6 наведені результати експериментальних даних цих показників в залежності від тиску гомогенізації. Встановлено, що в інтервалі тиску гомогенізації, рекомендованому нами для обробки молочної, вершкової та пломбірної сумішей, збитість готового виробу складає: 115…125 % для вершкового морозива та пломбіру, 145…150 % для молочного морозива.
Такі відмінності пояснюються щільністю суміші, тобто природою її складових компонентів, здатністю їх чинити опір насиченню суміші повітрям, наявністю серед їх властивостей тих, які сприяють утриманню повітряних пухирців. Найбільше значення щільності зі складових морозива має жир, тому з підвищенням його масової частки збитість погіршується. При збільшенні тиску гомогенізації, наприклад, вершкової суміші спостерігається зменшення збитості, що пояснюється утворенням жирових агломератів (дивись вище).
|
Аналізуючи отримані дані, не важко побачити, що при збільшенні тиску гомогенізації опір таненню підвищується. Це пояснюється зменшенням дисперсності жирових кульок, завдяки чому відбувається більш рівномірне їх розповсюдження та утворення стійкої системи. Крім того, опір таненню підвищується з підвищенням масової частки жиру в морозиві, що пояснюється наступним чином. З усіх компонентів суміші найменшу температуру перетворення на рідину має вода, тобто вона є лімітуючою в цьому процесі. Жирові кульки за рахунок більш високої температури плавлення, створюють механічний опір для витікання води, яка утворилася з льоду при підвищенні температури.
Таким чином, використання нової стабілізаційної системи потребує гомогенізації суміші при значеннях: 124...130 кгс/см2 - для молочної, 122...128 кгс/см2 - для вершкової та 118...125 кгс/см2 - для пломбірної суміші, що дозволить отримати морозиво з високими показниками збитості та опору таненню.
Однак, як відомо, технологія загартованого морозива передбачає заморожування його при температурі – 30 ± 2 °С. З метою обґрунтування часу загартовування нами була визначена динаміка зміни температур морозива при загартовуванні (рис. 2.8).
Виявлено, що на початкових стадіях загартовування температура не змінюється, що пояснюється специфічністю складових морозива. Так, наприклад, жир має кріопротекторні властивості, тобто перешкоджає зменшенню температури в суміші і для їх подолання необхідний деякий час. Тому суміш пломбірного морозива потребує більш тривалого впливу низьких температур для отримання в глибині морозива необхідної температури, ніж вершкового та молочного.
З огляду на експериментальні дані, нами визначено, що через 60 хв - для молочного морозива, 70 хв. - для вершкового морозива та 80 хв. - для пломбіру температура морозива складає -25...-20 °С. Це є достатнім для загартовування. Отримані дані досліджень дозволяють стверджувати, що загартовування морозива треба здійснювати протягом 60-80 хв, після чого воно може бути направлено в камеру для зберігання.

Як вказувалось вище, нова стабілізаційна система може бути використана як в технології загартованого , так і м’якого морозива.
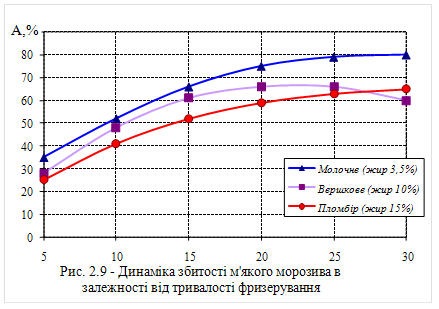
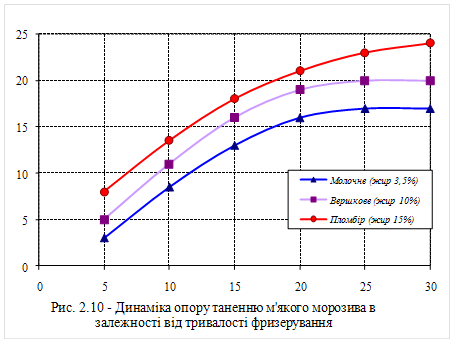
На рисунках 2.9 та 2.10 наведені результати досліджень збитості та опору таненню м’якого морозива в залежності від тривалості фризерування.
 |
Так, при фризеруванні морозива протягом 20-25 хв збитість зростає в 2,8 - 3 рази і складає: для молочного морозива - 75-80%, для вершкового морозива - 65-70%, для пломбіру - 60-65% . Слід відзначити, що підвищення часу фризерування більше 20 хвилин не призводить до підвищення збитості.
Опір таненню, перш за все, має дуже важливе значення для зберігання гарних органолептичних показників м’якого морозива, тому що воно має високу температуру при виході з фризеру. При дослідженні опору таненню отримані такі дані: для молочного морозива – 16...17 хв., для вершкового морозива – 18...20 хв., для пломбіру – 21...23 хв. Природа цього явища така ж, як і у загартованого морозива.
Таким чином, фризерування суміші протягом 20 – 25 хв дозволяє
отримати морозиво, яке характеризується високими показниками збитості та опору
таненню.
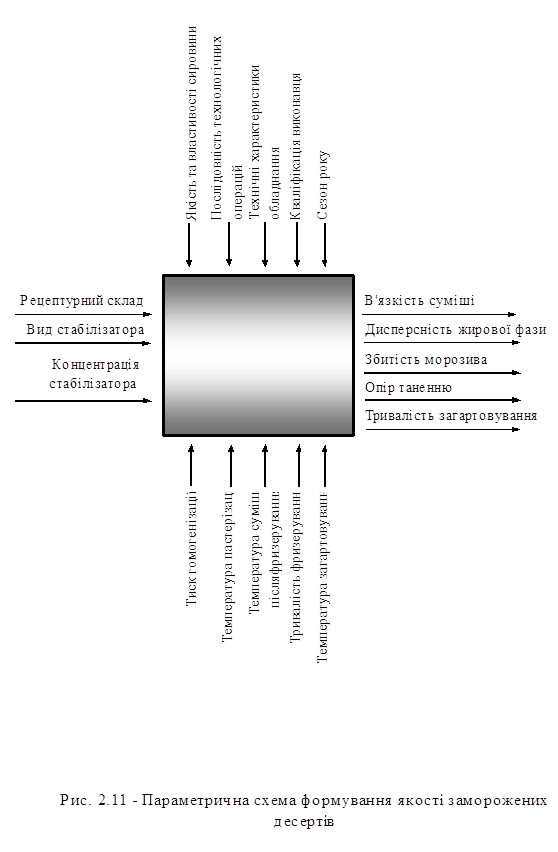
На підставі експериментальних даних було складено параметричну схему виробництва морозива (рис. 2.11). З неї можна побачити, що крім зазначених параметрів, які впливають на якість морозива до них слід віднести ще й такі, як технічні характеристики обладнання, якість та вид сировини, професіоналізм виконавця та ін.
Проведені дослідження дозволили з’ясувати та обґрунтувати деякі технологічні параметри виробництва морозива з використанням нової стабілізаційної системи. Визначені показники покладені в основу технологічної схеми виробництва та рецептурного складу морозива.
2.3.2 Розробка нормативної документації на загартоване морозиво
Проведенні дослідження дозволили розробити рецептуру та обґрунтувати деякі технологічні параметри технологічного процесу виробництва морозива.
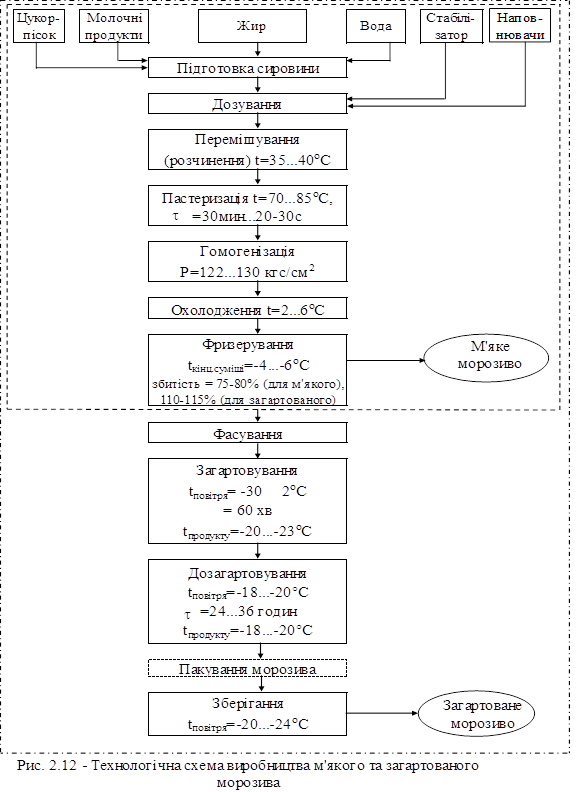
Технологічну схема виробництва м’якого та загартованого морозива з використанням стабілізаційної системи представлено на рис 2.12. З неї можна побачити, що параметри проведення обробки суміші наведено в більш вузьких межах, обґрунтування вибору яких здійснено у попередньому розділі. Розроблені рецептура загартованого морозива “Умка” та м’якого морозива “Льодовий рай” представлені у вигляді технологічних карток .
ВИСНОВКИ ПО РОЗДІЛУ
1. Проведено аналіз та сучасних тенденцій розвитку асортименту загартованого морозива та визначено технологію його виробництва. Складено загальну класифікаційну схему морозива, що виробляється в Україні;
2. Проведено аналіз та встановлено харчову та біологічну цінність заморожених десертів. Визначено спрямованість продукції на споживчому ринку України;
3. Проведено аналіз рецептурного складу та технології виробництва загартованого морозива;
4. Проведено аналіз стабілізаторів у формуванні якості загартованого морозива. Визначено їхню роль у виробництві морозива;
5. Проведено огляд сучасного ринку стабілізаторів та їх використання у технологічному процесі виробництва морозива;
6. Обґрунтовано та розроблено технологічний процес виробництва загартованого морозива з використанням стабілізаційної системи;
7. Проведено обґрунтування технологічних параметрів виробництва заморожених десертів;
8. Розроблено нормативну документацію на загартоване морозиво
3. ТЕХНОЛОГІЧНЕ ПРОЕКТУВАННЯ
3.1 – ПРОДУКТОВИЙ РОЗРАХУНОК
При виконанні продуктового розрахунку керуємось наказом № 387 від 29.12.84 .
Проводимо розрахунок рецептури морозива молочного з масовою часткою жиру – 3,5 %, СЗМЗ – 10 %, цукру – 16 %
Розрахунок проводимо на 1000 кг суміші морозива. Для виробництва використовуємо молоко незбиране з масовою часткою жиру 3,2 %, СЗМЗ 8 % та в кількості 684 кг. Масло коров'яче несолоне з масовою часткою жиру 82,5 %, молоко нежирне згущене з цукром (СЗМЗ 26 %, цукор буряковий 44 %), цукор буряковий, агар 0,3 %.
1. Знаходимо кількість жиру, що вноситься з молоком 3,2 % в кількості 684 кг:
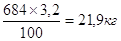
2. Визначаємо кількість внесеного жиру з маслом:
Кількість жиру на 1000 кг суміші 35 кг.
35 – 21,9 = 13,1 кг.
3. Визначаємо кількість масла:
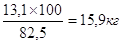
4. Визначаємо кількість СЗМЗ, що внесемо з молоком:
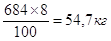
5. Знаходимо кількість СЗМЗ у згущеному молоці:
Кількість СЗМЗ на 1000 кг суміші 100 кг.
100 – 54,7 = 45,3 кг.
6. Визначаємо кількість згущеного молока:
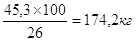
7. Знайдемо кількість цукру, що внесемо із згущеним молоком: