Технологія приготування батону пшеничного
Під час порційного способу приготування тіста на великій густій опарі тісто й опару замішують у тістомісильній машині, тобто технологія подібна до приготування традиційної опари.
Для забезпечення інтенсивної обробки тіста застосовують або двошвидкісні тістомісильні машини, або термін замішування тіста подовжують до 15-20 хв. залежно від сорту борошна. Внаслідок глибокого зброджування в опарі більшої частини всього борошна та інтенсивної обробки тіста при подовженому замішуванні скорочується термін дозрівання тіста. Порційний спосіб приготування великої густої опари і тіста створює умови для легкого переходу з виробництва одного сорту борошна на інший.
Застосування опарного способу приготування тіста дає можливість впливати на якість тіста, регулюючи вміст борошна в опарі, її вологість, температуру, термін дозрівання. Цей спосіб незамінний у разі перероблення борошна із пророслого зерна, зерна, ушкодженого клопом-черепашкою, інших видів борошна з підвищеною автолітичною активністю, коли необхідно знизити активність ферментів за допомогою підвищення кислотності напівфабрикатів і хліба.
Поділ тіста на шматки та округлення
Поділ тіста на шматки забезпечує одержання тістових заготовок з масою, яка з урахуванням витрат на наступних етапах технологічного процесу дозволить одержати готові вироби заданої маси. Поділ тіста здійснюють механічним способом на тісто подільних машинах або вручну.
У середньому маса тістової заготовки має бути на 10-12% більше за масу охолодженого виробу. Зменшення маси тіста під час випікання коливається в межах 6-9% від маси заготовки. Зменшення маси випеченого хліба при остиганні та зберіганні складає 3-4% від маси гарячого хліба.
При ручному поділі тіста його спочатку формують у довгий циліндричний джгут, товщина якого залежить від маси готових виробів. Від нього відрізають шматки однакової довжини і за допомогою вагів забезпечують потрібну масу кожного шматка.
Формування та вистоювання
Метою операції формування тістових заготовок є надання їм форми, передбаченої нормативною документацією для даного виробу. Способі надання заготовці певної форми залежить від виду виробу.
Формування заготовок для батонів продовгуватої форми з пшеничного сортового борошна здійснюється тістоокруглювачами.
Остаточне вистоювання проводиться для відновлення частково зруйнованої при формуванні структури тіста, інтенсивне бродіння з метою максимального розпушення тістової заготовки, збільшення її в об’ємі.
Оптимальна температура повітря для вистоювання є 35-40°С і відносна вологість – 75-85%. Підвищена температура прискорює процес бродіння у тістових заготовках, а підвищена вологість запобігає утворенню на їх поверхні підсохлої плівки. У разі утворення на поверхні заготовки такої плівки при подальшому бродінні тіста в перші хвилини випічки внаслідок збільшення її об’єму на поверхні хліба виникають тріщини і підриви.
Тривалість вистоювання тістових заготовок становить від 20 до 120 хвилин залежно від виду виробу, його маси, рецептури, умов вистоювання, якості борошна тощо.
Готовність тістових заготовок у процесі вистоювання визначають органолептично за їх об’ємом, формою, структурно-механічними властивостями. Об’єм тістових заготовок під кінець вистоювання збільшується на 50-70% від початкового, їх поверхня стає гладкою. Легкими натискуваннями пальцями на поверхню при нормальному вистоюванні сліди вирівнюються повільно, при недостатньому – швидко, при надмірному – не зникають.
Випікання хлібобулочних виробів
Випікання є заключним етапом виготовлення хлібобулочних виробів, під час якого тістова заготовка перетворюється у виріб, придатний для споживання. Випікання тістових заготовок проводиться у хлібопекарських печах різної конструкції.
Тістова заготовка прогрівається не одночасно по всій масі, а поступово від поверхневого шару до центра. В міру прогрівання безперервно змінюється температура різних шарів тіста, тому процеси, що обумовлюють перетворення тіста в хліб, відбуваються пошарово, – спочатку в зовнішніх, потім у внутрішніх шарах тістової заготовки.
Швидкість прогрівання тістової заготовки залежить від температури пекарної камери, відносної вологості її пароповітряного середовища, маси і вологості тістових заготовок, їх форми, розпущеності. Заготовки, що мають більш плоску чи овальну форму, прогріваються швидше, ніж ті, в яких форма кругла, куляста. Тістова заготовка з вищою вологістю прогрівається швидше, ніж з низькою. Це пов'язано з тим, що при вищій вологості вища теплопровідність тіста.
Добре розпушене тісто з рівномірною тонкостінною пористістю прогрівається швидше, ніж слабо розпушене внаслідок швидкого переміщення тепла до центра м’якушки. Внаслідок процесів, що відбуваються під час прогрівання тістової заготовки, утворюється забарвлена скоринка і розпушена м’якушка хліба, хліб набуває притаманного йому аромату.
Зволоження пекарняної камери запобігає швидкому утворенню скоринки. Тому технологічним режимом випікання передбачається перебування тістової заготовки у зоні зволоження протягом перших 3-5 хвилин випікання.
Визначення готовності батонів
При недостатній тривалості випікання хліба м'якушка не остаточно сформована, липка; при надмірній тривалості – м'якушка жорстка, скоринка хліба потовщена, збільшуються витрати сухих речовин на випікання. Тому визначення готовності хліба має велике практичне значення.
В основному готовність виробів визначають органолептично за кольором скоринки, структурно-механічними властивостями м'якушки, її еластичністю, сухістю на дотик. За станом м'якушки про готовність хліба можна судити лише після його охолодження. Застосовують й інші менш суттєві методи: орієнтовна оцінка ваги гарячого хліба на руці, по налипанню на дерев'яну шпильку після занурення в хліб тощо. Але органолептичні методи не є об'єктивними. Більш придатним для оперативного контролю (об’єктивним) вважається метод визначення температури центральної частини м'якушки гарячого хліба. Для більшості видів виробів вона знаходиться в межах 95-97°С. Температура в центрі м'якушки здобних виробів може бути більшою і досягати 100°С унаслідок великої кількості цукру, розчини якого мають температуру кипіння вищу, ніж температура води.
Технологія приготування батонів із пшеничного борошна
Таблиця 2.1 – Рецептура батонів на 100 кг борошна (у кг)
|
Сировина |
Прості |
Нарізні |
||
|
ІІ сорт |
І сорт |
І сорт |
Вищий сорт |
|
| Борошно пшеничне ІІ сорту | 100 | – | – | – |
| Борошно пшеничне І сорту | – | 100 | 100 | – |
| Борошно пшеничне вищого сорту | – | – | – | 100 |
| Дріжджі пресовані | 0,5 | 0,7 | 1,0 | 1,0 |
| Сіль | 1,3 | 1,3 | 1,5 | 1,5 |
| Цукор | – | – | 5 | 6 |
| Маргарин | – | – | 3,5 | 3,5 |
| Олія рослинна | 0,15 | 0,15 | 0,15 | 0,15 |
Приготування батонів із пшеничного борошна І та ІІ сортів
Тісто готується опарним способом. Для борошна І сорту можна використовувати пресовані або рідкі дріжджі, для борошна ІІ сорту – рідкі дріжджі у суміші із пресованими.
На розробку витрачається до 2% борошна.
Таблиця 2.2 – Рецептура на 100 кг борошна (у кг) і режим приготування тіста на пресованих дріжджах
|
Рецептура та режим |
Опара |
Тісто |
| Борошно | 45-60 | 53-38 |
| Вода | 30-40 | по розрахунку |
| Дріжджі пресовані для І сорту | 0,7 | – |
| ІІ сорту | 0,5 | – |
| Сіль | – | 1,3 |
| Початкова температура (у °С) | 28-30 | 29-31 |
|
Тривалість бродіння (у годинах) для І сорту для ІІ сорту |
4.00-4.30 4.00-4.30 |
1.15-1.45 1.15-1.30 |
|
Кінцева кислотність (у °Н) для І сорту для ІІ сорту |
3-4,5 4-5 |
3-3,5 3,5-4,5 |
Для покращення кольору коринки батонів, особливо при низькій газоутворюючій здатності борошна, і попередження утворення крупних пор та порожнин у виробах з борошна із міцної клейковиною рекомендується вносити до тіста заварку, котра готується із 6% загальної кількості борошна. Борошно заварюєтся трьохкратною кількістю окропу. Початкова температура заварки не нижче 65°С, кінцева – не вище 35°С. Заварка повинна бути використана протягом 2-2,5 годин, щоб запобігти її закисання. Кількість води, що використовується для приготування заварки, відраховується від кількості, яка вказана у рецептурі.
Обминання тіста – після 40-60 хвилин бродіння. Для слабкго борошна робити обминання не рекомендується. При сильному борошні І сорту можна робити два обминання. Рекомендується 5 хвилин попереднього вистоювання. Кінцеве вистоювання для І сорту 30-50 хвилин, для ІІ сорту – 2540 хвилин. тривалість випікання при 230-250°С батону вагою 500 г для І сорту – 18-21 хвилин, для ІІ сорту – 19-23 хвилин при вазі 200 г 15-17 хвилин.
Приготування батонів
Таблиця 2.3 – Фізико-хімічні показники якості батонів
|
Виріб |
Сорт пшеничного борошна |
Вага, у г |
Вологість, у % |
Кислотність, у °Н |
Пористість, У % |
| Батон простий | І | 200 і 500 | 43 | 3 | 65 |
| ІІ | 200 | 43 | 3,5 | 63 | |
| ІІ | 500 | 44 | 3,5 | 63 | |
| Батон нарізний | вищий | 500 | 42 | 2,5 | 73 |
| І | 400 | 43 | 3 | 68 |
Форма батонів простих та нарізних продовгувата із заокругленими, тупими або гострими кінцями; на поверхні роблять 4-5 неглибоких косих надрізів.
Колі коринки для всіх батонів рівномірний від світло-золотистого до світло-коричневого. Батони із борошна ІІ сорту можуть мати більш темне забарвлення коринки.
Допустиме відхилення у вазі для 10 шт. виробів – 2,5%, а для однієї штуки – 3%.
Таблиця 2.4 – Розміри батонів
|
Виріб |
Вага, у г |
Довжина, у см |
Ширина, у см |
| Батон простий з борошна ІІ сорту | 500 | 25-30 | 10-12 |
| з борошна І сорту | 500 | 27-32 | 10-11 |
| Батон нарізний | 400 | 29-31 | 10-12 |
Зберігання хлібобулочних виробів
Хлібобулочні вироби після випікання поступають до місця укладання їх у тару: лотки з решітчастим дном або чотири бортові ящики з суцільним дном. Батони вкладаються в один ряд на нижню скоринку або ребро з нахилом до бокової скоринки. Також для пакування та транспортування використовуються пластикові ящики, у них всі вироби вкладаються в один ряд.
Контейнери з виробами до відправлення в торгівельну мережу зберігаються у відділені для їх остигання, де здійснюється сортування виготовленої продукції, органолептична оцінка, контроль маси і облік, після чого передаються у хлібосховище.
Перед відправленням до торгівельної мережі кожна партія виробів проглядається бракером на відповідність вимогам нормативної документації за органолептичними показниками і масою.
Термін реалізації у торгівельній мережі булочних виробів масою більше 200 г із сортового пшеничного борошна – 24 години.
2.3 Устаткування підприємств громадського харчування
Просіювач ПМ-900М
Призначений для відокремлення борошна вологістю не більше 15% від сторонніх предметів, а також розпушування і аерації. Відокремлення феромагнітних домішок відбувається за допомогою магнітних уловлювачів.
Просіювач має відкидний прийомний бункер для забезпечення можливості легкого доступу для очищення і заміни сита.
Забезпечує загрузку просіяного борошна у технологічні ємності висотою до 92 см, в тому числі у 330-літрові підкатні діжки тістомісильних машин А2-ХТ3Б і А2-ХТМ. Обладнаний пристроєм для підйому мішків з борошном і загрузкою борошна з мішків у пройомний бункер.
Технічні характеристики
Продуктивність – 2500-3500 кг/год. Габаритні розміри: 1100х630х1500 мм.
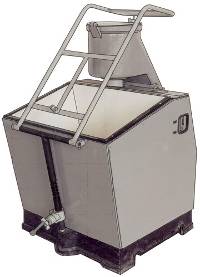
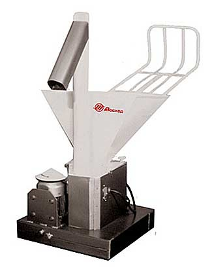
Рис. 2.5 – Просіювачі МПМ-800 та ПМ-900М
Техніка безпеки
Перед експлуатацією перевірити наявність діелектричного килима і заземлення. Забороняється піднімати захисну решітку на бункері під час роботи просіювача. Забороняється під час роботи просіювача лізти руками чи іншими предметами у бункер.
Перед увімкненням просіювача, перевірити закріплення тари під муку чи іншу сировину. Неможна лишати без нагляду просіювач в робочому стані, а також вмикати чи вимикати просіювач вологими руками.
Після закінчення роботи, просіювач звільняють від великих часток, що потрапили до сировини, миють і протирають.
Тістомісильні машини SIGMA серії VE (Італія)
Тістомісильні машини призначені у першу чергу для роботи з хлібним тістом, вони також використовуються для замішування всіх видів дріжджового і кондитерського тіста (за виключенням тіста з вмістом вологи не менше 40%).
Тістоміси обладнані двома двигунами – основний двигун обертання спіралі і двигун обертання діжі у обох напрямках. Надійний механічний привід забезпечує підйом і опускання місильної головки, потужний електромагніт фіксує діжу по співвідношенню до тістомісу.
Перший таймер контролює час замішування на першій швидкості зі зворотнім напрямом руху спіралі (для кращого перемішування інгредієнтів).
Другий таймер контролює час замішування на першій швидкості зі звичайним рухом спіралі. Третій таймер установлює час замішування на другій швидкості.
Тістоміс Tauro 40 2V 400 (італія)
 Тістоміс
призначений
для роботи з
хлібним тістом,
а також для
замісу всіх
видів дріжджового
і кондитерського
тіста (за виключенням
тіста з вмістом
вологи менше
40%).
Машина тістомісильна має стаціонарну діжу, яка обертається 60л/35кг тіста. Діжа виготовлена з нержавіючої сталі. Машина має 2 швидкості, 80-130 об/хв., потужність 1,5 кВт, (380V/50/3), габарити 530х780х760 – 96 кг.
Розстійна шафа ШРТ-10/1
Шафа розстійна теплова ШРТ-10/1 призначена для розстоювання дрібно штучних хлібобулочних і кондитерських виробів на підприємствах громадського харчування.
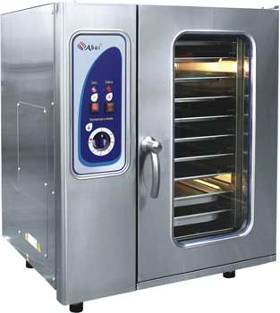
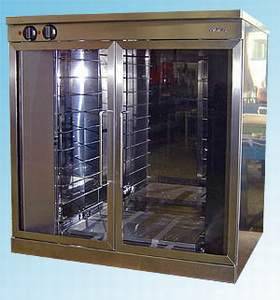
Рис. 2.3 –ШРТ-10/1 та LEV 140XV
Має 10 рівнів температури від +20єС до +85єС. рівномірний розподіл тепла у камері відбувається за рахунок використання конвекції.
Паро-зволоження досягається випаровуванням вологи з ванночки під дією температури.
Скляні дверцята і підсвічування камери дозволяють легко контролювати процес приготування.
Розстійні шафи використовуються на підприємствах громадського харчування у складі технологічної лінії з пароконвектоматами або конвекційними шафами.
Технічні характеристики:
Кількість тенів: 4 шт.
Об’єм води, яка заливається у ванну: 5 л.
Розмір листів: 530х325 мм.
Конвекційні печі
Універсальні розбірні ротаційні конвекційні печі призначені для високоякісної випічки:
Хлібобулочних виробів
Хлібу фірмового і подового з пшеничного і ржаного борошна
Печі без перенастроювання повітряних потоків у пекарській камері забезпечують випічку високоякісної продукції широкого асортименту хлібобулочних виробів: відмінне пропікання, високий підйом, рівномірно пропечену поверхню, ідеальний глянець.
Печі мають розбірну конструкцію, що дозволяє заносити їх у виробничі приміщення через будь-які стандартні дверні пройми. Облицювання, дверцята печі, стінки, стеля, підлога, поріг пекарської камери виготовлені із нержавіючої сталі.
Система керування печами побудована на базі мікропроцесорного контролера з використанням пускорегулюючої апаратури вітчизняного та імпортного виробництва, забезпечуючи мінімальне технічне обслуговування, високу надійність у експлуатації, максимальний набір функцій керування піччю:
Введення, редагування, зберігання і відтворювання у автоматичному режимі до 10-крокових програм випічки з можливістю задання технологічних параметрів на кожному кроці.
Корегування програм під час випічки
Можливість задати прямого або зворотного відліку часу випічки
Відображення текстової інформації про режими роботи, аварійні ситуації і маніпуляції
Піч має можливість переходу з газу на електрику шляхом заміни теплообмінника на теновий блок і навпаки.
Верхній привід обертання стелажного візка, низький поріг пекарської камери, короткий пандус, верхній вузол фіксації візка дозволяють запобігти витрясання тістових заготовок при закочуванні стелажного візка, виключають його зміщення під час випічки.
Ефективна схема циркуляції повітря з центробіжним вентилятором створює у пекарській камері однорідний повітряний потік оптимальної швидкості, що дозволяє отримувати рівномірно пропечені вироби.
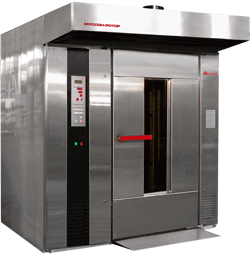
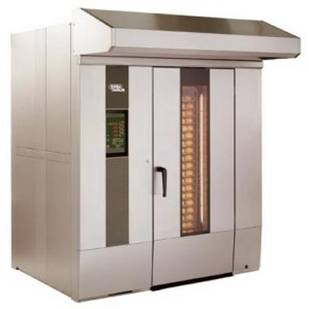
Рис. 2.4 –99МР-041 та 99МР-02
Технічні характеристики:
Використовуються стелажні візки марки ТС-2. загальна площа випічки 9,7 м2. розміри протвеня не більше 60х90 см. Діапазон встановлення температури у пекарській камері 100-300°С. час розігріву до 250°С – не більше 20 хвилин. Габаритні розміри: 209х202=247 см, вага 1700 кг.
Техніка безпеки
Обов’язкова наявність діелектричного килима і заземлення. Забороняється вмикати і вимикати пекарські шафи вологими руками. Обов’язково дотримуватись температурного режиму випічки кондитерських виробів. Забороняється залишати піч без нагляду в робочому стані. Після закінчення роботи, пекарські шафи протирають вологими ганчірками, а кондитерські листи зачищають і миють.
2.4 Облік і калькуляція
Розрахунок ціни реалізації кожного виробу здійснюється в калькуляційній картці. Калькуляція складається:
а) на 100 порцій, якщо в рецептурі норми закладки дані поштучно;
б) на 10 кг, якщо в рецептурі норми закладки дані на 1 кг.
Калькуляційна картка підписується завідувачем виробництва (шеф-кухарем, бригадиром), бухгалтером-калькулятором і затверджується директором підприємства.
Ціна реалізації окремого виробу визначається в такий спосіб:
У калькуляційну картку заносяться: перелік сировини і продуктів, відповідно до Збірника рецептур, необхідних для виготовлення даного кондитерського виробу і кількість сировини і продуктів у кг по нормах на 100 шт. чи на 10 кг, а також облікова продажна ціна за 1 кг кожного компонента.
Кількість кожного виду сировини множать на його облікову ціну, результат підсумовують і одержують вартість сировинного набору на 100 шт. чи 10 кг. Ця вартість вказується в рядку «Загальна вартість продуктів» у графі «Сума».
Визначена в такому порядку ціна реалізації виробу зберігається до зміни компонентів у сировинному наборі ціни на той чи інший вид сировини і продуктів. У випадку таких змін, визначається нова ціна реалізації. Її розрахунок заноситься в наступну вільну графу калькуляційної картки з вказівкою в заголовку цієї графи дати зміни. Знову встановлена ціна страви затверджується у вищевказаному порядку.
Калькуляційні картки реєструють у спеціальному реєстрі, вказуючи їхній порядковий номер, дату відкриття, найменування кондитерського виробу і його номер по Збірнику рецептур.
При калькулюванні ціни реалізації готової продукції підприємства громадського харчування має значення, по яких облікових цінах (покупних чи продажних) враховується сировина.
ІІІ. Охорона праці
Інструктаж з техніки безпеки
Для забезпечення безпечної роботи на підприємствах харчового виробництва встановлені правила з техніки безпеки. Навчання з техніки безпеки всіх працюючих проводять у вигляді інструктажу: ввідного під час вступу на підприємство, щоденного і періодичного.
Окрім цього, на підприємствах харчової промисловості проводять курсові навчання техніки безпеки.
Робочий інструктаж проводять безпосередньо на робочому місці. Він включає: ознайомлення з вимогами правильної організації робочого місця, технологічним процесом, обслуговуванням обладнанням і їх безпечними зонами, правилами їхнього користування.
Щоденний інструктаж проводять перед початком роботи. Його ціль – звернути увагу робітників або нагадати їм про способи безпечного виконання роботи.
Про проведення всіх видів інструктажу, за виключенням щоденного, всі особи, які проводили інструктаж, роблять за своїм підписом відмітку у спеціально заведеному для цього журналі. Сторінки журналу інструктажу повинні бути пронумеровані і скріплені печаткою підприємства. Зберігається він у завідуючого цехом або у начальника виробничої ділянки.
Санітарні вимоги до обладнання та інвентарю
По завершенню роботи все технологічне обладнання зачищають і звільняють від залишків сировини і напівфабрикатів, а деякі види обладнання (котли, ємності тощо) і інвентар миють гарячою водою бажано з додаванням 0,5%-ної питної соди або 1%-ним розчином хлорного вапна, або їдким розчином хлораміну з послідуючим ополіскуванням гарячою.
Обладнання, яке використовують для приготування їжі, повинне мати всередині гладку поверхню. Металевий посуд для зберігання не повинен мати швів, його виготовляють з алюмінію або нержавіючої сталі.
Наприкінці зміни обладнання і столи очищають гарячою водою (температура 60єС) з додаванням 0,5%-ої питної соди, а потім ополіскують гарячою водою.
Основні вимоги техніки безпеки до виробничих приміщень
Для забезпечення безпечної праці на підприємствах харчової промисловості встановлені правила з техніки безпеки.
У виробничих приміщеннях повинні бути створені умови для безпечної і нормальної праці. Вони повинні добре вентилюватись.
Температура приміщення у саму теплу пору року не повинна перевищувати 28 єС, а відносна вологість повітря у будь-яку пору року – не вище 75%.
На кожного працівника повинно приходитись не менше 15 м3 виробничого приміщення, а площа приміщення – не менше 4,5 м2. При виконанні ручних виробничих операцій за столами висота їх має бути 0,75-0,9 м. На кожного працівника повинно приходитись не менше 0,8 м довжини стола.
Проходи, виходи, сходи не повинні загороджуватись сировиною, напівфабрикатами, готовою продукцією та інвентарем. Проходи до обладнання, місць увімкнення і вимкнення апаратів і машин повинні бути вільними. Скляні ковпаки освітлювальних приладів повинні бути надійно закріпленими, а скляні ковпаки великих розмірів – мати захисні сітки з дроту. Має бути передбачене аварійне освітлення, яке використовується при виході з ладу світильників робочого освітлення.
Виробнича санітарія
Від санітарного утримування підприємства громадського харчування залежить доброякісність їжі і забрудненість її мікроорганізмами.
Територію підприємства прибирають кожного дня, влітку двічі поливають водою, а взимку прибирають від льоду і снігу. Сміття з території вивозять кожного дня, місце під сміттєзбірник обробляється дезінфікуючими речовинами. Прибирання приміщень підприємств громадського харчування роблять кожного дня і тільки вологим чином. Підлогу миють гарячою водою і насухо витирають. В кінці робочого дня поли миють з миючими речовинами. Панелі кожного дня протирають вологою ганчіркою, а один раз на тиждень миють теплою водою з додаванням миючих речовин. Стелю очищують від пилу легенько вологою ганчіркою. Віконні рами і двері миють кожного дня з миючими засобами, а скло, як тільки забрудниться, але не менш одного разу на тиждень.
В промислових цехах встановлюють бочки для харчових відходів зі щільною кришкою. Раковини, умивальники, унітази миють щодня з миючими засобами і дезінфікують 5% розчином хлорного вапна. Складські приміщення прибирають щодня а поли миють з миючими речовинами не менш двох разів на тиждень.
Санітарними правилами являється щомісячне генеральне прибирання і дезінфекція всіх приміщень. Прибирання промислових, складських і торгівельних приміщень, санітарних вузлів виконує різний персонал маркірованим прибиральним інвентарем.
Дезінфекція – це система заходів, спрямованих на зниження збудників інфекційних захворювань у зовнішньому середовищі фізичними та хімічними способами.
На підприємствах громадського харчування дезінфекції проводяться з метою знешкодження мікроорганізмів, які потрапляють в готові вироби і спричиняють їх псування. Регулярно дезінфікують обладнання, інвентар, посуд і тару. Перед дезінфекцією проводять санітарну обробку устаткування.
Дезінфекція проводиться фізичним і хімічним методом. До фізичних методів відноситься гаряча вода (не нижче 750С), окріп, пара гаряче повітря і ультрафіолетове випромінювання. Фізичний метод дезінфекції не шкідливий для харчових продуктів. При хімічному методі дезінфекції застосовують хімічні дезінфікуючі речовини – розчини хлорного вапна і хлораміну.
Дезінсекція – це комплекс заходів, які вживають для знищення комах, що переносять збудників захворювань. Дезінсекція може проводитись механічним, фізичним, хімічним і біологічним методом.
Дератизація – сукупність заходів, спрямованих на боротьбу з гризунами, які псують сировину, готову продукцію і є переносниками інфекційних захворювань. Існують профілактичні методи боротьби з гризунами і такі, що дають змогу ліквідувати їх механічним та хімічним способами.
Особиста гігієна і медичний огляд
Якість кулінарних виробів та їх калорійність безпосередньо залежить від технологічних, гігієнічних та санітарних режимів. Тому знання основ виробничої, санітарної та особистої гігієни потрібні всім без винятку працівникам харчових підприємств.
Для всіх галузей харчової промисловості розроблені санітарні норми, які включають в себе вимоги до обладнання діючих підприємств і які стосуються особистої гігієни працюючих.
Велика увага приділяється контролю за станом здорові людей. Кожен, хто стає до роботи, зобов’язаний пройти медичний огляд, обстеження на наявність збудників гострих кишкових захворювань, туберкульозу, глистів, подати довідку з лікувального закладу про допуск до харчового виробництва.
Працівники харчової промисловості обстежуються періодично, згідно з термінами, встановленими органами санітарно-епідеміологічної служби. Кожен працюючий зобов’язаний суворо виконувати правила особистої гігієни, слідкувати за чистотою тіла, рук, одягу і взуття.
На брудних руках, особливо під нігтями, може знаходитись велика кількість мікроорганізмів, яєць глистів. Тому перед роботою, після кожної перерви, відвідування туалету, необхідно мити і дезінфікувати руки. Короткі підстрижені нігті полегшують утримування рук у чистоті. Систематично перевіряють руки працівників на наявність бактерій кишкової групи.
Санітарний одяг використовується для запобігання забруднення харчових продуктів. Він має повністю прикривати особистий одяг, щільно застібатися і не сковувати рухи працівника. Такий одяг завжди має бути чистим, його треба регулярно прати і дезінфікувати. Виходячи з виробничих приміщень, спецодяг необхідно знімати.
Приготування дезінфікуючих миючих засобів
|
Назва |
Концентрація |
Призначення |
Спосіб приготування |
|
Хлорне вапно |
10% (основний) |
Для обробки контейнерів для харчових відходів | 1 кг хлорного вапна на 10 л води, відстоюють 24 години |
|
5% |
Для обробки унітазів та умивальників | 5 л основного розчину на 10 л води | |
|
2% |
Для дезінфекції обладнання та інвентарю | 2 л основного розчину на 10 л води | |
|
1% (робочий) |
Для обробки приміщень (підлоги, стін, дверей) | 1 л основного розчину на 10 л води | |
|
0,5% |
Для обробки обладнання | 0,5 л основного розчину на 10 л води | |
|
0,2% |
Для дезінфекції столового посуду | 0,2 л основного розчину на 10 л води | |
|
Хлорамін |
0,2% |
Для дезінфекції столового посуду | 20 г (1 столова ложка) на 10 л води |
|
0,5% |
Для дезінфекції приміщень і обладнання | 50 г (2,5 столових ложки) на 10 л води | |
|
Біохлорид |
0,1% |
Для дезінфекції столового посуду | 10 г (1 чайна ложка) на 10 л води |
Перелік використаної літератури
Кондратьєв К. П. Організація виробництва на підприємствах громадського харчування. Учбовий посібник. – Улан-Уде: Вид-во ВСГТУ, 2007.
Олійник О. М. Основи фізіології, санітарії та гігієни харчування. – Львів: Оріяна-Нова , 1998.
Дробот В. І. Технологія хлібопекарського виробництва: Підруч. для учнів проф. – техн. навч. закл. – К.:Техніка, 2006. – 408 с.
Ройтер І. М. Хлібопекарське виробництво: Технологічний довідник, 4-те видання – К.: Техніка, 1968. – 532 с.
Золін В. П. Технологічне обладнання підприємств громадського харчування. – М.: «Академія», 2003.
Потапова І. І. Калькуляція та облік. – М.: «Академія», 2004.
Білоруська Й. С. Основи мікробіології, санітарії і гігієни. – К.: Техніка, 2003.