Технологія виробництва масла бутербродного методом перетворення високожирних вершків
0,1
Дріжджі, КУО в 1,0 г, не більше ніж
100 в сумі
100 в сумі
Плісняві гриби, КУО в 1,0 г, не більше ніж
Патогенні мікроорганізми, зокрема бактерії роду ЗаІтопеІІа, не дозволено в г продукту
25
25
Вміст токсичних елементів у маслі не повинен перевищувати гранично допустимих концентрацій зазначених у таблиці 2.3.8.
Таблиця 2.3.8 Вміст токсичних елементів
|
Назва елемента |
Допустимий рівень, мг/кг, не більше ніж |
Метод контролювання |
|
Свинець Кадмій Миш'як Ртуть Мідь Цинк Залізо |
0,10 0,03 0,10 0,03 0,5 (0,4) 5,0 5,0 (1,5) |
ГОСТ 26932 ГОСТ 26933 ГОСТ 26930 ГОСТ 26927 ГОСТ 26931 ГОСТ 26934 ГОСТ 26928 |
|
Примітка. В дужках зазначено показники масла, яке призначають для тривалого зберігання. |
||
Умови зберігання
Масло в холодильниках, холодильних камерах або спец приміщеннях за відносної вологості не більше 80% і таких температурних режимах:
режим 1 – температура від 0 °С до мінус 5 °С включно;
режим 2 – температура від мінус 6 °С до мінус 11 °С включно;
режим 3 – температура від мінус 12 °С до мінус 18 °С включно.
Строки придатності до споживання масла монолітом у транспортній тарі, наведено в таблиці 2.3.9.
Таблиця 2.3.9 Строки придатності до споживання масла монолітом у транспортній тарі
|
Назва групи масла |
Строки придатності, у місяцях |
||
|
Режим 1 |
Режим 2 |
Режим 3 |
|
|
Масло вершкове екстра і селянське (окрім солоного) |
3 |
9 |
12 |
|
Масло вершкове бутербродне (окрім солоного) |
2 |
2 |
3 |
|
Масло вершкове солоне |
2 |
4 |
6 |
|
Топлене (молочний жир) |
12 |
4 |
3 |
Строки придатності до споживання масла в споживчій тарі, наведені у таблиці 2.3.10.
Таблиця 2.3.10 Строки придатності до споживання масла в споживчій тарі
Група масла та споживча тара |
Строки придатності до споживання, не більше ніж |
||
|
Режим 1 |
Режим 2 |
Режим 3 |
|
|
Масло вершкове екстра і селянське: – герметична тара масою нетто до 50 г.; – герметична тара масою нетто від 50 г.; – негерметична тара |
15 45 35 |
Діб ЗО 75 60 |
60 90 75 |
|
Масло вершкове бутербродне: – герметична тара масою нетто до 50 г.; – герметична тара масою нетто від 50 г.; – негерметична тара |
15 ЗО 15 |
діб 25 45 20 |
55 25 |
|
Топлене масло (молочний жир): – у банках скляних; – у банках металевих; – у полімерній тарі негерметичній; – у полімерній тарі герметичній |
2 12 12 12 |
місяців 3 6 2 3 |
4 3 4 4 |
|
Примітка 1. Строк придатності до споживання масла у пергаменті марки В, згідно з ГОСТ 1341, не більше 15 діб незалежно від режимів зберігання. Примітка 2. Строки придатності до споживання масла у транспортній тарі визначають з дня виготовляння; у споживчій тарі – з дня фасування. Примітка 3. У разі фасування масла, яке вже зберігалося, з моноліту в споживчу тару, дата закінчення строку зберігання розфасованого масла не повинна перевищувати кінцевої дати споживання масла у моноліті. |
|||
Зберігання масла в споживчій тарі за температури не вище ніж 6 °С дозволено не більше 3 діб.
На підприємствах ресторанного господарства та у роздрібній торгівельній мережі масло можуть зберігати за температури не нижче ніж 6 °С та відносної вологості повітря не більше 80%.
Термін його зберігання з моменту надходження за вказаної температури не більше:
для вершкового масла у моноліті – 10 діб;
для топленого масла у транспортній тарі – 15 діб.
Транспортування та зберігання масла разом з рибою, копченостями, фруктами, овочами та іншими харчовими продуктами зі специфічним запахом не дозволено.
3.1 Об’єкт та методи дослідження
Об’єктом дослідження є масло бутербродне, що має масову частку жиру 61,5%.
Методи дослідження готового продукту:
Органолептична оцінка масла згідно ДСТУ 3662–97:
смак;
запах;
консистенція;
колір;
якість пакування і маркування.
Фізико-хімічні показники:
масову частку жиру визначають згідно з ДСТУ 1307238 або ГОСТ 5867;
кислотність титровану та жирової фази масла або рН плазми масла – згідно з ГОСТ 3624;
масову частку кухонної солі – згідно з ГОСТ 3627.
температуру та масу нетто визначають згідно з ГОСТ 3622. Масу нетто масла в транспортній тарі визначають на вагах для статичного зважування звичайного класу точності, згідно з ГОСТ 29329;
масову частку вологи згідно ГОСТ 3626–73.
Мікробіологічні показники:
кількість мезофільних аеробних та факультативно – анаеробних мікроорганізмів, бактерії групи кишкових паличок (колі форми) згідно з ГОСТ 9225, дріжджі і плісняві гриби згідно з ГОСТ 10444.12;
наявність патогенних та умовно патогенних мікроорганізмів контролюють санітарно-епідеміологічні установи за методами, затвердженими у встановленому порядку,:
Масові частки: бета-каротину та аннато контролюють за фактичною закладкою згідно з рецептурою;
вміст вітаміну А визначають за фактичною закладкою згідно з рецептурою або згідно з метометодиками, затвердженими Міністерством охорони здоров'я України у встановленому порядку;
вміст будь-яких жирів, окрім молочного, контролюють згідно з ДСТУ ІЗО 6799 або методикою № 081/12–0086–03;
вміст токсичних елементів визначають за методами згідно з таблицею 4 та ГОСТ 30178; готують проби – згідно з ГОСТ 26929;
вміст мікотоксинів визначають згідно з МВ № 4082 [12]; антибіотиків – згідно з МВ № 3049 [13]; пестицидів – згідно з ГОСТ 23452 та ДСанПіН 8.8.1.2.3.4–000;
вміст радіонуклідів визначають відповідно до чинних методів та методик, затверджених у встановленому порядку.
3.2 Планування дослідження
Відбирання проб масла та підготовка їх до аналізу згідно ГОСТ 26809.
Об’єм вибірки становить 5% одиниць транспортної тари в продукції, точкові проби відбирають щупом. При упакуванні масла в ящики щуп занурюють по діагоналі від торцевої стінки до центра масла при температурі масла нижче 10 °С, щуп нагрівають у воді температурою 38 ±2 °С.
Для складання об’ємної проби масла потрібно від нижньої частини стовпчика масла відібрати ножем точкову пробу близько 50 г. та вміщують в посуд для складання об’ємної проби. Об’ємну пробу вміщують на водяну баню температурою 30±2°С.
У маслі досліджують такі фізико – хімічні показники:
Визначення титрованої кислотності масла згідно ГОСТ 3624–92.
Кислотність масла визначають у градусах Кеттс Шофера °К, під яким розуміють об’єм у 0,1 моль/дм3 розчину КОН, NaOH необхідної для нейтралізації 5 г масла помноженого на 2.
У конічну колбу місткістю 50 см3 відважують 5 г масла, трохи нагрівають на водяній бані або сушильній шафі при температурі 50±5°С для розплавлення масла. Потім додають 20 см3 нейтралізованої суміші спирту з ефіром, 3 краплі розчину фенолфталеїну і титрують розчином КОН або NaOH до отримання слабо рожевого забарвлення, яке не зникає протягом 1 хвилини.
Визначення кислотності плазми масла.
У суху чисту склянку місткістю 250 см3 відважують 150 г. досліджуваного бутербродного масла. Склянку вміщують на водяну баню або сушильну шафу при температурі 50±5°С і витримують до повного розплавлення масла та його розділення на жир і плазму. Потім склянку виймають із бані і обережно зливають шар жиру, а плазму, що залишилася у склянці піпеткою переносять у жиромір, закривають гумовою пробкою і центрифугують 5 хвилин. Після цього жиромір із вмістом ставлять градуйованою частиною у склянку з водою і витримують до моменту застигання молочного жиру. Вільну від жиру плазму виливають у суху чисту склянку і розмішують скляною паличкою. Потім додають 3 краплі фенолфталеїну і титрують розчином КОН або NaOH до отримання слабо рожевого забарвлення, яке не зникає протягом 1 хвилини. Кислотність виражається у °Т.
Визначення масової частки вологи.
У суху алюмінієву склянку кладуть 5–10 г. масла за допомогою металевого тримача. Масу підігрівають до припинення пітніння холодного дзеркала, яке тримають над склянкою.
Масову частку вологи визначають за формулою 3.2.7:
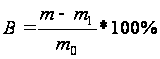 , (3.2.7)

де В-масова частка вологи, %;
m – m1 – масова частка наважки з маслом до і після моменту випаровування, г;
m0 – маса алюмінієвої склянки, г.
Масова частка жиру визначається за формулою 3.2.8:
Ж масла несоленого = 100 – (В + СЗМЗ масла), (3.2.8)
де В-масова частка вологи, %;
СЗМЗ – сухий знежирений молочний залишок масла.
Органолептичні показники:
1. Зовнішній вигляд, колір, консистенцію, якість пакування та маркування перевіряють візуально.
2. Смак і запах – визначається органолептично за температури 12± 2°С.
3.3 Результати дослідження та обговорення
Після проведення фізико-хімічних дослідів та органолептичної оцінки (таблиця 3.3.12) масла бутербродного 61,5% торгової марки «Добряна» м. Суми маємо наступний результат:
Таблиця 3.3.12 Органолептична оцінка молока
|
Назва показника |
Характеристика масла |
|
Смак і запах |
Чистий, добре виражений, вершковий |
|
Консистенція та зовнішній вигляд |
Однорідна, пластична, щільна, поверхня на розрізі блискуча або слабо блискуча з наявністю поодиноких дрібних крапель вологи розміром до 1 мм |
|
Колір |
Від світло-жовтого до жовтого, однорідний за всією масою |
Після визначення фізико-хімічних показників маємо наступний результат:
кислотність – 22° Т;
температура – 4° С;
вміст вологи – 35%;
масова частка жиру – 61,5%;
вага – 200 г.
Масло відповідає всім вимогам ДСТУ 4329–2005 і придатне до вживання.
4. Проектний розділ
4.1 Підбір обладнання
На 2000 кг виробництва масла бутербродного підбираємо лінію П8 – ОЛУ продуктивністю 700 кг/год. Лінія працюватиме протягом 3 годин. Підготовка лінії до роботи, роботи зв’язані з закінченням роботи лінії складають 1,5–2 години. Так лінія працюватиме в одну зміну протягом 5 годин.
Тому при виробництві 2000 кг масла використання лінії П8 – ОЛУ буде доцільним. Лінія комплектується із заводу виробника.
Для перекачування молока насос марки 36 МЦН-10 потужністю 10т/год. Для перекачування 33т молока ми встановлюємо 1 насос. За допомогою насосу молоко подається для зважування на вагах типу СМИ 500–1 шт. Молоко витікає у ванну, яка розміщена під насосом.
Потім за допомогою насосу 36 МЦН 10 молоко подається на охолоджувач типу ОО1 У10–10, на лінії розміщено 2 охолоджувачі. Після охолоджувача молоко потрапляє в резервуар типу В2 ОМГ 10 та Г6 – ОМ6 – 25, яких на лінії стоїть два.
З резервуару молоко подається насосом марки 36 МНЦ 10 на підігрівач типу А1 ОНЛ 10 в кількості 1 шт.
Після підігрівання молоко подається на сепаратор типу Ж5 ОС2 НС 10, потужністю 10000 кг/год. На лінії стоїть 2 сепаратори. Де отримують вершки 30 – 40% жирності та молоко нежирне з масовою часткою жиру 0,05%.
Молоко знежирене переходить на подальшу переробку, а вершки температурою 10–12°С подаються в приймальний бак Р3 – ОНС з поплавковим регулятором рівня ємкістю 250 л звідки цинтробіжним насосом нагнітаються в трубчастий пастеризатор, де пройшовши обидві секції, нагріваються до температури 85–96°С і під напором який лає насос направляються в накопичувальний бак, або спочатку в вакуум – дезодоруючу установку, а з неї насосом в той же бак. З баку гарячі вершки поступають самотоком по трубопроводу в сепаратор ОСД – 500 для отримання високожирних вершків. Із сепаратора високожирні вершки по лотках стікають в ванни для нормалізації ВН – 600, а маслянка з бака насосом подається по трубопроводу на подальшу переробку. Ванн працюють по черзі. Доки одна з ванн наповнюється, в другій відбувається нормалізація по волозі, а з третьої нормалізовані вершки ротаційним насосом – дозатором НРДМ подаються в трьохциліндровий маслоутворювач Т1 ОМ 2Т.
Готове масло температурою 12–15°С через спеціальний кран поступає в ящики установлені на вагах РН 50Ш13–1, які встановлені на столі. Звішене і упаковане масло транспортується в холодильну камеру.
Перелік технологічного обладнання, яке використовується для виробництва масла бутербродного наведений в таблиці 4.1.13.
Таблиця 4.1.13 Перелік технологічного обладнання. Приймання молока
|
Обладнання |
Марка |
Продуктивність, кг/год |
Кількість, шт. |
|
Ваги |
СМИ – 500 |
500 |
1 |
|
Охолоджувач |
ОО1 У10–10 |
10000 |
2 |
|
Приймальний резервуар |
В2 – ОМГ Г6 – ОМ6 |
10000 25000 |
1 1 |
|
Цинтробіжний насос |
36 МЦН 10 |
10000 |
1 |
|
Пластинчатий теплообмінник |
А1 ОНЛ 10 |
10000 |
1 |
|
Сепаратор |
Ж5 ОС2 НС 10 |
10000 |
2 |
Лінія П8 – ОЛУ – 700 кг/год в комплект входить
|
Приймальний бак |
Р3 – ОНС |
250 л |
1 |
|
Трубчастий пастеризатор |
Т1 ОУК |
10000 |
2 |
|
Дезодораційна установка |
ОДУ |
1 |
|
|
Сепаратор |
ОСД – 500 |
500 |
2 |
|
Бак для пахти Р3 – ОНЯ |
1 |
||
|
Нормалізаційна ванна |
ВН – 600 |
600 |
3 |
|
Насос дозатор |
НРДМ |
1 |
|
|
Трьохциліндровий маслоутворювач |
Т1 ОМ 2т |
700 |
1 |
|
Ваги |
РН 50Ш13М 1 |
2 |
|
4.2 Розрахунок площі цеху для виробництва масла бутербродного 61,5%
Розрахунок цеху можна здійснити такими способами: по питомій площі підприємства (м2); по сумарній площі технологічного обладнання з урахуванням коефіцієнта запасу площі на обслуговування технологічного обладнання (м2); способом моделювання обладнання в приміщеннях.
Відповідно до діючого будівельними нормами і правилами (СНіП) площі виробничих будинків поділяють на наступні основні категорії:
робочу площу (приміщення основного виробничого призначення) – цехи; лабораторії; термостатні камери та камери для охолодження продуктів; заквасочні; камери дозрівання сирів; відділення для посолки сирів, їхньої мийки, парафінування і упаковування; відділення для наведення і пастеризації розсолу, мийки форм і серпянок; різні комори і конторські приміщення, що знаходяться у виробничих цехах;
підсобні і складські приміщення – бойлерна, вентиляційна, трансформаторна, компресорна, приміщення технічного призначення, ремонтно-механічні майстерні, тарні майстерні, камери збереження готової продукції, експедиції, склади припасів, склади тари й ін.;
допоміжні приміщення – побутові, площі заводоуправління, конструкторські бюро, приміщення громадських організацій, культурного обслуговування й ін.
Для розрахунку приміщень основного виробництва використовують спосіб розрахунку по питомій площі цеху (м2) на одиницю потужності цеху.
Питомі норми площі залежать від типу підприємства і його потужності. Дані норми знаходяться в додаткових матеріалах. Приймальне відділення при обсязі переробки молока до 60 т/зміну має питому норму площ – 4,8м2/т.
Площу приймального відділення визначаємо за формулою 4.2.9:
F = A Ч f, де (4.2.9)
А – потужність цеху, т у зміну;
f – питома норма площі, м2/т.
F = 33 * 4,8 = 158 м2/т.
158: 36 = 4 будівельних квадрати
Апаратне відділення при обсязі переробки молока до 60 т/зміну має питому норму площі – 9 м2/т.
Визначаємо площу апаратного цеху за формулою 4.2.9:
F = 33 * 9 = 297 м2/т
297: 36 = 8 будівельних квадрати.
Площу цеху по виробництву молока пастеризованого при потужності цеху до 3,2 т/зміну має питому норму площі – 100 м2/т.
Визначаємо площу цеху по виробництву молока пастеризованого за формулою 4.2.9:
F = 2 * 100 = 200 м2
200: 36 = 6 будівельних квадрати
Загальна площа цеху по виробництву молока пастеризованого становить:
Fзагальне = 4+ 8 + 6 = 18 будівельних квадратів.
Підбираємо проектну площу цеху по без цеховій структурі з сіткою колон 6 x 6, тобто А – Е – 6; 1 – 3 – 3.
5. Заходи безпеки функціонування технології
До заходів безпеки відносяться: технохімічний та мікробіологічний контроль, санітарні норми, контроль режимів миття та дезінфекції обладнання, НАССР.
Питання стандартизації та якості харчової продукції мають дуже важливе значення. Адже тільки якісна продукція може бути випущена в реалізацію. Для здійснення контролю якості на підприємстві функціонує виробнича лабораторія.
Основними задачами виробничої лабораторії є:
контроль якості сировини та допоміжних матеріалів;
контроль технологічних процесів обробки;
контроль якості готової продукції, упаковки, маркування, порядку випуску продукції з підприємства;
контроль режимів і якості миття та дезінфекції посуду, апаратури, обладнання;
контроль якості реактивів, миючих та дезінфікуючих засобів;
контроль витрат сировини.
Лабораторія здійснює свою роботу згідно з діючими стандартами, інструкціями по технохімічному та мікробіологічному контролю. Кожна лабораторія повинна пройти акредитацію і отримати ліцензію на право проводити дослідження.
Основними задачами технохімічного контролю є забезпечення виготовлення стандартного по складу та якості продукції з найменшими витратами сировини і жиру, зниження втрат сировини і жиру в виробництві, випуск масла безпечного для здоров'я людей.
Незалежно від методу виробництва масла кожна партія поступаючого молока, вершків та масла контролюється за органолептичними та хімічними показниками. Органолептичні та фізико-хімічні показники масла повинні задовольняти вимоги стандарту ДСТУ 4399:2005 «Масло вершкове». Для здійснення технохімічного контролю дозволено використовувати стандартні методики, методи та прилади які за своїми метрологічними та технічними характеристиками задовольняють вимогам стандарту ДСТУ 4399:2005 «Масло вершкове» і мають відповідне метрологічне забезпечення згідно з чинним законодавством України.
Масову частку жиру визначають згідно ГОСТ 5867, кислотність титровану та жирової фази масла або рН плазми масла – згідно з ГОСТ 2624 або ГОСТ 26789.
Температуру та масу нетто – згідно з ГОСТ 3622. Масу нетто масла в транспортній тарі визначають на вагах для статичного зважування звичайного класу точності згідно з ГОСТ 29329.
Масові частки: бета-каротину та аннато контролюють за фактичною закладкою згідно рецептури.
Вміст вітаміну А визначають за фактичною закладкою згідно рецептури або згідно методик, затверджених Міністерством охорони здоров'я України у встановленому порядку.
Вміст будь-яких жирів, окрім молочного, контролюють згідно з ДСТУ ІSО 6799 або методики № 081/12–0086–03.
Вміст радіонуклідів визначають відповідно чинних методів та методик, затверджених у встановленому порядку.
Основна задача мікробіологічного контролю – забезпечення випуску продукції високої якості, підвищення її смакових і харчових властивостей.
Мікробіологічний контроль при виробництві масла заключається в перевірці якості молока, що постачається; вершків; матеріалів; готової продукції; а також в контролі за дотриманням технологічних і санітарно – гігієнічних режимів виробництва.
За мікробіологічними показниками масло повинне відповідати нормам, що встановлює стандарт ДСТУ 4399:2005 «Масло вершкове».
Мікробіологічні показники масла визначають згідно з ГОСТ 9225.
Згідно з інструкцією мікробіологічного контролю вершкового масла, у вершках до і після пастеризації визначають загальну кількість бактерій і бродильний титр не рідше 1 разу в місяць. Бактерії групи кишкової палички повинні бути відсутні в 10 мл вершків.
У вершках з-під сепаратора і перед збиванням визначають загальну кількість бактерій і бродильний титр не рідше 1 разу в місяць.
В маслі 2 рази в місяць визначають кількість протеолітичних бактерій, дріжджів, плісняв і бродильний титр. В солодковершковому маслі 2 рази на місяць визначають також і загальну кількість бактерій. В маслі, що атестоване на державний знак якості, загальну кількість бактерій і титр бактеріальної групи кишкової палички визначають не рідше 1 разу в 10 днів.
Вміст мікотоксинів визначають згідно з МВ № 4082; антибіотиків – згідно з МВ №3049; пестицидів – згідно з ГОСТ 23452 та ДСанПІН 8.81.2.3.4. – 000.
Сертифікацію системи якості підприємства – виробника продукції здійснює орган з сертифікації систем якості.
Випробування продукції з метою сертифікації проводиться акредитованою роботою. Лабораторія, яка має проводити випробування визначається органом з сертифікації продукції в рішенні за заявкою.
Заявник надає зразки (пробу продукції) для проведення випробувань та технічну документацію на них. Склад технічної документації встановлюється органом з сертифікації.
За результатами випробувань лабораторія подає до органу з сертифікації продукції протокол випробувань, який підписаний виконавцями робіт і затверджений керівником акредитованої випробувальної лабораторії.
При позитивних результатах протокол випробувань передається органу з сертифікації продукції і копії-заявнику. У разі отримання негативних результатів хоча б за одним з показників випробувань, випробування припиняються.
Усі процеси приймання, переробки і зберігання молока і молочних продуктів повинні проводитися в умовах ретельної чистоти і охорони їх від забруднення і псування, а також від попадання в них сторонніх предметів і речовин.
Молочна продукція повинна вироблятися суворо у відповідності з нормативною документацією, узгодженою Міністерством охорони здоров'я України та зареєстрованою Держстандартом. Відповідальність за дотримання умов технологічних інструкцій покладається на майстрів, технологів, завідуючих виробництвом і начальників цехів (дільниць).
Підприємства не повинні приймати молоко без довідок, які видаються щомісяця органами державної ветеринарної медицини про ветеринарно-санітарне благополуччя молочних ферм і підприємств по виробництву молока. Від індивідуальних здавальників аналогічні довідки повинні подаватися один раз на місяць.
Молоко і вершки із господарств, неблагополучних щодо захворювання тварин туберкульозом, лейкозом, бруцельозом та іншими зооантропонозними захворюваннями, слід приймати у відповідності з діючими інструкціями по боротьбі з цими інфекційними хворобами, відповідними санітарними та ветеринарними правилами та ветеринарного законодавства.
В товарно-транспортній накладній на молоко або вершки, які можна вивозити згідно ветеринарного законодавства із неблагополучних господарств, робиться запис – «Пастеризовані» і вказується температура пастеризації. Кожна партія молока або вершків із неблагополучних господарств перевіряється заводською лабораторією на ефективність пастеризації згідно з ГОСТом 3623–73 і може бути прийнята тільки після отримання негативної реакції на пероксидазу.
У цеху приймання молока слід мати журнал реєстрації, де вказується з якого господарства, у якому вигляді (охолоджене, пастеризоване) надійшло молоко, його сорт, кількість.
Прийняті молоко і вершки повинні фільтруватися і негайно охолоджуватися до температури +4 ± 2 °С або направлятися на пастеризацію.
Після пастеризації молоко або вершки охолоджують до температури +4±2°С і направляють на розлив.
У випадку виробничої необхідності зберігання пастеризованого молока або вершків в резервуарах до розливу більше 6 годин при температурі +4±2°С їх слід направляти на повторну пастеризацію перед фасуванням.
З метою попередження попадання в продукцію сторонніх предметів при надходженні на підприємство борошна, цукру їх необхідно просівати; молоко повинно фільтруватися, очищуватися на молоко очисниках;
Категорично забороняється проведення ремонтних робіт і дезінфекції приміщень у період виготовлення продукції. Не допускається залишати у виробничих цехах ремонтні інструменти; під час виробничого циклу допускається проведення ремонту обладнання тільки за умови обов'язкового його огородження переносними екранами.
В кожному цеху слід вести облік предметів, які б'ються, а також повинен бути витяг з інструкції про попередження попаданнясторонніх предметів у молочну продукцію.
Подачу тари та інших матеріалів для упаковки готового продукту слід здійснювати через коридори або експедицію, при цьому необхідно минати інші виробничі приміщення.
Не допускається зберігання тари і пакувальних матеріалів безпосередньо у виробничих цехах, вони повинні зберігатися в спеціально виділеному приміщенні.
Маркування продукції слід проводити згідно з нормативно-технічною документацією.
Після закінчення технологічного процесу на продукт виписується посвідчення про якість у відповідності з інструкцією по технічному контролю від 30.12.88 р.
Температура і вологість у камері або у складі зберігання готової продукції, повинні контролюватися лабораторією 2–3 рази за зміну. Результати контролю фіксуються у спеціальному журналі.
Випуск готової продукції повинен здійснювати експедитор, комірник або майстер, які несуть дисциплінарну відповідальність за випуск продукції.
Кожну партію готової продукції слід оформляти окремим посвідченням про якість.
Не допускається до реалізації продукція у забрудненні, пошкодженій упаковці, з нечіткою манкіровкою, порушеними пломбами.
Технологічний брак повинен перероблятися згідно з діючою інструкцією про порядок виявлення і обліку браку від 04.02.72 р.
Контроль сировини, яка надходить на підприємство, готової продукції, технологічних процесів, санітарно-гігієнічних умов виробництва продукції повинна здійснювати лабораторія підприємства згідно з інструкцією по мікробіологічному контролю від 28.12.87 р., інструкцією по технічному контролю від 30.12.88 р. та з інструкцією по організації та проведенню мікробіологічних досліджень від 01.09.93 р., та МВ 5.08.07/1232–96.
При відсутності лабораторії робота молочного підприємства забороняється.
Правильний догляд за обладнанням, його миття та дезінфекція сприяють підвищенню якості молочних продуктів, усувають можливості розвитку мікрофлори на обладнанні. Для миття обладнання застосовують такі хімічні засоби: карбоніт натрію кришталевий (кальцинована сода), силікат натрію (рідке скло), фосфат натрію (тринатрій фосфат), гідроокис натрію (каустична сода), азотна кислота та синтетичні мийні засоби, дозволені органами МОЗ. Для миття технологічного обладнання та посуди застосовуються різні мийні суміші, виготовлені на хімічному заводі або змішуванням окремих компонентів на підприємстві: суміш № 1 призначена для миття обладнання, яке не торкається гарячого молока та виробленого з корозієстійкої сталі або іншого металу з олов'яним покриттям.
Суміш №2 для обладнання, виготовленого з алюмінію.
Суміш №3 – для видалення молочного нальоту з обладнання, яке торкається гарячого молока (крім виконаного з алюмінію).
Суміш №4 – для обладнання тари, виготовленої з скла та фарфору.
Концентрація мийних розчинів залежить від об'єктів миття, їх вибирають згідно з Інструкцією з миття та дезінфекції обладнання.
Робочі розчини кислот та лугів або мийних сумішей, які з сухих речовин або концентрованих розчинів слід готувати з дотриманням техніки безпеки в емальованому або корозієстійкому посуді.
Для приготування мийних та дезінфікуючих розчинів, для обполіскування обладнання застосовується водопровідна вода, згідно з вимогами ГОСТ 2874–73 «Вода питна». Матеріали, які виробляються для приготування мийних та дезінфікуючих розчинів повинні бути перевірені на відповідність вимогам НТД.
Для дезінфекції обладнання застосовують розчини хлорного вапна концентрацією 100…400 мг/л активного хлору залежно від призначення обладнання. Готують їх з концентрованого 10%-ного розчину.
Після миття та дезінфекції обладнання треба добре промити водопровідною водою до повного видалення мийних (контроль на фенолфталеїн або лакмусовий папір) та дезінфікуючих засобів (контроль – відсутність запаху хлору). Контроль режиму та якості миття проводять за діючою інструкцією з санітарного оброблення обладнання на підприємствах молочної промисловості.
Миття пластинчастих та трубчастих пастеризаторів проводять до повного видалення слідів кислоти та залишків лугу.
Ефективність обполіскування водою визначають за допомогою лакмусового паперу.
Миття обладнання та молокопроводів здійснюється згідно з «Інструкцією про санітарне оброблення на підприємствах молочної промисловості».
Обладнання, яке не використовується більше 6 годин перед початком роботи повторно дезінфікується. Підприємство повинно мати запас миючих та дезінфікуючих засобів не менше ніж на 3 місяці.
Лабораторія підприємства здійснює контроль за миючими та дезінфікуючими розчинами: 2–3 рази за зміну контролюють концентрацію розчину, його температурні режими та якість ополіскування пробою на залишкову мутність по фенолфталеїну.
Мікробіологічний контроль якості миття оцінюють по кожній одиниці обладнання, не рідше 1 разу на 10 днів.
Особливістю миття пастеризаційно-охолоджувальних установок для теплової обробки молока при високих температурних режимах є видалення миючим розчином не тільки залишків молока, а й молочного каменю, що зберігає мезофільні бактерії та затримує тепловіддачу при пастеризації. Миття таких установок проводиться після закінчення робочого циклу але не рідше ніж через 6–8 годин безперервної роботи.
Для виробника продуктів харчування життєво важливим є впровадження надійної системи управління якістю, яка здатна постійно функціонувати в умовах масового виробництва і терміново реагує на відхилення від заданих параметрів.
Система управління якістю охоплює всю організацію (відповідальність, методи, процеси) і управління підприємства щодо дієвого й ефективного виконання цілей підприємства, визначених у політиці якості. Прогрес суспільства, особливо в останні десятиліття, супроводжується різким зростанням рівня ризиків для безпечного життя людини, зумовленим подальшим ростом виробництва. Одночасно та пропорційно суспільство збільшує вимоги і гарантії щодо безпечності виробленого продукту для людини. Харчові продукти та умови і засоби їх виробництва зазвичай є основними джерелами ризиків, які в останні десятиліття були об'єктом особливої уваги фахівців. У країнах Європейського Союзу роботи з впровадження систем управління безпечністю харчових продуктів, заснованих на принципах НАССР, інтенсивно розпочались після прийняття в червні 1993 р. Директиви про гігієну харчових продуктів, в якій від підприємства харчової промисловості вимагається впровадження принципів НАССР.
Глобалізація світової економіки та формування спільних ринків збуту зумовили необхідність вирішення проблеми взаємного визнання результатів оцінки відповідності, в тому числі і результатів сертифікації систем управління харчових продуктів в різних країнах світу. Яскравим прикладом гармонізації вимог до систем управління харчових продуктів на міжнародному рівні є прийняття у 2005 році міжнародного стандарту ISO 22000 («Food safety management – Requirements throughout the food chain»), який узагальнив накопичений досвід впровадження принципів НАССР в різних країнах світу в рамках існуючого спектру національних стандартів.
Серія стандартів ISO 9000 була розроблена для того, щоб допомогти організаціям всіх видів і розмірів впроваджувати і забезпечувати функціонування ефективних систем менеджменту якості: ISO 9000 описує основні положення систем менеджменту якості та словник;
ISO 9001 установлює вимоги до системи менеджменту якості, що можуть бути використаними для внутрішніх потреб організаціями, в цілях сертифікації чи укладання контрактів. Він зосереджений на результативності системи менеджменту якості при виконанні вимог споживачів;
ISO 9004 містить рекомендації по більш широкому спектру цілей системи менеджменту якості, ніж ISO 9001, особливо в питаннях сталого покращення діяльності організації а також її ефективності, як і результативності. ISO 9004 рекомендується як посібник для організацій, що вже виконують вимоги ISO 9001 і вище керівництво котрих переслідує ціль сталого покращення якості діяльності. Щоб відреагувати на зростаючі вимоги до сертифікації у ланцюгу харчових продуктів, міжнародна організація стандартизації розробила ISO 22000. Цей стандарт створили для всього ланцюга переробки харчових продуктів, зокрема для сільськогосподарського виробництва, пакувальної промисловості і навіть виробників технологій для