Художественная ковка металла
Если изделия сделаны из меди или латуни, го их можно окрасить в черный цвет, опуская в раствор, составленный из 1 л воды, 12—15 г серной печени и 15 г аммиака. Приготовляют серную печень так: смешивают поташ и серу в отношении 2:1 (по массе), расплавляют на сковороде (лучше на электроплитке) при постоянном помешивании в течение 20 мин, выливают на чугунную или керамическую дощечку, дают остыть и затем растирают в порошок.
Цвет медной зелени получают, обрабатывая раствором, содержащим 120 г тиосульфата натрия и 40 г уксусно-кислого свинца на 1 л воды. Раствор нагревают до 60 °С, погружают в него изделие и наблюдают за изменением его цвета. В зависимости от времени выдержки возможны оттенки от зелено-голубого до серовато- белого.
В коричневый цвет окрашивается изделие при погружении его в нагретом состоянии в раствор сернистого аммония (20—25 г сернистого аммония на 1 л воды). В зависимости от температуры нагрева изделия меняется и тон цвета. Чем температура выше, тем тон темнее.
Цвета от желто-оранжевого до синего получают, обработав изделия из латуни в смеси двух растворов, содержащих 130 г гипосульфата натрия на 1 л воды (первый раствор) и 35 г азотнокислого свинца на 1 л горячей воды (второй раствор). Протравленный в азотной кислоте и промытый в воде предмет погружают в нагретую до 80 °С смесь растворов. Выдержав в растворе изделие до получения желаемого цвета, его вынимают из раствора, промывают, просушивают и покрывают бесцветным лаком для закрепления полученной цветной пленки.
Серые и черные цвета придает предмету его обработка (щеткой или кистью) раствором хлористой сурьмы. В зависимости от концентрации раствора и времени обработки достигают нужных тонов черного цвета, после чего изделие промывают и просушивают.
Более простой способ обработки изделий из меди и латуни — травление поверхности крепкой азотной кислотой. При этом способе необходимо соблюдать особую осторожность и обрабатывать поверхность в хорошо проветриваемом помещении или на улице. На подготовленную поверхность наносят при помощи стержня с ватным тампоном крепкую (или разведенную водой) азотную кислоту, после чего начинается бурная реакция с выделением газов, поверхность слегка зеленеет, а потом чернеет. Для создания темных тонов изделие (после прекращения реакции) нагревают и травление повторяют. Окрашенное изделие охлаждают, промывают в горячей проточной воде и высушивают.
Изделия из алюминия, как и из других цветных металлов, обрабатывают копотью от керосиновой горелки или от горячей бересты, а затем протирают тампоном, смоченным в керосине, те места, в которых необходима пониженная плотность потемнения, создавая тем самым необходимый колорит всего изделия.
К химическим способам можно еще отнести меднение, для чего стальные изделия опускают в раствор, состоящий из 50 г сернокислого оксида меди и 50 г концентрированной серной кислоты, растворенных в 1 л воды. После омеднения предмет споласкивают водой и сушат. К декоративной отделке изделий следует отнести гравирование и насечку.
Скань и зернь — виды декоративной отделки изделий, заключающиеся в припайке на изделие узоров из скрученных проволок или отдельных шариков.
Обычно для скани берут чистые металлы: медь, серебро, золото, так как сплавы, обладают меньшей пластичностью и вязкостью. Если нет проволоки требуемого диаметра, то ее подвергают волочению через ряд фильер. Однако надо помнить, что проволока при волочении упрочняется и ее необходимо периодически отжигать, а затем отбеливать в слабом растворе серной кислоты. Свивку скани лучше всего проводить, используя электродрель.
Свивка должна быть плотной и ровной. Обычно свивку делают из двух проволок, но готовят ее и из трех проволок, а также из уже свитых шнуров. Возможна скань из канители (толстая проволока обвивается одной или несколькими тонкими проволочками).
Зернь — мелкие шарики — изготавливают следующим образом: разрубают проволоку на одинаковые части, длина которых равна диаметру проволоки, высыпают их на твердую ровную металлическую поверхность и начинают обкатывать плитой с ровной поверхностью.
Изготовление шариков проводят и оплавлением. Тонкую проволоку навивают (виток к витку) на гладкий цилиндрический стержень небольшого диаметра, а затем рубят эту спираль на отдельные колечки. Смешав колечки с угольным порошком, их нагревают в муфельной печи до оплавления. Колечки, разделенные друг от друга углем, спекаются в правильные шарики одинакового размера. В небольшом количестве зернь можно получить, оплавляя колечки на листовом асбесте, слюде или куске угля.
Набор скани начинают с установки крупных фрагментов, выполненных из более толстой скрутки, а затем крепят мелкие фрагменты и зерна. Места под зернь обычно намечают легким ударом керна. Перед пайкой элементы скани и зерни сажают на столярный или вишневый клей, на нитролак или клей БФ. Припой для меди состоит из чистой меди и серебра 875-й пробы, взятых в соотношении 1:2 (по массе), для серебра — также из меди и серебра, но в соотношении 1:4. В качестве флюса при пайке применяют буру.
Прокаленную и мелко измельченную буру смешивают в отношении 1:1 (по массе) с припоем и посыпают предварительно смоченное водой (или слабым раствором буры), подготовленное к пайке изделие. Пайку проводят в пламени бензиновой горелки или при помощи февки — стеклянной или металлической трубочки с тонким наконечником, в которую дуют над пламенем горелки, направляя острие пламени в необходимое место. При нагреве клей сгорает, а скань припаивается к изделию. Затем изделие отбеливают в горячем 5 %-ном растворе серной кислоты до полного удаления всех следов флюса (буры). В дальнейшем скань можно отшлифовать, а на крупных элементах даже сделать насечку.
Алмазная грань — ограненные стальные шарики (со сквозным отверстием) размером от десятых долей миллиметра до 5—8 мм прикреплены гвоздиками (заклепками) к поверхности изделия. «Алмазные» шарики собираются в гирлянды на тонких нитях, в результате чего достигался эффект сверкания драгоценных камней. Этим видом украшения — гранеными камениями — в совершенстве владели тульские мастера XVII — начала XIX в. Форма гранения была круглой, овальной, грушевидной, число граней от 16 (простая огранка) до 86 (королевская огранка). Для украшения изделия изготовлялось 30—40 тыс. разнообразных каменьев.
1.8 Особенности изготовления комбинированных изделий
Художественный кованый металл в изделиях всегда сочетался с другими материалами и наиболее часто — с деревом. Мощные кованые животины своей формой и рисунком перекликались с орнаментацией ворот или калитки; рукоятки, личинки, секирные замки, различные щеколды также повторяли узоры деревянных предметов и составляли единую композицию из металла и дерева. А как парадно смотрелась просечная металлическая резьба на коньке и свесах крыши, на стропилах, на наличниках окон и на навершии сливных труб. Да и в домашней утвари кованый металл довольно успешно сочетался с деревом: художественно выкованная основа сечки имела точеную рукоятку, расщепы наиболее старых светцов в виде различных завитков и елочек вбивались в разные подставы, а всевозможные шкатулки, сундучки-подголовники, ларцы художественно отделывались полосками из просечного металла.
Декоративный кованый металл в сочетании с другими материалами применялся не только в крестьянском быту, но и широко использовался в домах купечества и знати. С конца XVII в. начинает появляться кованая мебель: кресла, диваны, столики, различные подставки под стеклянные и керамические вазы, рамы для зеркал и картины. Кованый темный, полированный или золоченый кружевной металл хорошо смотрелся в сочетании с атласной драпировкой, деревянными резными или каменными мозаичными столешницами (Приложение №27, рис.35).
Большими профессиональными навыками и художественным вкусом владели кузнецы- каретники XVII — XVIII вв. В этот период царские экипажи представляли собой произведения искусства, в которых сочеталась деревянная позолоченная резьба с золотой или серебряной чеканкой, а художественный кованый металл — с вышитыми занавесками и живописно расписанными дверцами. Однако кованый металл имеет такую сложную декоративность, что многие искусствоведы, описывающие экипажи, относят ее к деревянной резьбе. На самом же деле несущая силовая рама, а также различные кронштейны, тяги, оси, рессоры и другие детали крепления выковывались кузнецами-каретниками. При этом форма и орнаментация кованых деталей делалась в том же стиле, что и общая композиция всего экипажа.
Довольно часто сочетался металл с камнем в дворцовой посуде, предназначенной для праздничных приемов. Чаши, кубки, братины, различные чарки выковывались из серебра или золота и декорировались цветными эмалями, драгоценными камнями, различными сканными и чернеными накладками.
Большой выразительности и декоративности добивались кузнецы-оружейники при украшении парадного и боевого оружия и доспехов в XVII—XIX вв. Деревянные части оружия инкрустировались металлом, перламутром, драгоценными камнями, а доспехи и металлические части оружия декорировались драгоценными камнями, накладками из чеканного золота или серебра, эмалями и просечным металлом.
Рассмотрим некоторые способы украшения кованых изделий эмалью, цветными стеклами и камнями.
Выемчатая эмаль — заполненные цветной эмалью специальные углубления или выемки, сделанные в металлическом изделии. Этот вид украшения был широко распространен на территории Руси еще в домонгольский период.
Углубления на изделии делают следующим образом: режут штихелем или вырубают зубильцем, высверливают или выфрезеровывают, вычеканивают или вытравливают кислотой. Для непрозрачных эмалей дно может оставаться шероховатым, а для прозрачных должно быть гладко зачищенным и отшлифованным, чтобы лучше отражать проходящие лучи света.
Для перегородчатой эмали необходимо изготовить перегородки из узких металлических ленточек, плющеной проволочки или скани, которые затем припаивают к основе, образуя задуманный рисунок.
Эмали представляют собой стекловидный твердый раствор кремнезема, глинозема и некоторых других оксидов, называемых плавнями. Эмаль в виде плиток перед эмалированием дробят в порошок в стеклянных или каменных ступках. Очень важно, чтобы размер зерен в порошке был одинаковым. Для устранения пыли размолотую эмаль промывают водой. Затем ее смешивают с водой и в виде кашицы накладывают узким шпателем на подготовленное место. Желательно обжиг эмали проводить сразу же после ее наложения. Сначала удаляют лишнюю воду, затем изделие просушивают до тех пор, пока порошок не станет сухим, после этого переносят изделие в электропечь для окончательного обжига. Температура печи 600—800 °С. Можно использовать и открытое пламя, но греть изделие надо с обратной стороны, чтобы копоть не попала в эмаль и не испортила цвет. Время обжига зависит от типа эмали и температуры. После того как поверхность эмали сделается гладкой и красной, изделие вынимают из печи, осматривают и дают остыть, шлифуют и тщательно промывают. На следующий день эмаль еще раз моют и нагревают в печи для устранения шероховатостей от шлифовки. При необходимости изделие отбеливают в слабом растворе серной кислоты, в квасе или соке клюквы.
Вместо эмалей кованые изделия декорируют и цветными стеклами, используя например, стекла от битой посуды. В зависимости от общего рисунка изделия изготавливают стекла необходимого размера и формы, а затем вставляют в изделие и крепят специальными прижимами.
Изготовить декоративные цветные вставки можно даже из бутылочного стекла. Цветные осколки накладывают на подготовленное по форме стекло и вносят в печь, нагретую до температуры 900 °С. Стекла оплавляются и соединяются с основой. Затем фрагмент вставляют в кованое изделие. При необходимости вставки красят клеями или лаками.
В декоративно-прикладном искусстве России очень широко применялось сочетание металла с драгоценными и поделочными камнями. Украшались доспехи (шлемы и брани дощатые), рукоятки и ножны кинжалов, мечей и сабель, оклады, различные сундучки и шкатулки.
Полудрагоценными каменьями издавна украшали различные декоративные кованые изделия. На темном металлическом фоне блестящие, играющие светом камни подчеркивают красоту всего изделия. Граненые или частично обработанные камни могут вставляться в гнезда или подвешиваться в виде гирлянд или отдельных камней на самом изделии.
Для соединения камня с изделием обычно делают оправу, которая прочно удерживает камень. В качестве оправы для заделки камней используют пластичные металлы, которые оформляют в глухой каст, то есть камень по периметру охватывают полоской металла толщиной 0,2—0,4 мм. Кроме того, для крепления камня в гнезде применяются сканные и ажурные касты, а также сканные завитки и просто лапки. Опустив камень в гнездо, начинают постепенно прижимать металл к камню сначала во взаимно противоположных местах, а затем и по всему периметру. В процессе закрепления на касте могут появиться острые кромки, которые при дальнейшей обработке устраняются.
1.9 Истории кузнецов
Как гвоздем горн разжечь.
Спички еще в недалеком прошлом были довольно дороги и, как сейчас говорят, дефицитны. Приходит кузнец как-то поутру в кузницу и хочет первым делом горн разжечь. Да не тут-то было. Спички дома оставил. Что делать? Идти назад — далеко, а попросить — не у кого, рано ведь еще. Тут вспомнил мастер, как в старину горн разжигали. Взял он клещами гвоздь и стал по нему ударять. Чем больше стучит, тем сильнее гвоздь нагревается. Наконец раскалился так, что слюна на нем шипеть начала. А кузнец все стучит и стучит. И вот когда гвоздь уже краснеть стал, поднес его кузнец к пакле, что лежала в основании стружек и мелких цепочек, и... задымился костерок. Слабенький огонек скользнул по стружкам, перешел на лучинки и заискрился, заиграл разноцветными язычками пламени. Так человеческий труд перешел в тепло, которое породило огонь.
Молоток расцвел
Прочитав этот заголовок, каждый скажет — вранье, не могут молотки цвести. А вот и могут. В кузнечном деле и не такое случается. Впрочем, лучше послушайте рассказ.
Если одним молотком долго работать, то от постоянного соприкосновения с раскаленным металлом его рабочая поверхность, или «бой», как говорят кузнецы, отпускается — пропадает закалка и металл, деформируясь, начинает расползаться в разные стороны. Так образуется утолщение в районе боя, а потом появляются и заусенцы. Они растут и закручиваются вверх — молоток «цветет». Для наблюдателя кажется даже красивым такой расцветший инструмент, а для кузнеца — это просто неприятное зрелище. Отско-чет один такой лепесток и может кого-нибудь поранить. Кузнецы обычно, как только начнет молоток «расцветать», снимают его с ручки, нагревают, выравнивают под молотом разбухшие края и закаляют. После этого молоток опять может хорошо служить кузнецу.
Зачем кузнецу борода.
Сварить металл по кузнечной терминологии — значит соединить его воедино при помощи ударов молота. Для этого свариваемые поверхности нагревают до высокой температуры (примерно до 1500—1600 °С), или, как говорят кузнецы, «до белого каления», то есть когда металл светится ярко-желтым цветом. После этого, освободив поверхности от окалины, соединяют их и, нанося удары молотом, сваривают. Ну а при чем здесь борода? Оказывается, она нужна, чтобы определить необходимую температуру металла для сварки. Кузнец подносил заготовку к бороде, и если волоски начинали потрескивать и закручиваться, то температура подходящая, можно металл сваривать.
Почему в кузнице темно.
Каждый из вас, встречая сельскую кузницу, нередко удивлялся: почему она такая маленькая, а окон в ней вообще не видно. Оказывается, и здесь все продумано. Когда кузнецы отковывали инструмент — топоры, долота, стамески и т. п., необходимо было закаливать его, а для этого надо точно выдерживать температуру нагрева. А как ее определить — ведь пирометров в то время не было. Вот и узнавали кузнецы температуру по цветам каления, а чтобы не ошибиться и точнее ее определить, и должен был стоять в кузнице полумрак, в котором металл светился желто-красными переливами.
II. Практическая часть
Исследование
Вопросы
Какие вы знаете основные способы обработки металла?
Знаете ли вы что такое ковка металла?
В чём разница между ковкой и литьём металла?
Что можно выковать из металла?
Применяются ли кованные вещи сейчас?
Хотели бы вы, научится работать с металлом?
Нужно ли развивать это ремесло?
Почему сейчас это ремесло забывается?
Что нужно сделать чтобы возродить это искусство?
Знаете ли вы кого-нибудь занимающегося ковкой в нашем городе?
Ответы
Ковка, литьё, сварка, чеканка
Изготовления изделий из раскалённого металла в ручную
Литьё это отливка изделий из жидкого металла, а ковка это
изготовления изделий из раскалённого металла в ручную
Оружие, предметы мебели, домашнюю утварь, заборы, козырьки, игрушки, решётки
В орнаментации заборов, головки ключей, предметы быта
(вилки, ложки, подсвечники, ножки кроватей…)
(вопрос на логику)
Да
т. к. профессия не востребована в современном обществе, так же как и кованные в ручную вещи
9. Повысить престиж профессии, и ценность кованных изделий. А так же обучать мастеров этого дела
10. Предприятие
Результат исследования
Было проведено исследования (в виде опроса) в …. классе средней школы
В итоге были получены следующие результаты, из 18 человек ответы такие:
1 человек – полностью справился с заданием, и ответил на 100% предложенных вопросов
3 человека – справились на 90% вопросов
2 человека – ответили на 70% вопросов
9 человек – ответили на 60% всех поставленных вопросов
2 человека – справились с 40% вопросов
1 человек – справился с 10% всего теста.
Результат опроса показал что преобладающее число учеников из одного коллектива имеют представление о ковке металла. Один человек ответил на все поставленные вопросы правильно. Больше всего человек не справились с четырьмя вопросами.
Самое большое затруднение вызвали следующие вопросы: № 3 и № 8.
Также в ходе опроса выяснилось что современные дети затрудняются с выбором в дальнейшем данного ремесла как основной профессии. Ученики не смогли назвать ни кого кто бы занимался ковкой металла в нашем городе.
Заключение
В результате моего исследования, цель была достигнута, задачи выполнены. Мною были сделаны следующие выводы.
Основные сведения о металле.
При ковке изделий мастерам приходится иметь дело с материалами (сталями различных марок, цветными металлами, сплавами), которые имеют самые разнообразные физические, механические и технологические свойства.
Наиболее широко в кузнечных работах используется сталь — сплав железа с углеродом. В зависимости от количества углерода стали подразделяются на:
Низко-углеродистые (до 0,25 % С)
средне-углеродистые (0,25-0,6% С)
высокоуглеродистые (0,6-2% С).
Повышение содержания углерода увеличивает твердость и закаливаемость стали, но снижает теплопроводность и ковкость.
Из цветных металлов в кузнечном деле используют в основном медь и алюминий, а также их сплавы, например латуни бронзы.
Нагрев заготовок. Это важная и ответственная операция, от которой зависят качество изделия и стойкость инструмента. Ковку, как правило, проводят, нагрев металл до так называемой ковочной температуры с целью повышения его пластичности и снижения сопротивления деформированию. Температурный интервал ковки зависит от химического состава и структуры обрабатываемого металла.
Топливо. Для нагрева заготовок кузнецы применяют различные виды топлива: твердое, жидкое и газообразное.
Однако самым хорошим топливом является древесный уголь, бывший основным кузнечным топливом вплоть до середины XVIII в.
Оборудование, инструменты и приспособления.
Для кузнечных работ необходимо большое число разнообразных инструментов и приспособлений. Основной опорный кузнечный инструмент наковальня.
К ударному инструменту относят молотки-ручники, боевые молоты и кувалды. Ручник — основной инструмент кузнеца, с помощью которого он кует небольшие изделия или управляет процессом ковки с молотобойцами.
Основной инструмент молотобойца это Кувалда —тяжелый (до 16 кг) молот с плоскими бойками применяется при тяжелых кузнечных работах, где требуется большая ударная сила.
Основные операции в кузнечных работах
Отрубка, разрубка, вырубка и просечка — все эти разделительные операции осуществляются при помощи кузнечного зубила или подсечки и молотка. При тонком и мягком металле операции производят без нагрева заготовки, если же металл твердый или заготовки массивные, их нагревают до ковочной температуры.
Протяжка — увеличение длины заготовки при уменьшении толщины. Протяжка выполняется молотком, кувалдой или при помощи гладилок, разгонок и обжимок.
Скручивание — поворот одной части заготовки относительно другой вокруг продольной оси. Такая обработка производится как в холодном, так и в горячем состоянии.
В конце работы изделие выглаживается — отделочная операция, заключающейся в окончательном выравнивании поверхности после ковки с помощью гладилок.
Технология изготовления изделий из листового металла
Изготовление ковкой различных художественных и бытовых изделий из листового материала широко применялось ещё задолго до нашей эры у скифов, народностей Кавказа и Южного Урала.
Для художественной обработки изделий из листового металла применяются чеканка и басма. Просечной металл, начиная с XVI в, широко применялся для украшений бытовых предметов (шкатулок, ларцов, сундуков, подголовников, замков, осветительных приборов и т.д.), а также в сельской и городской архитектуре.
Технология изготовлений изделий из объёмного метала
К «объемному» металлу условно относят листовой металл толщиной свыше 1,5—2 мм, прутки круглого и квадратного сечения, а также полосы. Словом, «объемный» металл — заготовки, которые невозможно обрабатывать ковкой без нагрева.
Особое внимание наши предки уделяли воротам или наружным дверям. Их старались украсить как можно лучше, так как считалось, что ворота или дверь — «лицо» дома.
Начиная с XVIII в. кованый металл широко применяется при изготовлении каминных приборов, различных декоративных решеток, мебели. Изделия эти украшались пышными цветами, завитками и другими элементами.
Орнаментация готовых изделий, их обработка и отделка
Кузнечным орнаментом оформлялись орудия труда и быта, различные декоративные изделия. Кузнец в отличие от чеканщика или гравировщика располагает значительно меньшим набором инструментов для орнаментации.
Орнамент может наноситься как на горячую заготовку, так и на холодную. В первом случае орнамент получается объемным, глубоким, во втором — плоскостным, поверхностным.
Кроме чисто кузнечной орнаментации, применяются и другие способы художественной отделки кованых изделий.
Особенности изготовления комбинированных изделий
Художественный кованый металл в изделиях всегда сочетался с другими материалами и наиболее часто — с деревом.
Декоративный кованый металл в сочетании с другими материалами применялся не только в крестьянском быту, но и широко использовался в домах купечества и знати.
Довольно часто сочетался металл с камнем в дворцовой посуде, предназначенной для праздничных приемов. Чаши, кубки, братины, различные чарки выковывались из серебра или золота и декорировались цветными эмалями, драгоценными камнями, различными сканными и чернеными накладками.
В декоративно-прикладном искусстве России очень широко применялось сочетание металла с драгоценными и поделочными камнями. Украшались доспехи (шлемы и брани дощатые), рукоятки и ножны кинжалов, мечей и сабель, оклады, различные сундучки и шкатулки.
Практическое исследование
Было проведено исследования (в виде опроса). Результат опроса показал что преобладающее число учеников из одного коллектива имеют представление о ковке металла на среднем уровне, не справившихся не было. Один человек ответил на все поставленные вопросы правильно. Больше всего человек не справились с четырьмя вопросами.
Самое большое затруднение вызвали следующие вопросы: № 3 и № 8. Также в ходе опроса выяснилось что современные дети затрудняются с выбором в дальнейшем данного ремесла как основной профессии. Ученики не смогли назвать ни кого кто бы занимался ковкой металла в нашем городе.
Итоги
С развитием прокатного и кузнечно-штамповочного производства в архитектуре всё реже стал применятся декоративный кованный металл, активно вытесняемый конкурентами из проката.
Техника художественной ковки постепенно упрощается, все меньше остается мастеров, которые сумели бы отковать ограду, отреставрировать или просто починить старинные решетки, козырьки подъездов.
И все же огонь Гефеста не погас! Его отдельные искорки, чуть тлеющие по отдельным кузницам, начинают разгораться все ярче. И уже многое сделано для возрождения прекрасного ремесла.
В нашем городе имеется одно предприятие занимающиеся обработкой металла, это О.О.О. «Шанс», работающее в таких техниках как: сварка, литьё, и машинная ковка металла. Продукцией данного предприятия являются: заборы, ограды, козырьки магазинов, решётчатые ставни и двери. Находящиеся в самых видных местах города.
Список литературы
Журнал «Сделай сам» А.Г. Навройкий; М.В. Белоглазова. 1990 г.
Журнал «Юный техник» 1896 г.
Журнал «Юный техник» 1898 г.
Приложение №1
Диаграмма состояния железо — углерод.
Диаграмма 1
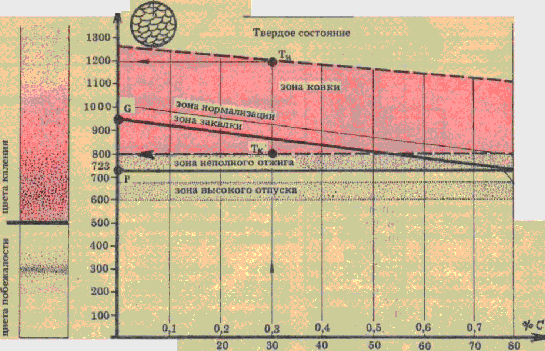
Конец ковки S линия нижних критических точек
Приложение №2
Таблица 1
| Цвет каления | Температура, °С | Цвет каления | Температура, °С |
| Темно-красный | 600 | Оранжево-желтый | 1000 |
| Тускло-красный | 650 | Светло-желтый | 1100 |
| Вишнево-красный | 700 | Соломенно-желтый | 1150 |
| Светло-красный | 800 | Лимонный | 1200 |
| Густо-оранжевый | 900 | Белый различной яркости | 1400 |
Таблица 2
Определения температуры нагрева по цветам побежалости.
| Цвет побежалости | Температура, °С | Инструмент, который следует отпускать |
| Бледно-желтый | 210 | -— |
| Светло-желтый | 220 | Токарные и строгальные резцы для обработки чугуна и стали |
| Желтый | 230 | |
| Темно-желтый | 240 | Чеканы для чеканки по литью |
| Коричневый | 255 | — |
| Коричнево-красный | 265 | Плашки, метчики, сверла, резцы для обработки меди, латуни, бронзы |
| Фиолетовый | 285 | Зубила для обработки стали |
| Темно-синий | 300 | Чекань! для чеканки из листовой меди, латуни и серебра |
| Светло-синий | 325 | — |
| Серый | 330 | — |
Таблица 3
Определение марок стали по искре
| Марка стали | Цвет искры | Форма искры и звездочек | ||
| Ст. 2, | Ст. 3 | Разветвлений искр мало, нити тонкие | ||
| Ст. 4 | Разветвлении мало, нити гуще, чем у Стали | 2 | ||
| Ст. 10 | Разветвлений мало, нити острые, немного | звездочек | ||
| Ст. 15 | и 20 | Светло-желтый | Разветвлений и звездочек больше, чем у | Стали 10 |
| Ст. 20 | и 30 | Разветвлений и звездочек много, концы нитей тонкие | ||
| У12 | Звездочки мелкие, густые | |||
| Ст. 40 | и 45 | Сильное разветвление, густые звездочки | круглые, | |
| концы нитей острые | ||||
Приложение №3
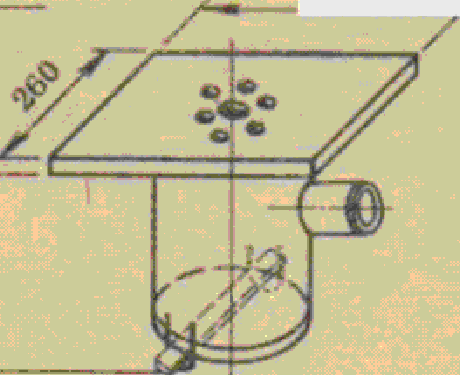
Устройство фурмы
 260
Клин для удержания крышки
Рис. 1
Приложение №4
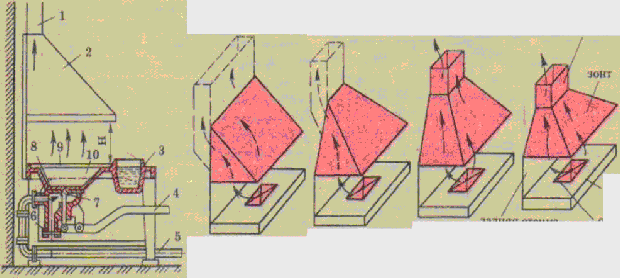
Оборудование для нагрева заготовок
Оборудование для нагрева заготовок: стационарный металлический горн (слева): I — вытяжная труба; 2 — зонт; 3