Карбування металів як один з давніх видів народного декоративно-прикладного мистецтва України
Виготовлення інструментів-чеканів
Наведемо орієнтовний варіант виготовлення інструментів-чека-нівдля занять металопластикою, що мають різну форму бойової частини й одну спільну ручку {рис. 1, 2).
Технологія виготовлення чека-нів-давильників в умовах шкільної майстерні нескладна. Для їх виготовлення знадобляться: токарний і заточний верстати, слюсарні лещата, напилки, молоток, наждачний папір, муфельна піч, стальний прут довжиною 60 мм і діаметром 6 мм і стальний прут діаметром 20—25 мм, дерев'яний брус довжиною 18—20 см і перерізом 2,5 х 2,5 см з деревини твердої породи (клен, дуб, бук, береза), шматок алюмінієвого дроту для заклепок довжиною 35 мм і діаметром 3—4 мм.
Виготовлення чекана-давиль-ника відбувається в такій послідовності:
1. Виготовлення дерев'яної ручки
Довжина ручки (4, рис. 2) дорівнює 18—20 см, її діаметр — 20—25 мм. Після виготовлення ручки її обробляють таким чином:
з того боку, на який буде надіватися металева втулка (2), знімать шар деревини до діаметра 16— 18 мм на довжину 20 мм, інший торець округлюють і ручку після ретельної обробки наждачним папером вкривають лаком.
2. Виготовлення металевої втулки
Із сталевого прута діаметром 20—25 мм на токарному верстаті знімають шар металу до діаметра ' 19—24 мм на довжину ЗО мм. Свердлом діаметром 16 мм свердлять втулку (2) на глибину 20— 25 мм, після чого її відрізають, торцюють і нарізають в ній різьбу М6, а також роблять отвір для заклепки (3) діаметром 3 (4) мм.
3. Чиютонлсння змінних чеканій
Для полегшення обробки ста-левиїо прута, арматури або дюбеля треба провести термічну обробку заготовки — відпускання металу, яке полягає в тому, що метал спочатку нагрівають у муфельній печі до температури 500—600 "С, а потім повільно охолоджують його на повітрі, що робить метал м'яким і податливим.
На токарному верстаті зніма-' ють шар металу до потрібного розміру. Наприклад, штихель (1) роблять довжиною 60 мм, з однієї сторони проточують до діаметра 6 мм на довжину 8 мм, а потім обробляють заготовку до діаметра 4 мм, знімають її і продовжують обробку на заточному верстаті або обпилюють напилком, закріпивши заготовку в слюсарних лещатах, поки робоча частина не матиме плавний перехід до діаметра 1 мм на кінці чекана. Потрібну форму карбувальнику придають молотком. Бойова частина чекана повинна мати гладку робочу поверхню. Досягти цього можна, обробивши її надфілями, відполірувавши дрібним наждачним папером і відшліфувавши пастою ГОІ на повстяному кругу.
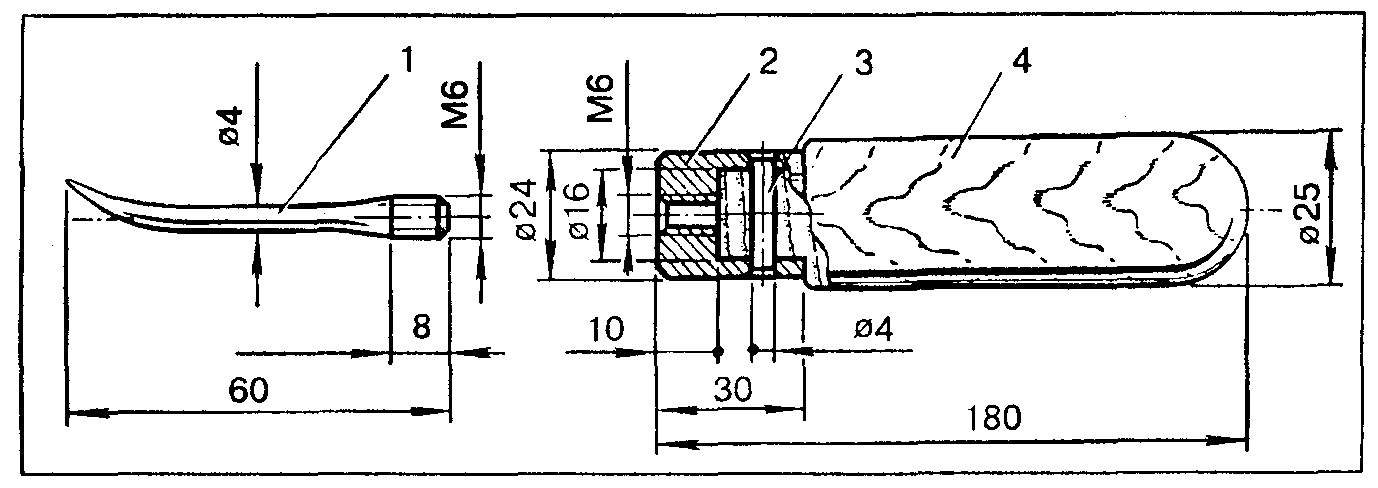
Рис. 2. Ручкя для змінних чеканів-давильників; 1— чекан-штихель;
2 — втулка; 3 — заклепка; 4 — дерев'яна ручка.
Таким чеканом, якщо не зробити термічної обробки (загартування) карбувальника, не можна буде довго користуватися, бо він швидко стане непридатним до роботи. Щоб загартувати карбувальник, його нагрівають у муфельній печі до температури близької до 800 °С до виникнення на поверхні металу яскраво-червоного кольору, а потім різко охолоджують метал, зануривши інструмент у воду або масло. Діаметр чекана-давильника у частині, де нарізана різьба, невеликий, а метал після загартування хоч і став твердим, став також і дуже ламким. Отож, щоб інструмент під час роботи не зламався і метал не був крихким, його знову нагрівають у муфельній печі до температури 200—220 °С до виникнення на поверхні металу яскраво-жовтого кольору і повільно охолоджують чекан на повітрі. Під час термічної обробки на поверхні заготовки може утворитися окалина, тому після охолодження металу бойову частину карбувальника ще раз ретельно відполіровують.
Чекани-давильники, що мають спільну ручку, не займають багато місця, їх зручно зберігати, на їх виготовлення не потрібно багато матеріалу, проте при користуванні ними виникають певні незручності, пов'язані із 'їх заміною, особливо якщо потрібно часто використовувати в роботі різні карбувальники.
На рисунку 2 зображені чека-ни-давильники, які мають окрему ручку. Хоча на їх виготовлення -знадобиться трохи більше часу і вони займуть більше місця на робочому столі, користуватися ними значно зручніше.
Перед початком роботи вчитель повинен звернути увагу учнів на правильність тримання в руці інструмента, положення рук учня та інструмента при роботі та натискування на нього, аби лінії на поверхні металу були однакової глибини.