Управление запасами
Интервал поставки часто определяется периодичность производства данного материала у поставщика. В таких случаях он будет равен, как правило, длительности перерыва в производстве данного материала у поставщика.
В тех случаях, когда поступающие материальные ценности не удовлетворяют требованиям технологического процесса и до запуска в производство должны пройти соответствующую обработку создается технологический (подготовительный) запас.
Технологический (подготовительный) запас рассчитывается на основе нормативов времени для осуществления подготовительных операций, или на основании статистических данных и наблюдений за фактическими затратами времени на подготовку материалов к выдаче в прошлом периоде (хронометража).
Страховой запас в самом общем виде определяется как произведение среднесуточного расхода материала на разрыв в интервале поставок деленное на два:
СЗ = RСУТ * (JФ – JПЛ) * 0,5 , (5)
где СЗ – страховой запас;
JФ, JПЛ – соответственно фактический и плановый интервал поставок.
При укрупненной оценке он может приниматься в размере 50% текущего запаса. В случае когда промышленное предприятие расположено вдали от транспортных путей либо используются нестандартные, уникальные материалы, норма страхового запаса может быть увеличена до 100%.
Возникновение страхового запаса обусловлено нарушением в поставках материала со стороны поставщика. В случае если это нарушение связано с транспортной организацией, создается транспортный запас, включающий те оборотные фонды, которые отвлекаются со дня оплаты счета поставщика и до прибытия груза на склад. Транспортный запас рассчитывается так же, как и страховой запас:
ТРЗ = RСУТ * (JФ – JПЛ) *0,5 , (6)
где ТРЗ– транспортный запас.
Величина сезонных запасов устанавливается по данным о фактических условиях поступления и потребности материалов.
Таким образом норма запаса конкретного материала определяется по формуле:
Н = ТЗ + СЗ + ПЗ, (7)
где Н – совокупная норма запаса материала;
ПЗ – норма подготовительного запаса;
Метод технико-экономических расчетов позволяет достаточно точно определять необходимый размер запасов, однако трудоемкость его велика.
Суть экономико-математических методов нормирования запасов состоит в следующем:
Спрос на товары или продукцию чаще всего представляет собой случайный процесс, который может быть описан методами математической статистики. Одним из наиболее простых экономико-математических методов определения размера запаса является метод экстраполяции (сглаживания), который позволяет перенести темпы, сложившиеся в образовании запасов в прошлом, на будущее. Например, имея информацию о размере запасов за прошедшие четыре периода, на основе метода экстраполяции можно определить размер запасов на предстоящий период по формуле:
Y5 = 0,5 * (2 * Y4 + Y3 - Y1), (8)
где Y1, Y3, Y4 - уровни запаса (в сумме, днях или процентах к обороту), соответственно, за первый, третий и четвертый периоды;
Y5 - нормативный уровень запаса на предстоящий, пятый период.
Прогноз уровня запасов для шестого периода (Y6) можно сделать, используя формулу:
Y6 = 0,5 (2 * Y5 + Y4 - Y2), (9)
Международная практика управления запасами свидетельствует, темп роста запасов должен несколько отставать от темпа роста спроса. Математически это выглядит следующим образом:
Т3
=
 ,
(10)
где Т3 - темп роста товарных запасов;
Т0 - темп роста спроса.
Такое соотношение между запасами и спросом обеспечивает возможность ускорения оборачиваемости оборотных средств.
Таким образом, определив минимальное количество материальных ресурсов, которое должно постоянно находиться на складе менеджерам предприятия необходимо перейти к разработке системы контроля за состоянием запасов.
2.4. Системы контроля за состоянием запасов
Контроль за состоянием запасов - это изучение и регулирование уровня запасов продукции производственно-технического назначения и товаров народного потребления с целью выявления отклонений от норм запасов и принятия оперативных мер к ликвидации отклонений.
Необходимость контроля за состоянием запасов обусловлена повышением издержек в случае выхода фактического размера запаса за рамки, предусмотренные нормами запаса. Контроль за состоянием запаса может проводиться на основе данных учета запасов, переписей материальных ресурсов, инвентаризаций или по мере необходимости.
В целом можно выделить следующие системы контроля за состоянием запасов: с фиксированной периодичностью заказа; с фиксированным размером заказа. Остальные системы представляют собой разновидности этих двух систем.
Контроль состояния запасов по системе с фиксированной периодичностью заказа осуществляется через равные промежутки времени посредством проведения инвентаризации остатков. По результатам проверки осуществляется заказ на поставку новой партии товаров.
Размер заказываемой партии товара определяется разностью предусмотренного нормой максимального товарного запаса и фактического запаса. Поскольку для исполнения заказа требуется определенный период времени, то величина заказываемой партии увеличивается на размер ожидаемого расхода на этот период. Размер заказываемой партии (Р) определяется по следующей формуле:
Р = З макс - (З ф - З т), (11)
где З макс - предусмотренный нормой максимальный запас;
З ф - фактический запас на момент проверки;
З т - запас, который будет израсходован в течение размещения и выполнения заказа.
Графически модель системы контроля за состоянием запаса с фиксированной периодичность заказа представлена на «Рис.3».
Рис. 3. Система контроля за состоянием запасов с фиксированной периодичностью заказа.
Условные обозначения:
Т – интервал времени, через который повторяется заказ ( в нашем случае – 3 дня) – для данной системы величина постоянная;
t – время, необходимое на размещение и выполнение заказа (в приведенном примере – 1 день);
Р1, Р2, …, Рi – величина отдельного, i-го заказа;
З макс – предусмотренный нормой максимальный запас;
З ф – фактический запас на момент проверки;
З t – запас, расходуемый за время t, необходимое для размещения и выполнение заказа;
А – период времени с интенсивным спросом;
В – период времени с нулевым запасом.
Интенсивность спроса, характеризуемая углом наклона участков линии, описывающей изменение запасов, в этой модели является величиной переменной (угол наклона различных участков ломаной - неодинаков). А поскольку заказ осуществляется через равные промежутки времени, то величина заказываемой партии в разных периодах также будет различна. Естественно, применять эту систему можно тогда, когда есть возможность заказывать партии, различные по величине (например, в случае применения контейнерной доставки заказываемого товара эта система не применима). Кроме того, систему не применяют, если доставка или размещение заказа обходится дорого. Например, если спрос за прошедший период был не значителен, то заказ также будет незначителен, что допустимо лишь при условии не существенности расходов, связанных с выполнением заказа.
Особенностью описываемой системы является также и то, что она допускает возникновение дефицита. Как видно из графика, если спрос резко усилится (то есть график круто уйдет вниз - участок А), то запас закончится до наступления срока подачи заказа. Это означает, что система применима, когда возможные потери от дефицита для предприятия также несущественны.
Подводя итог, отметим, что система контроля с фиксированной периодичность заказа применяется в следующих случаях:
условия поставки позволяют получать заказы различными по величине партиями;
расходы по размещению заказа и доставке сравнительно невелики;
потери от возможного дефицита сравнительно невелики.
На практике по данной системе можно заказывать один из многих товаров, закупаемых у одного и того же поставщика, товары, на которые уровень спроса относительно постоянен, малоценные товары и т.д.
В системе контроля за состоянием запасов с фиксированным размером заказа размер заказа на пополнение запаса является величиной постоянной. Интервалы времени, через которые производится размещение заказа, в этом случае могут быть разными «Рис.4».
Рис.4. Система контроля за состоянием запасов с фиксированным размером заказа
Условные обозначения:
Т1, Т2, …, Тi – величина отдельного i-го периода времени, через который повторяется заказ;
t – время, необходимое на размещение и выполнение заказа (в приведенном примере – 1 день);
Р – размер заказа, для данной системы контроля величина постоянная;
А – период непредвиденного усиления спроса;
В – период, в котором было допущено нарушение установленного срока поставки;
t' – фактический срок поставки в период В.
Нормируемыми величинами в этой системе являются величина заказа, размер запаса в момент размещения заказа (так называемая точка заказа) и величина страхового запаса. Заказ на поставку размещается при уменьшении наличного запаса до точки заказа. Как следует из чертежа, после размещения заказа запас продолжает уменьшаться, так как заказанный товар привозят не сразу, а через какой-то промежуток времени t. Величина запаса в точке заказа выбирается такой, чтобы в нормальной, рабочей ситуации за время t запас не опустился ниже страхового. Если же спрос непредвиденно увеличится (линия графика резко пойдет вниз - участок А графика), или же будет нарушен срок поставки (tў > t - участок В графика), то начнет работать страховой запас. Коммерческая служба предприятия в этом случае должна принять меры, обеспечивающие дополнительную поставку. Как видим, данная система контроля предусматривает защиту предприятия от образования дефицита.
На практике система контроля за состоянием запаса с фиксированным количеством заказа применяется преимущественно в следующих случаях:
большие потери в результате отсутствия запаса;
высокие издержки по хранению запасов;
высокая стоимость заказываемого товара;
высокая степень неопределенности спроса;
наличие скидки с цены в зависимости от заказываемого количества.
Система с фиксированным размером заказа предполагает непрерывный учет остатков для определения точки заказа.
После того как сделан выбор системы пополнения запасов, необходимо количественно определить величину заказываемой партии, а также интервал времени, через который повторяется заказ.
Оптимальный размер партии поставляемых товаров и, соответственно, оптимальная частота завоза зависят от следующих факторов:
объем спроса (оборота);
расходы по доставке товаров;
расходы по хранению запаса.
В качестве критерия оптимальности выбирают минимум совокупных расходов по доставке и хранению. И расходы по доставке и расходы по хранению зависят от размера заказа, однако характер зависимости каждой из этих статей расходов от объема заказа разный. Расходы по доставке товаров при увеличении размера заказа очевидно уменьшаются, так как перевозки осуществляются более крупными партиями и, следовательно реже. График этой зависимости, имеющей форму гиперболы, представлен на «Рис.5».

Рис. 5. Зависимость расходов на транспортировку от размера заказа
Расходы по хранению растут прямо пропорционально размеру заказа. Эта зависимость графически представлена на «Рис. 6».
Рис. 6. Зависимость расходов на хранение запасов от размера заказа
Сложив оба графика, получим кривую, отражающую характер зависимости совокупных издержек по транспортировке и хранению от размера заказываемой партии «Рис.7».
Рис. 7. Зависимость суммарных расходов на хранение и транспортировку от размера заказа. Оптимальный размер заказа – S опт
Задача определения оптимального размера заказа, наряду с графическим методом, может быть решена и аналитически. Для этого необходимо найти уравнение суммарной кривой, продифференцировать его и приравнять вторую производную к нулю. В результате получим формулу Уилсона, позволяющую рассчитать оптимальный размер заказа:
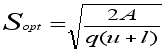
(12)
где Sопт – оптимальный размер заказываемой партии;
А – стоимость организации завоза одной поставки;
q – среднесуточная потребность в товаре;
l – потери от иммобилизации единицы товара в единицу времени;
u – затраты на хранение единицы товара в единицу времени.
Таким образом, представленные выше основные системы контроля над запасами базируются на фиксации одного из двух параметров - размера заказа или интервала времени между заказами. В условиях отсутствия отклонений от запланированных показателей и равномерного потребления запасов, для которых разработаны основные системы, такой подход является вполне достаточным.
Однако на практике чаще встречаются иные, более сложные ситуации. В частности, при значительных колебаниях спроса основные системы контроля ровня запасов не в состоянии обеспечить бесперебойное снабжение предприятия без значительного завышения объема запасов. При наличии систематических сбоев в поставке и потреблении основные системы контроля уровня запасов становятся не эффективными. Для таких случаев проектируются иные системы контроля, состоящие из элементов основных систем.
Каждая из основных систем имеет определенный порядок действий. Так, в системе с фиксированным размером заказа заказ производится в момент достижения порогового уровня запаса, величина которого определяется с учетом времени и возможной задержки поставки. В системе с фиксированным интервалом времени между заказами размер заказа определяется исходя из наличных объемов запаса и ожидаемого потребления за время поставки.
«Различное сочетание звеньев основных систем контроля уровня запасов, а также добавление принципиально новых идей в алгоритм работы системы приводит к возможности формирования по сути дела огромного числа систем контроля над уровнем запасов, отвечающим самым разнообразным требованиям».
Одним из вариантов таких систем является система с установленной периодичность пополнения запасов до установленного уровня. В данной системе, как и в системе с фиксированной периодичностью заказа, входным параметром является период времени между заказами. В отличие от основной системы, она ориентирована на работу при значительных колебаниях потребления. Чтобы предотвратить завышение объемов запасов, содержащихся на складе, или их дефицит, заказы производятся не только в установленные моменты времени, но и при достижении запасом порогового уровня. Таким образом, рассматриваемая система включает в себя элемент системы с фиксированным интервалом времени между заказами (установленную периодичность оформления заказа) и элемент системы с фиксированным размером заказа (отслеживание порогового уровня запасов).
Другим вариантом производных систем контроля уровня запасов является так называемая система «минимум-максимум». Эта система, как и система с установленной периодичность пополнения запасов до постоянного уровня, содержит в себе элементы основных систем контроля уровня запасов. Как и в системе с фиксированной периодичностью заказа, здесь используется постоянный интервал времени между заказами. Система «максимум-минимум» ориентированна на ситуацию, когда затраты на учет запасов и издержки на оформление заказа настолько значительны, что становятся соизмеримы с потерями от дефицита запасов. Поэтому в рассматриваемой системе заказы производятся не через каждый заданный интервал времени, а только при условии, что запасы на складе в этот момент оказались равными или меньше установленного минимального уровня. В случае выдачи заказа его размер рассчитывается так, чтобы поставка пополнила запасы до максимально желаемого уровня. Таким образом, данная система работает лишь с двумя уровнями запасов - минимальным и максимальным.
Однако все рассмотренные выше системы контроля уровня запасов применимы лишь к весьма ограниченному спектру условий функционирования и взаимодействия поставщиков и потребителей. Повышение эффективности использования систем управления запасами в логистической системе организации приводит к необходимости разработки оригинальных вариантов рассмотренных выше систем контроля уровня запасов.
Таким образом, российским предприятиям, несмотря на многочисленные отклонения в снабженческо-сбытовой деятельности, необходимо придерживаться определенной системы управления запасами, дабы избежать хаотичности и неопределенности в обеспечении процесса производства необходимыми материальными ресурсами. Для этого предприятиям необходима определенная методика проектирования логистической системы управления запасами.
ГЛАВА III. Предложения по совершенствованию управления запасами на предприятии ЗАО «Петерасфальт».
3.1. Выбор номенклатурной позиции
На Рис.3.1. показана емкость петербургского рынка по производству асфальта, которая по оценкам специалистов составляет 3,2 млн тн в год, ЗАО «Петерасфальт» совместно с ООО «Эн Си Си – Индустрии» занимает 15 %.
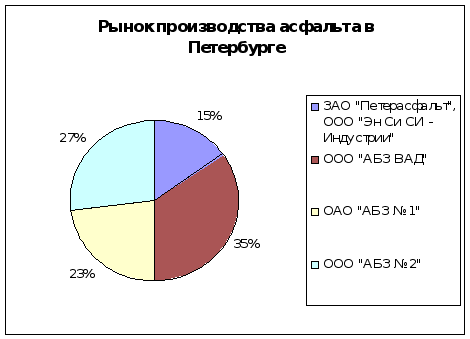
Таким образом, примерно 7,5% от всей емкости рынка по производству асфальта приходиться на ЗАО «Петерасфальт», что составляет 240 000 тн в год.
Специфика асфальтобетонного производства заключается в том, что:
Производство асфальта – это сезонная работа. ЗАО «Петерасфальт» выпускает свою продукцию с мая по ноябрь месяц включительно. Оставшееся время заводы ремонтируются;
Ограниченность номенклатуры используемых материалов. Для производства асфальтобетонной смеси необходимы щебень, а/б крошка, битум, минеральный порошок, и отсутствие какого-либо из этих материалов может привести к остановке производства, исходя из чего, широко применяемые в рыночной экономике методы АВС и XYZ и КLM анализа не подходят;
На все материалы существуют ограничения на размер поставки. Поставка щебня и а/б крошки производится железнодорожным транспортом (вертушками), который может вместить в себя 60 тн щебня или а/б крошки. Поставка битума производиться битумовозами, которые имеют ограничения по емкости. Минеральный порошок поставляется цементовозами, емкость которых ограничена;
На все материалы существуют ограничения на размер хранения. Битум хранится в специализируемых подогреваемых битумных емкостях вместимостью по 50 тн. На производственной площадке «Парнас» находятся 5 битумных емкостей, а на второй производственной площадке 4 емкости. Следовательно общая вместимость их составляет 450 тн. Щебень складируется в непосредственной близости от завода на асфальтированной площадке, исключая тем самым загрязнение и перемешивание между породами и фракциями. Минеральный порошок хранится в специализированных силосных башнях с возможностью дозирования, объемом по 100 тн на каждой производственной площадке (всего 200 тн). Асфальтобетонная крошка складируется так же как щебень на асфальтированной площадке вблизи дробильного оборудования. Таким образом, процесс управления запасами материальных ресурсов имеет ограничения по объему складирования.
Исходя из специфики производства, можно сделать вывод, что модель управления запасами едина для всей номенклатуры материалов, и выбор ее можно произвести по любой номенклатурной позиции. Для выбора этой позиции рассмотрим процентное содержание материалов в основных рецептурах предприятия. На 1 тн мелкозернистого асфальта, который используют в верхних слоях дорожных покрытий приходится:
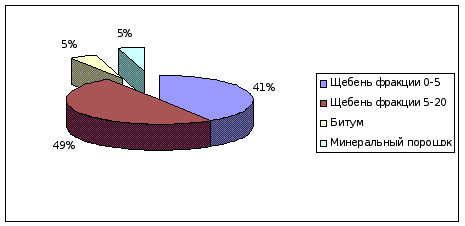
Рецепт №1
На 1 тн крупнозернистого асфальта, который изготавливается на основе гранитного щебня и используется в нижних слоях дорожных покрытий приходится:
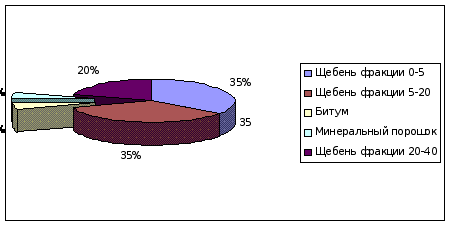
Рецепт №2
Для приготовления песчаной смеси, которая используется для укладки на тротуары используется:
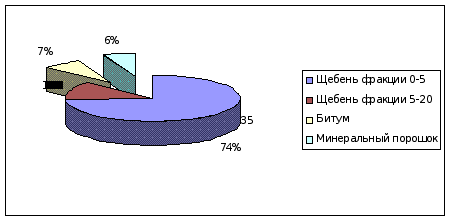
Рецепт №3
В отдельных случаях по специальному рецепту для укладки нижнего слоя дорожного покрытия используется производство асфальта на основе а/б фрезерованной крошки, которая получается с помощью гранулятора, который дробит куски асфальтобетонного лома во фракционные материалы, содержащие битум, минеральный порошок и дробленный щебень. Процентное содержание такой смеси выглядит следующим образом:
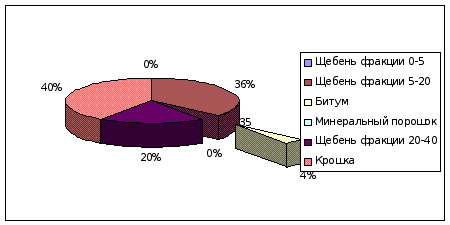
Рецепт №4
Таблица процентного содержания материалов по рецептам на 1 тн.
| Рецепт № | Щебень ф 0-5 | Щебень ф 5-20 | Битум | Мин порошок | Щебень ф 20-40 | Крошка |
| 1 | 41% | 49% | 5% | 5% | - | - |
| 2 | 35% | 35% | 5% | 5% | 20% | - |
| 3 | 74% | 13% | 7% | 6% | - | - |
| 4 | - | 36% | 4% | - | 20% | 40% |
Из приведенной таблицы можно сделать вывод, что наибольший удельный вес занимает щебень различных фракций в зависимости от марки и типа смеси, следовательно модель управления запасами произведем на примере щебня. Щебень - это неорганический зернистый сыпучий материал с зернами крупностью св. 5 мм, получаемый дроблением горных пород, гравия и валунов, попутно добываемых вскрышных и вмещающих пород или некондиционных отходов горных предприятий по переработке руд (черных, цветных и редких металлов металлургической промышленности) и неметаллических ископаемых других отраслей промышленности и последующим рассевом продуктов дробления. В различных рецептурах используется щебень от фракции 0-5 до фракции 20-40. Так как ЗАО «Петерасфальт» имеет свою дробильно-сортировочную установку, с помощью которой можно дробить инертно-строительные материалы на любые фракции (размер), то в целях экономии ЗАО «Петерасфальт» закупает щебень большей фракции 20-40 и благодаря дробильно-сортировочной установке получает щебень размера соответствующего рецепту. Основным поставщиком щебня этой фракции в настоящее время является ООО «СПб Транспортная компания», которое предлагает нам качественный щебень по цене 387,00 руб/тн.
3.2. Анализ расхода щебня.
Учитывая сезонность производства, проанализируем расход щебня по карточкам складского учета за 2001-2004 гг (Таблица)
Динамику расхода щебня в период с 2001-2003 года отобразим графически :
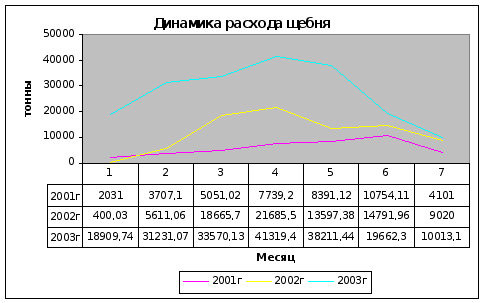
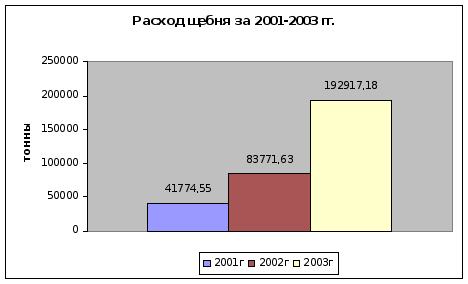
В 2001 году было израсходовано меньше всего щебня, т.к. ЗАО «Петерасфальт» располагало только одним заводом, а в июле 2002 года был введен в эксплуатацию второй завод, что позволило увеличить объемы реализации продукции. За 2003 год было продано больше всего асфальтобетонной смеси, учитывая тот факт, что в этом году было 300-летие городу Санкт-Петербургу и большое внимание уделялось на реставрацию и строительство дорожных покрытий. В 2003 году компания израсходовала на производство асфальтобетонных смесей 192 917,18 тн щебня по сравнению с предыдущими годами и заняла VI место в Санкт-Петербурге совместно с ООО «Эн Си Си-Индустрии» по объему выпуска за 2003 год среди дорожно-строительных компаний. В 2004 году ЗАО «Петерасфальт» планирует израсходовать на производство примерно 180 000 тн щебня. Для сопоставимости данных Таблицы необходимо исключить из рассмотрения 2002 год, так как в этом году был введен в эксплуатацию второй завод. Рассмотрим динамику за 2001 и 2003 гг. Ежемесячный расход из-за разного количества дней в месяце не дает сопоставимых данных по месяцу. Наиболее точными будут данные по среднесуточному расходу щебня по месяцам за 2001 и 2003 гг. Анализируя данные 2001 года нужно сказать, что среднесуточный расход щебня по месяцам непредсказуем, наблюдается очень большой разброс показателей по месяца. Допустим в мае 2001 года среднесуточный расход щебня фракции 20-40 составлял 65,5 тн/сут (4,8%), в августе 249,7 тн/сут (18,29%), т.е. расход щебня вырос почти в 4 раза, а уже в октябре месяце среднесуточный расход составил 346,9 тн/сут (25,41%). Таким образос расход щебня в 2001 году варьировался от 65,5 до 346,9 тн/сут с разбросом в 281,4 тн. Подобные скачки наблюдаются и в 2003 году, когда среднесуточный расход щебня в в августе был 1332,88 тн/сут, что составляет 21,13% от годового расхода щебня, а в ноябре упал до 333,77 тн/сут, что составляет 5,29%.
Исследуем динамику среднедневного расхода щебня за 2001 и 2003 гг по программе анализа рядов динамики, разработанной на кафедре (Приложение 17). Как сказал анализ проведенный методами механическог7о сглаживания (3-х и 5-ти членные скользящие средние, 3-х и 5-ти членные средние приросты) и аналитического выравнивания по методу наименьших квадратов (рассматривалась линейная функция, парабола 2-го порядка и гипербола), в