Анализ ассортимента и сравнительная оценка качества бытовых холодильных приборов, реализуемых магазином "Техно-сила"
К преимуществам пластмассовых камер относятся технологичность изготовления, малый коэффициент теплопроводности, меньшая масса. Однако такие камеры по сравнению с металлическими. В холодильниках с пластмассовыми камерами по периметру дверного проема не устанавливают накладки, закрывающие теплоизоляцию, так как роль накладок выполняют отбортованные края камеры.
Двери изготовляют из стального листа толщиной 0,8 мм методом штамповки и сварки. В некоторых моделях холодильников двери изготовлены из древесностружечной плиты или ударопрочного полистирола.
Дверь холодильника состоит из наружной и внутренней панелей, теплоизоляции между ними и уплотнителя. Панели двери изготовляют из ударопрочного полистирола методом вакуум-формования. Толщина листа 2-3 мм. У большинства холодильников двери открываются слева направо. В всех современных холодильниках предусмотрена перенавеска двери, т.е. возможность открывания двери справа налево. У настенных холодильников дверь двухстворчатая.
Дверь холодильника должна плотно прилегать к дверному проему, иначе теплый воздух будет проникать в камеру. Для обеспечения герметичности внутреннюю сторону двери по всему периметру окантовывают магнитным уплотнителем разного профиля. В холодильниках старых конструкций применялись резиновые уплотнители баллонного типа.
Двери в закрытом положении удерживаются с помощью механических (чаще куркового типа) или магнитных затворов. Последние наиболее распространены. При их наличии ручку двери можно расположить на разной высоте, исходя из требований технической эстетики. Замена дверных петель специальными навесками, укрепляемыми сверху и снизу двери, уменьшает общие габариты холодильника при открывании двери, что важно при установке холодильников в углу помещений.
Теплоизоляцию применяют для защиты холодильной камеры от проникновения тепла окружающей среды и прокладывают по стенкам, верху и дну холодильного шкафа и холодильной камеры, а также под внутренней панелью двери. От теплоизоляционных материалов требуется, чтобы они обладали низким коэффициентом теплопроводности, небольшой объемной массой, малой гигроскопичностью, влагостойкостью, были огнестойкими, долговечными, дешевыми, биостойкими, не издавали запаха, а также были механически прочными. Для теплоизоляции шкафа и двери холодильников применяют штапельное стекловолокно МТ-35, МТХ-5, МТХ-8, минеральный войлок, пенополистирол ПСВ и ПСВ-С и пенополиуретан ППУ-309М.
Минеральный войлок изготовляют из минеральной ваты путем обработки ее растворами синтетических смол. Исходным сырьем для получения минеральной ваты служат минеральные породы (доломит, доломитоглинистый мергель), а также металлургические шлаки.
Стеклянный войлок - разновидность искусственного минерального войлока. Он состоит из тонких (толщина 10-12 мк) коротких стеклянных нитей, связанных синтетическими смолами. Теплоизоляция из стеклянного войлока и супертонкого волокна биостойка, не имеет запаха, обладает водоотталкивающим свойством, удобно и быстрее стареют, со временем теряют товарный вид, менее долговечны и менее прочны по укладывается и поэтому часто применяется.
Пенополистирол - синтетический теплоизоляционный материал. Он представляет собой легкую твердую пористую газонаполненную пластмассу с равномерно распределенными замкнутыми порами. Теплоизоляцию из пенополистирола получают вспениванием жидкого полистирола непосредственно в простенках холодильной камеры и корпуса шкафа холодильника.
Пенополиуретан - пенопласты мелкопористой жесткой структуры, полученные путем вспучивания полиуретановых смол с применением соответствующих катализаторов и эмульгаторов. Для повышения теплозащитных свойств в качестве вспучивающего газа применяют хладон-11 и др. Процесс пенообразования и затвердевания пены происходит в течение 10-15 мин при температуре до 5 °С. Пенополиуретан обладает малой объемной массой, низким коэффициентом теплопроводности, влагостоек. Его можно вспенивать непосредственно в холодильном шкафу. При этом он равномерно и без воздушных полостей заполняет все пространство в простенках, хорошо склеивается со стенками, повышая прочность шкафа.
В зависимости от качества теплоизоляционных материалов толщина изоляции в стенках шкафа холодильника может быть от 30 до 70 мм, в двери - от 35 до 50 мм. Замена теплоизоляции из стекловолокна изоляцией из пенополиуретана позволяет при одних и тех же габаритах корпуса увеличить объем холодильника на 25%.
Ранее в холодильниках применялись курковые и секторные затворы дверей. В современных холодильниках применяются магнитные запоры.
Магнитные затворы представляют собой эластичную магнитную вставку, помещенную в уплотнительный профиль на внутренней панели двери. При закрывании двери она плотно притягивается к металлическому корпусу. Исходным сырьем для получения магнитных материалов служит феррит бария ВаО в смеси с каучуками или поливиниловыми и другими смолами, придающими ему гибкость. Изготовленные ленты эластичного магнита намагничивают в магнитном поле.
Притягивая уплотнитель к шкафу по всему периметру, магнитный затвор обеспечивает хорошее уплотнение и в то же время не требует усилий для открывания двери, которое необходимо проверять динамометром с погрешностью +1 Н. Динамометр прикрепляют к ручке на расстоянии, наиболее отдаленном от шарниров. Усилие при этом должно быть направлено перпендикулярно плоскости двери.
Для дверных уплотнителей в холодильниках с курковыми и секторными затворами применяют пищевую резину, с магнитными затворами - поливинилхлоридные и полихлорвиниловые уплотнители с магнитной вставкой и магнитные уплотнители с дополнительными удерживателями. В холодильниках с механическим затвором плотное закрывание двери достигается благодаря сжатию профиля резинового уплотнителя.
В холодильниках с магнитным затвором уплотнитель притягивается к шкафу силой притяжения магнита, при этом профиль уплотнителя растягивается. Уплотнитель имеет два баллона. Баллон прямоугольного сечения, в котором находится магнитная вставка, прижимается передней плоскостью к шкафу. Толщина стенки баллона существенно влияет на силу притяжения уплотнителя и не превышает 0,45 мм. Баллон "гармошка" служит для компенсации небольшого свободного хода двери. В свободном состоянии уплотнителя "гармошка" несколько сжата и при отходе двери растягивается, препятствуя отрыву уплотнителя от шкафа. Для эффективной работы профиль баллона "гармошка" имеет небольшое сопротивление растяжению, что обеспечивается тонкими стенками баллона, а также соответствующей конфигурацией его.
Магнитные вставки узлов уплотнения делают прямоугольного сечения. Их изготовляют из эластичных многокомпонентных ферритонаполненных композиций. Улучшить магнитные, физико-химические и термомеханические свойства, а также технико-экономические показатели магнитных эластичных вставок стало возможным благодаря использованию новых полимерных композиций на основе сополимеров ЭВА.
Уплотнение двери следует проверять, не включая холодильник в сеть. Бумажная полоска шириной 50 мм и толщиной 0,08 мм, заложенная между уплотнителем двери и закрываемой поверхностью шкафа, ни в одном месте не должна свободно перемещаться.
К электрическому оборудованию бытовых холодильников относятся следующие приборы:
• электрические нагреватели: для обогрева генератора в абсорбционных холодильных агрегатах; для предохранения дверного проема низкотемпературной (морозильной) камеры от выпадения конденсата (запотевания) на стенках; для обогрева испарителя при полуавтоматическом и автоматическом удалении снежного покрова;
• электродвигатель компрессора (это относится к компрессионным холодильникам);
• проходные герметичные контакты для соединения обмоток электродвигателя с внешней электропроводкой холодильника через стенку кожуха мотора компрессора;
• осветительная аппаратура, предназначенная для освещения холодильной камеры;
• вентиляторы: для обдува конденсатора холодильного агрегата воздухом (при использовании в холодильниках конденсаторов с принудительным охлаждением) и для принудительной циркуляции воздуха в камерах холодильников.
К приборам автоматики бытовых холодильников относятся:
• датчики-реле температуры (терморегуляторы) для поддержания заданной температуры в холодильной или низкотемпературной камере бытовых холодильников;
• пусковое реле для автоматического включения пусковой обмотки электродвигателя при запуске;
• защитное реле для предохранения обмоток электродвигателя от токов перегрузки; приборы автоматики для удаления снежного покрова со стенок испарителя.
1.3.2 Технологические особенности производства холодильных приборов
Технологические процессы оказывают определяющее влияние на затраты в производстве и на качество изготовления бытовых холодильных приборов (БХП). За показатель надежности борются все изготовители БХП. Надежность в работе влияет на престиж марки, спрос и цену.
Стабильное качество изготовления и надежность БХП зависят от степени автоматизации и объемов производства. Чем больше объемы производства, тем выше уровень автоматизации. Чем выше уровень автоматизации производства, тем меньше влияние рабочего на качество изготовления деталей и агрегатов. Во всех странах мира наблюдаются тенденции повышения уровня механизации и автоматизации производства и минимизации влияния человеческого фактора на качество БХП.
С увеличением выпуска не только повышается стабильность качества БХП, но и снижаются затраты на изготовление одного изделия. Годовой выпуск на современном заводе превышает 1 млн. БХП при двухсменной работе конвейеров. В одну минуту с конвейеров крупного завода сходят несколько БХП, а за сутки более 3000 тысяч единиц. За 10 лет до начала развала Союза на некоторых заводах изготавливали по 1 или 2 модели БХП и объемы производства составляли около 100 тысяч штук в год. Производство было почти натуральным. В одном месте изготавливали и собирали почти все составные части БХП. Согласно требованиям того времени по ремонтопригодности конструкции холодильников были разборными. Отмеченные условия служили объективными причинами повышенных затрат на изготовление одного БХП в сравнении с затратами на современных заводах с более прогрессивными технологиями производства. В конце 80-х 4 отечественных завода имели программы выпуска БХП по 800 тыс.шт. и более: Красноярский ("Бирюса"), Минский ("Атлант"), Новолипецкий ("Стинол") и Саратовский ("Саратов"). В номенклатуре выпуска каждого завода было по нескольку моделей БХП.
К 2008 г. программа Минского завода холодильников выросла до 1,2 млн.шт. Модельный ряд БХП "Атлант" включает десятки моделей, каждая из которых имеет несколько модификаций. Модификации одной модели отличаются между собой окраской, комплектацией, рабочим напряжением и по другим показателям. Новолипецкий завод холодильников за год изготавливает также более 1 млн. БХП различных моделей и модификаций, в том числе итальянских марок Indesit и Ariston.
Крупнейшее производство БХП обеспечивает группа независимых компаний Liebherr, расположенных в разных европейских странах. Liebherr предлагает более 300 базовых моделей отдельно стоящих и встраиваемых бытовых и торговых холодильников и морозильников. В производстве БХП и другой продукции компании руководствуются принципом: "Чем больше, тем лучше и эффективнее". Повышенная надежность и долговечность (холодильники Liebherr работают до 25 лет) помогают компаниям поддерживать престиж марки и удерживать свои БХП в высокой ценовой категории. Современные заводы БХП по сути являются сборочными. Высокий уровень механизации и автоматизации технологических процессов в сочетании с обширной унификацией узлов и деталей обеспечивают высокое качество БХП при минимальных затратах на изготовление. Непосредственно на заводах БХП изготавливают шкафы, лари и двери, которые экономически нецелесообразно перевозить на большие расстояния. При доставках за многие километры пришлось бы "перевозить воздух", поскольку шкафы занимают много места и мало весят. Составляющие узлы и детали (комрессоры, электрооборудование, приборы управления и другие комплектующие изделия), оказывающие первостепенное влияние на надежность и долговечность БХП, максимально унифицированы и изготавливаются на специализированных предприятиях. Один и тот же мотор-компрессор (компрессор в сборе с электродвигателем, пусковым и защитным реле) могут устанавливать на БХП разных марок, как массового, так и престижного исполнения. В то же время на БХП одной модели могут устанавливать различные компрессоры. На холодильники Liebherr устанавливают австрийские, бразильские и итальянские компрессоры концерна EMBRACO. Взаимозаменяемость компрессоров разных марок обеспечивает унификация присоединительных размеров.
Самыми большими мощностями по производству компрессоров всех типов в Европе располагают итальянские заводы. Итальянский концерн EMBRACO, включающий фирму Aspera, заводы в Италии, Испании, Бразилии и Китае, производит в год более 20 млн. компрессоров различного назначения. Мощности заводов Electrolux превышают собственные потребности для комплектации БХП и составляют около12 млн. шт. Специализированные заводы имеют по нескольку автоматических линий для изготовления деталей и сборки холодильных компрессоров. На одной типовой технологической линии изготавливают более 1 млн. компрессоров. На заводе мирового лидера в производстве герметичных компрессоров компании Tecumseh в США имеется 5 автоматических линий. Четыре линии обеспечивают заданную программу выпуска. Резервная пятая линия подключается для выпуска продукции при проведении профилактических работ на одной из рабочих линий. На резервной линии производится отработка перспективных конструкций и технологических процессов для серийного производства, а также выпуск первых установочных партий компрессоров. Компрессоры Electrolux устанавливают на БХП Electrolux, Miele, Vestfrost. Компрессоры Danfoss устанавливают на БХП Bosch, Siemens, Snaige, Vestfrost, "Атлант". На холодильники Bosch и Siemens также могут быть устанавлены итальянские компрессоры Aspera и сингапурские Matsushita. Годовая программа одного завода приборов автоматики превышает 10 млн. изделий. На этих заводах автоматизация технологических процессов наиболее высокая. Одни и те же приборы устанавливают на БХП различных марок. Одинаковые регуляторы температуры с маркой фирмы Danfoss устанавливают на престижных моделях холодильников AEG и на массовых холодильниках "Атлант" одного типоразмера. Максимально унифицировано производство полуфабрикатов и заготовок. Заготовки для испарителей и конденсаторов поставляют специализированные предприятия. Стальные и медные трубопроводы изготавливают металлургические заводы. На заводах БХП трубки режут по нужным размерам и изгибают по заданной конструктором конфигурации. Пластмассовые профили могут изготавливать химические заводы или на заводах БХП. Эластичный профиль для уплотнителя двери крупные заводы холодильников предпочитают изготавливать на своем производстве. При этом заводам холодильников проще проводить модернизацию производства и контролировать качество уплотнения дверей БХП на своих моделях. Профиль уплотнителя изготавливают методом экструзии: расплавленная масса пластика продавливается через отверстие, имеющее конфигурацию сечения уплотнителя.
При складировании и перевозках "нежный" пластмассовый профиль деформируется. Остаточная деформация профиля может оказаться причиной плохого уплотнения двери БХП, утечек холода и повышенного расхода электроэнергии. Поэтому сборку профиля с магнитной вставкой и сварку 4 прямых отрезков все заводы с крупносерийным производством БХП осуществляют у себя. Готовый уплотнитель сразу же идет на сборку БХП. Отсутствие транспортировки помогает сохранить форму и размеры уплотнителя и обеспечить высокое качество уплотнения дверей на БХП. Мелкие пластмассовые детали (крепеж, ручки, небольшие сосуды) на заводы БХП поставляют специализированные химические предприятия. Их изготавливают методом литья. Крупные пластмассовые изделия (шкафы и панели дверей, большие сосуды), как правило, изготавливают непосредственно на заводах БХП. Внутренние камеры и панели дверей БХП, в основном, изготавливают методом вакуумного формования. Изготовление их методом литья можно считать исключением из правила. Для изготовления пластмассовых деталей методом литья предназначены литьевые формы и литьевые машины. Разъемные литьевые формы состоят из 2 или более частей. Внутренние очертания форм в точности повторяют наружные контуры деталей. Формы устанавливают на литьевые машины. В литьевую форму засыпают гранулы нужного материала. За счет электрического нагрева гранулы плавятся. Расплавленный пластик под давлением заполняет все углубления в форме. Выемка детали из формы происходит в автоматическом режиме.
Для изготовления пластмассовых деталей методом вакуумного формования предназначены вакуум-формовочные машины. Технологические формы и машины для вакуумного формования значительно проще, чем литьевые. Для формования используют пластмассовые листы, которые укладывают над формой и плотно зажимают по периметру. Края листа служат технологическим фланцем. Перед формованием лист нагревается электрическими нагревателями и при этом размягчается. Затем из пространства между листом и формой отсасывают воздух. Под действием вакуума размягченный лист плотно обжимает форму и приобретает конфигурацию детали. После этого остается только обрезать технологический фланец, чтобы получить готовое изделие.
Пластмассовые детали могут быть белыми или цветными в зависимости от требований покупателей к дизайну БХП. Цвет литьевых и вакуумформованных пластмассовых изделий определяется цветом гранулированного сырья, засыпаемого в литьевые формы, либо пластмассового листа, закладываемого в вакуумформовочную машину.
Производство крупных деталей из металла (наружных металлических панелей шкафов и дверей) начинается с вырубки заготовок из листа или ленты. Затем из них штампуют черновые детали. Черновые детали после химической очистки подвергаются антикоррозионной обработке и окрашиваются. Окрашенные детали поступают на сборочные автоматические линии шкафов и дверей.
В новейшем производстве БХП для изготовления наружных панелей шкафов и дверей применяют металлическую ленту с защитно-декоративным покрытием. Лента проходит через профилирующие валки и вырубные штампы профилировочной машины. Технологический процесс обеспечивает защиту декоративного покрытия от повреждений при изготовлении и транспортировке деталей.
На профилировочных машинах формуют не только панели шкафов и дверей из стальной ленты, но и декоративные профили из алюминиевой ленты различной ширины. При использовании ленты с декоративным покрытием не требуется дополнительной антикоррозионной защиты деталей. Отсутствие в производстве вредных технологических процессов металлопокрытия исключает необходимость в очистных сооружениях для защиты окружающей среды. Это снимает многие проблемы при организации производства БХП, особенно, в крупных городах. Применение плоских панелей для сборки наружных шкафов позволяет изготавливать их на стороне в другом городе и затем транспортировать на сборочный завод БХП. Сварку прутковых полок и трубчато-проволочных конденсаторов осуществляют на высокопроизводительных автоматических линиях. Трубчато-проволочные конденсаторы могут изготавливать сами производители БХП, либо на заводах смежниках. Стальные сварные полки с защитным покрытием чаще изготавливают на заводах БХП. При поставках готовых полок по кооперации заводы БХП освобождаются от проблем, связанных с вредным производством для декоративного и антикоррозионного покрытия. Стеклянные полки, как правило, поставляют кооперированные предприятия. Современные конструкции БХП имеют шкафы с жесткой пенополиуретановой (ППУ) теплоизоляции. Наружные и внутренние стенки шкафа, скрепленные жесткой теплоизоляцией, превращаются в прочные сэндвич-панели. При изоляции из ППУ для изготовления стенок шкафа не требуется твердый стальной лист.
В некоторых моделях БХП вместо металлической задней стенки наружного шкафа применяют картон или бумагу. Имеются пластмассовые конструкции наружных шкафов. В современных конструкциях между наружной и внутренней стенками шкафа закладывают трубопроводы холодильного агрегата. Запененными могут быть испаритель, конденсатор и горячий трубопровод для обогрева отдельных участков на наружной поверхности БХП с целью предотвращения обледенения. Шкаф с запененным испарителем имеет гладкие внутренние стенки, а при запененном конденсаторе гладкой становится и задняя наружная стенка холодильника. При работе агрегата наружные стальные стенки такого холодильника нагреваются и работают, как конденсатор. Во всех конструктивных вариантах жесткость шкафа обеспечивается за счет твердой теплоизоляции из ППУ.
Заполнение шкафов теплоизоляцией из ППУ является наиболее сложным и дорогостоящим процессом в производстве БХП. Технологическая линия состоит из тяжелых заливочных форм и оборудования для заливки компонентов ППУ. Заливочное оборудование должно обеспечивать в заданное время подачу в каждую форму строго определенных доз жидких компонентов для конкретной модели шкафа (или двери). С такой сложной задачей справляется электронная автоматика. Заливочные формы состоят из неподвижно закрепленных "болванок" с конфигурацией по внутренним размерам камеры БХП и поворотных створок по наружным размерам шкафа. Перед закладкой в форму деталей шкафа створки открыты. Когда внутренняя камера, наружные стенки и другие детали шкафа установлены в форму, створки автоматически закрываются. Створки остаются в жестко зафиксированном положении в течение процессов заливки компонентов, вспенивания и полимеризации (отверждения) ППУ. После завершения процесса полимеризации створки открываются, и готовый шкаф автоматически извлекается из заливочной формы. Затем шкаф поступает на сборочный конвейер БХП. При вспенивании компонентов ППУ между внутренними и наружными стенками шкафа создается повышенное давление. При больших размерах шкафов усилие на ограничивающие створки формы достигает нескольких тон. Если жесткость формы окажется недостаточной, то створки могут деформироваться. Тогда стенки шкафа получатся не плоскими, а выпуклыми. Чтобы шкаф не получился с выпуклыми стенками, заливочные формы должны быть очень прочными. Формы могут быть установлены на движущемся карусельном конвейере, либо стационарно на заливочной площадке. В первом случае каждая форма поочередно подъезжает к заливочному устройству. Во втором случае заливочное устройство подъезжает поочередно к каждой из форм. В обоих вариантах все технологические операции автоматизированы.
Оба варианта обеспечивают одновременный выпуск разных изделий и переналадку формы при переходе на другую модель БХП. При изменении внутренней камеры в прежних габаритах БХП переналадка заключается в доработке внутренней "болванки". При изменении внутренних и габаритных размеров потребуется замена "болванок" и створок формы. Более гибкое производство - с неподвижными формами. На неподвижных формах проще осуществлять переналадку. Замена старых форм при переналадке оборудования на новую модель практически не отражается на выпуске других моделей БХП и может быть выполнена за несколько часов. Освоение новых моделей БХП происходит безболезненно для серийного процесса и без снижения суммарных объемов производства. Переналадку оборудования осуществляют после завершения технологической подготовки производства и получения положительных результатов испытаний опытных партий новой модели БХП. При модернизации базовой модели, как правило, основное оборудование не трогают. Заменяют только технологическую оснастку и приспособления. При освоении БХП с принципиальными изменениями в конструкции и технологии может потребоваться новое станочное оборудование.
Для изготовления новых пластмассовых деталей устанавливают другие формы на литьевые и вакуумформовочные машины.
Для изготовления новых штампованных деталей на действующие прессы устанавливают другие штампы. Изменения на линиях заливки ППУ-изоляции заключаются в замене форм и переналадке заливочного оборудования. Использование унифицированных элементов крепления сокращает время на демонтаж старой и монтаж новой оснастки. На сборочном конвейере может возникнуть необходимость в переделке либо установке новых приспособлений и коррекции рабочих мест. На испытательном конвейере, как правило, требуется переналадка приборов контроля и уточнение выходных параметров приемо-сдаточных испытаний. Благодаря унификации узлов и деталей различия по надежности и долговечности БХП разных марок определяются, в основном, качеством сборки.[12]
Требования к качеству и особенности оценки
Холодильники по технико-эксплуатационным показателям должны соответствовать требованиям стандарта. Бытовые холодильники должны обеспечивать необходимую температуру в холодильной камере и низкотемпературном отделении. Уровень шума, не должен превышать 45дБ на расстоянии 1 м от корпуса. Хранить холодильники следует в упакованном виде в закрытых помещениях с естественной вентиляцией при относительной влажности не выше 80%.
Транспортируют холодильники в рабочем положении (вертикально), надежно закрепив, чтобы исключить возможные удары и перемещения внутри транспортного средства.
Имеют гарантийный срок эксплуатации 2-3 года.(с требования к качеству можно ознакомиться в приложении Гост 16317-87)
Проверку качества потребителем проводят выборочно. Проверке подвергается не более 3% партии, но не менее 3 шт. Партией считается число холодильных приборов, оформленных одним документом.
Программа и последовательность проверки потребителем следующая:
-проверка внешнего вида;
-проверка плотности прилегания двери к шкафу;
-проверка силы, необходимой для открывания двери;
-проверка работы выключателя освещения;
-проверка функционирования (ГОСТ 14087.)*
* Его статус – утратил силу в РФ
2. Практическая часть
2.1 Цели и задачи исследования
Основной целью курсовой работы является исследование ассортимента бытовых холодильных приборов, реализуемых в магазине г. Челябинска «Техно-сила».
До текущего, и в настоящее время, бытовые холодильные приборы являются одним из самых популярных, среди населения, востребованным видом бытовой техники. И это объяснимо, ведь в каждом доме, еще с древности имеются холодильники и морозильники. Согласно социологическому исследованию, проведенному компанией Mobile, холодильники являются вторыми самыми массовым видом производимой и покупаемой техники после бытовых стиральных машин. Поскольку и на сегодняшний день холодильники являются неотъемлемой частью быта современного человека, справедливо выбрать холодильник объектом исследования. И так, объект исследования в курсовой работе – бытовые холодильные приборы, их ассортимент. Для достижения цели работы поставлен ряд задач:
- рассмотрение классификации и ассортимента холодильного оборудования;
-изучение факторов формирующих качество и ассортимент данной группы товаров;
-исследование требований к качеству холодильников;
-изучение ассортимента бытовых холодильных приборов в магазине «Техно-сила»;
-составление выводов по исследованиям.
2.2 Анализ потребительских предпочтений холодильных приборов, на примере ассортимента магазина «Техно-сила»
Техно-сила - это одна из крупнейших в России сетей магазинов бытовой техники и электроники. Первый магазин сети Техно Сила Москва был открыт в 1993 годы, с тех пор компания сильно разрослась и превратилась из столичной в федеральную сеть. В 1997 году появился единый бренд "Техносила" - все магазины, кроме салона "Колизеум" стали носить одно имя. Тогда же появился символ сети магазинов - образ "Техномена". В настоящий момент сеть магазинов "Техно-сила" насчитывает 65 магазинов - 26 в Москве и Московской Области, и 39 магазинов в регионах России. На сегодняшний день сеть магазинов техники Техно Cила является одной из крупнейших сетей магазинов - лидеров на рынке электроники и бытовой техники. [13]
В данной курсовой работе исследования ассортимента бытовых холодильных приборов компании Техно-сила приводилось на примере магазина, расположенного по адресу: г. Челябинск, ул. Российская 194 (Здание ТК Радуга).
Изучение ассортимента бытовых холодильных приборов проводиться по наиболее важным для потребителя признакам:
Тип;
Торговая марка;
Цена;
Количество камер;
Способ установки;
Внутренний оббьем;
Габаритные размеры;
Тип замораживания;
Количество компрессоров;
Класс энергопотребления;
Цвет.
Подробнее рассмотрим каждый из указанных признаков
Холодильные приборы делятся по назначению на типы: холодильники, морозильники и холодильники–морозильники. Холодильник применяется для кратковременного хранения пищевых продуктов. Морозильник- это прибор с одним или более морозильным отделением предназначен для длительного хранения большого количества продуктов. Холодильник-морозильник в свою очередь – электроприбор, в котором предусмотрено одно отделение для замораживания и длительного хранения, и одно или несколько для хранения свежих продуктов. Тип является главным по значимости признаком, так как определяет первоочередность выбора. Наибольшее предпочтение отдается холодильникам – морозильникам ввиду их универсальности.
Торговая марка. Данный признак является не менее важным критерием оценки при выборе холодильного прибора. Предпочтение отдается наиболее известным брендам, таким как: Electroluxs, Indesit, LG, Beco и др. Данные марки отвечают высоким требованиям потребителя на протяжении нескольких лет.*
Цена как критерий – характеризующий с одной стороны качество, с другой – доступность для потребителя. Проведя сравнительный анализ цен, в он лайн версии магазина «Техно-сила», можно выделить три ценовые группы:
- низкая(до 15 т.р.);
-средняя(15-30 т.р.);
-высокая(свыше 30 т.р.).
Стоимость холодильного оборудования формируется в зависимости от типа, марки, технических характеристик и ценовой политики.
БХП подразделяют на одно-, двух-, трехкамерные. Сразу можно выделить преимущество однокамерного холодильного прибора - его низкая цена, удобство эксплуатации и малые габариты.
Наиболее распространенными* вариантом холодильных приборов для городских жителей являются двухкамерные. Это обеспечивает удобство использования, хранения продуктов. В трехкамерных холодильных приборах в дополнение к двум остальным устанавливается «нулевая « камера. Где температура поддерживается 00 С. К сожалению данный тип холодильных приборов имеет более высокую ценовую планку, что ограничивает ее доступ для среднестатистического потребителя.
По способу установки холодильные приборы делятся на: напольные вертикальные типа «шкаф». Горизонтальные типа «стол», блочно-встраиваемые. Наиболее популярные* среди потребителей холодильные приборы напольные вертикальные типа «шкаф», вследствие удобства использования, доступа, расположения на кухне.
В зависимости от внутреннего объема (вместимости холодильной камеры) БХП можно разделить на : малой емкости (до 160 дм 3); средней емкости (160..200дм3); большой (более 200 дм3). Наиболее популярны холодильные приборы средней емкости, так как отвечают требованиям основной массы покупателей*
По габаритным размерам холодильные приборы делят на 4 группы:
-«узкие» (высота 85..160см; ширина 55см; глубина 60см);
-стандартные (в 170..205см; 60; 60);
-«широкие» (170; более 80; 80);
- холодильники Side-by-Side (двусторонние) (180; до 100; 60…80).
Наибольшее предпочтение отдается стандартным приборам в связи с удобством их размещения и экономичностью занимаемой территории.*
Тип размораживания – немаловажный признак, определяющий функциональность холодильного прибора. По типу замораживания бытовые холодильные приборы делят на:
-с капельной системой;
-ручное размораживание;
-с системой No-frost.
На современном рынке бытовых холодильных приборов остается все меньше моделей холодильников и морозильников, требующих ручного оттаивания. К недостаткам ручного размораживания относится необходимость отключения холодильного прибора на длительное время.
Чаще всего, на прилавках торговых точек, встречаются холодильные приборы с автоматической системой оттаивания (капельной или No-frost).
Можно отметить, что основным достоинством системы No-frost является равномерное распределение холодного воздуха по всему объему холодильной камеры, что препятствует образованию «белой шубы»**.
Конечно, все системы имеют и свои недостатки. Так в No-frost это уменьшение объема холодильной камеры за счет появления дополнительного оборудования, высокая цена, обусловленная внедрением дополнительного оборудования (например - вентилятор).
По количеству компрессоров различаю одно- и многокомпрессорные холодильные приборы. Несколько компрессоров это – несколько независимых холодильных систем, одна из которых обеспечивает работу морозильной камеры, другие – холодильных.
И так, преимущества использования многокомпрессорного холодильного оборудования:
- более высокий ресурс работы;
-высокая производительность холода;
-возможность регулирования температур, управление отдельными камерами.
Однако на сегодняшний день эти функции вполне могут быть реализованы с использованием одного компрессора. Как следствие – приведенные преимущества не достаточно обоснованы.
Класс энергопотребления - важная характеристика экономичности холодильных приборов. Он выставляется в диапазоне A –G. Где классу А соответствуют самые лучшие показатели экономичности энергопотребления, а классу G – неэкономичные затраты энергии.
3 группы классов энергопотребления:
-высокоэкономичные – класс A,B, C;
-среднеэкономичные – класс D, E;
-неэкономичные – класс F, G.
*все результаты потребительских предпочтений выявлены вследствие многолетних исследований статистами РФ, а т.ж. использование личного опыта посредством опроса посетителей исследуемой торговой точки.. Выводы, связанные с выбранными ответами потенциальных покупателей взяты из личного опыта.
** «белая шуба»-термин применяемый Линой Александровной на паре «холодильное оборудование», с целью обозначения нароста снега в холодильных камерах.
С течением времени и развитием производственных возможностей разнообразие цветовой палитры холодильного оборудования возросло. Теперь по предпочтению покупателя реально подобрать технику в тон оформления помещения.
Далее рассмотрим подробную характеристику ассортимента всех бытовых холодильных приборов, кроме холодильных сумок, магазина «Техно-сила» по различным признакам. В таблице 4 представлен ассортимент бытовых холодильных приборов в зависимости от торговых марок.
Таблица 4. Ассортимент бытовых холодильных приборов в зависимости от торговой марки
| Торговая марка БХП | Количество, шт., в наличии |
|
Bosh Samsung Aristone |
5 4 7 |
| Beco | 4 |
| Бирюса | 3 |
| Whirpool | 4 |
| VestVrost | 3 |
|
Sharp Nord Liebherr |
2 5 4 |
| LG | 5 |
|
Indesit Han-sa Electrolux |
7 4 5 |
Соотношение бытовых холодильных приборов в зависимости от торговой марки представим на рисунке 1.
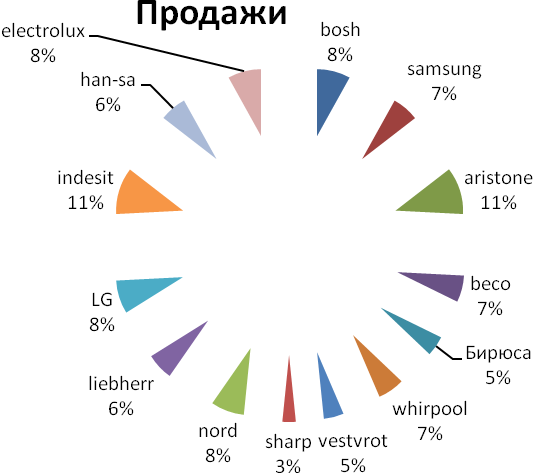
Рисунок 1. Соотношение бытовых холодильных приборов в зависимости от торговой марки
Изучая торговые марки, и производителей холодильных приборов было выявлено наличие 90% иностранных производителей. Как видно из рисунка 1 лидирующими по количеству холодильных приборов являются Bosh и Aristone. Это может быть обусловлено известностью торговой марки. Так же наличие преобладающих холодильных приборов связано с их «статусом». В торговом зале Холодильники этих марок заявлены как «хит продаж».
В таблице 5 представлен ассортимент бытовых холодильных приборов в зависимости от типа.
Таблица 5. Ассортимент бытовых холодильных приборов в зависимости от типа.
| Тип | Количество, шт. |
| Холодильник | 6 |
| Морозильник | 11 |
| Холодильник-морозильник | 62 |
Соотношение в виде % типов холодильного оборудования представлено на рисунке
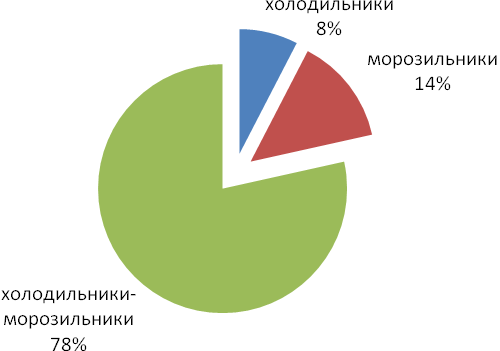
Рисунок 2. Соотношение БХП в зависимости от типа в %
Как видно из рисунка 2 по количеству поставляемых, а следовательно и реализуемых БХП преобладают холодильники морозильники. Что не удивительно, ведь ежедневно потребитель приобретает различные продовольственные товары, требующие как холодильного, так и морозильного хранения (свежие овощи, фрукты, полуфабрикаты и др.)
Если рассмотреть представленный в магазине «Техно-сила» ассортимент БХП с точки зрения ценовой конъектуры, взяв за параметр
- «низкая цена» - до 15 тыс. руб.
-«средняя цена»- от 16 …30 тыс.руб.
-«высокая цена»- свыше 31 тыс.руб.
Данные параметры были установлены на основании среднестатистического подсчета от самой малой цены(8000)