Расчет одноступенчатого редуктора с прямозубой конической передачей
В качестве материала шпонки примем сталь углеродистую обыкновенного качества Ст6, для которой допускаемое напряжение на смятие [ s ] см=70¸ 100 МПа, допускаемое напряжение на срез [ t ] ср=0,6*[ s ] см=42 Мпа
6.2 Геометрические размеры шпонкиb=5 мм;
h=5 мм;
t1=3.0 мм;
t2=2.3 мм;
lш=lст2-(5¸ 10)=28 мм,
где lст2 - длина ступицы, мм
lш - длина шпонки, мм
шпонка 5´ 5´ 28 ГОСТ 23360-78
6.3 Проверка шпонки на смятие 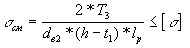 , где Т3 - крутящий момент на валу С, Н*м (таблица 2);
dк - диаметр вала под колесо, мм;
h - высота шпонки, мм;
b - ширина шпонки, мм;
lш - длина шпонки, мм
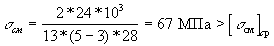
возьмём с закруглёнными концами
lp=28-5=23 мм берём 20 мм
6.4 Проверка шпонки на срез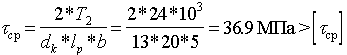
Примем посадки согласно таблице 4
таблица 4
|
Распорная втулка на вал |
|
|
Торцевые крышки на ПК |
|
|
Внутренние кольца ПК на валы |
|
|
Наружные кольца ПК в корпусе |
|
|
Уплотнения на валы |
|


Выполним анализ посадки Н7/m6
7.2 Определение предельных отклонений отверстий на колесеD=25 (Н7) ES=+21 мкм
EI=0 мкм
7.3 Определение предельных отклонений валаd=25 (m6) es=+21 мкм
ei=+8 мкм
7.4 Определение max значения натягаNmax=es-EI=21-0=21 мкм
7.5 Определение max значения зазораSmax = ES-ei = 21-8=13 мкм
7.6 Определение допусков7.6.1. на отверстие
ТD=ES=EI=21-0=21 мкм
7.6.2 на вал
Тd=es-ei=21-8=13 мкм
7.7 Определение предельных размеровDmax=D+ES=25+0.021=25.021 мм
Dmin=D+EI=15 мм
dmax=d+es=25+0.021=25.021 мм
dmin=d+ei=25+0.008=25.008 мм
7.8 Построим схему допусков 8. Выбор муфт. Выбор уплотнений. 8.1.Выбор муфтыВозьмём муфту упругую втулочно-пальциевую (МУВП). Эта муфта является наиболее распространённой муфтой с неметаллическими упругими элементами - резиной; обладает хорошей эластичностью, демпфирующей электроизоляционной способностью
Вращающий момент на валу электродвигателя 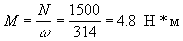
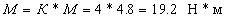
8.1.4 По нормали МН-2096-64 выбираем муфту МУВП-16 (см. табл. 5)
таблица 5
|
d, мм |
D, мм |
L, мм |
D1, мм |
z |
dп, мм |
lп, мм |
lв, мм |
[ Мрас] Н*м |
w ,. рад/с |
|
13 |
90 |
84 |
58 |
4 |
10 |
19 |
15 |
31.4 |
660 |
8.1.5 Проверяем пальцы на изгиб
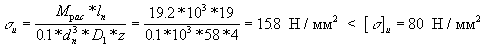
8.1.6 Проверяем резиновые втулки на смятие
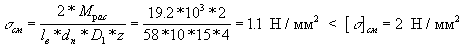
Выбранная муфта удовлетворяет условию прочности
8.2. Выбор уплотненийВыберем уплотнение подшипников качения в зависимости от окружной скорости валов.
Ведущий вал
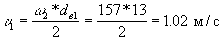 , где w
- угловая скорость ведущего вала, рад/с; d - диаметр выходного конца ведущего вала, мм
Так как u 1<2 м/с, то примем войлочное уплотнение по ГОСТ 6308-71, со следующими параметрами
|
dв1 |
d |
D |
b |
D1 |
d1 |
b1 |
b2 |
|
13 |
12 |
21 |
2.5 |
22 |
14 |
2 |
3.0 |
Ведомый вал
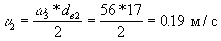 , где w
- угловая скорость ведомого вала, рад/с; d - диаметр выходного конца ведомого вала, мм
u 2<2 м/с, принимаем войлочное уплотнение со следующими параметрами:
|
dв1 |
d |
D |
b |
D1 |
d1 |
b1 |
b2 |
|
17 |
16 |
25 |
3 |
26 |
18 |
2.5 |
3.2 |
Окружная скорость u = 5 м/с. Так как u <10 м/с, то примем картерную смазку. Колесо погружаем в масло на высоту зуба.
Определим объём масляной ванны
V=(0.5¸ 0.8)*Nн , где Nн - номинальная мощность двигателя, Вт
V=(0.5¸ 0.8)*1.5=0.75¸ 1.2 л
При средней скорости u = 5 м/с, вязкость должна быть 28*10-6 м /с
Принимаем масло индустриальное И-30А по ГОСТ 20799-75
9.2 Выберем смазку подшипников каченияКритерием выбора смазки является k (млн.об./мин.)
k=dп*n, где dп - диаметр вала под подшипники, мм;
n - частота вращения вала, об/мин
k1 = dп1*n1 = = млн.об./мин.
K2 = dп2*n2 = = млн.об./мин
Полученные значения k не превышают 300000 млн.об./мин., поэтому применяем пластичную смазку УС-2 по ГОСТ 1033-73, которая закладывается в подшипниковые камеры при монтаже.
10. Сборка редуктораПеред сборкой внутреннюю полость корпуса редуктора тщательно очищают и покрывают маслостойкой краской.
Сборку производят в соответствии с чертежом общего вида редуктора, начиная с узлов валов:
на ведущий вал насаживают мазеудерживающие кольца и устанавливают роликоподшипники, предварительно нагретые в масле до 80-100° С;
в ведомый вал закладывают шпонку 5´ 5´ 28 и напрессовывают зубчатое колесо до упора в бурт вала; затем надевают распорную втулку, мазеудерживающие кольца и устанавливают подшипники, предварительно нагретые в масле.
Собранные валы укладывают в основание корпуса редуктора, регулируют зубчатое зацепление и надевают крышку корпуса, покрывая предварительно поверхности стыка крышки и корпуса спиртовым лаком. Для центровки устанавливают крышку на корпус с помощью двух конических штифтов; затягивают болты, крепящие крышку к корпусу.
После этого в подшипниковые камеры закладывают пластичную смазку, ставят крышки подшипников с комплектом металлических прокладок; регулируют тепловой зазор. Перед установкой сквозных крышек в проточки закладывают войлочные уплотнения, пропитанные горячим маслом. Проверяют проворачиванием валов отсутствие заклинивания подшипников (валы должны прокручиваться от руки) и закрепляют крышки винтами.
Затем ввёртывают пробку маслоспускного отверстия с прокладкой и привинчивают фонарный маслоуказатель.
Собранный редуктор обкатывают и подвергают испытанию на стенде по программе, устанавливаемой техническими условиями.
11. Список использованной литературы Анурьев В.И. - Справочник конструктора - машиностроителя: в 3-х томах. Том 3 - М.: Машиностроение, 1980. - 398 с. Анурьев В.И. - Справочник конструктора - машиностроителя: в 3-х томах. Том 1 - М.: Машиностроение, 1979. - 483 с. Дунаев П.Ф., Леликов О.П. - Детали машин. Курсовое проектирование. - Высшая школа, 1990. - 523 с. Чернавский С.А. - Курсовое проектирование деталей машин. - М.: Машиностроение, 1988. - 416 .с