Физиотерапевтическое устройство на основе применения упругих волн
Затем редактирование параметров описания контактных площадок в разделе Pad Discription , редактирование правил прокладки трасс . С помощью Pad/Pad CLEARANCE устанавливается расстояние между контактными площадками.
Когда все готово, PCAD может осуществить обмен данными с другими пакетами САПР.
Система прикладного компьютерного программирования AutoCAD предназначена для автоматизации чертежных работ. Она позволяет создавать любые чертежи, корректировать, компоновать [24].
Название от английского Automated Computer Aided Design - автоматизированное компьютерное проектирование.
Основными функциями графического редактора системы являются:
Создание новых чертежей и сохранение их на диск.
Редактирование существующих чертежей.
Вывод чертежей на плоттер, принтер.
Преобразование чертежей, созданных предыдущими версиями редактора.
Восстановление испорченных чертежей.
Кроме этого Autocad имеет встроенный компелятор языка AutoLISP, который позволяет пользователю расширить возможности системы, а также средства разработки приложений на языке программирования SI.
Состав пакета меняется от версии к версии. В 12 версию включены следующие компоненты:
Executable/Support files - выполняемые файлы и файлы поддержки системы.
Bonus/Sample files - файлы примеров сложных чертежей, демонстрирующих черчение схемы.
Support Source files - файлы исходных текстов описания шрифтов поставляемых системой.
Iges Font files - файлы шрифтов с различными специальными знаками и символами.
Tutorial files - файлы простых чертежей, выполненных с помощью основных команд AutoCAD.
ADS files - файлы системы разработки приложения, которые представляют собой диалект универсального языка SI, используемого шире, чем встроенный язык системы AutoLISP.
SQ Extension files - программа поддержки базы данных dBASE, Paradox, Oracle.
AME files - расширение объемного конструирования, с помощью которого можно выполнять анализ трехмерных объектов.
Для работы AutoCAD 12 и выше необходимы с IBM ПК 386-486 и т.д., а также операционная система MS-DOS, PS-DOS 5.0 и выше.
Структура каталогов при минимальной конфигурации выглядит следующим образом:
X:ACAD
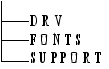
В DRV хранятся драйверы устройств, в FONTS- хранятся шрифты, SUPPORT - хранятся файлы поддержки.
Главное меню состоит из следующих:
0 - возврат в графический редактор;
1 - показать текущую конфигурацию системы;
2 - разрешить детальную настройку устройств;
3 - настройка дисплея ( видеоадаптер );
4 - настройка дигитайзера ( мышь, цифровой планшет );
5 - настройка плоттера или принтера;
6 - настройка системной кансоли;
7 - настройка рабочих параметров.
В AutoCAD имеются чертежа-прототипы. Это некий шаблон чертежа , который копируется в создаваемый новый чертеж со значениями всех системных элементов. В системе координаты задаются условными единицами.
В AutoCAD, в отличии от многих графических редакторов, где рисунок сохраняют в виде растра , описывающего состояние каждого пиксела экрана, представляют чертеж и примитивы в виде векторов. Такое представление имеет важное преимущество , заключающееся в возможности масштабирования чертежа без искажения пропорции его элементов и с высокой точностью. Сам файл чертежа в таком формате занимает меньше места. Недостаток - сложность преобразования при сканировании чертежа.
8. анализ технологичности конструкции устройства
Проектирование технологического процесса сборки и монтажа радиоэлектронной аппаратуры начинается с тщательного изучения исходных данных (ТУ и технических требований, комплекта конструкторской документации, программы выпуска, условий запуска в производство). На данном этапе основным критерием, определяющим пригодность аппаратуры к промышленному выпуску, является технологичность конструкции.
Под технологичностью конструкции понимают совокупность ее свойств, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями конструкций изделий аналогичного назначения при обеспечении заданных показателей качества [25].
Оценка технологичности преследует цели:
определение соответствия показателей технологичности нормативным значениям;
выявление факторов, оказывающих наибольшее влияние на технологичность изделий;
установление значимости этих факторов и степени их влияния на трудоемкость изготовления и технологическую себестоимость изделия.
Для оценки технологичности конструкции используются многочисленные показатели, которые делятся на качественные и количественные. К качественным относят взаимозаменяемость, регулируемость, контролепригодность и инструментальная доступность конструкции. Количественные показатели согласно ЕСТПП классифицируются на:
базовые (исходные) показатели технологичности конструкций, регламентируемые отраслевыми стандартами;
показатели технологичности конструкций, достигнутые при разработке изделий;
показатели уровня технологичности конструкции, определяемые как отношение показателей технологичности разрабатываемого изделия к соответствующим значениям базовых показателей.
Номенклатура показателей технологичности конструкций выбирается в зависимости от вида изделия, специфики и сложности конструкции, объема выпуска, типа производства и стадии разработки конструкторской документации.
Базовые показатели технологичности блоков РЭА установлены стандартом отраслевой системы технологической подготовки производства. Все блоки по технологичности делятся на 4 основные группы:
электронные: логические и аналоговые блоки оперативной памяти, блоки автоматизированных систем управления и электронно-вычислительной техники, где число ИМС больше или равно числу ЭРЭ;
радиотехнические: приемно-усилительные приборы и блоки, источники питания, генераторы сигналов, телевизионные блоки;
электромеханические: механизмы привода, отсчетные устройства, кодовые преобразователи;
коммутационные: соединительные, распределительные блоки, коммутаторы.
В данном дипломном проекте рассматривается радиотехнический блок. Для блока определяются 7 основных показателей технологичности (таблица 8.1), каждый из которых имеет свою весовую характеристику xi. Величина коэффициента весомости зависит от порядкового номера частного показателя в ранжированной последовательности и рассчитывается по формуле:
xi=q/2q-1,(8.1)
где q - порядковый номер ранжированной последовательности частных показателей.
Таблица 8.1
Показатели технологичности конструкции РЭС
| Порядковый номер (i) показателя | Показатели технологичности | Обозначение |
Степень влияния, xi |
| 1 | Коэффициент автоматизации и механизации монтажа | КМ.М. | 1.0 |
| 2 | Коэффициент автоматизации и механизации подготовки ИЭТ к монтажу | КМ.П.ИЭТ | 1.0 |
| 3 | Коэффициент освоенности деталей и сборочных единиц (ДСЕ) | КОСВ. | 0.8 |
| 4 | Коэффициент применения микросхем и микросборок | КМ.С. | 0.5 |
| 5 | Коэффициент повторяемости печатных плат | КПОВ.П.П. | 0.3 |
| 6 | Коэффициент применения типовых технологических процессов | КТ.П. | 0.2 |
| 7 | Коэффициент автоматизации и механизации регулировки и контроля | КА.Р.К.. | 0.1 |
Затем на основании расчета всех показателей вычисляют комплексный показатель технологичности:
К=SКi*xi/3,9,(8.2)
К=0,85
Коэффициент технологичности находится в пределах 0 < К < 1.
Коэффициент автоматизации и механизации монтажа:
КМ.М.=НМ.М/НМ,(8.3)
КМ.М.=0,93
где НМ.М. - количество монтажных соединений ИЭТ, которые предусматривается осуществить автоматизированным и механизированным способом. Для блоков на печатных платах механизация относится к установке ИЭТ и последующей пайке волной припоя;
НМ - общее количество монтажных соединений. Для разъемов, реле, микросхем и ЭРЭ определяются по количеству выводов.
Коэффициент автоматизации и механизации подготовки ИЭТ к монтажу:
КМ.П.ИЭТ=НМ.П.ИЭТ/НП.ИЭТ,(8.4)
КМ.П.ИЭТ=0,86
где НМ.П.ИЭТ - количество ИЭТ в штуках, подготовка выводов которых осуществляется с помощью автоматов и полуавтоматов;
НП.ИЭТ - общее число ИЭТ, которые должны подготавливаться к монтажу в соответствии с требованиями конструкторской документации.
Коэффициент освоенности ДСЕ:
КОСВ=ДТ.З/ДТ,(8.5)
КОСВ=0,89
где ДТ.З - количество типоразмеров заимствованных ДСЕ, ранее освоенных на предприятии;
ДТ- общее количество типоразмеров ДСЕ в РЭС.
Коэффициент применения микросхем и микросборок:
КМ.С.=КЭ.МС/(КЭ.МС+НИЭТ),(8.6)
КМ.С.=0,89
где КЭ.МС - общее число дискретных элементов, замененных микросхемами;
НИЭТ - общее число ИЭТ, не вошедших в микросхемы. К ИЭТ относятся резисторы, конденсаторы, диоды, транзисторы, разъемы, реле и другие элементы.
Коэффициент повторяемости печатных плат:
КПОВ.ПП=1-ДТПП/ДПП,(8.7)
КПОВ.ПП=0,5
где ДТПП – число типоразмеров печатных плат в РЭС;
ДПП - общее число печатных плат в РЭС.
Коэффициент применения типовых технологических процессов:
КТ.П.=(ДТ.П+ЕТ.П)/(Д+Е)(8.8)
КТ.П.=0,87
где ДТ.П и ЕТ.П - число деталей и сборочных единиц, изготавливаемых с применением типовых и групповых технологических процессов;
Д и Е - общее число деталей и сборочных единиц в РЭС, кроме крепежа (винтов, гаек, шайб).
Коэффициент автоматизации и механизации регулировки и контроля:
КА.Р.К=НА.Р.К/НР.К,(8.9)
КА.Р.К=0,5
где НА.Р.К - число операций контроля и настройки, выполняемых на полуавтоматических и автоматических стендах;
НР.К - общее количество операций контроля и настройки. Две операции: визуальный контроль и электрический являются обязательными. Если в конструкции имеются регулировочные элементы, то количество операций регулировки увеличивается пропорционально числу этих элементов.
Выше были представлены численные значения, полученные с помощью прикладной программы RTF8 на ПЭВМ, рассчитывающей показатели технологичности конструкции для радиотехнических и электронных блоков, которые представлены в приложении Г данного дипломного проекта. В результате выполнения программы был получен следующий листинг:
Расчет показателей технологичности
Выполнен на основе отраслевого стандарта ОСТ 4Г0.091.219-81
Название изделия: физиотерапевтическое устройство на основе применения упругих волн
Тип аппаратуры: радиотехнический
ИСХОДНЫЕ ДАННЫЕ:
Количество автоматизированных монтажных соединений (шт.)....205
Общее количество монтажных соединений (шт.)…………...……..220
ИЭТ, подготавливаемые к монтажу механизированным способом..32
Общее количество ИЭТ (шт.)…………………………………………37
Количество типоразмеров заимствованных ДСЕ……………………24
Общее количество ДСЕ в РЭС………………………………………..27
Число элементов, замененных ИМС………………………………..300
Число элементов ИЭТ, не вошедших в ИМС………………………..37
Число типоразмеров печатных плат……………………………….….1
Общее число печатных плат………………………………………..….2
Количество примененных типовых техпроцессов……………….….13
Общее количество техпроцессов……………………………………..15
Число автоматических операций контроля и регулировки………….1
Общее число операций регулировки и контроля……………………..2
Заданный показатель технологичности: …………………….…….0,65
Таблица 8.2
Полученные данные
| Коэффициенты | Численные значения |
| Коэффициент автоматизации и механизации монтажа | 0,93 |
| Коэффициент автоматиз. подготовки ИЭТ к монтажу | 0,86 |
| коэффициент освоенности ДСЕ | 0,89 |
| Коэффициент применения микросхем и микросборок | 0,89 |
| коэффициент повторяемости печатных плат | 0,5 |
| Коэффициент применения типовых техпроцессов | 0,87 |
| Коэффициент автоматизации контроля и настройки | 0,5 |
| Показатель технологичности комплексный | 0,85 |
Вывод: поскольку Красч.>Кзад.(0,85>0,65), то конструкция изделия технологична, можно разрабатывать техпроцесс.
Для повышения технологичности конструкций необходимо выполнение следующих групп мероприятий:
- путем совершенствования конструкции блока: повышение унификации блока; расширение использования микросхем и микросборок; увеличение сборности конструкции; увеличение количества деталей, изготовленных прогрессивным методом, и уменьшение числа деталей, изготовленных точным способом; рациональная компоновка элементов на плате;
- совершенствованием технологии сборки: механизация подготовки элементов к монтажу путем использования автоматов, полуавтоматов; совершенствованием ТП монтажа; механизация операций контроля и настройки; применение прогрессивных методов формообразования деталей.
9. Разработка технологического процесса сборки устройства
Технологическим процессом сборки называют совокупность операций, в результате которых детали соединяются в сборочные единицы, блоки, стойки, системы и изделия. Простейшим сборочно-монтажным элементом является деталь, которая характеризуется отсутствием разъемных и неразъемных соединений [25].
Сборочная единица является более сложным сборочно-монтажным элементом, состоящим из двух или более деталей, соединенных разъемным или неразъемным соединением. Характерным признаком сборочной единицы является возможность ее сборки отдельно от других сборочных единиц.
Технологическая схема сборки изделия является одним из основных документов, составляемых при разработке технологического процесса сборки. Расчленение изделия на сборочные элементы проводят в соответствии со схемой сборочного состава, при разработке которой руководствуются следующими принципами:
схема составляется независимо от программы выпуска изделия на основе сборочных чертежей, электрической и кинематической схем изделия;
сборочные единицы образуются при условии независимости их сборки, транспортировки и контроля;
минимальное число деталей, необходимое для образования сборочной единицы первой ступени сборки, должно быть равно двум;
минимальное число деталей, присоединяемых к сборочной единице данной группы для образования сборочного элемента следующей ступени, должно быть равно единице;
схема сборочного состава строится при условии образования наибольшего числа сборочных единиц;
- схема должна обладать свойством непрерывности, т.е. каждая последующая ступень сборки не может быть осуществлена без предыдущей.
Включение в схему сборочного состава характеристик сборки превращает ее в технологическую схему сборки.
На практике широко применяют два вида схем сборки: ІвеерногоІ типа и с базовой деталью.
Схема сборки с базовой деталью указывает временную последовательность сборочного процесса. При такой сборке необходимо выделить базовый элемент, т.е. базовую деталь или сборочную единицу. В качестве базовой выбирают ту деталь, поверхности которой будут впоследствии использованы при установке в готовое изделие. В большинстве случаев базовой деталью служит плата, панель, шасси и другие элементы несущих конструкций изделия. Направление движения деталей и сборочных единиц на схеме показывается стрелками, а прямая линия, соединяющая базовую деталь и изделие, называется главной осью сборки. Точки пересечения осей сборки, в которые подаются детали или сборочные единицы, обозначаются как элементы сборочных операций, например: Сб.1-1,Сб.1-2 и т.д., а точек пересечения вспомогательной оси с главной - как Сб.1, С6.2 и т.д.
При построении технологической схемы сборки каждую деталь или сборочную единицу изображают в виде прямоугольника, в котором указывают позицию детали по спецификации к сборочному чертежу, ее наименование и обозначение согласно конструкторского документа, а также количество деталей, подаваемых на одну операцию сборки.
Для определения количества устанавливаемых ЭРЭ и ИМС на плату в ходе выполнения сборочных операций рассчитывается ритм сборки:
r = ФД/N, (9.1)
где ФД - действительный фонд рабочего времени за плановый период;
N - программа выпуска.
r=24,3 мин/шт.
Действительный фонд времени рассчитывается:
ФД=Др*S*m* Крег.пер,(9.2)
где Др - количество рабочих дней в году, Др=250 дней;
S - число смен, S=1;
m - продолжительность рабочей смены, m=8 ч;
Крег.пер. - коэффициент, учитывающий время регламентированных перерывов в работе, Крег.пер.=0,94ё0,95.
ФД=250*1*8*0,95*60=114000 мин
Количество элементов, устанавливаемых по i-той операции, должно подчиняться условию
0,9<Тi/r <1.2, (9.3)
где Тi - трудоемкость i- й операции сборки.
Штучное время определяется:
ТШТ = ТОП*К*[1+ (К1+К2)/100, (9.4)
где ТОП - операционное время на выполнение операций для всего изделия;
К=1,0 - коэффициент учитывающий группу сложности изделий и всего устройства;
К1=7,6% - коэффициент учитывающий подготовительно- заключительное время, время обслуживания рабочих мест, время на личные нужды. Принимается в процентах от операционного времени;
К2 = 5% - коэффициент зависящий от условий работы, в данном случае простые и средние.
Результаты расчетов штучного времени сведены в таблицу 9.1.
Таблица 9.1
Результаты расчетов штучного времени
| № | Последовательность операций | Вариант 1 | Вариант 2 | ||||
| Оборудование и оснастка | Тшт | Ттпз | Оборудование и оснастка | Тшт | Ттпз | ||
| мин. | мин. | ||||||
| 010 | Подготовительная | - | - | - | - | - | - |
| 020 | Комплектовочная | - | - | - | - | - | - |
| 030 | Транспортировочная | - | - | 4 | - | - | 4 |
| 040 | Механосборочная |
Приспособление БМ 769-1358 |
2,52 | 10 | Раcклепочник цеховой, ключ, отвёртка | 6,76 | - |
| 050 |
Подготовка ЭРЭ к монтажу |
Полуавтомат ГГ-2420 |
0,81 | 20 | Приспособление | 5,0 | 10 |
| 060 | Установка микросхем на плату |
Полуавтомат УР-10 |
0,84 | 20 |
Стол монтажный СМ-3 Пинцет ГГ-7879-4215 |
10 | - |
| 070 | Установка ЭРЭ на плату |
Полуавтомат ГГ-24-20, UNITRA PK-K -42 |
1,65 | 20 | Пинцет ГГ-7879-4215 | 2,8 | - |
| 080 | Пайка плат волной припоя | Линия пайки ЛПМ-500 | 1,54 | 50 |
Установка пайки ПАП-300 |
1,8 | 50 |
| 090 | Установка транзисторов | Стол СМ-3 | 1,65 | 10 | Стол СМ-3, отвёртка | 3 | - |
|
100 110 |
Установка трансформаторов Очистка плат |
Стол СМ-3 УЗ ванна УЗВ-1.5 |
2,91 0,81 |
10 10 |
Стол СМ-3, отвёртка Ванна цеховая, щетка |
5,2 4,19 |
- - |
| 120 |
Маркировка, Контроль |
Приспособление визуального контроля ГГ 6366912 |
2,63 | 5 | Приспособление визуального контроля ГГ 6366912 | 2,63 | 5 |
| Итого: | 15,4 | 159 | 41,4 | 69 | |||
Для выбора подсчитаем штучно-калькуляционное время для каждого варианта по формуле:
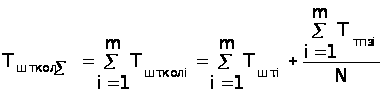 ,(9.5)
где: Tшт.коле - штучно-калькуляционное время i операции сборки;
Tшт.i - штучное время, затрачиваемое на i сборку;
Tтпз.i - подготовительно-заключительное время, которое затрачивается на ознакомление с чертежами, получение инструмента, подготовку и наладку оборудования и выдается на всю программу выпуска;
 -
число операций
ТП.
Tшт.коле =15,4+(159x1x254)/1000= 55,79
Tшт.коле =41,4+(69x1x254)/1000= 58,93
Таким образом,
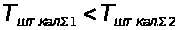 т.е. первый вариант
ТП оказался
более предпочтительным
для данного
размера партии.
Рассчитаем
критический
размер партии
 :
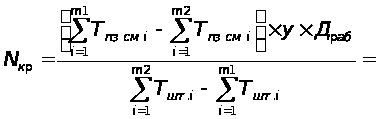 779(9.6)
где
 -
число операций
по 1 и по 2 варианту
ТП соответственно;
y – количество смен;
Драб – количество рабочих дней на плановый период.
Программа выпуска учитывается на предмет возможного брака:
N = N*(1+L/100), (9.7)
где L 3% - коэффициент брака.
N= 1000*(1+3/100) = 1030 шт
Рассчитаем трудоемкость установки элементов на печатную плату:
-для резисторов
Т1= t1+t2 +t3+ t4,(9.8)
где t1 = 0.6 мин - время распаковки и проверки;
t2 = 0,066 - время обрезки выводов ЭРЭ;
t3 = 0,1 мин - время на формовку выводов;
t4 = 0,07 мин - время на установку полуавтоматом.
Т1=0,84 мин
- для конденсаторов
Т2 = Т1, (9.9)
Т2=0,84 мин
- для микросхем
ТЗ= t5+ t6+ t7,(9.10)
где t5= 0.27 мин - время на распаковку и проверку;
t6=0.09 мин- время на формовку выводов микросхем;
t7 = 1,27 мин - время на установку микросхем с технологической фиксацией.
ТЗ= 1.63 мин
-для транзисторов
Т4 = t1+ t4,(9.11)
Т4= 0.68 мин
При разработке маршрутной технологии необходимо руководствоваться следующим:
1) при поточной сборке разбивка процесса на операции определяется тактом выпуска (ритмом сборки), причём время, затрачиваемое на выполнение каждой операции, должно быть равно или кратно ритму;
2) предшествующие операции не должны затруднять выполнение последующих;
3) на каждом рабочем месте должна выполняться однородная по характеру и технологичности законченная работа;
4) после наиболее ответственных операций сборки, а также после регулировки или наладки предусматривают контрольные операции;
5) применяют более совершенные формы организации производства - непрерывные и групповые поточные линии, линии и участки гибкого автоматизированного производства (ГАП).
Технологическая схема сборки приведена в графической части данного дипломного проекта.
Для монтажа блоков РЭА на печатных платах будем использовать линию пайки ЛПМ-500, скорость транспортировки которой составляет 0,8-3 м/мин и габаритами 3800х850х1400. В качестве технологической оснастки выбирается тележка (ДМЩ-МА-488.00.00), пневмопресс для расклепывания (БМ 769-1358), пинцет (ГОСТ 21241-89), паяльник электрический (ПСН-40), распылитель (Р-1243-16) и тару цеховую.
Комплект документов на технологические процессы сборки, монтажа и контроля приведен в приложении Д дипломного проекта.
10. Технико-экономическое обоснование
10.1 Общие положения по экономическому обоснованию дипломного проекта
Экономическое обоснование дипломного проекта является завершающим этапом подготовки специалиста в высшем учебном заведении. Новая техника должна быть не только технически совершенной, но и экономически выгодной. На основе экономической оценки новой техники принимается решение об инвестициях в данный проект.
В данном разделе осуществляется переход от многочисленных отдельных технических параметров к оценке конструкции в целом, дается обобщенная оценка в денежном выражении разнообразных достоинств и недостатков новой техники.
Также необходимо в данном разделе дипломного проекта рассчитать экономический эффект от разработки и производства устройства. Экономический эффект (ЭТ) за расчетный период времени рассчитывается по следующей формуле:
ЭТ=РТ-ЗТ,(10.1)
где РТ - стоимостная оценка результата от внедрения мероприятия НТП, ден. ед.;
ЗТ - стоимостная оценка затрат на реализацию мероприятия НТП, ден. ед.;
т - расчетный период времени, лет.
Под расчетным периодом понимается время, в течение которого капиталовложение оказывает воздействие на производственный процесс. В качестве расчетного периода предприятие-производитель новой техники может принять прогнозируемый срок производства новой техники [33].
10.2 Характеристика проекта
Физиотерапевтическое устройство на основе применения упругих волн является изделием медицинской техники. Оно предназначено для лечения различных заболеваний. Внешне прибор представляет собой устройство состоящее из основного блока, который подключается к сети электропитания с напряжением 220В и частотой 50 Гц, и двух связанных с ним источников механических колебаний, с помощью которых осуществляется непосредственное воздействие на организм человека.
Устройство предназначено для профилактики и лечения таких заболеваний как остеохондроз, простатит, трофической язвы, переломов, отеков ушибов, гайморита, ринита, бессонницы, ожогов и некоторых других. Оно может применяться также в косметических целях, для снятия усталости, для восстановления и развития голоса. Высокая эффективность лечения достигается многократным увеличением микрокапилярного кровотока и лимфотока в ограниченной болезненной области.
Физиотерапевтическое устройство на основе применения упругих волн может применяться в лечебно-профилактических и санаторных учреждениях. Предполагается, что физиотерапевтический аппарат будет пользоваться спросом, т.к. разрешено его использование в домашних условиях. Он будет сопровождаться подробной инструкцией по применению. Цена будет доступна для рядового покупателя.
10.3 Расчет стоимостной оценки результата
10.3.1 Прогноз объема продаж и расчетного периода
Исходя из того, что у физиотерапевтического устройства на основе применения упругих волн конструкция конструкция относительно проста, и состоит в основном из комплектующих отечественного производства, можно предположить, что достаточно быстро можно развернуть его производство. Людей страдающих заболеваниями, при лечении которых может использоваться этот прибор, достаточно велико. Поэтому аппарат будет пользоваться спросом. Учитывая вышесказанное можно предположить, что в год можно реализовать 1000 штук таких устройств. Такой объем продаж будет поддерживаться на протяжении 5 лет, т.к. у него почти нет конкурентов.
При этом учитывается, что внедрение разрабатываемого устройства производится во второй половине 2000 г.
10.3.2 Расчет себестоимости и отпускной цены единицы продукции
Себестоимость продукции - это выраженная в денежной форме сумма затрат на производство и реализацию продукции. В самом общем виде в состав затрат включаются материалы, комплектующие изделия и полуфабрикаты, заработная плата (основная и дополнительная) персонала, износ специнструментов и приспособлений, расходы по содержанию и эксплуатации оборудования, цеховые, общезаводские расходы, прочие производственные и внепроизводственные расходы. В состав себестоимости включаются также некоторые налоги и отчисления, определяемые согласно действующему законодательству.
В статью “Сырье и материалы за вычетом возвратных отходов” включается стоимость основных и вспомогательных материалов, необходимых для изготовления единицы продукции по установленным нормам. Формула расчета следующая:
РМ=КТР*НPi*Цi-ОВi*ЦOi,(10.2)
где КТР - коэффициент, учитывающий транспортно-заготовительные расходы при приобретении материалов;
Нpi - норма расхода i-го вида материала на единицу продукции;
Цi - отпускная цена за единицу i-го вида материала, руб.;
ОВi - возвратные отходы i-го вида материала, руб.;
Цoi - цена за единицу отходов материала i-го вида, руб.
Коэффициент транспортно-заготовительных расходов можно принять равным 1,1-1,2. Для упрощения расчетов возвратные отходы можно принять в размере 1% от стоимости материалов с учетом транспортно-заготовительных расходов.
Так как номенклатура применяемых в изделии материалов широка, то расчеты удобно производить в табличной форме (таблица 10.1). (приведенные цены в таблицах в деноминированных рублях)
Таблица 10.1
Расчет затрат на материалы
| Наименование материала | Единицы измерения | Норма расхода | Оптовая цена за единицу, руб. |
Сумма, руб. |
| 1 | 2 | 3 | 4 | 5 |
| Припой ПОС-61 | кг | 0,02 | 4000 | 80 |
| Флюс ФКТ | кг | 0,001 | 2500 | 2,5 |
| Подставка для паяльника | шт | 1 | 360 | 360 |
| Жало для паяльника | шт | 1 | 500 | 500 |
| Паяльник | шт | 1 | 1700 | 1700 |
| Кисточка для флюса | шт | 1 | 240 | 240 |
| Пластмасса | кг | 0,1 | 600 | 60 |
| Стеклотекстолит | м2 | 0,005 | 10000 | 50 |
| Металлическая лента | м | 0,05 | 800 | 40 |
| Металлический лист | м2 | 0,002 | 1500 | 3 |
| Провод ПЭВ-0,1 | м | 10 | 50 | 500 |
| Провод изолированный | м | 1 | 75 | 75 |
| Провод монтажный | м | 1,6 | 50 | 80 |
| Эпоксидная смола | кг | 0,015 | 900 | 13,5 |
| Итого | 3704 | |||
| Транспортно- | ||||
| заготовительные расходы | 185,2 | |||
| (5%) | ||||
| ВСЕГО | 3889,2 |
В статье “Покупные комплектующие изделия, полуфабрикаты и услуги производственного характера” учитываются затраты, связанные с приобретением со стороны готовых комплектующих изделий и полуфабрикатов, которые подвергаются обработке и монтажу на предприятии, транспортно-заготовительные расходы на их приобретение и доставку. Норма расхода комплектующих и полуфабрикатов принимается по спецификации.
Расчет затрат по этой статье на единицу продукции производится следующим образом:
РК=КТР*NKJ*ЦJ,(10.3)
где КТР - коэффициент, учитывающий транспортно-заготовительные расходы при приобретении материалов;
NKJ - количество комплектующих или полуфабрикатов j-того вида на единицу продукции, шт.;
ЦJ - отпускная цена j-того вида комплектующих изделий.
Так как в радиоэлектронных отраслях номенклатура применяемых комплектующих изделий и полуфабрикатов довольно обширна, расчеты затрат по этой статье также удобно производить в табличной форме (таблица 10.2).
Таблица 10.2
Расчет затрат на комплектующие изделия
| Наименование комплектующего или полуфабриката | Количество на единицу, шт | Цена,.руб | Сумма, руб. |
| 1 | 2 | 3 | 4 |
| Шуруп саморез М6 | 8 | 100 | 800 |
| Паспорт | 1 | 500 | 500 |
| Шнур сетевой | 1 | 90 | 90 |
| Резисторы С2-23-0,125 | 18 | 12 | 216 |
| Конденсаторы К10-17 | 5 | 70 | 350 |
| К50-35 | 4 | 40 | 160 |
| Транзисторы КТ315 | 1 | 8 | 8 |
| КТ815Г | 3 | 12 | 36 |
| Диоды КД522 | 4 | 35 | 140 |
| АЛ307Б | 4 | 34 | 136 |
| Микросхемы К561ЛЕ5 | 1 | 135 | 135 |
| К561ИЕ16 | 1 | 150 | 150 |
| CD4046 | 1 | 300 | 300 |
| КР142ЕН8 | 1 | 150 | 150 |
| КР1006ВИ1 | 1 | 102 | 102 |
| Трансформатор ТС | 2 | 1000 | 2000 |
| Кольцо ферритовое | 1 | 500 | 500 |
| Итого | 5773 | ||
| Транспортно-заготови- | |||
| тельные расходы (5%) | 288,7 | ||
| ВСЕГО | 6061,7 |
В статье “Основная заработная плата производственных рабочих” учитывается только заработная плата основных производственных рабочих, непосредственно связанных с технологическим процессом по изготовлению прибора. В состав основной заработной платы включается прямая заработная плата и оплата по действующим премиальным системам.
Расчет затрат по этой статье производится следующим образом:
ЗОJ=КПР*ТЧi*tiJ,(10.4)
где КПР - коэффициент премий, установленный за выполнение определенных показателей;
ТЧi - часовая тарифная, соответствующая разряду работ i-той операции, руб./час;
tiJ - норма времени i-той операции по j-му изделию, час/шт.
Расчет основной заработной платы производственных рабочих приведен в таблице 10.4.
Таблица 10.3
Тарифная ставка
| Сумма | ||
| Тарифная ставка 1-го разряда | 4610 | 27,34 |
| Количество часов в месяц | 168,6 |
Таблица 10.4
Расчет основной заработной платы
| Вид работ | Разряд работ |
Трудо-емкость, н/ч |
Тарифный коэффи-циент | Средняя зарплата за час работы,.руб | Сумма заработной платы,руб. |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 Заготовительная | 4 | 2 | 1,57 | 43 | 86 |
| 2 Сборочные | 5 | 3,5 | 1,73 | 47,3 | 166 |
| 3 Контрольно-регулиров. | 6 | 10 | 1,9 | 52 | 520 |
| 4 Сборка и контроль | 5 | 2,5 | 1,73 | 47,3 | 118,2 |
| Итого | 890,2 | ||||
| Премия (40%) | 356,1 | ||||
| ВСЕГО с премией | 1246,3 |
Калькуляция себестоимости прибора приведена в таблице 10.5.
Таблица 10.5
Калькуляция себестоимости прибора
| Наименование статей затрат | Усл. обозн. | Методика расчета | Сумма, тыс.руб. |
| 1 | 2 | 3 | 4 |
| 1 Сырье и материалы | РМ | Табл.10.1 | 3889.2 |
| 2 Покупные комплектующие изделия, полуфабрикаты | РК | Табл.10.2 | 6061.7 |
| 3 Основная заработная плата производственных рабочих | ЗО | Табл.10.4 | 1246.3 |
| 4 Дополнительная заработная плата произв. Рабочих | ЗД |
ЗД = (ЗО *НД)/100 НД=20% |
249.3 |
| 5 Отчисления в фонд социальной защиты и в фонд занятости | РСОЦ |
РСОЦ=(ЗО+ ЗД )*НСОЦ НСОЦ=35%+1%=36% |
538 |
| .6 Чрезвычайный налог в фонд Чернобыля | РЧН |
РЧН=( ЗО+ ЗД)*НЧН НЧН=4% |
60 |
| 7 Износ инструментов и приспособлений целевого назначения | РИЗ |
РИЗ= ЗО*НИЗ/100 НИЗ=10% |
125 |
| 8 Общепроизводственные расходы | РОБП |
РОБП= ЗО*НОБП/100 НОБП=100% |
1246.3 |
| 9 Общехозяйственные расходы | РОБХ |
РОБХ=ЗО*НОБХ/100 НОБХ=150% |
1870 |
| 10 Прочие производственные расходы | РПР |
РПР= ЗО* НПР/100 НПР=1% |
12.5 |
| Производственная себестоимость | СПР |
СПР=РМ+РК+ЗО+ЗД+ +РСОЦ+РЧН+РИЗ+РОБП+ +РОБХ+РПР |
15298 |
| 11 Коммерческие расходы | РКОМ |
РКОМ=СПР * НКОМ/100 НКОМ=2% |
306 |
| 12 Полная себестоимость | СП | СП= СПР+ РКОМ | 15604 |
| 13 Плановая прибыль на единицу продукции | ПЕД |
ПЕД= СП*НРЕ НРЕ=30% |
4681 |
| 14 Оптовая цена предприятия | ЦОПТ | ЦОПТ= СП+ ПЕД | 19979 |
| 15 Отчисления в спецфонды (сельхозналог, отчисления в ведомственный жилой фонд, на содержание детских дошкольных учреждений | ОСФ |
ОСФ=(СП+ПЕД)* НСФ/(100-НСФ) НСФ=2.5% |
520 |
| ИТОГО Ц | Ц | Ц=СП+ПЕД+ОСФ | 20805 |
| 16 Налог на добавленную стоимость | НДС |
НДС=Ц*НДС/100 НДС=20% |
4161 |
| 17 Отпускная (свободная) цена | ЦОТП |
ЦОТП=СП+ПЕД+ОСФ+ +НДС |
24966 |
10.3.3 Расчет чистой прибыли от внедрения проекта
Абсолютную величину прибыли (Пt), оставшуюся в распоряжении предприятия в году t, определяют по формуле:
Пt=(Цt-Сt-Оt)*Nt*(1-Нt/100),(10.5)
где Цt - прогнозируемая цена изделия в году t, ден.ед.;
Сt - себестоимость единицы изделия в году t, ден.ед.;
Оt - косвенный налог, включаемый в цену изделия в году t, ден.ед.;
Nt - объем выпуска в году t, шт.;
Нt - процент налога на прибыль в году t, %.
Пt=(20805-15604-4161)*1000*0.75=3900000 руб.
Пt=(20805-15604-4161)*1000*0.75=1900000 руб.
10.4 Расчет стоимостной оценки затрат
Стоимостная оценка затрат у производителя новой техники определяется с учетом состава затрат, необходимых для ее разработки и производства.
Предпроизводственные затраты определяются по формуле:
КПП.З=SНИОКР+КОСВ,(10.6)
где SНИОКР - сметная стоимость НИОКР, ден.ед.;
КОСВ - затраты на освоение производства и доработку опытных образцов продукции, ден.ед..
10.4.1 Определение сметной стоимости НИОКР
Смета затрат на проведение научно-исследовательской работы рассчитывается по следующим статьям:
Материалы и комплектующие;
Спецоборудование;
Расходы на оплату труда:
Основная заработная плата;
Дополнительная заработная плата;
Налоги и отчисления, приравненные к материальным затратам;
Командировочные расходы;
Амортизация на полное восстановление основных фондов;
Услуги сторонних организаций;
Прочие расходы;
Накладные расходы.
На статью ‘Материалы и комплектующие’ относятся затраты на материалы (сырье, основные и вспомогательные материалы, топливо, электроэнергия, вода, газ, пар, запасные части, покупные полуфабрикаты и комплектующие изделия, необходимые для выполнения конкретной темы (за вычетом возвратных отходов). Затраты на материалы состоят из затрат на приобретение, заготовку и доставку их на склады по действующим ценам с учетом транспортно-заготовительных расходов.
Величина транспортно-заготовительных расходов составляет 5-10 %.
Расходы на материалы и комплектующие приведены в таблице 10.6.
Таблица 10.6
Расчет затрат по статье материалы
|
Наименование вида Материального ресурса |
Единицы измерения |
Норма расхода |
Цена за един.,руб. | Сумма, руб. |
| 1 | 2 | 3 | 4 | 5 |
|
Резисторы С2-23-0,125 |
Шт | 18 | 12 | 216 |
|
Конденсаторы К10-17 К50-35 |
Шт Шт |
5 4 |
70 40 |
350 160 |
| 1 | 2 | 3 | 4 | 5 |
|
Транзисторы КТ315 КТ815Г |
Шт Шт |
1 3 |
8 12 |
8 36 |
|
Диоды КД522 АЛ307Б |
Шт Шт |
4 4 |
35 34 |
140 136 |
|
Микросхемы К561ЛЕ5 К561ИЕ16 CD4046 КР1006ВИ1 КР142ЕН8А |
Шт Шт Шт Шт Шт |
1 1 1 1 1 |
135 150 300 102 150 |
135 150 300 102 150 |
| Трансформатор ТС | Шт | 2 | 1000 | 2000 |
| Провод монтажный | м | 1,6 | 50 | 80 |
| Провод сетевой | м | 1 | 90 | 90 |
| Провод изолированный | м | 1 | 75 | 75 |
| Припой ПОС-61 | Кг | 0,02 | 4000 | 80 |
| Стеклотекстолит с двусторонним медным покрытием | М2 | 0,005 | 10000 | 50 |
| Итого | 4258 | |||
| Транспортно- заготовительные расходы (10%) | 425,8 | |||
| ВСЕГО | 4683,8 | |||
На статью “Спецоборудование” относятся затраты на приобретение и изготовление специальных инструментов, приспособлений, приборов, стендов, аппаратов и др. необходимых для выполнения только данной конкретной работы. В данном случае эта статья отсутствует , т.к. при разработке будет использоваться оборудование и инструменты, которые использовались для предыдущих разработок.
На статью “Основная заработная плата” относится заработная плата, начисленная исходя из ставок и должностных окладов с учетом премий научных сотрудников, инженерно-технических работников, лаборантов, чертежников и пр., занятых выполнением данной НИР и ОКР. Сумма основной заработной платы устанавливается исходя из численности различных исполнителей и трудоемкости выполняемых работ в чел.-дн. или чел.-час, а также среднедневной или среднегодовой зарплате по каждой профессии работников. Ставка за один день (или час) определяется путем деления месячного должностного оклада на количество рабочих дней (часов) в месяце.
Расчет основной заработной платы приведен в таблице 10.7.
Таблица 10.7
Расчет основной заработной платы научных сотрудников
| Виды работ | Исполнители |
Затраты труда, чел.-дн. |
Зарплата за день работы, руб. | Сумма прямой зарплаты, руб. |
| 1 | 2 | 3 | 4 | 5 |
| Утверждение ТЗ | Руководитель | 14 | 2000 | 28000 |
| 1.Подбор и изучение литературы | Научный сотрудник | 20 | 700 | 14000 |
| 2.Разработка чертежей | ||||
| 3.Разработка документации | ||||
| Итого | 42000 | |||
| Премий 20% | 8400 | |||
| ВСЕГО | 50400 |
Калькуляция по теме НИОКР приведена в таблице 10.8.
Таблица 10.8
Смета затрат по НИР и ОКР
| Статьи затрат | Усл. обозн. | Методика расчета | Сумма, руб. |
| 1 | 2 | 3 | 4 |
| 1 Расход на материалы | РМ | Табл.11.6 | 4683.8 |
| 2 Основная заработная плата научно-производственного персонала | ЗО | Табл.11.7 | 50400 |
|
3 Дополнительная заработная плата научно-производствен- ного персонала |
ЗД |
ЗД=ЗО*НД/100 НД=20% |
10080 |
| 4 Основная и дополнительная зарплата прочих кате- горий работающих | ЗПК |
ЗПК=(ЗО+ЗД)*КПР КПР=1 |
60480 |
| 5 Отчисления в фонд социальной защиты | РСЗ |
РСЗ=(ЗО+ЗД+ЗПК)*НСЗ/100 НСЗ=36% |
43546 |
| 6 Услуги сторонних организаций | РУС | Расчет по смете либо 4-10% от ЗО | 5040 |
| 7 Прочие прямые расходы | РПР | РПР=(РМ+ЗО+ЗД+ЗПК+РСЗ+ +РУС)*НПР/100, НПР=10% | 17423 |
| 8 Чрезвычайный “Чернобыльский налог” | РН |
РН=ЗО*НЧЕР/100 НЧЕР=4% |
2016 |
| 9 Косвенные накладные расходы | РКОС |
РКОС=ЗО*НКОС/100 НКОС=200% |
100800 |
|
10 ИТОГО полная себестоимость |
СП | СП=РМ+ЗО+ЗД+ЗПК+РСЗ+ +РУС+РПР+РН+РКОС | 294469 |
| 11 Плановая прибыль | ПП |
ПП=СП*НП/100 НП=20% |
58894 |
| 12 Оптовая цена | ЦОП | ЦОП=СП+ПП | 353363 |
| 13 Отчисления в специальные фонды | ОСФ |
ОСФ=(СП+ПП)*НСФ/(100-НСФ) НСФ=2.5% |
9061 |
| 14 Отчисления производителям с/х продукции | ОСХ |
ОСХ=(СП+ПП+ОСФ)*НСХ/ /(100-НСХ) НСХ=1.5% |
5520 |
| 15 Налог на добавленную стоимость | НДС | НДС=(СП+ПП+ОСФ+ОСХ)* *НДС/100, НДС=20% | 73590 |
| 16 Отпускная цена | ЦОТП |
ЦОТП=СП+ПП+ОСФ+ОСХ+ +НДС |
441534 |
В результате на НИОКР затраты составляют 441534 тыс. рублей.
КОСВ =20% от SНИОКР, то КПП.З=441534+68466=0,5 млн. руб.
10.4.2 Арендная плата за использование площади и оборудования
Для производства данного устройства необходимо площадь в 98м2. Исходя из того, что стоимость 1м2=2800 руб. в месяц, то 98м2 будут стоить 230200руб. в месяц.
Тогда за год арендная плата за использование площади составит - 2762000 руб.
Арендная плата за использование оборудования - 438000 руб.
Единовременные затраты (Кп) определяются по формуле:
КПП=КОБ+КПЛ,(10.7)
где КОБ - арендная плата за использование оборудования;
КПЛ - арендная плата за использование площади.
КПП=3200000 руб.
10.5 Расчет экономического эффекта
На основе расчетов приведенных выше, определяется целесообразность внедрения инженерного проекта.
Расчет экономического эффекта проводится с использованием приведения разновременных затрат и результатов к единому моменту времени. Коэффициент приведения (at) рассчитывается по формуле:
at=1/(1+ЕН)t-tр,(10.8)
где ЕН - норматив приведения разновременных затрат и результатов, Ен=0.15;
tp-расчетный год, tp=1;
год, затраты и результаты которого приводятся к расчетному году (tp).
a1=1/(1+0.15)1-1=1
a2=1/(1+0.15)2-1=0.87
a3=1/(1+0.15)3-1=0.77
a4=1/(1+0.15)4-1=0.67
a5=1/(1+0.15)5-1=0.57
Расчет экономического эффекта приведен в таблице 10.9.
Таблица 10.9
Расчет экономического эффекта.
| Показатели | Ед.измерения | Расчетный период | ||||
| 2000 | 2001 | 2002 | 2003 | 2004 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 1. Прогнозный объем производства | шт. | 500 | 1000 | 1000 | 1000 | 1000 |
| 2. Прогнозная цена | руб. | 20805 | 20805 | 20805 | 20805 | 20805 |
| 3. Себестоимость единицы продукции | руб. | 15604 | 15604 | 15604 | 15604 | 15604 |
| 4. Чистая прибыль от внедрения ((п.2- п.3)*п.1)*(1-Нt) | млн. руб. | 1,9 | 3,9 | 3,9 | 3,9 | 3,9 |
| 5. То же с учетом фактора времени(п.4*п.13) | млн. руб. | 1,9 | 3,4 | 3,0 | 2,6 | 2,2 |
|
ЗАТРАТЫ: |
||||||
| Предпроизводствен-ные затраты | млн. руб. | 0,5 | - | - | - | - |
| Единовременные капитальные влож. | млн. руб. | 1,6 | 3,2 | 3,2 | 3,2 | 3,2 |
| Затраты на рекламу(прогноз) | млн. руб. | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 |
| Всего затрат | млн. руб. | 2,3 | 3,4 | 3,4 | 3,4 | 3,4 |
| То же с учетом фактора времени (п.9*п.13.) | млн. руб. | 2,3 | 2,96 | 2,6 | 2,3 | 1,9 |
|
ЭКОНОМИЧЕСКИЙ ЭФФЕКТ |
||||||
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||