Дослідження аспектів управління якістю продукції
3 Забороняти реалізацію продукції, не прийнятої ВТК, використання у виробництві вимірювальних засобів і оснащення, що не пройшли у встановленому порядку чи контролю несправних.
4 Вимагати виконання затверджених планом-графіком перевірки технологічних процесів оснащення й устаткування на технологічну точність.
5 Забороняти з одночасним письмовим повідомленням Головного інженера ЗАТ «НКМЗ» (директорів виробництв):
використання у виробництві сировини, матеріалів, напівфабрикатів, що комплектують виробів, інструмента й оснащення не відповідним встановленим вимогам, що не забезпечують випуск якісної продукції;
виготовлення продукції на верстатах, агрегатах, ділянках і в цехах, що не забезпечують дотримання затвердженої технології і відповідності продукції установленим вимогам;
виготовлення продукції, якщо документація на цю продукцію не забезпечує дотримання вимог стандартів і технічних умов, і якщо відсутні необхідні умови для об'єктивної оцінки її якості.
6 Пред'являти обов'язкові для виконання вимоги до відповідного підрозділам і посадовим особам ЗАТ «НКМЗ» по забезпеченню:
виявлення й усунення причин дефектів продукції, порушень технології виробництва і нестабільної якості виготовлення деталей і складальних одиниць, визначення винуватців браку;
діяльності ВТК відповідно до вимог дійсного Положення;
проведення всіх необхідних аналізів і іспитів для визначення якості продукції в лабораторіях ЗАТ «НКМЗ», а в окремих випадках із залученням інших чи підприємств науково-дослідних інститутів;
представлення ВТК відповідних приміщень на території цехів для організації контрольних пунктів, робочих місць, ізоляторів браку, технічної документації, інструмента і приладів;
узгодження з ВТК контрольних операцій, карт технічного контролю і технологічних паспортів.
7 Представляти керівництву ЗАТ «НКМЗ» пропозиції про залучення до дисциплінарної відповідальності, зниженню розмірів чи позбавленню премії посадових осіб, начальників цехів, ділянок, змін, майстрів, що не забезпечують виготовлення продукції відповідно до установлених вимог.
8 Звістки переписування з питань якості продукції з Постачальниками і Споживачами продукції, науково-дослідними, проектно-конструкторськими інститутами й іншими організаціями.
Висновки відділу технічного контролю з питань якості продукції і вказівки по визначенню підрозділу-винуватця браку є обов'язковими для всіх підрозділів ЗАТ «НКМЗ».
Покладання на працівників відділу технічного контролю обов'язків по виконанню функцій виробничого процесу, не зв'язаних зі здійсненням технічного контролю не допускається.
ВТК несе відповідальність за:
неправильну оцінку відповідності контрольованої продукції установленим вимогам;
організацію, стан і удосконалювання системи забезпечення якості ЗАТ «НКМЗ»;
невиконання покладених на ВТК обов'язків і неправильне використання наданих відділу прав;
неправильне і несвоєчасне оформлення документів, що засвідчують відповідність що випускається ЗАТ «НКМЗ» продукції установленим вимогам;
знання і дотримання правил, норм, і стандартів в обсязі посадових обов'язків, установлених Положенням;
дотримання у відділі трудової і виробничої дисципліни, правил внутрішнього розпорядку, фінансово-штатної дисципліни, техніки безпеки і трудового законодавства.
Покладену на ВТК відповідальність несе його начальник і по розподілі обов'язків – інші посадові особи.
Начальник ВТК несе відповідальність за:
постачання Споживачу продукції не відповідним стандартам, технічним умовам, інший НД, а також некомплектне її постачання нарівні з Головним інженером ЗАТ «НКМЗ» і Генеральним директором ЗАТ «НКМЗ» відповідно до чинного законодавства;
невиконання покладених на відділ обов'язків і неправильне використання наданих прав;
правильний підбір і розміщення кадрів відділу;
розробку Положення про відділ;
розробку посадових інструкцій працівників ВТК із раціональним закріпленням за ними функціональних обов'язків;
Відповідальність співробітників відділу встановлюється посадовими інструкціями.
Стандарт підприємства встановлює порядок контролю якості продукції в процесі виробництва і задачі продукції ВТК по першому пред'явленню.
2.1.1 Загальні терміни і визначення
Технічний контроль – це перевірка відповідності об'єкта встановленим технічним вимогам.
Властивість продукції – об'єктивна особливість продукції, що може виявлятися при її створенні, чи експлуатації споживанні.
Якість продукції – сукупність властивостей продукції які обумовлюють її придатність задовольняти визначені потреби відповідно до її призначення.
Контроль якості продукції – контроль кількісних і (чи) якісних характеристик, властивостей продукції.
Придатна продукція – продукція, що задовольняє усі висунуті вимоги.
Дефект - кожна окрема невідповідність продукції установленим вимогам.
2.1.2 Види технічного контролю і їхнє використання
Вхідний контроль – контроль продукції постачальника, що надійшла до споживача чи замовника і призначення для використання продукції.
Операційний контроль – контроль продукції чи процесу під час виконання чи після завершення технологічної операції.
Фінансовий контроль – контроль продукції, за результатами якого приймається рішення про придатність до постачань і (чи) використанню. На фінансовий контроль пред'являються деталі, складальні одиниці, цілком виготовлені відповідно до технологічного процесу.
Суцільний контроль – контроль кожної одиниці продукції в партії.
Суцільний контроль використовується: при високих вимогах до якості продукції, у якому абсолютно неприпустимі пропуск дефектів у наступне виробництво й експлуатацію; коли якість виконання не може бути перевірене на наступних етапах виготовлення й іспиту продукції, а також для продукції на стадії освоєння у виробництві; коли технологічний процес (устаткування) не забезпечує необхідну стабільність якості виготовлення продукції.
Вибірковий контроль – це контроль, при якому рішення про якість контрольованої продукції приймається за результатами перевірки однієї чи декількох вибірок, чи проб з партії, чи потоку продукції.
Вибірковий контроль використовується: при великій кількості однаково невідповідних деталей; коли технологічні процеси виготовлення деталей і продукції стабільні.
Летучий контроль – контроль, що проводиться випадково.
Інспекційний контроль – контроль, що проводиться спеціально уповноваженими, з метою перевірки ефективності раніше проведеного контролю.
Об'єктами контролю є: матеріал, напівфабрикат, заготівля, деталь, збірна одиниця, комплекс, комплект, технологічний процес.
Склад ознак, що контролюються в залежності від об'єкта контролю приведені в таблиці 2.2.
При контролі технологічних процесів допускається перевіряти параметри додаткових матеріалів, засобів технологічного оснащення, у тому числі засобів контролю, технологічну дисципліну, точність і стабільність технологічних процесів, характеристики зовнішніх умов.
Таблиця 2.2 - Ознаки, контрольовані в залежності від об'єкта контролю
| Об'єкт контролю | Склад контрольованих ознак |
| Матеріал | Марка матеріалу, фізико-хімічні параметри |
| Напівфабрикат, заготовка | Марка матеріалу, геометричні параметри, фізико-хімічні параметри, зовнішні і внутрішні дефекти, клейма |
| Деталь | Марка матеріалу, геометричні параметри, фізико-хімічні параметри, зовнішні і внутрішні дефекти, клейма |
| Складальна одиниця, комплекс, комплект | Геометричні параметри, функціональні параметри, зовнішні і внутрішні дефекти, клейма |
| Технологічний процес | Якісні і кількісні характеристики технологічного процесу |
2.1.3 Технологія технічного контролю якості продукції
Операції технічного контролю – складова частина технологічного процесу і розробляється технологічними відділами на етапах технологічної підготовки виробництва відповідно до Р50-609-40 у виді:
- процесу технічного контролю;
- операції технічного контролю.
Під процесом технічного контролю розуміють сукупність технологічних операцій технічного контролю використовуваних при виготовленні продукції чи її складових частин.
Процеси технічного контролю розробляються для:
- вхідного контролю матеріалів, а також комплектуючих деталей, заготівок, напівфабрикатів, складальних одиниць;
- операційного контролю деталей і складальних одиниць;
- приймального контролю продукції.
Операції технічного контролю розробляються для:
- вхідного контролю нескладних об'єктів контролю;
- операційного контролю технологічного процесу чи заготівлі, що обробляється після завершення визначеної технологічної операції.
Процеси (операції) технічного контролю розробляються змести з технологічним процесом виготовлення з забезпеченням необхідного зв'язку і взаємодії між ними.
Рівень механізації й автоматизації процесів (операцій) технічного контролю повинний відповідати вимогам процесу виготовлення, а також вимогам і типу виробництва.
2.1.4 Порядок пред'явлення і здачі продукції ВТК у цехах
На контроль ВТК пред'являється продукція, виготовлена в строгій відповідності з вимогами нормативної і технічної документації.
Перед пред'явленням продукції працівнику ВТК виробничий майстер зобов'язаний перевірити її на відповідність вимогам діючої нормативної і технічної документації.
Пред'явлена продукція повинна бути замаркірована в місці, зазначеному на кресленні чи в технологічній карті, і завірена клеймом виробничого майстра.
Виробничий майстер пред'являє на контроль ВТК заготівлі, операції, деталі, складальні одиниці разом з необхідними, відповідно до технологічної карти, пристосуваннями і вимірювальним інструментом, що дають можливість проведення контролю пред'явленої продукції в повному обсязі і з необхідною точністю.
У процесі проведення контролю працівник ВТК фіксує результати вимірів у пред'явницьких документах із вказівкою заданих і фактичних значень розмірів і параметрів.
Готова продукція чи технологічна операція, прийнята працівником ВТК без зауважень, вважається зданої з першого пред'явлення. На прийняту продукцію працівник ВТК зобов'язаний поставити операційне (кругле) чи фінальне (квадратне) клеймо і зробити оцінку в супровідній і оплатній документації:
- книзі реєстрації;
- пред'явницькій записці;
- пред'явке;
- супровідному ярлику (додаток);
- убранні (рапорті);
- технологічному паспорті чи операційній карті, якщо вони передбачені технологічним процесом. Підпис працівника ВТК завіряється особистим штампом. Поруч ставиться дата оформлення. Клеймо і відбиток штампа повинні бути чіткими.
При виявленні дефектів працівник ВТК записує їх у книзі реєстрації (пред'явницькій записці), при цьому в книзі робиться запис «Повернуто на повторне пред'явлення». У пред'явницькій записці заповнюється відповідний розділ. Оплатна документація на дефектну продукцію не оформляється.
При одержанні оформленого повернення виробничий майстер ретельно аналізує причину дефектів, після чого робить їхнє виправлення та оформляє карту технічного рішення відповідно до СТП 25.5.08. Повторне пред'явлення операцій, деталей, складальних одиниць виробляється по пред'явницькій записці.
Оформлення продукції, прийнятої після повторного пред'явлення, виробляється відповідно до п. 4.8. дійсного стандарту. У випадку виявлення дефектів після повторної перевірки – деталі, складальні одиниці бракуються відповідно до СТП 25.6.18.
Якщо в процесі виготовлення деталі чи складальної одиниці технологічне маркірування зрізується цілком чи частково, робітник (виконавець) зобов'язаний перенести маркірування чи домаркирування деталь чи складальну одиницю, пред'явивши вихідне маркірування працівнику технічного контролю. Працівник ВТК завіряє відновлене маркірування операційним (круглим) клеймом.
Пред'явлення продукції, виготовленої робітником, що має особисте клеймо, виробляється їм по записі в книзі реєстрації.
Передача продукції з ділянки на ділянку, з цеху в цех, подальше використання її по технологічному процесі виготовлення без фінального клейма чи здачі попередньої операції ВТК – забороняється.
Усі деталі, що входять у складальні одиниці, пред'являються працівникам ВТК для перевірки:
- наявності і правильності маркірування;
- наявності клейм;
- комплектності;
- поверхонь, що сполучаються;
- наявності супровідної і технічної документації (накладної, ярлика, паспорта і т.д.).
Деталі і складальні одиниці, виготовлені на інших підприємствах чи країни за рубежем, повинні пред'являтися ВТК із документацією, що підтверджує їхня якість.
Усі відступи від вимог креслень і технічних умов, що не впливають на працездатність виробів, у тому числі заміна матеріалів, сортаменту, марки металу і т.д., оформляються пред'явником картою технічного рішення в порядку, встановленому СТП 25.5.08.
Продукція, виготовлена на підприємстві, повинна проходити приймально-здавальні іспити відповідно до вимог креслень, технічних умов, програм і методик іспитів, розроблених на цю продукцію. Відповідність продукції технічним параметрам підтверджується протоколом іспитів.
При зварюванні виробів повинний бути застосований поопераційний контроль, що передбачає перевірку правильності підготовки крайок у виробах і зборку їх під зварювання, технології і режиму процесу зварювання, якості виробів, що зварюються, і зварювальних матеріалів.
Цілком виготовлені, випробувані, пофарбовані, законсервовані й упаковані вироби пред'являються виробничим майстром на технічний огляд.
Прийнята ВТК, але не відвантажена продукція приймається цехом на відповідальне збереження.
У випадку, якщо відвантаження продукції здійснюється після збереження, відвантажувальні місця пред'являються на контроль ВТК для візуального огляду.
2.1.5 Організація і методика проведення летучого контролю
Летучий контроль здійснюється працівниками відділу технічного контролю на будь-якому етапі виробничого процесу разом із представником цеху.
Летучому контролю підлягають наступні види об'єктів і робіт:
- облік, збереження і запуск матеріалів і комплектуючих виробів у виробництво;
- збереження готових деталей і складальних одиниць у коморах цеху і готової продукції, що знаходиться на відповідальному збереженні;
- стан і дотримання графіків перевірки устаткування на технологічну точність;
- стан, збереження і дотримання графіків перевірки засобів вимірювальної техніки і контрольного оснащення;
- стан і дотримання графіків перевірки й оглядів технологічного оснащення;
- дотримання технологічних процесів;
- стан робочих місць і культура виробництва;
- стан, правильність і своєчасність змін конструкторської і технологічної документації;
- виконання заходів щодо забезпечення якості і т.д.
Летучий контроль виробництва проводиться за завданням чи за власною ініціативою. Тривалість контролю не повинна перевищуватиоднієї зміни. За результатами летучого контролю цехом розробляються заходи щодо усунення виявлених відхилень, що оформляються в розділі 3 «Завдання» і підписуються начальником цеху в термін не пізніше 2-х доби з дня усунення відхилень потрібно тривалий період часу у випадку неможливості усунення недоліків силами цеху, керівництвом цеху в триденний термін проводиться нарада з залученням головних фахівців, за результатами якого оформляється протокол. Протокол затверджується головним інженером відповідного виробництва. У випадку порушення термінів виконання заходів чи неповного усунення виявлених відхилень виконавець доповідає про це начальнику СТК. Начальник СТК повторно виписує «Завдання» для вживання заходів і розробки заходів.
2.1.6 Взаємини ВТК із підрозділами підприємства
У питаннях якості продукції ВТК постійно взаємодіє з усіма підрозділами.
ВТК має право залучати підрозділу з питань якості продукції для виявлення причин браку і вживання заходів по їх усуненню.
ВТК надається право вносити свої пропозиції по поліпшенню й удосконалюванню методів контролю.
ВТК має право, у разі потреби, залучати для консультації по контролі якості і безпосереднього контролю необхідні підрозділи і представників незацікавленої сторони.
2.1.7 Порядок проходження, обробки і збереження документів, що підтверджують якість продукції в процесі її виготовлення
У процесі роботи працівники ВТК оформляють чи беруть участь в оформленні наступних документів:
- паспортів технічних і технологічних;
- операційно-здавальних карт зборки;
- убрань;
- убрань на роботу, не передбачену технологічним процесом;
- листків на доплату;
- доплатних листків;
- супровідних ярликів;
- накладних;
- пред'явок;
- пред'явницьких записок;
- актів на непоправний брак;
- актів на поправний брак;
- карт технічного рішення на відступи від вимог технічної і нормативної документації;
- актів на готову продукцію;
- протоколів механічних іспитів;
- сертифікатів;
- особистих карток виконавців;
- службових записок – заявок на проведення досліджень;
- паспортів на посадки з натягом;
- експлуатаційних документів.
Паспорти технічні і технологічні розробляються конструкторськими і технологічними підрозділами і направляються в технічні бюро (ТБ) цехів при видачі замовлення.
Технологічні паспорти ТБ цеху видає на виробничу ділянку для відображення в них результатів контролю виробничим персоналом і працівниками СТК у міру виготовлення продукції. Технологічний паспорт супроводжує деталь, складальну одиницю по всьому циклі виготовлення і після повного виготовлення надходить у СТК цехи для збереження. Термін збереження – 3 роки.
Операційно-здавальна карта зборки вузлів і машин заповнюється технологічною службою цеху і видається на ділянку, де будуть вестися роботи зі зборки вузла, машини.
Після виконання і здачі всіх операцій зборки вузла, машини виробляється остаточна здача й оформлення операційно-здавальної карти.
Оплата праці відрядників виробляється по убраннях на відрядні роботи, що оформляються одночасно з технічним прийманням продукції. Оформлення убрань виробляється відповідно до «Інструкції про контроль за використанням фондів заробітної плати в цехах і відділах».
Супровідний ярлик є документом, що супроводжує деталь чи партію деталей по технологічному маршруті. Супровідний ярлик виписується працівником планово-диспетчерського бюро (ПДБ) цеху в міру надходження в цех заготівок і при наявності документів, що підтверджують їхню якість.
Накладна виписується працівником ПДБ, що веде замовлення, для відправлення деталей і складальних одиниць в інші цехи для подальшого проходження циклу виготовлення чи після повного виготовлення і пред'являється працівнику СТК разом з деталями, складальними одиницями і документами, що підтверджують якість і приймання виконаних робіт. Працівник СТК перевіряє наявність клейм приймання, правильність маркірування на деталях і складальних одиницях, відповідність документів якості, зазначених у накладній, і підписує накладну, підтверджуючи штампом ВТК.
Пред'явницькі записки виписуються виробничим майстром для технічного приймання працівником СТК деталей, складальних одиниць після повного їхнього виготовлення.
Пред'явницька записка служить підставою для проведення технічного контролю працівниками СТК деталей і складальних одиниць.
Пред'явка є первинним документом при оформленні готової продукції, що складається працівником ПДБ цеху і передається на виробничу ділянку.
«Акт на непоправний брак» складається працівником СТК цеху, у якому виявлений брак, у повній відповідності з вимогами СТП 25.6.18. Після оформлення акта і реєстрації його в журналі він здається в ПДБ цехи працівнику, що веде замовлення, під розпис у цьому журналі.
Аналогічно виробляється оформлення «Актів на поправний брак».
«Карта технічного рішення на відступ у виробі від вимог технічної документації», «Рішення на заміну матеріалів і комплектуючих виробів» складаються підрозділом-винуватцем, що допустив відступ від вимог нормативної і технічної документації, із заповненням усіх передбачених формою даних про виріб (деталі), характері, причині і винуватці відступу, а також мірах, терміну і відповідальному виконавці.
«Акти» технічного приймання готової продукції в трьох екземплярах складаються працівниками ПДБ цехів при наявності оформленої пред'явки і підписуються начальником цеху і начальником СТК цеху. Зворотний бік акта заповнюється працівниками ПДБ на окремі деталі, кооперовані постачання, запасні частини на підставі документів, що підтверджують якість, і завіряється начальником СТК цеху.
Протокол механічних іспитів заповнюється працівником ПДБ цеху на кожну деталь (кування, виливок, партію деталей), хімічний аналіз, номер проби і зразка підтверджуються підписом працівника СТК цеху і завіряється штампом. При позитивних результатах механічних іспитів працівник СТК дає висновок про придатність деталі. При одержанні незадовільних результатів механічних іспитів хоча б по одному з показників працівник ПДБ робить позначку на протоколі про проведення повторного випробування на подвоєній кількості зразків.
Сертифікат є документом, що підтверджує якість металу, матеріалу деталі, прокату, напівфабрикатів, виробу, виписується працівником ПДБ цеху на підставі первинного паспорта, хімічного аналізу і підписується працівником СТК цеху. Сертифікат супроводжує деталь (партію) по всьому технологічному маршруті і зберігається в ПДБ цехи. Сертифікат додається до акта технічного приймання на окремі деталі чи передається в СТК цехи при остаточній здачі продукції для контролю відповідності встановлених деталей документам якості і збереження в СТК цехи з іншими документами якості.
Особиста картка виконавця, що має особисте клеймо ВТК, ведеться працівником СТК, за яким закріплений виконавець, і зберігається в начальника СТК. Перевірка якості виготовленої продукції (роботи) здійснюється не рідше двох разів на місяць з обов'язковою оцінкою в особистій картці результатів летучого контролю. При виявленні порушень вимог СТП 25.5.06 виконавцем, що має особисте клеймо, працівник СТК доводить до відома про порушення начальника СТК, яким приймається остаточне рішення про міру відповідальності винного.
Службові записки на проведення хімічного аналізу металу, травлення поверхонь після видалення дефектів, ультразвуковий контроль, окремих вимірів твердості, розмірів, геометричних параметрів, не передбачених технологічним процесом, видаються працівником сектора технічного контролю і направляються через працівника виробничої ділянки у відповідну лабораторію.
Паспорт на посадки з натягом заповнюється працівником СТК цеху виготовлювача деталей, що направляються на з'єднання в інший цех. У паспорт заносяться дані маркірування деталей, способи виміру, дійсні розміри, розміри по кресленню, шорсткість поверхні, допуски овальності і конусоподібний.
Результати вимірів підтверджуються підписом виробничого майстра (бригадира) і працівника СТК. Паспорт прикладається до накладної і передається в цех, де буде вироблятися нагрівання і з'єднання деталей. Результати нагрівання вносяться в паспорт працівником СТК цеху, де виробляється нагрівання деталі, що охоплює. Після з'єднання паспорт повертається у випускний цех і передається в СТК для збереження в справах замовлення.
Комплект експлуатаційних документів, що підлягають відправленню замовнику, установлюється конструкторським відділом. Працівники ВТК підписують паспорти на відповідальні деталі і складальні одиниці, якщо це передбачено вимогами конструкторської документації.
2.2 Аналіз якості продукції на підприємстві
На ЗАТ НКМЗ розроблена система управління якістю продукції “Загальне керівництво за якістю”. Ним регламентована жорстка система контролю за практичним функціонуванням системи забезпечення якості згідно з щорічним затвердженим графіком спеціальна комісія здійснює перевірки дотримання технологічним процедур, робіт, що виконуються, обумовлених у стандарті підприємства та інших нормативних документах по якості, у виробничих, технічних та адміністративних підрозділах, пов’язаних з укладенням угод, оформленням замовлень, проектуванням, виготовленням, поставкою споживачеві та після продажним обслуговуванням виробленого обладнання.
В “Загальному керівництві за якістю”. Зафіксовано також порядок організації та проведення “Днів якості” в усіх структурних підрозділах акціонерного товариства, визначені механізми видачі особистого клейма ВТК та система за роботу з особистим клеймом. Регламентована система оцінки якості праці та професійного навчання робочих на виробництві. Встановлено порядок щорічної атестації робочих основних виробничих професій в цехах підприємства на знання технологічної документації та стандартів якості. Правові питання управлінням якістю закріплені в стандарті. “Правове забезпечення якості продукції”.
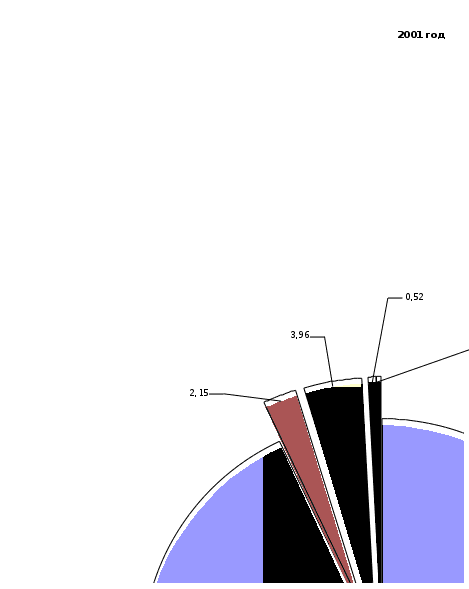
В таблиці 2.2 приведені дані браку на ЗАТ НКМЗ за 2001-2002 роки по виробництву. У процентному відношенні це зображено на рисунку 2.1. З нього видно, що процент браку в 2002 році порівняно з 2001 по всім виробництвам зменшився, крім виробництва металургійного обладнання. Відсоток браку у цьому виробництві зріс у два рази. Це пов’язано з відсутністю фінансування відсутністю потенційного споживача на майбутні вироби.
Підтвердження дієвості розробленої системи управління якістю продукції є зниження втрат від браку, що характеризується даними приведеними в таблиці 2.3. В ній представлені данні за період з 1994 року по 2002 р. Процентне співвідношення браку до собівартості зображене на рисунку 2.2. Графічно дуже добре видно, як знизився відсоток витрат від браку по відношенню до собівартості за останні роки. У порівняні з 1994 роком в 2002 році цей відсоток зменшився у 2,2 рази.
Одним з важливих моментів підвищення якості продукції в світі - забезпечення діяльності в сучасних умовах виступає розробка та опанування принципово нових товарів, зміна систем контролю якості: Контроль здійснюється не за якістю вже вироблених деталей та вузлів, а за всім виробничо-технологічним процесом. Це дозволить знизити і ціну якості до 50% загального обсягу продаж. Таким чином, необхідно відмітити, що виробник розв’язуючи проблему успішної діяльності на ринку повинен мати достатню гнучкість в управлінні товарною політикою та виробничими структурами з метою забезпечення достатньої і необхідною якості товару і оптимального рівна його конкурентоспроможності, від якого залежить ринковий успіх або невдачу від реалізацій даного товару.
Таблиця 2.2 – Частка браку продукції по виробництву
| Брак | 2001 г. | 2002 г. | ||||
| т. грн | т | % брака | т. грн | т | % браку | |
| По металургійному виробництву | 3054,77 | 1662,65 | 93,07 | 2970,95 | 1427,2 | 91,46 |
| По виробництву металургійному обладнанню | 124,75 | 38,45 | 2,15 | 208,01 | 66,60 | 4,27 |
| По виробництву горно-рудного і ковально-пресового обладнання | 168,19 | 70,81 | 3,96 | 155,83 | 60.06 | 3,85 |
| По виробництву серійних машин | 25,08 | 9,28 | 0,52 | 22,65 | 3,53 | 0,23 |
| По допоміжному виробництву | 20,64 | 5,32 | 0,30 | 11,67 | 3,08 | 0,20 |
| Усього по заводу | 3393.42 | 1786,50 | 100,00 | 3369,09 | 1560,5 | 100,00 |
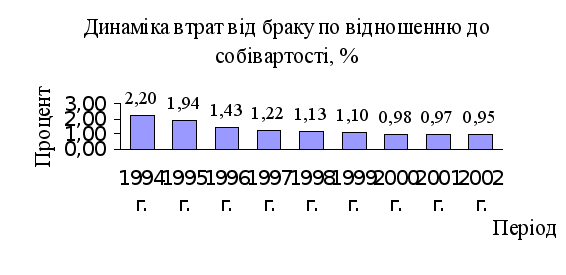
Рисунок 2.2– Динаміка втрат від браку по відношенню до собівартості.
Таблиця 2.3 – Динаміка втрат від браку по відношенню до собівартості
| 1994 г. | 1995 г. | 1996 г. | 1997 г. | 1998 г. | 1999 г. | 2000 г. | 2001 г. | 2002 г. | |
| Втрати від браку, т.грн | 161,28 | 1612,90 | 2643,45 | 2003,15 | 1444,86 | 2487,13 | 2586,49 | 3393,42 | 3369,09 |
| Собівартість, т.грн | 7315,55 | 83095,74 | 184372,92 | 163655,02 | 127503,1 | 227105,50 | 263191,10 | 351488,20 | 355212,30 |
| % втрат від браку до собівартості | 2,20 | 1,94 | 1,43 | 1,22 | 1,13 | 1,10 | 0,98 | 0,97 | 0,95 |
Частка браку продукції по виробництву,%
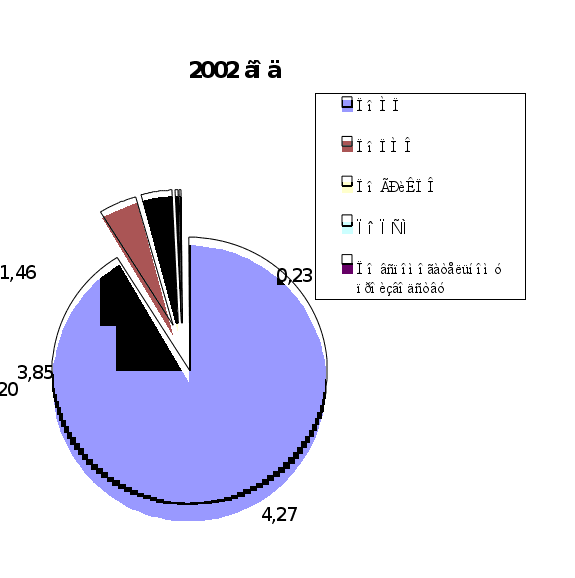
Оскільки ЗАТ “НКМЗ” тісно співпрацює з зарубіжними партнерами та замовниками і, виготовлення ЗАТ НКМЗ можливо лише у тому випадку, якщо створювати нову, унікальну техніку та постійно удосконалювати раніше освоєну продукцію, доводячи її споживчі властивості якості характеристики до рівня світових вимог та стандартів. Якщо підприємство бажає підтримувати свій розвиток та досягнути розширення ринків збуту, то воно повинно постійно піклуватися про те, щоб добавляти до набору видів діяльності нові і відкидати, які вже не відповідають стратегічним цілям та новим орієнтаціям. Така націленість на впровадженим нового дає можливість вижити в конкурентній боротьби.
По подальшому підвищенню якості, надійності та конкурентоспроможності продукції, яка випускається ЗАТ НКМЗ в 2002р було видано програмний наказ №3, з 32 організаційно – темничних заходів, намічених до впровадження, впроваджено 28.
Також в 2002 році колективами цехів та відділив виконано ряд заходів по створенню нових видів обладнання, що підвищують технічні можливості НКМЗ та підприємств замовників.
Розробка, впровадження та виготовленням якісних нових виробів і умов виробництва дозволяє здійснювати високоефективне переозброєння виробництв.
3 НАПРЯМКИ ПО ПІДВИЩЕННЮ ЯКОСТІ ПРОДУКЦІЇ, ЯКА ВИГОТОВЛЯЄТЬСЯ
3.1 Фактори, що впливають на якість продукції
Взагалі шляхів підвищення якості продукцій багато, але їх всі необхідно об’єднати в наступні три групи факторів: виробничо-технічні, організаційні, економічні.
До виробничо-технічних факторів слід віднести заходи, спрямовані на підвищення рівня технічної підготовки виробництва і розвиток стандартизації та уніфікації; подальше розширення атестацій якості продукції.
Підвищення рівня технічної підготовки виробництва передбачає проектування високої якості продукції за період здійснення науково-дослідних та експериментально-конструкторських робіт.
До числа економічних факторів підвищення якості продукції входять заходи з удосконалення планування підвищення якості, ціноутворення, економічного стимулювання підвищення якості продукції і виробництва взагалі, усунення зовнішніх економічних перешкод, які заважають нормальному функціонуванню виробництва.
Організаційні фактори підвищення якості продукції передбачають здійснення заходів, спрямованих на вдосконалення організацій виробництва та праці, дотримання технологічної дистанцій, підвищення культури виробництва, удосконалення організаційних форм та методів технологічного контролю якості продукції, систематичне підвищення кваліфікаційних кадрів.
На мою думку найбільше уваги слід приділити організаційним факторам тому, що вони головним чином впливають на підвищення якості продукції. Особливу увагу слід приділити підвищенню кваліфікацій кадрів, збагачення знать робітників, підвищення їхнього інтелекту, які сприятимуть кращій роботі підприємства.
Як би не удосконалювалась техніка, яку б модернізацію не проводив завод, як би добре не проводилось організація виробництва, все це неможливо без певних знань, оновлених збагачень знань робітників. Людина, яка все життя працювала за одним верстатом не зможе працювати на новому верстаті, тієї ж дій, без певних знань.
В наш час кадри вирішують все, що заводу необхідно. Важливе значення знаходить загальна участь в управлінні якістю і її забезпечення.
Одним з важливих моментів підвищення якості продукції в світлі забезпечення діяльності підприємств сучасних умовах виступає розробка та опанування принципово нових товарів, зміна система контролю якості. Контроль здійснюється не за якістю вже вироблених деталей та вузлів, а за всім виробничо технологічним процесом. Це дозволить знизити і ціну якості до 50% загального обсягу продаж. Таким чином, необхідно відмітити,що виробник розв’язуючи проблему успішної діяльності на ринку повинен мати достатню гнучкість в управлінні товарною політикою та виробничими структурами з метою забезпечення достатньої і необхідної якості товару і оптимального рівня його конкурентоспроможності, від якого залежить ринковий успіх або невдачу від реалізації даного товару.
Оскільки ЗАТ НКМЗ тісно співпрацює з зарубіжними партнерами та замовниками і для того, щоб забезпечити стійкий попит на обладнання, яке виготовляє ЗАТ НКМЗ можливо лише у тому випадку, якщо створювати нову, унікальну техніку та постійно удосконалювати раніше освоєну продукцію, доводячі її споживчі властивості і якіснв характиристики до рівня світових вимог та стандартів. Якщо підприємство бажає підтримувати свій розвиток та досягнути розширення ринків збуту, то воно повинно постійно пілкуватися про те, щоб добавляти до набору видів діяльності нові і відкидати ті, які вже не відповідають стратегічним цілям та новим орієнтаціям. Та націленність на впровадження нового дає можливість вижити в конкурентній боротьбі.
Важливого значення набуває загальна участь в управлінні якістю і її забезпеченні. В цій діяльності повинні приймати участь весь персонал і всі підрозділи фірми – починаючи з тих, хто займається плануванням збуту та вивченням ринку, і закінчуючи тими, хто зайнятий реалізацією продукту та до обслуговування.
Як би ретельно не перевірялась продукція фірм, завжди існує ймовірність того, що контролери можуть щось пропустити і відвантажені партій її виробів все ж будуть містити якийсь процент продукції з дефектами. Покладатися тільки на контроль неекономічно – акцент слід перенести на управлінням виробничим процесом, хоча сучасний рівень виробництва не виключає необхідності проведення контролю. В останній час відбувається переоцінка значення контролю, що безпосередньо пов’язано з проблемою відповідальності за якість продукції. Її вирішення потребує збір даних, що свідчитимуть про якість.
Управляти якістю – значить робити в усіх галузях промисловості те, що потрібно. Управління якістю, яке не дає відчутних результатів, - це не управління якістю. Управління якістю починається з підготовки кадрів і закінчується підготовкою кадрів. Для впровадження комплексної систему управління якістю необхідно організовувати безперечне навчання всіх і кожного – починаючи з президента фірми і закінчуючи виробничим персоналом.
Управління якістю допомагає виявити в кожній людині все краще, дякуючи – цьому він зможе випускати конкурентоспроможну продукцію, а це є одним із головним факторів забезпечення конкурентостійкості підприємства.
Задачею організацій роботи підприємства – наявність у АТЗТ “Ново краматорський машинобудівний завод “ високоефективного організаційно- технічного механізму управління та забезпечення якості продукцій, прогресивної та результативної системи якості, орієнтованої на вимоги споживача.
На НКМЗ ця проблема частково вирішена. На підприємстві створена і функціонує система забезпечення якості, сертифікована німецькою ТЮФ – НОРД.
Сертифікованою може бути як продукція, так і спеціалісти, що мають безпосереднє відношення до цієї продукцій.
Розвиток економіки висуває нові вимоги до всіх категорій робітників. На перший план виходять їх професійні та особистісні якості, які дозволяють успішно адаптуватися, жити і працювати в нових економічних умовах,,бути потрібним, а значить – професіоналом, що передбачає пошук оптимальних рішень в діяльності та здатність до зміни її характера: шукати необхідну інформацію, розробляти технології, планувати, організовувати свою роботу, виявляти умови реалізацій продукту.
Основною нормативною базою, згідно з якою доцільне проведення сертифікацій персоналу, є: Закон України “ Про підтвердження відповідності “ від 17.05.01. № 2406-III, де введено новий об’єкт підтвердження відповідності – персонал, Наказ Президента України “ Про заходи, що до підвищення якості вітчизняної продукції “ від 23.02.01. № 113/ 2001, який передбачає забезпечення підготовки та підвищення кваліфікації спеціалістів, розробку відповідних учбових програм, розвиток фундаментальних та прикладних досліджень в області управління якістю, а також вимоги, встановлені у міжнародному стандарті (2000 року) серій 9000.
До основних вимог, що до компетенцій та навчання персоналу підприємства стосовно нового міжнародного стандарту 150 9000: 2000 належать:
1 Рівень компетенцій, необхідно для вирішення поточних та майбутніх задач повинен бути ідентифікований і визначений в умовах відбору, найма, кваліфікацій, навчання.
2 Навчання. Організація повинна аналізувати розвиток потреб усіх робітників. Результатом цього повинна бути розробка планів по забезпеченню робітників відповідними знаннями, разом з навичками і досвідом, що ведуть до компетенцій.
Навчання, спрямоване на досягнення цілей та політики організацій повинно бути надане всім робітників.
3 Підвищення компетенцій за допомогою навчання, освіти та освоєння досвіду повинно бути спрямовано на: технічні, технологічні та економічні знання; знання ринків, потреб та очікування замовника; знання законів і нормативних вимог; внутрішні стандарти; робочі процедури.
4 Підвищення свідомості та зацікавлення повинно бути направлено на передбачення майбутнього; організаційні політики і цілі; організаційні зміни та розвиток; як ініціювати та впровадити покращуючи дії; вхідні програми для нових робітників; періодичне оновлення програм для навчання робітників.
5 Плани навчання повинні включати: завдання навчань, навчальні программи та методи; необхідні ресурси навчання; індитифікація необхідної підтримки; оцінка навчання в межах збільшення компетенції робітників.
Та все ж, які потрібні вимоги до професійних якостей робітників підприємства і формування компетенції персонала ЗАТ НКМЗ?
Стратегічні можливості та забезпечення прискоренного еволюційного розвитку ЗАТ НКМЗ в умовах жорсткої конкуренції потребують від робітників підприемства необхідність до радикальних нововведень та ризику, сприйняття і готовності до змін, здатності на високому професійному рівні проводити стратичні зміни.
Професійні якості роботників повинні формувати ефективного власника, зацікавленного в підвищенні результатів роботи підприемства та інвестиціях на розвиток виробництва, забезпечення ефективної роботи трудового колектива. Професійна компетентність робітника ЗАТ НКМЗ в умовах активного НТП та постійно інформації, що змінюється повинна знаходитись в процесі безперервного удосконалення та сприйняття нового, щоб не допустити морального зносу знань та старіння професійних навичок роботи.
Для прогнозування своїх потреб підприемство повинно мати опис всіх посад та всіх функцій, що виконуються для