Оперативно-календарное планирование
отдельным операциям одновременно на нескольких рабочих местах (условный прием). В дальнейшем при построении подетально-пооперационного КПГ (см.5.5) все это надо будет учесть.
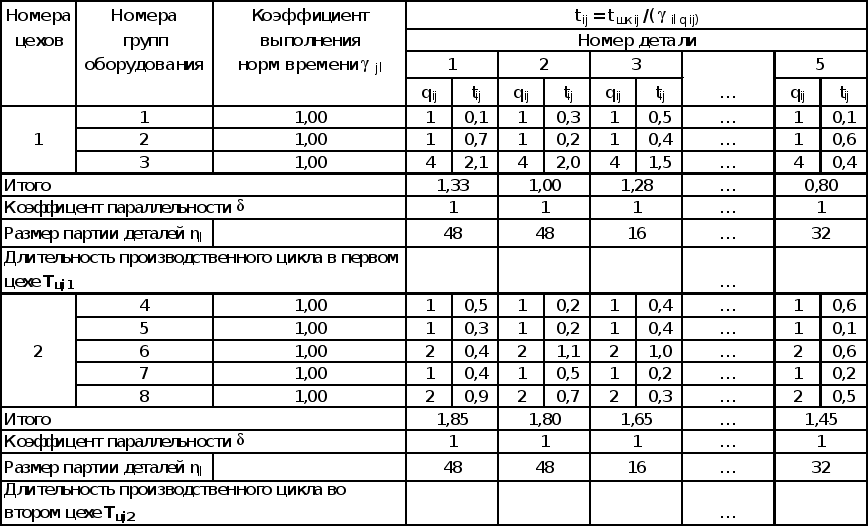
Расчет Tцil можно проводить с помощью табл. 8.
Таблица 8. Расчет длительности производственных циклов обработки партий деталей
4.3. Расчёт заделов, опережений запуска и выпуска партий деталей
В серийном производстве различают цикловые, оборотные и резервные заделы. Цикловые относятся к внутрицеховым заделам, а оборотные и резервные — к межцеховым (складским).
Величина циклового задела по детали (сборочной единице, изделию) i-го наименования в l-м цехе рассчитывается как
Hц il = Tц il Ч Nдн i.
Оборотные заделы возникают между смежными звеньями производства по следующим причинам:
из-за различного характера поступления и потребления деталей (штучного и партионного);
из-за различных ритмов (размеров) поступающих и потребляемых деталей;
из-за сдвига момента потребления деталей по сравнению с моментом их поступления (при некратности ритмов (размеров) партий деталей в смежных цехах).
В серийном производстве оборотные заделы рассчитывают в основном между цехами и участками, которые появляются из-за неравенства размеров партий деталей в них. Если отношение большего размера партий деталей к меньшему в смежных цехах (как в курсовом проекте) равно целому числу, то
nil ni l+1
Hоб il, l+1 = ,
2
где Hобil, l+1 — оборотный задел по детали i-го наименования между смежными l-м и l+1-м цехами, шт.
При некратных размерах партий деталей в смежных цехах
nil
+nil+1
Hобil,
l+1
=
dnil,l+1,
2
где dnil,l+1–наибольший общий делитель для размеров партий деталей i-го наименования в смежных l-м и l+1-м цехах, шт.
В курсовом проекте оборотный задел появляется только между вторым и третьим цехами (Hобi2,3) из-за неравенства размеров (ритмов) партий деталей во втором и в третьем цехах (Ri2=5, а Ri3=1).
Резервные заделы являются овеществленным выражением резервных опережений между цехами и рассчитываются как
Hрil, l+1 =Tрl, l+1 Ч Nднi .
Цикловые, оборотные и резервные заделы по детали данного наименования в сумме являются овеществленным выражением опережения запуска партии деталей. Поэтому суммарные (как нормативные, так и фактические) заделы по детали от l-го цеха до последнего являются опережениями запуска и выпуска в штуках:
O'в
il
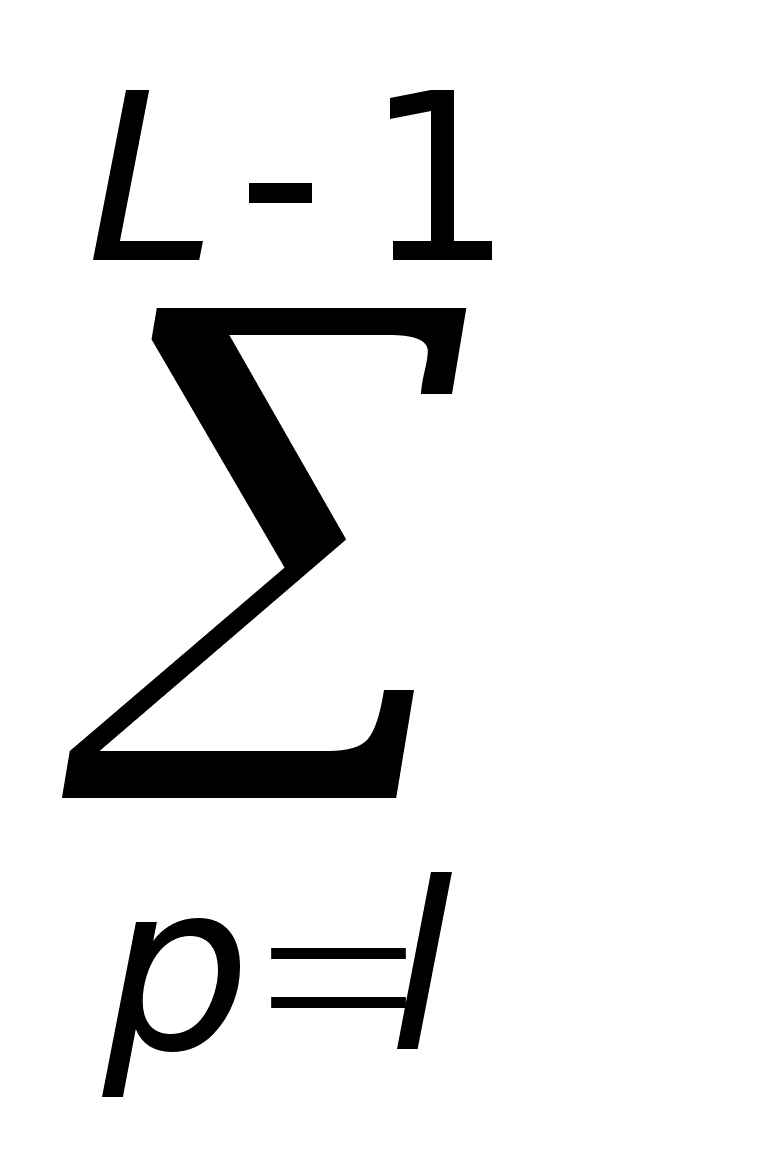 (Hц
ip+1
Hoб
ip,
p+1
Hp ip,
p+1);
O'з il = O'в il + Hц il,,
где p — переменная суммирования по цехам.
Фактические заделы в курсовом проекте определяются процентом (см. табл. 3) от нормативных (условный прием). В практической же деятельности заводов их величина определяется по данным документального учета или инвентаризации.
Оборотные и резервные заделы относятся к последующему цеху (цеху-потребителю) и хранятся в их кладовых (складах).
Результаты расчета КПН сводятся в табл. 9.
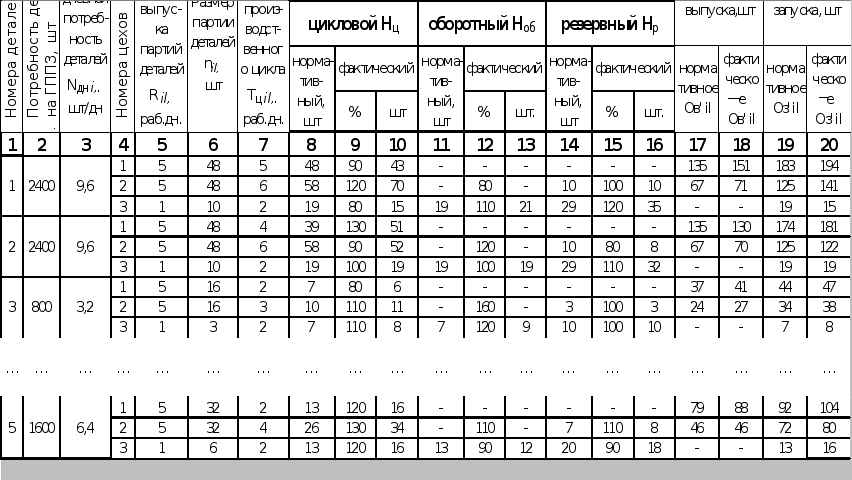 Таблица
9. Календарно-плановые
нормативы
5. СОСТАВЛЕНИЕ ПОДЕТАЛЬНОЙ МЕСЯЧНОЙ ПРОИЗВОДСТВЕННОЙ ПРОГРАММЫ ЦЕХАМ
Расчет месячной производственной программы для цехов заключается в определении общего количества деталей (сборочных единиц, изделий), подлежащих запуску и выпуску за месяц, а также сроков запуска и выпуска партий деталей в течение месяца. Основой для ее составления служат план выпуска изделий заводом в планируемом месяце в соответствии с распределением ГППЗ по кварталам и месяцам, календарно-плановые нормативы и данные о фактических заделах (остатках) деталей на начало месяца в цехах и на складах.
Месячная производственная программа дает возможность подготовить производство к ее выполнению, рассчитать потребность и своевременно обеспечить цехи необходимыми материалами, инструментами и технологической оснасткой, принять меры к ликвидации “узких мест”.
Для составления подетального календарного плана-графика запуска-выпуска партий деталей и определения общего количества деталей, подлежащих запуску и выпуску в цехах за месяц с учетом партионности их изготовления, необходимо установить размеры первых запускаемой и выпускаемой партий деталей, сложившиеся на начало планируемого месяца в ходе производства.
5.1. Расчёт размеров и ритмов первых партий деталей
Размер первой запускаемой партии деталей nз i 1 в первом цехе принимается равным нормативному (расчетному) размеру ni, то есть предполагается, что материалов (покупных полуфабрикатов) для её запуска достаточно. Для остальных цехов (второго, третьего и т. д.) в маршруте обработки детали размер первой запускаемой партии деталей
 пз
il
1 <
H
il-1,l
,
г де
Hil-1,l
— величина
фактического
задела между
l-1 -м и
l-м цехами,
шт.
Если
Hil-1,l
= 0, то пз
il 1
= пв
il-1
1 — размеру
первой выпускаемой
партии деталей
в предыдущем
l-1 -м цехе.
Размер
первой выпускаемой
партии деталей
пв
i
1 зависит
от величины
фактического
циклового
задела Hц
il
в цехе: пв
il
1 <
Hц
il.
Если Hц
il
= 0, то есть
на начало
планируемого
месяца в цехе
все запущенные
детали данного
наименования
выпущены, то
пв
il
1 = пз
il
1.
Обычно
стремятся
соблюсти условие
пз
il
1 <
п
il
и пв
il
1 <
пil,
где п
il
— нормативный
размер партии
деталей, шт.
В некоторых
случаях допускается
незначительное
отклонение
пв
il
1 и п
з
il
1 от п
il
в большую сторону.
При большой
величине Tц
il
в цехе может
находиться
в обработке
(цикловом заделе)
одновременно
несколько
партий деталей
соответствующего
наименования,
тогда Hц
il
> пil,
может быть и
Hil-1,l
> пil.
В этих случаях
размеры первых
партий деталей
пв
il
1 и пз
il
1 устанавливаются
отличными от
пil,
остальные
(вторая, третья
и т. д.) партии
деталей, находящиеся
в заделе, планируются
к запуску и
выпуску нормативными
размерами пil.
Например, фактическая величина циклового задела в цехе равна 135 шт., а нормативный размер партии деталей равен 50 шт. Тогда первую партию можно выпустить размером 35 шт., а последующие (вторую и третью) – нормативным размером в 50 шт.
Если бы величина была равна 110 шт., например, то можно было бы взять размер первой выпускаемой партии деталей в 60 шт., а второй – 50 шт.
В курсовом проекте возможны различные варианты размеров пз il 1 и пв il 1, устанавливаемые студентами, так как сведений о фактически сложившихся размерах партий деталей в исходных данных не приводится.
Расчет
месячной
производственной
программы
проводится
для одного из
первых двух
цехов на январь
месяц.
Результаты расчёта сводятся в табл. 10.
Т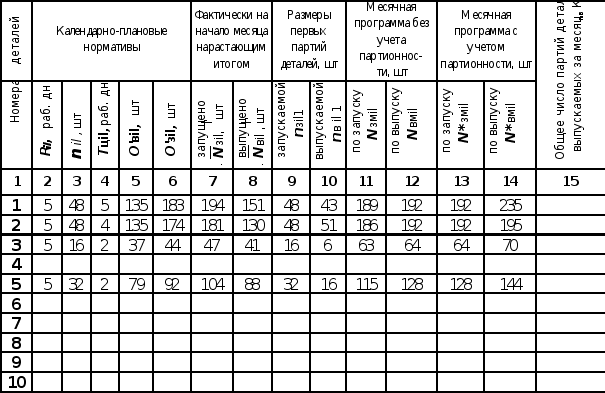
аблица
10.Месячная
производственная
программа цеху
1 на январь 2001
года.
5.2. Расчёт общего количества деталей, подлежащих запуску и выпуску за месяц
Количество деталей, которое необходимо запустить и выпустить в цехе за месяц для обеспечения сборки изделий и бесперебойной равномерной работы последующих цехов в соответствии с системой оперативно-производственного планирования "по заделам", применяемой в курсовом проекте, рассчитывается обратно ходу производственного процесса: вначале для последнего — сборочного (в курсовом проекте — третьего) цеха, затем для второго и первого.
Количество деталей, которое должно быть "выпущено" из сборочного цеха (войти в собранные изделия) за месяц,
M
Nв м i cб = N m Ч K im ,
m=1
где Nm — количество изделий m-го наименования, которое надо выпустить со сборки в планируемом месяце, шт.
Для
любого другого
цеха
Nв
м i l
= Nз
mi
l+1
Hi
l, l+1
,
где
Nз
мil+1
— количество
деталей i-го
наименования,
которое надо
запустить в
планируемом
месяце в следующем
l+1 -м цехе,
шт; Hil,l+1
= Hil,l+1
Hil,l+1
— отклонение
нормативной
величины межцехового
(среднего оборотного
и резервного)
задела от
фактической,
шт.
В
свою очередь
Nз
мil
= Nв
м ilHц
il,
где Hц il = Hц il Hц il — отклонение нормативной величины циклового задела от фактической в l-м цехе, шт.
Но
в вышеперечисленных
формулах не
учтено, что
детали обрабатываются
партиями.
С
учетом партионности
количество
деталей, подлежащих
запуску и выпуску
за месяц, рассчитывается
как
Nз
мil
nз
il
1
N*з
м il
= Чnil
+ nз
il
1;
n
il
Nв мil nв il 1 nз il 1
N*в м il = Чnil + n в il 1 + nз il 1 .
n il
Очевидно, что N*з м il і Nз мil, a N*в мil і Nв мil .
Расчет N*з мil и Nв мil можно производить путем суммирования партий деталей, подлежащих соответственно запуску и выпуску в течение планируемого месяца.
Тогда
N*з
м il
= nз
il
1
+ (Kпз
il
-1)
Ч
nil
;
N*в
мil
= n
в il
1 + nз
il
1
+ (Kпв
il -
2) Ч
nil
,
где Kпз
il и
Kпв
il —
число партий
деталей i-го
наименования,
соответственно
запускаемых
и выпускаемых
в планируемом
месяце в l-м
цехе (здесь
предполагается,
что nз
il
1
будет выпущена
в планируемом
месяце).
Количество запускаемых и выпускаемых партий деталей берется из таблиц 12 и 13. Одновременно сравнение их величин в указанных таблицах (должны быть одинаковые значения) служат контролем правильности расчетов.
Учет партионности изготовления деталей не только обеспечивает своевременный выпуск изделий со сборки и равномерную работу последующих цехов, но и ритмичный запуск-выпуск партий деталей в данном и последующих цехах.
Расчет общего количества деталей, подлежащих запуску и выпуску за месяц (без учета партионности), удобно проводить с помощью табл. 11.
Таблица 11.Расчёт месячной производственной программы цеху 1 на январь 2001 года (по запуску и выпуску) без учёта партионности
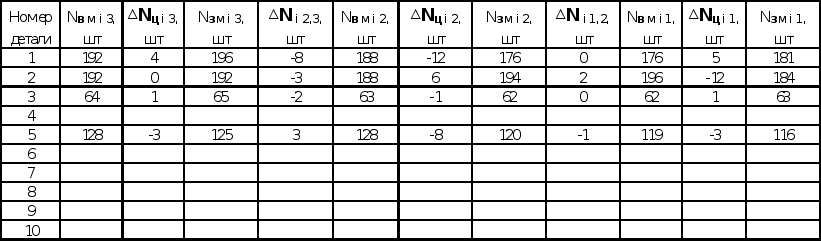
Значения месячной производственной программы, полученные в табл. 11, и другие результаты расчетов, сводятся в табл. 10.
5.3. Расчёт сроков запуска и выпуска партий деталей
Срок выпуска первой партии деталей с начала планируемого месяца (через сколько дней относительно начала планируемого месяца должна быть выпущена первая партия деталей)
Nв
il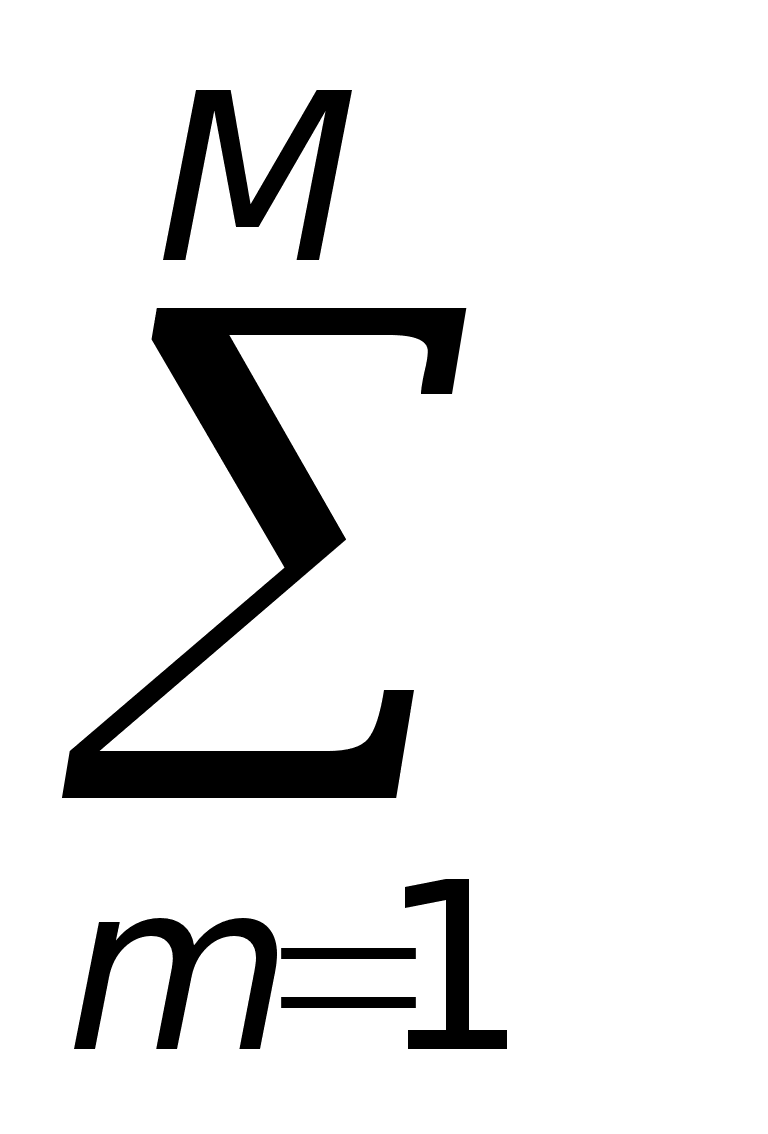 Ncб
m Ч
Kim
- O'в
il
Dв il 1 =
Nдн i
где Nсб m и Nв il — количество m-х изделий и i-х деталей, выпущенных на начало планируемого месяца соответственно из сборочного и l-го цехов нарастающим итогом с начала года, шт.
Разность
Nв
ilNcб
m Ч
Kim
= O'в
il
есть фактическое
опережение
выпуска партии
деталей i-го
наименования
из l-го
цеха в штуках.
Тогда
O'в
il
O'в
il
Dв
il
1 =
Nдн
i
Аналогично
определяется
срок запуска
первой партии
деталей (через
сколько рабочих
дней относительно
начала планируемого
месяца должна
быть запущена
первая партия
деталей)
O'з
il
O'з
il
Dз
il
1 =
Nдн
i
где
O'з
il
и O'з
il —
соответственно
фактическая
и нормативная
величины опережения
запуска партии
деталей i-го
наименования
из l-го
цеха, шт.
Срок выпуска второй партии деталей, равной nз il 1 (или нормативному размеру n il , если nз il 1 = 0), определяется как
nв
il
1
Dв
il
2 = Dв
il
1
Nдн
i
C