Производственный менеджмент

Длительность
критического
пути – Ткр

Резерв пути
- Ri

6.5 ОПЕРАТИВНОЕ ПЛАНИРОВАНИЕ СЕРИЙНОГО ПРОИЗВОДСТВА
Основные характеристики
Планово-учетный период:
квартал;
месяц;
сутки;
смена.
Планово-учетная единица:
изделие;
комплект;
узел, сборка;
деталь.
Календарно-плановые нормативы (КПН):
размеры партий (n) и ритмов (R) запуска-выпуска партий;
длительность производственных циклов (Tц);
опережения запуска (Оз) и выпуска (Ов) партий деталей;
размеры заделов (Z).
Размеры партии деталей и узлов
Зависят от:
масштабов производства
технологических процессов
длительности операций
времени на переналадку
Влияют на:
нормативную длительность цикла
календарные опережения
сроки запуска и выпуска
величину незавершенного производства
Требования к определению экономически целесообразного размера партии:
по возможности сокращать номенклатуру одновременно изготовляемых изделий;
предусматривать параллельное изготовление тех видов продукции, которые дополняют друг друга по структуре трудоемкости;
планируемый объем выпуска (с учетом числа рабочих дней по месяцам) должен постепенно возрастать, отражая динамику, по возможности, иметь устойчивый характер;
размер партии изделий должен быть достаточным для обеспечения непрерывной работы рабочих в течение нескольких рабочих дней.
На практике в каждой отрасли существуют свои методы расчета размера партии деталей.
Чаще всего они основаны на соизмерении различных элементов затрат на производство: на содержание незавершенного производства (запасы материалов, деталей, сборочных единиц), переналадку оборудования, связанную со сменой партий обрабатываемых деталей.
Расчет оптимального размера партии деталей может осуществляться по следующей формуле:
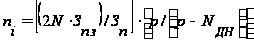 (шт.),
nj – размер партии i-й детали, шт.
N – годовая потребность в деталях, шт.
Nдн – дневная потребность в деталях, шт.
Зпз – затраты на переналадку оборудования, у.е.
Зн – годовые затраты на хранение одной детали, у.е.
P – дневная производительность оборудования, шт.
Экономически целесообразный размер партии служит основой для определения ритма запуска-выпуска партии деталей, т.е. периодичности повторения запуска или выпуска партий деталей:

где R — ритм запуска-выпуска партии;
n — размер партии;
r — среднерасчетный ритм.
Расчет длительности производственного цикла
Расчет Тц можно проводить с использованием следующих методов:
аналитический;
графический;
•графоаналитический.
Аналитический метод. Расчет длительности цикла зависит от выбранного вида движения предметов и осуществляется по следующим аналитическим выражениям:
a)при последовательном виде движения:
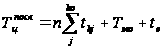
b)при параллельном виде движения:
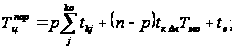
при параллельно-последовательном виде движения:
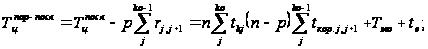
Из всех составляющих длительности производственного цикла наиболее сложно определить tмо.
Чаще всего для его расчета используется статистический способ.
При статистическом способе tмо определяется путем обработки статистических данных, получаемых при непосредственных наблюдениях за работой рабочих мест или из документов (рабочих нарядов, маршрутных листов). Устанавливают значение фактической длительности производственного цикла обработки (Тцф.). Затем рассчитывается суммарное время выполнения операций обработки партий деталей на основе норм времени, технологический цикл. Тогда tмо можно определить следующим образом:
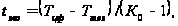
где К0 — количество операций.
Опережения запуска и выпуска партий
Расчет опережений запуска и выпуска партий деталей
Опережение запуска (Озi) — отрезок времени от момента запуска в обработку партий деталей в i-м цехе до момента выпуска всех тех изделий, для которых были запущены в обработку партии деталей в i-м цехе.
Опережение выпуска (Овi) отличается от него на величину Тц, которая представляет собой сумму длительностей цикла обработки партий деталей во всех цехах после i-ro до последнего:

Опережения необходимы для определения и соблюдения сроков запуска и выпуска партий деталей по цехам, в которых производится их обработка. Опережения определяются для каждого цеха независимо, но могут рассчитываться для пары смежных цехов.
Расчет заделов
Заделы – Овеществленные выражения длительностей производственного цикла изготовления партий деталей.
Без необходимых заделов не могут быть обеспечены бесперебойная, высокопроизводительная и равномерн6ая работа и равномерный выпуск продукции, однако излишние и некомплектные заделы приводят к увеличению потребности в оборотных средствах и замедлению их оборачиваемости.
В серийном производстве к внутрицеховым относятся технологические (цикловые) и транспортные заделы, к межцеховым – оборотные и резервные заделы. Последние называют также складскими, так как они должны находиться на складах (операционных, межцеховых).
Цикловые заделы – это количество деталей (узлов, изделий), которые находятся на рабочих местах в производственном процессе цеха на тот или иной момент времени.
Оборотные заделы – (запасы) – это заделы между двумя смежными цехами или любыми смежными звеньями дискретного производства. Причины, определяющие возникновение заделов:
различный характер потребления и поступления предметов производства – штучный, партионный;
различные скорости поступления и потребления партий деталей;
сдвиг потребления по отношению к началу поступления.
Резервных (страховой) задел образуется для выполнения возможных перебоев в производственном процессе. Он рассчитывается исходя из средних темпов потребления незавершенного производства с учетом длительности ожидания перерывов.
Средняя суммарная величина всех видов заделов образуется путем суммирования значений величин цикловых, оборотных и резервных заделов.
ТЕМА 7
ОРГАНИЗАЦИЯ ПОТОЧНЫХ ПРОИЗВОДСТВ
СОДЕРЖАНИЕ ТЕМЫ
ПОНЯТИЕ И ВИДЫ ПОТОЧНЫХ ПРОИЗВОДСТВ
Определение
Первичное звено
Виды линий
УСЛОВИЯ ОРГАНИЗАЦИИ И ПАРАМЕТРЫ ПОТОЧНЫХ ЛИНИЙ
Порядок проектирования
Синхронизация
Параметры
ОСОБЕННОСТИ ОРГАНИЗАЦИИ РАЗЛИЧНЫХ ВИДОВ ПОТОЧНЫХ ПРОИЗВОДСТВ
Однопредметные поточные линии
Многопредметные поточные линии
7.1 ПОНЯТИЕ И ВИДЫ ПОТОЧНЫХ ПРОИЗВОДСТВ
Поточное производство – это прогрессивный метод организации производства, основанный на ритмичной повторяемости согласованных во времени основанных и вспомогательных операциях, выполняемых на специализированных рабочих местах, расположенных в последовательности операции технологического процесса.
Признаки поточного производства:
узкая специализация рабочих мест;
расположение рабочих мест по ходу технологического процесса (прямоточность);
ритмичная повторяемость операции;
высокая степень непрерывности производственного процесса;
параллельность осуществления операций технологического процесса.
Первичное звено поточного производства – поточное производство, т.е. группа рабочих мест, на которых производственный процесс осуществляется в соответствии с признаками поточного производства.
7.2 УСЛОВИЯ ОРГАНИЗАЦИИ И ПАРАМЕТРЫ ПОТОЧНЫХ ЛИНИЙ
Условия организации поточных производств определяются в основном тремя факторами:
характером осуществляемых процессов и операций;
номенклатурой, масштабом производства и его повторяемостью;
трудоемкостью выполняемых операций.
Общий порядок проектирования поточных производств
Подготовка информации
Определение целесообразности и вида поточных линий
Синхронизация операций технологического процесса
Расчет основных параметров поточных линий
Пространственная планировка поточных линий
Определение производственной целесообразности и выбор вида поточной линии осуществляется исходя из возможности обеспечения достаточно полной загрузки оборудования и его непрерывной работы в течение всего планируемого периода.
Это требование
проверяется
по каждому
объекту путем
расчета среднего
значения показателя
относительной
трудоемкости
операций ( ):

где
—
показатель
средней относительной
трудоемкости
(средней массовости)
операций процесса
изготовления
1-го изделия
(детали);
tшт i — среднее время выполнения одной операции процесса изготовления ί-го изделия (детали);
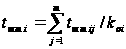
где tшт ij — штучное время выполнения j-й операции процесса изготовления ί-го изделия (детали);
koi — количество операций процесса изготовления ί-го изделия (детали);
ri – такт выпуска i-го изделия (детали);

где Fd — действительный фонд времени;
Ni — объем выпуска ί-го изделия (детали).
Таким образом,
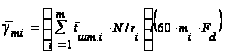
Он характеризует среднюю загрузку рабочих мест предлагаемой поточной линии.
Синхронизация операций технологического процесса имеет своей задачей обеспечение возможности создания непрерывно поточной линии как наиболее рационального вида потока, т.е. такой организации процесса, при которой время выполнения каждой операции (tшт) равно или кратно расчетному ритму работы линии (г). Это требование обеспечивается равенством:
а r = tшт или а r - tшт = 0,
где а — любое постоянное число.
Расчет основных параметров поточных линий
Определение
такта выпуска
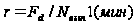
Действительный
фонд времени
в смену
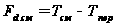
Суточный
действительный
фонд времени
в смену
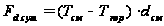
Месячный
действительный
фонд времени
в смену
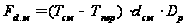
Определение
такта запуска
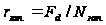
Расчет загрузки
поточных линий
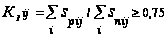
Определение
явочного числа
рабочих мест
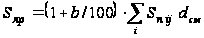
Расчет скорости движения конвейера
при непрерывном
движении

при пульсирующем
движении

Определение
длины конвейера
линииn

Расчет величины
технологического
задела
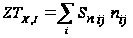
Расчет величины транспортного задела
при непрерывном
движении
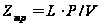
при прерывном
движении
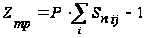
Расчет резервного
(страхового)
задела
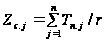
Условные обозначения:
r — такт работы линии;
 — такт
выпуска линии;
 — такт запуска
линии;
 — производственное
задание на
период (год,
месяц ), шт.;
 — действительный
фонд времени
работы линии
за смену, мин;
 — действительный
фонд времени
работы линии
за сутки, мин;
 — действительный
фонд времени
работы линии
за месяц (год),
мин;
 — календарный
фонд времени
за смену, мин;
 — регламентированные
перерывы на
отдых за смену,
мин;
 — число смен
в сутки;
 — число рабочих
дней в период,
дней;
 — коэффициент
запуска изделий
на поточную
линию;
Ρ— размер определенной партии;
 —
время выполнения
j-и
операции
по ί-й
детали;
 — штучное
время;
 — коэффициент
выполнения
норм;
 — принятое
количество
рабочих мест,
определяется
округлением
расчетной
величины до
ближайшего
целого числа;
b — добавочные потери рабочего времени связанные с очередными и другими отпусками, по болезни, выполнение госзаказа, %;
 — расчетное
число рабочих
мест;
 — количество
деталей и изделий,
обрабатываемых
одновременно
на рабочем
месте, шт.;
L— длина рабочей части конвейера;
Ρ— количество изделий в определенной партии, шт.;
V— скорость движения конвейера, м/мин.
7.3 ОСОБЕННОСТИ ОРГАНИЗАЦИИ РАЗЛИЧНЫХ ВИДОВ ПОТОЧНЫХ ПРОИЗВОДСТВ
Однопредметные непрерывно-поточные линии.
Возможны лишь при больших масштабах производства, предполагающих высокую степень постоянства производственной программы.
Непрерывный характер технологического процесса обеспечивается высокой степенью синхронизации операций и регламентированным тактом на длительный период времени.
Предметы на таких линиях перемещаются по типу параллельного движения, что обеспечивает минимальную из возможных длительность производственного цикла.
Требование полной синхронизации операций ограничивает области применения непрерывно-поточных линий преимущественно ручными работами. Эти виды поточных линий используются чаще всего на сборочных и монтажных производствах и в сервисном обслуживании. Расчет параметров осуществляется по классической схеме.
Расчет параметров однопредметной
непрерывно-поточной линии
0. Синхронизация операций
1. Расчет
времени выполнения
операций
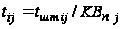
2. Расчет
такта линий
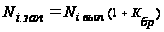 ,

3. Определение
расчетного
количества
рабочих мест
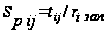
4. Определение
физического
количества
рабочих мест
 –
целое число
5. Расчет
загрузки рабочих
мест и оборудования
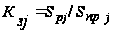
6. Расчет
загрузки поточной
линии
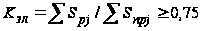
Однопредметные прерывно-поточные (прямоточные) линии.
Характеризуются неравенством и некратностью такта и длительности операций. Невозможность синхронизации связана, как правило, с использованием разнородного оборудования с различной производительностью, высокой степенью автоматизации и жесткостью технологического процесса. Нарушение требования синхронизации приводит к прерывности движения предметов, появлению перерывов в загрузке оборудования и работе персонала. Такт на таких линиях — свободный, изменяемый на сопряженных операциях.
Порядок расчета параметров однопредметных прерывно-поточных линий такой же, как и при непрерывно-поточных. Однако повышения ритмичности и непрерывности работы персонала и загрузки оборудования удается достичь путем расчета, создания специальных оборотных заделов на рабочих местах линии и организации многостаночного обслуживания оборудования по специальным графикам. Особенностью расчета параметров переменно-поточных линий является необходимость:
расчета межоперационных оборотных заделов на каждой паре смежных операций;
определения регламента работы персонала с учетом многостаночного обслуживания оборудования.
На прямоточных линиях рассчитываются межоперационные оборотные заделы двух видов:
•внутренние оборотные заделы, т.е. заделы, оборот которых осуществляется в течение одного оборота линии. Под оборотом линии (Тоб) при этом понимается период времени, в течение которого на каждом рабочем месте обработано одинаковое количество деталей (Νο6):

На практике период оборота линии принимается, как правило, равным продолжительности либо смены, либо полусмены;
•переходящие оборотные заделы, оборот которых происходит в течение двух смежных оборотов линии.
Величина межоперационного задела (Ζоб) для каждой пары смежных операций с различной производительностью определяется по формуле:
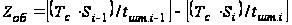
где Тс — время совместной работы оборудования смежных операций при неизменном их количестве;
Si, Si-1 — количество рабочих мест на i-й и (i-1 )-й операциях;
tшт.i, tшт.i-1 — штучное время выполнения соответствующей операции.
Для каждой пары смежных операций строится специальная графическая модель (эпюра) создания и расходования задела в течение оборота линии. Принципиальное значение для проектирования рабочих мест и межоперационных складов имеет правильное определение максимальной величины внутренних и переходящих заделов.
Регламент работы персонала устанавливается по принципу многостаночного обслуживания и формируется путем составления специальных пооперационных стандарт-планов линии (ПСП).
Переменно-поточные линии могут быть двух типов — однопредметными и многопредметными. В последнем случае стандарт-планы разрабатываются раздельно для каждого предмета.
Многопредметные поточные линии.
Многопредметные поточные линии применяются в серийном производстве, когда масштабы изготовления одноименной продукции недостаточны для полной загрузки рабочих мест проектируемой поточной линии. За поточной линией закрепляются несколько сходных по конструктивным и технологическим признакам предметов. Таким образом, на многопредметной линии одновременно или последовательно изготавливаются партии предметов различных наименований. Такие линии часто называют серийными поточными линиями. Как и однопредметные, они могут быть непрерывно- и прерывно-поточными, со свободным или принудительным тактом, с различными видами конвейеров.
В зависимости от характера чередования изготавливаемых предметов различают два принципиальных вида многопредметных поточных линий — переменные и групповые.
Переменнно-поточные линии — это линии, на которых согласно стандарт-плану изготавливаются чередующимися партиями предметы различных наименований. В связи с этим в каждый момент времени на таких линиях на рабочих местах находятся предметы только одного наименования.
Расчет переменно-поточной линии осуществляется по каждой переменной партии предметов раздельно и начинается с определения частного фонда времени на изготовление каждого закрепленного предмета.
Расчет параметров многопредметной переменно-поточной линии
Определение объема работ по i-му закрепленному предмету:

Определение общего объема работ по линии:

Определение доли занятости линии каждого предметом:
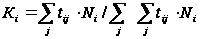
Определение
частного фонда
времени занятости
Лии по обработке
каждого из
предметов:

Определение
такта выпуска:

Определение
расчетного
числа рабочих
мест:

Определение
принятого
числа рабочих
мест:

Определение коэффициента загрузки линии i-м предметом:
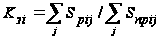
Определение общего коэффициента загрузки линии:
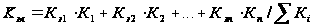
Групповые поточные линии — это линии, на которых конструктивно и технологически однородные предметы различных наименований изготавливаются на всех рабочих местах одновременно и без переналадки оборудования.
Особенность проектирования групповой поточной линии заключается в том, что расчет параметров начинается с определения частных фондов времени на выполнение отдельных операций группового технологического процесса и расчета потребного количество соответствующих видов оборудования.
Расчет параметров многопредметной групповой поточной линии
Определение суммарного штучного времени по каждому предмету j-й группы оборудования:

Определение потребного фонда времени на программу по каждому j-й группе оборудования для изготовления i-х предметов:
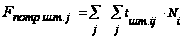

Определение потребного фонда штучного времени по всем участкам:
Определение потребного фонда времени с учетом затрат времени на переналадку:
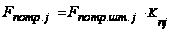
Определение потребного фонда времени, с учетом планируемого коэффициент выполнения норм по данной группе оборудования:
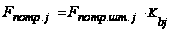
Определение располагаемого фонда времени:

Определение расчетного числа рабочих мест по группе оборудования:
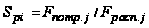
Определение
принятого
количества
рабочих мест
по группе
оборудования:

Расчет коэффициента загрузки j-й группы оборудования:
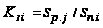
Расчет коэффициента загрузки линии в целом:
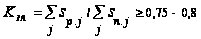
ИНДИВИДУАЛЬНЫЙ ТЕСТОВЫЙ МОНИТОРИНГ
1. ОСНОВЫ ПРОИЗВОДСТВЕННОГО МЕНЕДЖМЕНТА
Тест 1.
Укажите, отмечая крестиком в графах «верно» или «неверно», предметные области, составляющие содержание производственного менеджмента.
| Верно | Неверно | |
| 1. Исследование / разработки | ||
| 2. Персонал | ||
| 3. Снабжение / закупки | ||
| 4. Финансовая деятельность | ||
| 5. Маркетинг продукции | ||
| 6. Сбыт / распределение | ||
| 7. Изготовление продукции | ||
| 8. Сервисное обслуживание |
Всего 8 пунктов
Тест 2.
Оцените с помощью слов «верно» или «неверно» следующие высказывания:
| Верно | Неверно | |
| 1. В условиях рыночной экономики организации (предприятия) являются частными домохозяйствами |
| 2. Любое сообщество людей, объединенных общей целью, можно рассматривать как организацию | ||
| 3. Производство является разновидностью операционной деятельности | ||
| 4. Государство не может быть субъектом хозяйственных отношений в рыночной экономике | ||
| 5. Субъекты управления (менеджеры по производству) не являются составной частью производственных факторов организации | ||
| 6. Некоммерческие организации (общественные, религиозные) не имеют право получать доход за счет производственной деятельности | ||
| 7. Производственный менеджмент обеспечивает рациональное сочетание производственных факторов в пространстве для производственной деятельности организации |
Всего 7 пунктов
Тест 3.
Организация производит соки. Производственный процесс в плановом периоде характеризуется следующими затратами (в у.е.):
Покупка фруктов — 100;
Покупка экологически чистой воды — 50;
Выплата зарплаты — 100;
Покупка консервантов — 10;
Выплата премии рабочим — 150;
Прибыль — 150;
Отчисления в амортизационный фонд — 100;
Покупка бумажных пакетов для сока — 50;
Уплата налогов — 30.
Определите величину получаемой в результате производственного процесса добавочной стоимости и отметьте правильный ответ.
| Добавленная стоимость, у.е. | Ответ |
| 1. 210 | |
| 2. 280 | |
| 3. 380 | |
| 4. 530 | |
| 5. 740 |
Всего 5 -пунктов
Тест 4.
Укажите, проставляя крестик в графах «верно» или «неверно», производственные факторы организации, обеспечивающие прирост добавочной стоимости в процессе производства продукции.
| Верно | Неверно | |
| 1. Осуществляемые трудовые процессы | ||
| 2. Сформированная благоприятная цена | ||
| 3. Используемое производственное оборудование | ||
| 4. Профессиональный уровень менеджеров по производству | ||
| 5. Научно-технический уровень и качество выпущенной продукции | ||
| 6. Используемые комплектующие изделия, сырье и материалы |
Всего 6 пунктов
Тест 5.
Отметьте признаки, по которым в законодательных актах выделяют малые организации.
| Верно | Неверно | |
| 1. Объем оборотных средств | ||
| 2. Среднесписочная численность работающих | ||
| 3. Производственные площади | ||
| 4. Объем производства | ||
| 5. Количество иерархических уровней |
Всего 5 пунктов
Тест 6.
Укажите нормативы отнесения организаций различных отраслей к категории малых.
| Отрасль | Норматив | |||
| До 100 | До 60 | До 50 | До 30 | |
| 1. Промышленность и строительство | ||||
| 2. Научно-техническая сфера | ||||
| 3. Транспорт | ||||
| 4. Сельское хозяйство | ||||
| 5. Оптовая торговля | ||||
| 6. Розничная торговля | ||||
| 7. Бытовое обслуживание | ||||
| 8. Прочие отрасли | ||||
Всего 8 пунктов
Тест 7.
Отметьте, на какие элементы производственного менеджмента оказывает влияние отраслевая принадлежность организации.
| Верно | Неверно | |
| 1. Осуществляемые производственные процессы | ||
| 2. Выбор места расположения организации | ||
| 3. Используемое производственное оборудование | ||
| 4. Профессиональная структура кадров | ||
| 5. Организационно-правовая форма организации | ||
| 6. Все ранее перечисленное |
Всего 6 пунктов
Тест 8.
Укажите, какое из определений характеризует содержание понятия «функции производственного менеджмента».
| Верно | Неверно | |
| 1. Устойчивый состав специфических видов управленческой деятельности | ||
| 2. Специфический состав функциональных областей деятельности предприятия | ||
| 3. Характерные виды управленческих работ |
Всего 3 пункта
Тест 9.
Укажите, какой форме некоммерческой организации соответствует следующая цель ее создания: «Удовлетворение материальных и иных потребностей участников путем объединения паевых взносов».
| Верно | Неверно | |
| 1. Общественные и религиозные организации | ||
| 2. Потребительский кооператив | ||
| 3. Учреждения | ||
| 4. Фонды | ||
| 5. Объединения юридических лиц |
Всего 5 пунктов
Тест 10.
Укажите, какие организационно-правовые формы (ОПФ) организаций относятся к объединению лиц, требующих непосредственного участия учредителей в деятельности.
| ОПФ | Верно | Неверно |
| 1. Полные хозяйственные товарищества | ||
| 2. Коммандитные хозяйственные товарищества | ||
| 3. Акционерные общества | ||
| 4. Производственные кооперативы | ||
| 5. Хозяйственные общества с ограниченной ответственностью | ||