Основы управления качеством
выход точки за контрольные пределы (точка 6); (процесс вышел из-под контроля);
расположение группы последовательных точек около одной контрольной границы, но не выход за нее (11, 12, 13, 14), что свидетельствует о нарушении уровня настройки оборудования;
сильное рассеяние точек (15, 16, 17, 18, 19, 20) на контрольной карте относительно средней линии, что свидетельствует о снижении точности технологического процесса.
При наличии сигнала о нарушении производственного процесса должна быть выявлена и устранена причина нарушения.
Таким образом, контрольные карты используются для выявления определенной причины, но не случайной.
Под определенной причиной следует понимать существование факторов, которые допускают изучение. Разумеется, что таких факторов следует избегать.
Вариация же, обусловленная случайными причинами необходима, она неизбежно встречается в любом процессе, даже если технологическая операция проводится с использованием стандартных методов и сырья. Исключение случайных причин вариации невозможно технически или экономически нецелесообразно.
Часто при определении факторов, влияющих на какой-либо результативный показатель, характеризующий качество используют схемы Исикава.
Они были предложены профессором Токийского университета Каору Исикава в 1953 г. при анализе различных мнений инженеров. Иначе схему Исикава называют диаграммой причин и результатов, диаграммой "рыбий скелет", деревом и т. д.
Она состоит из показателя качества, характеризующего результат и факторных показателей (рис. 3.6).
Построение диаграмм включает следующие этапы:
выбор результативного показателя, характеризующего качество изделия (процесса и т. д.);
выбор главных причин, влияющих на показатель качества. Их необходимо поместить в прямоугольники ("большие кости");
выбор вторичных причин ("средние кости"), влияющих на главные;
выбор (описание) причин третичного порядка ("мелкие кости"), которые влияют на вторичные;
ранжирование факторов по их значимости и выделение наиболее важных.
Диаграммы причин и результатов имеют универсальное применение. Так, они широко применяются при выделении наиболее значимых факторов, влияющих, например, на производительность труда.
Отмечается, что число существенных дефектов незначительно и вызываются они, как правило, небольшим количеством причин. Таким образом, выяснив причины появления немногочисленных существенно важных дефектов, можно устранить почти все потери.
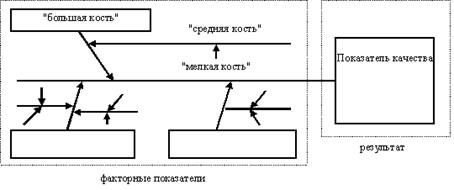
Рис. 6. Структура диаграммы причин и результатов
Эта проблема может решаться с помощью диаграмм Парето.
Различают два вида диаграмм Парето:
1. По результатам деятельности. Они служат для выявления главной проблемы и отражают нежелательные результаты деятельности (дефекты, отказы и т. д.);
2. По причинам (факторам). Они отражают причины проблем, которые возникают в ходе производства.
Рекомендуется строить много диаграмм Парето, используя различные способы классификации как результатов, так и причин приводящим к этим результатам. Лучшей следует считать такую диаграмму, которая выявляет немногочисленные, существенно важные факторы, что и является целью анализа Парето.
Построение диаграмм Парето включает следующие этапы:
Выбор вида диаграммы (по результатам деятельности или по причинам (факторам).
Классификация результатов (причин). Разумеется, что любая классификация имеет элемент условности, однако, большинство наблюдаемых единиц какой-либо совокупности не должны попадать и строку "прочие".
Определение метода и периода сбора данных.
Разработка контрольного листка для регистрации данных с перечислением видов собираемой информации. В нем необходимо предусмотреть свободное место для графической регистрации данных.
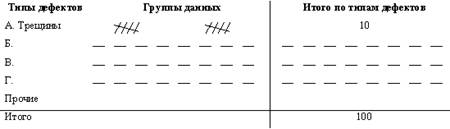
Ранжирование данных, полученных по каждому проверяемому признаку в порядке значимости. Группу "прочие" следует приводить в последней строке вне зависимости от того, насколько большим получилось число.
Построение столбиковой диаграммы (рис. 3.7).
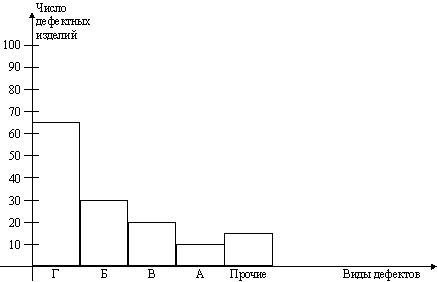
Рис. 3.7. Связь между видами дефектов и числом дефектных изделий
Значительный интерес представляет построение диаграмм ПАРЕТО в сочетании с диаграммой причин и следствий.
Выявление главных факторов, влияющих на качество продукции позволяет увязать показатели производственного качества с каким-либо показателем, характеризующим потребительское качество.
Для такой увязки возможно применение регрессионного анализа.
Например, в результате специально организованных наблюдений за результатами носки обуви и последующей статистической обработки полученных данных, было установлено, что срок службы обуви (у), зависит от двух переменных: плотности материала подошвы в г/см3 (х1) и предела прочности сцепления подошвы с верхом обуви в кг/см2 (х2). Вариация этих факторов на 84,6% объясняет вариацию результативного признака (множественный коэффициент коррекции R = 0,92), а уравнение регрессии имеет вид:
у = 6,0 + 4,0 * х1 + 12 * х2
Таким образом, уже в процессе производства зная характеристики факторов х1 и х2 можно прогнозировать срок службы обуви. Улучшая вышеназванные параметры, можно увеличить срок носки обуви. Исходя из необходимого срока службы обуви, можно выбирать технологически допустимые и экономически оптимальные уровни признаков производственного качества.
Наибольшее практическое распространение имеет характеристика качества изучаемого процесса путем оценки качества результата этого процесса В этом случае речь о контроле качества изделий, деталей, получаемых на той или иной операции. Наибольшее распространение имеют несплошные методы контроля, а наиболее эффективны те из них, которые базируются на теории выборочного метода наблюдения.
Рассмотрим пример.
На электроламповом заводе цех производит электролампочки.
Для проверки качеств ламп отбирают совокупность 25 штук и подвергают испытанию на специальном стенде (меняется напряжение, стенд подвергается вибрации и т. д.). Каждый час снимают показания о продолжительности горения ламп. Получены следующие результаты:
6; 6; 4; 5; 7;
5; 6; 6; 7; 8;
5; 7; 7; 6; 4;
5; 6; 8; 7; 5;
7; 6; 5; 6; 6.
Прежде всего необходимо построить ряд распределения.
| Продолжительность горения (х) | частота (f) | x*f |
|
|
В % к итогу | Накопленный процент |
| 4 | 2 | 8 | 4 | 8 | 8 | 8 |
| 5 | 6 | 30 | 6 | 6 | 24 | 32 |
| 6 | 9 | 54 | 0 | 0 | 36 | 68 |
| 7 | 6 | 42 | 6 | 6 | 24 | 92 |
| 8 | 2 | 16 | 4 | 8 | 8 | 100 |
| 25 | 150 | 20 | 28 | 100 | – |


Затем следует определить
1) среднюю продолжительность горения ламп:
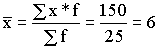 часов;
2) Моду (вариант, который чаще всего встречается в статистическом ряду). Она равна 6;
3) Медиану (значение, которое расположено в середине ряди. Это такое значение ряда, которое делит его численность на две равные части). Медиана равна, также 6.
Построим кривую распределения (полигон) (рис. 3.8).
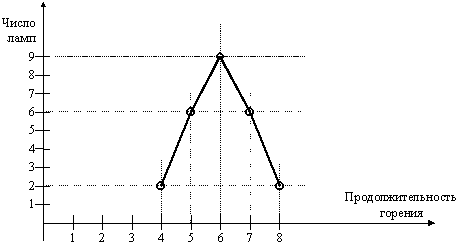
Рис. 3.8. Распределение ламп по продолжительности горения
Определим размах:
R = Хmax – Хmin = 4 часа.
Он характеризует пределы изменения варьирующего признака. Среднее абсолютное отклонение:
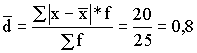 часа.
Это средняя мера отклонения каждого значения признака от средней.
Среднее квадратическое отклонение:
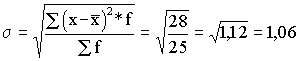 часа.
Рассчитаем коэффициенты вариации:
1) по размаху:
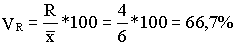 ;
2) по среднему абсолютному отклонению:
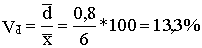 ;
3) по среднему квадратическому отношению:
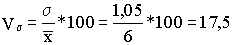 .
С точки зрения качества продукции, коэффициенты вариации должны быть минимальными.
Так как завод интересует не качество контрольных ламп, а всех ламп, возникает вопрос о расчете средней ошибки выборки:
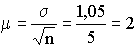 часа,
) и от числа от отобранных единицsкоторая зависит от колеблемости признака ( (n).
= DПредельная ошибка выборки  .
Доверительное число t показывает, что расхождение не превышаетmt*
кратную ему ошибку выборки. С вероятностью 0,954 можно утверждать, что разность
между выборочной и генеральной не превысит двух величин средней ошибки выборки,
то есть в 954 случаях ошибка репрезентативности не выйдет за .m2
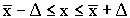 ;
 .
Таким образом, с вероятностью 0,954 ожидается, что средняя продолжительность горения будет не меньше, чем 5,6 часа и не больше, чем 6,4 часа. С точки зрения качества продукции необходимо стремиться к уменьшению этих отклонений.
Обычно при статистическом контроле качества допустимый уровень качества, который определяется количеством изделий, прошедших контроль и имевших качество ниже минимально приемлемого, колеблется от 0,5% до 1% изделий. Однако, для компаний, которые стремятся выпускать продукцию только высшего качества этот уровень может быть недостаточным. Например, "Toyota" стремится свести уровень брака к нулю, имея в виду, что хотя и выпускаются миллионы автомобилей, но каждый покупатель приобретает лишь один из них. Поэтому наряду со статистическими методами контроля качества на фирме разработаны простые средства контроля качества всех изготавливаемых деталей (TQM). Статистический контроль качества в первую очередь применяется в отделениях фирмы, где продукция изготавливается партиями. Например, в лоток высокоскоростного автоматического процесса после обработки поступает 50 или 100 деталей, из которых контроль проходят только первая и последняя. Если обе детали не имеют дефектов, то все детали считаются хорошими. Однако, если последняя деталь окажется бракованной, то будет найдена и первая дефектная деталь в партии, а весь брак будет изъят. Для того, чтобы ни одна партия не избежала контроля, пресс автоматически отключается после обработки очередной партии заготовок. Применение выборочного статистического контроля имеет эффект всеобъемлющего тогда, когда каждая производственная операция выполняется стабильно благодаря тщательной отладке оборудования, использованию качественного сырья и т. д.
Большую роль в обеспечении качества играет статистический приемочный контроль.
6.5. Статистический приемочный контроль по альтернативному признаку. Стандарты статистического приемочного контроля.
Основной характеристикой партии изделий по альтернативному признаку является генеральная доля дефектных изделий.
 ,
где
D – число дефектных изделий в партии объемом N изделий.
В практике статистического контроля генеральная доля q неизвестна и ее следует оценить по результатам контроля случайной выборки объемом n изделий, из которых m дефектных.
Под планом статистического контроля понимают систему правил, указывающих методы отбора изделий для проверки, и условия, при которых партию следует примять, забраковать или продолжить контроль.
Различают следующие виды планов статистического контроля партии продукции по альтернативному признаку:
одноступенчатые
планы, согласно которым, если среди n случайно отобранных изделий число
дефектных m окажется не больше приемочного числа С (m C), то партия
принимается; в противном случае партия бракуется;
двухступенчатые
планы, согласно которым, если среди n1 случайно отобранных изделий число
дефектных m1 окажется не больше приемочного числа C1 (m1C1), то партия
принимается; если m1 1, где d1 –
браковочное число, то партия бракуется. Если же C1
 m1 d1, то
принимается решение о взятии второй выборки объемом n2. Тогда, если суммарное
число изделий в двух выборках (m1 + m2) C2, то партия
принимается, в противном случае партия бракуется по данным двух выборок;
многоступенчатые
планы являются логическим продолжением двухступенчатых. Первоначально берется
партия объемом n1 и определяется число дефектных изделий m1.Если m1C1, то партия
принимается. Если C1 m1 d1(D1 C1+1), то
партия бракуется. Если C1m1
 d1, то
принимается решение о взятии второй выборки объемом n2. Пусть среди n1 + n2
имеется m2 дефектных. Тогда, если m2c2, где c2 –
второе приемочное число, партия принимается; если m2
 d2 (d2 c2 + 1), то
партия бракуется. При c2 m2 d2 принимается
решение о взятии третьей выборки. Дальнейший контроль проводится по аналогичной
схеме, за исключением последнего k-того шага. На k-м шаге, если среди
 проконтролированных
изделий выборки оказалось mk дефектных и mkck, то партия
принимается; если же m k ck, то партия
бракуется. В многоступенчатых планах число шагов k принимается, что n1 =n2=...=
nk;
последовательный контроль, при котором решение о контролируемой партии принимается после оценки качества выборок, общее число которых заранее не установлено и определяется в процессе которая по результатам предыдущих выборок.
Одноступенчатые планы проще в смысле организации контроля на производстве. Двухступенчатые, многоступенчатые и последовательные планы контроля обеспечивают при том же объеме выборки большую точность принимаемых решений, но они более сложны в организационном плане.
Задача выборочного приемочного контроля фактически сводится к статистической проверке гипотезы о том, что доля дефектных изделий q в партии равна допустимой величине qo, т. е. H0::q = q0.
Задача правильного выбора плана статистического контроля состоит в том, чтобы сделать ошибки первого и второго рода маловероятными. Напомним, что ошибки первого рода связаны с возможностью ошибочно забраковать партию изделий; ошибки второго рода связаны с возможностью ошибочно пропустить бракованную партию
Стандарты статистического приемочного контроля
Для успешного применения статистических методов контроля качества продукции большое значение имеет наличие соответствующих руководств и стандартов, которые должны быть доступны широкому кругу инженерно-технических работников. Стандарты на статистический приемочный контроль обеспечивают возможность объективно сравнивать уровни качества партий однотипной продукции как во времени, так и по различным предприятиям.
Остановимся на основных требованиях к стандартам по статистическому приемочному контролю.
Прежде всего стандарт должен содержать достаточно большое число планов, имеющих различные оперативные характеристики. Это важно, так как позволит выбирать планы контроля с учетом особенностей производства и требований потребителя к качеству продукции. Желательно, чтобы в стандарте были указаны различные типы планов: одноступенчатые, двухступенчатые, многоступенчатые, планы последовательного контроля и т. д.
Основными элементами стандартов по приемочному контролю являются:
1. Таблицы планов выборочного контроля, применяемые в условиях нормального хода производства, а также планов для усиленного контроля в условиях разладок и для облегчения контроля при