Оценка качества продукции завода полистиролов ОАО "Нижнекамскнефтехим"
Как правило, планы выборочного приемочного контроля проектируют таким образом, чтобы была мала вероятность ошибочно забраковать годную продукцию, или был мал “риск производителя”. Большинство планов выборочного контроля проектируется так, чтобы "риск производителя" был a= 0,05.
Если при установленном плане выборочного контроля “уровень приемлемого качества” соответствует предполагаемой доле брака p в генеральной совокупности, то считают, что вероятность забраковать годную продукцию мало отличается от 0,05. Поэтому уровень приемлемого качества и a соответствуют способу плана выборочного контроля. Важно также, что план приемочного выборочного контроля составляется с таким расчетом, чтобы вероятность приемки продукции низкого качества была мала, т. е. был мал “риск потребителя”. Граница между хорошей и плохой продукцией называется допустимой долей брака в партии. Рассмотрим более подробно наиболее распространенные методы статистического контроля качества.
Основной характеристикой партии изделий по альтернативному признаку является генеральная доля дефектных изделий.
 (1.1)
где D – число дефектных изделий в партии объемом N изделий.
В практике статистического контроля генеральная доля q неизвестна и ее следует оценить по результатам контроля случайной выборки объемом n изделий, из которых m дефектных.
Под планом статистического контроля понимают систему правил, указывающих методы отбора изделий для проверки, и условия, при которых партию следует примять, забраковать или продолжить контроль.
Задача выборочного приемочного контроля фактически сводится к статистической проверке гипотезы о том, что доля дефектных изделий q в партии равна допустимой величине qo, т. е. H0::q = q0.
Для успешного применения статистических методов контроля качества продукции большое значение имеет наличие соответствующих руководств и стандартов, которые должны быть доступны широкому кругу инженерно-технических работников. Стандарты на статистический приемочный контроль обеспечивают возможность объективно сравнивать уровни качества партий однотипной продукции как во времени, так и по различным предприятиям.
Остановимся на основных требованиях к стандартам по статистическому приемочному контролю.
Прежде всего стандарт должен содержать достаточно большое число планов, имеющих различные оперативные характеристики. Это важно, так как позволит выбирать планы контроля с учетом особенностей производства и требований потребителя к качеству продукции.
Желательно, чтобы в стандарте были указаны различные типы планов: одноступенчатые, двухступенчатые, многоступенчатые, планы последовательного контроля и т. д.
При контроле изделий по нескольким признакам стандарт рекомендует классифицировать дефекты на три класса: критические, значительные и малозначительные.
Одним из основных инструментов в обширном арсенале статистических методов контроля качества являются контрольные карты. Принято считать, что идея контрольной карты принадлежит известному американскому статистику Уолтеру Л. Шухарту. Она была высказана в 1924 г. Первоначально они использовались для регистрации результатов измерений требуемых свойств продукции. Выход параметра за границы поля допуска свидетельствовал о необходимости остановки производства и проведении корректировки процесса в соответствии со знаниями специалиста, управляющего производством.
Это давало информацию о том, когда кто, на каком оборудовании получал брак в прошлом.
Однако, в этом случае решение о корректировке принималось тогда, когда брак уже был получен. Поэтому важно было найти процедуру, которая бы накапливала информацию не только для ретроспективного исследования, но и для использования при принятии решений. Это предложение опубликовал американский статистик И. Пейдж в 1954 г. Карты, которые используются при принятии решений называются кумулятивными.
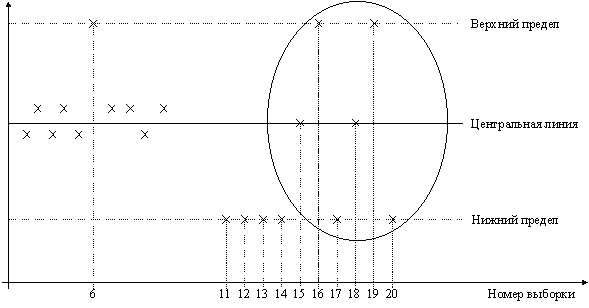
Рисунок 1.5 - Контрольная карта
Контрольная карта (рисунок 1.5) состоит из центральной линии, двух контрольных пределов (над и под центральной линией) и значений характеристики (показателя качества), нанесенных на карту для представления состояния процесса.
В определенные периоды времени отбирают (все подряд; выборочно; периодически из непрерывного потока и т. д.) n изготовленных изделий и измеряют контролируемый параметр.
Результаты измерений наносят на контрольную карту, и в зависимости от этого значения принимают решение о корректировке процесса или о продолжении процесса без корректировок.
Сигналом о возможной разналадке технологического процесса могут служить:
выход точки за контрольные пределы (точка 6); (процесс вышел из-под контроля);
расположение группы последовательных точек около одной контрольной границы, но не выход за нее (11, 12, 13, 14), что свидетельствует о нарушении уровня настройки оборудования;
сильное рассеяние точек (15, 16, 17, 18, 19, 20) на контрольной карте относительно средней линии, что свидетельствует о снижении точности технологического процесса.
При наличии сигнала о нарушении производственного процесса должна быть выявлена и устранена причина нарушения.
Таким образом, контрольные карты используются для выявления определенной причины, но не случайной.
Под определенной причиной следует понимать существование факторов, которые допускают изучение. Разумеется, что таких факторов следует избегать.
Вариация же, обусловленная случайными причинами необходима, она неизбежно встречается в любом процессе, даже если технологическая операция проводится с использованием стандартных методов и сырья. Исключение случайных причин вариации невозможно технически или экономически нецелесообразно.
Часто при определении факторов, влияющих на какой-либо результативный показатель, характеризующий качество используют схемы Исикава. Она состоит из показателя качества, характеризующего результат и факторных показателей (рисунок 1.6).
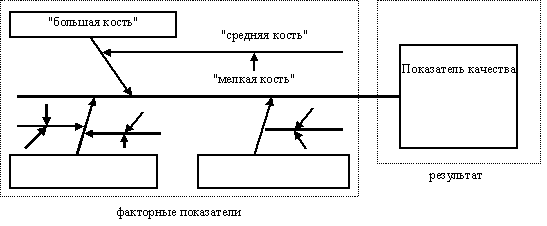
Рисунок 1.6 - Структура диаграммы причин и результатов
Построение диаграмм включает следующие этапы:
выбор результативного показателя, характеризующего качество изделия (процесса и т. д.);
выбор главных причин, влияющих на показатель качества. Их необходимо поместить в прямоугольники ("большие кости");
выбор вторичных причин ("средние кости"), влияющих на главные;
выбор (описание) причин третичного порядка ("мелкие кости"), которые влияют на вторичные;
ранжирование факторов по их значимости и выделение наиболее важных.
Диаграммы причин и результатов имеют универсальное применение. Так, они широко применяются при выделении наиболее значимых факторов, влияющих, например, на производительность труда.
Отмечается, что число существенных дефектов незначительно и вызываются они, как правило, небольшим количеством причин. Таким образом, выяснив причины появления немногочисленных существенно важных дефектов, можно устранить почти все потери.
Эта проблема может решаться с помощью диаграмм Парето.
Различают два вида диаграмм Парето:
По результатам деятельности. Они служат для выявления главной проблемы и отражают нежелательные результаты деятельности (дефекты, отказы и т. д.);
По причинам (факторам). Они отражают причины проблем, которые возникают в ходе производства.
Рекомендуется строить много диаграмм Парето, используя различные способы классификации как результатов, так и причин приводящим к этим результатам. Лучшей следует считать такую диаграмму, которая выявляет немногочисленные, существенно важные факторы, что и является целью анализа Парето.
Построение диаграмм Парето включает следующие этапы:
Выбор вида диаграммы (по результатам деятельности или по причинам (факторам).
Классификация результатов (причин). Разумеется, что любая классификация имеет элемент условности, однако, большинство наблюдаемых единиц какой-либо совокупности не должны попадать и строку прочие.
Определение метода и периода сбора данных.
Разработка контрольного листка для регистрации данных с перечислением видов собираемой информации.
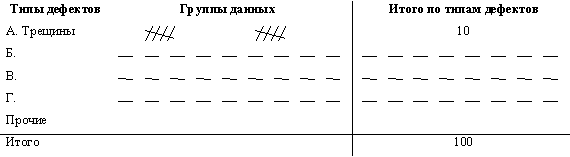
Ранжирование данных, полученных по каждому проверяемому признаку в порядке значимости. Группу "прочие" следует приводить в последней строке вне зависимости от того, насколько большим получилось число.
Построение столбиковой диаграммы (рисунок 1.7).
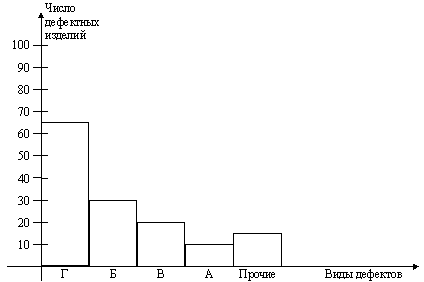
Рисунок 1.7 - Связь между видами дефектов и числом дефектных изделий
Значительный интерес представляет построение диаграмм ПАРЕТО в сочетании с диаграммой причин и следствий.
Выявление главных факторов, влияющих на качество продукции позволяет увязать показатели производственного качества с каким-либо показателем, характеризующим потребительское качество.
Обычно при статистическом контроле качества допустимый уровень качества, который определяется количеством изделий, прошедших контроль и имевших качество ниже минимально приемлемого, колеблется от 0,5% до 1% изделий. Однако, для компаний, которые стремятся выпускать продукцию только высшего качества этот уровень может быть недостаточным. Например, "Toyota" стремится свести уровень брака к нулю, имея в виду, что хотя и выпускаются миллионы автомобилей, но каждый покупатель приобретает лишь один из них. Поэтому наряду со статистическими методами контроля качества на фирме разработаны простые средства контроля качества всех изготавливаемых деталей (TQM). Статистический контроль качества в первую очередь применяется в отделениях фирмы, где продукция изготавливается партиями.
При измерении качества продукции потребителем могут наблюдаться значительные расхождения получаемых оценок. Это связано с индивидуальными вариациями систем восприятия. Следовательно, при измерении потребительских свойств продукции их целесообразно рассматривать как статистические величины. Функция оценки качества продукции по его свойствам должна учитывать распределение мнений потребителя.
Методика измерения качества объекта, разработанная для продукта, может быть применена для оценки свойств процессов управления. В результате возможно получение нового показателя - качество процесса управления. Долговременное обеспечение конкурентоспособности продукции возможно только при организации эффективного обеспечения качества продукции. Оба понятия - качество продукции и качество процессов управления имеют самостоятельное значение в системе управления организацией.
Оценка уровня качества необходима для планирования качества и установления цен, проводится приемочными комиссиями при оценке продукции.
Уровень качества устанавливается с помощью дифференциальных, комплексных и смешанных методов.
Дифференциальный метод – достаточно прост и состоит в сравнении единичных показателей качества оцениваемого изделия с одноименными базовыми показателями [Приложение Б].
Комплексный метод – характеризуется несколькими свойствами. Он основан на сравнении комплексных показателей оцениваемого изделия с комплексными базовыми показателями. Однако значимость этих свойств в составе качества не одинакова [16].
Смешанный метод оценки уровня качества сочетает дифференциальный и комплексный методы. Наиболее важные свойства оценивают дифференциальным методом, другие свойства объединяют в группы и оценивают комплексным методом. Смешанный метод применяют обычно при аттестации продукции.
Для сводной оценки уровня качества продукции (изделия) пользуются методикой В.А. Трапезникова [16]. При этом рассчитывают «коэффициент качества», равный произведению частных показателей качества (коэффициентов), характеризующих отклонение фактического значения каждого контролируемого параметра от значений, установленных стандартами или принятых за эталон. Сводный коэффициент находят по формуле (1.2):
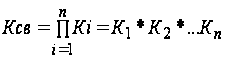 ,
(1.2)
где Ксв – сводный коэффициент качества;
Кi – частные показатели качества;
П – знак произведения.
В свою очередь частные показатели определяется по формуле (1.3):
 (1.3)
где Кi – частный относительный показатель качества;
Кф – фактический уровень качества;
Кэ – уровень лучшего образца (эталона).
При комплексной оценке качества продукции может быть также использован средний взвешенный арифметический показатель, когда усредняемые исходные относительные показатели Кi сравнительно мало отличаются друг от друга:
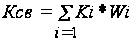 (1.4)
где Ксв – сводный коэффициент качества;
Кi – частный относительный показатель качества;
Wi – коэффициенты весомости показателей (определяются экспертно).
Если величина сводного показателя качества будет больше единицы, то можно сделать вывод, что рассматриваемый образец продукции лучше по качеству базового образца.
В заключении данной главы выделим следующее:
На основании исторического анализа выявлена тенденция расширения предмета управления системы обеспечения качества продукции. В конце XIX века рост качества обеспечивался повышением контроля над производством, в середине 50-х годов XX века система обеспечения качества продукции включила в себя вопросы уже на этапе проектирования продукта и технологии их производства; в настоящий момент утверждаются идеи всеобщего управления качеством на всех этапах жизненного цикла изделия. Современная комплексная система управления качеством (КСУКП) реализует все функции управления.
Обеспечение соответствия качества продукции заявленным требованиям является подчиненной целью, не гарантирующей получение прибыли. Главным показателем деятельности КСУКП должен быть уровень рентабельности продукции. Следовательно, можно использовать следующее определение этого понятия: система управление качеством продукции – это совокупность организационных отношений предприятия и применяемых к ним принципов, методик и инструментов, используемых в течение всего жизненного цикла продукции для планирования потребительной стоимости продукции и обеспечения требуемого уровня качества процессов
2 Анализ качества продукции на заводе полистиролов ОАО «Нефтекамскнефтехим»
2.1 Общая характеристика деятельности предприятия
ОАО "Нефтекамскнефтехим" - динамично развивающееся, высокотехнологичное нефтехимическое предприятие. Производственный комплекс компании включает в себя 10 заводов основного производства, 7 центров (в т.ч. научно-технологический и проектно-конструкторский), а также вспомогательные цеха и управления.
Днем рождения ОАО "Нефтекамскнефтехим" является 31 июля 1967 года. В этот день потребителям была отправлена первая продукция первенца нефтехимкомбината – центральной газофракционирующей установки.
За 41 год производственной деятельности компания превратилась в крупнейший нефтехимический комплекс Восточной Европы. Продукция акционерного общества экспортируется более чем в 50 стран Европы, Америки, Юго-Восточной Азии. Доля экспорта в общем объеме продукции составляет около 53 %.
Таблица 2.1 - Технико-экономические показатели деятельности ОАО «Нефтекамскнефтхим» за 2003-2008 гг
| Наименование | Ед. изм. | 2005 год | 2006 год | 2007 год | 2008 год |
| Товарная продукция в действующих ценах | млн.р. | 39 825,60 | 46 027,00 | 55 192,10 | 70 092,80 |
| Рост (падение) к предыдущему году | % | 110,2 | 105,5 | 112 | 106,4 |
| Реализация товарной продукции | млн.р. | 38 746,70 | 46 586,80 | 56 468,10 | 69 249,70 |
| в т.ч. экспорт | млн.р. | 21 400,40 | 25 556,10 | 28 633,10 | 37 102,40 |
| Численность всего | чел. | 20 092 | 20 149 | 20 035 | 18 892 |
| Среднемесячная зарплата всего | руб. | 14 539 | 16 625 | 19 738 | 22 518 |
Компания из года в год улучшает технико-экономические показатели своей работы. В 2008 году "Нефтекамскнефтехим" выпустил товарной продукции на сумму более 70 млрд. руб., в сопоставимых ценах – это более 106,4 % в сравнении с предыдущим годом. Выручка от реализации продукции и услуг достигла 70,9 млрд. руб., что на 7,8 млрд. рублей больше взятых обязательств. Получена прибыль от продаж 7,4 млрд. руб.
В ассортименте выпускаемой продукции - более ста наименований.
Основу товарной номенклатуры составляют:
- синтетические каучуки общего и специального назначения;
- пластики: полистирол, полипропилен и полиэтилен;
- мономеры, являющиеся исходным сырьем для производства каучуков и пластиков;
- другая нефтехимическая продукция (окись этилена, окись пропилена, альфа-олефины, поверхностно-активные вещества и т.п.).
Одним из перспективных направлений предприятия ОАО «Нефтекамскнефтехим» - является производство полистирола.
Таблица 2.2 - Динамика выпуска полистирола российскими заводами в период с 2000 по 2008 годы (тыс. штук)
| Производство тыс. тонн | 2000 | 2001 | 2002 | 2006 | 2007 | 2008 |
| Всего | 68,3 | 90,5 | 102,5 | 108,2 | 270,85 | 286,008 |
| ОАО «Нефтекамскнефтехим» | 107,56 | 134,22 | ||||
| «Салаватнефтеоргсинтез» | 39,8 | 49,5 | 43,5 | 49.01 | 44,12 | 40,44 |
| «Стайровит СПб» | 39,17 | 43,39 | ||||
| «Омск-Полимер» | 5,18 | 16,35 | 31,5 | 28,67 | 45,14 | 29,52 |
| «Пластик» (Узловая) | 15,3 | 16,7 | 19,0 | 17,2 | 21,95 | 23,838 |
| «Ангарский завод полимеров» | 6,6 | 7,3 | 7,2 | 11,6 | 12,91 | 14,6 |
| ОАО «Карболит» | 1,42 | 0,7 | 1,3 | 1,7 |
Завод полистиролов является структурным подразделением ОАО «Нефтекамскнефтехим» без права юридического лица и расчетного счета в банке.
История завода «Полистиролов» началась 28 июня 2003 года, когда была введена в эксплуатацию первая очередь производства с годовым объемом 50 тыс. тонн. А 20 июля 2005 года в ОАО «Нефтекамскнефтехим» состоялся торжественный пуск второй очереди завода полистиролов (первые гранулы полистирола на второй очереди были получены 30 июня 2005 года) годовой мощностью 50 тысяч тонн в год. С вводом в эксплуатацию данного производства общий годовой выпуск полистиролов на ОАО «Нефтекамскнефтехим» составил 100 тыс. тонн.
Около 50% полистирола, реализуемых торговым представителем ОАО «НКНХ» – ООО «Европластик», идет для производства упаковки, от 20-30% реализуется производителям телевизионной и бытовой техники и 20-30% закупается для производства аудио-видео кассет и дисков.
Основные отечественные конкуренты завода приведены в таблице 2.3. Здесь необходимо отметить, что производственная мощность отечественных производителей указанная в таблице 2.1, в связи с перебоями поставок сырья, не всегда соответствует реальным возможностям предприятий.
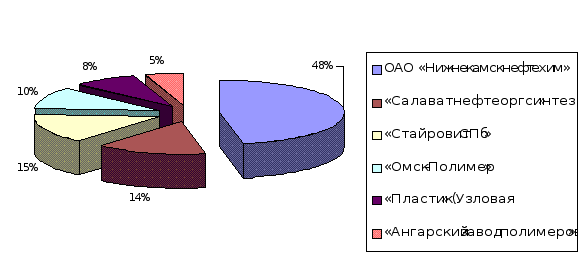
Рисунок 2.1 – Удельный вес российских заводов в общем выпуске полистирола в 2008 году
Таблица 2.3 - Технико-экономические показатели деятельности завода полистирол за 2007-2009 гг
| Наименование | Ед. изм. | 2007 год | 2008 год | 2009 | абсолютное отклонение | относительное отклонение | ||
| 2008 к 2007 | 2009 к 2008 | 2008 к 2007 | 2009 к 2008 | |||||
| Выпуск продукции | млн. руб | 4449,55 | 5107,38 | 5487,19 | 657,83 | 379,81 | 114,78 | 107,44 |
| Реализация товарной продукции | млн. руб | 4573,17 | 5192,76 | 5592,13 | 619,59 | 399,37 | 113,55 | 107,69 |
| Среднесписочная численность работающих, всего | чел. | 366 | 400 | 416 | 34 | 16 | 109,29 | 104,00 |
| Прибыль от продажи | млн. руб. | 637,46 | 538,92 | 394,78 | -98,54 | -144,14 | 84,54 | 73,25 |
Завод полистирол в 2009 году произвел продукцию на 5487,19 млн. рублей, что на 399,37 млн. больше по сравнению с 2008 годом. Прибыль от продажи составила 394,78 млн. рублей в 2009 году (таблица 2.3).
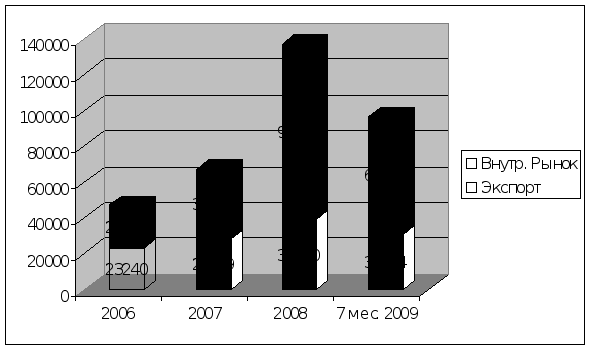
Рисунок 2.2 - Динамика продаж продукции завода полистиролов на внутреннем и внешнем рынках
Предприятие отгрузило на экспорт 30% выпущенного в 2009 году полистирола. По сравнению с 2008 годом объем экспорта полистирола увеличился на 18% в натуральном выражении, но сократился на 22% в денежном выражении из-за упавших цен на мировом рынке. Основными направлениями поставок стали рынки Беларуси и Украины, Турции, Финляндии и Литвы.
Доля акционерного общества в объеме поставок на глобальный рынок составила 1,4%, а в объеме мирового производства – 1,1%. Производство полистиролов сертифицировано на соответствие международному стандарту системы менеджмента качества ИСО-9001.
Технологию и оборудование для двух производств поставила фирма «Fina Technolоgy» (США), генеральным проектировщиком стало ОАО «Гипрокаучук» (город Москва), основным подрядчиком – трест «Татспецнефтехимремстрой» (город Нефтекамск).
На сегодняшний день на заводе выпускается 14 основных марок полистиролов (всего же может быть выпущено 24 марки). Официальным торговым представителем и поставщиком Нефтекамского полистирола на российском рынке является ООО «Европластик» (г. Москва), реализующее более 97 % всей продукции, отгружаемой отечественным потребителям. На международном рынке спрос на эту продукцию также достаточно высокий, она поставляется в Польшу, Китай, Турцию, Словению, Белоруссию, Украину.
Ударопрочный полистирол используется для изготовления игрушек, домашней посуды, структурированной пены, корпусов электроприборов, упаковки для деталей электроники; а полистирол общего назначения применяется в производстве столовых приборов, контейнеров, медицинского и лабораторного оборудования, корпусов офисной оргтехники. Так, полистирол общего назначения 524В предназначен для использования в качестве глянцевого отделочного слоя при соэкструзии (более подробное описание марок приводится ниже). По отзывам предприятий – переработчиков полимерных материалов, протестировавших данную марку в промышленных условиях, новый продукт «Нефтекамскнефтехима» превосходит аналогичные материалы таких зарубежных производителей как «BASF» и «Dow».
Сверхвысокоударопрочный полистирол 945 по механическим свойствам сопоставим с АБС-пластиком и, по мнению представителей компании «Европластик», может быть использован как более дешевый аналог АБС-пластика.
Как уже отмечалось ранее, на заводе полистирол ОАО «Нефтекамскнефтехим», выпускаются марки полистирола как общего назначения (ПСОН), так и ударопрочного полистирола (УППС). Полистирол общего назначения может выпускаться следующих марок:
-марка 500 – высокотекучий полистирол для изготовления изделий методом литья под давлением с ускоренным циклом. Высокая текучесть данного материала обеспечивает легкое заполнение тонких частей литьевых форм. Предназначен для изготовления столовых приборов, чашек и емкостей для хранения пищевых продуктов;
-марка 524В – полистирол предназначен для получения глянцевого покрытия совместной экструзией. Специальная рецептура обеспечивает резкое снижение наростов в фильере и полос на изделии при формовании;
-марка 525 – полистирол для изготовления изделий методом литья под давлением и получения покрытий совместной экструзией. Предназначен для изготовления изделий медицинского и лабораторного назначения, чашек и ювелирных шкатулок. Реология расплава настоящего полимера позволяет получить покрытия чашек, тарелок и прочей одноразовой посуды;
-марка 529 – полистирол с повышенной стойкостью к повреждениям. Предназначен для изготовления упаковки для электроники и офисных принадлежностей;
-марка 535 – термостойкий полистирол для изготовления изделий методом литья под давлением, экструзией и пневмоформованием. Предназначен для изготовления рассеивателей света, офисных принадлежностей, упаковки для электроники;
-марка 585 – низкотекучий полистирол с высокой молекулярной массой. Предназначен для экструзии вспененных изделий, таких как тара для яиц, лотки для мяса и пищераздаточные приспособления, для производства листового полистирола с ориентированной структурой;
-марка 585V – низкотекучий теплостойкий полистирол с высокой молекулярной массой. Предназначен для экструзии вспененных изделий, таких как тара для яиц, пищераздаточные приспособления для горячей и холодной пищи и для производства листового полистирола с ориентированной структурой.
ПСОН всех марок производится в бесцветных, прозрачных гранулах, кроме марки 585V. Предусмотрено подсинивание гранул полистирола, что придает изделиям из полистирола презентабельный вид.
Буквенное обозначение «В» в конце номера марки означает, что в продукте отсутствует стеарат цинка; «W» – отсутствует синий краситель; «V» – отсутствуют требования к прозрачности полистирола.
Ударопрочный полистирол производится стабилизированным и может выпускаться следующих марок:
-марка 680 – ударопрочный полистирол, разработан под вспененный экструдат и ламинат. Предназначен для получения экструзией вспененных ламинатов и пленки. В тех случаях, когда полистиролу общего назначения требуется добавить немного ударной прочности и не требуется исключительная прозрачность, например, конверт с окошком из прозрачной бумаги, применяется 680 марка. Используется в качестве модификатора листового полистирола с ориентированной структурой;
-марка 740 – ударопрочный полистирол предназначен для изготовления изделий методом литья под давлением и экструзией, когда требуется высокий глянец и повышенная жесткость как, например, для изготовления одноразовой посуды. Применяется для изготовления методом ускоренного литья под давлением изделий бытовой и электронной техники;
-марка 825 – ударопрочный полистирол для изготовления изделий методом литья под давлением. Обладает способностью к формованию с ускоренным циклом и минимальным напряжением, сохраняя при этом ударную прочность. Предназначен для применения в таких изделиях как корпуса бытовой техники, игрушек, для изготовления конструкционного пенопласта и других изделиях, где требуется высокий глянец;
-марка 825Е – ударопрочный полистирол предназначен для изготовления изделий экструзией и термоформованием. Подходит для промышленной упаковки термоформованием с глубокой вытяжкой и получения многослойного профилированного листа экструзией;
-марка 825EF – высокоударопрочный полистирол, предназначен для изготовления изделий экструзией и термоформованием. Подходит для промышленной упаковки термоформованием с глубокой вытяжкой и получения многослойного профилированного листа экструзией. Стойкий к воздействию циклопентана;
-марка 825 ES – ударопрочный полистирол, предназначен для изготовления изделий экструзией и термоформованием. Подходит для промышленной упаковки термоформованием с глубокой вытяжкой и получения многослойного профилированного листа экструзией. Применяется для тонкослойной экструзии;
-марка 945 – высокоударопрочный полистирол, предназначен для получения изделий, требующих исключительной прочности, литьем под давлением: промышленных ограждений, корпусов бытовой техники, игрушек, промышленных катушек;
Буквенное обозначение «Е» в конце номера марки УППС означает способ переработки экструзией; «F» – стойкость к воздействию циклопентана; «S» – специальная, применяется для тонкослойной экструзии.
Кроме перечисленных выше марок, на заводе могут выпускаться еще 10 марок полистирола, которые по тем или иным причинам в настоящее время не выпускаются. Но и с теми марками, которые уже выпускаются, доля отечественного рынка завоеванного заводом составляет – 48,8% [21]. Продукция завода вытеснила с рынка полистирол компании «BASF» для производства телевизоров, а также все импортные аналоги, предназначенные для производства полимерной упаковки.
К зарубежным производителям полистиролов, импортирующих совою продукцию в Россию, относятся: ОАО «Концерн Стирол», ТОО «Завод Пластических Масс», фирма «BASF», «LD Chemical», «Cheil Industries», «Dow», «Dongbu Hannong», «Loyal Chemical Industies», «Styrochem OY», «Kumho Petrochemical», «Taita Chemical».
На мировом рынке, экспорту нашего полистирола, больше всех мешают производители азиатского региона. На сегодняшний день – это Корея, в ближайшем будущем – Китай. В Китае разрабатываются крупные проекты по производству полистирола: пуск завода компании Shanghai Secco Petrochemical Co., мощностью 3300 тыс. тонн в год; аналогичной мощности заводы будут построены компаниями Zhengjiang Qimei Chemical Co. и CNOOC-Shell Nanhai Petrochemical Project; увеличить свои мощности до 100 тыс. тонн в год намерена и компания LG Ningbo Yongxing Chemical Co. (по прогнозам, к 2010 году, мощности по производству полистирола в Китае вырастут до 3 млн. тонн в год).
Европейские конкуренты (в основном это фирма «BASF» и «Dow»), хоть и выпускают полистирол высокого качества и по самым современным технологиям, но стоит их продукция дороже российской. Корейцы же работают в долларовой зоне, поэтому и цены их гораздо ниже (по качеству корейский и российский полистирол примерно одинаковы).
Следует отметить, что отечественный рынок еще относительно не развит и имеет большой потенциал роста, равный примерно 10-15% в год.
2.2 Анализ потерь от образования побочной продукции (некондиции)
Для анализа потерь от образования побочной продукции (некондиции), вначале следует рассмотреть объемы производства выпускаемой продукции за 2003-2009 годы (рисунок 2.3).
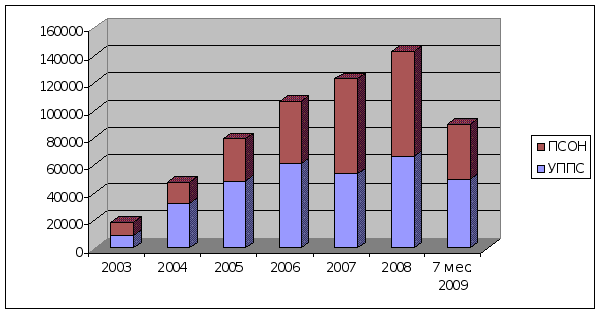
Рисунок 2.3 – Динамика производства полистиролов за 2003-2009 годы
За период 2003-2009 годы на заводе полистироле было выпущено продукции 608173 тонны, в том числе товарной продукции – 607787 тонн. Объемы производства ПСОН составили 283532 тонны и УППС – 324255 тонн. В 2008 году на заводе полистиролов было произведено 142708 тонны продукта, что на 20 тыс. тонн больше, по сравнению с 2007 годом.
Рассмотрим выработку полистирола по основным маркам в 2007 и 2008 годах.
На рисунке 2.4 представлены данные о выработке основных видов полистирола в 2007 году.
Как видно из рисунка 2.4, в течение всего года, наибольшим спросом у покупателей в 2007 году пользовались марки: ПСОН 525, ПСОН 585, УППС 825ES, УППС 825, УППС 825Е. Это же подтверждает и рисунок 2.5.
Суммарная доля этих марок, от общего объема производства, составила 92 %, причем 58 % – ударопрочный полистирол, а 34 % – полистирол общего назначения. Это говорит о том, что в 2007 году ударопрочный полистирол пользовался у покупателей большим спросом (59 % от общего объема производства), чем полистирол общего назначения (41 %), что в итоге привело к увеличению материальных затрат (так как в рецептуру УППС входят французский каучук BUNA SB, корейский KOSYN KBR, и другие дорогостоящие компоненты).
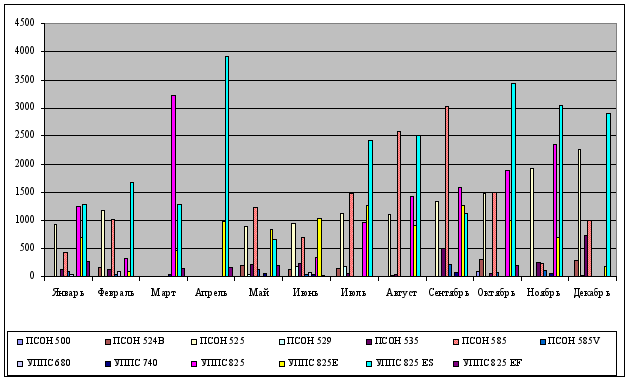
Рисунок 2.4 - Выработка полистирола в 2007 году (по месяцам)
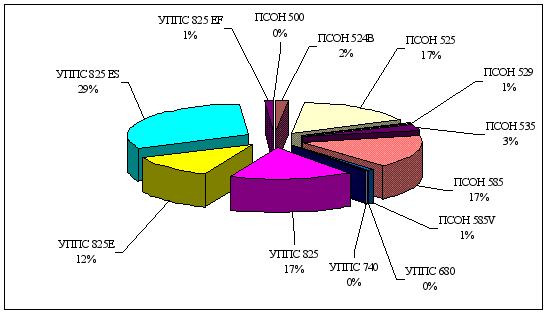
Рисунок 2.5 - Объемы производства полистирола в 2007 году
На рисунке 2.6 представлены данные о выработке основных видов полистирола в 2008 году.
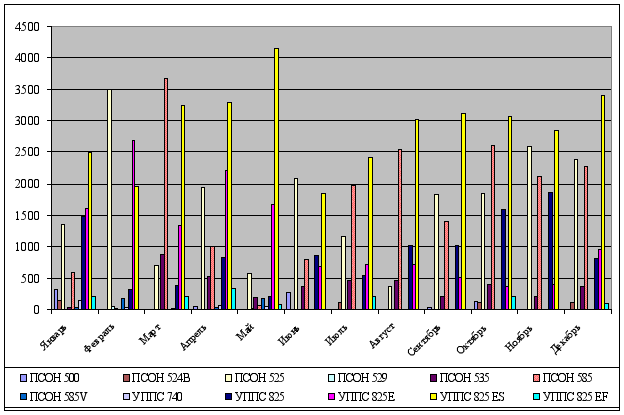
Рисунок 2.6 - Выработка полистирола в 2008 году (по месяцам)
Из представленных рисунков 2.6 и 2.7, видно, что в 2008 году (как и в предыдущем) наибольшим спросом у покупателей по-прежнему пользовались марки: ПСОН 525, ПСОН 585, УППС 825ES, УППС 825, УППС 825Е. Их доля от общего объема производства составила 94 % (57 % – УППС, 37 % – ПСОН). Это свидетельствует об устойчивом спросе на данные виды марок полистирола. Однако их доля по сравнению с 2005 годом изменилась. В 2008 году доля УППС 825ES увеличилась с 29% до 34%, при этом доля УППС 825 сократилась с 17% до 10%. Так же произошло увеличение доли УППС 825Е, ПСОН 585 на 1% и на 2% ПСОН 525. Данное увеличение связано с наращиванием производственной мощности завода до 100 тыс. тонн в год и снижением объемов производства некоторых марок.
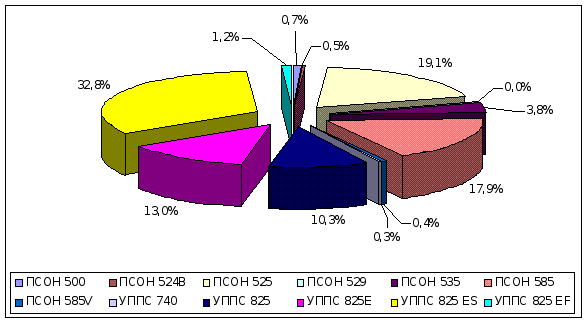
Рисунок 2.7 - Объемы производства полистирола в 2008 году
Следует отметить, что 2008 году УППС 680 и УППС 945 (в 2007 году также), не были востребованы покупателями.
Рассмотрим динамику изменения объемов производства полистирола за рассматриваемый период (рисунок 2.8).
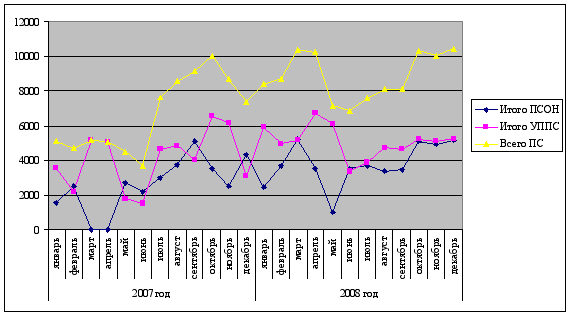
Рисунок 2.8 - Динамика изменения объемов производства полистирола с января 2007 года по декабрь 2008года
Как видно из рисунка 2.8, вначале лета 2007 года сначала произошло снижение объемов производства, а затем резкий рост. Данный рост связан с пуском второй очереди производства полистирола, а предшествующие понижение – с пуско-наладочными работами и капитальным ремонтом первой очереди. Выпуск заводом в марте и апреле только ударопрочного полистирола, также связан с данным фактором (производить пуск легче на полистироле общего назначения). В конце 2007 года наблюдалась тенденция снижения объемов производства полистирола почти по всем маркам. Данное снижение связано с уменьшением спроса со стороны покупателей в связи с предстоящими длительными праздничными выходными. Уменьшение объемов производства полистирола с середины мая по июнь 2008 года связано с капитальным ремонтом на заводе, после которого объемы производства снова выросли.
Необходимо отметить, что основными факторами влияющими на объем производства полистирола являются: