Основы принятия решений современным руководителем
Производственный цикл на предприятии ООО ПО ROYAL состоит из двух частей: из рабочего периода, т. е. периода, в течение которого предмет труда находится непосредственно в процессе изготовления, и из времени перерывов в этом процессе.
Рабочий период на предприятии ООО ПО ROYAL состоит из времени выполнения технологических и нетехнологических операций; к числу последних относятся все контрольные и транспортные операции с момента выполнения первой производственной операции и до момента сдачи законченной продукции.
Структура производственного цикла (соотношение образующих его частей) в различных цехах ООО ПО ROYAL неодинакова. Она определяется характером производимой продукции, технологическим процессом, уровнем техники и организации производства. Однако, несмотря на различия в структуре, возможности сокращения длительности производственного цикла заложены как в сокращении рабочего времени, так и в сокращении времени перерывов. Опыт ООО ПО ROYAL показывает, что на каждой стадии производства и на каждом производственном участке могут быть обнаружены возможности дальнейшего сокращения длительности производственного цикла. Оно достигается проведением различных мероприятий как технического (конструкторского, технологического), так и организационного порядка.
Осуществление производственных процессов ООО ПО ROYAL тесно связано с методами их выполнения. Различают три основных вида организации движения производственных процессов во времени:
- последовательный, характерный для единичной или партионной обработки или сборки изделий;
- параллельный, применяемый в условиях поточной обработки или сборки;
- параллельно-последовательный, используемый в условиях прямоточной обработки или сборки изделий.
При последовательном виде движения производственный заказ - одна деталь, или одна собираемая машина, или партия деталей 1 (серия машин 2) -в процессе их производства переходит на каждую последующую операцию процесса только после окончания обработки (сборки) всех деталей (машин) данной партии (серии) на предыдущей операции. В этом случае с операции на операцию транспортируется вся партия деталей одновременно. При этом каждая деталь партии машины (серии) пролеживает на каждой операции сначала в ожидании своей очереди обработки (сборки), а затем в ожидании окончания обработки (сборки) всех деталей машин данной партии (серии) по этой операции.
Партией деталей называется количество одноименных деталей, одновременно запускаемых в производство (обрабатываемых с одной наладки оборудования). Серией машин называется количество одинаковых машин, одновременно запускаемых в сборку.
При параллельном виде движения обработка (сборка) каждой детали (машины) в партии (серии) на каждой последующей операции начинается немедленно после окончания предыдущей операции, независимо от того что обработка (сборка) других деталей (машин) в партии (серии) на данной операции еще не окончена. При такой организации движения предметов труда несколько единиц одной и той же партии (серии) могут одновременно находиться в обработке (сборке) на разных операциях. Общая продолжительность процесса обработки (сборки) партии деталей (серии машин) значительно уменьшается по сравнению с тем же процессом, выполняемым последовательно. В этом заключается существенное преимущество параллельного вида движения, позволяющего значительно сократить продолжительность производственного процесса.
Однако при параллельном виде движения, в процессе обработки (сборки) партии деталей (машин) на некоторых рабочих местах могут возникать простои людей и оборудования, продолжительность которых определяется разностью между тактом и длительностями отдельных операций процесса. Такие простои неизбежны в том случае, если операции, следующие одна за другой, не синхронизированы (не выровнены по их длительности), как это обычно делается на поточных линиях. Поэтому практическое применение параллельного вида движения предметов труда оказывается безусловно целесообразным и экономически выгодным при поточной организации производственного процесса.
Необходимость выравнивания (синхронизации) длительности отдельных операций существенно ограничивает возможность широкого применения параллельного вида движения, что способствует применению третьего -параллельно-последовательного вида движения предметов труда.
Параллельно-последовательный вид движения предметов труда характеризуется тем, что процесс обработки деталей (сборки машин) данной партии (серии) на каждой последующей операции начинается раньше чем полностью заканчивается обработка всей партии деталей (сборки машин) на каждой предыдущей операции. Детали передаются с одной операции на другую частями, транспортными (передаточными) партиями. Накопление некоторого количества деталей на предыдущих операциях перед началом обработки натрии на последующих операциях (производственный задел) позволяет избежать возникновения простоев.
Параллельно-последовательный вид движения предметов труда позволяет значительно уменьшить продолжительность производственного процесса обработки (сборки) по сравнению с последовательным видом движения. Применение параллельно-последовательного вида движения экономически целесообразно в случаях изготовления трудоемких деталей, когда длительности операций процесса значительно колеблются, а также в случаях изготовления малотрудоемких деталей крупными партиями (например, нормалей мелких унифицированных деталей и т. д.).
При параллельно-последовательном виде движения предметов труда могут быть три случая сочетания длительности операций:
1)предыдущая и последующая операции имеют одинаковую длительность;
2)длительность предыдущей операции t2 больше длительности последующей;
3)длительность предыдущей операции t3 меньше длительности последующей.
В первом случае передача деталей с операции на операцию может быть организована поштучно; из соображения удобства транспортировки может быть применена одновременная передача нескольких деталей (передаточной партией).
Во втором случае последующая, менее продолжительная операция может быть начата только после окончания обработки всех деталей на предыдущей операции, входящих в первую передаточную партию.
В третьем случае нет необходимости накапливать детали на предыдущей операции. Достаточно передать одну деталь на последующую операцию и начать ее обработку без всякого опасения возможности возникновения простоя. В этом, как и в первом случае, передаточная партия устанавливается только из транспортных соображений.
2.2 Регламентация деятельности принятия производственно - управленческих решений в ООО «Royal»
Тип производства - комплексная характеристика технических, организационных и экономических особенностей машиностроительного производства, обусловленная его специализацией, объемом и постоянством номенклатуры изделий, а также формой движения изделий по рабочим местам.
На ООО ПО «Royal» преобладает серийный тип производства. На ООО ПО «Royal» изготовляется достаточно большая номенклатура изделий, хотя и более ограниченная, чем в единичном производстве. Часть изделий являются родственными по конструктивно-технологическим признакам. Другим признаком серийного производства является повторяемость выпуска изделий. Это позволяет организовать выпуск продукции более или менее ритмично. Выпуск изделий в больших или относительно больших количествах позволяет проводить значительную унификацию выпускаемых изделий и технологических процессов; изготовлять стандартные или нормализованные детали, входящие в конструктивные ряды, большими партиями, что уменьшает их себестоимость.
Относительно большие размеры программ выпуска однотипных изделий, стабильность конструкции, унификация деталей позволяют ООО ПО ROYAL использовать для их изготовления наряду с универсальным специальное высокопроизводительное оборудование и специальную оснастку.
Поскольку в серийном производстве выпуск изделий повторяется, экономически целесообразно разрабатывать технологические процессы обработки и сборки детально; представлять каждую операцию в виде переходов; устанавливать режимы обработки, точные названия станков и специальной оснастки и технические нормы времени.
Организация труда в серийном производстве ООО ПО ROYAL отличается высокой специализацией. За каждым рабочим местом закрепляется выполнение нескольких определенных деталеопераций. Это позволяет рабочему хорошо освоить инструмент, приспособления и весь процесс обработки; приобрести навыки и усовершенствовать приемы обработки.
Так как в серийном производстве применяется большое количество сложного оборудования и специальной оснастки, наладка оборудования осуществляется специальными рабочими-наладчиками.
Особенности серийного производства обусловливают экономическую целесообразность выпуска продукции по циклически повторяющемуся графику. При этом возникают необходимые условия для установления строгого порядка чередования изделий в цехах, на производственных участках и рабочих местах.
Общая структура организационного управления предприятием представлена на рис. 2.1.
ООО «ПО Royal» - современное предприятие, обладающее мощным научно-техническим и производственным потенциалом по разработке и производству оптико-механических и оптико-электронных приборов. Выпускаемая продукция широко известна как в России, так и за рубежом.
ООО ПО ROYAL представляет собой комплекс различных связанных между собой цехов и хозяйств. Все цехи и хозяйства, входящие в состав го предприятия ООО ПО ROYAL, могут быть разделены на цехи основного производства, вспомогательные цехи и обслуживающие хозяйства.
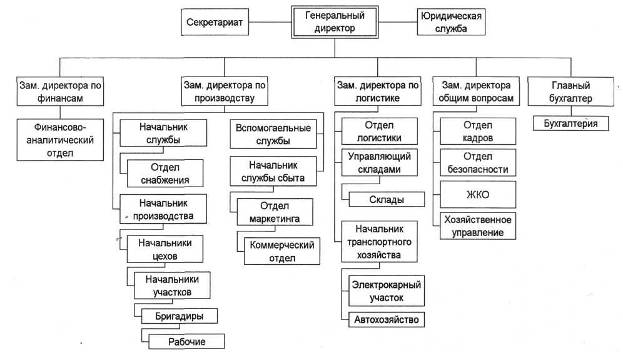
Рис. 2.1. Общая структура организационного управления предприятием ООО «ПО Royal»
К цехам основного производства, изготовляющим основную продукцию предприятия, относятся следующие цехи:
а)заготовительные (литейные, кузнечно-прессовые, кузнечно-штамповочные и т. п.);
б)обрабатывающие (механические, термические, цехи металлопокрытий, окрасочные и т. п.);
в)сборочные (узловой и общей сборки с испытательной станцией, сварочно-сборочное).
Ко вспомогательным относятся инструментальные, ремонтные, модельные и другие цехи, задачей которых является обеспечение основного производства инструментом, технологической оснасткой, а также осуществление ремонта оборудования, зданий и сооружений.
Обслуживающие хозяйства завода ООО ПО ROYAL (складское, транспортное, энергетическое и т. п.) служит для обеспечения соответствующих нужд основных и вспомогательных цехов.
Основной структурной единицей предприятия ООО ПО ROYAL является цех.
Цехом называется часть предприятия, располагающая административной самостоятельностью, организуемая на основе технологической (например, литейный, кузнечный, механический цехи) или предметной (например, цех шасси, коробки скоростей, инструментальный цех) обособленности какой-либо части общего производственного процесса изготовления всей продукции предприятия или образующих ее частей, а также обеспечивающая какие-либо нужды предприятия (ремонтный, инструментальный, модельный цехи).
Производственная структура предприятия ООО ПО ROYAL отражает характер разделения труда между отдельными цехами (т. е. характер их производственно-технологической или предметной специализации) и определяет степень взаимной связи различных цехов и других подразделений предприятия между собой, т. е. определяет формы и методы внутризаводской кооперации.
Технологическая структура, ООО ПО ROYAL имеет следующие особенности: каждый основной цех специализируется на выполнении какой-либо определенной части общего производственного процесса, имеющую четкую технологическую обособленность, например, литейный, кузнечно-штамповочный, механический, сборочный цехи (табл. 2.1).
Таблица 2.1
Производственная структура предприятия ООО ПО ROYAL
| Основные (производственные) цехи | Вспомогательные | Обслуживающие хозяйства | ||||
| Заготовительные | Обрабатывающие и сборочные | Цехи | Склады | Энергетическое | Транспортное | Санитарно-техническое |
| Заготовительные: правка и резка металла | Деревообрабатывающие | Тарные | Инструменты и абразивов; моделей, масел. Красок и химикатов | Кислородные и ацетиленовые станции, электросети | Зарядная станция, вагонные и автомобильные весы | Очистные сооружения |
| Лесопильные | Окрасочные | Регенерации (земли, масел, обтирочных материалов) | Бензина и керосина | Паропроводы | ||
| Сборочные (с испытательными станциями) | Экспериментальные | Сжатых газов (кислорода и ацетилена); готовой продукции; металлоотходов; запчастей; оборудования. Строительных материалов и огнеупоров | Газопроводы; воздухопроводы; нефте- и бензопроводы | Железнодорож ные и крановые эстакады, подъемпо-транснортные устройства пирсовые устройства (затон моторных судов и барж) | ||
2.3 Технологии принятия решений в ООО «Royal»
Инновационная политика на предприятии тесно связана с процессом планирования и отражена в программе производственного развития.
Производственная программа ООО ПО ROYAL отражает основные направления и задачи развития предприятия в плановом периоде, производственно-хозяйственные связи с другими предприятиями, профиль и степень специализации и комбинирования производства.
Основные разделы производственной программы ООО ПО ROYAL:
- план по производству товарной (валовой) продукции;
- план выпуска продукции на экспорт;
- план по повышению качества продукции;
- план реализации продукции.
При разработке производственной программы экономисты ООО ПО ROYAL основываются на потребностях народного хозяйства и мирового рынка в продукции предприятия, общей рыночной ситуации, состоянии конкурентных предприятий и отраслей.
Формирование разделов производственной программы ООО ПО ROYAL осуществляется с применением балансового метода, позволяющего приводить в соответствие объемы планируемых работ и потребности на них, а также осуществлять расчеты обеспеченности производственной программы производственными мощностями, материальными, топливно-энергетическими и трудовыми ресурсами.
ООО ПО ROYAL самостоятельно планирует номенклатуру и объем производимой продукции, руководствуясь при этом государственным заказом, обязательствами перед партнерами, обязательствами по поставкам сбытовым организациям.
Исходными данными при разработке производственной программы ООО ПО ROYAL являются:
- уставные виды деятельности предприятия по производству и реализации продукции (работ, услуг);
- результаты фактического выполнения производственной программы за предыдущие периоды;
- данные по спросу на продукцию предприятия;
- сведения о рекламациях, замечаниях по качеству продукции за предыдущий период;
- сведения о долях продукции в общем объеме ее выпуска за предыдущий период по уровням качества;
- сведения об объеме реализации продукции за предыдущий период по его периодам (месяцам, кварталам);
- расчеты производственной мощности предприятия;
- прогрессивные технико-экономические нормы и нормативы; и т.д.
Под внутрипроизводственным потреблением (оборотом) понимают стоимость продукции и услуг цехов предприятия, потребляемую другими цехами своего же предприятия.
К инновационной политике относится также создание и функционирование на предприятии системы качества.
Система качества - совокупность организационной структуры, распределения ответственности, процессов, процедур и ресурсов, обеспечивающая общее руководство качеством. Это определение дано в международном стандарте ИСО 8402.
Управление качеством продукции ООО ПО ROYAL осуществляется на основе государственных, международных, отраслевых стандартов и стандартов предприятий. Система качества ООО ПО ROYAL создается и внедряется как средство, обеспечивающее проведение определенной политики и достижение поставленной цели. Политика предприятия ООО ПО ROYAL в области качества формируется высшим руководством предприятия. Система качества включает: обеспечение качества; управление качеством; улучшение качества. Она создается руководством предприятия как средство реализации политики в области качества. В системе качества функционируют заказчик (потребитель) и поставщик (изготовитель). Система качества, обеспечивающая политику предприятия ООО ПО ROYAL и достижение цели в области качества включает:
Маркетинг, поиск и изучение рынка.
Проектирование и /или разработка технических требований, разработка продукции.
Материально-техническое снабжение.
Подготовка и разработка технических процессов.
Производство.
Контроль, проведение испытаний и обследований.
Упаковка и хранение.
Реализация и распределение
Монтаж и эксплуатация.
Техническая помощь в обслуживании.
Утилизация после использования.
Первичным является формирование и документальное оформление руководством фирмы (предприятия) политики в области качества.
При формировании политики могут быть следующие направления:
- улучшение экономического положения предприятия за счет улучшения качества;
- расширение или завоевание новых рынков сбыта;
- достижение технического уровня продукции, превышающего уровень ведущих предприятий и фирм;
- снижение дефектности и др.
Политика в области качества должна быть изложена в специальном документе, оформлена в виде программы.
Общая система управления качеством может иметь подсистемы по отдельным видам продукции или деятельности фирмы.
Деятельность по гарантии качества включает:
- планирование и проектирование;
- проектирование технологических процессов и подготовка производства;
- изготовление;
- проверка качества;
- предотвращение ухудшения качества;
- реклама;
- сбыт;
- послепродажное обслуживание;
- получение информации от потребителя;
- проверка системы гарантии качества.
Маркетинговые исследования рынка товаров рассматриваемой фирмы показали, что она теряет свои конкурентные позиции в связи с появлением новых конкурентов на рынке г. Новосибирска, предлагающих аналогичную продукцию.
Эти же исследования показали, что фирма должна перейти на новую модель товара с показателями качества, отвечающими требованиям конкурентоспособности.
Обобщенный вариант "дерева решений" в этой ситуации можно представить в следующем виде.
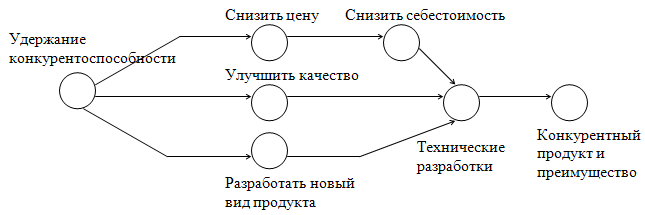
Рис.2.3. Варианты решений по выходу из проблемной ситуации, связанной с потерей конкурентоспособности
Критический путь в данном сетевом графике – разработка нового вида продукта – автомобильных зеркал качественно нового вида (электрохромных), т.к. это наиболее продолжительный и трудоемкий процесс из трех предложенных.
Тем не менее, специалисты ООО "Royal" принимают решение, что будут следовать именно этому варианту. Главный критерий, по которому они выбрали этот вариант – наличие у них технической разработки. Инженеры разработали новый вид продукта, который имеет значительные отличительные характеристики, это не простое улучшение качества. Технических разработок, направленных на снижение себестоимости или идей улучшения качества уже существующих автомобильных зеркал у специалистов фирмы нет, поэтому они выбрали этот вариант, исходя из своих возможностей.
Таким образом, оценивая сложившуюся ситуацию в практике принятия решений в условиях ООО можно сделать следующие выводы:
1. ООО «Royal» - современное предприятие, обладающее мощным научно-техническим и производственным потенциалом по разработке и производству оптико-механических и оптико-электронных приборов. Выпускаемая продукция широко известна как в России, так и за рубежом.
2. Управленческие решения в ООО «Royal» принимаются по следующим направлениям:
- улучшение экономического положения предприятия за счет улучшения качества;
- расширение или завоевание новых рынков сбыта;
- достижение технического уровня продукции, превышающего уровень ведущих предприятий и фирм;
- снижение дефектности;
- планирование и проектирование;
- проектирование технологических процессов и подготовка производства;
- изготовление;
- проверка качества;
- предотвращение ухудшения качества;
- реклама;
- сбыт;
- послепродажное обслуживание;
- получение информации от потребителя;
- проверка системы гарантии качества.
3. На предприятии сложилась ситуация, отраженная в маркетинговых отчетах – фирма теряет свои конкурентные позиции в связи с появлением новых конкурентов на рынке г. Новосибирска, предлагающих аналогичную продукцию.
4. В результате на предприятии принимается решение о переводе производства на новую модель товара с показателями качества, отвечающими требованиям конкурентоспособности.
Вопросам анализа и практики принятия данного решения посвящена третья глава работы.
Глава 3. Пути совершенствования процесса принятия решений в ООО «Royal»
3.1 Характеристика элементов принятия решений в ООО «Royal» и их оценка
Разработку проекта, требующего принятия решений рассмотрим на примере автомобильных зеркал новой конструкции.
Потребителями этой продукции ООО "Royal" являются в основном население (автолюбители, водители-профессионалы), а также предприятия и организации (юридические лица) в сфере ремонтного обслуживания автомобилей.
Проведем диагностику проблемы для ООО "Royal".
Таблица 3.1.
Осознание, определение и диагностика проблемы для ООО "Royal"
| Процесс | Особенности |
| Осознание проблемы | Маркетинговые исследования показали, что ООО "Royal" стремительно теряет конкурентные позиции на рынке (снижение безопасности бизнеса) |
| Определение проблемы | Необходимо осуществить процессы создания нового, более качественного с уникальными свойствами продукта |
| Диагностика |
Причины: появление более качественной и более дешевой продукции у конкурентов Иерархический уровень возникновения: нет (пронизывает все уровни организации) Связь проблемы с другими: проблема продвижения нового продукта |
Составим «дерево целей» для предприятия, исходя из сложившейся ситуации:
Представленные цели на рисунке и составляют проблему удержания конкурентных позиций ООО "Royal", так как они – не достигнуты. Необходимо достигнуть эти цели.
Исходя из возможностей рассматриваемой организации, на разработку и осуществление проекта накладываются следующие ограничения:
бюджет на продвижение не должен превышать 1000 у.е.;
срок достижения целей должен быть минимальным.
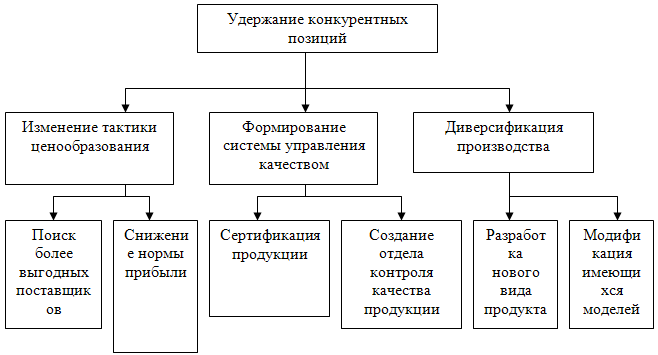
Рис.3.1. "Дерево" целей по удержанию конкурентных позиций ООО "Royal"
Бюджет установлен по методу "все, что вы можете себе позволить" [25. C. 184]. То есть фирма сначала выделила средства на все элементы планируемых изменений. Остаток - 1000 у.е. – поступил в бюджет расходов на разработку нового вида продукции. Этот метод самый слабый из пяти, но это единственно возможный для такой малой организации, как ООО "Royal".
Расчет коэффициентов оценки вариантов решений
| Критерии | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Конкурентоспособность | 1 | 3 | 1 | 2 | 3 | 2 |
| Себестоимость | 2 | 1 | 3 | 3 | 1 | 1 |
| Прибыль | 3 | 2 | 2 | 1 | 2 | 3 |
Rmax=3
| Критерии | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Конкурентоспособность | 2 | 0 | 2 | 1 | 2 | 1 | 6 | 0,33 |
| Себестоимость | 1 | 2 | 0 | 0 | 1 | 2 | 6 | 0,33 |
| Прибыль | 0 | 1 | 1 | 2 | 0 | 0 | 6 | 0,33 |
| Сумма | 18 | 1 | ||||||
Мероприятие «Диверсификация производства»
Критерий конкурентоспособности
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| А1 Разработка нового вида продукта | 1 | 3 | 1 | 2 | 3 | 2 |
| А2 Модификация имеющегося товара | 2 | 1 | 3 | 3 | 1 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| А1 Разработка нового вида продукта | 1 | 0 | 0 | 0 | 1 | 1 | 3 | 0,5 |
| А2 Модификация имеющегося товара | 0 | 1 | 1 | 1 | 0 | 0 | 3 | 0,5 |
| Сумма | 6 | 1 | ||||||
Критерий себестоимости
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| А1 Разработка нового вида продукта | 1 | 1 | 1 | 2 | 2 | 2 |
| А2 Модификация имеющегося товара | 2 | 2 | 2 | 1 | 1 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| А1 Разработка нового вида продукта | 0 | 0 | 0 | 1 | 1 | 1 | 3 | 0,5 |
| А2 Модификация имеющегося товара | 1 | 1 | 1 | 0 | 0 | 0 | 3 | 0,5 |
| Сумма | 6 | 1 | ||||||
Критерий прибыли
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| А1 Разработка нового вида продукта | 1 | 1 | 2 | 2 | 2 | 2 |
| А2 Модификация имеющегося товара | 2 | 2 | 1 | 1 | 1 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| А1 Разработка нового вида продукта | 0 | 0 | 1 | 1 | 1 | 1 | 4 | 0,66 |
| А2 Модификация имеющегося товара | 1 | 1 | 0 | 0 | 0 | 0 | 2 | 0,33 |
| Сумма | 6 | 1 | ||||||
Разработка нового вида продукта (конкурентоспособность)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 2 | 1 | 2 | 2 | 1 | 1 |
| С применением электродов | 1 | 2 | 1 | 1 | 2 | 2 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 1 | 0 | 1 | 1 | 0 | 0 | 3 | 0,5 |
| С применением электродов | 0 | 1 | 0 | 0 | 1 | 1 | 3 | 0,5 |
| Сумма | 6 | 1 | ||||||
Разработка нового вида продукта (себестоимость)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 1 | 1 | 2 | 2 | 1 | 2 |
| С применением электродов | 2 | 2 | 1 | 1 | 2 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 0 | 0 | 1 | 1 | 1 | 1 | 4 | 0,66 |
| С применением электродов | 1 | 1 | 0 | 0 | 0 | 0 | 2 | 0,33 |
| Сумма | 6 | 1 | ||||||
Разработка нового вида продукта (прибыль)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 1 | 1 | 1 | 2 | 1 | 2 |
| С применением электродов | 2 | 2 | 2 | 1 | 2 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 0 | 0 | 0 | 1 | 0 | 1 | 2 | 0,33 |
| С применением электродов | 1 | 1 | 1 | 0 | 1 | 0 | 2 | 0,66 |
| Сумма | 6 | 1 | ||||||
Модификация имеющегося товара (конкурентоспособность)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 2 | 2 | 1 | 2 | 1 | 2 |
| С применением электродов | 1 | 1 | 2 | 1 | 2 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 1 | 1 | 0 | 1 | 0 | 1 | 4 | 0,66 |
| С применением электродов | 0 | 0 | 1 | 0 | 1 | 0 | 2 | 0,33 |
| Сумма | 6 | 1 | ||||||
Модификация имеющегося товара (себестоимость)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 2 | 2 | 1 | 1 | 2 | 2 |
| С применением электродов | 1 | 1 | 2 | 2 | 1 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 1 | 1 | 0 | 0 | 1 | 1 | 4 | 0,66 |
| С применением электродов | 0 | 0 | 1 | 1 | 0 | 0 | 2 | 0,33 |
| Сумма | 6 | 1 | ||||||
Модификация имеющегося товара (прибыль)
| Альтернативы | Эксперты | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| Без применения электродов | 1 | 1 | 2 | 1 | 2 | 2 |
| С применением электродов | 2 | 2 | 1 | 2 | 1 | 1 |
Rmax=2
| Альтернативы | Эксперты | Сумма | КОВ | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||
| Без применения электродов | 0 | 0 | 1 | 0 | 1 | 1 | 3 | 0,5 |
| С применением электродов | 1 | 1 | 0 | 1 | 0 | 0 | 3 | 0,5 |
| Сумма | 6 | 1 | ||||||
| Критерий | КОВ | Альтернативы | Сумма | |
| А1 | А2 | |||
| Конкурентоспособность | 0,36 | 0,5 | 0,5 | 1 |
| Себестоимость | 0,4 | 0,5 | 0,5 | 1 |
| Прибыль | 0,24 | 0,67 | 0,33 | 1 |
| Итого | 0,5408 | 0,4592 | 1 | |
Разработка нового вида продукта
| Критерий | КОВ | Альтернативы | Сумма | |
| А1 | А2 | |||
| Конкурентоспособность | 0,36 | 0,5 | 0,5 | 1 |
| Себестоимость | 0,4 | 0,5 | 0,5 | 1 |
| Прибыль | 0,24 | 0,33 | 0,67 | 1 |
| Итого | 0,4592 | 0,5408 | 1 | |
Модификация имеющегося товара
| Критерий | КОВ | Альтернативы | Сумма | |
| А1 | А2 | |||
| Конкурентоспособность | 0,36 | 0,67 | 0,33 | 1 |
| Себестоимость | 0,4 | 0,67 | 0,33 | 1 |
| Прибыль | 0,24 | 0,5 | 0,5 | 1 |
| Итого | 0,6292 | 0,3708 | 1 | |
Проведенные расчеты обосновывают выбор выпуска нового вида продукта.
Таблица 3.2
Подготовка и выработка управленческого решения по вопросу способов усиления конкурентной позиции ООО "Royal"
| 1. Обдумывание | 2. Проектирование | 3. Выбор | |||
| 1 шаг | 2 шаг | 3 шаг | 4 шаг | 5шаг | 6 шаг |
| Снижение конкурентоспособности | Проблема необходимости повышения конкурентоспособности | Наличие технической разработки по этому способу решения |
1) снизить цену производимой продукции 2) улучшить качество 3) разработать новый вид |
Техническая разработка есть только для нового продукта | Создание нового вида продукта |
Новая модель товара требует больше производственных затрат. Вместе с тем более качественный, конкурентоспособный товар будет реализоваться по более высокой цене.
Характеристика нового продукта
Организация будет производить электрохромные зеркала. Такие зеркала являются уникальными, обладают свойством "ноу-хау". Зеркало представляет собой многослойную конструкцию, состоящую из двух стекол с нанесенными на них прозрачными электродами. Благодаря этому становится возможным поддержание постоянной относительно окружающего фона силы отраженного света. Кроме того, данное свойство – поддержание постоянной интенсивности отраженного света - устранит такое неудобство водителей транспортных средств, которое они часто испытывают, как ослепление ярким светом фар приближающегося сзади или сбоку автомобиля, отражающимся в боковых зеркалах или зеркале обзора.
Производить этот товар можно в трех вариантах. Воспользуемся опять построением "дерева решений" для структурирования возможных вариантов решения о производстве.
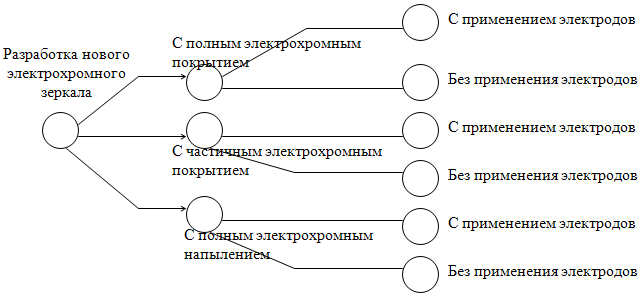
Рис.3.2. "Дерево решений" для различных вариантов производства нового продукта
Критерий выбора оптимального варианта
Для того, чтобы выбрать один, наиболее оптимальный вариант, необходимо оценить каждый из них. Будем оценивать по такому критерию, как суммарная экономия за три года.
Расчет ожидаемого экономического эффекта по формуле:
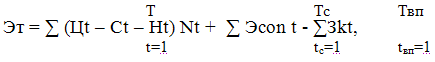
где Эт – ожидаемый экономический эффект повышения качества товара за нормативный срок его службы;
Цt – прогноз цены товара в году t;
Сt – прогноз себестоимости единицы товара в году t;
Ht – прогноз налогов по единице товара в году t;
Nt – прогноз объема выпуска товара в году t;
tвл = 1,2…Твл – год вложения инвестиций в мероприятия разработке (Твл – последний год вложений, год внедрения нового товара);
tc = 1,2…Тс – срок действия мероприятий по улучшению показателей;
Эcon t – сопутствующий эффект в денежном выражении от использования данного товара повышенного качества;
Зkt – единовременные затраты (инвестиции) в разработку этого вида товара, включая затраты на ликвидацию элементов основных производственных фондов в связи с освоением и внедрением нового товара.
Таблица 3.3
Исходные данные по альтернативным вариантам конструкции зеркала
| Показатели | Значение показателей по вариантам | ||
| С полным | С частичным | С напылением | |
| 1 | 2 | 3 | 4 |
|
1. Единовременные затраты, у.е. в 2007 г. в 2008 г. (год внедрения) |
500 800 |
650 1050 |
800 1200 |
|
2. Прогноз себестоимости товара, у.е. в 2009 г. в 2010 г. в 2011 г. |
25 23 21 |
23 21 20 |
21 20 19 |
|
3. Годовая программа выпуска товаров, шт. в 2009 г. в 2010 г. в 2011 г. |
1500 1500 1500 |
1500 1700 1800 |
1500 1700 1800 |
| 4. Доля налогов и сборов из прибыли от реализации продукции, % | 70 | 70 | 70 |
| 5. Индекс изменения полезного эффекта товара | 1,0 | 1,1 | 1,2 |
| 6. Нормативная рентабельность товара, % | 15 | 15 | 15 |
| 7. Процентная ставка, % | 10 | 10 | 10 |
| 8. Инфляция, % в год | 8 | 8 | 8 |
| 9. Фактор риска (единый по годам) | 0,6 | 0,5 | 0,45 |
| 10. Сопутствующий эффект | Не изменяется | ||
Экономия в 2008 г. составит:
Эк 2009 = (25*1,15-25-(25*1,15-25)*70/100)*1500*(1,08/1,1)*0,6 = 998,5 у.е.
То же в 2009 г.:
Эк 2010 = (23*1,15-23-(23*1,15-23)*70/100)*1500*(1,082/1,12)*0,6 = 893,6
Эк 2011 = (21*1,15-21-(21*1,15-21)*70/100)*1500*(1,083/1,13)*0,6 = 809,2
Ожидаемый экономический эффект разработки и внедрения 1-го варианта составит:
Э1 = 998,5+893,6+809,2-500*1,1-800*1,0 = 1351,3 у.е.
Аналогичные расчеты проводим для других вариантов.
Получаем для второго варианта:
Э2 = 834,3+856,2+843,3-650*1,1-1050*1,0 = 768,8 у.е.
Для третьего варианта:
Э3 = 755,5+796,4+786,5-800*1,1-1200*1,0 = 258,4 у.е.
Расчеты показали, что наиболее эффективным вариантом является первый: производство зеркал с полным электрохромным покрытием с применением электродов.
Значит, принимаем решение о производстве новых автомобильных зеркал с полным электрохромным покрытием с применением электродов. После оценки времени на осуществление отдельных работ проекта полученные сведения вносятся в сетевой график работ.
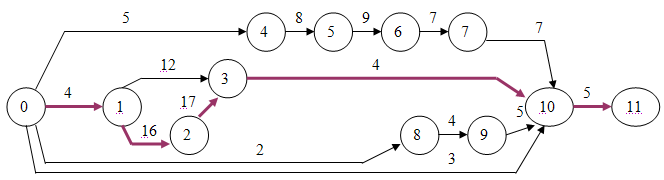
Рис.3.3. Сетевой график выпуска нового вида товара
Продолжительность критического пути составит: 4+16+17+4+5= 46 дней.
Таблица 3.4
Оценка времени работ
| № п/п | Код работ | Исполнители | Прод-ть работ, дн. | |
| Подразд. | Чел. | |||
| 0 | ||||
| 1. | 0-1 | ОГТ | 4 | 4 |
| 2. | 1-3 | ОГТ | 1 | 12 |
| 3. | 1-2 | ОГК | 3 | 16 |
| 4. | 2-3 | Цос | 2 | 17 |
| 5. | 0-4 | ОГМ | 2 | 5 |
| 6. | 4-5 | ОГК | 4 | 8 |
| 7. | 5-6 | Цос | 8 | 9 |
| 8. | 6-7 | Цл | 1 | 7 |
| 9. | 7-10 | Цм | 1 | 7 |
| 10. | 3-10 | Цм | 3 | 4 |
| 11. | 0-8 | ОГТ | 3 | 2 |
| 12. | 8-9 | ОГК | 4 | 4 |
| 13. | 9-10 | Цос | 6 | 5 |
| 14. | 0-10 | ПО | 2 | 3 |
| 15. | 10-11 | Цсб | 1 | 5 |
Расчет сетевой модели проведем табличным методом:
Таблица 3.5
Расчет сетевого графика в таблице
| Код работ | Продолжительность работ, дни | РН | РО | ПН | ПО | R | r |
| 0-1 | 4 | 0 | 4 | 0 | 4 | 0 | 0 |
| 0-4 | 5 | 0 | 5 | 5 | 10 | 5 | 0 |
| 0-8 | 2 | 0 | 2 | 30 | 32 | 30 | 0 |
| 0-10 | 3 | 0 | 3 | 38 | 41 | 38 | 38 |
| 1-2 | 16 | 4 | 20 | 4 | 20 | 0 | 0 |
| 1-3 | 12 | 4 | 16 | 25 | 37 | 21 | 21 |
| 2-3 | 17 | 20 | 37 | 20 | 37 | 0 | 0 |
| 3-10 | 4 | 37 | 41 | 37 | 41 | 0 | 0 |
| 4-5 | 8 | 5 | 13 | 10 | 18 | 5 | 0 |
| 5-6 | 9 | 13 | 22 | 18 | 27 | 5 | 0 |
| 6-7 | 7 | 22 | 29 | 27 | 34 | 5 | 0 |
| 7-10 | 7 | 29 | 36 | 34 | 41 | 5 | 5 |
| 8-9 | 4 | 2 | 6 | 32 | 36 | 30 | 0 |
| 9-10 | 5 | 6 | 11 | 36 | 41 | 30 | 30 |
| 10-11 | 5 | 41 | 46 | 41 | 46 | 0 | 0 |
Основная концепция толковательного круга состоит в повторении цикла «анализ последствий - перепланирование» до тех пор, пока ожидаемые последствия не будут удовлетворительными.
Каждый шаг анализа в свою очередь, это цикл из соответствующего числа последующих шагов: графики, рентабельность, финансовые ресурсы, риск и т.д. Эти шаги также делятся на шаги с нужной степенью детализации.
Управляющий проектом приглашают основных людей проекта на серию рабочих заседаний.
Задачи заседаний.
Заседания предназначены для решения нескольких задач:
- нужно достичь общего согласия в отношении целей и сроков окончания проекта;
- они должны выявить узкие места, а также возможности улучшения конечного результата;
- ключевые участники должны хорошо знать друг друга, что делает дальнейшее взаимодействие намного эффективнее;
- каждый участник будет чувствовать большую ответственность за общий план и выполнение своей части работы;
- разработка на основе данной методологии реалистичных и компетентных планов, прогнозов, сроков и стоимости.
При выбранном способе удержания конкурентоспособности бюджет составит 1000 у.е., а продолжительность будет 46 дней. В этом случае продолжительность не является минимальной, но в сочетании с размером бюджета и набором эффективных мероприятий по продвижению электрохромных зеркал данный вариант будет наиболее оптимальным для первого года работы организации с новым продуктом.
Осуществление проекта требует от каждого своевременного исполнения взятых на себя обязательств и участия в работе коллектива. Полноправный участник проектной группы сможет внести вклад в ее работу, если будет:
- регулярно предоставлять отчет руководителю проекта о выполнении части своей работы;
- регулярно в устной форме сообщать руководителю проекта о ходе работы;
- распознавать потенциальные опасности и проблемы, вовремя реагируя на них;
- сообщать своему начальнику и руководителю проекта о возникающих проблемах;
- продолжать регулярные встречи со своим руководителем, чтобы не нарушать баланс между работой над проектом и повседневными обязанностями;
- посещать совещания, организуемые руководителем проекта;
- распознавать свои недостатки, которые мешают в процессе работы над проектом;
- посещать совещания и брифинги членов проектной группы, не опаздывать на них, стараться принимать активное участие в дискуссиях. Отчеты о проделанной работе должны быть точными, краткими и понятными;
- поддерживать других членов проектной группы, если они просят о помощи;
- обращать пристальное внимание на качество работы, выполнять ее как можно лучше;
- придерживаться намеченного плана, сообщать руководителю проекта о появляющихся новых идеях;
- если цели и задачи проекта меняются, определите, насколько повлияли внесенные изменения на повседневную и проектную работу;
- регулярно оценивать собственное исполнение заданий и др.
Осуществление проекта означает, что каждый его участник должен «оглянуться» на поставленные цели и оценить свои достижения. Необходимо определить участки, требующие переделки или доработки в рамках существующего плана. В процессе осуществления проекта потребность может измениться, и результаты проекта окажутся частично или полностью ненужными.
На завершающем этапе самое важное- объявить об официальном завершении проекта, обозначив дату его конца. Заключительный этап работы над проектом включает в себя две группы мероприятий:
- закрытие проекта;
- послепроектная оценка и анализ работы. Закрытие проекта - это формальный конец проекта, который сопровождается следующими действиями:
- по согласованию со спонсором составляются и подписываются документы, содержащие результаты проекта;
- составление проектных документов завершается написанием итогового отчета по проекту;
- прекращается срок действия всех действующих контрактов - как внутренних, так и внешних;
- окончательно подсчитывается стоимость проекта, и фиксируются все изменения бюджета, выходящие за пределы первоначальной суммы издержек;
- все данные по проекту проверяются и подготавливаются для отправки в архив.
Послепроектная оценка являются последним совместным мероприятием проектной группы перед ее официальным роспуском. Однако следует найти время и проанализировать проделанную работу, чтобы точно установить и заявить, что проект действительно достиг поставленных целей. К этому стоит добавить еще один очень важный аспект: оценка результатов проекта является последней возможностью для проектной группы детально его проанализировать и оценить реальное исполнение.
3.2 Предложения по совершенствованию методов