Операционный менеджмент (планирование, управление запасами, управление проектами)
6. Дефицит (нехватка) совершенно исключены, если заказ размещен вовремя.
С этими допущениями график использования запасов во времени имеет форму зубьев пилы. как это представлено на рис. 9.7.
На рис. 3 Q представляет количество, которое заказывается. Если это количество 500 платьев, все 500 платьев прибывают в одно время, когда получают заказ. Таким образом, уровень запаса совершает прыжок от 0 до 500 платьев. В общем случае уровень запаса повышается от 0 до Q единиц, кода заказ поступает.
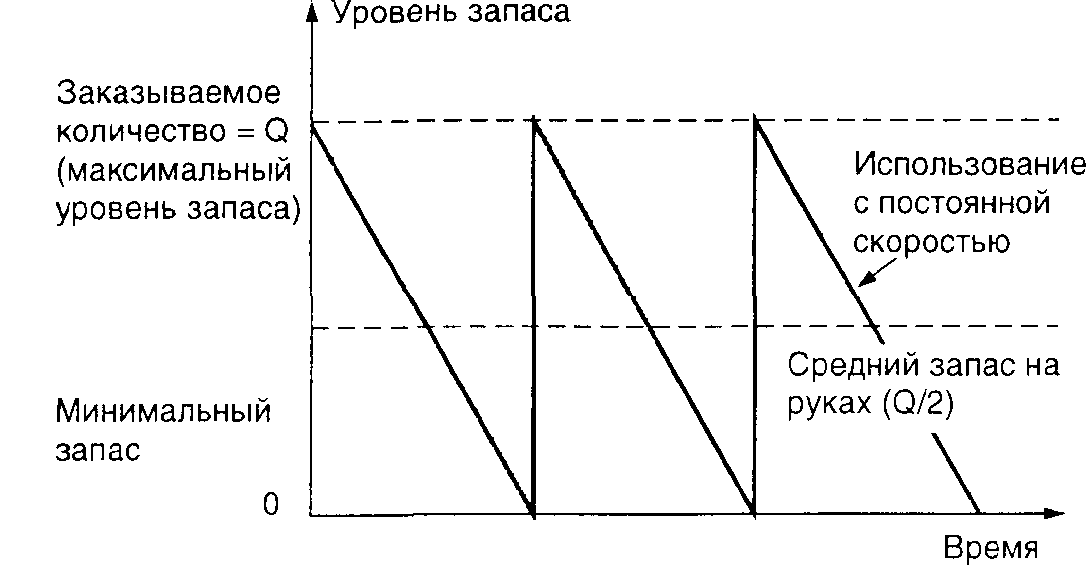
Рис. 3. Изменение запаса во времени в модели EOQ
Поскольку спрос постоянен во времени, запас падает с постоянной скоростью (см. наклонную линию на рис. 3). Когда уровень запаса достигает Q, новый заказ размещается и мгновенно поступает, а уровень запаса делает прыжок на Q единиц (представлен вертикальной линией). Этот процесс продолжается во времени постоянно.
Затраты запаса. Цель большинства моделей управления запасами — минимизировать суммарные затраты. Исходя из этого, к существенным затратам следует отнести затраты на переналадки (или заказы) и затраты на хранение (или текущие затраты). Остальные затраты, такие, как собственно затраты на запасы, являются постоянными. Таким образом, если мы минимизируем сумму затрат на переналадку и хранение, мы тем самым минимизируем суммарные затраты.
Оптимальный размер заказа Q* есть тот, который обеспечивает минимальную величину суммарных затрат. С ростом величины заказа количество размещаемых в течение года заказов будет уменьшаться. Таким образом, рост величины заказа сопровождается понижением годовых затрат на переналадку и самих затрат, связанных с заказом (число их уменьшается, уменьшаются и расходы на них). Но поскольку величина заказа растет, увеличиваются и затраты на хранение благодаря возрастанию средней величины запаса, который необходимо сохранять.
На рис. 4 видно, что оптимальная величина заказа достигается в точке, где кривая затрат на заказ и кривая текущих затрат (затрат на хранение) пересекаются. На основе сущности модели EOQ оптимальная величина заказа будет достигаться в точке, где суммарная величина затрат переналадок равна суммарной величине затрат хранения.
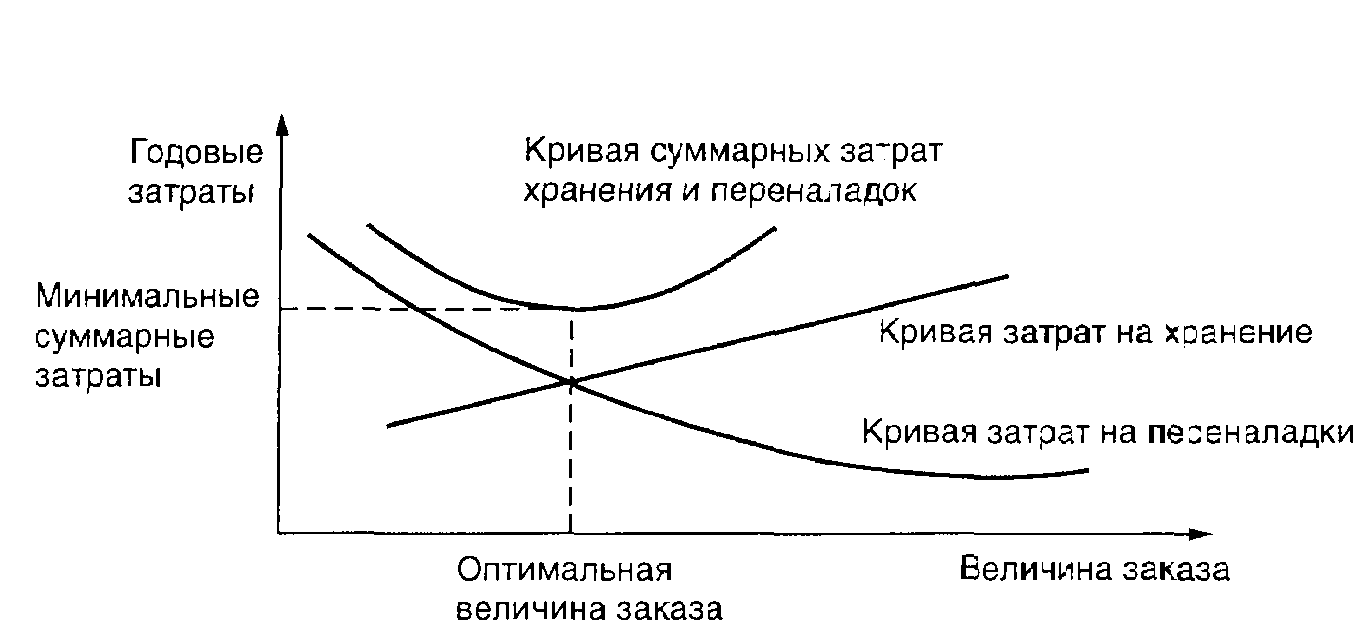
Рис. 4. Суммарные затраты как функция величины заказа
Точка перезаказа. После того как мы определили, сколько заказывать, мы должны дать ответ на следующий вопрос управления запасами: когда заказывать? Простые модели управления запасами исходят из того, что получение заказа должно быть немедленным. Другими словами, они предполагают, что фирма будет ждать, пока уровень ее запасов любого наименования достигнет нуля, прежде чем будет сделан заказ, и что она получит заказываемое количество немедленно. Однако время между размещением и получением заказа, называемое временем выполнения заказа, или временем доставки, может составлять как несколько часов, так и несколько месяцев. Таким образом, решение о том, когда заказывать, обычно выражаемое термином точка перезаказа, определяется уровнем запаса, по достижении которого должен быть размещен заказ.
Точка перезаказа (RОР) может быть представлена равенством:
RОР = (Дневная потребность) х (Время выполнения нового заказа в днях) = dL
Уравнение для RОР предполагает, что спрос однороден и постоянен. Когда это не так, должен быть добавлен лишний запас, называемый запасом безопасности.
Ежедневный спрос на день определяется делением годового спроса D на число рабочих дней в году:
d= D/Число рабочих дней в году
Модель производственного (по количеству) заказа.
В предыдущей модели управления запасом мы предполагали, что все количество единиц заказа поступало одновременно. Однако встречаются случаи, когда фирма может пополнять ее запасы в течение определенного периода времени. Такие случаи требуют использования иной модели, которая исключает предположение об одновременности получения заказа. Эта модель используется, когда запасы непрерывно поступают и восстанавливаются через определенное время, т. е. когда изделия производятся и продаются одновременно. В таких условиях мы должны принять во внимание дневную производительность (или скорость притока запаса) и скорость дневного расхода запаса. Рис. 5 показывает уровень запасов как функцию времени.
Поскольку эта модель, главным образом, подходит для использования в производственной ситуации, она часто называется моделью производственного заказа. Она хорошо себя проявляет, когда запасы наращиваются в течение времени, и традиционный показатель экономичного уровня заказа уже предположительно установлен. Мы получим эту модель, полагая затраты на заказ или переналадку, равными затратам на хранение, рассчитанным для Q*.
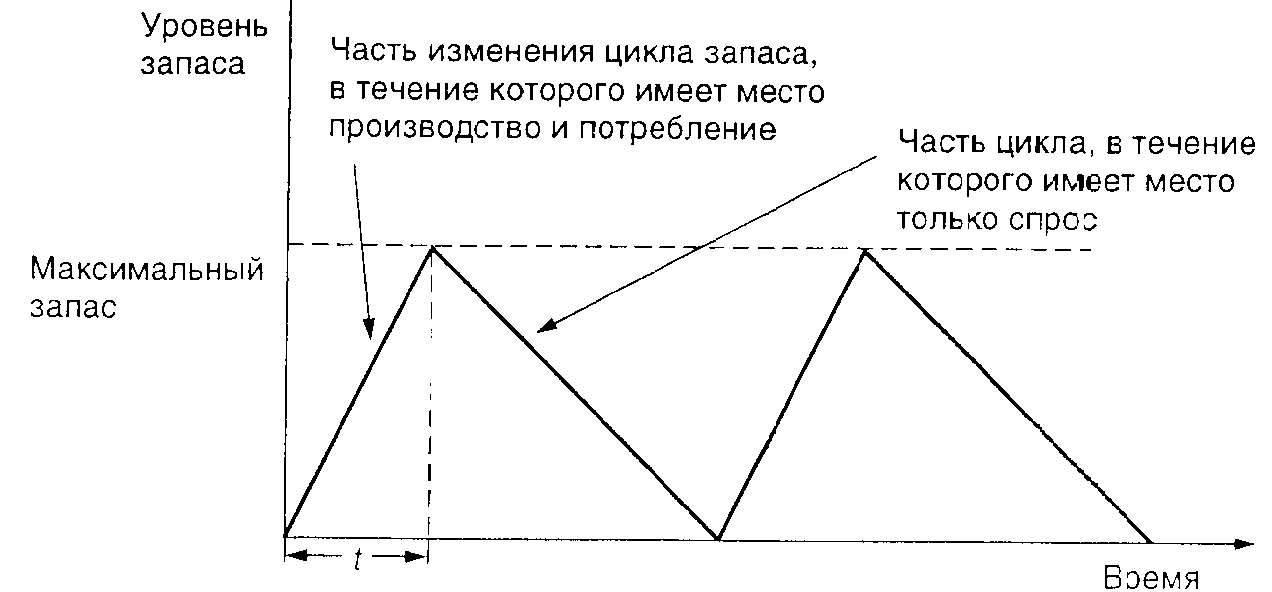
Рис. 5. Изменение уровня запаса во времени в производственной модели
Модель заказа с резервным запасом
В ряде моделей запасов мы не можем позволить возникновения нехватки запасов или, иначе говоря, мы не можем допустить хранения, которое не соответствовало бы текущему спросу. Однако имеется много ситуаций, в которых запланированная нехватка была бы разумной. Например, для дорогих изделий, хранение которых требует больших затрат, таких, как автомобили или электробытовые приборы. Вряд ли хранение всех моделей было бы разумным.
В этом разделе мы будем предполагать, что возможны нехватки и поэтому возможны страховые запасы, чтобы избежать нехватки. Модели, отражающие такое состояние производства, называются моделями заказа с резервным запасом, или моделями, планирующими нехватку запаса.
На рис. 6 показан уровень запаса как функция времени. Общие затраты должны включать затраты на страховые запасы:
ТС = (Затраты переналадки) + (Затраты хранения) + (Затраты страхового запаса).
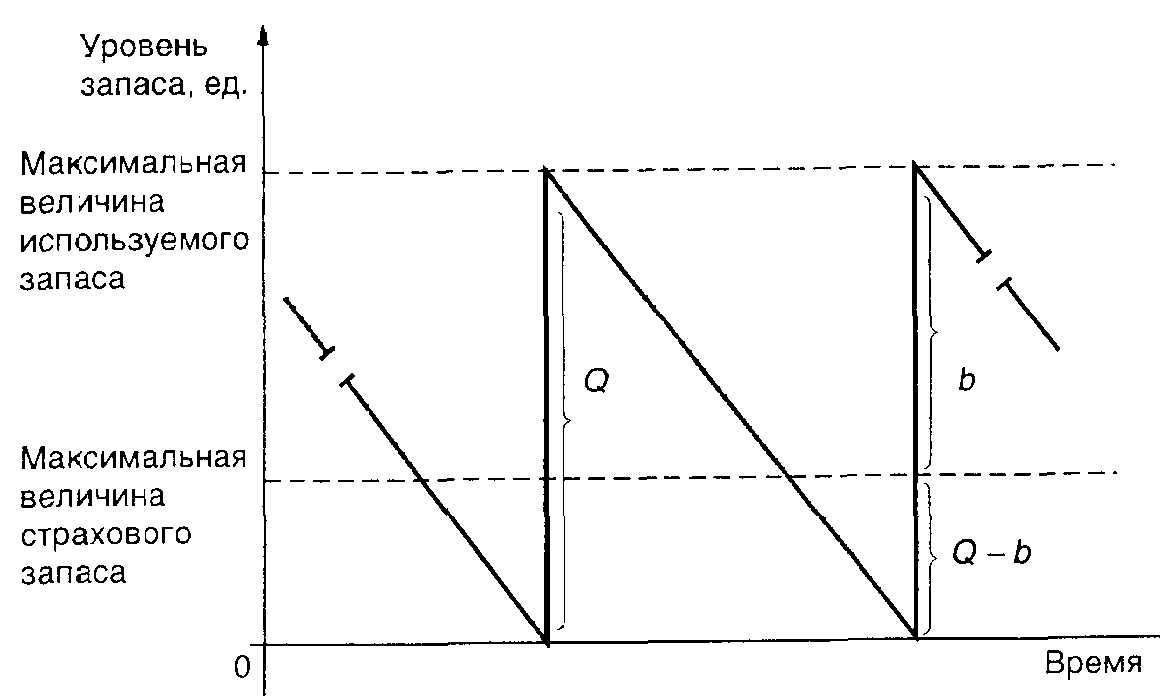
Рис.6. Изменение запаса во времени с учетом страхового запаса
Модели с дисконтируемым количеством.
Чтобы увеличить объемы продаж, многие компании предлагают своим покупателям дисконтирование по количеству. Количественный дисконт — это просто снижение цены единицы Р. когда товар покупается в больших количествах. Нет ничего необычного в том, что имеется дисконтная таблица с несколькими значениями дисконта для больших заказов. Типичное расписание количественного дисконта представлено в табл. 1.
Таблица.1
Расписание количественного дисконта
| Номер дисконта | Дисконтируемое количество | Дисконт, % | Дисконтная цена |
|
1 2 3 |
от 0 до 999 1000—1999 2000 и выше |
О 4 5 |
$5.00 $4.80 $4.75 |
Как видно из таблицы, нормальная цена единицы равна $5. Когда одновременно заказывается от 1000 до 1999 ед. цена за единицу падает до $4.80, и когда заказываемое одновременно количество составляет 2000 ед. и более, цена составляет $4.75 за единицу. В этом случае, как и всегда, служба менеджмента должна решать, когда и сколько необходимо заказать. Но как при наличии количественного дисконта операционному менеджеру принять решение?
В рассмотренных выше моделях запасов глобальной целью было минимизировать общие затраты. Поскольку стоимость единицы для третьего дисконта в таблице 1 является наименьшей, может появиться искушение сделать заказ в 2000 ед. или больше, чтобы выиграть на понижении цены изделия. Размещая заказ по величине с наибольшей дисконтной ценой, с другой стороны. можно не достичь минимизации общих затрат на запасы. При увеличении дисконтируемого количества затраты на продукт падают, но при этом растут затраты на хранение, поскольку заказ становится большим. Поэтому наибольший выигрыш достигается. когда значение количественного дисконта рассматривается между понижающейся стоимостью продукта и увеличивающимися затратами хранения. С включением затрат на приобретение продукта в расчет уравнение, определяющее общие годовые затраты, примет вид:
(Общие затраты) = (Затраты переналадки) + (затраты хранения) + (затраты продукта),
Литература:
Козловский В.А. и др. Производственный и операционный менеджмент.
Учебник – СПб: «Специальная Литература», 1998. с. 180
3. Планирование потребности в материалах, деталях и узлах
Оределение модели потребности зависимых запасов
Иссследуем модели потребности зависимых запасов для случаев производства и распределения. Затем мы посмотрим, как используются эти модели. Эффективное использование моделей зависимых запасов требует, чтобы операционный менеджер знал:
производственный график ( что должно быть сделано и когда );
спецификации или ведомость применяемых материалов (как сделать продукт);
наличие материалов на складе (что на складе);
материалы в заявке (что заказано);
текущее время (как много его потребуется на получение компонент).
Каждая потребность рассматривается в контексте планирования потребности в материалах (МR.Р) и затем рассматривается планирование распределения ресурсов (DRР).
Производственный график. Производственный график определяет, что должно быть сделано и когда. График должен быть согласован с производственным планом. Производственный план представляет собой объемлющую все уровни выходную информацию в наиболее представимых терминах (например, типоразмеры изделий, нормативную трудоемкость изготовления или стоимость в деньгах). Производственный план формируется на основе методов, применяемых в агрегатном планировании. Такие планы используют множество входных данных, включая финансовые планы, потребительский спрос, пропускную возможность инженерных служб, возможности трудовых ресурсов, колебания запасов, оценку поставщиков и ряд других. Одно из главных назначений MRP заключается в его способности обеспечить точное выполнение графика в условиях различных мощностных ограничений. Такой подход в планировании позволяет достичь отличных результатов. Производственный план устанавливает верхнюю и нижнюю границы для производственного графика. В процессе производственного планирования находит свое развитие производственный график.
Производственный график говорит нам, что необходимо, чтобы удовлетворить спрос и выполнить производственный план. Этот график устанавливает, какие изделия произвести и когда. Менеджеры должны твердо придерживаться плана, чтобы выдерживать разумную длительность производственного процесса (обычно при сложном и длительном процессе производства). Многие организации создают производственные графики и затем «фиксируют» короткие отрезки плана, объединяющие выполнение близких взаимосвязанных последовательных работ плана. Зафиксированные отдельные куски расписания рассматриваются затем как «фиксированные», «твердые» или «замороженные» задания-графики
Изменения возможны только за рамками зафиксированного плана. Производственный график становится, таким образом, развернутым, последовательно выполняемым производственным расписанием. Например, фиксированный семинедельный план состоит из дополняющих друг друга недельных планов, выполняющих последовательно определенные производственные задания. Таким образом, налицо — семинедельный фиксированный план. Заметим, что производственный план-график является основанием реализации только производственного процесса. Его нельзя рассматривать как прогноз спроса. В нем указываются детали и узлы, которые должны быть произведены. Производственный график может быть выражен в терминах:
последней (конечной) единицы в компаниях с непрерывным (работающим на склад) процессом;
заказа покупателя (исполнение по заказу) для компаний с единичным производством;
количества модулей для массового производства (сборочные единицы в заделах).
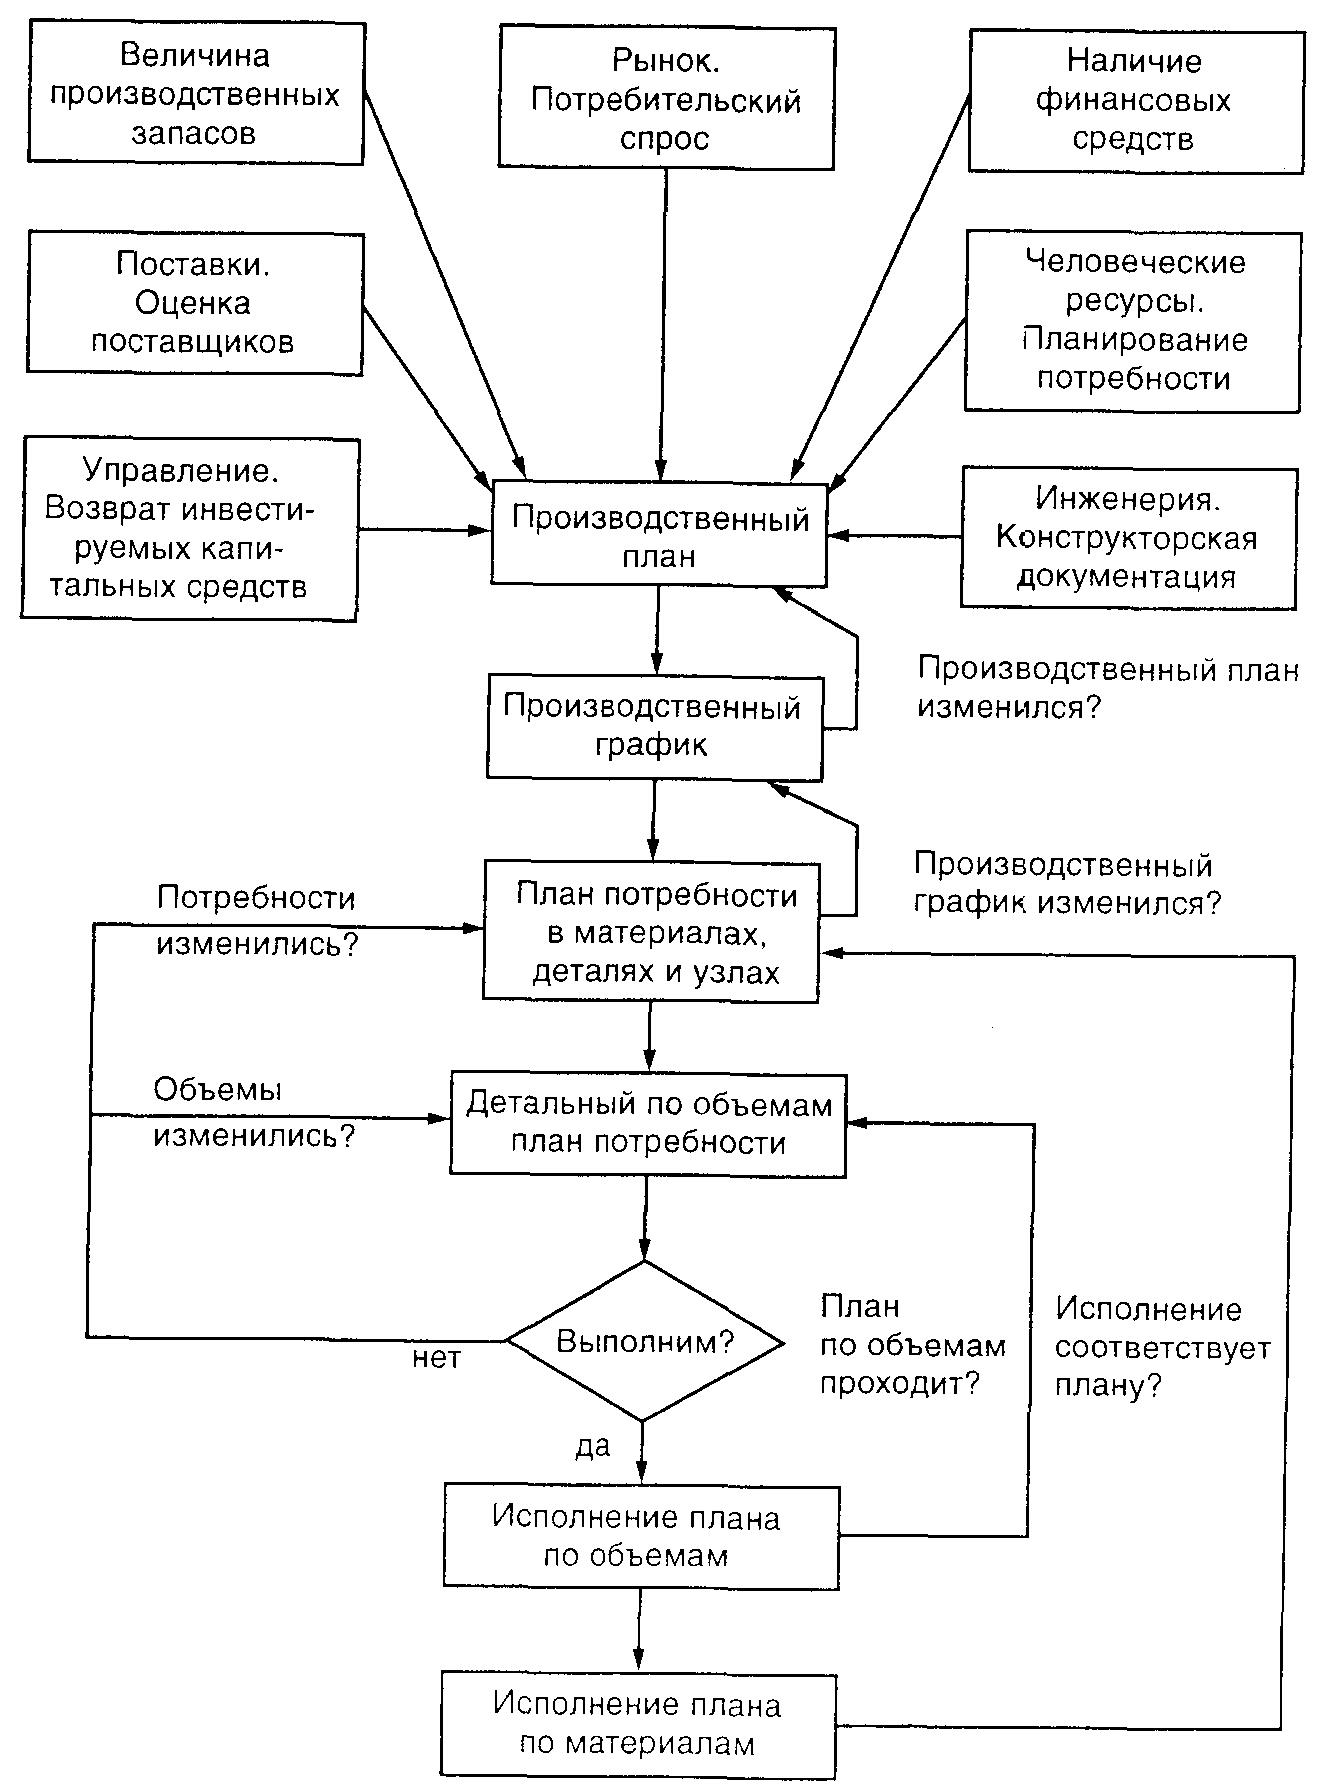
Рис. 1. Планирование процесса
Когда зависимый спрос повышает сложность планирования и составления расписания расходования запасов (расписания движения заделов), это также приводит к появлению некоторых преимуществ. Ими являются:
увеличение покупательского сервиса и его удовлетворение;
улучшение использования оборудования и труда;
улучшение планирования запасов и расписания их движения;
более быстрое возникновение реакции на рыночные изменения и сдвиги:
снижение уровня запасов без снижения уровня обслуживания покупателя.
Характеристика планирования мощности и планирования распределения ресурсов
Обратная связь в планировании потребности материалов.
Планирование потребности материалов с обратной связью — это система MRP, которая охватывает обратной связью производственное планирование и систему управления запасами. Более конкретно: система MRP с обратной связью обеспечивает обратной связью план по мощности, производственный график и даже достаточно удаленное во времени планирование производства.
Планирование мощности. Связанные с сущностью планирования производства с обратной связью загрузочные рапорты необходимы к составлению в каждом рабочем центре. Загрузочные рапорты показывают потребности в ресурсах в рабочем центре для всех текущих назначений в рабочем центре в соответствии с планом и ожидаемыми распоряжениями.
Система MRP с обратной связью позволяет планировщику перераспределить работу между временными периодами, чтобы сгладить загрузку или по крайней мере разбросать ее в пределах мощности
Система MRP с обратной связью может затем перерасписать обработку всех элементов плана, определяющего чистую потребность. Тактики сглаживания загрузки и минимизации воздействия зменений времен длительности обработки включают следующее.
1. Запараллеливание (перекрытие исполнения операций с различной полнотой перекрытия), которое понижает время обработки и основано на передаче отдельных единиц на следующую операцию, не ожидая окончания обработки всей партии на предыдущей операции.
2. Операционное расщепление предусматривает размещение партии на обработку на двух различных станках, выполняющих одну и ту же операцию. Это увеличивает суммарное время переналадки (добавляется второй станок), но в результате израсходованное время обработки уменьшается, поскольку обработку на каждом станке проходит только часть первоначальной партии.
3. Расщепление партии приводит к нарушению установленного порядка движения партии в соответствии с расписанием обработки по ходу технологического процесса.
Планирование потребности материалов 2 (MRP2).
Планирование потребности материалов 2 является существенным приложением сверх составления расписания и управления запасами. Это чрезвычайно мощная техника. При наличии на фирме системы MRP информация о запасах может измеряться изменением трудоемкости, затратами на материалы (в большей степени, чем изменением их количества), капитальными затратами или фактическими изменениями любых ресурсов. Когда MRP поступает таким образом, то обычно ее относят к MRP2, в которой планирование потребности ресурсов становится более предпочтительным, чем планирование потребности материалов, деталей и узлов.
Более того, большинство компьютерных программ MRP2 являются составной частью других компьютерных программ, которые обеспечивают необходимой информацией систему MRP или получают информацию от системы MRP. Ведение счетов, закупки, производственное расписание, планирование мощностей и управление складским хозяйством — несколько примеров из этой области
ПЛАНИРОВАНИЕ РАСПРЕДЕЛЕНИЯ РЕСУРСОВ (DRP)
Планирование распределения ресурсов (DRР) — это календарный план пополнения запасов на всех уровнях распределительной сети. Его процедура и логика аналогична MRP. DRP решает следующие вопросы:
1) общие потребности, которые равны объемам спроса или прогнозам продаж;
2) минимальные уровни запасов, необходимые для удовлетворения покупательского сервисного уровня;
3) точное время выполнения, или продолжительность выполнения;
4) определение структуры распределения.
Структура DRP. При использовании DRP исходят из того, что общие потребности определяются на основе предполагаемого спроса. Чистые потребности определяются путем выявления имеющихся запасов н уменьшения в результате этого величины общих потребностей. Процедура DRP начинается с прогноза на уровне розничных торговцев (или с более удаленной точки распределительной сети. с которой начинается снабжение). Все остальные уровни рассчитываются компьютерно. Компьютерные расчеты чистых потребностей всегда начинаются с самых верхних уровней и идут вниз. в направлении самых низких уровней. Как и в случае с MRP, запасы просматриваются с целью оценки их наличия для довлетворения спроса. При этих условиях запас будет пополняться тогда, когда в этом есть необходимость и чистая потребность будет возмещаться в течение необходимого для этого времени выполнения. Плановый порядок отпускает количества, являющиеся общей потребностью существующего уровня, последовательно в направлении самого нижнего уровня во всей распределительной цепочке.
Распределение. Традиционная сеть DRP известна как вытягивающая система, управляемая сверху или на уровне розничной торговли, подающая заявки на пополнение запаса. Размещение осуществляется верхним уровнем управления исходя из имеющихся запасов и после проведения необходимых мероприятий, приводящих к повышению экономичности погрузки. Эти мероприятия могут включать изменения транспортируемых количеств, загружаемых в грузовой автотранспорт.
Вытягивающая система имеет три ощутимых проблемы. Во-первых, вытягивание часто искажает последовательность уровней в сети. Во-вторых, каждое отдельное размещение осуществляется независимо от требований, определяющих другие размещения. В-третьих, осуществляемые размещения игнорируют статус размещения, снабжающего запасами, т. е. поставщика.
Альтернативной системой является выталкивающая система. В выталкивающей системе заявки поступают от мест, располагаемых в верхней части потока, но прежде они оцениваются поставщиками. Оценка включает рассмотрение не только потребности каждого отдельного места, делающего заявку, но и всей системы потребностей, а также величины запаса на складе поставщика. Такая система проектируется на базе объединения информации как от потребляющего места, так и от снабжающего. Теоретически объединение позволяет улучшить распределение хранилищ, потому что политика размещения может базироваться на обеих возможностях и системе спроса.
Литература:
Козловский В.А. и др. Производственный и операционный менеджмент.
Учебник – СПб: «Специальная Литература», 1998. с. 216
Макаренко М.В., Махалина О.М. Производственный менеджмент: Учеб. пособие для вузов.- М.: «Издательство ПРИОР», 1998. – 384 с.
Ричард Чейз и др. Производственный и операционный менеджмент. – М.: Издательский дом «Вильямс», 2001.- 704 с.
4. Тактика краткосрочного планирования
Методы составления расписаний о загрузке цехов
Процесс расписания (рис. 1) начинается с планирования мощности, которая включает оборудование и его приобретение. На стадии агрегатного планирования
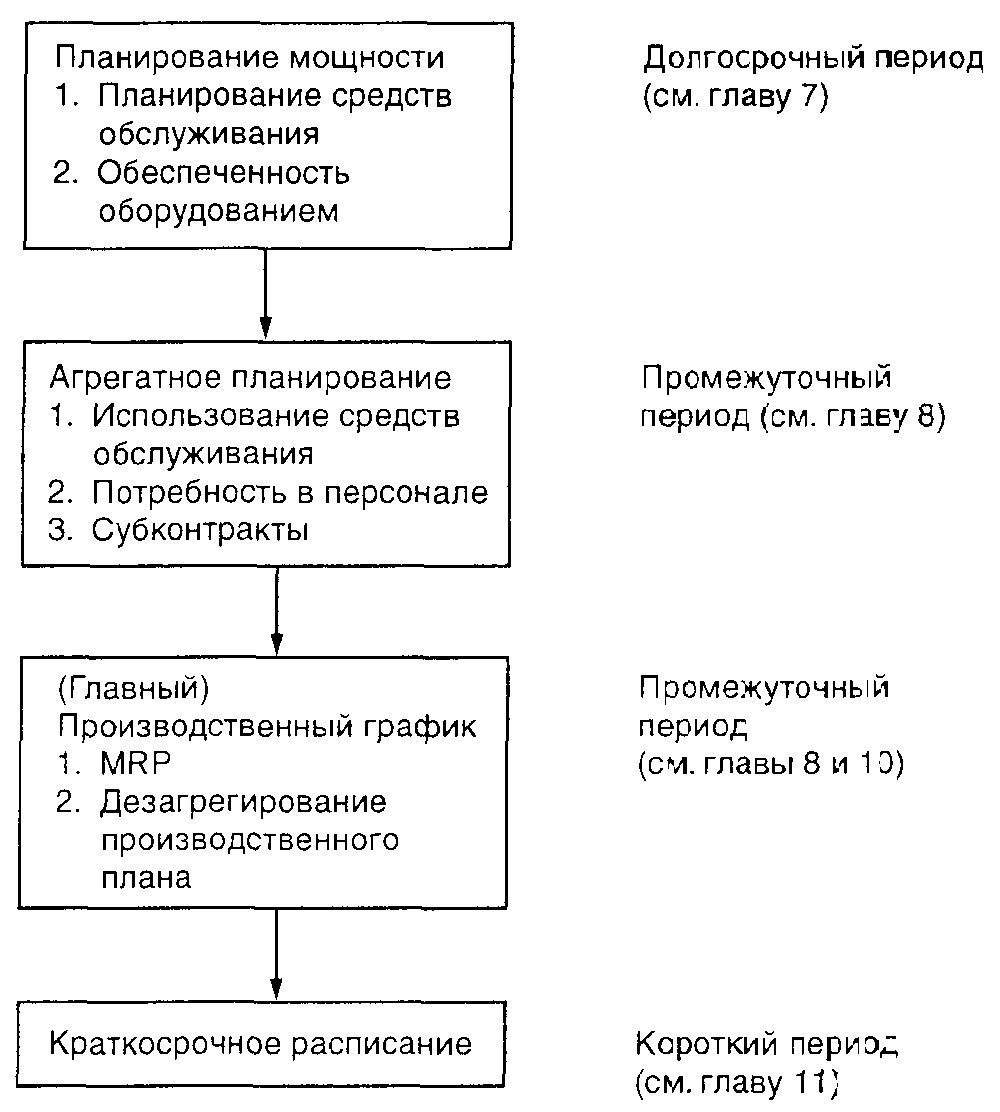
Рис. 1. Связь между краткосрочным расписанием и планированием мощности, агрегатным планированием и производственным графиком
рассматривался план в укрупненных единицах. Затем производственное планирование (производственный график) расщепляет агрегатный план и развивает (разрабатывает) сквозное (общее) расписание выхода готовых изделий. Общее расписание приводит решения по загрузке (мощностям), промежуточному планированию и производственным графикам к краткосрочным периодам, конкретным назначениям персонала, материалов и оборудования. В этой главе мы опишем конкретное составление расписания производства товаров и услуг на коротком отрезке (неделя, день или час).
Целями составления краткосрочных расписаний являются:
1) минимизировать время ожидания покупателя,
2) минимизировать время производственного процесса (дпц),
3) поддерживать низкие уровни запасов:
4) эффективно использовать оборудование и персонал.
Методы составления расписаний о загрузке цехов
Целью составления расписаний является оптимизация использования ресурсов так, чтобы генеральные цели производства были достигнуты. В главном процедура расписания состоит из назначения должных дат для специфических работ (ведущих).
Многие работы могут претендовать на использование ресурсов одновременно. Поломки машин, невыходы на работу, проблемы качества, дефицита и другие факторы осложняют условия производства. Поэтому назначение даты (числа) не дает уверенности, что работа будет представлена в соответствии с расписанием. Создание желаемых для выполнения в срок работ расписаний требует набора правил для того, чтобы определить последовательность, в которой расписываемые работы должны выполняться. Когда люди верят в эти правила и используют их, составление расписаний становится надежным и формальным средством коммуникаций.
Может использоваться много методов составления расписаний. Используемый тип (метод) зависит от объемов заказов, природы организаций и преобладающей сложности работ. Выбор метода также зависит от широты системы контроля над работами, представляющими производственный процесс. Например, мы можем поставить цель минимизировать или ограничить время простоев машин, на которых выполняются дорогостоящие операции, и в то же время мы можем захотеть минимизировать стоимость заделов, находящихся в производственном процессе.
Методы составления расписаний делятся на две категории:
встречное расписание:
расписание в обратном порядке (обратное расписание).
На практике часто отмечается комбинация эти двух категорий расписаний.
Встречное расписание. Встречное расписание предполагает, что поставка материалов и выполнение операции начинается сразу же, как только становятся известны потребности в них.
Встречное расписание используется в компаниях, изготавливающих металлургическую продукцию и инструменты для машиностроительных предприятий, где работы выполняются в соответствии с потребностями покупателей и доставка осуществляется так быстро, как это возможно. Встречное расписание хорошо подходит для случаев, где поставщик обычно находится за пределами (после) расписания. Логика опережающего (встречного) расписания обычно является причиной образования излишних заделов внутри производственного процесса.
Расписание в обратном порядке. В процедуре обратного расписания последняя операция процесса изготовления входит в расписание первой (расписывается первой). Затем остальные операции сводятся во времени в обратном порядке в соответствии с возникающей необходимостью. В результате этой процедуры получают время начала процесса. Обратное расписание хорошо работает в среде, окружающей MRP, и используется для определения запусков работ по цехам и времени выполнения ведущих операций и их последовательностей.
Загрузка цехов означает назначение работ, которые должны быть выполнены конкретными рабочими центрами или центрами, обеспечивающими выполнение конкретных процессов. Операционные менеджеры (мастера) создают рабочие центры для выполнение работ, обеспечивая тем самым снижение затрат, время простоев, время комплектации. Загрузка центров представлена двумя формами. Первая ориентирована на мощность центра, вторая имеет дело с назначениями специфических работ в соответствующие рабочие центры. Вначале мы подвергаем проверке загрузку центра, исходя из перспектив мощности, используя для этого метод, известный под названием «контроль "вход — выход") Затем рассмотрим два подхода, используемых при загрузке — загрузочные графики Гантта и метод назначений в виде постановки и решения задачи линейного программирования.
Контроль «вход — выход». Многие фирмы имеют трудности при составлении расписаний (в достижении эффективного прохождения) потому, что они перегружают производственный процесс. Это часто происходит потому, что они не знают действительного состояния (возможностей) дел в рабочих центрах. Эффективное расписание зависит от подгонки расписания под состояние объекта. Недостаток знаний о мощности и состоянии центра является причиной, снижающей прохождение материального потока.
Контроль «вход— выход» является техникой (методом), позволяющей операционному персоналу гибко управлять протеканием рабочих процессов. Если работа прибывает (приходят) быстрее, чем это было предписано, значит, растут заделы. Если работа прибывает (приходит) с меньшей скоростью поступления, чем это было предусмотрено, рабочий центр может вообще выйти из графика и нарушить выполнение заказа.
Предыдущий случай (называемый перегрузкой) создает переполнение оборудования, ведущее к проблемам неэффективности и качества. Следующий за этим случай с недогрузкой оборудования имеет своим результатом недоиспользованные мощности и потерянные ресурсы.
Дать определение графика Гантта и рассказать о его видах
Графики Гантта. Графики Гантта являются видимым (наглядным) пособием, которое полезно при загрузке и составлении расписания работ в цехе (рабочем центре). Их название произошло от имени Генри Гантта, который развил концепцию построения графиков в конце 1900-х годов. Графики помогают описать использование ресурсов, таких, как рабочие центры и сверхурочное время.
Когда их используют для целей загрузки, графики Гантта показывают рабочее время (время занятости) и время простоев, например, нескольких отделов, машин или аппаратуры. Это показывает относительную рабочую занятость (загрузку) системы. Например, когда один из рабочих центров становится перегруженным, служащие из низкозагруженного центра могут быть временно переведены в перегруженный, для повышения производственной мощности перегруженного центра. Или ожидающие выполнения работы могут быть распределены по другим рабочим центрам, причем некоторые работы из высокозагруженных центров могут быть переданы в центры, загруженные не полностью. Гибкое многостороннее оборудование также может быть распределено между центрами.
Рис. 1 показывает загрузочный график на неделю.
На четырех центрах выполняются работы в течение недели. Из карты видно, что центры по металлообработке и покраске загружены полностью на протяжении недели. Центры механики и электрики имеют простои, разбросанные по различным дням недели. Обращаем внимание, что центр металлообработки выведен из процесса во вторник, возможно, для профилактических работ
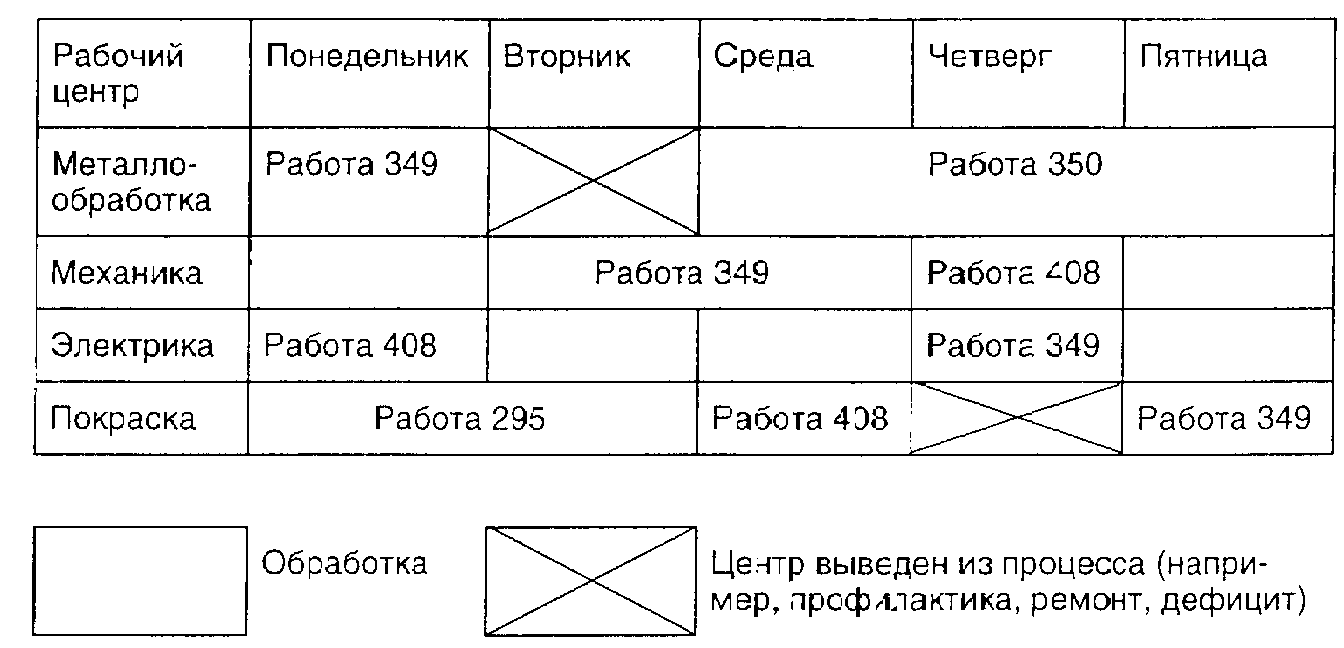
Рис. 1. Загрузочный график Гантта не неделю
Загрузочный график Гантта имеет несколько главных ограничений по использованию. Одно из них: он не учитывает разнообразия производственных ситуаций, таких, как поломки или человеческие ошибки, которые требуют повторения работы. График должен также регулярно пересчитываться при появлении новых работ и при пересмотре временных оценок.
Временной график Гантта используется для управления работами в процессе. Он указывает, какая работа выполняется по расписанию и какая опережает его или отстает от расписания.
Метод назначений. Метод назначении представляет специальный класс моделей линейного программирования, в которых рассматриваются задачи назначении и работ в зависимости от
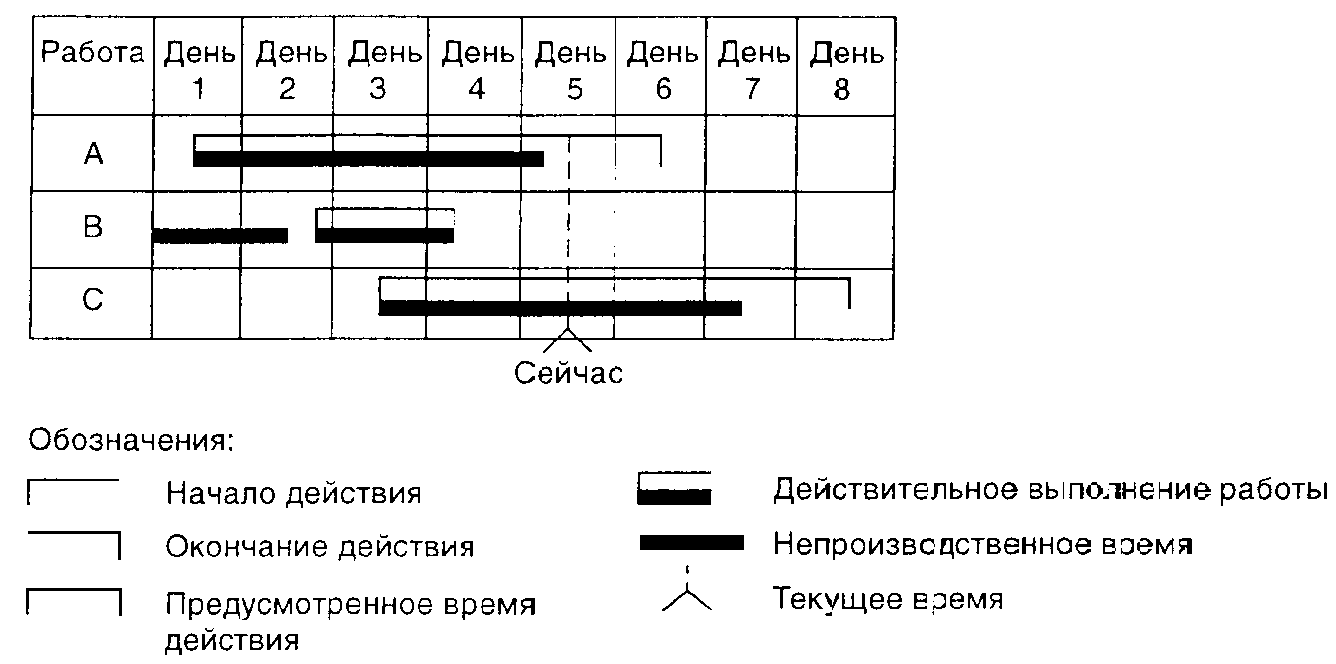
Рис. 2. Временной график Гантта для работ А, В и С
территориям. Наиболее часто целью является достижение минимума суммарных денежных затрат или времени, необходимых для практической реализации возникающих задач. Одной важной характеристикой проблем назначения является то, что назначению подлежит только одна работа (или рабочий) на одну машину (или проект).
Каждая задача назначения может быть представлена таблицей. Числа в таблице будут денежными затратами или временными. ассоциирующимися с каждым конкретным назначением. Например, если в цехе имеются три свободных машины (А, В и С) и три новых работы, которые должны быть размещены, то ситуация может быть представлена таблицей.
Долларовые записи (занесения) представляют оценки фирмой затрат при назначении соответствующей работы на определенную машину.
Метод назначений включает операции сложения и вычитания соответствующих чисел таблицы для того, чтобы найти самые низкие затраты, соответствующие условиям каждого отдельного назначения. Он включает следующие четыре шага.
Вычесть наименьшее число и каждой строке из каждого числа строки и затем вычесть наименьшее число в каждой колонке из всех чисел этой колонки.
| Работа | Машина | ||
| А | В | С | |
|
R-34 S-66 -50 |
$11 $8 $9 |
$14 $10 $12 |
$6 $11 $7 |
Этот шаг имеет своей целью понизить величины чисел в таблице до появления в ней серии нулей. Хотя числа и изменились в результате снижения их значений, в целом проблема остается эквивалентной исходной (первоначальной) и ее оптимальное решение будет тем же, что и для исходной задачи.
2. Используя минимальное число вертикальных и горизонтальных прямых линий, необходимо зачеркнуть все нули в таблице. Если число линий равно либо числу строк, либо числу столбцов в таблице, тогда мы можем сделать оптимальное назначение (смотри шаг 4). Если число линий меньше числа строк или столбцов, мы переходим к шагу 3.
3. Вычтем минимальное неперечеркнутое число из всех других неперечеркнутых чисел. Добавим это же самое число ко всем числам, лежащим на пересечении любых двух линий. Вернемся к шагу 2 и продолжим процедуру до получения оптимального назначения.
4. Оптимальные назначения всегда будут находиться на местах размещения нулей в таблице. Направленный путь оценки назначений состоит в начальном отборе строки или колонки, которая содержит только один ноль. Мы можем сделать назначение в этот квадрат и затем прочеркнуть линиями эту строку и столбец. Мы осуществим это назначение и продолжим вышеописанную процедуру, пока не назначим каждого человека или машину в соответствии с задачей.
Методы выбора последовательности работ
Расписание обеспечивает базис для назначения работ по рабочим центрам. Загрузка машин является методом контроля использования мощностей, который ясно показывает недогрузку и перегрузку. Последовательности различает порядок, в котором работы должны быть выполнены в каждом центре. Например, предположим, что пациенты назначены в медицинскую клинику для лечения. В каком порядке они должны пройти лечение? Должен быть обслужен первым пациент, который прибыл первым, или пациент, который нуждается в срочном лечении? Методы выбора последовательности обеспечивают такой необходимой информацией. Эти методы отсылают нас к правилам приоритетов запуска работ в рабочие центры.
Правила приоритетов для поступающих работ. Правила приоритетов широко используются при подготовке диспетчерских сводок (листов) о порядке выполнения работ или обработки партий в цехе. Правила приоритетов обеспечивают построение последовательности, в которой работы должны быть выполнены. Разработано большое число этих правил, одни из них — статические, другие — динамические. Эти правила находят особенно широкое применение в сложных по маршрутам движения потока дискретных производственных процессах, в которых обработка ведется партиями различной величины, а производство ориентировано на независимый спрос. Правила приоритетов помогают минимизировать среднее время протекания процесса, среднее время завершения изготовления, среднее время прослеживания (ожидания) и максимизировать выход. Чтобы сравнить использование правил приоритетов, было осуществлено несколько программных экспериментов на основе моделирования. В этом разделе мы обсудим несколько хорошо известных правил и эффективность их использования.
Наиболее популярными правилами приоритетов являются следующие.
FCFC «Первый пришел — первый обслужен». Первая работа, прибывающая в рабочий центр, выполняется первой.
EDD. Ранняя по дате исполнения. Работа с ранней датой завершения отбирается первой.
SPT. Кратчайшее время исполнения. Кратчайшая по времени выполнения работа обрабатывается первой и «убирается с дороги прочь».
LРТ. Наиболее продолжительное время выполнения. Наиболее продолжительные и большие работы часто очень важны и пропускаются первыми.
Экспертные системы в планировании и установлении последовательностей
Другой подход, который потенциально может принести большой выигрыш операционным менеджерам в составлении расписаний,— это экспертные системы. Экспертная система (или система искусственного интеллекта) является компьютерной программой, которая вырабатывает решения и решает проблемы подобно тому, как это делает человек, ответственный за выработку решений, основанных на знаниях и опыте. В основе использования экспертной системы для составления расписаний, лежит идея зафиксировать, формализовать и использовать знания и умения человека, который является экспертом в составлении расписаний. Фирма будет затем получать выгоду от этого эксперта, хотя сам эксперт может находиться в другом месте.
Поскольку составление цеховых расписаний является трудной проблемой для операционных менеджеров, было создано множество компьютерных программ для обеспечения расписания рабочих центров. Наиболее используемые – ОРТ и «Q-контроль»
Отличительной чертой ОРТ и «Q-контроля» является внимание, которое они уделяют проблеме операций, представляющих «узкие места» («узкое бутылочное горлышко»). «Узкое место» — это операция, лимитирующая выход в производственной цепи. Это может произойти в результате ограниченной возможности оборудования или в результате нехватки людей, материалов или приспособлений.
ОРТ выявляет «узкие места», используя загрузочные расписания для всех рабочих центров, применяя математическое программирование, сетевые методы планирования, моделирующие алгоритмы, чтобы расписать рабочих, машины и инструменты в узких местах рабочих центров.
Его (ОРТ) философия объявляет «узкие места» критическими — они должны быть выявлены и оптимизированы. В решении проблемы анализируются возможности всех методов моделирования, и в результате выбирается один наилучшим образом решающий проблему расшивки узкого места. Десять заповедей ОРТ для корректного составления расписания представляют набор интересных идей для операционного менеджера, позволяющих показать, как он ломает голову над задачами составления расписаний.
1. Использование ресурсов мест, не являющихся «узкими», определяется не их собственной мощностью, а другими ограничениями, существующими в системе.
2. Задействование ресурса не является синонимом использования ресурса.
3. Час, потерянный в «узком месте», есть час, потерянный во