Организация и управление качеством продукции
Метод идентификации прослеживаемых изделий или партии должен быть уникальным - только для конкретного контракта - и выполняться на всех стадиях производства, при установке изделий и в течение всего срока их эксплуатации. Эта идентификация записывается во все применяемые документы.
Обращение и хранение. После входного контроля изделия обычно поступают на склад, ожидая своего использования. Они должны быть сохранены и защищены от неправильного обращения, повреждения и несанкционированного применения. Рекомендуется ограничить вход во все складские помещения (открыть только уполномоченному персоналу), проводить постоянный мониторинг складских запасов, контролировать условия хранения. Обычно мониторинг запасов - функция персонала по контролю качества, однако целесообразно, если бы эту функцию взяло на себя подведомственное подразделение, в первую очередь отвечающее за качество продукции.
Специальные процессы. К ним относятся те процессы, которые невозможно проконтролировать путем проверки и испытаний готовой продукции. Для них требуется непрерывный или периодический мониторинг. Специальные процессы разделяются на две категории: относящиеся к производству - сварка, литье, перемешивание бетона, нанесение защитных покрытий, термообработка и относящиеся к контролю и испытаниям - рентгенография, контроль магнитным порошком, цветная дефектоскопия, ультразвуковой контроль, испытания под давлением. Невозможность проверки качества специального процесса обычным путем можно пояснить на примере нанесения защитного покрытия - окраски: при контроле готовой продукции устанавливается только корректность толщины и цвета покрытия. При этом нельзя утверждать, что обработка поверхности базового материала, толщины грунтовки, подслоев и верхнего слоя, а также технологические режимы - время, температура и влажность соответствовали спецификациям.
Поэтому необходимо:
• устанавливать документированные процедуры, гарантирующие проведение специальных процессов в контролируемых условиях, квалифицированным персоналом и с использованием калиброванного оборудования, в соответствии с контрактными документами, стандартами и
регулирующими требованиями:
• вести текущие записи о персонале, оборудовании и процессах в соответствии с требованиями применяемых документов и стандартов.
Сохранность, упаковка и отгрузка. Если требования к сохранности, упаковке и отгрузке не определены контрактом, должна быть разработана система эффективности этой функции. Методы обеспечения сохранности и упаковки включаются в план контроля и испытаний. До отгрузки приемлемость изделия подтверждается установлением адекватности обеспечения сохранности и корректности документации.
Методы транспортирования должны гарантировать доставку изделия к месту назначения в сохранности.
Изделия, на соответствующие ТУ. Любой процесс контроля может выявить изделия, не соответствующие ТУ. Их идентифицируют как несоответствующие ТУ клеймом, маркировкой или клейким ярлыком и отделяют от годных изделий. Должна быть скомплектована документация, идентифицирующая изделие, природу дефекта или несоответствия, которая передается в соответствующий отдел для рассмотрения и принятия решения в отношении изделия, сдать в отходы, отремонтировать или переделать, использовать, как есть.
Записи (регистрируемые данные). Все стандарты по обеспечению качества содержат требование контролировать регистрируемые данные:
• отчеты по результатам аудита;
• результаты контроля, производимого в соответствии с планом контроля и испытаний;
• данные о надежности источника поставок;
• сертификаты на материалы;
• данные о проверке контрольно-измерительного и испытательного оборудования;
• документация на изделия, несоответствующие ТУ;
• информацию о корректирующих действиях;
• результаты контроля складских запасов;
• результаты испытаний и проверок, проводимых заказчиками и регулирующими органами или иной третьей стороной;
• данные об аттестации персонала;
• протоколы функциональных испытаний;
• протоколы установочных и предпусковых испытаний. Все отчеты, протоколы и другие записи хранятся в течение срока, установленного законодательством или контрактными документами, условиях, обеспечивающих их надежную защиту от повреждения и утери. Обычно это помещения со стальными дверями, защищенные от воды и возгорания. По согласованию с заказчиком используются и другие способы хранения: компьютеризированное хранение, хранение микрофильмов.
Аудит и корректирующие действия. Подразделение обеспечения качества на самых ранних стадиях производственного процесса должно проверять наличие процедур, позволяющих контролировать выполнение работы, и затем держать под постоянным контролем их соблюдение и эффективность. Информация о любом несоответствии, выявленном при проверках, должна быть правильно адресована для принятия корректирующих мер, и сделаны шаги, предупреждающие возникновение несоответствий в будущем.
Методы определения уровня качества продукции
Для определения уровня качества продукции и соответствие его стандартам и техническим условиям применяются следующие методы:
Измерительный метод – при помощи инструментов, приборов.
Регистрационный метод – основан на регистрации и подсчете: числа определенных событий (например, отказов при испытаниях) или предметов (например, стандартизированных, унифицированных, оригинальных, защищенных патентами).
Вычислительный метод – основывается на применении специальных математических моделей для определения показателя качества продукции.
Органолептический метод – предусматривает анализ восприятия человеческих органов чувств – зрения, слуха, обоняния, вкуса, осязания. Точность и достоверность найденных значений зависят от квалификации, навыков и способности лиц, их определяющих.
Социологический метод – осуществляется на основе сбора и анализа мнений о продукции ее фактических или возможных потребителей.
Экспертный метод – реализуется группой специалистов, например технологов, дегустаторов.
Предприятие по своему усмотрению может выбрать один или несколько методов (или же всю их совокупность) определения качества продукции для получения более точных результатов контроля.
2. Аналитическая часть
2.1. История развития предприятия на примере
ООО «Трусовский хлебозавод»
Общество с ограниченной ответственностью «Трусовский хлебозавод» расположен на правом берегу р. Волга в Трусовском районе г. Астрахани.
Хлебозавод № 3 был оборудован в 1931 году в бывшем складе бочкотары Трусовского бондарного завода по приказу Комиссариата пищевой промышленности РСФСР от 21 марта 1930 года.
На заводе были установлены 2 печи системы ХР с выдвижными подами, суточная мощность составляла 30 тонн хлебной продукции. В дальнейшем хлебозавод № 3 подвергся коренной реконструкций: был надстроен II этаж: для тестомесильного цеха, взамен устаревших печей с выдвижным подом были установлены 4 конвейерные печи системы ФТЛ-2, мощность завода возросла вдвое против довоенной, стала составлять 60 тонн в сутки. Это позволило сосредоточить выработку формового хлеба для правобережного района города на одном заводе и закрыть 4 пекарни: булочную № 8 в пос. им. Трусова, пекарни на судоремзаводах им. 10 лет Октябрьской революции, им. III Интернационала и в пос. Приволжъе.
В 1969-1970 гг. проводилась полная реконструкция хлебозавода. Взамен печей ФТЛ-2 были установлены 4 технологические линии на основе печей ХПА-40.
В технологическу линию входит: мучной бункер, тестомесильная машина, тестоделителъ, печь ХПА-40. Производственная мощность каждой линии 30-35 тонн в сутки. Технологические линии полностью механизированы, ручной труд остался только на укладке хлеба в вагонетки и погрузке хлеба в автомашины. Хлеб из печей по двум транспортерам подается на участок укладки. Хранение муки бестарное в бункерах.
Доставка муки в муковозах (спецмашинах) с автоматической перекачкой в бункера.
До 1992 года на хлебозаводе выпускался хлеб только двух видов: хлеб пшеничный 2 сорта, хлеб ржаной из обдирной муки.
В настоящее время вырабатывается хлеб из муки I-II сортов, ржано-обдирной, хлеб смешанной валки, весом 900 гр.
В целях расширения ассортимента в 1997-98 годах приобретено и пушено в эксплуатацию четыре электропечи для выработки хлеба весом 500 гр. и булочных изделий с суточной производительностью каждая 1, 5 тонн.
Ассортимент выпускаемой продукции достиг 12 наименований.
В декабре 1989 года коллектив хлебозавода № 3 заключил договор об аренде предприятия с Управлением, хлебопекарной промышленности «Астраханьхлебпром».
В июне 1992 года, в соответствии с Программой приватизации, коллектив «Арендного предприятия хлебозавод № 3» произвел реорганизацию арендного предприятия в «Товарищество с ограниченной ответственностью «Колос» и выкупил у государства имущество хлебозавода, став полноправным его собственником.
В марте 1997 года, зарегистрировав изменения в Уставе, переименовался в ТОО «Трусовский хлебозавод».
В июне 1998 года по решению учредителей и в соответствии с нормами Гражданского Кодекса товарищество с ограниченной ответственностью было переименовано в общество с ограниченной ответственностью «Трусовский хлебозавод». Хлебозавод имеет свою розничную сеть по реализации хлебобулочных изделий - 1 магазин на территории, прилегающей к хлебозаводу и 40 стационарных киосков во всех микрорайонах города Астрахани, 1 киоск в селе Разночиновка.
В настоящее
время хлебозавод
полностью
отказался от
услуг автопредприятия
по доставке
хлеба в торговую
сеть. Создан
собственный
парк спец.
автомобилей
в количестве
15 автофургонов
грузоподъемностью
1,5 тонн хлеба.
Создана ремонтная
база для автофургонов
и построен
теплый капитальный
гараж рядом
с территорией
хлебозавода.
В 1998 году предприятие участвовало во Всероссийском конкурсе «Лучшие предприятия России». Из 115 тысяч предприятий-участников -было отобрано 27 предприятий-победителей. «Трусовский хлебозавод» стал победителем по номинации «За наивысшую экономическую эффективность» среди предприятий пищевой промышленности.
По итогам конкурса директор хлебозавода был награжден «Почетной грамотой» министерства экономики России.
Производственная структура ООО «Трусовский хлебозавод»
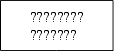
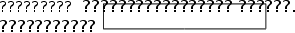
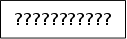
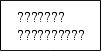
Управление предприятием осуществляется на базе определенной организационной структуры. Структура предприятия и его подразделений определяется предприятием самостоятельно.
Данное предприятия построено по линейной производственной структуре. Линейная структура - представляет собой схему непосредственного подчинения по всем вопросам нижестоящих подразделений вышестоящим. Это система достаточно проста и может быть эффективна, если не велико число рассматриваемых вопросов и по ним могут быть даны решения в ближайших подразделениях.
Предприятие возглавляет директор, который организует всю работу предприятия и несет полную ответственность за его состояния и деятельность перед государством и трудовым коллективом. Директор представляет предприятие во всех учреждениях и организациях, распоряжается имуществом предприятия, заключает договора, издает приказы по предприятию, в соответствии с трудовым законодательством принимает и увольняет работников, применяет меры поощрения и налагает взыскания на работников предприятия, открывает в банках счета предприятия. Все остальные отделы и начальники по иерархии в конечном счёте подчиняются директору.

 2.2.
Технико-экономическая
характеристика
ООО «Трусовский
хлебозавод»
Таблица 1.
Технико-экономический анализ данных предприятия за 2003-2005 гг.
|
Наименование показателей |
2003 г |
2004 г |
2005г |
2004 в % к 2003 |
2005 в % к 2004 |
| 1. Объём реализован. продукции – всего, тыс. руб. | 582432,4 | 585824,7 | 592615,3 | 100,6% | 101,1% |
| 2. Себестоимость, тыс. руб. | 62300 | 69707,3 | 74256 | 111,8% | 106,5% |
| 3. Производительность труда, тыс. руб. | 619,4 | 630,3 | 652,1 | 101,7% | 103,5% |
| 4. Стоимость основных фондов, тыс. руб. | 6430,5 | 8510 | 9585 | 132,3% | 112,6% |
| 5. Фондоотдача, тыс. руб. | 90,6 | 68,8 | 61,8 | 76% | 89,8% |
| 6. Фонд оплаты труда, тыс. руб. | 118624,4 | 122486,3 | 129364,4 | 103,3% | 105,6% |
| 7. Среднесписочная численность, чел | 628 | 641 | 665 | 102,1% | 103,7% |
| 8. Среднемесячная заработная плата, тыс. руб. | 11125,7 | 12236,8 | 14023,7 | 110% | 114,6% |
| 9. Прибыль от реализации, тыс. руб. | 12163,6 | 15823,7 | 20366,4 | 130,1% | 128,7% |
| 10. Чистая прибыль, тыс. руб. | 10763,1 | 14423,3 | 18996 | 134% | 131.7% |
| 11. Рентабельность продаж продукции, % | 2,5% | 2,6% | 2,7% | 104% | 103,8% |
Анализ таблицы 1.
Объём реализации в 2003 году составил 582432,4 тыс. руб., в 2003 году 585824,7 тыс. руб., а в 2005 году – 592615,3 тыс. руб. Таким образом прослеживается тенденция роста реализованной продукции на 0,6% в 2004 по сравнению с 2003 годом и на 1,1% в 2005 по сравнению с 2004 годом соответственно. Такой рост оказал влияние на ряд других технико-экономических показателей:
1) среднесписочная численность персонала на конец 2005 года по сравнению с 2003 годом увеличилась на 37 человек или в процентном соотношении на 5,5%, производительность труда за этот период возросла на 5,2%, что является следствием повышения среднемесячной заработной платы на 24,6% на конец 2005 года.
2) стоимость основных фондов резко возросла в период с2003 по 2004 гг. на 32,2%, что послужило снижению фондоотдачи за этот период на 24%.
3) увеличение прибыли от реализации с 12163,6 тыс. руб. в 2003 году до 20366,4 тыс. руб. в 2005 году в процентном соотношении составило 67,4% , что свидетельствует о том, что предприятие стабильно работает и прилагает усилия для своей деятельности в будущем. Увеличение чистой прибыли за этот же период составило 65,7%.
4) также наблюдается рост полной себестоимости товарной продукции: в 2004 году на 11,8% по сравнению с 2003 годом, в 2005 – на 6,5% по сравнению с 2004 годом. Возможно, одной из причин является увеличение издержек производства.
В общем, можно сказать, что за рассматриваемые года происходит повышение эффективности деятельности предприятия. Это также доказывает рост таких показателей как выручка от реализации, производительность труда, чистая прибыль, рентабельность продаж и др.
2.3. Организация и управление качеством.
2.3.1. Дефекты хлебобулочных изделий
На данном предприятии большая номенклатура выпускаемых хлебобулочных изделий, каждое из которых требует тщательного наблюдения за качеством. Контроль качества хлебобулочных изделий производится с целью избежания дефектов готовой продукции – хлебобулочных изделий. Существует множество дефектов. Рассматриваются самые распространённые дефекты и способы их ликвидации, если это возможно.
Наиболее распространёнными внешними дефектами хлеба являются: пузыри и пятна на поверхности хлеба, отсутствие глянца на корке, излишне бледная или слишком тёмная окраска корки, выгнутая или вогнутая верхняя корка и другие.
На мякише хлеба встречаются следующие дефекты: липкость, непромес, «закал» (уплотнённая беспористая полоса мякиша расположенная у нижней корки хлеба), наличие посторонних включений, разрывы пустоты, неравномерная пористость, отслаивание корок от мякиша, посторонний не свойственный хлебу запах.
Непромес. В хлебе встречаются комочки непромешанной муки и сухого теста, старого хлеба (мочки кристаллов нерастворённой соли). Непромес происходит от небрежной работы, недостаточной продолжительности или тщательности замеса. Необходимо увеличить длительность замеса или отрегулировать работу тестомесильной машины. Мочку необходимо тщательно растирать вручную или пропускать через протирочную машину. Соль пищевую перед подачей на производство в сыпучем состоянии просеивают через сито с ячейками диаметром 2 мм, а в растворённом виде процеживают через сито с ячейками диаметром 0,5мм.
«Закал» хлеба чаще всего встречается в ржаном хлебе и в хлебе их пшеничной обойной муки. Закал – это наличие в мякише плотного, беспористого, влажного слоя около нижней корки и реже вокруг центральной части хлеба в виде кольца. Причина «закала» - это плохая рахрыхлённость слабого по консистенции теста. Иногда «закал» появляется и от недостаточно нагретого пода печи, и от неосторожного обращения с горячим хлебом при выемке его из форм после выпечки. Причиной «закала» может быть также плохая пропечённость или пониженное качество муки.
Способы устранения: исключить неосторожное обращение с хлебом при выемке из печи, горячий хлеб укладывать в один ряд, соблюдать режим выпечки, перерабатывать в смеси с другой мукой, повысить кислотность теста, уменьшить количество воды при замесе теста.
Наличие посторонних включений. Это получается чаще всего оттого, что тесто замешивается на непросеянной муке или во время приготовления опары и замеса теста даются непроцеженные дрожжи, соль, сахар и другие компоненты.
Сыропёклый липкий мякиш. Цвет мякиша тёмный. Пористость крупная, неравномерная. Корка интенсивно окрашена, имеет красноватый оттенок. Вкус хлеба сладковатый. Форма подового хлеба расплывчатая.
Причиной непропечённости мякиша является мука, смолотая из проросшего или из морозобойного зерна. В муке повышенное содержание водорастворимых веществ. Клейковина пшеничной муки слабая, неэластичная, с чрезмерной растяжимостью.
Способы устранения: повысить кислотность опар, заквасок, теста, для чего необходимо: увеличить продолжительность брожения опары, закваски при пониженной температуре 27-28 єС; добавить при замесе готовую опару или тесто; готовить густую опару с 65-70% муки о общего количества муки и более крепкой консистенции (43,44%); готовить для подового хлеба более крепкое тесто с понижением влажности на 1%, при пониженной температуре (28-29°С) и увеличением кислотности; уменьшить массу куска теста и продолжительность выпечки; сократить продолжительность расстойки теста, не доводить расстойку до полной готовности. По возможности подсортировывать дефектную муку к муке с нормальными хлебопекарными качествами.
Липкий мякиш может быть также от недостаточной продолжительности выпечки, излишнего количества воды в тесте.
Хлеб пониженного объема с плотным, малоразрыхленным, недостаточно эластичным мякишем. Подовый хлеб имеет расплывчатую форму. Верхняя корка иногда покрыта мелкими неглубокими трещинами.
Такой хлеб получается из муки, смолотой из зерна, пораженного клопом-черепашкой. Клейковина из пшеничной муки отмывается в малом количестве или совсем не отмывается. Клейковина липкая, неэластичная. Тесто из такой муки разжижается быстро.
Способы устранения: увеличить кислотность опары, теста. Для этого готовить тесто на жидких дрожжах, добавляя в опару спелой опары или теста 5-10% от массы всей перерабатываемой муки. Температура теста при брожении должна быть не выше 28-29°С; тесто необходимо готовить более густой консистенции, снизив влажность на 1% против обычной влажности теста; увеличить количество соли для хлеба из сортовой муки до 1,8%, из обойной — до 2%; установить загрузку дежи мукой из расчета разделки готового теста в течение 10-15 мин; расстойку тестовых заготовок сократить против обычно принятой до возможного минимума.
Дефекты внешнего вида, при наличии которых идёт отбраковка готовой продукции, включают:
Неправильная форма хлеба и особенно булочных изделий получается при неправильной формовке и разделке. Необходимо проверить и отрегулировать работу тесторазделочных машин, более тщательно и правильно вести ручную разделку.
Отставание корки получается от неосторожного обращения с горячим хлебом при выемке из печи, при укладке горячего хлеба в два и больше рядов, а также от лишнего количества воды в тесте.
Бледная боковая корка с приписками у подового хлеба. При посадке в печь хлеба допускается недостаточное расстояние между формами или кусками теста для подового хлеба.
Верхняя корка формового хлеба очень выпуклая и подорвана с одной или двух боковых сторон. Подовый хлеб имеет шаровидную форму с боковыми подрывами. Такой дефект получается из-за недостаточной расстойки теста перед выпечкой. Необходимо увеличить продолжительность расстойки теста.
Подгорелая корка, но мякиш не пропечен. Это результат слишком высокой температуры верха печи, отчего быстро образуется верхняя корка и подгорает, а мякиш остается непропеченным.
Корка
матовая, сероватая,
иногда с трещинами
— получается
в результате
отсутствия
пара в пекарной
камере. Чтобы
устранить
возникновение
такого
дефекта, необходимо
увлажнить
пекарную камеру.
Небольшие трещины на поверхности хлеба являются результатом заветривания теста при расстойке. Чтобы избежать этого дефекта, необходимо устранить сквозняки, расстойку теста вести в специальных камерах.
Бледная корка, хлеб тяжелый, мякиш недостаточно пропечен, липкий — получается из-за недостаточной длительности выпечки при нормальной температуре в пекарной камере или чрезмерно плотной посадки хлеба на под или люльку печи. Необходимо: увеличить продолжительность выпечки и отрегулировать плотность посадки на под или люльку печи.
Дефекты вкуса и запаха тоже приводят к отбраковке готовой продукции, к ним относятся:
Горький привкус хлеба. Чаще всего это результат того, что хлеб был выпечен из недоброкачественной муки с примесью полыни. Прогорклый жир также придает хлебу горький привкус.
Хлеб пересоленный. Обычно мякиш такого хлеба грубый, пористость толстостенная. Причина: нарушена рецептура дозирования соли.
Хлеб пресный. У такого хлеба обычно тонкая подгоревшая корочка, покрытая пузырьками, пористость малоразвита. Корка может отставать от мякиша. Хлеб тяжелый, с малым объемом. Хлеб пресный получается из невыброженного, моложавого теста.
Хлеб с затхлым запахом — результат испорченной муки. Посторонний запах обеспечивается наличием в муке примесей полыни, горчака.
Хруст на зубах при разжевывании — наличие в муке минеральных примесей (песка, земли). Данная мука в переработку не допускается.
Хлеб с повышенной кислотностью (кислый по вкусу и запаху) получается при излишне продолжительном брожении опары или теста. Необходимо установить нормальную продолжительность брожения.
Одни и те же дефекты хлеба и хлебобулочных изделий могут быть обусловлены плохим качеством муки и вспомогательного сырья, нарушениями в технологическом процессе и неправильным режимом хранения и транспортирования готовых изделий. В результате этого контроль необходимо проводить в течении всего цикла производства продукции.
На данном предприятии ООО «Трусовский хлебзавод» Существует специальный отдел по контролю и управлению качеством продукции. В рамках этого отдела производится трёхэтапное наблюдение за всем циклом производства продукции:
1 этап - производится проверкой сырья поступившего на завод от поставщиков;
2 этап - производится на фазе полуфабриката, когда сырьё ещё не до конца преобразовано в готовую продукцию;
3 этап - осуществляется на этапе готовой продукции. Именно на этом этапе идёт отбраковка продукции во избежании поступления не качественной продукции потребителю.
На данном предприятии у произведённой готовой продукции определяют массовую долю жира, пористость, кислотность, массовую долю сахара и влажность.
Все данные проверки проводятся по соответствующим ГОСТам. Рассмотрим подробнее процесс контроля качества на этапе готовой продукции по первым трем параметрам.
2.3.2. Определение массовой доли жира
Производится по ГОСТу 5668-68 хлеб и хлебобулочные изделия, методы определения массовой доли жира.
Настоящий стандарт распространяется на хлебобулочные, бараночные и сухарные изделия и устанавливает методы определения содержания в них жира:
а) экстракционный метод с предварительным гидролизом навески;
б) экстракционно-весовой (ускоренный);
в) рефрактометрический (ускоренный).
Применение методов предусматривается в стандартах и технических условиях, устанавливающих технические требования на указанные изделия.
На заводе используют метод – в – рефрактометрический (ускоренный).
1. Отбор проб и подготовка их к анализу.
Отбор образцов производят по ГОСТ 5667—65, ГОСТ 7128—81 и ГОСТ 8494—73.
Из лабораторного образца, отобранного для общего анализа, выделяют для определения жира не менее 300 г продукта.
В изделиях, у которых мякиш отграничен и легко отделяется от корки, например, булки, сдоба (за исключением слойки), анализируют только мякиш «этих изделий. В остальных изделиях (баранки, сухари и т. п.) анализируют весь образец (с коркой).
Из изделий удаляют все включения (повидло, варенье, изюм и пр.) и поверхностную отделку (обсыпку сахаром, маком и т. д.), тщательно измельчают, перемешивают и помещают в банку с притертой пробкой.
2. Рефрактометрический способ (ускоренный)
Метод основан на извлечении жира из навески изделия соответствующим растворителем. Массовую долю жира в изделии определяют по разности коэффициентов преломления растворителя и раствора жира в растворителе.
2.1. Подготовка к анализу
2.1.1. Определяют
коэффициент
преломления
бромнафталина-
альфа
или хлорнафталина-альфа
при температуре
20 °С, наносят
1—2
капли этого
растворителя
на призму
рефрактометра.
2.1.2 Плотность растворителей (q) в г/см3 при 20°С определяют пикнометром и вычисляют по формуле:
q = т / q
где q — водное число пикнометра в г;
т — масса монобромнафталина в г.
Взвешивание производят с погрешностью не более 0,0002 г. Расхождение между параллельными взвешиваниями должно быть не более 1 мг.
2.1.3. Пипетки вместимостью 2—4 см3 калибруют по растворителю, отмеривая ею соответствующий объем растворителя и взвешивая его в стаканчике с погрешностью не более 0,0002 г. Расхождение между параллельными взвешиваниями должно быть не более 0,0005 г.
Из трёх взвешиваний берут среднее арифметическое и вычисляют объём пипетки (V) в смі по формуле: