Управление качеством на примере корпорации Toyota
3 Toyota – мировой лидер в области управления качеством на рынке автомобилестроения
3.1 Краткая характеристика объекта исследования
Начальным капиталом для разработки первых автомобилей стали деньги, вырученные при продаже патентных прав на прядильные машины английской компании Platt Brothers.
В 1935 году была завершена работа над первым пассажирским автомобилем, получившим название Model A1 (впоследствии AA) и первым грузовиком Model G1, а в 1936 году автомобиль Model AA был запущен в производство. Тогда же была произведена первая экспортная поставка - четыре грузовика G1 отправились в северный Китай. Через год, в 1937 г., автомобильный департамент превратился в отдельную компанию, получившую название Toyota Motor Co., Ltd. Такова вкратце история довоенного развития компании Тойота.
После Второй мировой войны, в 1947 году, началось производство еще одной модели - Toyota Model SA, а в 1950 году, в условиях жесточайшего финансового кризиса, компания пережила первую и единственную забастовку своих рабочих. В результате была пересмотрена корпоративная политика, отдел реализации выделился в отдельную компанию - Toyota Motor Sales Co., Ltd. Впрочем, для послевоенных годов, когда автомобильная промышленность Японии наравне с остальными отраслями переживала не самые лучшие времена, компания вышла из кризиса не с самыми большими потерями.
В начале 50-х годов Таичи Оно (Taiichi Ohno) была задумана уникальная система управления производства ("камбан"), позволяющая устранение всех видов потерь - материалов, времени, производственных мощностей. В 1962 году система получила свое воплощение на предприятиях группы Toyota и доказала свою эффективность, способствуя успеху компании.
В 1952 году умер создатель компании - Киичиро Тойода. К этому времени Toyota вступила в период начала расцвета. В 50-х годах проводились разработки собственных конструкций, обширные исследования, расширялся модельный ряд - появился внедорожник Land Cruiser, такая известная ныне модель, как Crown, а в США была основана компания Toyota Motor Sales, U.S.A., задачей которой был экспорт автомобилей Toyota на американский рынок. Правда, первая попытка экспорта автомобилей Toyota на американский рынок окончилась неудачей - но впоследствии, сделав выводы и быстро справившись с новыми задачами, Toyota это исправила.
В 1961 году выпущена модель Toyota Publica - небольшой экономичный автомобиль, быстро ставший популярным. В 1962 году Toyota отметила выпуск миллионного за свою историю автомобиля. Шестидесятые годы стали периодом улучшения экономической ситуации в Японии, и, как следствие, бурного роста продаж автомобилей. Активно развивается сеть дилеров Toyota за рубежом - в Южной Африке, в Европе и Азии. Добилась успеха Toyota на рынке США - модель Corona, которую начали экспортировать туда в 1965 году, быстро получила широкое распространение и стала самым популярным на иностранном рынке японским автомобилем. В следующем, 1966 году, Toyota выпускает свой, пожалуй, самый массовый автомобиль - Corolla, производство которого с успехом продолжается и по сей день, а также заключает деловое соглашение с компанией Hino - еще одним японским автопроизводителем. Такое же соглашение Toyota заключила еще с одной фирмой - Daihatsu - в 1967 году.
1970-е годы ознаменовались строительством новых заводов и постоянными техническими усовершенствованиями агрегатов, а также "перекочевыванием" новшеств с дорогостоящих моделей, куда их изначально устанавливали, на более дешевые. Начинается производство таких моделей, как Celica (1970), Sprinter, Carina, Tercel (1978), Mark II. Tercel стал первым переднеприводным японским автомобилем. В 1972 году с конвейера сходит 10-миллионный автомобиль Toyota. Преодолев энергетический кризис и финансовые трудности, введя режим жесткой сырьевой экономии, разработав под давлением законодательства, касающегося загрязнения воздуха, эффективную выхлопную систему, укрепляя внутрикорпоративную политику, Toyota вступила в следующее десятилетие.
В начале 80-х годов, а точнее, в 1982 году компании Toyota Motor Co., Ltd. и Toyota Motor Sales Co., Ltd. сливаются в Toyota Motor Corporation. В это же время начинается выпуск модели Camry. К этому моменту Toyota окончательно утвердилась в роли крупнейшего автомобильного производителя Японии, занимающего третье место в мире по объемам производства. В 1983 году Toyota подписывает многолетнее соглашение с General Motors, а в следующем году начинается производство автомобилей на их совместном предприятии в США. Тогда же была завершена первая очередь строительства собственного испытательного полигона Тойоты - Шибецу, который был полностью завершен в 1988 году. В 1986 году перешагнут еще один рубеж - выпущен уже 50-миллионный автомобиль марки Toyota. Появляются на свет новые модели - Corsa, Corolla II, 4Runner.
Одним из главных событий 80-х годов можно считать появление такой марки, как Lexus - подразделения Toyota, созданного для выхода на рынок автомобилей высокого класса. До этого Япония ассоциировалась с небольшими, экономичными, недорогими и демократичными автомобилями; с появлением же Lexus в секторе роскошных дорогих машин положение изменилось. Уже через год после основания Lexus, в 1989 году были представлены и поступили в продажу такие модели, как Lexus LS400 и Lexus ES250.
1990 год ознаменовался открытием собственного дизайнерского центра - Tokyo Design Center. Что интересно, в октябре того же года открывается первая авторизованная сервисная станция в тогда еще Советском Союзе. Toyota продолжает свою мировую экспансию - открываются филиалы во все новых и новых странах мира и развиваются те, что уже были открыты. Кроме этого, очень активно идут научно-технические исследования; открываются такие компании, как Toyota System Research Inc. (совместно с Fujitsu Ltd., 1990 год), Toyota Soft Engineering Inc. (совместно с Nihon Unisys, Ltd., 1991 год), Toyota System International Inc. (совместно с IBM Japan Ltd. и Toshiba Corp., 1991 год) и т.п. В 1992 году были опубликованы Toyota Guiding Principles - основные принципы работы корпорации, выражение корпоративной философии. Тогда же вышла Хартия Земли (The Earth Charter) - как реакция на усиливающиеся экологические веяния в обществе. Экология оказала на развитие Toyota большое влияние; были разработаны планы и программы по защите окружающей среды, а в 1997 году была создана модель Prius, оснащенная гибридным двигателем (Toyota Hybrid System). Помимо Prius, гибридными двигателями были оснащены модели Coaster и RAV4.
Кроме этого, в 90-е годы Toyota успела выпустить свой 70-миллионный автомобиль (1991 год), и 90-миллионный (1996), открыть в 1992 году Toyota Training Center во Владивостоке и заключить дилерские договора с Ауди и Фольксвагеном, в 1995 году подписать с Hino и Daihatsu соглашение о долевом распределении продукции и в том же году объявить о принятии нового глобального бизнес-плана, а также начать выпуск двигателей с системой изменения фаз газораспределения (VVT-i). В 1996 году был открыт Toyota Training Center в Москве и началось производство четырехтактного бензинового двигателя с непосредственным впрыском топлива (D-4). В 1997 году, помимо Prius, было объявлено о запуске в производство модели Raum, а в 1998 - Avensis и нового поколения культового внедорожника Land Cruiser 100. Тогда же Toyota приобрела контрольный пакет акций Daihatsu. В следующем, 1999 году, в Японии был выпущен 100-миллионный автомобиль Toyota. В 2000 году продажи модели Prius достигли 50 тысяч по всему миру, было запущено новое поколение RAV4, а в 2001 была продана 5-миллионная Camry в США. В июле прошлого года была основана компания "Toyota Motor" в России, в декабре продажи Prius увеличились до цифры в 80 тысяч.
На сегодняшний день Тойота - один из крупнейших мировых производителей автомобилей. Безусловно, она также является крупнейшим японским автопроизводителем, выпускающим более 5,5 миллионов машин в год, что примерно равно одной машине каждые шесть секунд. В группе Toyota - множество компаний, как автомобильных, так и занимающихся многими различными областями. В 2002 году Toyota вступила в новую сферу, приняв участие в автогонках Formula 1.
Сейчас Toyota свыше 45% продукции производит на своих 46 заводах, расположенных вне Японии, — практически во всех частях света, включая Африку. Причем доля зарубежного производства в компании за последние 10 лет удвоилась, демонстрируя быстрый рост. На всех заводах за рубежом используется в основном местный персонал с привлечением на первых этапах на ключевые позиции в управлении японских менеджеров. На всех без исключения заводах действует развитая система постоянного обучения TPS (Toyota Production System, производственная система Toyota, первоисточник возникшей позднее в США концепции Lean Production, бережливого производства), которую не минует ни один работник. Так что и Кения, и Венесуэла, и Пакистан, те же США — тоже не Япония, но Toyota удается поддерживать свою культуру повсеместно. Почему же в России это невозможно?
России сейчас жизненно необходим прорыв в экономике. Нам требуется буквально создать «российское экономическое чудо», чтобы вернуть статус по-настоящему великой державы. Чтобы быть способными конкурировать и уверенно побеждать на мировом рынке. Чтобы стать не только сильной, но и богатой страной. Изучения лишь западного опыта для этого недостаточно.
Понятие «экономическое чудо» у нас все-таки ассоциируется в первую очередь с такими странами, как Япония, Китай, Южная Корея... И здесь интересен следующий аспект, своего рода дежавю. Изучая практику успешных восточных компаний и опыт «юго-восточных тигров» в целом, с удивлением обнаруживаем множество знакомых, хотя и существенно переработанных, но часто незаслуженно забытых у нас подходов к управлению, активно использовавшихся еще в СССР. В первую очередь это касается решений социального уровня, способствующих вовлечению всех сотрудников в постоянные улучшения. Или, как сейчас принято говорить, достижения максимальной отдачи от ключевых нематериальных активов.
Вспомним такие понятия, как дух коллективизма, уважение к человеку труда, движение за эффективность и качество, рационализаторство, НОТ, бригадный подряд, щекинский метод... Схожие элементы из нашего прошлого, в лучшем их смысле, оказывается, с успехом и широко применяются в условиях рыночной экономики, причем в основном именно на Востоке. Тем более нам будет проще понять и принять методы успешного управления с «восточными корнями». Многие из этих инструментов, действительно, активно возвращаются к жизни в новом качестве, после адекватной модификации «измов», присущих прежней системе49.
3.2 Модели управления качеством, применяемые Toyota
Управление качеством на фирме Toyota основано на четырнадцати основных принципах, которые будут описаны ниже:
Раздел I: Философия долгосрочной перспективы
Принцип 1. Принимай управленческие решения с учетом долгосрочной перспективы, даже если это наносит ущерб краткосрочным финансовым целям.
Используй системный и стратегический подходы при постановке целей, причем все оперативные решения должны быть подчинены такому подходу. Осознай свое место в истории компании и старайся вывести ее на более высокий уровень. Работай над организацией, совершенствуй и перестраивай ее, двигаясь к главной цели, которая важнее, чем получение прибыли. Концептуальное понимание своего предназначения — фундамент всех остальных принципов.
Твоя основная задача — создавать ценность для потребителя, общества и экономики. Оценивая любой вид деятельности в компании, учитывай, решает ли она эту задачу.
Будь ответственным. Стремись управлять своей судьбой. Верь в свои силы и способности. Отвечай за то, что делаешь, поддерживай и совершенствуй навыки, которые позволяют тебе производить добавленную ценность.
Раздел II. Правильный процесс дает правильные результаты
Принцип 2. Процесс в виде непрерывного потока способствует выявлению проблем.
Перестрой технологический процесс так, чтобы создать непрерывный поток, эффективно обеспечивающий добавление ценности. Сократи до минимума время, которое незавершенная работа находится без движения.
Создавай поток движения изделий или информации и налаживай связи между процессами и людьми, чтобы любая проблема выявлялась немедленно.
Этот поток должен стать частью организационной культуры, понятной для всех. Это ключ к непрерывному совершенствованию и развитию людей.
Принцип 3. Используй систему вытягивания, чтобы избежать перепроизводства.
Сделай так, чтобы внутренний потребитель, который принимает твою работу, получил то, что ему требуется, в нужное время и в нужном количестве. Основной принцип: при системе «точно вовремя» запас изделий должен пополняться только по мере их потребления.
Сведи к минимуму незавершенное производство и складирование запасов. Держи в запасе небольшое число изделий и пополняй эти запасы по мере того, как их забирает потребитель.
Будь восприимчив к ежедневным колебаниям потребительского спроса, которые дают больше информации, чем компьютерные системы и графики. Это поможет избежать потерь при скоплении лишних запасов.
Принцип 4. Распределяй объем работ равномерно (хейдзунка): работай как черепаха, а не как заяц.
Устранение потерь — лишь одно из трех условий успеха бережливого производства. Устранение перегрузки людей и оборудования и сглаживание неравномерности графика производства не менее важны. Этого часто не понимают в компаниях, которые пытаются применять принципы бережливого производства.
Работай над равномерным распределением нагрузки во всех процессах, связанных с производством и обслуживанием. Такова альтернатива чередованию авралов и простоев, характерных для массового производства.
Принцип 5. Сделай остановку производства с целью решения проблем частью производственной культуры, если того требует качество.
Качество для потребителя определяет твое ценностное предложение.
Используй все доступные современные методы обеспечения качества.
Создавай оборудование, которое способно самостоятельно распознавать проблемы и останавливаться при их выявлении. Разработай визуальную систему извещения лидера команды и ее членов о том, что машина или процесс требуют их внимания. Дзидока (машины с элементами человеческого интеллекта) — фундамент для «встраивания» качества.
Позаботься о том, чтобы в организации существовала система поддержки, готовая к оперативному решению проблем и принятию корректирующих действий.
Принцип остановки или замедления процесса должен обеспечивать получение необходимого качества «с первого раза» и стать неотъемлемой частью производственной культуры компании. Это повысит производительность процессов в перспективе.
Принцип 6. Стандартные задачи — основа непрерывного совершенствования и делегирования полномочий сотрудникам.
Используй стабильные, воспроизводимые методы работы, это позволит сделать результат более предсказуемым, повысит слаженность работы, а выход продукции будет более равномерным. Это основа потока и вытягивания.
Фиксируй накопленные знания о процессе, стандартизируя лучшие на данный момент методы. Не препятствуй творческому самовыражению, направленному на повышение стандарта; закрепляй достигнутое новым стандартом. Тогда опыт, накопленный одним сотрудником, можно передать тому, кто придет ему на смену.
Принцип 7. Используй визуальный контроль, чтобы ни одна проблема не осталась незамеченной.
Используй простые визуальные средства, чтобы помочь сотрудникам быстро определить, где они соблюдают стандарт, а где отклонились от него.
Не стоит использовать компьютерный монитор, если он отвлекает рабочего от рабочей зоны.
Создавай простые системы визуального контроля на рабочих местах, способствующие поддержанию потока и вытягивания.
По возможности сократи объем отчетов до одного листа, даже если речь идет о важнейших финансовых решениях.
Принцип 8. Используй только надежную, испытанную технологию.
Технологии призваны помогать людям, а не заменять их. Часто стоит сначала выполнять процесс вручную, прежде чем вводить дополнительное оборудование.
Новые технологии часто ненадежны и с трудом поддаются стандартизации, а это ставит под угрозу поток. Вместо непроверенной технологии лучше использовать известный, отработанный процесс.
Прежде чем вводить новую технологию и обрудование, следует провести испытания в реальных условиях.
Отклони или измени технологию, которая идет вразрез с твоей культурой, может нарушить стабильность, надежность или предсказуемость.
И все же поощряй своих людей не забывать о новых технологиях, если речь идет о поисках новых путей. Оперативно внедряй зарекомендовавшие себя технологии, которые прошли испытания и делают поток более совершенным.
Раздел III. Добавляй ценность организации, развивая своих сотрудников и партнеров
Принцип 9. Воспитывай лидеров, которые досконально знают свое дело, исповедуют философию компании и могут научить этому других.
Лучше воспитывать своих лидеров, чем покупать их за пределами компании.
Лидер должен не только выполнять поставленные перед ним задачи и иметь навыки общения с людьми. Он должен исповедовать философию компании и подавать личный пример отношения к делу.
Хороший лидер должен знать повседневную работу как свои пять пальцев, лишь тогда он сможет стать настоящим учителем философии компании.
Принцип 10. Воспитывай незаурядных людей и формируй команды, исповедующие философию компании.
Создавай сильную, стабильную производственную культуру с долговечными ценностными ориентациями и убеждениями, которые разделяют и принимают все.
Обучай незаурядных людей и рабочие команды действовать в соответствии с корпоративной философией, которая позволяет достичь исключительных результатов. Трудись не покладая рук над укреплением производственной культуры.
Формируй межфункциональные группы, чтобы повысить качество и производительность и усовершенствовать поток за счет решения сложных технических проблем. Вооружи людей инструментами, которые позволяют совершенствовать компанию.
Неустанно обучай людей работать в команде на общую цель. Освоить работу в команде должен каждый.
Принцип 11. Уважай своих партнеров и поставщиков, ставь перед ними трудные задачи и помогай им совершенствоваться.
Уважай своих партнеров и поставщиков, относись к ним, как к равноправным участникам общего дела.
Создавай для партнеров условия, стимулирующие их рост и развитие. Тогда они поймут, что их ценят. Ставь перед ними сложные задачи и помогай решать их.
Раздел IV. Постоянное решение фундаментальных проблем стимулирует непрерывное обучение
Принцип 12. Чтобы разобраться в ситуации, надо увидеть все своими глазами (генти генбуцу).
Решая проблемы и совершенствуя процессы, ты должен увидеть происходящее своими глазами и лично проверить данные, а не теоретизировать, слушая других людей или глядя на монитор компьютера.
В основе твоих размышлений и рассуждений должны лежать данные, которые проверил ты сам.
Даже представители высшего руководства компании и руководители подразделений должны увидеть проблему своими глазами, лишь тогда понимание ситуации будет подлинным, а не поверхностным.
Принцип 13. Принимай решение не торопясь, на основе консенсуса, взвесив все возможные варианты; внедряя его, не медли (немаваси).
Не принимай однозначного решения о способе действий, пока не взвесишь все альтернативы. Когда ты решил, куда идти, следуй избранным путем без промедления, но соблюдай осторожность.
Немаваси — это процесс совместного обсуждения проблем и потенциальных решений, в котором участвуют все. Его задача — собрать все идеи и выработать единое мнение, куда двигаться дальше. Хотя такой процесс и занимает довольно много времени, он помогает осуществить более масштабный поиск решений и подготовить условия для оперативной реализации принятого решения.
Принцип 14. Станьте обучающейся структурой за счет неустанного самоанализа (хансей) и непрерывного совершенствования (кайдзен).
Как только процесс стабилизировался, используй инструменты непрерывного совершенствования, чтобы выявить первопричины неэффективной работы, и принимай действенные меры.
Создай такой процесс, который почти не требует запасов. Это позволит выявить потери времени и ресурсов. Когда потери очевидны для всех, их можно устранить в ходе непрерывного совершенствования (кайдзен).
Оберегай базу знаний об организации своей компании, не допускай текучести кадров, следи за постепенным продвижением сотрудников по службе и сохранением накопленного опыта.
При завершении основных этапов и окончании всей работы произведи анализ (хансей) ее недостатков и открыто говори о них. Разработай меры, которые предупредят повторение ошибок.
Вместо того чтобы изобретать колесо, когда начинаешь новую работу или когда появляется новый менеджер, научись стандартизовать лучшие приемы и методы50.
TPS представляет собой пример последовательного и продуманного применения принципов Toyota. Дао Toyota представляет собой фундамент производственной культуры Toyota, а такая культура обеспечивает эффективное функционирование TPS. При этом создание TPS и ее ошеломляющий успех тесно связаны с развитием подхода Toyota.
Применяя TPS, в первую очередь следует оценить производственный процесс с точки зрения потребителя. Первый вопрос в TPS всегда один: «Чего ждет от этого процесса потребитель?» (Речь идет как о внутреннем потребителе, который работает с изделием на последующих операциях производственной линии, так и о конечном, внешнем потребителе.) Таким образом определяется ценность. Посмотрев на процесс глазами потребителя, вы поймете, на каких стадиях добавляется ценность, а на каких — нет. Это применимо к любому процессу: производству, обмену информацией или обслуживанию.
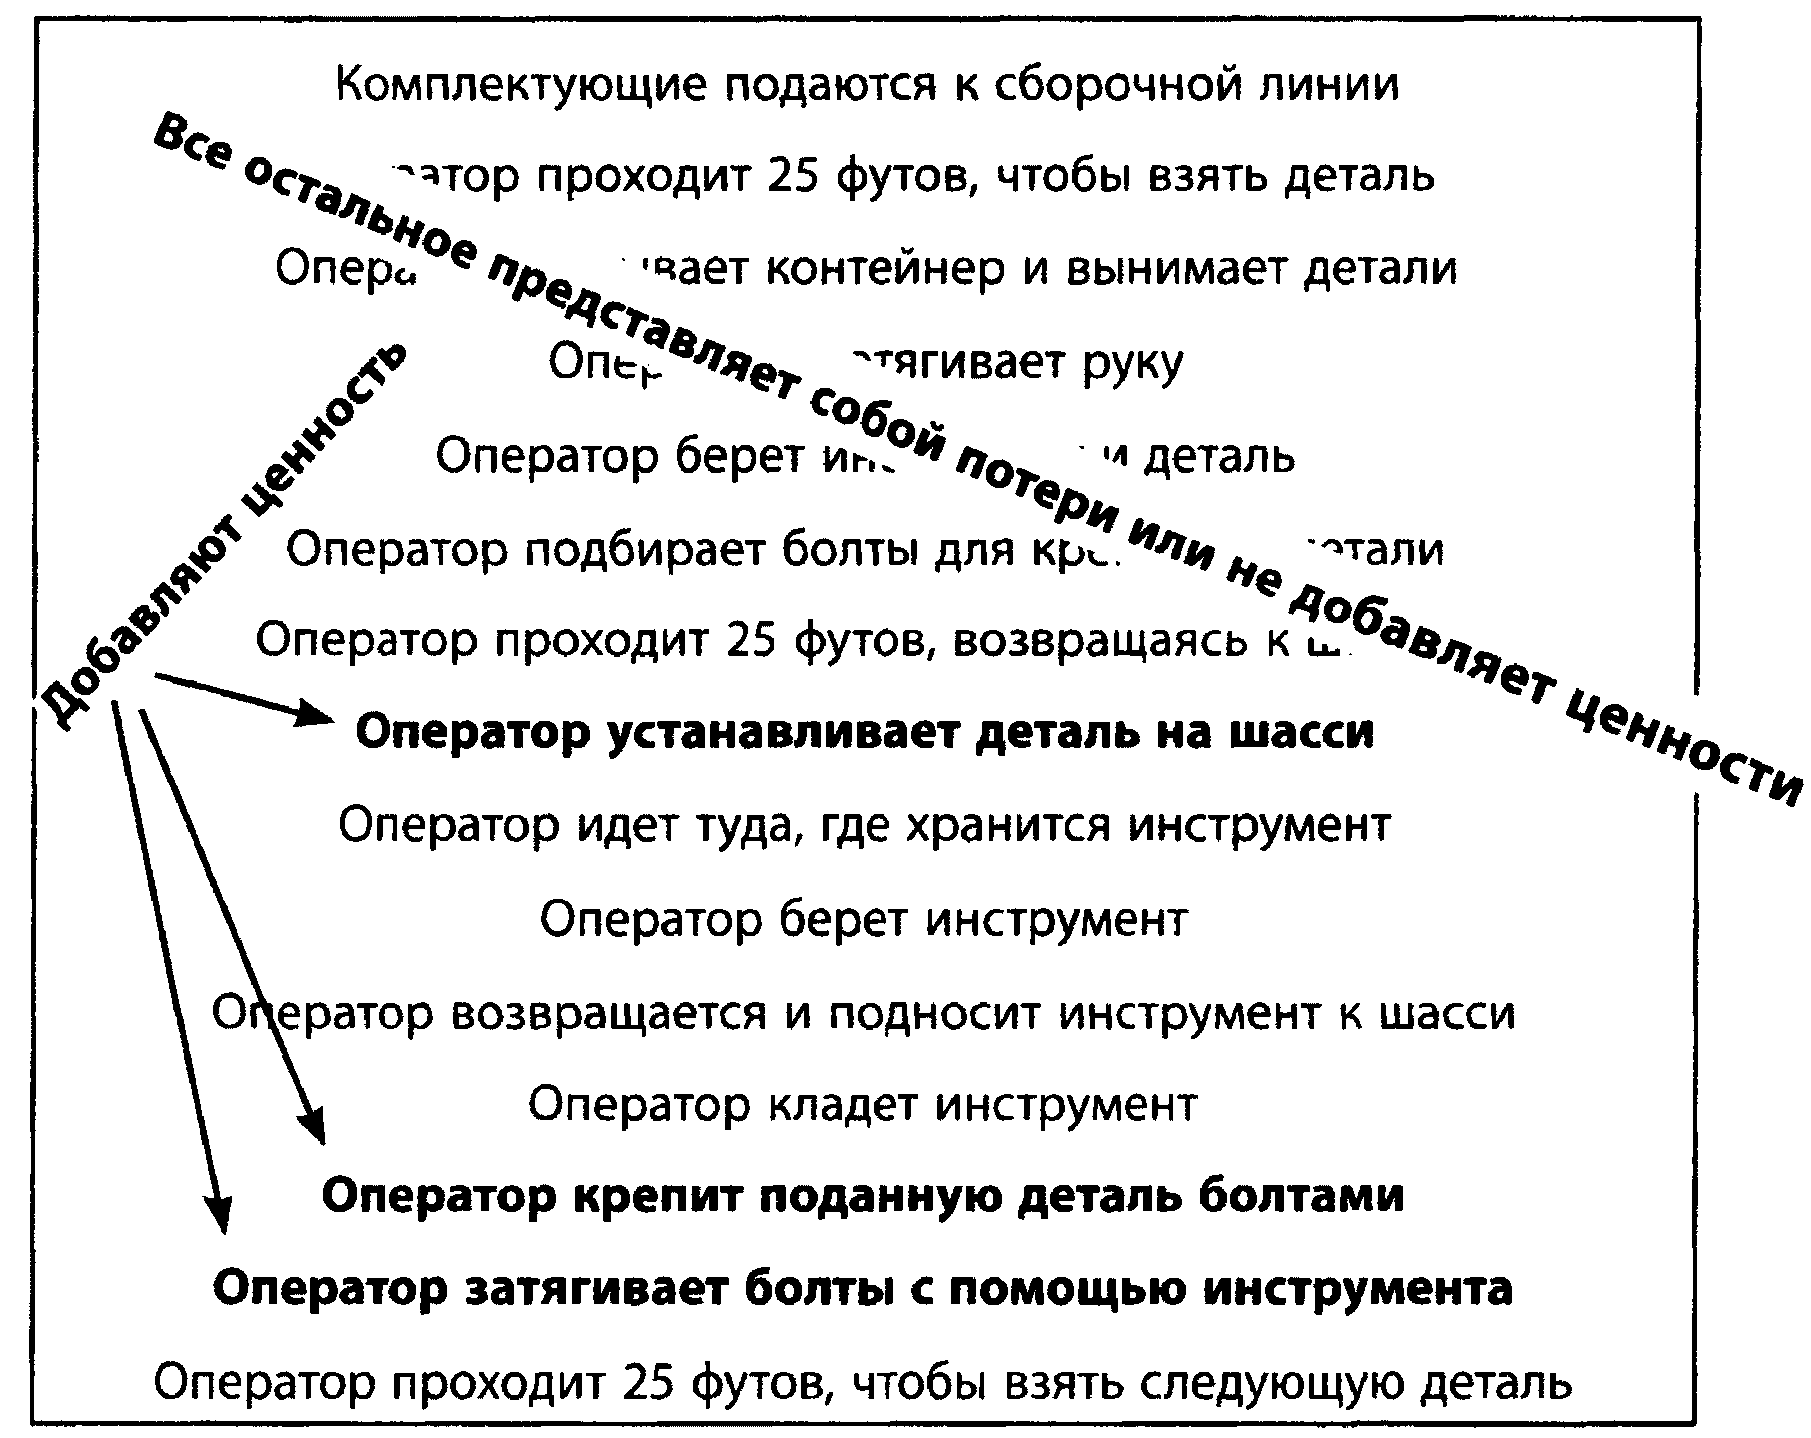
Рис. 3.1. Потери на сборочной линии шасси грузовых автомобилей
Рассмотрим пример ручной сборки шасси грузовика на сборочной линии (см. рис. 3.1). Оператор производит много действий, но лишь немногие из них добавляют изделию ценность, которая важна для потребителя. В данном случае выявлено лишь три операции, которые добавляют ценность. Ряд других операций также необходим, хотя они не создают ценности51.
Например, оператор должен протянуть руку, чтобы взять инструмент. Задача состоит в том, чтобы на операции, которые не добавляют изделию ценность, затрачивалось как можно меньше времени. Для этого инструменты и детали должны подаваться как можно ближе к месту сборки.
Toyota выявила семь основных видов потерь — действий или затрат, не добавляющих ценности при осуществлении производственных и бизнес-процессов, которые перечислены ниже. Эти потери возможны не только на производственной линии, но и при разработке продукта, принятии заказов и в делопроизводстве. Существует и восьмой вид потерь, который можно добавить к списку.
1. Перепроизводство. Производство изделий, на которые не поступало заказа, ведет к избытку запасов и порождает такие потери, как излишек рабочей силы и складских помещений, а также затраты на транспортировку.
2. Ожидание (потери времени). Рабочие, которые наблюдают за работой автоматического оборудования, простаивают в ожидании очередной рабочей операции, инструмента, деталей и т.д. или просто сидят без работы из-за отсутствия деталей, задержек в ходе обработки, простоя оборудования и нехватки мощностей.
3. Лишняя транспортировка или перемещение. Перемещение незавершенного производства на большие расстояния, порождающее неэффективность при транспортировке, а также перемещение материалов, деталей и готовых изделий на склад и со склада.
4. Излишняя обработка. Ненужные операции при обработке деталей. Неэффективная обработка из-за низкого качества инструмента или непродуманного конструктивного решения, которая влечет за собой лишние движения и ведет к появлению дефектов. Потери, вызванные завышенными требованиями к качеству.
5. Избыток запасов. Избыток сырья, незавершенного производства или готовых изделий увеличивает время выполнения заказа, вызывает моральное старение продукции, ведет к повреждению готовых изделий, затратам на транспортировку и хранение, задержкам и проволочкам. Кроме того, избыток запасов мешает выявлению таких проблем, как несбалансированность производства, задержки поставок, дефекты, простои оборудования и длительная переналадка.
6. Лишние движения. Все лишние движения, которые приходится делать сотрудникам в процессе работы: поиски того, что нужно, необходимость тянуться за инструментами, деталями и т.п. или заниматься их укладкой. Сюда же относится ходьба.
7. Дефекты. Производство дефектных деталей и исправление дефектов. Ремонт, переделка, отходы, замена продукции и ее проверка ведут к потере времени и сил.
8. Нереализованный творческий потенциал сотрудников. Потери времени, идей, навыков, возможностей усовершенствования и приобретения опыта из-за невнимательного отношения к сотрудникам, которых вам некогда выслушать.
Тайити Оно считал основным видом потерь перепроизводство, поскольку именно оно порождает большую часть остальных потерь. Если компания на любой стадии производственного процесса изготавливает больше изделий, чем нужно потребителю, это неизбежно ведет к избыточным запасам на последующих стадиях производства: детали лежат и ждут очередного этапа обработки. Приверженцы массового или крупносерийного производства могут спросить: «Ну и в чем проблема? Пусть люди и оборудование делают свое дело, производят детали». Проблема в том, что избыток запасов, которые скапливаются, ожидая следующей стадии обработки, влияет на поведение сотрудника, у которого исчезает стимул к постоянному совершенствованию52.
Зачем беспокоиться о профилактическом обслуживании оборудования, если его простой не приводит к нарушению процесса сборки? Зачем переживать из-за небольших отклонений качества, если дефектные детали отправляются в общую кучу? А когда дефектная деталь наконец поступит на следующую операцию, где рабочий попытается использовать ее при сборке, обнаружится, что негодные детали производятся уже несколько недель, но об этом никто не знал, ведь они дожидаются своего часа уже давным-давно.
На рис. 3.2 эти потери представлены на простой координате времени для процесса литья, механообработки и сборки. При традиционном технологическом цикле большая часть времени, затраченного на обработку материала, представляет собой потери.
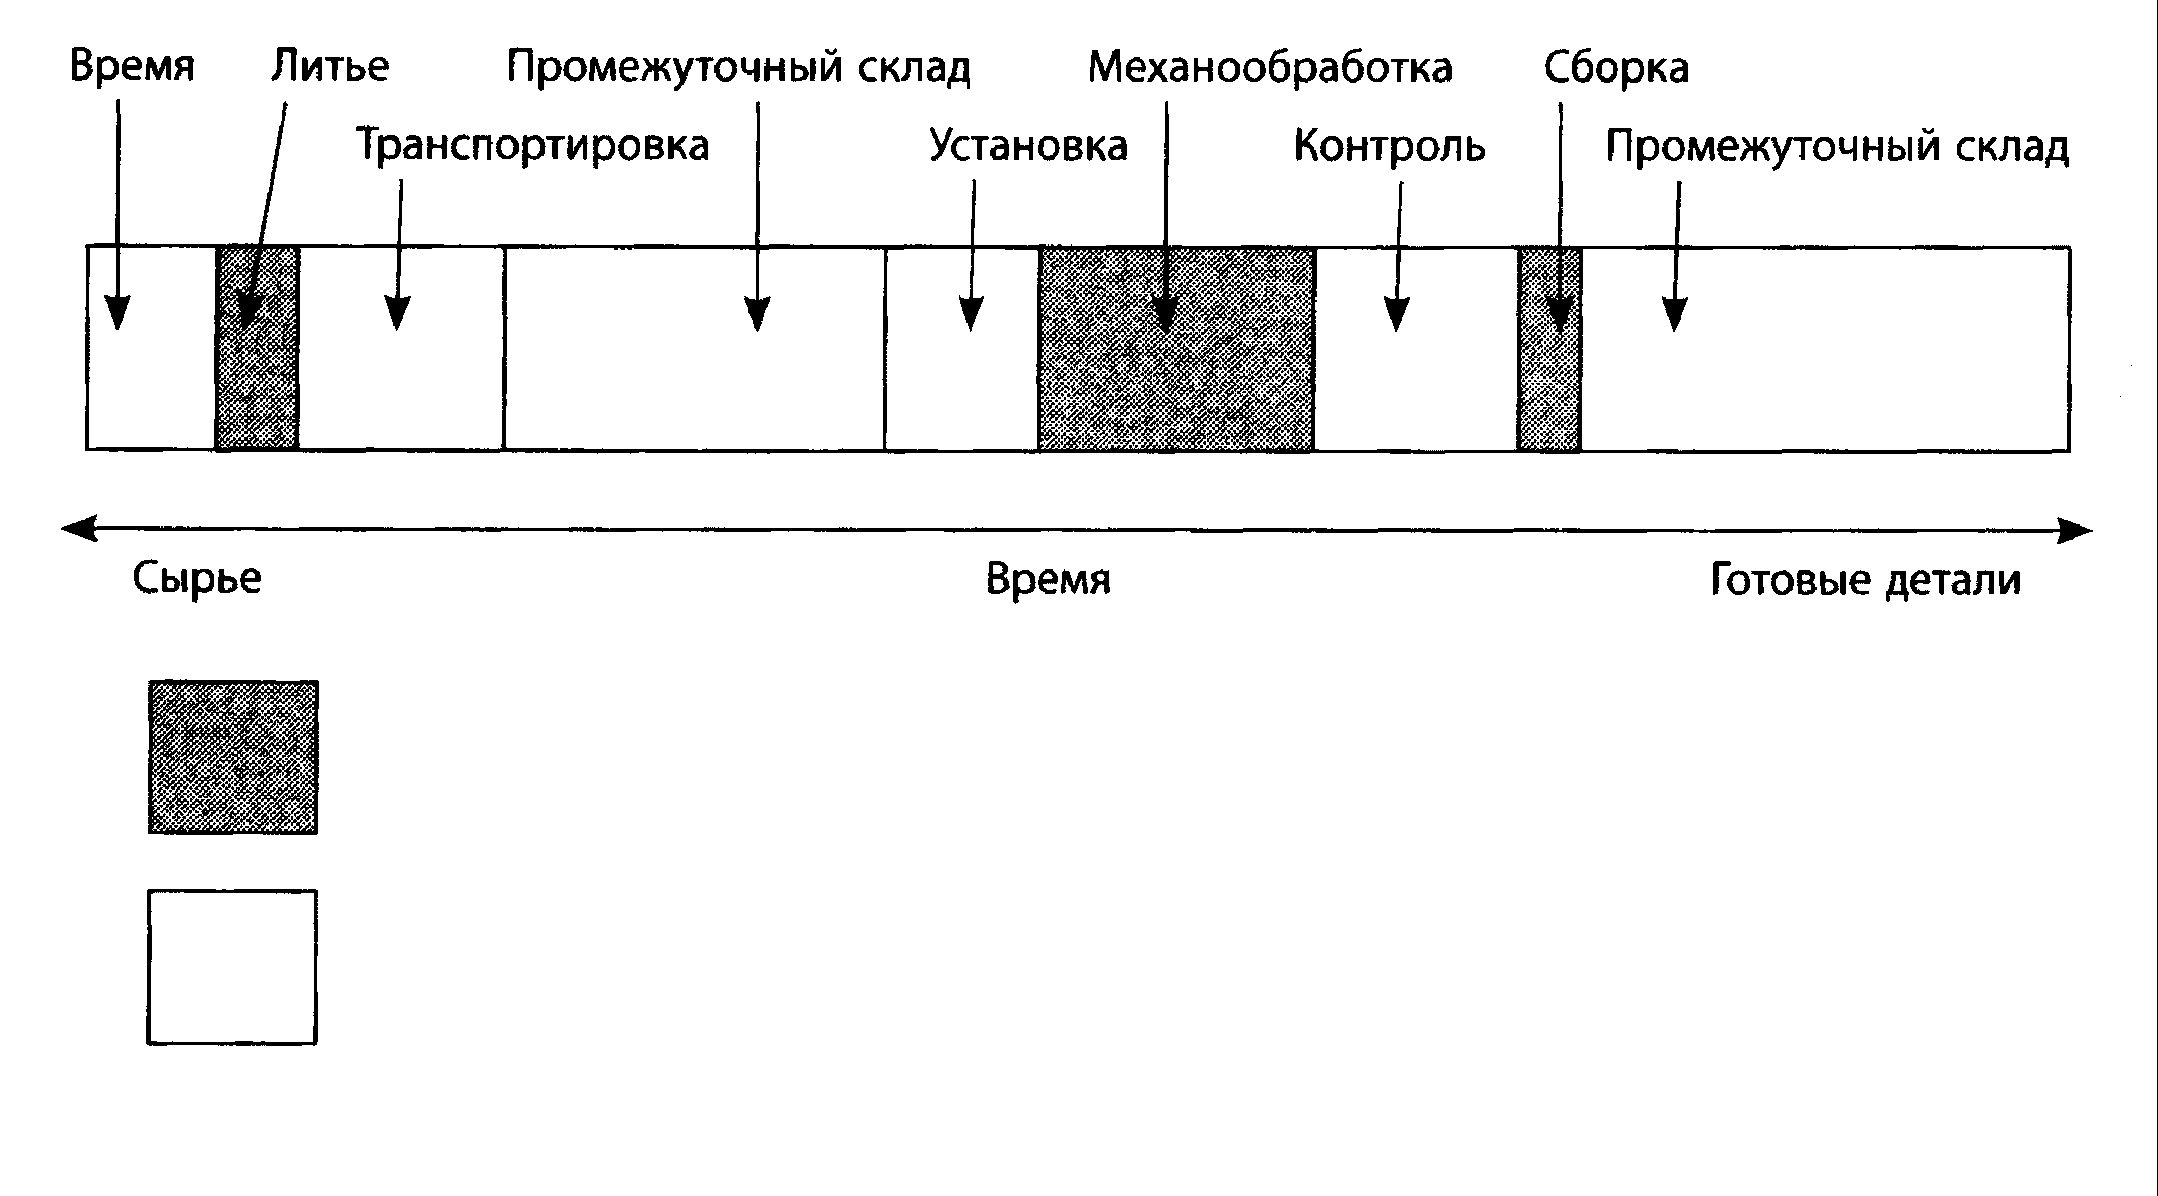
Рис. 3.2. Потери при создании добавленной ценности
С точки зрения бережливого производства сначала следует составить карту потока создания ценности в соответствии с траекторией перемещения материала в ходе интересующего процесса. При составлении схемы такого перемещения получают схему, которая называется «диаграммой спагетти». Даже те, кто большую часть жизни проработал на производстве, поражаются полученным результатам. На рис. 3.2 видно, что мы растягиваем очень простые процессы обработки изделия до такой степени, что выявление операций, добавляющих ценность, становится непростым делом.
Можно показать поразительный пример, подтверждающий вышеописанное. Участники одного из семинаров — инженеры и менеджеры — уверяли, что их компании бережливое производство ничего не даст, слишком уж прост процесс. Рулонная сталь нарезается на куски, в них пробиваются отверстия, после чего заготовки проходят термообработку и укладываются в коробки. Заготовки обрабатываются на станках-автоматах со скоростью сотни гаек в минуту.
Когда проследили за потоком создания ценности (а значит, и за операциями, в ходе которых не создавалась добавленная ценность), стало понятно, что заявление сотрудников компании звучит просто смехотворно. Начали с площадки приема грузов, и каждый раз, когда казалось, что процесс уже завершен, приходилось вновь обходить весь завод, чтобы добраться туда, где проходила очередная стадия обработки. В какой-то момент гайки на несколько недель увозили с завода для термообработки, поскольку по подсчетам руководства заключить контракт на эту работу было выгоднее, чем обрабатывать гайки самостоятельно. В конце концов, оказалось, что процесс изготовления гаек затягивается на недели, а то и на месяцы. При этом большинство технологических операций занимает несколько секунд, за исключением термообработки, которая проводится в течение нескольких часов. После подсчета доли времени, которое затрачивается на создание добавленной ценности, для разных видов продукции получили показатели от 0,008% до 2-3%. При этом оборудование часто простаивало, станки работали вхолостую, а вокруг громоздились залежи заготовок. Какой-то сообразительный менеджер решил, что заключить контракт на техническое обслуживание с другим предприятием дешевле, чем нанимать людей на полный рабочий день. Таким образом, когда станок ломался, починить его часто было некому, не говоря уже о профилактическом обслуживании. В результате ради эффективности на одном участке поток создания ценности замедлялся и растягивался из-за незавершенного производства, запасов готовых изделий и времени, затраченного на выявление проблем (дефектов), снижающих качество. В итоге предприятию не хватало гибкости для удовлетворения изменяющихся требований потребителя53.
3.3 Достижения и просчеты фирмы Toyota в управлении качеством
При традиционном подходе к совершенствованию процесса учитывается прежде всего локальная эффективность — «посмотри на оборудование, на операции, добавляющие ценность, и сделай период безотказной работы длиннее, рабочий цикл короче, а где можно — замени человека автоматом».
В результате эффективность отдельной операции возрастает, но это не оказывает ощутимого влияния на поток создания ценности в целом. Важно помнить, что большинство процессов включает очень незначительное число операций, добавляющих ценность, и совершенствование только этих операций не играет решающей роли. Проанализировав процесс с точки зрения бережливого производства, мы увидим огромные резервы, которые можно использовать, устраняя потери и свертывая этапы, не добавляющие ценность.
Если перестраивать производство с точки зрения бережливого мышления, основной потенциал совершенствования — устранение огромного числа операций, где не создается добавленная ценность. При этом время, которое затрачивается на создание добавленной ценности, также сокращается. Это будет видно, если взять процесс,