ТРАНСФОРМАЦИЯ КОМПАНИЙ: СОВРЕМЕННЫЕ МЕТОДЫ И ТЕНДЕНЦИИ
Теоретически персонал могут обучить и станкоторговцы — но для этого кандидат должен изначально иметь очень даже не детское понятие о технике. Чтобы добиться добросовестной работы и качества, приходится хорошо платить. В особенной мере это касается еврооконного производства. Ведущие киевские компании готовы выкладывать квалифицированному рабочему в среднем до $350 в месяц.
Реальный заработок названного "продвинутого" рабочего колеблется от $150 до $500 — в зависимости от сезона. На периферии встречаются прибыльные фирмы и со 300-гривенной среднедушевой зарплатой.
Остановимся на некоторых особенностях технологии производства ламели и евробруса.
Производство клееной ламели выглядит так. Чтобы получить сухие (10-14%) сосновые заготовки, нужно распилить лес на обрезную доску и высушить.
Для производства клееных изделий обычно применяют сосну, реже дуб и лиственную экзотику; цельнодубовые окна из клееного бруса кажутся рядовому покупателю сверхдорогими (на "Удаче плюс" они минимум в полтора раза дороже сосновых, а последние стоят от $230 до $350 за 1 кв.м). Качественный сосновый кругляк диаметром более 400 мм стоит в Киеве около $50 за 1 куб.м (с доставкой). Самый малый коэффициент потерь такого леса при производстве ламели — примерно 3.
Улучшить использование сушилки и качество сушки можно, введя после лесопилки многопильный станок. Отечественный, производства фирмы "Киверцыспецлесмаш", стоит $5,9 тыс. Большие доски он разрежет по пластины маленькие, почти нужного "калибра" (с припуском на последующую обработку).
Собственно набор оборудования для производства клееных дощечек выглядит так.
1. Четырехсторонний строгально-фрезерный станок для черновой калибровки распиленной древесины. Прибалтийский аппарат стоит до $10 тыс., украинский станок Городокского станкозавода — $6,2 тыс.
2. Торцовочный станок (его называют и углозарезным и просто маятниковой пилой) для вырезки, "выторцовки" дефектов — сучков, синевы, гнили, червоточин. Можно найти дешевле $2тыс. (производят "маятники" отечественный "Киверцыспецлесмаш", или Тюменский станкостроительный завод, или продукция литовцев). Впрочем, такого добра хватало еще в советское время на деревообрабатывающих предприятиях.
Получаем сухие бессучковые калиброванные заготовки, предназначенные для шипования и сращивания. К слову, их можно не делать самому, а покупать — тогда начальные вложения в оборудование ниже, но накладные расходы, понятно, выше. При длине такой заготовки от 300 до 800 мм ее кубометр стоит примерно $160; длина в 1000-1500 мм удорожает сырье до $180-200 за 1 куб. м; заготовки в полтора-два метра стоят $220-250, а двух-трехметровые — $280-300 за 1 куб.м. Длинные заготовки ценятся в производстве многослойного оконного бруса, поскольку глядящую на потребителя ламель в таком брусе часто для красоты делают бесшовной (без сращивания в длину). В качестве заготовок для ламели можно использовать отходы производства, к примеру, стульев: дерево там уже сушеное, да и сорта дорогие — дуб, бук, ясень и т.д. У хорошего хозяина сердце кровью обливается, когда такие деревяшечки приходится отправлять в печку. А в ламель можно совать обрезки даже трехсантиметровой длины. Правда, при утилизации отходов увеличивается доля ручного труда — на сортировке и калибровке.
3. Линия сращивания фрагментов, прошедших выторцовку, в длину (самую дешевую можно скомпоновать самостоятельно, но и такая вряд ли будет стоит меньше $30 тыс.; прибалтийские комплекты обходятся в $68 - 110 тыс.).
Линия сращивания дощечек начинается с "входного" транспортера. Он совмещен с поворотным столом. На последний торцами вперед кладут параллельно несколько заготовок. Транспортер затаскивает их сначала под торцовочный узел (для окончательного выравнивания), а потом — под шипорезную каретку. Обратным движением транспортер выталкивает дощечки на поворотный стол. После поворота этого узла на 180° процесс повторяется для необработанного торца каждой заготовки. На этом этапе особый узел на шипорезе выдавливает на шипы порцию клея.
Клей желателен специальный, хотя, в принципе, кое-кто не отказывается от ПВА. Химикалия немецкой компании Kleiberit, рассчитанная на нагрузку еврокласса D4 (см. табл.), стоит у ее украинского представителя (киевского ОАО "Укрлеспромоптторг") 13-14 грн. за 1 кг — смотря каков размер потребительской упаковки. На кубометр ламели уходит около 3 кг такого клея.
Собственно сращивающий пресс (цены: "Горлуш Ко" — $10 тыс., литовский — $46 тыс., немецкий — обычно не меньше $100 тыс.) обеспечивает прижим, сжатие и выдержку изделий. После выдержки ламель не должна ломаться по шву под нагрузкой. Если сломается, то по чистому месту.
4. Строгально-фрезерный агрегат для чистовой калибровки.
Последний станок позволяет уменьшить износ дорогого режущего инструмента (фрез), поскольку основную массу дерева снимает станок "черновой", с дешевым инструментом. Комплект итальянских фрез Freud для "чистового" четырехстороннего строгания стоит $3-3,5 тыс.; похожий немецкий набор (Leitz) обходится примерно в $5 тыс.
Заметим, термины "чистовой" и "украинский" — отнюдь не антонимы. По крайней мере, некоторые деревообработчики киевского региона не прочь поставить на "чистовой" участок фрезы киевских же ООО "Удача" и СП "Иберус". Практики с энтузиазмом отзываются о хорошем соотношении качества и цены этих изделий. Набор фрез с легкосплавным корпусом и винтовым зубом (уменьшает ударные нагрузки) для чистового строгания от "Иберуса" стоит $1,8 тыс.
Производство евробруса добавит к рассмотренному ряду еще одноклееномазочное устройство и вайму. Вайма — тоже пресс. В нем есть вертикальная станина для набора намазанных клеем ламелей «в высоту». После — прижим и выдержка. Существуют свои ваймы и для еврощита. Такие станки стоят не очень дорого — от $3,2 тыс.
Таким образом, из вышесказанного можно сделать следующие выводы:
Рассматриваемая продукция является весьма перспективной для украинского производителя, как для реализации на внутреннем, так и на внешнем рынке.
Оборудование для ее производства является доступным. Широкий диапазон его технических характеристик позволяет выбрать комплект в соответствии с целями и ресурсными ограничениями проекта.
Технологию производства нельзя отнести к сложным, ее легко может освоить специалист по обработке средней квалификации. Технологическую цепочку можно начать с любого этапа - с распиловки кругляка, получения обрезной доски, ее сушки, либо с приобретения готовой сухой обрезной доски или же отходов деревообработки, мебельного производства. Выбор начального этапа определит состав комплекта оборудования, а следовательно, и первоначальные затраты на проект.
3.4. Проект организации производства клееных деревянных изделий
Поскольку данный проект относится к категории малых, то в соответствии с [14] обоснование проекта осуществляется по сокращенному кругу разделов и показателей. В документ рекомендуется включить:
Цель осуществления инвестиционного проекта;
Его основные параметры (месторасположение, оборудование, технология, сырье им атериалы, персонал, другие ресурсы);
Календарный план осуществления проекта;
Объем необходимых финансовых ресурсов;
Показатели эффективности инвестиций.
Целью настоящего проекта в соответствии с его концепцией (п.п. 3.1) является организация производства клееных деревянных изделий, в частности ламели и евробруса, выход на рынок новой продукции, укрепление финансового состояния предприятия.
Учитывая финансовые ограничения на реализацию проекта, на начальном этапе предусматривается работа не по полному циклу: из технологической цепочки исключается распиловка кругляка и изготовление обрезной доски, сушка древесины. В качестве сырья предполагается использовать отходы деревообработки и мебельного производства, а также сухую готовую обрезную доску тем самым существенно сокращаются первоначальные затраты на приобретение оборудования.
В качестве месторасположения производства выбран цех деревообработки ООО "Донстройлес" по адресу Донецк-3, ул. Левобережная, 58. Пользование производственными площадями будет осуществляться на правах аренды.
Преимущества такого местарасположения следующие:
Все производственные помещения, как функционирующие в настоящее время, так и предполагаемые к запуску настоящим проектом, оснащены системами пневмотранспорта для удаления древесной пыли, опилок и стружки с рекуперацией и полностью соответствуют ТУ на данные типы помещений. Собранные отходы (древесная пыль, опилки и стружка) являются экологически чистыми.
Поскольку арендодатель является деревообрабатывающим предприятием, большую часть сырья можно закупать у него, экономя тем самым на транспортных расходах.
Поскольку арендодателем получены все необходимые согласования с органами санитарного и пожарного надзора, а проектируемое производство также относится к деревообработке, никаких дополнительных согласований по указанному цеху не потребуется.
3.4.1. Технологическое обеспечение проекта
В данном проекте при выборе оборудования руководствовались следующими соображениями.
В процессе выбора оборудования был проведен широкий сравнительный анализ качественных характеристик, условий поставки, времени исполнения и цеховых показателей основного и вспомогательного оборудования. Варианты комплектации приведены в приложении 1. По результатам анализа была выбрана линия, поставляемая киевской фирмой "Гермес". Ее технические характеристики представлены в приложении 3.
Основные преимущества оборудования:
1.Качество обработанных поверхностей, в связи с применением системы торцевого фрезерования, значительно выше по сравнению с классической системой обработки строганием, особенно при обработке сучков.
2. Меньший расход древесины - другое очень важное преимущество. Это достигается тем, что при данном способе строгания возможно применение меньшего припуска и уменьшению дефектов обработки. Общая экономия древесины достигает 8 - 9%.
3. Меньший расход шлифовальных лент и другого режущего инструмента. К примеру, расчет расходов на приобретение оборудования и инструмента четырехсторонних станков классического и станка, поставляемого фирмой "Гермес"(г. Киев) показывает экономию до 50% по сравнению с классическим станком.
4. Меньший расход электроэнергии в связи с меньшими усилиями резания и применением, соответственно, электродвигателей меньшей мощности.
5. Из других преимуществ нового способа обработки, можно отметить меньшее количество пыли, что положительно влияет на экологическое состояние производства и снижает пожаро- и взрывоопасность, а также возможность использование заготовок меньших размеров.
6. Высокое качество, производительность, малая энергоемкость при приемлемом уровне цены.
Внешний вид выбранной линии представлен на рис. 3.5.
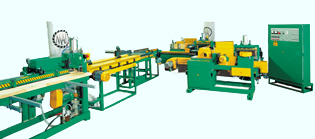
Рис. 3.5. Внешний вид линии LSP
Состав выбранного комплекса и его суммарная стоимость приведены выше в табл. 3.2. Стоимость комплекса составляет 31,5 $ (эквивалент в гривнах по курсу Нацбанка на момент оплаты).
Приобретения вспомогательного оборудования не потребуется, поскольку:
Все производственные помещения, которые будут арендоваться, оснащены системами пневмотранспорта для удаления древесной пыли, опилок и стружки с рекуперацией и полностью соответствуют ТУ на данные типы помещений.
Арендодатель располагает заточным станком и электротельфером об использовании которого на условиях почасовой аренды достигнута предварительная договоренность
Обеспечение сырьем. При производстве клееных изделий из сухой обрезной доски выход годного составляет 90%. Исходя из производственной мощности комплекса в 125 м3 в месяц, при полной загрузке оборудования на этот период потребуется - 125/0,9 = 140 м3 сырья. Закупать сырье предполагается у арендодателя - ООО "Донстройлес", о чем достигнута предварительная договоренность. Расход поливинилацетатной эмульсии производства ФРГ составляет 28 кг/м3, Производить закупки предполагается у ООО "Гермес", г. Киев.
Сбыт. По результатам исследования украинских маркетологов [21] на данный вид продукции в настоящее время существует устойчивый неудовлетворенный спрос. Достигнута предварительная договоренность о поставках продукции производителям "евроокон" из клееного бруса - ООО "Кипарис" (г. Днепропетровск) - готовы принять до 80 м3 в месяц и АОЗТ "Чайка" (г. Черкассы) - готовы принять до 60 м3 в месяц на условиях EXW.
3.4.2. Организационное обеспечение проекта
Реализация проекта потребует изменения организационной структуры предприятия. Предлагаемый вариант представлен на рис. 3.6.
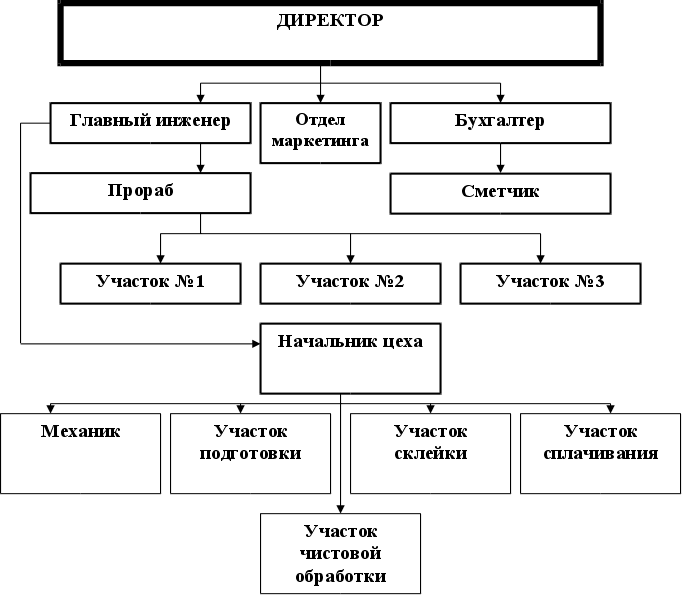
Рис. 3.5. Организационная схема предприятия после ввода проекта в эксплуатацию
Таким образом, в структуре предприятия появляются новые подразделения - цех по производству клееных деревянных изделий и отдел маркетинга. Требования к персоналу приведены в табл. 3.9.
Табл. 3.9.
Требования к персоналу
| №№ |
Наименование должности |
Квалификационные требования |
|
|
Начальник цеха | Высшее техническое образование (инженер технолог), опыт работы от 5-х лет |
|
|
Рабочие, 6 чел. |
Специальность - столяр, тарифный разряд не ниже 5-го. Наличие допуска для работы на электроустановок до 1000 В. Опыт работы от 3-хлет |
|
|
Механик | Среднее специальное (техник-механик), опыт работы от 3-х лет |
|
|
Менеджер, 2 чел. | Высшее образование (экономическое), знание иностранного языка, опыт работы от 2-го года |
|
Всего потребность в персонале - 10 чел. |
||
Набор персонала предполагается осуществить через кадровое агенство. Может потребоваться дополнительное обучение рабочи в головном офисе ООО "Гермес" в Киеве.
График выполнения работ.
Жизненный цикл рассматриваемого проекта приведен на ри. 3.1. Типовые укрупненные этапы перечислены в табл. 3.2.
Схематично график выполнения работ представлен на рис. 3.6.
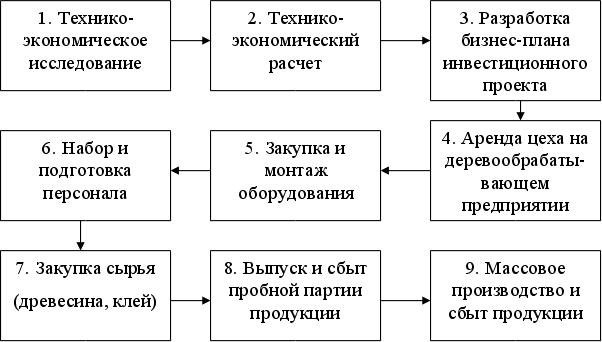
Рис. 3.5. Схема реализации мероприятий по проекту производства клееных деревянных изделий
Календарный план представлен в табл. 3.9.
Табл. 3.9.
Календарны план реализации проекта
| №№ | Наименование этапа | Начало | Окончание | Продолжи-тельность, мес. | Затраты, тыс.грн. |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
|
Технико-экономическое исследование | 03.01.03 | 15.01.03 | 0,5 | 0,5 |
|
|
Технико-экономический расчет | 16.01.03 | 31.01.03 | 0,5 | 0,5 |
| Продолжение табл. 3.9. | |||||
| 1 | 2 | 3 | 4 | 5 | 6 |
|
|
Разработка бизнес-плана инвестиционного проекта, оформление документации, получение кредита | 01.02.03 | 28.02.03 | 1 | 1,8 |
|
|
Аренда цеха на деревообрабаты-вающем предприятии, подготовка производствен-ных площадей | 01.03.03 | 15.04.03 | 1,5 | 8,8 |
|
|
Закупка и монтаж оборудования | 15.04.03 | 31.05.03 | 1,5 | 168,25 |
|
|
Набор и подготовка персонала | 01.05.03 | 30.06.03 | 2 | 1,5 |
|
|
Закупка сырья (древесина, клей) | 01.06.03 | 15.06.03 | 0,5 | 4,8 |
|
|
Выпуск и сбыт пробной партии | 16.06.03 | 30.06.03 | 0,5 | 203,15 |
| Продолжение табл. 3.9 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 |
|
|
Массовое производство и сбыт продукции | Начиная с 01.07.03 | _ | ||
|
Итого затрат: |
191,5 | ||||
Примечание. Поскольку к выполнению пунктов 1-3, 6 не будут привлекаться сторонние организации, в затраты включена дополнительная оплата труда персонала предприятия.
Таким образом, суммарные затраты на проект до его ввода в эксплуатацию составят 191,5 тыс.грн. Учитывая непредвиденные расходы (до 5%), следует располагать суммой 200 тыс.грн. Из них 65 тыс. составляют собственные средства. Остальные 135 тыс. предполагается получить по проекту ЕБРР микрокредитования малого бизнеса под 35% годовых. Срок получения кредита - 01.03.2003 г., срок погашения кредита - 1 год.
3.5. Обоснование экономической эффективности проекта
Исходными данными для определения срока окупаемости проекта являются: сумма инвестиций (с учетом погашения кредита 237,5 тыс. грн.), себестоимость продукции, цена и объем реализации. Для предварительных расчетов примем средние значения себестоимости и евробруса по Украине (см. п. 3.3). При расчетах будем закладывать значения объемов, соответствующие 3-м сценариям - оптимистичному, реалистичному и пессимистичному. Колебания цен на сырье и продукцию в течении последних нескольких лет были незначительны, поэтому в расчетах не учитывались Результаты расчетов представлены в табл. 3.10.
Табл. 3.10
Определение срока окупаемости
| Месяцы | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Сценарий | Объем реализации по месяцам эксплуатации | |||||||||||
| Оптимистичный | 60 | 90 | 100 | 100 | 100 | 100 | 100 | 100 | 100 | 100 | 100 | 100 |
| Реалистичный | 40 | 50 | 75 | 90 | 90 | 90 | 90 | 90 | 90 | 90 | 90 | 90 |
| Пессимистичный | 20 | 30 | 40 | 60 | 60 | 60 | 60 | 60 | 60 | 60 | 60 | 60 |
| Денежный поток | ||||||||||||
| Сценарий | ||||||||||||
| Оптимистичный | 22,5 | 33,7 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 | 37,5 |
| Реалистичный | 15 | 18,7 | 28,1 | 33,7 | 33,7 | 33,7 | 33,7 | 33,7 | 33,7 | 33,7 | 33,7 | 33,7 |
| Пессимистичный | 7,49 | 11,2 | 15 | 22,5 | 22,5 | 22,5 | 22,5 | 22,5 | 22,5 | 22,5 | 22,5 | 22,5 |
| Накопления | ||||||||||||
| Сценарий | ||||||||||||
| Оптимистичный | 22,5 | 56,2 | 93,6 | 131 | 169 | 206 | 243 | 281 | 318 | 356 | 393 | 431 |
| Реалистичный | 15 | 33,7 | 61,8 | 95,5 | 129 | 163 | 197 | 230 | 264 | 298 | 331 | 365 |
| Пессимистичный | 7,49 | 18,7 | 33,7 | 56,2 | 78,6 | 101 | 124 | 146 | 169 | 191 | 213 | 236 |
Г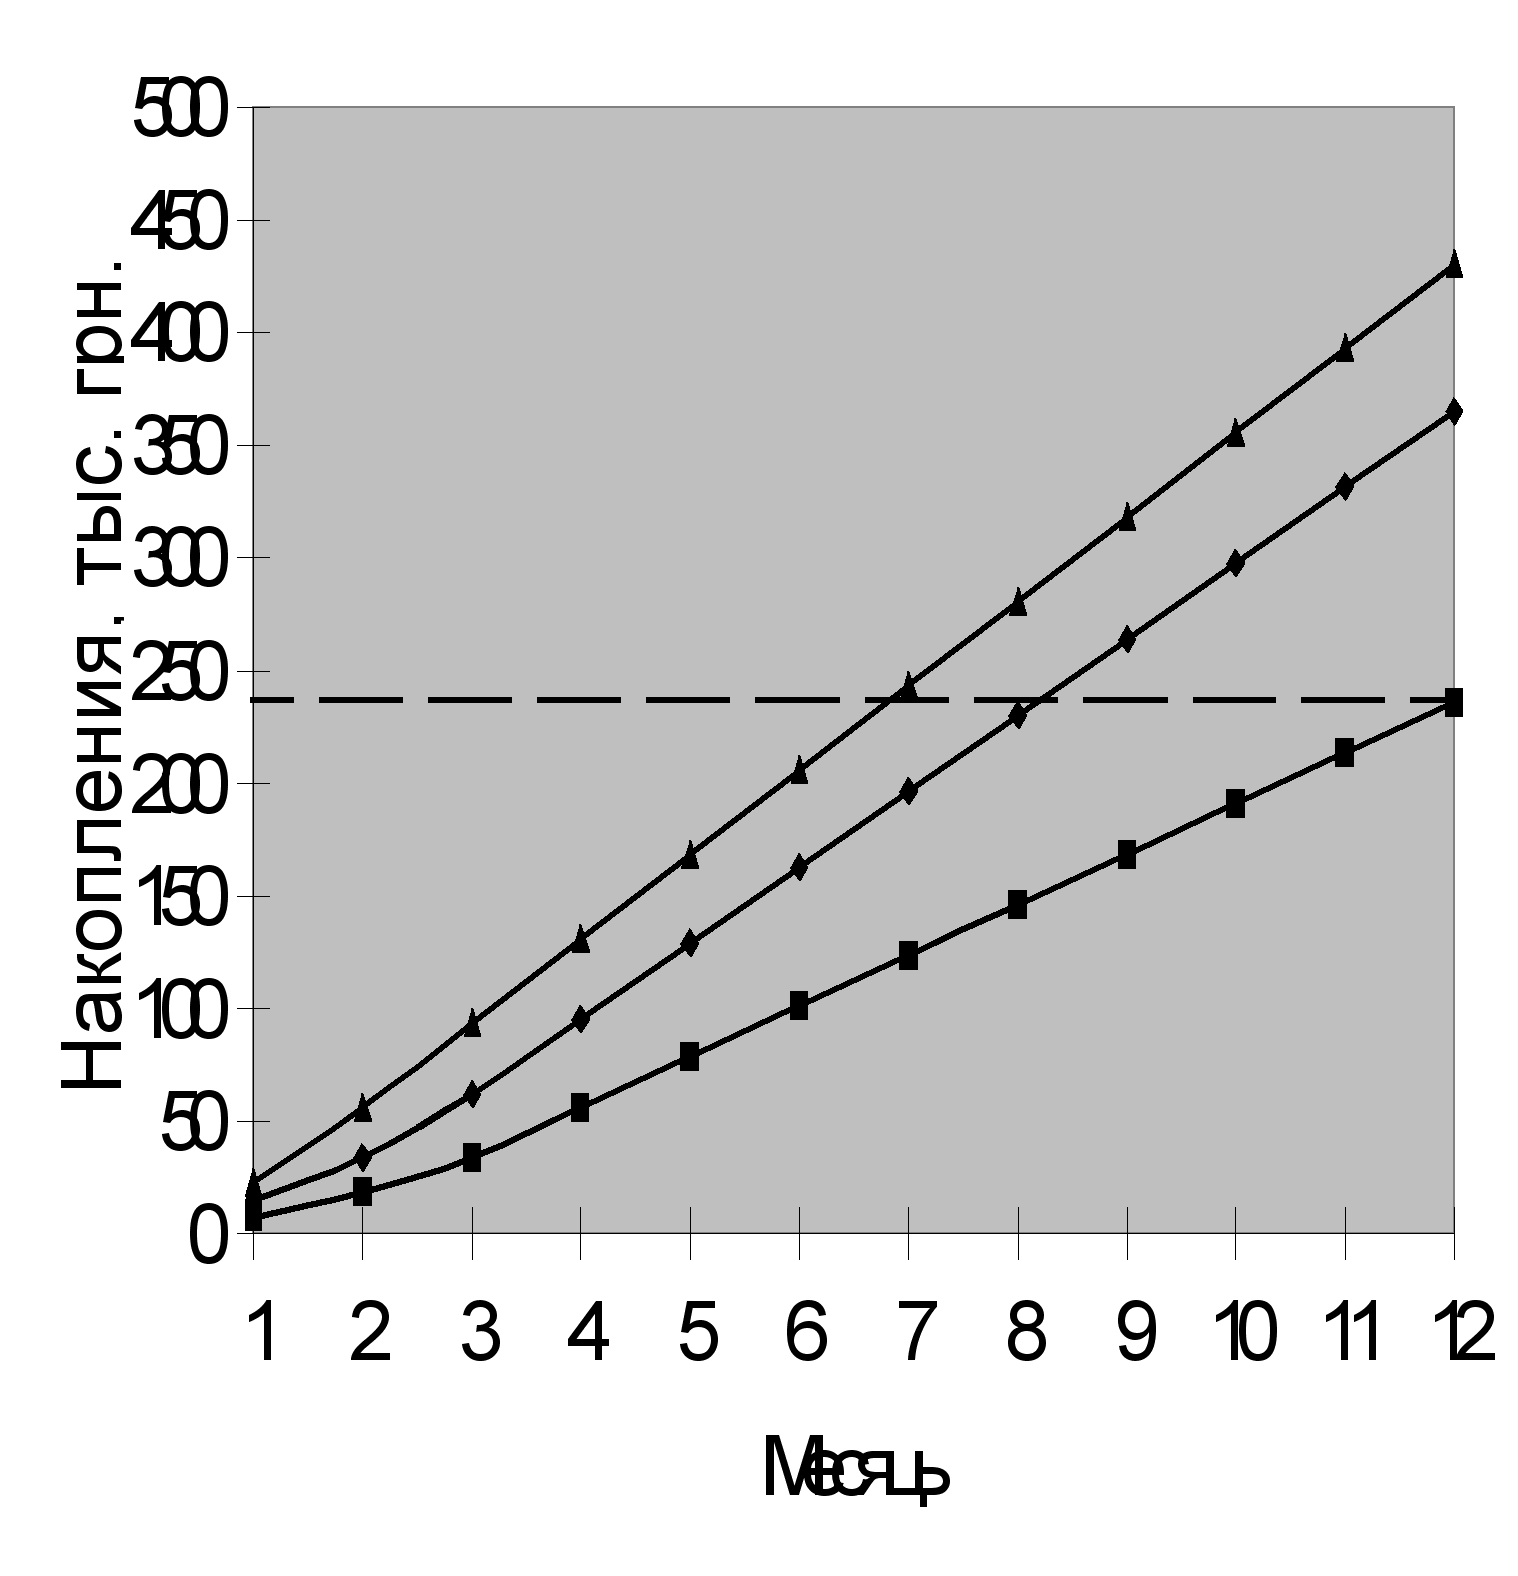 рафически
полученные
результаты
представлены
на рис. 3.6.
Рис. 3.6. Накопления
Из приведенных данных видно, что при первом варианте - срок окупаемости составляет около 6,5 мес., при втором - 8,3 мес., при третьем - немногим более одного года.
Таким образом, по предварительным оценкам по данному показателю проект может быть рекомендован к реализации.
Приложение 1
ВАРИАНТЫ КОМПЛЕКТАЦИИ ОБОРУДОВАНИЯ
Вариант комплекса для изготовления клееного бруса* мощностью 125 куб. м в месяц при односменной работе, предлагаемый 000 "Гермес" (Киев)
|
Оборудование |
Количество, шт. |
Цена с НДС, тыс. $ |
|
Четырехсторонний строгально-фрезерный станок S16-4М |
1 |
9,355 |
|
Углозарезной (торцовочный) станок СК-10 |
2 |
2 х 1.816 |
|
Линия сращивания по длине LSР-350 |
1 |
46,8 |
|
Клеенамазочное устройство КU-9 для шестиметровой доски |
1 |
4,71 |
|
Пневматическая вайма VPS-200 |
1 |
3.21 |
| Общая стоимость комплекса | 67,707 |
* Производитель – ЗАО MAI (Литва)
Полный комплекс изготовления клееного бруса* мощностью около 100 куб. м в месяц при односменной работе, предлагаемый ООО "Центр технологий деревообработки" (Харьков)"
|
Наименование оборудования |
Модель |
Цена ЕХW, тыс. DM |
|
Производственный участок |
||
|
Торцовочный станок |
Raimann UKS400 |
29.4 |
|
Станок автоматического раскроя |
Grесоn-Dimter Оpticut104 |
125 |
|
Установка сращивания по длине |
Grеcоn-Dimter Supra |
223,6 |
| Строгально-калевочный станок |
Weinig Unimat 23ЕL/009 |
181,6 |
| Пресс для склейки по толщине с клеенамазкой |
Маweg |
143,6 |
| Малая механизация и ручной инструмент |
- |
15 |
|
Заточной участок |
||
|
Заточной станок |
Rondamat 960 |
62 |
|
Настроечный стенд |
Орticontrol |
15 |
|
Универсальный заточной станок |
RS 2000 |
35 |
| Вспомогательное оборудование | ||
| Установка аспирации |
*** |
150 |
| Компрессорная установка |
*** |
35 |
| Набор запчастей (ЗИП) |
*** |
30 |
| Набор рабочего инструмента |
*** |
50 |
| Общая стоимость оборудования |
1,095 млн. |
|
*Производитель — группа компаний Weinig (Германия).
** Стоимость шеф-монтажа без НДС — DМ 90 тыс. Стоимость транспортировки без НДС - DМ24 тыс.
*** Марка не оглашается.
| Пресс ПССТ 6,7-20 для сращивания шипованной заготовки производства АПП "Горлуш Ко" (Киев) | |
|
Габаритные размеры заготовки, мм |
80-200 х 3000-6750 х 15-100 I |
| Усилие, развиваемое пневмоцилиндром, Н | 1350-2500 |
| Давление в сети сжатого воздуха, МПА | 0,4-0.63 |
| Производительность гидростанции, л/мин | 8 |
| Максимальное давление на выходегидростанции, Мпа |
18 |
| Рабочее усилие, Кн | 1-150 |
| Время на сплачивание 1 доски, сек | 20-40 |
| Производительность сппачивания, погон. м/час (куб-м/час) |
до 600 (до 12) |
| Суммарная средняя электрическая потребляемая мощность, кВт |
3 |
| Цена с НДС тыс. $ | 9,8 |
Приложение 1
ЛИНИЯ
СРАЩИВАНИЯ
ЗАГОТОВОК ПО
ДЛИНЕ LSP-350-2
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
I шипорезный станок:
Максимальная высота заготовок, мм 120
Минимальная высота заготовок, мм 20
Ширина рабочей зоны стола каретка, мм 430
Ход каретки, м 1,37
Минимальная длина заготовки, мм 200
Максимальная длина заготовки, мм 700
Параметры дисковой пилы: - диаметр, мм 350...400 - посадочный диаметр, мм50 - толщина, мм 3,2...4,5 - число оборотов, об/мин 3000
Параметры зуборезной фрезы: - диаметр, мм 134 - посадочный диаметр, мм 40 - шаг,мм 3,5 - число оборотов, об/мин 6000
Скорость перемещения каретки, м/мин 2,8/4,8
Количество циклов в час 90
Электродвигатели: a).Привода торцовочного узла - мощность, кВт 2x2,2 b).Привода фрезерного шпинделя - мощность, кВт 2x7,5 c).Привода подачи каретки - мощность, кВт 2x(0,55/1,0) d).Привода транспортера - мощность, кВт 2x0,18
Номинальное давление воздуха в пневмосети, атм. 8 Пресс:
Максимальная высота заготовок, мм 100
Максимальная ширина заготовок, мм 120
Максимальная длина скленных заготовок, м 6,25
Параметры дисковых пил: - диаметр, мм 400 - посадочный диаметр, мм 32 - толщина, мм 3,2...4,5 - число оборотов, об/мин 3000 Мощность электродвигателя, кВт 2,2
Транспортеры и питатель: Мощность электродвигателей, кВт 5,19
Суммарная мощность, кВт 24
Размеры оборудования в плане, м 12х4,4
Приложение 3.
Основные требования Ikegami & Со, Ltd (Япония) к клееной продукции качества А*
| Длина ламелей до склейки, мм |
170-700 |
| Длина доски, мм | 3015 (+2 -0) или 4015 (+2 -0) |
| Оплачиваемый размер, мм | 3000 или 4000 |
| Зашиповка | Вдоль пласти |
|
Разрешены |
Несовпадение текстуры. Неперпендикулярность клеевого шва относительное продольных кромок |
|
Запрещены |
Здоровые желтые и черные сучки, гниль, синева, червоточины, кора и обзол, смоляные карманы более 30 х 2 х 3 мм, искривление более 1 мм по всей длине, трещины, сердцевина |
|
Для оконного бруса дополнительно запрещены |
Совпадение клеевых швов, смещение продольных кромок ламелей наружу,непроклейка швов и пластей |
|
Состав товарной партии |
Треть - трехметровая продукция. Остальное - четырехметровая |
| Цена 1 куб.м ЕХW Киев | $260 (сечение - 33 х 105 мм) |
Основные требования Ikegami & Со, Ltd (Япония) к клееной продукции качества В*
|
Длина ламелей до склейки, мм |
170-700 |
|
Длина доски, мм |
2985 (+3 -0) |
|
Оплачиваемый размер, мм |
2985 |
|
Зашиповка |
Поперек пласти |
|
Разрешены |
Трещины до 30 х 3 мм, сердцевина в середине ламели, легкая синева, смоляные карманы до 50 мм. здоровые желтые сучки диаметром до 40 мм, черные невыпадающие сучки диаметром до 15 мм |
|
Запрещены |
Выпадающие сучки, сердцевина и сучки по краям ламели, необработанные поверхности, плохая склейка, зазоры, кривизна более 0,196 на всей длине |
|
Цена 1 куб. м ЕХW Киев |
$170 (сечение - 30 х 105 мм) |
Общие для классов A и В требования: клей — водостойкий, группы В4, чистота обработки поверхности — 150 мкм, длина микрошипа — 10 мм, шаг микрошипа — 3,5-3,8 мм, влажность готовой продукции — 12+-2%, отклонения сечения — от 0 до +5 мм, обработка — четырехстороннее строгание. Ламель типа В изготовляют из вырезанной при производстве ламели А дефектной древесины.
Классификация клеев для деревянных изделий по евростандарту DIN (группа ЕN 204)
| Нагрузочная группа |
Климатические условия и применение |
|
D1 |
Внутри помещений. Редко и кратковременно нагрев превышает 50°С. а влажность дерева — 15% |
|
D2 |
Внутри помещений при нечастом кратковременном воздействии проточной воды (конденсата) и повышении влажности дерева до 18% |
|
D3 |
Внутри помещений при частом кратковременном воздействии проточной воды (конденсата) и повышении на короткое время влажности воздуха. Снаружи зданий, если деревоконструкция защищена от длительного неблагоприятного воздействия климата |
|
D4 |
Внутри помещений при воздействии проточной воды (конденсата) и большом длительном увлажнении воздуха. Снаружи зданий в любых погодных условиях, желательно — с защитным покрытием |