Совершенствование организации управленческого труда в организации
где Нкни - количество операций контроля и настройки, которые можно осуществлять механизированным и автоматизированным способом; Нкн -общее количество операций контроля и настройки.
5. Коэффициент применения печатного монтажа в изделии определяется по формуле:
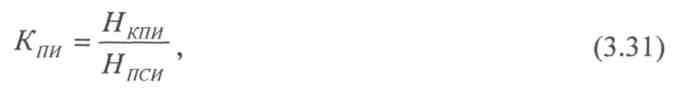
где Нкпи - количество монтажных площадок в изделии, пайка которых осуществляется групповым методом; НПСи - общее количество паяных соединений в изделии.
Относительная трудоемкость сборочно-монтажных работ при изготовлении изделия определяется по формуле:
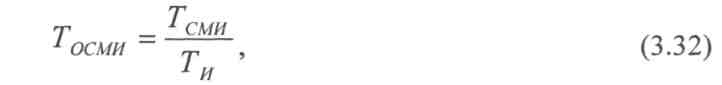
где Тсми - трудоемкость операций сборочно-монтажных работ.
7. Относительная трудоемкость настроечно-регулировочных работ определяется по формуле:
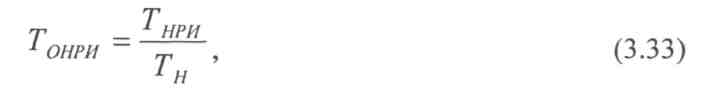
где Тнри - трудоемкость настроечно-регулировочных работ.
8. Коэффициент унификации определяется по формуле:
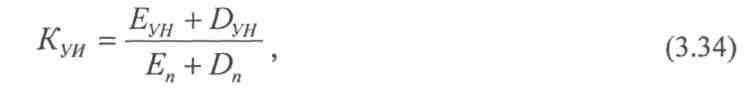
где Еун - число унифицированных сборочных единиц в изделии; DyH - число унифицированных деталей, являющихся составными частями изделия и не вошедших в Еун, Е„ - число сборочных единиц в изделии; Dn - число деталей,являющихся составными частями изделия (стандартные крепежные детали не учитываются).
9. Коэффициент стандартизации конструкции определяется по формуле:
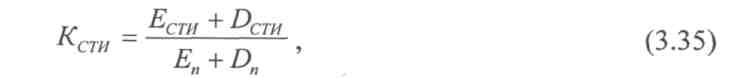
где Ести - число стандартных сборочных единиц в изделии; Dcmu - число стандартных деталей, являющихся составными частями изделия.
10. Коэффициент сложности сборки конструкции изделий определяется по формуле:
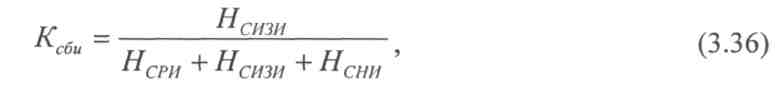
где Нсизи - число соединений, осуществляемых в изделии с помощью лапок, защелок, байонетных соединений и т.д.; Нсри - число соединений в изделии, осуществляемых с помощью резьбовых соединений; Нсни - число неразъемных соединений в изделии.
11. Коэффициент конролепригодности изделия определятся по формуле:
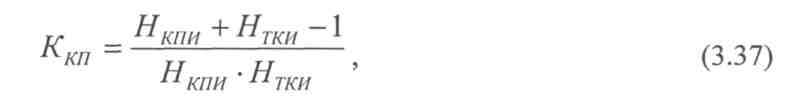
где Нкпи - количество контролируемых параметров в изделии; Нтки - количество точек контроля в изделии.
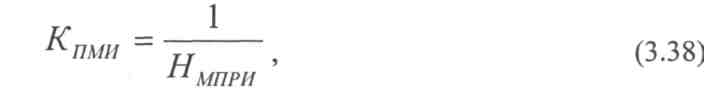
12. Коэффициент повторяемости марок монтажного провода в изделии определяется по формуле:
13. Коэффициент повторяемости ЭРЭ в изделии определяется по формуле:
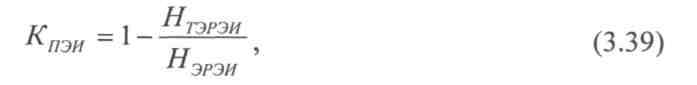
где Нтэрэи - количество типоразмеров ЭРЭ в изделии; Нэрэи - количество ЭРЭ в изделии.
Коэффициент применяемости микросхем и микросборок определяется по формуле:
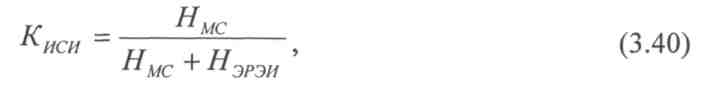
где Нмс - общее количество микросхем и микросборок в изделии.
Коэффициент применения полупроводниковых приборов определяется по формуле:
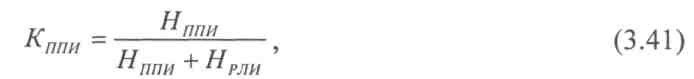
где Нти - количество полупроводниковых приборов в изделии; Нрш - количество радиоламп в изделии.
Коэффициент регулируемости схемы на элементной базе определяется по формуле:
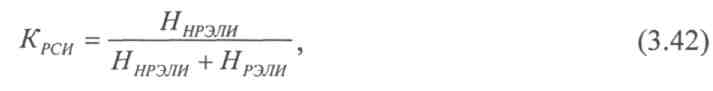
где Ннрэли - количество нерегулируемых радиоэлементов в изделии; Нрэли количество регулируемых радиоэлементов в изделии.
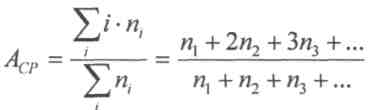
17. Коэффициент точности обработки определяется по формуле:
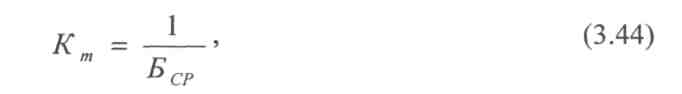
18. Коэффициент шероховатости поверхностей деталей определяется по формуле:
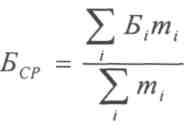
- среднее значение параметра шероховатости поверхностей деталей изделия;
Бi – значение i-го параметра шероховатости поверхности; m - число поверхностей, соответствующих данному параметру шероховатости.
19. Показатель применяемости отверстий в печатной плате определяется по формуле:
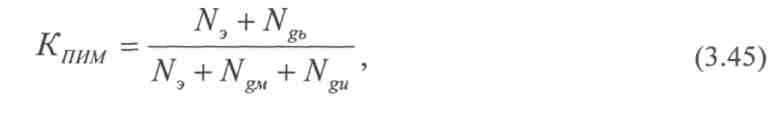
где N3 - суммарное количество эквивалентных элементов в изделиях миниатюризации; Ngb - количество дискретных ЭРЭ и изделий электронной техники в миниатюрном и микроминиатюрном исполнении; Ngu - количество дискретных ЭРЭ и изделий электронной техники, не удовлетворяющих требованиям миниатюризации.
20. Коэффициент повторяемости отверстий в печатной плате определяется по формуле:
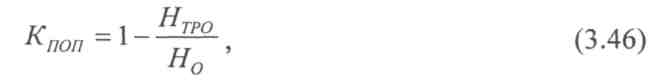
Нтро - количество типоразмеров отверстий в печатной плате; Н0 - общее количество отверстий в печатной плате.
21. Коэффициент обеспеченности групповой пайки печатных узлов определяется по формуле:
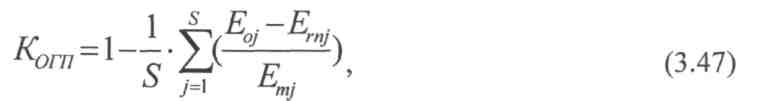
где Eoj - общее количество мест пайки в j-м проводящем слое печатной платы; S - количество проводящих слоев в 1111; EmJ - количество мест пайки в j-м проводящем слое печатной платы, которые можно реализовать в групповой пайке волной припоя или протягиванием.
22. Коэффициент однородности формообразования деталей изготовленных штампованием определяется по формуле:
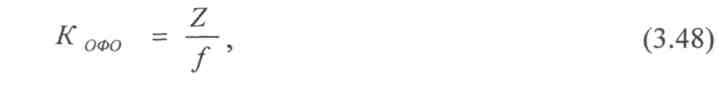
где Z - количество типоразмеров деталей, изготовленных штампованием; f -общее количество операционных переходов для типоразмеров деталей, изготовленных штампованием.
23. Коэффициент блочности определяется по формуле:
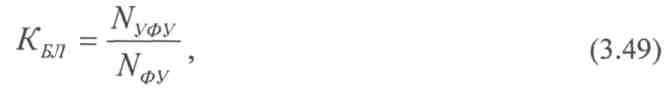
где Nуфу - количество унифицированных функциональных узлов; Nфу общее количество функциональных узлов.
24. Коэффициент эффективности взаимозаменяемости определяется по формуле:
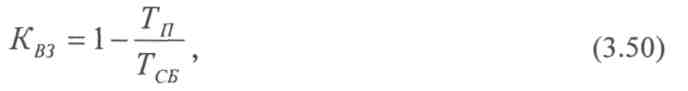
где Тп - трудоемкость пригоночных работ; Tcq - трудоемкость сборочных работ.
25. Относительная трудоемкость заготовительных работ определяется по формуле:
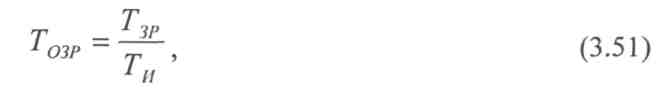
где ТЗР =ТЛ +ТК + Тш +... - трудоемкость заготовительных работ;
Тл, Тк, Тш , ... - трудоемкость, соответственно, литейных, кузнечных, штамповочных и прочих работ.
26. Коэффициент повторяемости определяется по формуле:
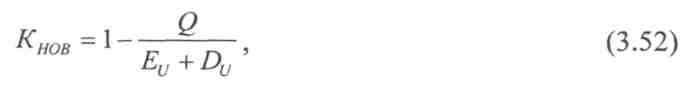
где Q - число наименований составных частей.
27. Коэффициент унификации конструктивных элементов определяется по формуле:
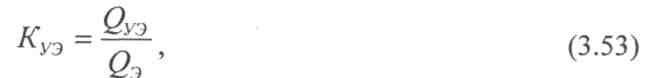
где Qy3 - число унифицированных типоразмеров конструктивных элементов; Q3 - число типоразмеров конструктивных элементов в изделии.
28. Коэффициент унификации сборочных единиц определяется по формуле:
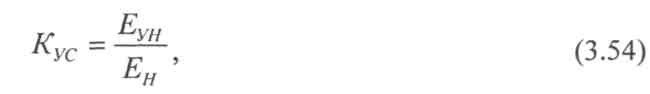
где Еун - число унифицированных сборочных единиц изделия.
29. Коэффициент унификации деталей определяется по формуле:
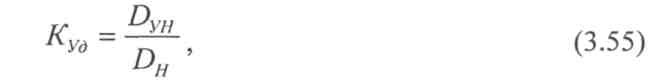
где DyH - число унифицированных деталей в изделии, кроме крепежных.
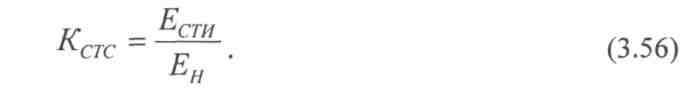
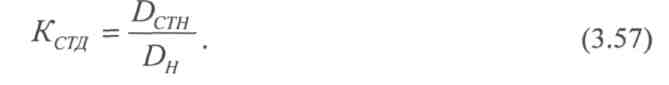
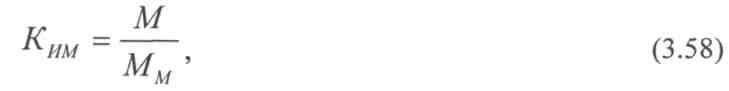
30. Коэффициент стандартизации сборочных единиц определяется по формуле:
33. Коэффициент применяемости материала определяется по формуле:
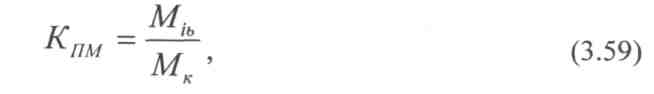
где MiM - масса данного материала в изделии; Мк - общая масса конструкции изделий.
34. Коэффициент использования металла определяется по формуле:
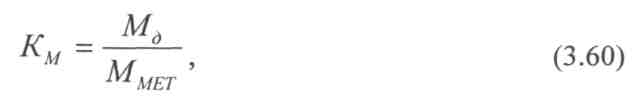
где Мд - масса металлических деталей изделия без учета покупных изделий и крепежных деталей; Ммет - масса металла, израсходованного на изготовление этих деталей.
35. Коэффициент применяемости пластмасс определяется по формуле:
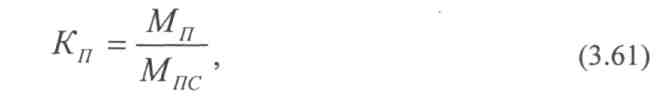
где Мп - суммарная масса пластмассовых деталей в конструкции изделия; Мпс - суммарная масса конструкции изделия без учета массы покупных изделий и печатных плат.
36. Коэффициент сборности конструкции определяется по формуле:
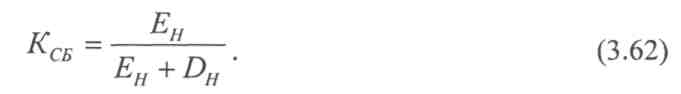
37. Коэффициент параллельности сборки определяется по формуле:
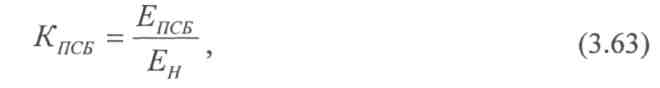
где Епсб - общее количество сборочных единиц, допускающих параллельную сборку.
39. Коэффициент применения ЭРЭ определяется по формуле:
40. Коэффициент применяемости сборочных единиц определяется по формуле: изделии; Ет - общее количество типоразмеров сборочных единиц в изделии.
41. Коэффициент повторяемости микросхем и микросборок определяется по формуле:
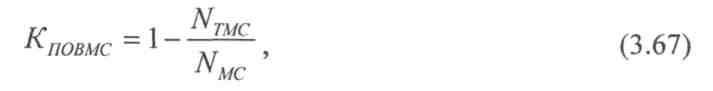
где Ищмс - количество типоразмеров корпусов МС; NMC - общее количество микросхем и микросборок в изделии.
42. Коэффициент сложности печатных плат определяется по формуле:
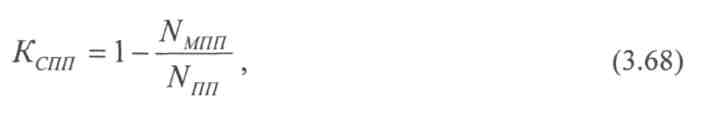
где NMnn - общее количество многослойных печатных плат в изделии; Nnn -общее количество печатных плат.
43. Коэффициент освоенности деталей определяется по формуле:
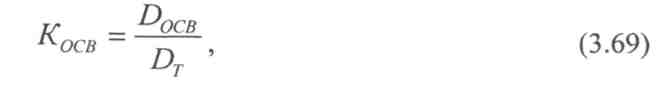
где Doce - количество типоразмеров деталей из ранее освоенных изделий на предприятии.
44. Коэффициент автоматизации и механизации подготовки ЭРЭ к монтажу определяется по формуле:
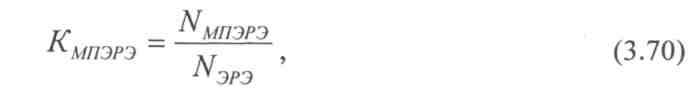
где Имтрэ - количество ЭРЭ, подготовка которых к монтажу может осуществляться механизированным или автоматизированным способом; Иэрэ- общее количество ЭРЭ.
45. Коэффициент сложности контроля определяется по формуле:
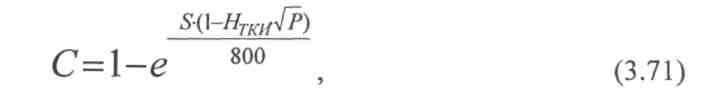
где S - количество метрологических разновидностей измерений, проводимых в процессе контроля данного изделия; Р - общее количество контролируемых параметров в данном изделии.
46. Коэффициент автоматизации и механизации объемного монтажа определяется по формуле:
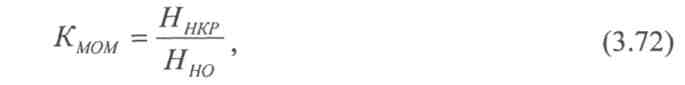
где Ннкр - количество неразъемных межузловых и межблочных соединений в изделии, выполняемых методом накрутки, обжимки, запрессовки; Нно - общее количество неразъемных межузловых и межблочных соединений в изделии.
47. Коэффициент использования плоских кабелей для объемного монтажа определяется по формуле:
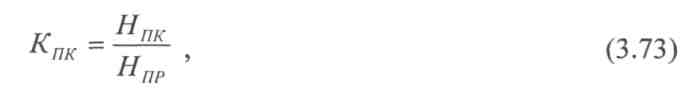
где Нпк - количество межузловых и межблочных связей в изделии, выполненных с помощью плоских кабелей; Нпр - общее количество межузловых и межблочных связей (проводников) в изделии.
48. Коэффициент прогрессивности формообразования деталей определяется по формуле:
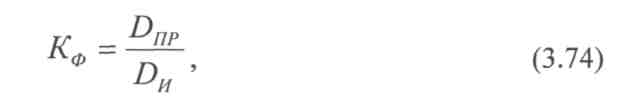
где Dnp - количество деталей, заготовки которых или сами детали получены прогрессивными методами формообразования.
49. Коэффициент автоматизации и механизации монтажа определяется по формуле:
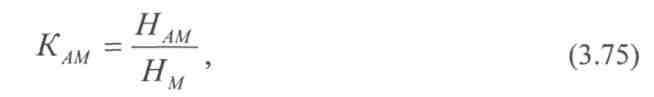
где Нам - количество монтажных соединений, которые могут быть осуществлены или осуществляются механизированным способом, т.е. имеются механизмы, оборудование или оснащение для выполнения монтажных соединений; Нм - общее количество монтажных соединений.
50. Относительная трудоемкость механообработки определяется по формуле:
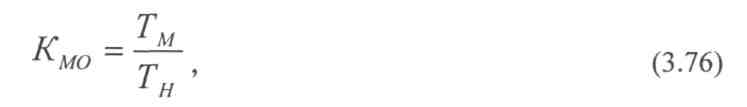
где Тм - суммарная трудоемкость механообработки, применяемой при изготовлении изделия.
3.3 Разработка программного комплекса автоматизированной системы количественных оценок технологичности конструкции РЭА
Необходимость использования современной вычислительной техники в практике проектирования радиоэлектронных изделий для оперативного получения достоверных оценок технологичности вызвана трудоемкостью процедур, выполняемых специалистами при расчетах и обработке статистической информации. Разработанные основы информационного, математического и методического обеспечения позволили нам перейти к построению модели автоматизированной системы количественной оценки технологичности изделий. Поскольку пользователями такой системы являются конструкторы и технологи, не всегда имеющие опыт использования вычислительной техники, то интерактивность работы и дружественный интерфейс пользователя были необходимыми условиями для эффективного освоения и эксплуатации автоматизированной системы количественной оценки технологичности изделий РЭА.
Автоматизированная система управления и количественной оценки технологичности сравнительно легко встраиваются в действующие на многих предприятиях отрасли системы автоматизированного проектирования (САПР). САПР, как известно, представляет собой комплекс, состоящий из аппаратных, программных, регламентирующих, информационных и других средств, используемых разработчиком для конструирования. Системные принципы, заложенные в САПР при его создании и наличие системных, операционных и стандартных программных средств позволяет легко адаптировать разработанную автоматизированную систему поддержки решений. Это объясняется тем, что ее цели и задачи отвечают и задачам САПР, а именно, сокращать затраты на повторяющиеся инженерные расчеты и моделирование, оставляя больше времени на принятие решений и творчество; улучшать связи между подразделениями одного предприятия или между разработчиком и изготовителем, так как интенсивные связи и согласования позволяют сократить время разработки изделия; сокращать частоту и трудоемкость инженерных решений, повысить уровень качества производственной деятельности предприятия в целом.
Как отмечается, применение САПР в конструкторских разработках приводит к существенному перераспределению функций между конструктором и ЭВМ, а также и организации работ во всех службах конструкторских подразделений. В этом случае за инженером-конструктором остаются лишь функции творческого характера: принятие решений и инженерное творчество; осмысление проблемы, определение цели, содержание проекта и постановка задачи проектирования; выбор критериев оценок при решении конструкторских задач анализа, синтеза, оптимизации и контроля; выбор наилучшего решения.
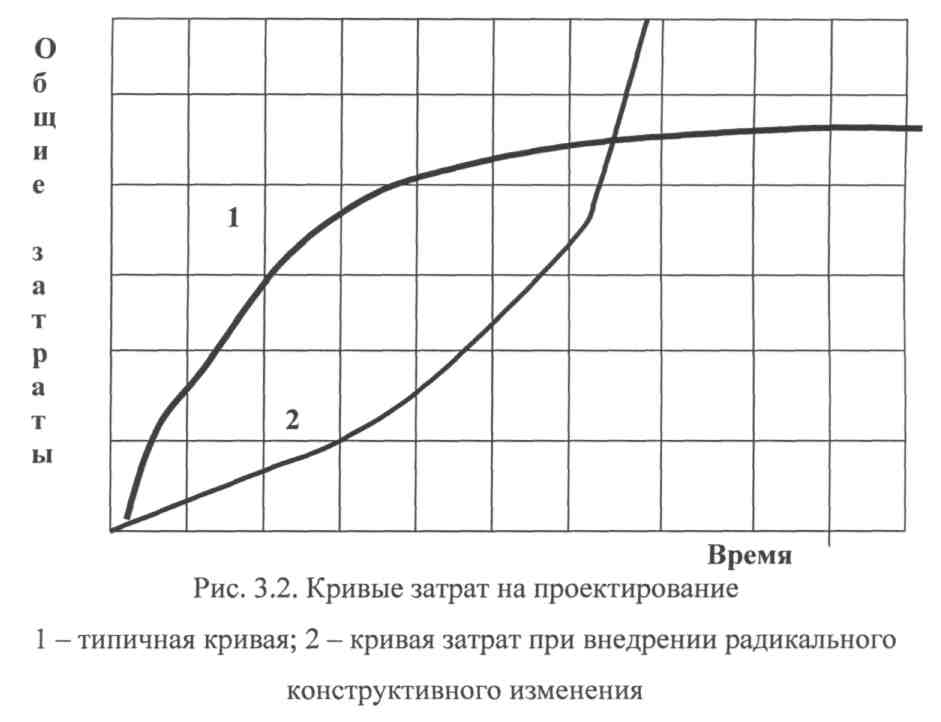
Автоматизированная система оценок технологичности способствует решению некоторых перечисленных творческих функций разработчика, особенно выбора наилучших конструкторских решений. По мере развития проекта влияние конструкторских решений на затраты, как правило, возрастает и любое радикальное конструкторское решение, вносимое в проект, способствует росту затрат по экспоненциальному закону (рис.3.2).
Из этого можно сделать вывод о необходимости принять максимальное число основных и оптимальных конструкторских решений как можно раньше, т.е. не позже стадии технического проекта.
Автоматизация процедур метода количественных оценок технологичности позволяет разработчикам принимать оптимальные решения при минимальных временных затратах с помощью новых подходов к возможности анализа проекта практически на любых стадиях его разработки.
Программные средства системы количественных оценок технологичности РЭА позволяют предельно упростить (по отношению к пользователю) операции обработки данных, а также создают предпосылки для ее дальнейшего совершенствования. Развитие системы возможно в направлении дополнения ее модулями, реализующими различные стандартные операции манипулирования данными, а также включения в нее средств, обеспечивающих создание и введение информационной базы статистических данных по целому ряду оцениваемых изделий.
В свою очередь, анализ этой базы данных позволяет установить более обоснованные требования к составу работ по обеспечению технологичности РЭА и видам оценки в динамике по стадиям проектирования и технологической подготовки производства.
Программные средства автоматизированной системы количественной оценки технологичности РЭА разработаны нами с использованием принципов структурного программирования на основе анализа задач многократно использующихся в процессе обработки данных. При этом выделены следующие задачи:
ранжирование с приведением к стандартному виду последовательности целых неотрицательных чисел по степени их убывания;
тоже, по возрастанию;
вычисление показателя групповой согласованности экспертных суждений;
вычисление значений интегральной функции Лапласа (оценка вероятности ошибки для нормально-распределенной случайной величины);
вычисление значений X - функции на различных интервалах (определение табличных значений X - распределения);
получение результирующего решения на множестве индивидуальных экспертных упорядочений;
получение оценок степени разброса, вносимого каждым экспертом в общую дисперсию внутригрупповых оценок;
наглядное графическое представление относительных величин дискретного ряда вещественных чисел;
сортировка вещественного массива по возрастанию с запоминанием индексов элементов (вспомогательная функция);
• аппроксимация нетранзитивного бинарного отношения на множестве альтернатив транзитивным отношением предпочтительности.
Структура программного обеспечения автоматизированной системы экспертной оценки технологичности РЭА имеет вид, представленный на рис.3.3.
Модуль OPROS осуществляет диалоговую процедуру опроса учетных данных эксперта и предлагает ему на выбор режимы проведения экспертизы: простое ранжирование и попарные сравнения показателей технологичности из предварительно созданного файла. В конце процедуры данные сохраняются модулем OPROS в отдельных последовательных рабочих файлах на диске.
Модуль FORM осуществляет предварительную обработку данных, которая заключается в вычислении оценок компетентности экспертов, значимость этих оценок и сравнение их с заданным граничным уровнем.
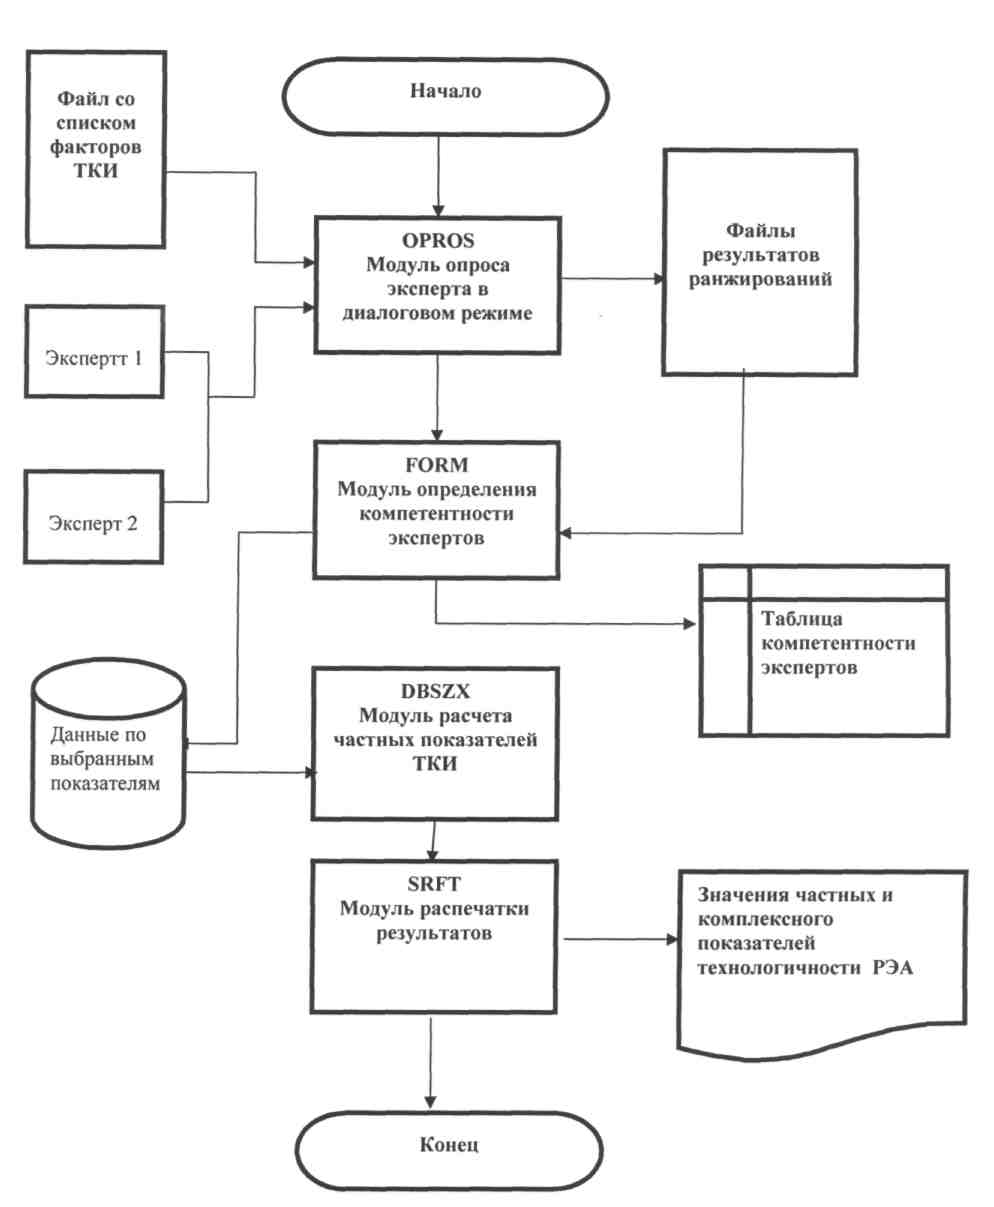
Рис. 3.3 Структурная схема программного обеспечения автоматизированной системы количественной оценки ТК изделий РЭА
Данные экспертов со значимыми оценками коэффициентов записываются модулем в стандартном формате в библиотеку-архив экспертных данных «библ.-арх.». Данные записываются в два раздела этой библиотеки, один из которых будет в результате содержать данные экспертов-технологов, с другой - экспертов-конструкторов. Если же данные экспертов не удовлетворяют требованию корректности, то запись в файл не производится. В результате выполнения процедуры на печать выводится две отдельные таблицы по группам технологов и конструкторов, содержащие фамилии экспертов, значения оценок их компетентности и уровней достоверностей этих оценок. При этом в таблицы включаются лишь те эксперты, значение оценок компетентности которых не ниже заданного уровня. Информация о не прошедших контроль по уровню компетентности экспертах выводится на печать перед таблицами. После того как экспертная информация оценена на достоверность и занесена в библиотеку-архив с помощью модуля DBSZX производится обработка информации с расчетом тех частных показателей технологичности РЭА, на которые указала в результате опроса большая часть экспертов. Рассчитывается также комплексный показатель технологичности, который сопоставляется с нормативным значением. Система дает вывод о технологичности оцениваемого изделия.
Программное обеспечение автоматизированной системы количественной оценки технологичности изделий с экспертными оценками весов коэффициентов разработана нами на языке Дельфи и приведено в приложении 1.
Теперь, когда программный комплекс подготовлен, необходимо провести ряд экспериментальных работ с его использованием для определенного класса изделий. Апробация автоматизированной системы оценки технологичности изделий позволит не только оценить ее эффективность, но и наметить признаки универсальности, по которым эту систему можно было бы адаптировать к задачам отработки технологичности изделий других отраслей промышленности.
Глава 4. ЭКСПЕРИМЕНТАЛЬНАЯ ПРОВЕРКА АВТОМАТИЗИРОВАННОЙ СИСТЕМЫ КОЛИЧЕСТВЕННОЙ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ РЭА. РАСЧЕТ ЭКОНОМИЧЕСКОЙ ЭФФЕКТИВНОСТИ
4.1 Экспериментальная количественная оценка технологичности изделия РЭА
Для экспериментальной проверки системы автоматизированной количественной оценки технологичности на серийном предприятии было выбрано осваиваемое изделие - водонагреватель электрический. На предприятии была организована группа специалистов-экспертов, которым было предложено оценить это изделие на технологичность. Они должны были в ходе процедуры последовательного ранжирования частных показателей технологичности выделить наиболее приемлемые для данного вида изделия, стадии разработки. На следующем этапе заполняется матрица предпочтений факторов. В результате статистической обработки матриц всех экспертов, выявляются наиболее предпочтительные показатели технологичности, которые впоследствии подвергаются расчету и сведению к обобщенному показателю технологичности. Последовательность работы с автоматизированной системой оценки технологичности на примере конкретного изделия показана на рис. 4.1
Рис. 4.1. Состояние экрана при входе в автоматизированную систему количественной оценки технологичности РЭА
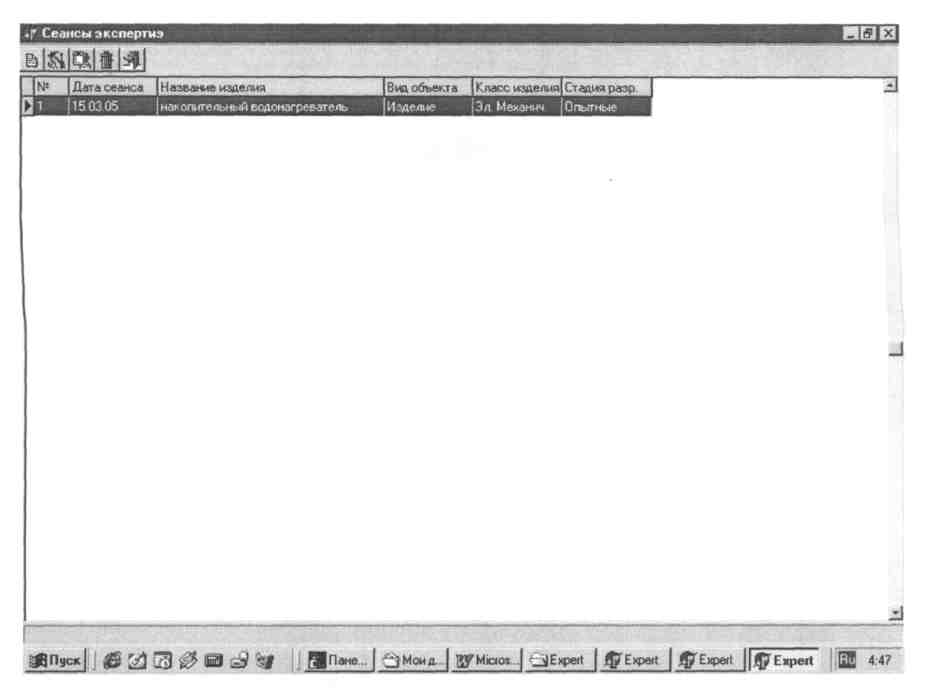
Рис.4.2. Сеанс экспертизы. Определения вида объекта оценки, его наименования, даты проведения экспертизы
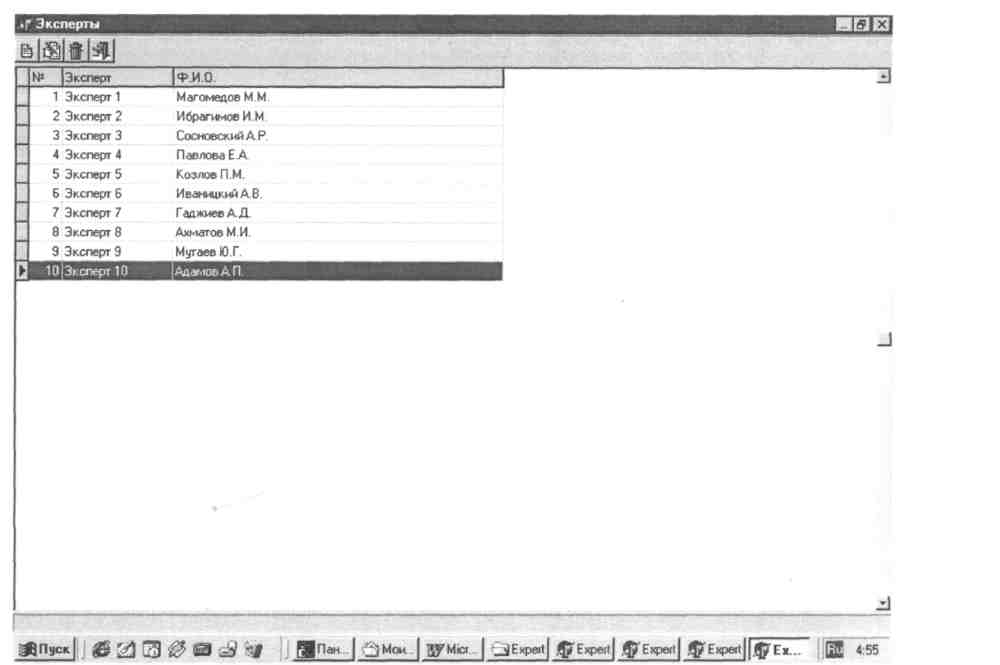
Рис. 4.3. Определение списка экспертов
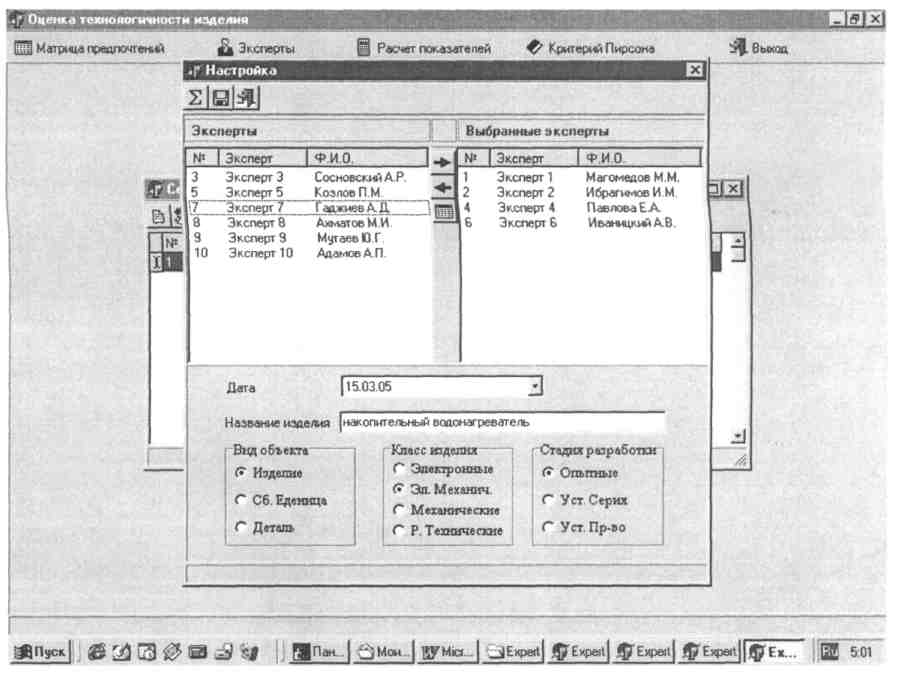
Рис. 4.4. Отбор экспертов, непосредственно участвующих в оценке, настройка системы
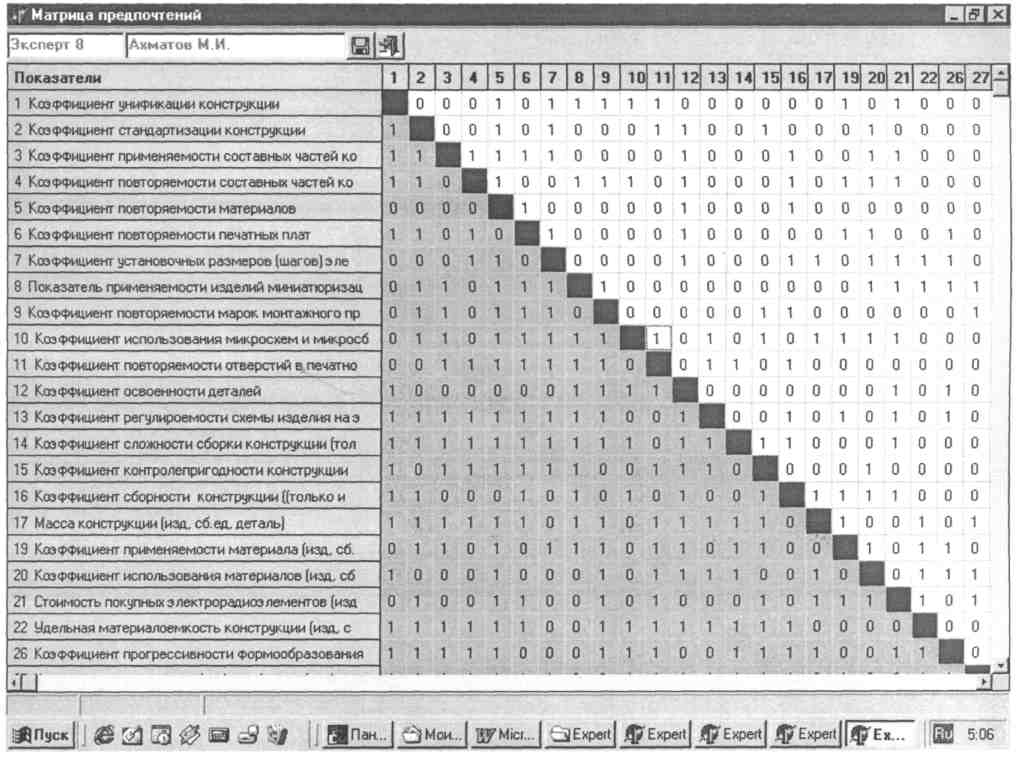
Рис.4.5. Матрица предпочтений эксперта для выбора частных показателей
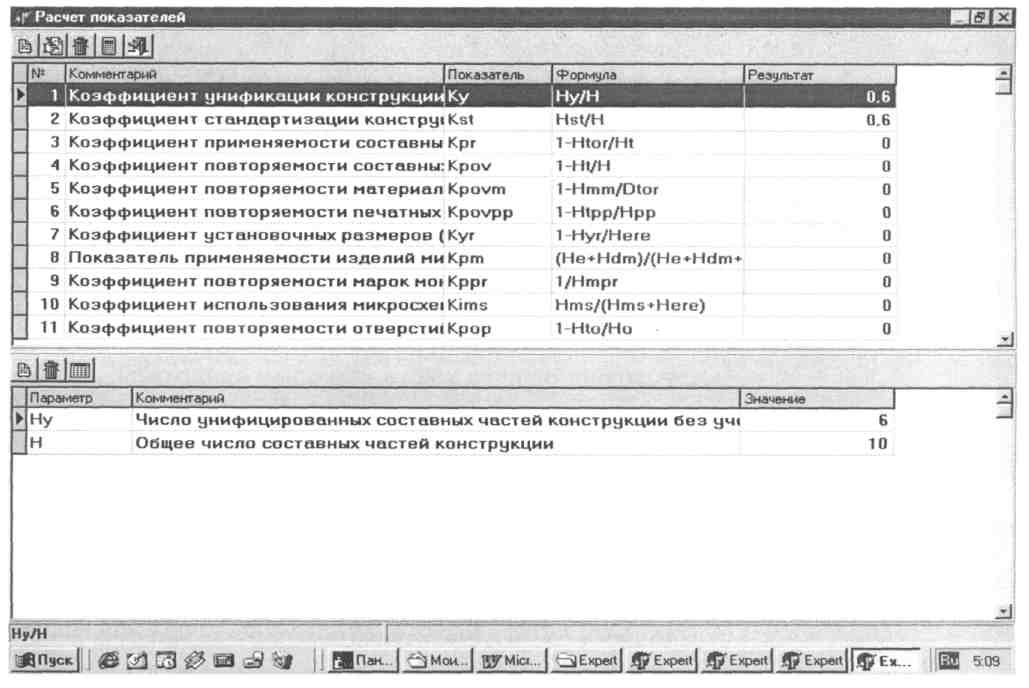
Рис. 4.6. Блок расчета частных показателей технологичности
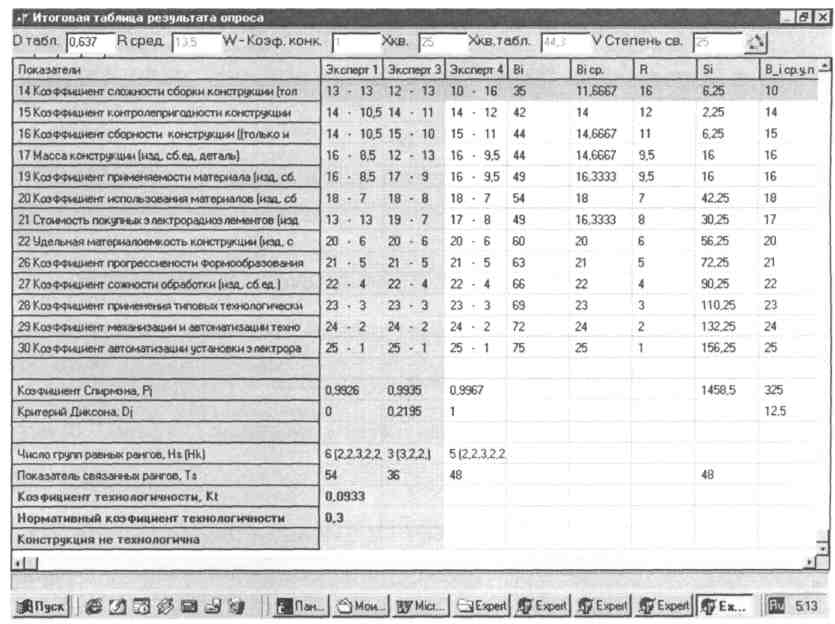
Рис. 4.7 Матрица результатов
4.2 Обоснование экономической эффективности внедрения автоматизированной системы количественной оценки технологичности изделий
4.2.1. Методика расчета экономической эффективности разработки
Методика включает в себя следующие расчеты:
Расчет стоимости разработки;
Расчет экономического эффекта от внедрения разработки.
Для выполнения п.1, т.е. расчета стоимости разработки, составляется смета расходов, которая определяет структуру цены разработки. Структура цены должна содержать следующие статьи расходов:
Стоимость специального оборудования. К ним относится покупное нестандартное оборудование, в том числе специализированные ЭВМ, организационная техника. Перечень этого оборудования, его цена, количество и общая стоимость представляются в виде сводной таблицы. Выбранное оборудование надо обосновать. В этот пункт включается и приобретаемые пакеты прикладных программ.
Основная заработная плата. Она может быть рассчитана двумя способами:
определяется трудоемкость и квалификация каждого вида работы, умножается на должностной оклад (тарифную ставку) и суммируется;
определяется общая трудоемкость работ и умножается на среднюю заработную плату, установленную для данной организации. Этот метод применяется редко.
Расчет затрат по первому из указанных способов показан на примере в таблице 4.1
| № п/п | Виды работы | Квалификация | Трудоемкость в чел. – дн . | Должность оклад в руб. (тарифная ставка) | Стоимость в рублях |
| 1. | Разработка технического задания | Главный специалист | 3 | 5000 | 682 |
| 2. | Сбор и статистическая обработка исходных данных | Специалист | 26 | 2600 | 2600 |
| 3. | Формализация задачи (построение модели) | Ведущий специалист | 10 | 4200 | 1600 |
| 4. | Разработка метода исследования модели | Ведущий специалист | 15 | 4200 | 2400 |
| 5. | Разработка программного обеспечения | Специалист | 50 | 2600 | 5000 |
| 6. | Экспериментальная апробация разработки | Специалист | 15 | 2600 | 1500 |
| 7. | Анализ полученных результатов | Главный специалист | 7 | 5000 | 1346 |
| Итого | 15128 |
Дополнительная заработная плата. Она составляет 11% от основной заработной платы.
Отчисления на социальное страхование. Рассчитывается как 36,5% от суммы основной и дополнительной заработной платы.
Накладные расходы. Норматив накладных расходов определен и утвержден для каждой организации (промышленного предприятия). Если разработка проводится без привязки к конкретной организации, то рекомендуем размер накладных расходов в размере 450-550% от основной заработной платы.
Командировочные расходы. Предварительно определяется и обосновывается количество, продолжительность, города назначения необходимых командировок. Командировочные расходы состоит из стоимости авиабилетов, суточных в размере 150 руб. на один день.
Себестоимость. Представляет собой сумму статей 1.1-1.6.
Прибыль. Определяется установленным для организации уровнем рентабельности. Принимается в размере 15-25% от себестоимости.
Цена. Представляет собой сумму статей 1.7 и 1.8.
Налог на добавленную стоимость (НДС). Определяется в размере 20% от цены изделия (п. 1.9).
Цена с НДС. Представляет собой сумму статей 1.9 и 1.10.
2. Этот раздел посвящен расчету экономического эффекта от внедрения разработки. Возможны следующие варианты расчета:
Если существует разработка - аналог и известна его цена, а разработка, выполненная в дипломном проекте имеет меньшую стоимость при аналогичных характеристиках, то годовой экономический эффект (прибыль производителя) рассчитываются как произведение программы выпуска разработки, выполненной в дипломе на сумму снижения цены одного изделия. Считается, что разработка одного диплома тиражируется и продается. При этом срок окупаемости разработки равен количеству месяцев, на которые снижение стоимости покроет затраты на разработку.
Если разработка - аналог неизвестны, то необходимо показать экономическую целесообразность проведения разработки. Возможно благодаря внедрению разработке диплома сократится эксплуатационные затраты, будут внедрены более прогрессивные технологии, достигается социально-значимый эффект. Данный вариант допускает отсутствие конкретных расчетов и количественных оценок экономического эффекта, но в дипломе должно быть приведено подробное обоснование сделанных выводов.
Если разработка - аналог существует, но его технические характеристики существенно уступают параметрам разработки, выполненной в дипломе, то как и в случае п.2.2 необходимо обосновать эффективность выполнения разработки.
4.2.2. Расчет экономической эффективности проекта
1.1. Стоимость приобретаемых пакетов прикладных программ - 45000руб.
1.2. Основная заработная плата. Из расчета 22 рабочих дня.
Таблица 4.2
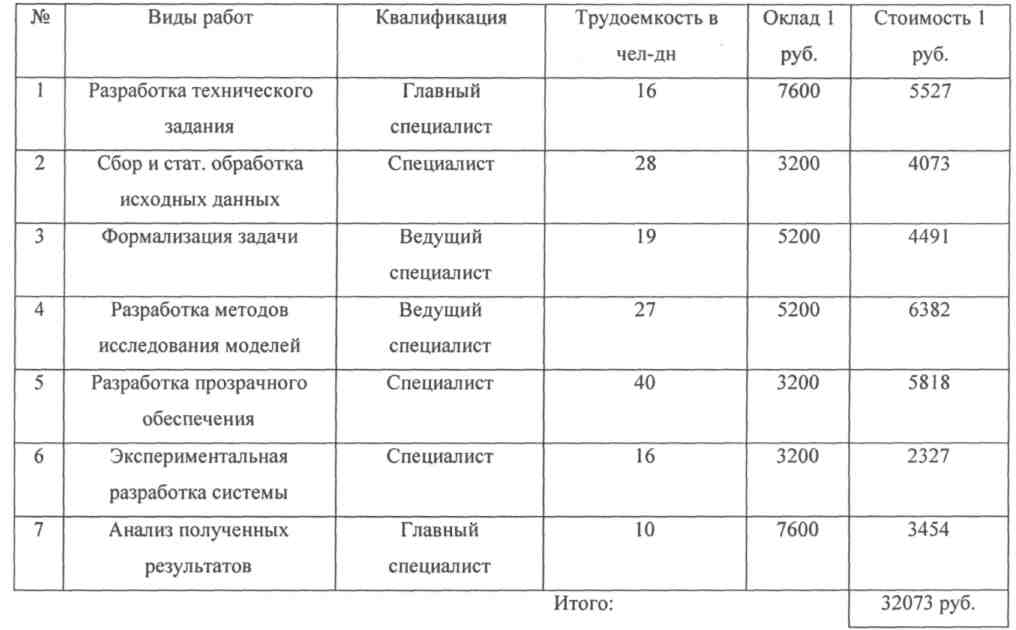
Дополнительная заработная плата: 11% от 32073 равна 3528 руб.
Отчисление на социальное страхование: 36,5% от (32073+3528) равно 12999 руб.
Накладные расходы: 550% от 32073 равно 176401 руб.
Командировочные расходы. Предполагается 8 командировок в Москву. Стоимость проезда 3 тыс. руб. в одну сторону. Проживание и питание (100+500)=600 руб. Длительность командировки 7 дней.
Себестоимость: 306596 руб.
Прибыль: 20% от 306596 равно 61319 руб.
Цена: 367915 руб.
НДС равен 73583 руб.
1.10. Цена с НДС равна 441498 руб.
2. Расчет экономического эффекта.
Существует разработка-аналог. Стоимость 475214 руб. Разработка дипломного проекта тиражируется в количестве 20 экз. Эффект равен: (475214 - 441498)*20=674320 руб.
Глава 5. МЕРОПРИЯТИЯ ПО БЕЗОПАСНОСТИ ЖИЗНЕДЕЯТЕЛЬНОСТИ ПЕРСОНАЛА И ЭФФЕКТИВНОЙ ОРГАНИЗАЦИИ УПРАВЛЕНЧЕСКОГО ТРУДА В ОРГАНИЗАЦИИ
При работе на персональных компьютерах в ходе эксплуатации разработанной автоматизированной системы решаются вопросы охраны труда и техники безопасности (ОТ и ТБ). К вопросам ОТ относятся: основы гигиены, физиологии и психологии труда, а также метеорологические условия, отопление и вентиляция, кондиционирование воздуха, освещение помещений, зашумленность.
Для обеспечения нормальных условий труда санитарные нормы СН 245-71 устанавливают на одного работающего объем производственного помещения не менее 15 м; площадь помещения выгороженного стенами или глухими перегородками не менее 4,5 м.
Общие рабочие комнаты и кабинеты должны иметь искусственное освещение. Рациональное цветовое оформление помещений направленно на улучшение санитарно-гигиенических условий труда, повышение его производительности и безопасности. Окраска производственных помещений вычислительного центра (ВЦ) влияет на нервную систему человека, его настроение, восприятие запаха и, в конечном счете, на производительность труда. Поэтому так важен выбор цвета помещений ВЦ.
Основные производственные помещения ВЦ целесообразно окрашивать в соответствии с цветом технических средств. Выбор цвета определяется рядом факторов, в том числе конструкцией здания, характером выполняемой работы, освещенностью, количеством работающих.
Необходимо учитывать, что цвет является сильным психологическим стимулятором. Восприятие цвета в большей степени зависит от освещенности. Под влиянием различных источников света цвет поверхности меняет тон.
Коэффициент отражения света материалами и оборудованием внутри помещений имеют большое значение для освещения: чем больше света отражается от поверхности, тем выше освещенность. Освещение помещений и оборудования должно быть мягким, без блеска, окраска интерьера помещений ВЦ должна быть спокойной для визуального восприятия. Большое значение в отделке помещений имеет цвет