Оценка уровня организации труда на предприятии
2. Определим влияние увеличения числа отработанных часов в течение дня на среднегодовую выработку рабочего: +0,05 * 216 х 0,2619 =+3 тыс. руб. Это свидетельствует, что увеличение продолжительности рабочего дня обеспечивает рост среднегодовой производительности труда рабочего на 6 тыс. руб.
3. За счет снижения среднечасовой выработки рабочего на 0,0664 тыс. руб., среднегодовая выработка рабочего сократилась на: -0,0332 * 7,91 * 214 = -56 тыс. руб., т.е. за счет данного фактора она снизилась на 112 тыс. руб.
Рассчитаем суммарное влияние перечисленных факторов на изменение среднегодовой производительности труда рабочего:
-4+3–56 = – 57 тыс. руб.
Расчеты показали, что основное влияние на изменение данного показателя оказало снижение среднечасовой производительности труда рабочего.
В анализируемый период на предприятии были допущены непроизводительные целодневные потери рабочего времени, что привело к снижению производительности труда рабочих на 6,9% (4/57*100).
Целодневные потери рабочего времени составили 2 дня на 1 человека или 140 дн. (2*70). Это свидетельствует, что предприятие недополучило товарной продукции на сумму: 1,809 * 140 = 253 тыс. руб.,
где 1,809 тыс. руб. – среднедневная выработка 1 рабочего в 2010 г.
140 дней – недоработано рабочими дней в 2010 г. против 2009 г., т.е. недовыпуск продукции по этой причине составил 506 тыс. р.
Основными причинами этих потерь рабочего времени были недопоставки сырья, материальных ценностей, поломка оборудования и необходимость его срочного ремонта, отсутствие воды, т.д.
Несомненно, что снижение производительности труда рабочих оказало прямое влияние на снижение товарной продукции на ООО «Синэргос». На базе данных таблиц произведем необходимые расчеты и определим изменение объема товарной продукции, зная, что в 2010 г. на предприятии численность рабочих составила 70 человек.
1. Под воздействием снижения числа отработанных дней недовыпуск продукции составил: (-4) *70 = -280 тыс. руб., т.е. недовыпуск товарной продукции по этой причине составил в 2010 г. против 2009 г. на 530 тыс. руб.
2. На предприятии в анализируемый год увеличилось число отработанных человеко-часов за сутки и это обеспечило прирост товарной продукции на: +3 *70 = 210 тыс. руб., т.е. увеличение товарной продукции за счет этого фактора составило 210 тыс. руб.
3. В рассматриваемый период среднечасовая производительность труда рабочего снизилась на 0,0332 тыс. руб., что привело к снижению товарной продукции на: -56* 70 = 3920 тыс. руб.
Это свидетельствует, что этот фактор был основным, приведшим к снижению товарной продукции.
Таким образом, расчеты показали, что на предприятии снижение товарной продукции обусловлено снижением производительности труда рабочих, что является отрицательным фактором. Это является основой снижения эффективности работы предприятия в целом.
Проведенный анализ показывает, что негативной стороной работы предприятия является наличие целодневных потерь рабочего времени: в расчете на одного рабочего оно составило 2 дня против 2009 г., а по всем рабочим 140 ч/дня. Это также привело к недовыпуску продукции снижению эффективности производства в целом.
Можно сказать, что организационные причины, вызвавшими эти потери, были в основном не по вине предприятия: недоподача воды, задержки в снабжении предприятия сырьем и материальными, поломками оборудования, вследствие его физического износа, пр.
Это позволяет сделать вывод, что ООО «Синэргос» необходимо:
– добиваться выполнения договоров поставок сырья и материалов;
– своевременно проводить профилактический ремонт оборудования;
– обновлять технологическое оборудование, пр.
Показателем, который характеризует затраты рабочего времени на производство определенной продукции или на выполнение конкретной технологической операции, является трудоемкость.
Этот показатель является обратным показателю выработки продукции в расчете на одного работающего, определяет эффект использования одного из производственных ресурсов – рабочей силы.
На величину трудоемкости продукции влияет ряд факторов. Это:
технический уровень производства (фондовооруженность труда, полезные свойства предметов труда, применяемая технология изготовления продукции, пр.)
квалификация работающих, организация и условия труда;
сложность изготавливаемой продукции, пр.
Иными словами, трудоемкость – это средние затраты живого труда на изготовление единицы или определенного объема продукции.
Мерой измерения трудоемкости является рабочее время. Трудоемкость единицы продукции – это результат соотношения фонда рабочего времени и количества выработанной продукции (Формула (2.1))
 ;
 ,
(2.1)
где ТЕ – трудоемкость единицы изделия;
Фr – фонд рабочего времени на изготовление определенного вида изделия;
Ик – количество изделий одного наименования;
 -
весь объем
произведенной
продукции;
 -
трудоемкость
изготовления
всей продукции.
Используя эту формулу можно рассчитывать и трудоемкость одного рубля товарной продукции. В этом случае все затраты рабочего времени в нормо-часах разделим на объем продукции в стоимостном выражении (ТП) (формула (2.2))
ТЕ= Фr: ТП (2.2)
Внедрение в производство достижений научно-технического прогресса обеспечивает снижение трудоемкости, т.е. способствует экономии рабочего времени. Это значит, что за определенный период рабочего времени можно выработать больше продукции.
Затраты рабочего времени изменяются под воздействием разных факторов: за счет увеличения численности рабочих, обновления ассортимента продукции, совершенствования технологии производства, выпуска новых видов изделии, пр.
Главным для снижения трудоемкости являются интенсивные факторы: совмещение профессий, расширение зоны обслуживания, повышение производительности труда за счет внедрения достижений научно-технического прогресса.
Производственные цеха и участки предприятия работают одновременно, но разное количество смен. Поэтому трудоемкость (фактическую) отдельных видов продукции определить затруднительно, тем более, что идет перестановка кадров по цехам, т.е. в случае отсутствия сырья, их перевод на другие работы.
Поэтому в работе ведется анализ трудоемкости изготовления обезличенной продукции в целом по ООО «Синэргос».
В бухгалтерских и других документах предприятия отражается все время, проводимое работающими на рабочих местах. Анализ изменения объема товарной продукции усложняется тем, что в фиксированном рабочем времени скрываются его потери, непроизводительные затраты, т.д.
Изменение интенсивности труда прямо пропорционально снижению трудоемкости вырабатываемой продукции, а рост производительности труда за счет этого можно определить по формуле (2.3)
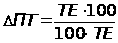 (%) (2.3)
где:  ПТ
– рост производительности
труда, %;
ТЕ – процент снижения трудоемкости.
Располагая данными о работе ООО «Синэргос» за 2009–2010 гг. составим таблицу 2.7.
Анализ приведенных в таблице 2.7 данных показывает что в 2010 г. против плана объем товарной продукции снизился на 2155 тыс. руб., а против предыдущего 2009 года на 1805 тыс. руб., что обусловлено снижением объема выпущенной продукции в натуральном выражении, изменением ассортимента продукции и изменением договорных цен на нее.
Таблица 2.7 – Расчет трудоемкости изготовления продукции
| Показатели | Ед. изм. | 2009 г. | 2010 г. | Отклонение + – | ||
| план | отчет | против плана | против 2008 г. | |||
| 1. Товарная продукция | тыс. руб. | 28900 | 29250 | 27095 | -2155 | -1805 |
| 2. Выпуск продукции | тонн | 785 | 790 | 720 | -70 | -65 |
| 3. Фактически затраченное время | ч/ч | 110357 | 115320 | 118489 | 3169 | 8132 |
| 4. Трудоемкость: | 0 | 0 | ||||
| а) изготовление одной тонны продукции, | ч/ч | 140,6 | 146,0 | 164,6 | 18,6 | 24,0 |
| б) одной тыс. руб. товарной продукции | ч/ч | 3,82 | 3,94 | 4,37 | 0,43 | 0,55 |
Фактически затраченное рабочими время возросло против плана на 3169 ччасов и на 8132 ч/ч против 2009 г. Трудоемкость изготовления готовой продукции увеличилась с 140,6 ч/ч в 2009 г. до 146,0 ч/ч по плану и 164,6 ч/ч по отчету 2010 г. Она выключает не только затраты времени на технологический процесс выпуска готовой пищевой продукции, но и время необходимое на поставку сырья, обслуживания основного производства, т.д.
Увеличение трудоемкости изготовления одной тонны продукции означает, что увеличилось рабочее время на ремонт оборудования, обслуживание производства, простои по разным причинам. Это отрицательная сторона работы предприятия, так как выпуск продукции в натуральном измерении снизился.
В то же время увеличивается трудоемкость изготовления товарной продукции с 3,82 ч/ч в 2009 г. до 4,37 ч/ч по отчету 2010 г., т.е. увеличение составило 0,55 ч/ч против базисного года. Это объясняется изменением ассортимента готовой продукции, и как следствие этого изменение трудоемкости.
Учитывая все вышеизложенное, произведем расчет влияния изменения трудоемкости на изменение производительности труда.
Трудоемкость продукции в расчете на одну ее тонну в 2010 г. против 2009 н. изменялась, как: 164,6/140,6*100–100= 117,1–100 = +17,1%, т.е. возросла на 17,1%, что, несомненно, привело к снижению производительности труда.
Трудоемкость изготовления одной тысячи рублей товарной продукции также увеличивается на: 4,37/3,82*100–100 = 14,5%
Это обусловило снижение производительности труда работающих на:
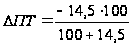 =12,7%
т.е. за счет этого производительность труда работающих снижается на 12,7% при общем ее снижении за этот же период на 12,9%.
Проведенные исследования позволяют сделать вывод, что в последующие периоды работы предприятия есть резервы для увеличения выпуска продукции, расширения ее ассортимента, это можно осуществить за счет:
Изучения рынка сбыта продукции и выпуска той, которая найдет реальный спрос и будет реализована.
Совершенствования технологического процесса.
Применение только технически обоснованных норм времени и норм выработки.
Снижения себестоимости и снижения на этой основе договорных цен.
Совершенствование организации труда в основных цехах предприятия.
Рационального использования рабочего времени отсутствия простоев и его потерь, т.д.
Определенное влияние на снижение трудоемкости продукции окажет совершенствование его материально-технической базы, однако это требует больших капитальных затрат. Поэтому, главным здесь является сокращение непроизводительных потерь рабочего времени, практикование совмещения профессий, повышение квалификации работающих, создание материальной заинтересованности в улучшении использования рабочего времени и снижении трудоемкости, за счет механизации ручных работ и совершенствования организации труда.
Все это вместе обеспечит рациональное использование рабочего времени и рост производительности труда и рабочих, и работающих.
Основным элементом системы организации труда на предприятии является рабочее время. Рабочее время – это время необходимое для выполнения производственной программы, затрачиваемое рабочим в смену, сутки, квартал, календарный год. Его использование характеризуется абсолютными данными: человеко-часы (ч/ч) и человеко-дни (ч/д).
Основным методом установления технически обоснованных норм на ООО «Синэргос» является аналитический метод, который основан на изучении и анализе затрат рабочего времени при выполнении операции (работы).
Для изучения затрат рабочего времени на ООО «Синэргос» применяют фотографию рабочего времени и хронометраж.
Фотография рабочего времени – наблюдение, проводимое в целях изучения и анализа затрат времени рабочим (или группой) в течение смены или другого периода, фотография рабочего времени в течение всей рабочей смены называется фотографией рабочего дня.
Фотографию рабочего дня на ООО «Синэргос» проводят для выявления потерь рабочего времени и причин невыполнения норм отдельными рабочими, накопления данных для установления норм обслуживания и численности, нормативов подготовительно-заключительного времени, времени обслуживания рабочего места, времени на отдых, разработки организационно-технических мероприятий по улучшению использования времени рабочего и оборудования.
Различают индивидуальную, групповую, маршрутную фотографии рабочего времени (дня), самофотографию рабочего дня и фотографию производственного процесса. При индивидуальной фотографии рабочего дня наблюдают за рабочим или машиной для подробного изучения рабочего времени в течение смены.
Групповой называют фотографию рабочего дня, при которой один наблюдатель одновременно наблюдает за несколькими рабочими или машинами, выполняющими одинаковые или различные операции.
Маршрутную фотографию рабочего дня проводят при изучении рабочего времени группы исполнителей, размещенных на больших производственных участках, путем обхода их по определенному маршруту, а также в том случае, когда объект наблюдения находится в движении (например, при изучении работы на конвейерных линиях убоя скота и переработки туш, в термостатных камерах).
Самофотография рабочего дня – метод изучения потерь рабочего времени самим работником. В наблюдательном листе сам работник записывает свои предложения по устранению потерь рабочего времени.
Фотография производственного процесса позволяет изучить его продолжительность по отдельным затратам рабочего времени и времени процесса (машины, аппарата) на карте индивидуальной фотографии рабочего дня. По трудовой деятельности рабочего отмечают время работы и перерывов, по технологическому процессу записывают время работы и время простоев в работе оборудования с указанием причин. Результаты наблюдений обрабатывают раздельно для рабочего и оборудования, а затем их анализируют.
Основными являются индивидуальная и групповая фотографии рабочего дня. Фотографии рабочего времени проводят в следующей последовательности: подготовка к наблюдению, проведение наблюдения, обработка и анализ материалов наблюдений, разработка мероприятий по улучшению использования времени рабочего и оборудования.
Фонд рабочего времени (ФРВ) зависит от численности рабочих (КР), количества отработанных дней одним рабочим в среднем за год (Д) и средней продолжительности рабочего дня (П) (формула (2.4))
ФРВ=КР*Д*П (2.4)
Если фактически одним рабочим отработано меньше дней и часов, чем предусматривалось планом, то можно определить сверхплановые потери рабочего времени: целодневные (ЦДЛ) (формула (2.5)) и внутрисменные (ВСП) (формула (2.6)).
ЦДЛ – (Дф – Дпл) * КРф * Ппл (2.5)
ВСП= (Пф-Ппл) * Дф * КРф (2.6)
Нами произведен анализ фотографий рабочего времени трех категорий работников колбасно-кулинарного цеха ООО «Синэргос»: обвальщика мясосырья, куттеровщика и фаршесоставителя.
Составим баланс рабочего времени 1 рабочего и произведем анализ его показателей (таблица 2.8).
Анализируя баланс рабочего времени можно сделать вывод, что номинальный фонд рабочего времени обвальщика мясосырья колбасно-кулинарного цеха ООО «Синэргос» составил в 2009 г. 256 дней, а в 2010 г. – 255 дней, т.е. снизился на 1 день. Неявки на работу по разным причинам составили соответственно 40 и 41 день, т.е. увеличились на 1 день. Продолжительность очередных и дополнительных отпусков за анализируемый период увеличилась с 27 до 29 дней, т.е. на 2 дня.
Таблица 2.8 – Баланс рабочего времени одного рабочего – обвальщика мясосырья колбасно-кулинарного цеха ООО «Синэргос»
| Показатели |
Ед. изм. |
Годы |
Изменение (+) (–) |
|
| 2009 | 2010 | |||
| 1. Число календарных дней | дни | 365 | 365 | - |
| 2. Выходные и праздничные дни | дни | 109 | 110 | - |
| 3. Номинальный фонд рабочего времени | дни | 256 | 255 | -1 |
| 4. Невыходы на работу, в т.ч. | дни | 40 | 41 | +1 |
| очередные и дополнительные отпуска | дни | 27 | 29 | +2 |
| отпуска учащимся | дни | 1 | 1 | - |
| декретные отпуска | дни | 0,3 | 0,3 | - |
| отпуска без содержания | дни | 5,7 | 6,7 | +1 |
| прогулы | дни | 0,1 | - | -0,1 |
| неявки по болезни | дни | 5 | 5 | - |
| 5. Полезный фонд рабочего времени | дни | 216 | 214 | -2 |
| 6. Фактическая продолжительность рабочего дня | час | 7,86 | 7,91 | +0,05 |
| 7. Эффективный фонд рабочего времени | час | 1697,8 | 1692,7 | -5,1 |
Без изменения остались отпуска учащимся и декретные отпуска. Продолжительность отпуска без сохранения содержания увеличилась с 5,7 дня до 6,7 дней, что является нежелательным. Прогулы в 2009 г. составили 0,1 дня, а в 2010 г. отсутствовали. Неявки по болезни остались без изменений и составили 5 дней.
Это отразилось на продолжительности фонда рабочего времени. Он составил в 2009 г. – 216 дней, а в 2010 г. – 214 дней. Продолжительность рабочего дня составила в указанные годы 7,86 и 7,91 часа. Таким образом, эффективный фонд рабочего времени 1 рабочего составил в 2009 г. 1697,8 часа, а в 2010 г. 1692,7 часа.
При изучении эффективности использования рабочего времени большое внимание следует уделять изучению причин простоев предприятия.
В 2010 г. было снижение объема выполненных работ по причине отсутствия материалов, что привело к простоям рабочих. Осуществлялся внеплановый ремонт оборудования, что также вызвало простои основных рабочих. Следует отметить, что в анализируемый период не отмечалось прогулов рабочих, срыва работы по их вине. Весь анализируемый период заработная плата работающим выплачивалась либо своевременно, либо с небольшими задержками, что создает материальную заинтересованность рабочих в качественном труде и эффектном использовании рабочего времени. Таким образом, можно сделать вывод, что на предприятии потери рабочего времени прошли не по вине рабочих и устранимы. Исходные данные для дальнейшего расчета:
1. Объем производства в колбасно-кулинарном цехе – 54190 тыс. руб.
2. Численность рабочих всего – 70 чел., в том числе обвальщиков мясосырья – 5 чел.
3. Выработка одного рабочего – 774,1 тыс. руб.
4. Среднедневная выработка – 3,617 тыс. руб. (774,1 / 214)
Целодневные потери отчетного года в чел./днях составили: -2 * 5 = 10 чел./дн.
Зная величину целодневных потерь рабочего времени в чел./дн. и фактическую среднедневную выработку одного рабочего, можно определить величину потерь в целостном выражении, через объем недовыпущенной продукции и в производительности труда, которые составили: 10 * 3,617 = 36,17 тыс. руб. Средняя выработка одного рабочего за анализируемый период при условии исключения целодневных потерь в рублях составляет 774,7 тыс. руб. ((54190 + 36,17)/70), это на 0,6 тыс. руб. больше фактической выработки одного рабочего за анализируемый период, которая составляет 774,1 тыс. руб. Отсюда и потери в производительности труда на 0,077% (774,7*100/774,1 – 100).
Определение величины внутрисменных потерь рабочего времени и причин их возникновения проводится с помощью фотографии рабочего времени.
По данным таблицы можно сказать, что оперативная работа составляет всего 83,8% или 402 мин. времени смены, остальное время смены 78 мин. или 16,3% приходится на непроизводительные затраты рабочего времени.
Таблица 2.9 – Наблюдательный лист фотографии рабочего дня обвальшика мясосырья колбасно кулинарного цеха
|
№ п/п |
Наименование затрат рабочего времени | Текущее время | Продолжительность, мин. | Индекс |
| Начало наблюдений | 8 00 | |||
| Приход на рабочее место | 8 00 | |||
| 1 | Установка доски для обвалки | 8°7' | 7 | ПЗ |
| 2 | Ожидание раскроя туш и подвозки тазобедренных частей | 8°20' | 13 | ОТП |
| 3 | Обвалка тазобедренных частей | 9°10' | 50 | ОП |
| 4 | Разговор с мастером | 9°15' | 5 | ОТП |
| 5 | Обвалка тазобедренных частей | 10°25' | 70 | ОП |
| 6 | Курение | 10°33' | 8 | ОТЛ |
| 7 | Обвалка тазобедренных частей | 10°41 | 8 | ОП |
| 8 | Перерыв, нет сырья | 10056' | 15 | ОТП |
| 9 | Обвалка тазобедренных частей | 1130' | 34 | ОП |
| 10 | Перерыв на обед | 12°30' | 60 | - |
| 11 | Обвалка тазобедренных частей | 13°40' | 70 | ОП |
| 12 | Перерыв, нет тары для костей | 13°55' | 15 | ОТП |
| 13 | Обвалка тазобедренных частей | 15°07 | 72 | ОП |
| 14 | Курение | 15°17' | 10 | ОТЛ |
| 15 | Обвалка тазобедренных частей | 16055' | 98 | ОП |
| 16 | Уборка рабочего места | 17°00' | 5 | ПЗ |
Таблица 2.10 – Фактический баланс рабочего времени обвальшика мясосырья колбасно – кулинарного цеха
| Наименование затрат рабочего времени | Индекс | Продолжительность | |
| Минуты | %% | ||
| Подготовительно-заключительная работа | ПЗ | 12 | 2,5 |
| Обслуживание рабочего места | ОРМ | 0 | |
| Оперативная работа | ОП | 402 | 83,8 |
| Отдых и личные надобности | ОТЛ | 18 | 3,8 |
| Потери по организационно-техническим причинам | ОТП | 48 | 10 |
| Нарушение трудовой дисциплины | НТД | 0 | |
| Итого | 480 | 100,0 | |
Сопоставление фактического баланса рабочего времени с нормативными позволяет выявить отклонение фактических затрат от нормативных.
Для расчета нормативного баланса используются нормативы времени на П3 (10 мин) и ОТЛ (43 мин.). Таким образом, величины нормированных затрат рабочего времени (в мин и%) и по всем категориям затрат времени образуют так называемый нормальный (или рациональный) баланс рабочего дня. Сопоставление данных фактического и нормального баланса рабочего времени обвальшика мясосырья колбасно кулинарного цеха (участка производства котлет) предложено в таблице 2.11.
Таблица 2.11 – Сопоставление данных нормального и фактического баланса рабочего времени
| Индекс затрат | Продолжительность, мин. | Отклонения, мин. | ||
| Факт. | Норматив. | Недостаток | Излишек | |
| ПЗ | 12 | 10 | 0 | 2 |
| ОРМ | 0 | 0 | 0 | |
| ОП | 402 | 427 | -25 | 0 |
| ОТЛ | 18 | 43 | -25 | 0 |
| ОТП | 48 | 0 | 48 | |
| НТД | 0 | 0 | 0 | |
| Всего | 480 | 480 | 0 | 0 |
Анализ данных, приведенных в таблице позволяет сказать, что фактический баланс отличается от планового: ПЗ на 2 мин больше, недостаток ОП составил 25 мин.
Данные таблицы позволяют определить следующие показатели использования фонда рабочего времени обвальщика:
коэффициент использования сменного времени по формуле (2.7).
Кисп = (ПЗ+ОП+ОРМ+ОТЛ(н))/Тсм * 100 (2.7)
Кисп=(12+402+0+43)/480 *100 = 95,2%
коэффициент потерь рабочего времени по формуле (2.8).
Кпот = (НР+ОТП+НТД+(ОТЛф – ОТЛн)/Тсм (2.8)
Кпот= 25+40+(19 -10)/480=4,8%
Проверка полученных результатов осуществляется по формуле (2.9).
Кисп+Кпот+Кнтд = 100% (2.9)
95,2%+4,8%=100%
Из расчетов понятно, что 95,2% сменного времени используется эффективно, а потери рабочего времени составляют 4,8% времени смены.
Более точно определить факторы, повлиявшие на снижение эффективности использования фонда рабочего времени обвальщика мясосырья, можно конкретизировав потери рабочего времени по данным таблицы 2.12.
Таблица 2.12 – Состав внутрисменных потерь и непроизводительных затрат рабочего времени
| Потери рабочего времени | мин | В% к отработанному времени |
| ОТП | ||
| Ожидание раскроя туш и подвозки тазобедренных частей | 13 | 2,7 |
| Разговор с мастером | 5 | 1,0 |
| Перерыв, нет сырья | 15 | 3,1 |
| Перерыв, нет тары для костей | 15 | 3,1 |
| НТД | 0,0 | |
| Итого | 48 | 10,0 |
Из таблицы видно, что 48 мин. или 10,0% рабочего времени используются неэффективно. Затраты времени на устранение организационно-технических причин составили 10 мин. или 10% времени смены, что говорит о низком уровне организации и обслуживания рабочего места на участке производства ООО «Синэргос».
Нарушений трудовой дисциплины рабочим выявлено не было, это говорит о высоком уровне дисциплины.
На основании выявленных потерь и непроизводительных затрат рабочего времени производится расчет коэффициента уплотнения рабочего дня:
Купл = Бвн / Т * 100 =48/480 * 100 = 10,0%
Бвн – потери внутрисменные
Рост производительности труда за счет уплотнения рабочего времени рассчитывается по формуле (2.10)
ПТ = (ОПн – ОПф) / ОПф * 100 (2.10)
ПТ = (427 – 402) / 402 * 100 = 6,2%
Возможность роста производительности труда в результате уплотнения рабочего времени на 10,0% говорит о низком уровне эффективности фактического использования рабочего времени.
Дальнейшим этапом анализа использования фонда рабочего времени обвальщика мясосырья будет выявление резервов связанных со временем выполнения оперативной работы с помощью хронометражных наблюдений (таблица 2.13).
Для расчета коэффициентов устойчивости для ручных работ нормативный коэффициент устойчивости ряда взят равный 1,5, а для машинных работ – 1,2.
Коэффициент устойчивости (Ку) каждого ряда рассчитывается по формуле (2.11)
Ку(ф) = максимальное значение /минимальное значение (2.11)
Если Ку(ф) превышает нормативный коэффициент то производят «чистку» ряда, путем вычеркивания крайнего значения, сначала максимального, затем минимального.
Таблица 2.13 – Хронометражные наблюдения
| Элемент операции | Номера замеров |
Сумма, мин. |
Среднее значение, мин. |
|||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||
| 1. Правка ножа | 6 | 5 | 7 | 6 | 9 | 5 | 6 | 5 | 7 | 6 | 62 | 6,2 |
| 2. Обвала тазовой кости | 93 | 100 | 97 | 95 | 98 | 96 | 94 | 121 | 96 | 98 | 988 | 98,8 |
| 3. Обвалка берцовой кости | 23 | 25 | 21 | 25 | 25 | 23 | 23 | 30 | 25 | 24 | 244 | 24,4 |
| 4. Обвалка бедренной кости | 44 | 40 | 41 | 45 | 45 | 42 | 40 | 48 | 41 | 40 | 426 | 42,6 |
| Итого | 166 | 170 | 166 | 171 | 177 | 166 | 163 | 204 | 169 | 168 | 172,0 | |
Коэффициент устойчивости первого ряда превышает нормативное значение, в связи с этим производится «чистка» ряда в следствии которой приходим к конечному коэффициенту устойчивости равному 1,5.
Ку(ф)1=9/5=1,8
Коэффициент устойчивости оставшихся трех рядов соответствует нормативным, а соответственно и не требует «чистки» ряда.
Ку(ф)2 = 121/93 = 1,3
Ку(ф)3 = 30/21 = 1,4
Ку(ф)4 = 48/40=1,2
Составим годовой баланс рабочего времени обвальщика мясосырья ООО «Синэргос». Количество рабочих мест обвальщиков составляет 8.
Таблица 2.14 – Годовой баланс рабочего времени обвальщика мясосырья ООО «Синэргос»
|
№ п/п |
Показатели | Фактически за 2010 г. | Проектируемый баланс | ||||
| чел./дни | в % к итогу | на 1 раб. | чел./дни |
в % к итогу |
на 1 раб. | ||
| 1 | Календарный фонд рабочего времени | 2920 | 100,0 | 365 | 2920 | 100,0 | 365 |
| 2 | Количество нерабочих дней | 880 | 30,1 | 110 | 880 | 30,1 | 110 |
| 3 | Количество отработанных рабочих дней | 1712 | 58,6 | 214 | 1880 | 64,4 | 235 |
| 4 | Неявки на работу, всего, в том числе: | 328 | 11,2 | 41 | 232 | 7,9 | 29 |
| очередные и дополнительные отпуска | 232 | 7,9 | 29 | 232 | 7,9 | 29 | |
| отпуска учащимся | 8 | 0,3 | 1 | ||||
| декретные отпуска | 2,4 | 0,1 | 0,3 | ||||
| отпуска без содержания | 53,6 | 1,8 | 6,7 | ||||
| прогулы | 0 | 0,0 | |||||
| неявки по болезни | 40 | 1,4 | 5 | ||||
| 5 | Табельный фонд времени рабочих | 2040 | 69,9 | 255 | 2040 | 69,9 | 255 |
| 6 | Максимально возможный фонд времени | 1880 | 64,4 | 235 | 1880 | 64,4 | 235 |
По данным таблицы можно сказать, что фактическое общее время потерь рабочего времени составило: 880 + 328 = 1208 чел./дня, потери на одного человека составили: 110+41 = 151 день. Общий уровень уплотнения на всех работников равен: 328*(8/88) + 880= 910 дн. Коэффициент потерь рабочего времени равен: 328/2040*100 = 16,1%; Коэффициент использования рабочего времени равен: 100,0–16,1 = 83,9%. Итак, рабочее время обвальщиков мясосырья эффективно используется на 83,9%, остальное время (16,1%) расходуется на непроизводительные затраты.
По данным годового проектируемого баланса рабочего времени возможно повышение производительности труда за счет устранения всех непроизводственных затрат (формуле (2.12))
Кпт = (Топ.н – Топ.ф.)/ Топ.ф.*100 (2.12)
Кпт = (1880–1712) / 1712*100 = 9,8%
Коэффициэнт трудовой дисциплины до поведения мероприятия:
Ктд1 = (1 – 78/480*1) * (1 – 41/255) = 0,837*0,839 = 0,702
Коэффициент трудовой дисциплины после проведения мероприятия:
Ктд2 = (1 – (78 – 2)/480*1)*(1 – 29/255) = 0,841 * 0,886 = 0,745
В результате внедрения мероприятий, связанных с улучшением использования рабочего времени коэффициент трудовой дисциплины повысится на 0,043.
Рассмотрим сведения о количестве рабочих мест в ООО «Синэргос» по их видам, характеру использования и категориям занятых на них работников. Учету подлежат все рабочие места всех категорий работников, постоянные и временные, действующие и неиспользуемые, обеспеченные и не обеспеченные рабочей силой на дату проведения учета. Данные о количестве и характеристиках рабочих, мест приводятся в табл. 2.15.
Таблица 2.15 – Количество и характеристика рабочих мест в ООО «Синэргос» в 2010 г.
| Наименование рабочего места | Порядковый номер | Число индивидуальных рабочих мест | Длительность использования в течение года | Обеспеченность кадрами, чел. | |
| По норме | фактически | ||||
|
Основное производство |
|||||
| Куттеровшик | 9 | 5 | 255 | 4 | 5 |
| Жиловщица | 10 | 10 | 255 | 10 | 10 |
| Вязалищица | 11 | 10 | 255 | 10 | 10 |
| Термист | 12 | 8 | 255 | 8 | 8 |
| Обвальщик | 13 | 5 | 255 | 4 | 5 |
| Технолог | 4 | 2 | 255 | 2 | 2 |
| Мастер | 5 | 2 | 255 | 2 | 2 |
| Помощник мастера | 14 | 6 | 255 | 6 | 6 |
|
Вспомогательное производство |
|||||
| Механик | 6 | 4 | 255 | 4 | 4 |
| Грузчик | 17 | 8 | 255 | 8 | 8 |
| Слесарь-механик | 15 | 4 | 255 | 4 | 4 |
| Электромеханик | 16 | 3 | 255 | 3 | 3 |
|
Обслуживающие подразделения |
|||||
| Ветврач | 18 | 2 | 255 | 2 | 2 |
| Кладовщик | 19 | 2 | 255 | 2 | 2 |
| Уборщица | 20 | 2 | 255 | 2 | 2 |
|
Непромышленные подразделения |
0 | 0 | |||
| Продавец | 21 | 4 | 255 | 4 | 4 |
|
Административно управленческий |
|||||
| Генеральный директор | 1 | 1 | 255 | 1 | 1 |
| Заместитель директора | 2 | 1 | 255 | 1 | 1 |
| Главный бухгалтер | 3 | 1 | 255 | 1 | 1 |
| Бухгалтер | 7 | 6 | 255 | 4 | 6 |
| Кассир | 8 | 2 | 255 | 2 | 2 |
| Итого | 88 | 84 | 88 | ||
Таким образом, исследование наличия и квалификационной характеристики рабочих мест ООО «Синэргос» позволило дать характеристику всех рабочих мест предприятия, выявить число индивидуальных рабочих мест, их длительность использования в течение года, а также установить обеспеченность кадрами каждого рабочего места по норме и фактически. На основании вышеприведенных данных можно сделать вывод о том, что на предприятии имеет место большая задействованность кадров в основном производстве (обвальщик и куттеровщик) и в бухгалтерии (бухгалтер) относительно требуемого количества по норме.
Дадим характеристику организации и обслуживания рабочих мест ООО «Синэргос», показывая при этом их оснащенность и оборудование, планировку, формы и методы обслуживания. Приведем схему, планировки наиболее распространенного в ООО «Синэргос» рабочего места. В заключение дается общая оценка уровня организации и обслуживания рабочих мест.
Перечень оборудования и оргоснастки представлен в таблице 2.16.
Таблица 2.16 – Оборудование для технологического процесса
| № | Наименование оборудования |
Тип, марка, обозначение |
Техническая характеристика, габаритные размеры |
Кол-во, шт. |
||
| 1 | Мешалка | Л2-ФЮБ |
производительность, кг/ч -500, вместимость чаши, мі – 0,25, мощность, кВт – 3,0, габариты, мм – 1220Ч825Ч1510 |
1 | ||
| 2 | Волчок | ВИМ-500 |
производительность, кг/ч – 500, вместимость чаши м3 – 0,25 мощность, кВт – 7,5, габариты, мм – 1080Ч880Ч1220 |
3 | ||
| 3 | Куттер | Л5-ФКБ |
производительность, кг/ч – 2250, вместимость чаши, мі – 0,25, мощность, кВт – 50,23, габариты, мм – 3000Ч1850Ч1800 |
1 |
||
| 4 | Шприц | МШ-1000 |
производительность, кг/ч – 1700, вместимость бункера, мі – 0,25, мощность, кВт – 8,3, габариты, мм 2750х1200х2300 |
1 | ||
| 5 | Термокамера | ФКУ |
производительность -250 кг/ч, масса загрузки, кг – 600, мощность, кВт – 52, занимаемая площадь, м2 – 7,756, габариты, мм 2770Ч2800Ч2500 |
4 | ||
| 7 | Весы | ВЦП-250 | Производительность 2000 кг/ч; предел взвешивания 50…250 кг; допустимая погрешность ±0,1%; габаритные размеры 826Ч802Ч1060 мм; механизм взвешивания – циферблатный; контакт с пищевыми продуктами – разрешен; условия эксплуатации – в сухом помещении | 4 | ||
| 9 | Полимерные тазики |
Габариты, мм 370ґ370ґ150 Вместимость, кг – 25 |
360 | |||
| 10 | Штрикер | Собственное изготовление |
Глубина прокола, мм – 15–20 |
1 | ||
| 11 | Воздухоохладитель | Я20-АВ2–50 | Хладагент R-717; мощность 3,7 кВт; габариты 70ґ470ґ150 мм | 2 | ||
| 12 | Тележка с рамами | колбасная |
грузоподъёмность, кг – 300 каркас и рамы – Ст3; габариты, мм 1000ґ1035ґ2005 |
72 | ||
| 13 | Тележка для перевозки полимерных тазиков | Грузоподъемность 200 кг; габариты 850ґ720ґ695 мм | 12 | |||
| 14 | Стеллаж | Собственное изготовление |
Габариты 1600Ч800Ч1600 мм Грузоподьемность 1300 кг |
9 | ||
| 15 | Весы лабораторные | ВР-20 |
Пределы взвешивания 1–20 гр Диаметр чашек 60 мм Габаритные размеры 140*200 мм |
1 | ||
| 16 | Стол | Собственное изготовление | Габариты 1500Ч1200Ч1200 мм | 1 | ||
| 17 | Стул | Собственное изготовление | Габариты 50Ч50Ч60 мм | 1 | ||
При построении графика загрузки оборудования рассчитывается продолжительность работы каждого агрегата в течение суток и определяется время включения и отключения его в процессе приготовления продукции.
При построении графика загрузки оборудования необходимо учесть, что от начала переработки мяса до его посола должно пройти не более 1,5 часа (по сан. нормам).
Из графика загрузки оборудования видно, что камера для хранения исходного сырья, накопитель-дефростер, камера для выдержки в посоле, камера для охлаждения продукции, камера для хранения готового продукта, камера для осадки загружены на 100%. Универсальные термокамеры загружены на 106%. Волчок для первичного измельчения свинины загружен на 80%, волчок для вторичного измельчения говядины и телятины загружен на 94%, а волчок для вторичного измельчения свинины загружен на 85%. Фаршемешалка для посола свинины и говядины загружена на 42%, а фаршемешалка для посола свинины загружена на 57%. Т.к. циклов работы на фаршемешалке очень много, по сравнению с говядиной и свининой пришлось приобрести еще одну фаршемешалку.
На предприятии принят 8-ми часовой рабочий день, а по графику загрузки оборудования видно, что все рабочие работают полный день. Если рабочий загружен на одной работе не полностью, он занимается другой работой. Например, рабочий работающий на жиловке говядины продолжает работать на фаршемешалке, измельчая говядину. То же самое делает рабочий работающий на телятине. Рабочие на обвалке говядины и телятины загружены на 118%, на обвалке свинина работают три рабочих загруженных на 77%. Рабочие работающие на жиловке говядины и фаршемешалки и на жиловки телятины и фаршемешалке загружены на 105%. Рабочий работающий на