Разработка бизнес-плана по организации производства стеклопластиковых труб на базе производственных мощностей МУП "Энергосети"
Уровень безубыточности рассчитан на основе методик, предложенной в [15].
Таблица 3.13.
Расчет уровня безубыточности
|
Показатели |
2006 г. |
| Выручка от реализации, тыс. руб. | 8309,765 |
| Переменные затраты, тыс. руб. | 6914,932 |
| Постоянные затраты, тыс. руб. | 310,951 |
| Прибыль, тыс. руб. | 1083,882 |
Чтобы найти точку безубыточности, необходимо ответить на вопрос: до какого уровня должна упасть выручка предприятия, чтобы прибыль стала нулевой? Нельзя просто сложить постоянные и переменные издержки, так как при снижении выручки переменные издержки снизятся. При снижении валовой выручки переменные издержки будут сокращаться в той же пропорции. На основе этого утверждения можно воспользоваться формулой точки безубыточности:
R/=FC/К, где
R/ - пороговая выручка;
FC – постоянные издержки;
К – коэффициент покрытия.
Расчет нахождения уровня безубыточности на примере 2005 года:
1. Нахождение суммы покрытия – разница между выручкой от реализации и всей суммы переменных затрат (издержек). Сумма покрытия означает вклад в покрытие постоянных расходов и получение прибыли.
Сумма покрытия = 6426,21 – 5358,92 = 1067,30 тыс. руб.
2. Коэффициент покрытия – доля суммы покрытия в выручке
Коэффициент покрытия = 1067,30/6426,21 = 0,166
3. Пороговая выручка = точка безубыточности = (Зпост/Кпокрытия)
Пороговая выручка = 229,09/0,166 = 1379,3 тыс. руб.
Как видно фактическая выручка выше пороговой. Чтобы оценить, насколько фактическая выручка превышает выручку, обеспечивающую безубыточность, рассчитывают запас прочности – процентное отклонение фактической выручки от пороговой:
St = ((R-R//R)*100%, где
St – запас прочности;
R – фактическая выручка,
R/ - пороговая выручка.
4. Запас прочности
Запас прочности = ((6426,21 – 1379,3)/6426,21)*100% = 79%
Чем больше запас прочности, тем лучше для фирмы.
Значение запаса прочности равное 79% показывает, что если в силу изменения рыночной ситуации (сокращения спроса, ухудшения конкурентоспособности) выручка фирмы сократится менее чем на 79, то фирма будет получать прибыль, если более чем на 79% - окажется в убытке.
3.5.3. Модель дисконтирования денежных потоков
Форма движения денежных средств. Исходными данными определения эффективности программы служат данные денежных поступлений и выплат.
Необходимым условием реализуемости программы является положительность показателя денежного потока для каждого интервала времени.
Таблица 3.14.
Движение денежных средств
|
Показатели |
2006 г. |
|
1. Остаток денежных средств на начало периода, тыс. руб. |
5478,20 |
|
2. Поступление, тыс. руб. |
14509,765 |
| 2.1. Выручка от реализации продукции, тыс. руб. | 8309,765 |
| 2. Кредит, тыс.руб. | 6200,000 |
|
3. Выплаты, тыс.руб. |
15741,085 |
| 3.1. На инвестирование (приобретение (приобретение оборудования) , тыс.руб. | 550,00 |
| 3.2. Затраты в составе себестоимости ТП, тыс. руб. | 7225,883 |
| 3.3. Налоги, тыс. руб. | 511,202 |
| НДС, тыс. руб. | 251,070 |
| Налог на прибыль, тыс.руб. | 260,132 |
| 3.4. Проценты за кредит, тыс.руб. | 1054,00 |
| 3.5. Возврат кредита, тыс.руб. | 6400,00 |
|
4. Прирост денежной наличности (+/-),тыс. руб. |
-1231,32 |
|
5. Остаток денежных средств на конец периода, тыс. руб. |
4246,88 |
Расчет налога на добавленную стоимость:
Каждое предприятие получает НДС от покупателя и в то же время уплачивает НДС поставщику. В бюджет предприятие перечисляет разницу между полученным и уплаченным НДС.
1. НДС полученный равен:
Выручка от реализации * 18%
2. НДС уплаченный равен:
(затраты на материалы + услуги) * 18%
3. НДС в бюджет равен:
НДС полученный – НДС уплаченный
Таблица 3.15.
Расчет налога на добавленную стоимость
|
Показатели |
2006 г. |
| НДС полученный, млн. руб. | 1495,758 |
| НДС уплаченный, млн. руб. | 1244,688 |
| НДС в бюджет, млн. руб. | 251,070 |
3.5.4. Финансовые результаты. Окупаемость
Расчет интегральных показателей эффективности проекта. Чистый дисконтированный доход или чистая приведенная стоимость (NPV) – представляет собой абсолютную величину дохода от реализации проекта с учетом ожидаемого изменения денег.
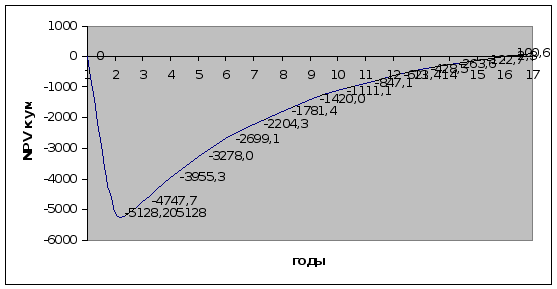
Если чистый дисконтированный доход инвестиционного проекта положителен, проект является эффективным. Исходя из расчетов кумулятивного чистого дохода видно, что NPVкум.=17,0. NPV положителен, значит проект эффективен.
Индекс доходности можно определить исходя из отношения суммы приведенных эффектов (чистых доходов) к величине инвестиций. Индекс доходности тесно связан с чистым дисконтированным доходом и строится из тех же элементов. Его значение тесно связано с NPV. Если NPV положителен, то индекс доходности будет больше 1. Это говорит о том, что проект эффективен.
Индекс доходности = Сумма приведенных эффектов / инвестиции = =487,1/470,1=1,04
Срок окупаемости проекта – время, за которое прибыль от производственно-хозяйственной деятельности предприятия покроет затраты на инвестиции. Измеряется он в годах или месяцах. Результаты и затраты, связанные с осуществлением проекта, можно вычислять с дисконтированием или без него. Соответственно получается два различных срока окупаемости. Срок окупаемости рекомендуется определять с использованием дисконтирования. Дисконтированный срок окупаемость рассчитывается по формуле:
DPP = m + (NPVkm / Пm+1 / (1+r)m+1), где
NPVkm - куммулятивная чистая текущая стоимость за m лет;
m – количество полных лет по графику;
Пm+1 / (1+r)m+1 – дисконтированный денежный поток.
Срок окупаемости: DPP = 2+ 9,005/12,824 = 2,7 года
Графическое представление перечисленных выше в таблице показателей называется финансовым профилем проекта. (П.3.5.)
Приложение 2.
Сводная карта технологического процесса
Операция Наименование операций
005 Входной контроль материалов
010 Подготовка материалов
015 Приготовление связующего
020 Подготовка оправки
030 Подготовка установки к намотке
035 Намотка труб-заготовок
040 Уход за установкой по окончании работ
045 Контрольная
050 Испытания
055 Приемка труб
060 Определение степени полимеризации труб
065 Определение физ.-мех. характеристик
070 Маркировка
075 Упаковка
080 Хранение и транспортировка труб



Операция 005.
Стол рабочий цехового изготовления.
1. Проверить сопроводительную документацию на материалы, применяемые при изготовлении стеклопластиковых труб.
Смола ЭД-20 ГОСТ 10587-87
Изо-МТГФА туб-09-3321-73
УП-606/2 туб-09-4136-75
Стеклоровинг РБН10-2520-78* туб-48-70-91
РБН10-1260-78* -//-//-//-//-
РБНЮ-480-78 -//-//-//-//-
РБН10-420-78 -//-//-//-//-
Нить стеклянная крученая
комплексная БС9-104x2x3 * туб-48-02-05002-71 -90
БС 10-80x1x2(200) ГОСТ 8325-78
Нить стеклянная
БС 10-80x1x4 -//-//-//-//-
БС7-36х1х6 -//-//-//-//-
Пленка фторопластовая
Ф-4ЭО 6=0,02...0,04х40...50 ГОСТ 24222-80
ПРИМЕЧАНИЕ: Материалы, помеченные * применяются только на установке УНИТ-100/200, остальные материалы применяются как на установке УНИТ-20/90 так и на УНИТ-100/200.
В сопроводительной документации заводов-изготовителей должно быть заключение о годности материала, гарантийный срок использования, условия хранения. Материалы с просроченным сроком хранения допускаются в работу только после перепроверки их на соответствие ГУ, ГОСТ и предоставления протокола испытания.
Операция 010.
Подготовка материалов.

 Печь
термическая,
температура
до 160°С. Нож слесарный
цехового
изготовления.
Ножницы ЗТН-57.
Линейка Ь= 1000мм
ГОСТ427-75.
Установить
бобины ровинга
на тележку
печи и просушить
при
температуре
120-10°С в течении
3-4х часов. Лечь
термическая
часы
любой
марки.
Контроль БТК по переходу 1.
Отобрать
образцы общей
массы не менее
25 гр. От 5 бобин,
поместить
в
герметичную
просушенную
тару и отправить
в химическую
лабораторию
для определения
влажности
по ГОСТу 6943.9-71.
В
сопроводительной
документации
указать марку
ТУ и ГОСТ
ровинга.
Влажность
ровинга должна
быть не более
0.08%.
Упаковать
прокаленные
бобины ровинга
в герметичные
полиэтиленовые
мешки. На мешки
наклеить бирку
с указанием
типа
материала,
номера партии,
время сушки.
Установить
катушки с нитью
на тележку
печи и просушить
их при
температуре
= 90-110°С в течении
10 мин. Печь термическая,
часы любой
марки.
Контроль БТК по переходу 5.
Отобрать
образцы общей
массы не менее
25 гр. От 5 бобин,
поместить
в
герметичную
просушенную
тару и отправить
в химическую
лабораторию
для определения
влажности
по ГОСТу6943.9-71.
В
сопроводительной
документации
указать марку
ТУ и ГОСТ
ровинга.
Влажность
ровинга должна
быть не более
0.08%.
Упаковать
прокаленные
катушки с
нитями в
герметичные
полиэтиленовые
мешки. На мешки
наклеить бирку
с указанием
типа
материала,
номера партии,
время сушки.
Стол рабочий.
Часы любой
марки.
Герметично
упакованные
шпули с нитями
и бобины с
ровингом
допускается
хранить не
более 5 суток
при температуре
= 25-35°С и
влажности
в помещении
не более 75%, после
чего сушку
наполнителя
необходимо
повторить по
переходам
1..7.
Операция 015.
Приготовление связующего.
1. Проверить сопроводительную документацию на материалы:
Смола ЭД-20 ГОСТ 105 87-87
Изо-МТГФА туб-09-3321-73
 УП-606/2 туб-09-4136-75
В сопроводительной документации должен быть допуск на работу.
2. Материалы,
оборудование,
приборы
Стол
рабочий.
Смола ЭД-20 ГОСТ 10587-87
Изо-МТГФА туб-09-3321-73
УП-606/2 туб-09-413 6-75
Салфетки х/б ГОСТ 11680-76
Марля медицинская х/б ГОСТ 9412-77
Ветошь х/б ГОСТ 5354-79
Перчатки х/б ГОСТ 5007-87
Перчатки резиновые №2, №3 ГОСТ 20010-74
Лопаточка металлическая или деревянная
ВесыВНЦ-2 ГОСТ 13882-68
Весы РН-10Ц 13У ГОСТ 13882-68
Баня водяная или печь до Т=160°С
Термометр 0..200 ГОСТ215-73Е
Смеситель
Часы любой марки.
ВНИМАНИЕ: Наличие воды в смоле ЭД-20 не допускается. В случае
обнаружения воды в бочке со смолой ЭД-20 , слить смолу в отдельную тару
и произвести выпаривание воды при Т=60..70°С до полного ее удаления.
ИЗО-МТГФА необходимо оберегать от попадания влаги. При
кристаллизации ИЗО-МТГФА необходимо подогреть его при Т= 50-60°С до
полного исчезновения кристаллов.
3. Приготовить
связующее на
отдельном
участке и доставить
на участок
намотки
в таре с крышкой
в эмалированной
или полиэтиленовой
или
оцинкованной
посуде из расчета:
Смола ЭД-20 ЮОв.ч.
Изо-МТГФА 77..80в.ч.
УП-606/2 0.5..5*в.ч.
* Количество УП-606/2 устанавливается экспериментально для каждой
партии ЭД-20и ИЗО-МТГФА таким образом, чтобы живучесть связующего
была не менее 3-5 часов, полимеризация связующего при Т=150°С была в
течении 5 мин. и менее.
Разогреть
смолу ЭД-20 на
водяной бане
или в печи при
температуре
= 60-
70°С в течении
30-60 мин.
Разогреть
ИЗО-МТГФА на
водяной бане
или в печи при
температуре
=
60-70°С в течении
30-60 мин.
Налить мерное количество смолы ЭД-20 в тару.
Добавить в эту тару мерное количество отвердителя ИЗО-МТГФА.
 8. Тщательно
перемешать
полученную
смесь в смесителе
или лопаткой
в
течении 15-20
мин.
9. Добавить
в перемешанную
смесь мерное
количество
УП 606/2 и еще раз
все
перемешать
в смесителе
или лопаткой
в течении 2-3 мин.
за 150..200
циклов.
Вторая порция
связующего
готовится
по мере
расходования
связующего
в ванночке.
Операция 020.
Подготовка оправки.
Установка УНИТ-100/300, УНИТ-20/90
Кран-балка
Напильник
Нож цехового изготовления
Шкурка шлифовальная №8... 12
Салфетки х/б ГОСТ 11680-76
Перчатки х/б ГОСТ 5007-87
Перчатки резиновые №2, №3 ГОСТ 20010-74
Термометр (0..200)°С ГОСТ 215-73Е Тип 1Б
Установить оправку с опорой в трубонавивочную установку, закрепить.
Произвести
выверку оправки
по горизонтали
уровнем и по
оси установки,
двигая
опору.
Опустить
опору на величину
= толщине требуемой
стенки трубы
(1.. 1.5
мм.) при помощи
регулируемых
болтов или
прокладок.
Зажать
регулирующие
болты или прокладки.
Зачистить
поверхность
оправки от
остатков связующего
и загрязнений
шлиф,
шкуркой, ножом
или напильником.
Протереть поверхность оправки х/б салфеткой.
Начать разогрев оправки включением полимеризационных печей.
Произвести
разогрев оправки
в зонах полимеризационных
печей
следующим
образом:
- 1 печь до Т-200°С
-2печьдоТ=(160-180)°С
-ЗпечьдоТ=(150-130)°С
-4печьдоТ=(120-100)°С
- 5 печь до Т=(60-80)°С
Контроль
температуры
разогрева
производить
по регуляторам
температуры
полимеризационных
печей и проверять
по лабораторному
термометру
непосредственно
в печах на расстоянии
5.. 10 мм. от оправки.
ПРИМЕЧАНИЕ: Количество печей на каждой установке зависит от длины оправки.
Операция 030.
Подготовка трубонавивочной установки к намотке.
Установка УНИТ-1030, УНИТ - 210
Перемоточный станок для нитей
Термометр (0..200)°С ГОСТ 215-73Е Тип 1Б
Стеклоровинг РБ10-2520-78* туб-48-70-91
РБН10-1260-78* -//-//-//-//-
РБН10-480-78 .//-//-//-//--
РБН10-420-78 .//.//-//-//-
Нить
стеклянная
крученая
комплексная БС9-104x2x3* туб-48-02-05002-71-90
БС 10-80x1x2(200) ГОСТ
8325-78
Нить стеклянная
БС 10-80x1x4 -11-11-11-11-
БС7-36х1х6 -//-//-//-//--
Пленка
фторопластовая
Ф-4ЭО 6=0,02... 0,04х40...50 ГОСТ 24222-80
Салфетки х/б ГОСТ 11680-76
Марля медицинская х/б ГОСТ 9412-77
Ветошь х/б ГОСТ 5354-79
Перчатки х/б ГОСТ 5007-87
Перчатки резиновые №2, №3 ГОСТ 20010-74
Шкурка шлифовальная №6... 10 ГОСТ 6456-82
Респиратор РПГ-67А ГОСТ 12.14.004-74
или ГОСТ
12.4.028-76
Пленка
полиэтиленовая
ПРИМЕЧАНИЕ: Материалы, помеченные * применяются только на установке УНИТ-100/200, остальные материалы применяются как на установке УНИТ-20/90 так и на УНИТ-100/200.
Установить
бобины со
стеклоровингом
или шпули со
стеклонитью,
сняв
предварительно
полиэтиленовые
мешки в шпулярник
установки.
Количество
бобин со стеклоровингом
или шпулей со
стеклонитью
зависит
от
толщины стенки
и определяется
технологом.
Установить
бобины со
стеклоровингом
или со стеклонитью
около
установки
нитеукладчика.
Марка стеклоровинга
или стеклонити
и




 количество
бобин зависит
от толщины
стенки, соотношения
поперечных
и продольных
волокон в стенки
трубы и определяется
технологом.
Установить
2 бобины (на
установке
УНИТ- 100/200) или 1
бобину (на
установке
УНИТ- 20/90) с защитной
фторопластовой
пленкой в
катушке.
Катушки
с пленкой
установить
на кронштейне
и зафиксировать
защелками.
Протянуть
фторопластовую
пленку и закрепить
ее на оправке,
сделав
несколько
оборотов оправкой.
5. Отрегулировать усилие торможения катушек с
фторопластовыми
пленками при
помощи гаек
тормоза вала
катушек таким
образом,
чтобы обеспечилась
плотная укладка
пленки на оправку,
но и не
было
ее обрывов.
Усилие натяжения
фторопластовой
пленки должно
быть
около
0.8 от усилия ее
разрыва. Величина
нахлеста
фторопластовой
пленки
зависит от
ширины фторопластовой
пленки и может
составлять
20-
30 мм.
6. Произвести
настройку
механизма
нитеукладчика
вертлюга
для
выполнения
технологических
режимов намотки.
Настройка
заключается
в
выборе комплекта
сменных шестерен
и установку
их в гитару
нитеукладчика
вертлюга.
Комплект
шестеренок
выбирается
в
соответствии
с «Таблицей
настройки
гитары укладчика»,
приведенной
в
инструкции
по монтажу
и эксплуатации.
Комплект
шестерен
рассчитывается
технологом
в зависимости
от толщины
стенки и
соотношения
арматуры (кольцевой
и продольной).
7. Произвести
перемотку 2х
шпуль с комплексными
кручеными
нитями
на
специальные
катушки нитеукладчика
на перемоточном
станке.
(Допускается
перемотку этих
нитей производить
на токарном
станке).
8. Протянуть
стекложгуты
или стеклонити
кольцевой
арматуры
со
шпулярника
через гребенки,
предварительное
натяжное
устройство,
через
все направляющие
валики пропиточной
ванны. Закрепить
их на
оправке.
9. Произвести
раскладку
стеклоровингов
или стеклонитей
по
направляющим
проточкам
валиков пропиточной
ванны в соответствии
со
схемой (см.
эскиз). Ширина
верхнего и
нижнего кольцевого
слоя на
оправке
должна быть
больше шага
копира примерно
на 5.. 10 мм. без
просветов.
Остальные жгуты
и стеклоткани
распределяются
посередине.
10.Установить
катушки с крученой
нитью в «корзину»
нитеукладчика,
протянуть
нити через
тормозные
направляющие
устройства
(валики) к
оправке.
Закрепить
нити на оправке.
П. Проверить
наличие охлаждающей
жидкости в
резервуаре
помпы отрезного
устройства,
при необходимости
жидкость добавить.
ПРИМЕЧАНИЕ: Данный переход для установки УНИТ-100/30.12. Включить и проверить работу регуляторов температуры пропиточной ванны.
Температура связующего в пропиточной ванне должна быть в пределах (60-70)°С на протяжении всей намотки и контролироваться термометром.
Установить скребок для снятия избытков связующего с оправки,
Установить отжимной -прижимной ролик на оправку.
ПРИМЕЧАНИЕ: Переходы от пунктов 8,9 производить при незаполненной пропиточной ванне.
Операция 035.
Намотка труб заготовок.
Установка УНИТ-100/200, УНИТ-20/90
Термометр ( 0..200 )°С ГОСТ 215-73Е тип 1Б
Нож (цехового изготовления)
Ножницы ЗТН-57
Линейка (О.. 1000)мм ГОСТ 273-80
Рулетка (0.. 10000)мм ГОСТ 7502-89
1. Залить в пропиточную ванну приготовленное связующее.
2. Подогреть
залитое связующее
в ванне до
температуры
= 50-60 °С.
Проконтролировать
термометром
и отрегулировать
регулятор
температуры
связующего
таким образом,
чтобы температура
в ванночке
со
связующим
поддерживалась
в пределах
50-70°С.
3. Установить
регулятор
оборотов главного
привода в нулевое
положение,
кнопкой
«ПУСК» включить
привод и поворотом
по часовой
стрелке
запустить
вращение оправки.
Скорость вращения
оправки при
пуске
выбирается
пониженной
=1..3 м/мин. и зависит
от активности
связующего
принятого
температурного
режима, температуры
помещения,
температуры
оправки и поэтому,
определяется
опытным путем
для каждой
новой
партии связующего
и требуемой
толщины стенки
трубы.
4.Открыть
печь после
опоры и при
прохождении
через нее
сухой
непропитанной арматуры
удалить ее
путем обрезания
ножом или
ножницами.
Закрыть печь.
Увеличить
скорость подачи
трубы после
выхода ее на
первый люнет
таким
образом, чтобы
граница желатинизации
связующего
(хорошо заметная
по
изменению
цвета связующего
и на ощупь )
находилась
на расстоянии
500..600
мм от опоры
консольного
конца оправки
(для установки
УНИТ -
1030) и 100.. 150 мм
(для установки
УНИТ- 210).
7. Отрегулировать
люнет в процессе
намотки по
высоте и в плане
таким
образом,
чтобы поступающая
на него труба
не отклонялась
от
направления
продольной
оси более чем
на 1.5..2 мм.
8. Отрегулировать
отрезное устройство
таким образом,
чтобы з трубой
и
режущим
алмазным диском
составлял
15мм. поверхность
отрезного
диска
должна быть
перпендикулярна
установки
УБИТ-1030).
9. Произвести
настройку
конечника резки
на разрезку
труб заданной
длины.
Настройка
осуществляется
перемещением
вдоль станины
кронштейна
на
котором находится конечный включатель с «флажком». (УНИТ 1030)
10. В процессе намотки необходимо:
следить за расходом исходных материалов(ровингов, нитей, фторопластовой пленки, связующего) в пропиточной ванне,
следить за обрывностью ровингов, нитей
контролировать правильность выбранных технологических режимов
корректировать,
при необходимости;
температуру
полимеризационных
печей
корректировать,
при необходимости,
скорость вращения
вращения
оправки
корректировать, при необходимости, длину отрезаемых труб-заготовок
контролировать наружный диаметр трубы через 2.. .3 м
следить за
целостностностью
фторопластовой
пленки на вы
(отсутствием
разрывов)
следить за