Изучение теоретических основ организации труда ремонтных служб на предприятии
Таблица 3.2
 Сравнительные
свойства
наплавленного
покрытия и
динасового
кирпича
ПоказателиНаплавленное покрытие Динасовый кирпич
Плотность материала, г/см22,35-2,4 2,33-2,38
Пористость,% 12,0-15,0 менее 22,0
Прочность на сжатие, Н/мм2 25,0-30,0 более 20,0
Огнеупорность,С 1710-17301710
Содержание SiO2, % масс 90,0 не менее 95,0
Данные табл. 3.2 свидетельствуют о том, что по своим химическим свойствам наплавка близка к свойствам динасового кирпича, а по некоторым физическим свойствам (плотность материала, прочность на сжатие, огнеупорность) даже превышает необходимые нормы.
Метод керамической наплавки позволяет получить на поверхности поврежденной кладки, имеющей температуру не ниже 700 С, покрытие высокой огнеупорности и прочности.
Керамическая наплавка применима для ремонта повредений любой сложности, в любом месте камеры коксования и позволяет устранить следующие дефекты кладки:
Трещины с раскрытием кромок 30-77 мм, в том числе и сквозные;
Прогары и провалы в стенах;
Раковины площадью до 5 кв. м и глубиной до 80 мм;
Сколы заплечиков со стороны армирующих броней;
Эрозию рубашки кирпича;
Разрушение кладки в зоне5 загрузочных люков;
Деформации, с выдвижением кирпичей внутрь камеры;
Трещины и разрушения сводовых кирпичей;
Разрушение кладки внутри вертикалов выше зоны перекрытия;
Швы между старой и новой кладкой
Способ, оборудование и смеси для керамической наплавки были разработаны специалистами ООО «НВП « МАК» в 1986 году и защищены патентами Украины и России.
Правовыми предпосылками для работы являются:
Разрешение Госнадзорохранатруда Украины.
Патент СССР № 1816440.
Патенты Российской Федерации. №№ : 2001036, 2006017, 2038561, 2049299, 2049300.
Патенты Украины, №№: 3804, 3814, 3939, 6866,7097.
Аппарат керамической наплавки – это устройство для подачи торкет-смеси сжатым воздухом к зоне ремонта, где с помощью торкет-фурмы организуется сжигание в струе кислорода топливной составляющей смеси в виде факела и расплавление ее огнеупорной части.
Преимуществом аппаратов керамической наплавки является более безопасная, раздельная подача смеси и кислорода, исключающая возможность взрыва.
Теплоизолирующие экраны и фальш-двери предохраняют печь от остывания, защищают аппарат и обслуживающий персонал от теплового воздействия печи и окружающую природную среду от выбросов.
Зачистка дефектов производится специальными инструментами по обработке твердых материалов собственной разработки, что позволяет повысить долговечность наносимого покрытия.
Система видеонаблюдения с использованием графических видеограмм для отображения общего состояния технологического процесса помогает исследовать поврежденные участки промышленных печей и контролировать проводимые наплавки в труднодоступных местах.
Срок службы отремонтированных участков – не менее 1 года. Обобщая преимущества вышеназванного метода ремонта, следует отметить, что главными достоинствами ремонта кладки коксовых печей методом керамической наплавки являются:
Прогрессивность метода, универсальная технология
Проведение всех ремонтов без остановки оборудования
Существенное увеличение срока службы печей
Профессиональные кадры
Высококачественное мобильное оборудование
Технология, защищенная патентами Украины
Годовой экономический эффект от технологического мероприятия выглядит как экономия себестоимости, полученная как разность
суммы годовых затрат на ремонт кладки методом мокрого торкетирования (до внедрения мероприятия) и суммы годовых затрат на ремонт кладки методом керамической наплавки (после внедрения мероприятия).
Сравнительные годовые затраты до и после внедрения технологического мероприятия представлены в таблице 3.3
Таблица 3.3
Данные о годовых затратах на ремонт кладки коксовых печей
| Наименование показателя | Метод мокрого торкретирования | Метод торкретирования керамической наплавкой |
| Цена на сырье, материалы, грн./т | 120 | 230 |
| Расход сырья, материалов, т/м3. | 1т/м3 | 1т/м3 |
| Средние затраты на сырье, материалы, грн./ед. рем. | 0,02 | 0,12 |
|
Средние затраты на оплату труда, грн./ед.рем. |
255 | 356 |
|
Количество проведенных 136 17 ремонтов в год, ед.рем./год. |
136 | 17 |
| РСЭО | 849,7 | 630,82 |
| Итого затрат, тыс.грн./год | 35529,72 | 6682,94 |
Как
видно из табл.
3.3, в результате
перехода на
новый метод
текущего ремонта
кладки коксовой
печи ожидается
экономия затрат
по текущему
ремонту в размере
28846,78 грн. Ожидаемое
снижение затрат
происходит,
в первую очередь,
за счет сокращения
условно-переменных
затрат, связанного
с уменьшением
количества
ремонта кладки
в год, обусловленным
увеличением
срока службы
печного фонда.
Кроме того,
ввиду применения
для данного
вида ремонта
специального
оборудования,
используемого
подрядчиками,
расходы на
содержание
и эксплуатацию
оборудования
уменьшаются
на 218,8 грн.
Кроме того, все ремонтные работы, проведенные методом керамической наплавки, проходили без остановки оборудования, в отличие от ремонтов, осуществляемых с помощью метода мокрого торкетирования, а значит необходимо определить экономию от ликвидации простоев оборудования во время ремонта.
Для определения экономического эффекта от предложенных мероприятий предполагается использовать отраслевую методику.
Планируемая экономия (∆С) определяется по формуле (3.2),
где Спс – годовой объем производства до внедрения мероприятия, тыс.грн./год ( При 100% использовании мощности 86000 т/год );
Спн – годовой объем производства после внедрения мероприятия, тыс.грн./год. (При 100% использовании мощности 86000 т/год); При условии, что среднее время простоев, связанных с проведением ремонтов методом мокрого торкетирования, составляет 1 час, предполагаемая экономия составит:
Э = 1ч*136ед.рем.*1т/ч*1150грн/т = 156400 грн.
Планируемый годовой экономический эффект от внедряемого мероприятия составит:
Э = 156400 + ( 35529,72 - 6682,94 ) = 185246,78 грн.
В таком случае можно утверждать о целесообразности внедрения такого мероприятия, поскольку на его внедрение не требуется каких-либо капитальных вложений, а ожидаемый эффект положительный.
3.3 Мероприятие по внедрению контроля качества ремонтов и технического обслуживания методом контрольных карт и его эффективность
В аналитической части дипломной работы было отмечено, что существующая методика оценки качества процессов ремонта и технического обслуживания на АОЗТ «Харьковский коксовый завод» имеет определенные недостатки.
Во-первых, данная методика не учитывает специфику углекоксового производства, поскольку при разработке единичных показателей, включаемых в интегральный показатель качества ремонта, учитывались обобщенные данные ремонтного производства машиностроительных предприятий за несколько лет. Использование такой методики приводит к получению неполной, а также неправдивой информации о качестве проведенных ремонтов и технического обслуживания.
Во-вторых, показатели, рассчитываемые по такой методике, нацелены на получение конечного результата (оценка качества ремонта и технического обслуживания) и не учитывают причины изменения качества, а также временные отрезки, в которых фиксировались бы такие изменения. В результате полученная информация не является полной, детализированной, и достаточной для полноценного анализа, необходимого для принятия решения в сфере улучшения качества процессов ремонта и технического обслуживания. Внедрение нового метода оценки качества процессов ремонта и технического обслуживания может стать резервом повышения эффективности их организации и, как следствие, снижения затрат на их проведение и получения дополнительной прибыли.
Выбор нового метода должен быть определен такими критериями, как непротиворечие принципам, методикам, инструментам процессного подхода, оптимальность с точки зрения его соответствия диагностируемому процессу, возможность отслеживания причин изменений в организации ремонтов и технического обслуживания и результатов, выраженных в численном виде, соответствующем определенной оценке, минимум затрат на его внедрение, эффективность (окупаемость) такого метода.
В соответствии с принципами процессного подхода, текущее управление качеством связано с контролем процессов. Для этого определяют контрольные параметры процессов. Выход за пределы допустимого диапазона контрольных параметров может привести к неудовлетворительным результатам диагностируемых процессов.
Для контроля качества процессов ремонта и технического обслуживания целесообразно использовать статистические методы. Одним из основных инструментов в числе методов контроля качества являются контрольные карты. Сначала контрольные карты использовались для регистрации результатов измерений необходимых свойств продукции. Выход параметра за пределы поля допустимых значений свидетельствовал о необходимости остановки производства и проведения коррекции процесса в соответствии со знаниями специалиста, управляющего производством. Это давало информацию о том, когда, кто, на каком оборудовании получил брак в прошлом.
Однако, в этом случае решения о коррекции принимались тогда, когда брак уже был получен. Поэтому важно было найти процедуру, которая бы накапливала информацию не только для ретроспективного исследования, но и для использовании при принятии решений. Это предложение опубликовал американский статистик И. Пейдж в 1954 году. Карты, используемые при принятии решений, называют кумулятивными.
Контрольная карта состоит из центральной линии, двух контрольных границ (над и под центральной линией) и значений характеристики (показателя качества), нанесенных на карту для представления состояния процесса. В определенные периоды времени выбирают (все подряд, выборочно, периодично с непрерывного потока) n готовых изделий и измеряют контрольный параметр. Результаты измерений наносят на контрольную карту, и, в зависимости от этого значения принимают решение о корректировке процесса или о продолжении процесса без корректировки.
Сигналом о возможной несогласованности процесса могут служить: Выход точки за контрольные границы, что означает выход процесса из-под контроля.
Размещение группы последовательных точек возле одной контрольной границы, но не выход на нее, что свидетельствует о нарушении уровня настройки оборудования.
В настоящее время при оценке качества процессов, в зависимости от измеряемых параметров, используют несколько типов контрольных карт
Несмотря на отсутствие формализованного способа правильного выбора типа карты, подходящего под процесс, подлежащий оценке, существуют общие рекомендации относительно выбора типа контрольных карт. Для оценки качества ремонта и технического обслуживания целесообразнее использовать карту индивидуальных значений и скользящих размахов (x-mR).
Контрольная карта содержит данные по отклонению качества проделанных за каждый месяц отчетного периода (год) ремонтов и технического обслуживания (Приложение В).
Описание данного метода можно представить в виде алгоритма действий:
1-Расчет отклонения (x) фактического показателя качества от планового.
Данные по отклонению качества ремонтов и технического обслуживания от плановых заданий определяются по формуле:
Тпр
x = —— ,(3.4)
Тн
где Тпр – время простоя оборудования во время внеплановых ремонтов;
Тн – нормативное время простоя оборудования на проведение планово-предупредительных ремонтов.
2- Определение скользящего размаха (mR), где mR определяется как модуль разности между двумя последовательными значениями процесса:
mR = кxn – xn-1 з,(3.5)
где xn и xn-1 - соответственно предшествующее и последующее значения отклонения от плана, %
3- Получение средних значений и пределов
На данном этапе следует выбрать базовый период, на основании которого надо вычислить среднее значение процесса и его естественные границы. Колебание процесса внутри этих границ принято считать случайными (общие причины вариаций). Однако, если процесс явно имеет тренд, необходимо его проанализировать и построить карту с его учетом, либо разбить данные на две группы и анализировать их по отдельности.
Если анализируемый период составляет 1 год, в первую группу должны войти данные с первого по шестой месяц включительно.
 Так
как объем данных
в первой группе
мал, то выделять
базовый период
внутри этого
диапазона
бессмысленно.
Центральная
линия (ЦЛ) на
карте x вычисляется
как среднее
арифметическое
(x) процесса по
соответствующему
периоду: ЦЛ1 =
x.
Центральная
линия на карте
mR (ЦЛР) вычисляется
аналогично:
ЦЛР1
= mR. (3.6)
Верхний (ВКП) и нижний (НКП) контрольные пределы на карте индивидуальных значений вычисляются по формулам:
ВКП1 = x + E2 R (3.7)
НКП1 = x – E2 R, (3.8)
 где
Е2 – множитель
2,66, который переводит
величину (mR) в
шухартовские
3s;
R - средний размах.
Вторая часть данных рассчитывается тем же алгоритмом.
В таблице 3.4 приведены данные по ремонту за 2007 год, благодаря которым можно проверить на практике эффективность данного метода оценки качества вышеуказанных процессов. Таблица содержит значения, которые определялись согласно описанному выше алгоритму.
Таблица
3.4
Оценка
качества проведенных
ремонтов и
технического
обслуживания
| Номер месяца | Отклонение от плана,% | Значение mR | Группа данных | Средние значения и пределы |
| 1 | 2 | 3 | 4 | 5 |
| 1 | 6,07 | Первая | ЦЛ1 = 5,78 | |
| 2 | 5,78 | 0,29 | ЦЛР1=0,318 | |
| 3 | 5,8 | 0,02 | ВКП1=6,626 | |
| 4 | 6,02 | 0,22 | НКП1=4,934 | |
| 5 | 5,5 | ВКПР1=1,039 | ||
| 6 | 5,55 | 0,54 | ||
| 7 | 4,7 | 0,85 | Вторая | ЦЛ2 =3,95 |
| 8 | 4,8 | 0,1 | ЦПР2=0,354 | |
| 9 | 4,6 | 0,2 | ВКП2=4,892 | |
| 10 | 3,21 | НКП2=2,218 | ||
| 11 | 3,23 | 0,03 | ВКПР2=1,157 | |
| 12 | 3,19 | 0,04 |
На основании показателей, представленных в табл. 3.4, видно, что в целом за прошедший год не наблюдалось случаев выхода контрольных показателей по каждому месяцу за установленные пределы. Однако, можно утверждать, что существует определенная тенденция в отношении качества осуществленных ремонтов и технического обслуживания. Поскольку в первом полугодии средние показатели отклонения качества (в худшую сторону) от плана заметно выше, чем во втором, где наблюдалась тенденция к снижению таких показателей. Это, безусловно, положительно характеризует организацию ремонтов и технического обслуживания во втором полугодии. Как видно из рис. 3.1, процессы ремонта и технического обслуживания явно имеют тренд, поскольку значения отклонений плавно уменьшаются при возрастании номера месяца. В таком случае, в соответствии с указанным выше алгоритмом, необходимо проанализировать тренд.
Анализ тренда заключается в определении факторов, влияющих на отклонение вышеуказанных показателей.
К числу факторов, оказывающих непосредственное влияние на проекание процессов ремонта и технического обслуживания, можно отнести сырье, материалы, используемые в ремонтном производстве, технологию осуществления таких работ, оборудование, приспособления, при помощи которых производят ремонты и техническое обслуживание, а также ремонтный персонал. Последний из которых оказывает наибольшее влияние на получаемый результат.
Эти данные, с целью отображения тренда, можно изобразить в виде карты хода процесса, то есть в виде временного графика без дополнительных границ и линий.
На рис. 3.1 представлено графическое отображение качества осуществляемых за год ремонтов и технического обслуживания. На верхнем графике показаны значения процента отклонения бюджета от плана (второй столбик табл.3.4). Нижний график показывает поведение скользящего размаха (mR).
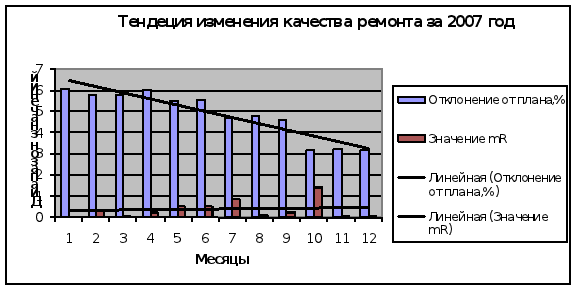
Рис. 3.1 График изменения качества ремонтов
Как видно из рис. 3.1, процессы ремонта и технического обслуживания явно имеют тренд, поскольку значения отклонений плавно уменьшаются при возрастании номера месяца. В таком случае, в соответствии с указанным выше алгоритмом, необходимо проанализировать тренд.
Анализ тренда заключается в определении факторов, влияющих на отклонение вышеуказанных показателей.
На основании изучения факторов, оказывающих влияние на качество ремонтов, в числе которых сырье, материалы, используемые в ремонтном производстве, технология проведения ремонтных работ, используемые в процессе ремонта оборудование, приспособления, а также ремонтный персонал, можно утверждать, что наиболее весомыми из них являются технология осуществления ремонта и человеческий фактор. За прошедший период на предприяти наблюдался в осуществлении некоторых видов ремонта переход от традиционных технологий его осуществления к инновационным, выполняемых подрядными организациями. Это объясняет положительную тенденцию улучшения качества ремонтных работ, которая имеет место в 2007 году.
Следующим шагом выбранной методики будет составление прогноза на 2008 год по количеству внеплановых ремонтов.
На рис. 3.2 изображены линии тренда, построенные с учетом существующих тенденций, с прогнозом на двенадцать месяцев вперед.
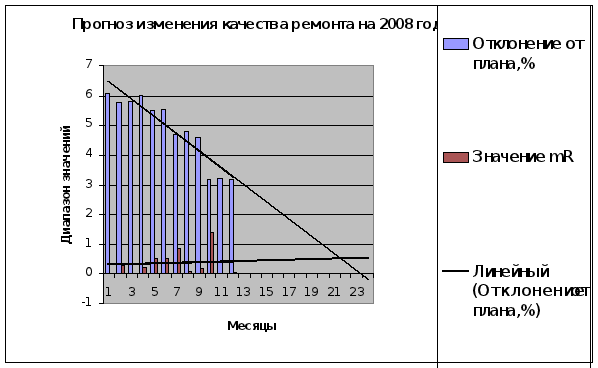
Рис. 3.2 Прогнозные значения вероятности возникновения внеплановых ремонтов
Линии тренда, отражающие прогнозы возникновения внеплановых ремонтов, изображенные на рис. 3.2, свидетельствуют о положительной тенденции к их постепенному уменьшению. Основным преимуществом такой методики является возможность на основе полученных прогнозов вносить коррективы в график планово-предупредительных ремонтов, предупреждая тем самым появление аварийных ремонтов.
Эффект (Э)от внедрения данного мероприятия рассчитывается по формуле 3.2:
где D Впс – экономия, полученная за счет предотвращения аварийных ремонтов, грн.;
DСпс – дополнительные затраты на , возникающие в связи с внедрением данной методики.
Экономия за счет предотвращения аварийных ремонтов определяется как сумма затрат на осуществление таких ремонтов в отчетном периоде, которая по данным 2007 года составила 376,47 тыс. грн.
В дополнительные затраты на внедрение данного мероприятия включаются премиальные работникам отдела главного механика в связи с возникновением сверхнормативного объема работ по реализации методики оценки качества и составления прогнозов на плановый период.
Величина затрат на реализацию данного мероприятия составит:
DСпс = 7846,32грн/год*4чел*0,2 = 6277,06 грн/год
В результате годовая экономия от внедрения мероприятия по совершенствованию методики оценки качества ремонтов составит 370192,9 грн.
Достоинством данного метода также является то, что он приспособлен к условиям предприятия с процессно-ориентированным управлением. К тому же такой метод характеризуется простотой внедрения и дальнейшего использования .
В таком случае можно утверждать о целесообразности использования такой методики, поскольку ее применение влияет на сокращение объемов работ по ремонту оборудования в результате повышения качества выполняемых ремонтных работ, а следовательно, на снижение затрат на текущий ремонт основных средств.
3.4 Оценка экономической эффективности предложенных мероприятий
Для проведения оценки эффективности предложенных организационно-технологических мероприятий необходимо отследить изменения важнейших экономических показателей деятельности предприятия соответственно до и после их внедрения.
В соответствии с планом технического перевооружения производства, на предприятии будет осуществлен вывод из эксплуатации коксовых батарей №1, №2, №3 с одновременным вводом восстановленной и модернизированной коксовой батареи № 4, включающей 25 коксовых печей, производственная мощность которой составит 143400 т/год (на 66 % больше, чем в 2007 году). Введение в эксплуатацию батареи №4 планируется произвести в 4 квартале 2008 года. В соответствии с прогнозом рынка сбыта, осуществленным коммерческим отделом, объем реализации в 2008 году составит 69297 т. При планировании объемов производства в натуральном выражении необходимо учесть процент брака, который берется на уровне 5%. При этом производственные мощности батарей №1, №2, №3 до введения в эксплуатацию батареи №4 будут использованы на 100 %. Для выполнения программы сбыта мощности батареи №4 также должны быть использованы на 100 %.
В соответствии с данными коммерческого отдела предприятия, годовой план реализации продукции на 2008 год составит 91533,12 тыс. грн.
План производства, по сравнению с 2007 годом, корректируется в связи с увеличением плана реализации на 70 %. Объемы производства в 2008 году увеличатся с 86020 т/год до 100352 т/год. В стоимостном выражениии (при неизменности цен на продукцию) объемы выпуска изменятся с 98923 тыс. грн. до 115404,8 тыс. грн.
В результате увеличения объемов выпуска продукции условное увеличение численности рабочих (Δ Чтп)определяется по формуле:
ТПпл -ТПф
Δ
Чтп = —————
, (3.9)
РВф
где ТПпл и ТПф – соответственно плановый и фактический объемы производства продукции, тыс. грн;
РВф – выработка на одного работника.
Годовая выработка на одного работающего составляет 160,329 тыс. грн./чел.
Увеличение численности персонала повлияет на изменение фонда оплаты труда в сторону увеличения, при условии неизменности средней заработной платы.
Изменение себестоимости выпускаемой продукции произойдет, во-первых, ввиду увеличения объемов производства, а, во-вторых, ввиду удорожания стоимости угля на 5 %, который является основным сырьем в углекоксовом производстве. Ввиду таких изменений, увеличение прибыли планируется до уровня 6817,65 тыс. грн.
Значительное изменение остаточной стоимости основных производственных фондов будет вызвано введением в производство реконструированной батареи.
Как уже было отмечено, введение новой батареи запланировано на четвертый квартал 2008 года. Однако, несмотря на то, что эффект от мероприятия будет получен только в конце года, величина дополнительной прибыли существенно увеличится, поскольку наибольшее влияние на изменение прибыли оказывают проекты с капитальными инвестициями.
В таблице 3.5 находятся важнейшие сводные показатели, являющиеся индикаторами хозяйственной деятельности на предприятии.
Таблица 3.5
Сводная таблица основных технико-экономических показателей предприятия
| Показатель |
До внедрения мероприятий |
После внедрения мероприятий |
Абсолютное отклонение, грн. |
Относительное отклонение,% |
| 1 | 2 | 3 | 4 | 5 |
| Объем реализации продукции, тыс.грн. | 40062,5 | 79691,55 | +39629,05 | +98 |
|
Численность работников, чел. |
617 | 719 | +102 | +16,5 |
| Фонд оплаты труда, тыс. грн. | 4910,2 | 5720,364 | +810,16 | +17 |
| Себестоимость товарной продукции, тыс. грн. | 39391,3 | 72873,9 | +33482,6 | +85 |
| Результат от производства товарной продукции, тыс. грн. | 212 | 6817,65 | +6605,65 |
+3115,8 |
| Рентабельность, % | 0,54 | 9,35 | +8,82 | +1633 |
| Стоимость основных производственных фондов, тыс. грн. | ||||
| -первоначальная | 9887,9 | 4677,9 | - 5210 | -52,6 |
| -остаточная на 01.01. | 4677,9 | 31243,9 | +26566 | +567,9 |
На основании данных табл. 3.5 можно сделать вывод о том, что предлагаемые мероприятия положительным образом влияют на повышение эффективности деятельности АОЗТ «Харьковский коксовый завод». Общая экономия себестоимости от внедрения организационно-технологических мероприятий составит 555439,68 грн., что, в свою очередь, в условиях повышении стоимости сырья, отразится на увеличении прибыли, и, как следствие, на укреплении финансового состояния АОЗТ «Харьковский коксовый завод».
Таким образом, можно сделать вывод о целесообразности внедрения ремонта методом керамической наплавки и оценки качества с применением контрольных карт.
3.5 Характеристика и анализ охраны труда и техники безопасности
3.5.1 Характеристика АОЗТ « Харьковский коксовый завод »
АОЗТ « Харьковский коксовый завод » размещен в пяти зданиях общей площадью 6756 м2. На одного работающего на заводе приходится 10,2 м2, что превышает минимально допустимые нормы. Производственных площадей на заводе 4367м2, а вспомогательных - 2389м2. Три здания завода являются вспомогательными, остальные два – основным производственным комплексом площадью 5367м2. Двухэтажные части корпуса имеют высоту по 5м каждая, а одноэтажные – высоту 10 м. По опасности поражения электрическим током помещение корпусов относятся к помещениям повышенной опасности, поскольку имеются металлические полы из чугунных плит.
Применяемые в процессе производства вещества и материалы, за исключением масла, пожароопасные. В производстве применяются остро токсичные материалы и вещества, такие как серная кислота, бензол, коксовый газ. Поэтому при работе с ними необходимо строго наблюдать меры предосторожности.
3.5.2 Анализ состояния промсанитарии и гигиены труда на заводе
Основным источником производственных вредностей и опасностей является основное оборудование (коксовые батареи), на котором производится выпуск основного продукта (кокс).
Санитарно-гигиенические условия труда в каждой из частей батареи являются разными в части освещенности, шума, состава воздуха, излучений.
Наиболее значимые показания санитарно-гигиенических условий указаны в табл. 3.6.
Таблица 3.6
Санитарно-гигиенические условия
| Параметр | Фактическое | Норматив | Соответствие |
| Шум, дб | 100 | 85 | Не соответствует |
| Освещенность,лк | 300 | 85 | Не соответствует |
| Значение КЕО, % | 3.5 | 10 | Не соответствует |
| -хлористый водород, мг/м3 | 30 | 50 | Не соответствует |
| -окись углерода, мг/м3 | 20 | 20 | соответствует |
| Запыленность: | 12 | 6 | Не соответствует |
| Температура возду- ха,С (зима/лето) |
17-20, 23-30 |
17-23 17-23 |
соответствует не соответствует |
| Относительная влажность воздуха, % | 65-85 | 75 | соответствует |
| Скорость движения воздуха, м/с | 0,3 | 0,4 | соответствует |
На
основании
данных таблицы
3.6 можно сделать
вывод, что отклонения
от нормы в соблюдении
промсанитарии
незначительные,
кроме превышения
норм шума.[45].
Удаление загрязненного воздуха из помещений производится при помощи вентиляции, состоящей из 55 вентиляционных установок. Общая производительность вентиляторов составляет 150000 м/ч.
3.5.3 Техника безопасности
Около 40 % оборудования от общего числа устаревшег со сроком службы более 15 лет. Нормы на установку оборудования и расстояния между ним в основном наблюдается. Все электропотребляющее оборудование подключено к контуру заземления. Электропроводка выполнена в основном в металлических трубах. Электроагрегаты смонтированы в соответствии с ПУЭ.
На заводе действует система контроля за соблюдением правил безопасности труда. Ежегодно проводится обследование завода специальной комиссией, после чего создаются мероприятия, утвержденные директором завода, по которым ведется целенаправленная работа.
Ежегодные затраты по заводу на охрану труда составляют 6320 грн. Общее состояние по технике безопасности можно признать удовлетворительным.
В период с 2005 по 2006гг были зафиксированны случаи травматизма в производстве. Причиной травм являлся недостаточный контроль со стороны мастера по безопасному выполнению работ.
Все причины травматизма тщательно анализировались и осуществлялись конкретные мероприятия.
Для повышения уровня техники безопасности и снижения уровня травматизма усилился контроль за ее соблюдением, а также контроль за своевременным проведением планово-предупредительного ремонта оборудования.
В 2007 году, благодаря проделанной работе по повышению эффективности службы охраны труда на заводе, случаев травматизма зафиксированно не было.
3.5.4 Пожарная безопасность
По пожарной безопасности производства в корпусе относятся к категории Д, а по степени огнестойкости здания соответствует категории пожарной безопасности производства.
Применяемые по технологическому процессу горюче-смазочные материалы-масла, растворители хранятся вне корпуса в специально оборудованной кладовой. Курение разрешено в специально оборудованных местах. Все пожароопасные помещения два раза в год обследуются специальной комиссией с участием представителей Госнадзор рхр и четыре раза в год – комиссией завода. В случае пожара первый этаж корпуса имеет 4 выхода с пропускной способностью 1980 человек, а второй этаж имеет выход 3 выхода с пропускной способностью 715 человек. В корпусе оборудованы 3 пожарных поста, а во всех помещениях, кладовых, гардеробных имеются в достаточном количестве огнетушители ОХП 10.
Корпус также оборудован пожарным водопроводом с рукавом длиной 15-20 м.
Автоматических средств на заводе для пожаротушения не имеется.
3.5.5 Охрана окружающей среды
В 2005 году на заводе проведен значительный объем работ по герметизации основного технологического оборудования и восстановлению природоохранных объектов.
В результате выполнения объема работ общий валовой выброс вредных веществ в атмосферу составил 57,475 т/г при разрешенных 237,671 т/г.
По договору с Гидрометобсорваторией проведены исследования атмосферного воздуха в режиме завода. Результаты исследования показали, что вклад завода в загрязнение атмосферного воздуха на границе санитарно-защитной зоны не дает превышение санитарных норм.
В 2006 году завод проверялся комплексной комиссией Гор СЭС, СЭС Октябрьского района (ежеквартально), комиссией Госуправления экологией. Согласно выданным предписаниям комиссий заводом выполнены следующие мероприятия:
получена лицензия на использование подземных вод
получены документы на право владения земельным участком завода
Валовые выбросы вредных веществ в атмосферу в 2006 году составили 91,654т/г при допустимых 297,671т/г.
В 2007 году стоимость выполненных работ по герметизации основного технологического оборудования восстановлению природоохранных объектов составила 1004,596 тыс. грн.
Валовые выбросы вредных веществ в атмосферу в 2007 году составили 173,520 т/г при норме 297,671 т/г.
Уменьшение валовых выбросов за счет внедренных природоохранных мероприятий мероприятий составило 2,7 т/г.
В течение года завод по вопросам окружающей среды проверялся комплексной комиссией Гор СЭР и СЭС Октябрьского района.
Службой экологии завода в течение года выдано 107 предписаний, из них выполнено – 105, не выполнено – 1, в стадии выполнения 1 мероприятие.
Перечень загрязняющих веществ от производственной деятельности завода за 2007 год приведен