Организация производства фанеры
При формировании каналов реализации необходимо придерживаться ряда базовых принципов. Первое – оптимальность количественной структуры продаж. Для исключения возможных негативных последствий отказа покупателей от сотрудничества, необходимо, чтобы на долю двух крупнейших партнеров приходилось не более 40% от суммарного объема реализации или не более 20 процентов на каждого - до 500 кубометров в месяц. Следующие 40 процентов должны приходиться не более чем на 5 компаний, или не более 8% на компанию – до 200 кубометров в месяц. Оставшиеся 20% объема целесообразно распределять среди 5-8 компаний – по 60 – 100 кубометров в месяц. Такая структура с одной стороны обеспечит достаточную устойчивость при смене потребителей, с другой стороны не будет слишком громоздкой: реализация будет осуществляться 12 -15 партнерам.
Второе – оптимизация продаж в зависимости от сортового состава шпона и фанеры, что описывалось чуть выше. Данный процесс может занять до полугода, однако затем структура продаж во взаимосвязи с этим фактором стабилизируется. В целом, реализация такого товара в равной степени возможна как в России, так и за рубежом, продажи будут вестись как напрямую конечным потребителям, так и через оптовые торговые компании. Наиболее значимым фактором при выборе рынков сбыта сортовой фанеры (Россия или экспорт) будет являться цена, как следствие спроса.
В значительной степени упростить задачу по реализации фанеры высоких сортов может производство однонаправленной фанеры «юникросс» (иначе – однонаправленных фанерных плит) с 3–5-ю поперечными слоями шпона, толщиной от 20 до 30 мм. Такая фанера широко используется в производстве мебельных заготовок, спрос на нее стабильно высокий, потенциальные потребители известны (в основном в Европе). Еще одним существенным плюсом производства такого товара является то, что при этом в качестве наполнителя используется большое количество низкосортного шпона, что дает в итоге увеличение доли высокосортной фанеры в общем объеме выпуска, и как следствие рост доходности. Наконец, при наличии избытков высокосортного шпона его всегда можно продать, причем по достаточно дорогой цене: кубометр шпона сорта 1-2 стоит сегодня порядка 600 евро.
Третья составляющая при планировании сбытовой политики – сочетание экспорта и внутренней реализации. Главным фактором, естественно, будет являться цена на рынках. Следует, однако, учитывать тот факт, что при экспорте мы получаем возмещение НДС, или дополнительный доход, равный его ставке. Таким образом, при равенстве цен в чистом выражении экспорт наиболее привлекателен. Наиболее реальным и оптимальным, при относительном равенстве цен, является разделение структуры продаж в пропорции 50 на 50%. В данном случае подлежащий к уплате налог будет полностью компенсирован.
Что касается имеющихся на сегодня потенциальных покупателей: нами ведутся переговоры на предмет возможного сотрудничества при запуске производства, как с зарубежными, так и с российскими потребителями товара (о чем говорилось в начале данного раздела). Мы имеем реальный опыт сотрудничества как с отечественными, так и с зарубежными компаниями: сегодня мы производим малоформатную низкосортную фанеру, высокосортные (сорта1/2, 2/2) фанерные заготовки и изделия из них для поставки в Италию.
В настоящий момент подтвердили готовность к сотрудничеству следующие российские компании:
- ЗАО «Контур», С-Пб. Фанера 1100х1100, 1220х1220, 1220х2440 сорта 4/4, толщиной 10, 12, 15, 18 мм. в количестве до 700 кубометров в месяц.
- ООО «АПМ-Урал», Екатеринбург. 1525х1525, 2440х1220, сорта 2/4, 3/4, 4/4, толщиной 4-20 мм., лам. фанера 18,21 мм, до 200 м.куб. в месяц суммарно.
- ООО «Волга-Лес», Волгоград. 1525х1525мм., сорт 2/4,3/3,4/4 – 120 м.куб., 2440х1220 мм. – до 60 м. куб., толщины 4-21 мм., лам. фанера F/F 18,21 мм. – до 60 м.куб./мес.
- ООО «МАК», Н.Новгород. 1525х1525, 2440х1220, 1525х3050, сорта 2/3, 3/3, 2/4, 4/4, толщины 3-21 мм. – до 300 м.куб., лам. фанера F/F, 18, 21 мм. – до 60 м.куб./ мес.
- ООО «Компания «Гермес», Казань, 1525х1525, 1525х1220, 2440х1220, толщина 4-21 мм., сорта 2/4, 3/4, 4/4, 90 м.куб., лам фанера F/F, 18, 21 мм. – 30-60 м.куб. в месяц.
- ЗАО «Промстройконтракт-Восток», г. Казань, 1525х1525, 2440х1220, 1525х3050 мм., толщина 3-21 мм., сорта 2/4, 3/4, 4/4, до 300 куб.м, лам фанера – до 120 м.куб. в месяц.
Суммарный объем реализации перечисленным компаниям может составлять в целом до 2000 кубометров в месяц.
Работа с иностранными компаниями и их представительствами в России выявила следующих потребителей:
- Yes-wood international, Дания (работа в ЕС). 1525х1525, 2440х1220,1525х3050, толщины 3,4,12,21,30 мм. сорта 2/2, 2/3, 4/4, лам. фанера, 100-120 кубометров в месяц с увеличением до 200 – 250, хвойная фанера, березовый шпон.
- BIAFORM, Польша. 1525х1525, 1525х3050, сорт, 2/4, 3/4, 4/4, толщина 4-30 мм, количество до 600 м. куб./мес.
- TIMBAR, Польша, 1525х1525, 2440х1220, 1525х3050, сорт 2/2, 2/4, 4/4, толщина 4-21 мм, в количестве до 300 м. куб. в месяц.
- Dis Ticared, Турция. 1525х1525, сорт 4/4, толщина 4-21 мм., в количестве до 400 м.куб в месяц.
- North Pacific Group Inc., США. 1525х1525, сорт от1/2 до 4/4, толщина от 4 до 21 мм., до 600 кубов в месяц.
- VLC Ltd., Российское представительство, С-Пб. 1525х1525, 2440х1220, сорт 2/2-основное, 1/2, 2/3, 4/4. Толщины 6, 9, 12, 15, 18 мм. До 400 кубов в месяц.
- The PENROD Company, Российское представительство. 1525х1525, 1525х3050, 2440х1220, толщина 3-21 мм. сорта 1/2 - 4/4. До 800 кубометров в месяц.
- Gatenau Holz Gmbh, Российское представительство. 1525х1525, 2440х1220, 1525х3050, толщина 3-30 мм., сорта1/2 - 4/4. До 1000 кубометров в месяц.
Указанные восемь иностранных компаний готовы закупать до 4000 тысяч кубометров различной фанеры в месяц. В общем, на российском и зарубежном рынках можно реализовывать в адрес приведенных фирм до 6000 тысяч кубометров в месяц, или 72 тысячи в год. Как упоминалось выше, имеющиеся наработки позволяют продавать в разы больше. Таким образом, при начале работы останется только оптимизировать структуру реализации, исходя из намеченных принципов работы.
3. Производственный план
Задачи проекта на среднесрочную перспективу:
организация производства сухого, лущеного шпона до 45 тыс. куб. м. в год;
организация производства большеформатной фанеры с объемами до 30 тыс. куб. м. в год;
организация производства ламинированной большеформатной березовой фанеры;
формирование штата и коллектива предприятия, обеспечивающего выпуск продукции в заданных объемах и с качественными характеристиками, обеспечивающими ее реализацию;
создание системы управления качеством продукции и организация технического контроля, позволяющих осуществлять продажи продукции не только на внутреннем, но и на внешних рынках.
Производство находится на площади 45 тыс. кв. м.
Промышленные здания:
Главный корпус фанерного производства
Цех производства лущенного шпона
Бассейн гидротермической обработки фанерного сырья
Здание пульта управления цеха производства лущенного шпона
Здание привода бревнотаски цеха производства лущенного шпона
Компрессорная станция
Станция перекачки конденсата
Здание дробильного отделения
Здание окорочного отделения
Инженерная инфраструктура.
Электроснабжение
Линии электропередач
трансформаторная подстанция
договор на поставку электроэнергии
Водоснабжение
нить водопровода
договор на подачу воды и прием стоков
Ливневая канализация
коллектор
наружные ливневые сети
Наружные сети связи
проложен кабель, телефония на 10 номеров, ADSN-канал связи Интернет
Внутренние сети связи
собственная мини-АТС
локальная вычислительная сеть
Средства механизации
железнодорожный тупик
подкрановый путь для башенного крана от операторской до натяжной станции
подкрановый путь для козлового крана.
Сроки реализации проектных работ и подготовки к строительно-монтажным работам отражены в плане-графике (раздел 2.2.).
предпроектные исследования – ноябрь- декабрь 2007г.;
проектирование, инженерные изыскания – ноябрь 2007г.– июнь 2008г.;
экспертиза проекта – июнь-июль 2008г.;
выбор и заключение договоров на закупку оборудования (импортного и отечественного) – октябрь – декабрь 2007г.
набор и обучение персонала – октябрь 2007г. – июнь 2008 г.
В течение 2008-2009 г. предполагается выход на проектную мощность, и в дальнейшем объем производства остается стабильным. Производственный цикл производства фанеры составляет 1 сутки. Плановая мощность оборудования – 60 тыс. м. куб. в год фанеры, из них 50% - ламинированной.
Планируемый график выхода на проектную мощность
куб.м.
|
Показатель |
9 месяц |
10 месяц |
11 месяц |
12 месяц |
13 месяц |
14 месяц |
15 месяц |
16 месяц |
17 месяц |
|
Шпон товарный 1-4 сорт: |
30% |
70% |
100% |
100% |
100% |
100% |
100% |
100% |
100% |
| Объем производства и реализации | 1 125 | 2 625 | 3 750 | 3 375 | 3 000 | 2 625 | 1 875 | 938 | - |
|
Фанера ФСФ |
10% |
20% |
30% |
50% |
75% |
100% |
|||
|
Объем производства и реализации: |
250 |
500 |
750 |
1 250 |
1 875 |
2 500 |
|||
| Фанера сорта 1/2 (ш2) | 7,50 | 15,00 | 22,50 | 37,50 | 56,25 | 75,00 | |||
| Фанера сорта 2/2 (ш2) | 25,00 | 50,00 | 75,00 | 125,00 | 187,50 | 250,00 | |||
| Фанера сорта 2/3 (ш2) | 25,00 | 50,00 | 75,00 | 125,00 | 187,50 | 250,00 | |||
| Фанера сорта 3/3 (ш2) | 35,00 | 70,00 | 105,00 | 175,00 | 262,50 | 350,00 | |||
| Фанера сорта 2/4 (ш2) | 5,00 | 10,00 | 15,00 | 25,00 | 37,50 | 50,00 | |||
| Фанера сорта 4/4 (НШ) | 35,00 | 70,00 | 105,00 | 175,00 | 262,50 | 350,00 | |||
| Фанера сорта 3/4 (НШ) | 7,50 | 15,00 | 22,50 | 37,50 | 56,25 | 75,00 | |||
| Фанера ламинированная | 110,00 | 220,00 | 330,00 | 550,08 | 825,11 | 1 100,00 |
Режим работы предприятия:
|
Показатель |
Время работы |
| Год | 330 дней |
| День | 3 смены в день |
| Смена | 8 часов в смену |
| Рабочих часов в году | 7920 |
|
Фактический коэффициент использования оборудования в зависимости от технологического процесса |
0,7-0,925 |
Общая структурная схема технологического процесса производства фанеры состоит из следующих этапов:
прием фанерного сырья на склад сырья,
сортировка сырья;
гидротермообработка сырья в бассейнах секционного типа;
окорка и распиловка фанерного сырья;
переработка коры корорубкой и биржевого отпада на дробилке;
лущение шпона на лущильных линиях;
переработка отходов лущения на дробилке;
рубка и укладка сырого шпона;
сушка и сортировка сухого шпона;
фрезерование кускового шпона;
ребросклеивание кускового шпона;
сращивание листов шпона;
починка листов шпона;
клееприготовление;
сборка пакетов фанеры;
холодная подпрессовка;
прессование фанеры в гидравлических прессах;
обрезка фанеры;
сортировка фанеры;
починка фанеры;
шлифовка и сортировка;
ламинирование фанеры;
упаковка и маркировка фанеры.
План-схема размещения основного технологического оборудования (Приложение 1)
Сквозной расчет подбора необходимого оборудования производился из расчета производства фанеры 30 тыс. м3 в год.
Длина бревен (max/min) – 6,5/2,6 м; Диаметр (max/min) – 0,6/0,16 м
Длина чурака - 1300 мм / 2600мм (1600мм/3200мм); Средний диаметр – 220 мм
Толщина шпона – 1,55 мм
Окорка VALON KONE
Паспорт VK820/32S* 40 м/мин d-220мм
1 мин - 3,14 (0,22м * 0,22м) / 4 * 40м/мин = 1,52 м3/мин.
Коэффициент использования работы времени оборудования – 0,85
1,52 м3/мин * 60мин * 8часов * 0,85 = 620 м3/смена
620 м3/смена * 3 * 330 = 613 800 м3/год
Линия лущения FEZER + АЛРУ (ЗАО «Технолес М)
Формат фанеры 5” * 10” (50%)
|
ИСХОДНЫЕ ДАННЫЕ |
|||
|
технологические |
|||
| 1 | Средний диаметр чурака | м | 0,22 |
| 2 | Ширина ленты шпона | м | 1,60 |
| 3 | Потери на окорку/оцилиндровку | % | 11,00 |
| 4 | Диаметр карандаша | м | 0,068 |
| 5 | Шпон-рванина | % | 30,00 |
| 6 |
Толщина шпона |
мм |
1,55 |
| 7 | Время смены карандаш/чурак | s | 5,00 |
| 8 | Время окорки/оцилиндровки | s | 2,00 |
| 9 | Длительность смены | h | 8,00 |
| 10 |
Коэффициент использования |
0,75 |
|
|
технические |
|||
| 1 |
Обороты шпинделей при лущении (макс) |
r/мм |
500,00 |
| 2 | Скорость промежуточного конвеера (макс) | м/s | 2,05 |
| 3 | Скорость входного конвеера ножниц (макс) | м/s | 1,95 |
| 4 | Скорость срабатывания ножниц | мs | 120,00 |
|
РАСЧЕТНЫЕ ПАРАМЕТРЫ (на 1 чурак) |
|||
|
технологические |
|||
| 1 | Объем производимого шпона | м3 | 0,048296 |
| в том числе: | м3 | ||
| форматный шпон | м3 | 0,033807 | |
| шпон-рванина | м3 | 0,014489 | |
| 2 | Длина ленты шпона | м | 19,47 |
| в том числе: | |||
| форматный шпон | м | 13,63 | |
| шпон-рванина | м | 5,84 | |
|
технические |
|||
| Обороты шпинделей при лущении (миним.) | r/мм | 169,37 | |
| Линейная скорость лущения | |||
| максимальная | м/s | 1,95 | |
| минимальная | м/s | 1,78 | |
|
Длина ленты шпона на максимальной линейной скорости лущения |
м | 21,70 | |
|
Длина ленты шпона на снижаемой линейной скорости лущения |
м | 2,23 | |
| Время лущения | s | 9,93 | |
| Время обработки одного чурака | s | 16,93 | |
|
Требуемая производительность ЦЗУ |
1/min |
3,54 |
|
|
ПРОИЗВОДИТЕЛЬНОСТЬ В СМЕНУ |
|||
|
Объем производимого шпона |
м3 |
61,60 |
|
|
в том числе: |
м3 |
||
|
форматный шпон |
м3 |
43,12 |
|
|
шпон-рванина |
м3 |
18,48 |
|
|
ПРОИЗВОДИТЕЛЬНОСТЬ В ГОД |
|||
|
Объем производимой фанеры (50%) |
м3 |
17 094 |
|
Формат фанеры 4” * 8” (50%)
|
ИСХОДНЫЕ ДАННЫЕ |
|||
|
технологические |
|||
| 1 | Средний диаметр чурака | м | 0,22 |
| 2 | Ширина ленты шпона | м | 1,30 |
| 3 | Потери на окорку/оцилиндровку | % | 11,00 |
| 4 | Диаметр карандаша | м | 0,065 |
| 5 | Шпон-рванина | % | 30,00 |
| 6 |
Толщина шпона |
мм |
1,55 |
| 7 | Время смены карандаш/чурак | s | 2,00 |
| 8 | Время окорки/оцилиндровки | s | 2,00 |
| 9 | Длительность смены | h | 8,00 |
| 10 |
Коэффициент использования |
0,75 |
|
|
технические |
|||
| 1 |
Обороты шпинделей при лущении (макс) |
r/мм |
500,00 |
| 2 | Скорость промежуточного конвеера (макс) | м/s | 2,05 |
| 3 | Скорость входного конвеера ножниц (макс) | м/s | 1,95 |
| 4 | Скорость срабатывания ножниц | мs | 120,00 |
|
РАСЧЕТНЫЕ ПАРАМЕТРЫ (на 1 чурак) |
|||
|
технологические |
|||
| 1 | Объем производимого шпона | м3 | 0,039647 |
| в том числе: | м3 | ||
| форматный шпон | м3 | 0,027753 | |
| шпон-рванина | м3 | 0,011894 | |
| 2 | Длина ленты шпона | м | 19,68 |
| в том числе: | |||
| форматный шпон | м | 13,77 | |
| шпон-рванина | м | 5,90 | |
|
технические |
|||
| Обороты шпинделей при лущении (миним.) | r/мм | 169,37 | |
| Линейная скорость лущения | |||
| максимальная | м/s | 1,95 | |
| минимальная | м/s | 1,70 | |
|
Длина ленты шпона на максимальной линейной скорости лущения |
м | 21,70 | |
|
Длина ленты шпона на снижаемой линейной скорости лущения |
м | 2,02 | |
| Время лущения | s | 10,02 | |
| Время обработки одного чурака | s | 14,02 | |
|
Требуемая производительность ЦЗУ |
1/min |
4,28 |
|
|
ПРОИЗВОДИТЕЛЬНОСТЬ В СМЕНУ |
|||
|
Объем производимого шпона |
м3 |
61,09 |
|
|
в том числе: |
м3 |
||
|
форматный шпон |
м3 |
42,76 |
|
|
шпон-рванина |
м3 |
18,33 |
|
|
ПРОИЗВОДИТЕЛЬНОСТЬ В ГОД |
|||
|
Объем производимой фанеры (50%) |
м3 |
16 951 |
|
Выбираем одну линию лущения.
Сушилка FEZER
1. Время сушки шпона – Z, мин.
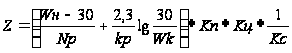
Wн и Wк – начальная и конечная влажность шпона, % Wн = 90%; Wк = 6%
30 – первая критическая влажность шпона, соответствующая переходу от периода постоянной скорости сушки к периоду убывающей скорости.
Nр – скорость сушки в первом периоде, %/мин
При средней температуре в сушилке – 1850С - толщина шпона 1,55 мм --- Nр = 16,5 %/мин
kр – коэффициент продолжительности второго периода
При средней температуре в сушилке – 1850С - толщина шпона 1,55 мм --- kр = 0,60
kп – коэффициент породы древесины шпона; для березы kп = 1,0
Значение для Wк = 6% --- lg 30/Wк = 0,7
kц – коэффициент учитывающий направление циркуляции воздуха для средней температуры 180 – 2000 --- kц = 0,95
kс – коэффициент соплового дутья (учитывающий продолжительность сушки шпона с поперечной циркуляцией воздуха по сравнению с продолжительностью сушки шпона с сопловым дутьем) для средней температуры сушки 1850 --- kс = 2,0
Время сушки:
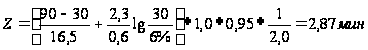
2. Производительность сушилки Q, м3 в смену.
 L
Q T kп kи n s b kдл
Z
T – продолжительность работы сушилки за смену, мин. T = 480 мин.
kп – коэффициент учета времени при переходе от сушки шпона одного вида к сушке другого kп = 0,95 (принимаемый в среднем).
kи – коэффициент использования времени работы сушки
kи = 0,925 (принимаемый в среднем 0,9 – 0,95).
n – число листов шпона по ширине этажа, умноженное на число этажей;
при длине ролика 6м --- 4 листа * 1,3 м; число этажей – 4.
n = 4 * 4 = 16
s – толщина листа шпона, м --- s = 0,00155 м
b – ширина листа сухого шпона, м b = 1,3 м
L – полная рабочая длина сушилки L = 18,08 м
Z – время прохождения шпона через рабочую часть сушилки, мин.
Z = 2,87 мин
kдл – коэффициент заполнения шпоном рабочей длины сушилки
kдл = 0,98 (в нормальных условиях).
Формат фанеры 4” * 8” (50%)
Q 480 0,95 0,925 16 0,00155 1,3 18,08 0,98 50% = 41,98 м3 / смену
2,87
Формат фанеры 5” * 10” (50%)
Q 480 0,95 0,925 16 0,00155 1,6 18,08 0,98 50% = 51,66 м3 / смену
2,87
Таким образом, при использовании данной сушилки можно обеспечить выпуск фанеры при толщине шпона 1,55 мм – 61 802,4 м3 фанеры в год
((37,33 + 45,95 м3/смену) * 3 смены * 330 рабочих дней + 10% усушка) / 1,65 = 61802,4
Выбираем: 1 сушилку, 9 секций, ширина загрузочного ролика 6м.
Линия ребросклеивания KUPER
Практический сменный график производительности линии ребросклеивания KUPER, в метрах кубических, в зависимости от ширины подаваемых кусков.
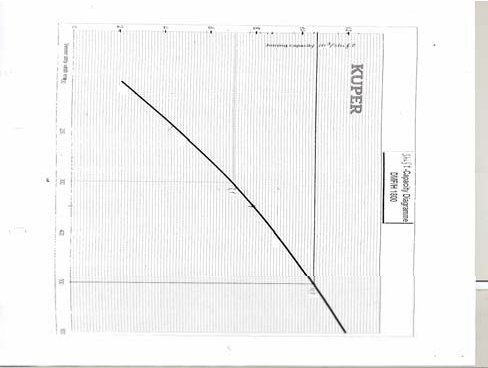
Из графика видно, что при ширине кусков 300 мм – производительность линии ребросклеивания – 7,2 м3 в смену.
По практической информации собранной с фанерных комбинатов, для производства 35 – 40 тыс. м3 в год фанеры 4” * 8”, необходимо ребросклеивать 6,8 – 7,0 м3 шпона в смену.
Выбираем 1 линию ребросклеивания.
Линия сращивания шпона на ус PLYTEC
30 000 м3/год фанеры * 1,65 = 49 500 м3 сырого шпона - 10% усушка = 44 550 м3 сухого шпона.
Дольки сращенной 45% - 20 047 м3; Поперечной – 55%
20 047 м3 / 330 рабочих дней / 3 смены / 8 часов = 2,53 м3 шпона в час
Коэффициент усушки (10%) Кус = 0,9
Расчет для 1 линии с 3-мя прессами:
|
Для формата 4”*8” (50%) |
Для формата 5”*10” (50%) |
|
|
Справочно, часовая производительность 1 пресса, м3 шпона в час |
0,82 |
1,29 |
|
Годовая производительность 1 пресса, м3 шпона в год |
0,82 м3 в час*8 часов*3 смены * * 330 рабочих дней * 50% = 3247 |
1,29 м3 в час*8 часов*3 смены * *330 рабочих дней * 50% = 5108 |
|
Всего объем сращенного, м3 шпона в год |
3247 / 0,45 = 7216 |
5108 / 0,45 = 11351 |
|
Всего объем фанеры в год на одном прессе, м3 в год |
7216 / 0,9 / 1,65 = 4859 |
11351 / 0,9 / 1,65 = 7644 |
|
Всего объем фанеры в год на 3-х прессах, м3 в год |
4859 * 3 пресса = 14577 |
7644 * 3 пресса = 22932 |
Выбираем 1 линию сращивания с 1-им прессом.
Клеенамазка ОММА
Объем одного листа фанеры - 1,22 * 2,44 * 0,012 = 0,0357216 м3
Рабочее время – 8 часов = 28800 сек
Эффективность – 85%
1. Подача 1 внутреннего слоя в клеенамазку – 1,2 сек
2. Время нанесения клея – 8,3 сек
3. Ручное наложение и выравнивание слоя – 2,5 сек
4. Время простоя – 0,5 сек
5. Общее время на нанесение клея на 1 слой – 12,5 сек
Общее время на формирование пакета 9-слойной фанеры (12 мм)
12,5 сек * 4 внутренних слоя (1 лицевой слой, 1 обратный и 3 слоя, добавляемые в пакет во время нанесения клея на 4 других внутренних слоя) = 50,0 сек
Производительность за 8-часовую смену 28800 сек / 50,0 сек = 576 шт
Коэффициент использования работы времени оборудования – 0,85
576 шт * 0,0357216 * 0,85 = 17,49 м3 / смену фанеры
17,49 м3 / смену * 3 смены * 330 рабочих дней = 17 315,1 м3 / год фанеры.
Выбираем 2 клеенамазки.
Прессование YAMAMOTO
Холодный пресс
Время холодного прессования – 20 мин
Непроизводительное время = время на загрузку/разгрузку + время открытия/закрытия пресса – 1мин
Расчетная толщина фанеры – 12 мм. Толщина пакета – max 14,8 мм.
Пролет – 1200 мм
Расстояние между фанерой и столом с конвейером – 500 мм
Рабочий промежуток 1200 – 500 = 700 мм
Количество пакетов в рабочем пролете 700 / 14,8 = 47 шт
Общее время работы:
330 рабочих дней * 3 смены * 8 часов * 60 мин * 0,85 = 403 920 минут в год
Коэффициент использования работы времени оборудования – 0,85
1 цикл прессования – 20 мин + 1 мин = 21 мин
403920 / 21 минут = 19 234 цикла прессования в год
Объем одного листа фанеры - 1,22 * 2,44 * 0,012 = 0,0357216 м3
19 234 * 47 * 0,0357216 = 32 292 м3 в год фанеры
Горячий пресс
Фанера ФСФ
Время прессования – 60 сек / мм
Непроизводительное время = время на загрузку/разгрузку + время открытия/закрытия пресса – 60 сек
Расчетная толщина фанеры – 12 мм
Коэффициент использования работы времени оборудования – 0,85
Общее время работы:
330 рабочих дней * 3 смены * 8 часов * 60 мин * 0,85 = 403920 минут в год
1 цикл прессования – 60 сек/мм * 12мм + 60сек = 780 сек = 13 мин
403920 / 13 минут = 31 071 циклов прессования в год
|
Формат фанеры 4”*8” (50%) |
Формат фанеры 5”*10” (50%) |
|
|
Объем одного листа фанеры |
1,22 * 2,44 * 0,012 = 0,0357216 м3 |
1,525 * 3,050 * 0,012 = 0,055815 м3 |
|
Объем фанеры в год на одной линии прессования |
31 071 * 0,0357216 * 30 этажей * 50% = 16 649 м3 в год фанеры | 31 071 * 0,055815 * 30 этажей *50% = 26 013 м3 в год фанеры |
Выбираем 1 горячий пресс, 30 этажей + 1 холодный пресс.
Форматно-обрезная линия ANTHON
Расчет производительности форматно-обрезной линии
ANTHON PVL/PVQ 33/17,5
|
Расчет производственной программы |
Формат фанеры 4”*8” |
Формат фанеры 5”*10” |
ИТОГО |
||
|
белая фанера |
ламин. фанера |
белая фанера |
ламин. фанера |
||
| Длина фанеры (м) | 1,220 | 1,220 | 1,525 | 1,525 | |
| Ширина фанеры (м) | 2,440 | 2,440 | 3,050 | 3,050 | |
| Толщина фанеры (м) | 0,012 | 0,012 | 0,012 | 0,012 | |
|
Производственная программа в м 3, из расчета общего объема производства фанеры |
30000 | 18000 | 30000 | 18000 | 96000 |
| Количество листов в указанных объемах фанеры, шт. | 839 828 | 503 897 | 537 490 | 322 494 | 2 203 709 |
Расчет производственных возможностей линии
| Количество листов в минуту, шт. | 6 |
| Минут в часе | 60 |
| Часов в рабочем дне с учетом коэффициента 0,85 | 20,4 |
| Рабочих дней в году | 330 |
| Процент производства фанеры данной толщины | 100% |
| Количество листов обрезанной фанеры, шт. | 2 423 520 |
Выбираем одну форматно-обрезную линию ANTHON.
Калибровочно-шлифовальная машина CD 6 WWS 160 (ANTHON)
Производительность шлифовального станка
1. Полистная – А лист:

 Алис
tс
Vп
k
k1
480 10
40
0,98
0,85
1639
6555 листов
в смену.
l 2,44
tс