Разработка автоматизированной системы управления сбором и отображением информации на установке продувки азотом
Резерв.
Признак того, что имело место нарушение (1 – отдача сыпучих при опущенной фурме, 2 – продувка с заметалленной фурмой, 3 - продувка с укороченной фурмой), то есть, было ли это событие хотя бы раз в течение обработки плавки – расчетный параметр. Формат: #
Признак того, что имеет место (в настоящее время) нарушение - расчетный параметр. Формат: #
Признак слива на печи №1 – из подсистемы "Параметры". Формат: #
Признак слива на печи №2 – из подсистемы "Параметры". Формат: #
Резерв.
Параметры химанализа
Номер рассматриваемого химанализа
DSP – последний непустой с печи
MIN – нижняя граница химсостава
MAX – верхняя граница химсостава
DELTA – непопадание в диапазон по химсоставу
FST – первый химанализ на УПСА
LAST – последний полученный химсостав на УПСА
DSP1, DSP2 – химанализ, привязанный к печи
LAST1, LAST2 – химанализ, привязанный к УПСА
Время получения химанализа (i) – из подсистемы "Параметры". Формат: # # : # #
код пробы химанализа К(i) из – подсистемы "Параметры".
Формат: # #[C](i) – из подсистемы "Параметры". Формат: # . # #
[Mn](i) – из подсистемы "Параметры". Формат: # . # #
[Si](i) – из подсистемы "Параметры". Формат: # . # #
[P](i) – из подсистемы "Параметры". Формат: # . # #
[S](i) – из подсистемы "Параметры". Формат: # . # #
[Cr](i) – из подсистемы "Параметры". Формат: # . # #
[Ni](i) – из подсистемы "Параметры". Формат: # . # #
[Cu](i) – из подсистемы "Параметры". Формат: # . # #
[Al](i) – из подсистемы "Параметры". Формат: # . # #
[Mo](i) – из подсистемы "Параметры". Формат: # . # #
[B](i) – из подсистемы "Параметры". Формат: # . # #
Номер плавки химанализа. Формат: # # # # #
Параметры температуры
Номер рассматриваемого замера
DSP – последний непустой с печи
MIN – нижняя граница по температуре
MAX – верхняя граница по температуре
DELTA – непопадание в диапазон по температуре
FST – первый замер температуры на УПСА
LAST – последний замер температуры на УПСА
DSP1, DSP2 – температура, привязанная к печи
LAST1, LAST2 – температура, привязанная к УПСА
Время замера температуры (i) – из подсистемы "Параметры". Формат: # # : # #
Температура стали T(i) – из подсистемы "Параметры".
Формат: # # # #Резерв.
% заметалливания фурмы – расчетный параметр. Формат: # #
Укорочение фурмы – расчетный параметр. Формат: # . #
Глубина погружения фурма – расчетный параметр. Формат: # . #
4 ОТОБРАЖЕНИЕ ИНФОРМАЦИИ В АСУ ТП УПСА
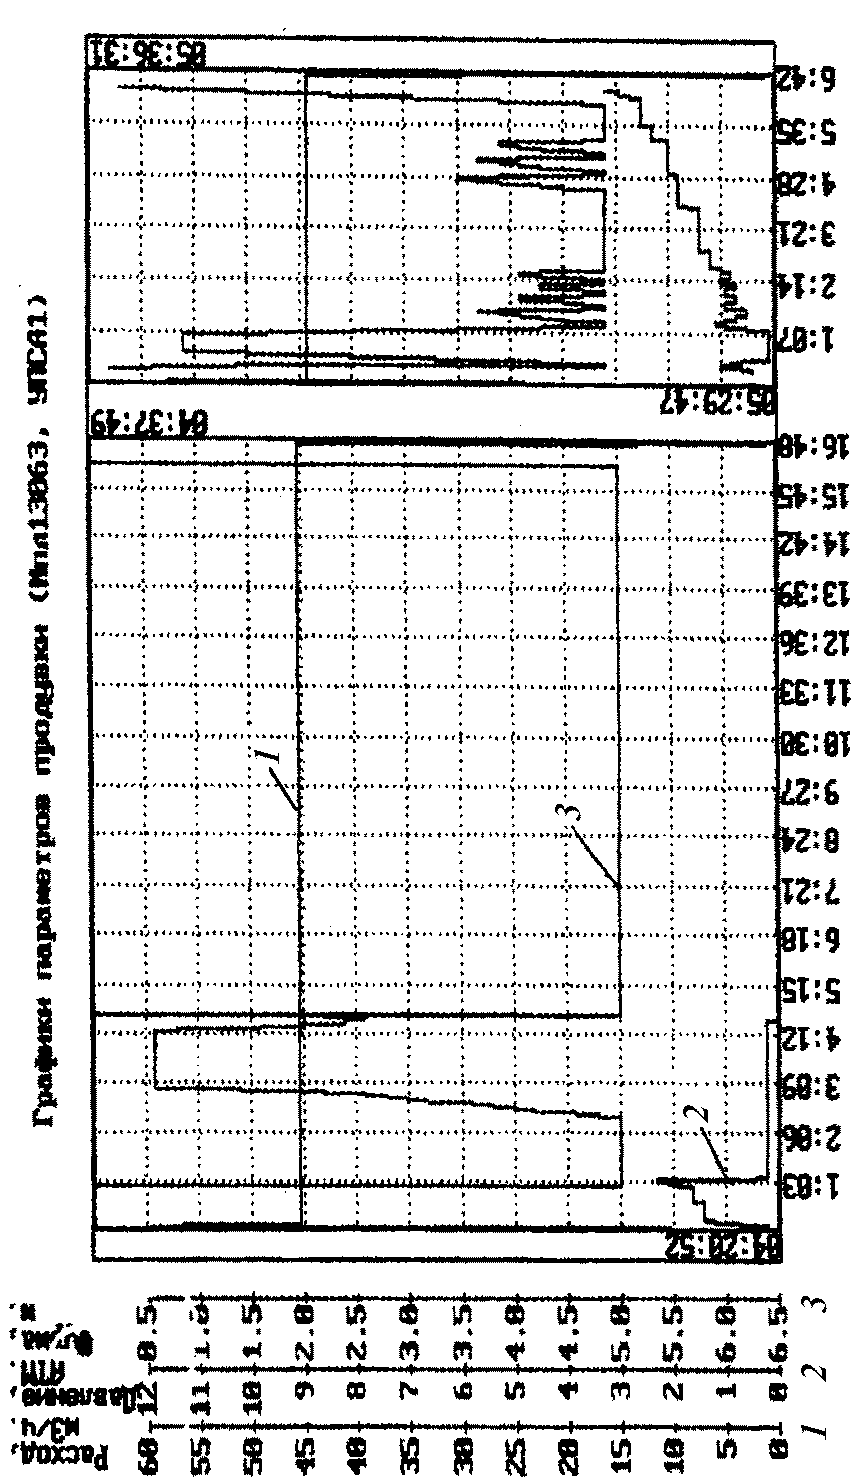
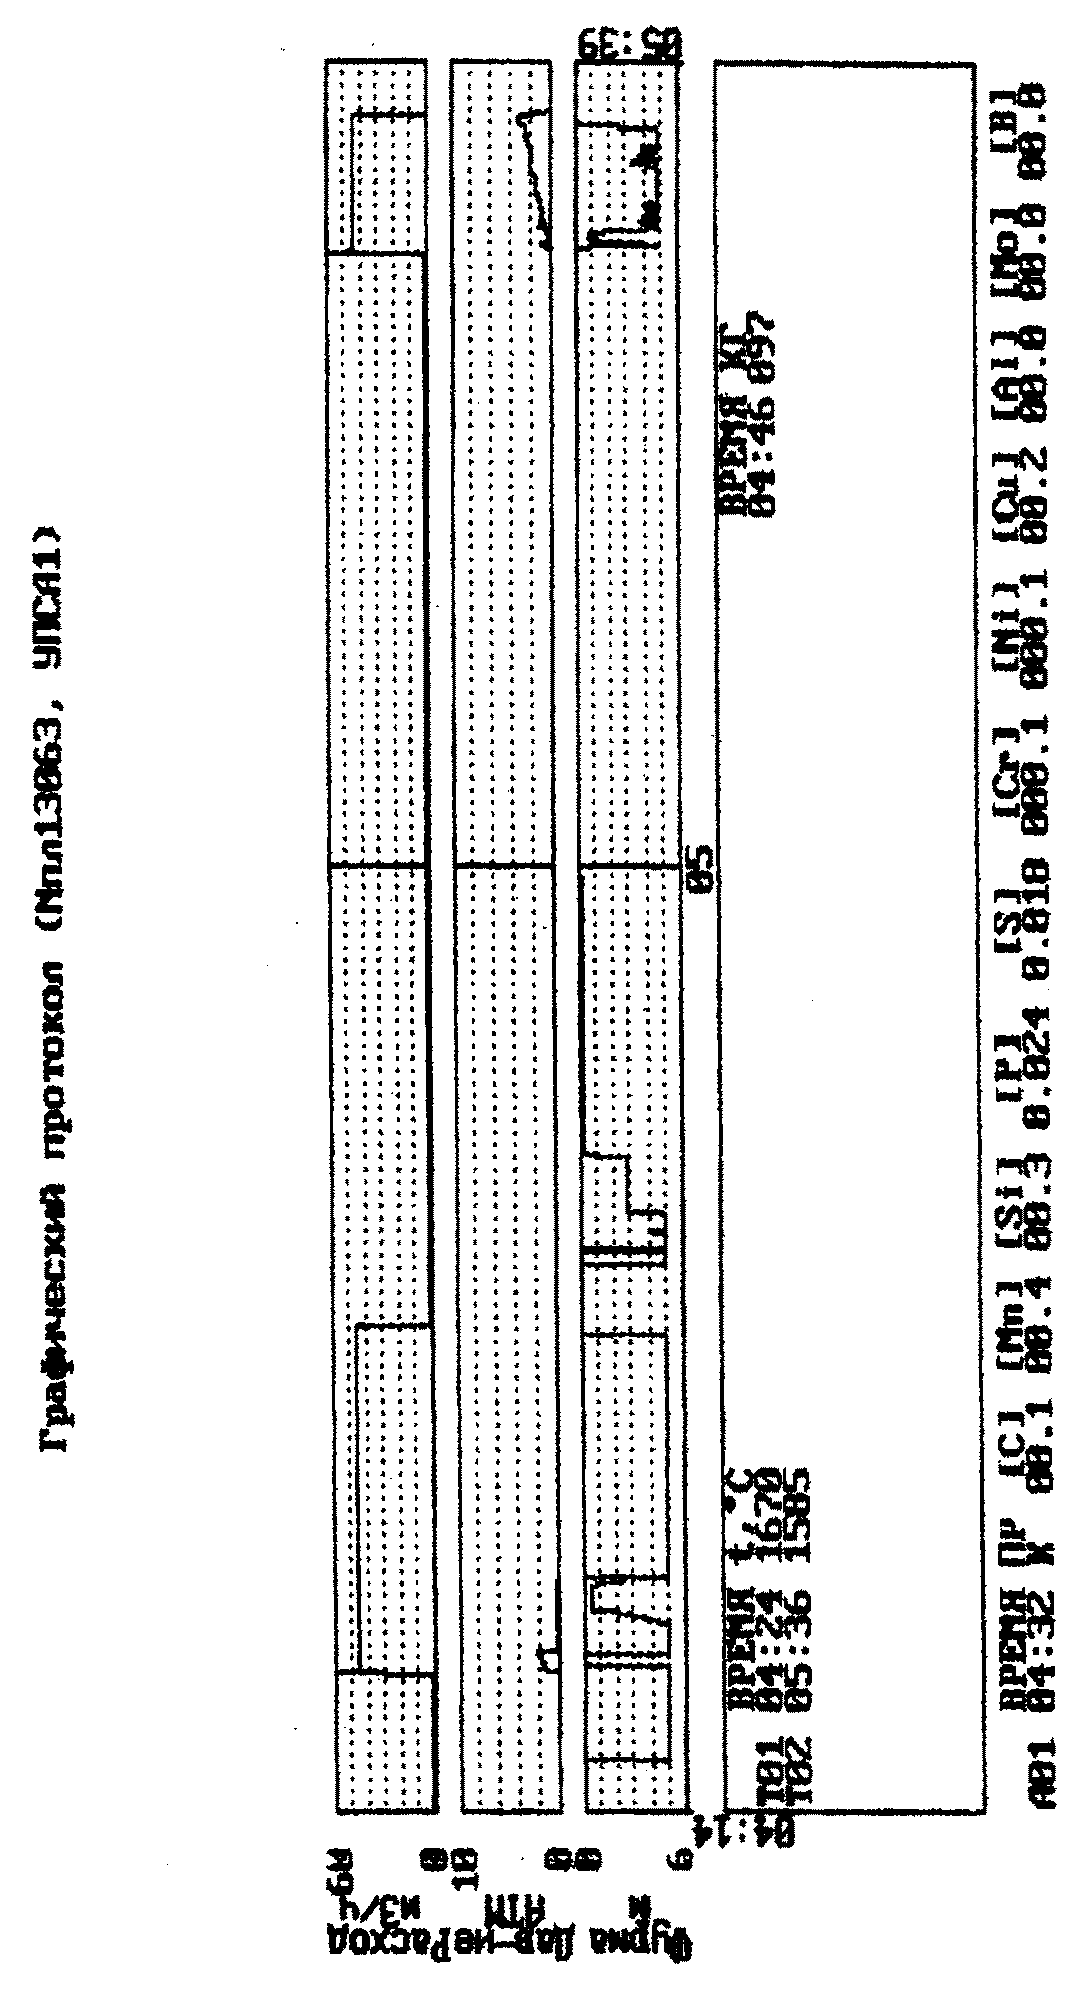
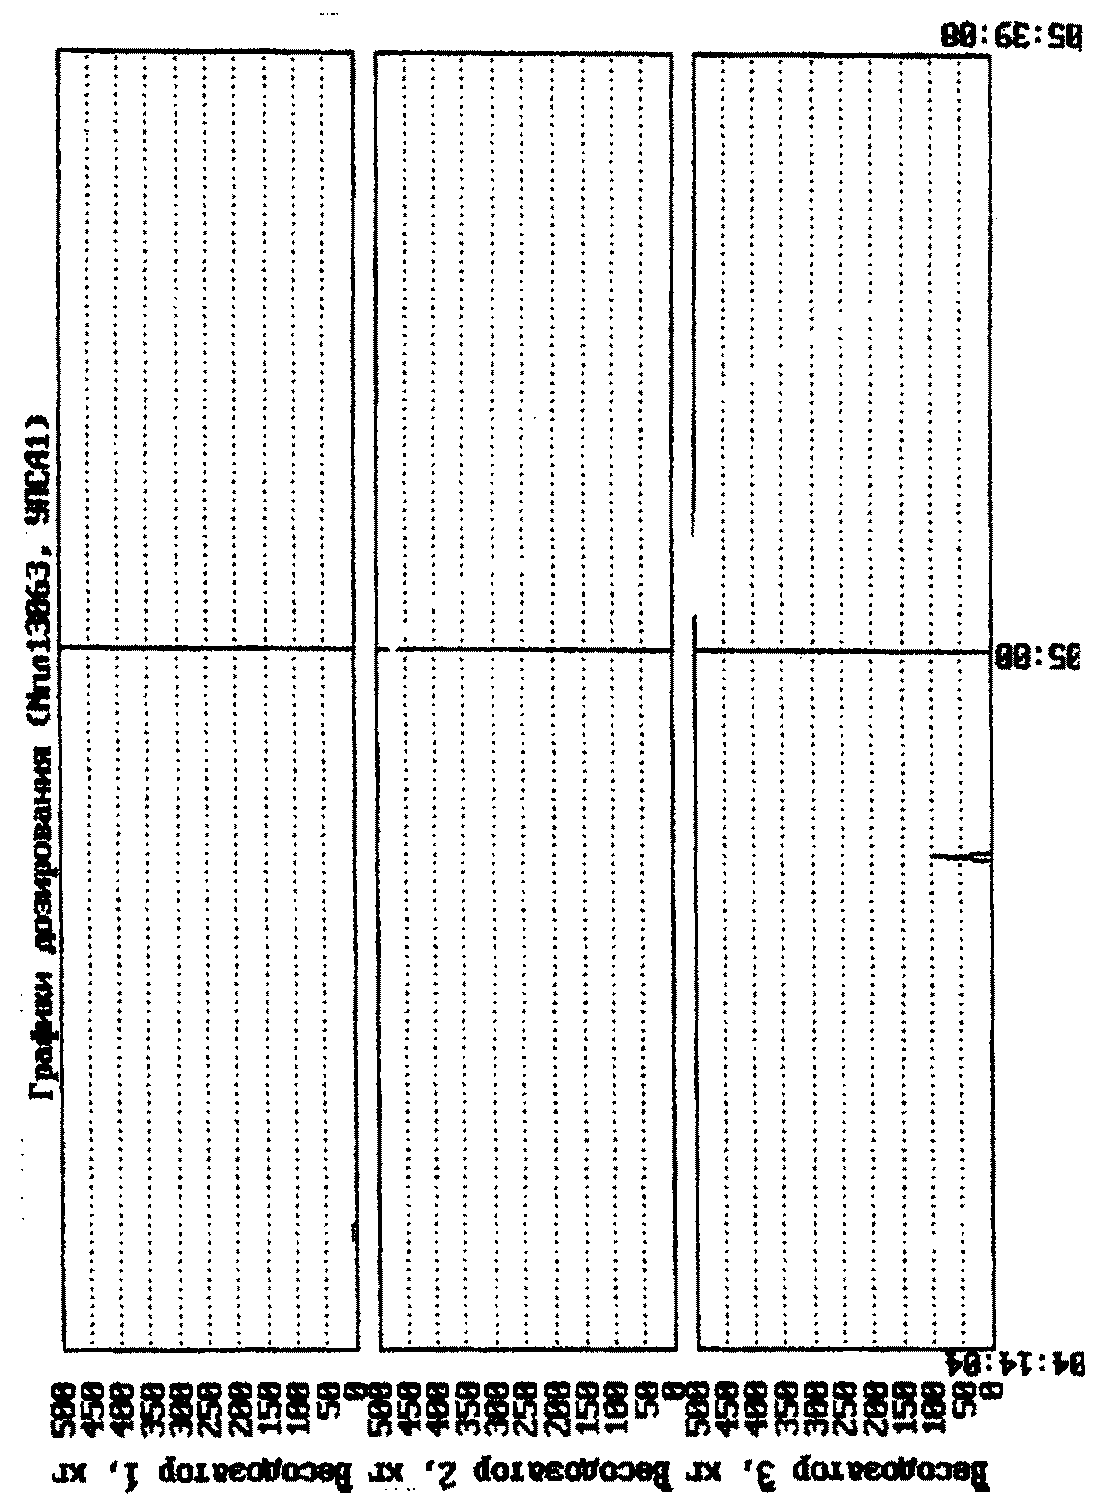
В АСУ ТП УПСА отображение информации осуществляется в виде экранных форм и печатных документов, которые отражают комплексную информацию о ходе обработки металла в ковше. Ретроспективная обработка архивной информации, формирование отчетных документов и представление информации о ходе обработки стали на УПСА в графическом виде, осуществляется по средствам подсистемы " Обработка". На рисунках 15-19 представлены паспорт и графические протоколы обработки плавки.
Формирование видеограмм и вывод их на экраны ВТА-2000 на постах управления УПСА, а также по требованию и на экран ПК обеспечивает подсистема "Параметры". Видеограммы, изображенные на рисунках 20-25, позволят анализировать динамику процесса доводки стали по химическому составу в ковше и выработать оптимальные управленческие решения.
Паспорт обработки плавки
Плавка # # # # # УПСА # Марка стали # # # # # # # # # #
Дата обработки # # / # # / # # Длительность продувки, мин # . # #
Начало обработки # # : # # : # # Средний расход газа, м3/ч # . # #
Окончание обработки # # : # # : # # Интегральный расход газа, м3 # . # #
Т до обработки # # # # Т после обработки # # # # Замечания по Т # # # #
Продувки
Начало продувки # # : # # : # #
Длительность # # : # # : # #
Средний расход, м3/ч # # . # #
Общий расход, м3 # # . # #
Ферросплавы
| РБ1 | РБ2 | РБ3 | РБ4 | РБ5 | РБ6 | |
| Материал | # # # # # | # # # # # | # # # # # | # # # # # | # # # # # | # # # # # |
| Кол-во | # # # # | # # # # | # # # # | # # # # | # # # # | # # # # |
Химанализ
| Время |
№пр |
[C] | [Mn] | [Si] | [P] | [S] | [Cr] | [Ni] | [Cu] | [Al] | [Mo] | [B] | |||||||
| # # : # # | # # # | # . # # # | # . # # # | # . # # # | # . # # # | # . # # # | # . # # # | ||||||||||||
| # # : # # | # # # | # . # # # | # . # # # | # . # # # | # . # # # | # . # # # | # . # # # | ||||||||||||
Замечания по химсоставу и технолгии
# # # # # # # # # # # #
продувка с заметалленной фурмой
Рисунок 15 – Паспорт обработки плавки
|
Рисунок 16 – Графики параметров продувки |
|
Рисунок 17 – Графический протокол |
|
Рисунок 18 – Графики дозирования |
| Время | Сообщение | Значение |
| 12:06:41 | Номер плавки с последнего химанализа с печи №1 | 12874 |
| 12:06:42 | Состояние клапана подачи газа | Открыт |
| 12:06:47 |
Мгновенный расход газа, м3/ч |
45 |
| 12:06:50 | Разовая отдача ферросплавов в ковш из РБ1, кг | 450 |
| 12:07:00 | Давление перед фурмой, атм | 4.52 |
| 12:07:00 | Состояние клапана подачи газа | Закрыт |
| 12:07:21 | Код материала в РБ3, кг | SiMn |
| 12:07:25 | Разовая отдача ферросплавов в ковш из РБ3, кг | 100 |
| 12:07:32 | Состояние клапана подачи газа | Открыт |
| 12:07:35 |
Мгновенный расход газа, м3/ч |
45 |
| 12:07:45 | Давление перед фурмой, атм | 4.52 |
| 12:17:30 | Состояние клапана подачи газа | Закрыт |
| 12:17:36 | Код материала в РБ4, кг |
CaF2 |
| 12:17:37 | Разовая отдача ферросплавов в ковш из РБ4, кг | 100 |
| 12:17:40 | Код материала в РБ5, кг | Сечка |
| 12:17:41 | Разовая отдача ферросплавов в ковш из РБ5, кг | 200 |
| 12:17:50 | Состояние клапана подачи газа | Открыт |
| 12:17:52 |
Мгновенный расход газа, м3/ч |
45 |
| 12:27:55 | Давление перед фурмой, атм | 4.52 |
| 12:27:55 | Состояние клапана подачи газа | Закрыт |
Рисунок 19 – Протокол обработки плавки
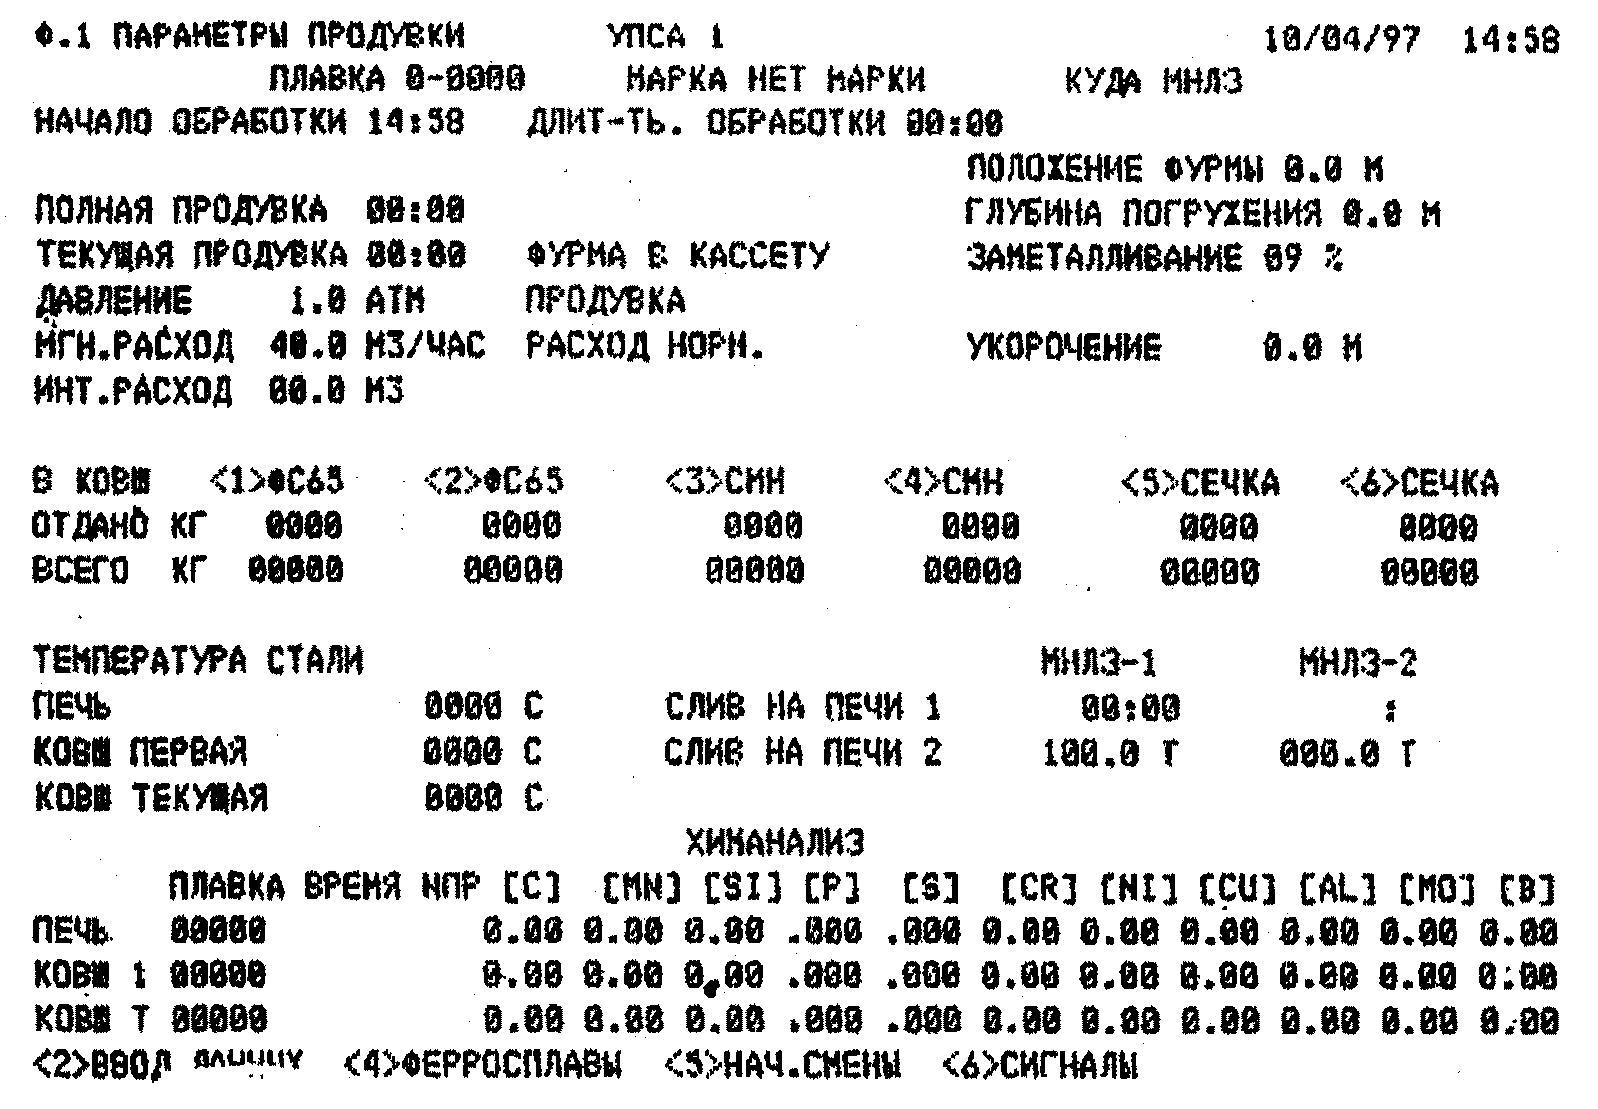
Рисунок 20 – Видеограмма Ф1. «Параметры продувки»
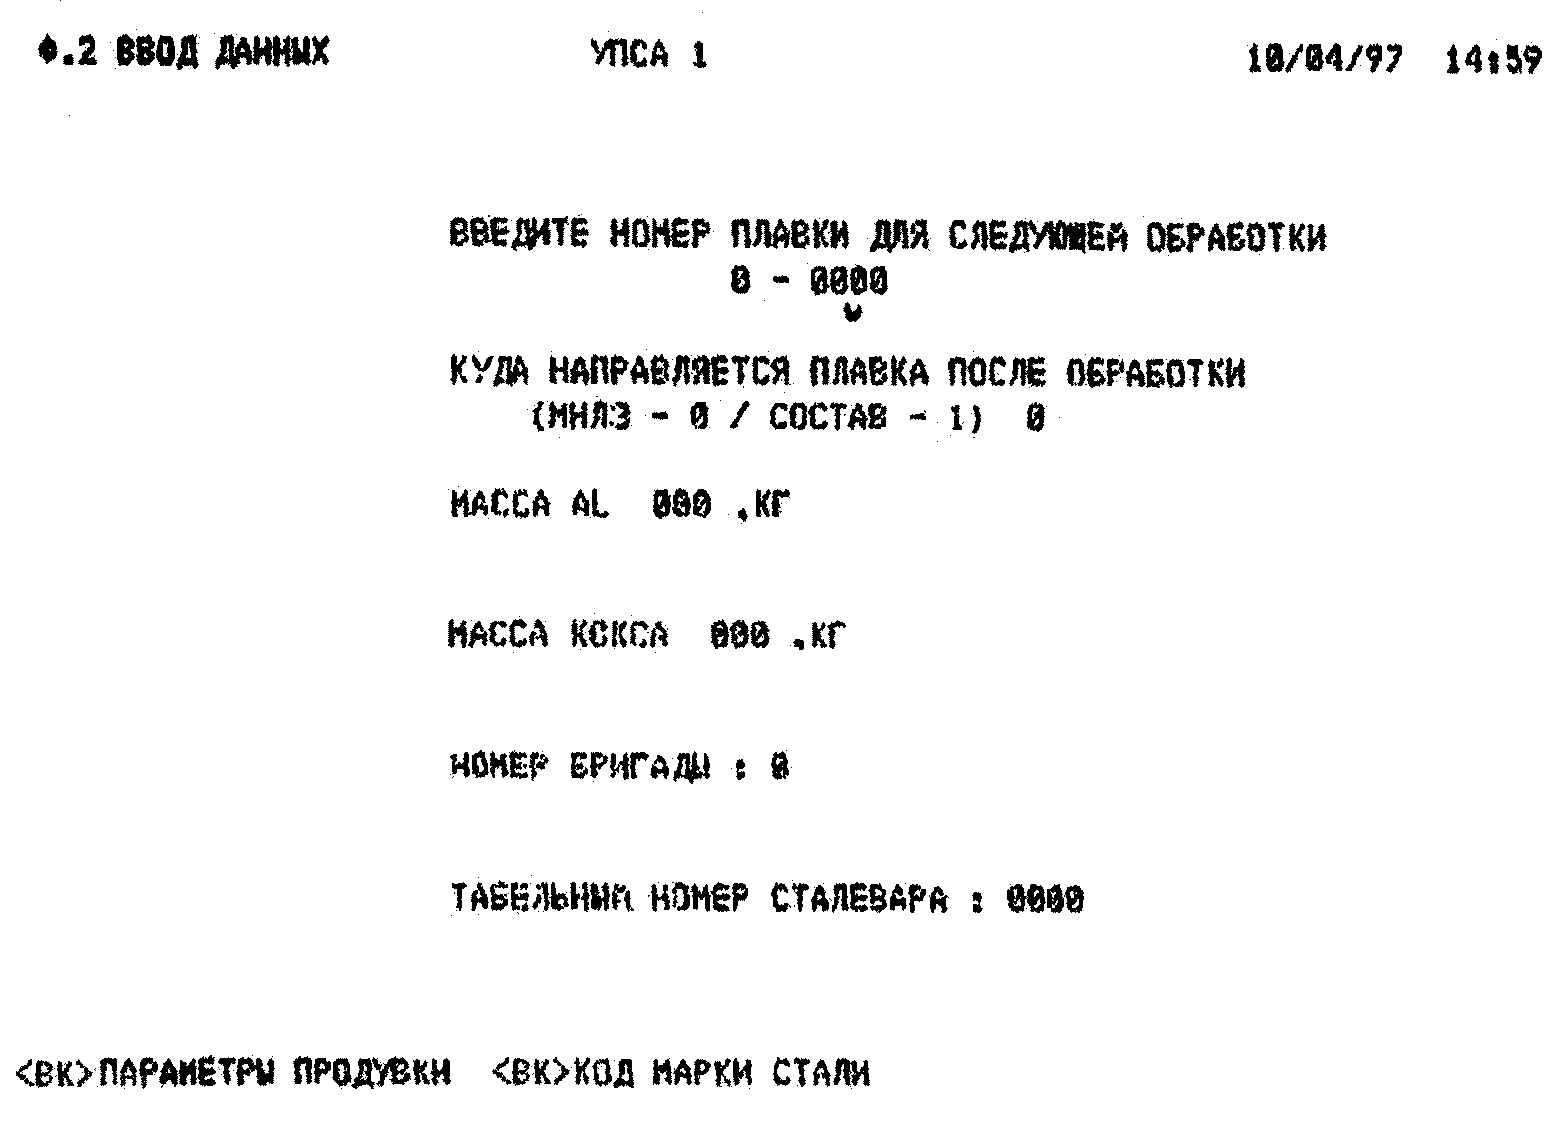
Рисунок 21 – Видеограмма Ф2. «Ввод данных»
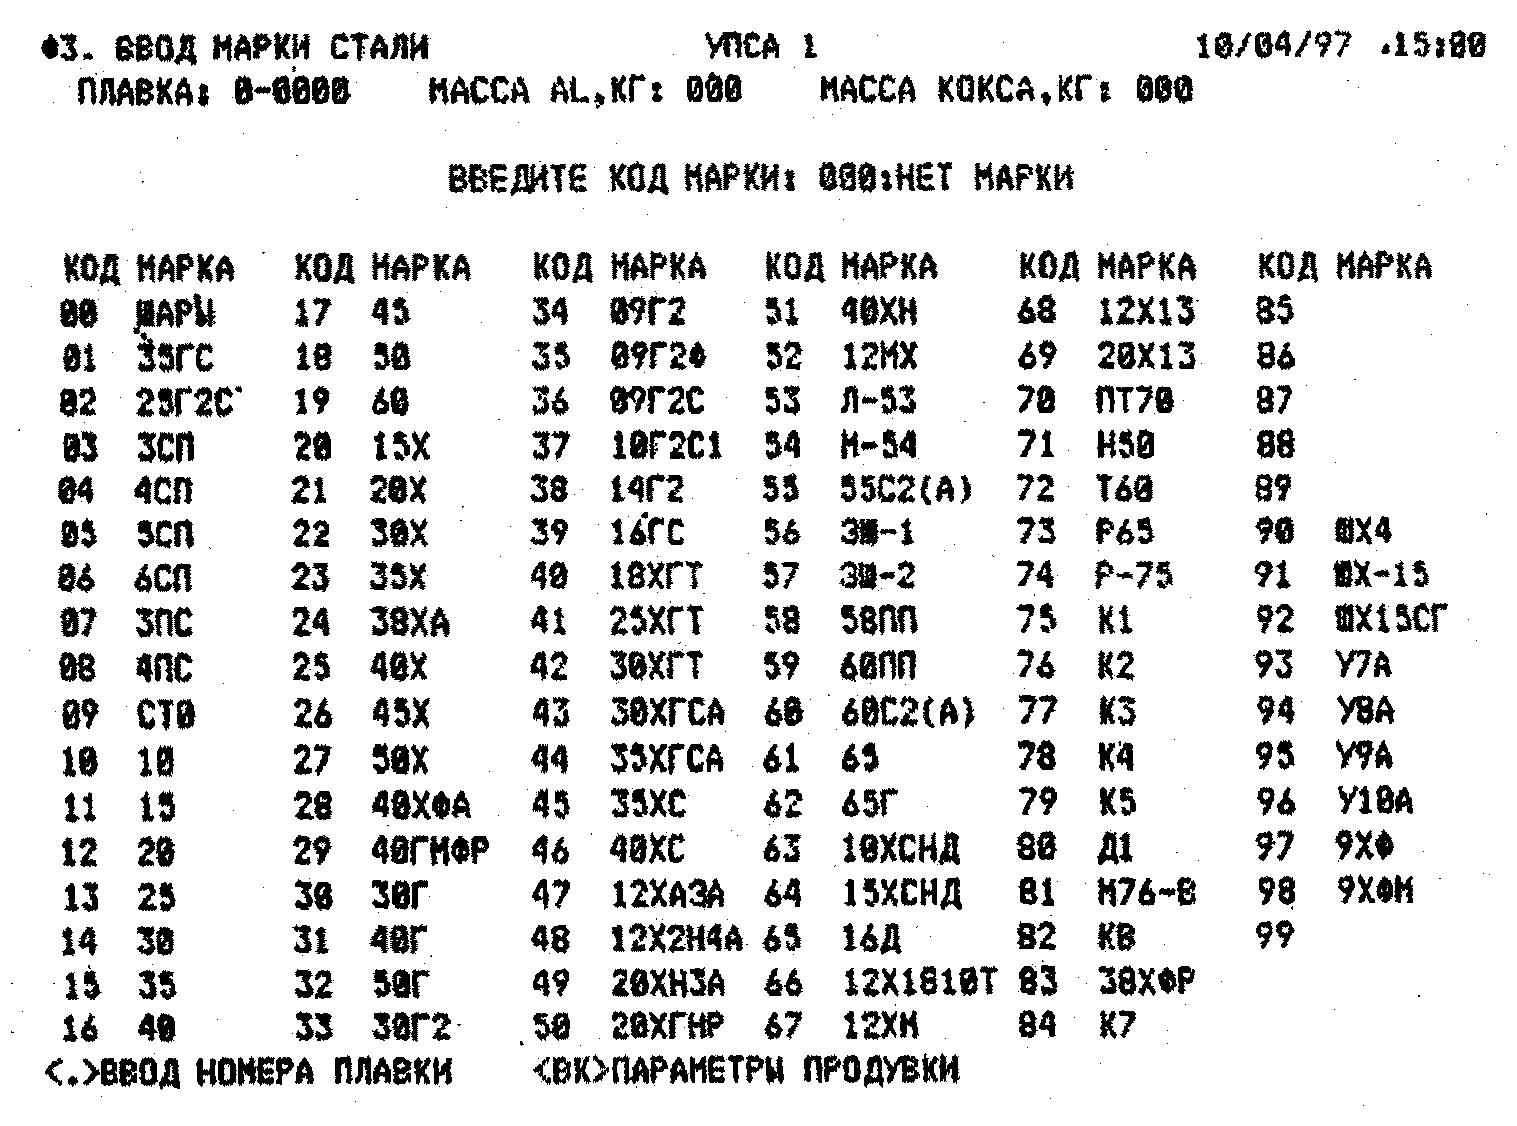
Рисунок 22 – Видеограмма Ф3. «Ввод марки стали»
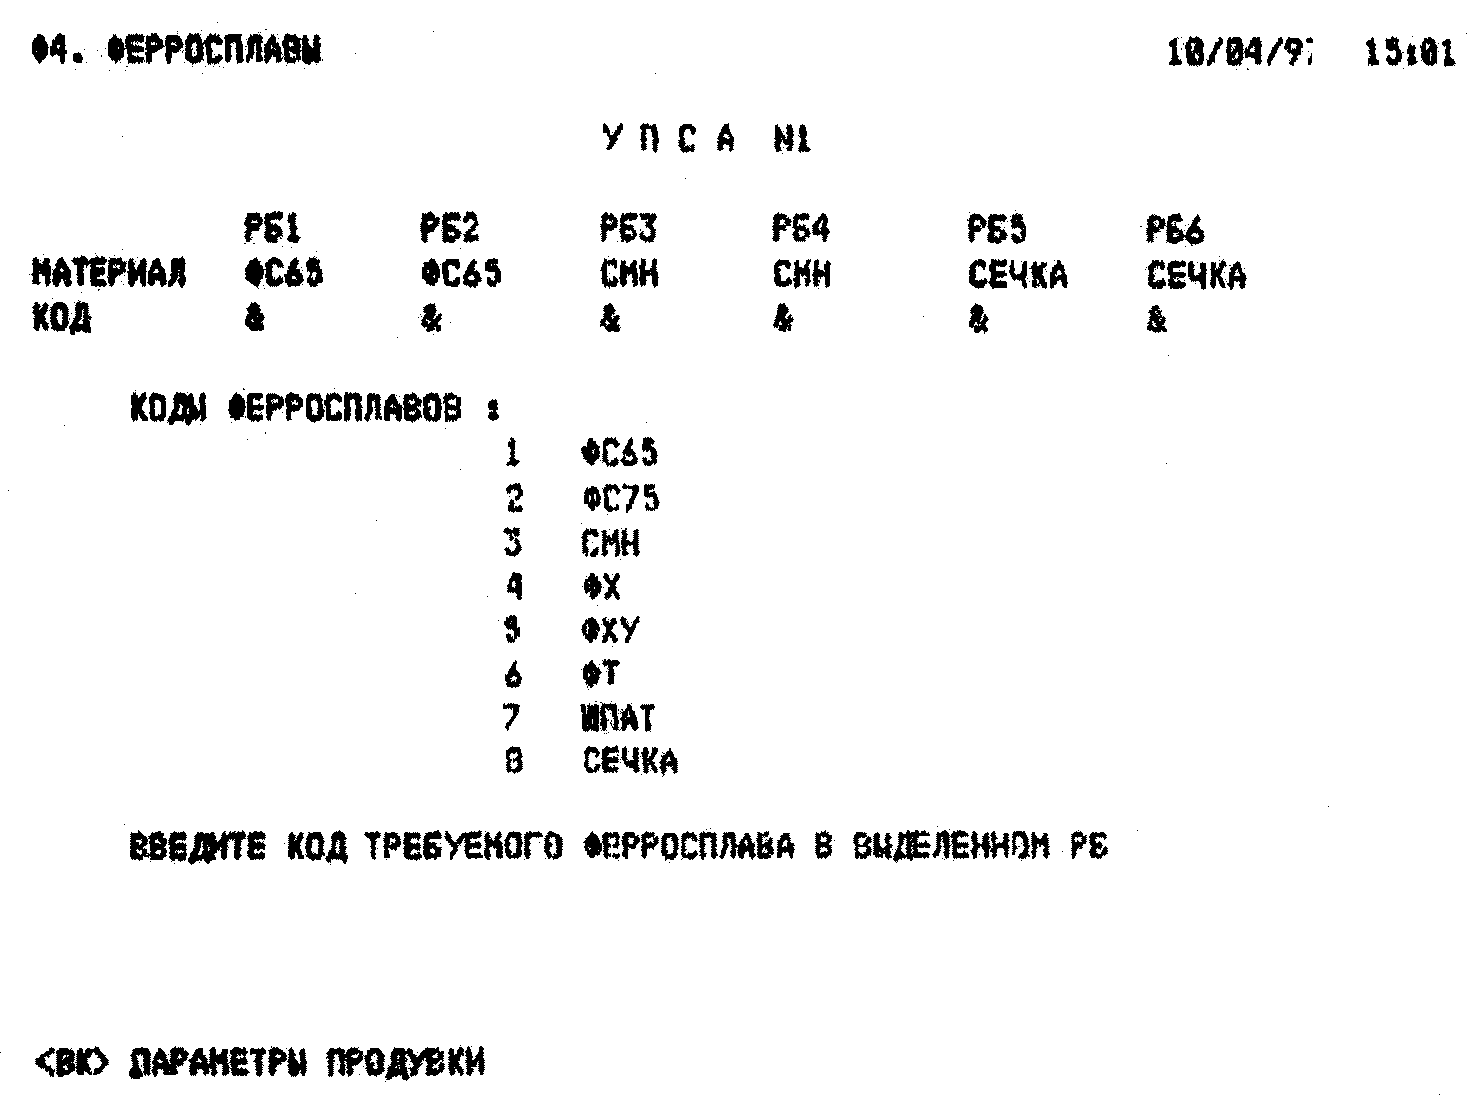
Рисунок 23 – Видеограмма Ф4. «Ферросплавы»
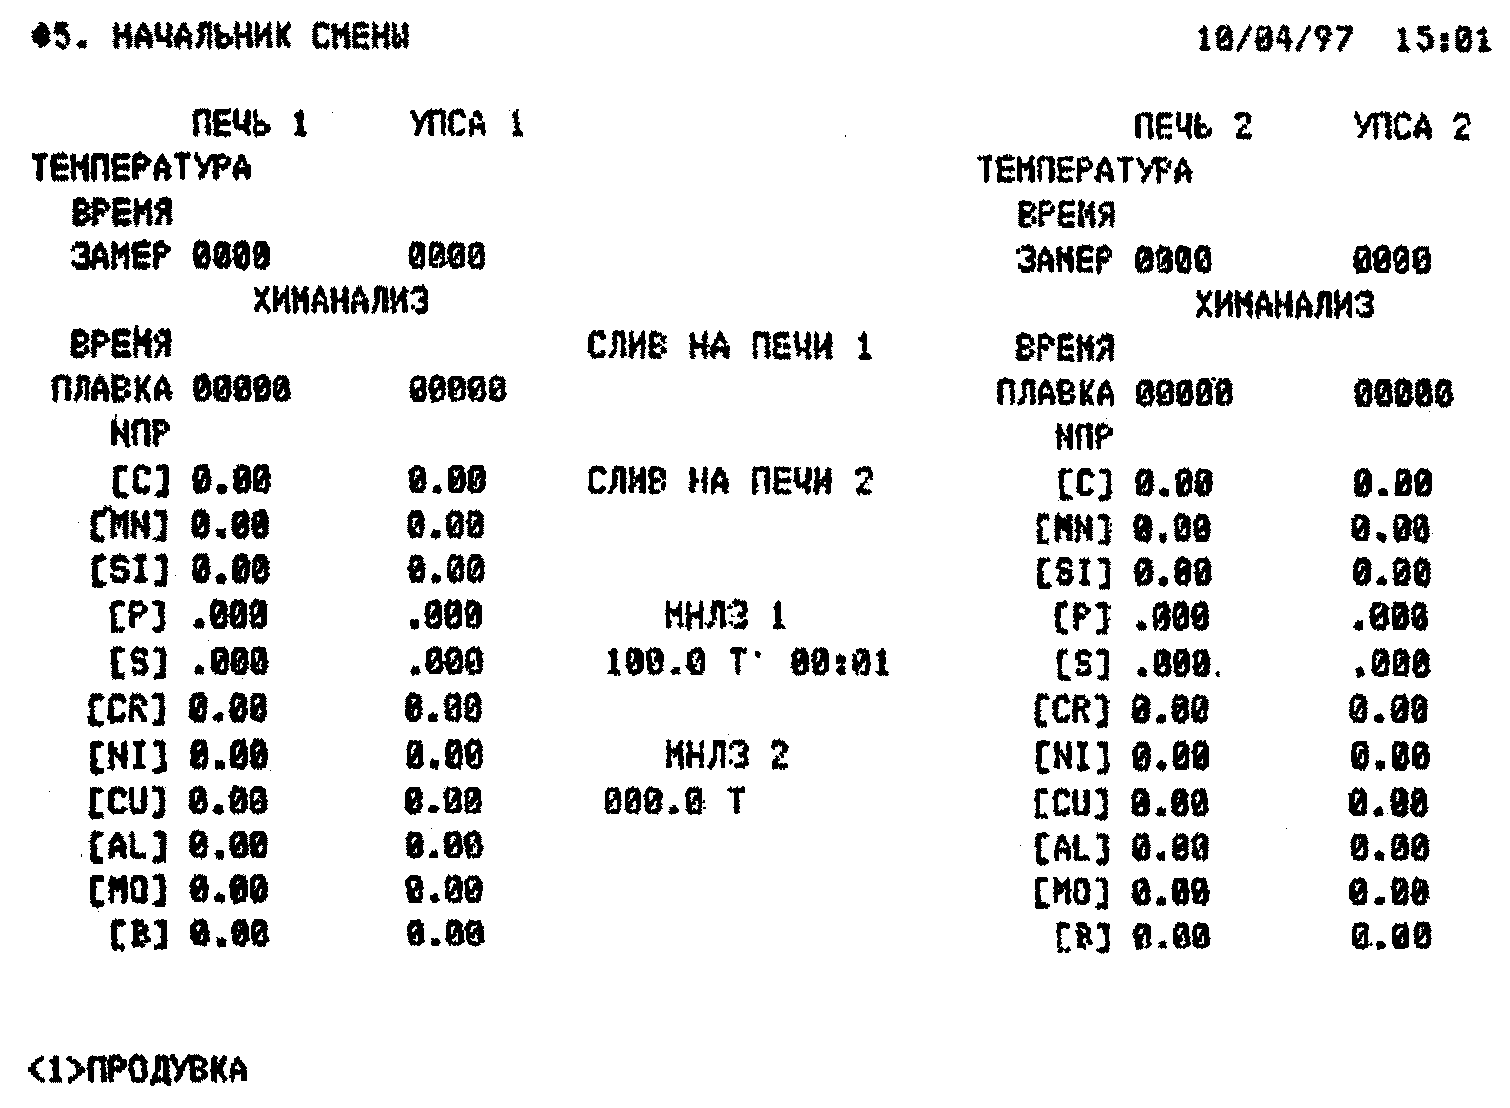
Рисунок 24 – Видеограмма Ф5. «Начальник смены»
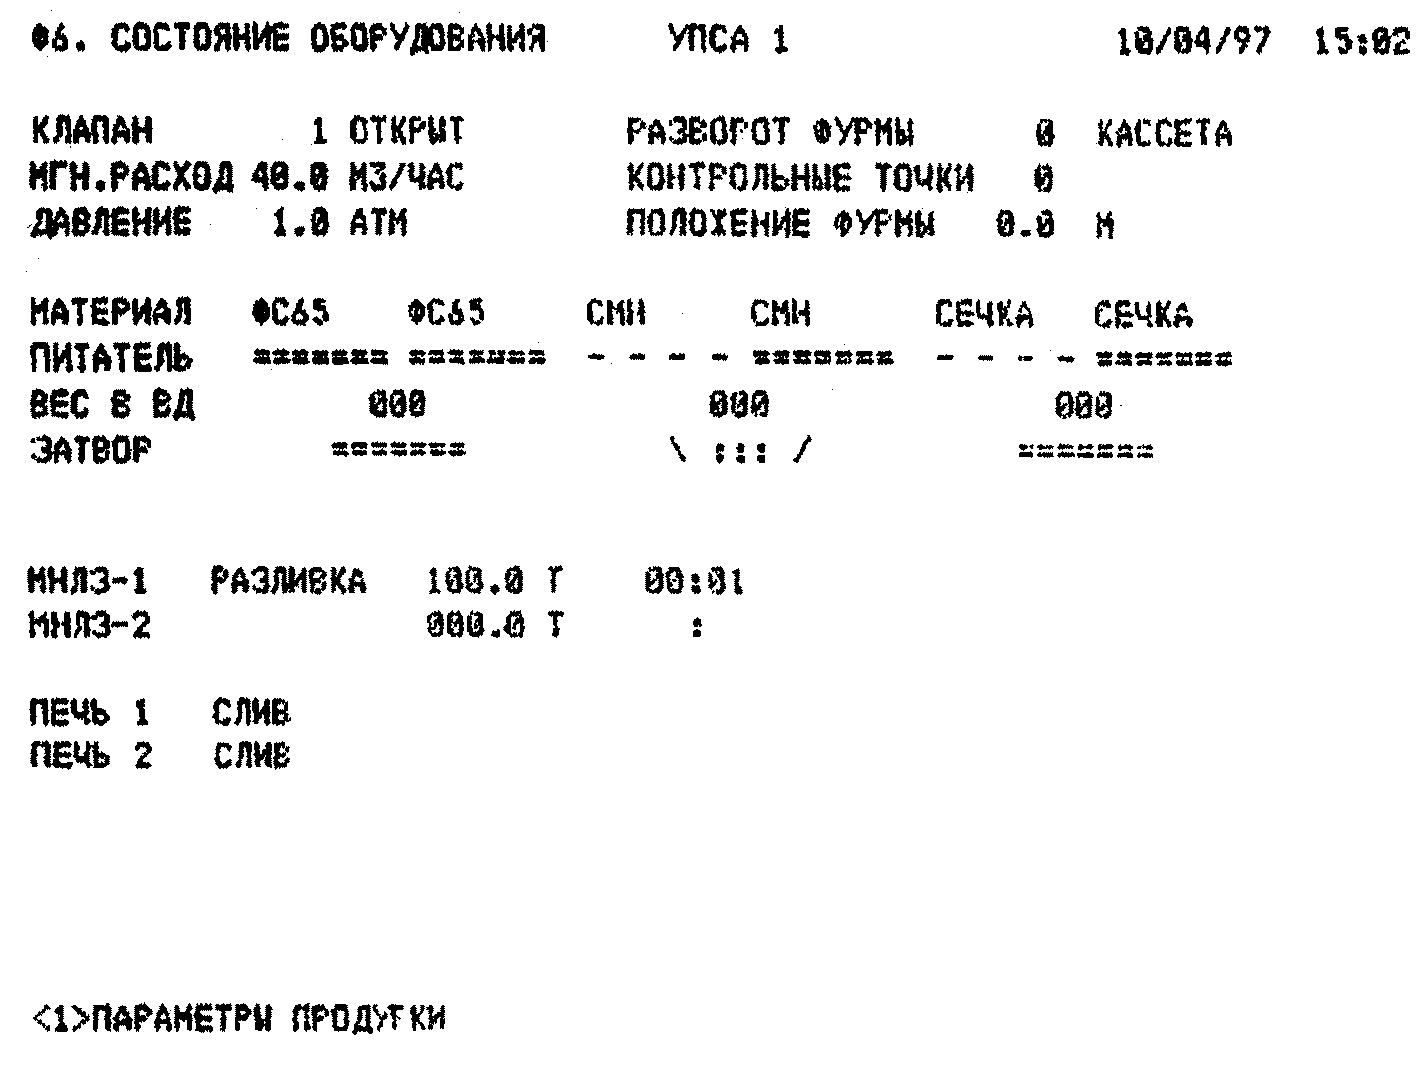
Рисунок 25 – Видеограмма Ф6. «Состояние оборудования»
5 ЭКОНОМИЧЕСКАЯ ЧАСТЬ
В данном дипломном проекте рассматривается автоматизированная система сбора, обработки и отображения информации при внепечной обработке стали на УПСА, которую предлагается внедрить в ЭСПЦ-2 ООО "Сталь КМК" без технической остановки. Автоматизированная система является дублирующей, то есть оборудование, которое применялось до этого, не ликвидируется, а также принимает участие в производственном процессе.
В результате внедрения автоматизированной системы может быть снижен удельный расход охладителей, что влечет за собой экономию материальных ресурсов, уменьшает трудоемкость выполнения операций работниками цеха. Также уменьшается количество отходов производства и, как следствие уменьшается брак и повышается технологический выход годного.
При внедрении автоматизированной системы сбора, обработки и отображения информации при внепечной обработке стали на УПСА приведены затраты, необходимые для закупки оборудования, транспортировки и его монтажа.
Затраты на монтаж оборудования принимаются 5% от прейскурантной цены (стоимости приобретения). Транспортно-заготовительные расходы принимаются в размере 8%. Процент амортизации составляет 16%, так как автоматизированная система предполагает пятилетний срок службы.
Расчет стоимости оборудования произведен в таблице 7, где одновременно определяются суммы амортизационных отчислений.
Таблица 7 - Расчет стоимости оборудования и амортизационных отчислений
| Наименование | Количество | Стоимость приобретения | Затраты на монтаж, руб. | Транспортно-заготовительные расходы, руб. | Первоначальная стоимость, руб. | Амортизационные отчисления | ||
| Прейскурант, руб/ед. | Сумма, руб. | % | Сумма, руб. | |||||
| Микропроцессорная техника | 2 | 22000 | 44000 | 2200 | 3520 | 49720 | 16 | 7955.2 |
| Преобразователь Ш-78 | 2 | 7000 | 14000 | 700 | 1120 | 15820 | 16 | 2531.2 |
| Табло | 2 | 1500 | 3000 | 150 | 240 | 3390 | 16 | 542.4 |
| Итого | 61000 | 3050 | 4880 | 68930 | 11028.8 | |||
Таким образом, для внедрения системы необходимы капитальные затраты в размере 68930 рублей.
Для обоснования необходимости внедрения разработанной в данном дипломном проекте системы сбора, обработки и отображения информации при внепечной обработке стали на УПСА, целесообразно рассмотреть ее влияние на себестоимость стали. Калькуляция себестоимости 1 тонны стали для ЭСПЦ -2 КМК приведена в таблице 8.
Таблица 8 - Калькуляция себестоимости 1 тонны стали.
| Наименование статей расхода | Цена, руб. | На единицу (до внедрения системы) | На единицу (после внедрения) | ||
| Количество | Сумма, руб. | Количество | Сумма, руб. | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1. Чугун передельный твердый | 1450.54 | 0.0523 | 75.863 | 0.0523 | 75.863 |
| Лом чугунный ЛЧИ | 487.87 | 0.0007 | 0.342 | 0.0007 | 0.342 |
| Лом чугунный 22А | 325.06 | 0.0066 | 2.145 | 0.0066 | 2.145 |
| Итого: | 0.0596 | 78.35 | 0.0596 | 78.35 | |
| 2. Ферросплавы: | |||||
| Силикомарганец | 9274.45 | 0.00327 | 30.327 | 0.00320 | 29.678 |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Ферросилиций ФС65 | 5134.12 | 0.01245 | 63.92 | 0.01220 | 62.636 |
| Ферросилиций ФС75 | 7047.86 | 0.00453 | 31.927 | 0.00444 | 31.292 |
| Алюминий | 13319.37 | 0.00253 | 33.698 | 0.00253 | 33.698 |
| Итого: | 0.02278 | 159.872 | 0.02237 | 157.304 | |
| 3. Лом и отходы: | |||||
| Лом стальной 3А | 497.682 | 0.933347 | 464.51 | 0.933347 | 464.51 |
| Лом стальной 2А | 485.890 | 0.144029 | 69.982 | 0.144029 | 69.982 |
| Лом стальной 5А | 374.87 | 0.003682 | 1.380 | 0.003682 | 1.380 |
| Лом стальной 3А пакет. | 627.16 | 0.000452 | 0.283 | 0.000452 | 0.283 |
|
Скрап Cu |
5514.69 | 0.000012 | 0.066 | 0.000012 | 0.066 |
| Скрап чугунный | 2390.56 | 0.000348 | 0.832 | 0.000348 | 0.832 |
| Стружка от 15А | 292.56 | 0.000167 | 0.049 | 0.000167 | 0.049 |
| Отходы легированные | 538.54 | 0.003204 | 1.725 | 0.003204 | 1.725 |
| Итого металлолома: | 1.085241 | 538.828 | 1.085241 | 538.828 | |
| Итого металлошихты: | 1.167621 | 777.050 | 1.167211 | 774.482 | |
| 4. Брак: | |||||
| Брак по поверхности | 491.66 | 0.006046 | 2.973 | 0.006046 | 2.973 |
|
Брак 1-го передела |
494.00 | 0.000064 | 0.032 | 0.000064 | 0.032 |
| Брак-скрап аварийный | 321.854 | 0.001602 | 0.516 | 0.001602 | 0.516 |
| Итого брака: | 0.007712 | 3.520 | 0.007712 | 3.520 | |
| 5. Отходы производства: | |||||
| Обрезь | 490.89 | 0.024521 | 12.037 | 0.024521 | 12.037 |
| Окалина | 54.757 | 0.004263 | 0.233 | 0.003410 | 0.187 |
| Скрап | 360.472 | 0.008475 | 3.055 | 0.00678 | 2.444 |
| Пыль электродная | 15.530 | 0.013414 | 0.208 | 0.013414 | 0.208 |
| Угар | - | 0.109236 | 0 | 0.111374 | 0 |
| Итого отходов: | 0.159909 | 15.533 | 0.159499 | 14.876 | |
| Итого брака и отходов: | 0.167621 | 19.053 | 0.167211 | 18.396 | |
| Итого задано за вычетом отходов: | 1.000000 | 757.997 | 1.000000 | 756.086 | |
| 6. Добавочные материалы: | |||||
| Окалина | 53.573 | 0.0014 | 0.075 | 0.0014 | 0.075 |
| Кокс металлургический | 527.241 | 0.0386 | 20.352 | 0.0386 | 20.352 |
| Коксовая пыль | 621.01 | 0.004 | 2.484 | 0.004 | 2.484 |
| Известняк | 75.322 | 0.3458 | 26.046 | 0.3458 | 26.046 |
| Итого добавочных материалов: | 0.3898 | 48.957 | 0.3898 | 48.957 | |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 7. Технологическое топливо | |||||
|
Газ природный, м3 |
408.785 | 0.0787 | 32.171 | 0.0787 | 32.171 |
|
Азот, м3 |
0.242 | 45.8 | 11.084 | 45.8 | 11.084 |
| Электроэнергия, кВт*ч | 261.82 | 0.9908 | 259.411 | 0.9908 | 259.411 |
| Пар, Пкал | 57.746 | 0.0359 | 2.073 | 0.0359 | 2.073 |
|
Сжатый воздух, м3 |
29.276 | 0.2447 | 7.164 | 0.2447 | 7.164 |
|
Вода техническая, м3 |
144.3 | 0.0173 | 2.496 | 0.0173 | 2.496 |
|
Кислород, м3 |
0.729 | 36.8 | 26.827 | 36.8 | 26.827 |
| Итого: | 83.9674 | 341.227 | 83.9674 | 341.227 | |
| Фонд з/пл. | 75.111 | 75.111 | |||
| Отчисления на социальное страхование | 40% от фонда з/п | 30.044 | 30.044 | ||
| Амортизация | 155.552 | 155.552 | |||
| Погашение износа сменного оборудования | 3.237 | 3.237 | |||
| Электроды | 174.659 | 174.659 | |||
| Затраты на ремонт | 90.615 | 90.615 | |||
| В т.ч. ремонтный фонд | (20.835) | (20.835) | |||
| Содержание основных средств | 96.467 | 96.467 | |||
| Передвижение грузов | 14.092 | 14.092 | |||
| Разные расходы | 22.941 | 22.941 | |||
| В т.ч. охрана труда | (7.144) | (7.144) | |||
| Итого расходов по переделу | 1810.899 | 1808.988 | |||
| Общезаводские расходы | 235.885 | 235.885 | |||
| Потери от брака | 0.087 | 0.087 | |||
| Производственная себестоимость | 2046.871 | 2044.96 | |||
Внедрение автоматизированной системы сбора, обработки и отображения информации на УПСА позволит снизить расходы ферросплавов и уменьшить отходы производства за счет введения более точного контроля в ходе обработки стали в ковше за счет введения более точного контроля в ходе обработки стали в ковше и реализации усовершенствованных программ расчета вводимых добавок. В результате чего снизится плановая себестоимость одной тонны стали, и в качестве плана на отчетный период можно будет предложить более оптимальный вариант расхода присаживаемых в ковш добавок. Разработанная модель системы сбора, обработки и отображения информации при внедрении в реальные производственные условия снизит расход ферросплавов на 3%, а также отходы производства как окалина, скрап – на 20%. С учетом этого суммарное снижение расхода ферросплавов и отходов производства составит 0,00041 и 0,002562 т/т соответственно.
Постатейное изменение себестоимости показано в таблице .
Таблица 9 - Изменение стоимости ферросплавов и отходов производства.
| Наименование статьи расхода | Количество по плану, т/т | Цена, руб/т | Сумма, руб. |
| Ферросплавы: | |||
| Силикомарганец | 0.00327 – 0.0000981 = 0.00320 | 9274.45 | 29.678 |
| Ферросилиций ФС65 | 0.01245 – 0.000374 = 0.01220 | 5134.12 | 62.636 |
| Ферросилиций ФС75 | 0.00452 – 0.000136 = 0.00444 | 7047.86 | 31.292 |
| Отходы производства: | |||
| Окалина | 0.004263 – 0.000853 = 0.00341 | 54.757 | 0.187 |
| Скрап | 0.008475 – 0.001695 = 0.00678 | 360.472 | 2.444 |
Таким образом, стоимость ферросплавов после внедрения автоматизированной системы составит 29.678 + 62.636 + 31.292 = 123.606 руб. вместо существующей, равной 30.370 + 63.926 + 31.941 = 126.237 руб. (см. таблицу 8). Следовательно, снижение стоимости раскисления составит 126.237- 123.606 = 2.631 руб. Вместе с тем, в состав плана входит использование в раскислении и легировании алюминия, но на его расход разработанная система не повлияет. Таким образом, в результате внедрения системы сбора и обработки информации общая стоимость ферросплавов составит 123.606 + 33.378 = 157.344 руб. вместо 159.975 руб.
Cтоимость отходов производства после внедрения системы составит 0.187 + 2.444 = 2.631 руб. вместо имеющихся 0.233 + 3.055 = 3.288 рублей. Следовательно, с учетом составляющих данную статью компонентов, на которые автоматизированная система влияния не оказывает, общее снижение стоимости брака и отходов производства равно 19.054 – 18.397 = 0.657 рублей (см. таблицу 8).
Таким образом, производственная себестоимость с учетом амортизационных отчислений и выше приведенных данных, после внедрения автоматизированной системы составит 2044.96 руб/т. (см. таблицу 8).
Годовой экономический эффект рассчитывается по формуле:
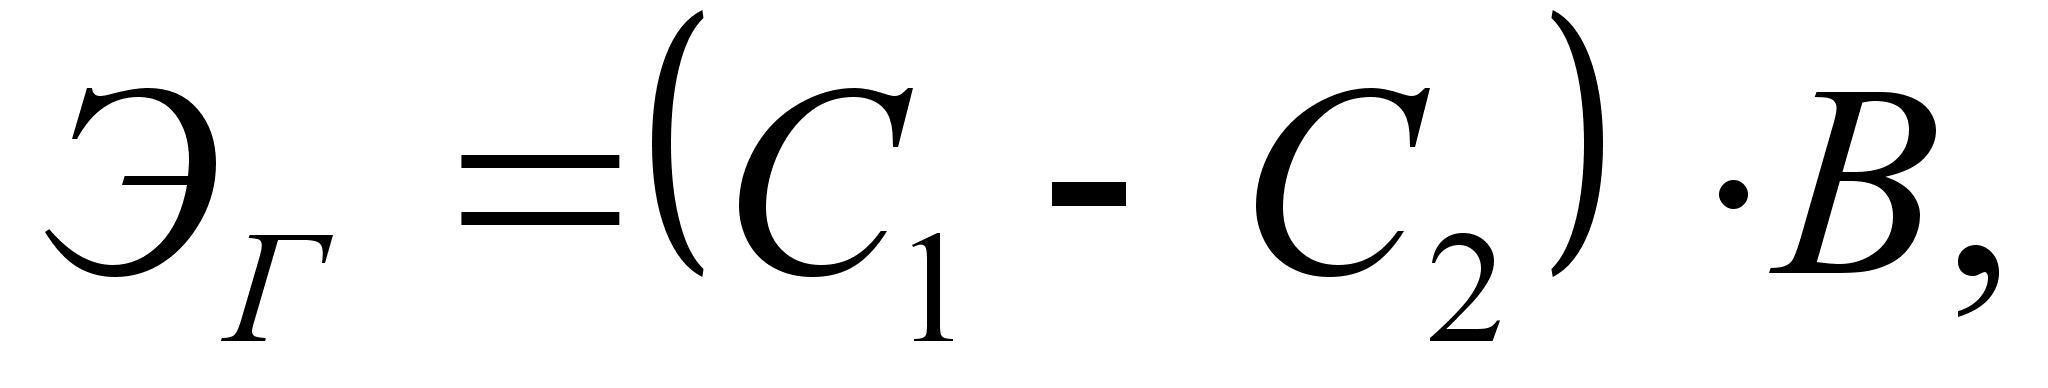 (11)
где С1 и С2 – себестоимость 1 т стали соответственно до и после внедрения системы, руб.;
В – годовой выпуск металла, т/год;
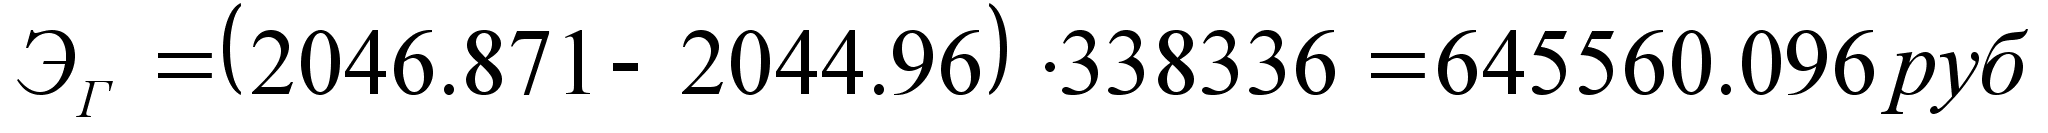
Срок окупаемости разработанной системы рассчитывается по формуле:
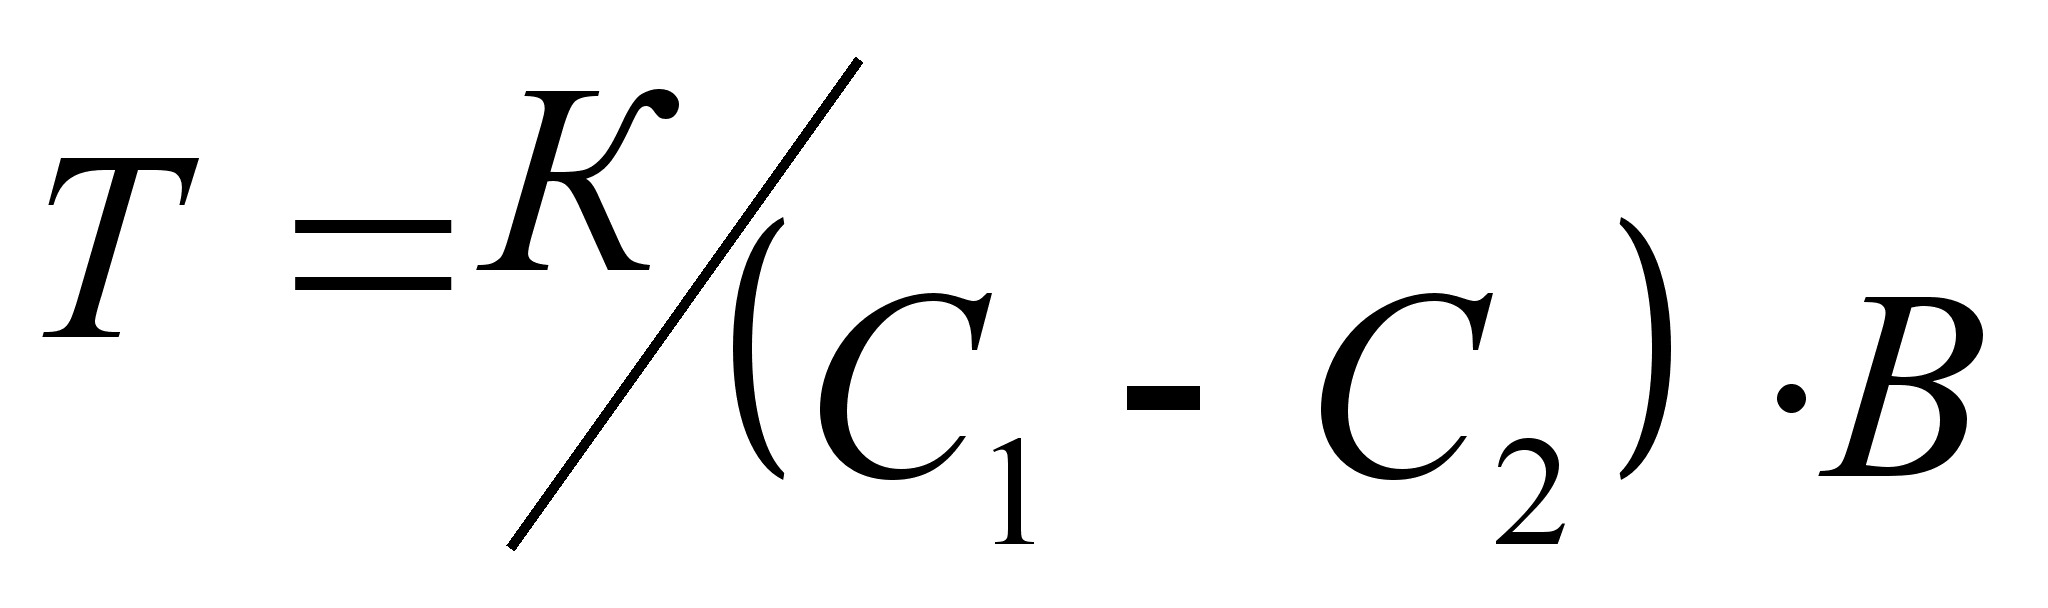 (12)
где К – капитальные вложения в систему, руб.;
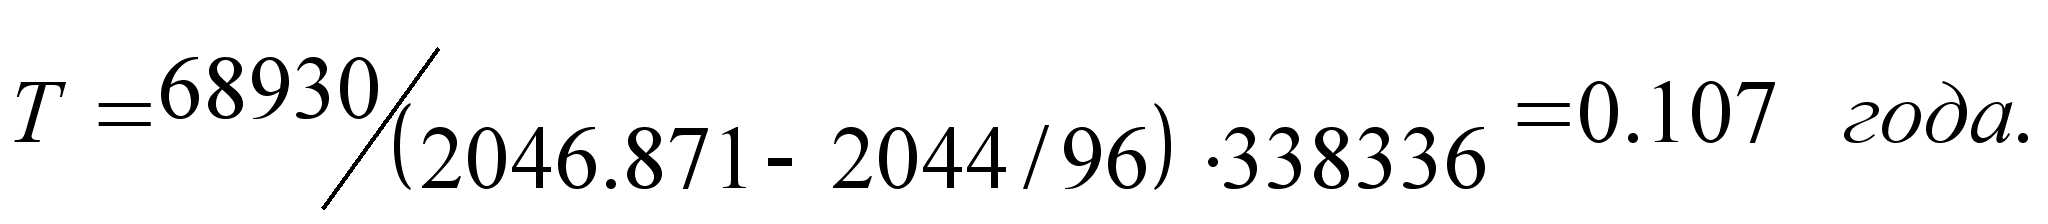
Экономические показатели внедрения автоматизированной системы сбора, обработки и отображения информации сведены в таблицу 10.
Таблица 10 – Экономические показатели внедрения АСУ сбора, обработки и отображения информации на УПСА
| Наименование статьи | Показатели до внедрения АСУ | Показатели после внедрения АСУ |
| Годовой выпуск металла, т | 338336 | 338336 |
| Капитальные вложения, руб. | 68930 | |
| Амортизационные отчисления, руб. | 155.552 | 155.756 |
| Расходы ферросплавов на 1 т стали, кг. | 0.02278 | 0.02237 |
| Отходы производства, кг. | 0.159923 | 0.157361 |
| Себестоимость 1 т стали, руб/т | 2046.871 | 2044.96 |
| Срок окупаемости, год | 0.107 | |
| Годовой экономический эффект, руб. | 645560.096 |
Учитывая вышеописанное, можно сделать вывод о целесообразности внедрения в реальные производственные условия разработанной в данном дипломном проекте системы.
6 ОХРАНА ТРУДА И ОКРУЖАЮЩЕЙ СРЕДЫ
6.1 Анализ условий труда на объекте проектирования
6.1.1 Анализ условий труда на УПСА в ЭСПЦ-2 ООО "Сталь КМК"
ЭСПЦ-2 размещен в закрытом здании. Планировка цеха соответствует последовательности производимых технологических операций, в результате чего исключается встречное движение сырья и готовой продукции, что важно для создания нормальных санитарно-гигиенических условий и безопасности труда.
При выполнении технологических операций работником используется оборудование, которое связано с применением электротока высокого напряжения и инертных газов (азот/аргон). Эксплуатация такого оборудования является ответственной технологической операцией, которая требует строгого выполнения требований безопасности.
К числу опасных и вредных факторов при работе оператора УПСА относятся:
- опасность травмирования на площадке под консольно-поворотным механизмом фурмы;
- травмирование передаточной тележкой для установки бухты с алюминиевой проволокой при запасовке в трайб-аппарат;
- опасность ожога: от шахты постановки кассет с фурмами,
при отборе проб металла и шлака,
при замере температуры жидкого металла в ковше,
от расплавленного металла или шлака при подрезке "козла";
- высокая яркость расплавленного металла и шлака;
- тепловое излучение расплавленного металла и шлака;
- загазованность окружающей среды при продувке металла;
- запыленность воздушной среды при транспортировке сыпучих, загрузке бункеров с ферросплавами для корректировки химсостава жидкого металла; выпуске стали и шлака в печном пролете;
- газовые выделения при работе газовых горелок и при сушке футеровок ковшей и печи;
- высокий уровень электромагнитных излучений;
- шум от работы различного технологического оборудования.
Наибольшую опасность в ЭСПЦ-2 представляют возможные взрывы при протекании различных процессов и большое количество оборудования, работающего под высоким напряжением.
Взрывы в цехе могут наблюдаться при контакте металла и шлака с водой; вследствие бурного протекания химических реакций при продувке, раскислении и разливке стали. Взрывы при контакте металла и шлака с водой могут происходить из-за утечки воды из устройства охлаждения фурмы. Также взрывы могут вызывать и ферросплавы, нарушая равновесие ванны. К мерам предупреждения взрывов относятся: недопустимость подачи раскислителей в пустой ковш; сушка ковшей; подача ферросплавов небольшими дозами; измельчение крупных кусков ферросплавов.
Электросталеплавильный цех относится к помещениям, особо опасным в отношении поражения электротоком, оборудование расположено на различной высоте и работает при высокой температуре окружающего воздуха и наличии пыли и газов.
Общее электроснабжение цеха осуществляется через цеховую подстанцию. Все подключения на ней осуществляются с помощью высоковольтной аппаратуры, обслуживание которой должно быть безопасным, так как напряжение достигает 10 кВ, а сила тока до 100 А. Подача и распределение электроэнергии по потребителям внутри цеха осуществляется по кабелям, проводам, шинам. Кабели уложены в специальных каналах, туннелях, трубах открыто вдоль стен. Токопровода в доступных для соприкосновения местах ограждены сетками. Все токоведущие части машин закрыты кожухами. Для защиты рабочих от поражения током оборудование снабжено защитным заземлением (в соответствии с ПУЭ-86/96).
Инфракрасное (тепловое) излучение играет определяющую роль при формировании микроклимата в ЭСПЦ-2 и оказывает неблагоприятное действие на организм трудящихся. Значительная площадь, занимаемая электросталеплавильным цехом, и неравномерность распределения источников тепловыделения в нем обуславливают неравномерный нагрев воздуха на различных его участках. Согласно СанПиН 2.2.4.548-96 повышение температуры воздуха по сравнению с наружной для горячих цехов допускается в пределах 5С.
Оптимальные и допустимые величины температуры, относительной влажности и скорости движения воздуха (в соответствии с СанПиН 2.2.4.548-96) устанавливаются для рабочей зоны производственных помещений с учетом избытков явного тепла, тяжести выполняемой работы и сезонов года. Параметры микроклимата рабочей зоны должны соответствовать нормам, перечисленным в таблице 11.
Таблица 11 - Допустимые параметры микроклимата в рабочей зоне производственных помещений ЭСПЦ-2.
| Сезон года | Категория работ |
Температура воздуха, С |
Относительная влажность воздуха, % | Скорость движения воздуха, м/с |
| Холодный и переходный периоды года |
Легкая I Средней тяжести IIа Средней тяжести IIб Тяжелая III |
20-23 18-20 17-19 16-18 |
40-60 40-60 40-60 40-60 |
≤0.2 ≤0.2 ≤0.3 ≤0.3 |
| Теплый период года |
Легкая I Средней тяжести IIа Средней тяжести IIб Тяжелая III |
22-25 21-25 20-22 18-21 |
40-60 40-60 40-60 40-60 |
≤0.2 ≤0.2 ≤0.4 ≤0.5 |
Сведения о максимальной запыленности и загазованности рабочего мета в ЭСПЦ-2 представлены в таблице 12.
Таблица 12 - Сведения о максимальной запыленности и загазованности рабочего места в ЭСПЦ-2.
| Рабочее место | Определяемое вещество | Количество замерных проб |
ПДК, мг/м3 |
Максимальная концентрация, мг/м3 |
Средняя из всех проб, мг/м3 |
| Выпуск, пост управления сталевозом | Пыль | 2 | 4.0 | 14.7 | 13.7 |
| Оксид Mn | 2 | 0.05 | 0.2 | 0.193 |
Максимальная концентрация пыли и оксида марганца превышает ПДК на всех рабочих местах цеха: в печных пролетах печей №1, 2; в кабине крана на шихтовом дворе; на рабочей площадке шихтовщика; в бункерном отделении; на участке ремонта ковшей; на передвижной разливочной площадке у пульта управления; в пультах управления №1, 4; в кабинах крана №16, 24; на посту управления №2; на рабочей поверхности обработчика поверхностных пороков.
Для отвода из помещения выделяемого тепла, а также снижения концентрации пыли и газов в рабочей зоне максимально используется аэрация: приточные и вытяжные камеры группируются и размещаются вне производственных площадей, располагаясь на антресолях, во вставках между пролетами. На сталеразливочном участке воздух подается в рабочую зону на высоте 3.5-5 метров от пола. Скорость воздуха в проемах для локализации паров и газов составляет 0.15-0.25 м/с при отсосе тепла.
Производственный шум в цехе превышает санитарные нормы в печном, разливочном пролетах и других отделениях.
Вследствие многих технологических операций в ЭСПЦ-2 создаются неблагоприятные условия для труда обслуживающего персонала.
Во время обработки стали на УПСА происходят различные химические реакции, которые сопровождаются образованием различных газов. Эти газы содержат продукты выгорания электродов, железа, кремнезема, глинозема и других элементов, а также различные испарения.
В данном дипломном проекте разработана автоматизированная система сбора, обработки и отображения информации на УПСА, которая позволяет производить более точный контроль за ходом внепечной обработки стали благодаря применению специальных программ и алгоритмов, реализуемых посредством ЭВМ, что облегчает труд работников (оператора УПСА).
Автоматизированная система, разработанная в данном дипломном проекте, основывается на использовании средств вычислительной техники. Работа обслуживающего персонала производится сидя, стоя, или связана с ходьбой, не требует систематического физического напряжения и относится к категории "легкая". Монотонная работа за компьютером вызывает быструю утомляемость человека, приводит к ухудшению его здоровья и повышает расход энергии от 60 до 100%. Работники вычислительного центра (ВЦ) подвергаются воздействию вредных и опасных факторов производственной среды:
опасность поражения электрическим током при контакте с токоведущими проводами, корпусами ЭВМ, оказавшимися под напряжением в результате пробоя изоляции;
электромагнитные поля;
статическое электричество;
шум;
неблагоприятные метеорологические условия;
недостаточная освещенность;
психоэмоциональное напряжение зрительного аппарата с появлением жалоб на неудовлетворенность работой, головную боль и др.
Опасные и вредные факторы не превышают допустимых значений (СанПиН 2.2.2.542-96). Для снижения риска заболеваний в ВЦ соблюдаются требования к параметрам микроклимата и требованиям безопасности работы с компьютером. Оптимальные параметры микроклимата представлены в таблице 13 в соответствии с СанПиН 2.2.2.548-96.
Для достижения нормативных параметров предусматривается кондиционирование воздуха, что позволяет достичь постоянства температуры, относительной влажности, подвижности и чистоты воздуха. Для повышения надежности предусматривается блокировка кондиционеров попарно по приточным и рециркуляционным воздуховодам, дублирование наиболее важных элементов системы (вентиляционные агрегаты, компрессоры, насосы) или целиком кондиционеров.
Таблица 13 - Оптимальные параметры микроклимата ВЦ.
| Сезон | Категория работ |
Температура воздуха, С |
Относительная влажность воздуха, % | Скорость движения воздуха, м/с |
|
Холодный и переходный (температура воздуха меньше +10С |
Легкая Iа | 20-23 | 40-60 | 0.2 |
|
Теплый (температура воздуха больше +10С) |
Легкая Iб | 22-25 | 40-60 | ≤0.3 |
Системы кондиционирования воздуха имеют устройства, обеспечивающие автоматическое регулирование, контроль, блокировку и дистанционное управление со световой сигнализацией. Подача охлажденного воздуха к устройствам ЭВМ производится из подпольного пространства или по воздуховодам, подсоединенным к устройствам ЭВМ. Помещение ВЦ оборудовано общеобменной вентиляцией в соответствии со СНиП 2.04.05.-91*. Системы вентиляции и кондиционирования воздуха оснащены устройствами для виброизоляции и защиты от шума, обеспечивающими допустимые уровни звукового давления и уровни звука на рабочих местах в помещениях. Ввиду использования вычислительной техники, предусматривается защита от шума и вибрации. Вибрация от внешних воздействий и работы оборудования в помещении с частотой 25 Гц не должна превышать амплитуды 0.1 мм, а уровень звука не должен быть больше 60 дБ. Вибрирующее оборудование выноситься в помещение с ограниченным числом обслуживающего персонала, используются перегородки из бетона, покрытие пола демпфирующим покрытием. Стены и потолки производственных помещений, где устанавливаются ЭВМ, телетайпные аппараты и другое оборудование, являющееся источником шума, облицованы звукопоглощающим материалом.
В помещениях ВЦ предусматривается смешанное освещение: естественное и искусственное в соответствии со СНиП 23-05-95. Искусственное освещение в помещениях ВЦ осуществляется с помощью люминесцентных ламп ЛБ-80 в светильниках общего освещения: светильники располагаются над рабочими поверхностями в шахматном порядке. Осветительные установки обеспечивают равномерную освещенность с помощью отраженного и рассеянного светораспределения. Для исключения бликов отражения на экранах от светильников общего освещения применяются специальные антибликовые сетки и фильтры для экранов, защитные козырьки. Источники света по отношению к рабочему месту расположены таким образом, чтобы исключить попадания в глаза прямого света. Защитный угол арматуры у этих источников должен быть не менее 30.
Для защиты от статического электричества в помещениях ВЦ используют нейтрализаторы и увлажнители, а полы имеют антистатическое покрытие.
Размещение помещений в ВЦ осуществляют по принципу однородности видов выполняемых работ. В целях оптимизации условий труда работников ВЦ устанавливают видеотерминалы в помещениях, смежные и изолированные от помещений с печатающими устройствами и гибкими дисками.
Дверные проходы внутренних помещений ВЦ выполняют без порогов. При разных уровнях пола соседних помещений в местах перехода устроены наклонные плоскости. Рабочие места с дисплеями располагаются между собой на расстоянии не менее 1.5 м. Организация рабочих мест в ВЦ осуществляется на основе современных эргономических требований. Конструкция рабочей мебели (стволы, стулья или креста) обеспечивает возможность индивидуальной регулировки соответственно росту рабочего и создания удобной позы.
Разработанная в данном дипломном проекте автоматизированная система сбора, обработки и отображения информации позволит облегчить труд работников за счет автоматизации части ручной и умственной работы.
6.2 Мероприятия по безопасности труда при эксплуатации УПСА
Установка продувки стали азотом/аргоном предназначена для продувки газообразным азотом/аргоном и корректировки по химическому составу стали в ковше. Эксплуатация оборудования, связанного с использованием инертных газов, является ответственной технологической операцией, требующей строгого выполнения правил безопасности.
Для безопасности труда при эксплуатации УПСА разработаны следующие мероприятия: применение защитных ограждений, организация пешеходных переходов, применение звуковых сигналов при движении сталевозов и шлаковозов, аспирация, кондиционирование воздуха, организация общеобменной и местной вентиляции; применение пылеуловителей и фильтров.
Установка оборудования ключ-биркой для управления, и ключ-биркой на управление электросетью, места хранения ключ-бирок – пульты управления электропечей №1,2.
Установки продувки жидкого металла азотом/аргоном оборудованы пуско-запорной арматурой трубопроводов азота/аргона, средствами сигнализации и связи.
Давление азота в азотопроводах к началу продувки должно быть не ниже минимально допустимого (6 кг/см2).
В цехе организовано питьевое водоснабжение: 4-5 литров подсоленной (Na+, Ka+ необходимые соли) воды в смену на одного человека. Максимальное удаление питьевых точек от рабочих мест – 75 метров.
Электрооборудование в помещении выбрано в соответствии с классификацией помещений по опасности поражения электрическим током и по классификации оборудования по способу защиты человека.
К мероприятиям по электробезопасности относятся:
недоступное расположение токоведущих частей;
надежная изоляция;
применение малого напряжения;
использование блокировок;
использование систем защитного отключения;
заземление (сопротивление заземления не превышает 4 Ом);
зануление электрозащитных приспособлений и другое.
Мероприятия по защите от вредных веществ: автоматизация и комплексная механизация процесс, сопровождающихся вредными выделениями.
Методы защиты от шумовых воздействий предусматривают звукоизоляцию, звукопоглощение, экранирование источников. Шумное оборудование концентрируется в одном отделении, стены звукоизолированы. Для эффекта звукопоглощения используют акминит и гипс.
Защитой от электромагнитных полей служит герметизация агрегатов, экранирующие устройства, защитное оборудование, электротехнические устройства.
Мероприятия по нормализации микроклимата, защите от тепловых воздействий:
герметизация оборудования;
дистанционное управление процессами;
экранирование источников излучение;
рациональные режимы труда и отдыха.
По технологии обработки стали на УПСА требуется контролировать температуру металла. Одним из основных средств защиты от теплоизлучения является теплозащитный экран.
Теплозащитные экраны применяют для локализации источников лучистой теплоты на рабочих местах и снижая температуру поверхностей, окружающих рабочее место. Температура наружной поверхности экрана, согласно ГОСТ 12.4.123-83*, ССБТ не должна превышать 45С (318 К).
Необходимость применения защитного теплового экрана следует из фактической интенсивности теплового потока q на рабочем месте. Интенсивность теплового потока рассчитывается по формуле:
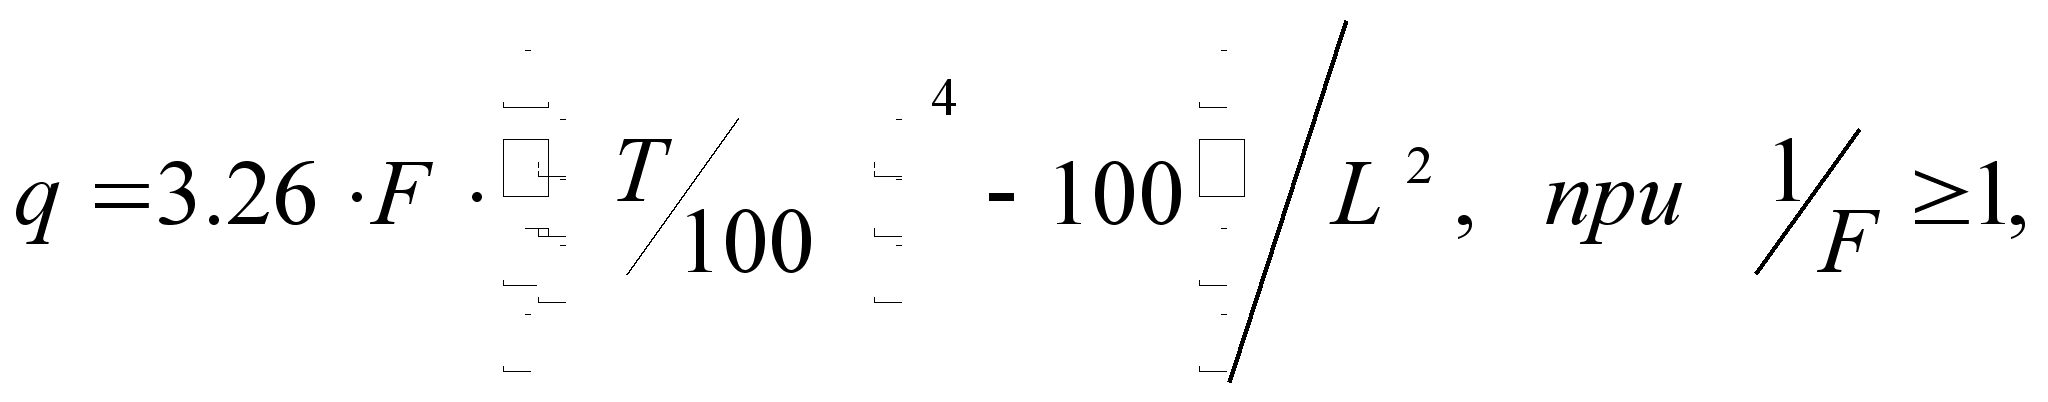 (13)
где F – площадь излучающей поверхности, м2;
Т –