Литьё в кокиль
Контрольная работа №1
по дисциплине ТМТПСМ
Изложите
сущность способа
литья в кокиль;
изобразите
схемы кон-
струкций
кокилей. Укажите
применяемые
сплавы, достоинства,
недостатки
и
области применения
этого способа.
Кокилем называют металлическую форму, заполняемую расплавом под действием гравитационных сил.
Сущность способа заключается в применении многократно используемой литейной формы, которая формирует конфигурацию и свойства отливки. При этом способе литья либо совсем исключается применение, либо расходуется малое количество песчаных смесей лишь на изготовление разовых стержней. В связи с этим отпадает необходимость в землеприготовительных отделениях.
Модельная оснастка при литье в кокиль включает подогреваемые стержневые ящики (для изготовления сплошных или оболочковых стержней), ящики для холоднотвердеющих стержневых смесей и т.д.
Металлическая форма обладает по сравнению с песчаной значительно большими теплоемкостью, теплопроводностью, прочностью и нулевой газопроницаемостью. Материалами для кокилей служат чугуны серые СЧ20, СЧ25 и высокопрочный ВЧ42-12; низкоуглеродистые стали 10 и 20; легированные стали 15ХМЛ и др.; алюминиевые сплавы АЛ9 и АЛ11; медь.
Наибольшее
распространение
получили чугунные
кокили. Металлические
стержни изготовляют
из конструкционных
углеродистых
(простой) и
легированных
(сложной формы)
сталей. Кокили
небольших
размеров либо
отливают, либо
получают обработкой
резанием из
поковок. Рабочие
полости и элементы
литниковой
системы в последнем
случае получают
электро-
физической
или электрохимической
обработкой.
Более крупные
кокили выполняют
литыми. С целью
стабилизации
размеров и форм
кокили проходят
сложную термическую
обработку.
По конструкции кокили бывают простыми и сложными. В зависимости от расположения плоскости разъема кокили делятся на неразъемные (вытряхные); с вертикальной, горизонтальной и сложной (комбинированной) плоскостями разъема.
Последовательность изготовления отливки в кокиле показана на рисунке 1. Она состоит из небольшого числа основных операций.
Рисунок 1.

а - очистка полуформ;
б - установка стержней;
в - заливка расплава;
г - частичное удаление металлического стержня;
д - извлечение отливки.
Этот
вид литья применяется
в условиях
крупносерийного
и массового
про-
изводств.
Отливки получают
из чугуна, стали
и цветных сплавов
с толщиной
сте-
нок 3...100 мм
и массой от
десятков граммов
до сотен килограммов.
В соответ-
ствии
с ГОСТами точность
отливок достигает
12...15-го квалитетов,
а шерохова-
тость
поверхности
Ra
= 25...2,5 мкм. Отливки
характеризуются
стабильностью
по
механическим
свойствам и
плотности.
Разновидности кокилей показаны на рисунке 2.
Рисунок 2.
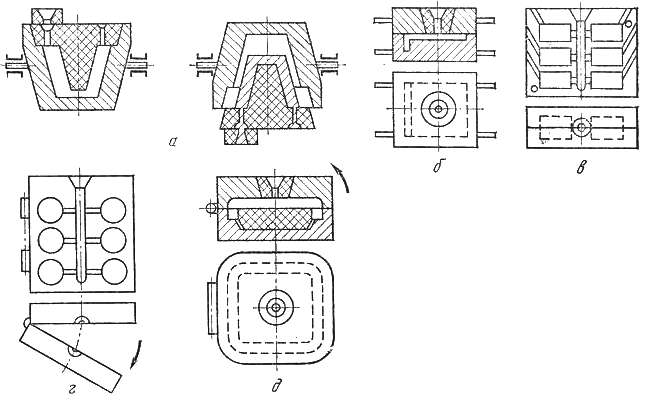
а - вытряхной;
б - с горизонтальной плоскостью разъема;
в - с вертикальной плоскостью разъема;
г - створчатый с вертикальной плоскостью разъема;
д - створчатый с горизонтальной плоскостью разъема.
Литье
в кокиль относится
к трудо- и
материалосберегающим,
малоопераци-
онным
и малоотходным
технологическим
процессам. Оно
улучшает условия
тру-
да в литейном
производстве
и уменьшает
воздействие
на окружающую
среду.
К
недостаткам
кокильного
литья следует
отнести высокую
стоимость
коки-
ля, трудность
получения
тонкостенных
отливок в связи
с быстрым отводом
теп-
лоты от
расплава
металлическим
кокилем, сравнительно
небольшое число
зали-
вок при
изготовлении
в нем стальных
и чугунных
отливок.
Список использованной литературы:
Дриц М.Е., Москалев М.А.
Технология конструкционных материалов и материаловедение: Учеб. для
вузов. - М.: Высш. шк., 1990. - 447 с.: ил.
Солнцев Ю.П., Веселов В.А., Демянцевич В.П. и др.
М.: Металлургия, 1988, 512 с.