Проектирование двухскоростного асинхронного двигателя для привода деревообрабатывающих станков
 = 2∙170,536
∙18 ∙10-2(1-
 ) + (129+1043,784)
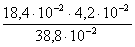 = 78,14 Нм;
где Т = Тс/(1-m) = 673,631/(1-0,3546) = 1043,784 Н
WЕ = 0,1 ∙d3 = 0,1∙(3,7∙10-2)3 = 5,0653 ∙10-6 м3
GпрЕ
= 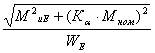 =
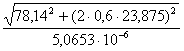 = 164,3075 ∙105
Па
12. Напряжение в сечении Д.
МиД=
2∙170,536 ∙18 ∙10-2 (1- )+(129+1043,784)
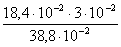 = 60,198 Нм
WД = 0,1∙(4,1∙10-2)3 = 6,8921 ∙10-6 м3
GпрД
= 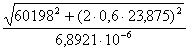 = 96,731 ∙105
Па
13. Напряжение в сечении Г.
МиГ=
[K∙Fn∙C + (Gp+T)b]  = [2∙170,536∙18∙10-2
(129+1043,784)∙20,6 ∙10-2]
 = 23,427 Нм
WГ = 0,1∙(4∙10-2)3 = 6,4 ∙10-6 м3
GпрД
= 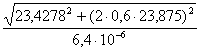 = 57,826 ∙105
Па
14. Напряжение в сечении Ж.
МиЖ=
[K∙Fn∙C + (Gp+T)b] = [2∙170,536∙18∙10-2
(129+1043,8)∙20,6 ∙10-2]  = 71,842 Нм
WЖ = 0,1∙(4,1∙10-2)3 = 6,8921 ∙10-6 м3
GпрЖ
= 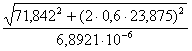 = 112,221 ∙105
Па
Для стали марки 45 предел текучести равен 3600 ∙105 Па.
Из сопоставленных данных следует, что наиболее нагруженным является сечение А, для которого
Gпр = 166,616 ∙105 Па < 0,7∙3600 ∙105 Па.
Таким образом, вал удовлетворяет всем требованиям механических расчетов.
Таблица 3.1.
| № уч-ка | di, м | Ii, м4 | Уi, м | У3i, м3 | У3i - У3i-1, м3 |
|
У2i, м2 | У2i – У2i-1, м2 |
|
Левая часть |
| 1 | 3,7 ∙10-2 | 9,2∙10-8 | 4,2∙10-2 | 74,088∙10-6 | 74,088∙10-6 | 8,053∙102 | 17,64∙10-4 | 17,64∙10-4 | 1,9174∙104 | |
| 2 | 4,1∙10-2 | 14∙10-8 | 11,3∙10-2 | 1442,897∙10-6 | 1368,809∙10-6 | 97,772∙102 | 127,69∙10-4 | 110,05∙10-4 | 7,8607∙104 | |
| 3 | 4,5∙10-2 | 20,13∙10-8 | 20,6∙10-2 | 8741,816∙10-6 | 7298,919∙10-6 | 362,59∙102 | 424,36∙10-4 | 314,31∙10-4 | 15,614∙104 |
 , м-1
 , м-2
| № уч-ка | di, м | Ii, м4 | Хi, м | Х3i, м3 | Х3i - Х3i-1, м3 |
|
Sb = Sa = S0 = |
Правая часть |
| 1 | 3,7 ∙10-2 | 9,2∙10-8 | 3∙10-2 | 27∙10-6 | 27∙10-6 | 2,935∙102 | ||
| 2 | 4,1∙10-2 | 14∙10-8 | 9,2∙10-2 | 778,688∙10-6 | 751,688∙10-6 | 53,692∙102 | ||
| 3 | 4,5∙10-2 | 20,13∙10-8 | 18,4∙10-2 | 6229,504∙10-6 | 5450,816∙10-6 | 270,781∙102 |
 ,м-1
 = 468,414
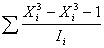 = 327,408
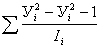 = 25,4
4. Технологический процесс изготовления обмотки статора
4.1. Основные технологические операции
Фактически технологический процесс изготовления обмотки статора сводится к следующим основным операциям:
1. Пазоизолировка.
2. Намотка или укладка в пазы катушечных групп.
3. Заклеивание обмотки в пазы.
4. Бандажирование лобовых частей.
5. Пропитка.
6. Сушка.
7. Испытание.
Ниже эти операции описаны подробно.
Кроме перечисленных основных имеются заготовительные процессы. К ним принадлежат: порезка рулонов изоляционного материала на ролики для последующего изготовления из них пазовых коробов, крышек и других деталей; изготовление междуфазных прокладок; порезка трубчатых изоляционных материалов; изготовление выводов обмотки из монтажных проводов.
При ручной укладке обмотки к заготовительным процессам относят также намотку катушек.
В серии 4А весь комплекс статорообмоточных операций для двигателей мощностью до 100 кВт механизирован. Первая операция – изолирование пазов статора осуществляется на станках полуавтоматах моделей ИПС-3-4; ИПС-5М; ИПС-8; ИПС-4 отечественного производства конструкции ВНИИТэлектромаш. В станке материал формируется по форме паза и подается в паз статора. Усилие подачи коробочки в паз контролируется предохранительной муфтой. Станки легко перестраиваются на разные части пазов и на различные исполнения статоров.
 Наиболее
часто применяемая конструкция пазовой изоляции, разработанная с учетом
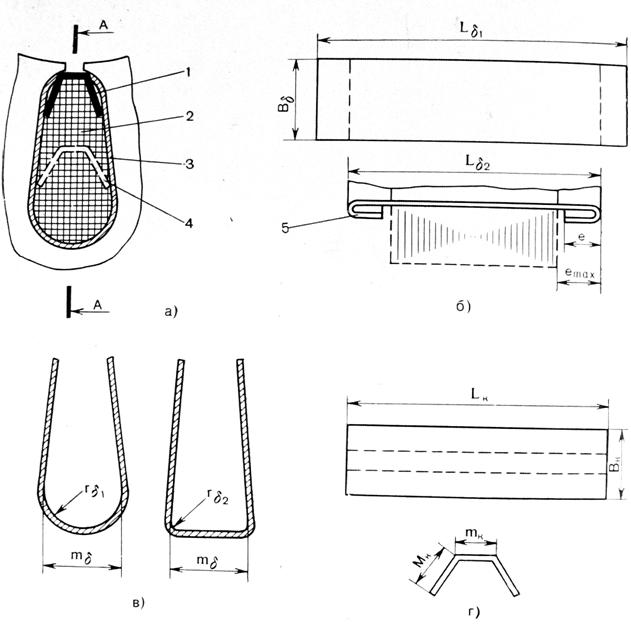
требований машинных процессов, показана на рис. 4.1, а. Так как пазовый
Рис. 4.1 Конструкция пазовой изоляции с основными размерами.
короб 3 открытый, т. е. боковые кромки его разомкнуты, внутрь короба поверх катушки 2 устанавливают пазовую крышку 1 таким образом, чтобы боковые стороны короба и крышки взаимно перекрывались. Значение этого перекрытия выбирают из условий обеспечения требуемой электрической прочности изоляционной конструкции. Если в одном пазу находятся стороны двух катушек, их разделяют межслойной прокладкой 4.
В рассматриваемой конструкции изоляции пазовая крышка одновременно с функциями изоляционной детали выполняет роль клина, крепящего катушку в пазу, поэтому ее называют крышкой-клином, а процесс установки — заклиниванием обмотки. Пазовый короб имеет манжеты 5 (рис 4.1,б), фиксирующие его в пазу в продольном направлении. Чаще других применяют простую конструкцию с одинарными манжетами. На рис. 4.1 б, в указаны основные размеры короба, а на рис. 4.1 г – крышки.
Следующая операция- укладка обмотки в пазы статора. Станки для укладки обмотки работают по двум различным схемам: 1) непосредственная укладка проводников в паз; 2) раздельная намотка секции и пересыпка их в пазы статора. На станках непосредственной укладки провод протягивается через ролики в фильеру проводоводителя. На нем установлены специальные кольца, при помощи которых провод протаскивается в паз и забрасывается на пластины и крючья, образующие лобовые части. Проводоводитель совершает сложные возвратно-поступательные движения вдоль оси (провод проводится через паз) и вращательные вокруг оси статора (образуется лобовая часть). Пример такого станка серии WST-600 («Электромат» Германия).
Более эффективными являются станки раздельной намотки. Комплекс этого станка состоит из двух агрегатов. На первом наматываются на шаблоны секции, которые на специальной оправке переносятся на второй агрегат с установленным на нем сердечником статора. Здесь секции втягиваются в паз на один ход, после чего производится заклиновка рулонным синтетическим материалом. Примером такого оборудования служит комплекс станков НК-7 и ОСР-3, разработанных ВНИИТэлектромаш. Далее производится намотка катушечных групп электродвигателя. Шаблон размещается на планшайбе шпинделя станка. С помощью раскладчика осуществляется однородная намотка. Все операции (намотка, обрезка, пересыпание на съемник и т.д.) производятся автоматически от гидросистемы. Катушки укладывают на оправку, куда устанавливается статор, закрепленный на подвижной каретке. Происходит одновременное всыпание и заклинивание в пазах. Подвижная каретка переходит на формовочную позицию, где происходит отжим лобовых частей. Для всыпания второго яруса катушек цикл повторяется.
Опрессованые статоры бандажируются на станках типа БС, разработанных ВНИИТэлектромаш. Бандажирование производится лавсановым шнуром повышенной прочности, при этом игла проходит в просветы между катушками, делает петлю и затягивает ее. После бандажирования статор испытывают и посылают на пропитку.
Технологический процесс пропитки обмоток: электрических машин является неотъемлемой частью процесса изготовления электродвигателей. Применительно к современным электрическим машинам он должен обеспечивать:
цементацию проводников обмотки, предупреждающую вибрацию отдельных проводников и истирание изоляции;
повышение теплопередачи от проводников, лежащих в пазах, к сердечнику;
создание дополнительной защиты от увлажнения изоляции проводников и действия; агрессивных сред.
Эти условия удовлетворяются при использовании современных пропиточных составов основой которых являются главным образом синтетические смолы. Существуют различные способы введения пропиточного состава в обмотки. Выбор способа диктуется конструктивными особенностями пропитываемых изделий, применяемым пропиточным составом, характером производства изделий.
Пропитка статоров двигателей с высотами оси вращения до 180 мм осуществляется капельным (струйным) методом пропиточными составами без растворителей на специальных роторных установках УПС конструкции ВНИИТэлектромаш. К основным преимуществам капельного метода относятся:
значительное сокращение длительности процесса пропитки и термообработки обмоток;
* отсутствие необходимости в зачистке поверхностей пакетов от наплывов пропиточного состава;
* очень малые потери пропиточного состава;
* хорошее заполнение обмотки смолой при однократной пропитке;
* хорошая цементация витков обмотки;
* компактное технологическое оборудование, требующее небольших производственных площадей; * возможность автоматизации процесса пропитки и термообработки;
* снижение трудоемкости процесса пропитки и термообработки;
* снижение расхода электроэнергии, особенно при токовом нагреве обмоток;
* малое выделение летучих, отсутствие взрывоопасной среды, что дает возможность встраивать технологическое оборудование в поточно-механизированные линии изготовления сердечников статоров или якорей.
Основное преимущество составов без растворителей в том, что процесс их полимеризации протекает в течении 15-30 мин, в то время как полимеризация основы лаков с растворителями требует 8-10 ч. Поскольку лаки с растворителями содержат до 50 % (основы) смолы, а без растворителей – около 100%, заполнение обмоток смолой при применении последних в 2 раза больше, чем при пропитке лаками с растворителями, т.е. улучшается качество пропитки, увеличивается теплопроводность системы изоляции, повышается надежность обмотки. При пропитке лак подается регулируемой струйкой из сопла на лобовую часть обмотки, статор в этот момент медленно вращается, ось его наклонена в вертикальной плоскости. Лак растекается по проводникам лобовой части, затекает в паз. Статор при этом нагревается пропускаемым по обмотке током промышленной частоты, что способствует вначале процессу повышения жидкотекучести лака, уменьшению его вязкости, а затем – отверждению. После пропитки обмотку сушат. Чем выше температура сушки, тем быстрее удаляется влага из обмотки, однако нельзя превышать температуру, определяемую нагревостойкостью изоляции, во избежание ее ускоренного старения. Значительно скорее происходит сушка под вакуумом. Перед вакуумной сушкой обмотки прогревают при атмосферном давлении. После сушки обмотку подвергают контрольным испытаниям.
При испытаниях обмотка подвергается действию повышенных напряжений, токов, скоростей вращения. Обмотки контролируют и испытывают после изготовления элементов обмотки, после укладки обмотки в пазы, после сборки машины и в процессе эксплуатации.
После изготовления элементов обмотки их контролируют и испытывают, чтобы не допустить укладки в пазы заведомо негодных катушек. Уложив обмотку в пазы, выявляют ослабления и нарушения изоляции, происходящие в процессе укладки обмоток в пазы, так как это нельзя проверить в собранной машине. При испытаниях собранной машины проверяют надежность обмоток при повышенных скоростях вращения и под нагрузкой.
4.2. Стандартизация
На современном уровне промышленного развития без широкого применения унификации и стандартизации невозможна организация рентабельного производства и эксплуатации электрических машин. Стандартизацией решаются задачи уменьшения затрат на производство и эксплуатацию электрических машин, а также задачи минимизации затрат общественного труда на генерирование, передачу электрической энергии и ее преобразование в механическую. Для достижения этой цели с позиций потребителя желательно для каждого конкретного механизма иметь специальную электрическую машину. С позиций производителя желательно в максимальной мере сохранить номенклатуру выпускаемых электрических машин и получить минимум затрат труда при их производстве, а также эксплуатационном обслуживании и ремонте.
Исходя из этого, стандартизация электрических машин имеет ряд особенностей. Потребителю стандартизация должна обеспечить возможность получения электрических машин с необходимыми электромеханическими характеристиками, возможность подключения электрической машины к электрическим сетям, ее сопрягаемость с производственными механизмами и возможность ее замены при необходимости другой однотипной машиной, изготовленной другими фирмами или заводами.
Производителю электрических машин стандартизация должна обеспечить возможность выпуска большего разнообразия машин при минимальной перестройке технологии и оснащения для сохранения при этом массового или крупносерийного характера производства.
Для удовлетворения этих требований стандартизация электрических машин строится по иерархическому принципу. Основу этой системы составляют группы стандартов верхнего, среднего и нижнего уровней.
Группа стандартов верхнего уровня, так называемые, основополагающие, распространяется на все виды и типы машин. Ряд групп стандартов, распространяющихся на отдельные виды машин, относятся к среднему уровню, и ряд стандартов на конкретные совокупности машин - к нижнему уровню.
В группу основополагающих стандартов входят ГОСТ, обеспечивающие конструктивную совместимость с производственными механизмами и взаимозаменяемость машин, ряды номинальных напряжений, частот тока и частот вращения, с которыми разрешается проектировать и изготовлять электрические