Технология изготовления магнитопроводов
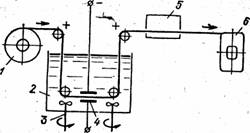
Рис. 12.6
Пропитка магнитопроводов проводится с целью улучшения их жесткости и влагостойкости. Широкое применение получила циклическая пропитка, например компаундом КГДС лаком 321 или клеем БФ-4 в специальной установке с применением вакуума и избыточного давления, при чередовании которых обеспечивается качественная пропитка магнитопроводов. Затем для полимеризации пропиточного состава магнитопровод подвергают нагреву.
Разрезание магнитопровода на две половины осуществляется электроискровой или абразивной обработкой, или другими методами.
Шлифование торцов магнитопровода производится для удаления неровностей, полученных при разрезании, и уменьшения зазоров при сборке двух половин магнитопровода. В рядеслучаев торцы магнитопроводов притирают. С-образные ленточные магнитопроводы получают гибкой: ленту режут на отрезки различной длины и собирают в определенном порядке в пакет, который затем изгибают в специальном приспособлении.
Типовой ТП изготовления гнутых магнитопроводов включает следующие основные операции: контроль материала на соответствие техническим условиям, резка материала на ленты требуемой ширины, обезжиривание ленты, снятие заусенцев, промывка и обезжиривание, нанесение изоляции, резка ленты на заготовки различной длины, пакетирование заготовок, гибка пакетов в гибочном приспособлении, фрезерование торцов пакета после гибки, запрессовка в кассету, отжиг в вакуумной печи, распрессовка кассет, шлифовка и притирка торцов пакета.
Следует отметить, что ТП изготовления гнутых магнитопроводов легко поддается механизации и автоматизации. Например, разработаны автоматы для резки заготовок различной длины и пакетирования пластин магнитопровода. Этот автомат объединяется с другим автоматом, производящим гибку С-образных магнитопроводов, их склеивание и отжиг.
Технологические маршруты изготовления магнитопроводов из магнитодиэлектриков и ферритов и содержание основных операций.
Типовой ТП изготовления магнитопроводов из магнитодиэлектриков включает следующие основные этапы: приготовление порошка магнитного материала, приготовление формовочной смеси, формование, термообработка, пропитка магнитопроводов.
Приготовление порошка магнитного материала осуществляется размолом чистых магнитных материалов (карбонильного железа, альсифера и т. д.).
Приготовление формовочной смеси заключается в том, что порошок магнитного материала смешивают с термопластичной или термореактивной связкой. Термопластичная связка в виде тонкоизмельченного порошка (например, полистирола) или термореактивная — в виде раствора, например бакелитовой смолы в спирте, подается в определённой пропорции с порошком магнитного материала в смеситель, где формовочная смесь тщательно перемешивается для обеспечения полного обволакивания магнитного порошка диэлектрической связкой. Формовочная смесь на основе полистирола после смешивания готова к формованию, а смесь на основе бакелитовой смолы предварительно подсушивается для удаления летучих составляющих на металлических противнях и просеивается, после чего подается на формование.
Формование магнитопроводов осуществляют теми же методами, что и прессование пластмасс, а именно, холодным и горячим прессованием и горячим литьем под давлением. Магнитодиэлектрики с термореактивной связкой обычно формуют ХОЛОДНЫМ и горячим прессованием, а магнитодиэлектрики с термопластичной связкой — литьем под давлением. Холодное прессование проводится при следующих режимах: давление 800—1000 МПа, температура 288—298 К, выдержка под давлением 1-2 с. Режимы горячего прессования формовочной массы на основе полистирола: предварительный нагрев пресс-формы до 453— 473 К, давление 400—500 МПа, выдержка под давлением 3—10 мин, охлаждением пресс-формы до 363— 358К
Термообработка магнитопроводов проводится в тех случаях, когда используется метод холодного прессования. Отформованные магнитопроводы для полимеризации термореактивной связки помещают в печь с температурой 403-413К и выдерживают 4—8ч.
Пропитка магнитопроводов проводится с целью повышения влагостойкости и защиты от окисления. При этом используют различные компаунды, кремнийорганические составы: парафин или церизин.
Типовой ТП изготовления магнитопроводов, из ферритов включает следующие основные этапы: приготовление порошков соответствующих окислов металлов, приготовление формовочной смеси, формование; термообработка, пропитка магнитопроводов.
Технология изготовления магнитопроводов из ферритов аналогична технологии изготовления деталей из керамики. Формование магнитопроводов осуществляется сухим или сырым прессованием, а также выдавливанием через мундщтук. Отпрессованное магнитопроводы спекают в печи с использованием газовой среды в зависимости от состава феррита. Спекание на воздухе с последующим охлаждением в инертной среде проводят для ферритов, содержащих марганец. Спекание в вакууме проводят для марганцево-цинковых ферритов. Конечная температура спекания ферритов 1273—1683 К. Магнитопроводы пропитывают в 80%-ном спиртовом растворе бакелитового лака в течение 30 мин с последующей просушкой в термопласте при температуре 413 К в течение 6 ч.
Контроль качества магнитопроводов
Все магнитопроводы подвергают следующим видам контроля: контроль геометрических размеров, внешнего вида, маркировки, массы, контроль магнитных характеристик (магнитной проницаемости и относительно тангенса угла магнитных потерь).
Геометрические размеры магнитопроводов проверяют любым измерительным инструментом, обеспечивающим погрешность измерения, не превышающую установленную ГОСТ 8.051— 73. Внешний вид и маркировку проверяют внешним осмотром невооруженным глазом с остротой зрения от 0,8 до 1 и нормальным цветоощущением при освещённости от 60 до 100 лк, сопоставляя с чертежами и образцами внешнего вида. Массу магнитопроводов определяют взвешиванием с погрешностью не более ± 0,5%.
Определение начальной магнитной проницаемости и относительного тангенса угла магнитных потерь рассмотрим на примере кольцевых магнитопроводов из ферритов (см. ГОСТ 14208-77) марок 10ООНМ, 1500НМ, ЗОООНМ, 4000НМ. Начальную магнитную проницаемость определяют измерением коэффициента начальной индуктивности магнитопроводов на одной из частот 1 —100 кГц. Измерение коэффициента начальной индуктивности проводят при помощи мостового измерителя индуктивностей (например, низкочастотного измерителя малых индуктивностей ЭМ18-2 или цифрового измерителя индуктивностей ЭМЦ7-2). Магнитопроводы считаются годными, если значения коэффициента начальной индуктивности лежат в пределах, указанных в ТУ.
Относительный тангенс угла магнитных потерь  определяют измерением 'индуктивности Lx
сопротивления rx намагничивающей цепи с испытываемым магнитопроводом при
значениях частоты и амплитуды, указанных в ТУ, и сопротивления намагничивающей
цепи постоянному току r0, В качестве намагничивающей цепи используют равномерно
нанесенную на магнитопровод обмотку. Магнитопроводы перед нанесением обмотки
обматывают одним-двумя слоями конденсаторной бумаги толщиной 10—15 мкм.
Измерение индуктивности 1Х и сопротивления rx обмотки с магнитопроводом
проводят мостовым; измерителем сопротивлений, например типа ЭМ18-5. Измерения
Lx, rx проводят сначала при амплитудном значении напряжённости переменного
магнитного поля Н = 0,8 А/м (10 мЭ), а затем при Н = 8 А/м (100 мЭ).
Намагничивающие токи, соответствующие этим напряженностям переменного
магнитного поля, даются в ТУ.
Относительно тангенс угла магнитных потерь 
вычисляют по формуле: 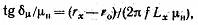
где rх — эффективное сопротивление обмотки с
сердечником, Ом; r0 — сопротивление обмотки постоянному току, Ом; f частота
измерения, Гц; Lx — индуктивность обмотки с сердечником, Гн;  - начальная магнитная проницаемость,
определяемая по формуле:
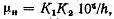
в которой К1— коэффициент начальной индуктивности, мкГн; h— высота магнитопровода, мм; К2=1/(21n D/d), где D и d — соответственно наружный и внутренний диаметры магнитопровода, мм.
Технологические требования, предъявляемые к конструкции магнитопроводов. Перспективы развития тп изготовления магнитопроводов
Конфигурация пластинчатого магнитопровода должна обеспечить наивыгоднейшёе использование листового материала с целью получения безотходного и малоотходного раскроя. Отверстия рекомендуется получать только в случае, если их диаметр более или равен толщине листа. Наименьшее расстояние от края отверстия до прямолинейного контура должен быть не менее толщины листа: Перпендикулярность боковых сторон плоскости разъема магнитопроводов магнитных головок и ступенчатость пластин должна быть не более 0,01- 0,05 мм (пределы зависят от размеров магнитопроводов).
Внутренний радиус R ленточных магнитопроводов (см. рис. 12.2, б) должен быть не менее 0,5 мм для ленты толщиной 0,05 мм и не менее 1 мм для ленты толщиной 0,15—0,35 мм.
При проектировании формованных магнитопроводов необходимо учитывать следующие рекомендации. Магнитопроводы должны обладать равномерной толщиной стенок, так как процесс формования сопровождается значительной усадкой, приводящей к короблению и растрескиванию деталей. Толщина стенок должна быть не менее 1 мм. При незначительной разностенности магнитопроводов в процессе формования получают более равномерную плотность. Стенки магнитопроводов, расположенные в направлении прессования, выполняют с технологическими уклонами, облегчающими извлечение детали из пресс-формы. Магнитопроводы следует выполнять, без острых переходов, которые могут привести к растрескиванию детали. Закругления способствуют повышению механической прочности магнитопроводов, облегчают течение формовочной смеси в пресс-форме и увеличивают ее стойкость. Радиус закругления должен быть не менее 0,2 мм. Резьба, получаемая при формовании, должна иметь диаметр более 3 мм, а шаг более 1 мм. Следует избегать пазов и отверстий в магнитопроводах, расположенных перпендикулярно оси прессования, так как они усложняют конструкцию пресс-формы и снижают производительность труда.
В целях кардинального повышения производительности труда и качества магнитопроводов современное развитие технологии их изготовления ведется по следующим основным на правлениям: разработка новых типов технологического оборудования серийного производства магнитопроводов, пригодных для встраивания в автоматические линии; создание и применение манипуляторов с программным управлением для механизации и автоматизации трудоемких, вредных и монтажных работ (штамповка, механическая обработка, сборка, пропитка и т. д.); создание и применение механизированных и автоматизированных технологических комплексов с автоматической системой управления от ЭВМ для изготовления магнитопроводов; внедрение малоотходной и безотходной технологии, в частности, внедрение с использованием ЭВМ раскроя холоднокатанных лент с зачищенными или полированными кромками для изготовления пластинчатых и ленточных магнитопроводов; применение ЭВМ для оптимизации режимов обработки, управления оборудованием и технологическими процессами изготовления магнитопроводов; совершенствование средств технического контроля магнитопроводов.