Взаимозаменяемость, стандартиризация и технические измерения
МОСКОВСКИЙ ГОСУДАРСТВЕННЫЙ
ИНЖЕНЕРНО – ФИЗИЧЕСКИЙ ИНСТИТУТ
(ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ)
Отделение № 2
Курсовой проект по курсу:
ВЗАИМОЗАМЕНЯЕМОСТЬ, СТАНДАРТИЗАЦИЯ
и ТЕХНИЧЕСКИЕ ИЗМЕРЕНИЯ
Вариант 7
Новоуральск
–1995–
ВВЕДЕНИЕ...............................................................................................................................
1. ПОСАДКА С НАТЯГОМ...................................................................................................
1.1. Содержание задания и исходные данные..................................................
1.2. Определение угловой скорости и крутящего момента на валу...
1.3 Расчет посадок с натягом...................................................................................
1.4. Схема расположения полей допусков отверстия и вала................
2. ПЕРЕХОДНАЯ ПОСАДКА................................................................................................
2.1. Содержание задания и исходные данные..................................................
2.2. Расчет переходной посадки...............................................................................
2.3. Схема расположения допусков отверстия и вала...............................
3. РАСЧЕТ ПОСАДОК ПОДШИПНИКОВОГО СОЕДИНЕНИЯ................................
3.1. Задание и исходные данные............................................................................
3.2. Расчет посадок........................................................................................................
3.3. Эскизы посадочных мест и схема расположения допусков отверстия и вала..................................................................................................................................................
4. РАСЧЕТ КАЛИБРОВ.......................................................................................................
4.1. Задание и исходные данные............................................................................
4.1. Расчет калибров.......................................................................................................
4.2. Схемы расположения полей допусков рабочих и контркалибров.
5. РАСЧЕТ ЗУБЧАТОГО ЗАЦЕПЛЕНИЯ........................................................................
5.1. Задание и исходные данные к расчету......................................................
5.2. Расчет начальных параметров........................................................................
5.3. Расчет параметров зубчатого зацепления...............................................
6. РАСЧЕТ РАЗМЕРНОЙ ЦЕПИ........................................................................................
6.1. Задание и исходные данные............................................................................
6.2. Расчет.............................................................................................................................
6.2.1. Метод полной взаимозаменяемости.......................................................
6.2.2. Вероятностный метод.......................................................................................
ЛИТЕРАТУРА........................................................................................................................
ВВЕДЕНИЕ
Выполнение данной курсовой работы преследует собой следующие цели:
– научить студента самостоятельно применять полученное знание по курсу ВСТИ на практике;
– изучение методов и процесса работы со справочной литературой и информацией ГОСТ;
– приобретение необходимых навыков по оформлению курсовых и аналогичных работ.
Преимуществами курсовой работы по сравнению с другими видами обучения можно назвать практически полную самостоятельноcть студента во время ее выполнения, необходимость использования знаний не только по данному предмету, но и по многим смежным областям.
1. ПОСАДКА С НАТЯГОМ
1.1. Содержание задания и исходные данные.
По заданному вращающему моменту рассчитать и выбрать посадку с натягом, обеспечивающую как неподвижность соединения, так и прочность сопрягаемых деталей. Изобразить схему расположения полей допусков отверстия и вала.
Таблица 1
| Число зубьев | Материал | Модуль переда чи m, мм | Угловая скорость V, м/с | Переда ваемая мощность Р, КВт | ||
| колеса z2 | шестер ни z1 | колесо | шкив | |||
| ст 45 | чугун | 3 | 2.5 | 8 | ||
| 50 | 23 | E=1*1011 МПа | E=9*1010 МПа | |||
1.2. Определение угловой скорости и крутящего момента на валу.
Расчет производим по алгоритму, приведенному в [1].
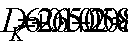 ,
где  – угловая скорость, c–1;
m, z1, V взяты из таблицы 1.
 =72 с-1.
 ,
где Р – передаваемая мощность, КВт.
ТКР=8000/72=110 Нм.
1.3 Расчет посадок с натягом.
Расчет и выбор посадки производится по пособию [1], т1, стр. 360–365.
где: dН– номинальный диаметр сопряжения вала и шестерни;
dШ– диаметр шестерни;
l – длина сопряжения.
dН=50 мм;
dШ=69 мм;
l=56 мм.
Определение минимального значения нормального напряжения , Па на поверхности сопряжения, обеспечивающего передачу заданной мощности.
 ,
где ТКР – крутящий момент, Нм;
f – коэффициент трения при установившемся процессе распрессовки или проворачивания – принимаем f= 0.08, т.к. это прессовая посадка;
l – длина контакта сопрягаемых поверхностей, м.
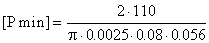 =6.252×10⁶ Па.
Определение наименьшего расчетного натяга NMIN, мкм, обеспечивающего [Pmin], мкм:
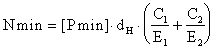 ,
где Е – модуль нормальной упругости материала, Па;
С1 и С2 – коэффициенты Ляме, определяемые по формулам:
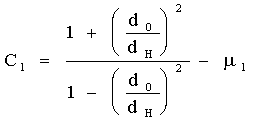 ,
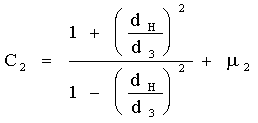 ,
где m1 и m2 — коэффициенты Пуассона соответственно для охватываемой и охватывающей деталей; принимаем
m1=m2=0.3;
d0 — внутренний диаметр вала – в нашем случае равен нулю.
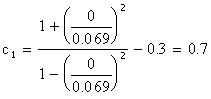 ,
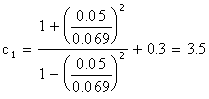 .
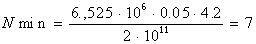 мкм.
Определяем с учетом поправок величину минимального натяга [NMIN], мкм.
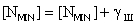 ,
где gШ — поправка, учитывающая смятие неровностей кон- тактных поверхностей деталей при образовании соединения, мкм.
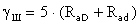 ,
где RaD — среднее арифметическое отклонение профиля отверстия, мкм;
Rad — среднее арифметическое отклонение профиля вала, мкм.
Для поверхности деталей в посадках с натягом собираемых под прессом, квалитет 6—7 и dH от 50 до 120 мкм:
RaD=1.6 мкм;
Rad=1.6 мкм.
gШ =5(1.6+1.6)=16 мкм.
[Nmin]=7+16=23 мкм.
Определение максимально допустимого удельного давления [pmax], МПа, при котором отсутствует пластическая деформация на контактных поверхностях деталей.
В качестве [pmax] берем наименьшее из двух значений, рассчитываемых по формулам:
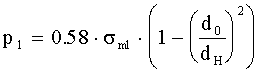 ,
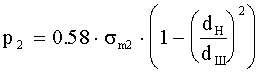 ,
где p1 и p2 – предельное значение удельного давления соответственно для вала и шестерни;
sm1 и sm2 — предел текучести материалов охватываемой и охватывающей деталей, МПа.
Для Ст 45 sm=350 МПа.
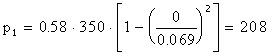 МПа;
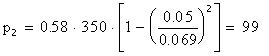 МПа.
Так как p2 < p1, то [pmax]=99 МПа.
Определим необходимое значение наибольшего расчетного натяга N’max.
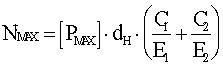 ,
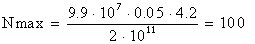 мкм.
Определим с учетом поправок к N’max величину максимального допустимого натяга.
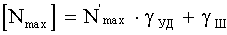 ,
где gуд — коэффициент увеличения давления у торцов охватывающей детали.
По рис. 1.68 [1], исходя из  =1.07,
принимаем gуд=0.89.
[Nmax]=101 0.89+16=105 мкм.
Выбираем посадку.
dH=50 мм; Nmin>22 мкм; Nmax£105 мкм.
Æ50  .
1.4. Схема расположения полей допусков отверстия и вала.
Схема расположения полей допусков отверстия и вала изображена на рис. 2.
Рис. 2.
2. ПЕРЕХОДНАЯ ПОСАДКА
2.1. Содержание задания и исходные данные.
Для неподвижного разъемного соединения назначить переходную посадку; обосновать ее назначение. Определить вероятность получения соединений с зазором и с натягом. Изобразить схему расположения полей допусков отверстия и вала.
2.2. Расчет переходной посадки
Руководствуясь пособием [1], назначаем как наиболее удобную исходя из условий сборки скользящую посадку Æ40 .
Данная посадка не обеспечивает достаточной прочности и как следствие конструктивно предусмотрена шпонка. Параметры посадки:
EI=0 мкм – нижнее отклонение отверстия;
ES=25 мкм – верхнее отклонение отверстия;
es=8 мкм – верхнее отклонение вала;
ei=–8 мкм – нижнее отклонение вала.
Максимальный натяг:
NMAX=es–EI,
NMAX= 8–0=8 мкм.
Минимальный натяг:
NMIN=ei–ES,
NMIN=–8–25=–33 мкм.
Далее, вычислим средний натяг:
Nc=(NMAX + NMIN )/2,
NC= –12.5 мкм.
Знак минус говорит о посадке с зазором.
Допуск отверстия:
TD=ES–EI,
TD=25 мкм.
Допуск вала:
Тd=es–ei,
Td=16 мкм.
Определим среднеквадратичное отклонение натяга (зазора).
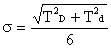 ,
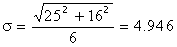 .
Вычислим предел интегрирования:
 ,
Z=–12.5/4.946=2.51.
Пользуясь таблицей 1.1. [1], получим:
Ф(Z)=0.493.
Рассчитаем вероятность натягов и зазоров:
PN=0.5–Ф(Z),
PN=0.5–0.493=0.7 % – т. к. Z<0;
PS=0.5+Ф(Z),
PS=0.5+0.493= 99,3 % – т.к. Z<0.
Следовательно, при сборке большинство изделий будет с зазором.
2.3. Схема расположения допусков отверстия и вала
3. РАСЧЕТ ПОСАДОК ПОДШИПНИКОВОГО СОЕДИНЕНИЯ
3.1. Задание и исходные данные.
Рассчитать (назначить) посадки по внутреннему и наружному кольцам подшипника качения. Построить схемы расположения полей допусков колец подшипников качения и соединяемых с ним деталей вала и корпуса. Выполнить эскизы посадочных мест под подшипник вала и корпуса и обозначить на эскизе номинальные размеры, поля допусков, требования к шероховатости, форме и расположения поверхностей.
Согласно заданию, имеем радиальный сферический двухрядный роликоподшипник номер 3609 ГОСТ 5721–75. Нагружаемость С0=75 КН. Ширина колец b=36, диаметр внутреннего кольца d1=45 мм и внешнего d2=100 мм. Фаска согласно [2] r=2.5 мм. Нагружающие силы FR:
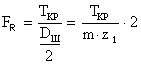 ,
от шестерни и от шкива примерно одинаковые по модулю и противоположны по направлению.
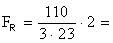 2.7 кН.
3.2. Расчет посадок.
Внутреннее кольцо нагружено циркуляционной нагрузкой интенсивностью РR , кН/м.
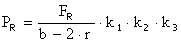 ,
где k1 – динамический коэффициент посадки, зависящий от характера посадки – при перегрузке до 150 % умеренных толчках и вибрациях k1=1;
k2 – учитывает степень ослабления посадочного натяга при полом вале или тонкостенном корпусе – k2=1;
k3 – коэффициент неравномерости распределения радиальной нагрузки между рядами роликов в двухрядных конических роликоподшипниках или между сдвоенными шарикоподшипниками при наличии осевой нагрузки k3=1.
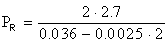 =174 кН.
По табл. 4.90.1. [1] выбираем поля допуска js6 для внутреннего кольца и К6 для внешнего.
Обратимся к табл. 4.91., которая рекомендует принять следующие посадки:
внутреннее циркуляционно нагруженное с нормальным режимом работы 0.07С0<FR<0.15C0 – посадка L6/js6, которой соответствует: NМАХ=18.5 мкм; SMIN=–8 мкм;
внешнее, закрепленное в корпусе, местнонагруженное кольцо с режимом работы 0.07C0<FR<0.15C0 – посадка JS7/l6,
где NMAX=17 мкм; SMIN=-30 мкм.
Проверку внутреннего кольца на прочность можно произвести по формуле:
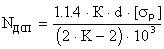 ,
где К – коэффициент, равен 2.8 в нашем случае;
[sP] – допускаемое напряжение на сжатие, МПа;
d – диаметр внутреннего кольца, мм.
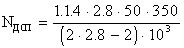 =155 мкм – условие прочности выполнено.
Выбираем 6–й класс точности подшипника.
Допуски соосности посадочных поверхностей вала ÆТВРС и корпуса ÆТКРС и допуск торцевого биения заплечиков в корпусной детали ТКТБ и валов ТВТБ примем по табл. 4.94. [1]:
ÆТВРС=21 мкм; ÆТКРС=42 мкм; ТКТБ= 16 мкм; ТВТБ=30 мкм.
Шероховатость посадочных поверхностей:
вала:
Ra=0.63 мкм;
отверстий корпуса:
Ra=0.63 мкм;
опорных торцов заплечиков вала и корпуса:
Ra=1.25 мкм.
3.3. Эскизы посадочных мест и схема расположения допусков отверстия и вала
Эскизы посадочных мест и схема расположения допусков отверстия и вала изображены на рис. 5 .
4. РАСЧЕТ КАЛИБРОВ
4.1. Задание и исходные данные.
Спроектировать гладкие калибры для контроля отверстия и вала одного из сопряжений и контрольные калибры для рабочей скобы. Выполнить эскизы стандартных калибров, указав на них исполнительные размеры рабочих поверхностей.
Выберем вал d=Æ50 js6 с параметрами:
ei=– 8 мкм;
es= 8 мкм.
Отверстие D=Æ50 H7 с параметрами:
ES=25 мкм;
EI=0 мкм.
4.2. Расчет калибров.
Определяем наибольший и наименьший предельные размеры вала:
dMAX=50.008 мкм;
dMIN=49.992 мкм.
В табл. 4 гл. 1 [3] для квалитета 6 и интервала размера свыше 35 до 50 мм находим данные для определения размеров необходимых калибров для вала, мм:
Z1=0.0035; Y1=0.003; HP=0.0015; H1=0.004;
где Z1 – отклонение середины поля допуска на изготовление проходного калибра для вала относительно наибольшего предельного размера изделия;
Y1 – допустимый выход размера изношенного проходного калибра для вала за границу поля допуска изделия;
Н1 – допуск на изготовление калибров для вала;
НР – допуск на изготовление контрольного калибра для скобы.
Определение размеров калибров и контркалибров производится по формулам из таблиц 2 и 3 [3].
Наименьший размер проходного нового калибра–скобы ПР:
ПР=dMAX–Z1–H1/2,
ПР=50.008–0.0035–0.002=50.0025 мм.
Наименьший размер непроходного калибры–скобы НE:
НЕ=dMIN–H1/2,
НЕ=49.992–0.002=49.99 мм.
Предельное отклонение +0.004 мм.
Предельный размер изношенного калибра–скобы ПР:
ПР=dMAX+Y1,
ПР=50.008+0.003=50.011 мм.
Наибольший размер контркалибра К–ПР равен:
К–ПР=dMAX–Y1+HP/2,
К–ПР=50.008–0.003+0.00075=50.005 мм.
Наибольший размер контркалибра К–НЕ равен:
К–НЕ =dMIN+HP/2,
К–НЕ=49.992+0.00075=49.993 мм.
Наибольший размер контркалибра К–И равен:
К–И =dMAX+Y1+HP/2,
К–И=50.008+0.003+0.00075=50.0115 мм.
Предельное отклонение –0.0015 мм.
В табл. 4 гл. 1 [3] для квалитета 7 и интервала размера свыше 35 до 50 мм находим данные для определения размеров необходимых калибров для отверстия, мм:
H=0.004; Z=0.0035; Y=0.003,
где Н – допуск на изготовление калибров для отверстия;
Z – отклонение середины поля допуска на изготовление проходного калибра для отверстия относительно наибольшего предельного размера изделия;
Y – допустимый выход изношенного проходного калибра для отверстия за границу поля допуска.
ES=0.0025 мм;
EI=0;
DMAX=50.025 мм;
DMIN=50 мм.
Наибольший размер проходного нового калибра–пробки
ПР=DMIN+Z+H/2,
ПР=50+0.0035+0.004/2=50.0055 мм.
Наибольший размер непроходного калибра–пробки:
НЕ=DMAX+H/2,
НЕ=50.025+0.002=50.027 мм.
Предельное отклонение: –0.004 мм.
Предельный размер изношенного калибра–пробки:
ПР=DMIN–Y,
ПР=50–0.003=99.997 мм.
4.3. Схемы расположения полей допусков рабочих и контркалибров.
Схемы расположения полей