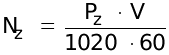Основы производственной деятельности дилера по продукции АО Стройдормаш г.Калининград
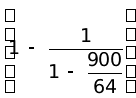
 100% =
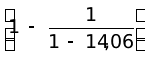 100% =
= 92%
Вывод: выбранная
система достаточно
эффективна.

3. Технологическая часть
3.1. Задание
1. Разработать технологию изготовления пальца шарового рулевой тяги дорожного катка ДУ-54М.
2. Выбрать режимы обработки для указанных операций технологии изготовления.
3.2. Исходные данные
3.3. Выполнение работы
3.3.1. Выбор исходной заготовки
При выборе вида и метода получения заготовки приходится решать сложную технико-экономическую задачу. В основе её решения лежит безусловное обеспечение требуемых свойств изготовляемых деталей в заданных условиях эксплуатации машины и обеспечение минимума затрат на производство заготовки и последующую обработку для получения готовой детали.
В виде экономического
критерия для
существующего
предприятия
можно принять
себестоимость
изготовления
детали
 .
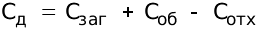 ,
где
 ,
стр.

 — затраты
на материал
и изготовление
заготовки,
руб.;
 — затраты
на механическую
обработку,
руб.;
 — стоимость
отходов при
механической
обработке, руб.
Выбор метода изготовления заготовки: прокат или штамповка.
1. Прокат (из прутка).
Затраты на обработку можно определить, пользуясь следующей зависимостью:
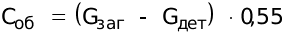 руб.,
,
стр.
где  — масса
заготовки, кг.;
 — масса
детали, кг.;
0,55 — стоимость механической обработки
1 кг. металла.
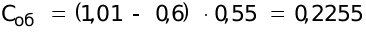 руб.
Стоимость отходов:
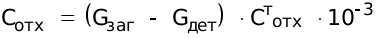 руб.,,стр.

где  —
заготовительная
цена на одну
тонну стружки,
в руб.;
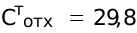 ,
стр.
(табл.)
 руб.
Затраты на материал и изготовление заготовки:
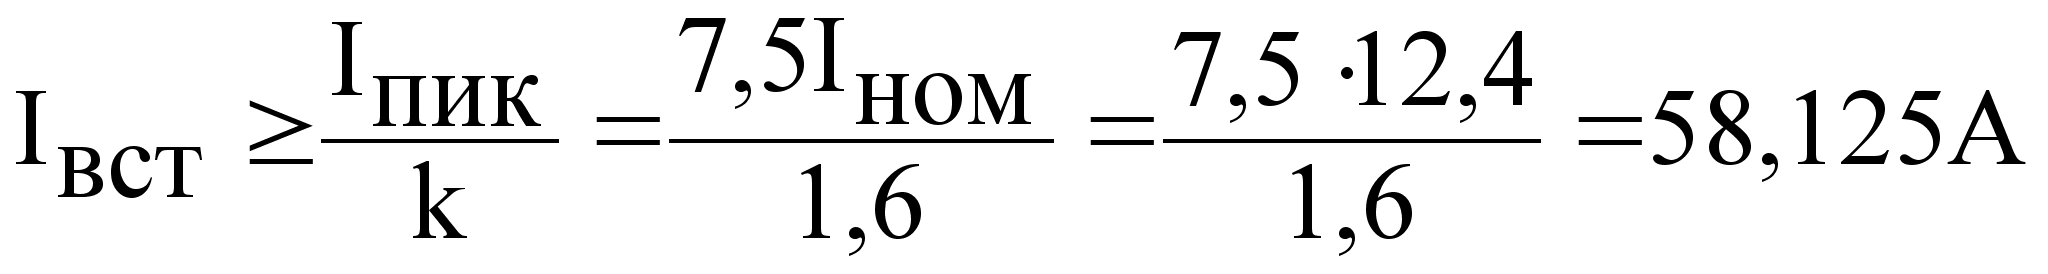 ,
где
,
стр.

 — стоимость
металла, руб.;
 — часовая
себестоимость
эксплуатации
оборудования;
 руб.;
 —
штучно-калькуляционное
время, мин.
Стоимость металла:
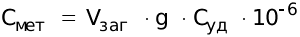 руб., где
 — стоимость
одной тонны
проката по
прейскуранту;
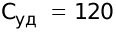 руб.
,
стр.

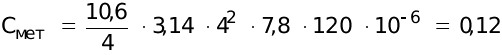 руб.
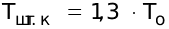 ,
где
 — основное
время на отрезку
заготовки.
При отрезке проката дисковыми пилами:
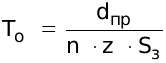 ,
где
,
стр.

 — число
оборотов дисковой
пилы (об/мин);
 — число
зубьев дисковой
пилы;
 — подача
на один зуб
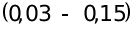 мм/зуб;
 мм/зуб.
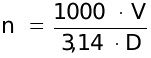 ,
где
,
стр.
 — скорость
резания в м/мин;
 м/мин;
 — диаметр
дисковой пилы
в мм;
при
 мм,
 ;
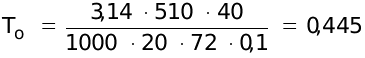 мин.
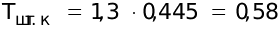 мин.
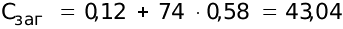 руб.

2. Штамповка.
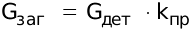 ,
где
,
стр.

 — коэффициент,
учитывающий
массу припуска;
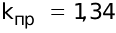 .
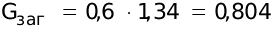 кг.
Стоимость металла:
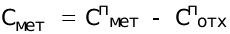 ,
где
 — стоимость
металла, затраченного
на изготовление
поковки (штамповки);
 — стоимость
отходов металла,
возникающих
при поковке
или штамповке
и возвращаемого
на переплавку.
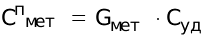 ,
где
,
стр.

 — масса
металла, необходимого
для приготовления
штамповки;
— удельная
стоимость
металла.
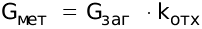 ,
где
,
стр.
— масса
штамповки, кг;
 — коэффициент,
учитывающий
расход металла
на удар, облой,
выдру и т.п.;
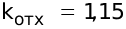 .
,
стр.
(таблица
 )
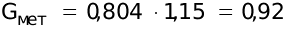 кг.
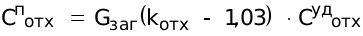 ,
,
стр.
где  — удельная
стоимость
отхода металла;
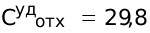 (примерно можно
считать равной
стоимости
стружки)
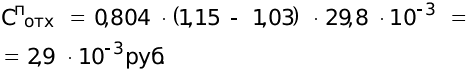
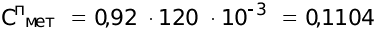 руб.
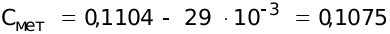 руб.
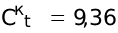 руб.
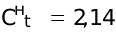 руб.
 кг/ч
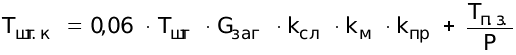 ,где
 — штучное
время на штамповку
1т.
,стр.

поковок первой группы сложности;
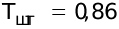 час;
— масса
заготовки, 1
кг.;
 — коэффициент,
учитывающий
сложность
заготовки;
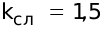 ;
 — коэффициент,
учитывающий
материал заготовки
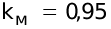 ;
 — коэффициент,
учитывающий
массу заготовки;
 ;
— коэффициент,
учитывающий
программу;
 ;
 —
подготовительно-заключительное
время на партию
деталей
 мин.
 ;
 — партия
деталей;
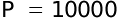 шт.
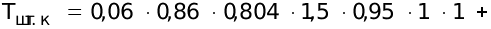
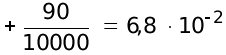 мин.
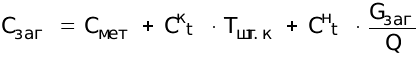 ,
стр.
где  — часовая
себестоимость
эксплуатации
кузнечно-прессового
оборудования
и нагревательных
печей (по таблицам
приложения
);
 —
производительность
нагревательных
печей в кг/ч.
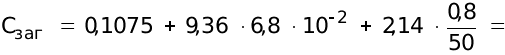
 руб.
 >>

При сравнении двух методов изготовления заготовки предпочтительнее штамповка.
3.3.2. Исходная заготовка
3.3.3. Технологический процесс
механической обработки
(маршрутная карта, см. ниже)
3.3.4. Выбор режимов резания для операций
3.3.4.1. Токарная 1 (операция №10)
|
Обрабатываемая поверхность |
Марка резца |
Глубина резания t, мм |
Подача S, мм/об |
Скорость резания V, м/мин |
1 |
Т15К6 |
3 |
0,4 |
191 |
2 |
Т5К10 |
— |
0,81 |
17,212 |
3 |
Р18 |
1 |
0,246 |
3,28 |
4 |
Р18 |
2,1 |
0,4 |
4,2 |
Табличные
данные
 ,
стр.
 .
Обоснование численных значений скорости резания:
для
 :
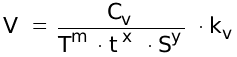 ,
где
,
стр.

 — стойкость
инструмента
при одноинструментальной
обработке;
 мин;
 m, x, y —
коэффициенты;
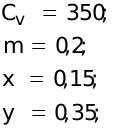 ,
стр.

 — коэффициент;
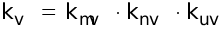 ,
где
,
стр.

 — коэффициент,
учитывающий
влияние материала заготовки;
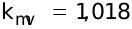 ;
 — коэффициент,
учитывающий
,стр.
состояние поверхности;
 ;
 — коэффициент,
учитывающий
материал инструмента;
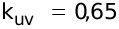 .
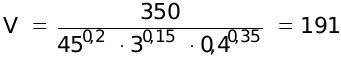 м/мин.
для


 :
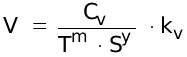 ,
где
,
стр.
,
стр.
| № |
2 |
3 |
4 |
|
|
47 | 22,7 | 22,7 |
| m | 0,2 | 0,3 | 0,3 |
| y | 0,8 | 0,5 | 0,5 |
|
|
1,018 | 0,959 | 0,959 |
|
|
1 | 1 | 1 |
|
|
1 | 0,3 | 0,3 |

для
 :
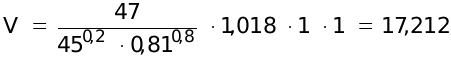 м/мин; для
 :
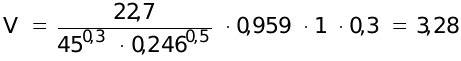 м/мин; для
:
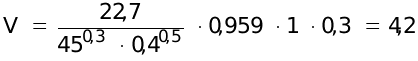 м/мин.
Сила резания:
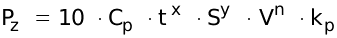 ,
где
,
стр.

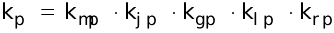
— коэффициенты, учитывающие фактические условия резания.
,
стр.
|
Обраба- тыва- емая поверх- ность |
Cp |
x |
y |
n |
kmp |
kjp |
kgp |
klp |
krp |
1 |
300 |
1 |
0,75 |
-0,15 |
0,95 |
0,89 |
1 |
1 |
— |
2 |
408 |
0,72 |
0,8 |
0,95 |
0,89 |
1 |
1 |
1 |
— |
3 |
212 |
1 |
0,75 |
0 |
0,95 |
1,08 |
1 |
— |
0,93 |
4 |
212 |
1 |
0,75 |
0 |
0,95 |
1,08 |
1 |
— |
0,93 |
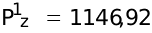 Н;
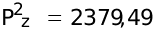 Н;
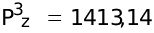 Н;
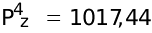 Н.
Мощность резания:
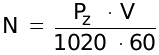 ,
кВт
,
стр.
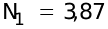 кВт;
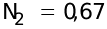 кВт;
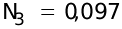 кВт;
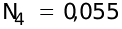 кВт.
Большее значение мощности должно быть меньше номинального значения мощности станка.
3.3.4.2. Резьбонарезная
(операция №15)
 мм;
,
стр.
 мм/об;
;
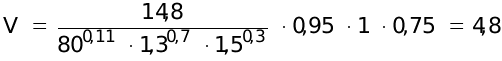 м/мин
,
стр.
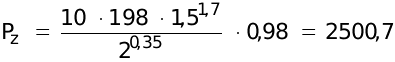 Н;