Продольно-резательный станок производительностью 350 т/сутки
При резке по методу давления (рис. 2.3.5) бумажное полотно охватывает нижний ножевой вал, к которому верхние дисковые ножи прижимаются пружинами или пневматическим устройством.
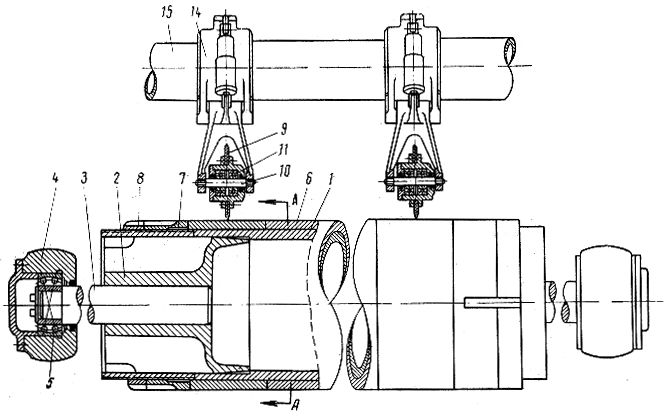
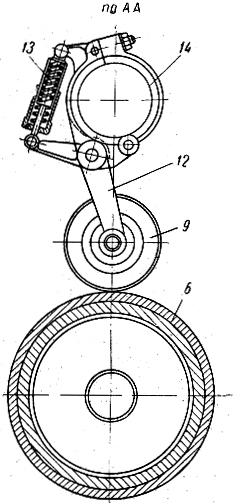
Рис. 2.3.5. Резка давлением:
1 – труба ножевого вала; 2 – патрон; 3 – цапфа; 4 – корпус подшипника; 5 – подшипник; 6 – ножевое кольцо; 7 и 8 – гайка и контргайка ножевого вала; 9 – верхний дисковый нож; 10 – ось верхнего ножа; 11 – подшипники верхнего ножа; 12 – рычаг верхнего ножа; 13 – пружина для прижима ножа; 14 – кронштейн верхних ножей; 15 – труба для установки кронштейнов
Ножевой вал – трубчатый, на него надеты стальные закаленные кольца высокой твердости. На станках с верхней заправкой ножевой вал, одновременно являющийся и прижимным, лежит на рулоне, приводящем его во вращение. На станках с нижней заправкой ножевой вал приводится во вращение от несущего вала, иногда для привода ножевого вала устанавливают отдельный электродвигатель.
Метод резки по принципу ножниц, обеспечивающий более чистый и гладкий рез и большую износоустойчивость ножей, распространен больше, чем метод резки давлением. При резке методом давления затруднен подбор соотношения величин твердости колец и дисковых ножей. Если твердость колец выше твердости ножей, последние затупляются. При обратном соотношении величин твердости на кольцах образуются риски.
Чашечные и дисковые нож изготовляют из хромоникелевой стали, обладающей высокой износоустойчивостью. Твердость чашечных ножей по Роквеллу Rc = 58 60, дисковых Rc = 53 55. При резке бумаги без наполнителя ножи затачивают через 4 – 8 месяцев. При наличии в бумаге наполнителей срок службы ножей сокращается более чем вдвое.
Компоновка станка в значительной степени зависит от принятого метода резки. При резке по принципу ножниц бумага не может охватывать ножевой вал, на котором в отдельных местах расположены чашечные ножи. В этом случае независимо от вида заправки (верхней или нижней) необходимо, чтобы бумажное полотно при разрезании находилось в натянутом состоянии на прямом участке. Что достигается установкой двух валиков: бумаговедущего – до ножей, и прижимного – после них (на станке с верхней заправкой) или двух бумаговедущих валиков (на станке с нижней заправкой).
При резке по методу давления бумага может охватывать нижний ножевой вал, на котором по всей его длине надеты кольца. В этом случае количество бумаговедущих валиков уменьшается на один или два. Преимущества ножевого вала особенно заметны на станках с верхней заправкой, где механизм продольной резки расположен над наматываемым рулоном и перемещается кверху по мере увеличения диаметра рулона. При резке по методу ножниц бумаговедущий и прижимной валы увеличивают размеры и вес перемещающихся узлов. Ножевой вал на станках с верхней заправкой осуществляет и функцию прижимного, вследствие чего число валов уменьшается и упрощается компоновка станка.
Для использования при компоновке станка преимуществ резки по методу ножниц и ножевого вала создана конструкция ножевого вала, на кольцах которого имеется семь - восемь ножевых канавок (рис. 2.3.6) (при наличии семи-восьми ножевых канавок, используе -
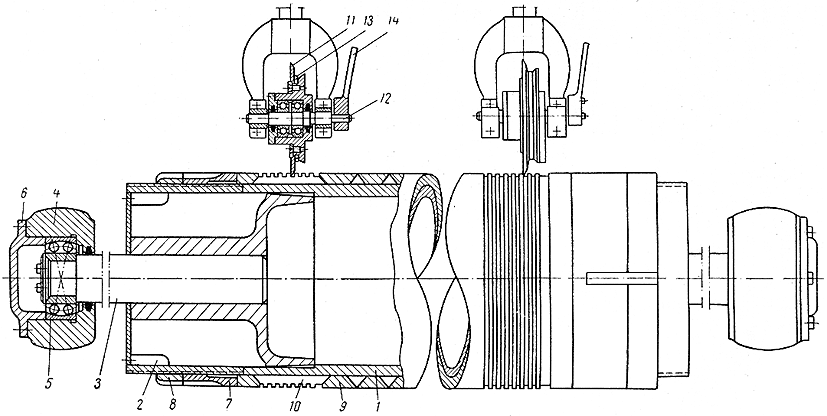
Рис. 2.3.6 Ножевой вал:
1 – труба ножевого вала; 2 – патрон; 3 – цапфа; 4 – корпус подшипника; 5 – подшипник качения; 6 – крышка подшипника; 7 и 8 – затяжная гайка и контргайка ножевого вала; 9 – сплошное кольцо; 10 – разъемное ножевое кольцо; 11 – верхний дисковый нож; 12 – ось дискового ножа; 13 – спиральная пружина для прижима ножа; 14 – рукоятка для выключения верхнего ножа
мых поочередно, ножевые кольца можно шлифовать значительно реже, чем при обычных ножах). Верхний дисковый нож соприкасается с режущей поверхностью ножевой канавки. Кольца с ножевыми канавками (ножевые кольца) могут быть сплошными или разъемными. Разъемные ножевые кольца заканчиваются коническими или цилиндрическими хвостовиками, входящими в выточки сплошных колец. Всю систему разъемных ножевых и сплошных колец закрепляют на валу при помощи затяжных гаек. При изменении формата бумаги затяжные гайки отвинчивают на двойную длину хвостовика, снимают разъемные ножевые кольца, сдвигают сплошные кольца и устанавливают ножевые кольца в необходимых местах по длине вала. Однако изготовление и шлифовка разъемных ножевых колец весьма сложны. Поэтому часто их делают сплошными, а промежуточные кольца – разъемными.
На новых продольно – резательных станках сплошные ножевые кольца закрепляют при помощи шпонок, перемещающихся под давлением пневматических шлангов (рис. 2.3.7)
Ножевые кольца установлены по всей длине вала. Зазор между кольцами равен 8 – 10 мм. Так как на кольцах имеется семь – восемь ножевых канавок, то при смещении колец на величину зазора можно разрезать полотно бумаги на рулоны нужной ширины.
При разрезании пухлой бумаги малого объемного веса на станках с верхней заправкой канавки ножевого вала, опирающегося на наматываемый рулон, оставляют на бумаге отпечатки. Поэтому для такой бумаги устанавливают отдельный прижимной вал, от которого приводится во вращение ножевой вал при помощи клиноременной передачи.
Механизм продольной резки располагают как можно ближе к наматываемому рулону. Этим избегается возможное боковое смещение разрезаемых полос бумаги при их движении. При смещении полос кромки полотен бумаги нахлестываются друг на друга, что затрудняет разделение рулонов. Иногда во избежание указанного смещения полос перед наматываемым рулоном устанавливают разделители (тонкие пластинки) или сферические наконечники, которые способствуют лучшему разделению рулонов.
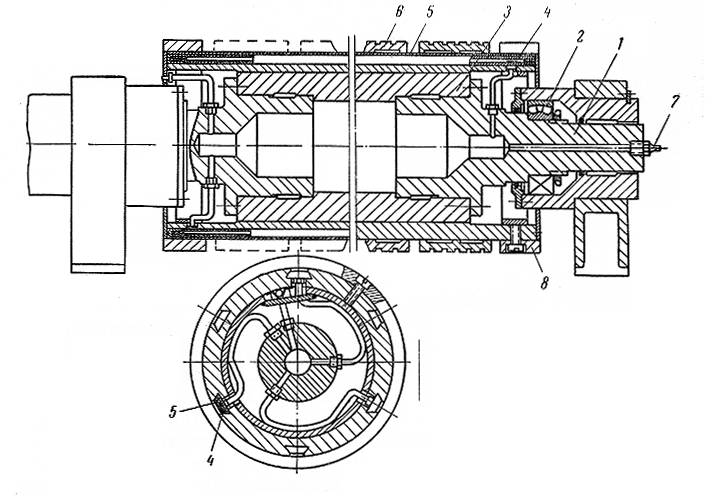
Рис. 2.3.7 Ножевой вал с пневматическим закреплением новых колец:
1 – цапфа; 2 – подшипники; 3 – труба вала; 4 – пневматический шланг; 5 – шпонка; 6 – сплошное ножевое кольцо; 7 – ниппель для подачи воздуха; 8 – концевые втулки
Усилие резания для бумаги весом 50 – 60 г/м2 не превышает 0,98 – 2,94 Н на один рез. Мощность, потребная для резания бумаги, очень мала и ее при расчетах пренебрегают.
Обрезанные кромки бумажного полотна удаляются специальным вентилятором, внутри которого имеется диск, разрывающий кромки. Вентилятор направляет кромки по трубопроводам в размольный агрегат.
2.3.3. Механизмы регулирования давления между рулоном и несущими валами.
Увеличение диаметра наматываемого рулона значительно повышает производительность не только продольно-резательных станков, но и машин, на которых используется ролевая бумага (например, типографская, мешочная и др.), поэтому заметна тенденция увеличения диаметра наматываемого рулона до 1500 мм и даже до 1800 мм. Однако при увеличении диаметра рулонов должны быть учтены условия их транспортировки и возможности использования таких рулонов потребителями.
Плотность намотки рулонов на продольно-резательном станке в основном определяется линейным давлением между рулоном и несущими валами. Давление между рулоном и прижимным валом оказывает меньшее влияние на плотность намотки, так как большую часть времени наматывания оно меньше, чем давление между рулоном и несущими валами. Плотность намотки рулонов на продольно-резательных станках выше, чем на накатах, ввиду большего линейного давления между рулоном и несущими валами и наличия двух несущих валов, создающих две зоны контакта между ними и рулоном.
Давление между рулоном и несущими валами при отсутствии механизма регулирования возрастает по мере увеличения диаметра рулона, хотя и в меньшей степени, чем вес рулона.
Для обеспечения необходимого линейного давления в начальный период намотки, когда вес намотанной бумаги в рулоне значителен, применяется прижимный валик.
До недавнего времени бумагу наматывали только на картонные гильзы наружным диаметром 90 – 95 мм, надетые на намоточный валик диаметром 70 мм. Намоточный валик представляет собой тонкостенную трубу с запрессованными по концам цапфами. По окончании намотки рулона намоточный валик из него вытаскивают, что является одной из тяжелых и до сих пор почти не механизированных операций. На некоторых станках механизация этой операции сводится к тому, что рулон вместе с намоточным валиком опускают на транспортер, намоточный валик одним концом прикрепляют к специальной стойке так, что транспортер, двигаясь вместе с рулоном, стаскивает его с намоточного валика. Для уменьшения усилия вытаскивания намоточного валика из рулона бумаги начали применять раздвижные трубчатые валики. Они состоят из трех-четырех секторов, опирающихся на резиновый шланг, в который для раздвижения валика подают воздух; при вытаскивании валика воздух выпускают.
На Балахнинском комбинате впервые начали применять бесштанговую намотку, значительно облегчающую условия работы на станке. В этом случае гильзы свободно надеваются на деревянную скалку, длина которой на 100-150 мм меньше общей длины рулонов. С торцов гильзы зажимаются конусами, вращающимися на подшипниках качения. Ухудшения качества намотки при бесштанговой намотке не наблюдается. В начальный период наматывания при малом давлении прижимного вала и большом натяжении бумаги были единичные случаи выбрасывания намотанного рулона. Проведенные аналитические исследования показывают, что наибольшая возможность выбрасывания рулона – на станках с верхней заправкой, так как при этой схеме горизонтальные составляющие окружных усилий со стороны несущих валов на рулон и равнодействующая натяжения бумаги действуют в одном и том же направлении. На станках с нижней заправкой эти усилия действуют в разных направлениях, что практически исключает возможность выбрасывания наматываемых рулонов.
При диаметре наматываемого рулона 1500 и 1800 мм линейное давление рулона на несущий вал от собственного веса рулона составляет 4,9 и 7,85 кН/м. Уменьшить это давление при бесштанговой намотке нельзя, так как наматываемый рулон не может быть вывешен. Даже при наличии намоточного валика усилие вывешивания не может уменьшить линейное давление больше чем на 0,98 кН/м из-за значительных напряжений изгиба, возникающих в намоточном валике.
Качество намотки рулонов большого диаметра оказывается достаточно удовлетворительным. В связи с этим надо полагать, что между плотностью намотки и линейным давлением нет прямолинейной зависимости. Вероятно, после определенного линейного давления (предположительно 2,94 - 3,92 кН/м) дальнейшее его повышение почти не увеличивает плотности намотки. Поэтому целесообразно, чтобы прижимной вал в начале намотки обеспечивал линейное давление между рулоном и несущими валами 2,94 – 3,92 кН/м. По мере увеличения диаметра рулона до 800-1000 мм прижимной валик вывешивается соответственно увеличению веса рулонов. В этом интервале диаметра наматываемого рулона линейное давление сохраняется примерно постоянным (2,94 - 3,92 кН/м). Затем при дальнейшем наматывании прижимный вал вывешивается с постоянным усилием и вследствие увеличения веса рулона линейное давление между рулоном и несущими валами возрастает до 4,9 - 7,85 кН/м.
На современных продольно-резательных станках применяются пневматические и гидравлические механизмы вывешивания прижимного вала. Так как по мере увеличения диаметра рулона усилие вывешивания должно возрастать, устанавливаются программные регуляторы давления.
Прижимной вал (а в станках с верхней заправкой – и механизм продольной резки) необходимо поднять на 50-100 мм, чтобы можно было скатить рулон с несущих валов. После укладки на несущие валы картонных гильз опускается прижимной вал. Подъем и опускание прижимного вала ранее производились при помощи маховика и цепной передачи, а на современных станках – при помощи цилиндров механизма вывешивания.
2.3.4. Несущие валы
Несущие валы продольно-резательных станков представляют собой чугунные или стальные трубы (рис. 2.3.8) диаметром 400-600 мм, в зависимости от ширины станка, и длиной на 150-200 мм больше ширины бумажного полотна, поступающего на продольно-резательный станок. Для облегчения уравновешивания валов трубы
внутри растачивают. Относительный прогиб рабочей части несущих валов не должен превышать 1/10 000 - 1/12 000. Расстояние между центрами несущих валов на 10-15 мм больше диаметра вала. При таком близком расстоянии бумажные (картонные гильзы), укладываемые на несущие валы, в начале намотки не заклиниваются.
На некоторых станках установлены рифленые валы. Иногда рифленым является только первый по ходу бумаги вал. Рифы представляют собой спиральные канавки – правые на одной половине вала по длине, и левые - на другой.
Рифы увеличивают коэффициент трения между рулоном и несущими валами и уменьшают шум при работе станка, а также способствуют удалению воздуха между рулоном и несущими валами.
Следует учесть, что при сталкивании намотанного рулона с продольно-резательного станка он опирается только на передний несущий вал. Это удваивает нагрузку на вал, но эта нагрузка является статической, так как при ее воздействии вал не вращается, поэтому допускаемые напряжения изгиба могут быть повышены.
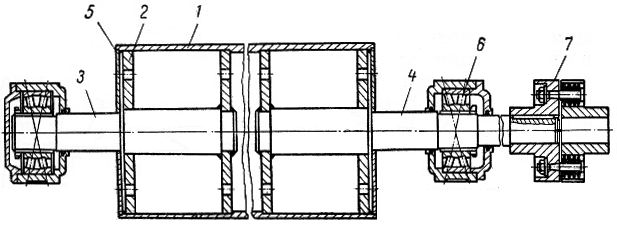
Рис. 2.3.8. Несущие валы:
1 – цилиндр; 2 – диск сварного патрона; 3 и 4 – цапфы с лицевой и приводной сторон; 5 – щиток; 6 – подшипник качения; 7 – эластичная муфта
2.3.5. Привод и потребляемая мощность
В продольно-резательных обычной (некомбинированной) намотки приводятся во вращение оба несущих вала. При скорости станков свыше 1000 м/мин привод имеет еще бумаговедущие прижимный и ножевой валы, что уменьшает напряжение в бумаге.
Во время работы станка тяговые усилия для вращения бумаговедущего и ножевого валов невелики, и если эти валы приводятся во вращение бумажным полотном, то дополнительное натяжение, возникающее в бумажном полотне, не превышает 0,0098 – 0,0196 кН/м на один валик. Кроме того, в этих условиях при переходе от заправочной к рабочей скорости в период разгона в полотне возникает добавочное динамическое натяжение.
Так как на продольно-резательном станке имеется несколько бумаговедущих валиков, суммарное динамическое натяжение может достигнуть 0,392 – 0,49 кН/м, что недопустимо. Этим и объясняется необходимость привода бумаговедущего и ножевого валов на быстроходных станках.
Для быстрого останова бумаговедущих валов при обрыве бумажного полотна на новых станках установлены механические тормоза с пневматическим управлением, расположенные внутри вала на приводной стороне.
Заправочная скорость продольно-резательных станков обычно равна 20-25 м/мин. Увеличение скорости упрощает электрическую схему привода, но затрудняет заправку. Предел регулирования рабочей скорости составляет 1:3 и 1:5. Переход с заправочной на рабочую скорость и повышение рабочей скорости должны быть плавными. В старых конструкциях от электродвигателя приводился во вращение один несущий вал, а второй – ременной передачей первого. Однако ввиду малого межцентрового расстояния условия работы ременной передачи неблагоприятны, поэтому второй несущий вал часто фактически приводился во вращение от рулона, а не от ременной передачи. Более совершенным является привод (рис. 2.3.9) при помощи
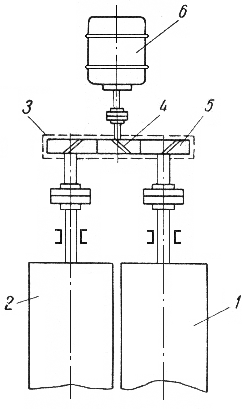
Рис. 2.3.9. Привод несущих валов от одного электродвигателя:
1 и 2 – первый и второй несущие валы; 3 – редуктор; 4 и 5 – ведущая и ведомая шестерни; 6 – электродвигатель
редуктора, приводная шестерня которого соединена одновременно с двумя зубчатыми колесами, надетыми на цапфы несущих валов.
Большая плотность намотки рулонов достигается при скорости второго по ходу бумаги несущего вала, несколько превышающей (на 1-2%) скорость первого несущего вала.
Н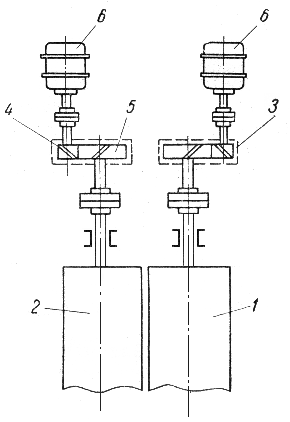 а
современных
станках соотношения
скоростей
несущих валов
регулируются
при помощи двух
электродвигателей
(рис. 2.3.10), установленных
по одному на
каждом несущем
валу.
Рис. 2.3.10. Привод несущих валов двух электродвигателей:
1 и 2 – первый и второй несущие валы; 3 – редуктор; 4 и 5 – ведущая и ведомая шестерни; 6 – электродвигатель
Мощность между электродвигателями валов в этом случае распределяется неравномерно: двигатель второго несущего вала, имеющий большую скорость, потребляет и большую мощность.
Регулирование плотности намотки изменением соотношения скоростей наиболее эффективно на станках с нижней заправкой, когда угол охвата бумагой первого по ходу бумаги несущего вала составляет соответственно 1800 и 900, ввиду отсутствия скольжения между бумагой и первым несущим валом окружная скорость рулона в этом случае будет равна окружной скорости первого несущего вала. Более высокая скорость второго по ходу бумаги несущего вала увеличит при этом плотность намотки. На станках с верхней заправкой и на станках с нижней заправкой с малым углом охвата бумагой несущего вала окружная скорость рулона будет примерно равна полусумме окружных скоростей несущих валов. Тогда окружная скорость первого несущего вала будет меньше скорости рулона, а второго несущего вала – больше нее. В этом случае разная скорость несущих валов не окажет заметного влияния на плотность намотки.
Для быстрого останова станка на современных станках применяют электродинамическое торможение электродвигателей. Для возможности остановки наматываемого рулона в определенном положении соответственно месту склейки полотна бумаги устанавливается небольшой механический тормоз на одном из несущих валов.
Во многих случаях для отделочных машин целесообразна установка гидравлических или механических вариантов (редукторов с переменным передаточным числом). Стоимость вариаторов ниже стоимости электродвигателей постоянного тока с генераторами, а коэффициент полезного действия их выше и обслуживание проще.
Длина намотанной бумаги (в метрах) учитывается счетчиком метража, соединенным с несущим валом. При обрыве бумажного полотна электромагнитная муфта выключает счетчик. Импульсом для выключения служит изменение силы тока, потребляемого электродвигателем станка.
На преодоление трения в тормозе разматываемого рулона, т. е. на создание натяжения полотна бумаги, расходуется до 60-80% всей потребляемой станком мощности. Чем больше натяжение бумаги, тем больше доля мощности, расходуемой на натяжение, так как остальная потребляемая мощность почти не зависит от натяжения бумаги.
Мощность, потребляемую продольно-резательными станками, определяют методом тяговых усилий.
2.3.6. Механизмы сталкивания и опускания рулона.
После намотки рулон необходимо столкнуть с несущих валов, опустить не пол и вытащить из него намоточный валик или деревянную скалку при бесштанговой намотке. Краном снимать рулон невозможно ввиду малого диаметра цапф намоточного валика и расположения над рулоном прижимного вала. Вместо применявшихся ранее на узких станках ручного сталкивателя рулонов на современных станках устанавливают механические или гидравлические сталкиватели.
Механизм сталкивания (рис. 2.3.11) на современных станках
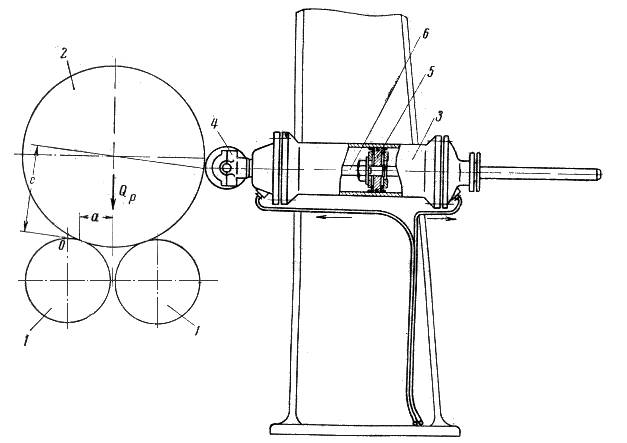
Рис. 2.3.11. Механизм сталкивателя рулона:
1 – несущие валы; 2 – наматываемый рулон; 3 – цилиндр; 4 – поперечный валик; 5 – поршень; 6 - шток
состоит из двух цилиндров, шарнирно закрепленных на станинах. Со штоками цилиндров связан валик. Расположенный поперек станка и упирающийся при сталкивании в рулоны бумаги.
Несколько наклонное расположение цилиндров уменьшает усилие сталкивания. Для станка шириной 4200 мм при диаметре цилиндра 100 мм необходимое давление воздуха в цилиндре не превышает 5 ати.
Наибольшее применение имеют два устройства для опускания рулонов: приемный стол и опускающиеся лапы.
Первое устройство (рис. 2.3.12) состоит из приемного стола, который поднимается штоком цилиндра. Воздух при подъеме стола
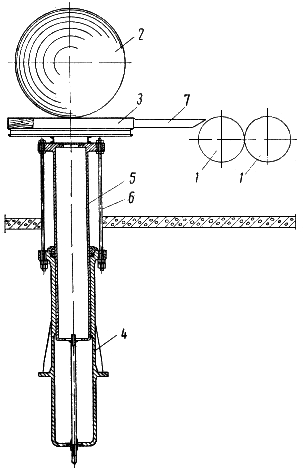
Рис. 2.3.12. Механизм опускания рулона (приемный стол поднимается штоком цилиндра):
1 – несущие валы; 2 – намотанный рулон; 3 – приемный стол; 4 – цилиндр; 5 – поршень; 6 – тяги, ограничивающие высоту подъема; 7 – выдвижная балка для перекатывания рулона.
подается во внутреннюю пустотелую часть поршня и через отверстия, имеющиеся в дне поршня, поступает в цилиндр. Опускается приемный стол под действием собственного веса и веса рулона бумаги. Воздух при этом вытесняется во внутреннюю пустотелую часть поршня, откуда по трубе выпускается через вентиль в атмосферу.
Второе устройство (рис. 2.3.13) состоит из лап, расположенных поперек станка на расстоянии 800 – 1000 мм друг от друга и закрепленных на сквозном поперечном валу. После окончания намотки лапы поднимаются, на них сталкивается рулон, затем, поворачиваясь, лапы опускают рулон на пол.
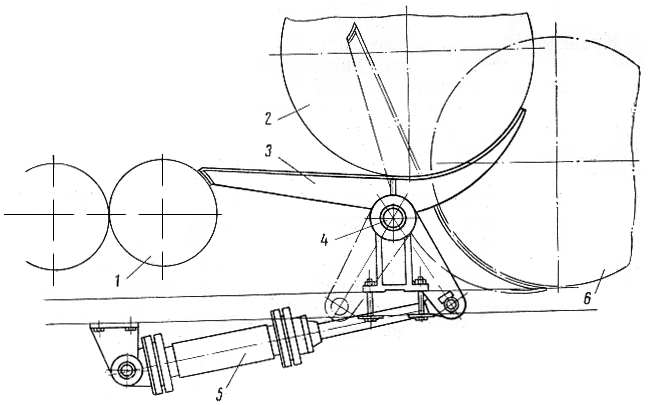
Рис. 2.3.13. Механизм опускания рулона:
1 – несущие валы; 2 – намотанный рулон; 3 – опускающиеся лапы; 4 – сквозной поперечный вал; 5 – гидравлический (пневматический) цилиндр; 6 – рулон, опущенный на пол
Сквозной вал поворачивается при помощи гидравлических (пневматических) цилиндров или от электродвигателя с червячными редукторами.
2.4. Схема и общее описание работы проектируемого станка
Для проектируемого станка выбираем следующую принципиальную схему (рис 2.4.1)
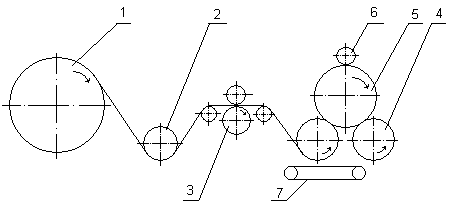
Рис. 2.4.1 Схема проектируемого продольно-резательного станка с нижней заправкой;
1- разматываемый рулон; 2 - бумаговедущий валик; 3 - механизм продольной резки; 4 - несущий вал; 5 - наматываемый рулон; 6 – прижимной вал; 7 – транспортер для заправки бумаги.
На продольно – резательном станке перематывается рулон картона, поступающий с наката картоноделательной машины. В процессе перемотки производится продольная резка на полосы стандартной ширины и намотка в рулоны требуемого диаметра.
Процесс переработки рулона на продольно – резательном станке состоит из целого ряда последовательно выполняемых операций. Рулон картона после снятия с наката картоноделательной машины, устанавливается в стойках раската. Корпуса подшипников тамбурного вала зажимаются рычагами с помощью пневмоцилиндров; тамбурный вал соединяется с генератором привода раската муфтой включения.
Разматываемое с тамбурного вала полотно картона огибает бумаговедущий вал, проходит по направляющему аппарату верхними и нижними ножами, огибает снизу несущий вал. При этом несущие валы и бумаговедущий вал работают на уровне заправочной скорости и крайние верхние ножи находятся в контакте с нижними. Резка осуществляется по принципу ножниц. Для облегчения процесса проводки бумажного полотна предусмотрен транспортер заправочной. После проводки полотна картона между несущими валами привод останавливают. На несущие валы укладывают гильзы, зажимают штоками кареток бесштанговой намотки и заправляют на них картон. Для расправления разрезаемого полотна перед несущими валами установлен расправочный вал. Необходимое линейное давление между рулоном и несущими валами в начальный период намотки создается прижимным валом. Чтобы линейное давление оставалось примерно постоянным, по мере увеличения диаметра рулона, прижимной вал вывешивается двумя пневмоцилиндрами. Для обеспечения безопасной работы на станке установлены ограждения. После заправки полотна гильзы поднимают ограждение, опускают прижимной вал, включают верхние ножи и вентилятор разрыватель. Станок включают для работы на заправочной скорости и, убедившись в нормальном ходе процесса перемотки, разгоняют до требуемого уровня рабочей скорости.
На заправочной скорости станок может работать при опущенном ограждении рулона. Переход на рабочую скорость и работа на рабочей скорости может происходить только при поднятом ограждении.
Станок по программе разгоняется, работает на заданном уровне рабочей скорости и, при достижении требуемого диаметра рулона или метража бумаги в рулоне, привод автоматически тормозится. Автоматическое управление отдельными механизмами станка осуществляется с помощью конечных выключателей, установленных на станке.
После полной остановки станка прижимной вал поднимается, разжимаются штоки кареток бесштанговой намотки, выключаются крайние верхние ножи, опускается ограждение и стол приемный. Готовые рулоны сталкиваются сталкивателем.
Для обеспечения бесперебойной работы станка устанавливается накопитель. На накопитель укладываются рулоны, снимаемые с наката машины.
3. Технологические расчеты
3.1. Определение скорости картоноделательной машины по приводу
По заданной производительности выбрать ширину машины и рассчитать рабочую скорость машины Vр:
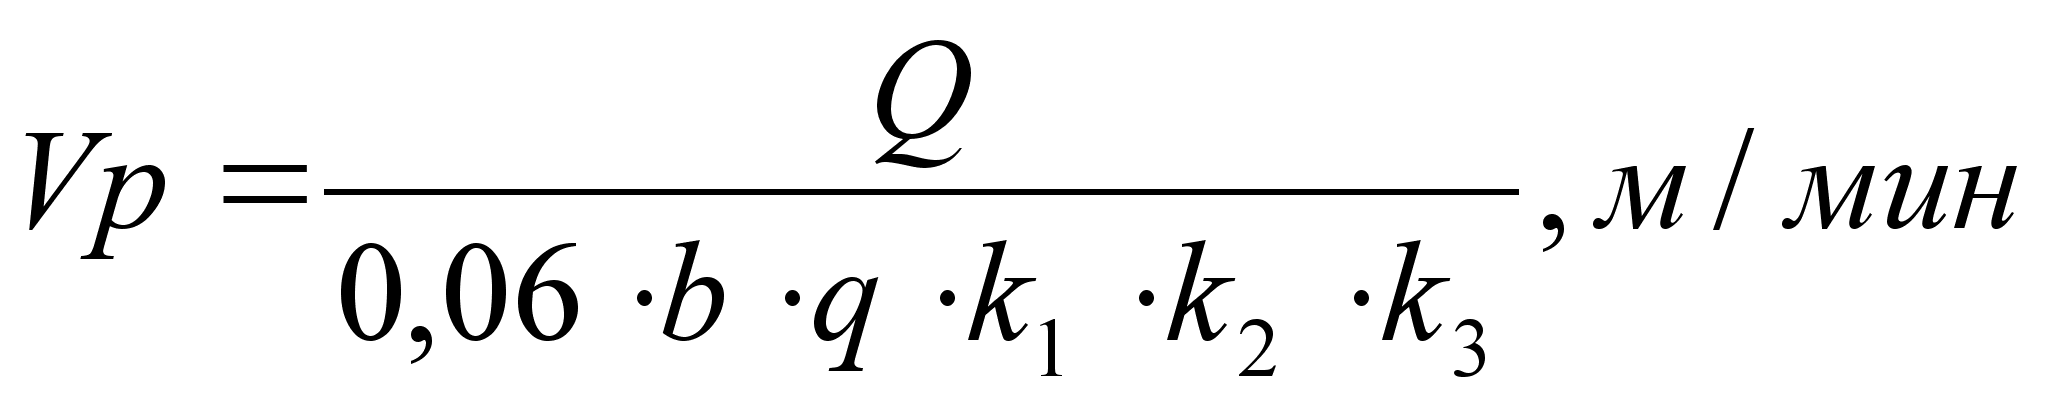
где: Q – производительность машины, кг/сут, Q = 350000 кг/сут
b – ширина полотна на накате, м, b = 4,2 м
q – масса 1 м2, г/м2, q = 300 г/м2
k1 – коэффициент загрузки работы машины в течение суток (число часов фактической работы, обычно k1 = 22,523), ч, k1 =22,5
k2 – коэффициент использования рабочего хода машины (учет холостых ходов k2 = 0,950,98), k2 = 0,95
k3 – коэффициент выхода нетто товарной продукции из брутто всей машинной продукции (учет оборотного брака, k3 = 0,880,98), , k3 = 0,88
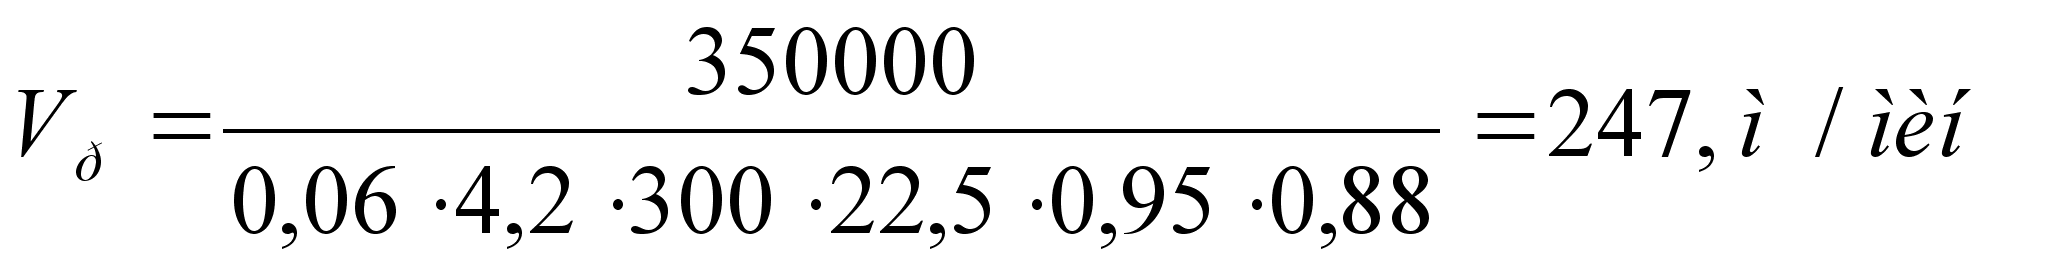
Рассчитать скорость машины по приводу:
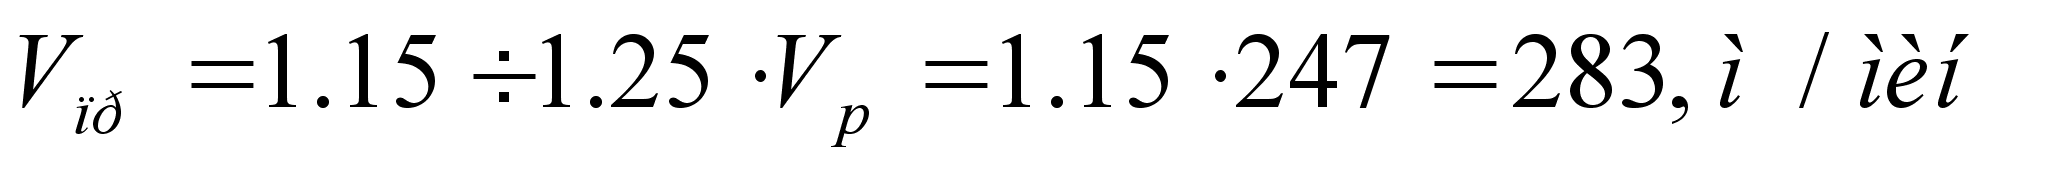
Скорость по приводу уточняется согласно табл. 2 [ 3 ] и принимается, как правило, равной ближайшему большему значению.
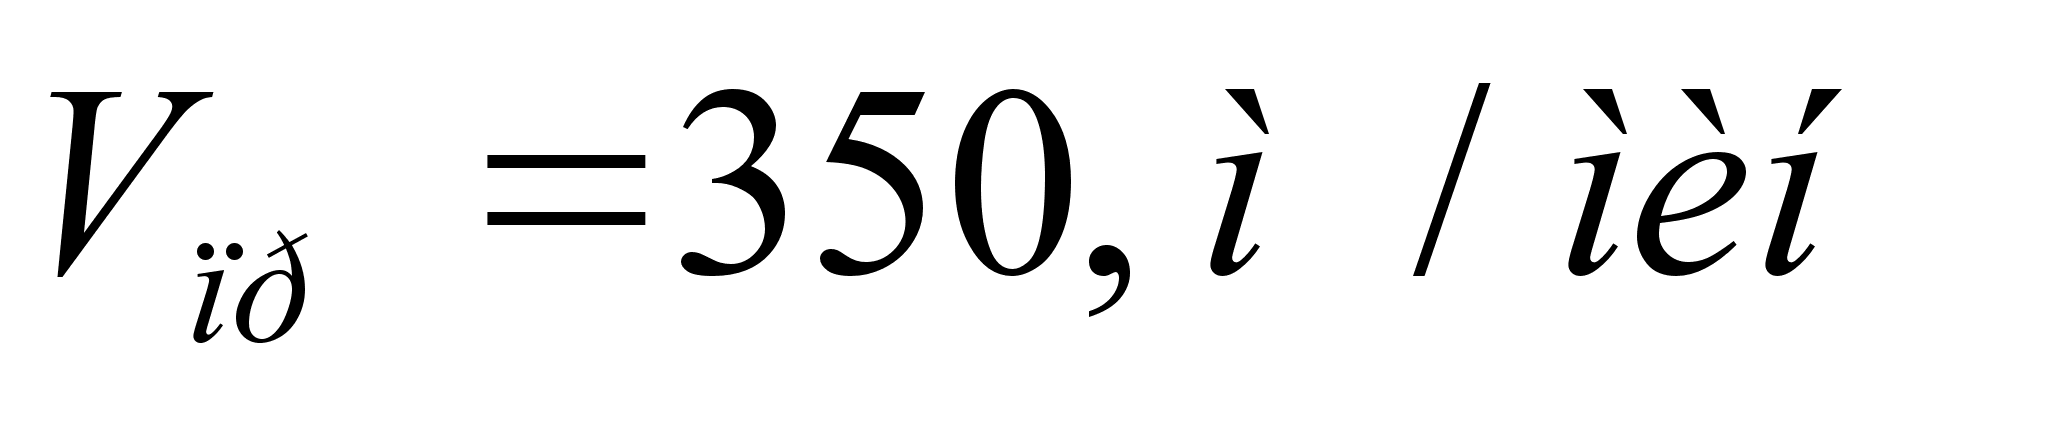
3.2. Механизм продольной резки
На продольно-резательных станках применяют два метода резки: по принципу ножниц и под давлением. При резке по принципу ножниц бумага проходит между режущими кромками двух ножей: чашечного и дискового. При резке по методу давления бумажное полотно охватывает ножевой вал, на который надеты стальные закаленные кольца высокой твердости. К нему сверху прижимаются пружинами дисковые ножи, осуществляющие резку бумаги. Количество ножей на единицу больше количества рулонов, так как по краям устанавливаются дополнительные ножи для обрезания кромок.
Наибольшее распространение получил метод резки по принципу ножниц, обеспечивающий более чистый и гладкий рез и большую износоустойчивость ножей.
При резании по принципу ножниц установка ножей показана на рис. 3.2.1
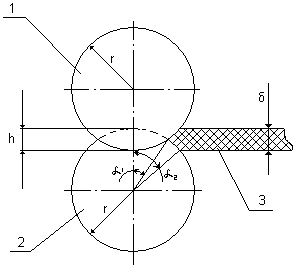
Рис. 3.2.1 Установка дисковых ножей
1 – дисковый нож; 2 – чашечный нож; 3 - бумага
Угол взаимного наклона ножей изменяется от 22 к 21. В свою очередь, эти углы равны (при условии равенства радиусов верхнего и нижнего ножей).
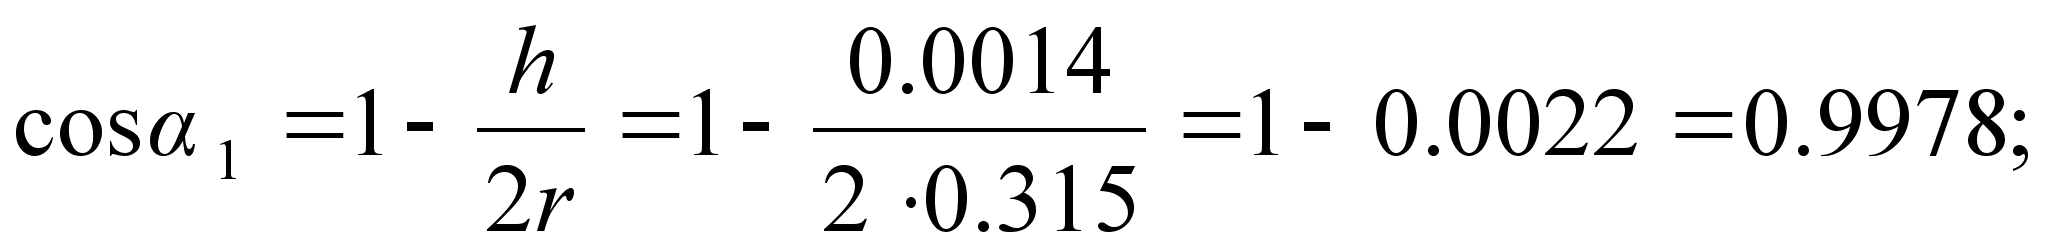
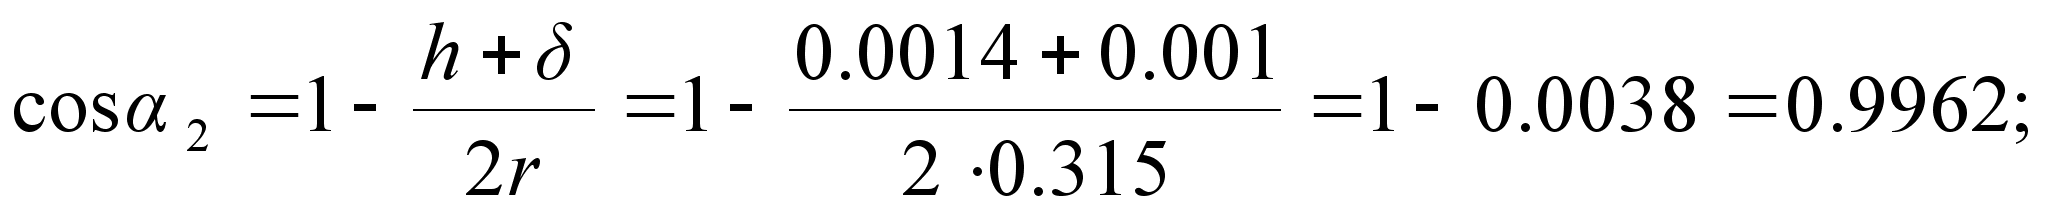
где h – перекрытие ножей, 0.0014 м
r – радиус ножей, 0.315 м
- толщина бумажного полотна, 0.001 м
В расчетах принимают средний угол наклона ножей 2ср
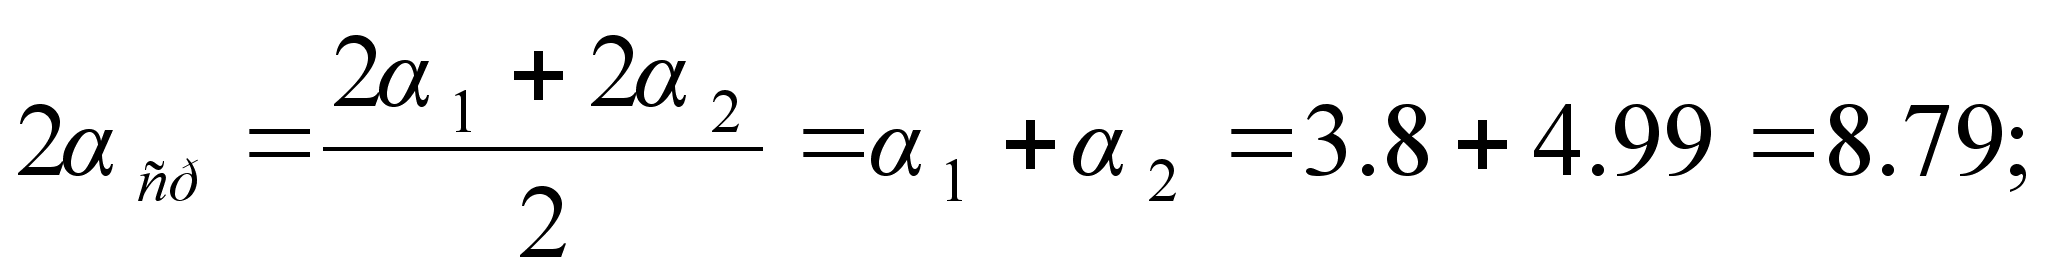
Величину перекрытия ножей h принимают такой, чтобы средний угол наклона 2ср не превышал 150. В противном случае появляющиеся в месте встречи ножей сила вытеснения материала может превысить силу трения бумаги о ножи, что приведет к опасности разрыва кромок полотна и его обрыву.
3.3. Определение скорости ПРС
Скорость продольно-резательного станка определяется, как минимум, тремя факторами.
В первую очередь, при определении скорости ПРС необходимо исходить из производительности (скорости) бумагоделательной машины. Как правило, БДМ обслуживает один станок. Тогда необходимая (минимальная) скорость продольно-резательного станка
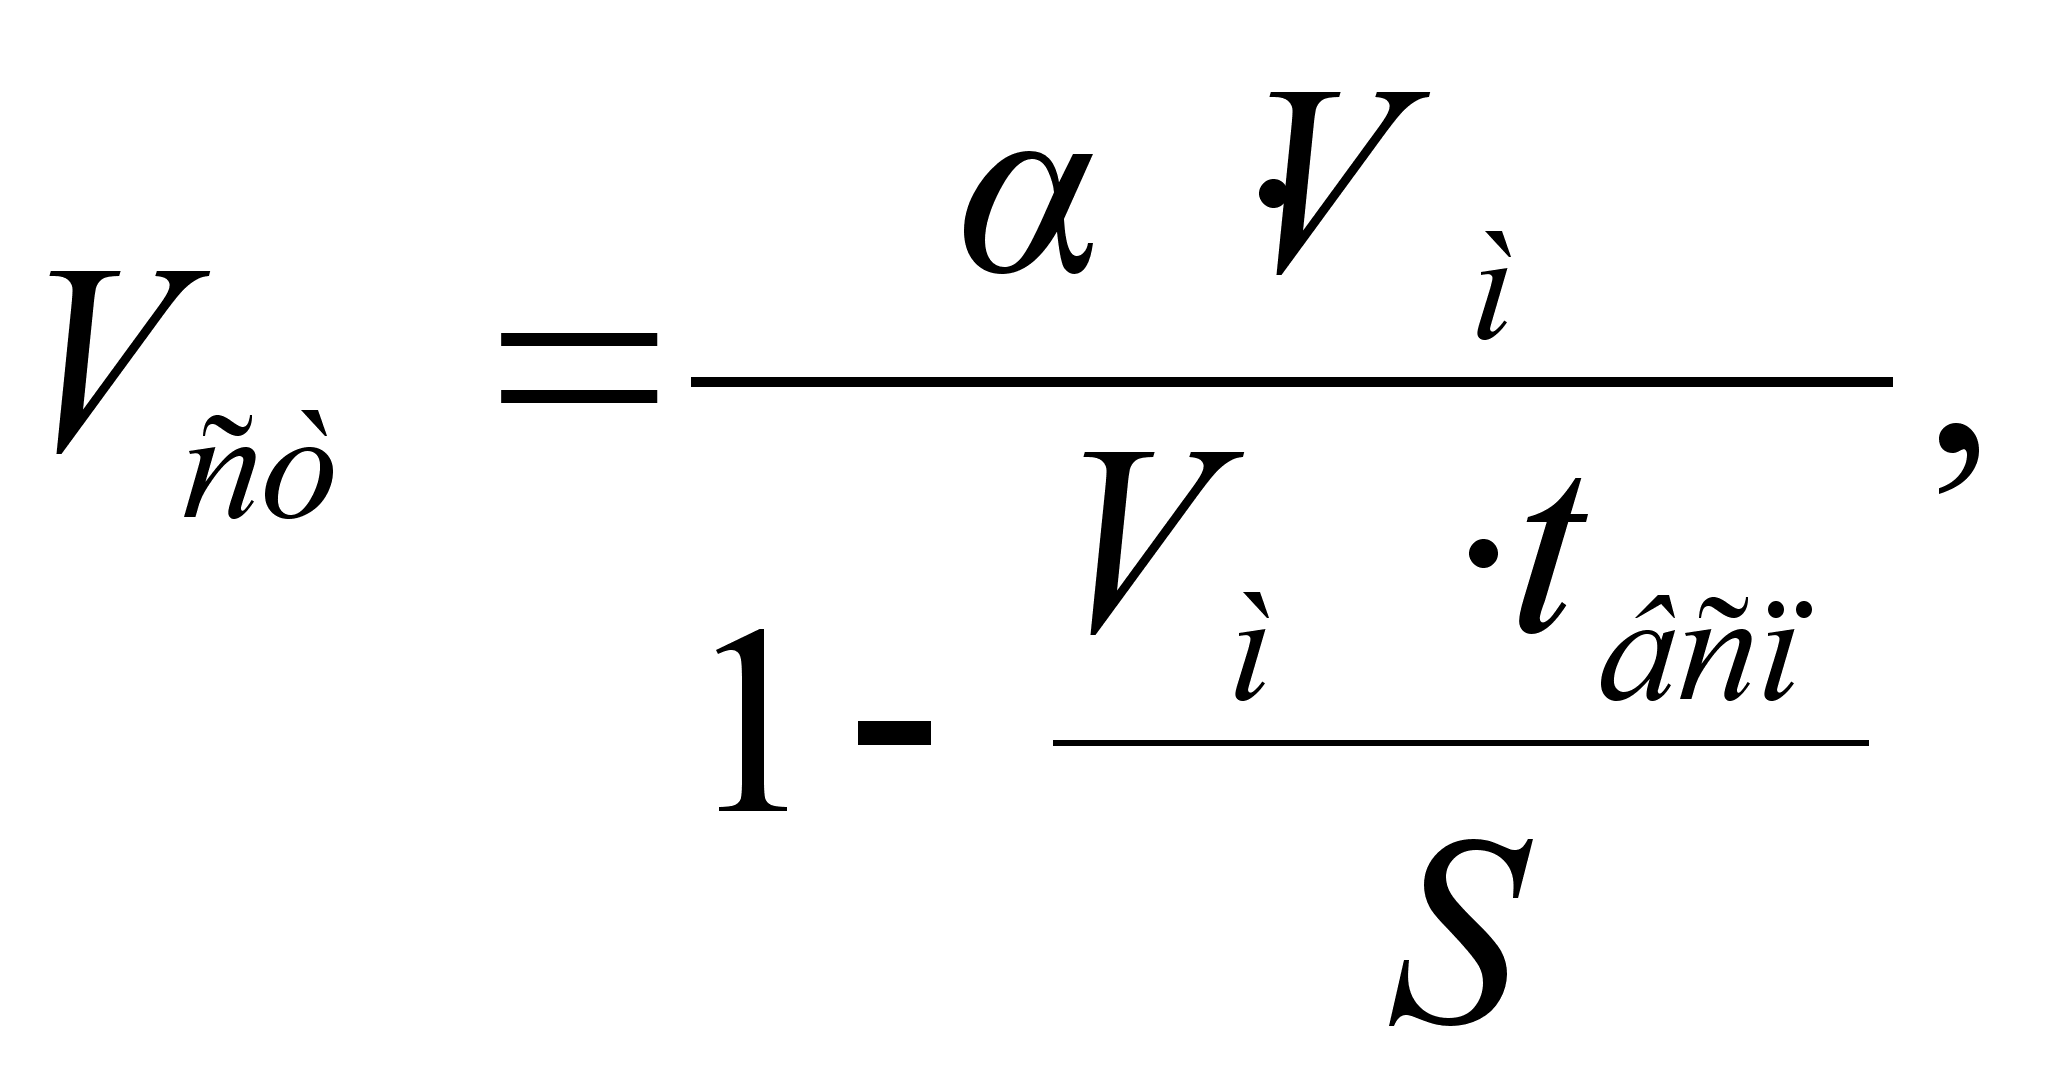
где: Vм – скорость БДМ по приводу, м/мин, Vм = 350 м/мин;
tвсп – длительность вспомогательных операций (установка и съем рулонов, заправка и склейка при обрывах и т.п.), обычно составляет 6 8 мин, tвсп = 6 мин;
S – длина намотанной бумаги, м;
д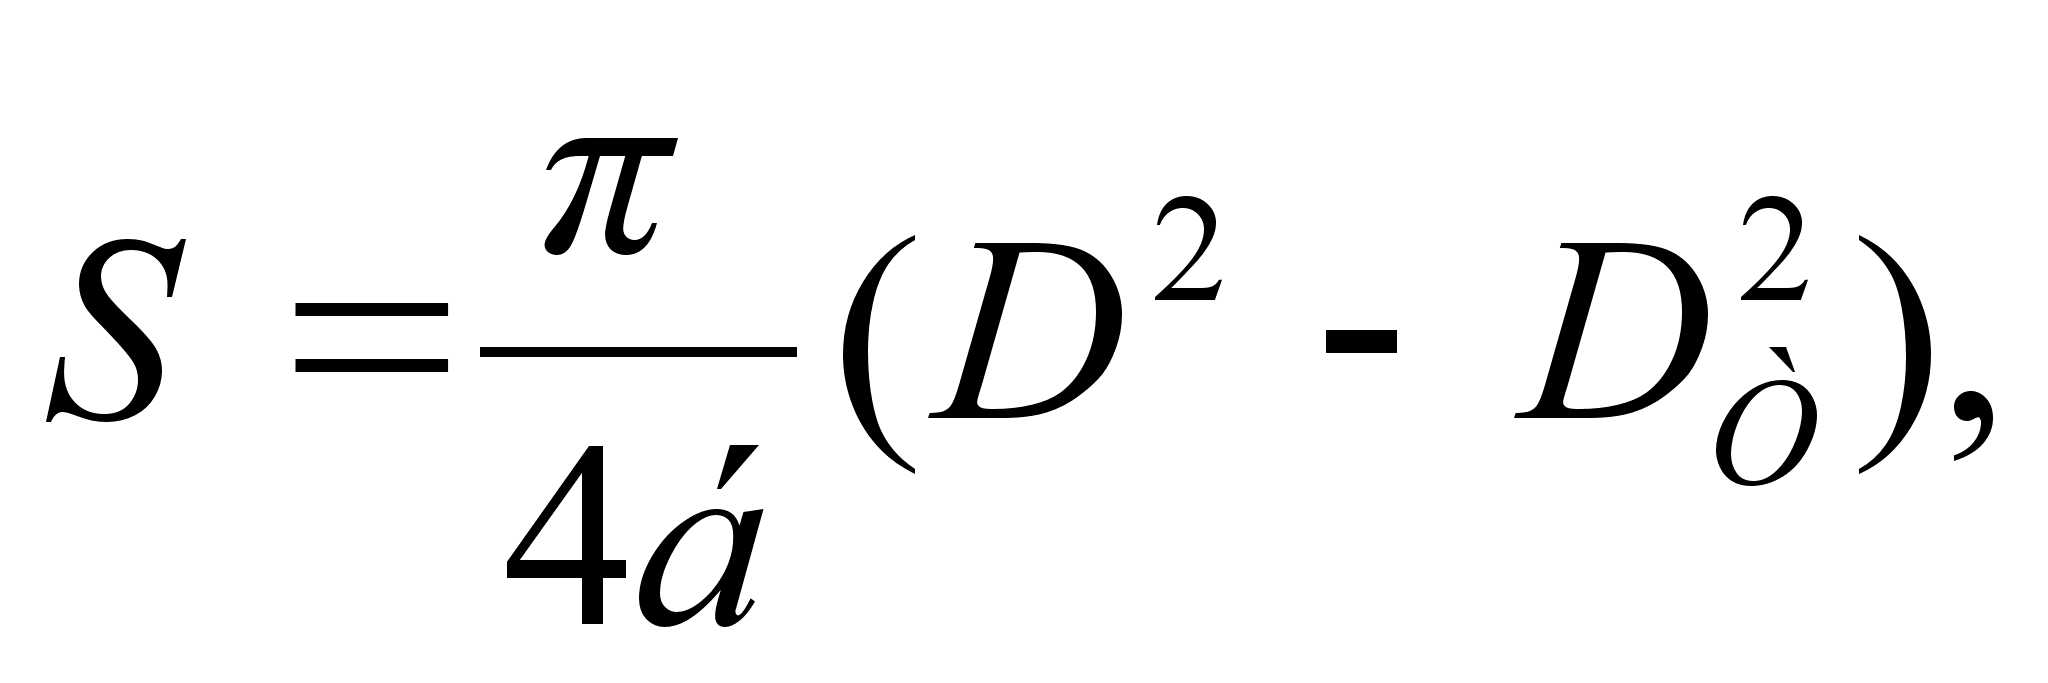 лину
бумаги в рулоне
можно вычислить
по формуле
где: D – наружный диаметр рулона на накате БДМ, 2.2 м;
Dт – диаметр тамбурного вала, 0.42 м [ 5 ];
б – толщина бумажного полотна, 0.001 м [ 6 ].
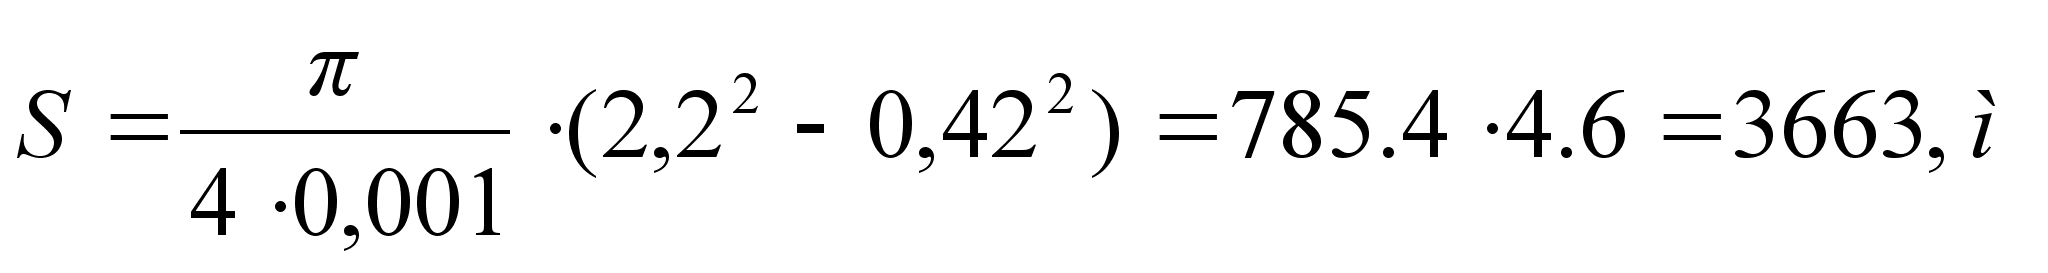
- коэффициент запаса, = 1,15.
Второй и третий факторы ограничивают максимальную скорость станка.
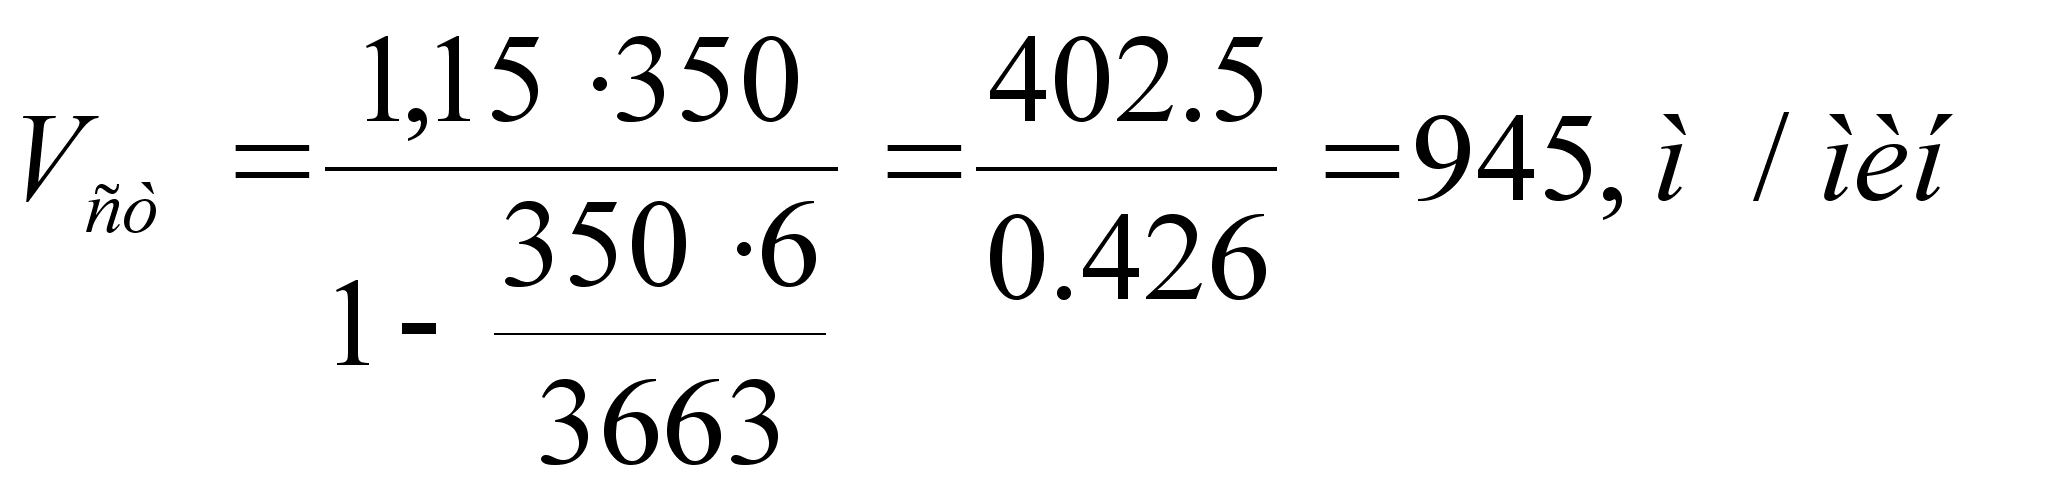
При вращении рулона в его наружном витке от