Товароведение
Образование карамельного, батона происходит в карамелепод-каточной машине, а калибровм жгута — в жгутовытягивающе-ка-либрующей машине. Карамелеподкаточная машина (рис. 9) представляет собой металлический желоб, внутри которого расположе-
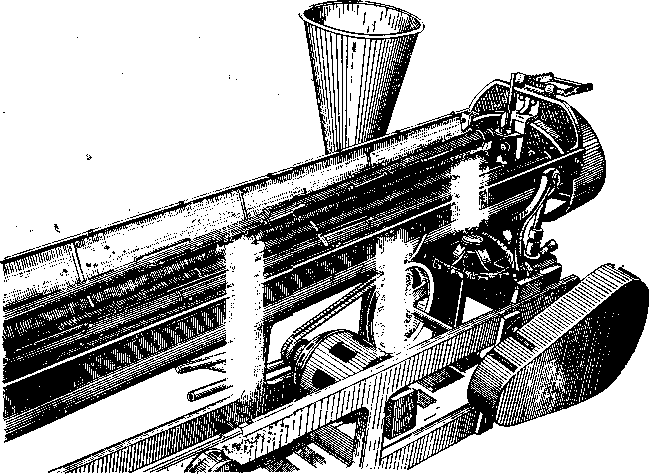
Рис. 9. Карамелеподкаточная машина
«ы рифленые веретена, вращающиеся каждое вокруг своей оси в •одну и ту же сторону. Они расположены конусообразно. По центру машины проходит трубка начинконаполнителя. Под веретенами по дну желоба расположены паровые трубы или электронагревательные приборы.
105
При периодическом способе разделанный пласт карамельной - массы (не более 20 кг) с температурой 75—80°С смазывают с одной стороны растительным маслом, кладут в машину под трубку наполнителя смазанной поверхностью к трубке и обертывают пласт вокруг нее. Трубку тоже смазывают маслом. В начале работы трубку обертывают тремя пластами. Вращающиеся рифленые веретена обкатывают заложенные в машину пласты карамельной массы и придают им форму конуса, вдоль которого по центру проходит трубка начинконаполнителя. От вершины конуса оттягивают конец таким образом, чтобы открыть начинке доступ из трубки в батон. Затем вытягивающе-калибрующей машиной из батона непрерывно вытягивается жгут карамели, представляющий собой трубку из карамельной массы, заполненную начинкой.
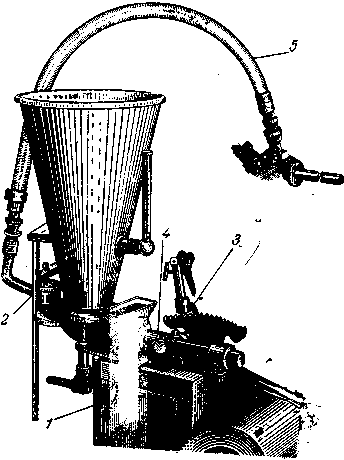
-, Начинка в батон подается начинконаполнителем (рис. 10). Он представляет собой поршневой насос, всасывающий патрубок которого соединен с воронкой, а нагнетательный — гибким шлангом с трубкой, проходящей по центру вдоль оси карамелепод-каточной машины.
Начинка из темперирующей машины подается в воронку начинконаполнителя и из нее насосом по трубке в карамельный батон. Трубка в карамелеподкаточной машине не доходит на 200— 300 мм до конца карамельного батона. Здесь и происходит введение начинки в карамельный батон.
Рис. 10. Начинконаполнитель:
станина, 2 — клапан, 3 — регулятор подачи, 4 — плунжер, 5 — резиновый шланг.
Перед началом работы карамелеподкаточную маши-, ну прогревают, включая расположенные в ней нагревательные приборы, а для разогрева трубки начинконаполнителя через нее прокачивают горячую начинку. После того как в карамелеподкаточную машину заложены пласты карамельной массы и из них образовался конус, начинается непрерывная подача в него начинки и непрерывное вытягивание жгута. По мере вытягивания батона в жгут вводят новые пласты карамельной массы. Таким образом осуществляется непрерывный процесс образования батона и вытягивания жгута.
Количество подаваемой начинки регулируют, изменяя специальным устройством ход плунжерного насоса. Количество начин-106
ки для каждого сорта карамели устанавливается рецептурой. Оно зависит от размеров карамели, характера дальнейшей ее обработки и сорта применяемой начинки.. В крупную карамель вводят большее количество начинки, так по ВТУ в завернутых сортах карамели, содержащих до 100 штук в 1 кг, должно содержаться начинки не менее 33% от массы готовой карамели. В более мелкую карамель, содержащую в 1 кг от 201 и более штук, начинки должно быть не менее 23%.
На Киевской фабрике им. Карла Маркса сконструирован на-чинконаполнитель для густых начинок (ореховых и др.). В нем густые начинки продвигаются по трубке начинконаполнителя при помощи шнека, расположенного в трубке. Применение таких наполнителей дает возможность изготовлять все сорта карамели с начинкой с применением механизированного способа образования карамельного батона.
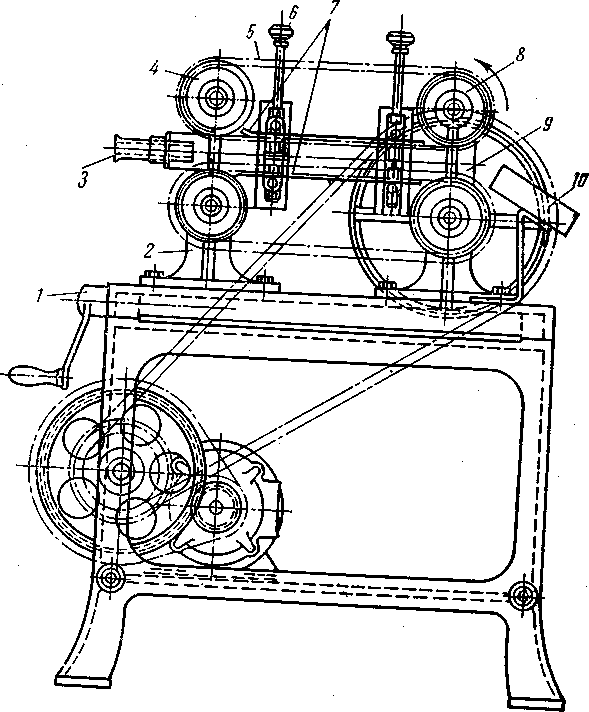
Из карамелеподкаточной машины жгут направляется в жгуто-вытягивающе-калибрующую машину (жгутовытягиватель) (рис. 11), назначение которой — придать жгуту определенное сече-
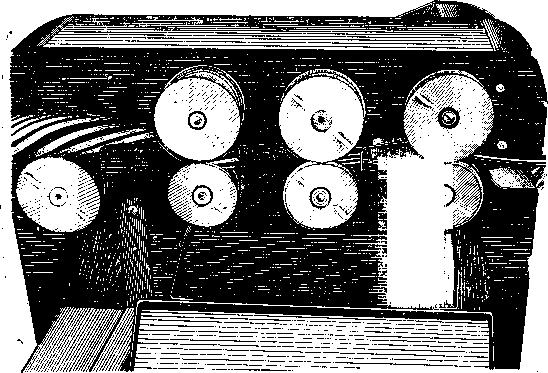
Рис. 11. Жгутовытягиватель.
ние. Рабочей частью жгутовытягивателя являются ролики, расположенные последовательно друг за другом, вначале один, затем три пары. На ободе роликов имеется желоб, в разрезе представляющий собой полуокружность. Парные ролики установлены таким образом, что при вращении почти касаются друг друга. При этом желоба оставляют просвет, через который и проходит вытягиваемый жгут. Первый ролик имеющимися в нем шипами тянет из батона жгут. Пары последующих роликов последовательно и понемногу уменьшают диаметр жгута, придавая ему нужный раз-
107
мер. Все калибрующие ролики имеют рифленую поверхность желобков. Пара роликов, по выходе из которых карамельный жгут поступает в формующую машину, имеет механизм регулировки зазора между ними. Этим зазором определяется окончательный размер жгута, поступающего на формование.
На механизированных поточных линия* применяется описанный нами способ образования карамельного батона и калибровки жгута. Различие заключается в подаче карамельной массы в кара-мелеподкаточную машину и в способе смазки трубки начинкона-полнителя.
При выработке тянутой карамели на непрорывнопоточной линии карамельная масса после тянульной машины непрерывно поступает на ленточный транспортер, подающий массу в карамеле-подкаточную машину. Для перехода карамельной .массы с транспортера в карамелеподкаточную машину в конце его установлен направляющий ролик и наклонная площадка. По площадке лентэ карамельной массы спускается на карамельный конус и наматывается на него. На универсальной поточной линии на ленточном транспортере устанавливается качающийся рычаг, направляющий карамельную массу в карамелеподкаточную машину и равномерно распределяющий массу по длине конуса. Смазка трубки начинка-наполнителя на поточных линиях механизирована.
ОБРАЗОВАНИЕ КАРАМЕЛЬНОГО БАТОНА ПРИ РУЧНОМ СПОСОБЕ ВВЕДЕНИЯ НАЧИНКИ
Применение описанного начинконаполнителя возможно не для всех видов начинки. Такие начинки, как шоколадные, орехо-прали-новые и масляно-сахарные, вводят в батон преимущественно вручную. Из карамельного пласта готовят «пирог», в который заливают начинку, затем его обкатывают в батон и батон помещают в карамелеподкаточную машину. Далее процесс идет, как описано ранее. Разделка карамельной массы при работе с пирогом несколько отличается от разделки при работе с наполнителем. После того как порция массы несколько охладится, ее делят на две неравные части. Одна из них предназначается для приготовления верхнего-слоя пирога, или, как принято называть, верхней «рубашки», другая — для нижней. Масса (вес) каждой части зависит от вида изготовляемой карамели. При обычной завертке батона в «две рубашки» часть, предназначенная для верхней, составляет 30—40% от общей массы.
При изготовлении прозрачной карамели подкрашивают всю карамельную массу. В том случае, если карамельная масса предназначена для изготовления тянутых сортов карамели, подкрашивают только часть массы, идущую на верхнюю рубашку.
Отходы следует вводить в ту часть карамельной массы, которая предназначена для приготовления нижней рубашки.
Часть варки, предназначенная для нижней рубашки, после ох-108
лаждения с холодного стола перекладывается на второй охлаждающий стол, где подвергается проминке. Так же обрабатывается верхняя рубашка для прозрачных сортов. Масса для тянутых сортов после тянульной машины поступает на подогревающий стол, где проминается и разделывается в пласт. Пласт для нижней рубашки приготовляется ъ&кже на подогревающем столе.
Пласт карамельной массы, предназначенный для нижней рубашки, перегибают посредине, его боковые края зажимают и в него быстро вливают начинку. После этого верхние края пирога зажимают, и они склеиваются. Конверт обкатывают и затем кладут швом на середину пласта верхней рубашки. Завертывание в верхнюю рубашку производят так, чтобы края ее соприкасались, но не накладывались один на другой, т. е. сходились встык, а не внахлестку.
При работе с густыми начинками (шоколадная, пралиновая, прохладительная) сперва накладывают начинку на пласт нижней рубашки, а затем складывают конверт обычным способом.
При приготовлении пирога следует поддерживать температуру верхней рубашки на 2—3°С выше температуры нижней рубашки, а температура начинки должна быть на 5—7°С ниже температуры нижней рубашки. Таким образом, температура пирога при завертывании должна быть снаружи выше, чем внутри.
Пирог, завернутый в верхнюю рубашку, раскатывают на подогревающем столе, ему придают цилиндрическую форму и помещают в карамелеподкаточную машину.
При работе с пирогом вращение рифленых веретен катальной машины производится попеременно в обе стороны. Жгут, вытягиваемый от конуса, поступает в равняльный барабан, который придает жгуту правильную форму и одинаковую толщину по всей его длине. На барабанах делается 6—8 желобов с различными диаметрами от 8 до 24 мм.
Перед барабанами устанавливается гребенка, которая перед каждым очком барабана имеет отверстие и две направляющих. Это делает невозможным образование на жгуте заусенцев. Барабаны могут подогреваться паром, проходящим внутри них по змеевику, или электрическим током. При работе температура поверхности барабана должна быть равна температуре жгута.
На некоторых фабриках вместо равняльных барабанов устанавливаются калибрующие ролики.
После равняльного барабана карамельный жгут поступает в формующую машину,
ПРИГОТОВЛЕНИЕ КАРАМЕЛИ В СКЛАДКУ
Карамель с шоколадной, пралиновой, прохладительной начинкой чаще всего делается с нижней рубашкой в перетяжку (в складку). Реже карамель в складку готовится с простой или молочной помадой, сбивной и фруктовыми начинками.
109
В этом случае пирог приготовляется следующим образом. От порции массы отделяют около 40% на нижнюю рубашку, оставляя 60% для верхней. Из нижней рубашки свертывают конверт, закладывают в него начинку и закрывают. Слегка раскатывая полученный пирог, придают ему цилиндрическую форму. Затем растягивают его и складывают по ширине. После этого пласт перевертывают на другую сторону, снова растягивают и складывают, на этот раз уже по толщине.
Таким образом продолжают вытягивание, складывание по ширине и по толщине и каждый раз перед вытягиванием перевертывают пласт на другую сторону. Складывание производится семь • раз. Шестой и седьмой раз складывают только по толщине, подгоняя длину получаемого пирога к размеру верхней рубашки. Поел,; этого производится завертывание в верхнюю рубашку.
- Каждое складывание увеличивает число складок вдвое. При семи складываниях получается 128 складок, которые дают возможность получить тонкостенную равномерную, рассыпающуюся при раскусывании карамельную соломку.
128 складок обычно делается в карамели с шоколадной, прали-новой и ореховой начинкой. Начинки сбивные и помадные при нормальной консистенции также позволяют сделать 128 складок. С жидкими начинками, в том числе и фруктовыми, делают 64 складки, сложив и вытянув пирог шесть раз.
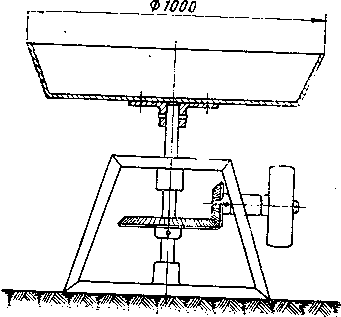
На рис. 12 показан кольцевой складыватель позволяющий механизировать процесс складывания. Он представляет собой вращающуюся на вертикальной оси конусную чашу. Дно чаши выложено дощечкой, а борта фанерой. Вся внутренняя часть обшита полотном.
ита по
Рис. 12. Кольцевой складыватель.
Приготовленный пирог с введенной в него обычным способом начинкой закладывается
"•yl^T^ „^ _ „ _ о
.._ ..„„ж„„ закладывается в карамелеподкаточную машину. Жгут, пройдя через калибрующе-вытягивающую машину, подается в кольцевой складыватель. Карамельный жгут должен направляться по внутренней стороне борта кольцевого складывателя и иметь скорость, равную окружной скорости края дна чаши; таким образом, достигается правильное укладывание жгута в виде спирали. Полученное многослойное кольцо из карамельного жгута снимается, складывается вдвое, завертывается в верхнюю рубашку и вновь закладывается в катальную машину. Далее, пройдя калиб-рующе-вытягивающую машину, жгут направляется в формующую машину.
ПО
ФОРМОВАНИЕ И ОХЛАЖДЕНИЕ КАРАМЕЛИ
ФОРМОВАНИЕ КАРАМЕЛИ
Целью формования является разделение карамельного жгута на отдельные карамельки и придание им определенной формы. Существует большое количество различных машин и приспособлений для машинного, полумеханизированного и ручного формования карамели. Наиболее распространены на наших фабриках цепные режущие и штампующие машины и начинают внедряться ротационные. В цепных машинах карамельный жгут, непрерывно поступающий из калибрующе-вытягивающей машины, захватывается и постепенно зажимается двумя расположенными одна над другой бесконечными цепями, двигающимися в одном направлении. При зажимании жгута происходит деление его на отдельные карамельки, при этом жгут не разрезается полностью. Между отдельными карамельками остается перемычка толщиной в 1—2 мм, из формующей машины карамельки выходят в виде непрерывной цепочки.
На режущей машине (рис. 13) происходит только разрезание карамельного жгута на отдельные карамельки. Получающаяся при этом карамель имеет форму «подушечки». Основной рабочей частью машины являются две бесконечные цепи (верхняя и нижняя) с ножами. Обе цепи поддерживаются и подтягиваются друг к другу двумя полозками. Для получения четкого разреза карамельного жгута, закрытого шва и равномерного распределения начинки в карамели цепи необходимо устанавливать таким образом, чтобы при резке точно совпадали кромки ножей обеих цепей и чтобы разрезание карамельного жгута происходило постепенно. Постепенность разрезания достигается тем, что, регулируя положение полозков, зазор между цепями при входе в них карамельного жгута делают больше, чем при выходе, т. е. цепи по мере движения сходятся клинообразно.
Имеется два типа карамелережущих цепей, которые различаются формой получающейся карамели — типа «подушечки» и «лопатки». При установке цепи первого типа карамель получается в виде выпуклой подушечки, ширина которой равна расстоянию между ножами (шагу) цепей, а длина — диаметру жгута. Эти цепи изготовляются преимущественно с шагом 14—16 мм.
В цепях второго типа между ножами вставляются перпендикулярные к ним площадки. Когда происходит резка карамели, площадки сверху и снизу нажимают на карамель и придают ей приплюснутую форму «лопатки». Иногда к площадкам прикрепляются пластинки с выгравированным рисунком, который отпечатывается на карамели при сплющивании ее площадками. Цепи «лопатки» изготовляются с шагом 16—18 мм и больше. Карамель получается со швом по узкой части.
В отличие от режущей штампующая машина (рис. 14) не только производит резку жгута на отдельные карамельки, но и штампует карамель, придавая ей определенную форму и рисунок. Основ-Ill
Рис. 13. Цепная карамелережущая машина:
1 — натяжной механизм, 2 и 9 — стойки, 3 — направляющая втулка, 4 — направляющие ролики, 5 — формующие цепи, 6 — винты для регулировки сближения цепей, 7 —> нажимные полозки, 8 — ведущая звездочка, 10 — лоток.
ков, придавая карамели определенную форму и нанося на нее рисунок, выгравированный на штампе. При выходе жгута из цепи 112
установлены два разводящих полозка, которые раздвигают штампы и освобождают цепочку отштампованной карамели. Это осуществляется также с помощью пружин, установленных на штоках штампиков. Карамель поступает дальше на узкий охлаждающий транспортер.
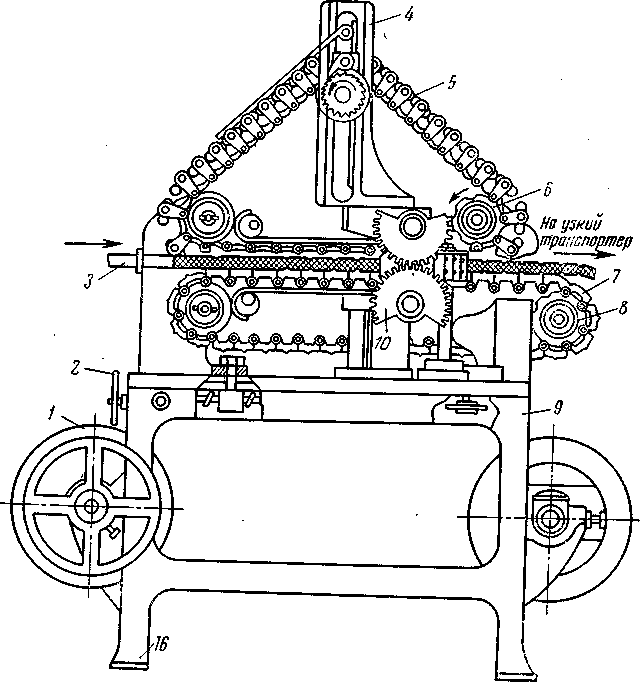
Рис. 14. Карамелештампующая машина:
/ — приводной шкив, 2 — маховичок натяжного механизма, 3 — направляющая
втулка, 4 — стойки, 5 — верхняя штампующая цепь, в и 8 — ведущие звездочки,
7 — нижняя штампующая цепь, 9 — станина, 10 —• механизм регулировки
прижима верхних и нижних полозков.
На штампующей машине можно получать карамель разнообразной формы и с разнообразным рисунком. Цепи формующих машин делаются с шагом 20, 30, 38 мм. Наиболее принятая форма — шарик, овальная и удлиненно-овальная.
На штампующей машине при некотором ее усовершенствовании могут устанавливаться не только штампующие, но и режущие ценз
пи. Применение таких машин особенно целесообразно на предприятиях средней и малой мощности: для получения разнообразного ассортимента отпадает необходимость иметь два типа формующих машин.
Недостатком цепных режущих и штампующих машин является быстрая изнашиваемость цепей при больших скоростях, с которыми в настоящее время они работают. Этого недостатка не имеют ротационные машины, также применяющиеся в промышленности. Широко применяется формование карамели на ирисоформую-ще-заверточных машинах. На этих машинах формуют карамель леденцовую и с густыми начинками, в основном орехово-шоколад-ными. Разделанная и подготовленная карамельная масса на этих машинах формуется, завертывается в этикетку и охлаждается. Для нормальной работы машин применяют карамельную массу с влажностью 3,0—3,5%, температура массы при закладке ее в катальную машину должна быть 68—75°С, а начинки 58—62°С.
Для получения при формовании карамели хорошего качества необходимо строгое соблюдение температурного режима, о котором мы говорили ранее. Температура карамельной массы, поступающей в катальную машину, должна быть около 80°С; температура начинк-и в зависимости от времени года 60—68°С; температура карамели, поступающей на узкий охлаждающий транспортер, не выше 70°С. Переохлажденная карамельная масса плохо формуется, на ее поверхности образуются трещины. Применение недостаточно охлажденной карамельной массы и горячей начинки вызывает деформацию карамели при переходе ее на охлаждающий транспортер. Переохлажденная начинка препятствует сплавлению карамельной массы в местах надрезания карамельного жгута, карамель получается с открытым швом, из которого вытекает начинка.
ОХЛАЖДЕНИЕ КАРАМЕЛИ
Отформованная карамель имеет температуру 65—70°С. При такой температуре она сохраняет пластические свойства и может легко потерять свою форму. Для того чтобы карамель могла подвергаться дальнейшей обработке, ее охлаждают до 40—45°С.
Карамель выходит из формующей машины или в виде непрерывной цепочки, состоящей из карамелек, соединенных тонкой перемычкой, или в некоторых конструкциях машин в виде отдельных карамелек. В первом случае охлаждение производят на узком и широком транспортерах; во втором — только на широком.
Узкий транспортер имеет ширину 6—8 см, длина же его в зависимости от длины производственного помещения колеблется в широких пределах (от 4 до 30 м). Охлаждение карамели на нем достигается тем, что она обдувается воздухом, подаваемым вентилятором через воздуховоды. Воздух обдувает карамель сверху или, если транспортер закрытый, с боков. На узком транспортере цепочка карамели охлаждается настолько, что, попадая в конце его на 114
широкий транспортер, разбивается на отдельные карамельки. При установке коротких транспортеров карамельные перемычки не успевают охладиться и стать хрупкими, поэтому для разбивки цепочки ставят специальное приспособление.
Скорость узкого транспортера должна быть равна скорости цепей. При неравных скоростях карамель на узком транспортере может деформироваться — вытягиваться или слипаться.
При полумеханизированном способе производства карамели в качестве широкого охлаждающего транспортера применяют в основном вибрационные лотки, совершающие возвратно-поступательное движение. Лоток имеет уклон в сторону движения карамели. В дне лотка в месте поступления на него карамели и при ее выходе делают отверстия для отсева крошек, образующихся при разбивке карамельной цепочки. Охлаждающий воздух подается сверху. Карамель после охлаждения независимо от сорта должна иметь температуру не выше 40—45°С. Оптимальная относительная влажность охлаждающего воздуха не более 60%, а температура для любого времени года 10—12°С. В летнее время воздух необходимо охлаждать, применяя специальные холодильные установки. В зимнее время наружный воздух смешивается с воздухом помещения и подогревается в калорифере. Расход воздуха составляет 8000— 10000ж3/ч.
Для поддержания оптимальных параметров охлаждающего воздуха целесообразно применять специальные установки по кондиционированию воздуха. Такие установки, автоматически поддерживающие заданную оптимальную температуру и влажность воздуха, внедряются на передовых фабриках.
Общая продолжительность охлаждения карамели при полумеханизированном способе работы составляет 5—6 мин. Охлажденная карамель ссыпается в лотки и передается для завертки или обработки ее поверхности.
В поточных линиях для охлаждения отформованной карамели применяются двухъярусные вибрационные аппараты закрытого типа (рис. 15), Они представляют собой два расположенных друг над другом качающихся лотка, заключенных в шкафную камеру, в которую подается охлаждающий воздух. Карамель по узкому транспортеру поступает в шкаф и при помощи качающегося совка укладывается в виде змейки на верхний лоток. Уклон лотка и его вибрация обеспечивают продвижение по нему карамели. Цепочка карамели, продвигаясь по транспортеру и несколько охладившись, рассыпается на отдельные карамельки. С первого лотка карамель передается на второй и движется по нему в обратном направлении. В конце первого лотка и в начале второго в дне их имеются отверстия, через которые в подставленные лотки просеиваются крошки Охлаждающий воздух на первый лоток подается по всей его длине сверху, а на нижний — противотоком из бокового патрубка. Карамель охлаждается до температуры не выше 40—45°С, продолжительность охлаждения составляет 4—5 мин.
115
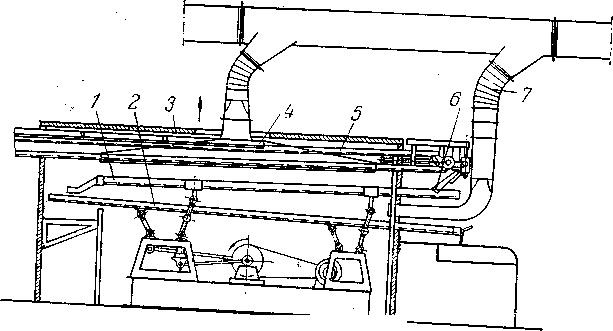
При применении кондиционированного воздуха для охлаждения отформованной карамели в закрытых узких транспортерах и двухъярусных шкафах рекомендуется подавать воздух температурой 12—15°С и относительной влажностью 50—60%.
Рис. 15. Двухъярусный охлаждающий аппарат: / — верхний лоток, 2 — нижний1 лоток, 3 — шкафная камера, 4 и 7 — воздуховоды, 5 — узкий ленточный транспортер, 6 — желобок.
Из охлаждающего аппарата карамель специальными транспортерами подается на заверточные машины или в непрерывно действующий аппарат для глянцевания или обсыпки сахаром поверхности карамели.
ПРИГОТОВЛЕНИЕ ЛЕДЕНЦОВОЙ КАРАМЕЛИ
Леденцовое монпансье формуют на вальцах, состоящих из двух валиков, по боковой поверхности которых выгравированы различные фигурки или дольки лимонных или апельсиновых корочек. Карамельная масса, поступающая для формования на вальцах, должна иметь влажность 1—1,5%. При такой влажности в процессе хранения лучше сохраняется прозрачность монпансье.
Существует два способа формования на вальцах — периодический и непрерывный. При периодическом способе карамельная масса, снабженная вкусовыми и ароматическими веществами, подкрашенная и промятая, разрезается на куски. Каждый кусок разделывается в пласт толщиной около 1 см и затем при температуре около 70°С формуется пропусканием через вальцы. Вальцы смазывают воском или специальной жировой смесью и охлаждают воздухом или водой. Из вальцов выходит отформованный пласт, представляющий собой отдельные леденцы, соединенные тонким слоем карамельной массы. При охлаждении отформованный пласт легко разбивается на отдельные леденцы. 116
При непрерывном способе карамельная масса загружается в ка-рамелеподкаточную машину. Из нее жгут карамельной массы проходит через два валика, один из которых имеет рифленую поверхность, превращается в сплошной пласт, непрерывно поступающий в формующие вальцы. Ширина пласта равна ширине формующих вальцов, толщина около 1 см. Вальцы непрерывно смазываются воском или воско-жировой смесью.
Для формования леденцовой карамели широкое распространение получили ирисоформующе-заверточные машины (ИФЗ); применяются также таблеточноформующие и роликоформующие машины. Фигурная леденцовая карамель на палочках и без палочек, завернутая в бумажную этикетку, вырабатывается на специальных машинах.
Для приготовления завернутой леденцовой карамели поточно-механизированным способом с использованием машин ИФЗ применяется линия, аналогичная поточной линии по производству полутвердого ирнса (см. рис. 61). Карамельный сироп уваривается в варочной колонке до 150°С, что соответствует содержанию в кара-мрльной массе 4% влаги. Давление греющего пара в колонке 589 кн/м2 (6 ат). Количество редуцирующих веществ при уварива-нии сиропа увеличивается на 2%. При выходе из пароотделителя перед поступлением в распределительную воронку карамельная масса имеет температуру около 135°С; при этой температуре в нее дозаторами добавляются киик'та, эссенция и красители. На охлаждающем барабане и накло^нгй охлаждающей плите карамельная масса за 2,5 мин охлаждается до 70—75°С; при этом содержание редуцирующих веществ увеличивается примерно на 5% (при добавлении 0,4% кислоты).
На фабрике «Красный Октябрь» карамельный сироп для описанной выше линии не варится; в варочную колонку подают непосредственно смесь сахарного сиропа и патоки. Сахарный сироп и патоку в определенном соотношении подают плунжерными насосами с регулируемым ходом плунжера в общий трубопровод, из которого смесь поступает в колонку.
ЗАВЕРТКА, ОТДЕЛКА И УПАКОВКА КАРАМЕЛИ
Готовая карамель гигроскопична. Оболочка, приготовленная из-карамельной массы, притягивая влагу из воздуха, довольно быстра начинает намокать или просахариваться. Гигроскопические свойства карамельной массы и зависимость их от различных факторов мы рассмотрели ранее.
Напомним, что чрезвычайно важным фактором, влияющим на стойкость карамельной массы, является относительная влажность окружающего воздуха.
Стойкость карамели при хранении зависит и от свойств начинки. При повышенной влажности начинки наблюдается просахари-вание карамельной оболочки, начинающееся от слоев, соприкаса-
11?
ющихся с начинкой. Влага из начинки диффундирует в карамельную массу, создавая условия для кристаллизации'.
Для сохранения товарного качества карамели в течение длительного времени необходимо ее упаковать или обработать так, чтобы затруднить доступ влаги воздуха к ее поверхности. Это достигается несколькими способами: заверткой каждой карамельки «ли нескольких карамелек вместе во влагонепроницаемую этикетку; упаковкой в герметическую тару; обработкой поверхности карамели нанесением на нее слоя, состоящего из пищевых негигроскопических веществ и изолирующего поверхность карамели от непосредственного соприкосновения с воздухом.
В карамельном производстве применяются следующие способы обработки поверхности: глянцевание, дражирование сахаром или ^шоколадом 2, обсыпка сахаром, порошком какао.
На передовых предприятиях нашей страны внедряется кондиционирование воздуха в помещениях, где происходит завертка, обработка поверхности и упаковка карамели. Рекомендуется поддерживать в этих помещениях относительную влажность воздуха не .выше 60% и температуру около 20СС.
ЗАВЕРТКА КАРАМЕЛИ
Применяется два основных способа завертки карамели: впере-•• крутку и «в носок» («в замок»). Кроме того, существует способ завертки в тюбики, когда в одну этикетку завертывается несколько карамелек, уложенных столбиком.
Вперекрутку завертывают преимущественно карамель, имеющую круглую или овальную форму. Для этого вида завертки применяют тонкую парафинированную бумагу с нанесенным на нее рисунком вразброс, лакированный целлофан или другие прозрачные пленки из высокополимеров, разрешенных для применения в пищевой промышленности. Для завертки «в носок» применяется •более плотная писчая бумага. В качестве подвертки употребляют парафинированную бумагу.
Завертка карамели производится на заверточных машинах раз-.личных систем. Все машины снабжены питателями (саморасклада-ми), механически подающими карамель в завертывающий механизм.
При работе на механизированных поточных линиях охлажденная карамель, имеющая температуру 40°С, распределительными транспортерами подается в питатели заверточных машин. После завертки карамель попадает на систему отводящих транспортеров, передающих ее на расфасовку или упаковку.
1 Это свойство начинки используют при изготовлении глазированной шокола-.дом карамели типа «Московской». Начинка имеет влажность 33%, в результате чего наступает быстрое просахаривание карамельной оболочки и вся карамель приобретает консистенцию мягких конфет.
2 См. раздел «Производство драже». .118
Для нормальной работы заверточных машин необходимо применять этикетки определенного качества, соответствующего конструкции машины. Карамель, поступающая на завертку, должна быть определенного размера, не иметь деформации, открытых швов и налипших крошек. Поверхность карамели должна быть сухой,, нелипкой. Карамель должна быть равномерно охлаждена до 35— 40°С по всему сечению. В помещении завертки необходимо поддерживать относительную влажность воздуха не выше 60% и температуру около 20°С.
ГЛЯНЦЕВАНИЕ КАРАМЕЛИ
Для придания карамели стойкости против намокания под действием влаги окружающего цоздуха ее поверхность покрывают тонким влагонепроницаемым воско-жировым слоем — глянцем. При глянцевании в значительной степени сохраняется первоначальный вид карамели, поэтому в большинстве случаев глянцуют карамель красивой окраски, преимущественно мелкую и круглой формы смесь.
Глянец состоит из смеси жиров, воска и парафина, взятых в соотношении: 1 часть воска, 1 часть парафина, 2 части растительного масла. Растительное масло применяют кокосовое, хлопковое и подсолнечное.
Существует два способа глянцевания карамели: непрерывный и периодический. Первый применяется при изготовлении карамели-на механизированных поточных линиях.
• Подача, тоннели.
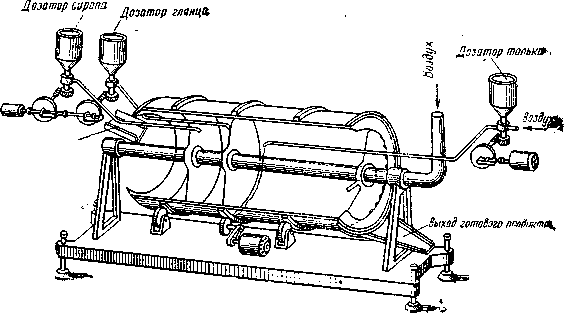
Рис. 16. Непрерывно действующий аппарат для глянцевания и обсыпки карамели.
Непрерывное глянцевание карамели производится в аппарате (рис. 16), который представляет собой барабан, разделенный перегородками на три секции. Барабан вращается вокруг своей оси,, делая 17—18 об/мин. Он установлен с некоторым наклоном. Во вторую и третью секции подается воздух. Аппарат снабжен дозаторами для сиропа, глянца и талька.
US'
В
первую секцию
непрерывно
загружается
карамель и
подается
поливочный
сироп. Благодаря
тому что аппарат
имеет некоторый
наклон, карамель
в нем, непрерывно
пересыпаясь,
передвигается
вдоль оси аппарата,
попадая из
одной секции
в другую. Во
второй
секции происходит
подсушивание
поверхности
карамели, смоченной
сиропом в первой
секции. Для
этого во вторую
секцию подается
воздух, имеющий
температуру
25—40°С. Во вторую
же секцию
дозатором
подается
расплавленный
глянец. В третью
секцию периодически,
через каждые
4—5 мин,
дозатором
подается тальк;
в этой
секции карамель
обрабатывается
до появления
равномерного
и устойчивого
блеска, после
чего выгружается.
;
Для нормальной работы необходимо, чтобы сироп имел влажность 17—19% и температуру 95—97°С. При большей влажности сиропа карамель не успевает высохнуть в аппарате до нанесения на нее глянца. При меньшей влажности сиропа трудно достигнуть его равномерного распределения по поверхности карамели.
Температура воздуха, который подают в аппарат, зависит от температуры поступающей карамели. Ее изменяют в пределах 25—40°С. При поступлении карамели, имеющей температуру не. выше 40°С, воздух должен иметь температуру 35—4GT!. При температуре карамели выше 40°С воздух должен иметь температуру около 25°С. Глянец поступает в аппарат 65—70°С, количество его равно 0,8—1,0 кг па I т карамели. Талька расходуется 0,6—0,8 кг па 1 т. Из аппарата отглянцованная карамель непрерывно выгружается в вибрационный лоток-просеиватель, на котором происходит отделение от карамели крошек. Далее карамель транспортируется к расфасовочному автомату.
При периодическом способе глянцевание производят в дражировочных котлах.
Карамель, охлажденная до 40—45°С,