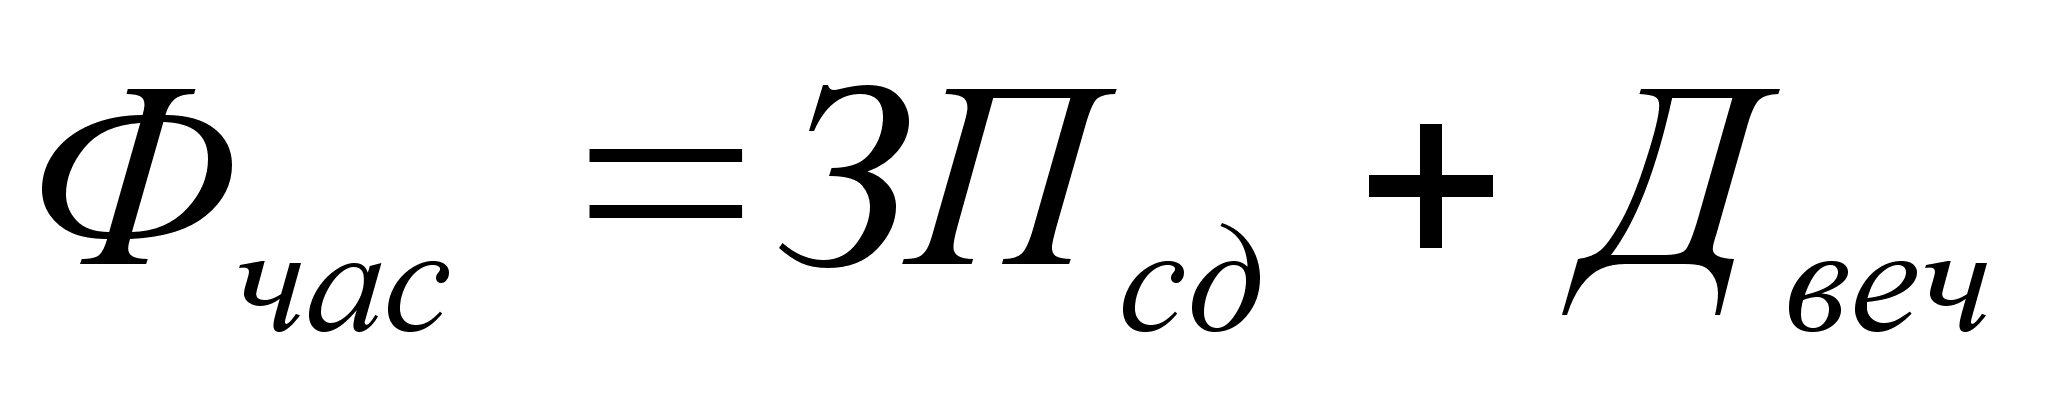Проект ткацкой фабрики для выработки ткани «Бязь» артикул С-32БХ-206 на станках СТБ-250 в количестве 500 ± 20 станков
600
Обрывность на 1 млн. м. одиночной нити
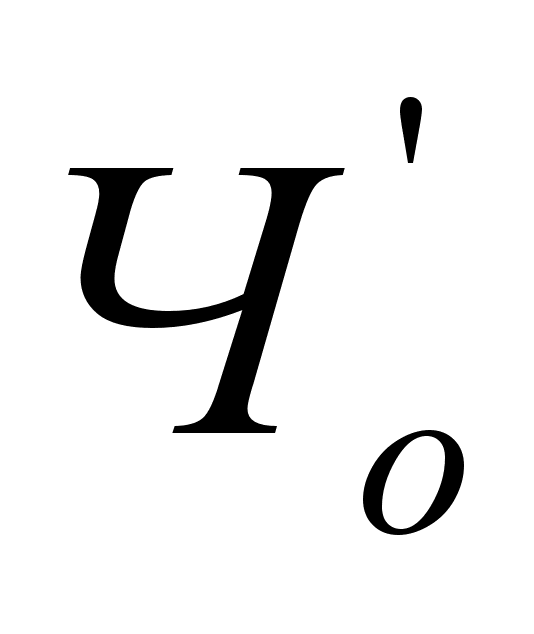
обрывов
2
Число человек участвующих в смене ставки
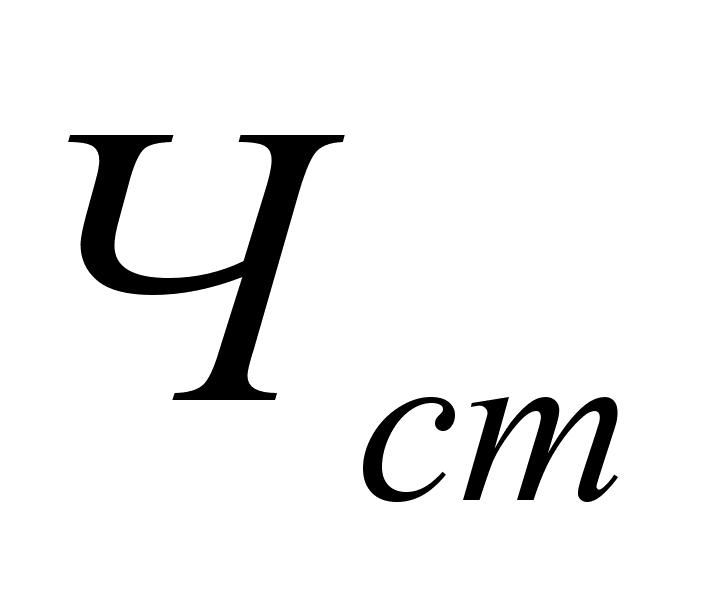
человек
2
Время работы за смену
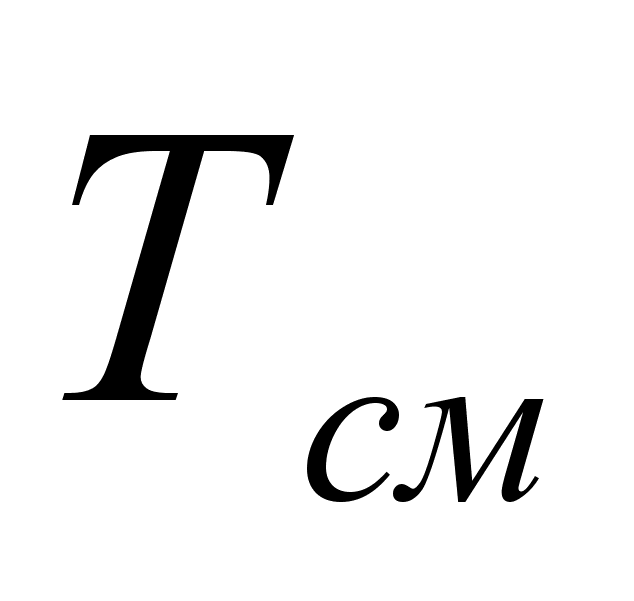
мин
780
Длина намотки пряжи на сновальном валу
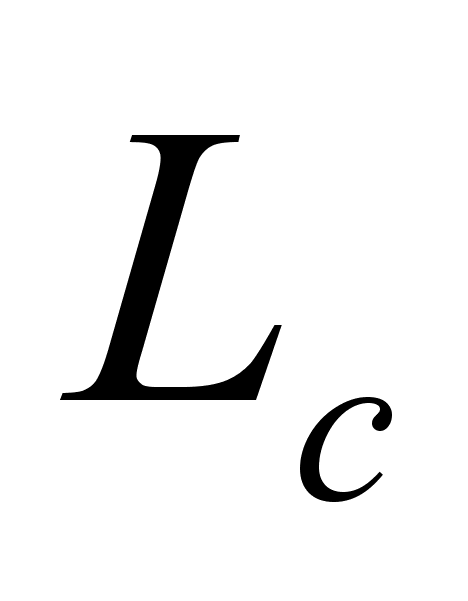
м
17247
Теоретическая
производительность
машины
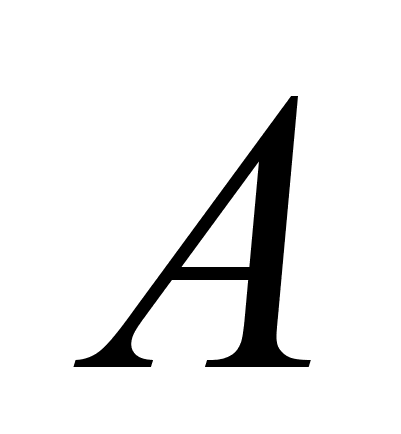 ,
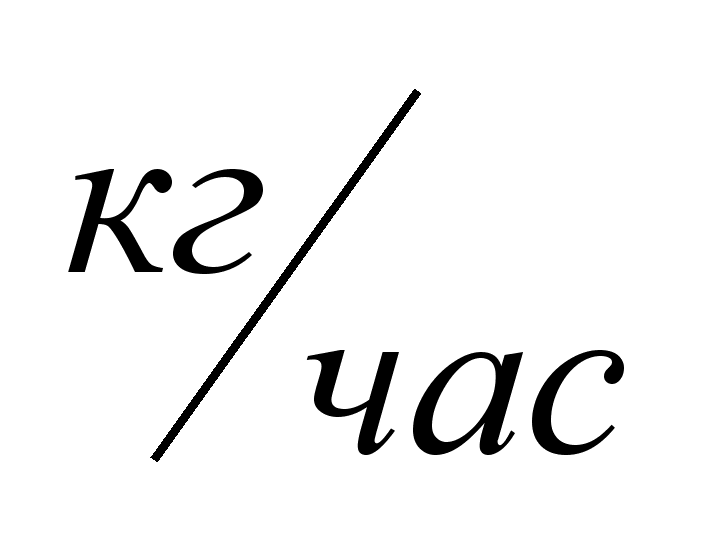 ,
рассчитывается
по формуле
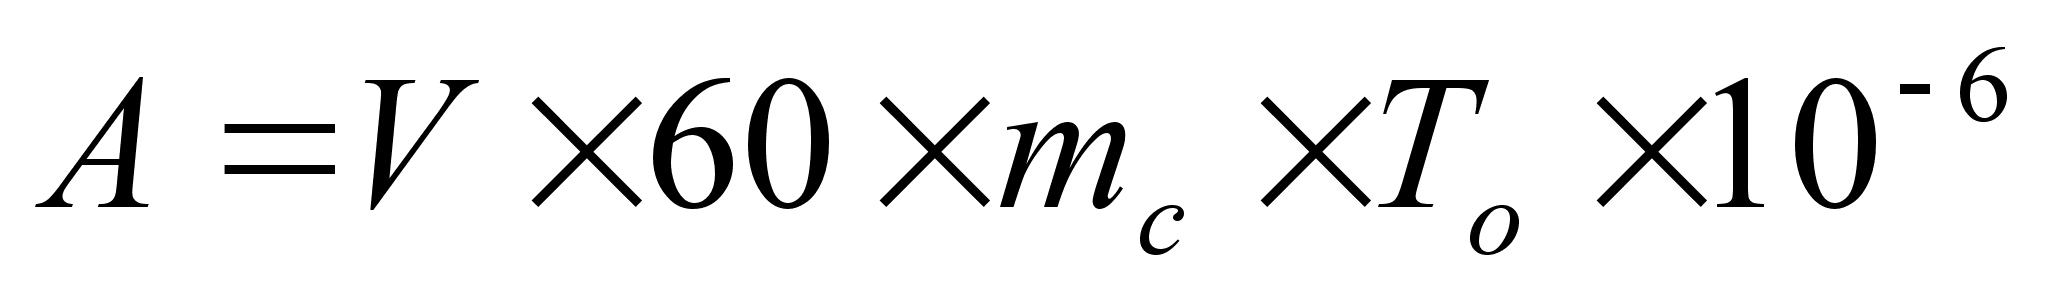 , (2.8.)
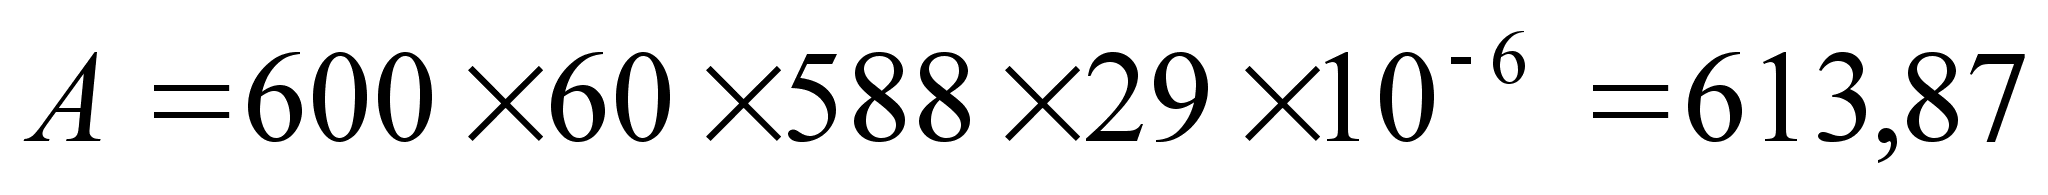
Основное
технологическое
(машинное) время
наработки
сновального
вала
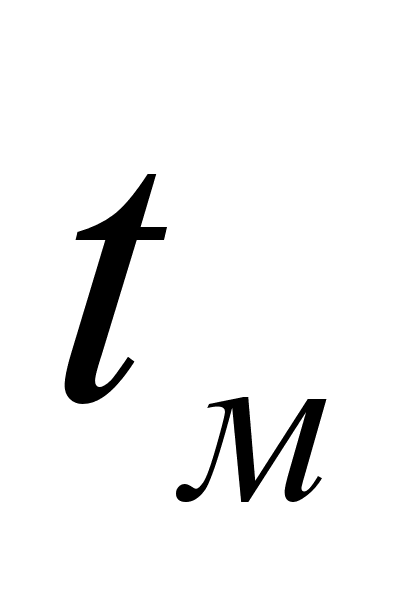 ,
с, рассчитывается
по формуле
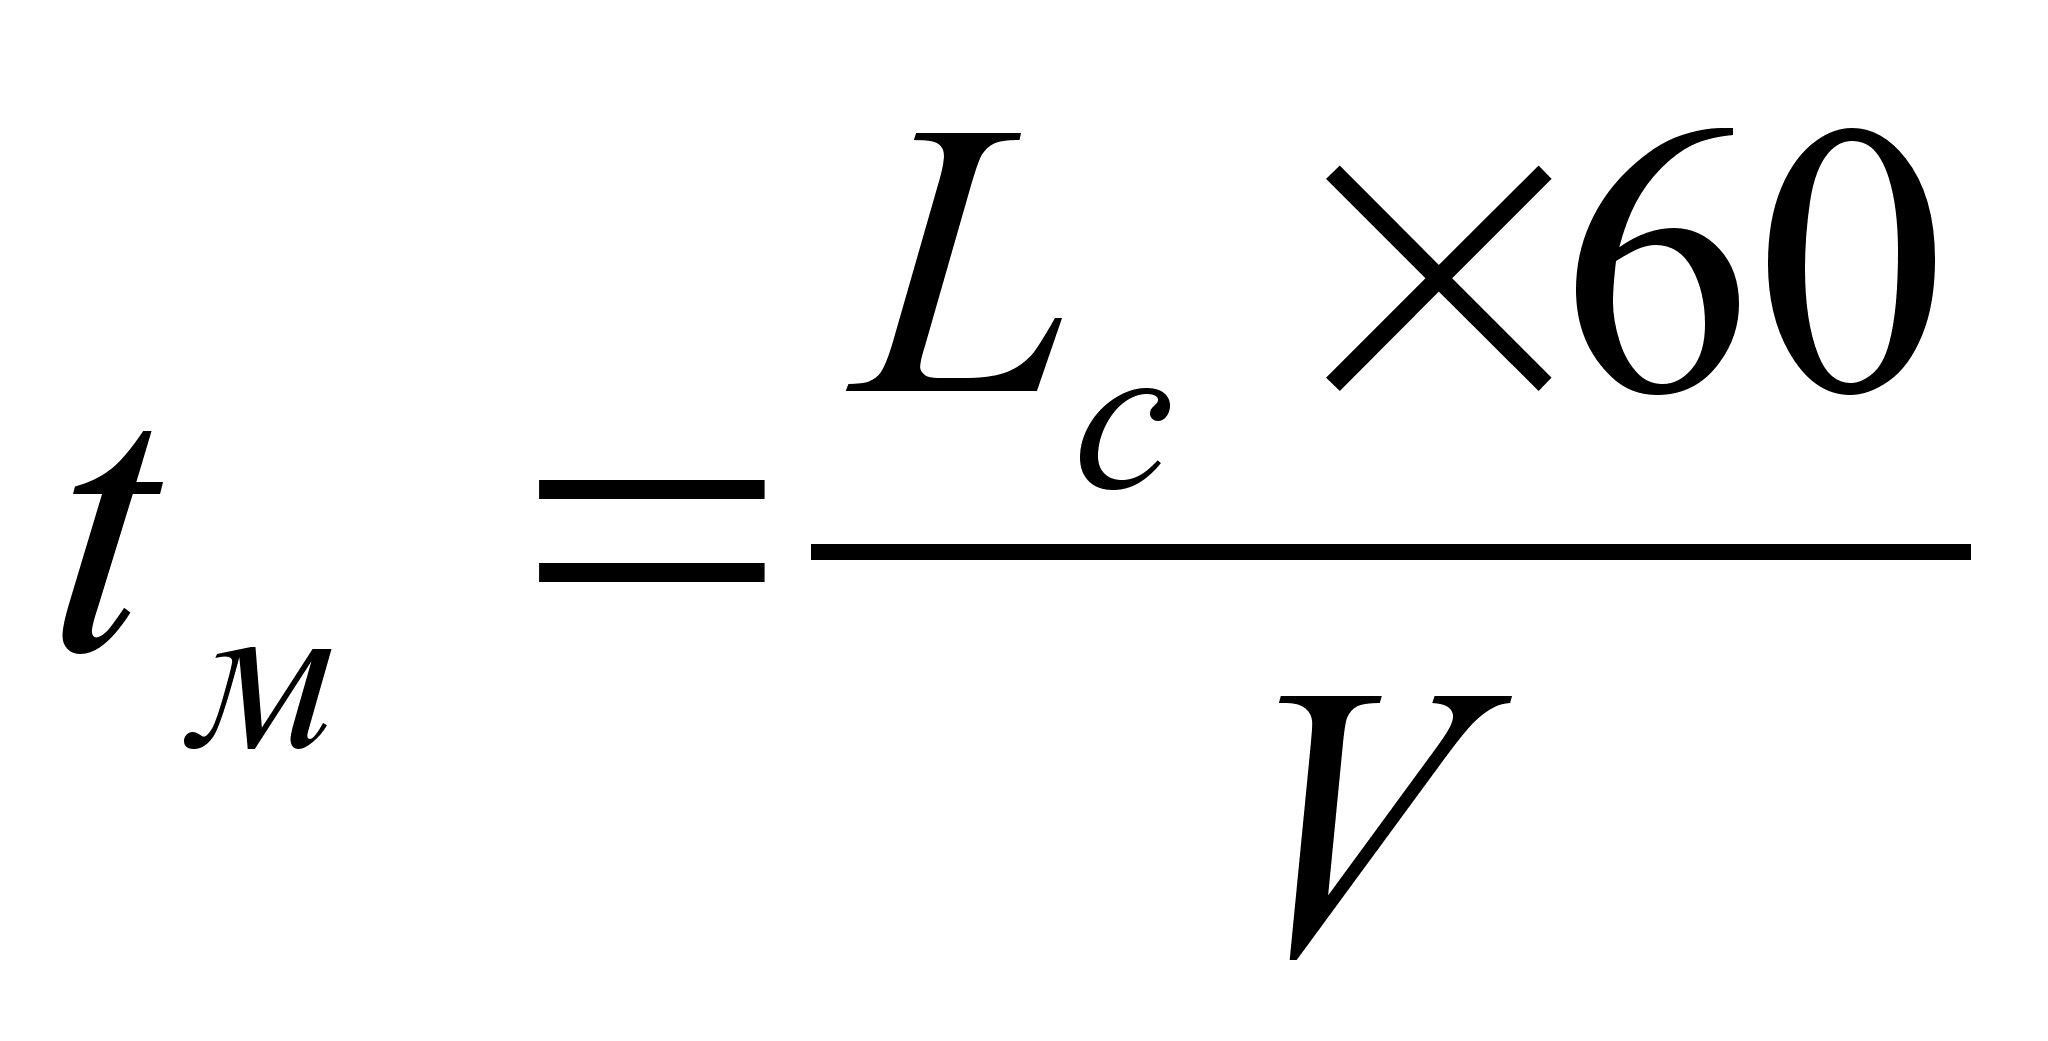 , (2.9.)
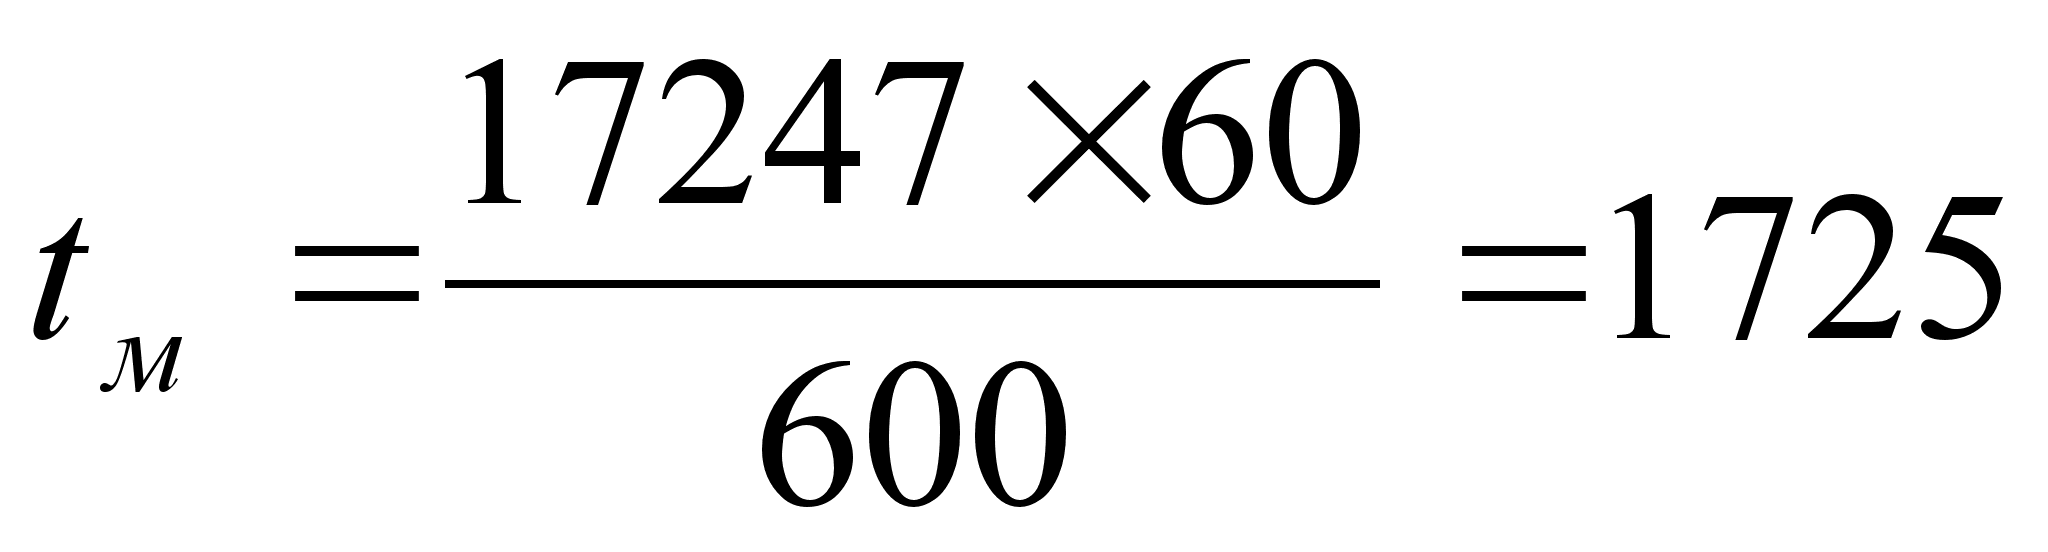
Число
сменяемых бобин
на один сновальный
вал при использовании
узловязателя
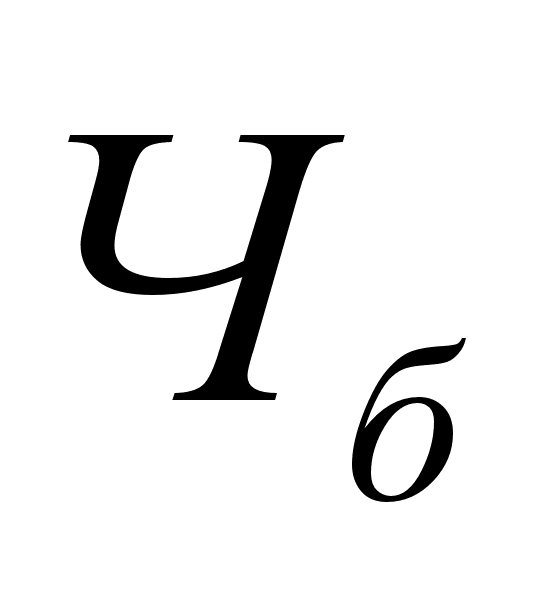 ,
рассчитывается
по формуле
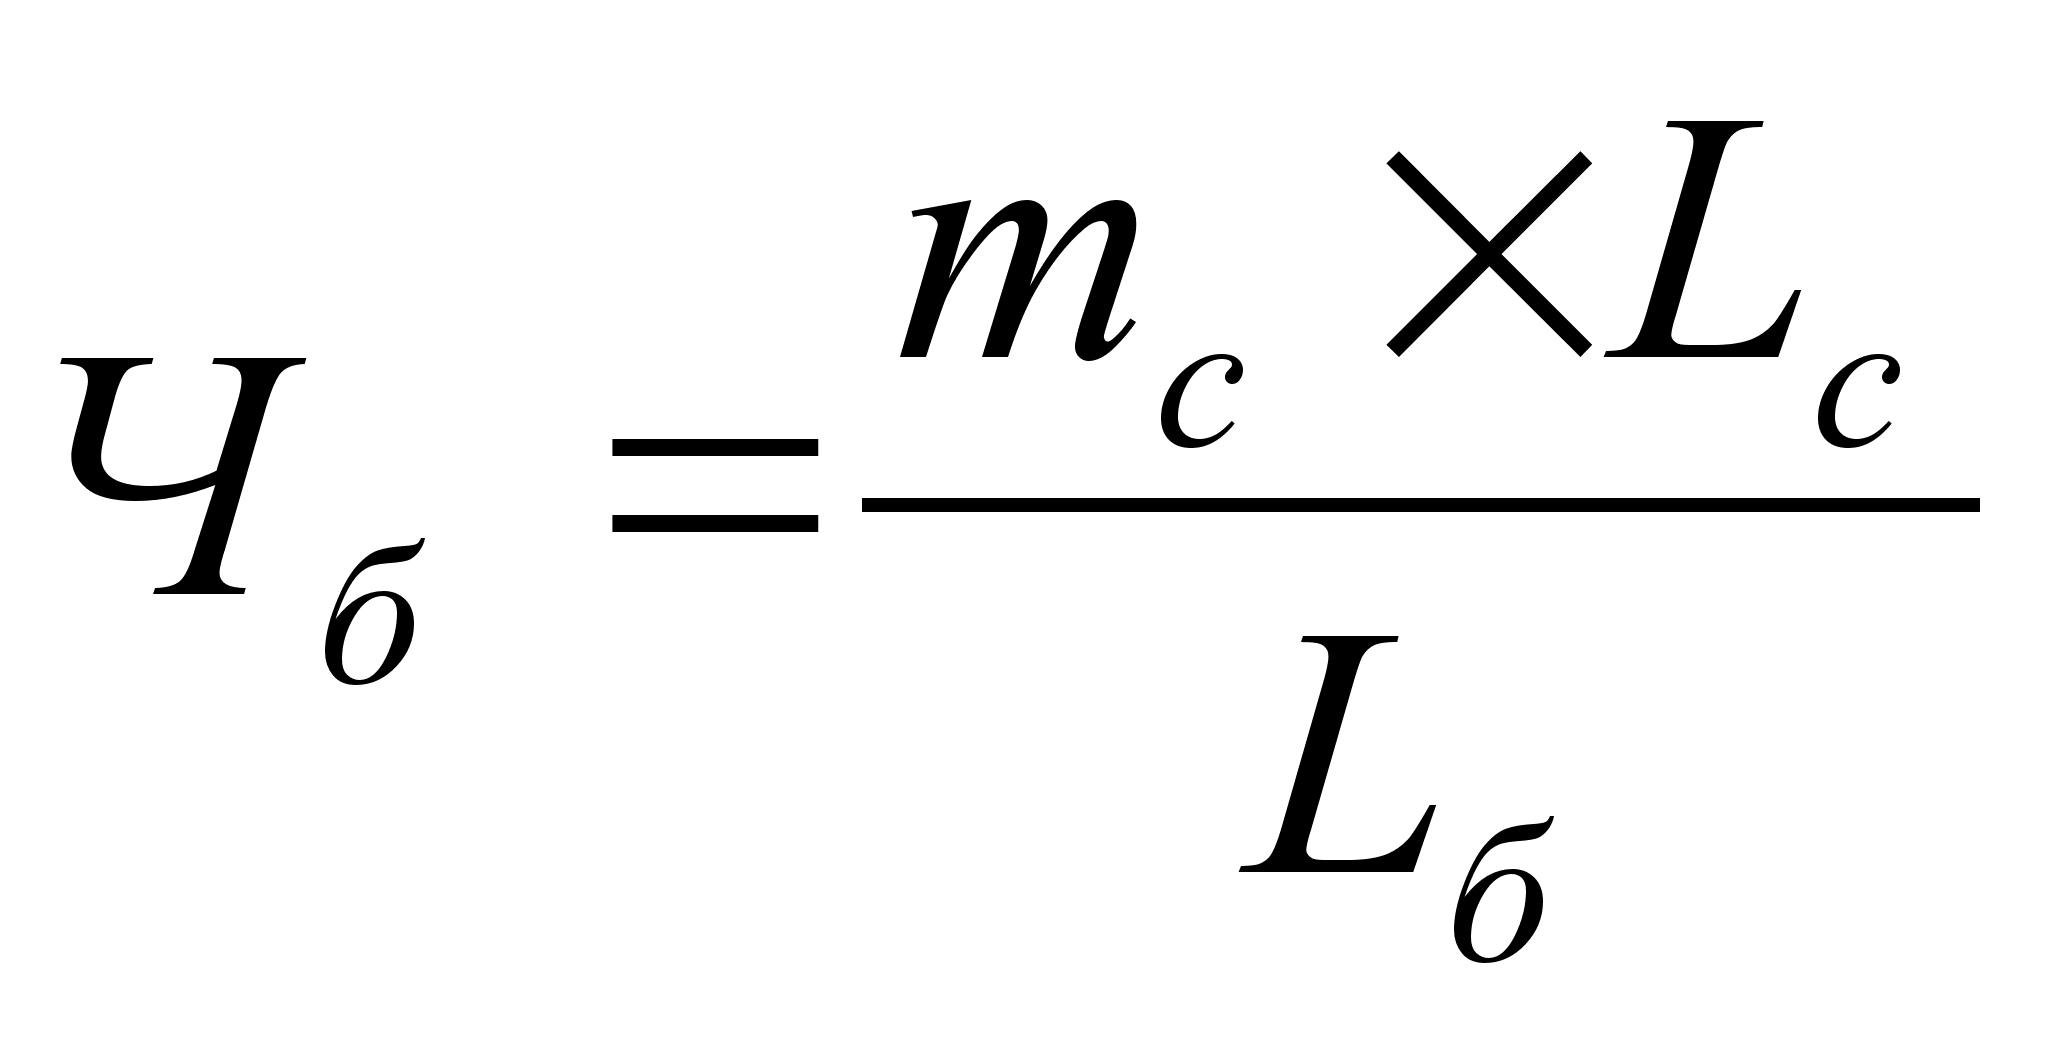 , (2.10.)
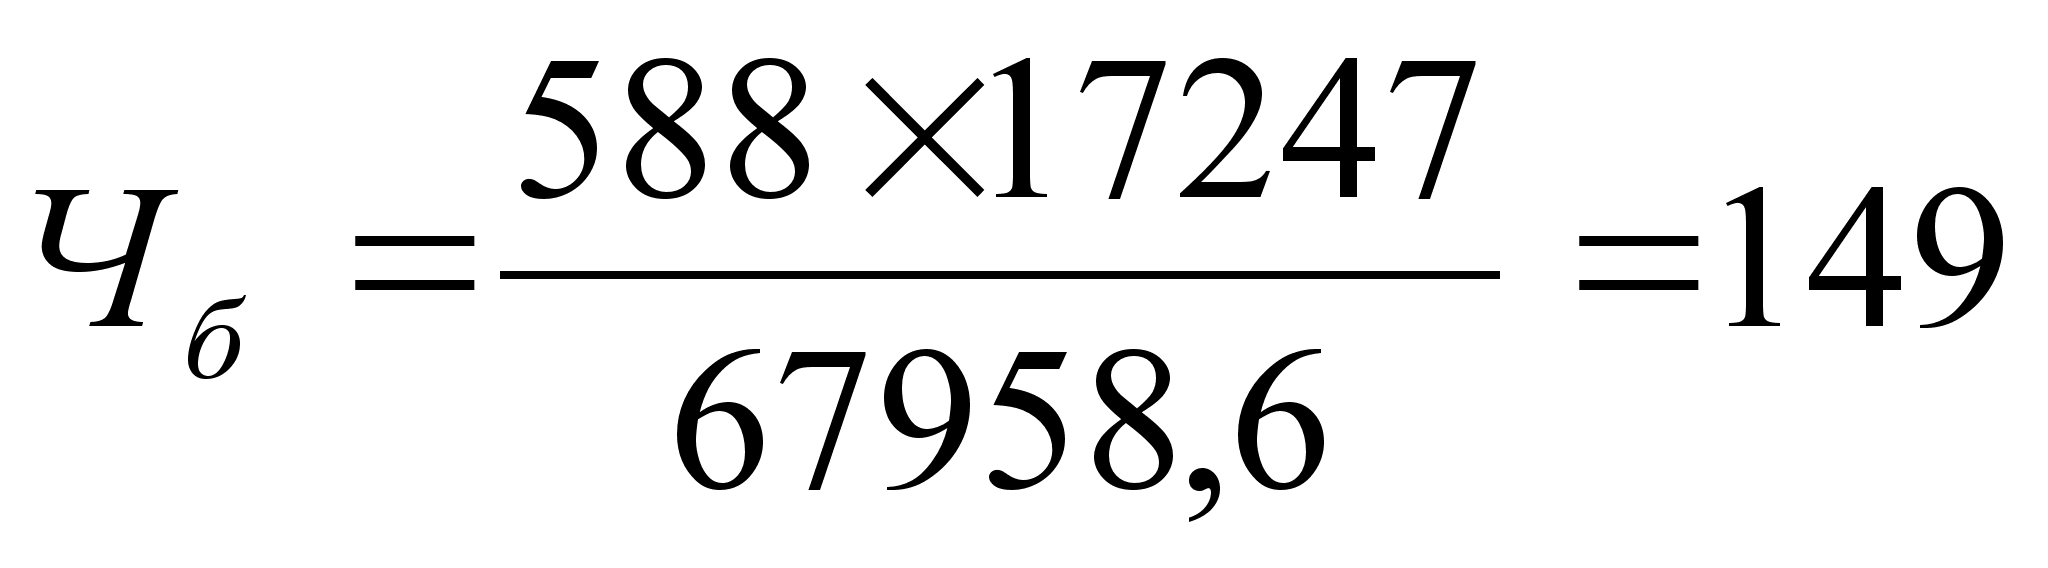
Число
ликвидируемых
обрывов нити
на один сновальный
вал
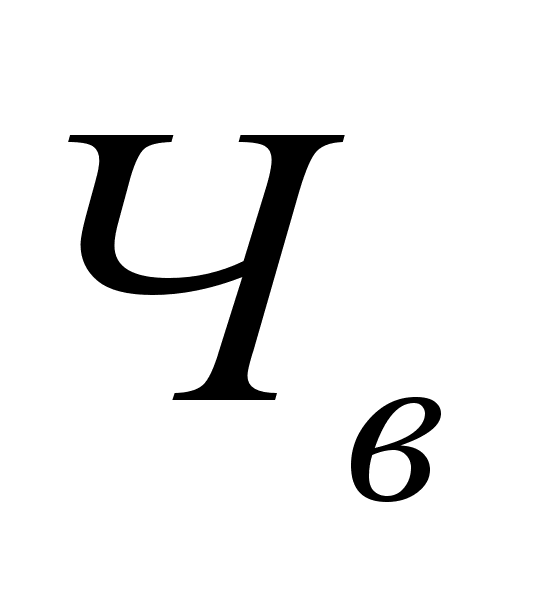 ,
рассчитывается
по формуле
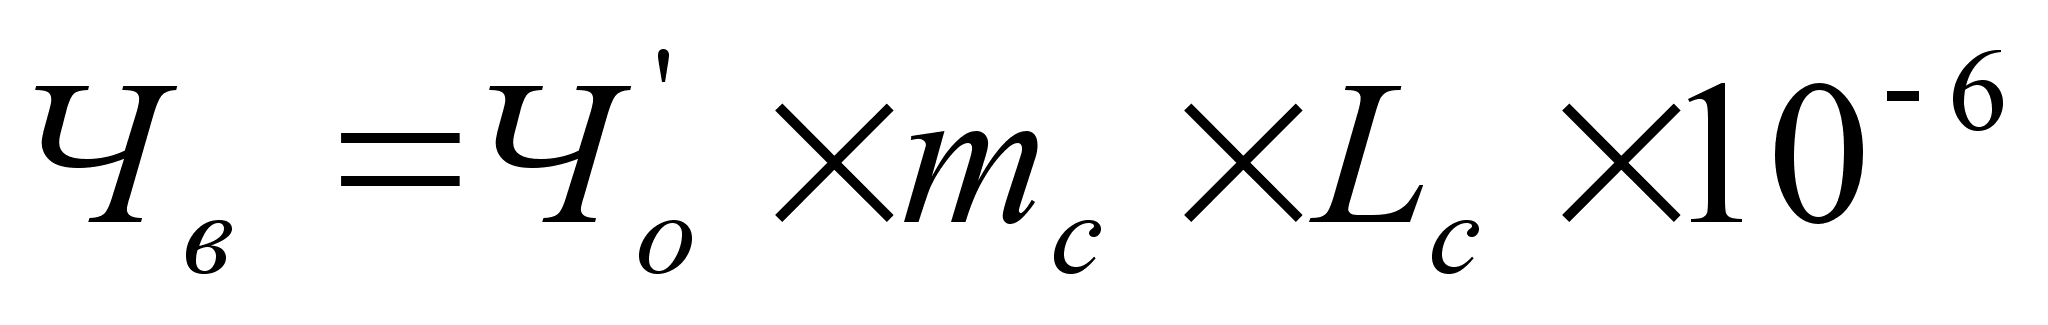 , (2.11.)
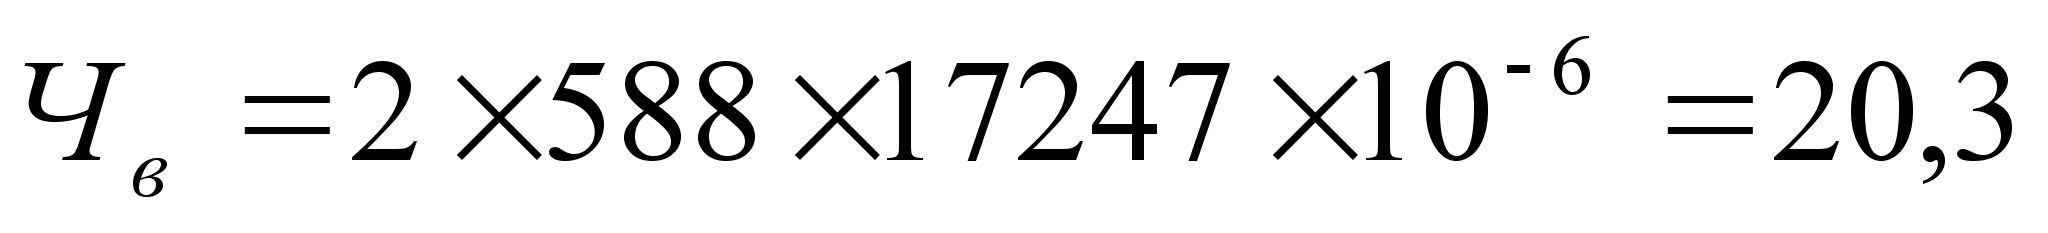
Таблица 25. Вспомогательное технологическое время
|
Операция |
Длительность одного случая, с |
Число случаев на 1 сновальный вал |
Общее время |
|
Смена ставки бобин |
2,5 |
273 |
695 |
|
Ликвидация обрыва нити |
4,2 |
26 |
1092 |
|
Смена сновального вала |
210 |
1 |
210 |
|
Обмахивание низа машины при смене сновального вала |
120 |
1 |
120 |
|
Итого: |
|
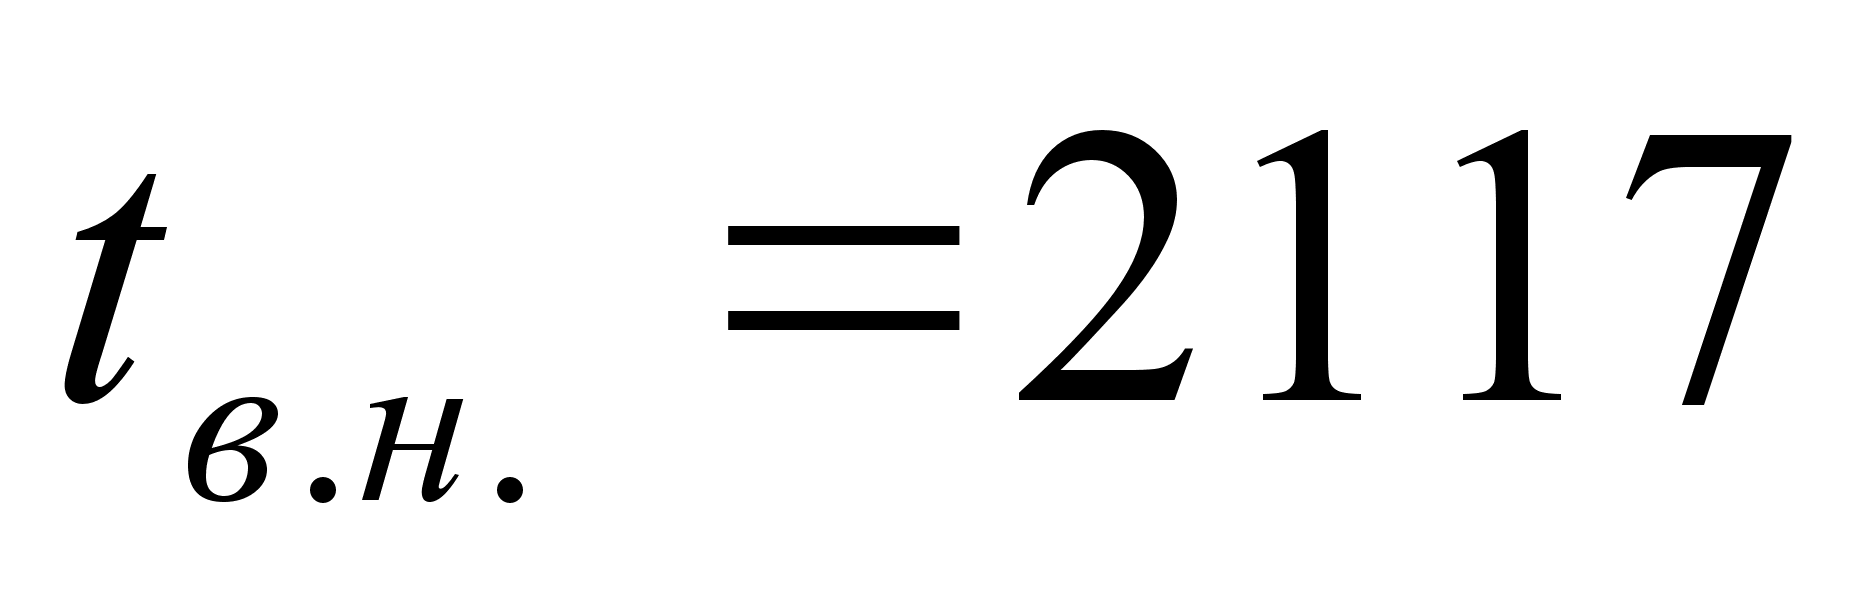
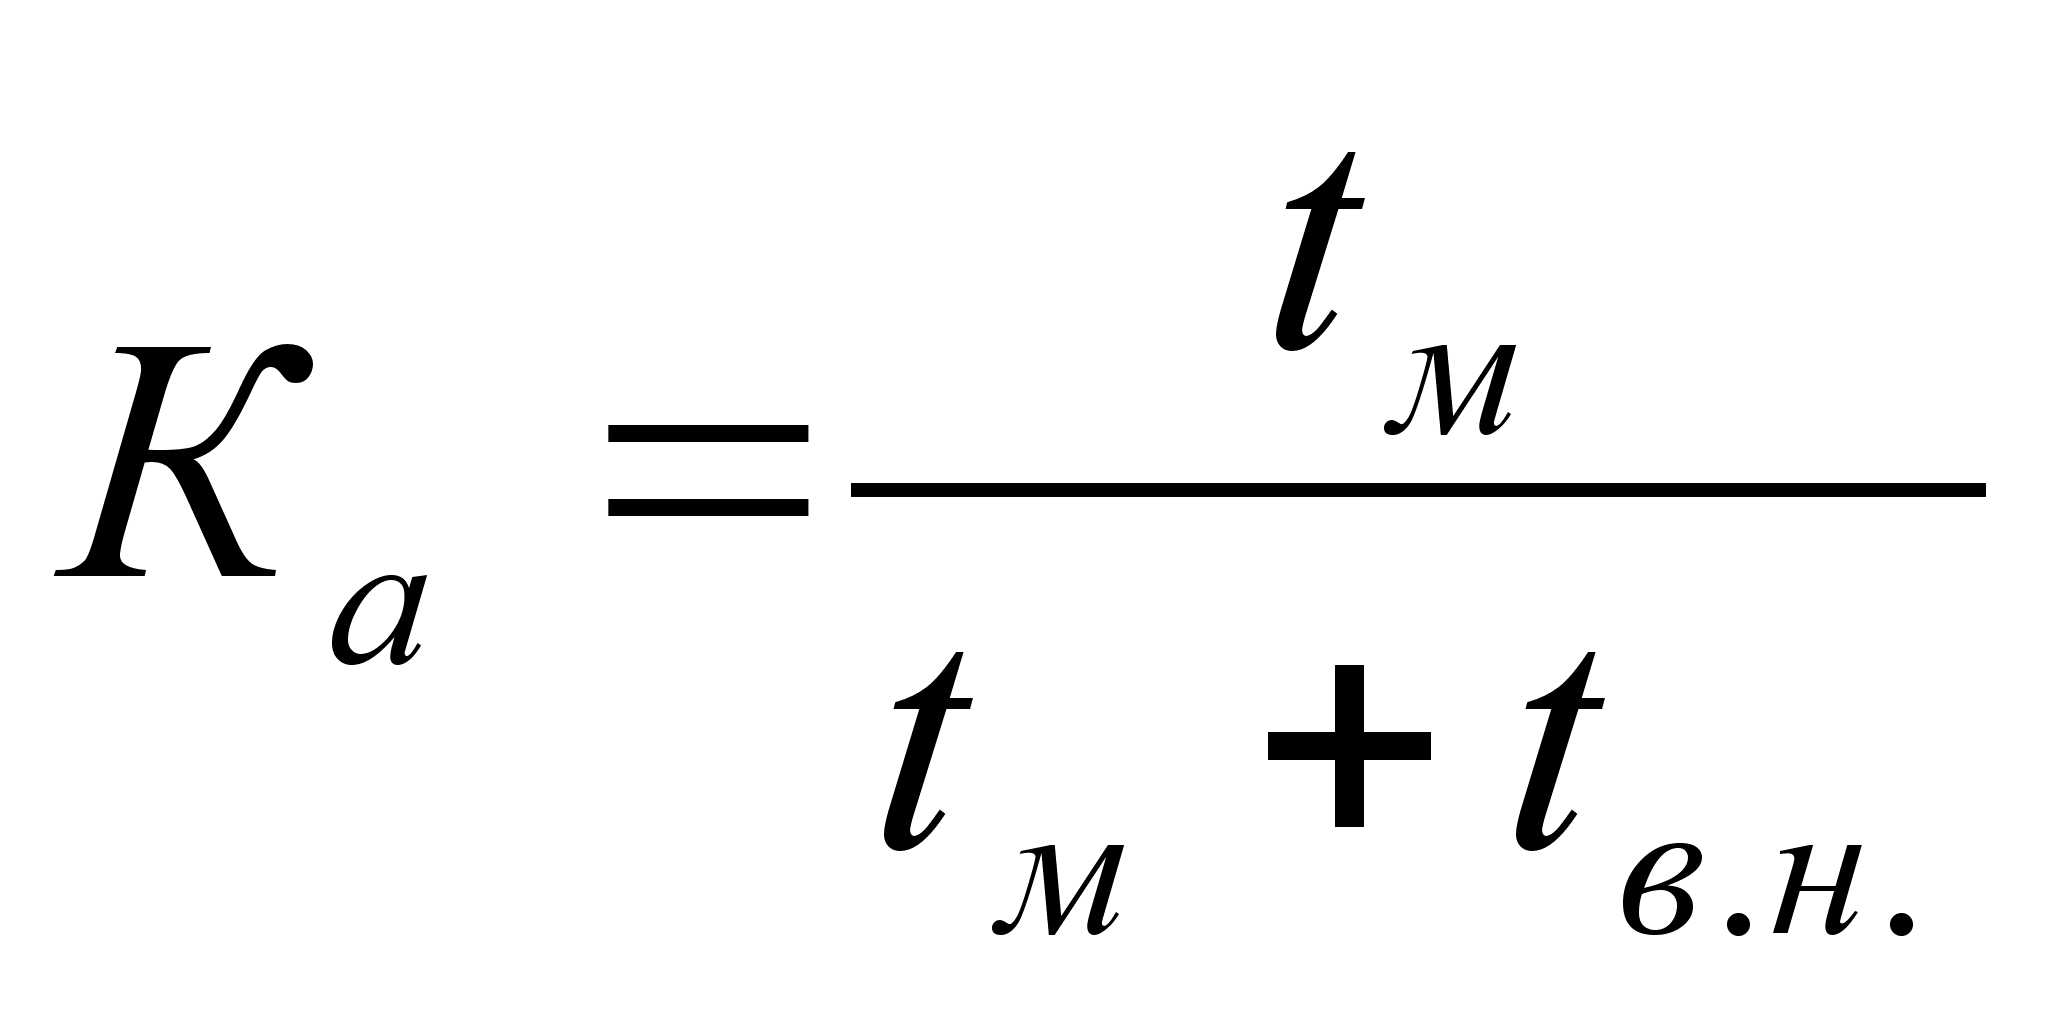 , (2.12.)
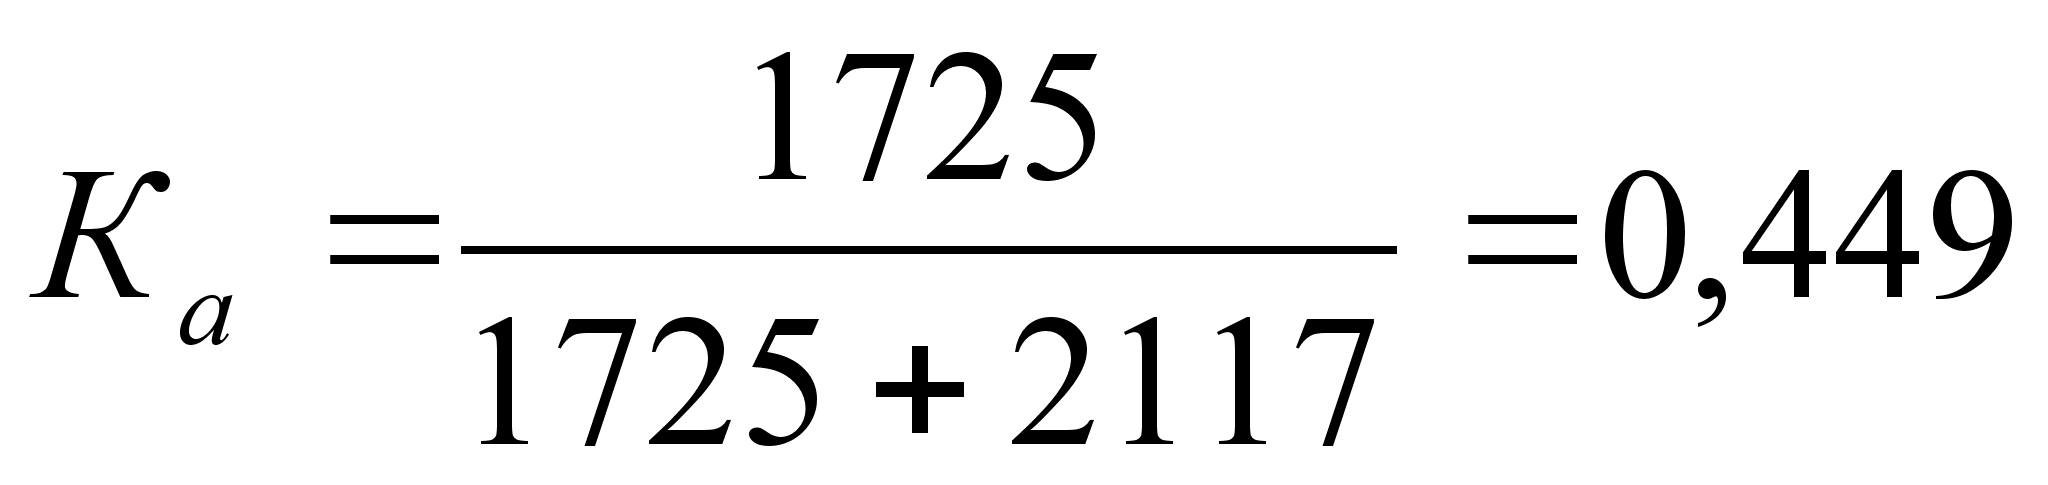
Таблица 26. Время перерывов из-за обслуживания рабочего места
|
Текущий ремонт и наладка |
5 |
|
Смазка машины |
2 |
|
Обмахивание шпулярника |
3 |
|
Прочие мелкие расходы |
3 |
|
Самообслуживание |
5 |
|
Итого: |
|
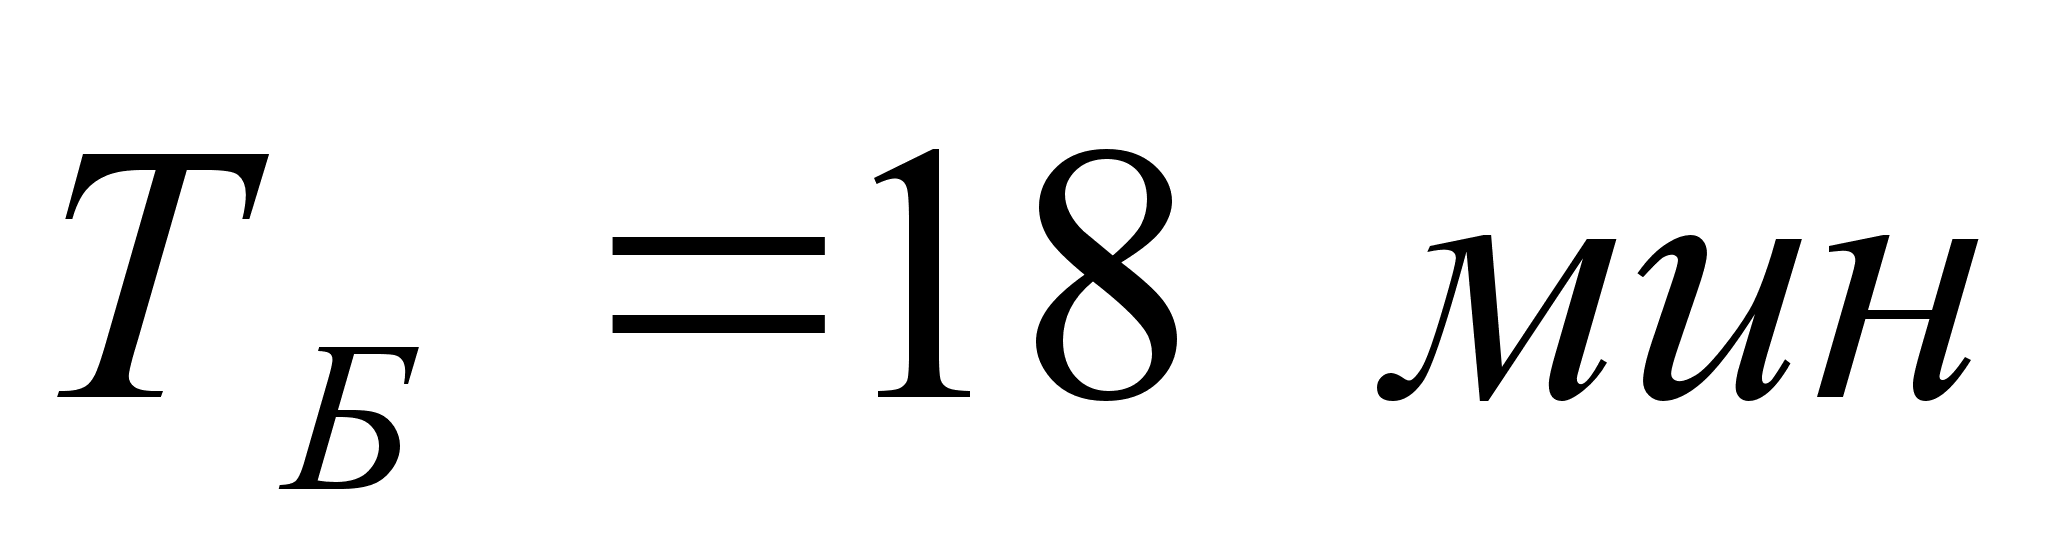
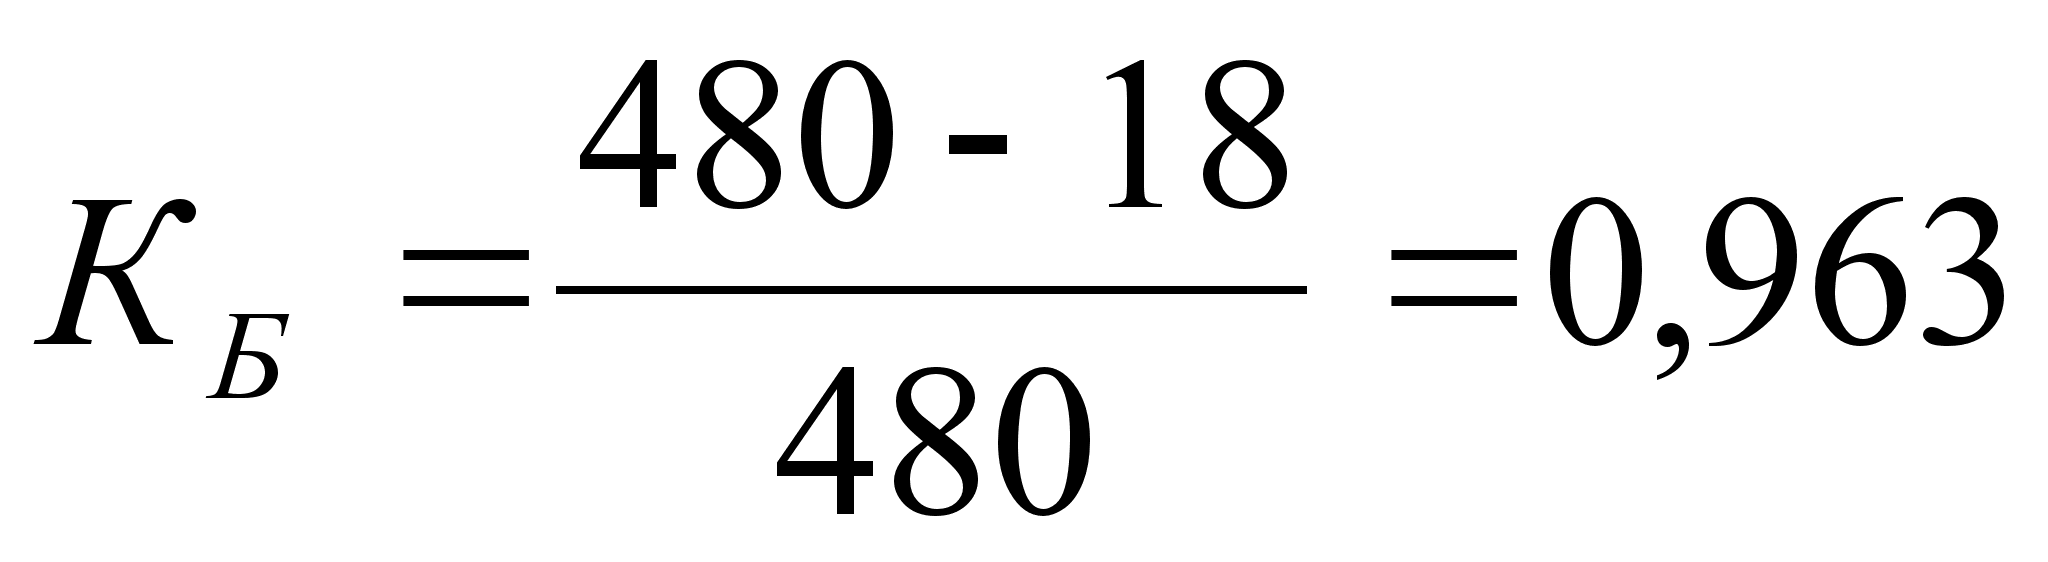
Коэффициент
полезного
времени
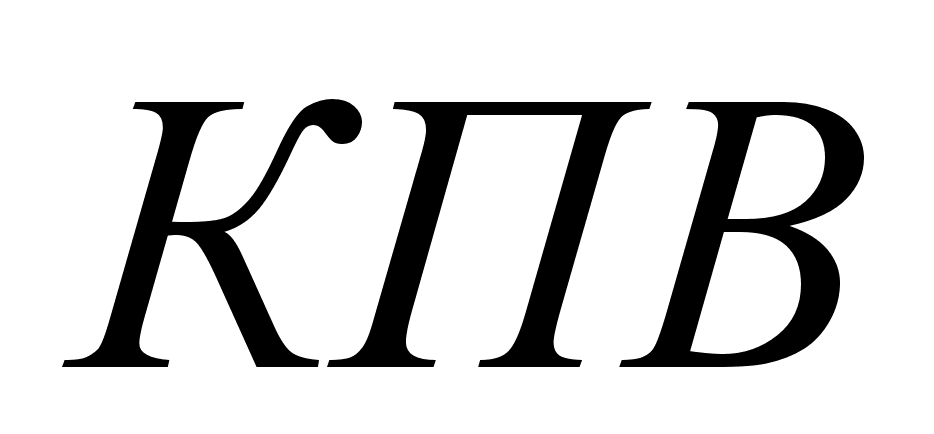 ,
рассчитывается
по формуле
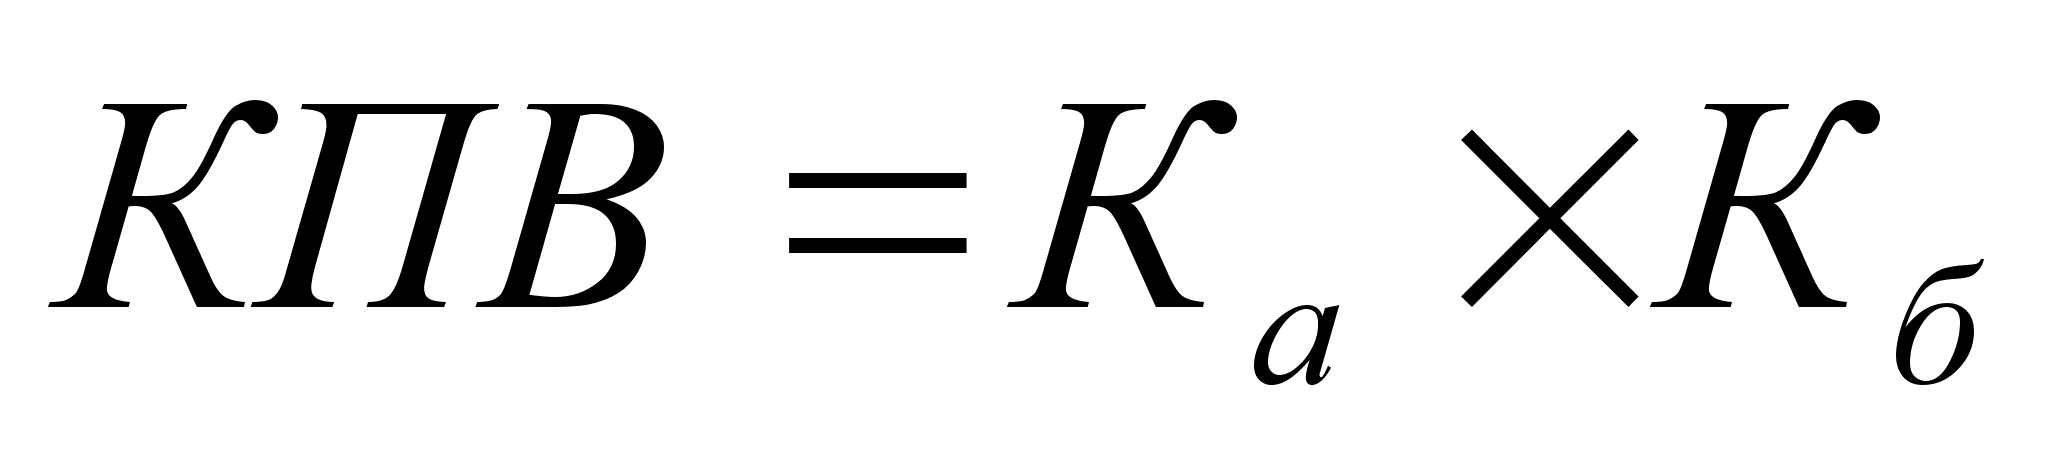 , (2.13.)
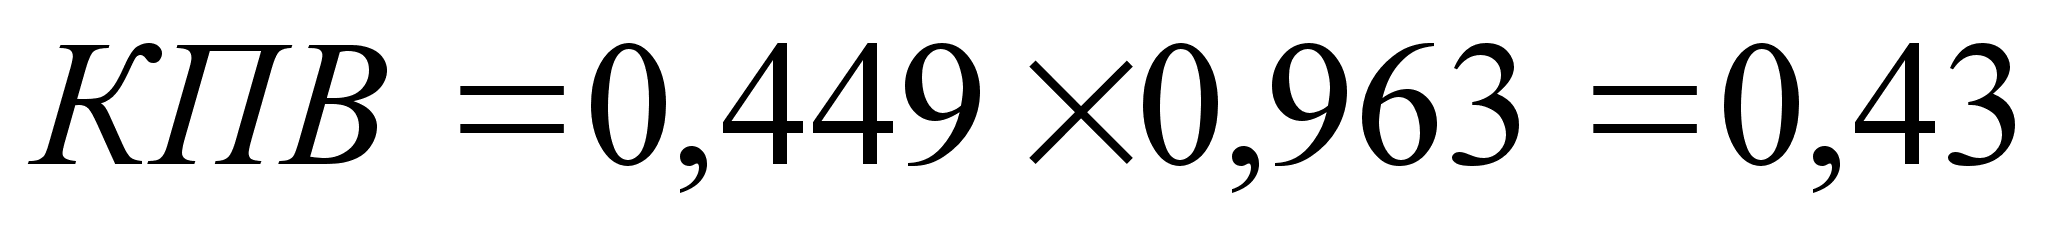
Норма
производительности
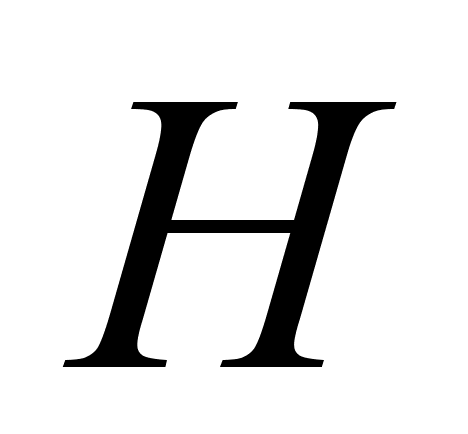 ,
,
рассчитывается
по формуле
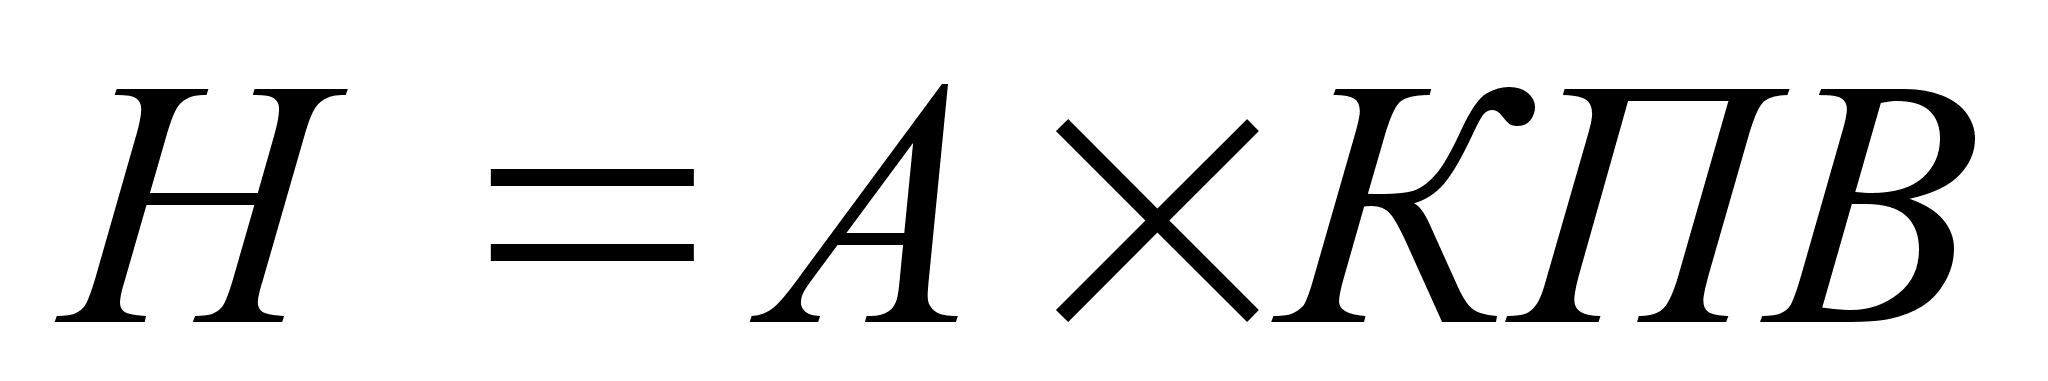 , (2.14.)
рАсчёт нормы производительности ТКАЦКОГО СТАНКА
Теоретическая
производительность
ткацкого станка
для выработки
одного полотна
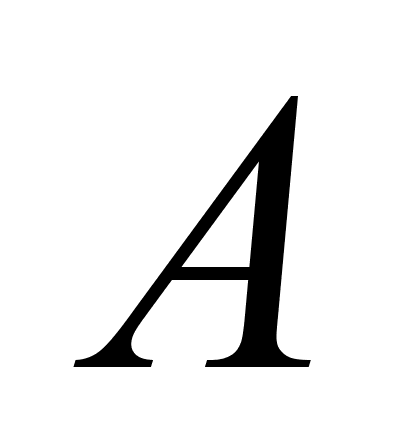 ,
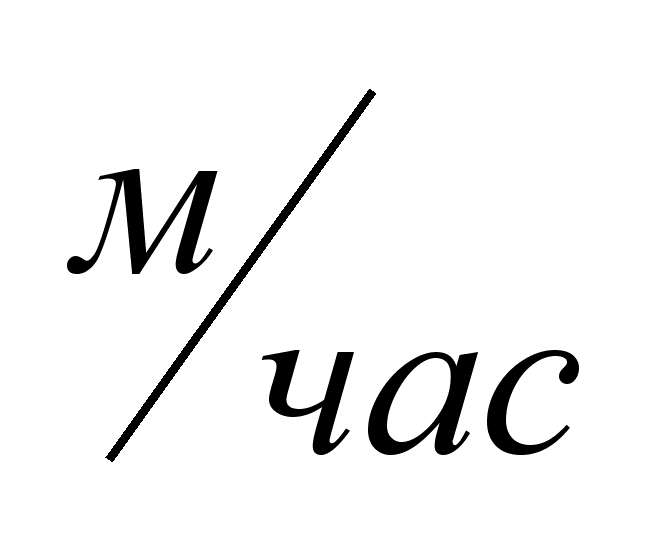 ,
рассчитывается
по формуле
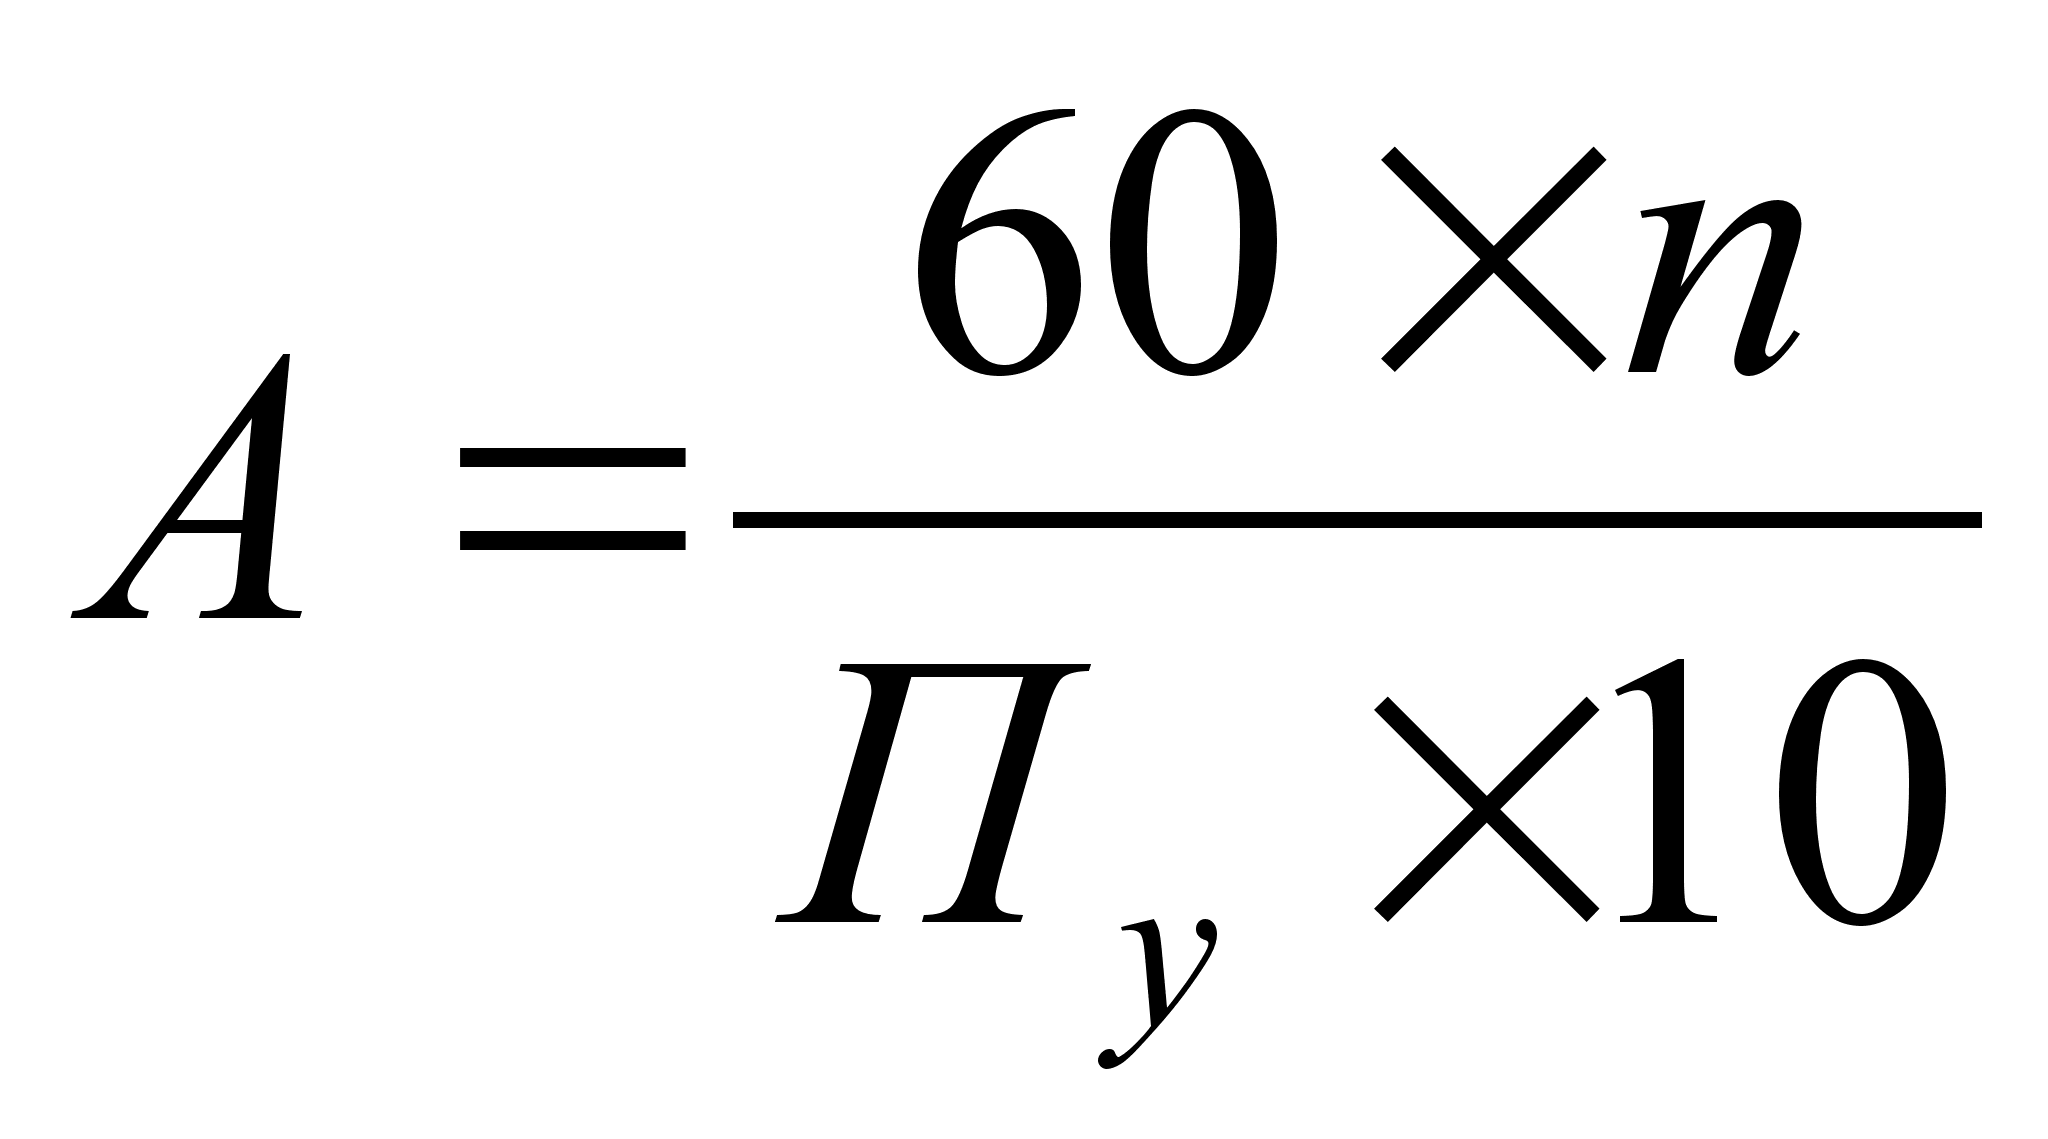 , (2.15.)
где
- теоретическая
производительность,
;
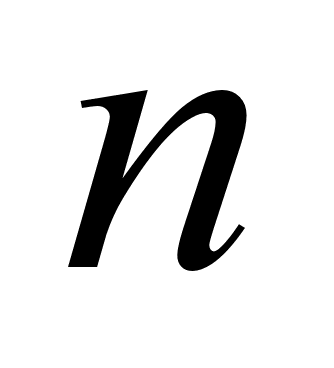 - частота вращения
главного вала
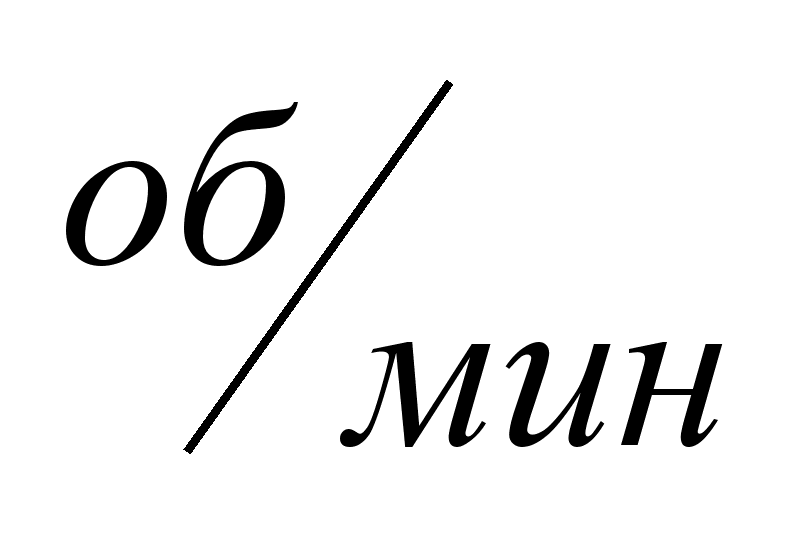 ;
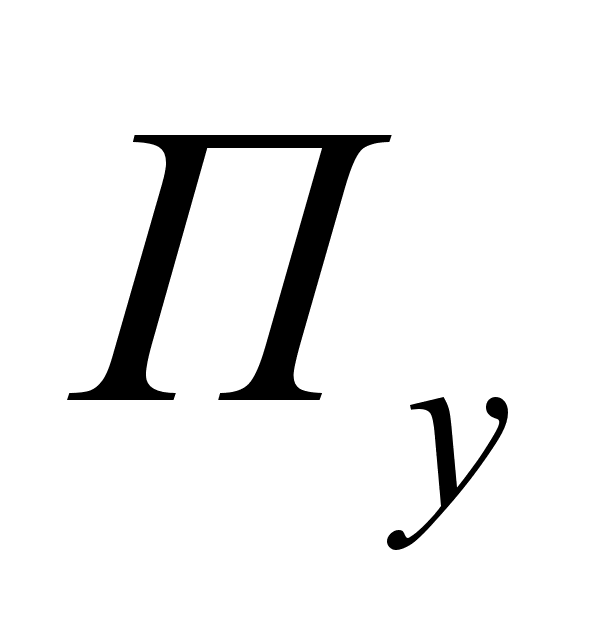 - плотность
ткани по утку,
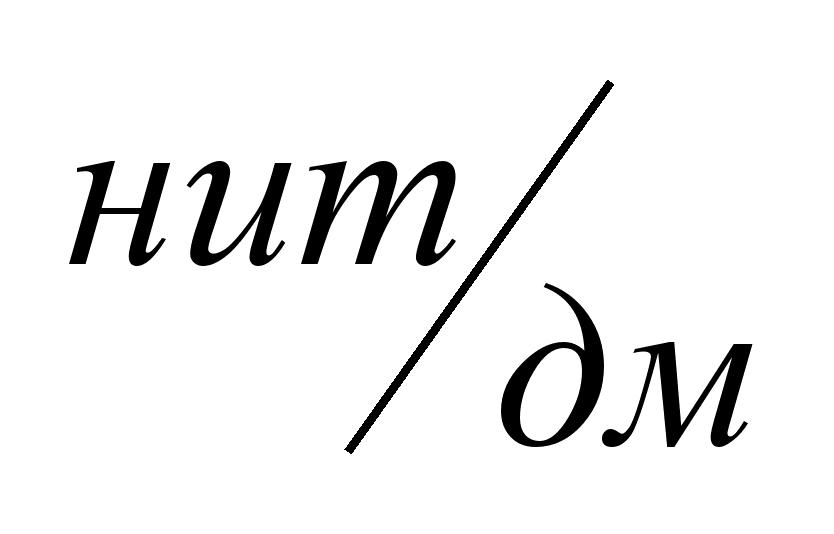 .
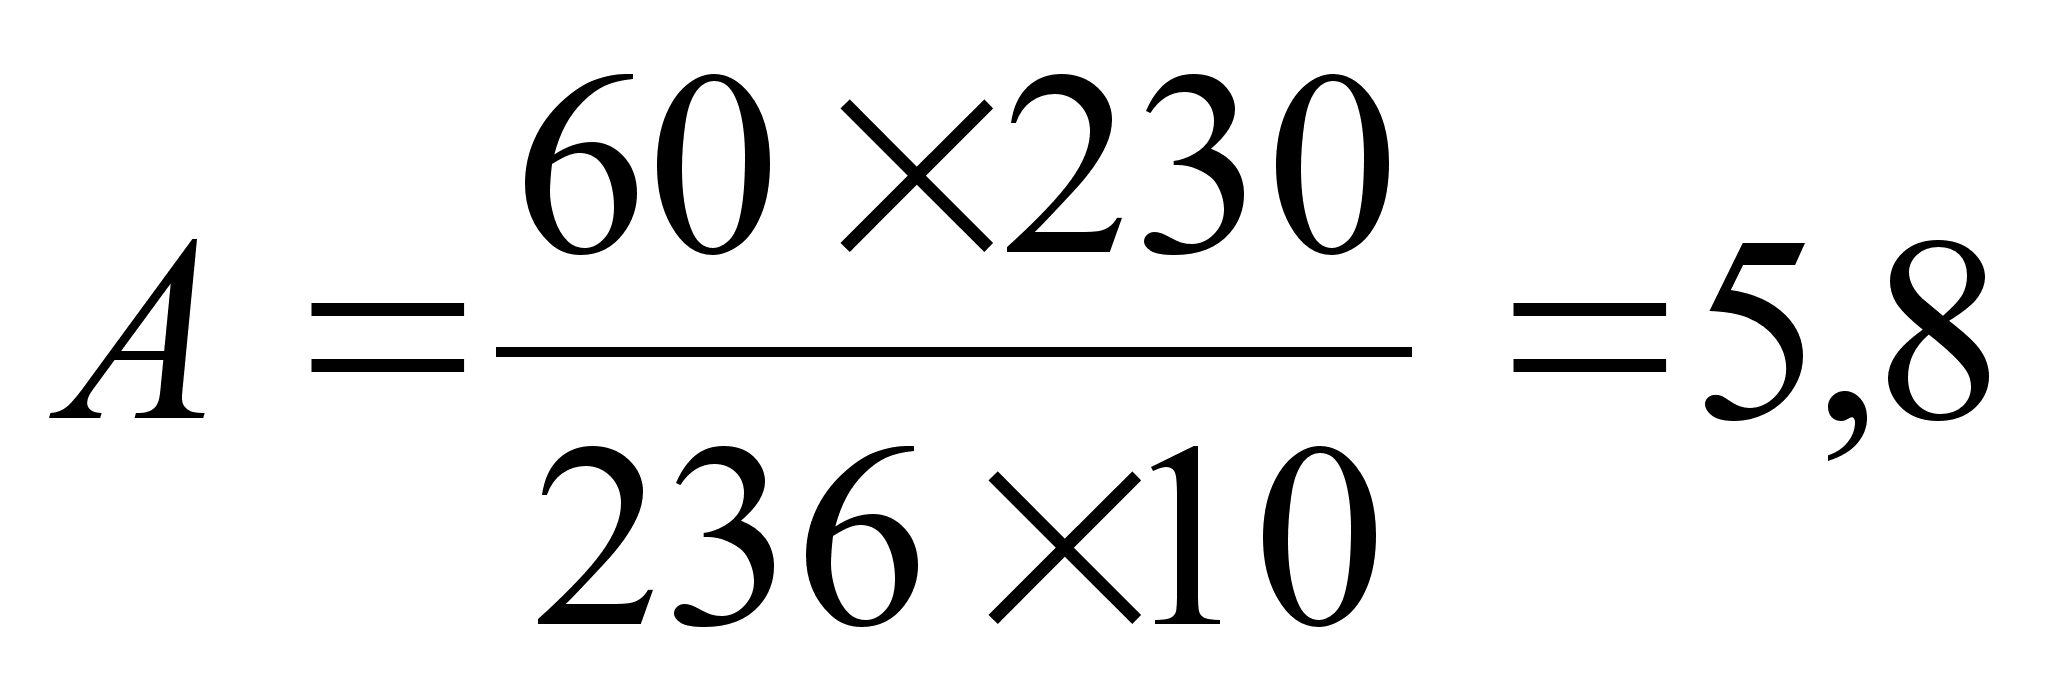
Машинное
время наработки
1 метра ткани
,
сек, рассчитывается
по формуле
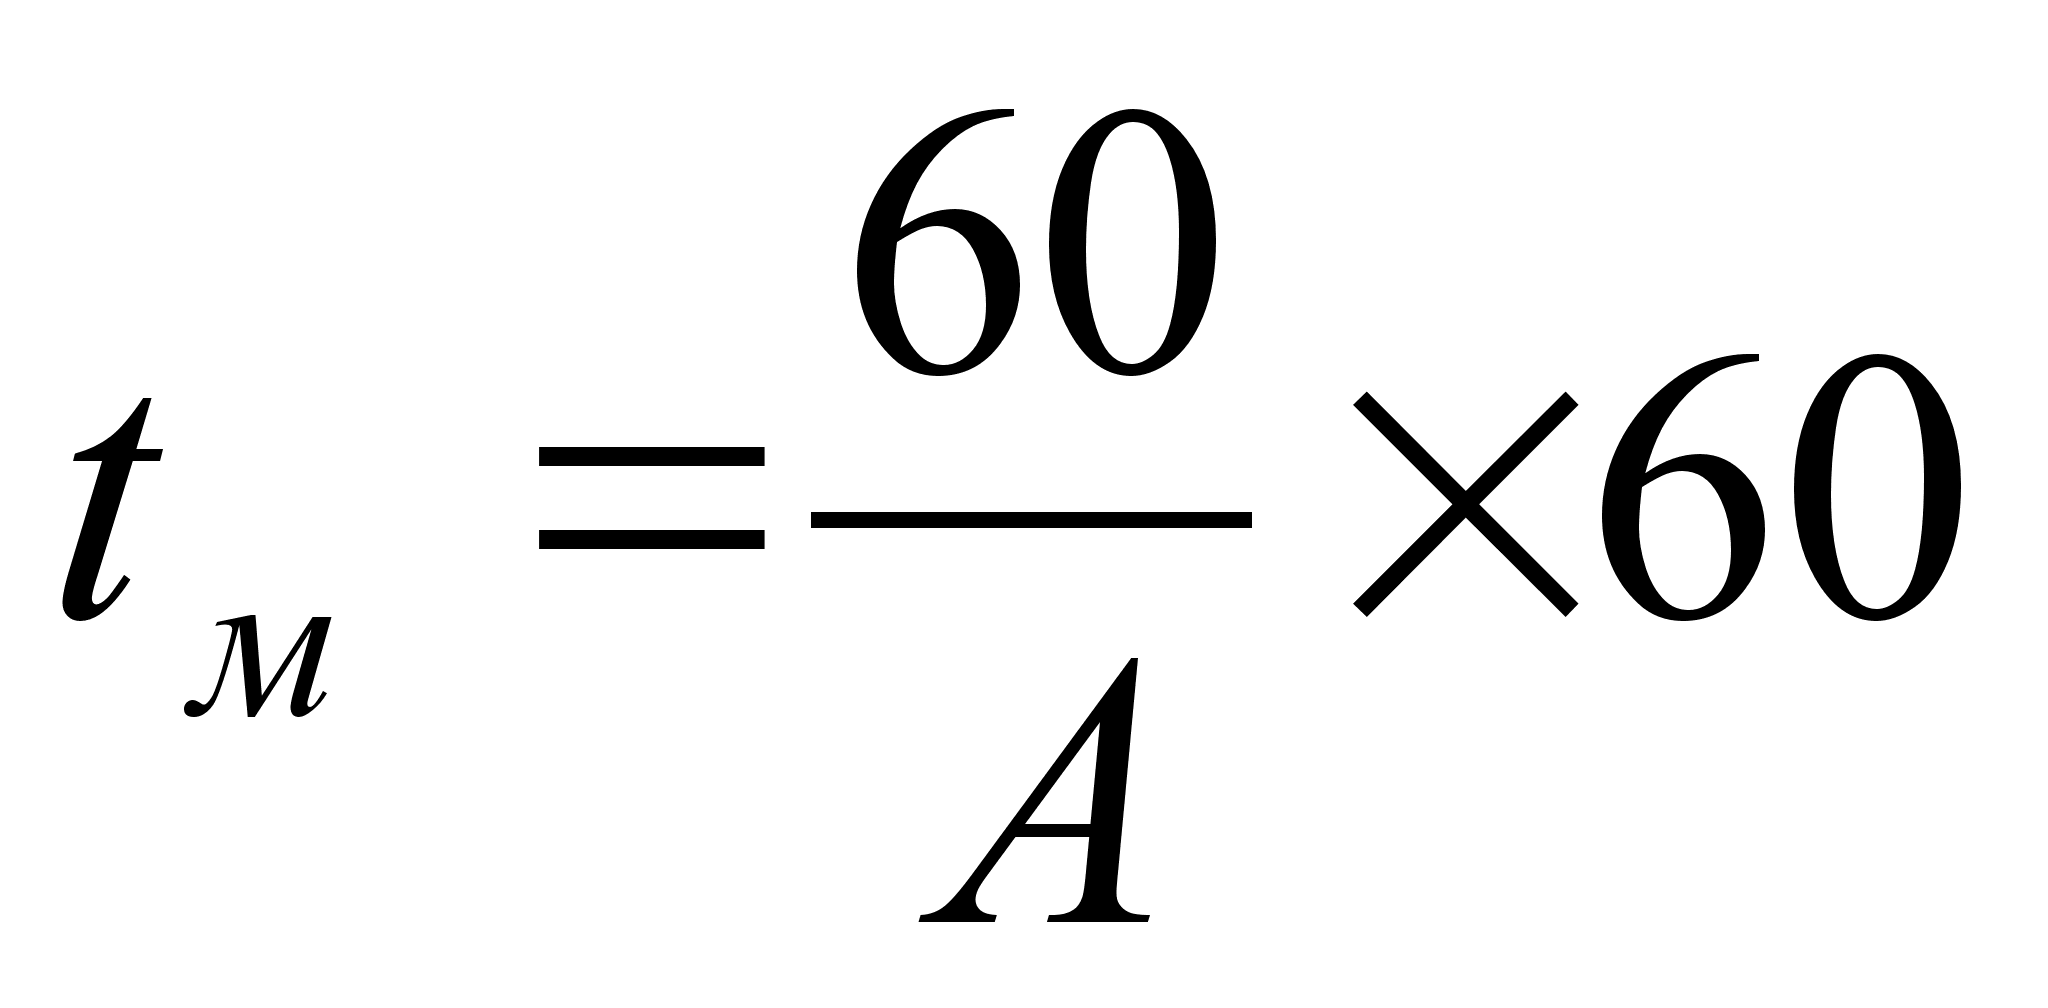 , (2.16.)
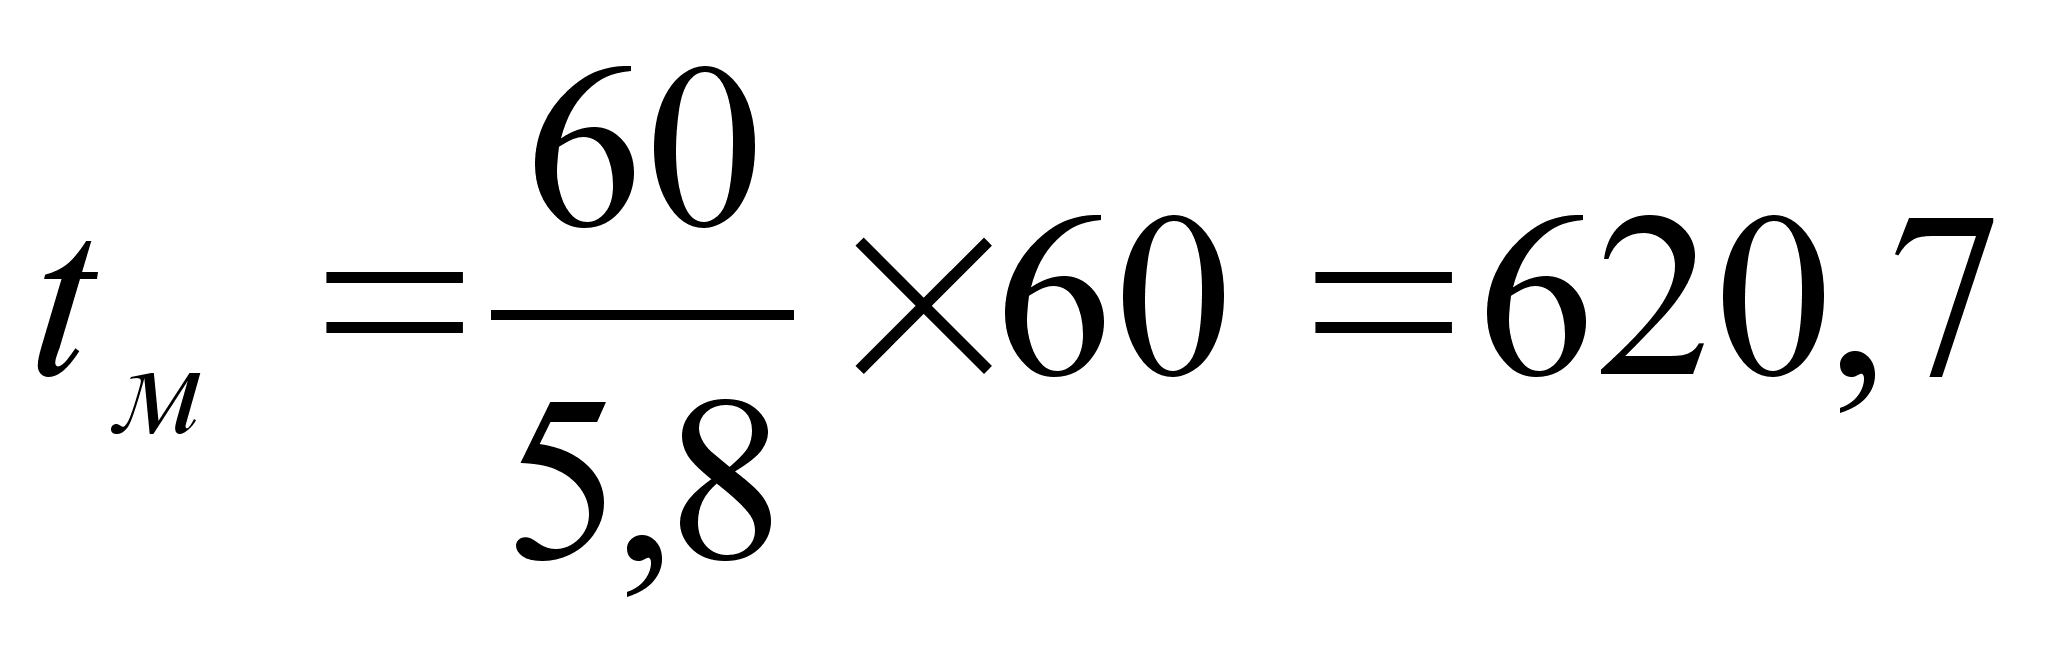
Повторяемость
смены бобины
на 1 метр ткани
,
бобин, рассчитывается
по формуле
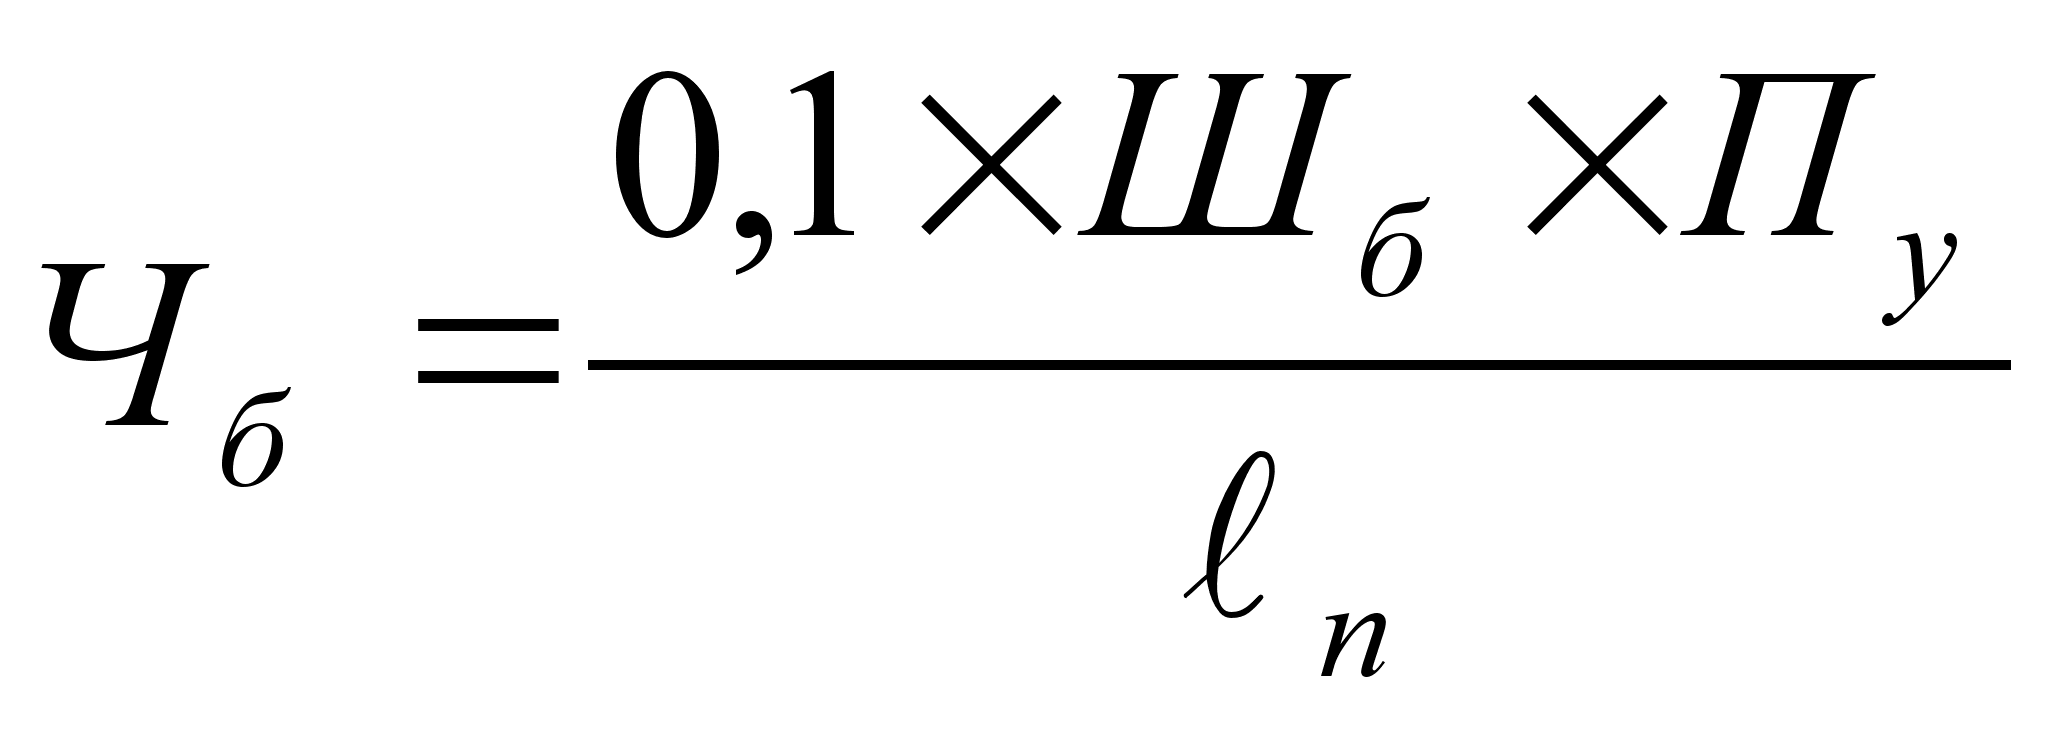 , (2.17.)
где
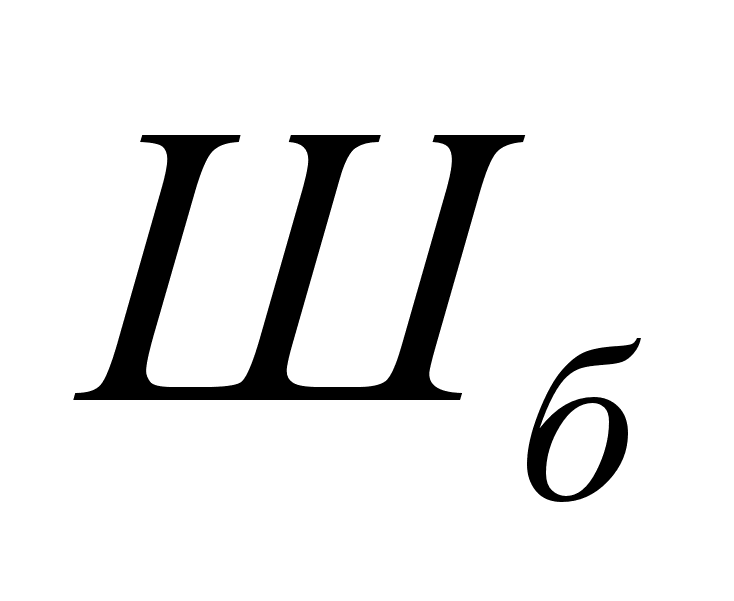 - ширина заправки
по берду;
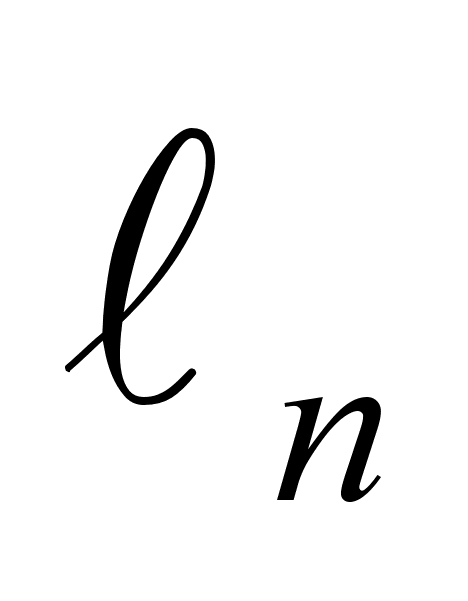 - полезная длина
нити на бобине.
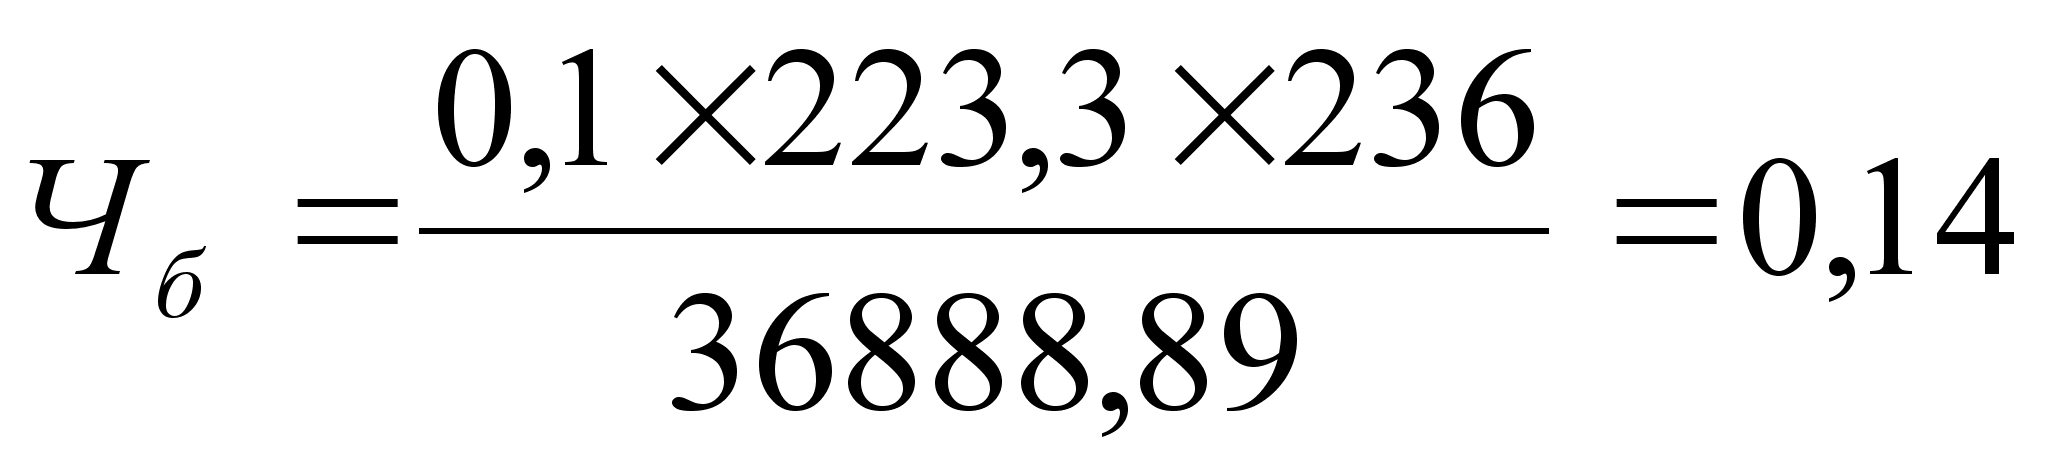
Время
необходимое
на заправку
и обработку
1ой
основы
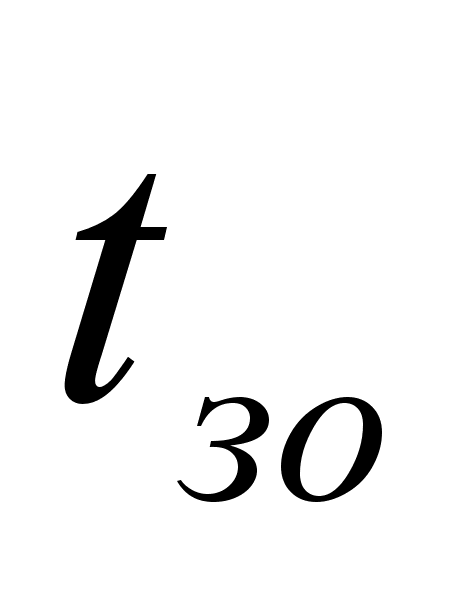 ,
сек, рассчитывается
по формуле
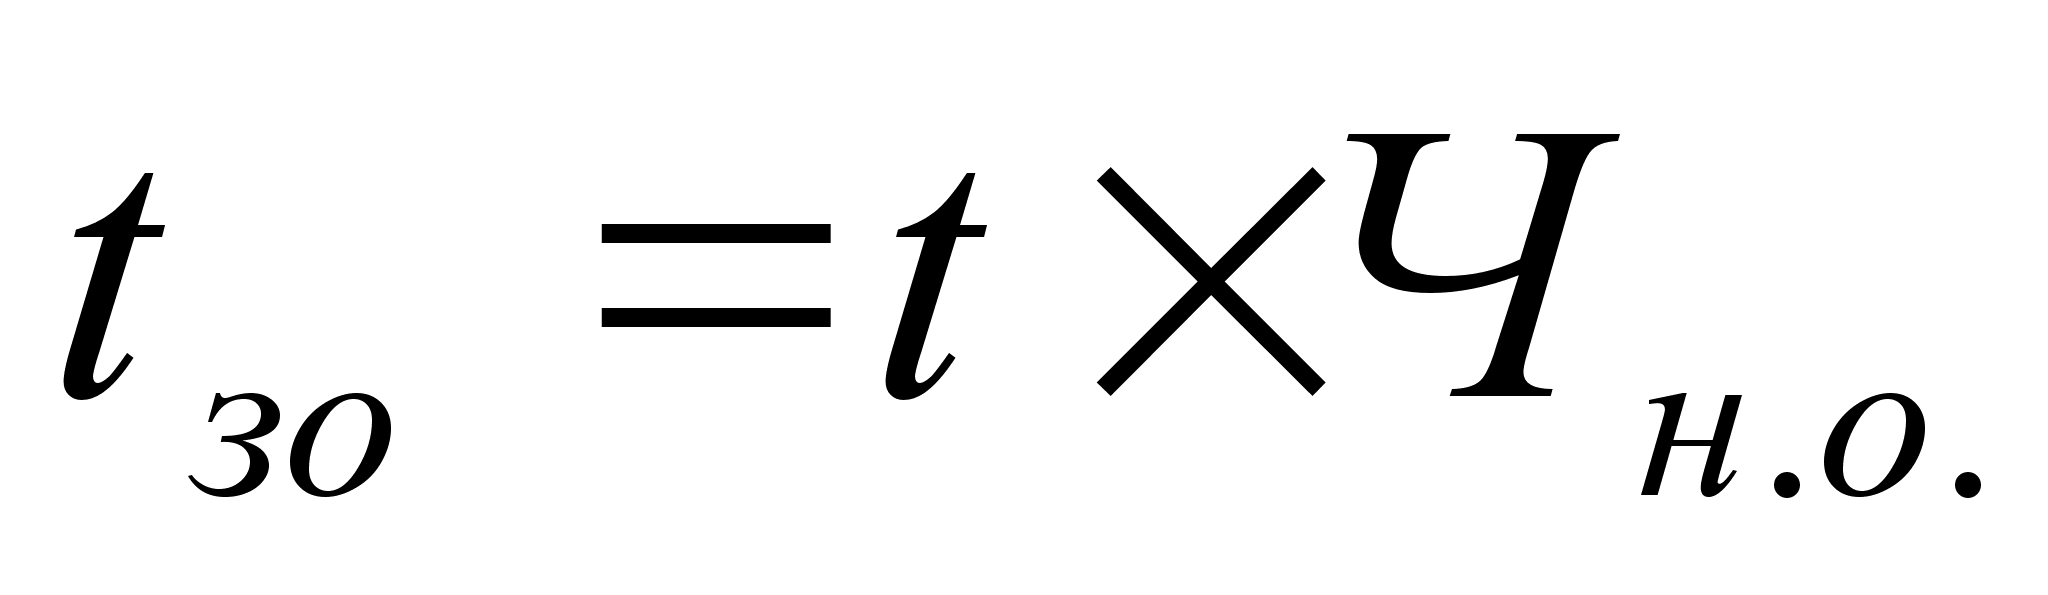 , (2.18.)
где
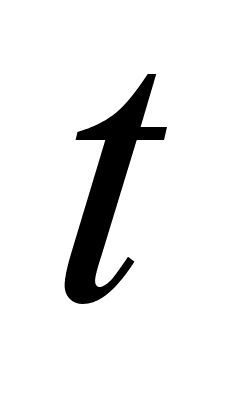 - время необходимое
на заправку
и обработку
одной нити
основы, (1,5сек.);
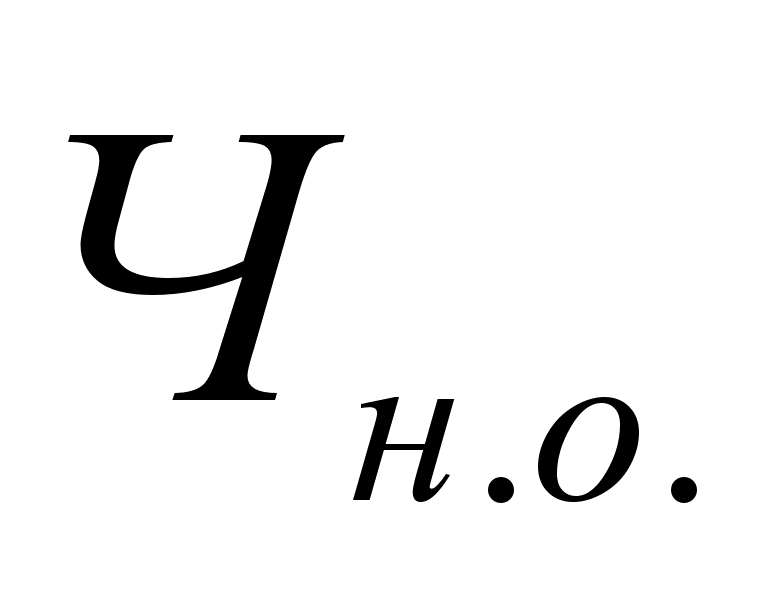 - число нитей
в основе.
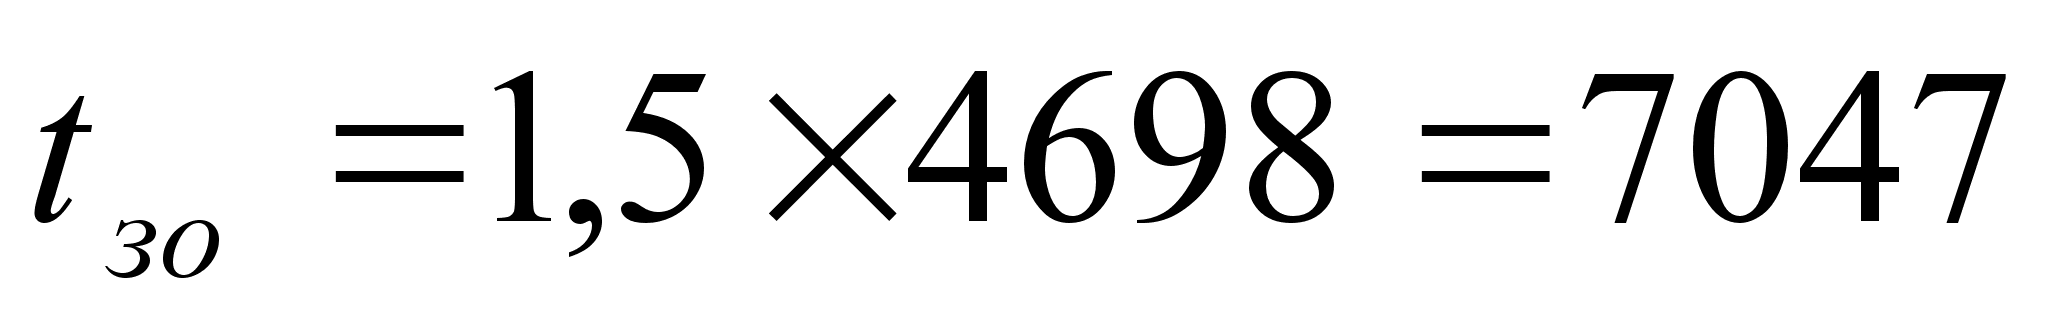
Таблица 27. Неперекрываемое вспомогательное время
|
Наименование рабочих приёмов |
Норматив времени, сек |
Число случаев на 1м. ткани |
Общее время на 1м. ткани, сек |
|
|
Перерывов
в работе,
|
Занятость
ткача,
|
|||
|
Смена бобин с уточной пряжей |
|
0,14 |
|
|
|
Ликвидация обрыва нити: основы |
|
0,15 |
5,4 |
5,7 |
|
утка |
|
0,7 |
1,47 |
1,61 |
|
Раскладка запасных бобин с уточной пряжей по станкам |
2 |
0,13 |
- |
|
|
Съём наработанной ткани |
|
|
|
|
|
Пуск станка при самоостанове по техническим причинам |
|
0,1 |
0,8 |
1 |
|
Поправка основы |
|
- |
5 |
7 |
|
Осмотр и чистка ткани |
7 |
- |
- |
7 |
|
Заправка и обработка основы |
7047 |
1237 |
|
- |
|
Итого на два полотна |
- |
- |
25,25 |
29,75 |
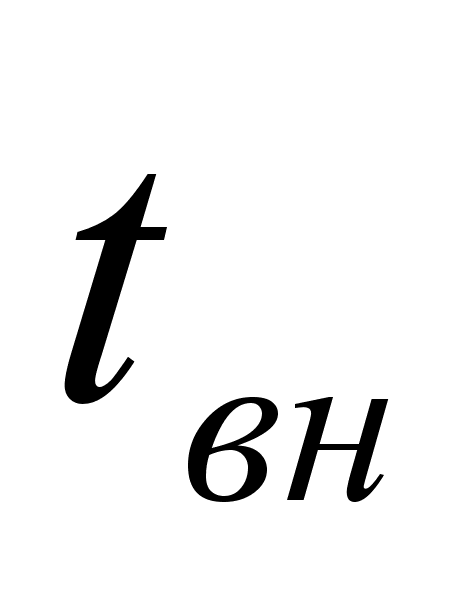
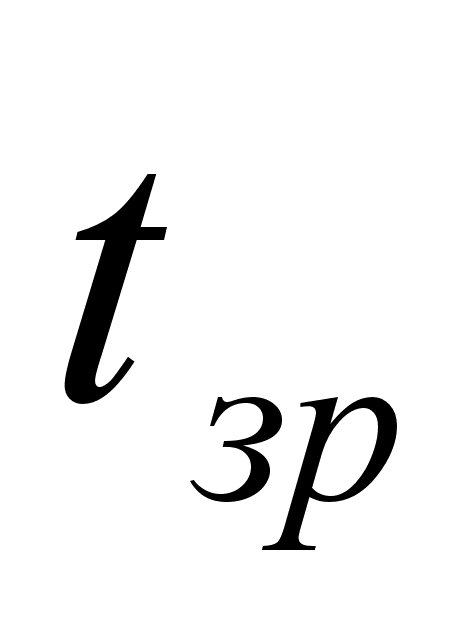
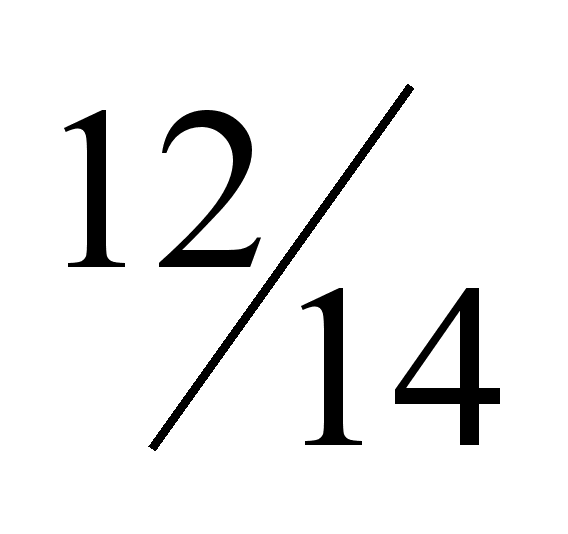
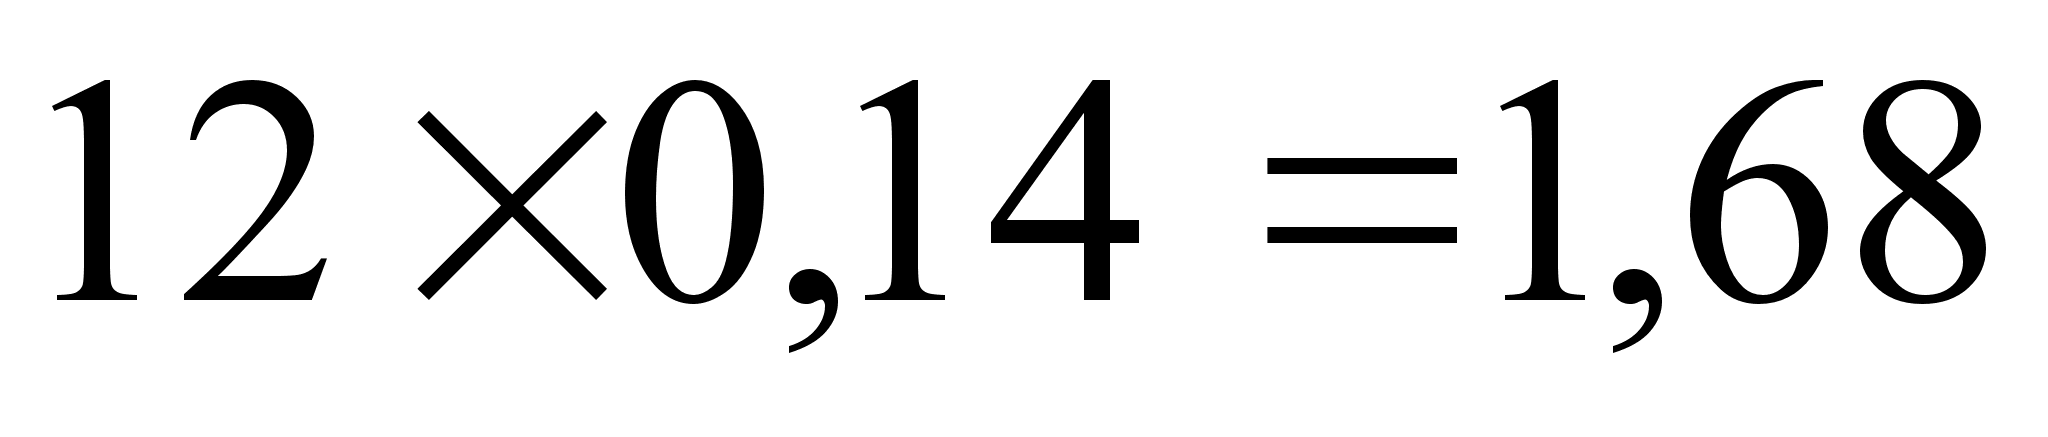
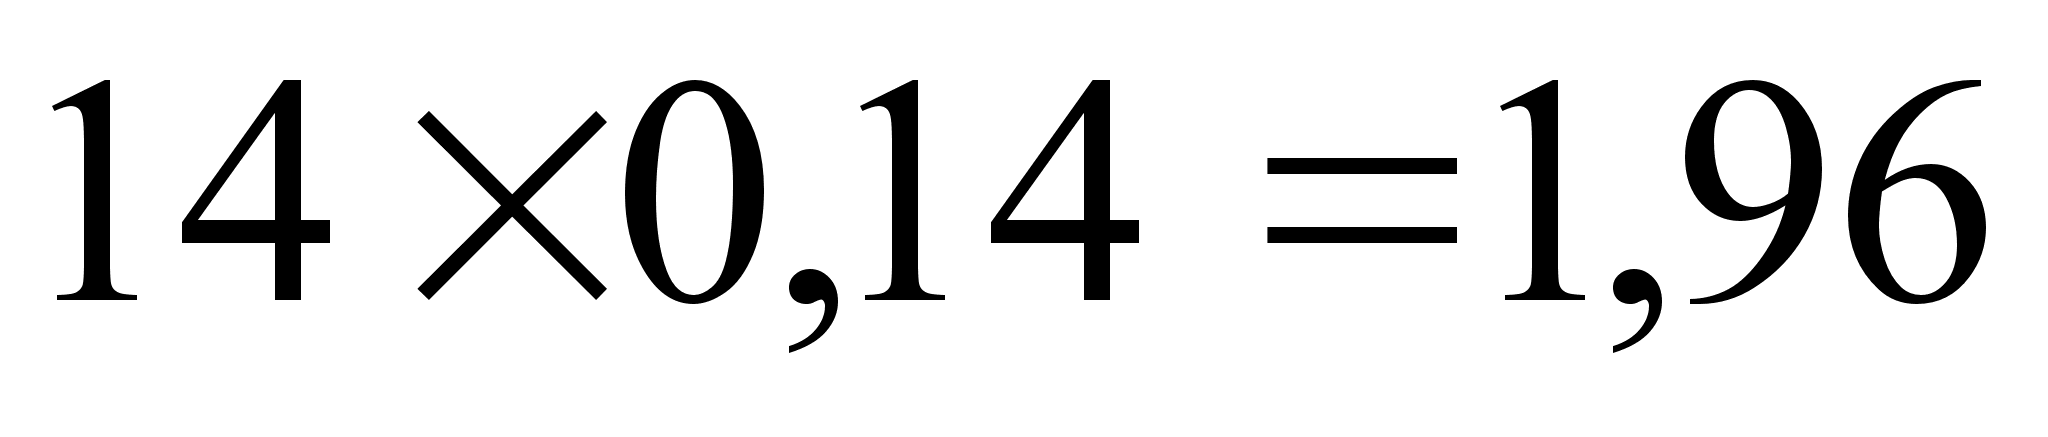
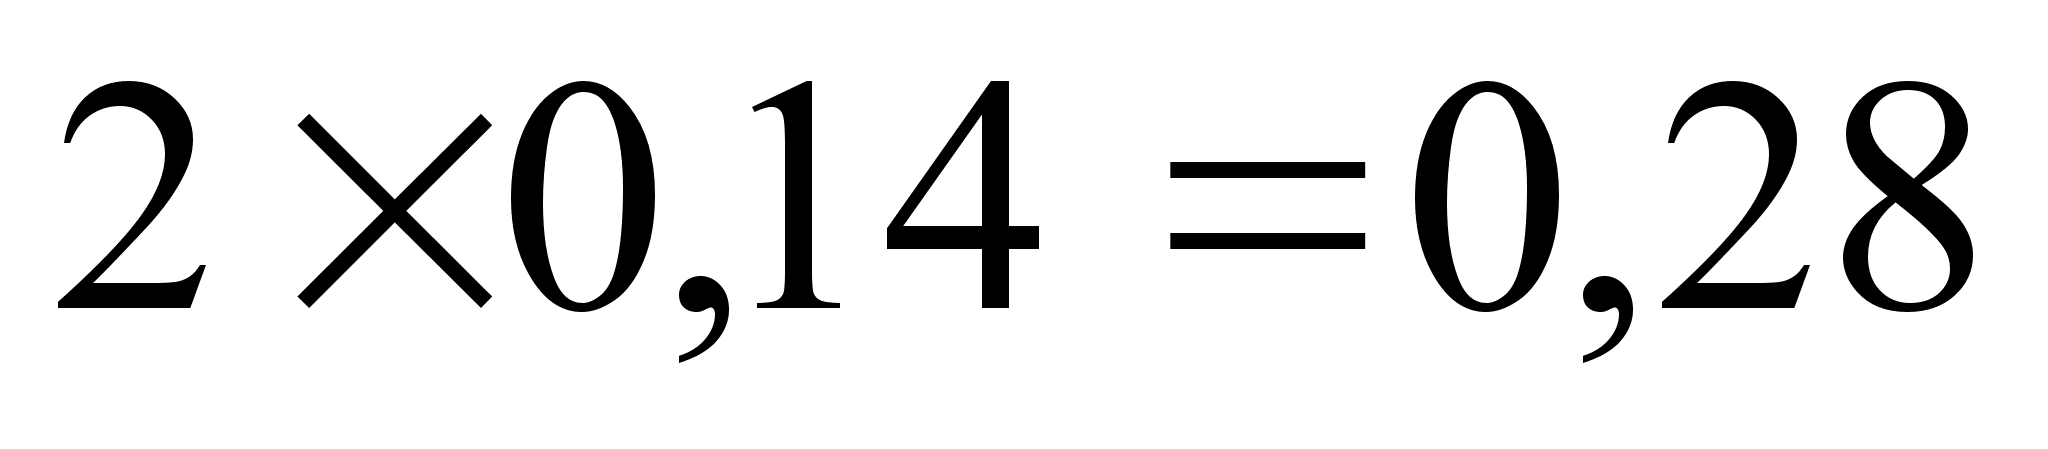
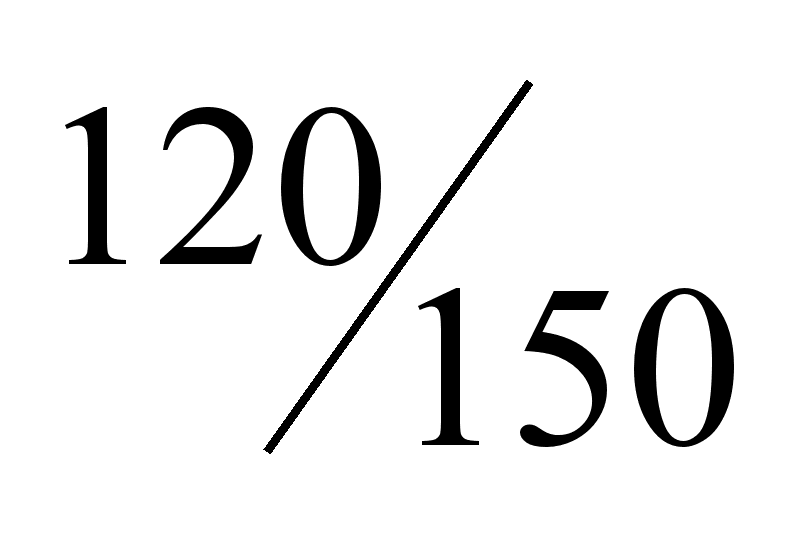
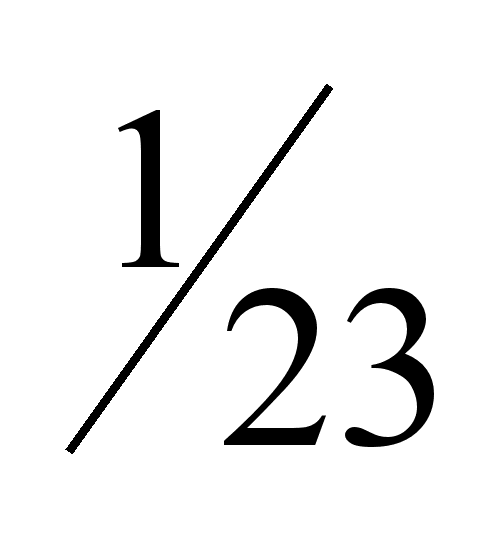
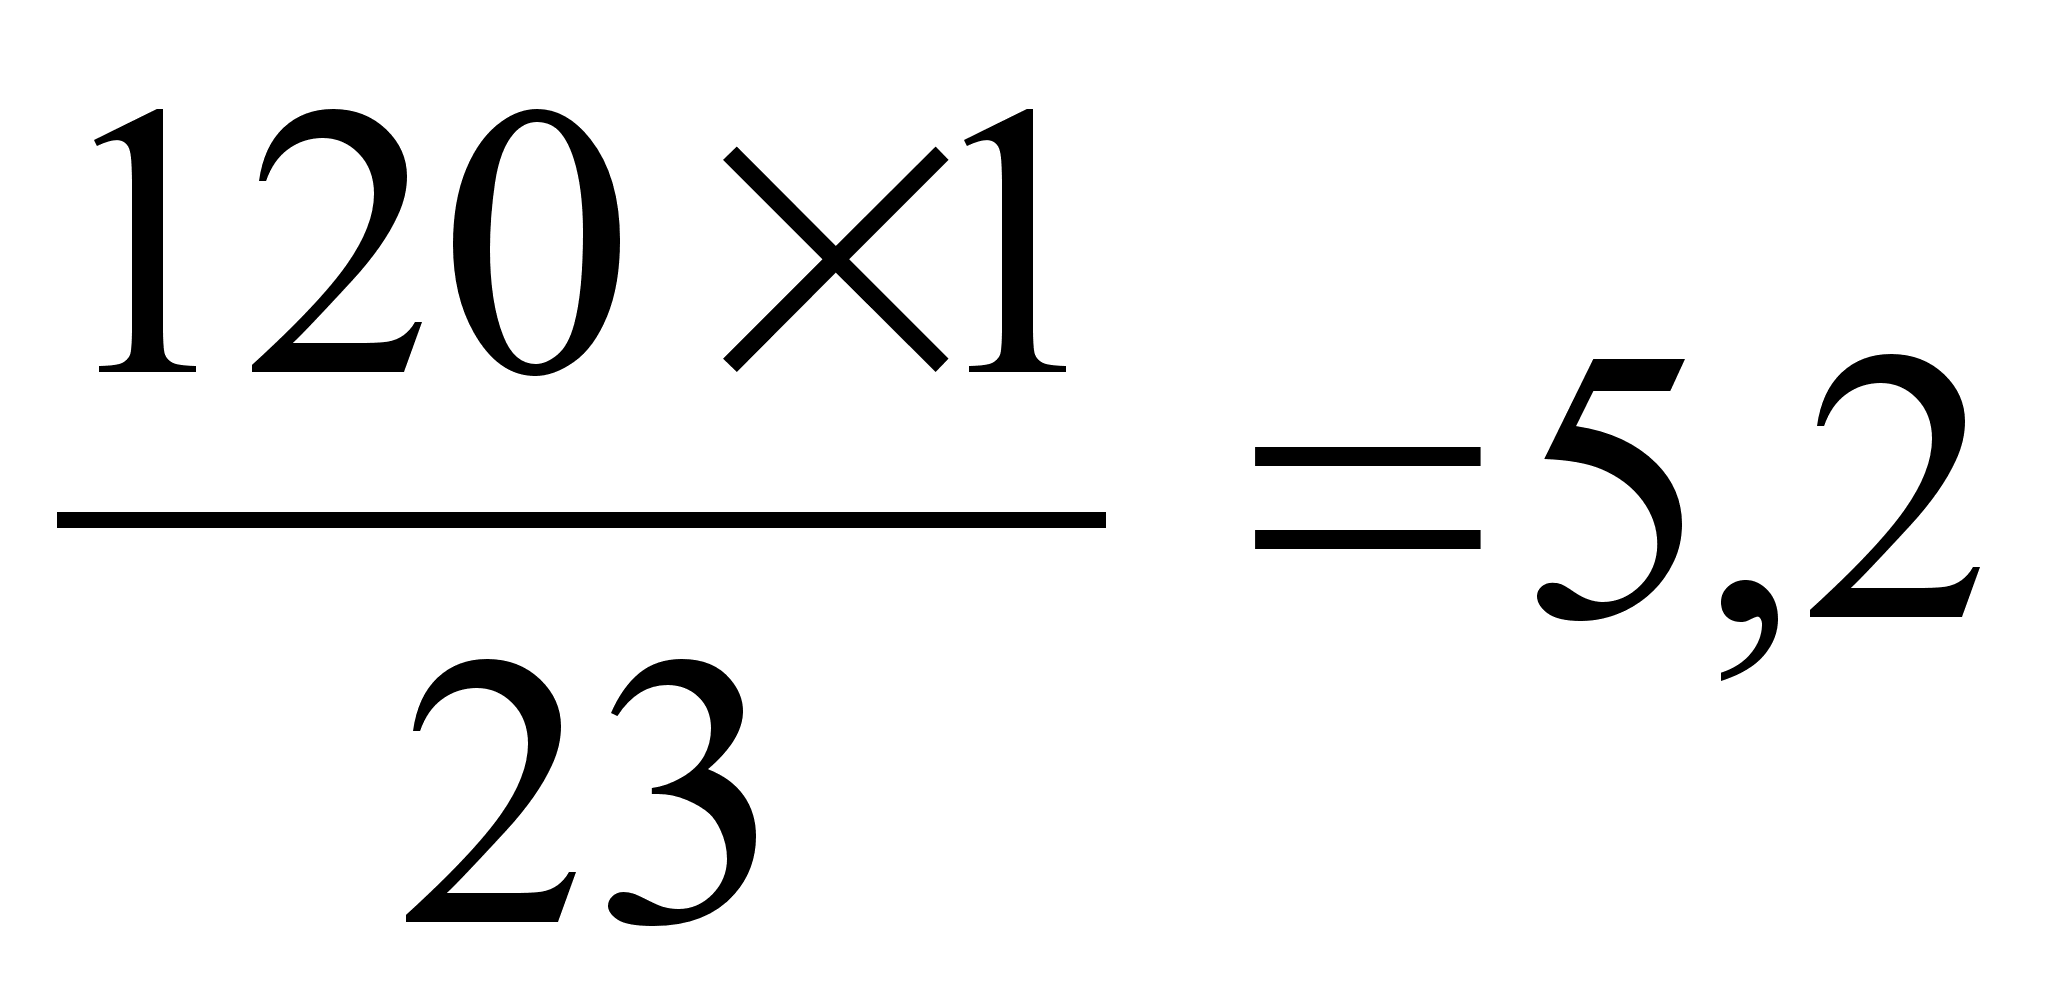
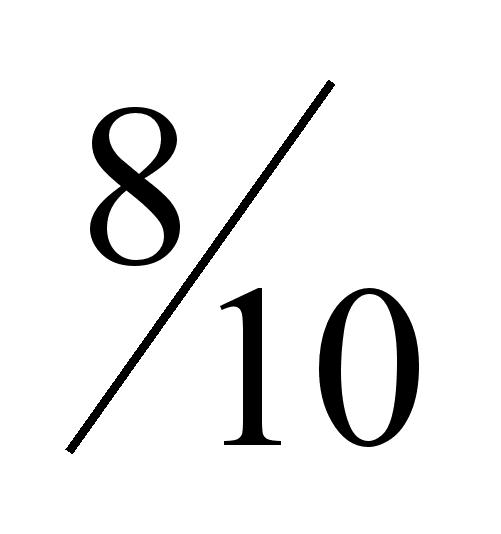
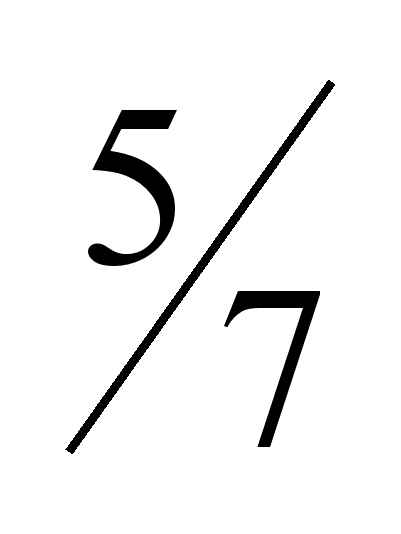
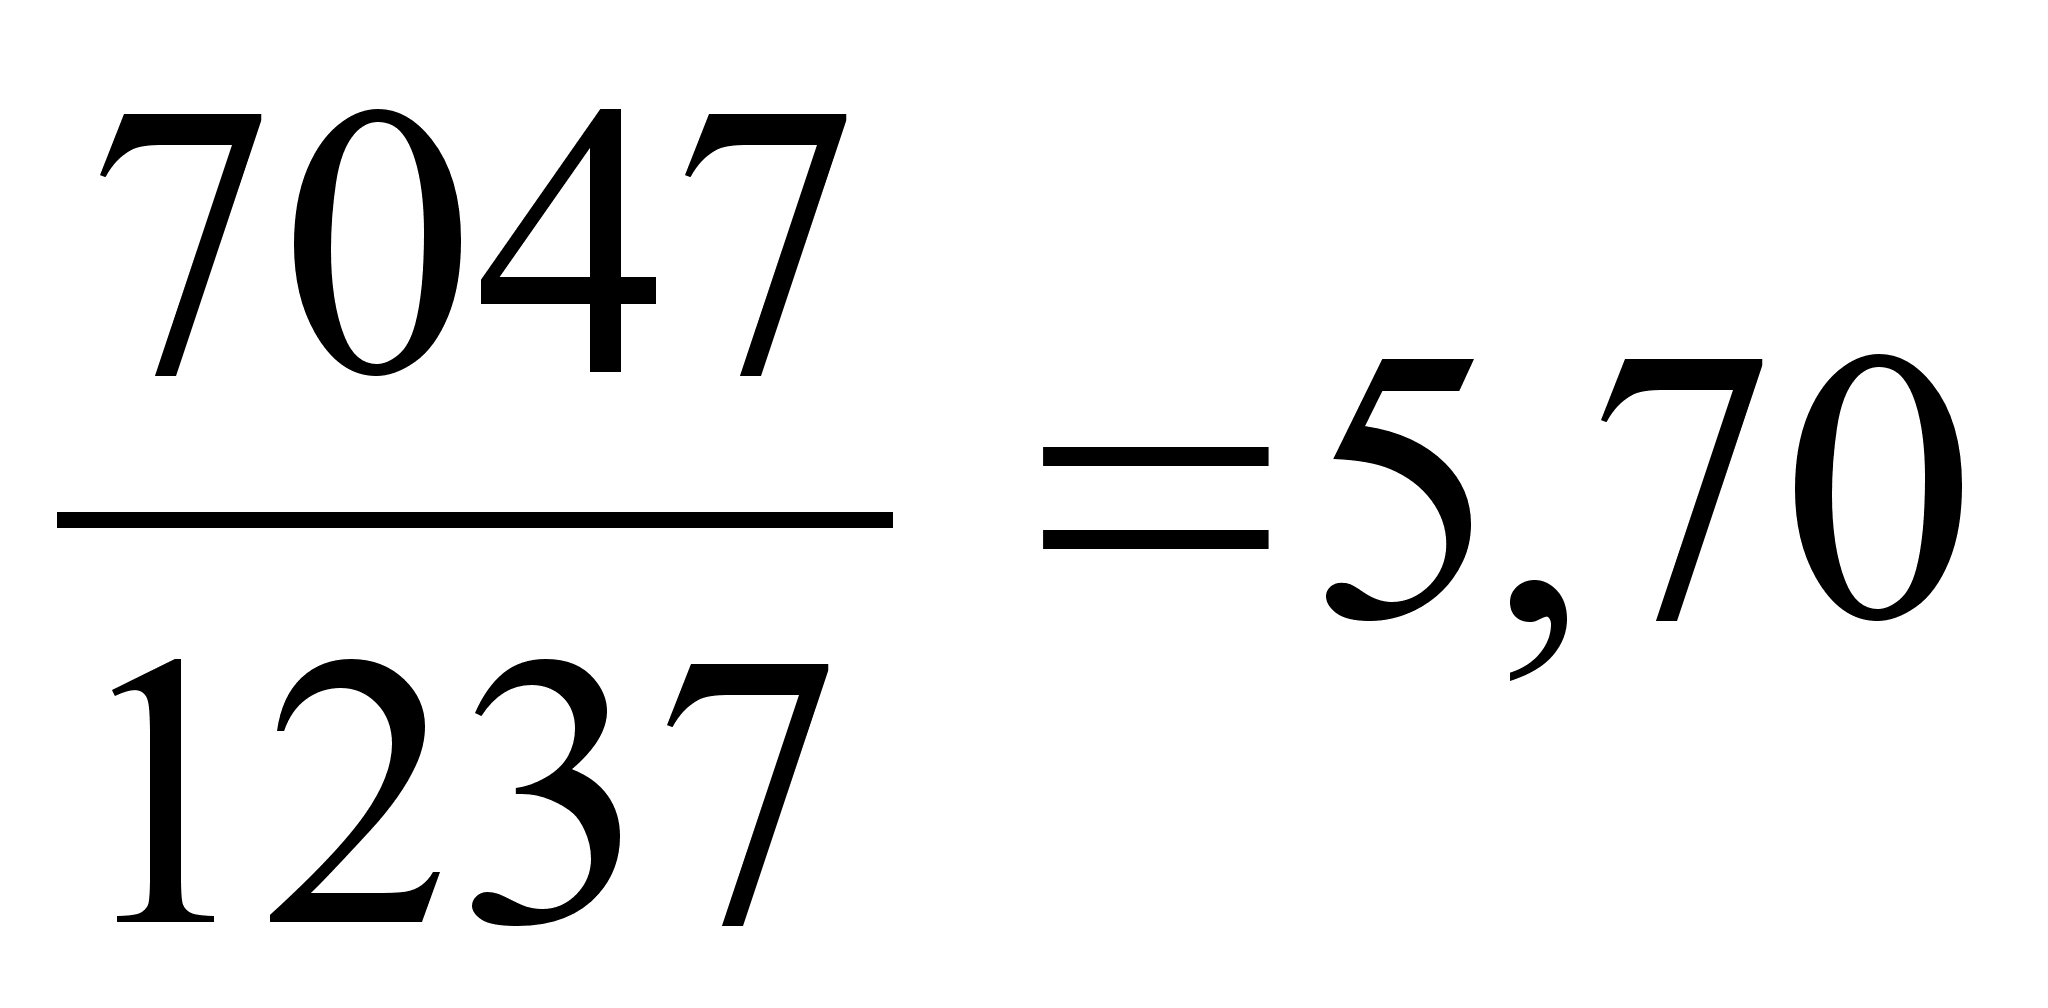
Таблица
28.
Время обслуживания
рабочего места
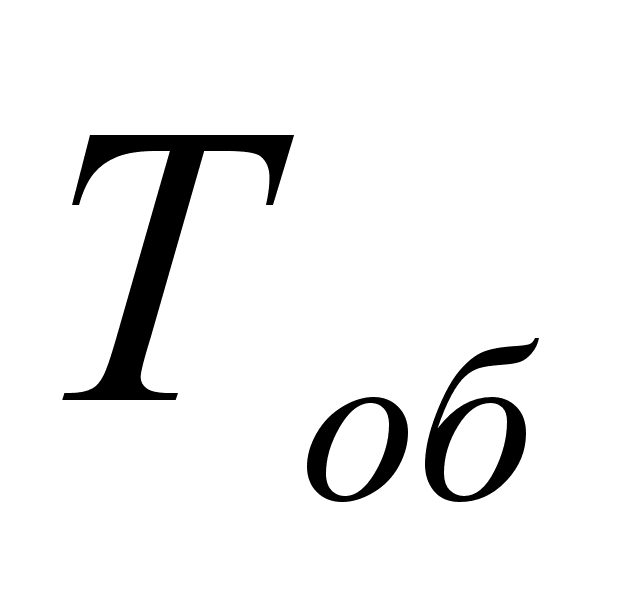
|
Наименование рабочих приёмов |
Норматив времени, сек |
Число случаев за смену, мин |
Общее время на станок за смену |
|
|
Перерывов
в работе станка,
|
Занятость
ткача,
|
|||
|
Ликвидация обрыва нити основы |
0,5 |
- |
0,5 |
- |
|
Чистка станка по графику |
35 |
|
3,5 |
- |
|
Обмахивание или обвивка станка |
10 |
|
5 |
- |
|
Смазывание станка |
5 |
|
1,5 |
- |
|
Текущий ремонт и профилактический осмотр станка |
20 |
1 |
20 |
- |
|
Прочие мелкие работы |
|
- |
2 |
4 |
|
Итого |
- |
- |
33,5 |
4 |
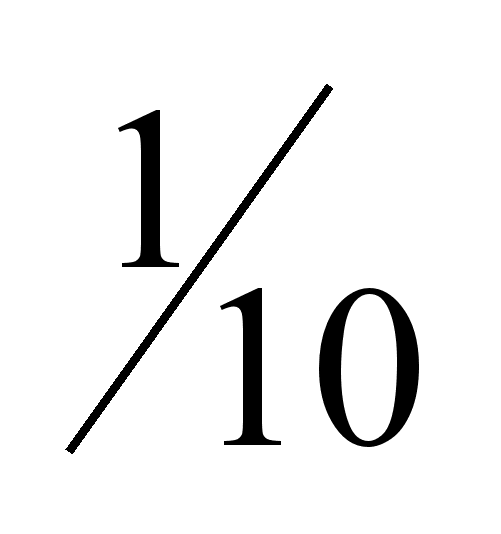
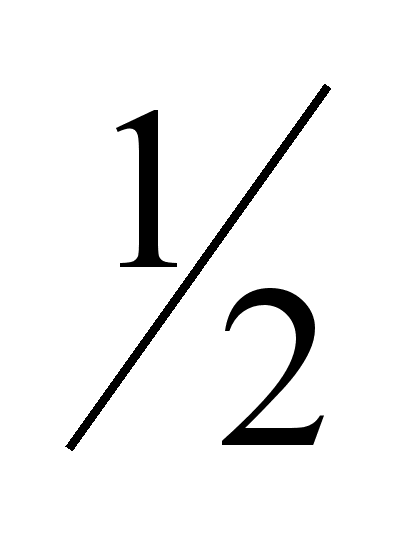
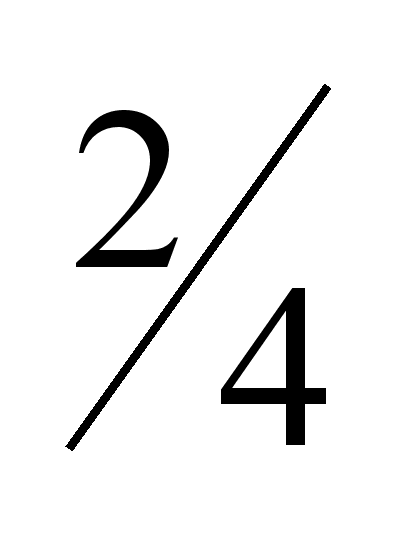
Время на личные надобности ткача
Число
станков, которые
может обслуживать
один ткач
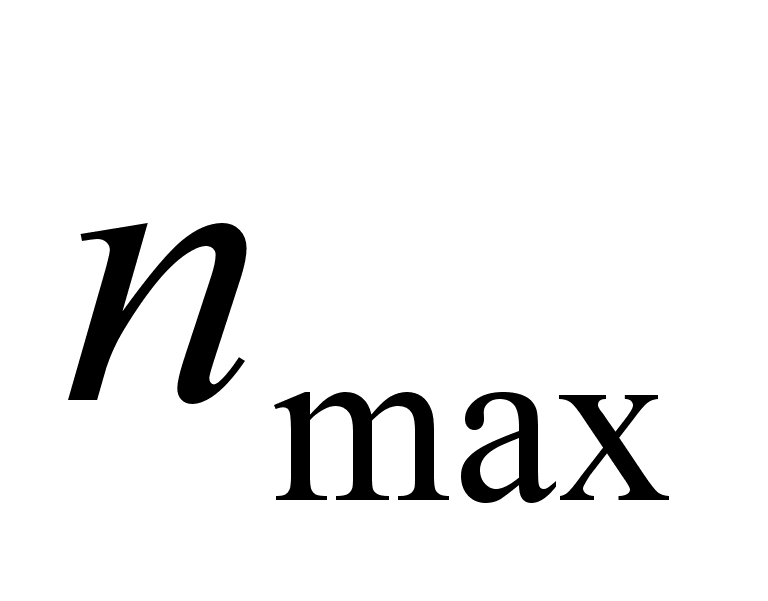 ,
при
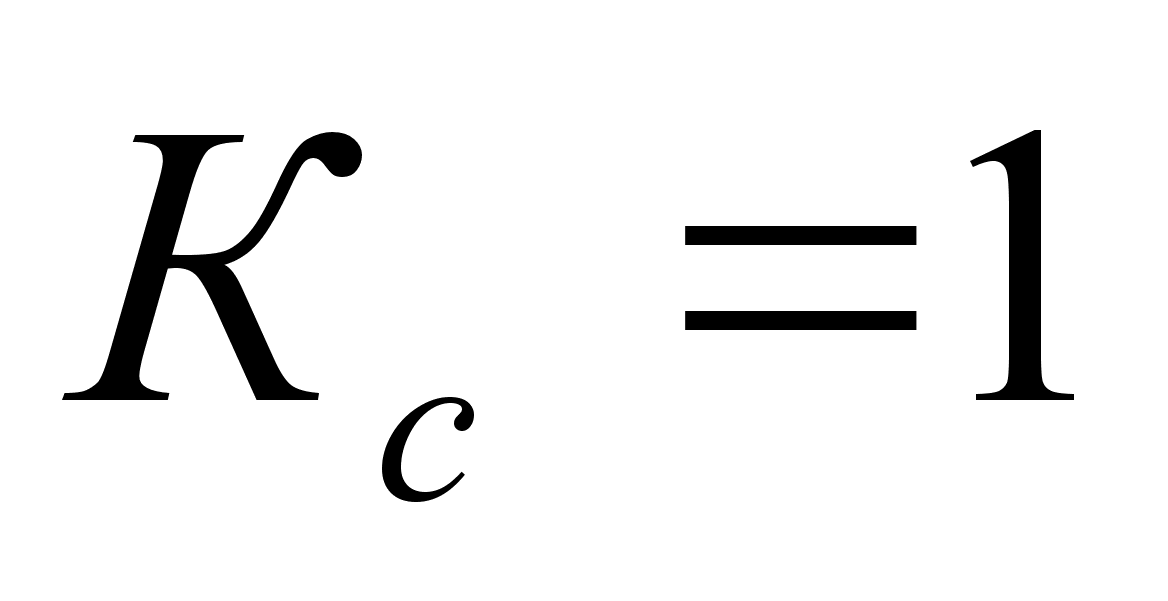 ;
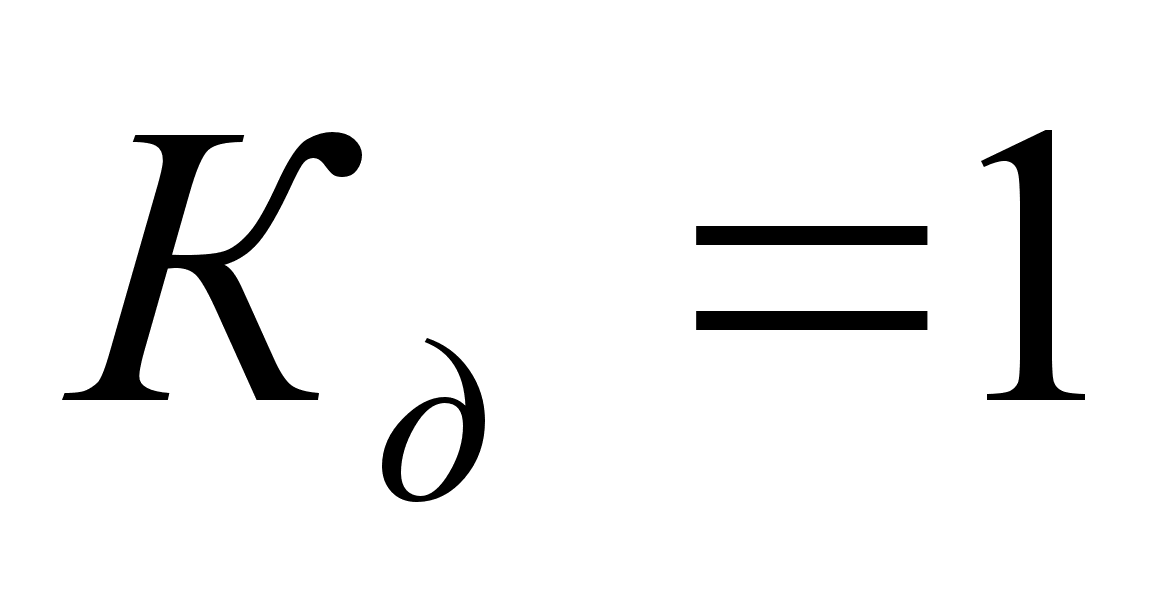 ;
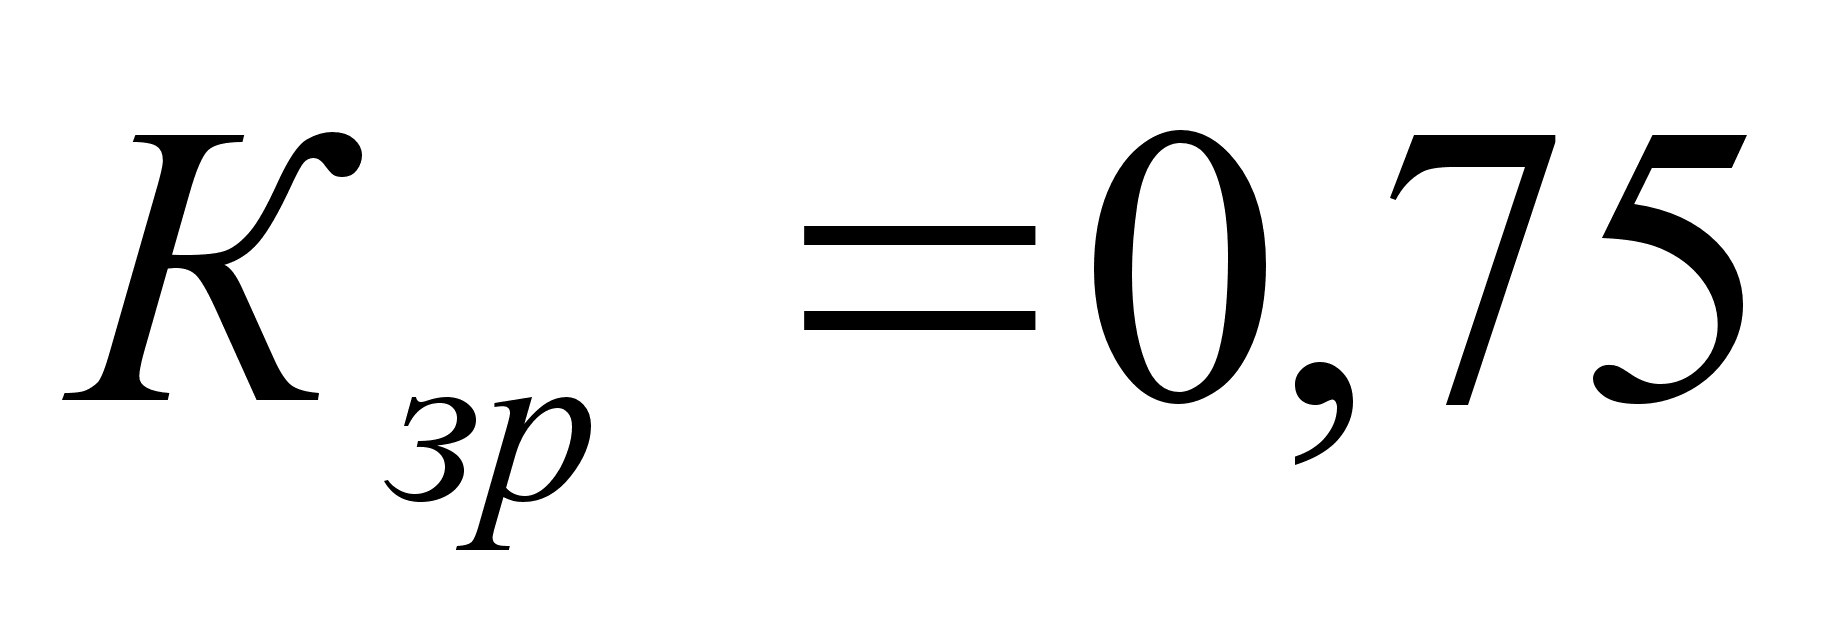 ,
рассчитывается
по формуле
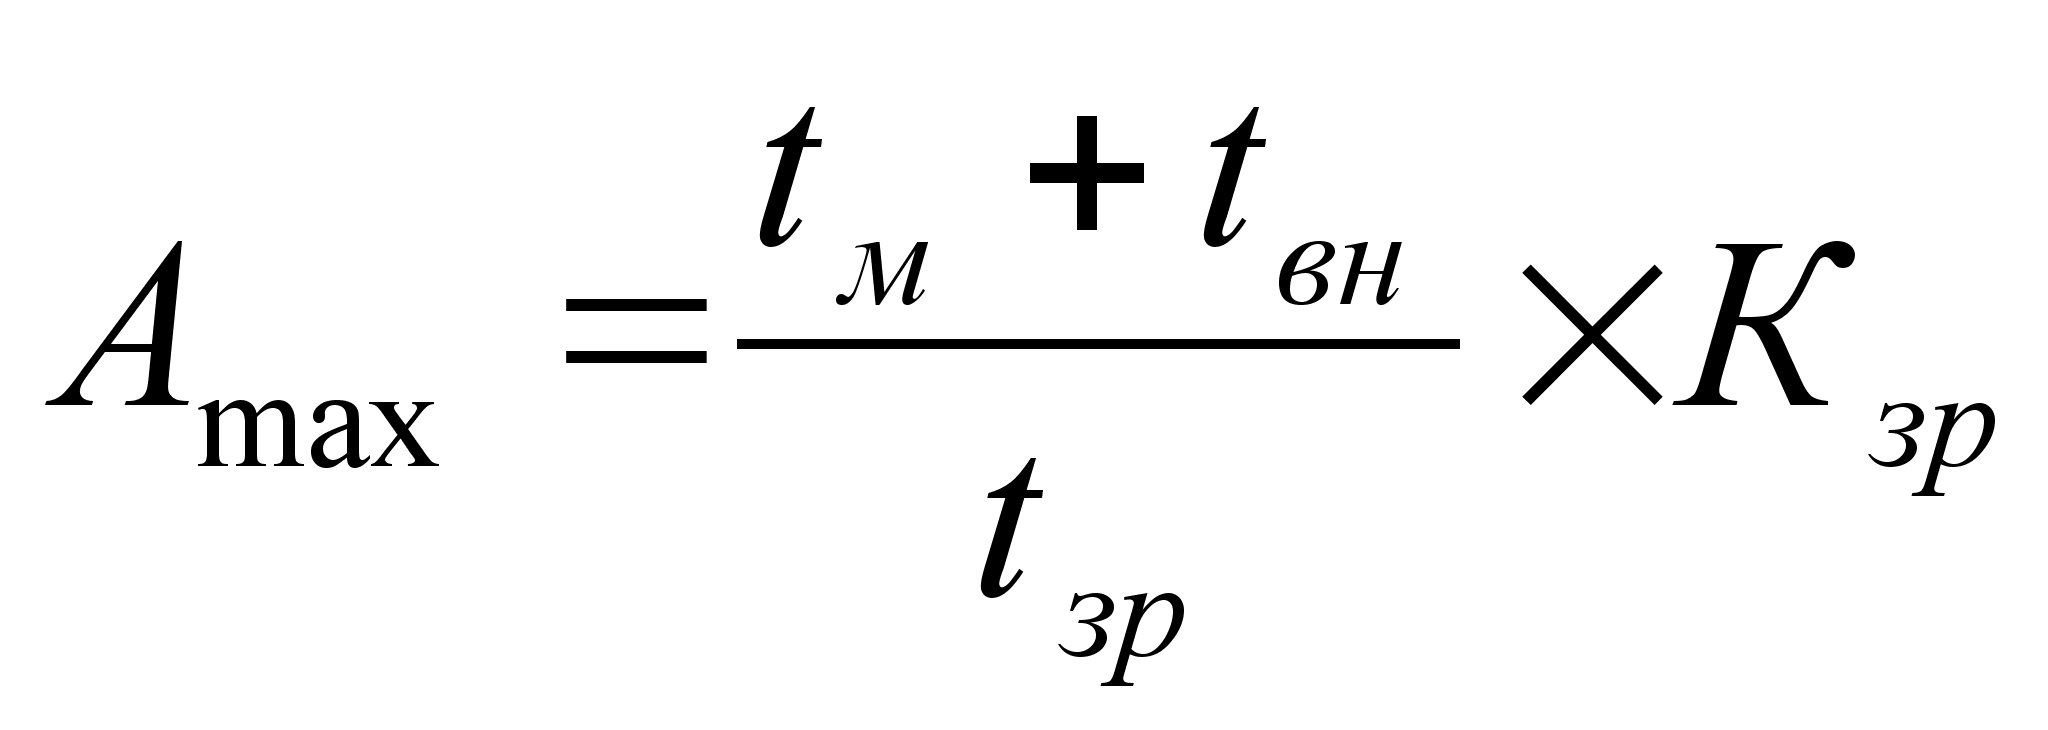 , (2.19.)
где
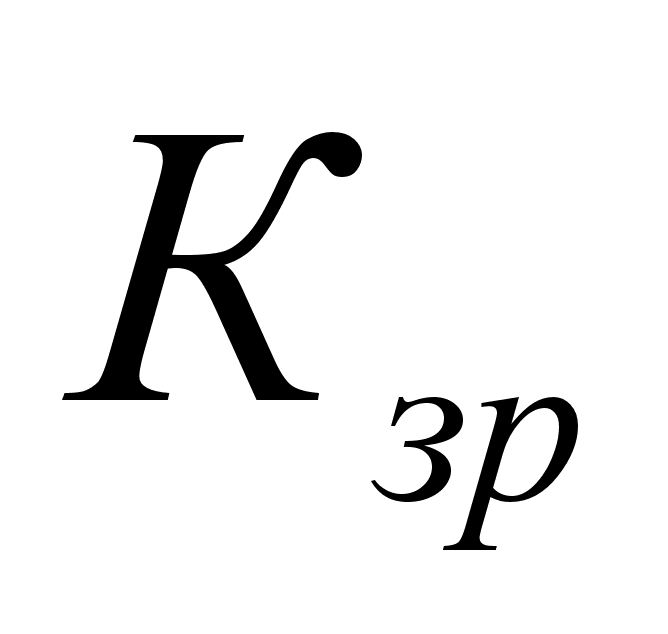 - коэффициент
загруженности
рабочего
(коэффициент,
учитывающий
занятость
рабочего без
учёта времени
занятости от
его средних
значений включенных
в формулу);
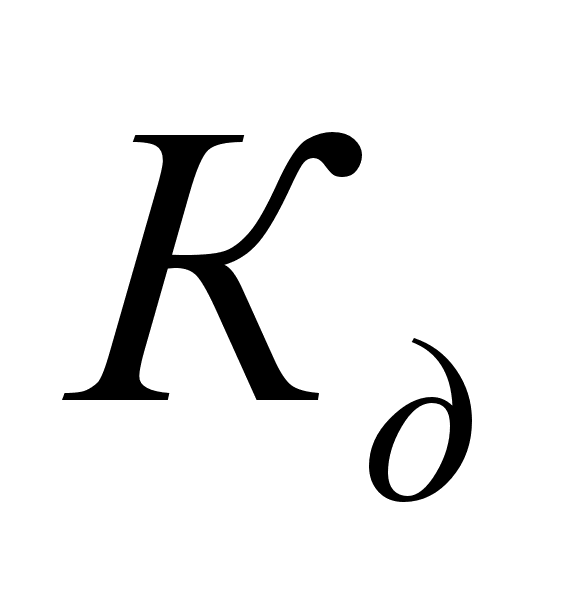 - коэффициент,
учитывающий
микропаузы
в работе, и возможные
отклонения
фактического
времени занятости
от его средних
значений, включенных
в формулу.
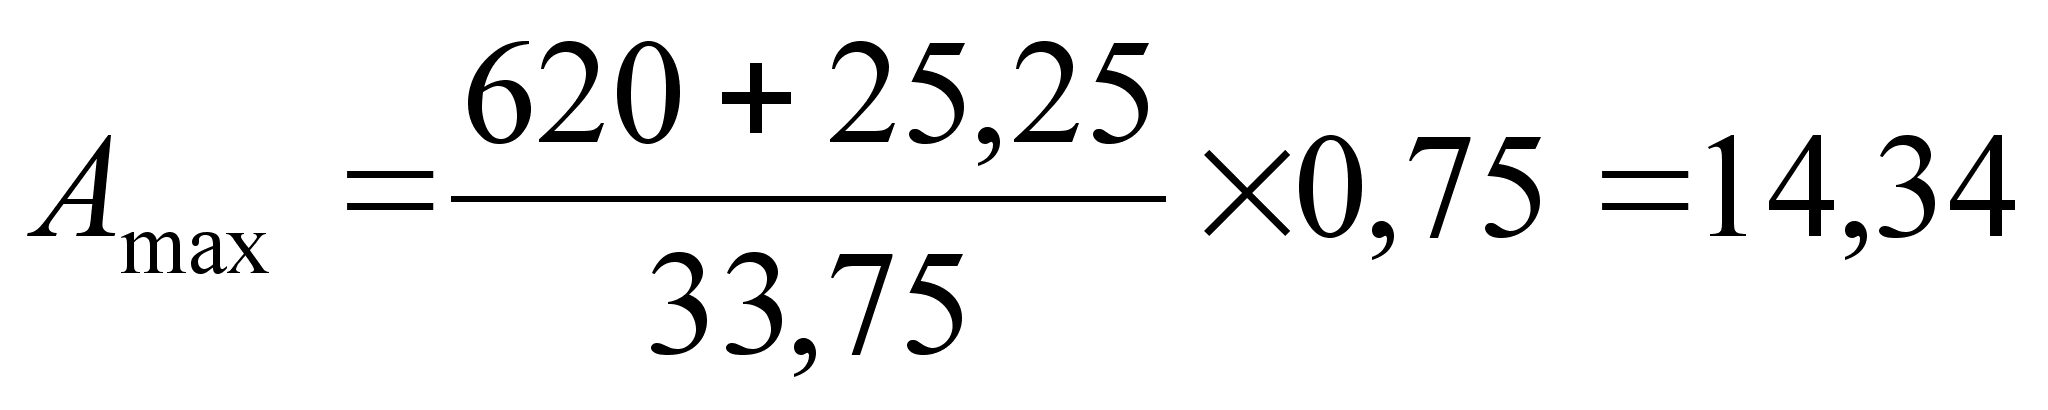
Коэффициент
занятости ткача
на 1 станок
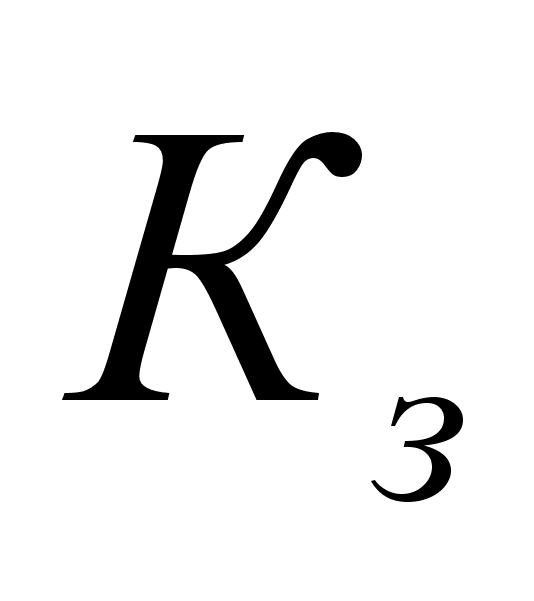 ,
рассчитывается
по формуле
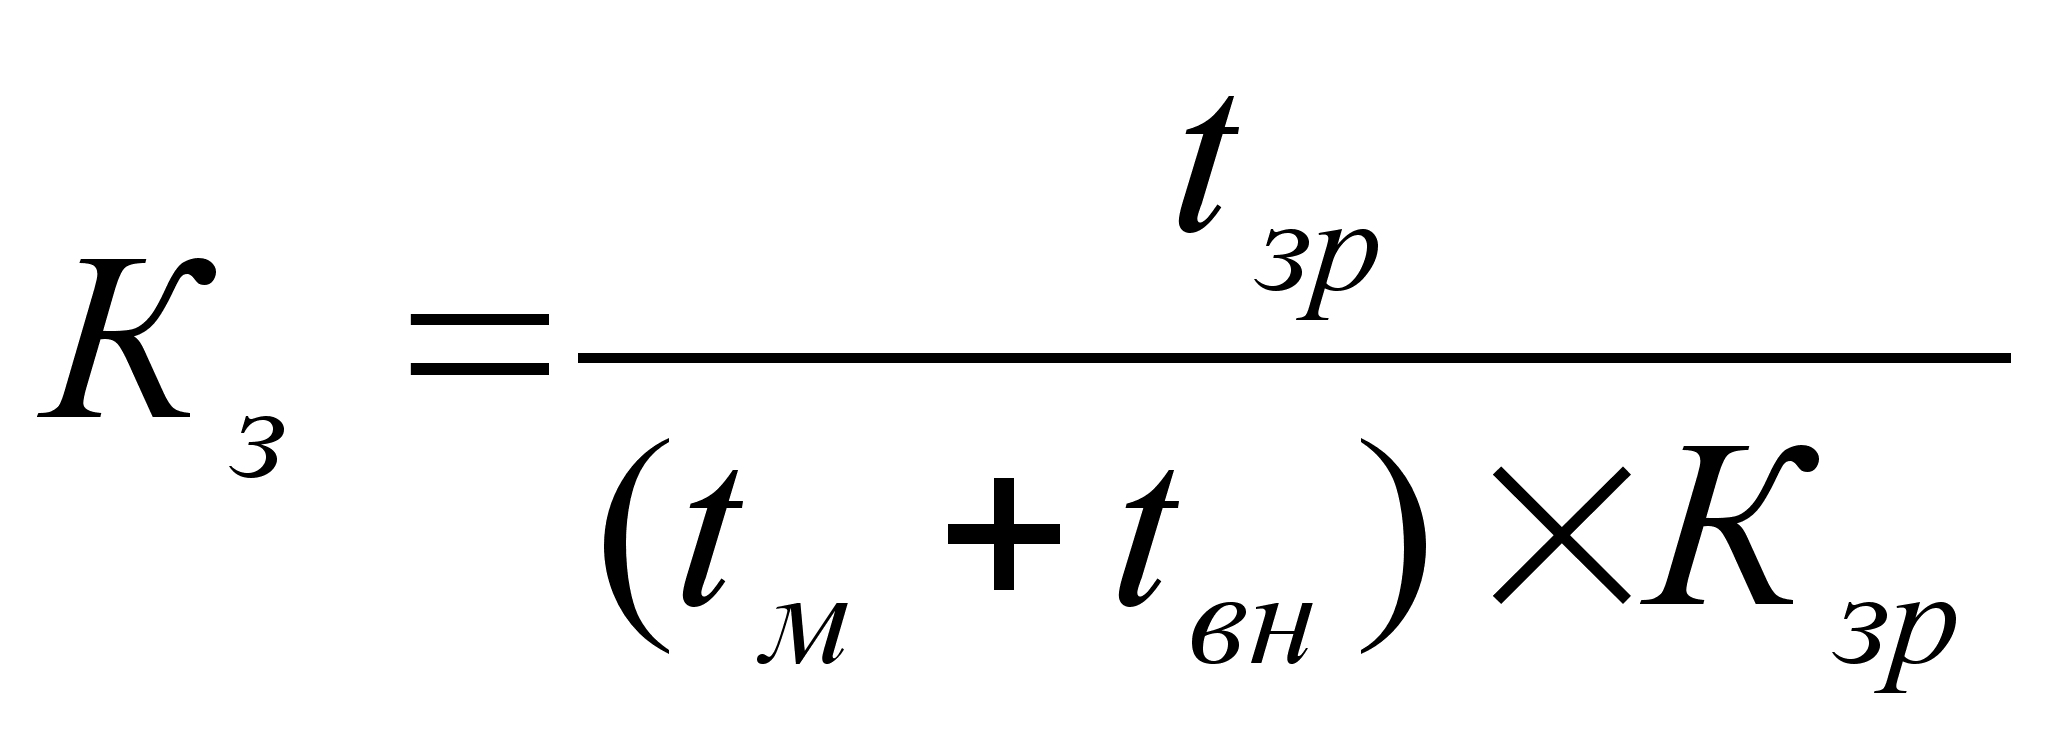 , (2.20.)
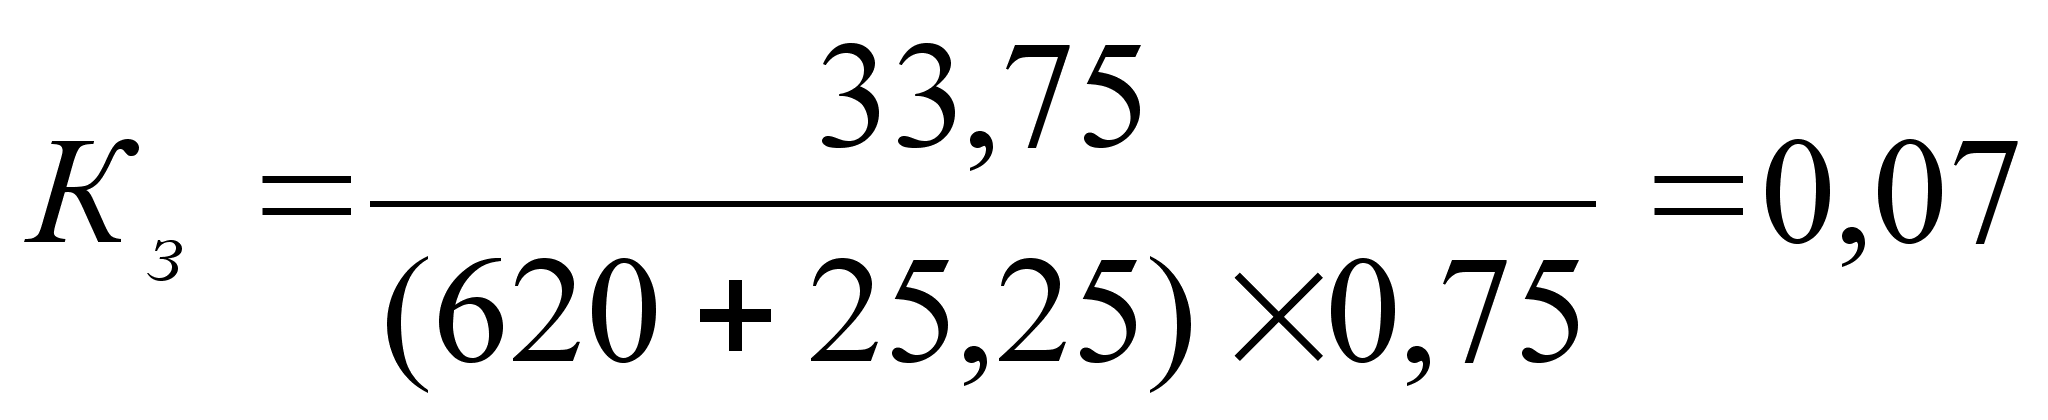
Коэффициент
совпадений
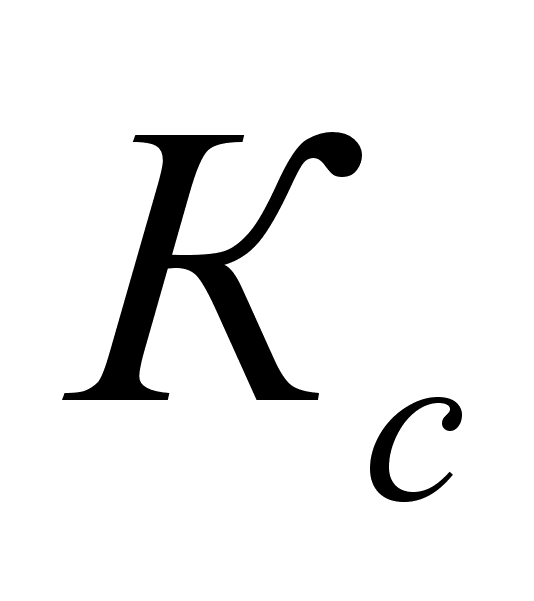 ,
определяем
по таблице
методом интерполяции
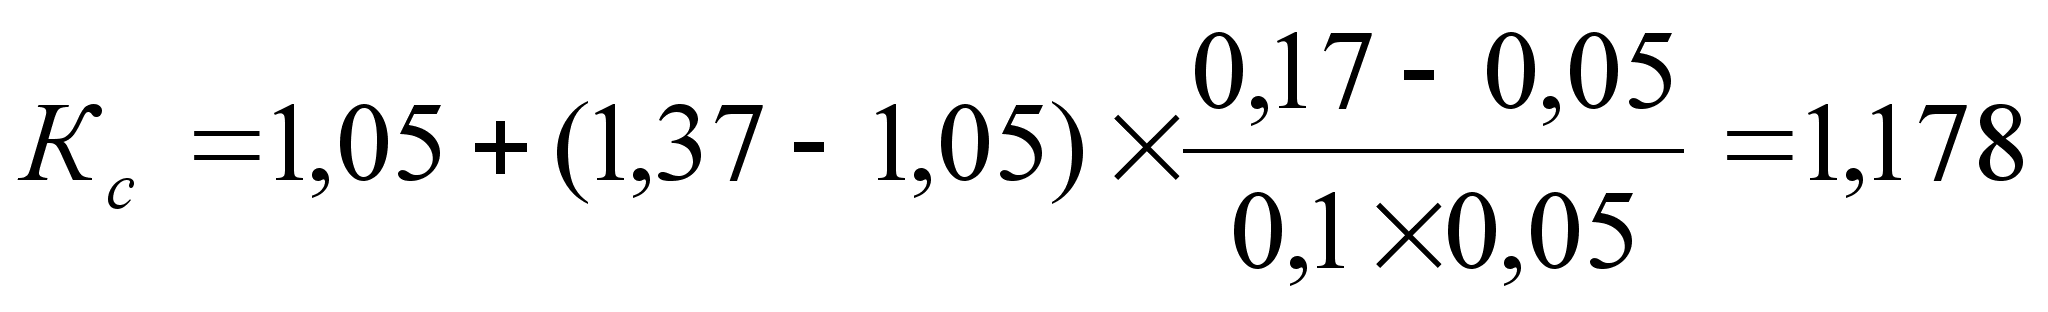 (2.21.)
Максимальное
число обслуживаемых
станков
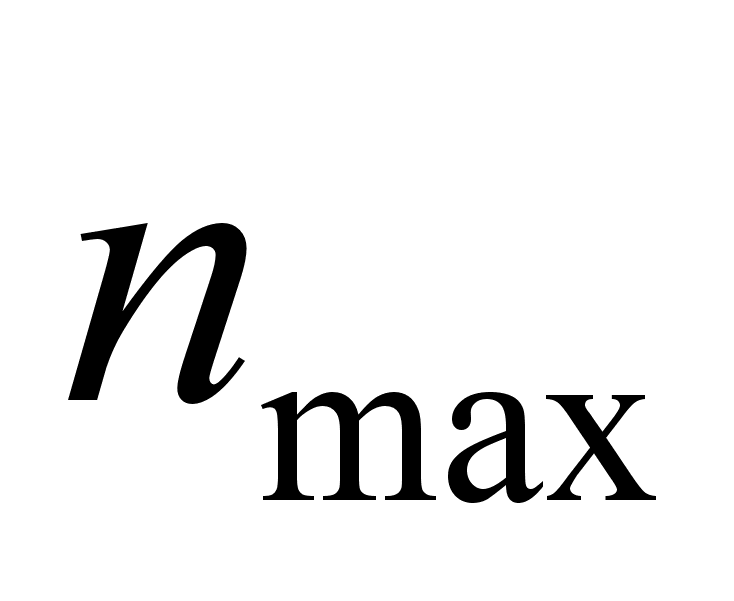 ,
при
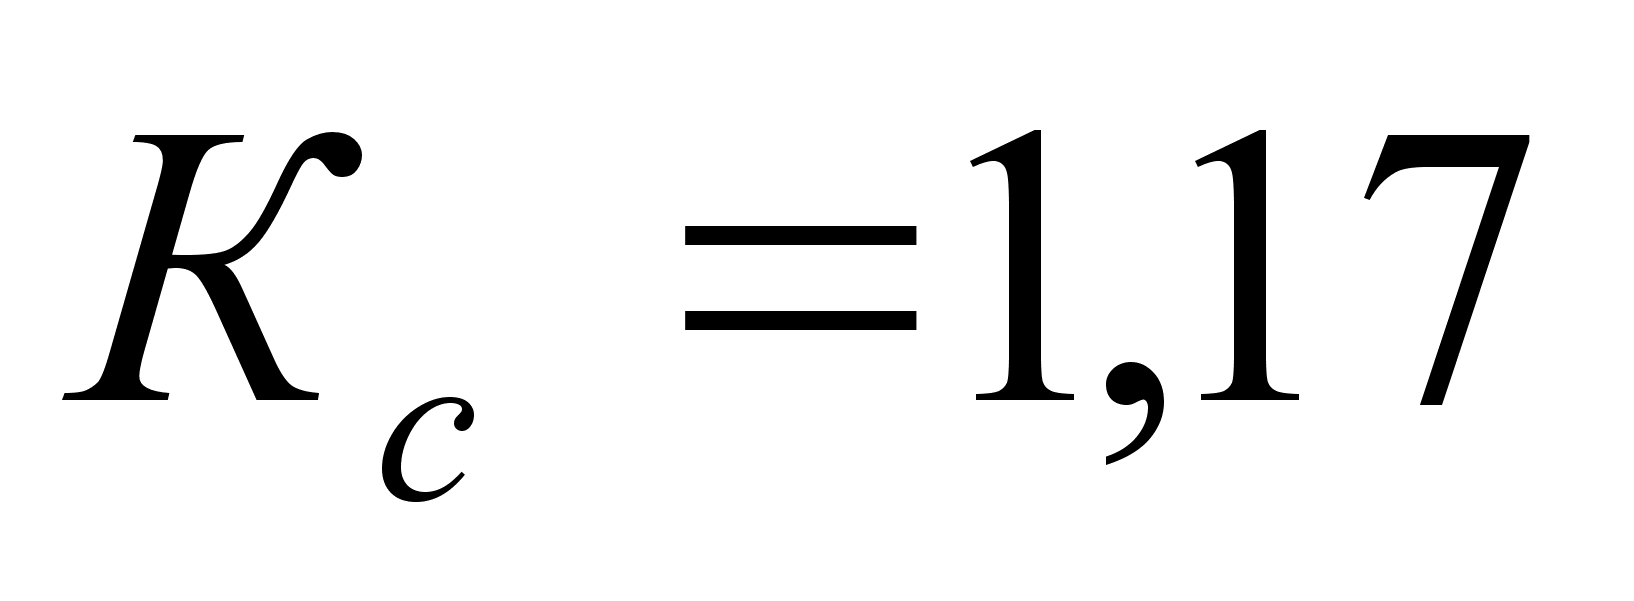 ;
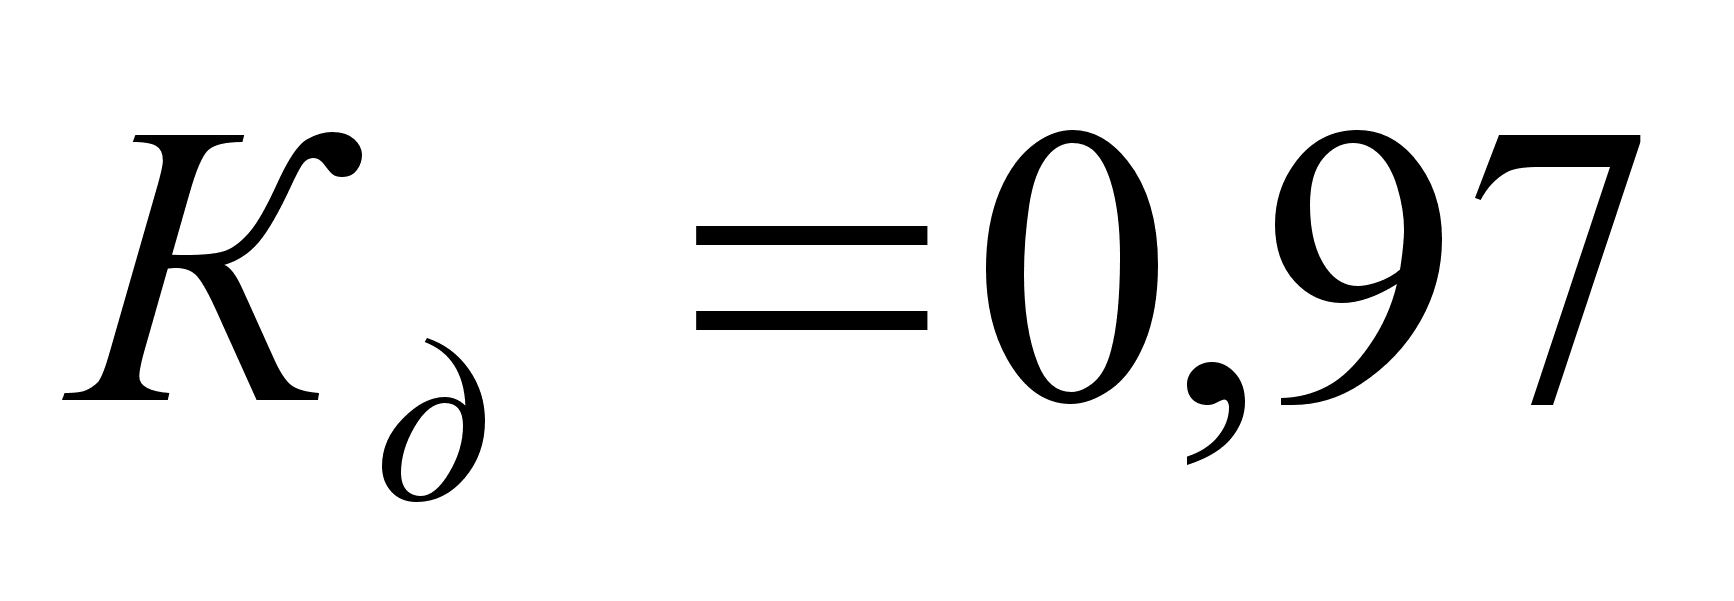 (по рекомендации
НИИ Труда),
рассчитывается
по формуле
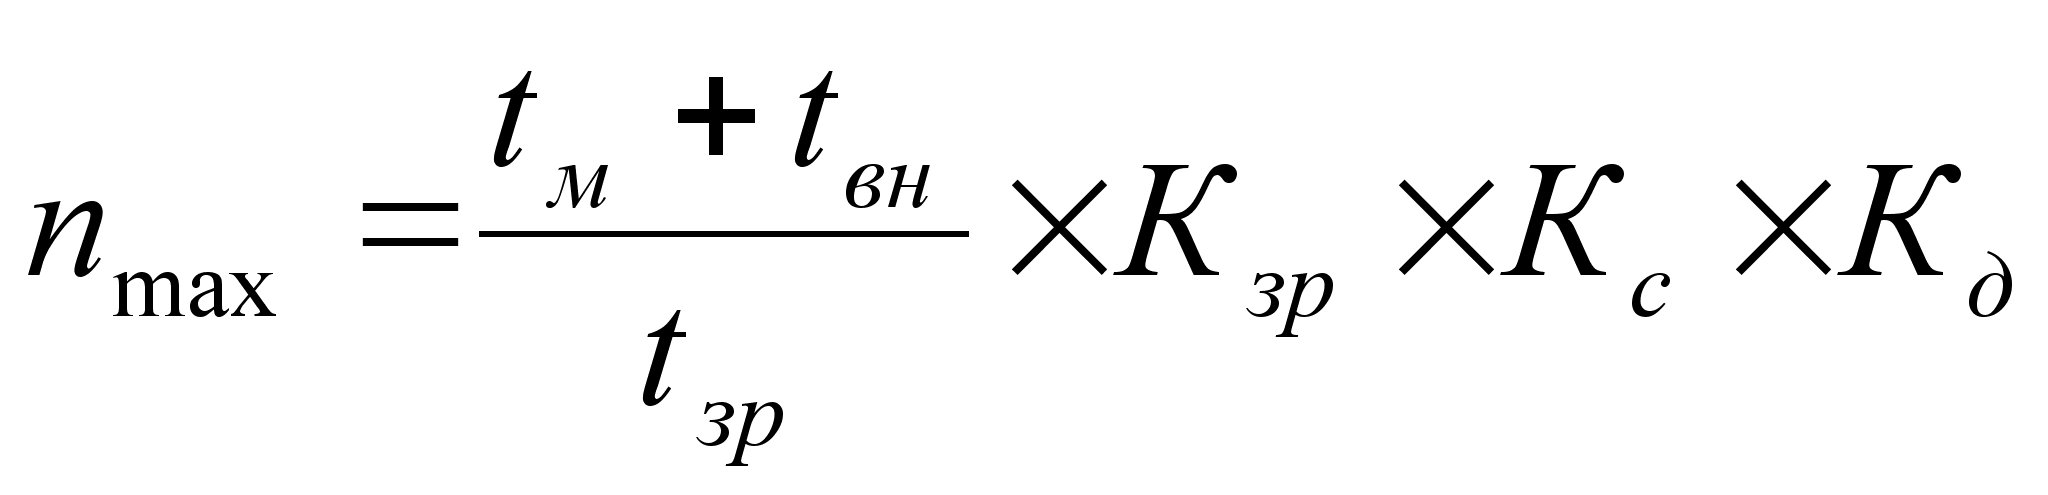 , (2.22.)
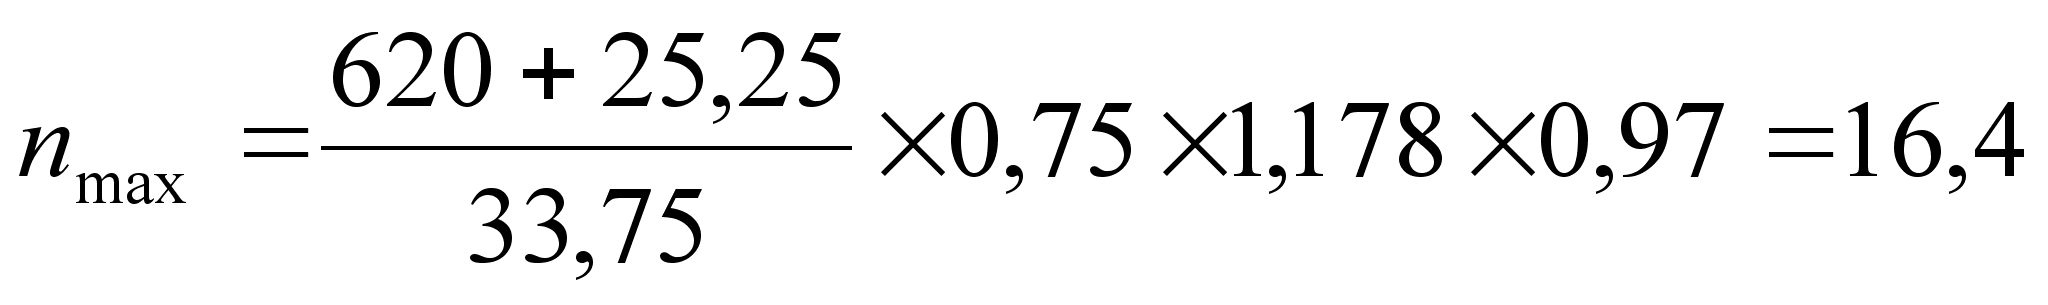
Принимаем
норму обслуживания
с учётом удобства
расстановки
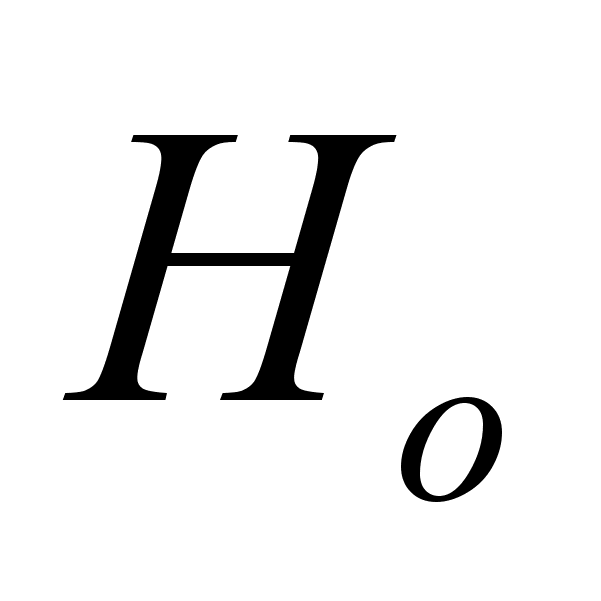
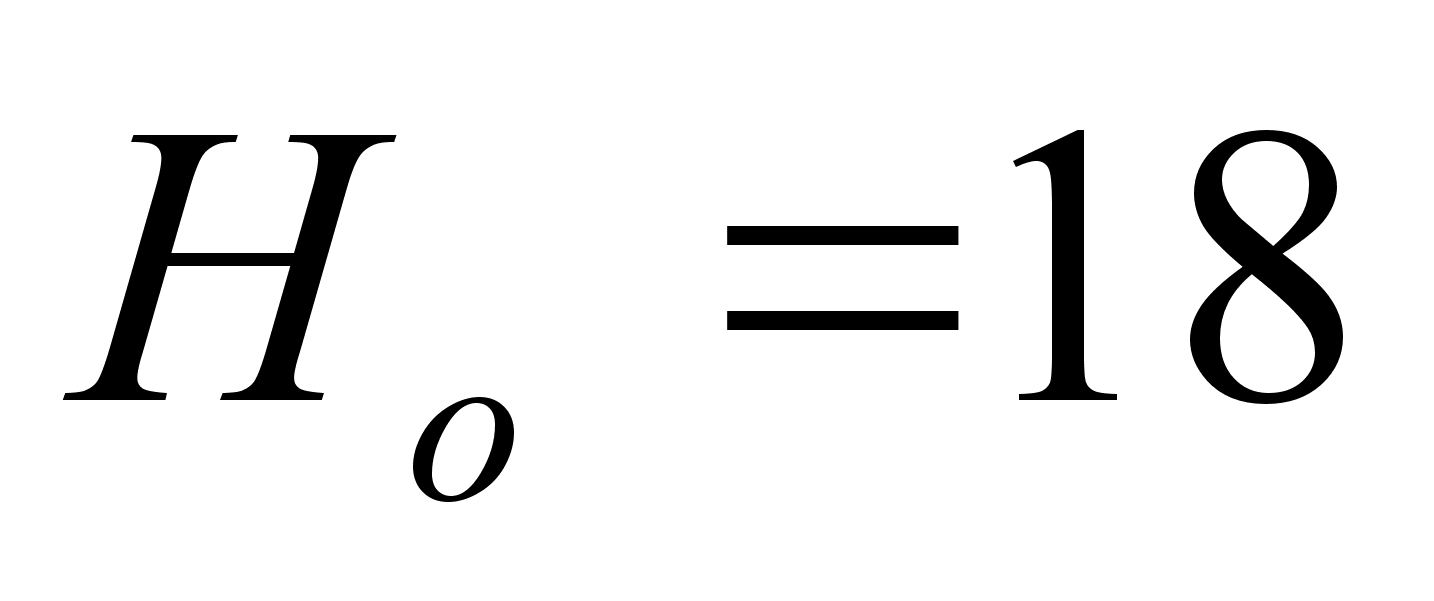
Коэффициент
по группе «А»,
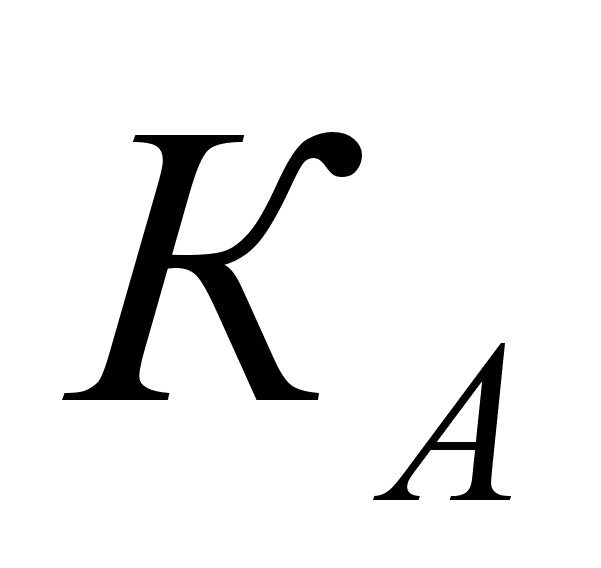 ,
рассчитывается
по формуле
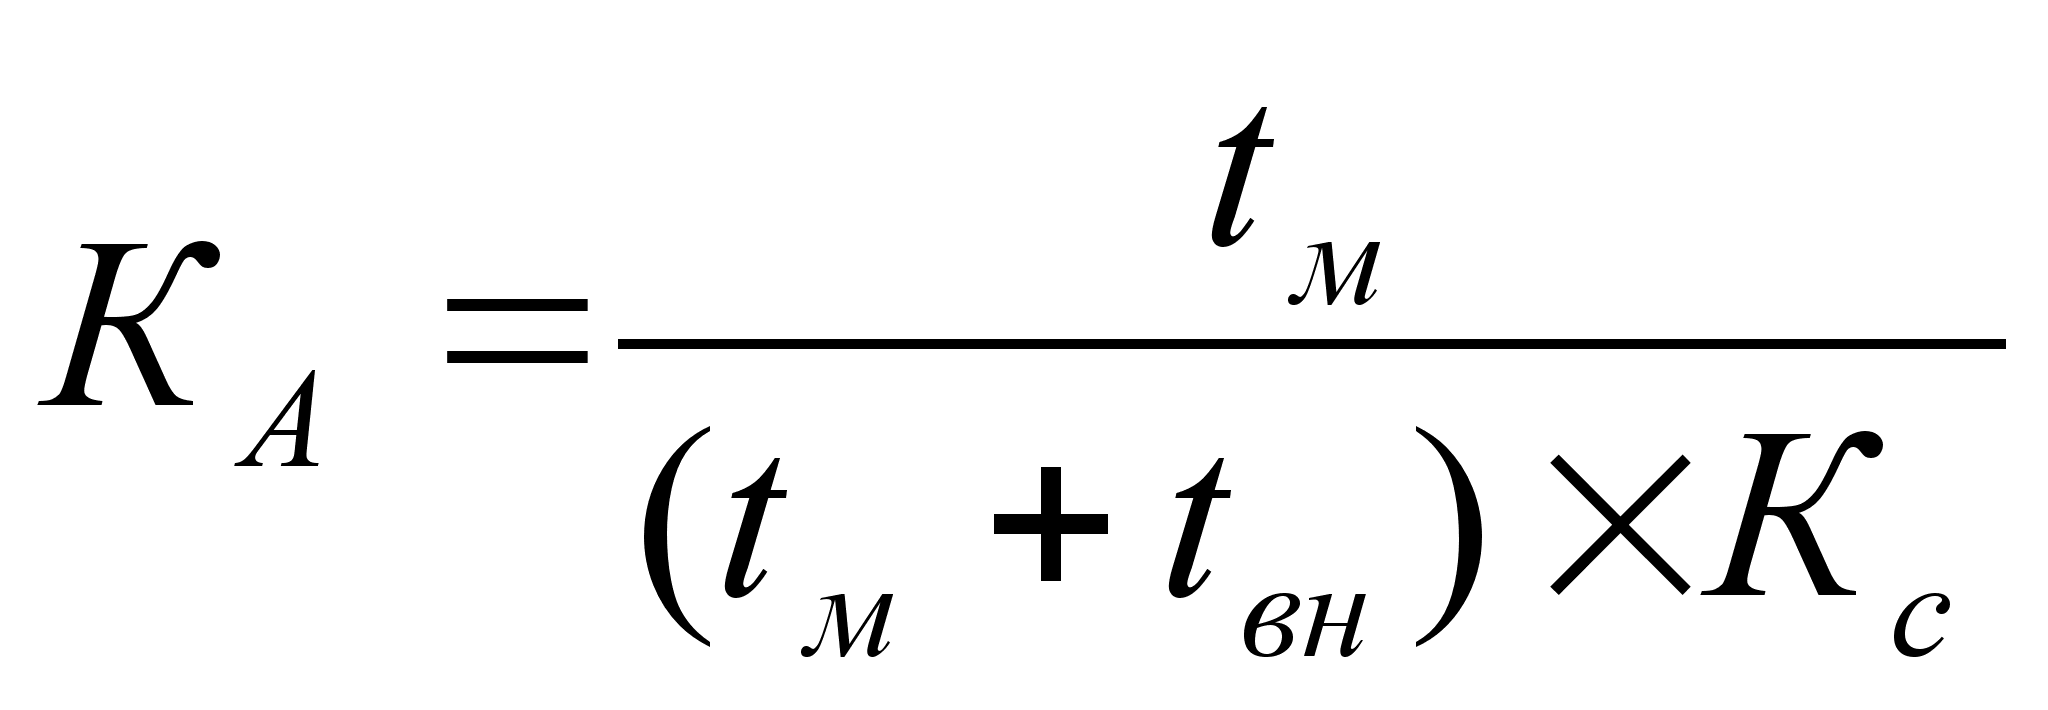 , (2.23.)
где
- коэффициент,
показывающий
какую долю
составляет
машинное время
от оперативного
времени. Этот
коэффициент
учитывает
перемены, возникающие
в связи с поддержанием
и восстановлением
технологического
процесса.
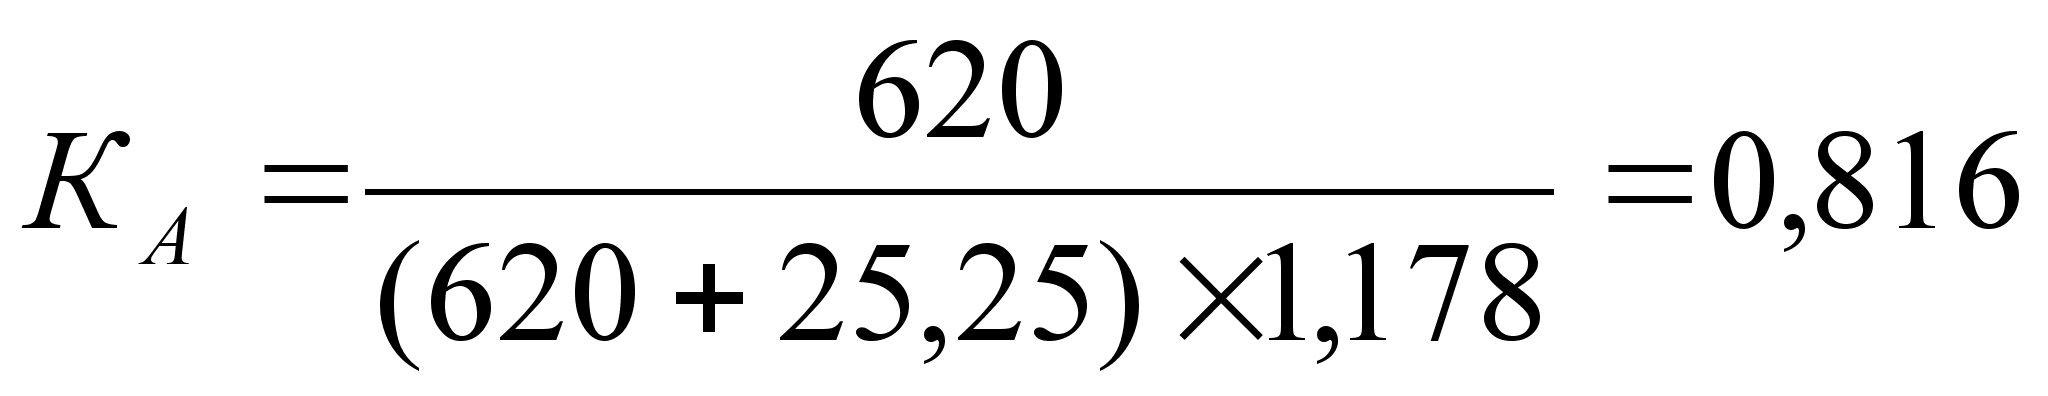
Коэффициент
по группе «В»,
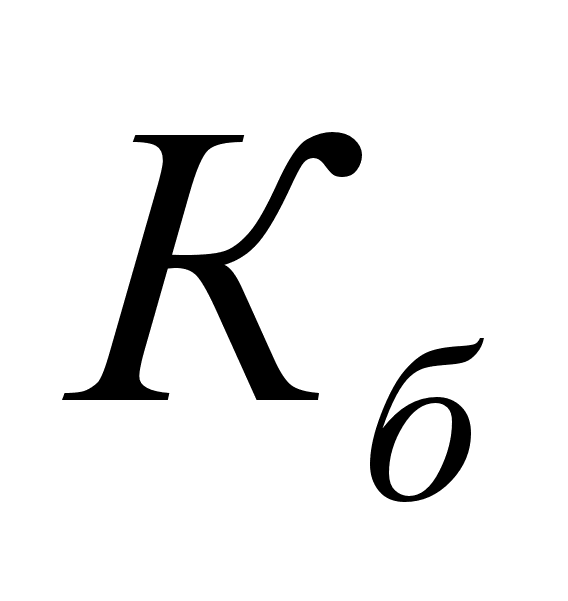 ,
рассчитывается
по формуле
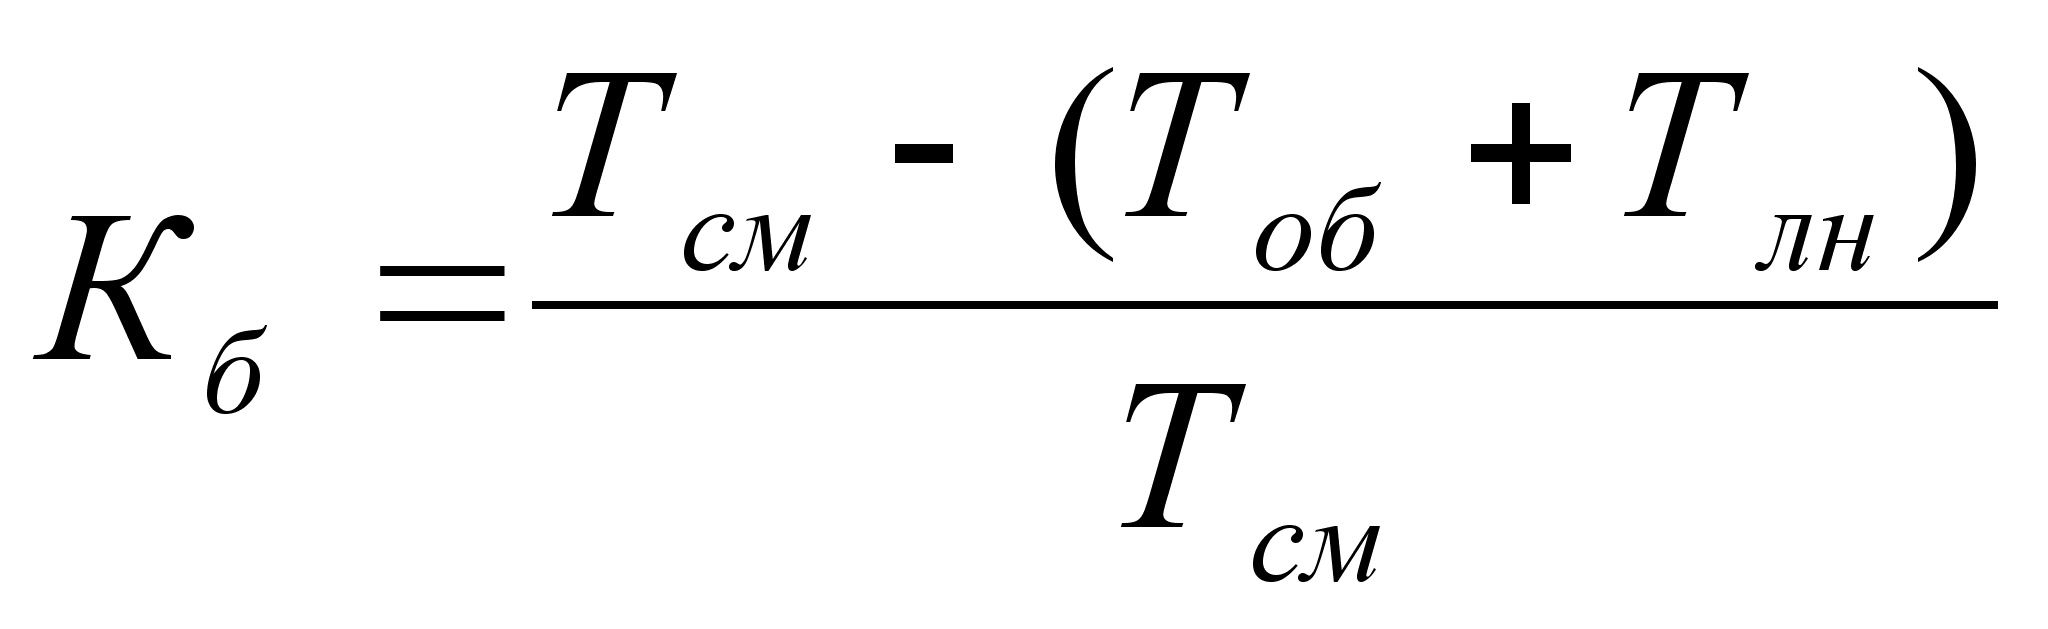 , (2.24.)
где
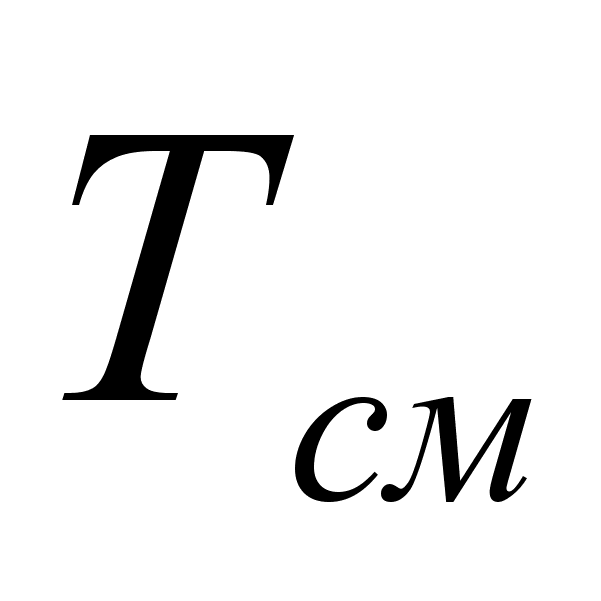 - длительность
рабочей смены;
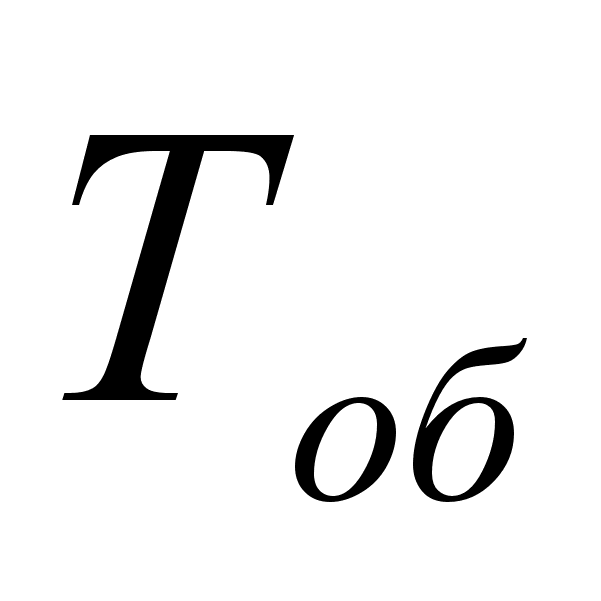 - время обслуживания
рабочего места
за смену, связанное
с перерывом
в технологическом
процессе;
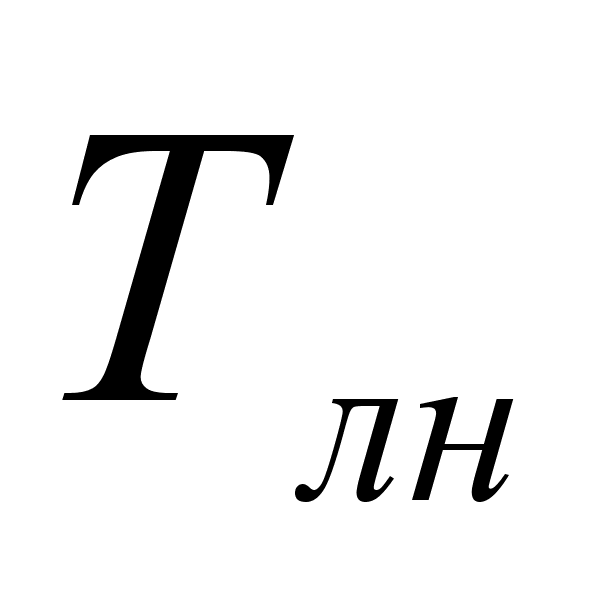 - время на отдых
и личные надобности
за смену.
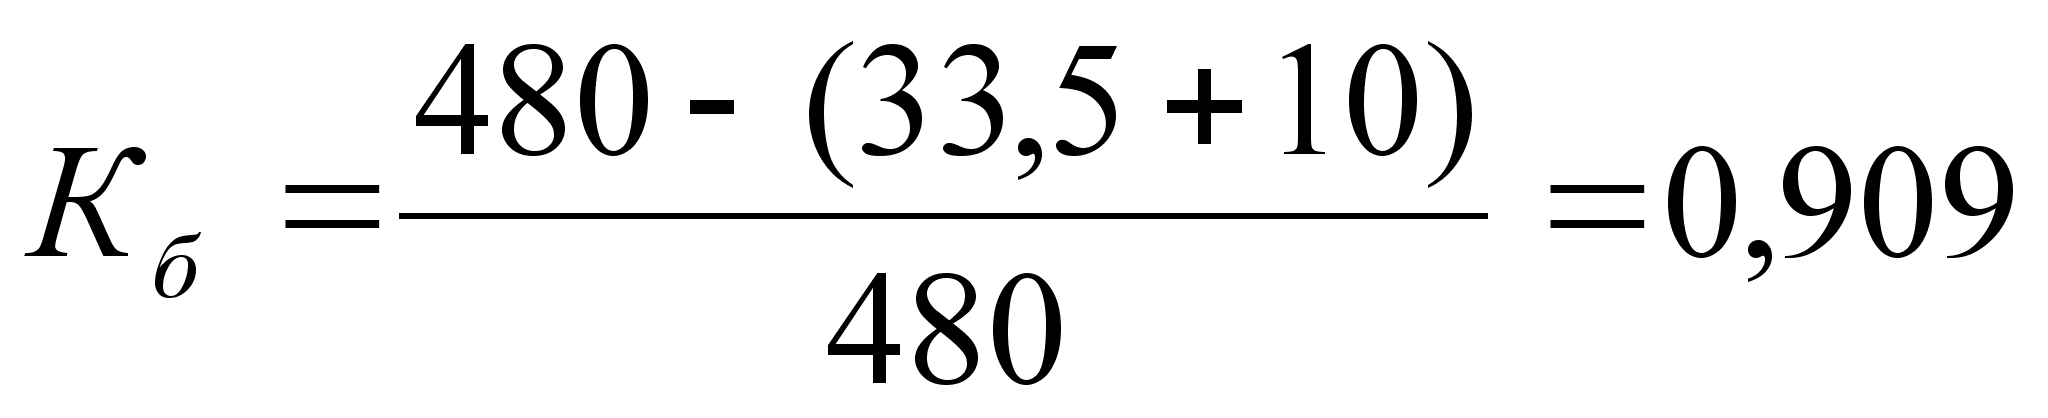
Коэффициент
производительности
,
рассчитывается
по формуле
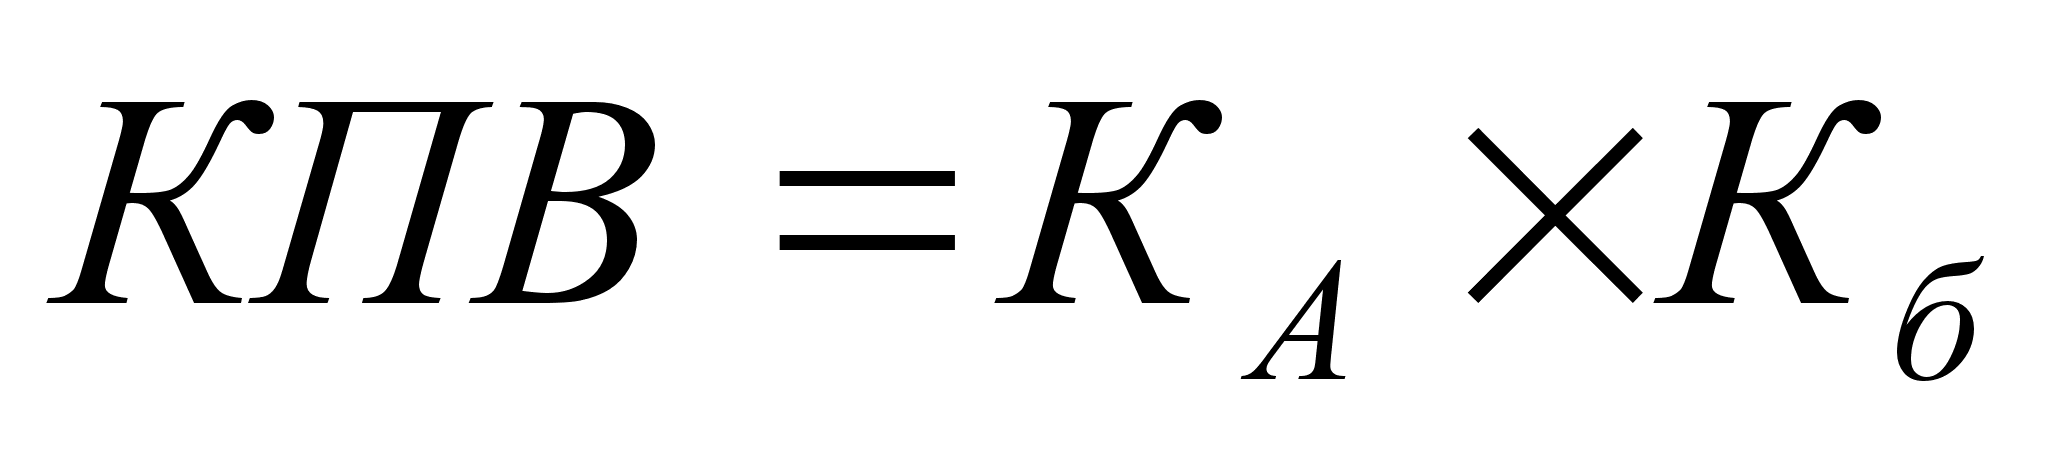 , (2.25.)
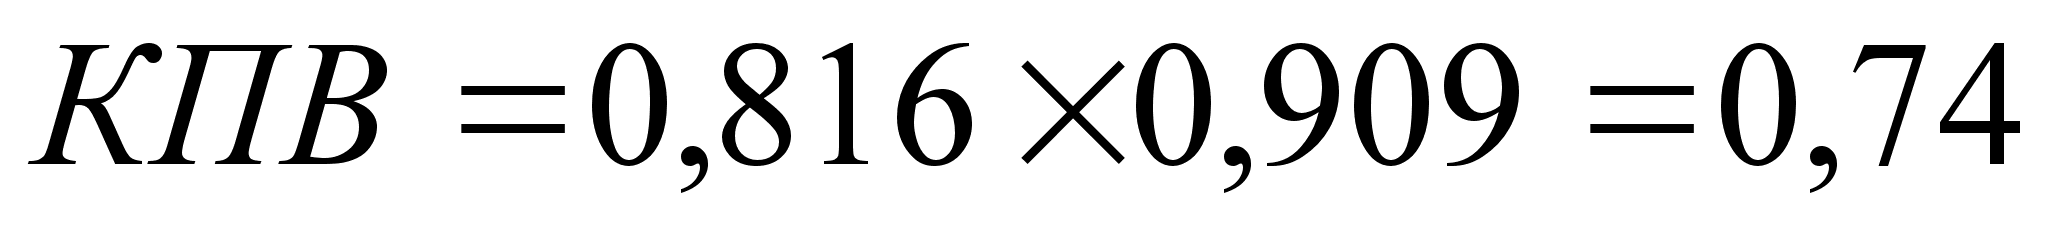
Норма
производительности
ткацкого станка
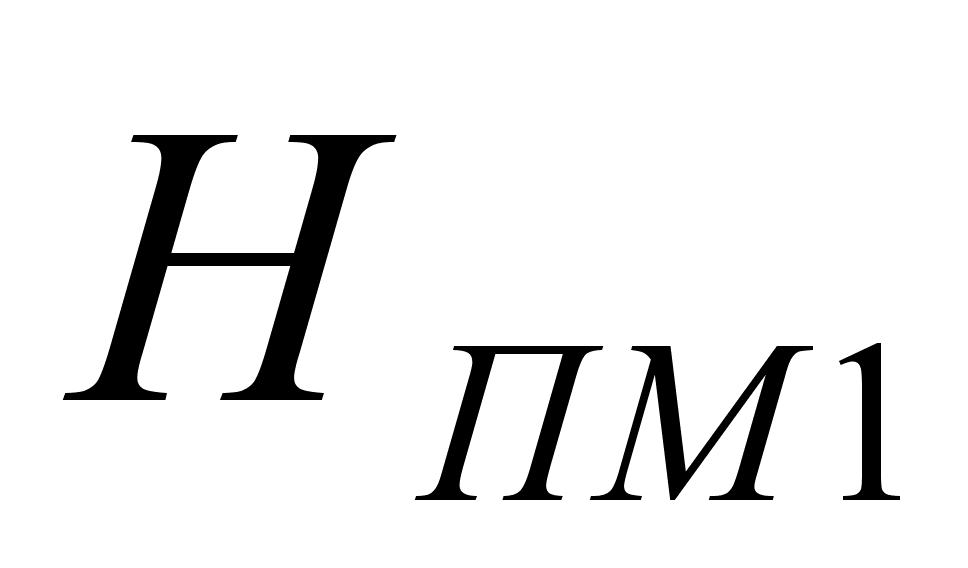 ,
,
рассчитывается
по формуле
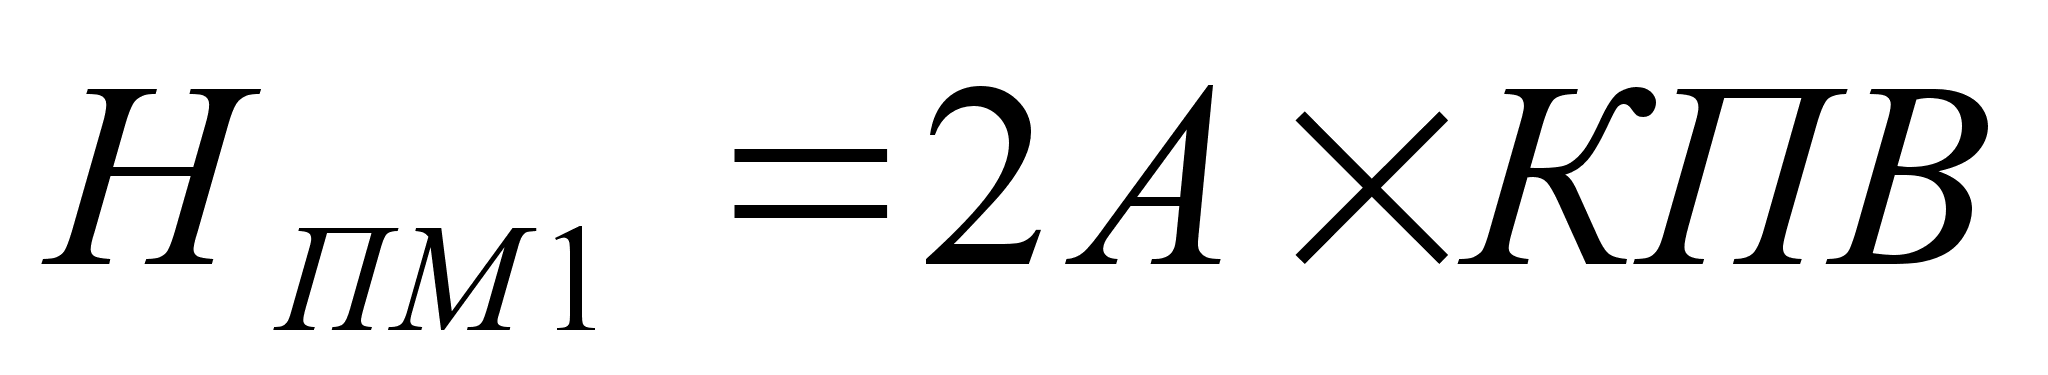 , (2.26.)
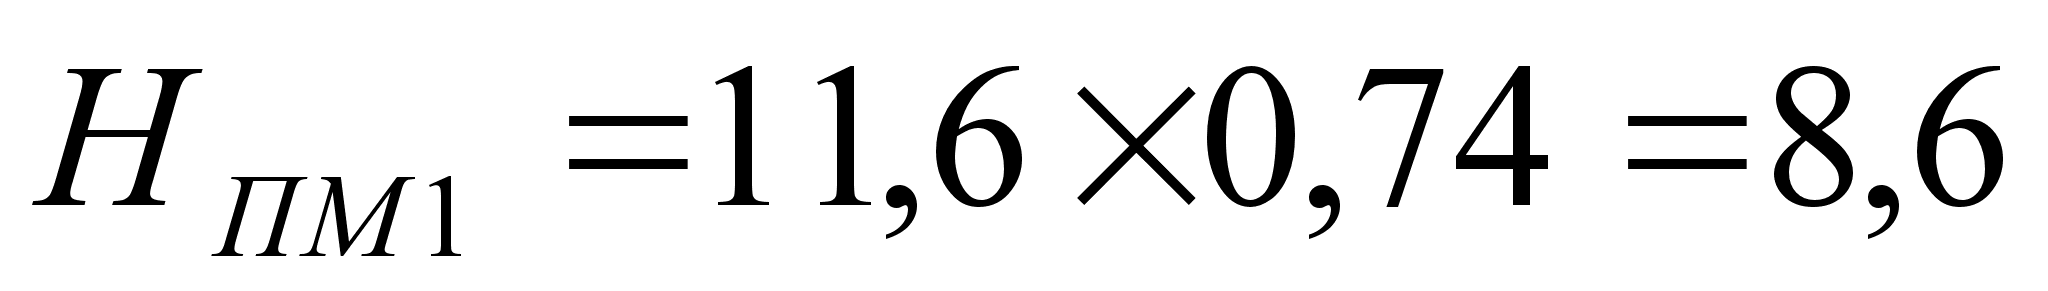
Норма
выработки ткача
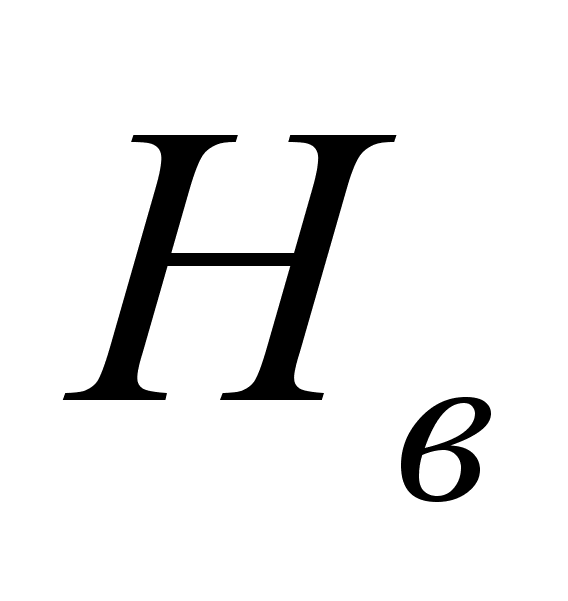 ,
,
рассчитывается
по формуле
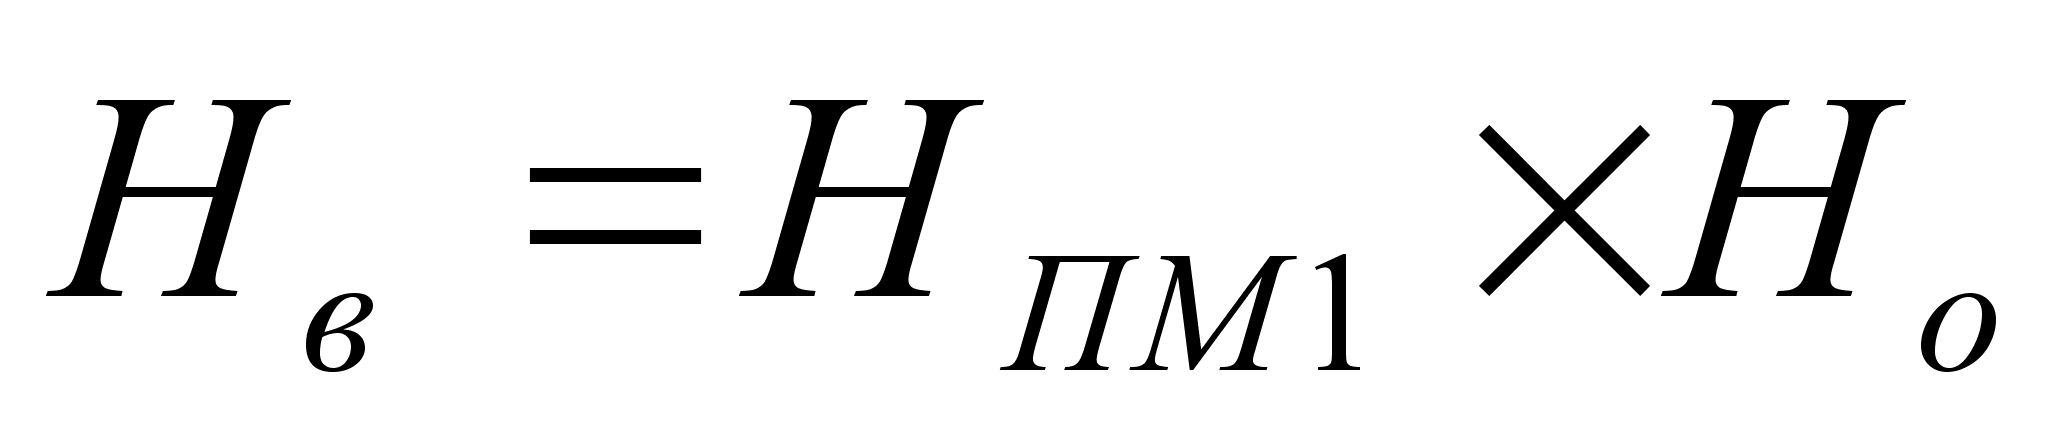 , (2.27.)
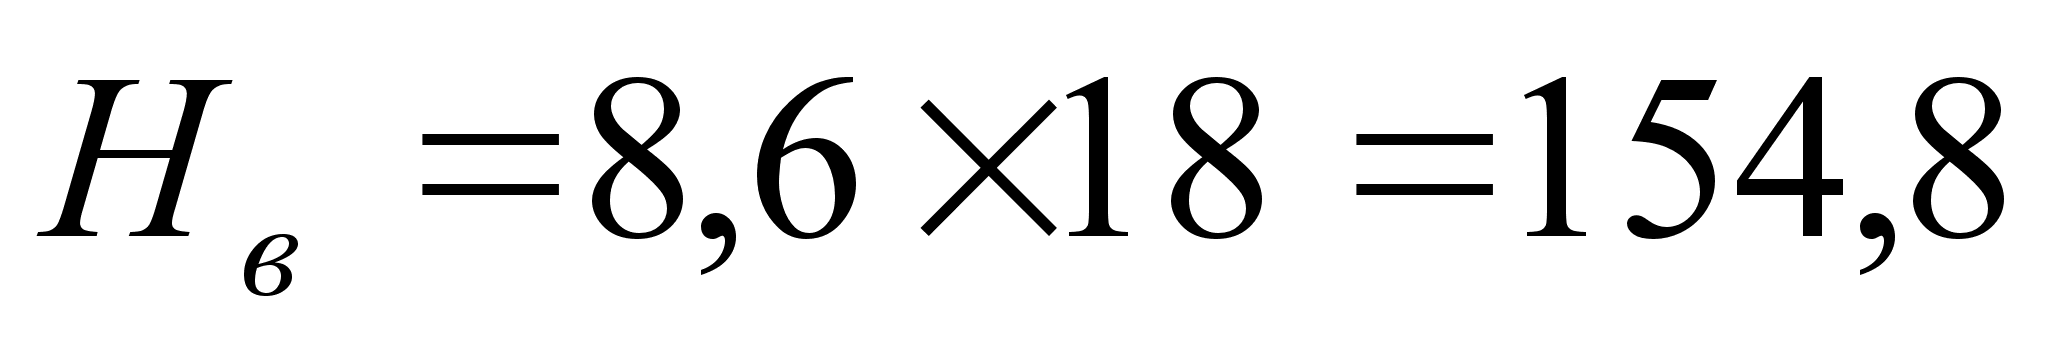
2.3. РАЗРАБОТКА МАРШРУТА ТКАЧА
Схема 2. Маршрут ткача
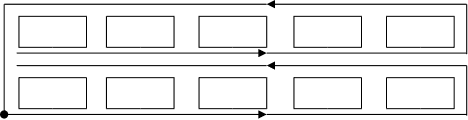
Маршрут комбинированный. Обходя станки, ткач выполняет срочные и профилактические приёмы, перемещаясь вдоль полотен; она проверяет качество, а перемещаясь вдоль основы, осуществляет главным образом профилактические работы. Периодичность обходов вдоль полотен и основ строится так, чтобы к каждому станку со стороны основ ткач подходил не реже 1 раза за период срабатывания основы от навоя до ремиз. Остальное время она должена использовать для контроля качества нарабатываемой ткани.
При выборе маршрута нужно стремится к тому, чтобы ткач успел подойти к основе, пока она не прошла от скала до ремиза, а к полотнам до того, как выработанная ткань уйдёт за грудницу.
Комбинированный метод на базе продольного и сторожевого позволяет планировать работу, создавать условия, обеспечивающие минимальный простой станков из-за того, что ткачиха не успевает их обслуживать.
2.4. РАСЧЁТ ПЛАНА ПРОИЗВОДСТВА ПРОДУКЦИИ И РЕАЛИЗАЦИИ продукции
Норма
производительности
ткацкого станка
в уточинах
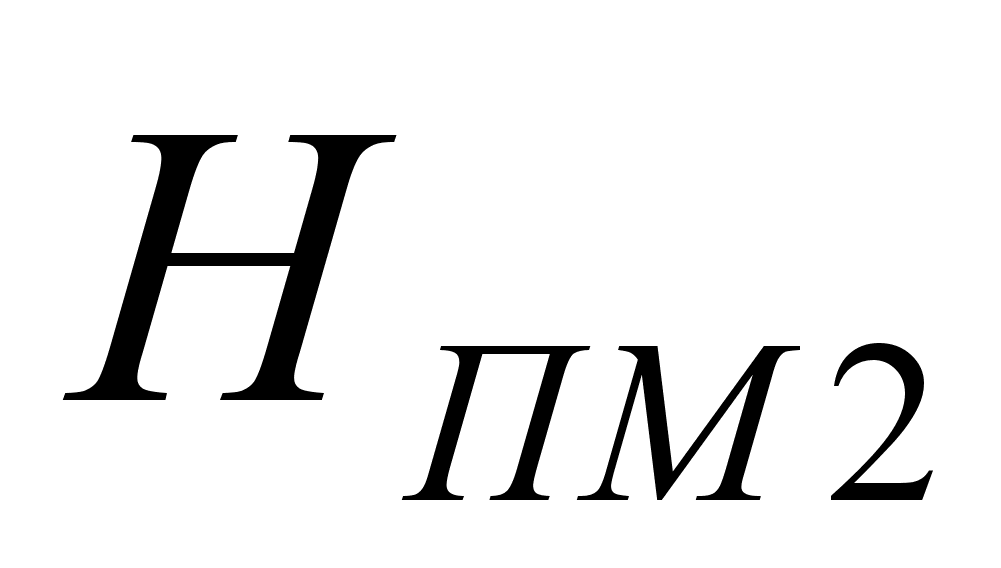 ,
рассчитывается
по формуле
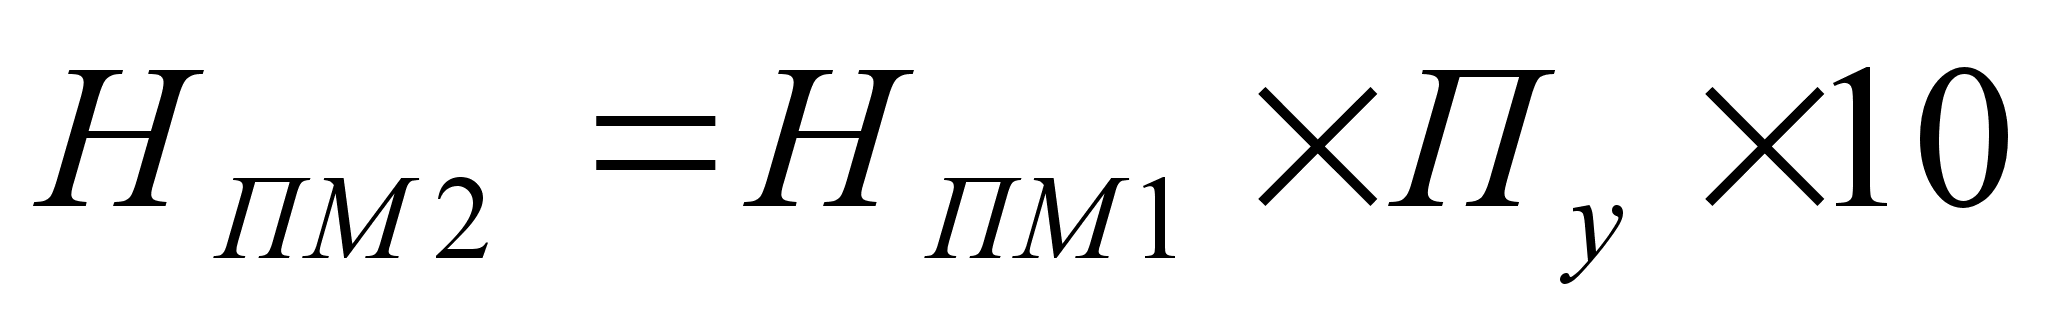 , (2.28.)
где
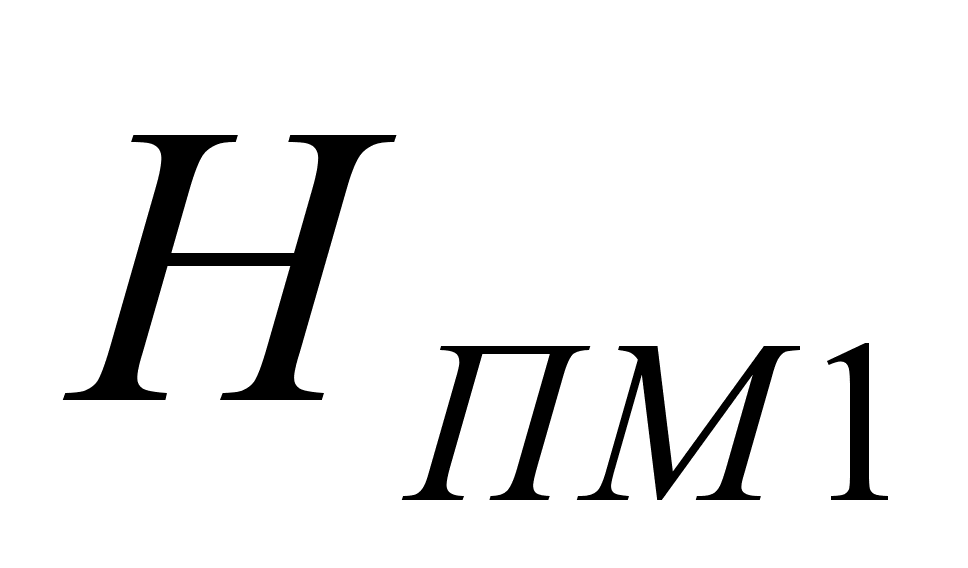 - норма производительности
ткацкого станка,
;
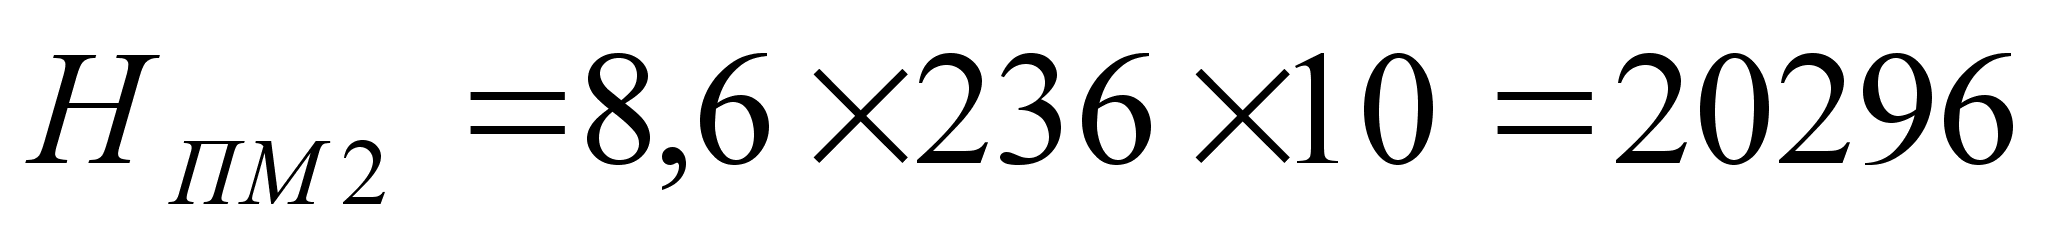
Норма
производительности
ткацкого станка
в метроуточинах
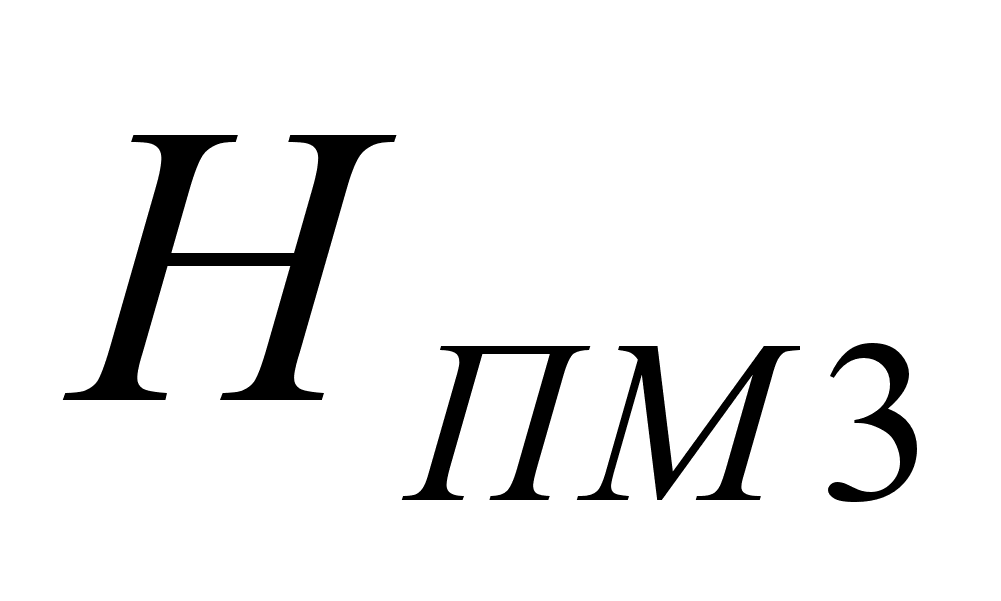 ,
рассчитывается
по формуле
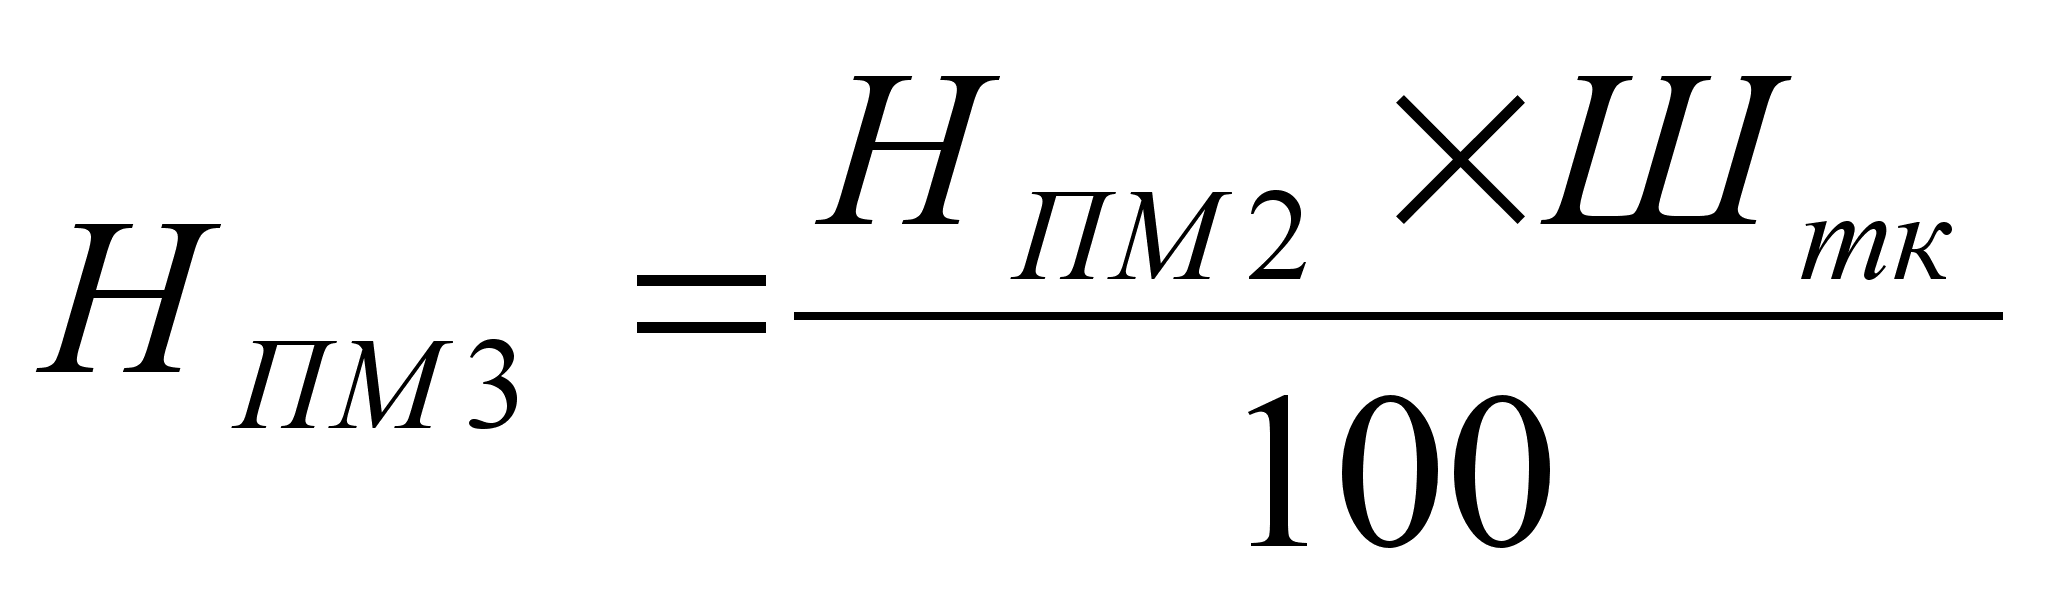 , (2.29.)
где
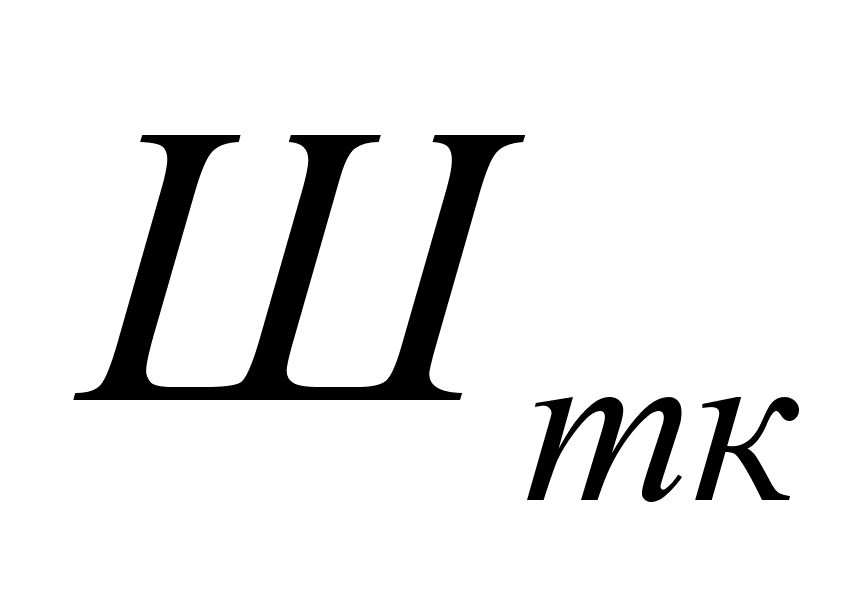 - ширина суровой
ткани, см.
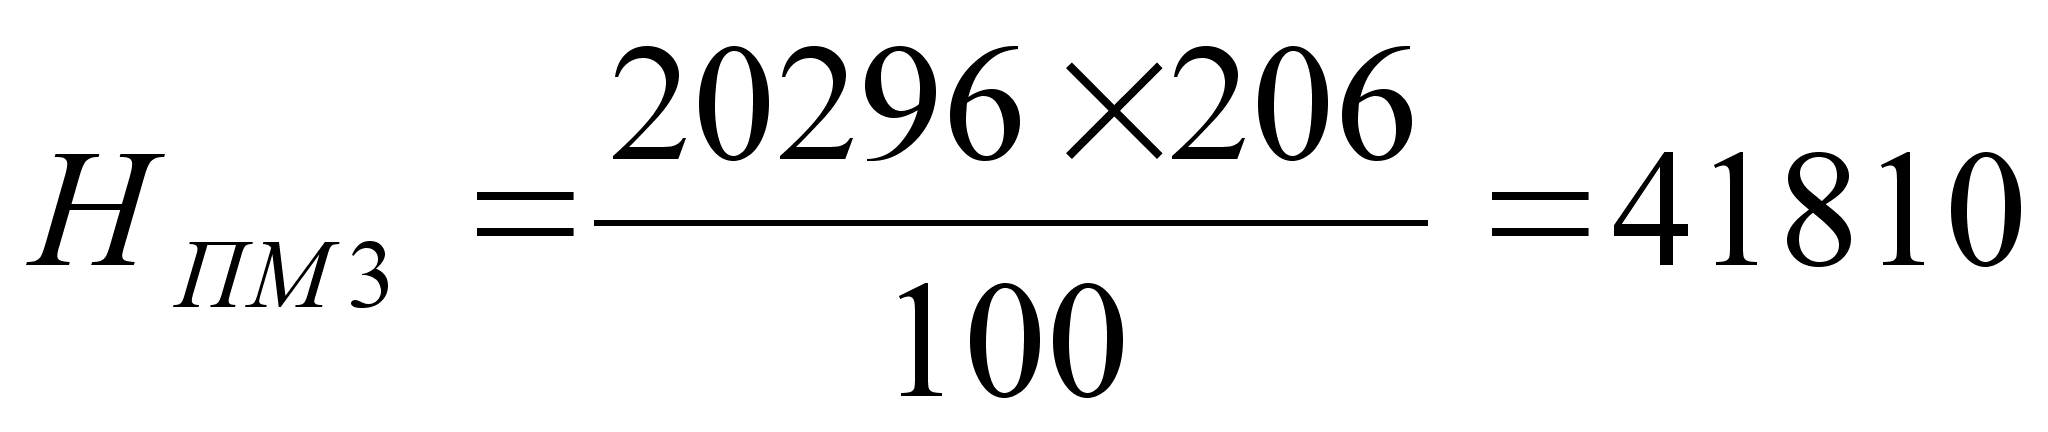
Норма
производительности
ткацкого станка
в
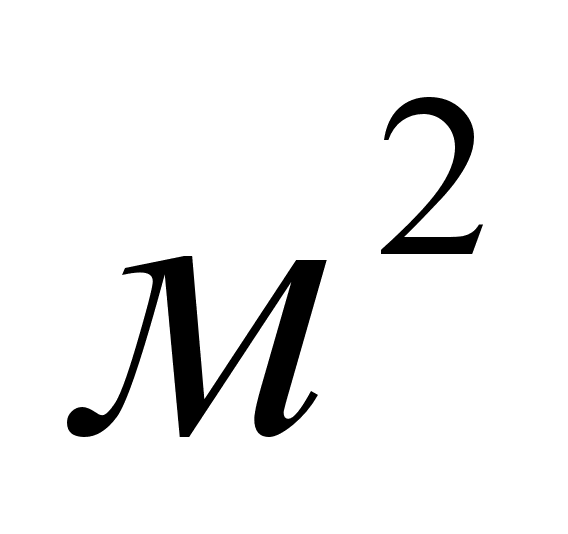
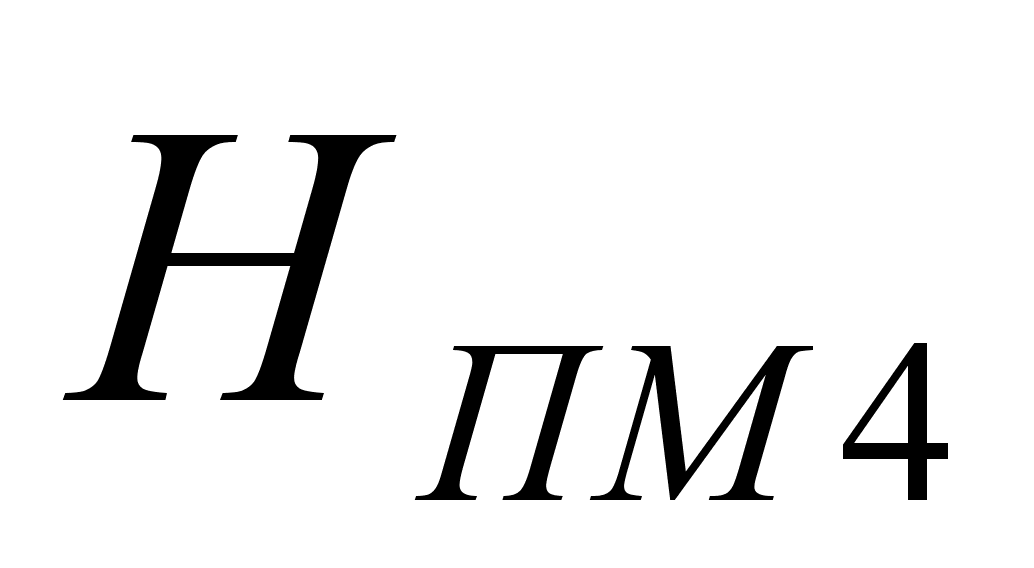 ,
рассчитывается
по формуле
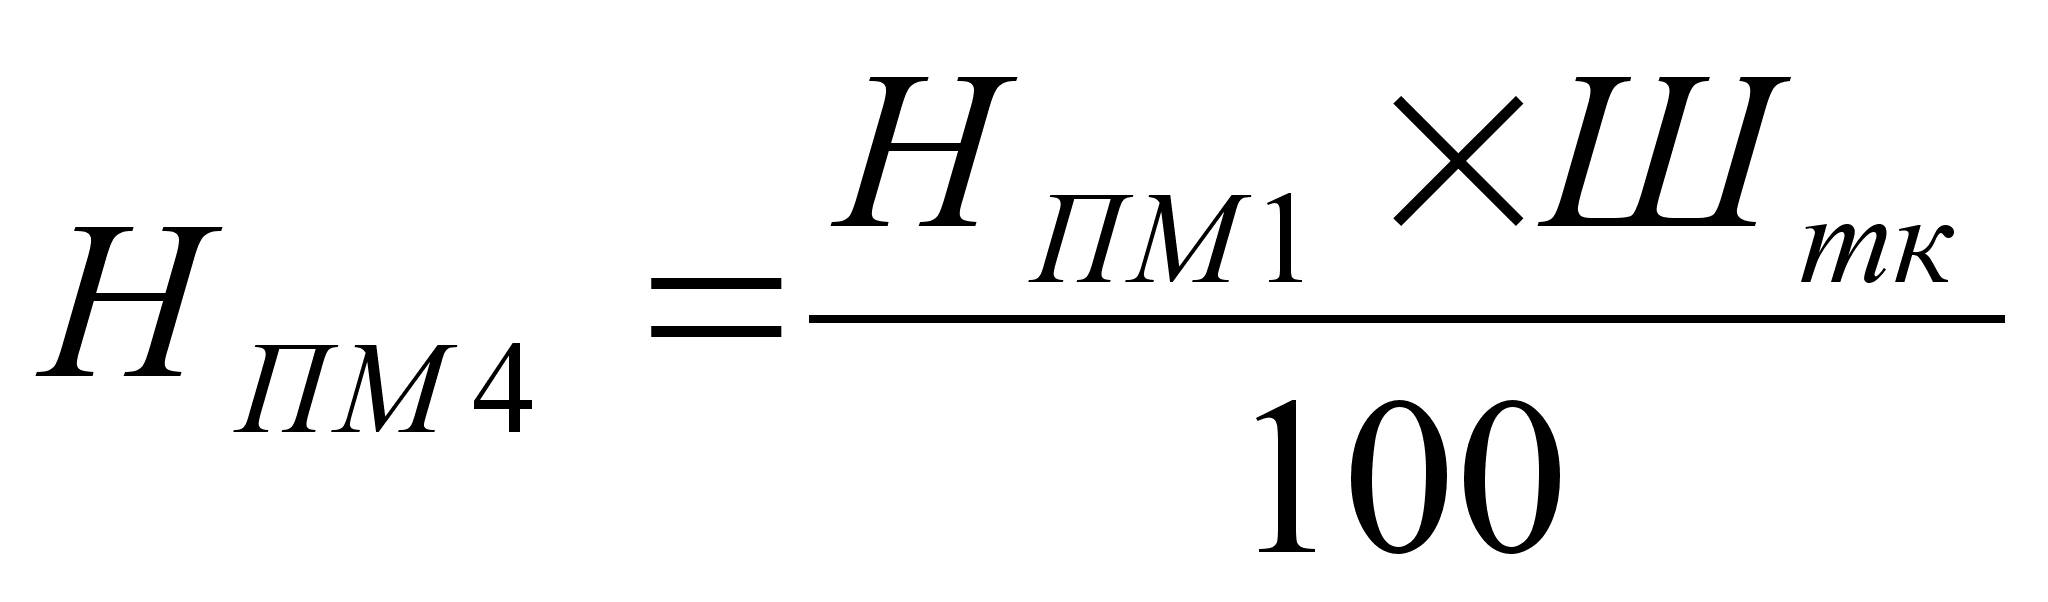 , (2.30.)
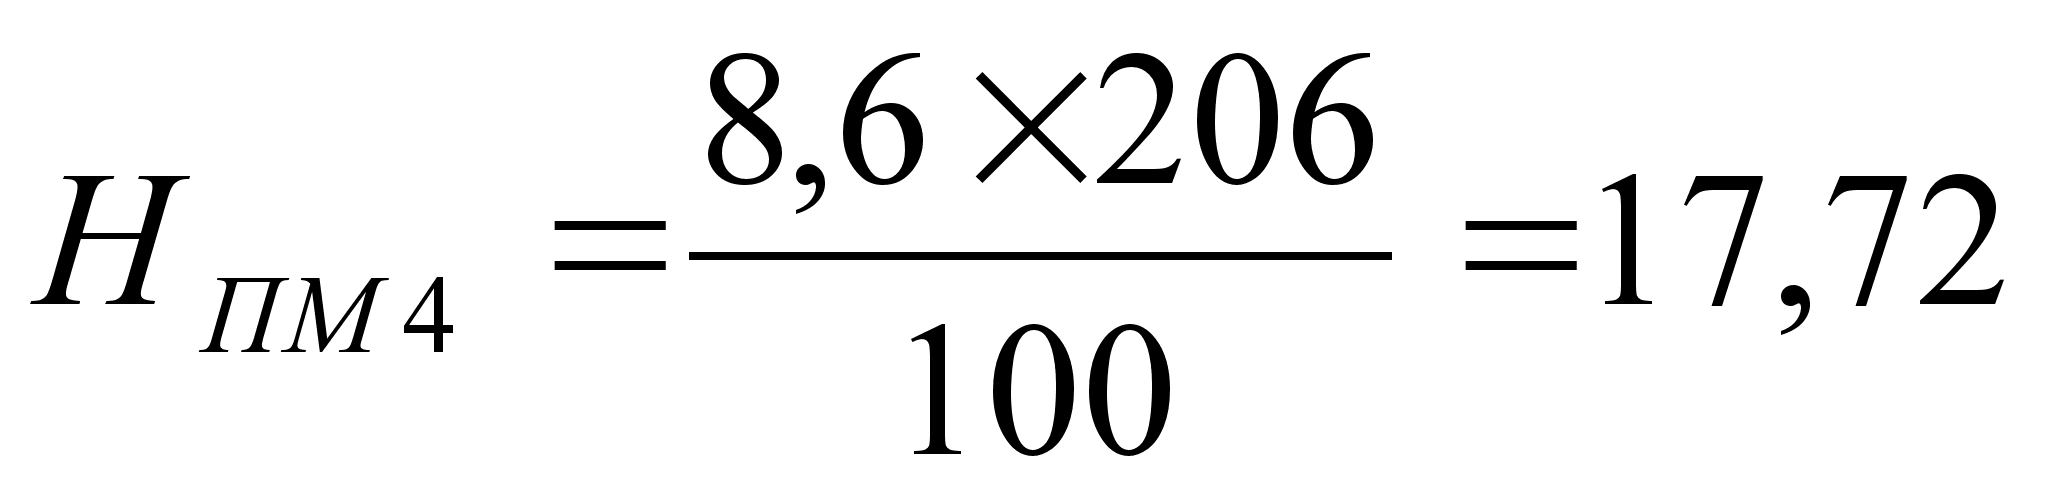
Число станков в заправке принимаем из расчёта дипломного проекта по ткачеству
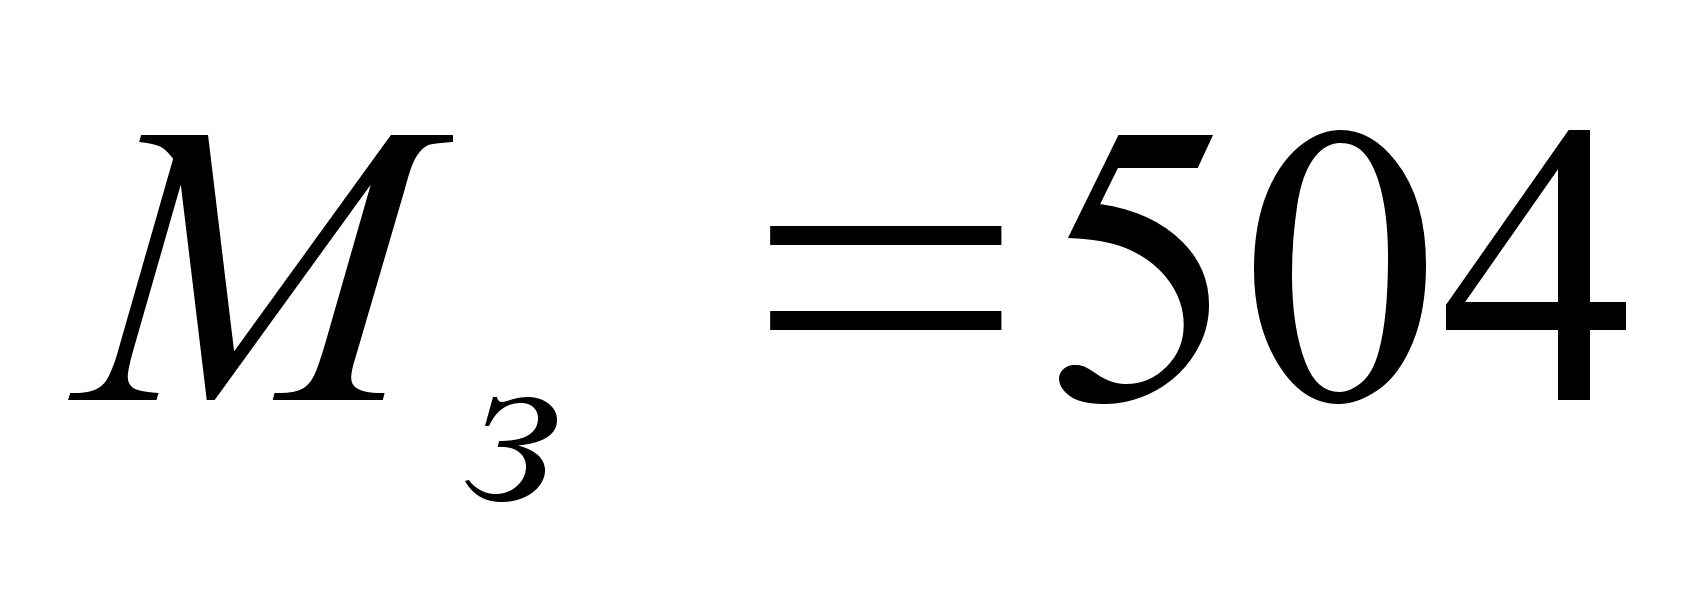
Станко-часы
в заправке
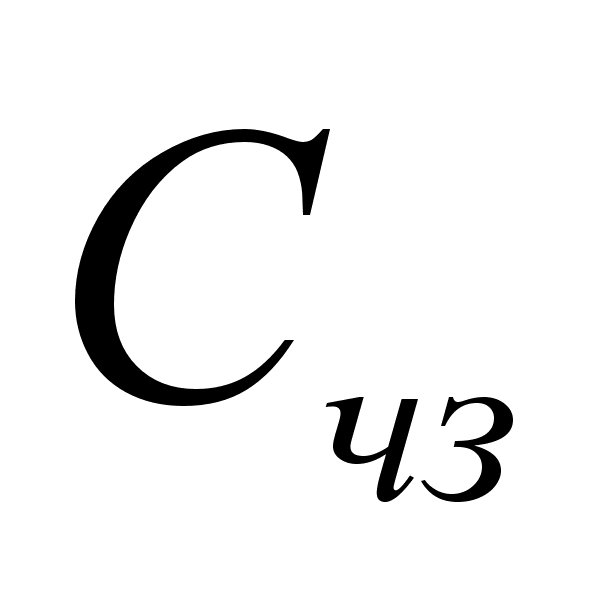 ,
рассчитывается
по формуле
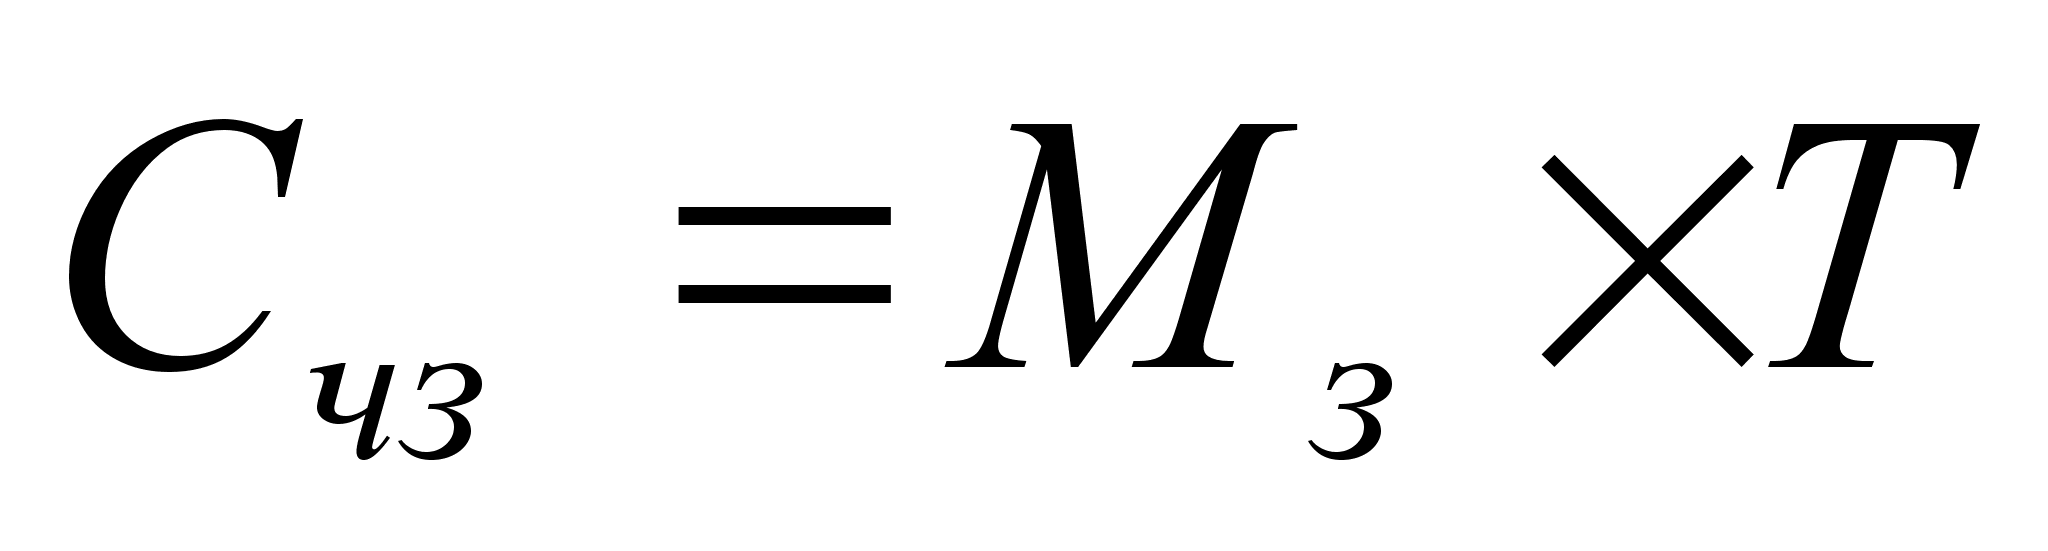 , (2.31.)
где
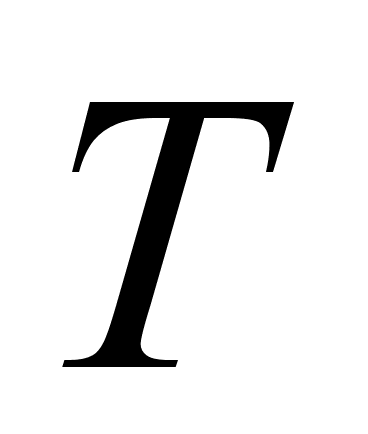 - число часов
работы оборудования
за год,
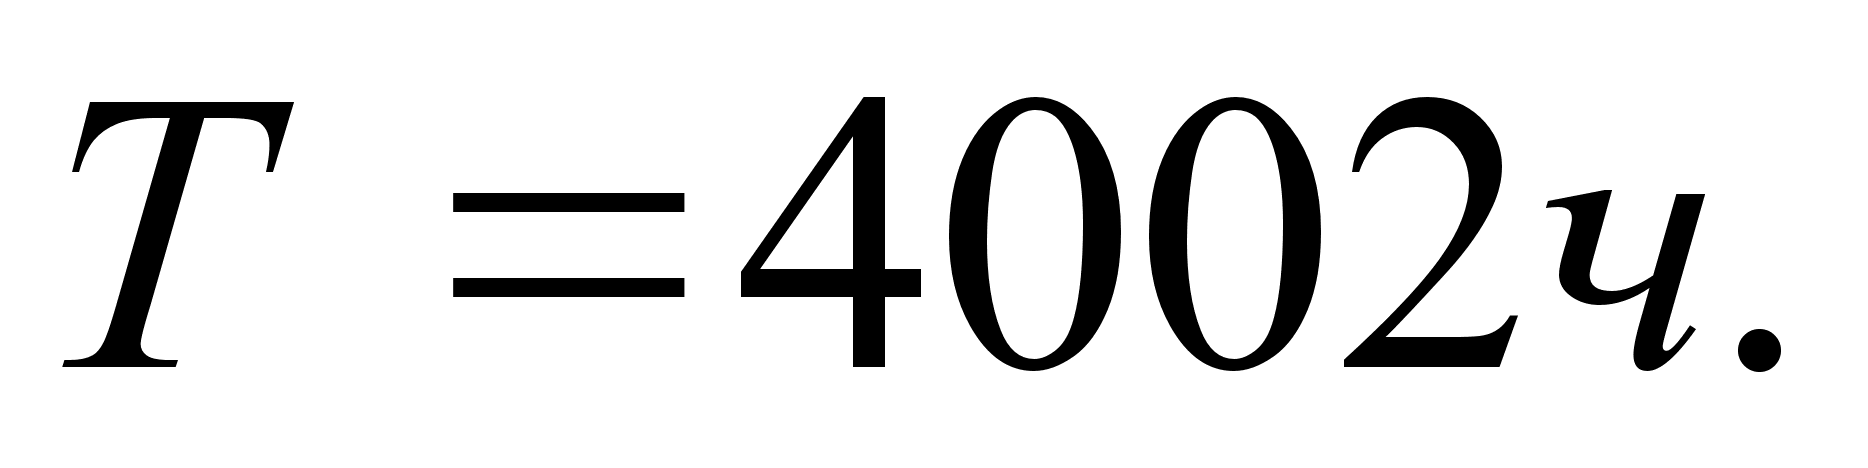
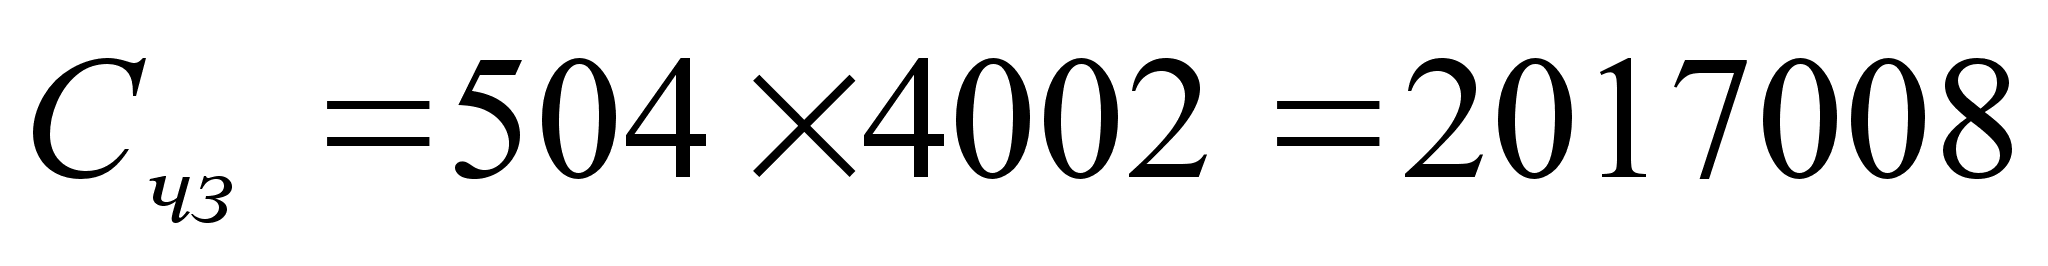
Коэффициент
работающего
оборудования
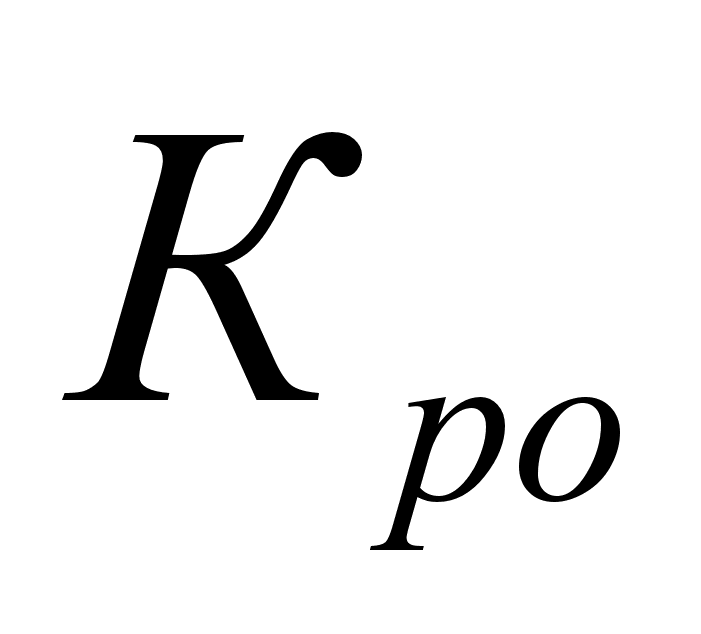 ,
рассчитывается
по формуле
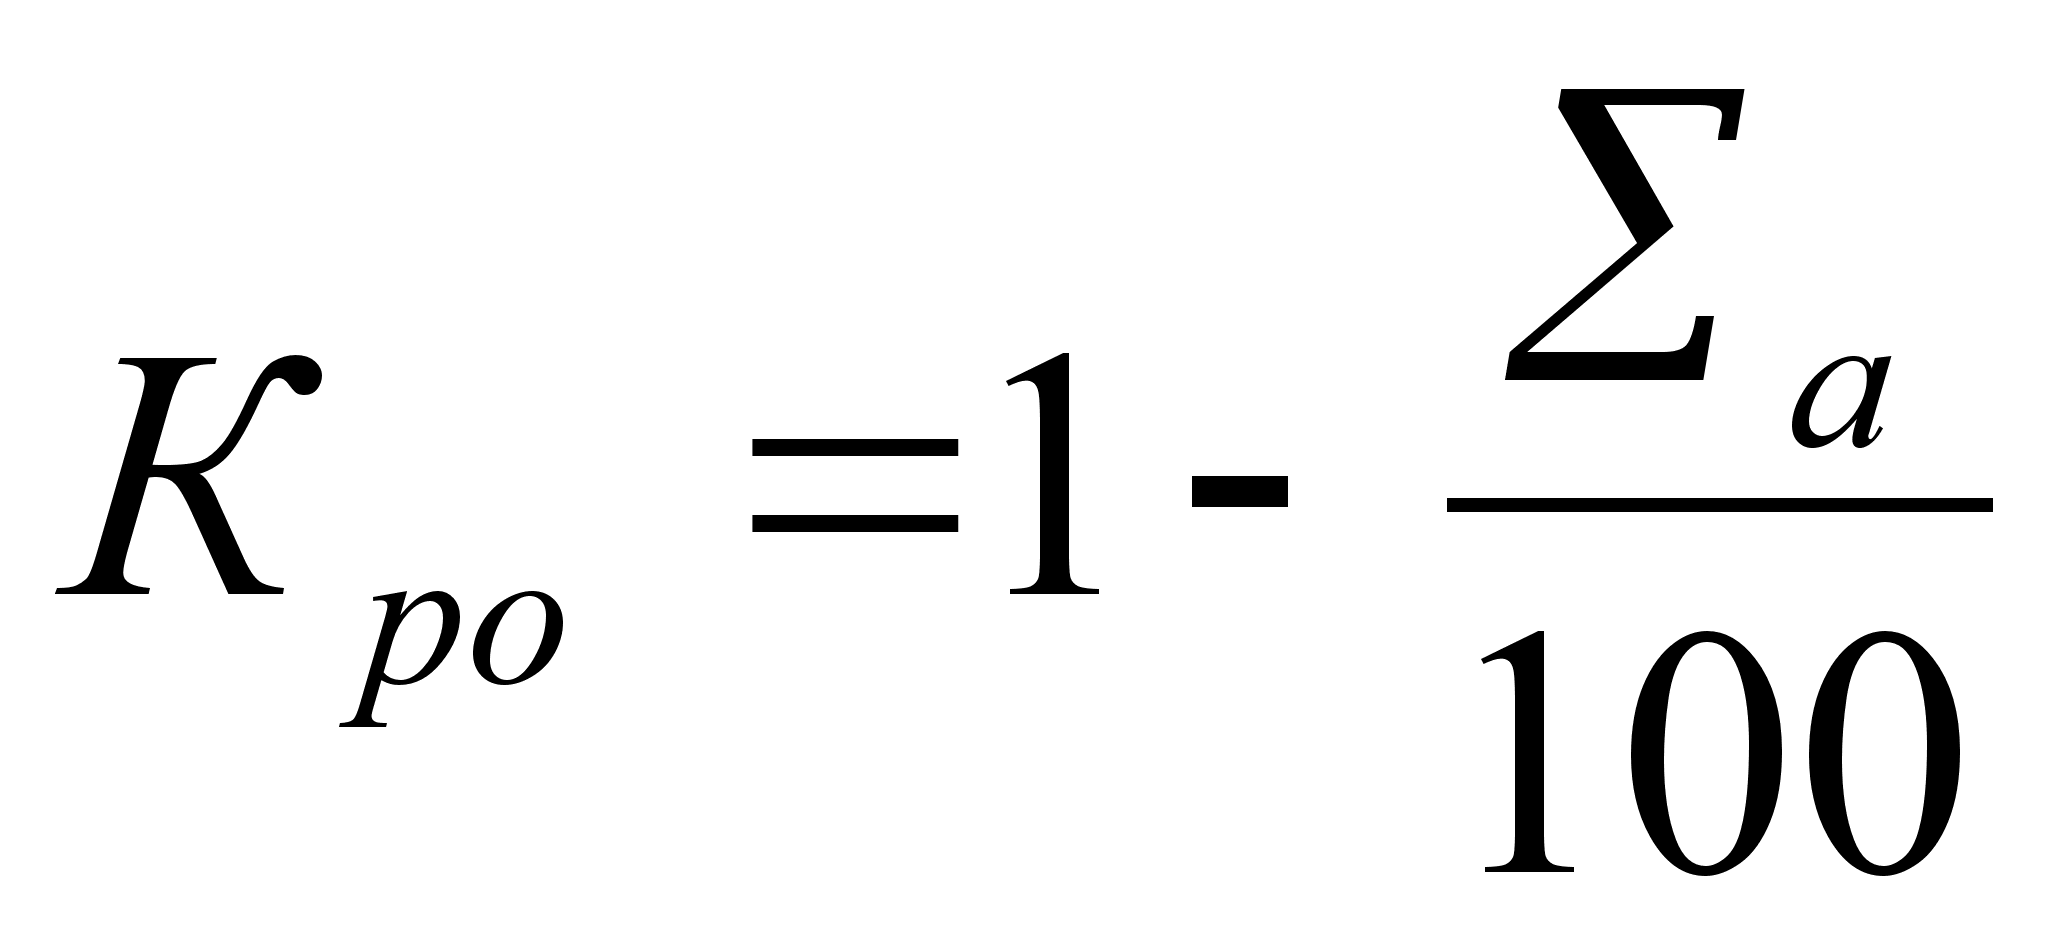 , (2.32.)
где
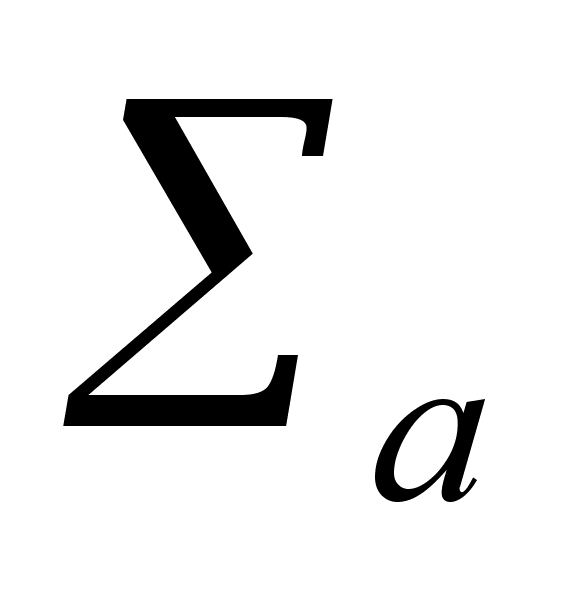 - плановые остановы
(простои).
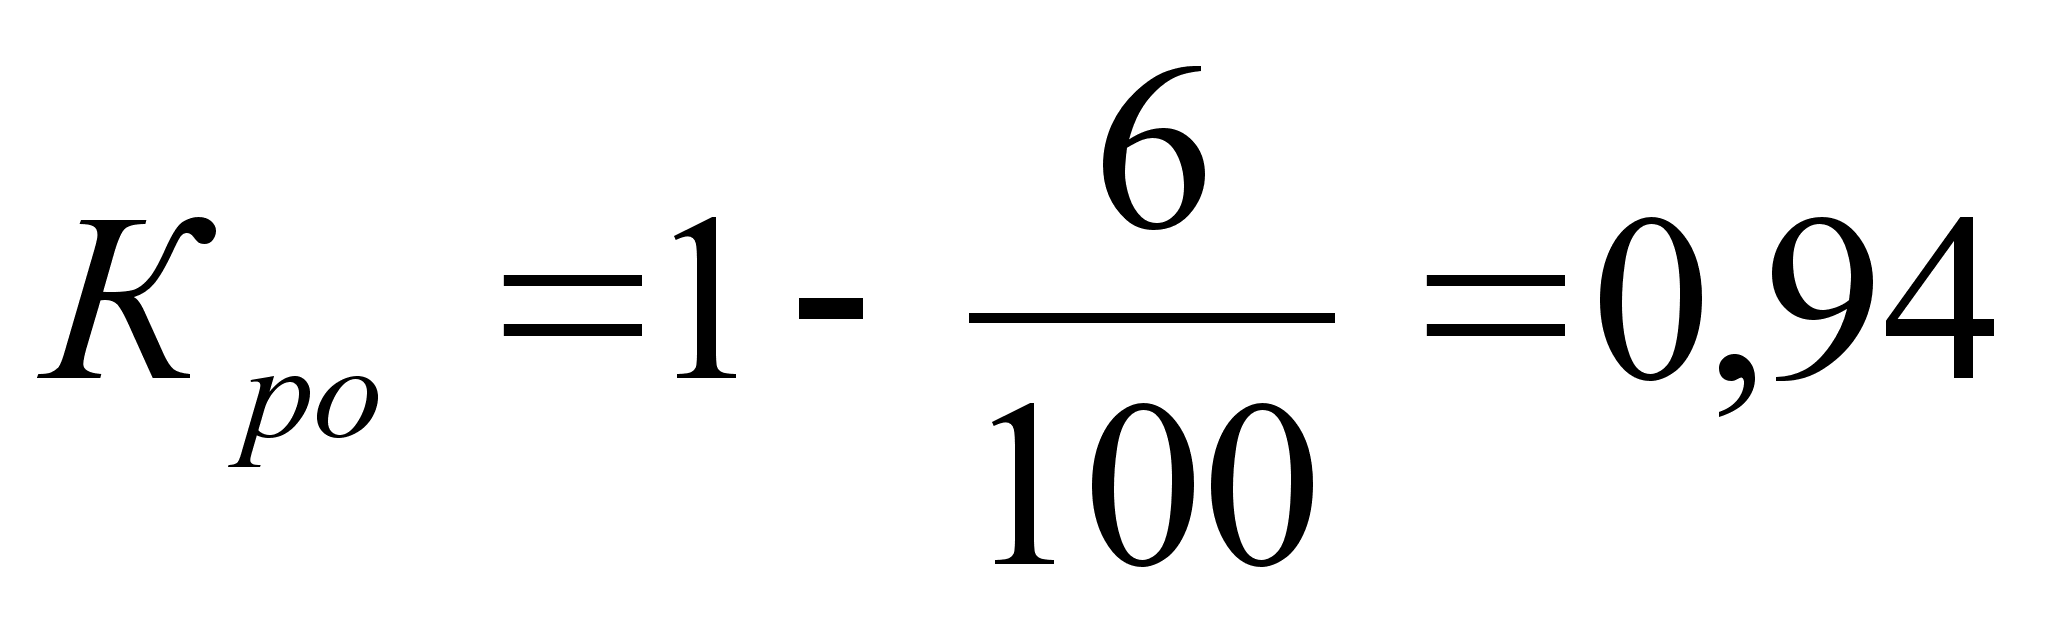
Станко-часы
в работе
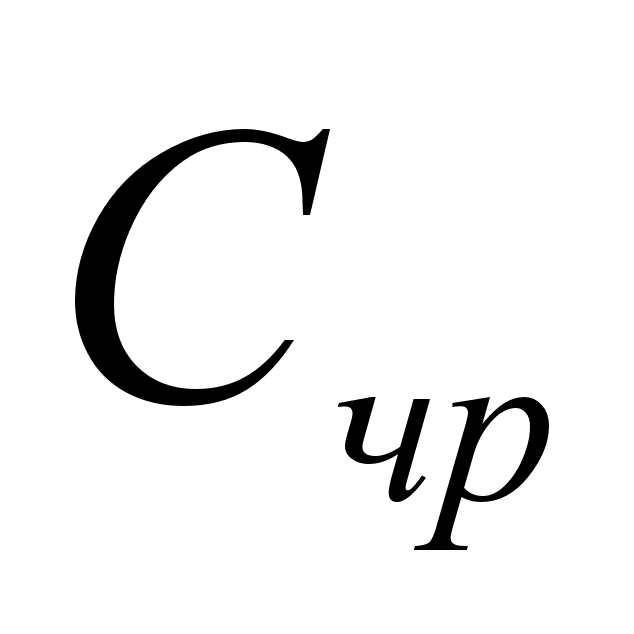 ,
рассчитывается
по формуле
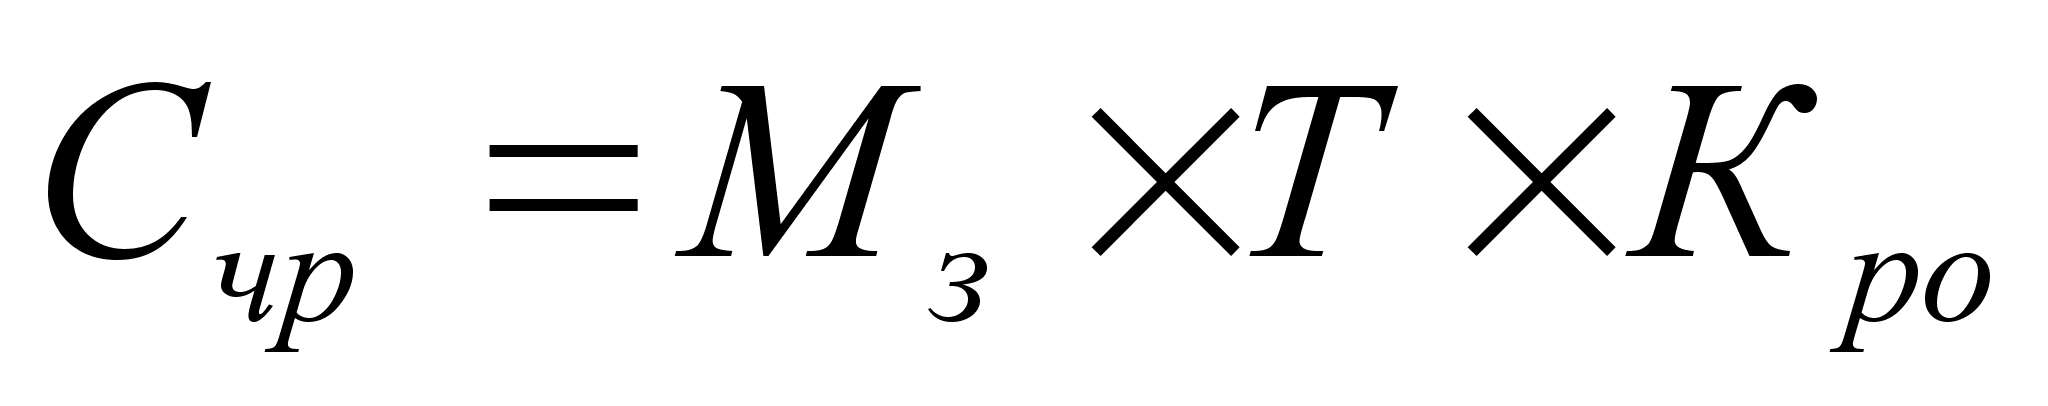 , (2.33.)
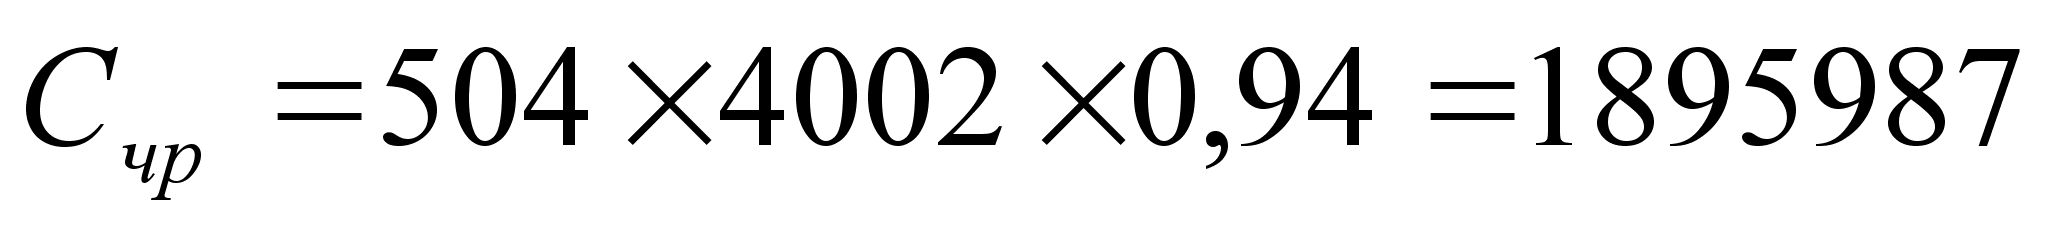
Объём
вырабатываемой
продукции в
натуральном
выражении
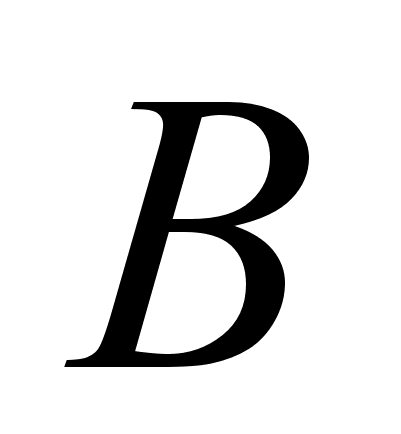 ,
рассчитывается
по формуле
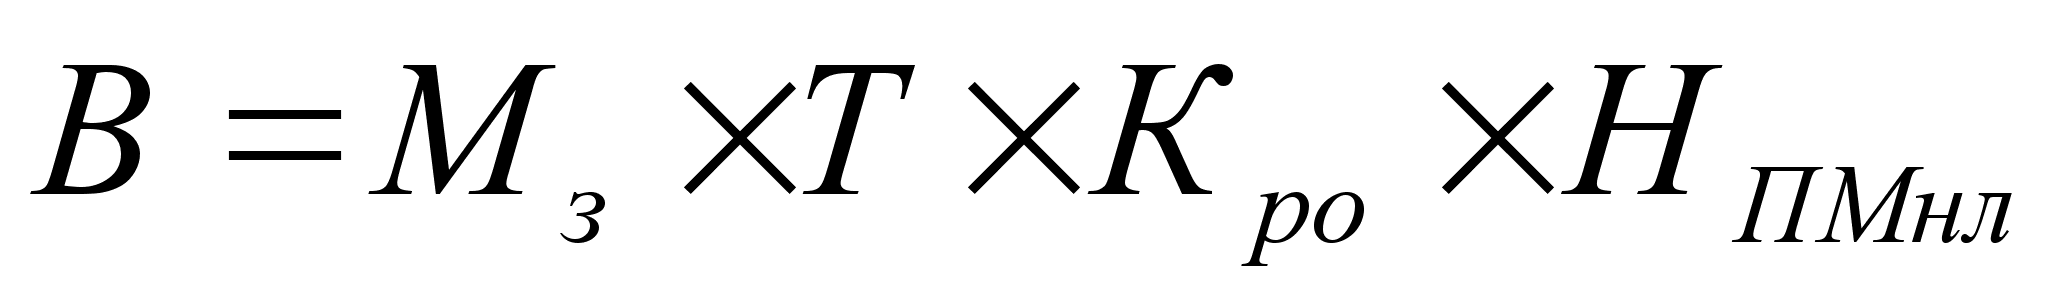 , (2.34.)
где
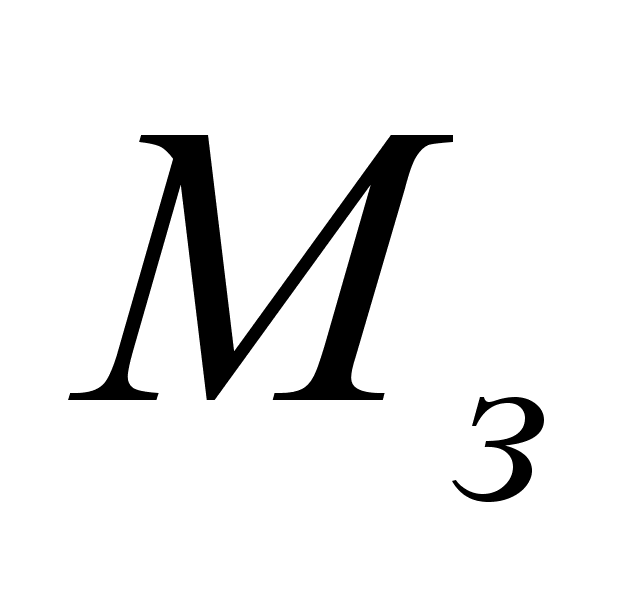 - число заправленных
машин;
- число часов
работы оборудования
за год;
- коэффициент
работающего
оборудования;
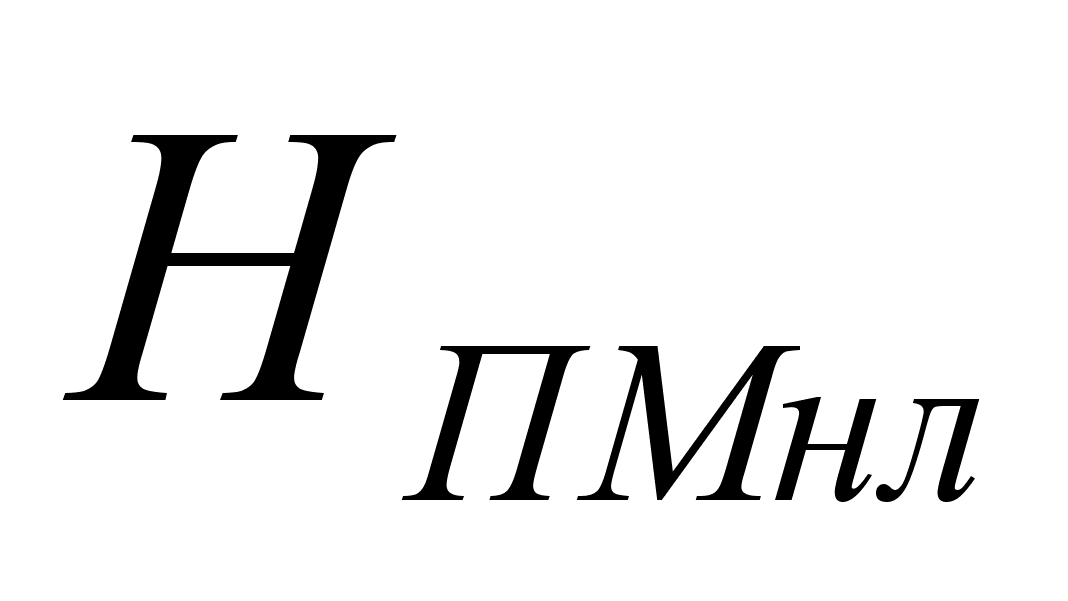 - плановая норма
производительности
единицы оборудования
за час в натуральном
выражении.
Объём
вырабатываемой
продукции в
метрах
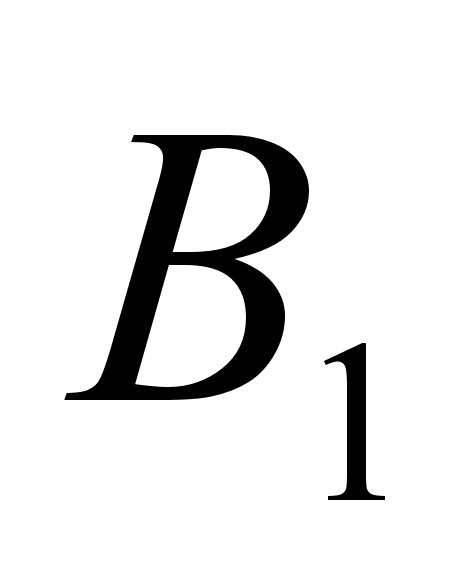 ,
рассчитывается
по формуле
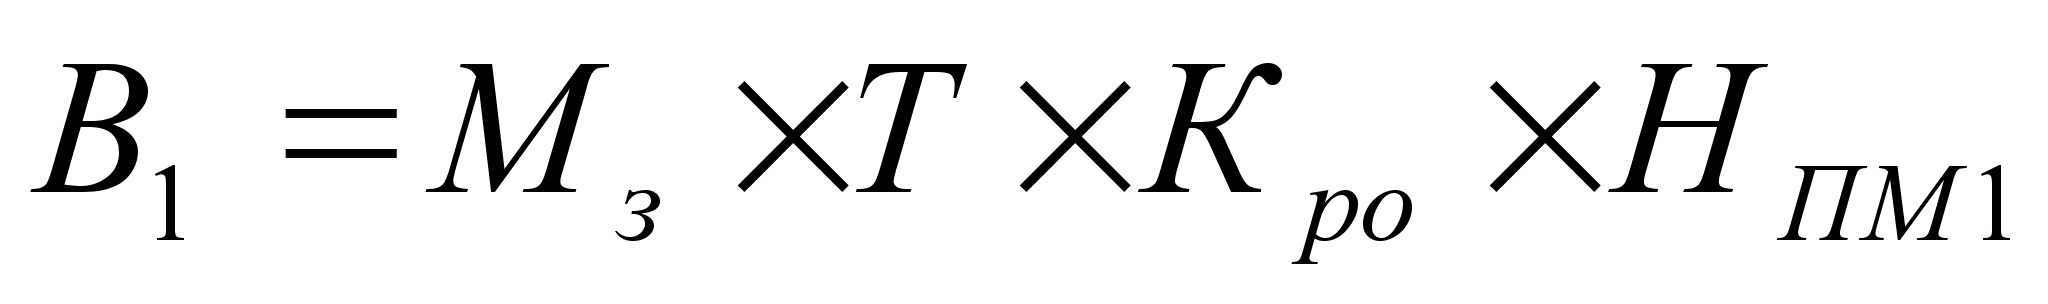 , (2.35.)
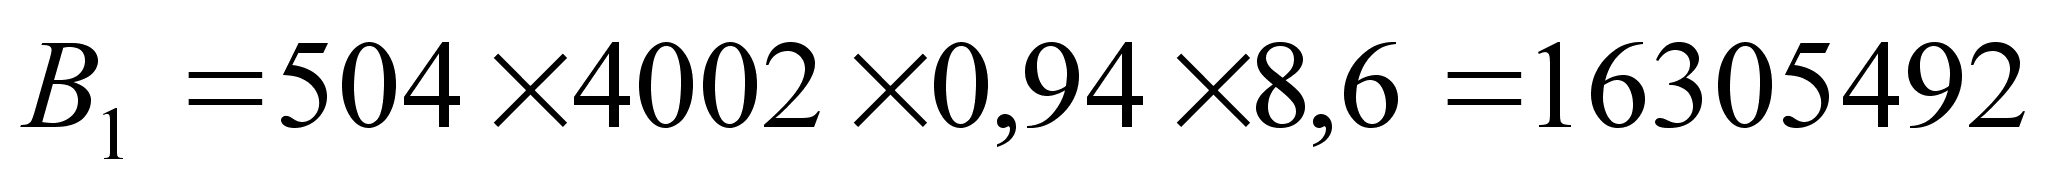
Объём
вырабатываемой
продукции в
миллионах
уточин
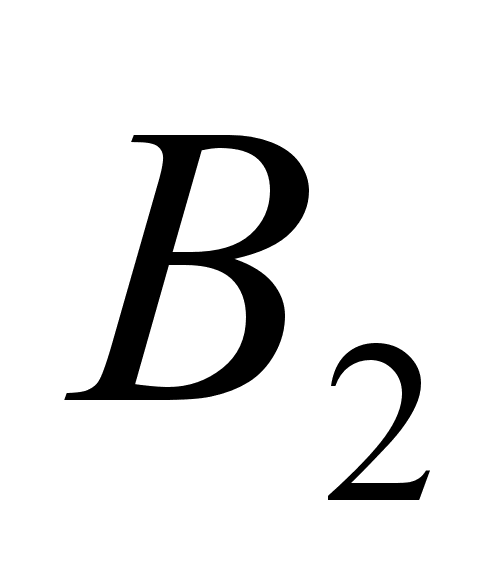 ,
рассчитывается
по формуле
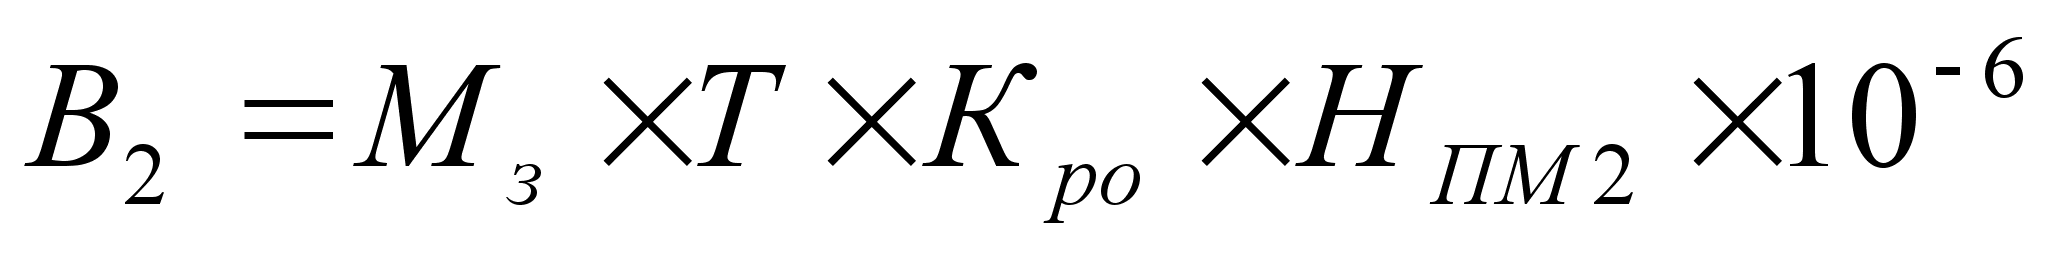 , (2.36.)
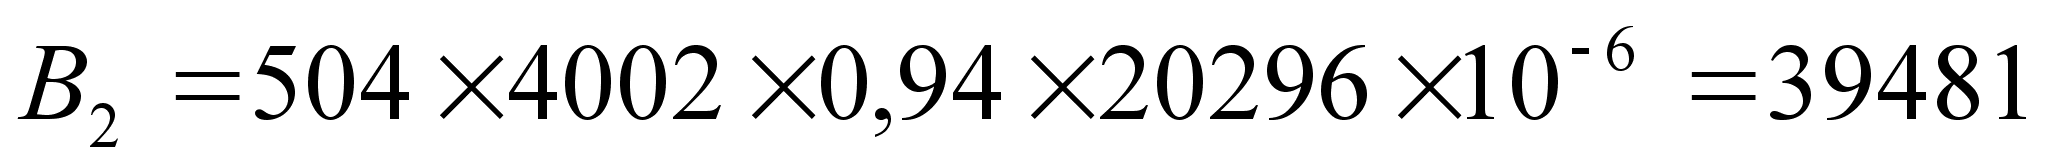
Объём
вырабатываемой
продукции в
миллионах
метроуточин
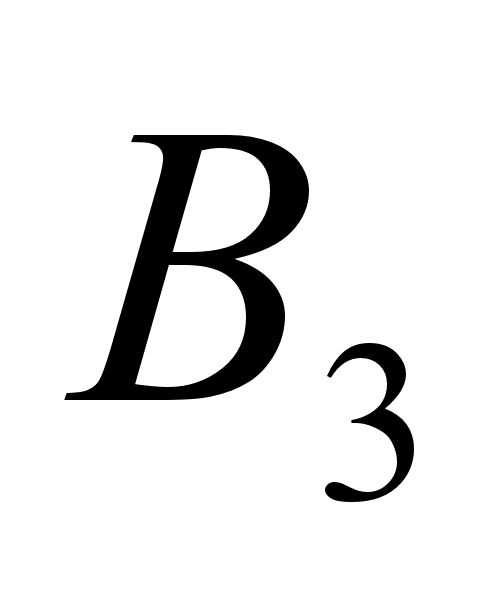 ,
рассчитывается
по формуле
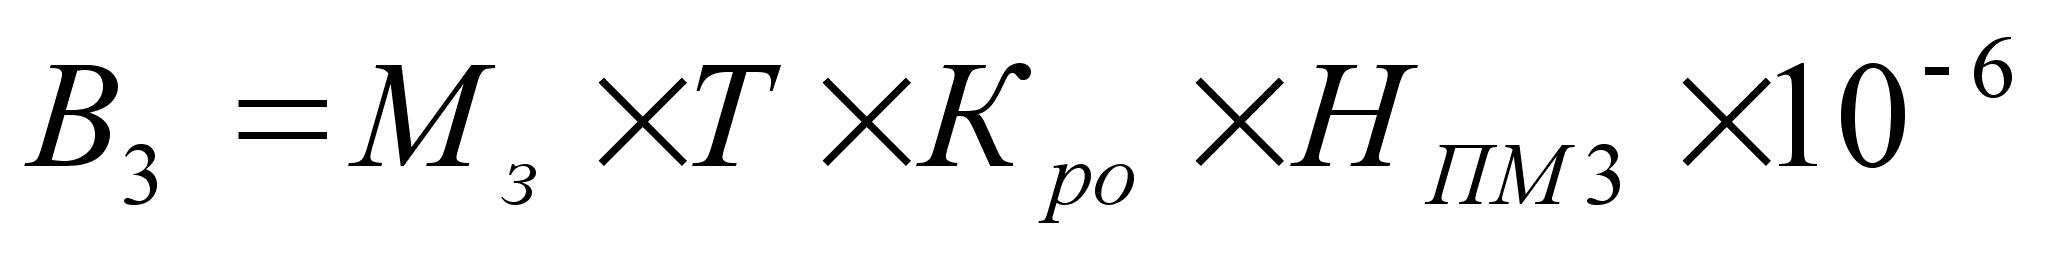 , (2.37.)
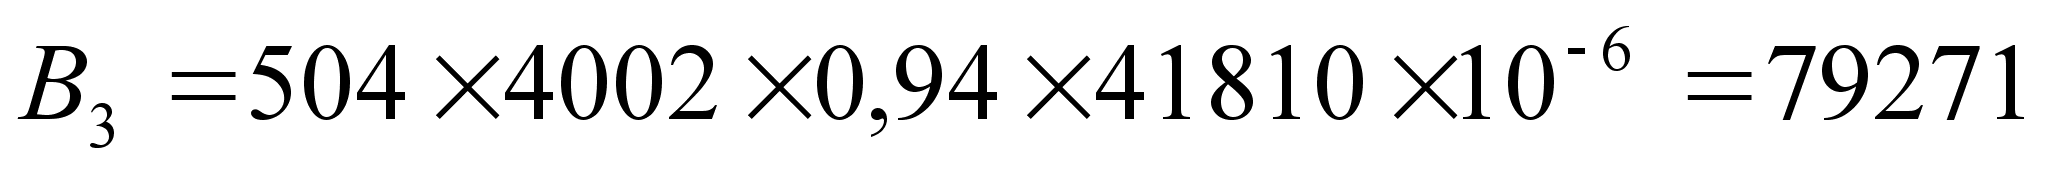
Объём
вырабатываемой
продукции в
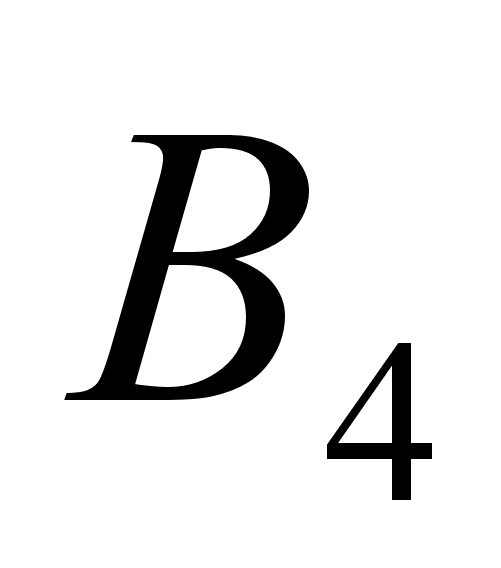 ,
рассчитывается
по формуле
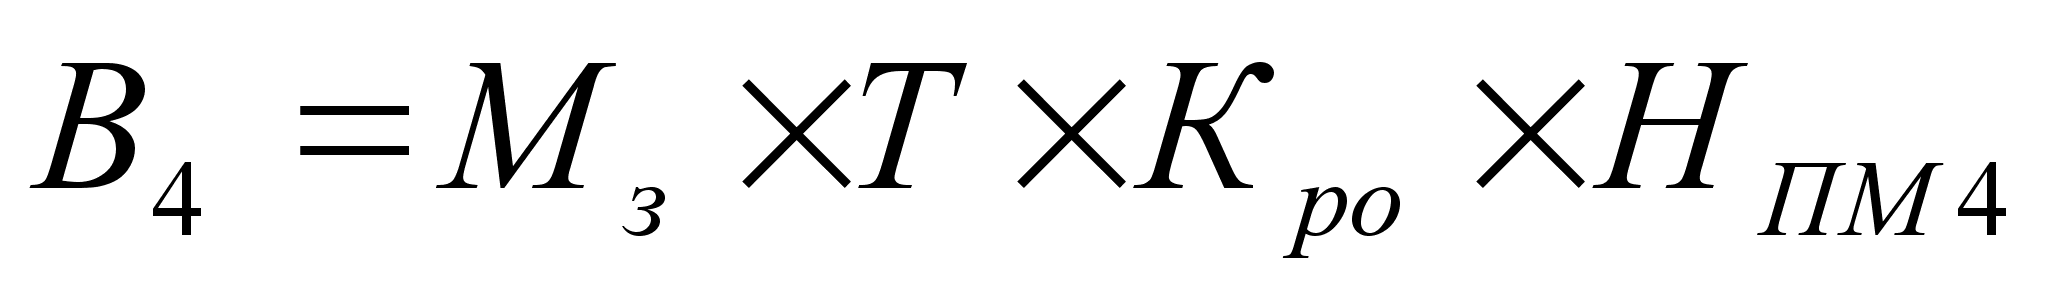 , (2.38.)
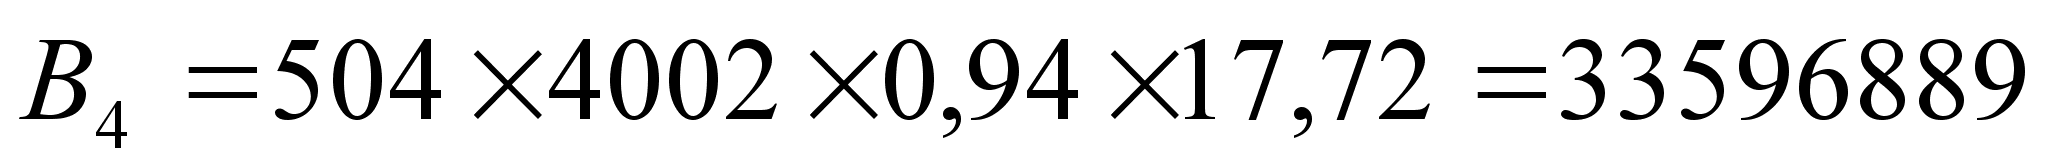
Потребность
основной пряжи
на планируемый
период
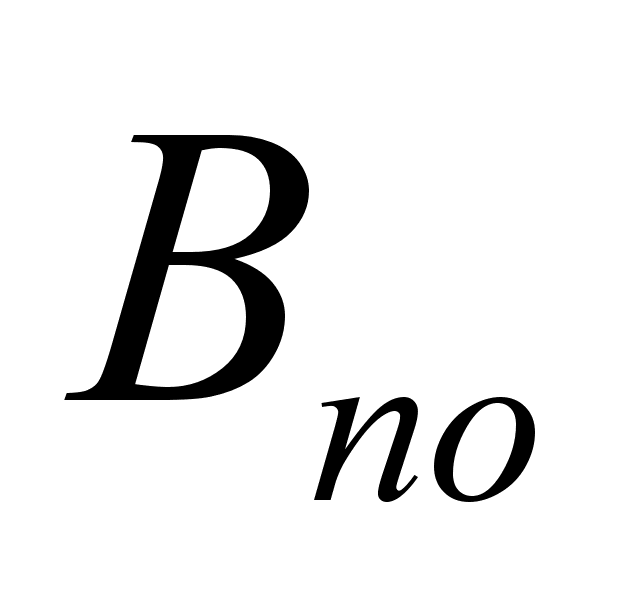 ,
кг, рассчитывается
по формуле
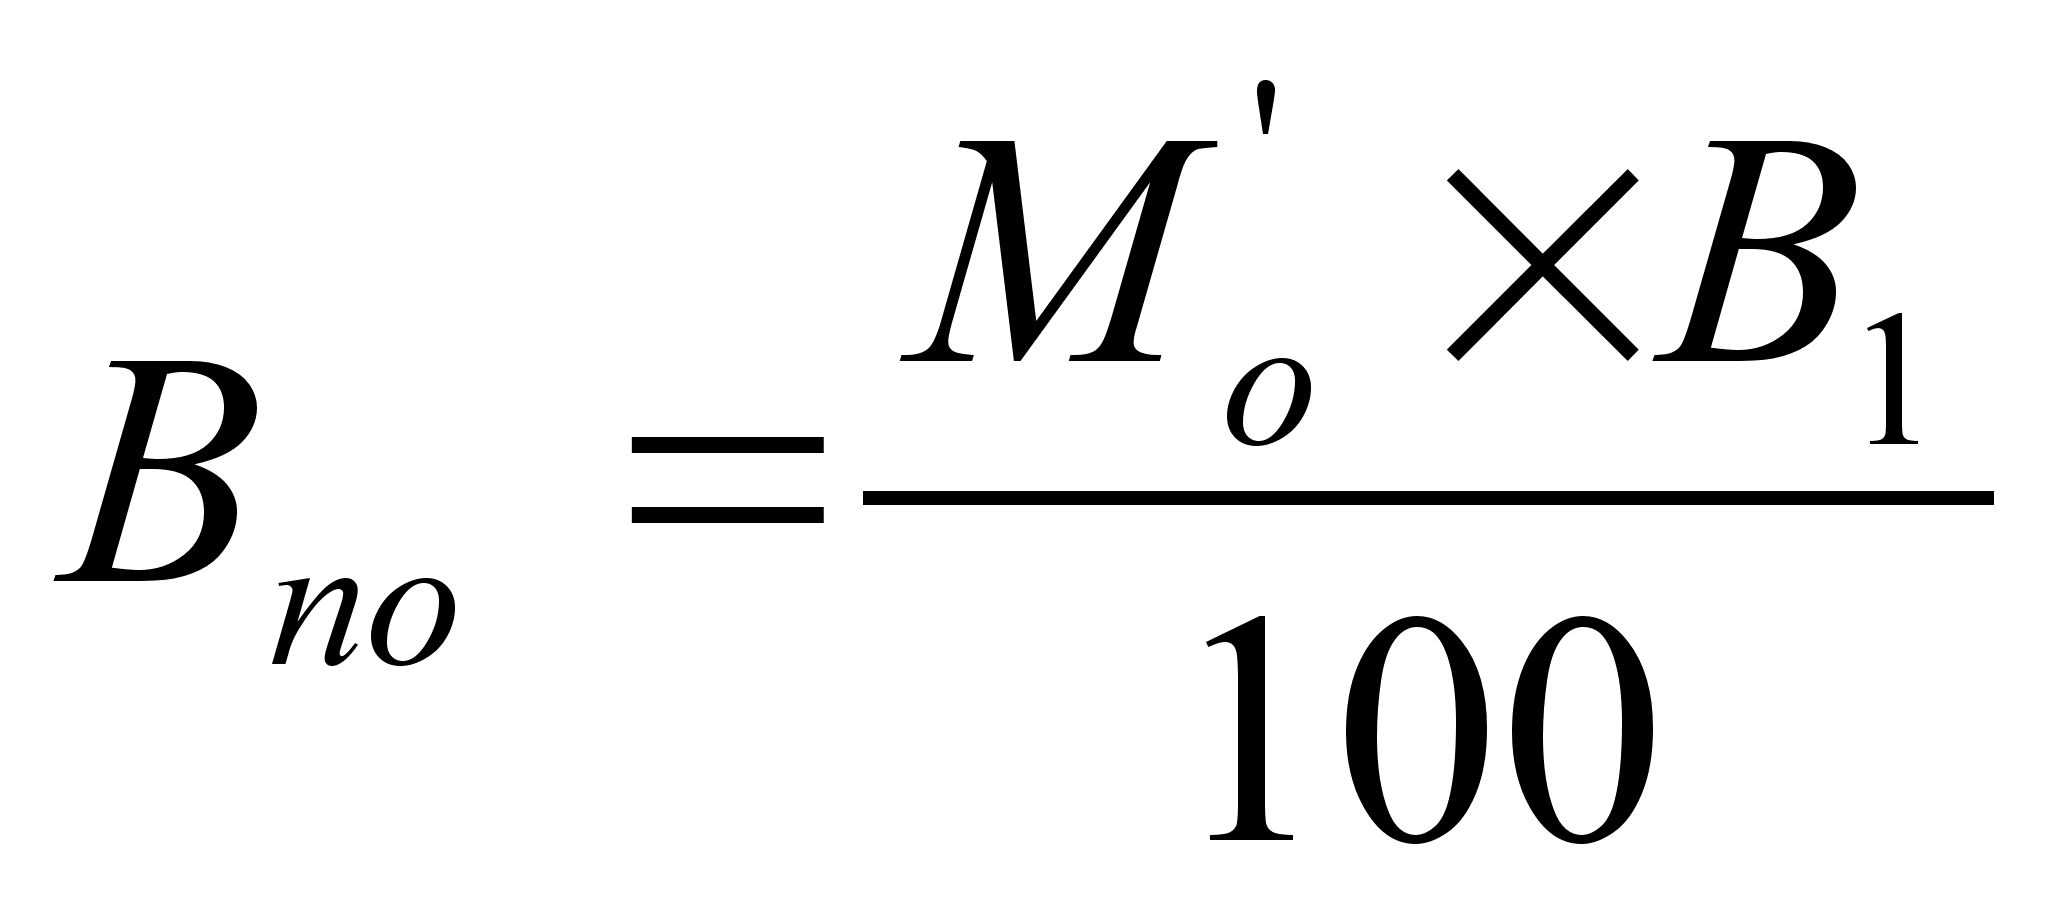 , (2.39.)
где
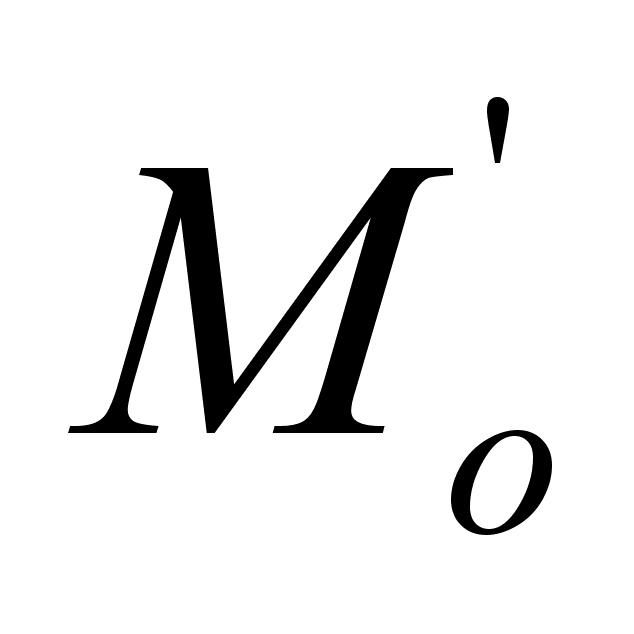 - расход основной
пряжи на 100м. ткани
с учётом отходов,
кг.
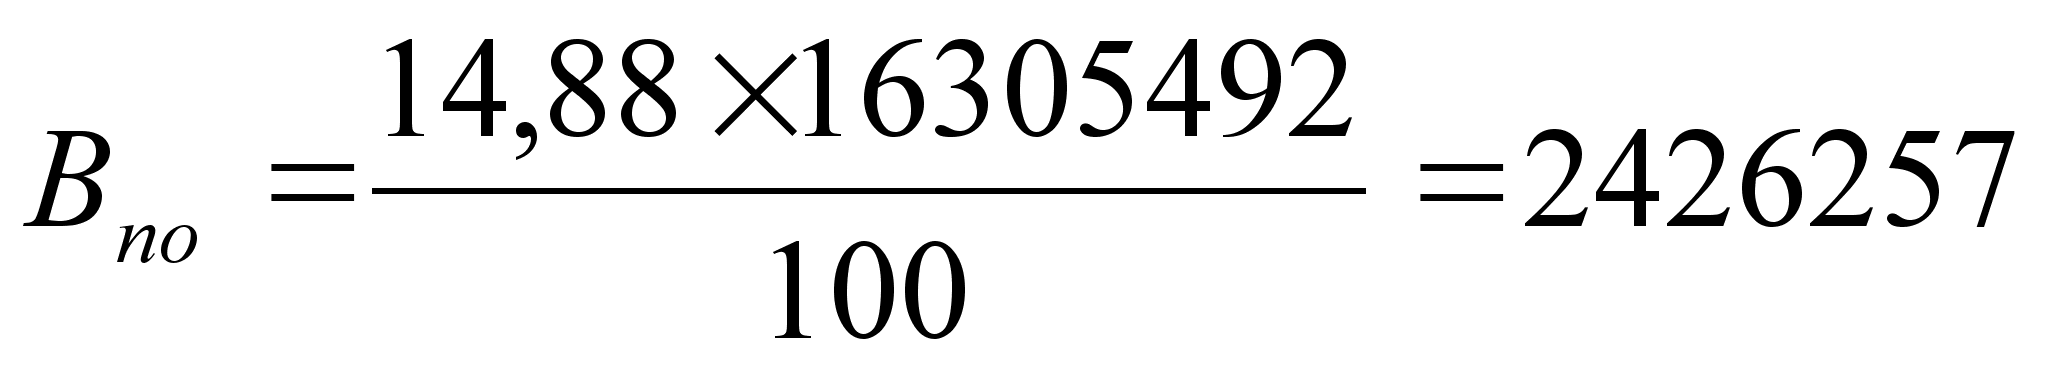
Потребность
уточной пряжи
на планируемый
период
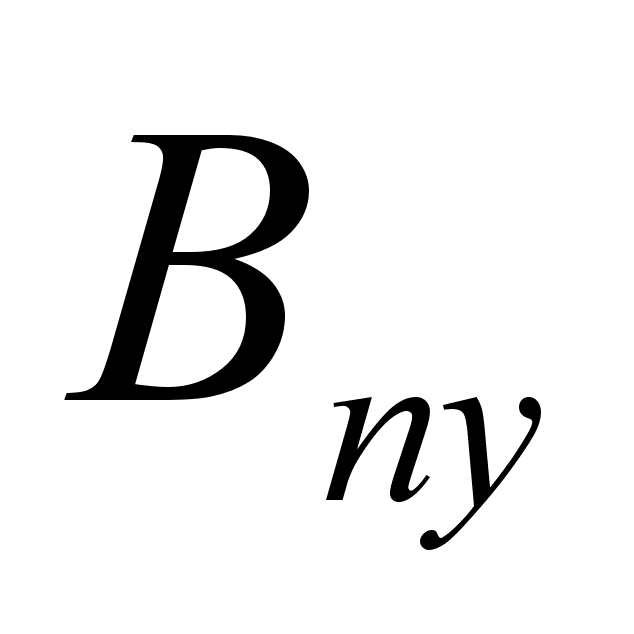 ,
кг, рассчитывается
по формуле
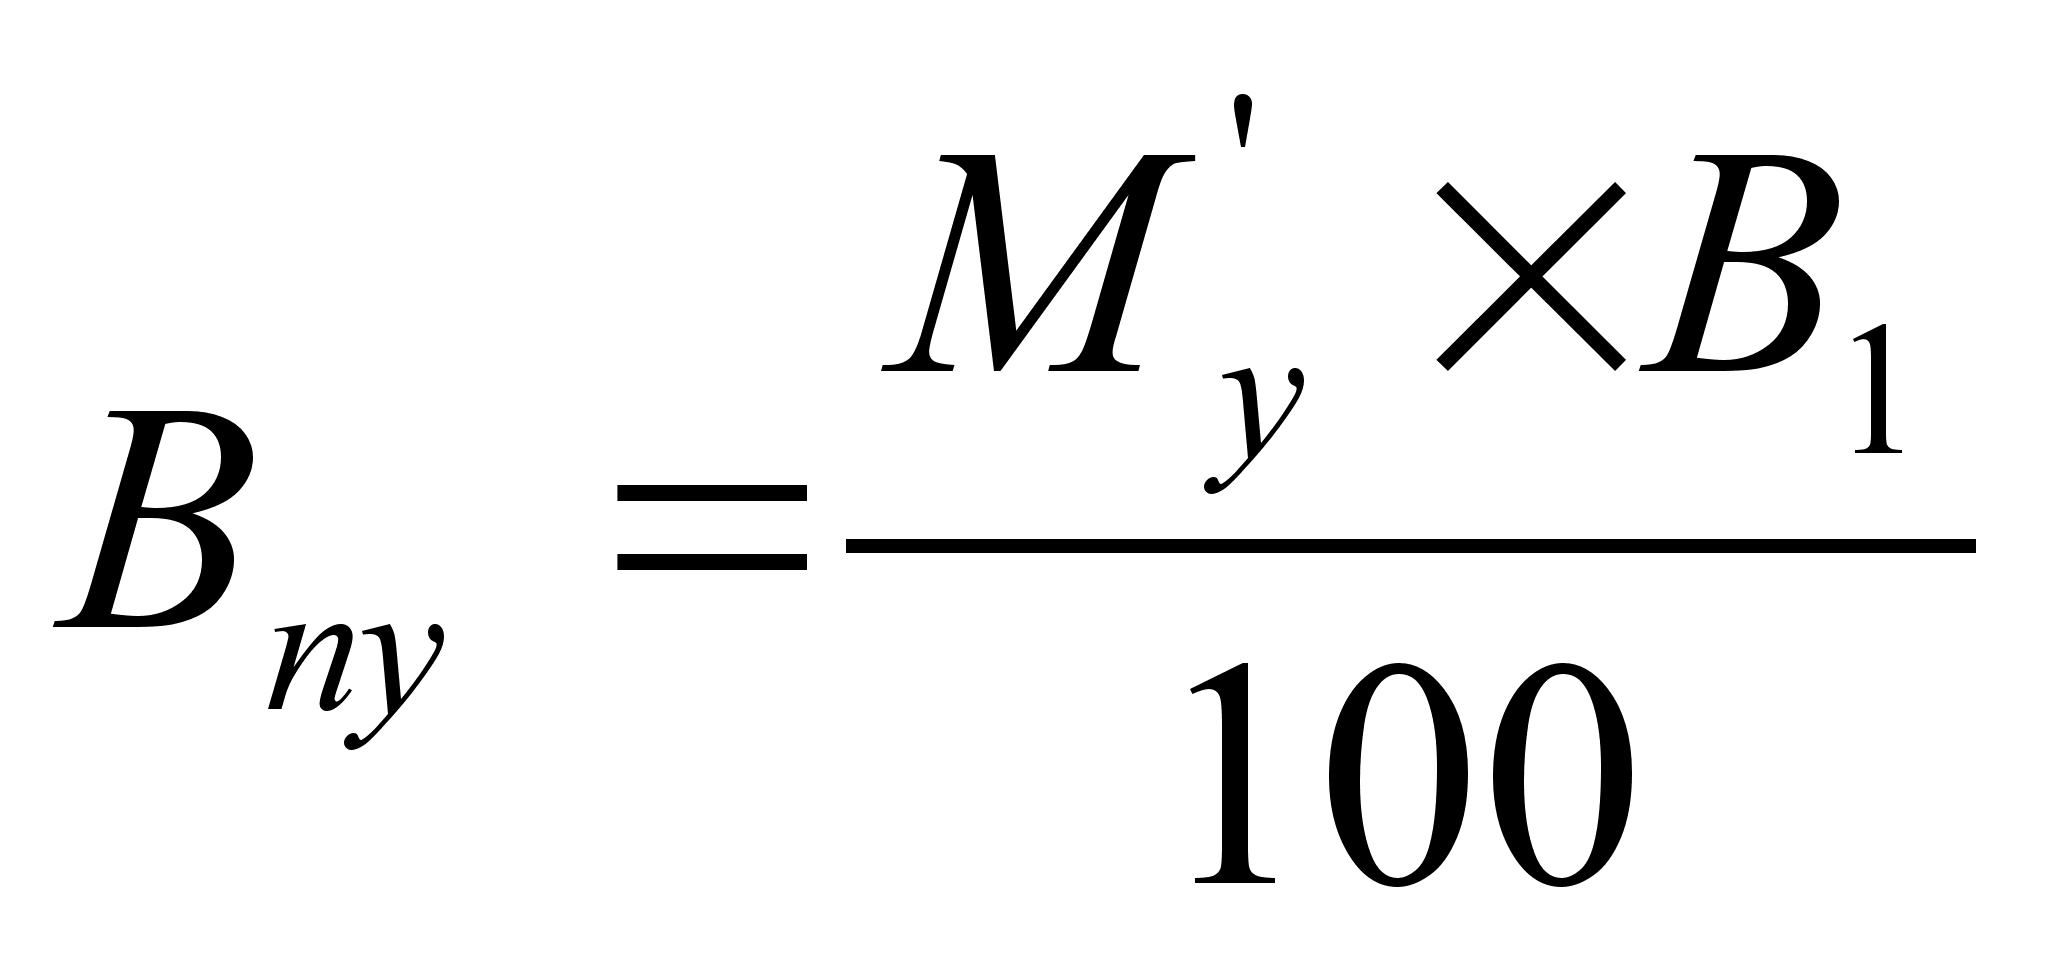 , (2.40.)
где
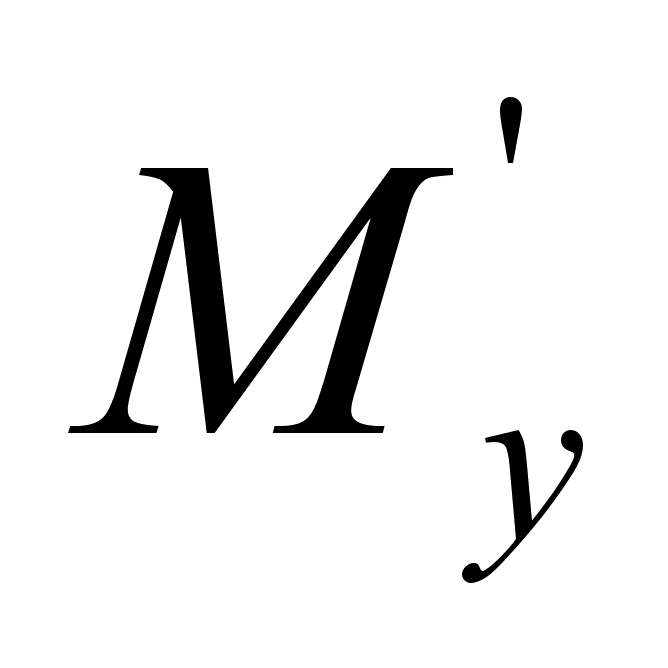 - расход уточной
пряжи на 100м. ткани
с учётом отходов,
кг.
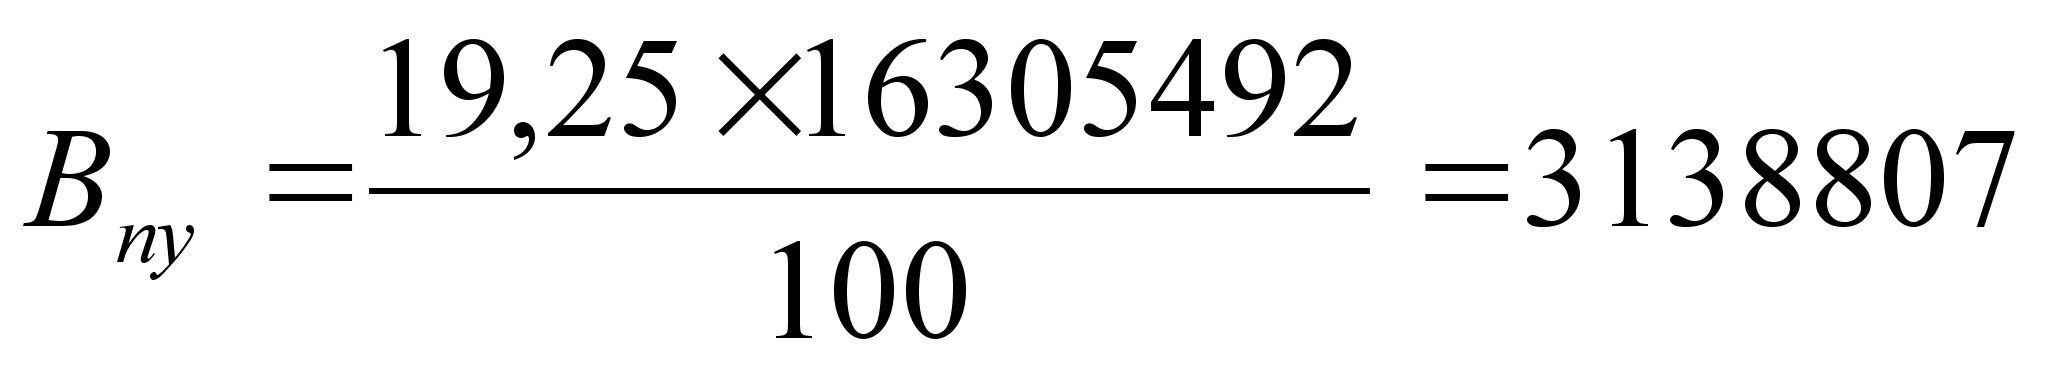
Потребность
основной пряжи
на 1 час работы
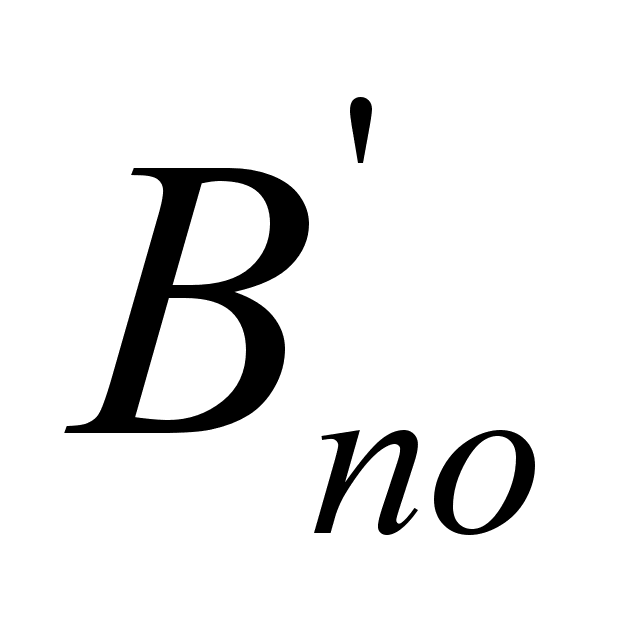 ,
кг, рассчитывается
по формуле
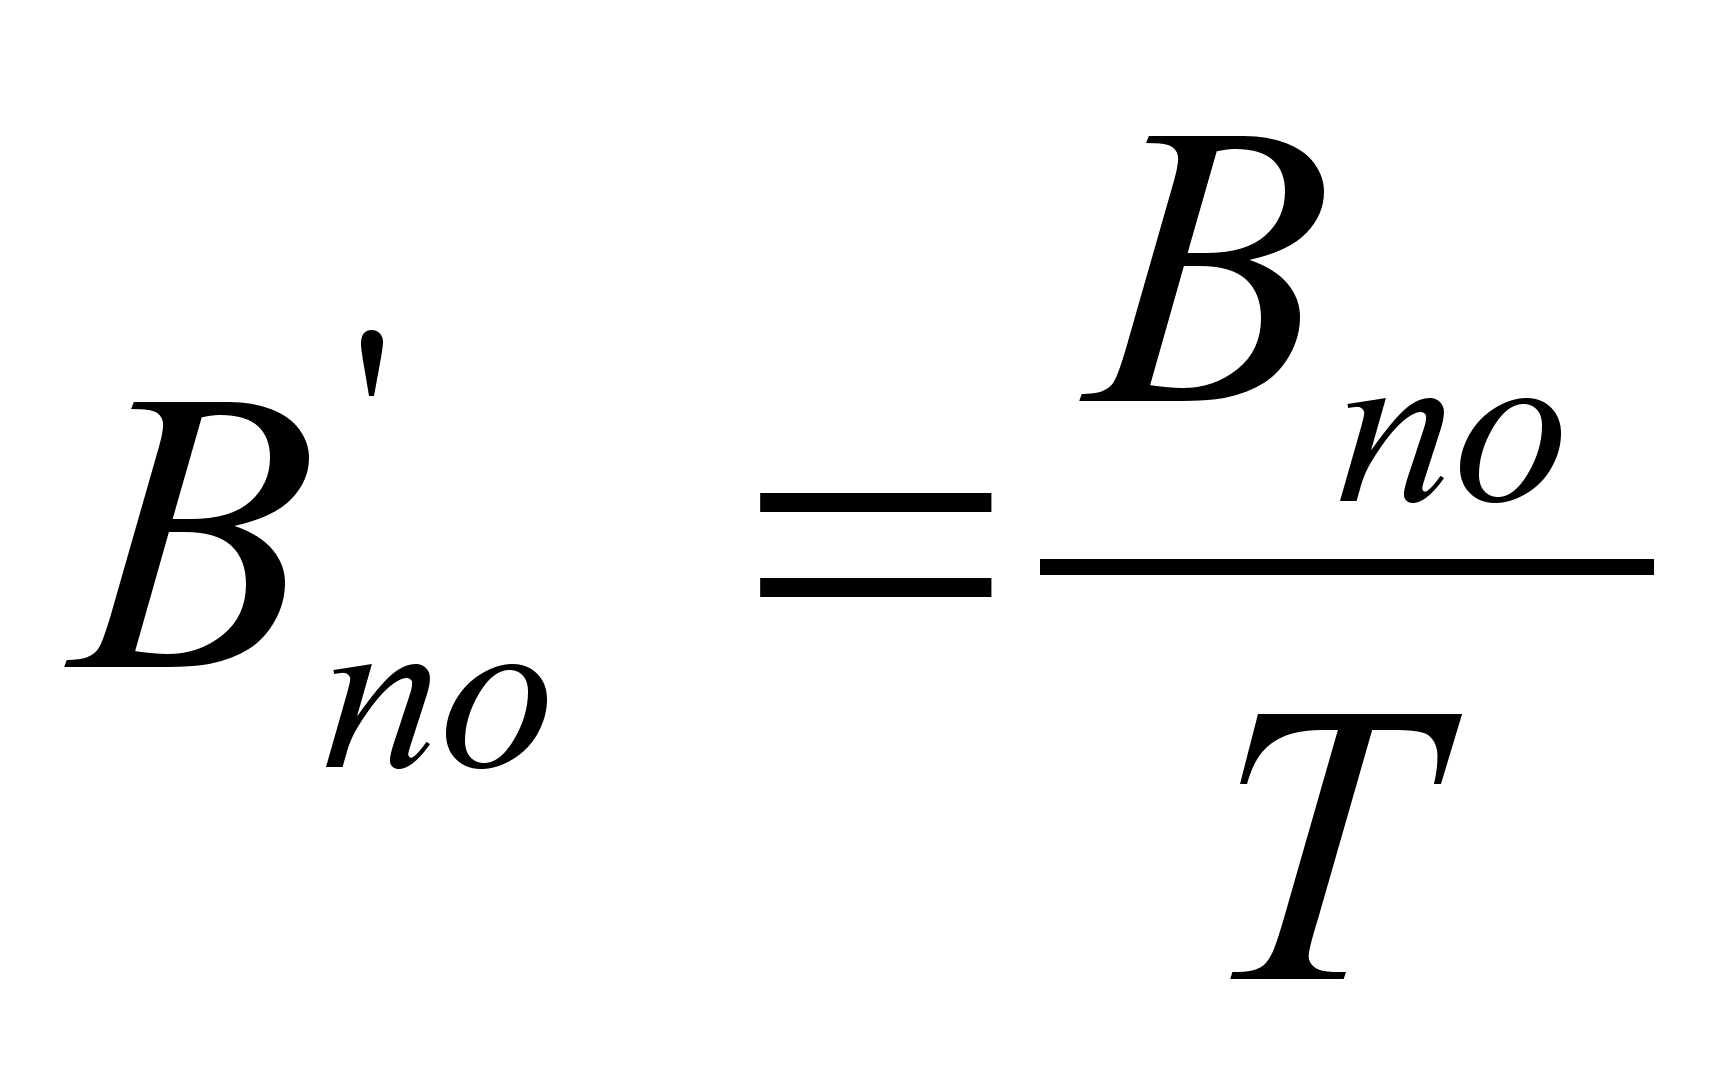 , (2.41.)
где
- число часов
работы оборудования
за год.
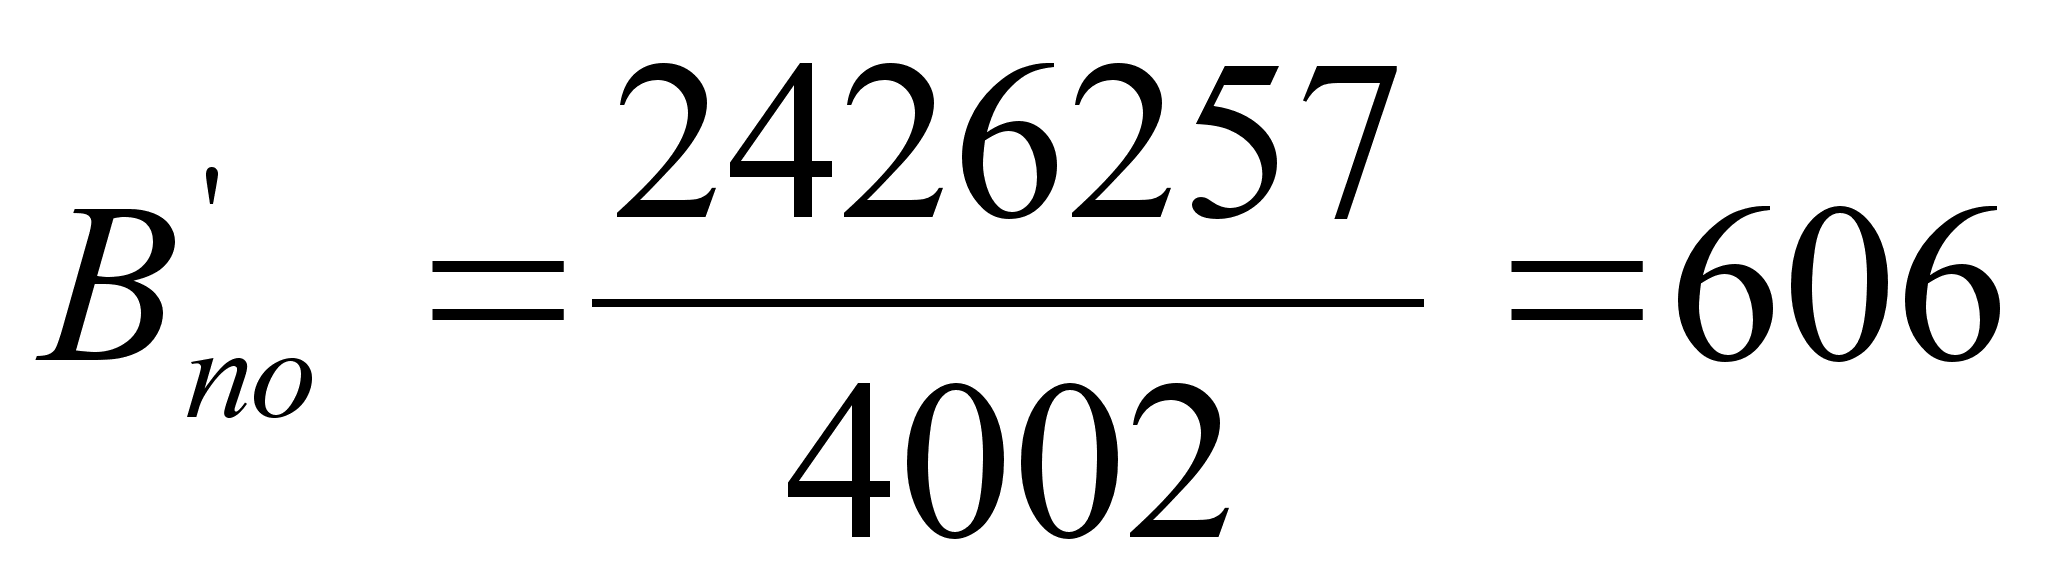
Потребность
уточной пряжи
на 1 час работы
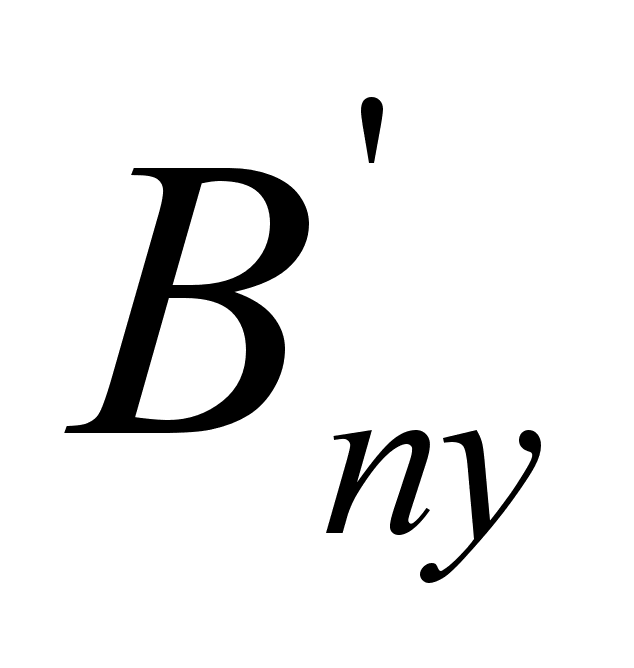 ,
кг, рассчитывается
по формуле
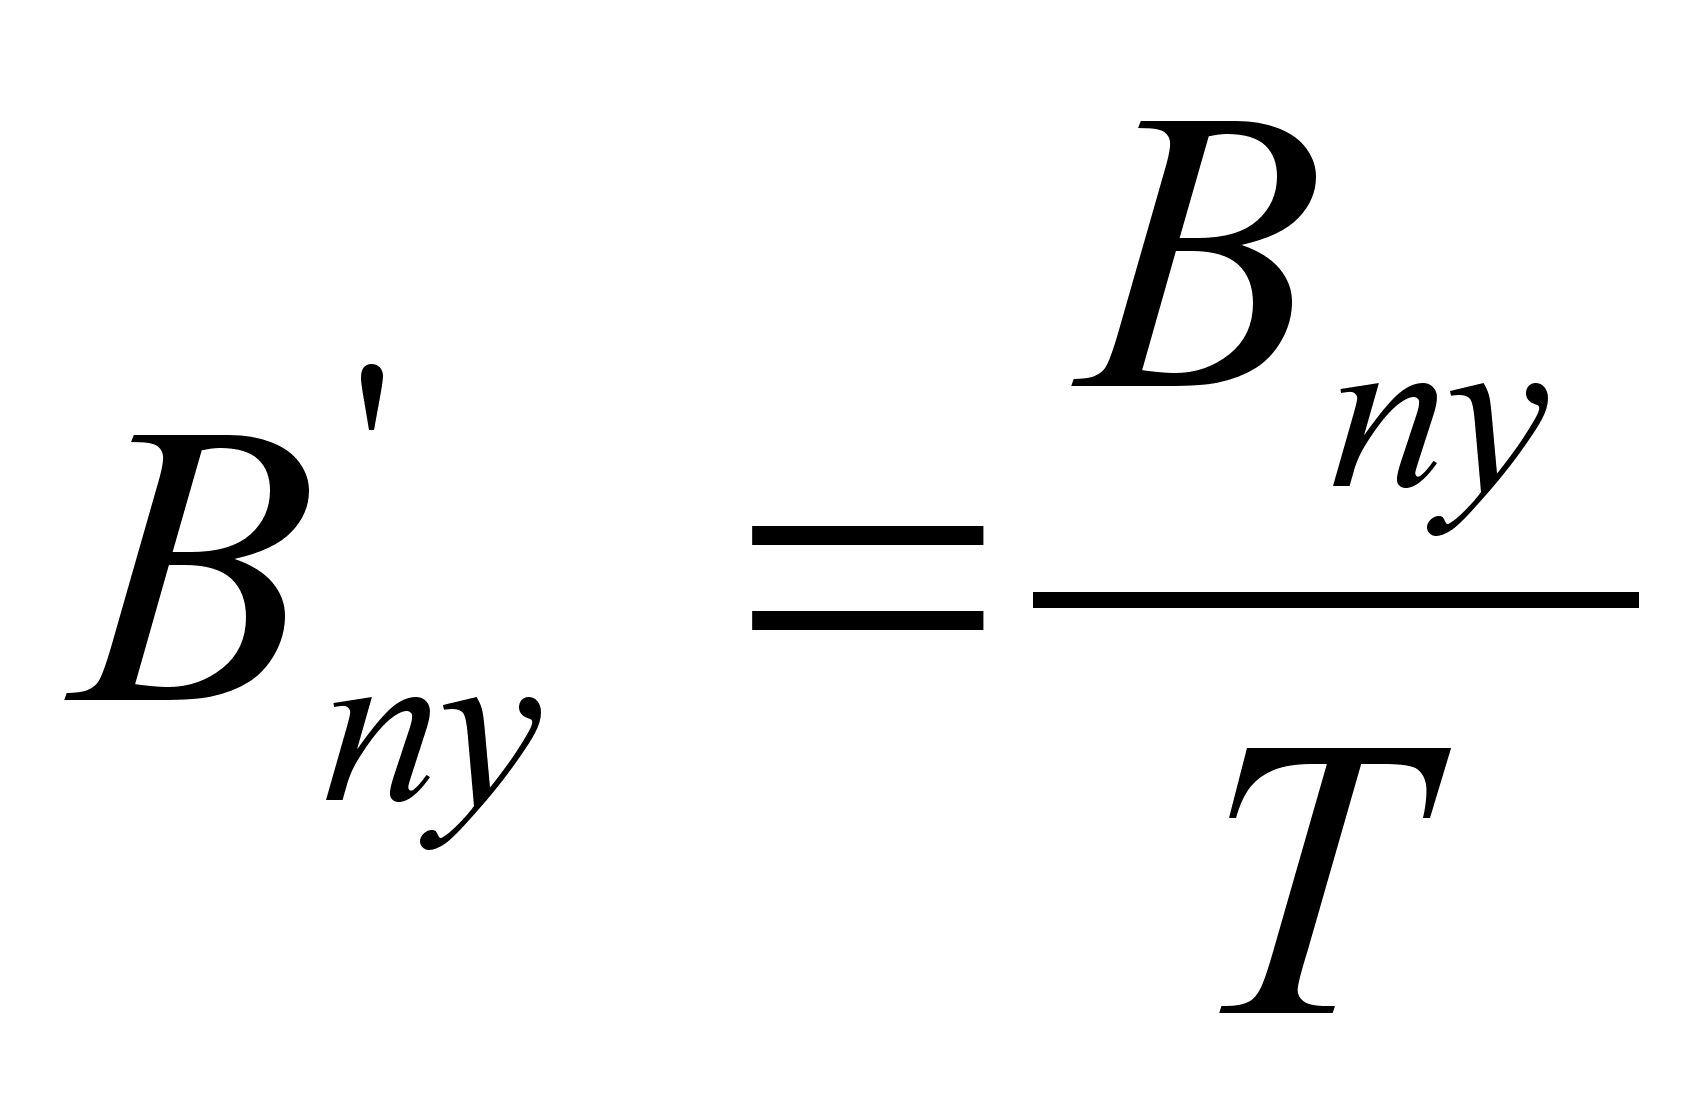 , (2.42.)
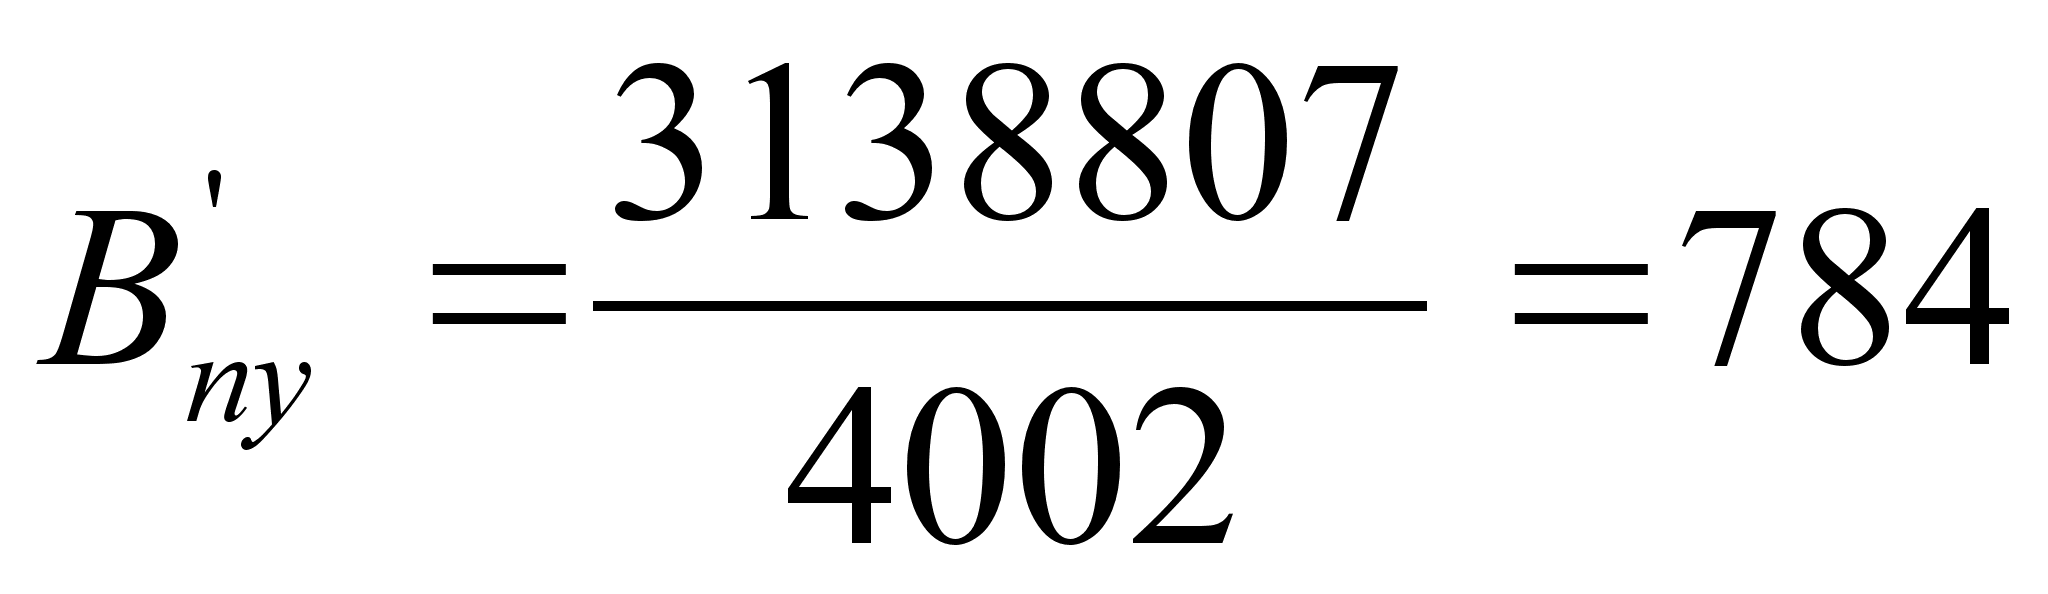
Выпуск
продукции
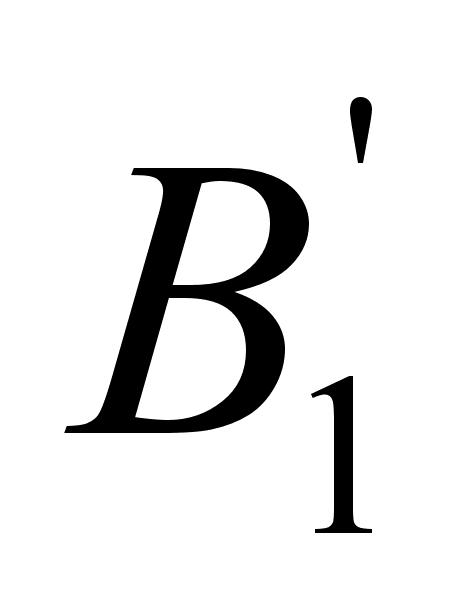 ,
,
рассчитывается
по формуле
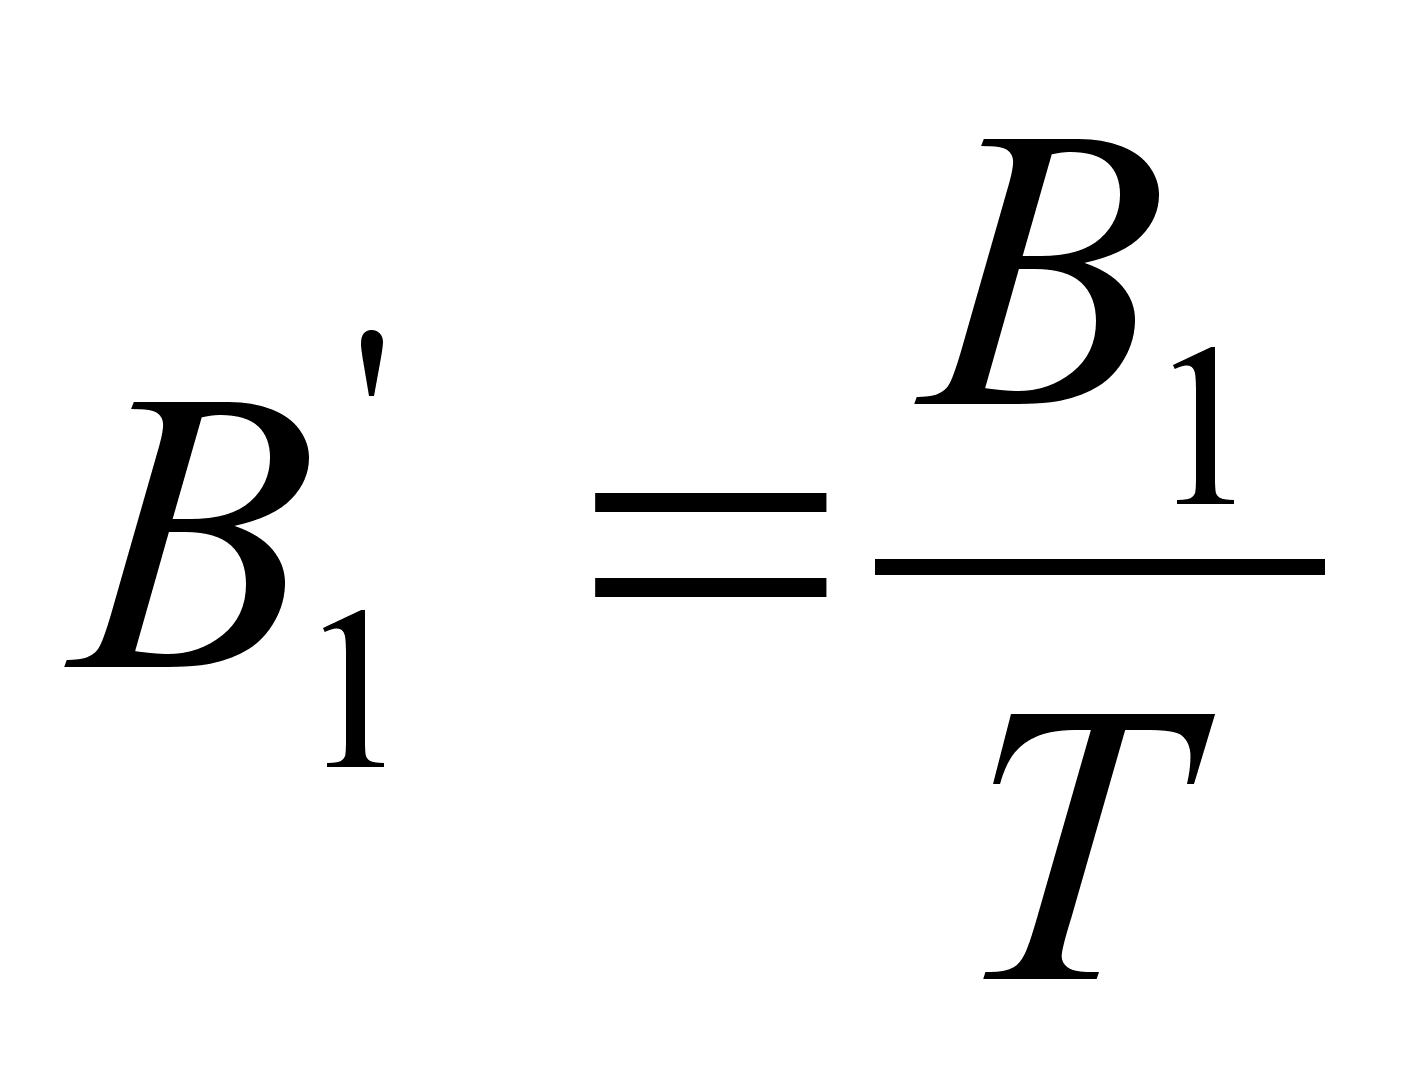 , (2.43.)
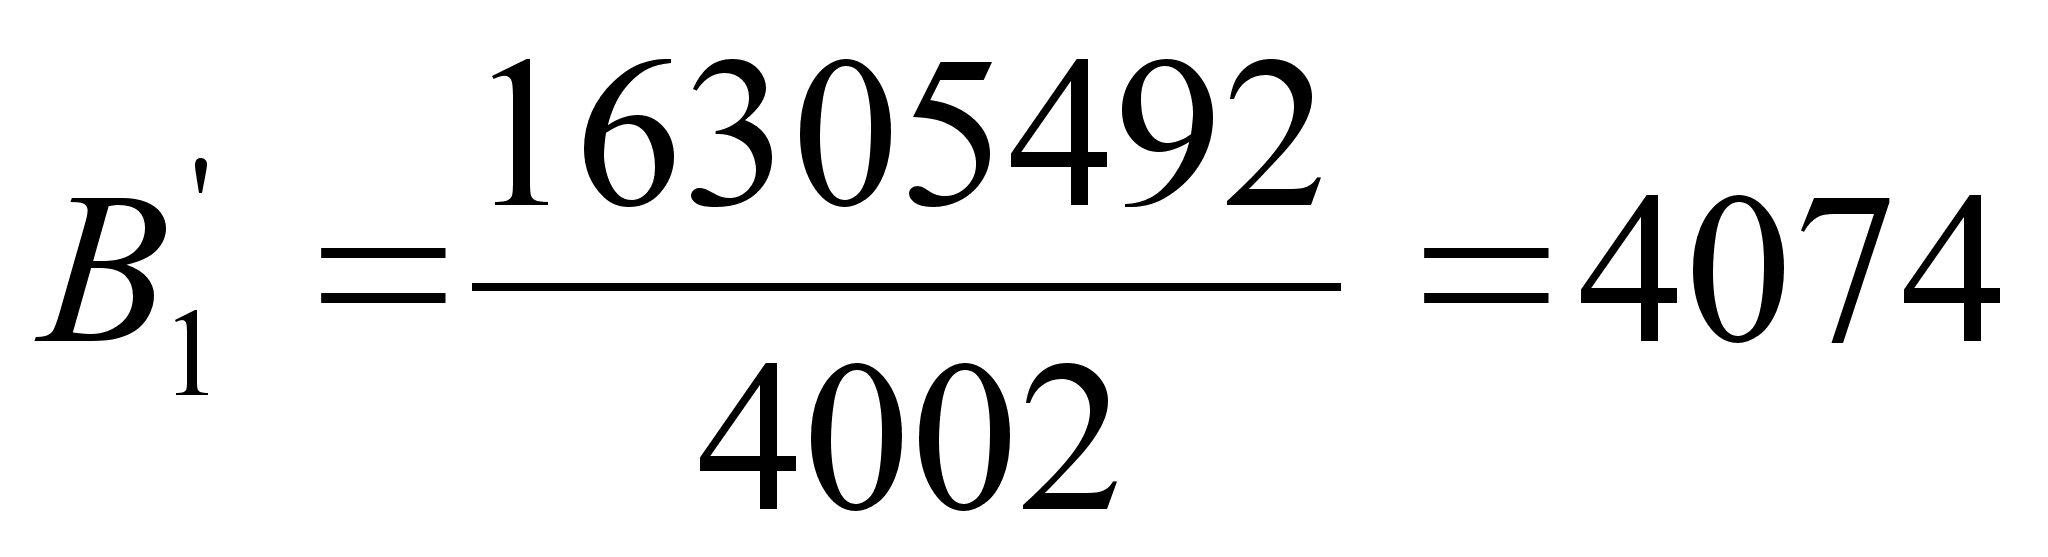
Таблица 29. Сводная таблица данных расчёта плана производства продукции и реализации услуг
|
Показатели |
Единицы измерения |
Данные |
|
Наименование ткани |
- |
бязь |
|
Артикул |
- |
С-32БХ-206 |
|
Плотность ткани по утку на 10 сантиметров |
|
236 |
|
Число часов работы оборудования за год |
час |
4002 |
|
Станко-часы в заправке |
станко-часы |
2017008 |
|
Станко-часы в работе |
станко-часы |
1895987 |
|
Плановые остановы |
% |
6 |
|
Норма производительности ткацкого станка: в час |
м |
8,6 |
|
в уточинах |
уточин |
20296 |
|
в метроуточинах |
метроуточин |
41810 |
|
в
|
|
17,72 |
|
Объём вырабатываемой продукции за год: в метрах |
м |
16305492 |
|
в миллион уточинах |
млн. уточин |
38481 |
|
в миллион метроуточинах |
млн. метроут. |
79271 |
|
в
|
|
33596889 |
|
Потребность пряжи на 1 час работы: основной |
кг |
606 |
|
уточной |
кг |
784 |
|
Выработка суровой ткани в час |
м |
4074 |
|
Расход пряжи на 100м. ткани с учётом отходов: |
||
|
основной |
кг |
14,89 |
|
уточной |
кг |
19,25 |
|
Потребность пряжи на планируемый период (год): |
||
|
основной |
кг |
2426257 |
|
уточной |
кг |
3138807 |
2.6. расчёт баланса сырья
Таблица 31. Расчёт баланса сырья на ткань «Бязь» артикул С-32БХ-206
|
Поступило в производство |
Получено из производства |
|||||||
|
Элементы баланса |
Количество пряжи, кг. |
Цена за 1 кг., руб. |
Стоимость тыс. руб. |
Элементы баланса |
Расход пряжи |
Цена за 1 кг., руб. |
Стоимость тыс. руб. |
|
|
% |
количество |
|||||||
|
Основа 29 текс, 1 сорт |
2426257 |
41,67 |
101102 |
Суровая ткань |
97,3 |
5691660 |
- |
231751 |
|
Отходы |
||||||||
|
Уток 36 текс, 1 сорт |
3138807 |
41,67 |
130794 |
по основе |
0,37 |
8977 |
9,28 |
83 |
|
по утку |
0,12 |
3767 |
8,33 |
31 |
||||
|
Приклей, % |
145575 |
- |
- |
Пух, подмёты |
||||
|
по основе |
0,05 |
1213 |
5 |
6 |
||||
|
по утку |
0,16 |
5022 |
5 |
25 |
||||
|
Облёт шлихты |
2 |
- |
- |
|||||
|
Итого отходов |
2,7 |
18979 |
- |
145 |
||||
|
Всего поступило в производство |
5710639 |
41,24 |
231896 |
Всего поступило в производство |
100 |
5710639 |
- |
231896 |
Масса пряжи в 100 метрах суровой ткани
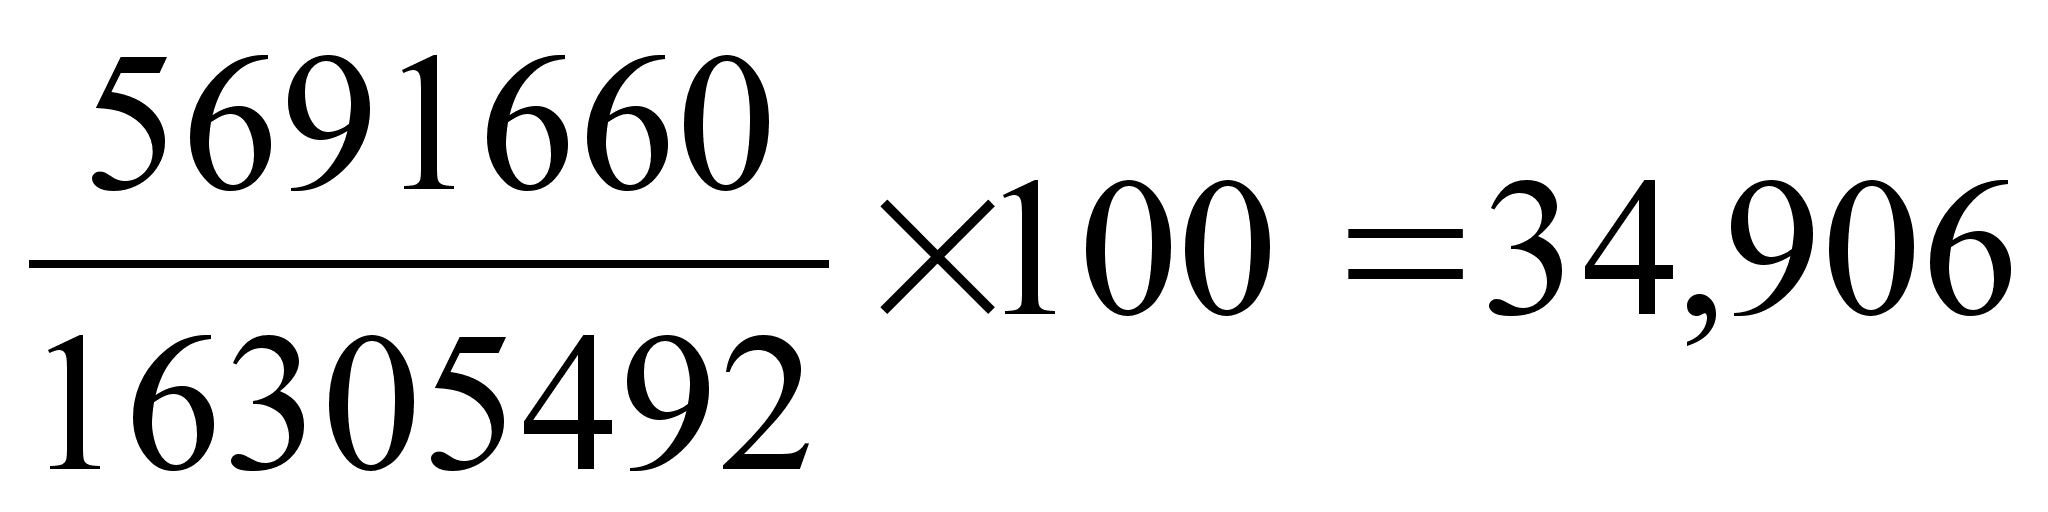
Стоимость пряжи в 100 метрах суровой ткани
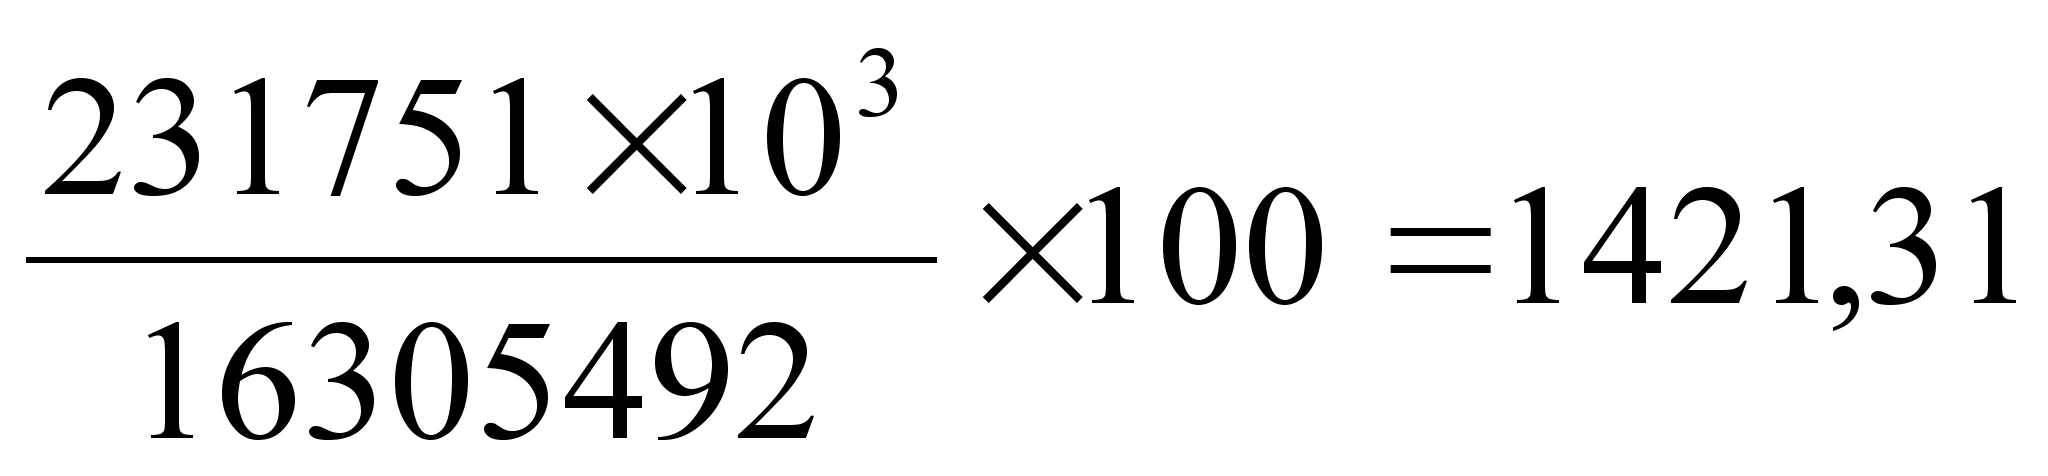
Средняя цена 1 килограмма пряжи
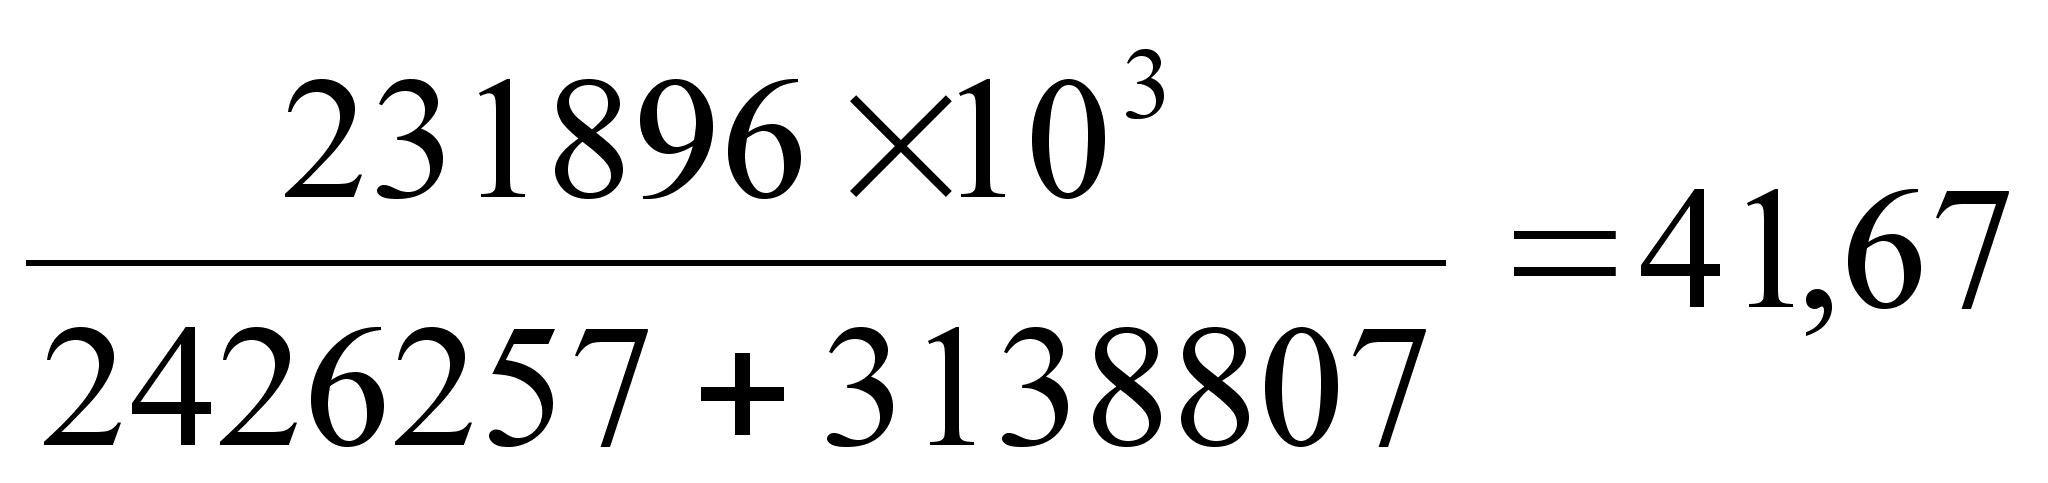
2.7. РАСЧЁТ ШТАТОВ И ФОНДА ЗАРАБОТНОЙ ПЛАТЫ ПРОИЗВОДСТВЕННЫХ РАБОЧИХ
Таблица 31. Часовые тарифные ставки
|
Данные |
Разряды, руб. |
|||||
|
1 |
2 |
3 |
4 |
5 |
6 |
|
|
Для рабочих производственных объединений и предприятий лёгкой промышленности (основное |
||||||
|
производство): - для сдельщиков |
2,93 |
3,22 |
3,57 |
3,96 |
4,55 |
5,24 |
|
- для повременщиков |
2,7 |
2,97 |
3,24 |
3,67 |
4,21 |
4,86 |
|
ОГМ, ПСХВ, СМ, РСУ, РММ: |
||||||
|
- для сдельщиков |
2,97 |
3,29 |
3,58 |
4,05 |
4,64 |
5,36 |
|
- для повременщиков |
2,75 |
3,04 |
3,65 |
4,14 |
4,73 |
5,47 |
|
Для помощников мастеров, станочников, |
||||||
|
электроцеха, РМЦ: - для сдельщиков |
3,38 |
3,69 |
4,03 |
4,55 |
5,22 |
6,03 |
|
- для повременщиков |
3,11 |
3,42 |
3,74 |
4,21 |
4,83 |
5,58 |
Расчёт штатов и фондов заработной платы ткачей
Явочная
численность
ткачей
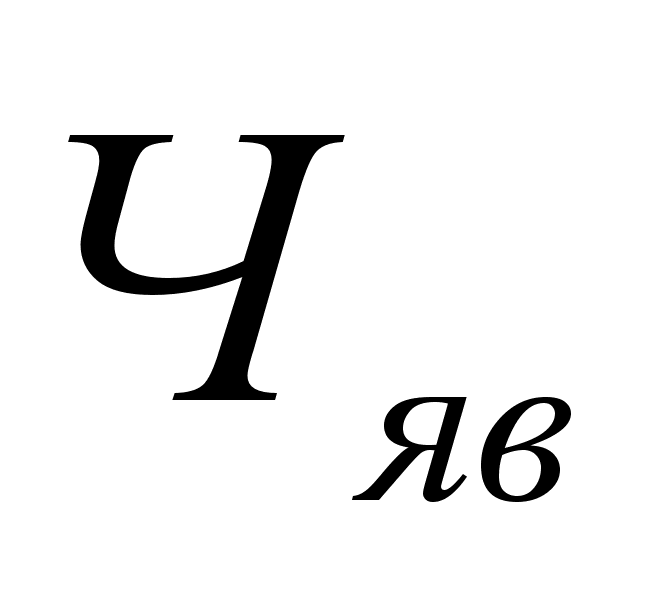 ,
рассчитывается
по формуле
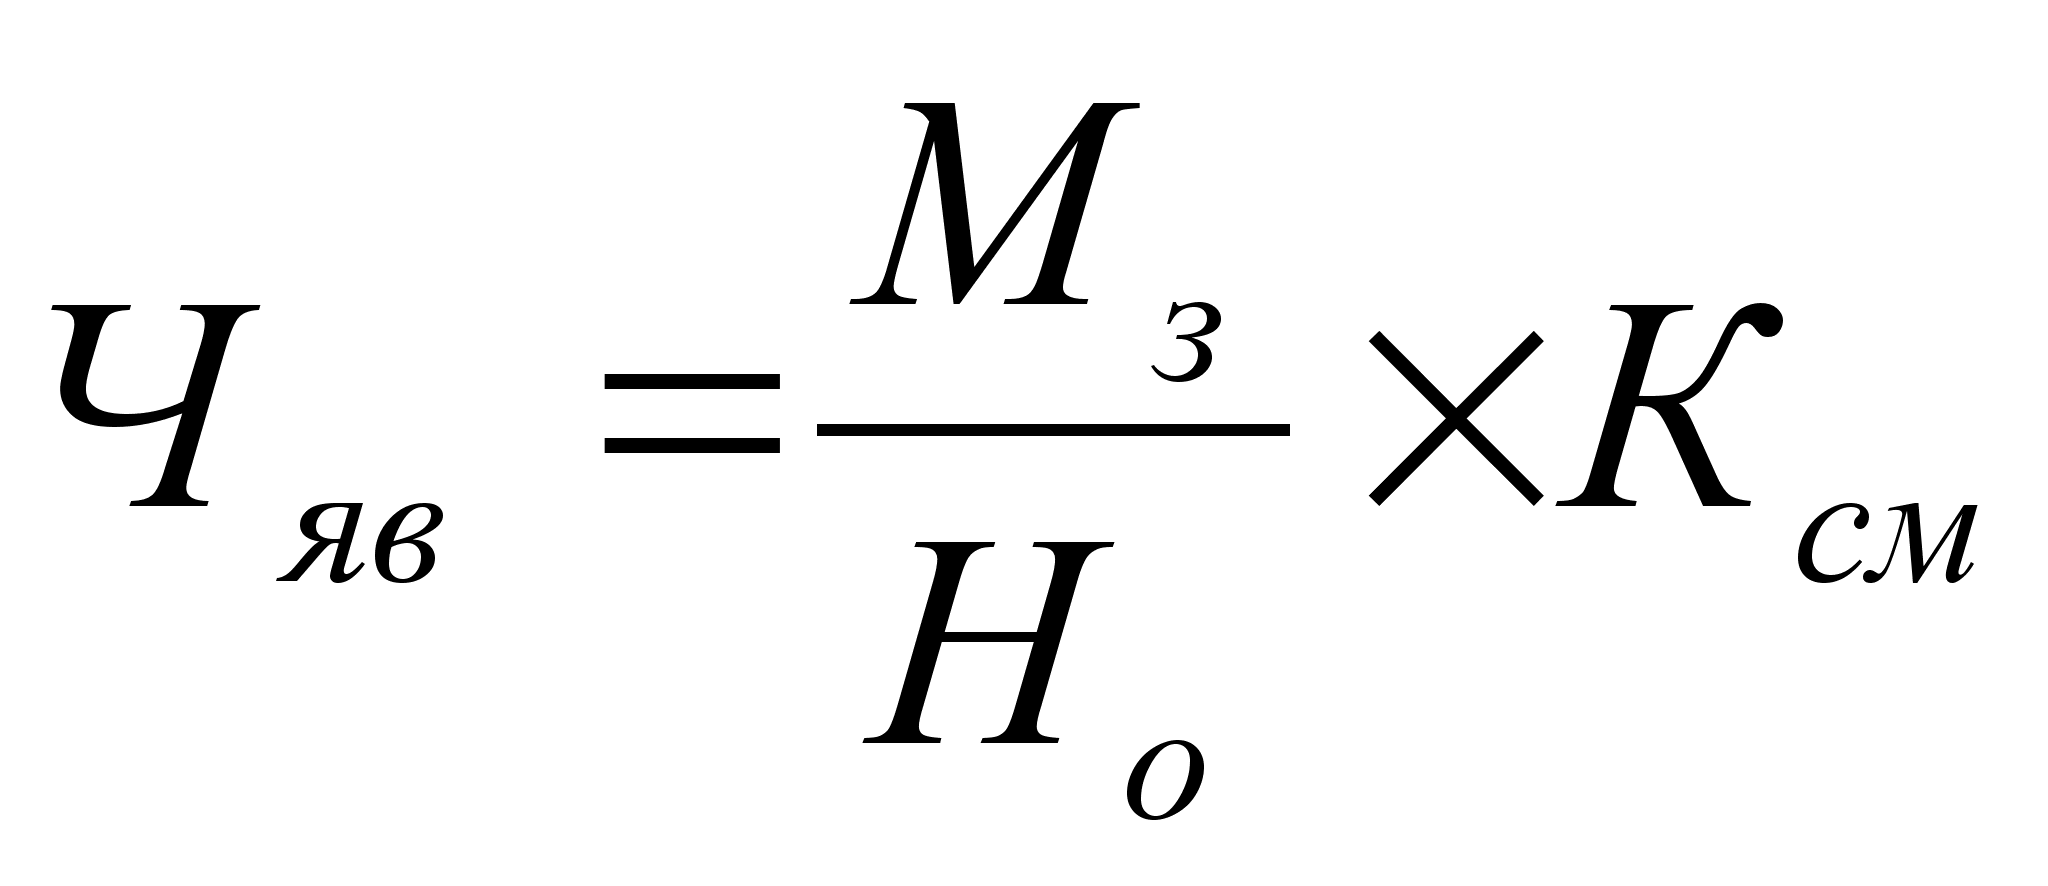 , (2.44.)
где
- норма обслуживания
ткача, станков;
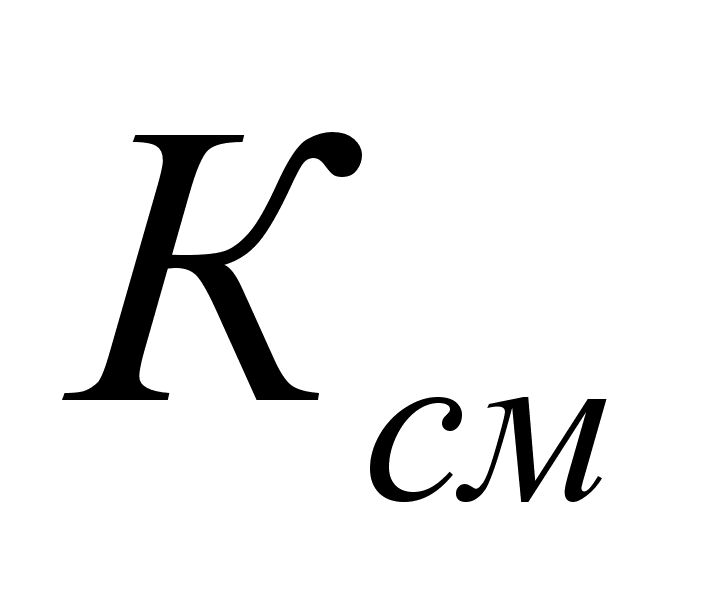 - число смен
работы оборудования.
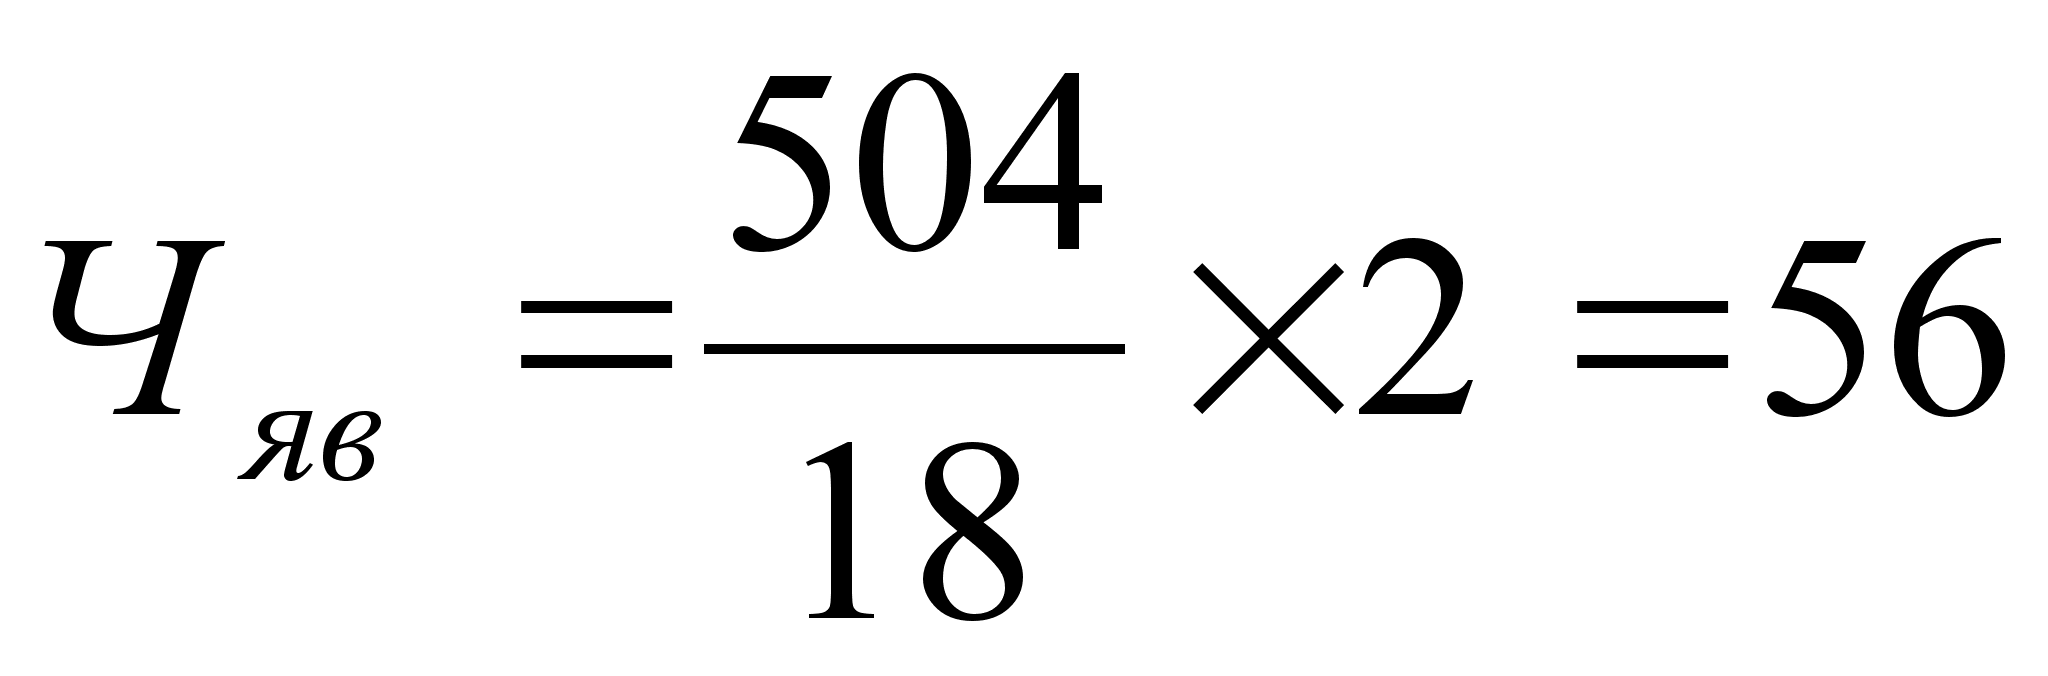
Сдельная
расценка ткача
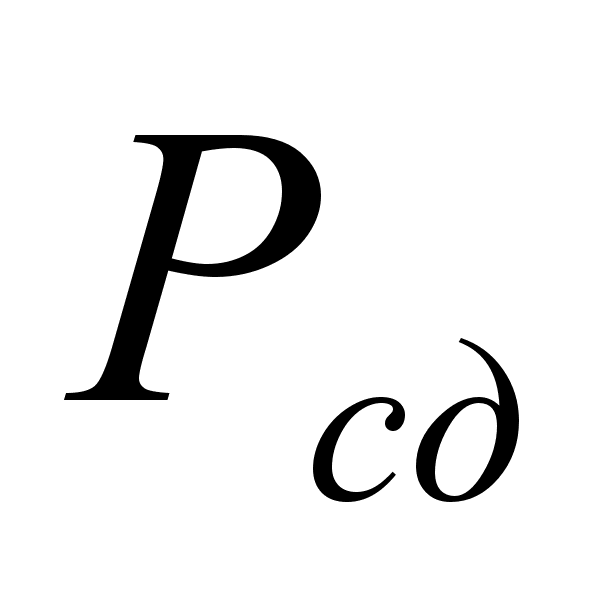 ,
рассчитывается
по формуле
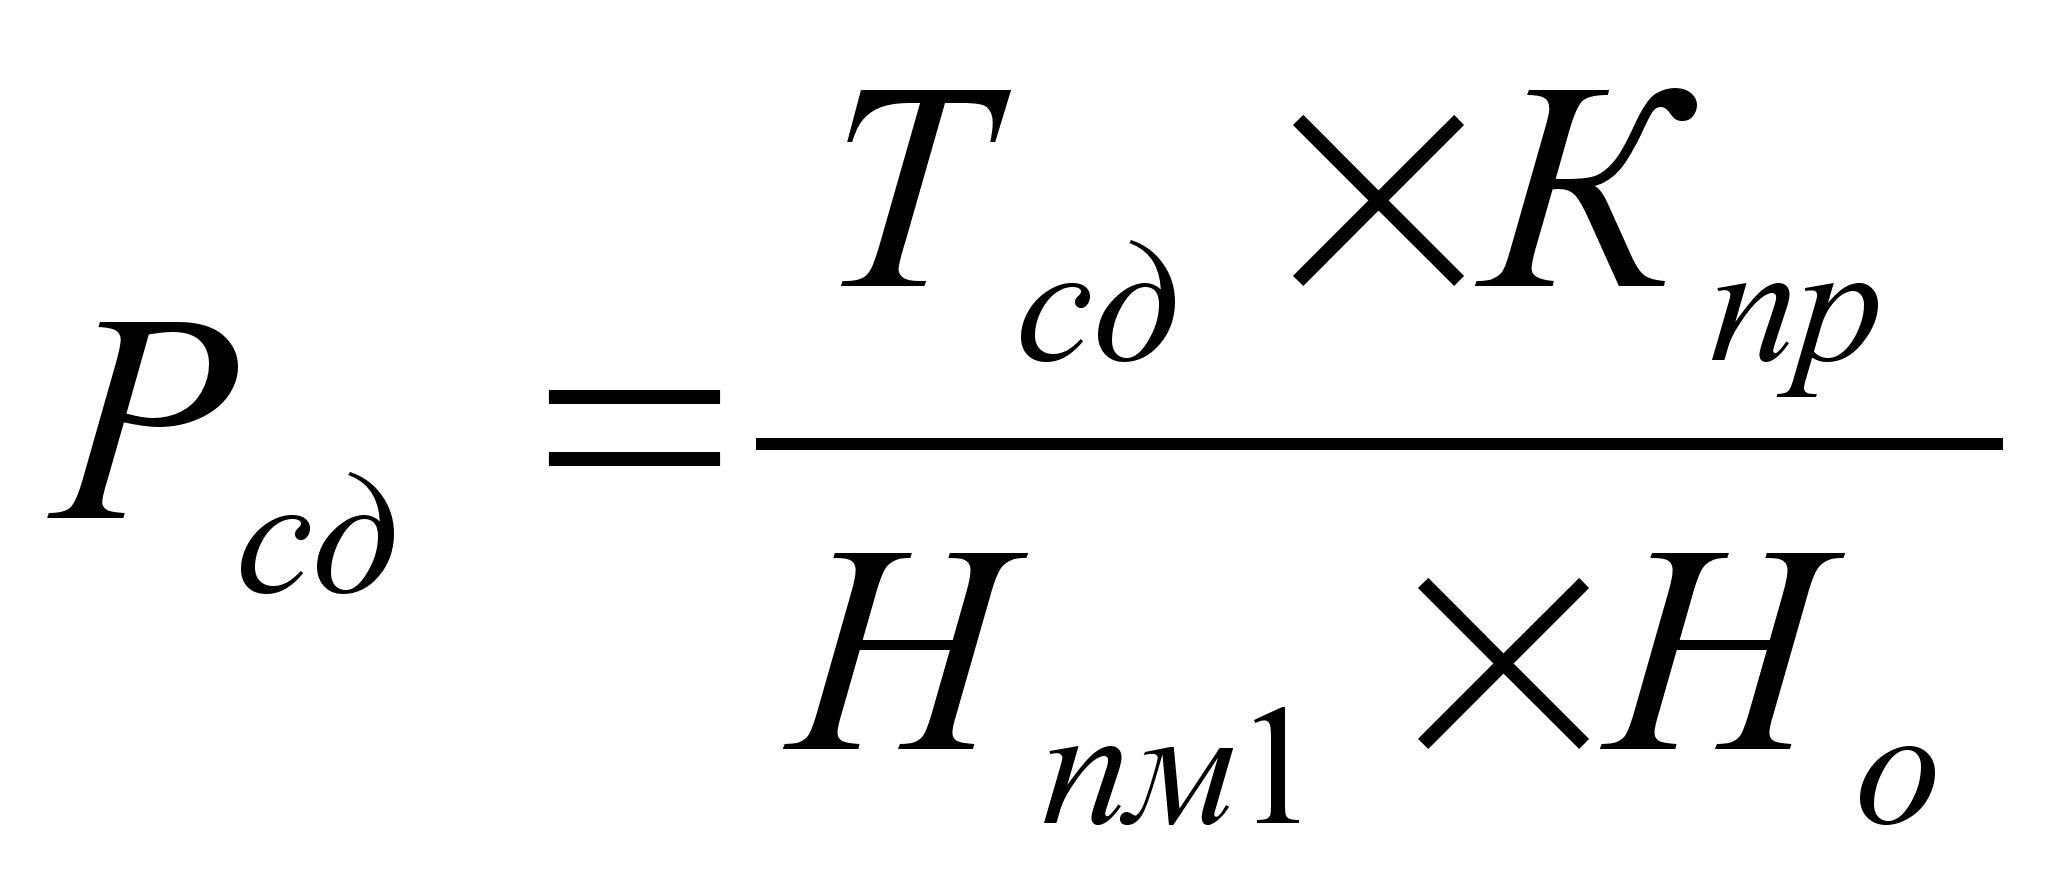 , (2.45.)
где
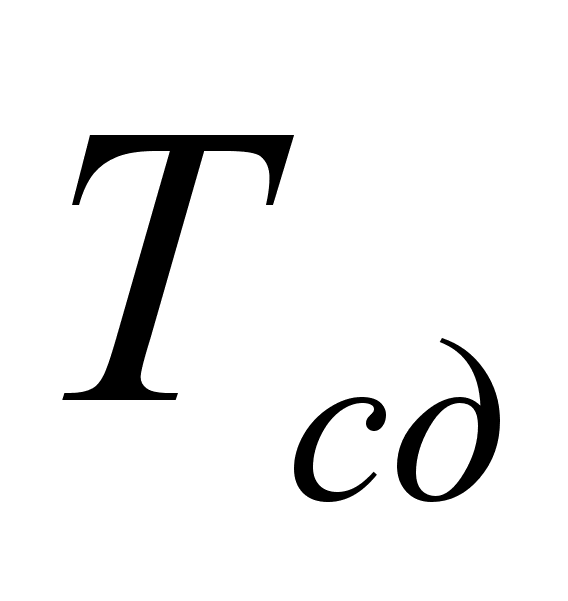 - сдельная часовая
тарифная ставка,
руб.;
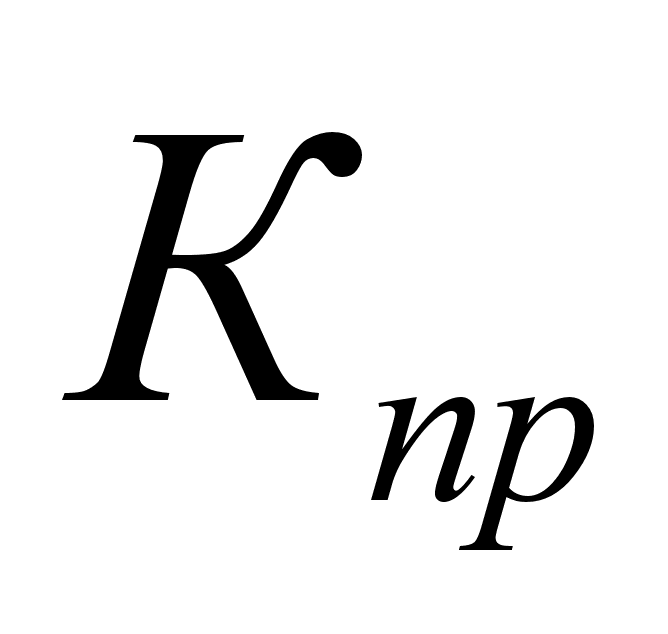 - коэффициент
премии, %.
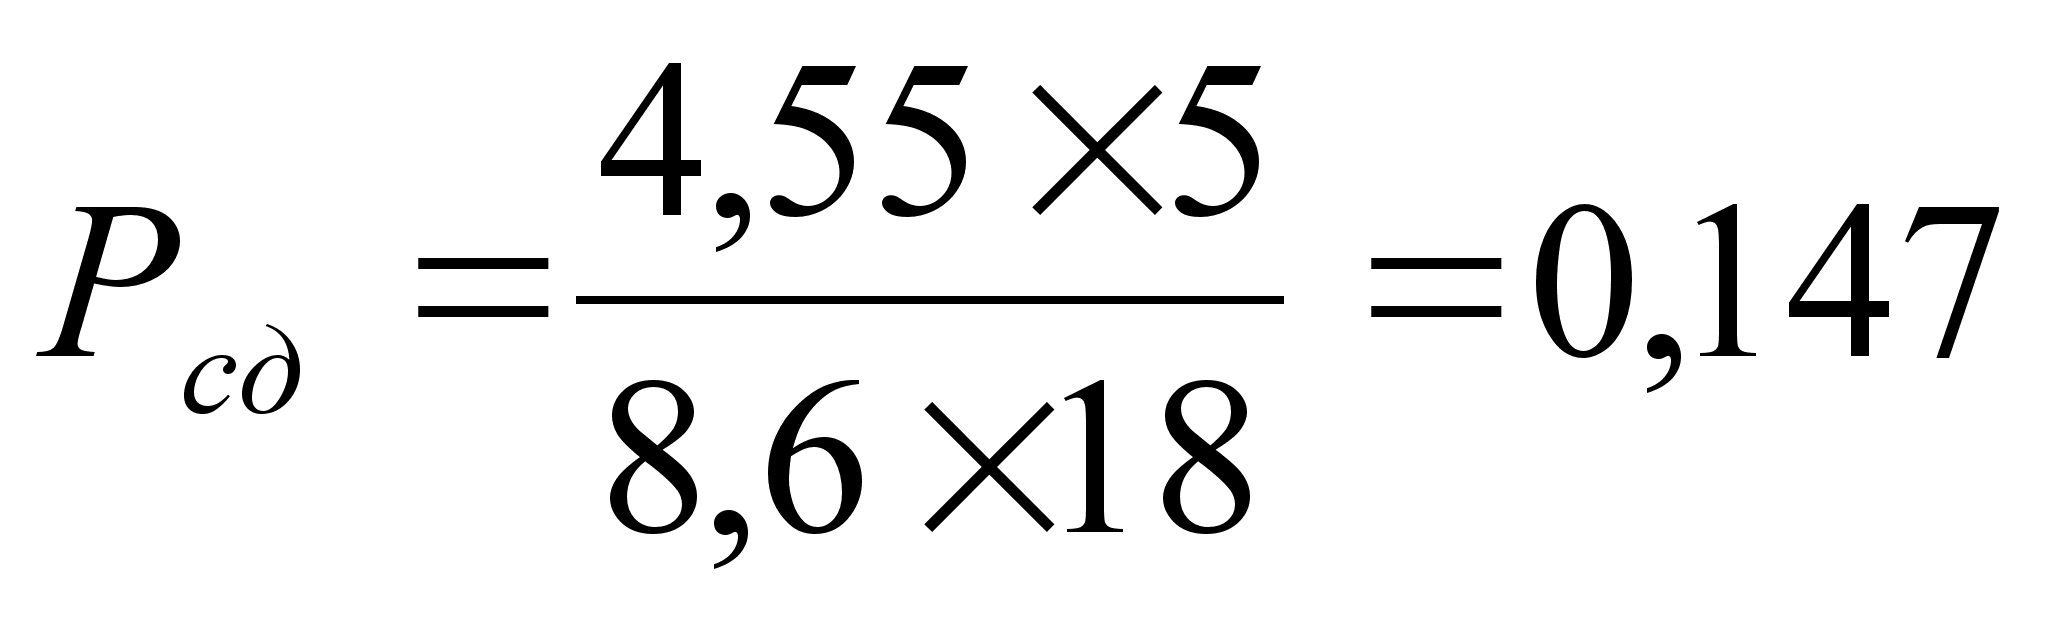
Сдельная
заработная
плата
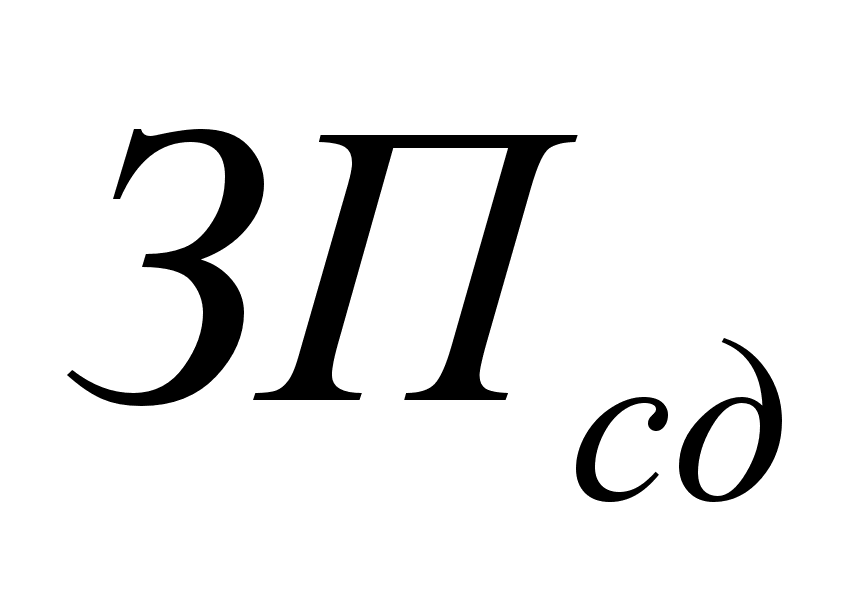 ,
рассчитывается
по формуле
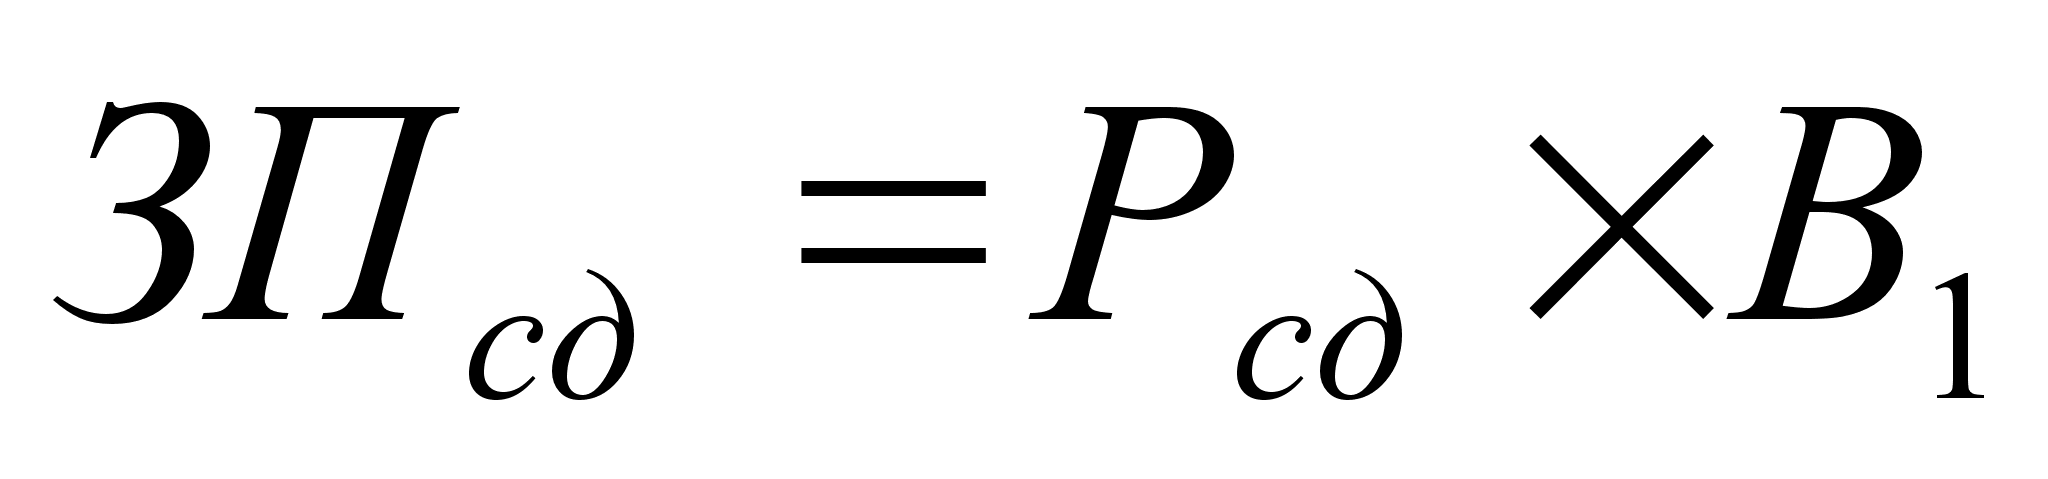 , (2.46.)
где
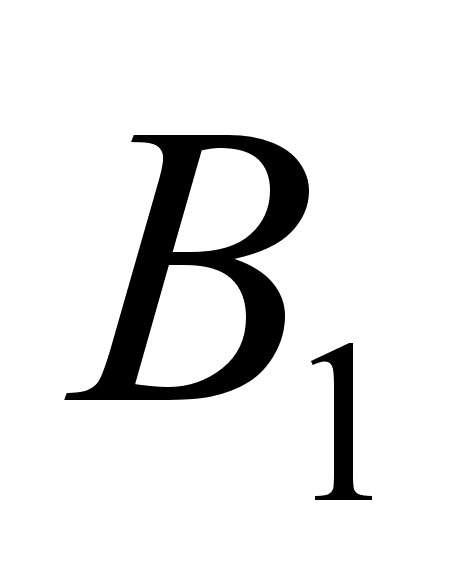 - объём вырабатываемой
продукции, м.
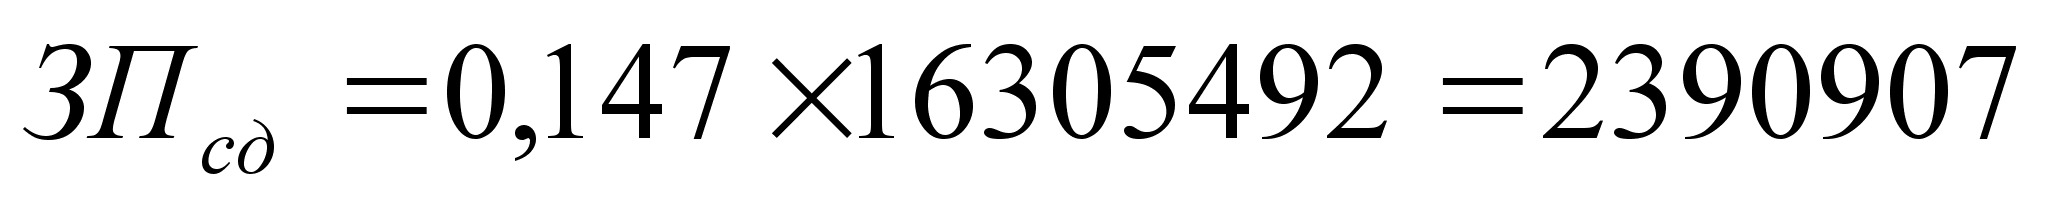
Доплата
за работу в
вечернее время
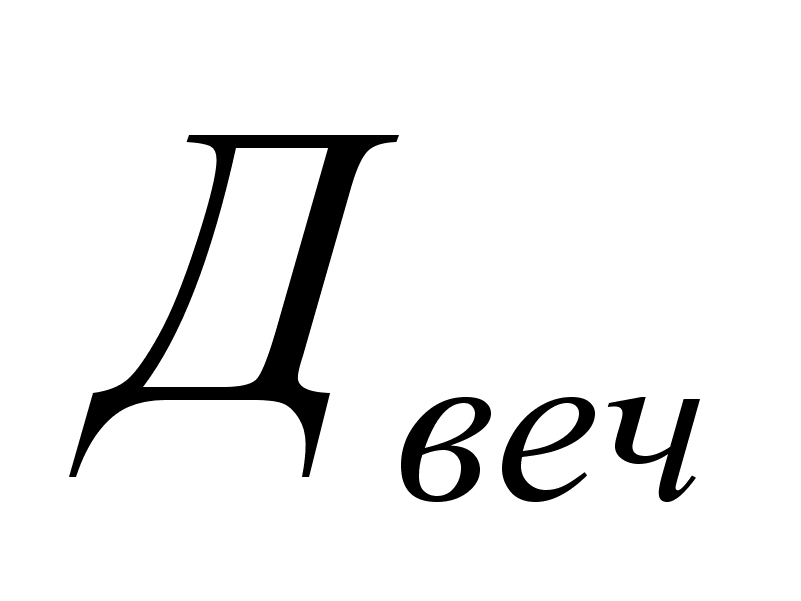 ,
рассчитывается
по формуле
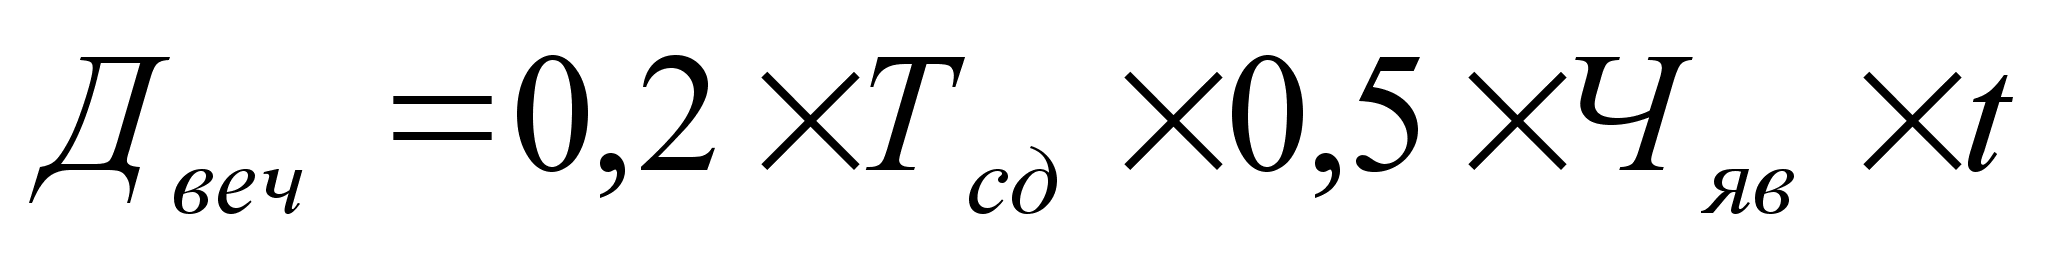 , (2.47.)
где
- количество
отработанных
часов одним
рабочим за год,
ч.
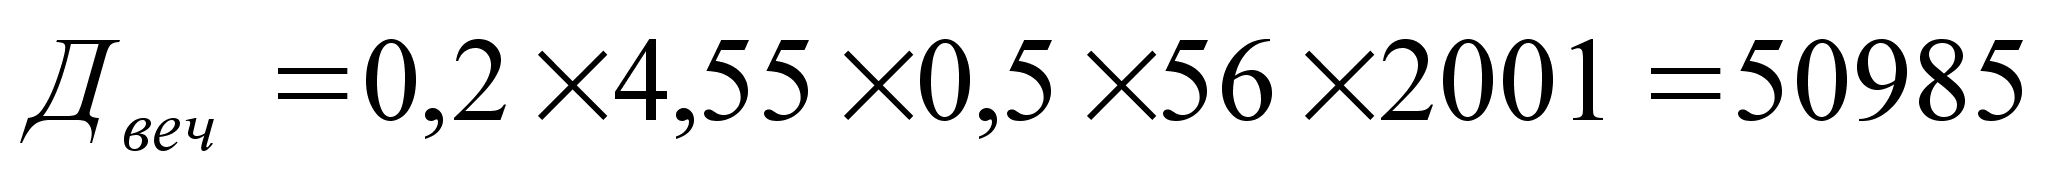
Часовой
фонд заработной
платы
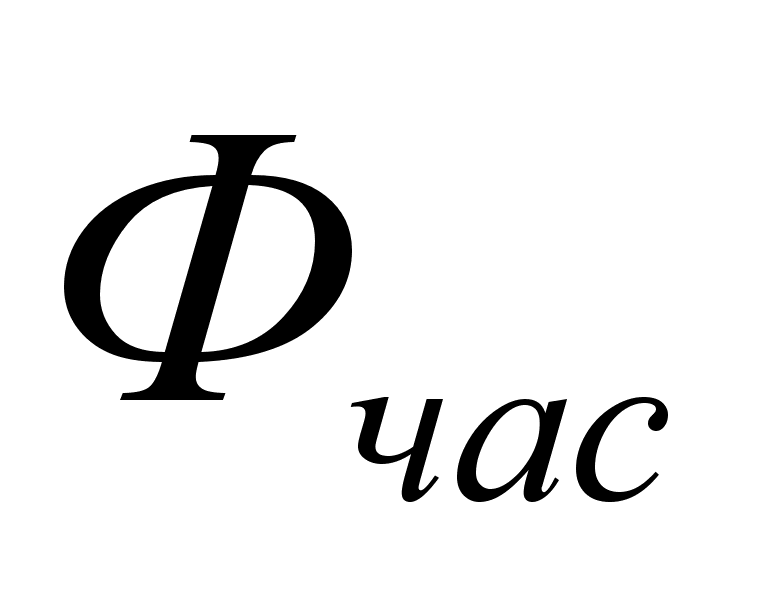 ,
рассчитывается
по формуле