Холодная штамповка
5.2.Выбор пресса.
Для операций холодной штамповки применяют в основном кривошипные, гидравлические (для изготовления деталей больших размеров) и прессы-авто-
маты (при большой программе выпуска деталей).
По технологическому признаку прессы делятся на:
- прессы простого действия,
- прессы двойного действия,
- прессы тройного действия.
Первые имеют один движущийся ползун и применяются для вырезки, пробивки,
гибки, формовки, неглубокой вытяжки и других операций. Прессы двойного действия имеют два независимо движущихся ползуна: наружный для прижима заготовки, а внутренний – для штамповки. Прессы тройного действия применяют на автомобильных заводах для штамповки кузовных деталей.
Для данной детали будем применять прессы простого действия.
Учитывая вышеизложенное, по таблице 1 приложения 1 [1] подберем пресс по рассчитанному ранее усилию.
|
Модель |
Усилие, кН |
Ход пол- зуна мин-1 |
Час- тота хода мин-1 |
Закры- тая высота мм |
Толщина подштамп. плиты мм |
Регул. поло- жения ползу- на, мм |
Размер стола АxВ, мм |
Диа- метр отв. в плите мм |
Диа- метр отв. в ползу- не, мм |
Глуби- на отв. в ползу- не, мм |
КД2120 |
100 |
5...50 |
120 |
200 |
32 |
40 |
360x240 |
80 |
30 |
60 |
Определим закрытую высоту штампа Н, которая должна находиться в пределах:
Нп - Нплт - ∆п - ∆с ≤ Н ≤ Нп - Нплт
Здесь Нп – закрытая высота пресса;
Нплт – толщина подштамповой плиты;
∆п – регулировка положения ползуна;
∆с – регулировка положения стола.
Закрытая высота штампа находится в пределах:
128 ≤ Н ≤ 168
6. Проектирование технологической оснастки – штампов.
6.1. Выбор схемы действия штампа.
Штампы, применяемые для вырубки и пробивки, отличаются большим разнообразием как в отношении выполняемых ими операций, так и по конструктивному оформлению, определяемому характером производства. В массовом производстве применяют сложные штампы, обладающие высокой стойкостью и средствами автоматического контроля параметров. В серийном используют более простые конструкции и, соответственно, более дешевые в изготовлении. В мелкосерийном производстве находят применение наиболее простые и дешевые штампы.
По способу действия различают штампы простые, последовательные и совмещенные.
По количеству операций штампы могут быть одно- или многооперационными.
По способу подачи материала – с неподвижным или подвижным упором, с ловителями, с боковыми шаговыми ножами, с ручной или автоматической подачей полосы или ленты и т.д.
Для данной детали целесообразно выбрать штамп последовательного действия, так как этот штамп обеспечивает высокую производительность за счет автома-
тического удаления деталей через провальное окно. Готовая деталь получается за два хода ползуна пресса. За первый ход пробивается отверстие в заготовке,
а затем, после подачи полосы влево на один шаг, вырубается деталь.
Технологическая схема последовательной штамповки приведена на рис.1.
1 – пуансон для пробивки отверстия,
2 – съемник,
3 – лента (полоса),
4 – пуансон для вырубки детали,
5 – матрица,
6 – деталь,
7 – отход.
Выбранный нами штамп имеет среднюю и пониженную (12-15 квалитеты) точность штамповки; может производить штамповку небольших деталей, которые имеют погнутость; наибольшие размеры деталей и средний диапазон толщины у вытяжных деталей составляет до 250 мм при толщине от 0,2 до 3 мм,
у разделительных и гибочных – до 5000 мм при толщине до 10 мм; имеет повышенную производительность штамповки; возможна работа на прессах с числом ходов 400 в минуту и выше; широко применяется для изготовления плоских, гнутых и полых деталей небольших размеров; трудоемкость и стоимость изготовления штампов для вырубки деталей простой конфигурации меньше, чем стоимость совмещенных штампов.
6.2. Расчет конструкции штампа.
6.2.1. Расчет исполнительных размеров рабочих деталей штампов.
При вырубке наружного контура детали размером D-∆, где D-номинальный
размер детали, ∆-отклонение данного размера, исполнительные размеры определяются по формулам:
для матрицы – Dм=(D-∆)+δм ;
для пуансона – Dп=(D-∆-z)-δп.
Здесь: Dм и Dп – сопрягаемые размеры соответственно матрицы и пуансона;
δм и δп – отклонения размеров (табл. 6[1]);
z – номинальный (наименьший) зазор (табл. 6[1]).
Определим исполнительные размеры для матрицы:
для длины Dм=(37-0,05)+0,040;
для ширины Dм=(8,4-0,05)+0,040.
Определим исполнительные размеры для пуансона:
для длины Dп=(37-0,05-0,14)-0,020;
для ширины Dп=(8,4-0,05-0,14)-0,020.
При пробивки отверстий размером d+∆, где d-номинальный размер отверстия, исполнительные размеры вычисляются по формулам:
для матрицы – dм=(d+∆+z)+δм;
для пуансона – dп=(d+∆)-δп.
Здесь dм и dп – сопрягаемые размеры соответственно матрицы и пуансона.
Остальные обозначения – прежние (табл. 6[1]).
Определим исполнительные размеры для матрицы:
dм=(3,2+0,05+0,14)+0,040;
Определим исполнительные размеры для пуансона:
dп=(3,2+0,05)-0,020.
Определим высоту матрицы Нм:
Нм=0,3∙bp, где bp – ширина матричного отверстия (прилож. 2, 3 и табл. 7[1]).
Нм=0,3∙40=12 мм .
Определение рабочей зоны и габаритов матрицы рассматривается в разд. 6.3.
6.2.2. Определение центра давления штампа.
Ось хвостовика необходимо располагать в центре давления штампа для пре-
дотвращения перекосов, несимметричности зазора, износа направляющих элементов штампа и быстрого выхода из строя рабочих деталей.
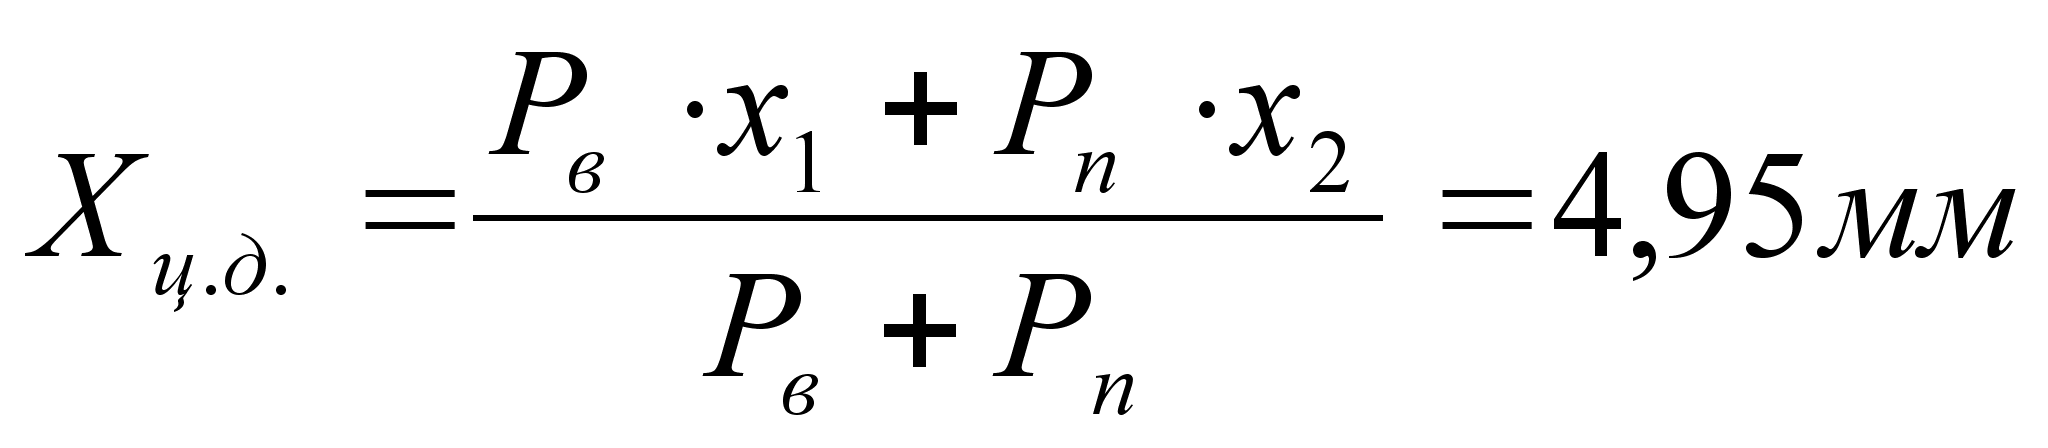
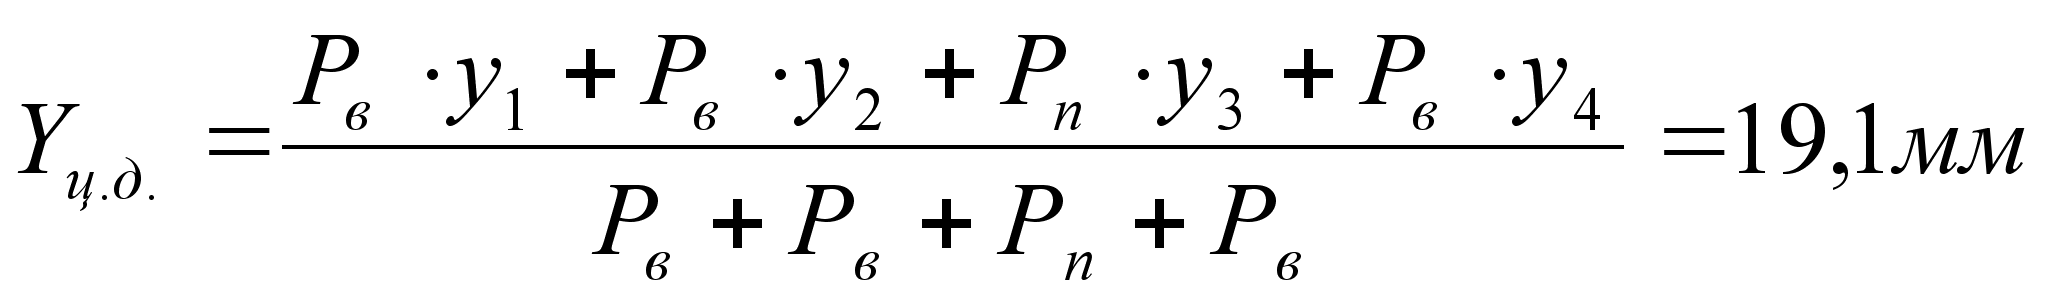
Таким образом, вычисленный центр давления штампа (4,95 мм;19,1 мм) необходимо расположить на оси хвостовика.
6.2.3. Выбор материалов для изготовления деталей штампа.
Материалы, применяемые для изготовления деталей вырубных и пробивных штампов:
| Детали штампов | Марки материала | Термообработка | |
| основная | заменители | ||
| Пуансоны и матрицы простой формы |
У10, У10А, Х12Ф1 |
5ХВ2С, Х12М | Калить пуансоны – HRC 54-68; матрицы – HRC 56-60 |
| Плиты блоков |
Чугун СЧ 21-40 |
Стальное литье 30Л, 40Л |
_____________ |
| Хвостовики | Стали 35, 40 | Ст4 и Ст5 | _____________ |
| Колонки направляющие |
Сталь 20 Стали 45, 50 |
Ст2 |
Цементировать на глубину 0,5-1 мм; калить HRC 58-62, калить HRC 45-60 |
| Втулки направляющие | |||
| Пуансонодержатели | Стали 35, 45 | Ст3 | ______________ |
| Плитки подкладные | Сталь 45 | Ст5 | Калить HRC 40-45 |
| Съемники направляющие | Сталь 45 | Сталь 40 |
______________ |
| Съемники | Ст3 | Сталь 25 | |
| Упоры | Сталь 45 | __________ | Калить HRC 40-45 |
|
Прижимы, выталкиватели, направляющие планки |
Стали 40, 45 |
Ст5 | Калить HRC 50-54 |
| Ловители, фиксаторы | Сталь У8А | Сталь У7А | |
| Винты | Сталь 45 | __________ |
Калить головку HRC 40-45 |
6.3. Выбор стандартного блока штампа.
Выбор стандартного блока штампа осуществляется по номерам. Для определения номера вычислим размеры рабочей зоны ар и bр матрицы (приложение 3 [1], рис.П2) и по ним согласно таблице приложения 2[1] определим размеры Аr и Вr матрицы штампа. Зная эти размеры, по таблицам
приложений 4...6 найдем номер и размеры блока, и размеры гладких направляющих штампа.
- размер рабочей зоны (арxbр) – 40x40;
- размер матрицы штампа (АrxВr) – 80x80;
Основные размеры блоков и направляющих (в миллиметрах)
| № | L | B | dнп | dнп1 | h | h1 | H |
e1 |
e2 |
A2 |
A1 |
A | r |
| 08 | 80 | 80 | 25 | 22 | 45 | 36 | 166 | 25 | 20 | 150,0 | 120 | 150 | 36 |
6.4. Техническое нормирование штамповочных операций.
Определим штучное время Тшт, необходимое для выполнения разрабатываемой
штамповочной операции; штучнокалькуляционное время Тк, используемое для определения себестоимости детали, а также количество штампов и прессов, необходимых для выполнения программы выпуска деталей.
Полная норма штучного времени определяется по формуле:
Тшт=Топ+Тд,
где Топ – оперативное время, непосредственно затрачиваемое рабочим на выполнение операции; Тд – дополнительное время, требуемое на обслужива-
ние штампа и отдых.
Топ складывается из основного времени t0, определяемого процессом получения детали (двойной ход ползуна), и вспомогательного tB, затрачивае-
мого на выполнение ручных различных приемов, необходимых для выполне-
ния основной работы. К вспомогательному времени также относится время на установку полосы (заготовки) в штамп, продвижение, снятие детали, удаление отходов, включение и выключение пресса и т.п.
Топ определяется следующим образом:
Топ=(t0+tB)/z,
где z – количество деталей, получаемых за один двойной ход ползуна пресса (в нашем случае z=1);
t0=1/n для автоматической работы штампа (n – частота хода ползуна)
tB определяется путем непосредственного хронометража работы передовых рабочих. При ручной подаче его можно определить, исходя из следующих соображений:
tB=tB1/nд+tB2+tB3,
где tB1 – время на приемы (возьмем tB1=12 сек.);
tB2 – время на продвижение полосы на один шаг (возьмем tB2=1 сек.);
tB3=0, так как осуществляется вырубка на провал;
nд – количество деталей, получаемых из полосы (nд=181).
Значит с учетом вышеизложенного
tB=12/181+1=1,1 сек.
t0=0,01 мин.
Определим оперативное время
Топ=1,7 сек.
Определим дополнительное время, требуемое на обслуживание штампа и отдых
Тд=tОБ+tП,
где tОБ – время на обслуживание штампа;
tП – время на отдых.
Так как усилие выбранного пресса меньше 1000 кН, то tОБ=0,03Топ, tП=0,09Топ, то
Тд=0,03∙1,7+0,09∙1,7=0,204 сек.
Определим штучное время Тшт, необходимое для штамповки одной детали
Тшт=1,7+0,204≈1,904 сек,
значит за одну минуту штампуется 30 деталей, а за один час 1800 деталей и, следовательно, для штамповки годовой программы (1000000 штук) потребуется 555,6 часов.
Определим время работы штампа между двумя переточками:
Ту=Тшт∙nу+tу+tсн,
здесь nу – стойкость штампа (nу=40 из таблицы 9[1]);
tу и tсн – время, затрачиваемое на установку и снятия штампа (tу=30 мин,
tсн=10 мин, взяты из таблицы 10[1]).
Определим время работы штампа между двумя переточками: