Оптоволокно
Существуют окислы, называемые структурными модификаторами, которые необходимы для того, чтобы изменять основные свойства стекла, такие, как показатель преломления, тепловое расширение, коэффициент абсорбции (характеризует способность некоторого твердого вещества захватывать другое вещество из раствора или смеси газов; захват производится во всем объеме поглотителя - абсорбента) и точка плавления. Некоторые наиболее общие типы стекол и их композиции представлены в таблице:
| Структурная форма | Структурный модификатор (легирующая добавка) | Структурная форма | Структурный модификатор (легирующая добавка) |
| SiO2 | K2O | Al2O3 | CaO |
|
B2O3 |
MgO | Na2O3 | PbO |
В следующей таблице представлены вещества, используемые в методах осаждения, конечные продукты и соотношения между показателями преломления:
|
Композиция (исх. в-ва) |
Структура (состав стекла) |
Показатель преломления |
| SiCl4, O2 | SiO2 | No |
|
GeCl4, O2 |
GeO2 | N>No |
| POCl3, O2 | P2O5 | N>No |
| BCl3,O2 | B2O3 |
N |
Материалы, используемые при производстве волокон с кварцевой легированной сердцевиной и оптической оболочкой из боросиликатного стекла, а так же типичные значения n (в относительных единицах) между сердцевиной и оболочкой даны в следующей таблице (точные значения n зависят от режима термообработки и мольной концентрации легирующих веществ )
| Сердцевина | Оболочка |
n, |
||
| Добавка | Структура | Добавка | Структура | % |
| P2O5 | SiO2 | B2O3 | SiO2 | 0.8 |
| GeO2 | SiO2 | B2O3 |
SiO2 |
1.2 |
| GeO2, B2O3 | SiO2 | B2O3 | SiO2 | 1.3 |
Стекла - не единственный прозрачный материал в видимой и инфракрасной области, прозрачны и многие полимеры. Полимеры имеют следующие преимущества: из них легко формировать элементы, в том числе и волоконные, они дешевле, при их изготовлении используются меньшие температуры, чем для стекла. Однако до недавнего времени оптические потери в полимерах были гораздо выше, чем в стекле. Тем не менее потери в полимерах могут быть уменьшены за счет сдвига полосы поглощения, связанной с колебаниями C-H (полимер в основном состоит из связей углерод-водород). Для этого необходимо заменить водород на фтор и из-за увеличения эффективной массы колебательной системы поглощение сдвинется в инфракрасную область, не используемою при передачи изображений. Таким образом, можно получить маленькое поглощение вплоть до длин волн 1,3 мкм. Подобная замена не связана с большими затратами. Стекла и полимеры - аморфные материалы; бывают волокна поликристаллические, их получают с помощью выдавливания из кристаллического стерженька на специальной машине - экструдере. Поликристаллические волокна делают обычно небольшой длины - метры-десятки метров и, как правило, используют для передачи мощного лазерного излучения.
Стекол, из которых делают стеклянные волокна, очень много, это кварцевые стекла (из оксида кремния), фторидные стекла - фториды тяжелых металлов и халькогенидные стекла. Все они работают в видимом диапазоне или в ближнем ИК и в далеком ИК (максимум до 10 микрон). Полимерные световоды - это видимый и ближний ИК-диапазоны.
Кварцевое стекло является очень хорошим материалом. Одна из причин, почему сейчас фторидные полимерные стекла не разрабатывают, хотя там потенциально возможны более низкие потери, состоит в том, что эти стекла более низкого качества. Менее стабильны, гигроскопичны. Кварцевое стекло - это материал, близкий к идеалу. Оно механически прочно, очень стабильно - может лежать десятилетиями и столетиями без изменения молекулярной структуры.
Пластиковое, или полимерное, оптическое волокно опережает стекловолокно по соотношению цена-производительность. Пластиковые световоды способны работать в широком температурном режиме - от – 40С до + 85C. Без ущерба для оптических характеристик они могут выдерживать радиус изгиба до 20 мм и не ломаются даже при радиусе изгиба в 1 мм. Такая гибкость позволяет пластиковому световоду с легкостью достигать труднодоступных мест, проникая сквозь большое количество достаточно крутых перегибов. Но пластиковое волокно имеет один существенный недостаток: сравнительно большая дисперсия светового импульса, поданного на вход. Это обстоятельство и ограничивает максимальную длину пролета сотней метров, что вполне достаточно для передачи изображения на расстояние всего нескольких метров.
3.1.2 Выбор материала внешней оболочки жгута.
Материалы внешней оболочки подбираются исходя из условий эксплуатации и назначения устройства, в состав которого входит светопроводящий жгут. Типичными материалами являются: резина, пластик, нержавеющая сталь, полиэтилен. При необходимости все "пустоты" кабеля заполняются гидрофобным материалом - в таком случае оптические волокна будут находиться внутри жгута в зафиксированном состоянии. Добавление гидрофобных материалов увеличит прочность жгута, уменьшив при этом его подвижность. Заполнение кабеля изнутри предотвратит попадание водяных паров на поверхность световодов. На входной и выходной торцы жгута после плавления и шлифовки помещаются стальные или пластиковые кольца. Кольца придают торцам прочность. Кроме того, на кольце для удобства монтажа может быть нарезана резьба требуемого диаметра.
3.2 Выбор и описание оборудования.
3.2.1 Приготовление шихты и плавка стекла.
Существуют разные методы изготовления стекловолокна. Одной из наиболее эффективных и распространенных является технология изготовления волокна из кварцевого стекла по методу химического осаждения из газовой фазы. При изготовлении необходимо решить по крайней мере две центральные задачи. Во-первых, обеспечить чрезвычайно высокую химическую чистоту материала, составляющего сердцевину, и, во-вторых, обеспечить высокую однородность вытягиваемого волокна. Делается это следующим образом. Сначала изготавливают заготовку стеклянный стержень диаметром 5 - 15 мм, имеющий распределение показателя преломления в поперечном сечении такое же, как у будущего световода. Для получения заготовки берут вначале кварцевую трубку из высококачественного стекла. Через трубку продувают смесь газообразного тетрахлорида кремния SiCl4 и кислорода, а трубку прогревают газовой горелкой до высоких температур (вплоть до 1500 С). Тогда в результате химической реакции на внутренней поверхности трубки осаждается чистый кварц SiO2 . Высокая степень химической чистоты этого кварца обеспечивается высокой чистотой газовых компонент SiCl4 и O2 . Полученный тонкий слой будет служить составной частью в будущей оболочке. Затем процесс нанесения слоев на внутреннюю поверхность повторяется, но в состав газовой смеси добавляется еще тетрахлорид германия GeCl4 . Тогда в осажденном слое кварца содержится некоторое количество германия, что обеспечивает более высокий показатель преломления в этом слое, который служит основой будущей сердцевины.
Затем полую стеклянную трубку с нанесенными на внутреннюю поверхность слоями кварца прогревают до размягчения, и она за счет сил поверхностного натяжения сжимается в стержень. Заготовка готова. Для того чтобы из нее получить волокно, заготовку помещают в устройство для вытяжки, где она устанавливается вертикально, и нижний конец нагревают до плавления. За этот конец производится вытяжка. Для обеспечения нужной толщины производится регулировка скорости вытяжки и температуры нагревания. Правильный подбор и поддержание нужной скорости вытяжки важны для получения волокна высокой однородности. Вытягиваемое волокно покрывают защитной оболочкой и наматывают на барабан. Если в процессе изготовления заготовки производится нагрев до более высоких температур и выбирается более высокое давление газовой фазы, так что химическая реакция происходит не только на внутренней поверхности трубки, но и в газовом потоке, то указанный метод называют модифицированным способом осаждения из газовой фазы. Если слои с примесью германия наносятся так, что показатель преломления n1 в сердцевине постоянен по сечению сердцевины, то тогда распределение показателя преломления в волокне называется ступенчатым. Если концентрация германия изменяется так, что показатель преломления сердцевины плавно уменьшается вдоль радиуса, проведенного от центральной оси к оболочке, то такое волокно называется градиентным. Градиентное волокно не применяется при изготовлении световодов для передачи изображения. Из отдельных волокон могут быть изготовлены кабели различного сечения, содержащие до нескольких тысяч отдельных волокон.
Метод изготовления оптоволокна независимо от целей его использования должен обеспечивать малые потери в волокне. Процесс приготовления из выбранных ранее материалов готового к использованию волокна должен быть разделен на несколько стадий, для того чтобы обеспечить поэтапные контроль хода процесса. В процессе, относящемуся к многокомпонентным стеклам с низкой температурой плавления, стекло готовят в большой плавке, а волоконный световод формируют на втором, отдельном этапе. В процессе приготовления световода из кварцевого стекла, используется заготовка, содержащая материал как сердцевины, так и оболочки, образованных методом осаждения из газовой фазы. В дальнейшем такая «двойная» заготовка перетягивается в волоконный световод. Можно применять иной процесс: из заготовки однородного состава вытягивается в световод, который затем покрывается пластиком, образующим отражающую оболочку. При передачи изображения используется кабель из таких стеклопластиковых волокон, следовательно, для лучшей изоляции отдельного волокна, т.е. для предупреждения просачивания света в соседние волокна, пластиковую оболочку можно покрыть тонким слоем металла, используя для этого хорошо отработанный метод электролиза.
Для изготовления световода любого типа требуется расплавленное стекло. Для ускорения плавки кристаллический SiO2 может быть предварительно измельчен, иными словами необходимо приготовить кремниевую пудру (рис. 10).
П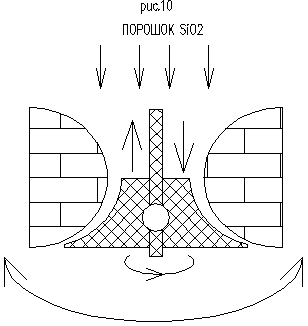 ри
необходимости
в измельченный
кремний до
плавки могут
быть введены
кристаллические
добавки в виде
порошка. Таким
образом, можно
добиться максимально
равномерного
распределения
легирующих
добавок в стекле.
Измельчение
веществ производится
механически
в узком промежутке
между массивными,
движущимеся
друг относительно
друга поверхностями
(жернова). Порошок
может быть
пропущен через
механизм многократно.
Ширина зазора
между поверхностями
должна быть
переменой для
улучшения
качества измельчения
и ускорения
процесса
приготовления
порошка.
Далее порошкообразное стекло с добавками (шихта) отправляется на плавку. Шихту нагревают в тигле до плавления; затем, перемешивая, добиваются получения однородной смеси. Нагревание тигля может производиться тепловым излучением от стенок электропечи, либо передачей энергии высокочастотного излучения тиглю. В последнем случае тигель должен быть изготовлен из проводящего тугоплавкого материала, например платины. При использовании ВЧ метода стекло предварительно должно быть нагрето до температуры, при которой оно начинает проводить ток. Использование ВЧ метода имеет следующее важное преимущество над плавкой стекла: тигель, оставаясь относительно холодным, не загрязняет стекло своими примесями. Во время плавки (любым методом) следует использовать изоляцию (из кварцевого стекла), препятствующую загрязнению атмосферы плавильного цеха и предохраняющую приготовленный расплав от попадания примеси извне. Подобные защитные «рубашки» носят название «лайнеры».
Наиболее простой метод – плавка шихты в тигле из кварцевого стекла, в электрической печи. Такое оборудование относительно дешево, к тому же легко достигается стерильность окружающей среды. Система легко может быть изолирована от атмосферы лаборатории. Можно изготовить тигли высокой степени чистоты и любых необходимых размеров. Недостаток метода состоит в том, что тигель может быть использован только один раз. Повторное использование невозможно по причине того, что компоненты стекла взаимодействуют со стенками тигля, разрушая их в процессе плавления. Кварцевый тигель не может быть охлажден до комнатной температуры без растрескивания: коэффициенты линейного расширения оставшегося на стенках расплава стекла и нагретого кварца тигля значительно различаются. При работе с платиновым тиглем та же электрическая печь допускает его многократное использование. Однако свободная платина в виде небольших кристаллов может выпасть в стеклянном расплаве.
В электрической печи энергия переносится от стенки печи к тиглю посредством теплового излучения. Для применения ВЧ метода используют «матрешку»: платиновый (или кварцевый) тигель помещают для стерильности внутрь кварцевого сосуда (рис.11). Тепло подводится от ВЧ источника энергии с помощью катушки индуктивности, внутри которой помещен кварцевый сосуд.
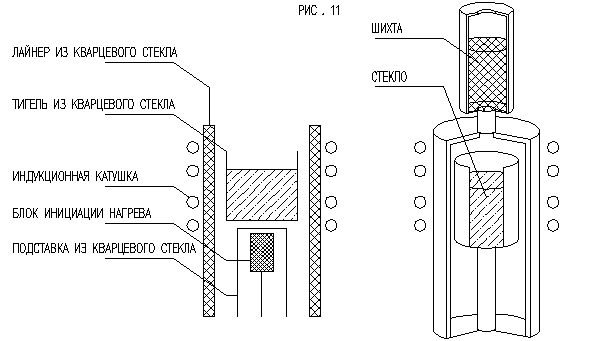
Для получения максимально чистого стекла (без загрязнения материалом тигля) необходимо использовать частоты порядка 5МГц (вместо 100 КГц) для передачи энергии непосредственно стеклу. Первоначально шихта плавится тепловым излучением графитового индуктора, который располагается под тиглем и нагревается высокочастотным излучением. Индуктор нагревает стекло до токопроводящего состояния (в таком состоянии стекло начинает поглощать ВЧ излучение), затем графитовый блок убирается и стекло нагревается непосредственно ВЧ излучением в течение всего остального времени плавки. Тигель во время плавки остаётся достаточно холодным. ВЧ излучение поглощается в тороидальной области внутри самого расплавленного стекла. Загрязнение веществом тигля и растворение тигля минимально. Негативная сторона использования такого оборудования состоит в том, что нагрев, температура и вязкость расплава не постоянны по объему. Получение однородного стекла таким способом затруднено.
В каждом из методов плавки после начальной стадии нагрева, в которой порошок плавится и из карбонатов выделяется двуокись углерода, оставляя окислы, следует несколько последующих стадий, в которых необработанное стекло улучшают до такой степени, чтобы оно было пригодно для производства волоконных световодов. Стекло должно быть однородным и прозрачным. Для гомогенизации стекла необходимо перемешивание расплава, до плавления порошки так же хорошо перемешиваются. Перемешивание производится с помощью металлической (платиновой) или керамической механической мешалки, конструкция которой аналогична конструкции миксера. Сам тигель может быть установлен на вращающемся основании, заставляющем его прецессировать. Иной способ перемешивания газа – применение барботирующей установки: пузырьки нерастворяющегося в расплаве стекла газа поднимаются вверх по тиглю со стеклянным расплавом, перемешивая его.
За стадией перемешивания следует стадия осветления, на которой из расплава удаляют оставшиеся пузырьки газа (расплав в нагретом состоянии выдерживают некоторое время, дав возможность остаточному газу самопроизвольно подняться на поверхность). Как только стекло станет прозрачным и однородным, оно готово для передачи на стадию вытягивания жилы световода. До перехода на стадию вытягивания стекло проходит контроль на состояние окисления примесей и содержания OH-групп.
 После
стадии осветления
стекло должно
храниться до
загрузки в
установку для
вытягивания
волоконных
световодов
в виде заготовок
некоторой
формы. Наиболее
удобный способ
получения таких
заготовок -
вертикальное
вытягивание
стержней из
расплава,
содержащегося
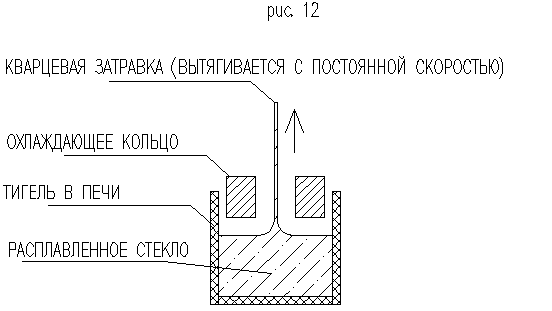
в тигле (рис.12).
Стержни формируются
посредством
погружения
затравочного
стержня в расплав
и медленное
вытягивание
его верх сквозь
охлаждающее
кольцо. Загустевшее
стекло вытягивается
вслед за затравочным
стержнем и
застывает в
форме прута
диаметрои 5-10
мм. Длина прута
– несколько
метров. В виде
прутьев стекло
сохраняется
в чистых комнатах
или в иных стерильных
условиях (кварцевых
трубках).
Оптоволоконные жилы вытягиваются из заготовок методом двойного тигля. Установка из двух тиглей (обычно платиновых), расположенных один в другом, имеет соосную схему расположения (рис.13).
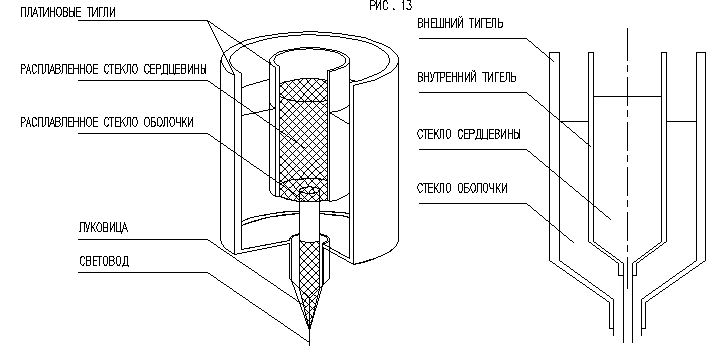
Каждый тигель имеет в своём основании круглое сопло, расположенное по центру (внутреннее тщательно центрируется относительно внешнего и располагается приблизительно на 1 см выше нижнего). Внутренний (верхний) тигель заполняется стеклом, предназначенным для сердцевины оптоволоконной жилы, внешний – стеклом (пластиком, оргстеклом, полимером) для оболочки волоконного световода. Под действием гравитации расплавленное стекло из внутреннего тигля втекает через внутреннее сопло в стекло сердцевины. Из нижнего сопла стекло сердцевины вытекает, будучи окруженным стеклом оболочки. После застывания имеем нить, представляющую собой двухслойный стеклянный (пластиковый) волоконный световод с одноступенчатым профилем показателя преломления. Тиглей может быть больше двух (многоступенчатый профиль распределения n), однако количество их ограничено. Для получения световода со ступенчатым показателем преломления по методу двойного тигля следует выбирать пары стекол сердцевина-оболочка таким образом, чтобы не происходила взаимная диффузия стекол. В противном случае профиль показателя преломления будет непрерывным - градиентным.
Загрузка двойного тигля должна проводиться с соблюдением ряда условий. Тигель должен быть наполнен стеклом в расплавленном состоянии, не внося в него таких загрязнений, как переходные металлы, вода, пузырьки газа. Первый способ «чистой» загрузки состоит в том, что вырезаются блоки стекла, по возможности наилучшим образом согласующиеся с формой и размерами тиглей. Возможна полировка их поверхностей для снижения вероятности захвата частиц, но с риском внесения примесей в процессе полировки. Затем загруженные блоки медленно расплавляют в тиглях, что даёт возможность для выхода газовых пузырей. Второй способ – заполнение тигля непосредственно расплавом стекла. Практически такой способ трудно осуществить: при рабочих температурах стекло слишком вязкое, лить его в небольшой сосуд затруднительно. Во время переливания высока вероятность захвата расплавом примесей. Третий способ - использование стеклянных прутов диаметром несколько миллиметров. Такой пруток изготавливается вытягиванием с затравочным стержнем из тигля с расплавленным стеклом (способ рассмотрен выше). Пруток загружается в нагретый двойной тигель без захвата пузырей при условии, что скорость загрузки контролируется таким образом, чтобы конец прутка успел нагреться до температуры окружающей среды прежде, чем он погрузится в расплав. Необходимо так же постоянно контролировать чистоту поверхности световодного прута для предотвращения захвата вредных примесей между вытягиванием и загрузкой. При использовании одиночного высокочастотного тигля для изготовления световодных прутов и двойного тигля для вытягивания световодов процесс изготовления последних можно сделать непрерывным.
Изготовление заготовок вида «сердцевина в оболочке» (со ступенчатым показателем преломления) возможно осаждением материалов из газовой фазы. Все подобные методы используют чистое кварцевое стекло (диоксид кремния) в качестве основного материала, к которому добавляются небольшие количества легирующих компонент, изменяющих показатель преломления вещества. Как пример рассмотрим изготовление пористой заготовки. Реакция между газообразными компонентами происходит в пламени с образованием мелкозернистого осадка из диоксида кремния (и легирующего вещества). Мелкий белый порошок осаждается на подходящую поверхность (некоторый затравочный стержень или внутренняя поверхность трубки), затем его спекают (осветляют) температурным воздействием, получая после обработки однородный (возможно, легированный) материал оптического качества. Метод основан на реакции гидролиза смеси SiCl4 и O2 в пламени газовой горелки для получения порошка из малых частиц-кристалликов SiO2 для материала оболочки.
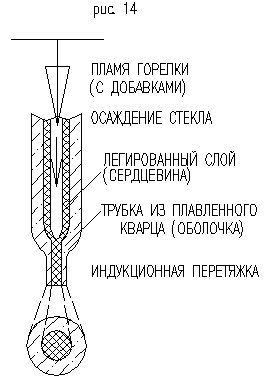
В
газовый поток
добавляется
TiCl4,
чтобы получить
материал сердцевины,
легированный
титаном. Этот
поток направлялся
вниз (рис. 14), внутрь
кварцевой
трубки, и на
внутренней
поверхности
трубки осаждался
слой порошка.
Если после
этого трубка
нагревалась
и схлопывалась,
то слой легированного
кварцевого
стекла, осажденный
внутри, образовывал
легированную
сердцевину
внутри схлопнутой
трубки - внешней
оболочки. Из
приготовленной
таким образом
заготовки
вытягивался
волоконный
световод. Недостаток
метода связан
с тем, что таким
методом трудно
изготовить
световод большого
диаметра. Кроме
того, титан на
стадии вытягивания
жилы световода
стремится
восстановить
трёхвалентное
состояние,
вместо исходного
четырёхвалентного.
Обладая разной
диффузионной
способностью,
ионы титана
могут не дать
требуемого
профиля показателя
преломления.
Помешать образованию
трёхвалентного
титана может
отжиг волокна
в кислородной
атмосфере после
вытягивания,
делая при этом
световод значительно
более хрупким.
Для устранения
возникших
проблем вводится
модифицированный
процесс, сохраняющий
стадию пламенного
гидролиза без
изменений и
осаждающий
порошок не
внутри трубки,
а на боковой
поверхности
цилиндрической
подложки из
кварцевого
стекла. Последовательность
осаждения
такова: получение
нескольких
слоёв одинаково
легированного
кварцевого
стекла, в дальнейшем
образующего
сердцевину.
За сердцевиной
следуют несколько
слоёв чистого
кварцевого
стекла, образующих
оболочку.
Образованные
таким образом
слои затем
спекаются в
сплошную
стеклообразную
массу, а цилиндрическая
подложка удаляется
с помощью
высверливания
и полировки
отверстия,
чтобы получить
заготовку,
которую можно
схлопнуть и
перетянуть
в волоконный
световод. При
замене TiCl4
на
GeCl4
решается проблема
ионов титана.
Однако, германий
летуч и при
схлопывании
может произойти
значительная
потеря легирующей
добавки из-за
испарения.
Метод осаждения
на циллиндрическую
подложку способен
обеспечить
производство
волоконных
световодов
диаметром 50
мкм, он же позволяет
быстро осаждать
материал, т.к.
скорость осаждения
определяется
в основном
скоростью
потока газообразных
реагентов через
горелку. Метод
позволяет
производить
заготовка со
ступенчатым
и плавным профилем
показателя
преломления,
к тому же метод
хорошо контролируется.
Плавность
профиля достигается
многократным
осаждением.
Наиболее простой на первый взгляд способ изготовления заготовки – «штабик в трубке», - когда стержень сердцевины плотно вставляется в трубку из материала оболочки, имеет ряд технологических проблем: трудно получить достаточно чистые поверхности штабика и трубки. Удовлетворительное качество поверхности кварцевого штабик - сердечника достигается лишь травлением, т.к. кварцевое стекло - однокомпонентный материал и травится равномерно при равных воздействиях. Травление же может значительно ухудшить чистоту стекла.
3.2.2 Установки для вытягивания световодов.
Д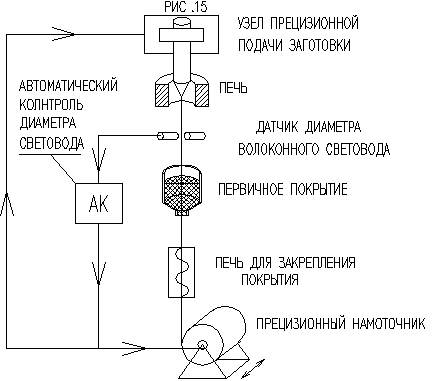 ля
получения
однородного
оптического
волокна необходимо
управлять двумя
определяющими
параметрами:
скоростью
намотки световода
и скоростью
подачи заготовки.
Если рассмотреть
достаточно
длительный
период времени
протягивания
волокна, то при
усреднении
по времени
протягивания
материал не
будет накапливаться
в области «луковицы»
в горячей зоне
печи. Математически
это выражается
тем, что усредненные
за время протягивания
произведения
квадрата радиуса
на скорость
протягивания
для заготовки
и волокна должны
быть равны.
Тем не менее,
для коротких
по времени
интервалов
приведенное
соотношение
не будет выполняться:
положение
луковицы флуктуирует
(колеблется)
по вертикали
относительно
источника
нагрева. Это
неизбежно
приведет к
флуктуациям
диаметра световода.
Подобные флуктуации
диаметра особенно
значительны
в самом начале
подачи заготовки.
Невозможно
обеспечить
постоянство
размера луковицы
в то время, пока
процесс еще
не установился.
Такую нестабильность
диаметра можно
исправить,
отслеживая
его датчиком
обратной связи.
Подобный датчик
контролирует
скорость подачи
заготовки и
в случае необходимости
изменяет её
(рис.15). Собственно
анализ процесса
образования
луковицы представляет
собой сложную
математическую
задачу. Луковица
сохраняется
в результате
баланса натяжения,
создаваемого
вытяжным устройством,
поверхностного
натяжения
стекла (для
различных марок
стекол с различными
добавками
коэффициент
поверхностного
натяжения
различен), веса
и степени вязкости
стекла. Распределение
температуры
определяется
в общем случае
достаточно
сложным уравнением
переноса. В
конечном результате
пока наилучшим
оказывается
экспериментальный
путь - подгон
параметров
под требуемые.
3.2.3 Печь
Метод получения горячей зоны с требуемыми характеристиками целиком зависит от материалов, используемых в конкретном процессе. Для вытягивания заготовок из кварцевого стекла необходима температура около 2200 - 2500 градусов. Требуемая температура достигается путем применения нагревательных графитовых элементов. Условием применения графита является помещение его в тугоплавкий (двуокись циркония, платина) лайнер для защиты от быстрого окисления кислородом либо воздухом. Лайнер должен быть заполнен инертным газом. Если необходимо использовать меньшие температуры плавления (для пластиков или органических соединений) возможно применение электрических печей с металлической обмоткой в качестве нагревателя.
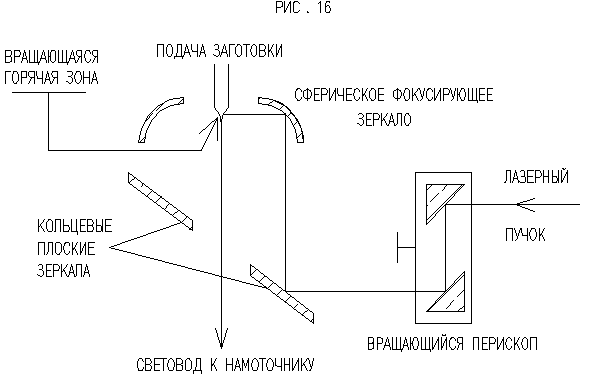
В идеале зона
нагревания
должна быть
хорошо контролируема
и минимальна
по размерам.
Таким требованиям
удовлетворяет
лазерное плавление
(рис.16).
Мощность лазерного луча достаточно легко контролировать, следовательно, легко контролировать скорость и область плавления волокна. Лазерный луч падает на вращающейся зеркальный перископ так, что выходящий пучок сканирует по образующей цилиндра диаметром несколько сантиметров, попадает на наклонное зеркало с отверстием в центре, через которое пропускается световодное волокно. Затем сканирующий пучок с помощью вогнутого зеркала сводится во вращающееся фокальное пятно в фиксированной точке у конца заготовки, где образуется луковица. При условии, что заготовка точно центрирована относительно фокальной точки оптической системы, луковица однородно нагревается со всех сторон и сильно уменьшается благодаря тому, что сфокусированный пучок очень узок. Подобная вытяжная установка позволяет справиться с переходными флуктуациями диаметра волоконного световода, характерными для вытяжных установок с протяженной горячей зоной и возникающими из-за механического дрейфа положения луковицы.
3.2.4 Приемное устройство.
Наиболее простая конструкция приемного устройства – барабан для намотки волоконного световода. Барабан приводится во вращательное и одновременно с тем поступательное движение прецизионными приводами. Постоянная скорость поступательного движения обеспечивает намотку с постоянным шагом. При шаге 200 мкм (50 витков на сантиметр) на барабане диаметром 25 см 1 километр световода займет 25 -30 см длины барабана при однослойной намотке. Если использовать барабан длинной 1м, то при непрерывном процессе протягивания в одном слое уместиться 15 километров световода. Скорость намотки постоянна, но задается до начала протягивания; значение скорости варьируется от 1 км / ч до 1 км / мин. Для хорошего контроля скорости барабан должен быть точно сбалансирован по своей оси. Поверхность барабана должна быть гладкой. Чтобы предотвратить намотку волокна на барабан в натянутом состоянии (и возникновение вследствие этого микротрещин и микроизгибов волокна) барабан охлаждают. Либо на время намотки барабан нагревают до температуры, большей чем температура окружающей среды, равная температуре наматываемй оптической жилы. Нагретый барабан предотвратит натяжение волокна.
Другой способ вытягивания волокна - применение кабестана (тянущего ролика). Световод в таком случае прижимается вспомогательным роликом к прецизионному колесу тянущего ролика, охватывая его. В таком случае можно осуществить точный контроль скорости вытягивания световода и обеспечить непрерывное вытягивание (даже если в дальнешем наматываются короткие отрезки на разные катушки), исключив остановки и запуски, связанные со сменой катушек и неизбежно вызывающие некоторые колебания размеров вытягиваемого световода при каждом переключении. Используя роликовый приемно-вытяжной механизм, можно связать вытяжную установку непосредственно с экструзионной (выдавливающей) линией для покрытия световода упрочняющим материалом либо электролитической ванной для покрытия слоем металла. Затем можно провести многослойную намотку очень длинных световодов на катушку с фланцами. Пока световод не имеет покрытия, лучше ограничится однослойной намоткой. Изгибы световодов на барабане при многослойной намотке мешают проведению контроля характеристик световода.
Все методы протягивания волокна имеют такую стадию (стадии) на которой волоконная жила скользит по некоторой поверхности, например, барабана или кабестана. Поэтому оптические волокна требуется покрывать дополнительной тонкой пленкой оболочкой, облегчающей скольжение волокон при намотке и скручивании. Такая оболочка или смазки не постоянна, она удаляется на этапе перед покрытием оптоволокна постоянной защитной оболочкой или металлом. Кроме того, скользящее по поверхности волокно электризуется. Накопленный заряд легко снимается, если, например, заземлить барабан, на который производится намотка. Снятие статического заряда может производиться несколько раз в процессе изготовления волокна.
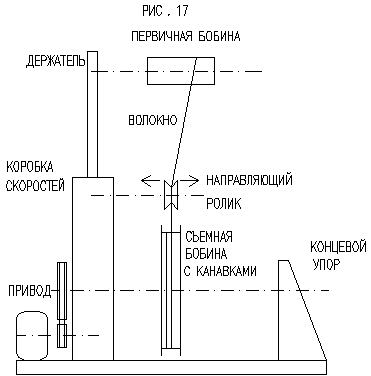 Нерегулярные
светопроводящие
жгуты (несколько
светопроводящих
волокон) можно
легко изготовить,
наматывая
непрерывное
волокно (либо
сразу после
вытягивания,
либо с предварительной
накопительной
бобины) на барабан
с приемной
канавкой –
матрицей (рис.17).
Окружность
барабана
соответствует
длине жгута.
Если требуется
очень длинный
жгут канавку
можно сделать
не кольцевой,
а винтообразной.
Концы жгута
заделываются
в наконечники
из металла или
пластика. Этим
достигается
более плотная
упаковка волокон.
Способы изготовления регулярных жгутов в основном те же, что и нерегулярных. Ясно, что при изготовлении регулярных жгутов особое внимание следует уделять правильности укладки волокон. При намотке на барабан каждый виток укладывается строго последовательно (без смещений). Для этой цели служит намоточный станок с точным направляющим устройством. Полное поперечное сечение жгута ограничивается размерами намоточной канавки-матрицы барабана. После намотки кольцевая заготовка жгута разрезается без нарушения взаимного расположения волокон. Существенным является выполнение следующего условия: пара волокон, смежная на одном конце жгута обязана быть смежной и на другом конце. Это же условие должно выполняться при намотке волокна. Для обеспечения данного условия концы уложенного жгута ещё до разрезания должны быть скреплены наконечниками или каким - нибудь клеем. Винтовую намотку следует производить всегда в одном и том же направлении, а для временного клея применять такой, который без остатка выгорает при последующем спекании волокон на торцах жгута. Регулярную намотку можно производить непосредственно после вытягивания волокна. Барабан может быть покрыт эластичным материалом, обладающим хорошими сцепными свойствами со связующем веществом оптоволокна. Отвердевание связующего вещества ускоряется путем намотки эклектического проволочного нагревателя на барабан в тех местах, где кольцевая заготовка затем будет разрезана. Начальный участок волокна (утолщенный вследствие того, что линейная скорость барабана не достигла еще постоянного значения) укладывается на барабане в отдельную канавку. Волокно следует смачивать ацетоном для более плотной упаковки витков. Короткие тонкие жгуты могут быть упорядочены путем обработки их ультразвуком в специальном сосуде.
Полученный вышеописанными способами жгут находится в скрученном состоянии. Поэтому он должен быть распрямлен. Жгут необходимо нагреть до температуры, при которой короткие волокна, лежащие ближе к центру барабана, вытянутся под действием собственного веса или небольших добавочных грузов. При этом не нарушается порядок укладки волокон, но возможно спекание отдельных световодных жил, что неизбежно приведет к уменьшению гибкости жгута.
Возможен другой способ распрямления. Перед разрезанием два потенциальных конца укрепляются на двух половинках маленькой разборной катушки, содержащей канавку, того же поперечного сечения, что и жгут. После разделения каждую половину отводят, сохраняя натяжение волокон в жгуте, по некоторой траектории таким образом, что короткие волокна на концах жгута наматываются на полукатушку. Разность длин отдельных слоев равна размеру полукатушек. Затем распрямляются длинные волокна, натянутые между полукатушками. Следует учитывать тот факт, что при таком распрямлении волокна смещаются продольно относительно друг друга, что может привести к нарушению их относительного расположения на торцах жгута, а следовательно и регулярности укладки.
Для механической обработки на торцах жгута волокна должны быть прочно соединены каким-нибудь связующим веществом, заполняющем промежутки между отдельными волокнами. Для этой цели наилучшим образом подходят эпоксидные смолы и пластмассы. Полученный монолит достаточно твердый для шлифовки и полировки (при использовании соответствующих абразивов). Для получения более плотной упаковки волокна частично спекают на концах. Следует следить за тем, что бы спекание не привело к разрешению световода в переходной зоне между спеченным монолитом и более подвижной свободной частью волокна.
3.2.5 Очистка жгута от оборванных волокон.
В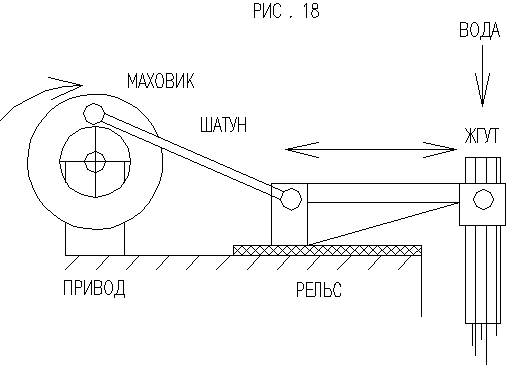 процессе перемотки
с одного барабана
на другой при
укладке в жгут
волокно может
оборваться.
При этом процесс
укладки не
следует начинать
заново: оторвавшийся
конец, находящийся
на первичном
барабане, вновь
укладывается
на вторичный
барабан и намотка
продолжается
в том же режиме,
что и до обрыва.
После того, как
жгут будет
собран, в нем,
очевидно, останутся
волокна, один
или оба конца
которых