Контрольный блок разводки
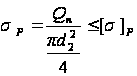 (6.17);
где
 – напряжение,
создаваемое
в болте при
действии полной
осевой нагрузки;
 – предел
текучести, для
сталь 20ХН3А
 МПа;
d2 – средний диаметр резьбы болта.
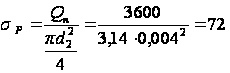 МПа.
72 < 736, значит, при действии полной статической нагрузки разрыва болта не произойдет.
5.2 Расчет прочности болта при действии ударной нагрузки
Проводим расчет на разрыв болта под действием ударной нагрузки 700 ед. длительностью 0,6 мс, действующей в осевом направлении. После удара нагрузка представляет из себя затухающие синусоидальные колебания с периодом 1,2 мс и амплитудой 700 ед. в первом полупериоде, в котором нагрузка является максимальной, и поэтому именно для этого случая будем проводить расчет. Схема нагружения болта представлена на рисунке 6.2:
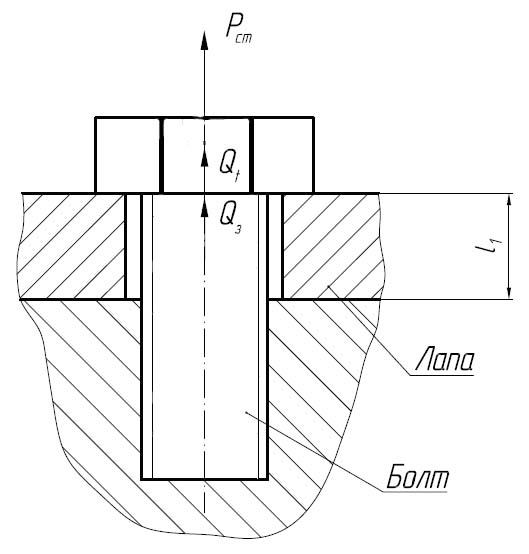
Рисунок 6.2.
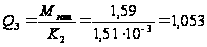 кН.
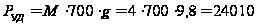 Н.
На один болт
будет приходиться
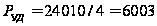 Н.
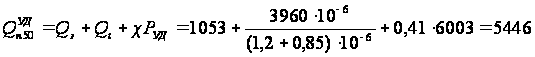 Н.
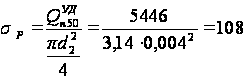 МПа.
Так как нагрузка ударная, то необходимо ввести ударный коэффициент равный 1,75. Тогда:
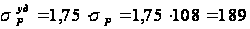 МПа
189 < 736, значит, при действии ударной нагрузки разрыва болта не произойдет.
3. Расчет на срез резьбы.
Для реализации расчета сначала необходимо рассчитать напряжение в витках резьбы болта и гайки, а затем сравнить их с пределом текучести. Для болта напряжение в витках резьбы рассчитывается по формуле (6.18), для гайки – (6.19):
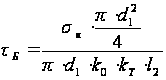 (6.18)
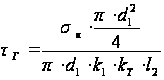 (6.19)
где:
 – напряжение
от внешней
нагрузки на
один болт;
d1 – средний диаметр резьбы, d1 = 7,19 мм;
k0 = k1 = 0,87 – коэффициент полноты резьбы;
l2 – длина резьбовой части;
kT
– коэффициент,
учитывающий
характер изменения
деформации
витков по высоте
гайки, выбираемый
в зависимости
от отношения
 по таблице 6.1
(где
 – предел прочности
материала
болта;
 – предел прочности
материала
гайки).
Таблица 6.1.
|
|
Шаг резьбы | kT |
| Свыше 1,3 | Крупный и первый мелкий | 0,7…0,75 |
| Второй и более мелкий | 0,65…0,7 | |
| Менее 1,3 | Для всех шагов | 0,55…0,6 |

 МПа;
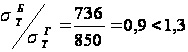 ,
следовательно, согласно таблице 6.1 kT = 0,55.
Возникающие
напряжения
 и
 будут одинаковыми,
однако в связи
с тем, что материалы
болта и гайки
(ответной детали)
разные, расчет
проведем для
болта, т.к.
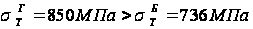 .
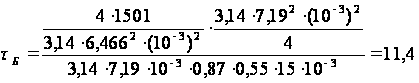 МПа;
11,4 МПа < 736 МПа, следовательно, срыва резьбы не произойдет.
Таким образом, при действии полной статической нагрузки 175g, динамической нагрузки 700g, разрыва болта и среза его резьбы не произойдет, то есть выбранный болт удовлетворяет требованиям условий эксплуатации КБР по рабочей температуре и стойкости к воздействию линейного ускорения.
6. Размерный расчет
Задачей расчета является проверка собираемости корпуса с крышкой по размерам Х1, Х2 и Х3 (рисунки 4, 6, 8).
Данные для расчета приведены в таблице 1. Размеры в мм.
| Наименование | Условное обозначение | Номинал | Предельные отклонения |
| Крышка | А1 | 4 | |
| А2 | 3,6 | 0,36 | |
| А3 | 148 | ||
| А4 | 156 | -1 | |
| В1 | 79 | -0,74 | |
| В2 | 70 | ||
| Корпус | Б1 | 148 | |
| Б2 | 158 | +1 | |
| Г1 | 83 | -0,87 | |
| Г2 | 70 |
Таблица 1. – Данные для расчета
Примечание:
Позиционный допуск осей отверстий с размером А2 0,3 мм (α2) (допуск зависимый).
Номинальный размер замыкающего звена (Х) определяется по формуле
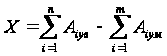
где
 - сумма размеров
увеличивающих
звеньев;
 - сумма размеров
уменьшающих
звеньев;
i – порядковый номер звена;
m – число уменьшающих звеньев;
n – число увеличивающих звеньев.
Верхнее предельное отклонение размера замыкающего звена (Вх) определяют по формуле
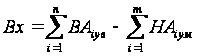
где
 –
сумма верхних
предельных
отклонений
размеров
увеличивающих
звеньев;
 –
сумма нижних
предельных
отклонений
размеров уменьшающих
звеньев.
Нижнее предельное отклонение размера замыкающего звена (Нх) определяют по формуле
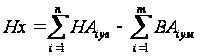
где
 –
сумма нижних
предельных
отклонений
размеров
увеличивающих
звеньев;
 –
сумма верхних
предельных
отклонений
размеров уменьшающих
звеньев.
Условием, обеспечивающим собираемость крышки и корпуса по размеру Х1 является Х1min ≥ 0 (рисунок 4, см. рисунок 5).
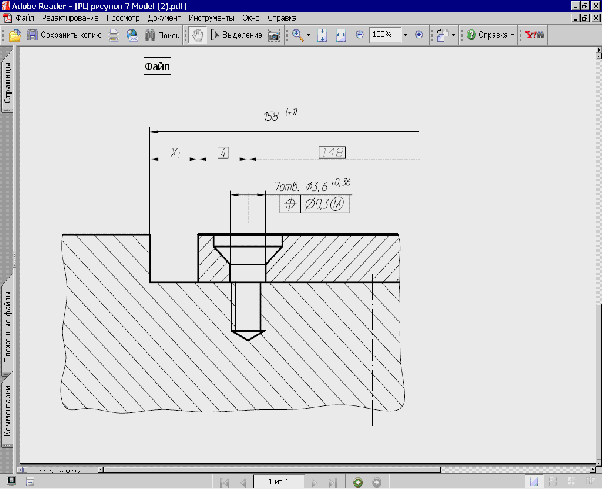
Рисунок 4. – Определение размера Х1
Для проведения расчетов необходимо составить схему размерной цепи (см. рисунок 5).
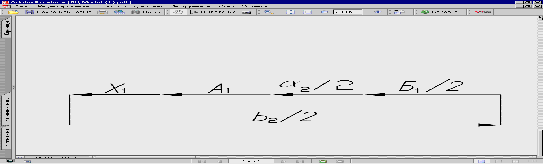
Рисунок 5. – Схема размерной цепи
Запишем общее выражение для нахождения максимального и минимального значения размера замыкающего звена:
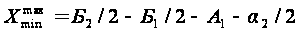 (3)
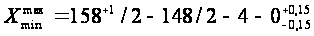
Определяем Х1min, которое будет реализовываться при минимальных значениях увеличивающих звеньев и максимальных значениях уменьшающих. Таким образом
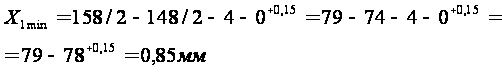
Т.к. размеры 148 и 158+1 для корпуса заданы симметрично, а величина этой симметрии не задана, то по ОСТ В95 2606-90 значения неуказанных допусков симметричности равны 1,20. Величина симметрии будет влиять на значение Х1min. Найдем значение величины симметрии:
а = (1,2+1,2) / 2 = 1,2
Следовательно, Х1min с учетом симметричности размеров 148 и 158+1 будет равен:
Х1min = 0,85 – а = 0,85 – 1,2 = – 0,35 < 0, что не удовлетворяет условию собираемости крышки и корпуса, поэтому зададим значение симметричности размеров 148 и 158+1 равное 0,5. Тогда
Х1min = 0,85 – 0,5 = 0,35 > 0.
Следовательно собираемость крышки и корпуса по размеру Х1 обеспечена.
2) Условием, обеспечивающим собираемость крышки и корпуса по размеру Х2 является Х2min ≥ 0 (рисунок 6, см. рисунок 7).
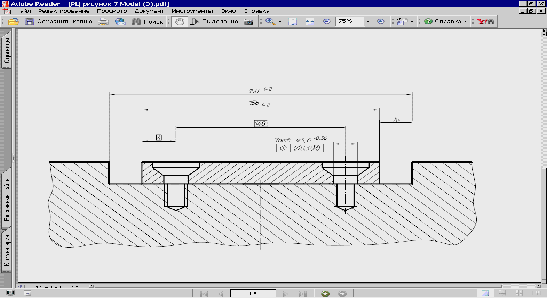
Рисунок 6. – Определение размера Х2
Для проведения расчетов необходимо составить схему размерной цепи (см. рисунок 7).
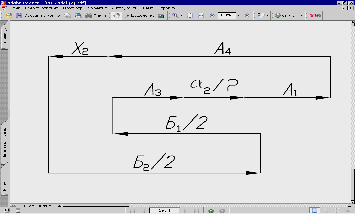
Рисунок 7. – Схема размерной цепи
Запишем общее выражение для нахождения максимального и минимального значения размера замыкающего звена:
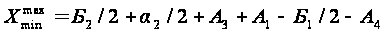 (4)
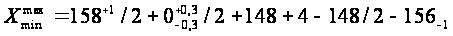
Определяем Х2min, которое будет реализовываться при минимальных значениях увеличивающих звеньев и максимальных значениях уменьшающих. Таким образом
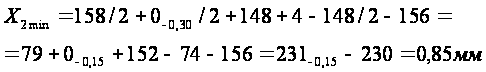
Т.к. размеры 148 и 158+1 для корпуса заданы симметрично, а величина этой симметрии не задана, то по ОСТ В95 2606-90 значения неуказанных допусков симметричности равны 1,20. Величина симметрии будет влиять на значение Х2min. Найдем значение величины симметрии:
а = (1,2+1,2) / 2 = 1,2
Следовательно, Х2min с учетом симметричности размеров 148 и 158+1 будет равен:
Х2min = 0,85 – а = 0,85 – 1,2 = – 0,35 < 0, что не удовлетворяет условию собираемости крышки и корпуса, поэтому зададим значение симметричности размеров 148 и 158+1 равное 0,5. Тогда
Х2min = 0,85 – 0,5 = 0,35 > 0.
Следовательно собираемость крышки и корпуса по размеру Х2 обеспечена.
3) Условием, обеспечивающим собираемость крышки и корпуса по размеру Х3 является Х3min ≥ 0 (рисунок 8, см. рисунок 9).
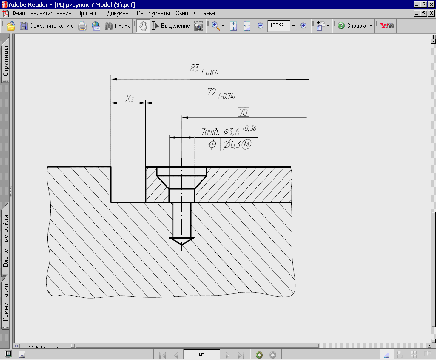
Рисунок 8. – Определение размера Х3
Для проведения расчетов необходимо составить схему размерной цепи (см. рисунок 9).
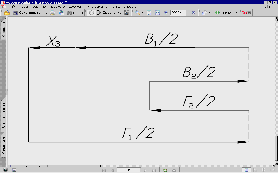
Рисунок 9. – Схема размерной цепи
Запишем общее выражение для нахождения максимального и минимального значения размера замыкающего звена:
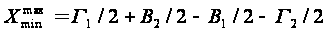 (5)
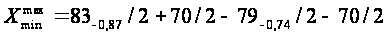
Определяем Х3min, которое будет реализовываться при минимальных значениях увеличивающих звеньев и максимальных значениях уменьшающих. Таким образом
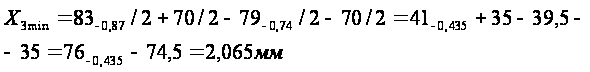
Т.к. размеры 70 и 83-0,87 для корпуса заданы симметрично, а величина этой симметрии не задана, то по ОСТ В95 2606-90 значения неуказанных допусков симметричности равны 1,00. Величина симметрии будет влиять на значение Х3min. Найдем значение величины симметрии:
а = (1,0+1,0) / 2 = 1,0
Т.к. размеры 70 и 79-0,74 для крышки заданы симметрично, а величина этой симметрии не задана, то по ОСТ В95 2606-90 значения неуказанных допусков симметричности равны 1,00. Величина симметрии будет влиять на значение Х3min. Найдем значение величины симметрии:
b = (1,0+1,0) / 2 = 1,0
Следовательно, Х3min с учетом симметричности размеров 70 и 83-0,87 для корпуса и размеров 70 и 79-0,74 для крышки будет равен:
Х3min = 2,065 – а – b = 2,065 – 1,0 – 1,0 = 0,065 > 0.
Следовательно, собираемость крышки и корпуса по размеру Х3 обеспечена.
Таким образом, в ходе проведения расчета были получены значения зазоров Х1, Х2, Х3 между крышкой и корпусом. Их величины составили следующие значения:
Х1 = 0,35
Х2 = 0,35
Х3 = 0,065.
Полученные значения больше нуля, следовательно, собираемость крышки и корпуса обеспечена.
7. Передняя часть
7.1 Описание
Передняя часть является частью обшивки и предназначена для крепления различных датчиков и аппаратуры.
Передняя часть состоит из шпангоута переднего, оживальной части обшивки, шпангоута заднего и втулки, соединенных между собой аргонно-дуговой сваркой. Шпангоут передний, шпангоут задний и оживальная часть изготовлены из стали 10 ГОСТ 1050-88.
Оживальная часть, с большим ш506h13, меньшим ш406h13, шириной 260-1,55 и толщиной 3мм, является элементом обшивки и воспринимает основную нагрузку. Изготавливается из листа с помощью аргонно-дуговой сварки. Шов зачищается заподлицо с внешней поверхностью. После присоединения шпангоутов, в верхней части (противоположной шву) вырезается отверстие ш110+0,87 под втулку. Втулка крепится посредством аргонно-дуговой сварки. Обтекаемая форма выполнена с учетом аэродинамики ЛА.
Шпангоут передний с внешним ш400-1,55, внутренним ш290+1,3 и шириной 55-0,62 служит для крепления к сферической части, а также для улучшения прочностных характеристик. Помимо этого имеет 6 отверстий М6-7Н, 12 отверстий М4-7Н и 6 групп по 2 отверстия М4-7Н для крепления датчиков. Для герметичного соединения со сферической частью в конструкции шпангоута предусмотрена канавка 5x5мм под уплотнительное кольцо. Имеется конструктивный элемент – проточка шириной 5 мм для центрирования деталей при сварке. В верхней части шпангоута имеется два отверстия: ш8Н8 глубиной 15мм и ш10Н7 длиной 5мм под втулки для центровки и крепления сферической части.
Шпангоут задний с внешним ш506-1,55, внутренним ш476 и шириной 42 мм служит для крепления к цилиндрической части, а также исполняет роль ребра жесткости. Для герметичного крепления предусмотрена канавка 5x7мм под уплотнительное кольцо. Имеется конструктивный элемент – проточка шириной 2±0,215 для центрирования детали при сварке.
Втулка ш100-0,87 и шириной служит для крепления отрывного разъема.
7.2 Технологическая часть
7.2.1 Порядок сборки
1) Выполняется сварка оживальной части аргонно-дуговой сваркой. Так как деталь эксплуатируется в тяжелых условиях под действием переменных давления и вибрационных нагрузок, то применяются швы 1-ой группы (табл.).
2) На следующем этапе сборки выполняется сварка шпангоута переднего и шпангоута заднего с оживальной частью. Так как передняя часть эксплуатируется в тяжелых условиях под действием переменных давления и вибрационных нагрузок, то применяются швы 1-ой группы (табл.).
3) После сборки шпангоутов и оживальной части, согласно чертежу вырезают отверстие 100 под втулку. Втулка крепится с помощью аргонно-дуговой сварки. Так как деталь не испытывает переменных нагрузок то целесообразно применять швы 3-ей группы (табл.).
Общие требования
1.1 Группа сварных швов устанавливается в зависимости от вида нагрузки, условий эксплуатации, дополнительных указаний и требований.
| Группа швов | Вид нагрузки | Условия эксплуатации | Дополнительные указания и требования |
| 1 | Давление, вакуум, вибрация, ударная | Тяжелые | Сварные соединения не должны иметь нахлесток, обратная сторона (корень) шва должна быть доступной для осмотра, подварки и осуществления защиты. |
| 2 |
Статическая. Давление, вакуум, вибрация, ударная |
Нормальные | Сварные соединения, выполненные ручной сваркой вне камер, не должны иметь нахлесток, обратная сторона (корень) шва должна быть доступной для осмотра, подварки и осуществления защиты. |
| 3 |
Статическая. Давление, вакуум, вибрация, ударная |
Нормальные |
Примечание: под нормальными условиями понимаются такие условия, когда температура, агрессивность среды, и другие снижающие работоспособность конструкции факторы отсутствуют или соответствуют параметрам характеристик примененных материалов и учитываются в расчетах конструкции изделия, а также когда допустимость таких факторов подтверждена предшествующим опытом эксплуатации подобных изделий в аналогичных условиях. Под "тяжелыми" считать все остальные случаи.
Для швов первой группы необходимо проводить экспериментально - исследовательскую работу по отработке принципиальной схемы технологии сварки и контроля качества швов. Такую работу целесообразно проводить на ранних стадиях проектирования сварных конструкций. Результаты работы оформляют отчетом, который с конструкторской документацией (КД) направляют предприятию изготовителю.
Сварные конструкции со швами групп 1, 2 и 3 должны изготавливаться по операционным технологическим процессам или по маршрутным картам с маршрутно-операционным (операционным) описанием на операции: сборка под сварку, сварка и контроль качества, со ссылками, при необходимости, на конструкции и типовые технологические процессы (ТТП). Сварные конструкции со швами группы 3 допускается изготавливать по маршрутным картам.
1.1.4 Подготовка производства сварных конструкций включает обязательную экспериментальную отработку технологии сварки и контроля качества швов с включением необходимых событий в сетевой график подготовки производства
1.1.5 В случаях применения в сварных конструкциях ранее освоенных материалов, способов сварки и контроля качества швов допускается по разрешению главного сварщика (начальника отдела, бюро, лаборатории сварки или главного технолога) экспериментальную отработку швов группы 1, 2 и 3не проводить, если она уже ранее проводилась для аналогичных конструкций и имеются отчеты с положительными результатами.
Требования к изготовлению
Выполнение сварочных работ проводится в специализированных помещениях без сквозняков при относительной влажности не более 75% и температуре окружающей среды и металла:
- не менее 15 С – для сварки сталей, воспринимающих закалку в условиях термического цикла сварки;
- не менее 16 С – для сварки титана и его сплавов;
- не менее 10 С – для остальных металлов и сплавов.
К выполнению сварочных работ по КД, в которых установлены требования к сварным швам групп 1, 2 и 3, и исправлению дефектов подваркой допускаются сварщики, аттестованные в соответствии с требованиями, установленными "Правила аттестации сварщиков и специалистов сварочного производства" ПБ 03-273, утвержденными постановлением Гостехнадзора России от 30.10.98 №63. К выполнению работ по КД, в которых отсутствуют требования к сварным швам групп 1, 2 и 3, аттестованные в соответствии с требованиями стандартов предприятий, разработанных на основе указанных правил.
Аттестованный сварщик ставит личное клеймо рядом со сварным швом в соответствии с указаниями КД и (или) технологических документов (ТД). Способ клеймения – ударный или нанесением краской. Допускается вместо клеймения приводить запись в сопроводительной документации.
Контроль качества швов сварных соединений проводят контролеры ОТК и дефектоскописты, аттестованные на право контроля качества швов сварных соединений.
Не допускается вносить операции по исправлению дефектов сварки в карты технологических процессов.
Исправления дефектов сварки выполняют по отдельным для каждого случая указаниям (сопроводительным паспортам и т.п.), согласованным со службой сварки и ОТК. В таком документе для каждого конкретного случая указывают необходимые операции: разборку, разделку дефектных мест, подготовку кромок, контроль разделки подготовки кромок, предварительный и сопутствующий подогрев, заварку дефектных мест, механическую и термическую обработку сварных соединений, контроль по утвержденной технологии и дополнительный контроль, а также указывают параметры сварки (присадочный материал, способ сварки и т.д.), если они отличаются от заданных в технологическом процессе.
Исправление дефектов подваркой допускается только один раз. Повторное исправление допускается по разрешению главного сварщика (главного инженера, главного технолога) предприятия и выполняется под наблюдением технолога.
Одновременную подварку дефектного участка с двух сторон следует считать однократной.
Протяженность дефектных участков определяют до разделки дефектов.
На участках, исправленных подваркой, увеличение ширины шва при сварке металла номинальной толщины не должно превышать:
- 100% наибольшей ширины шва при сварке металла номинальной толщиной до 4 мм включительно;
- 50% наибольшей ширины шва при сварке металла номинальной толщиной более 4 мм.
Швы, включая участки, исправленные подваркой, должны иметь плавные переходы к основному металлу и к сопряженным участкам шва. Плавные переходы допускается обеспечивать механической обработкой без ограничения размеров и количества таких участков.
Дефекты швов, вскрывшиеся после механической обработки, следует считать поверхностными.
Подготовку кромок под сварку выполняют всеми видами механической обработки без нагрева, обеспечивающие необходимые точность и шероховатость обработанной поверхности. Для малоуглеродистых сталей (с содержанием углерода до 0,26%) допускается подготовка кромок газовой или плазменной резкой, а также газовой или воздушно дуговой строжкой с последующей зачисткой поверхностей реза абразивным или металлорежущим инструментом.
Разделка дефектных мест должна обеспечивать конфигурацию, гарантирующую провар кромок и корня разделки.
После нанесения металлических и неметаллических покрытий, наружные (поверхностные) дефекты типа несплошностей (свищи, кратеры, поры, усадочные раковины и т.п.), без исправления не допускаются.
Дефекты обнаруженные после нанесения покрытий, исправляются по технологии предприятия-изготовителя в соответствии с указаниями КД.
В отдельных случаях, когда дефекты не выходят за пределы литой зоны шва, с разрешения главного инженера, допускается полное удаление металла шва с повторной заваркой. При этом одна из свариваемых деталей может быть заменена.
Предприятию – изготовителю разрешается технологически изменять размеры свариваемых деталей и параметры подготовки и сборки кромок с целью компенсации сварочных усадок, короблений и обеспечения качества. Такие изменения должны быть отображены в КД или технологическом процессе.
Экспериментальную отработку технологи сварки контроля качества швов выполняют в соответствии с требованиями производственных инструкций, стандартов предприятий, типовых методик и др. НД предприятия. Разработка и утверждение рабочих программ (методик) обязательна.
При сваривании изделий сварным прерывистым швом крайние проваренные участки сварного шва должны совпадать с торцами привариваемой детали.
Не допускаются открытые нахлестки в сварных соединениях (кроме клеесварных) конструкций, подлежащих после сварки нанесению металлических и неметаллических покрытий, полученных в агрессивных средах.
Конструктивные и технологические нормы подготовки и сборки кромок под сварку и контролируемые размеры швов должны соответствовать требованиям соответствующих НД.
Если в КД на сварную конструкцию указанна ручная дуговая сварка, допускается сварку производить автоматической, механизированной или ручной сваркой под слоем флюса или в среде углеродистого газа или аргона по технологии предприятия, при этом допускается прихватку производить ручной дуговой сваркой.
Если в КД нет указаний о марке применяемого для сварки электрода, то сварку производят по технологии предприятия.
2. Методы, объекты и объемы контроля.
2.1 Методы, объекты и объемы контроля в зависимости от свариваемых металлов и групп швов приведены в табл.
Контролируемые швы или участки швов и необходимость контроля методами, обозначенными в табл. Буквой "К", должен устанавливать конструктор.
2.2 При обнаружении контролем без разрушения выборок от партии не допускаемых к исправлению дефектов, все изделия контролируемой партии или все швы данной группы контролируемого изделия подвергают контролю.
При обнаружении дефектов, допускаемых к исправлению, проводят дополнительный контроль на удвоенном объеме выборок.
При повторном обнаружении дефектов, подвергают сплошному контролю все швы данной группы контролируемого изделия или все изделия контролируемой партии.
2.3 При обнаружении допускаемых к исправлению дефектов контролем с разрушением выборок от партии, проводят повторный контроль на удвоенном объеме выборок от этой же партии. При повторном обнаружении дефектов бракуют всю партию.
При обнаружении дефектов, не допускаемых к исправлению, партию бракуют без повторного контроля.
2.4 Партией изделий, контролируемой по выборкам, следует считать оговоренный объем их, выполненный в одну смену, одним сварщиком (одной бригадой), на одном технологическом оборудовании и по одному технологическому процессу.
2.5 Объем выборок устанавливают в КД, а при отсутствии в ней таких указаний – технологическим процессом.
| Метод и объект контроля | Свариваемый металл | Дополнительное указание | |||||
| Стали и сплавы никеля и алюминия | Сплавы титана | ||||||
| Группа шва и объем контроля | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
| Визуальный контроль и измерение швов по ГОСТ 3242-79* | с | с | с | с | с | с | В КД не указывают |
| Радиографический метод по ГОСТ7512 или электрорадиографический метод по ОСТ В95 2540-94* | к | к | - | к | к | - | - |
| Ультразвуковые методы по ГОСТ 14782-85 | к | к | к | к | |||
| Цветная дефектоскопия по ОСТ В95 21118-79 | к | к | к | к | |||
| Магнитно-порошковый по ГОСТ 3242-79 | к | к | к | к | |||
| Металлографические исследования* | к,т | к,т | т | к,т | к,т | т | На выборках от партии (по указанию КД) и образцах - свидетилях |
| Вскрытие (засверлением) по ГОСТ 3242-79 | к | к | к | к | |||
| Смачивание керосином по ОСТ5.1180-87 | к,т | к,т | к,т | к,т | к,т | к,т | |
| Пузырьковый (обдув сжатым воздухом) по ГОСТ 3242-79 | к | к | к | к | к | к | |
| Манометрический (воздушным давлением) по ГОСТ 3242-79 | к | к | к | к | к | к | |
| Химический (аммиаком) по ГОСТ3242-79 | к,т | к,т | к,т | к,т | к,т | к,т | |
| Гидравлические испытания на прочность и плотность по ГОСТ 22161-76 | к | к | к | к | к | к | |
| Наливом и поливом по ГОСТ 3242-79 | к | к | к | к | к | к | |
| Галоидный (течеискателями) по ГОСТ 3242-79 | к | к | к | к | |||
| Вакуумом | к | к | к | к | к | к | |
| Определение механических свойств сварных соединений по ГОСТ 6996* и наплавленного металла | к | к | к | к | к | к | |
| Испытание на стойкость к межкристаллитной коррозии по ГОСТ 6032 | к | к | к | к | к | к | На образцах-свидетелях и выборках от партии (по указанию КД) |
| Определение газонасыщенности швов | к | к | к | к | к | к | На образцах-свидетелях |
| Определение химического состава и механических свойств основного металла* | т | т | т | т | т | т | Стандарты и технические условия на поставку |
| Присадочные материалы* | т | т | т | т | т | т | Стандарты, сертификаты и технические условия на поставку |
| Точность сборки свариваемых кромок | с | с | т | с | с | т | |
| Размеры и качество прихваток | с | т | с | т | |||
| Точность, качество подготовки и шероховатость поверхностей свариваемых кромок | с | с | т | с | с | т | |
| Чистота поверхностей для контактной сварки* | с | с | с | с | с | с | Может дополняться измерением контактного сопротивления |
| Перерыв после механической обработки деталей и присадки | с | с | с | с | с | с | |
| Влажность флюсов, покрытий и газов | т | т | т | т | т | т | |
| Примеси в аргоне и гелий | т | т | т | т | т | т | Стандарты и технические условия на поставку |
| Перерыв от окончания сварки до посадки в печь на отжиг | т | т | т | т | т | т | |
| Соблюдение технологического процесса сварки | т | т | т | т | т | т | |
*Методы и объекты контроля, обязательные при экспериментальной отработке технологии сварки и контроля качества швов.
Условные обозначения: с – обязательный сплошной контроль;
к – контроль выполняют по требованию КД;
т – контроль выполняют по указанию ТД.
4. Контроль качества швов сварных соединений.
4.1 Качество сварных соединений и конструкций контролирует ОТК в соответствии с требованиями чертежей, технических условий на изделие, технологического процесса и ОСТ 95 1487-86.
4.2 Контроль осуществляют на всех стадиях производства с указанием технологического процесса:
1) исходных (основных и сварочных) материалов;
2) по результатам экспериментальной отработки технологического процесса сварки;
3) исходных заготовок;
4) сборки заготовок под сварку;
5) соблюдения технологического процесса под сварку, сварных соединений после сварки;
6) сварных соединений, прошедших последующую после сварки обработку (механическую, термическую, перед покрытиями);
4.3 В отдельных случаях допускается изменять нормы на количество и размеры дефектов, допускаемых без исправления и допускаемых к исправлению. Такие изменения должны быть установлены в КД.
4.4 Нормы на количество и размеры дефектов, допускаемых в швах без исправления и допускаемых к исправлению для сварных соединений из сталей и сплавов на основе никеля, выполненных дуговой сваркой приведены в табл.
4.5 Изделия с дефектами в количестве и размерами более допускаемых к исправлению должны быть изолированы.
Исправление таких изделий может быть допущено с разрешения главного конструктора КБ (СКБ), главного технолога (главного сварщика) и