Расчет заклепочных швов
Кд = 1,1...1,2 (токарные, сверлильные);
Кд = 1,25...1,35 (фрезерные).
При расчете некоторых механизмов вводят дополнительные коэффициенты нагрузки, учитывающие специфические особенности этих механизмов, например, для зубчатых передач [27].
4.3 Пути повышения надежности деталей машин на стадии проектирования
1. Разумный подход к получению высокой надежности состоит в проектировании по возможности простых изделий с меньшим числом деталей. Каждой детали должна быть обеспечена достаточно высокая надежность, равная или близкая к надежности остальных деталей [6].
2. Одним из простейших и эффективных мероприятий по повышению надежности является уменьшение напряженности детали (повышение запаса прочности). Однако это требование надежности вступает в. противоречие с требованиями уменьшения габаритов, массы и стоимости изделий. Для примирения этих противоречивых требований надо рационально использовать высокопрочные материалы и упрочняющую технологию: легирование стали, термическую и химико-термическую обработку, наплавку твердых и антифрикционных сплавов на поверхность деталей и др.
Так, например, путем термической обработки можно увеличить нагрузочную способность зубчатых колес в 2...4 раза. Хромирование шеек коленчатого вала автомобильных двигателей увеличивает срок службы по износу в 3...5 раз.
3. Эффективной мерой повышения надежности является хорошая система смазки, правильный выбор сорта масла, рациональная система подвода смазки к трущимся поверхностям, защита трущихся поверхностей от абразивных частиц (пыли и грязи) путем размещения изделий в закрытых корпусах, установка эффективных уплотнений и т.п.
4. Если условия эксплуатации таковы, что возможны случайные перегрузки, то в конструкции следует предусматривать предохранительные устройства (предохранительные муфты или реле максимального тока).
5. Конструируемая машина должна отвечать требованиям унификации и стандартизации [8].
а). Унификация - рациональное сокращение многообразия видов, типов и типоразмеров изделий одинакового функционального назначения. Унификация представляет собой эффективный и экономичный способ создания на базе исходной модели ряда производных машин одинакового назначения, но с различными показателями мощности, производительности и т.д., или машин различного назначения, выполняющих качественно другие операции, а также рассчитанных на выпуск иной продукции.
б). Стандартизация — установленные и применение единообразия и обязательных требований к изделиям и продукции массового производства.
Унификация и стандартизация позволяют организовать серийное и массовое производство деталей и сборочных единиц на специализированных предприятиях, приводят к уменьшению трудоемкости и стоимости изготовления, повышению качества и увеличению долговечности деталей, сокращают время конструирования и освоения новых машин, обеспечивают взаимозаменяемость деталей [21].
Величина коэффициента унификации служит одним из показателей качества конструкторской разработки проекта машин. Этот коэффициент показывает насколько велико использование в проекте стандартных деталей, заимствованных из других аналогичных машин.
Коэффициент унификации машины (узла) может быть определен по количеству наименований (типоразмеров) К и по количеству деталей Кд:
КТ
=
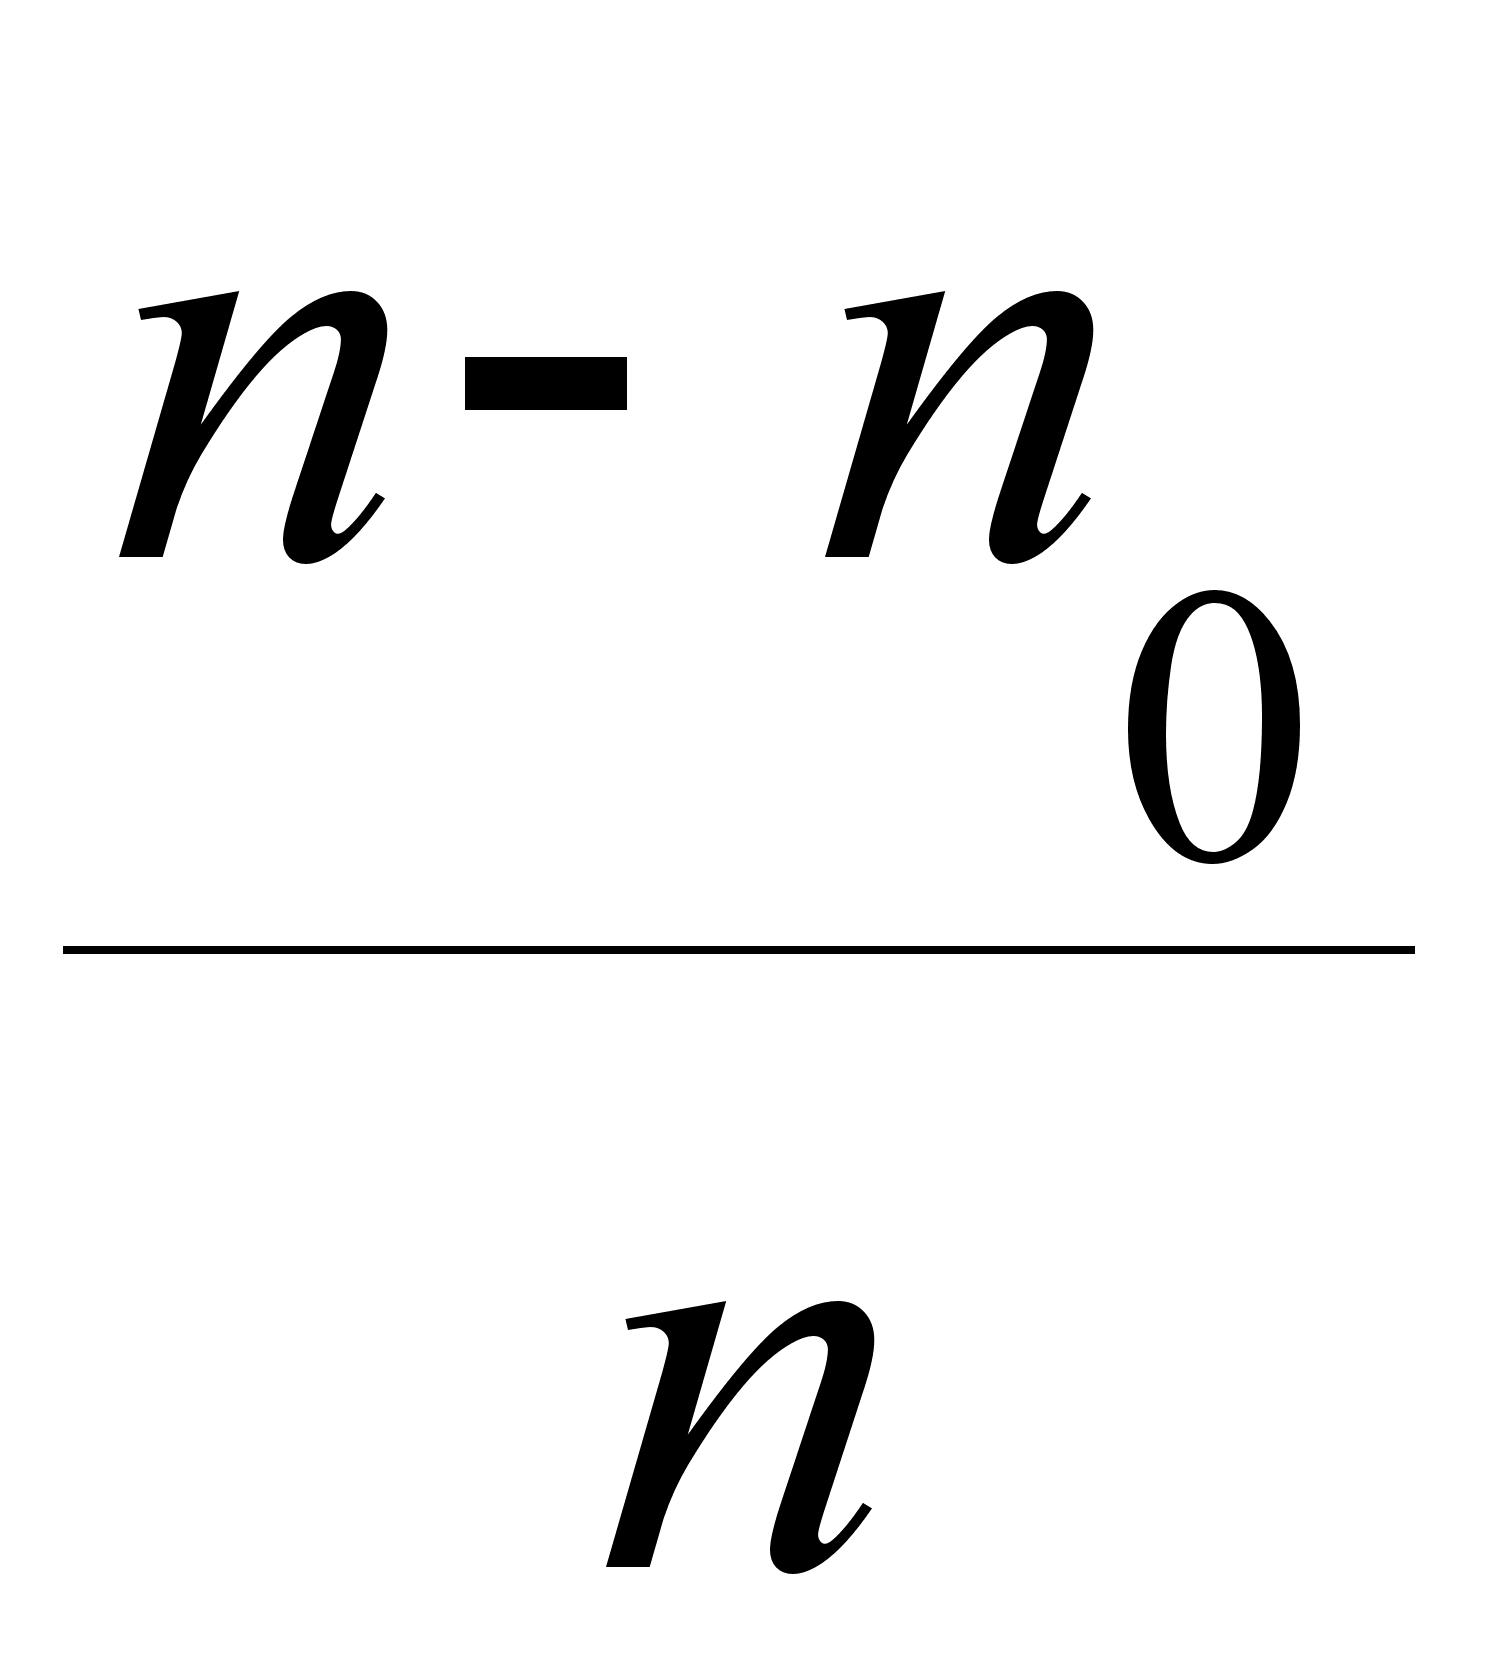 ·100%,=
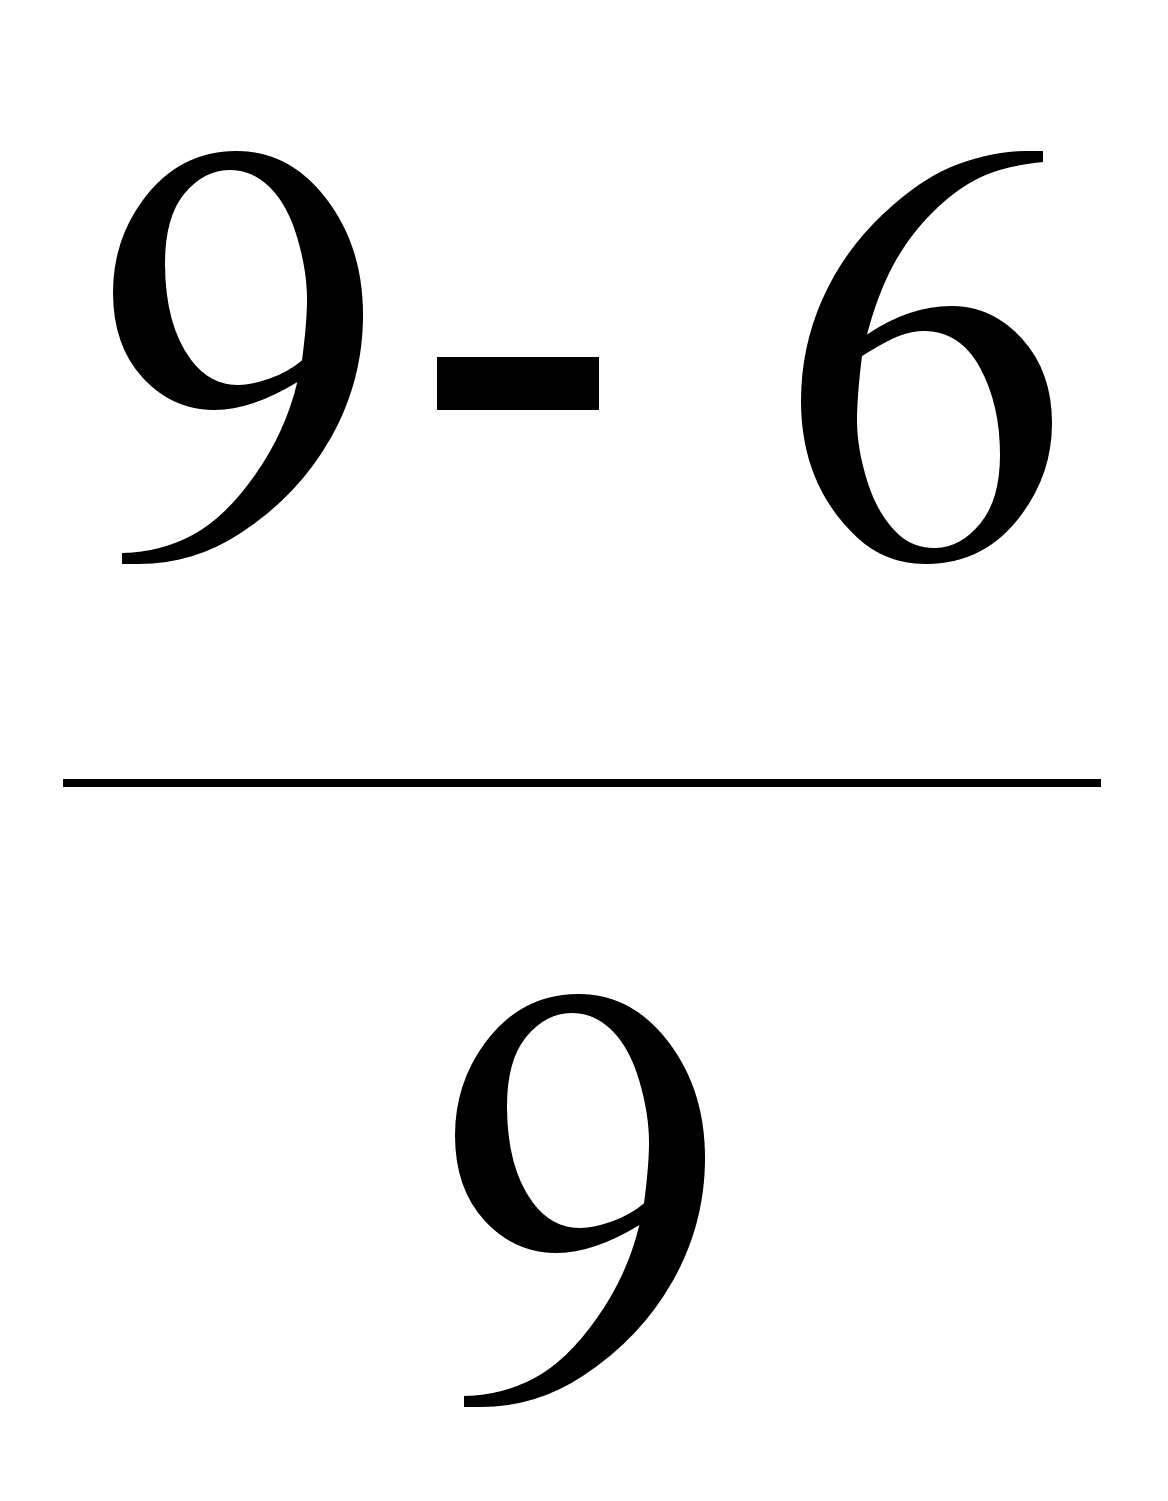 ·100%
≈ 69%, (9)
где n – общее количество наименований деталей по спецификации;
n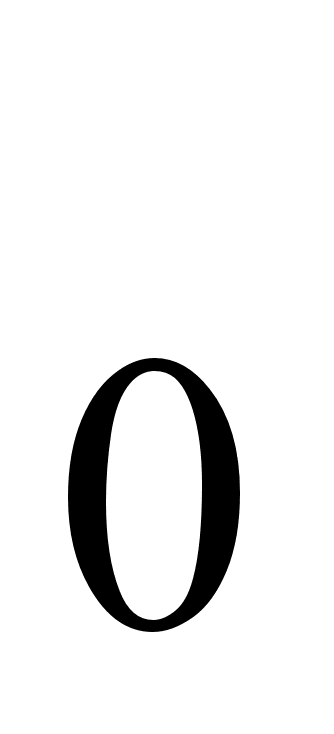 -
количество
оригинальных
наименований
деталей, т.е.
не стандартных
и не зависимых
из других
конструкций:
Кд =
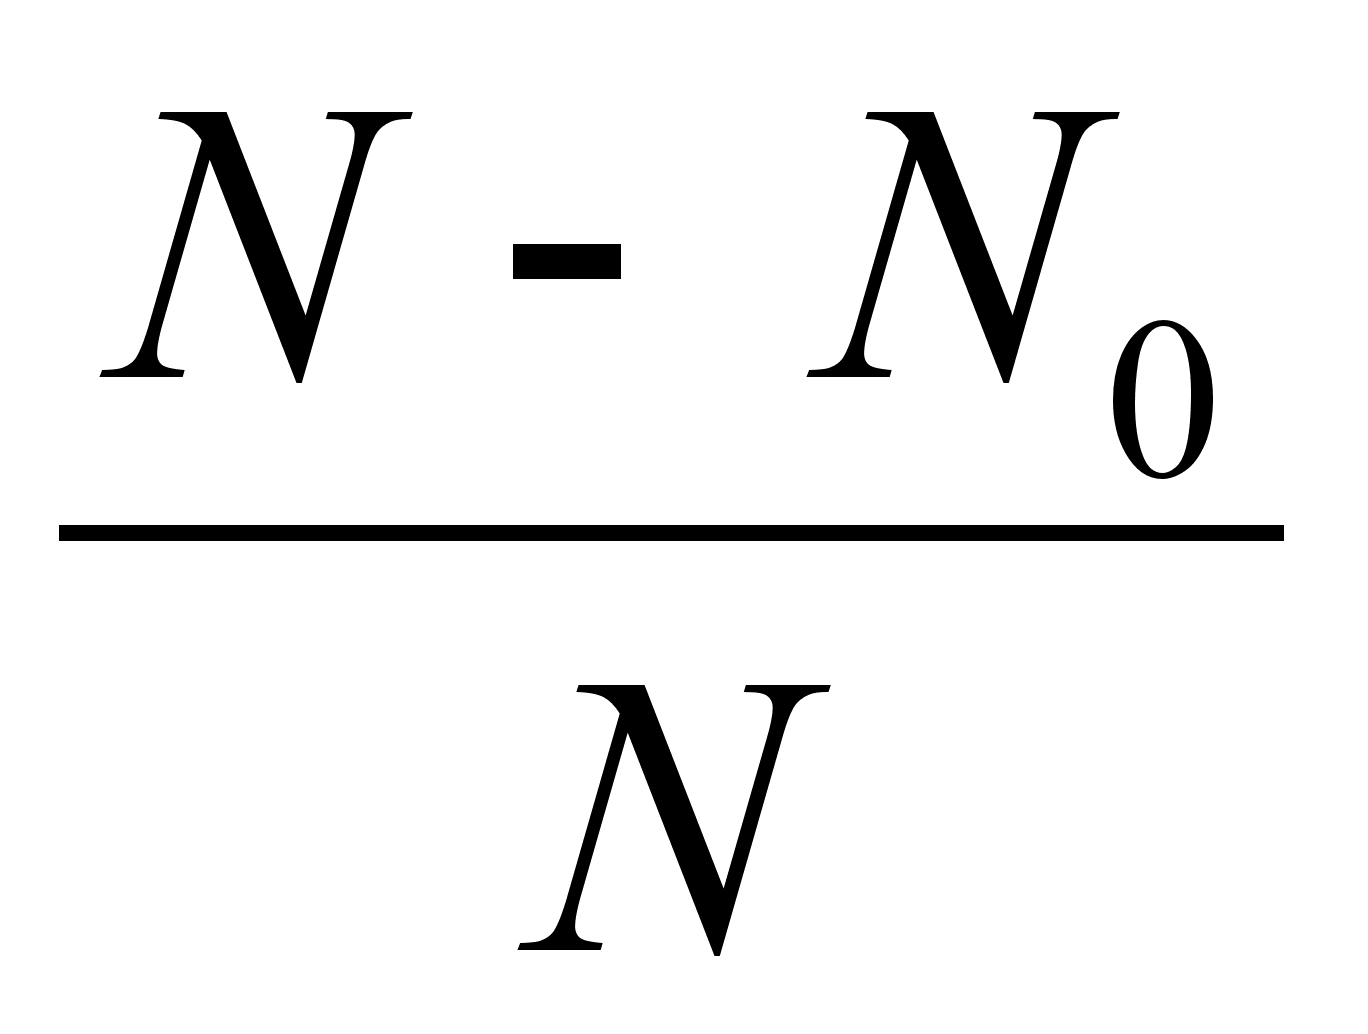 ∙100%,=
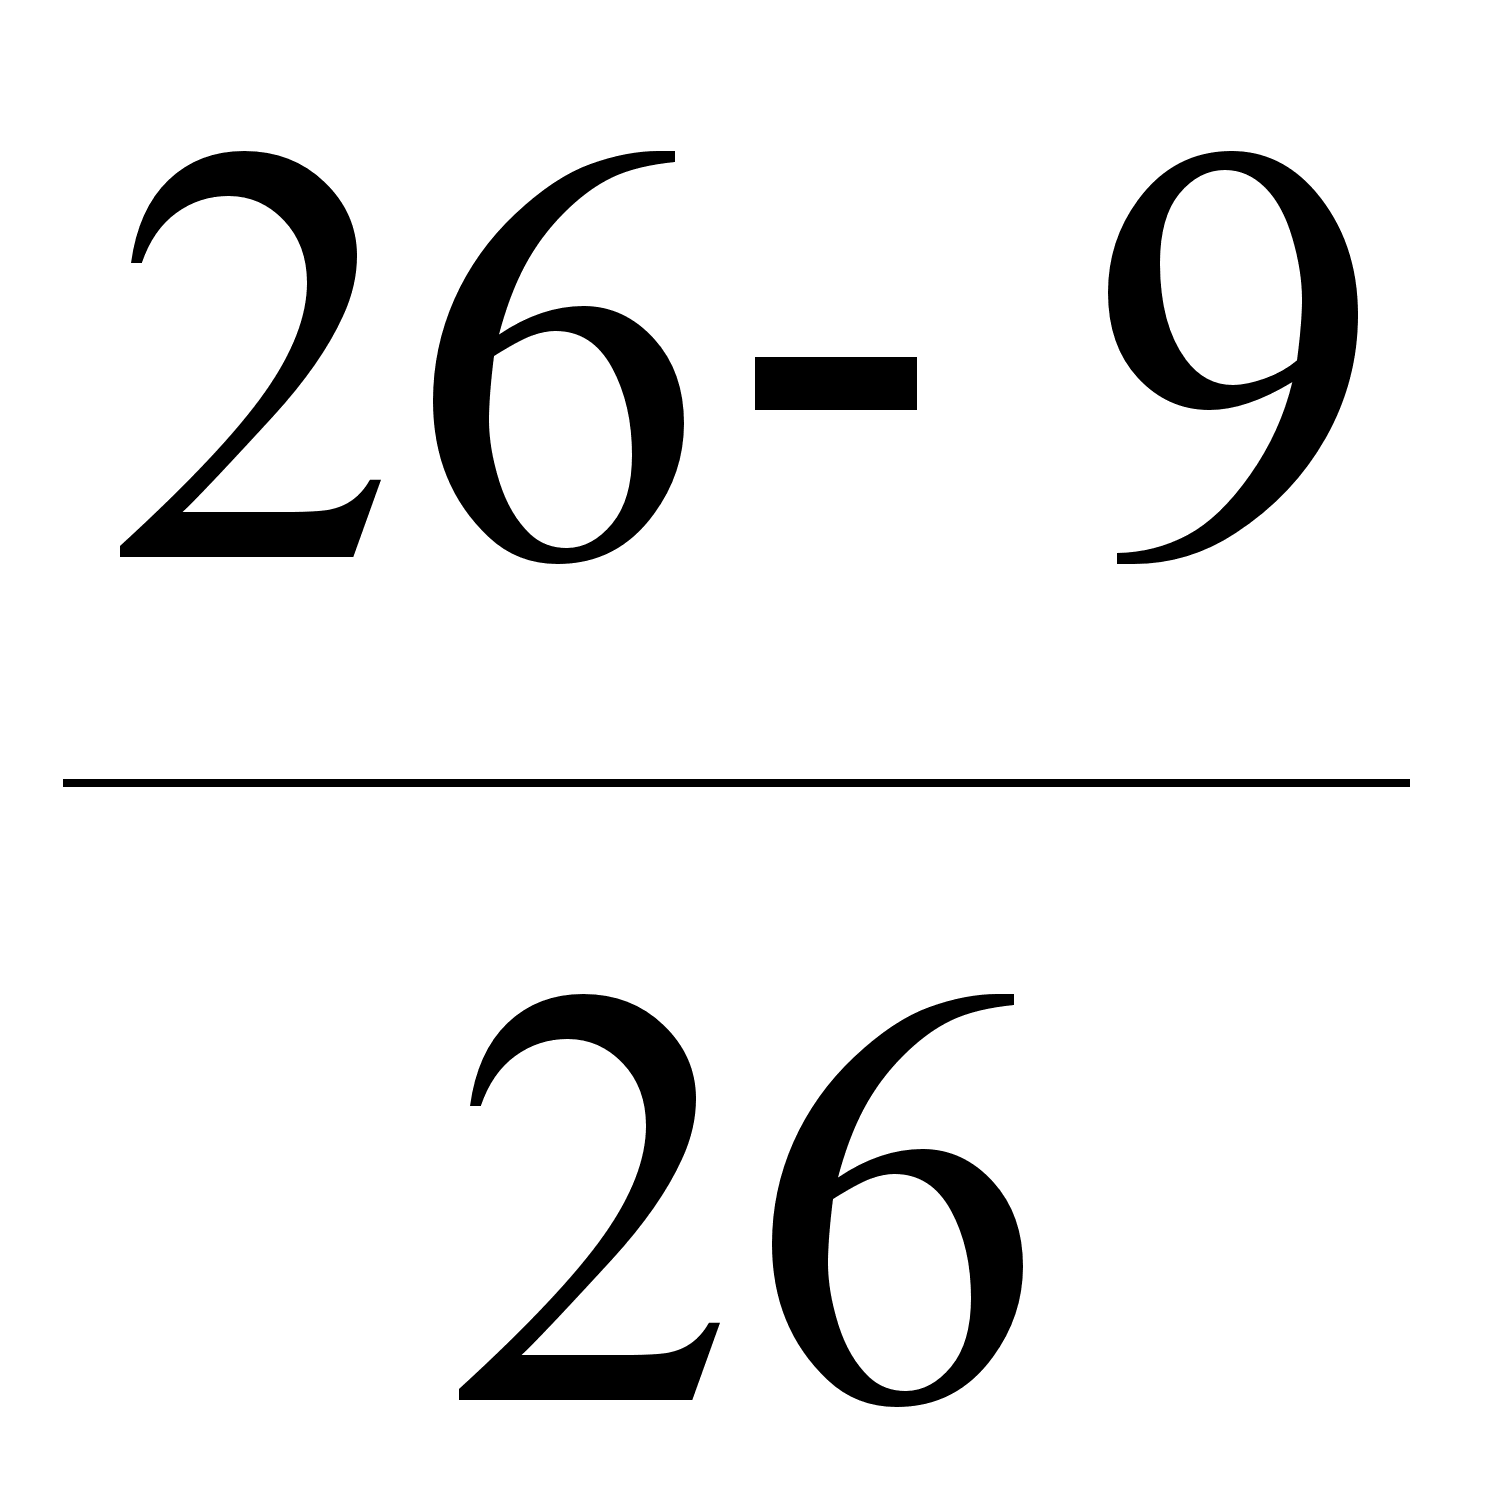 ∙100%
≈ 69%, (10)
где N – общее количество деталей в узле, машине;
N0 - количество оригинальных деталей.
Взаимозаменяемость - свойство деталей и узлов, позволяющее заменять их без дополнительной обработки с сохранением всех требований к работе данной машины. Взаимозаменяемостью могут обладать не только отдельные детали, но и сборочные единицы. Так, в различных редукторах могут быть взаимозаменяемыми зубчатые колеса, валы, подшипники, крышки подшипниковых узлов и др. В различных машинах сами редукторы могут быть взаимозаменяемыми [19].
Качественным показателем этого принципа конструирования изделия служат коэффициент стандартизации КСТ и коэффициент преемственности КПР:
К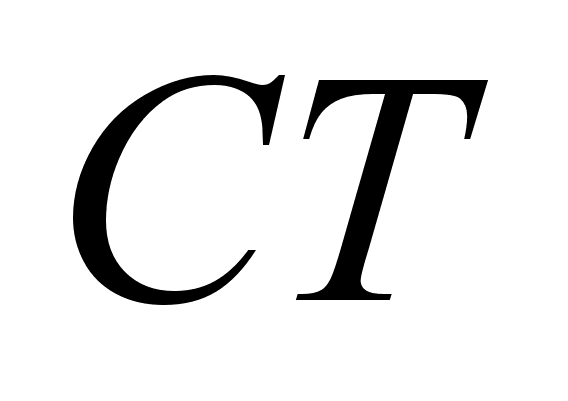 =
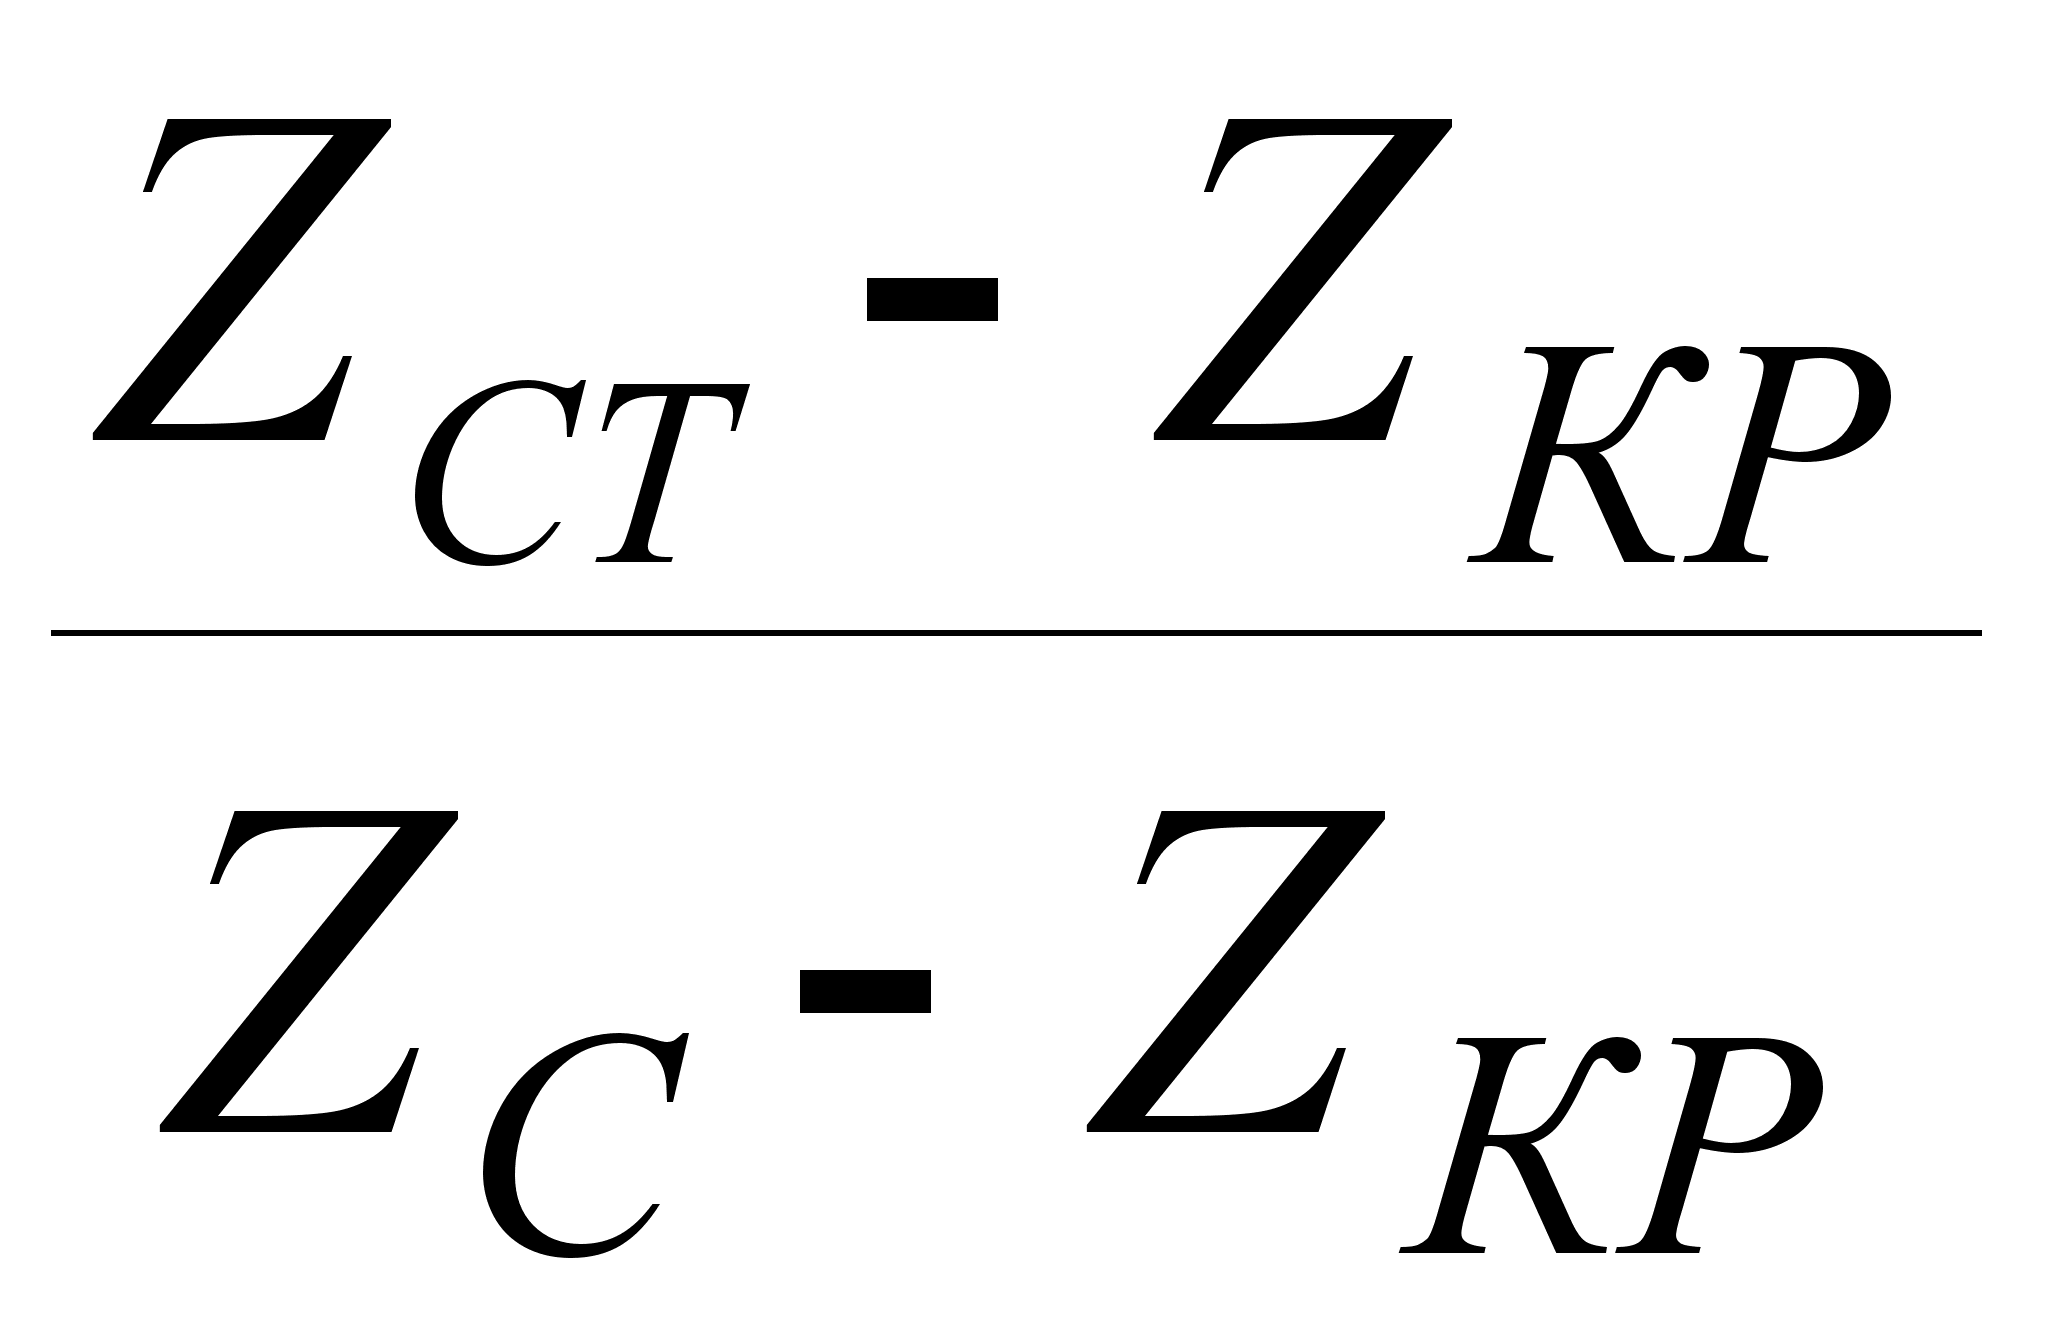 ,
(11)
где ZСТ - число стандартных изделий в конструкции;
ZКР - число стандартных крепежных изделий;
Z0 - общее число изделий в новой разработке.
Коэффициент КПР определяет степень применения стандартных деталей (узлов) по сравнению с общим числом изделий в разрабатываемой конструкции:
К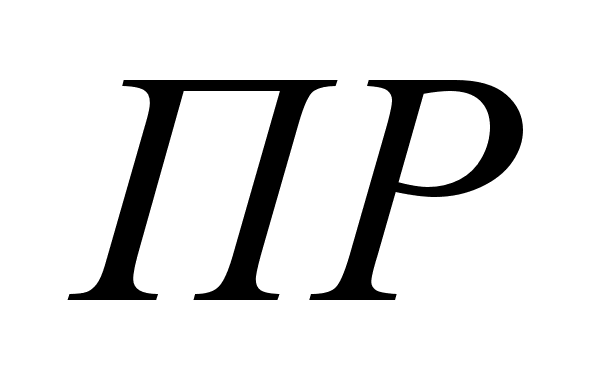 =
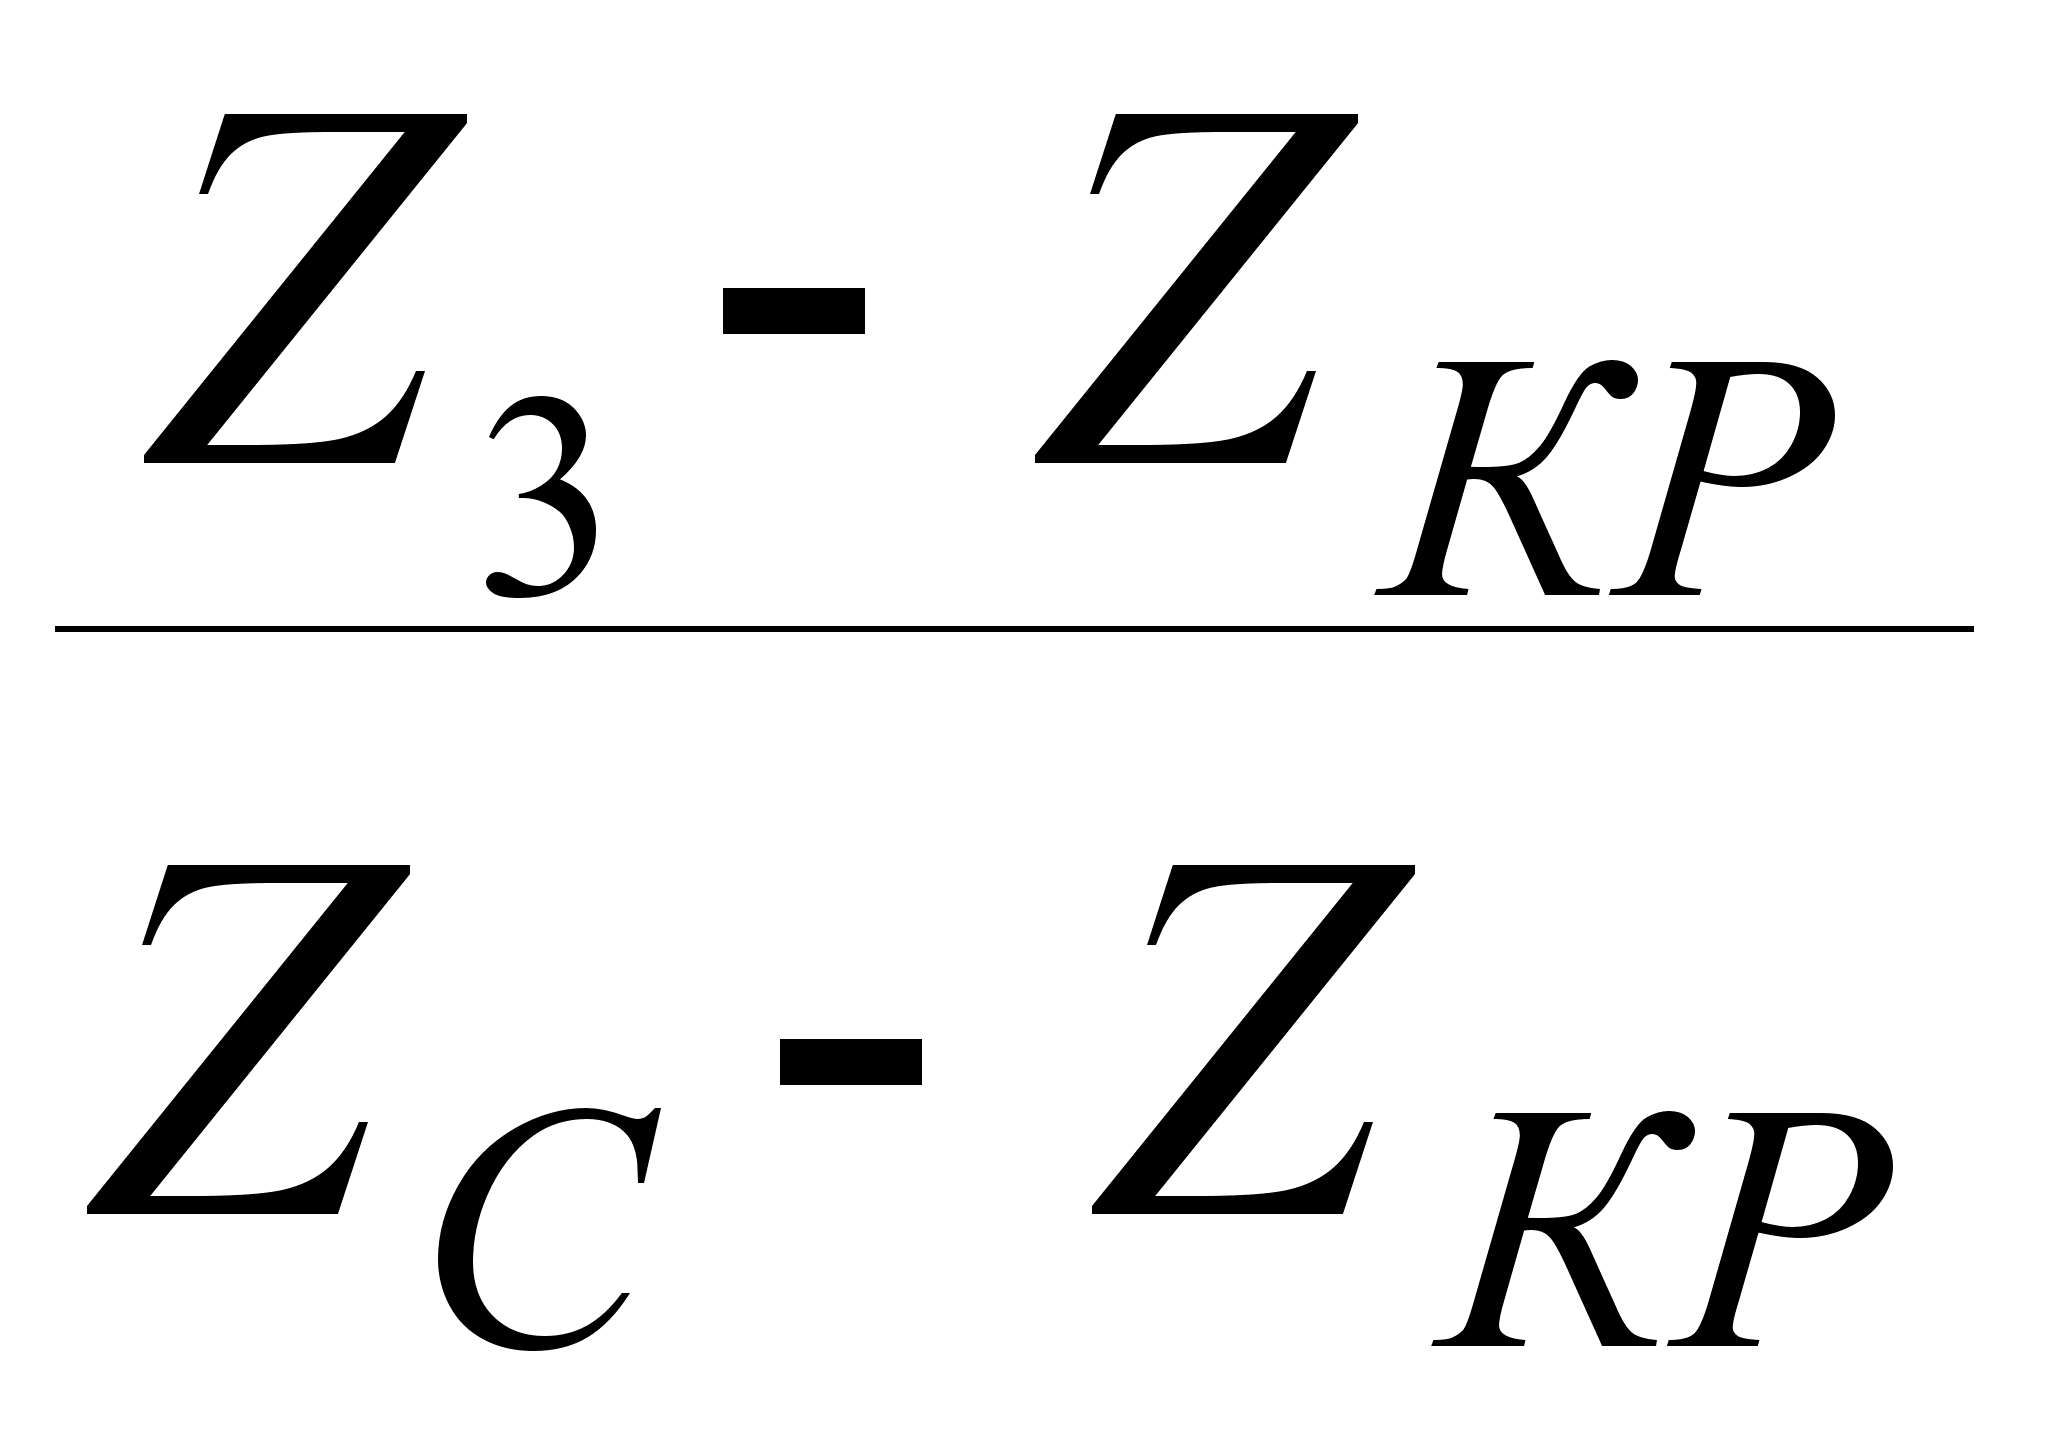 ,
(12)
где Z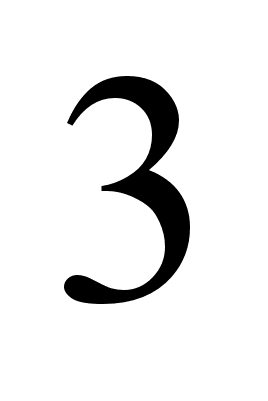 - число изделий,
заимствованных
из других разработок;
Z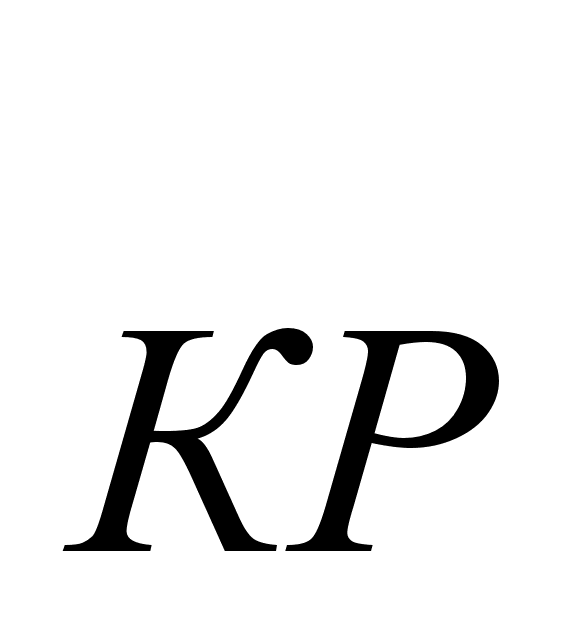 -число
стандартных
крепежных
изделий;
Z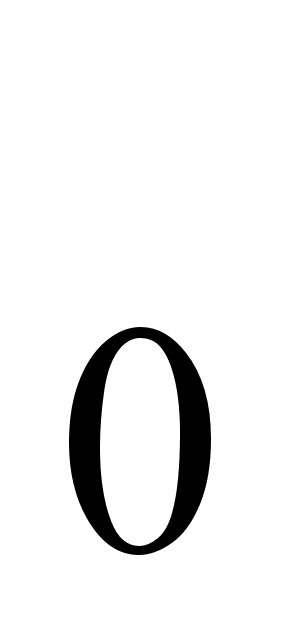 - общее число
изделий в новой
разработке.
При определении
коэффициентов
КСТ
и КПР
значения Z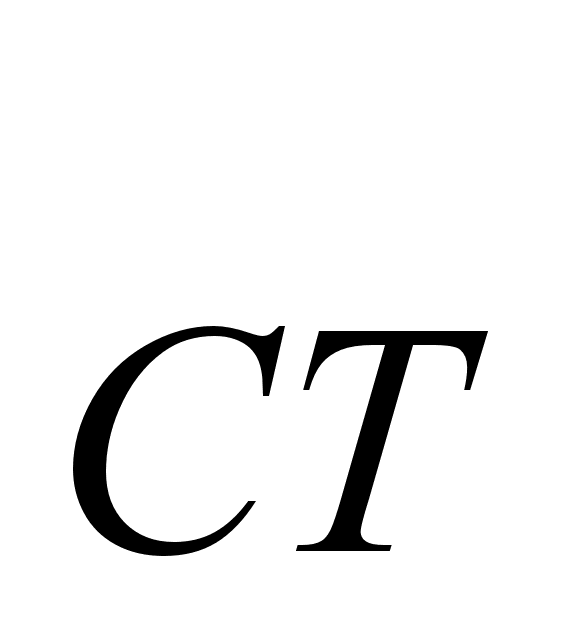 ,
Z,
Zопределяют
по спецификации.
6. Для многих машин большое значение имеет ремонтопригодность. Отношение времени простоя в ремонте к рабочему времени является одним из показателей надежности. Конструкция должна обеспечивать легкую доступность к узлам и деталям для осмотра и замены. Сменные детали должны быть взаимозаменяемыми с запасными частями. В конструкции желательно выделить так называемые ремонтные узлы. Замена поврежденного узла заранее подготовленным значительно сокращает ремонтный простой машины [3].
Перечисленные факторы позволяют сделать вывод, что надежность является одним из основных показателей качества изделия. По надежности изделия можно судить о качестве проектно-конструкторских работ, производства и эксплуатации.
5. Расчет заклепочных швов
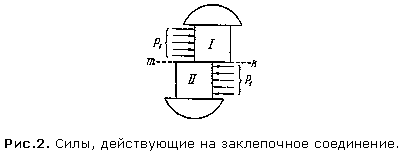
Основными нагрузками для заклепочных швов являются продольные силы, стремящиеся сдвинуть соединяемые детали одну относительно другой. При нагружении заклепочного соединения продольными силами (в пределах сил трения на поверхности контакта) нагрузка передается силами трения. Затем в работе начинают принимать участие тело заклепки, подвергаясь изгибу, смятию и сдвигу (срезу) [26].
В плотном соединении необходимо, чтобы вся внешняя нагрузка во избежании местных сдвигов воспринималась силами трения.
Расчет заклепок в соединении, находящимся под действием продольной нагрузки, сводится по форме, в первую очередь, к расчету их на срез. Трение в стыке учитывается при выборе допускаемых напряжений на срез. При центральном действии нагрузки предполагается равномерное распределение сил между заклепками. В односрезном заклепочном соединении допускается' нагрузка, отнесенная к одной заклепке (Рис.9):
F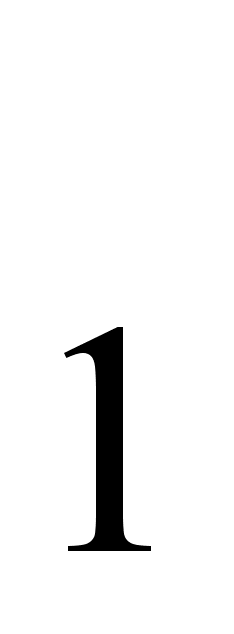 ≤
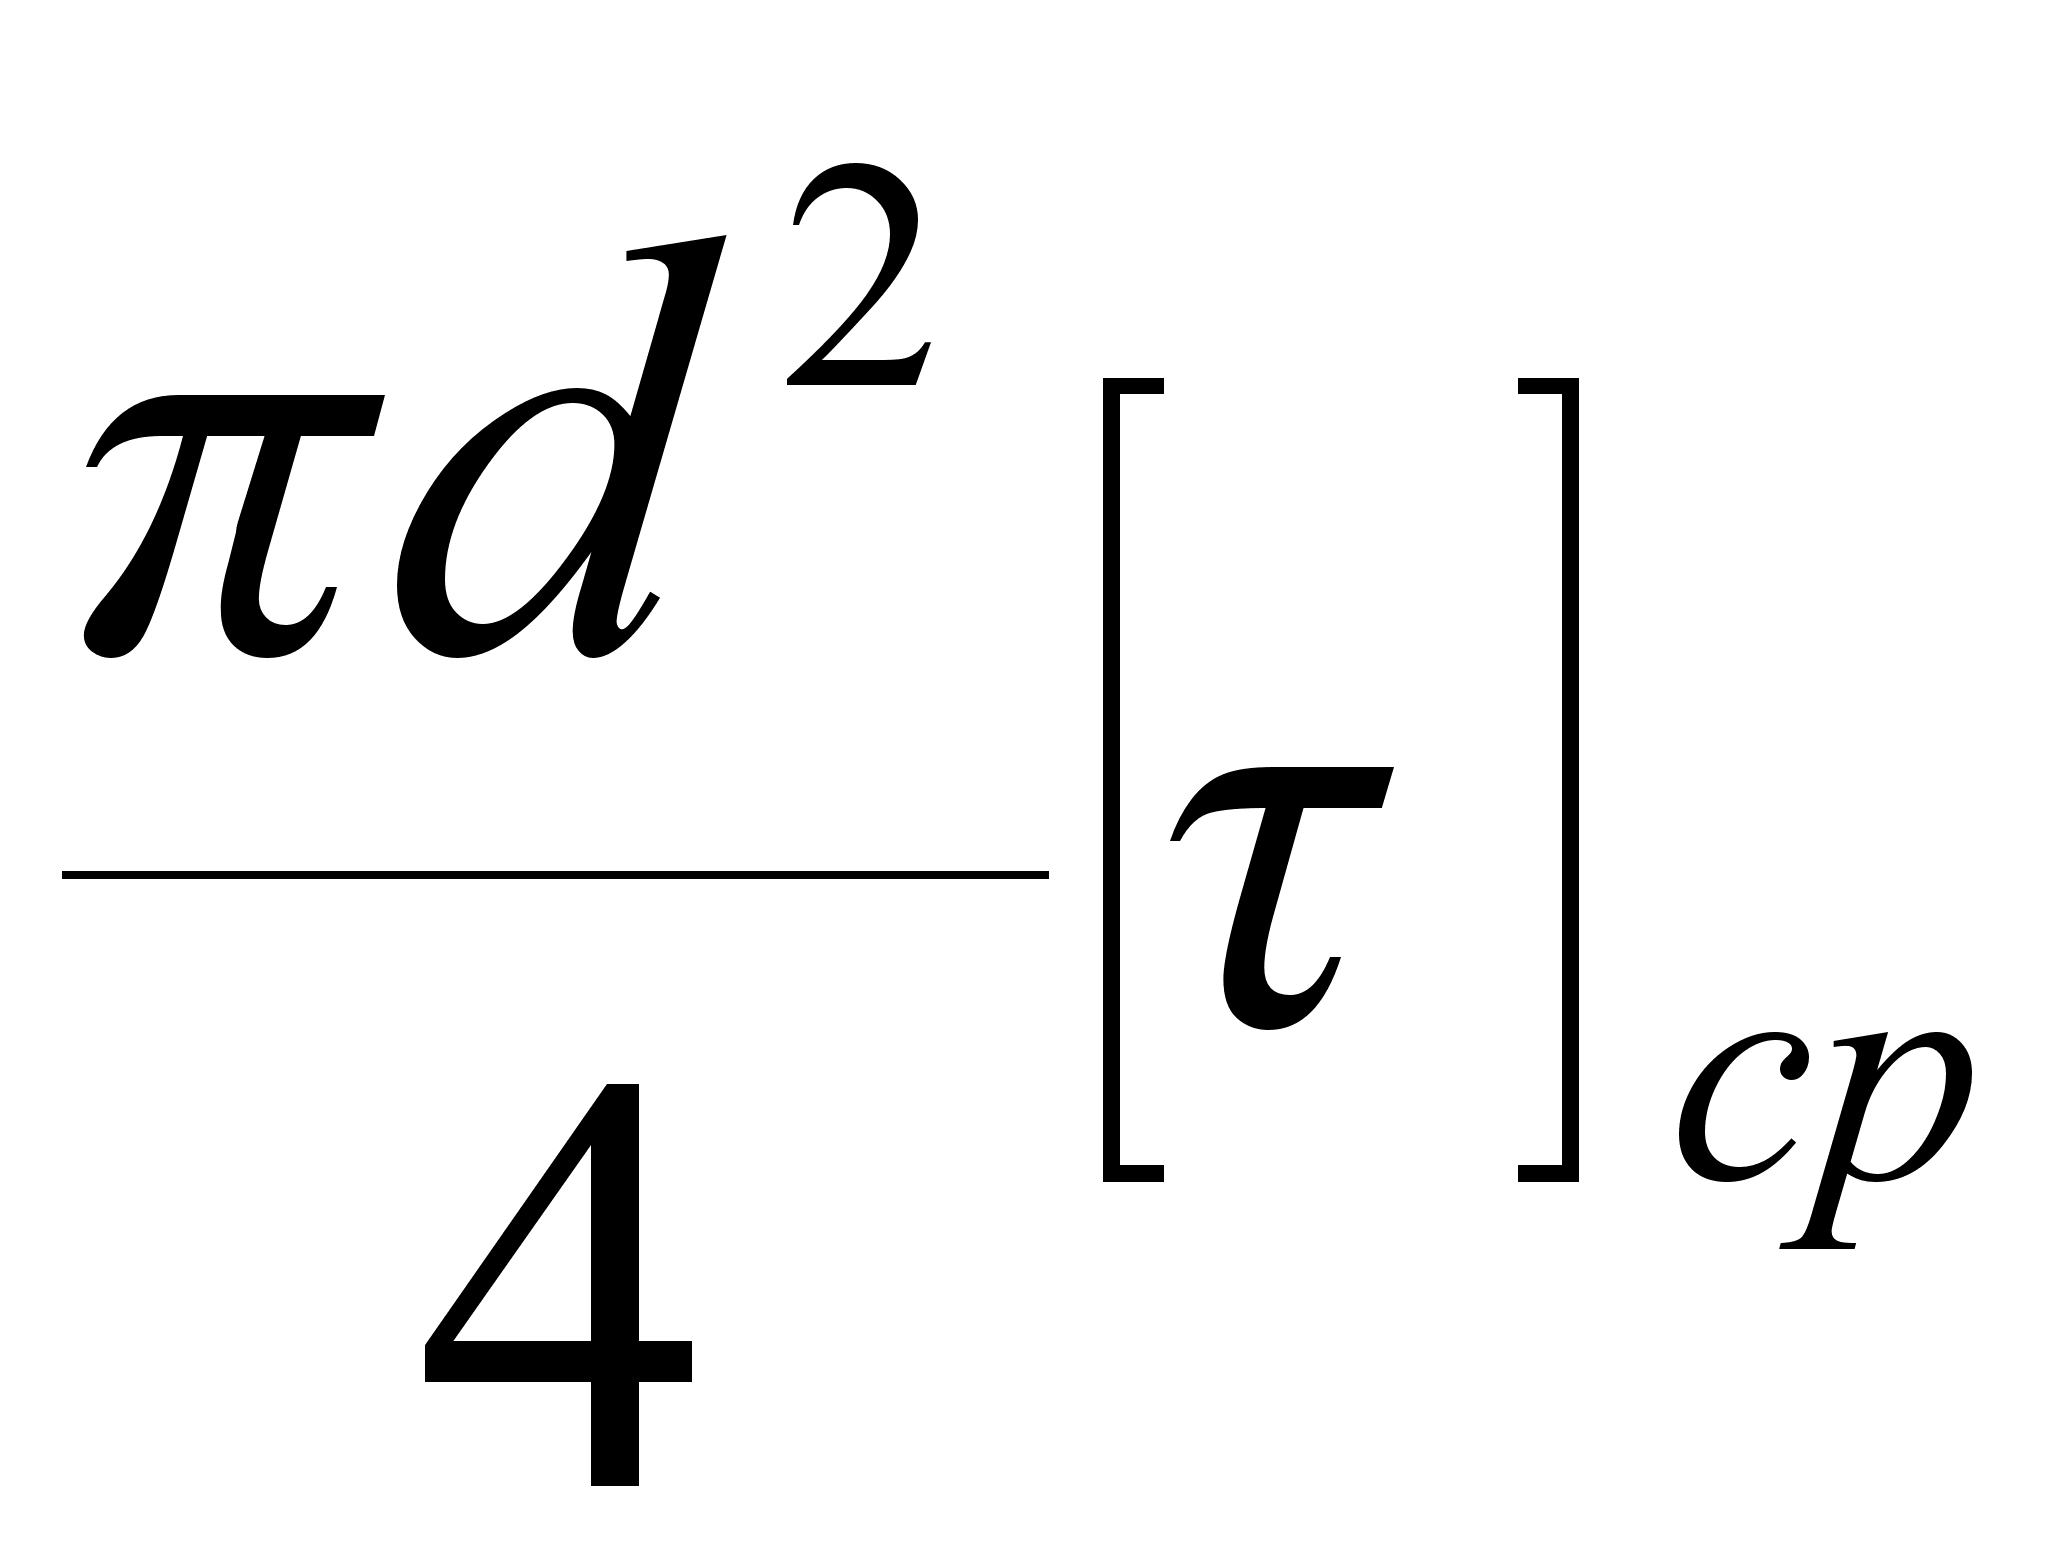 ,
(13)
где d - диаметр стержня заклепки, мм;
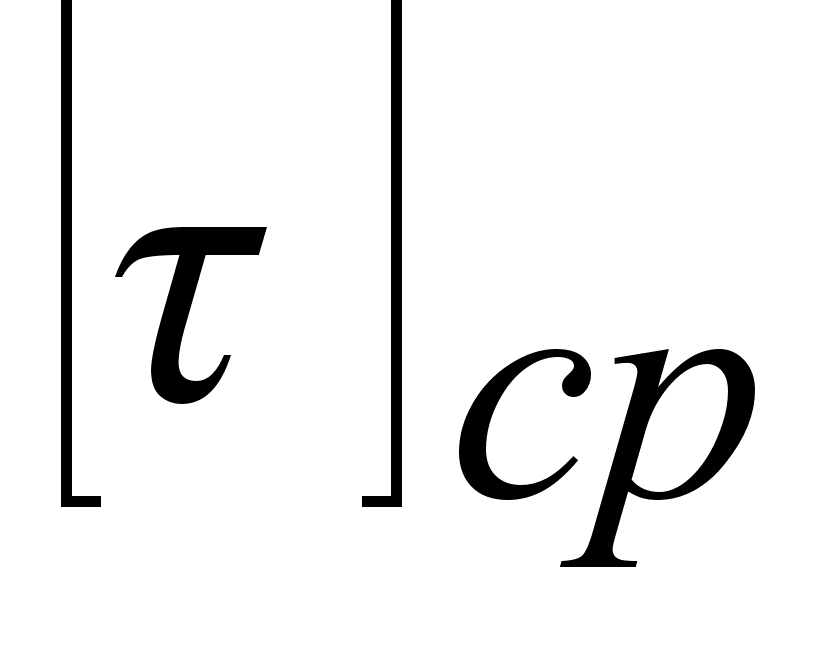 - условное
допускаемое
напряжение
заклепки на
срез Н/мм2.
Необходимое число заклепок при центральнодействующей нагрузке (10, 11) определяется по формуле:
Z =
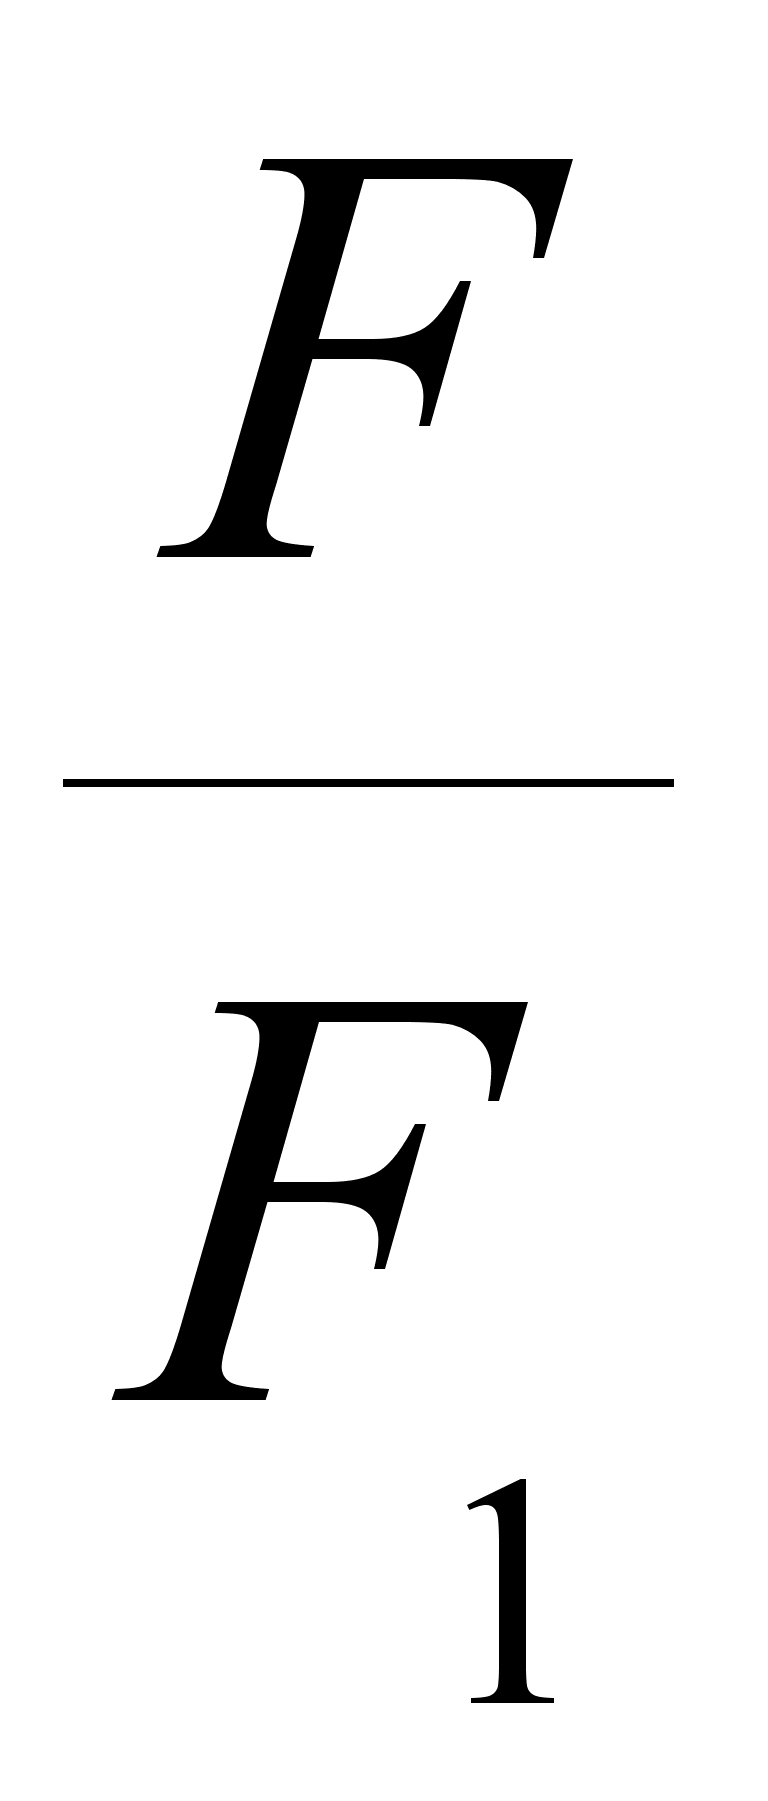 =
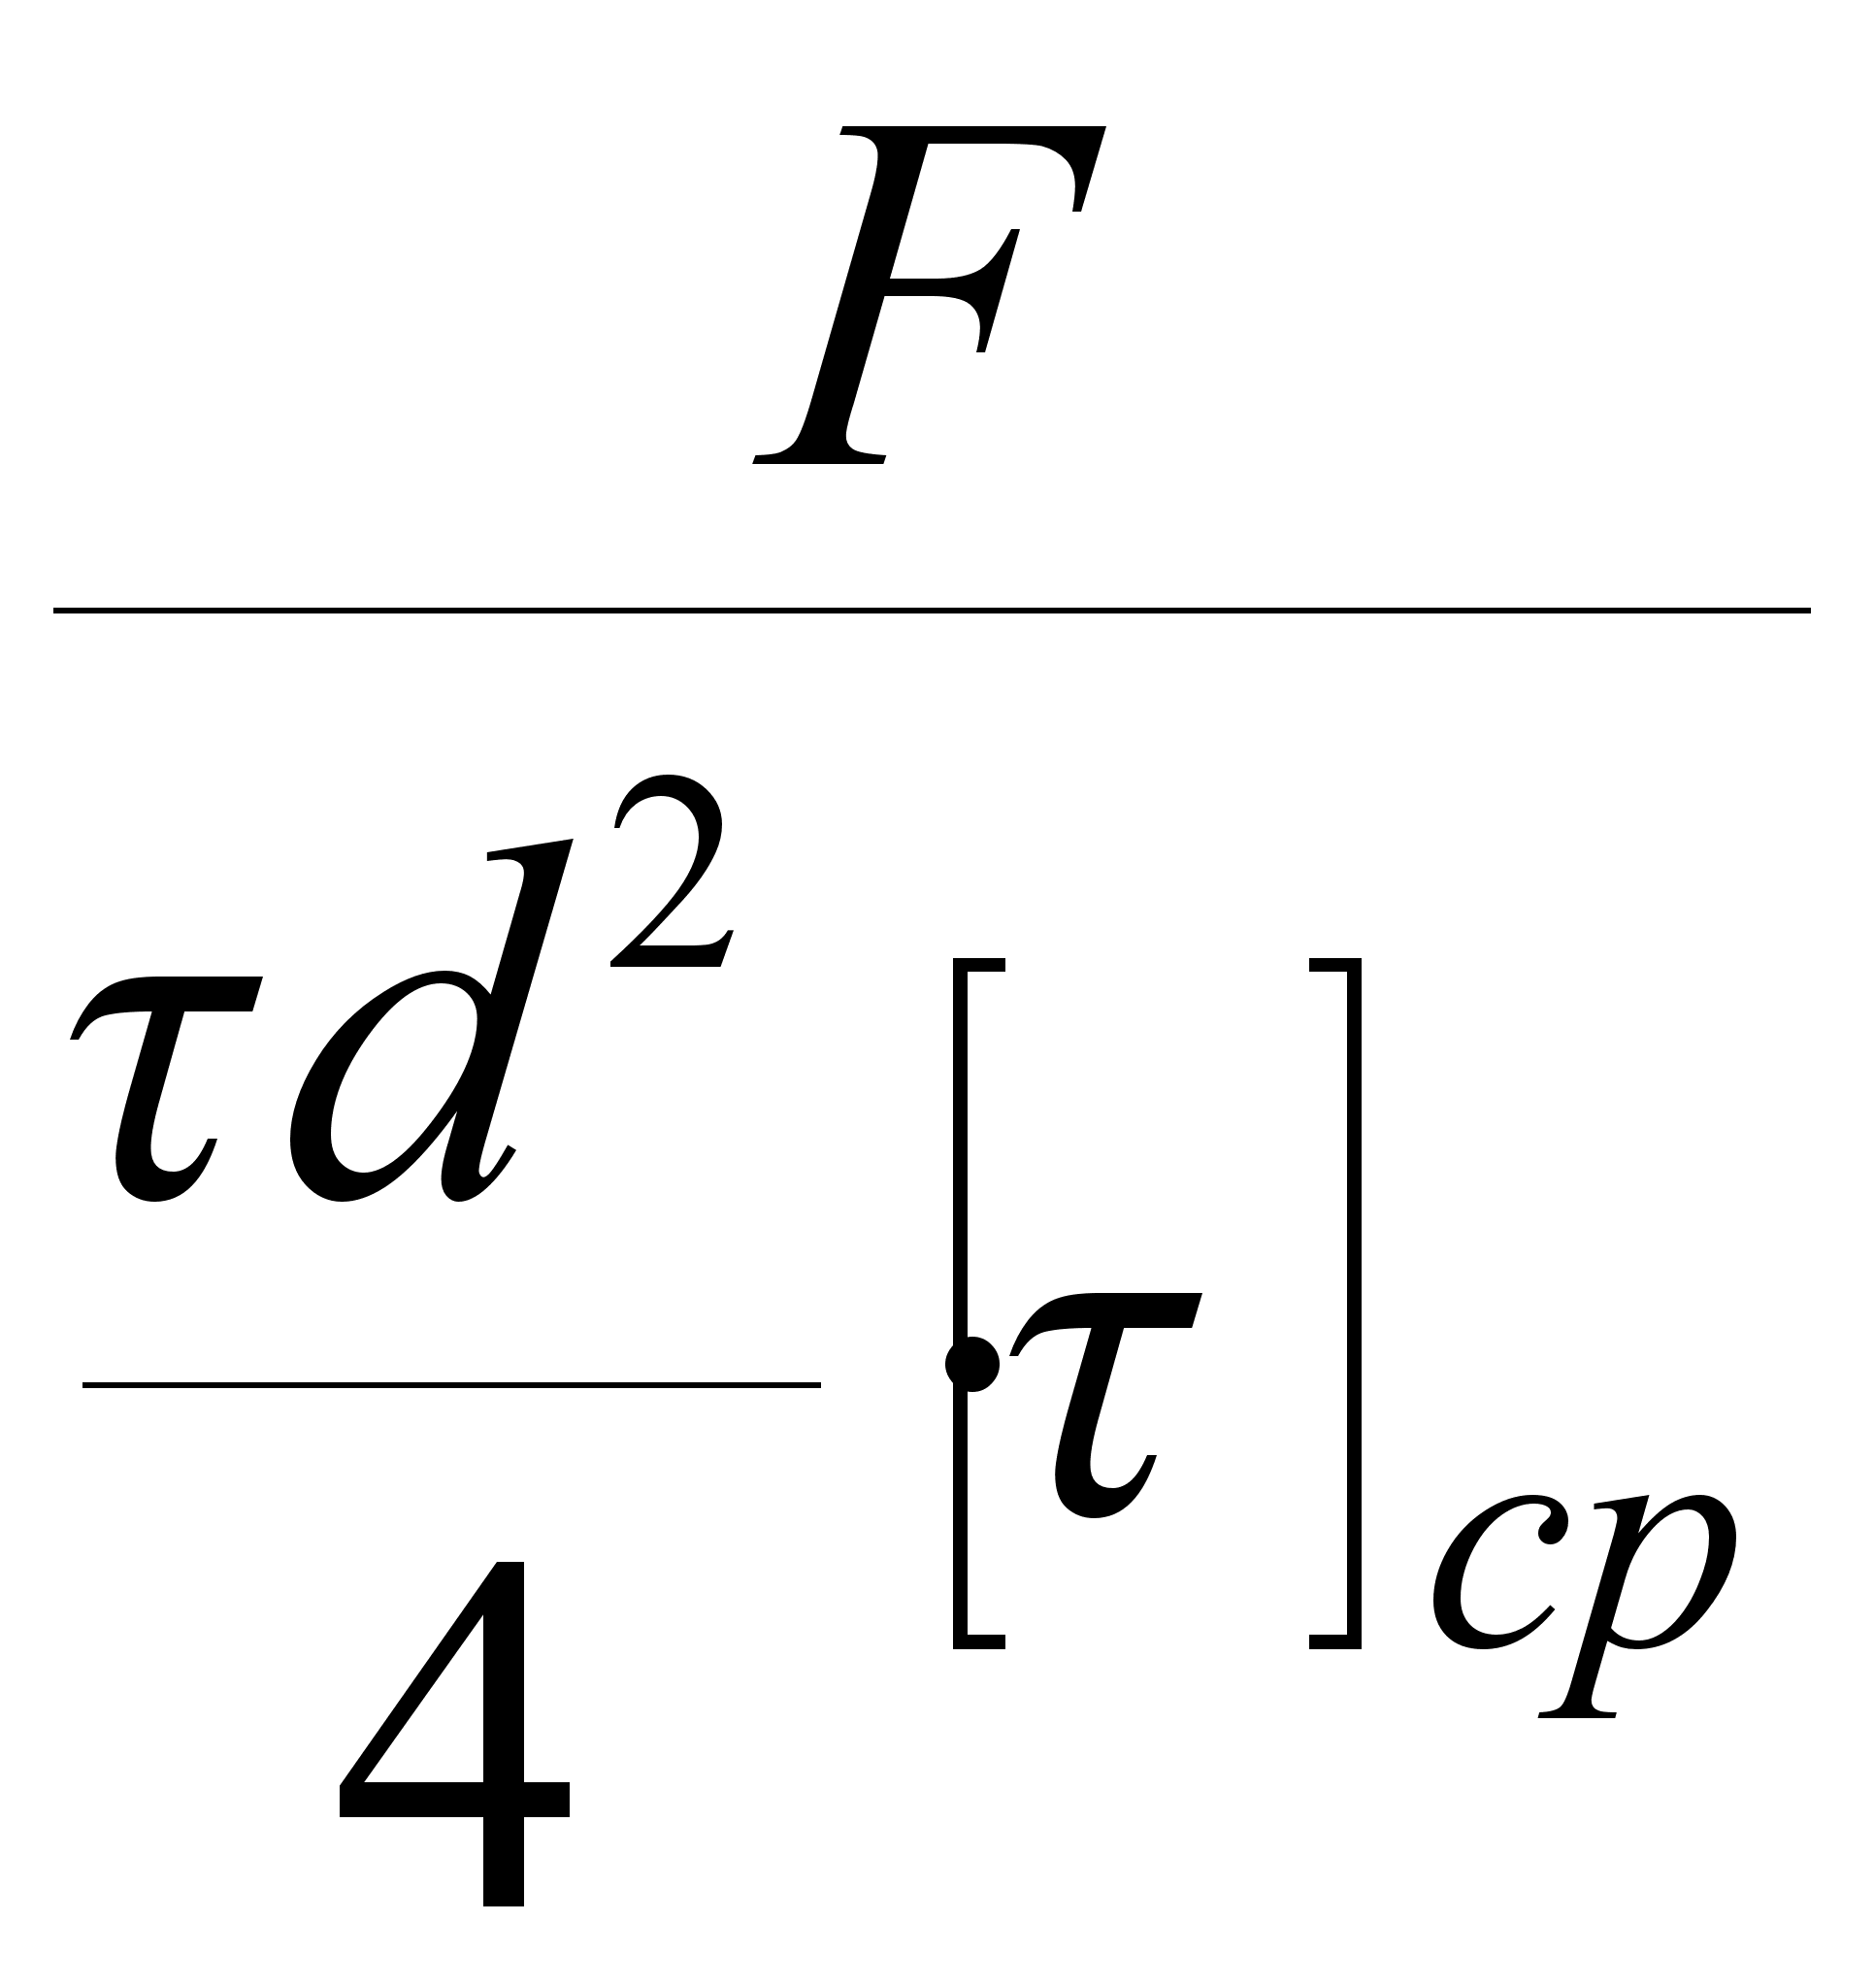 ,
(14)
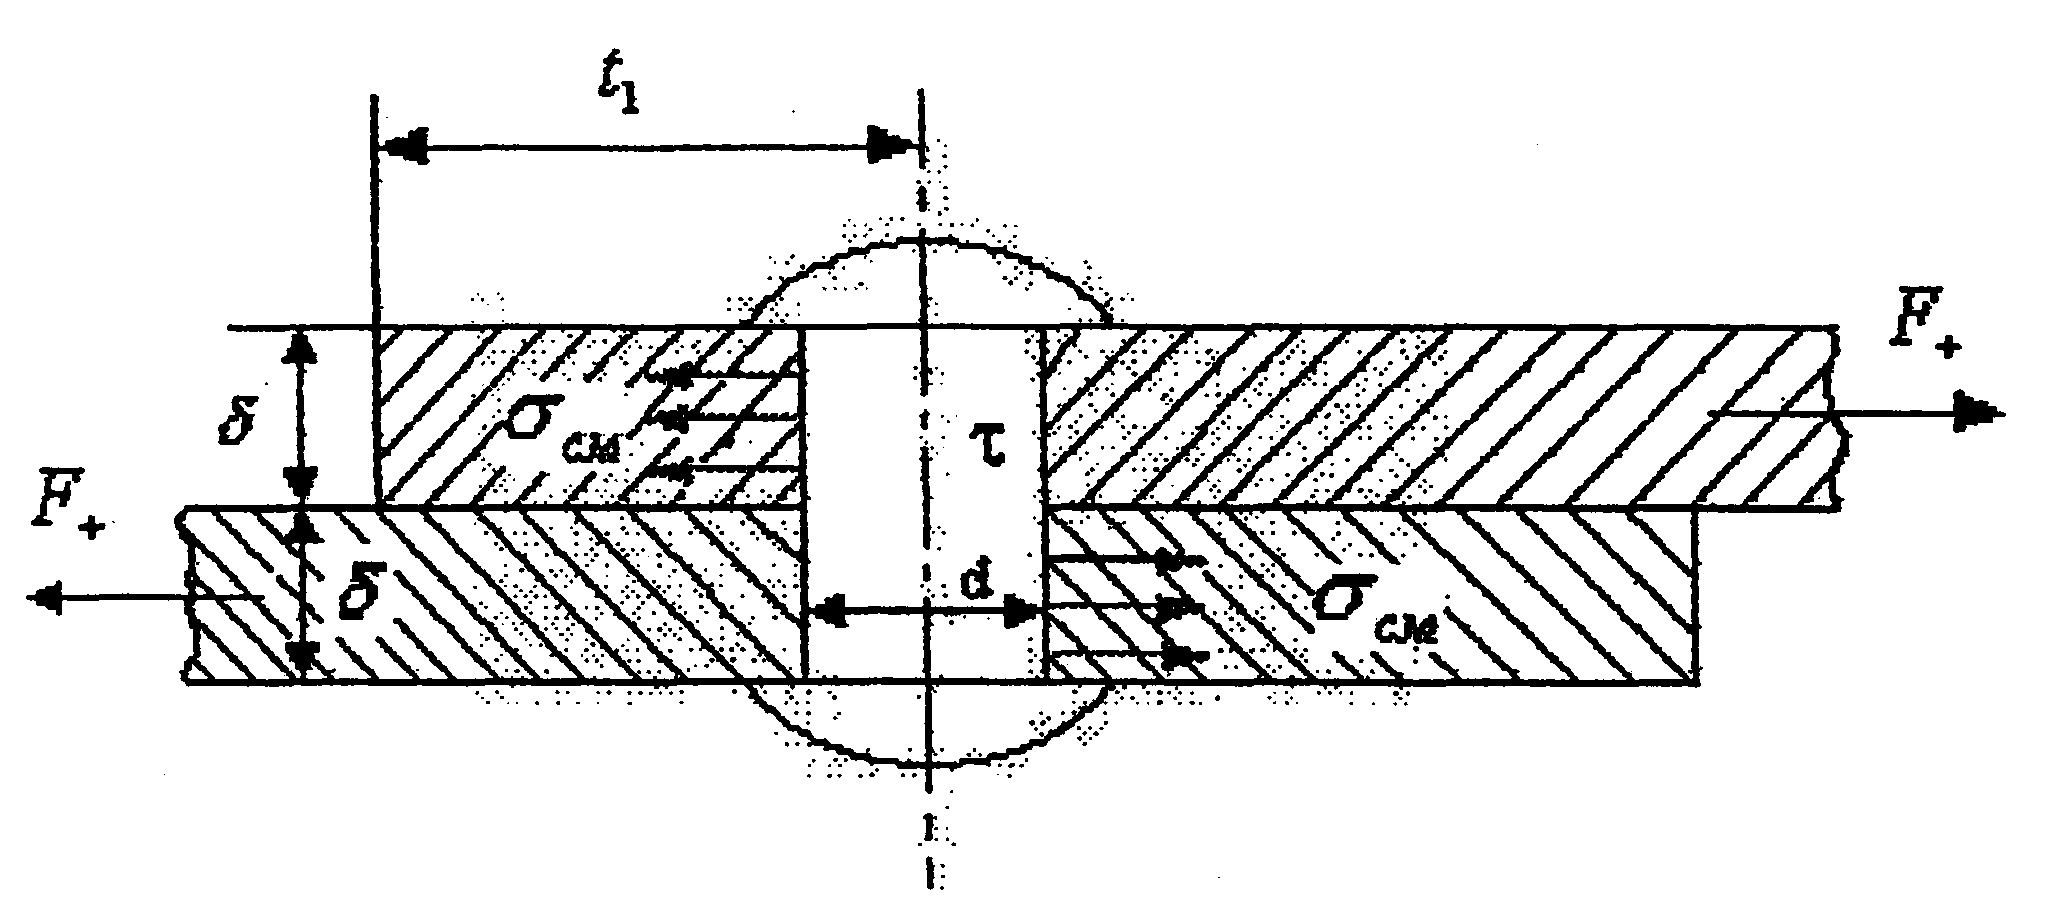
Рис.9 Расчетная схема односрезного заклепочного шва
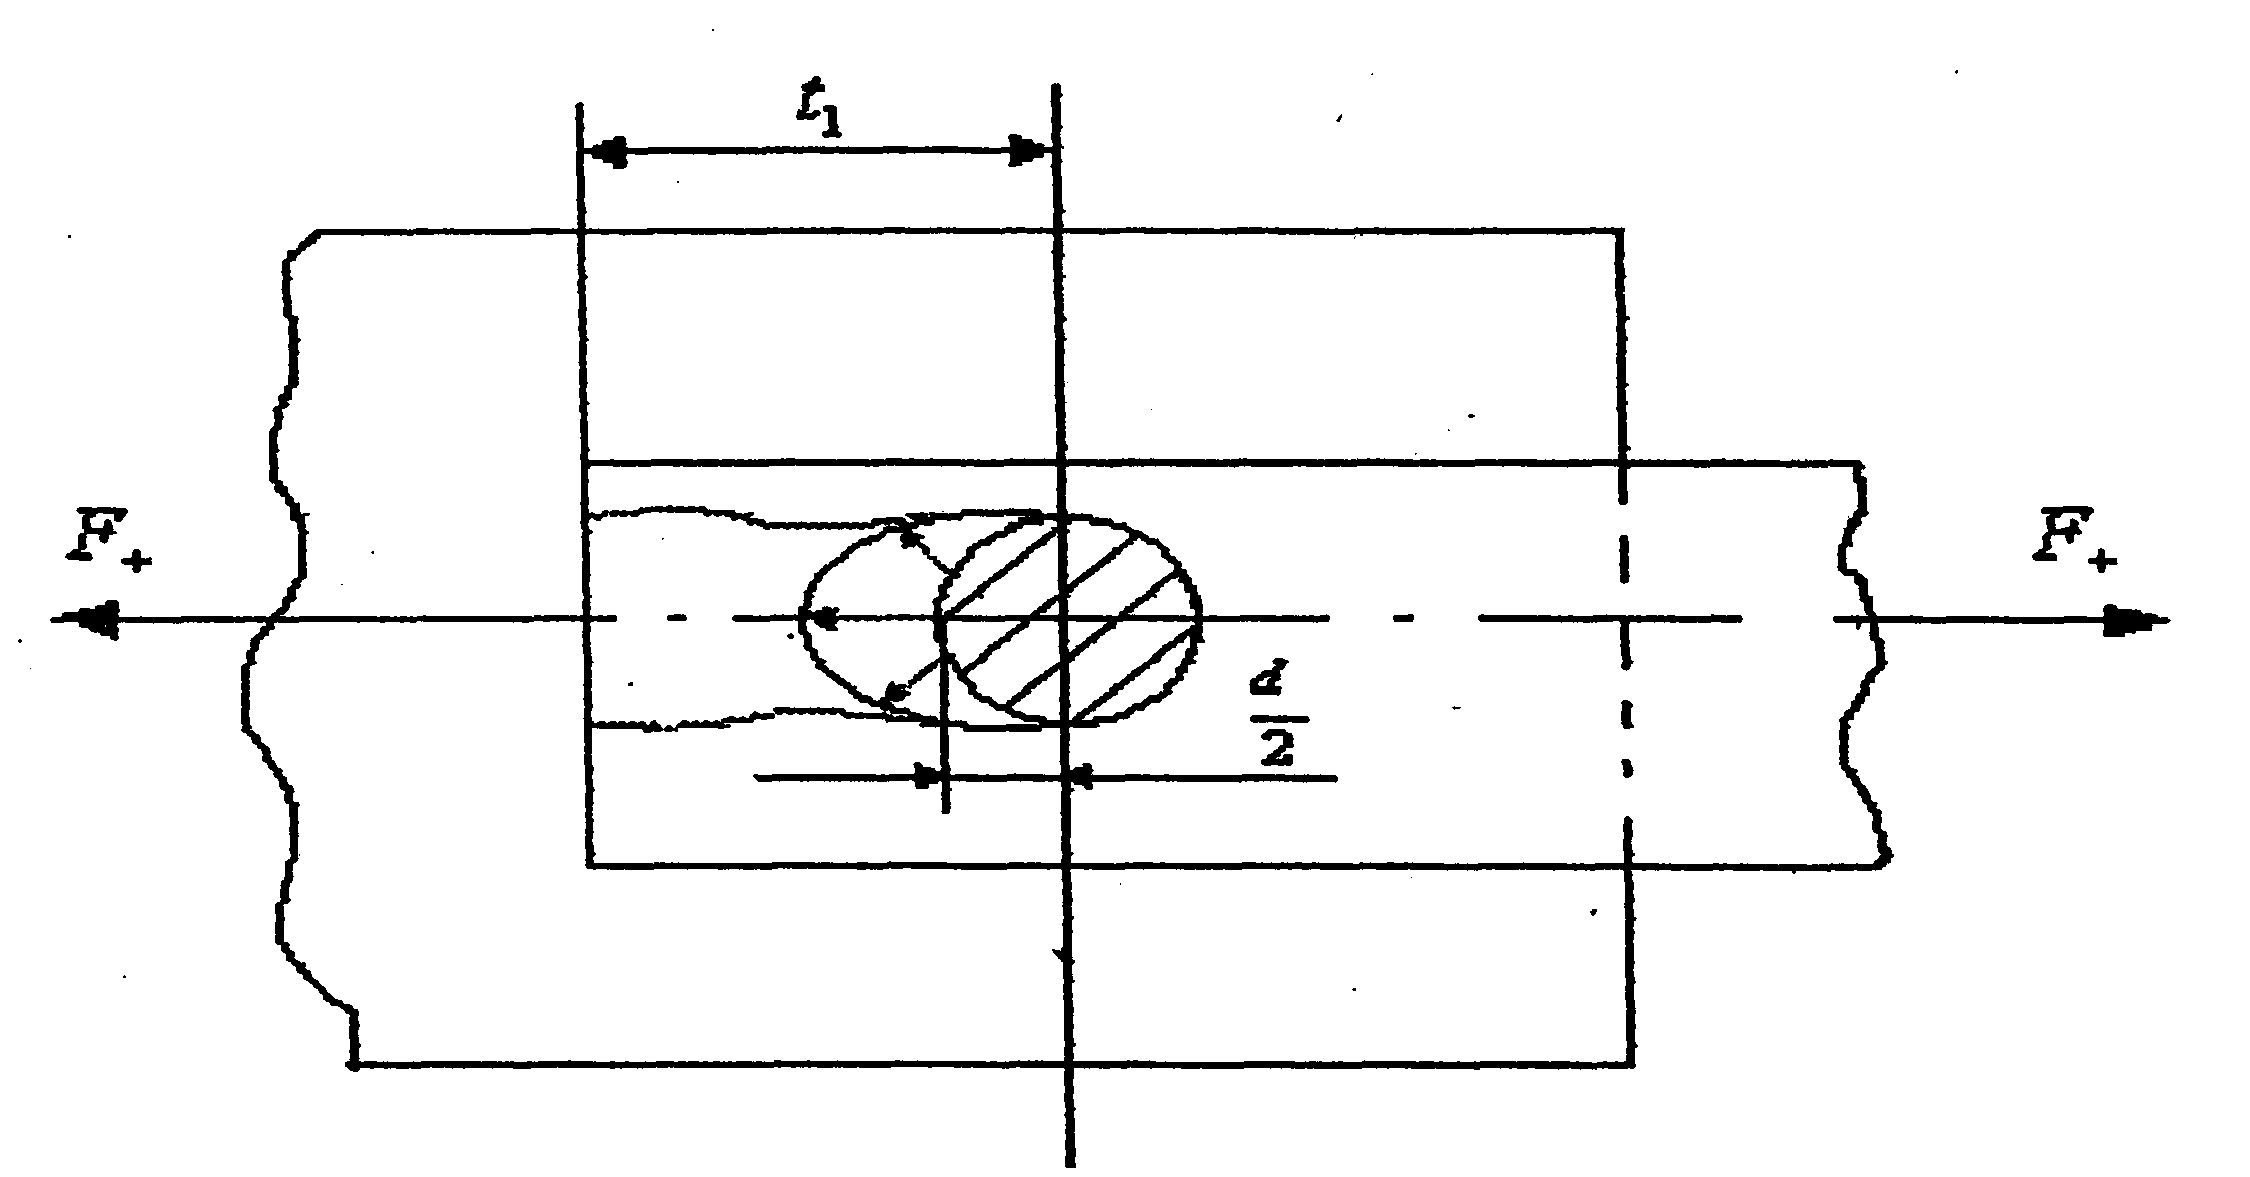
Рис. 10 Схема односрезного шва, вид сверху
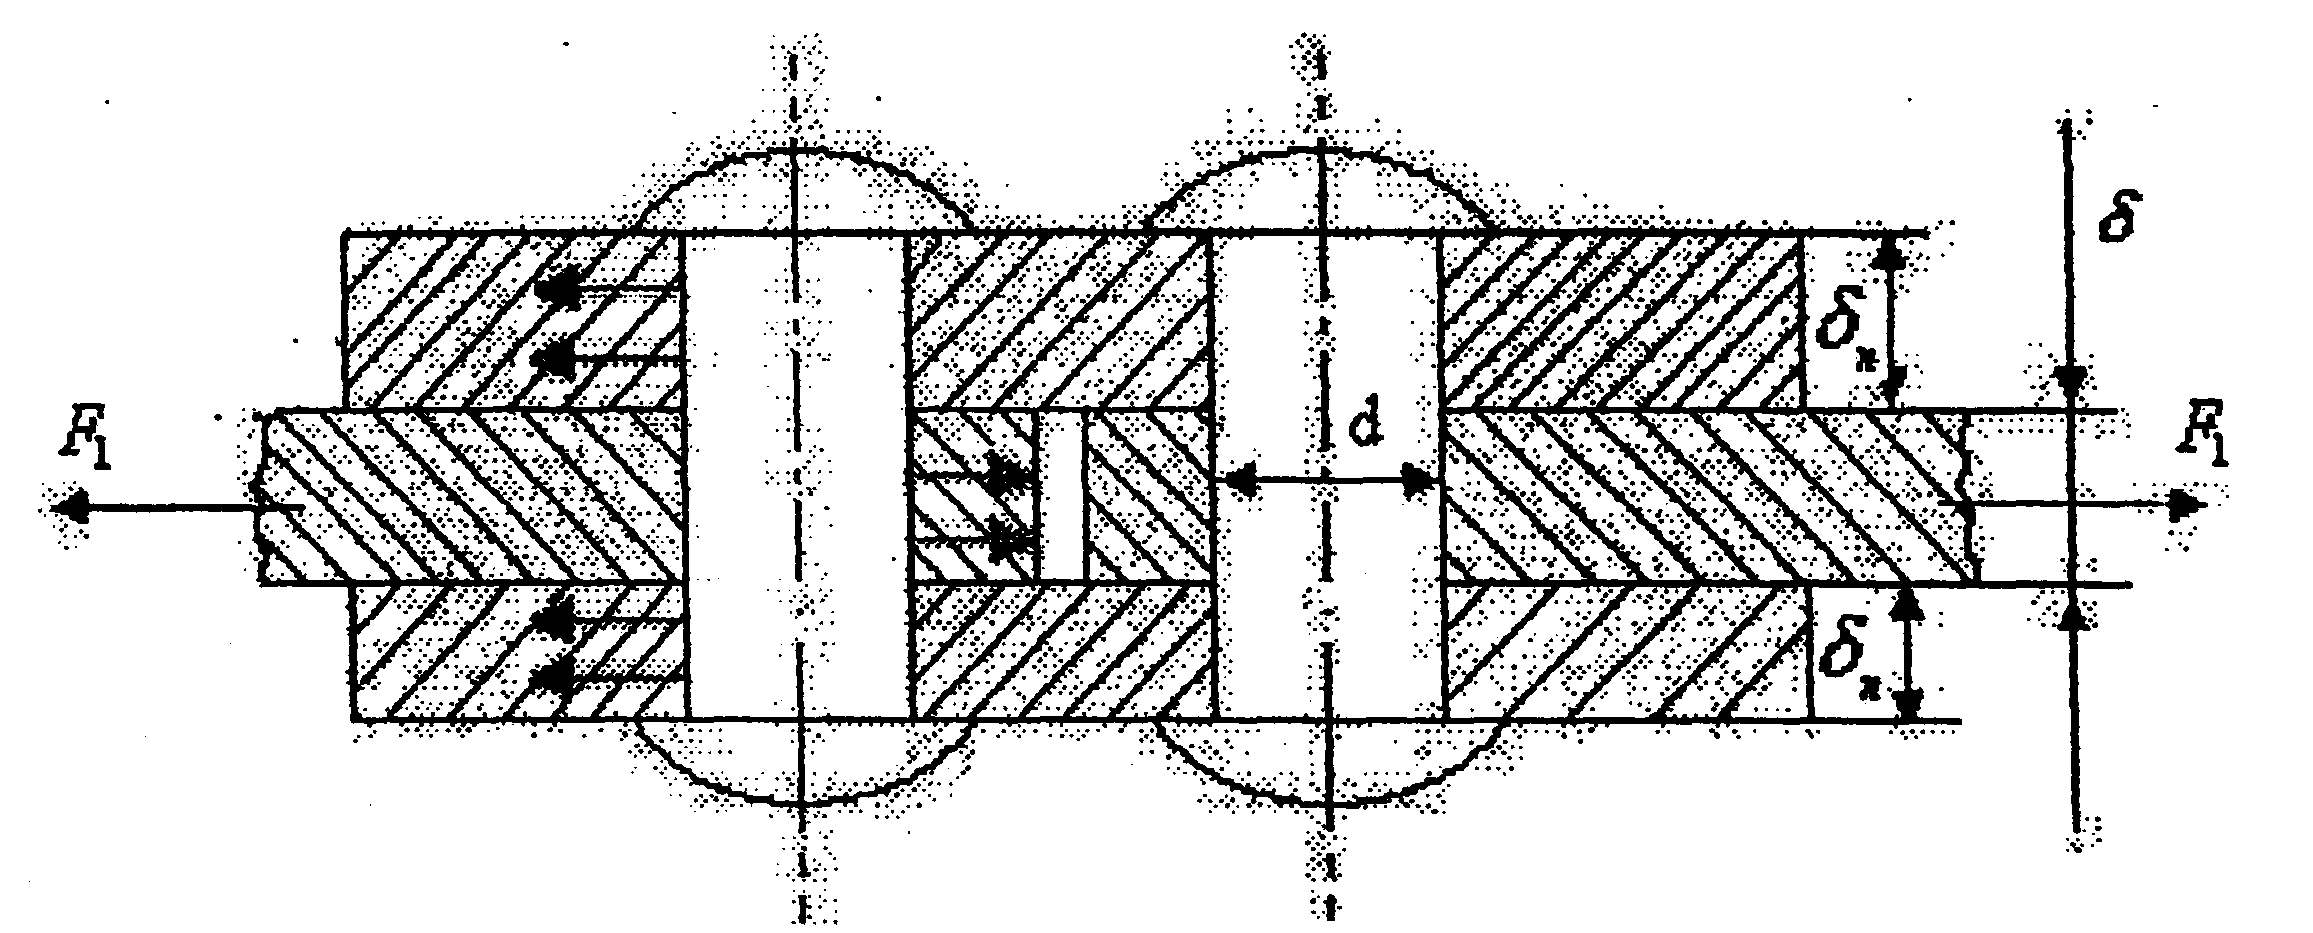
Рис. 11 Расчетная схема двухсрезного заклепочного шва
6. Основные формулы расчета заклепочных швов на прочность
1. Расчет заклепочных соединений на срез;
τ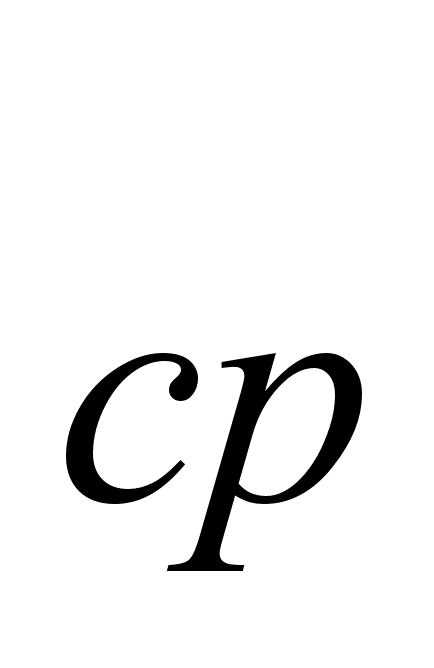 =
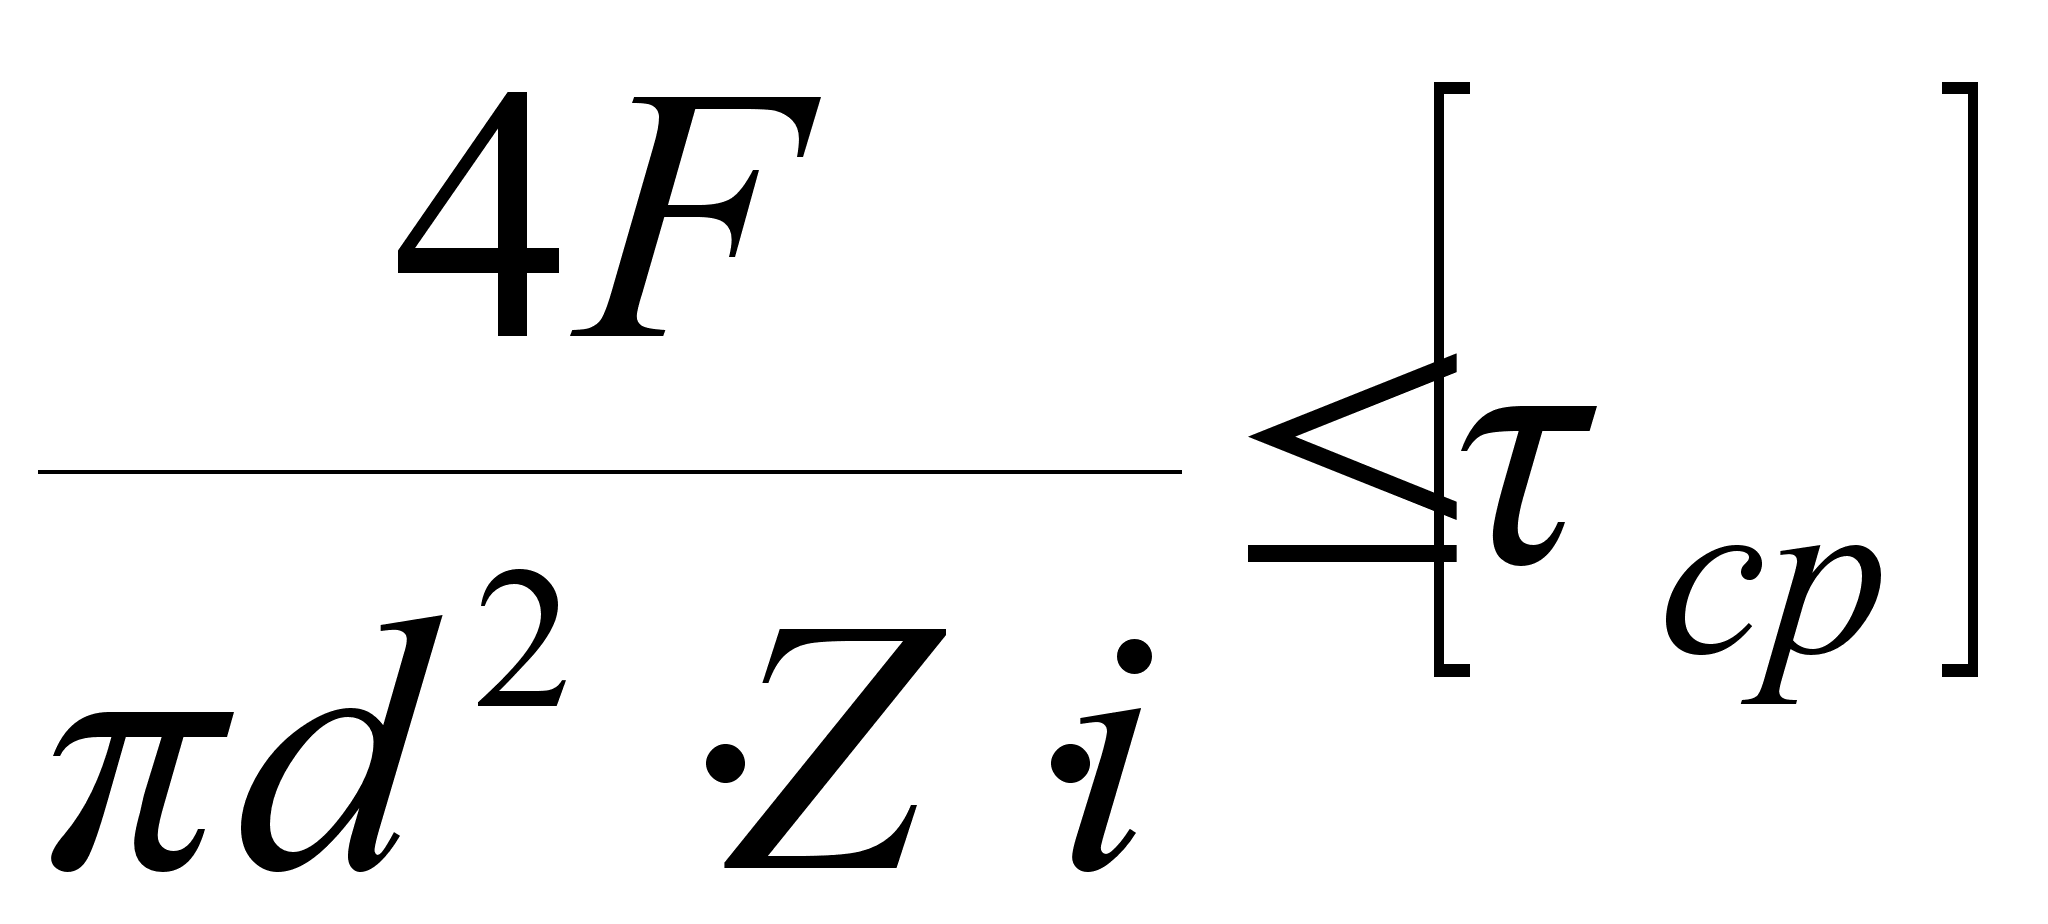 ,
(проверочный
расчет) (15)
Z=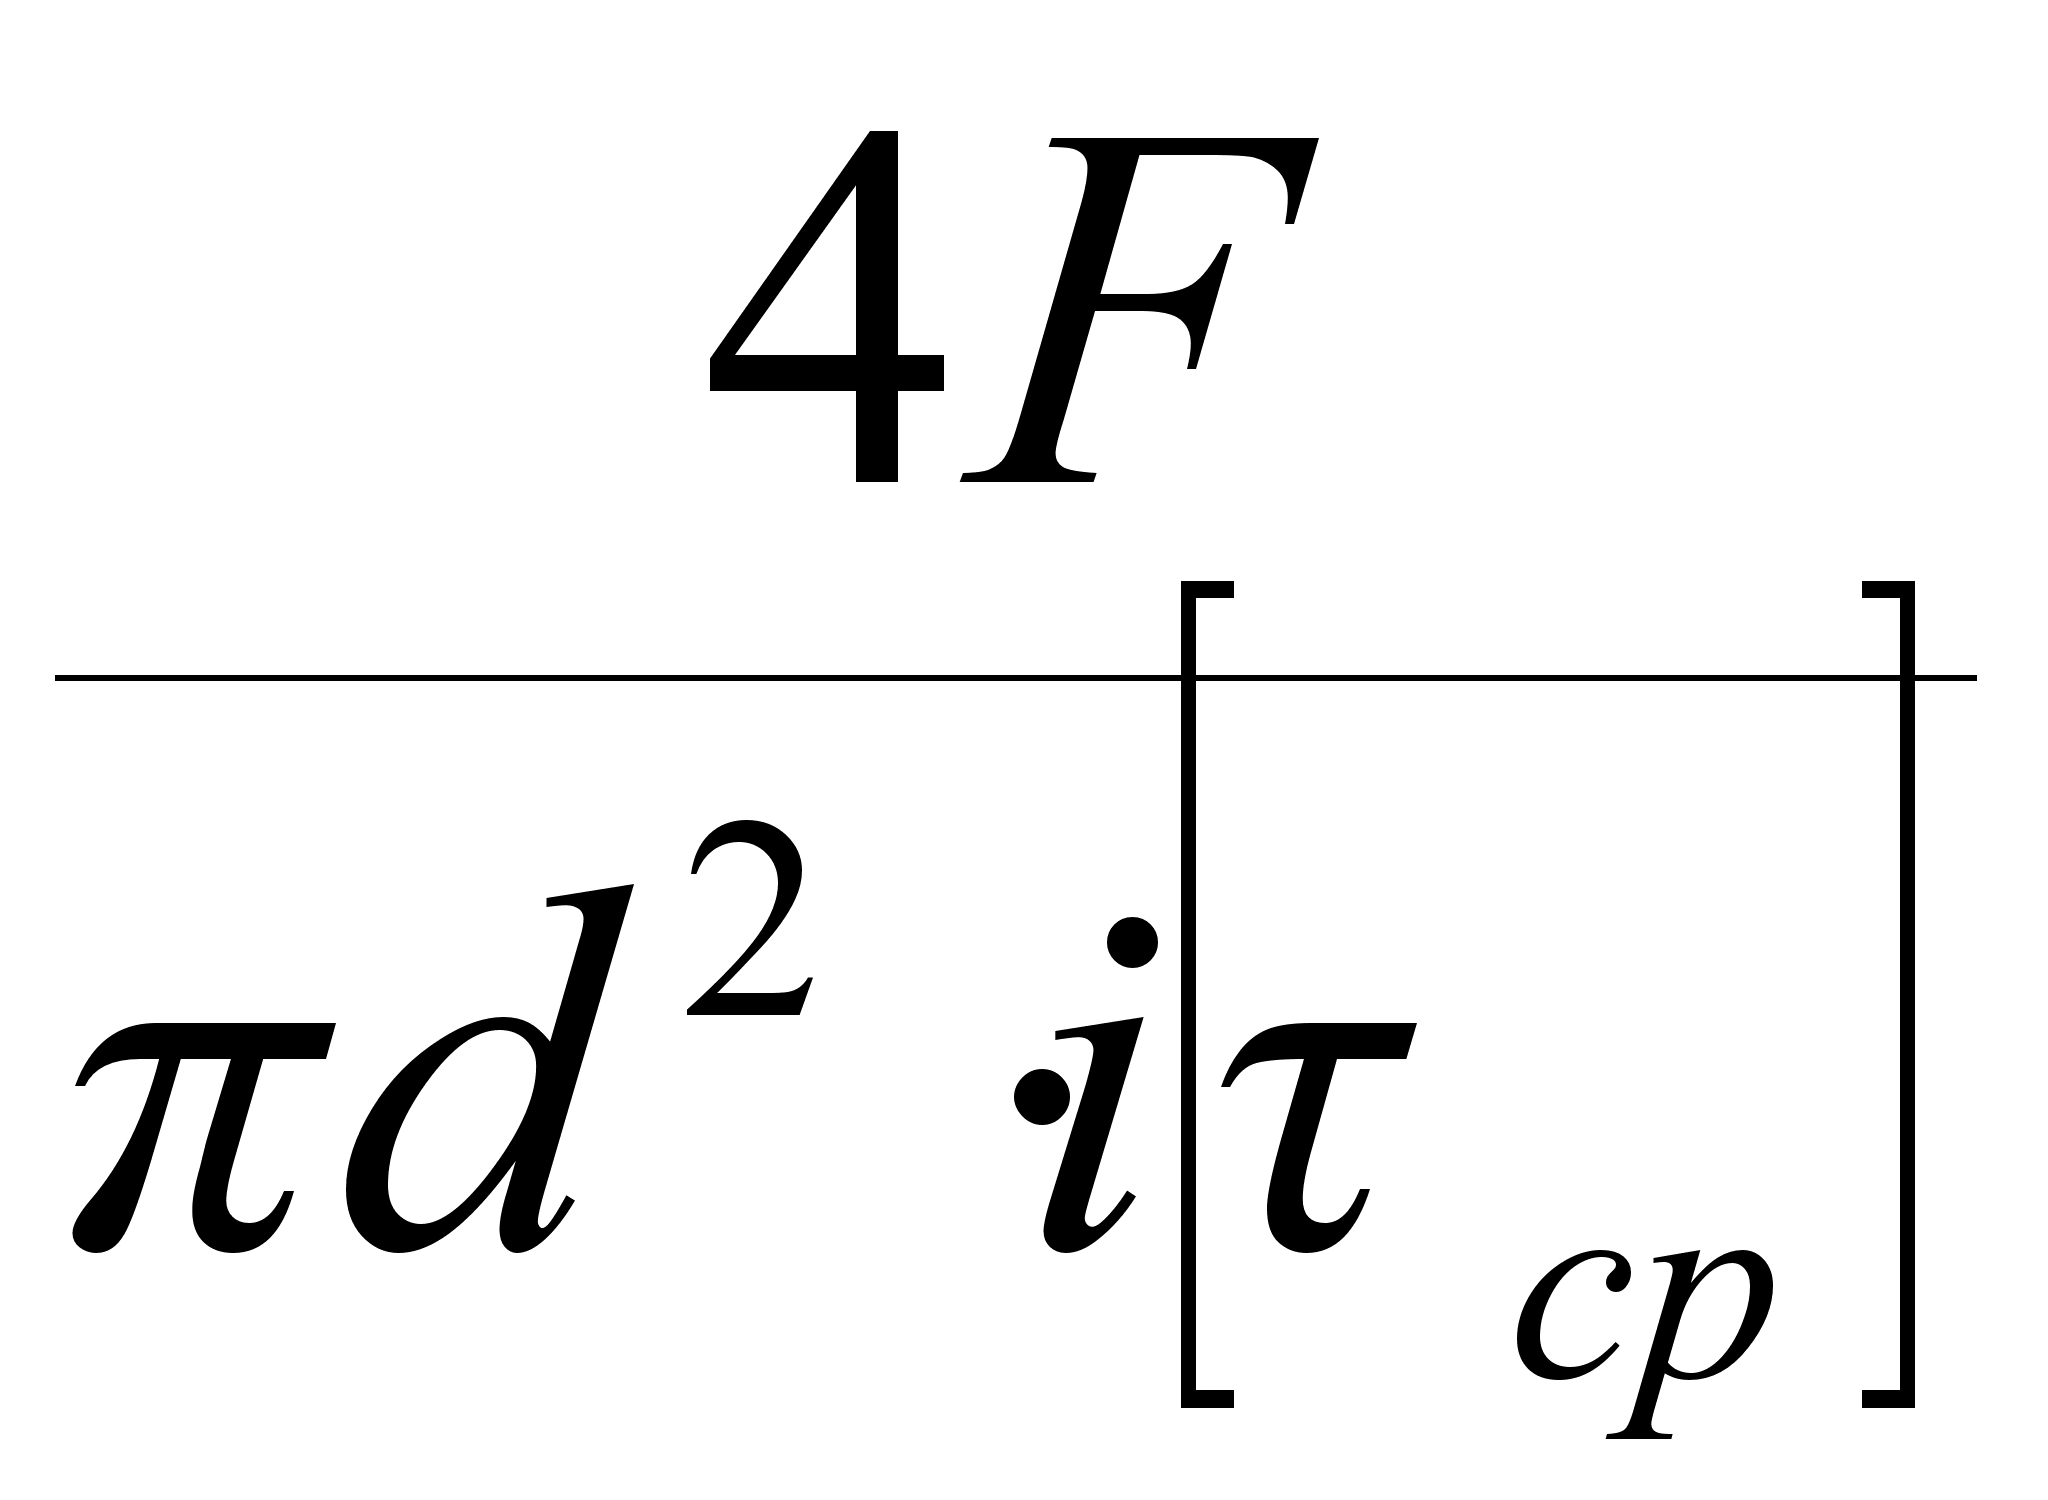 ,
(проектный
расчет) (16)
2. Расчет заклепочных соединений на смятие:
σ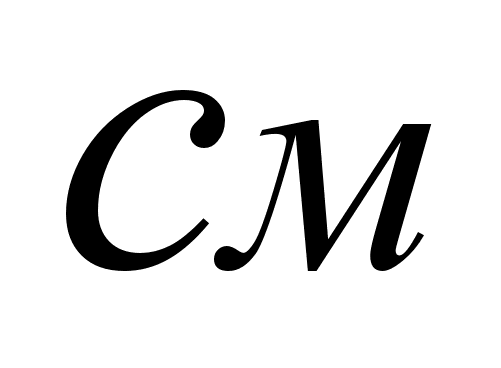 =
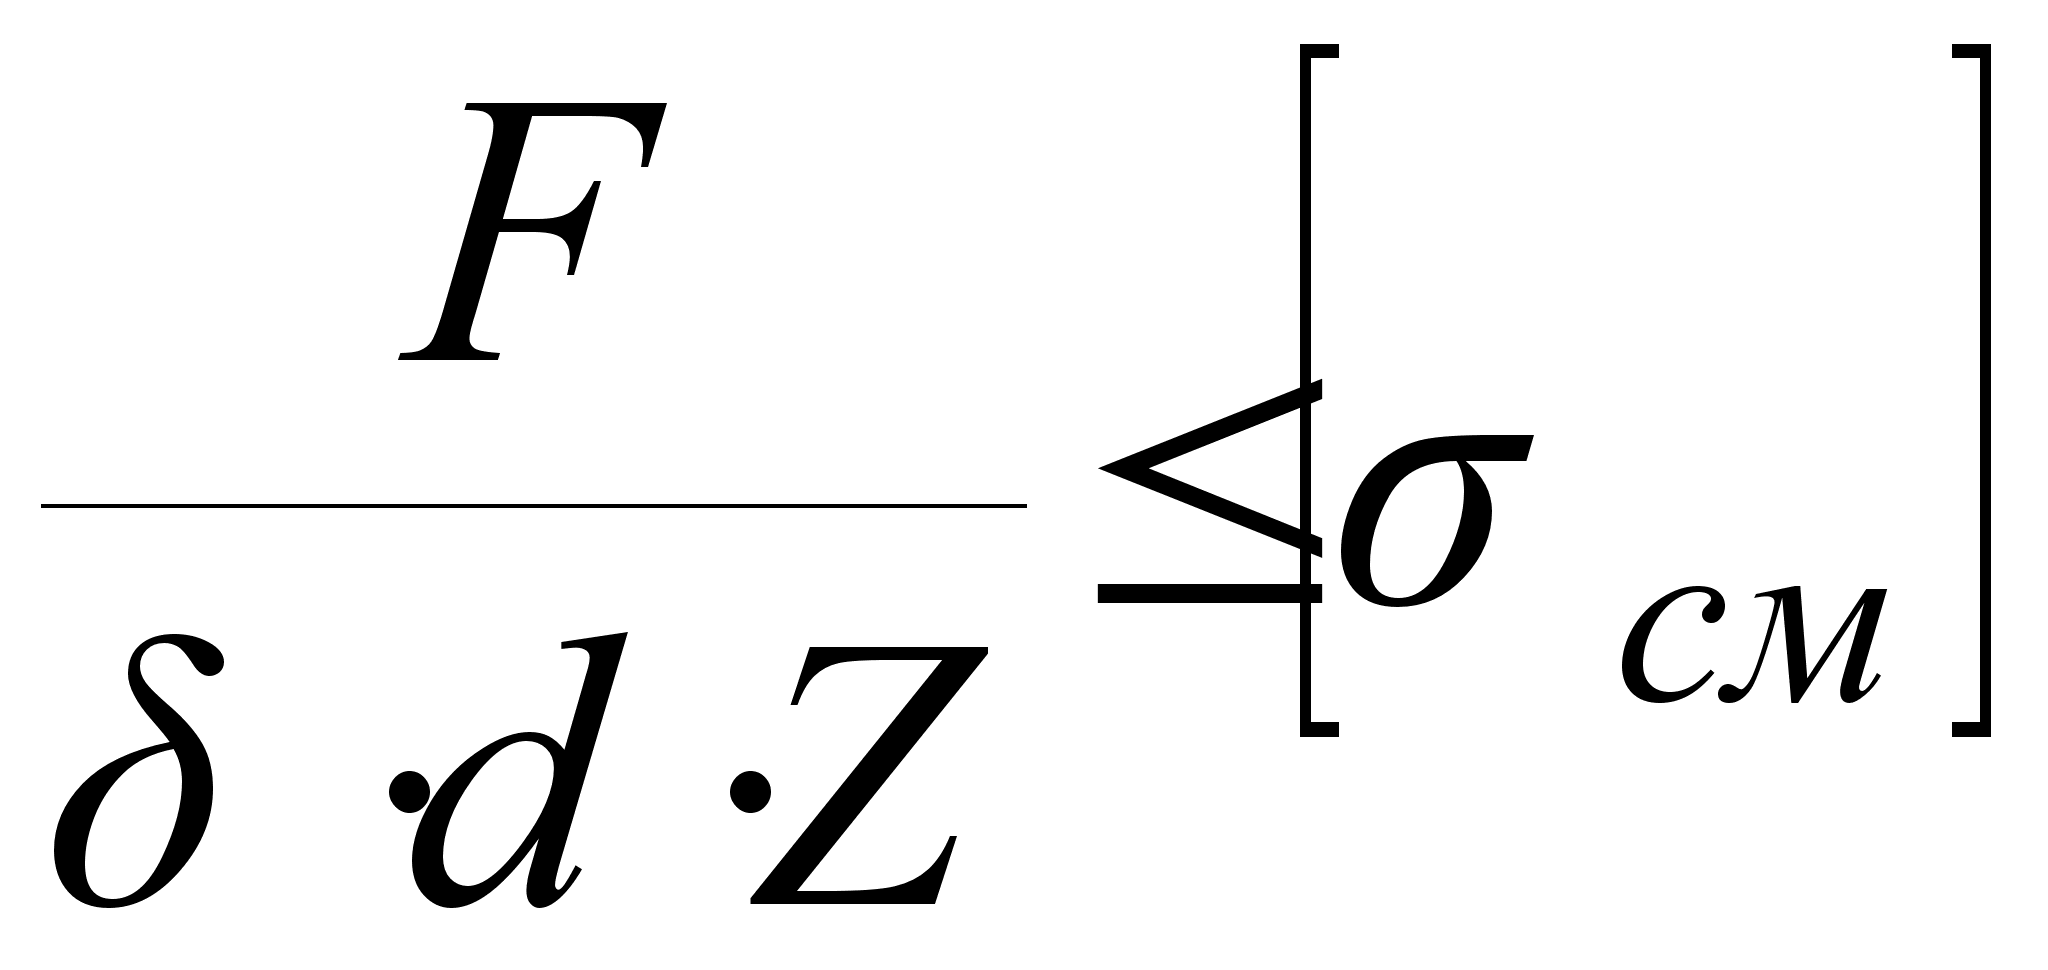 (проектный
расчет), (17)
Z
=
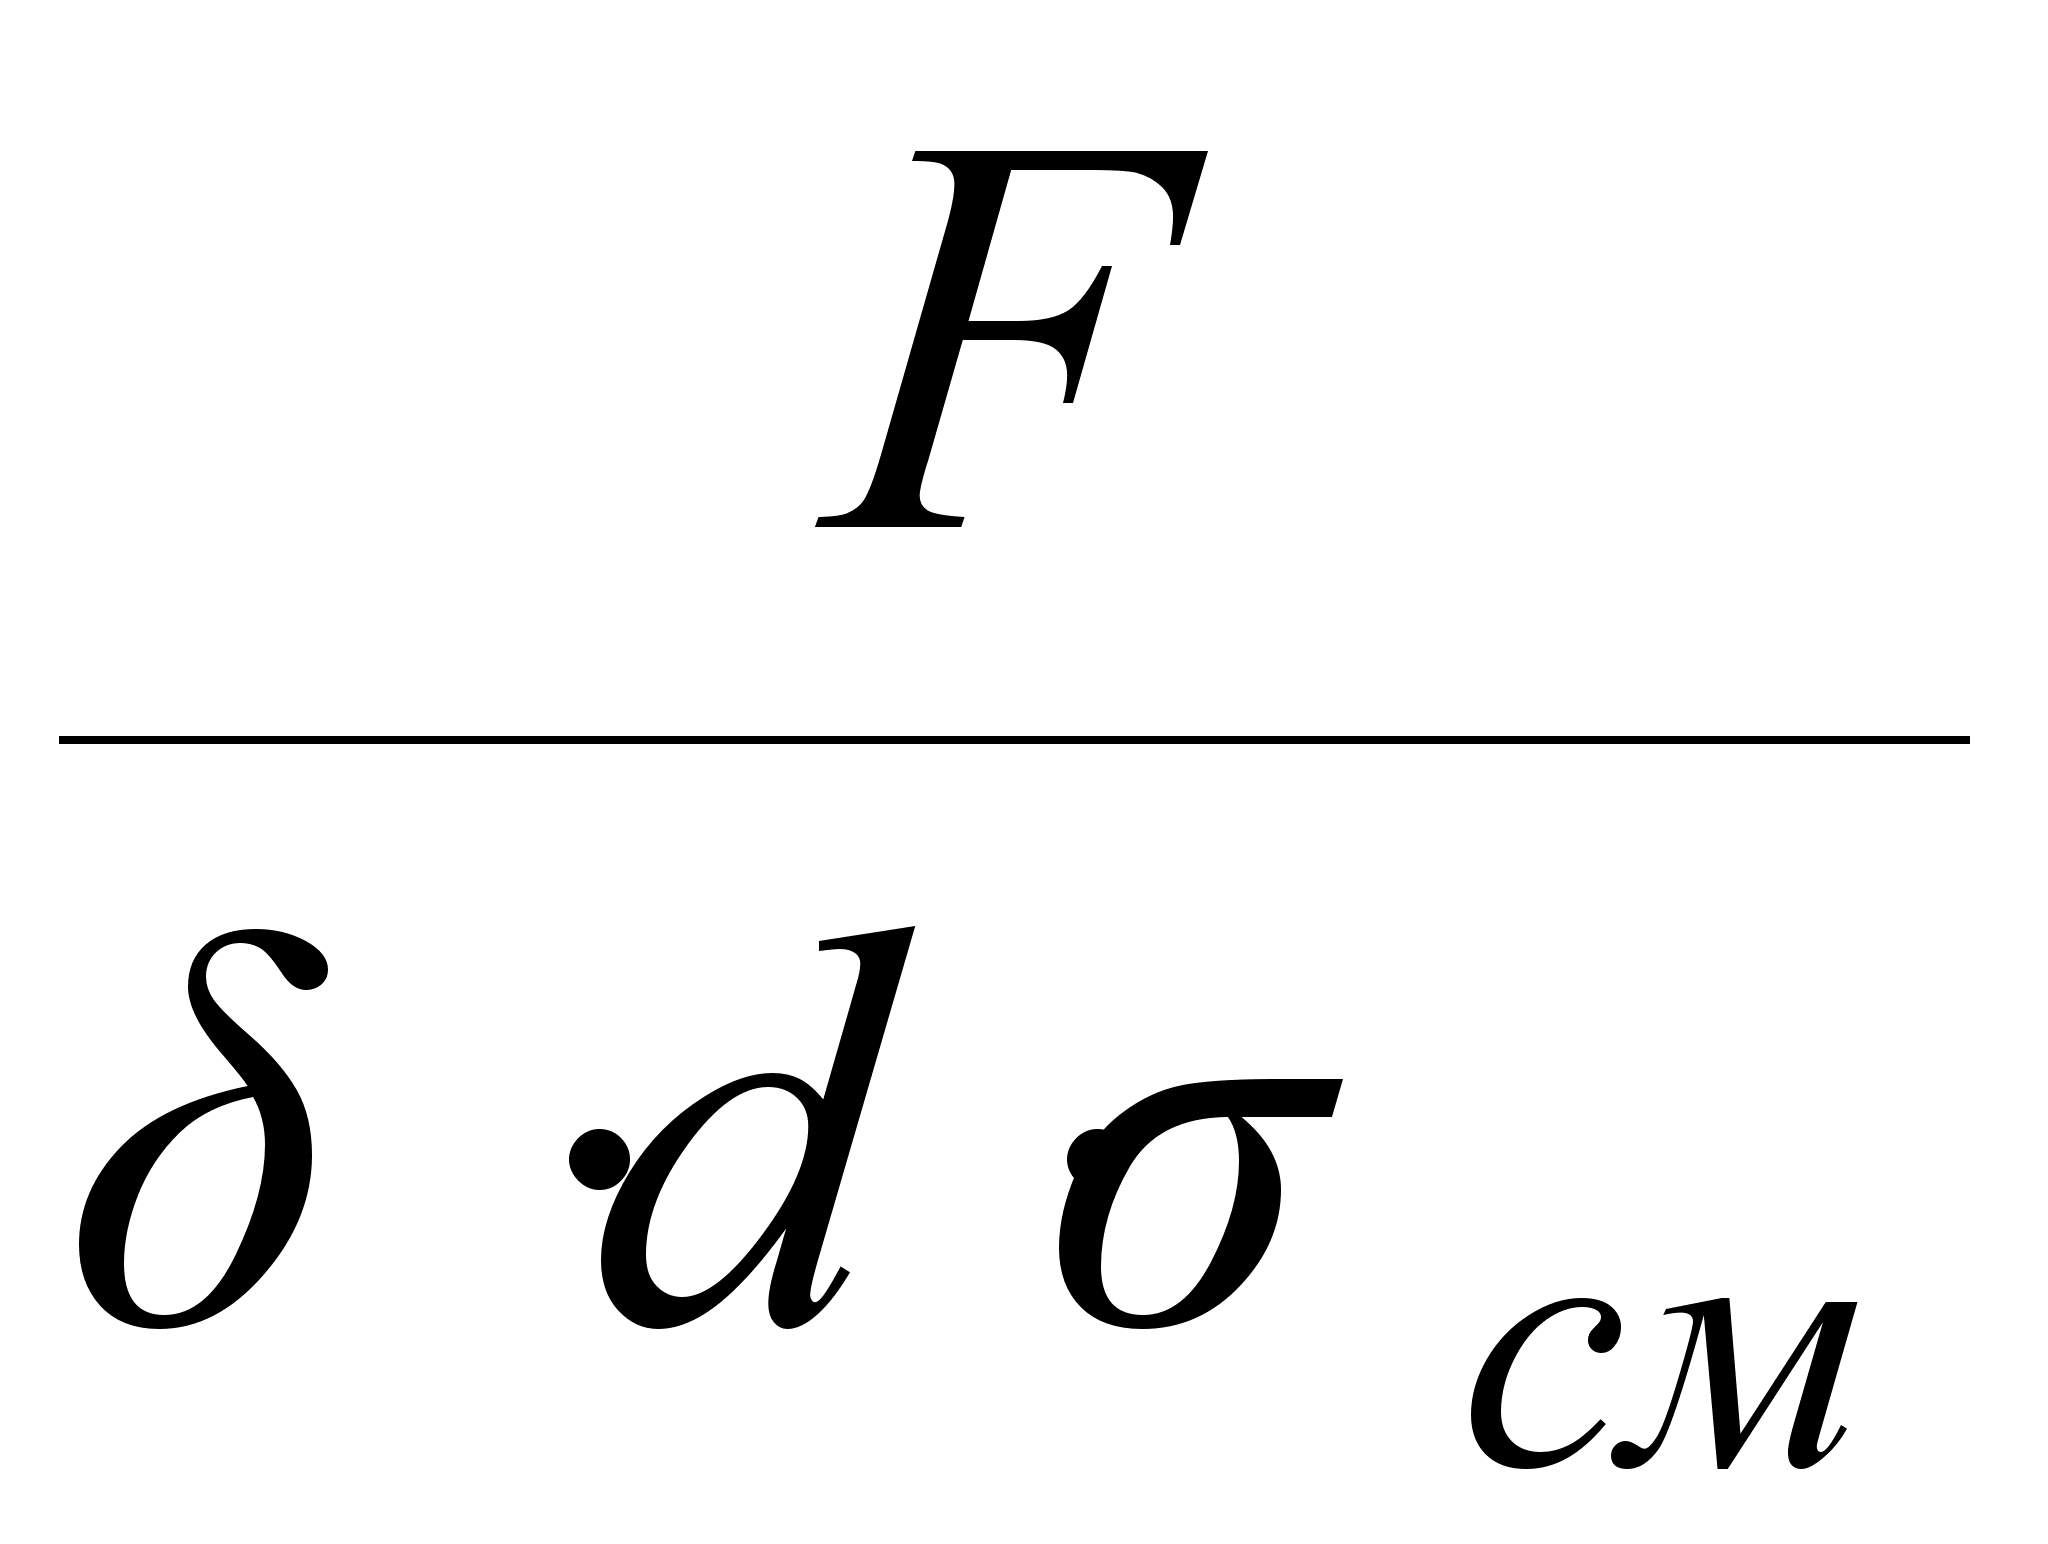 (проектный
расчет), (18)
3. Расчет металлических полос в сечении, ослаблением отверстиями под заклепки:
σ=
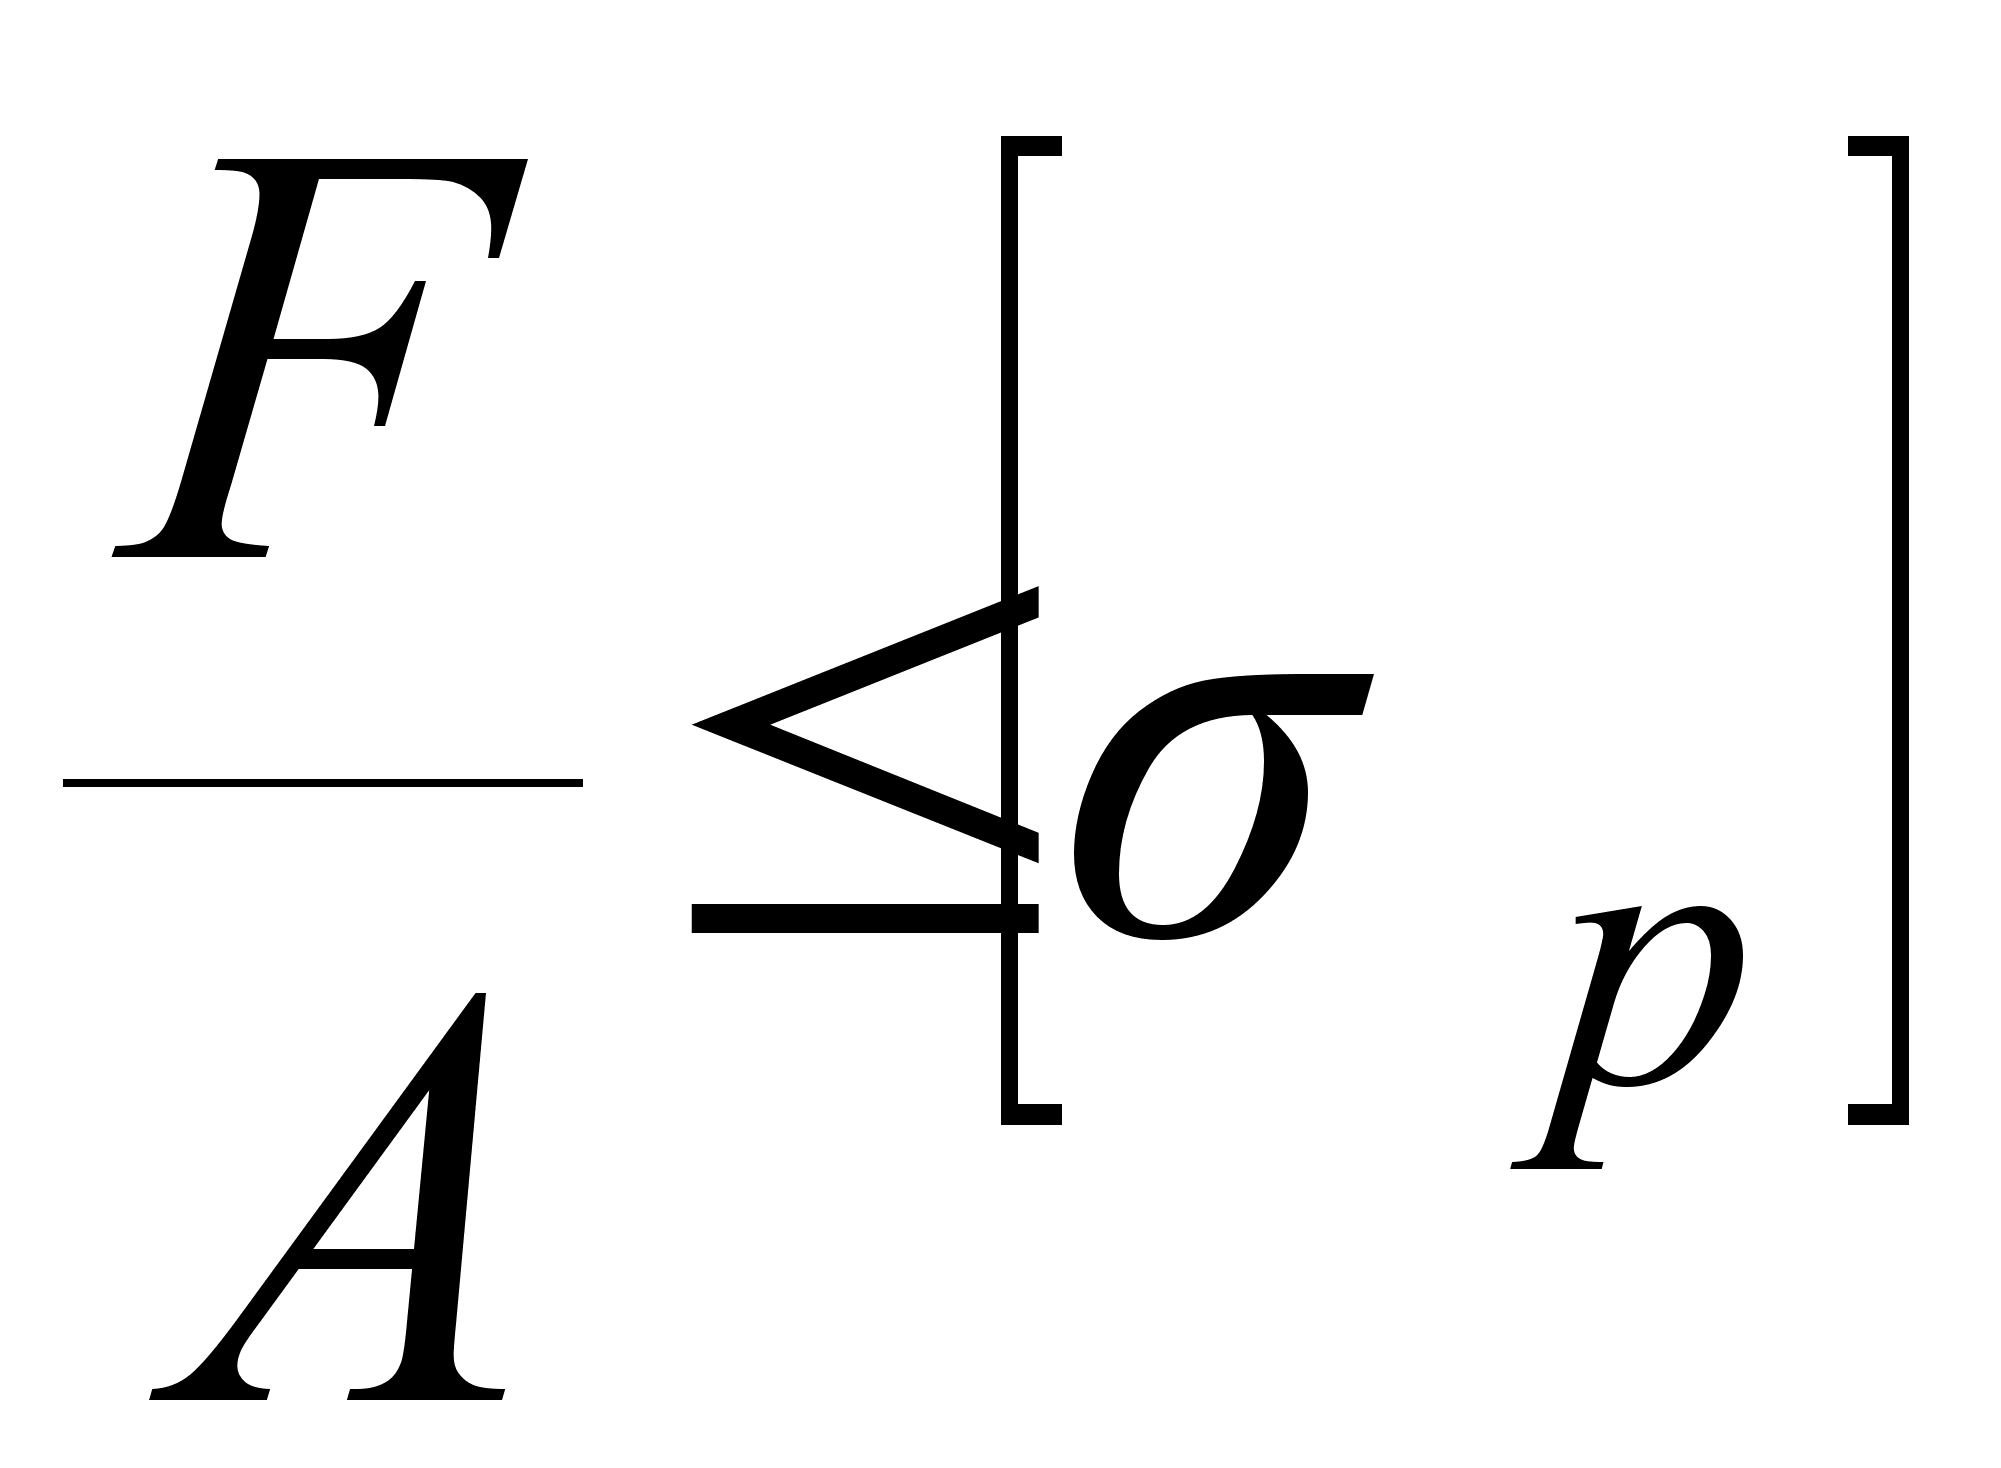 ,
(19)
где А = δ ·Z (в-d) мм
4. Расчет заклепочных соединений на срез концевых участков деталей
τ=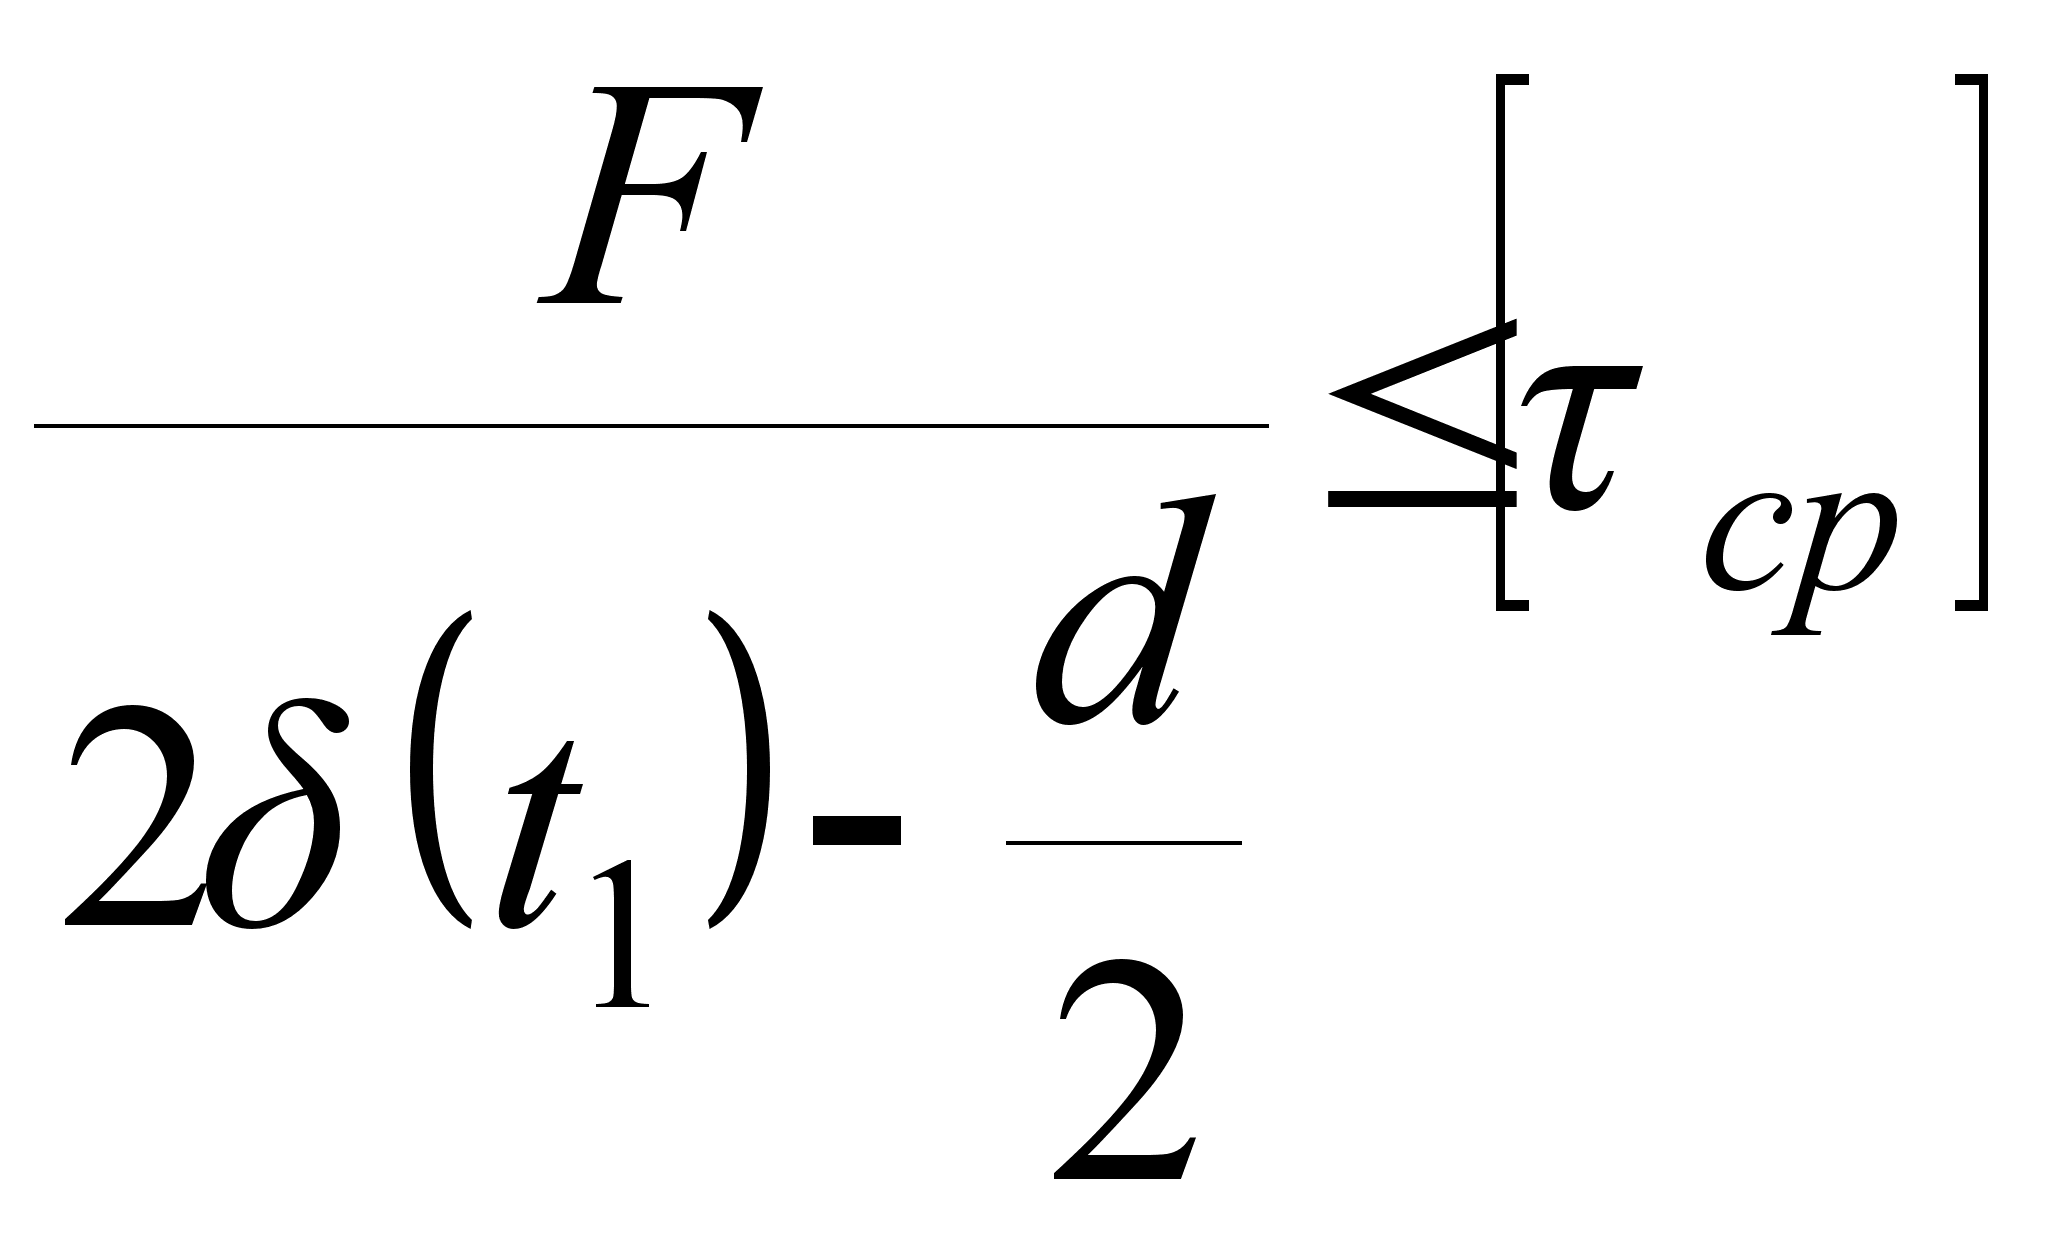 .
(20)
7. Соединения деталей с натягом и их расчет
Соединение двух деталей по круговой цилиндрической поверхности можно осуществить непосредственно без применения болтов, шпонок и т.д. Для этого достаточно при изготовлении деталей обеспечить натяг посадки, а при сборке запрессовать одну деталь в другую [13].
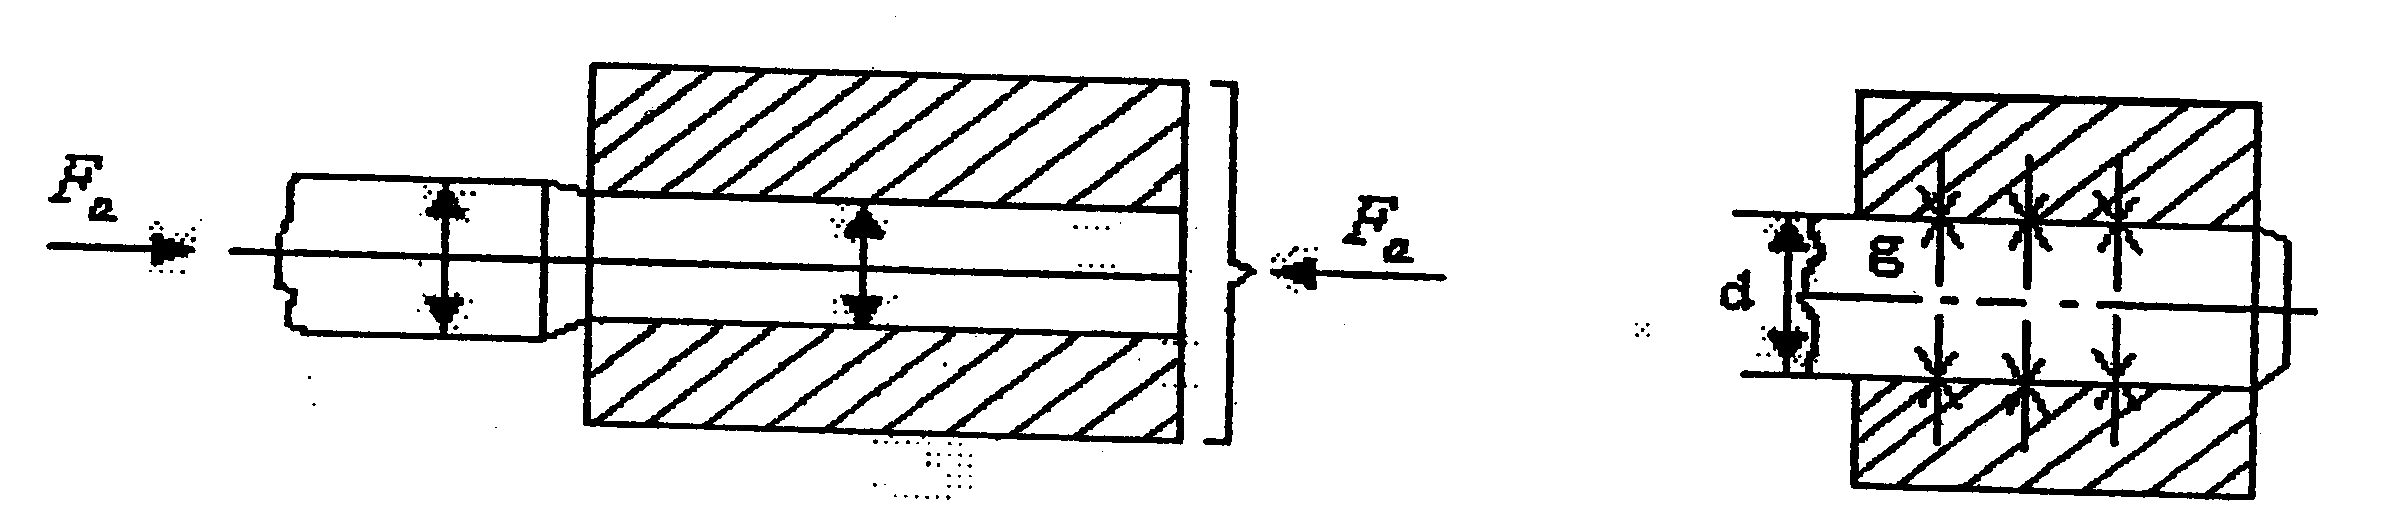
Рис. 12 Перед запрессовкой Рис. 13 После запрессовки
Натягом называют положительную разницу диаметров вала и отверстия N=A-B.После сборки вследствие упругих деформаций диаметр d посадочных, поверхностей становится общим. При этом на поверхности посадки возникают удельное давления и соответствующие ему силы трения (Рис.12,13,14). Силы трения обеспечивают неподвижность соединения и позволяют воспринимать как радиальные, так и осевые нагрузки. Сборку соединений с натягом выполняют тремя способами: прессованием, нагревом втулки, охлаждением вала [8].
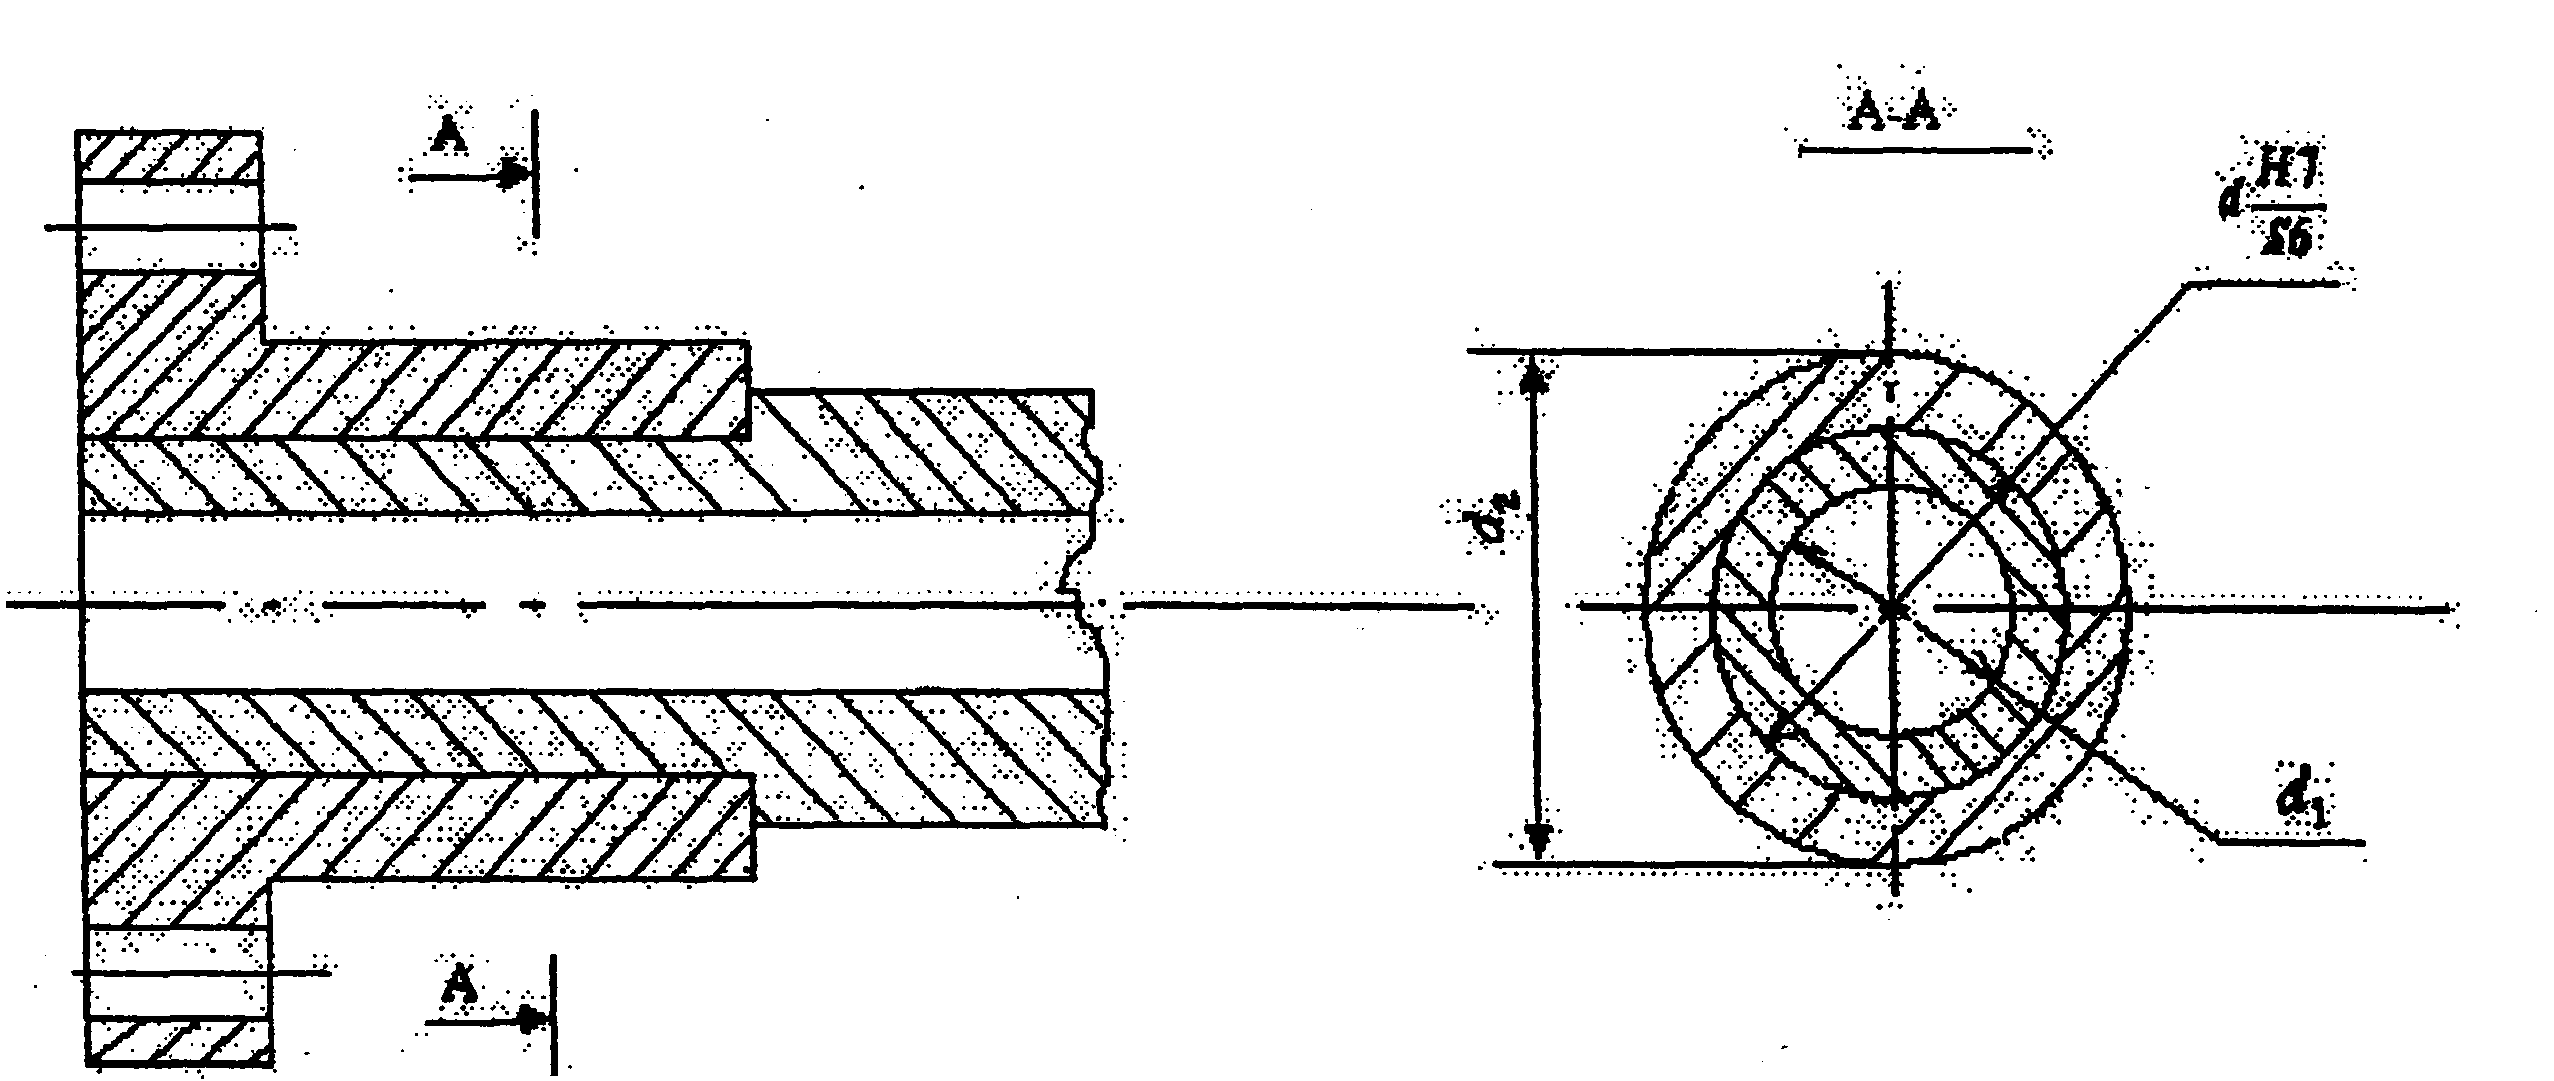
Рис.14 Схема соединения с гарантированным натягом по цилиндрической поверхности
7.1 Определение прочности соединения
Давление
на посадочной
поверхности
соединяемых
деталей с натягом
должно быть
таким, чтобы
силы трения
оказались
больше внешних
F>F
сдвигающих
сил. Здесь возможны
три случая [7]:
1. Условия прочности соединения, при нагружении осевой силой (Рис.15):
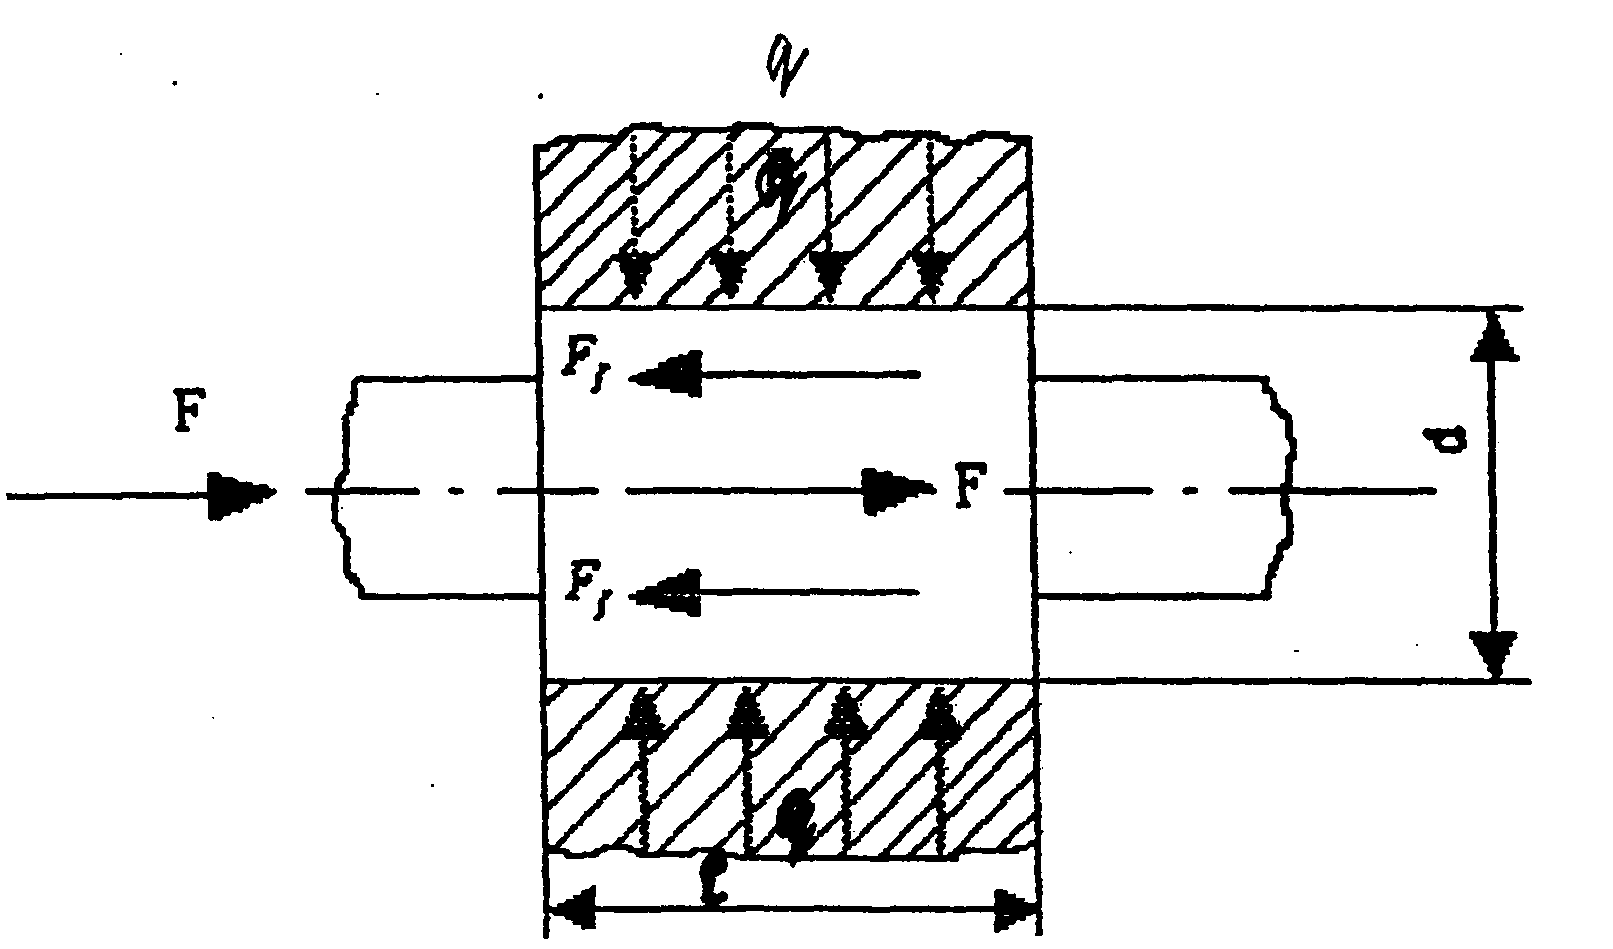
Рис.15 Схема запрессовки при нагрузке осевой силой
F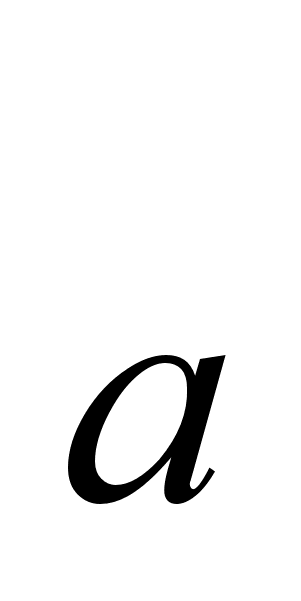 ≤
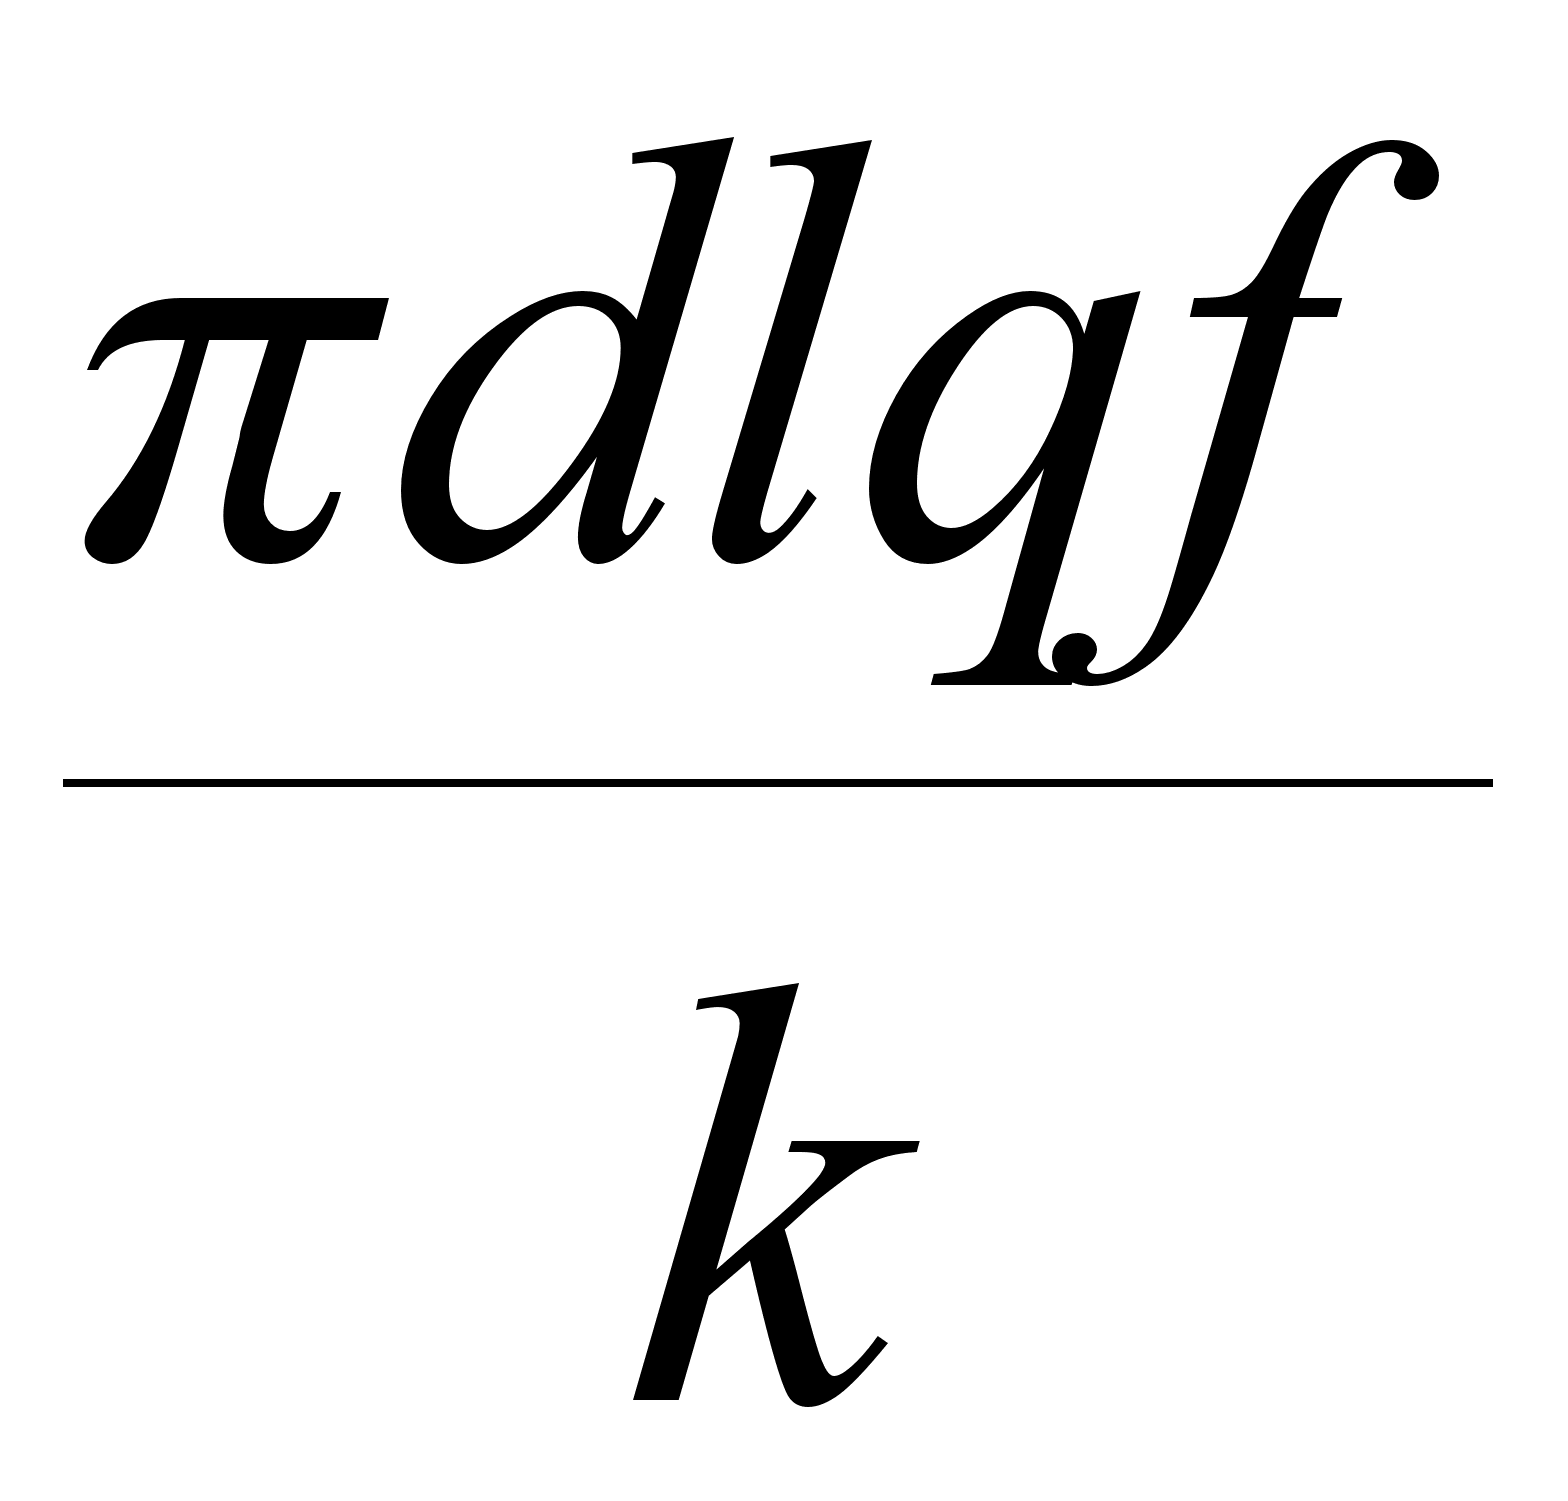 ,
(21)
где F
- осевая сила,
Н;
k - коэффициент запаса сцепления, принимает до 1,5...2;
d и l - диаметр и длина посадочной поверхности, мм;
q - давление на посадочную поверхность, Н/мм2;
f- коэффициент трения.
2. Условие прочности соединения при нагружении крутящим моментом
T
≤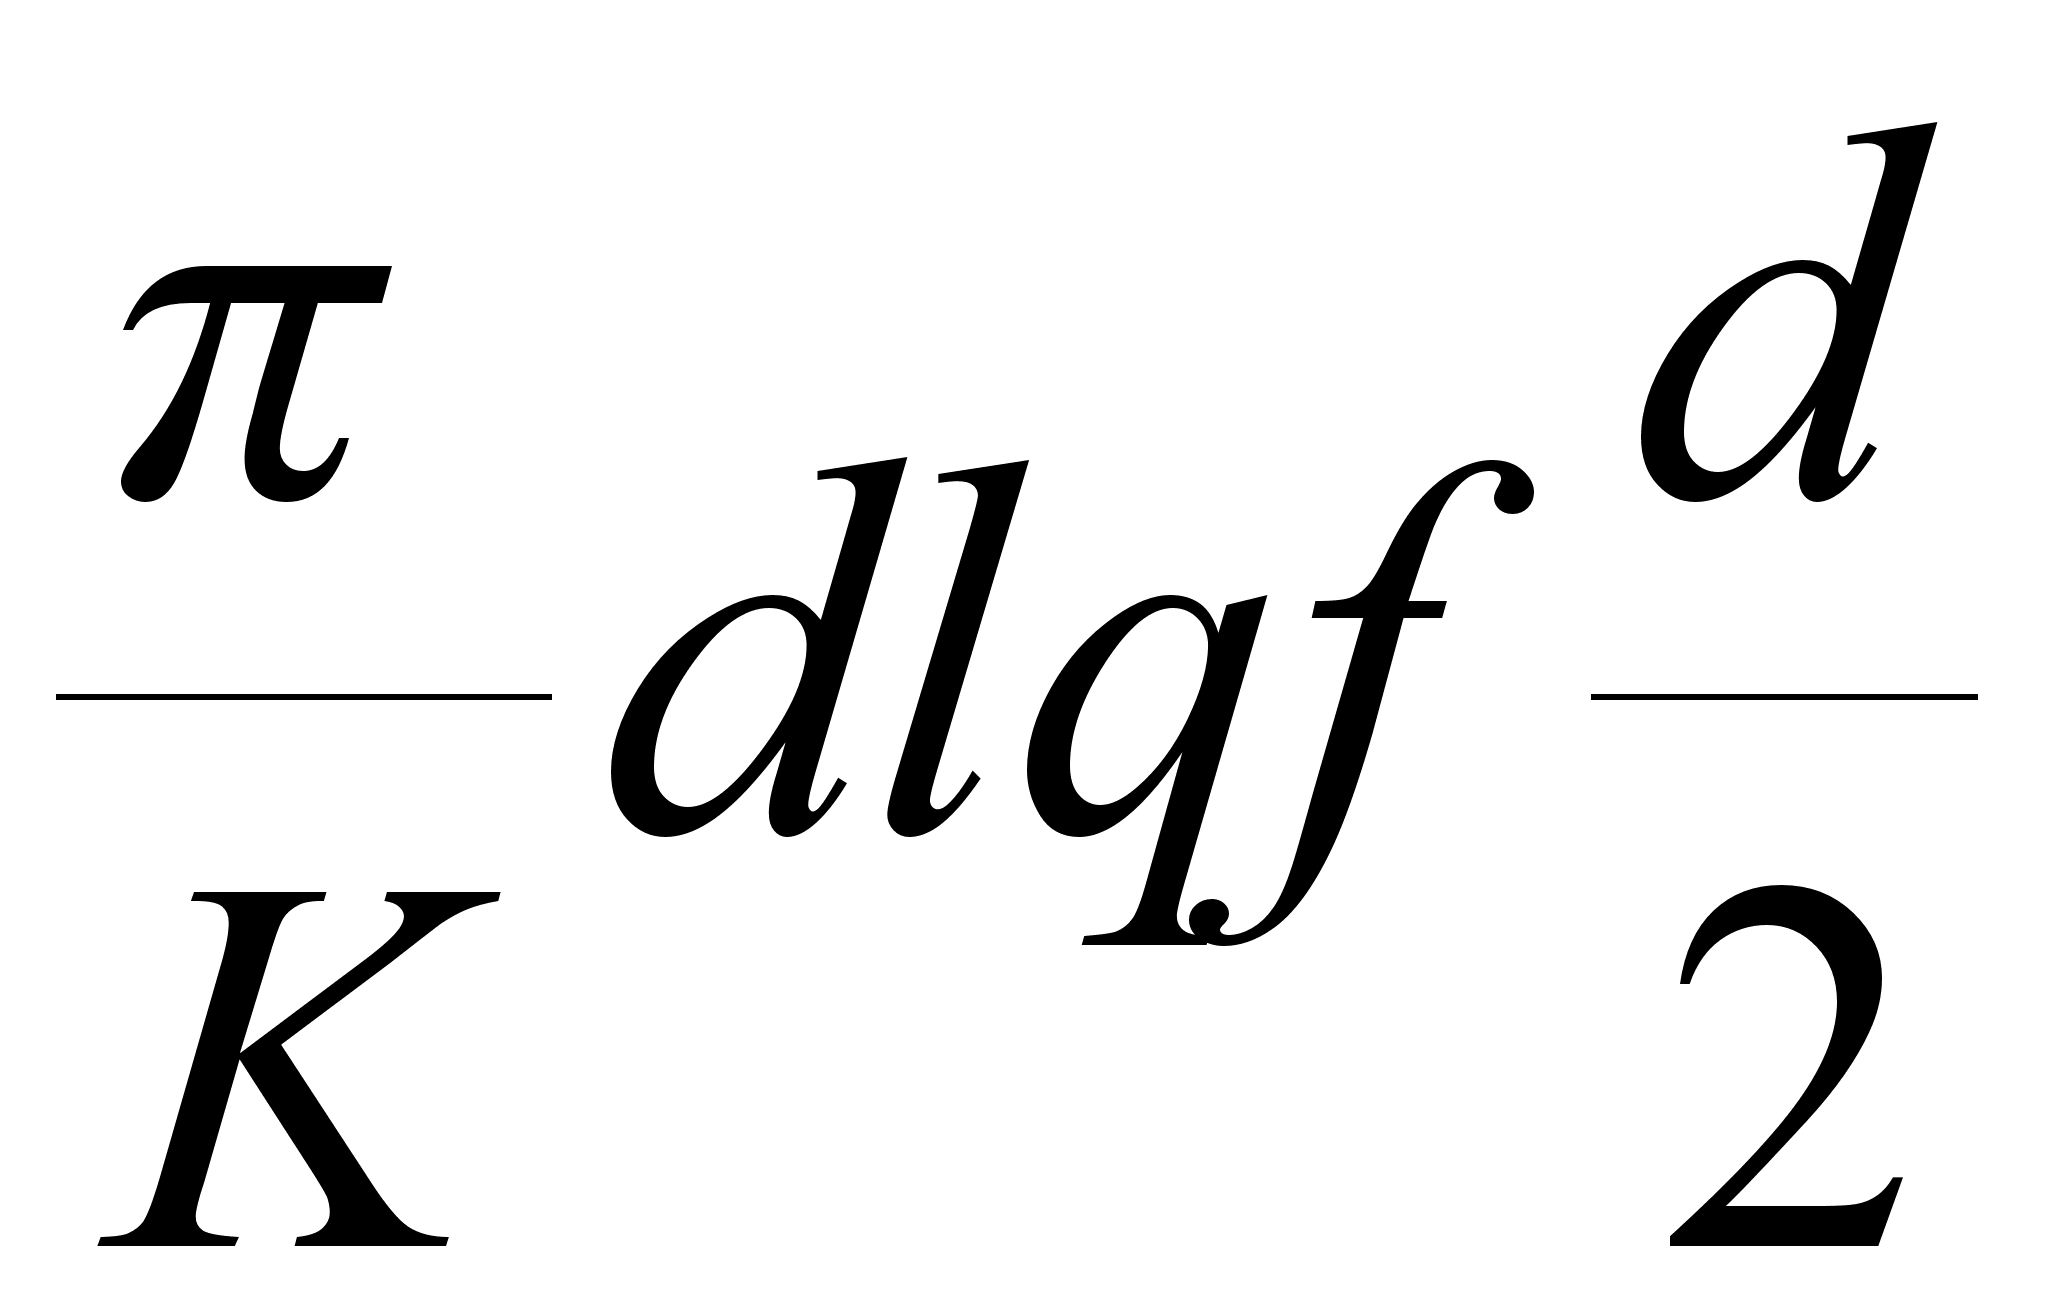 ,
(22)
где Т - крутящий момент, Н·мм.
3. При одновременном нагружении крутящим моментом и сдвигающей осевой силой расчет ведут по равнодействующей окружной и осевой сил (Рис.16):
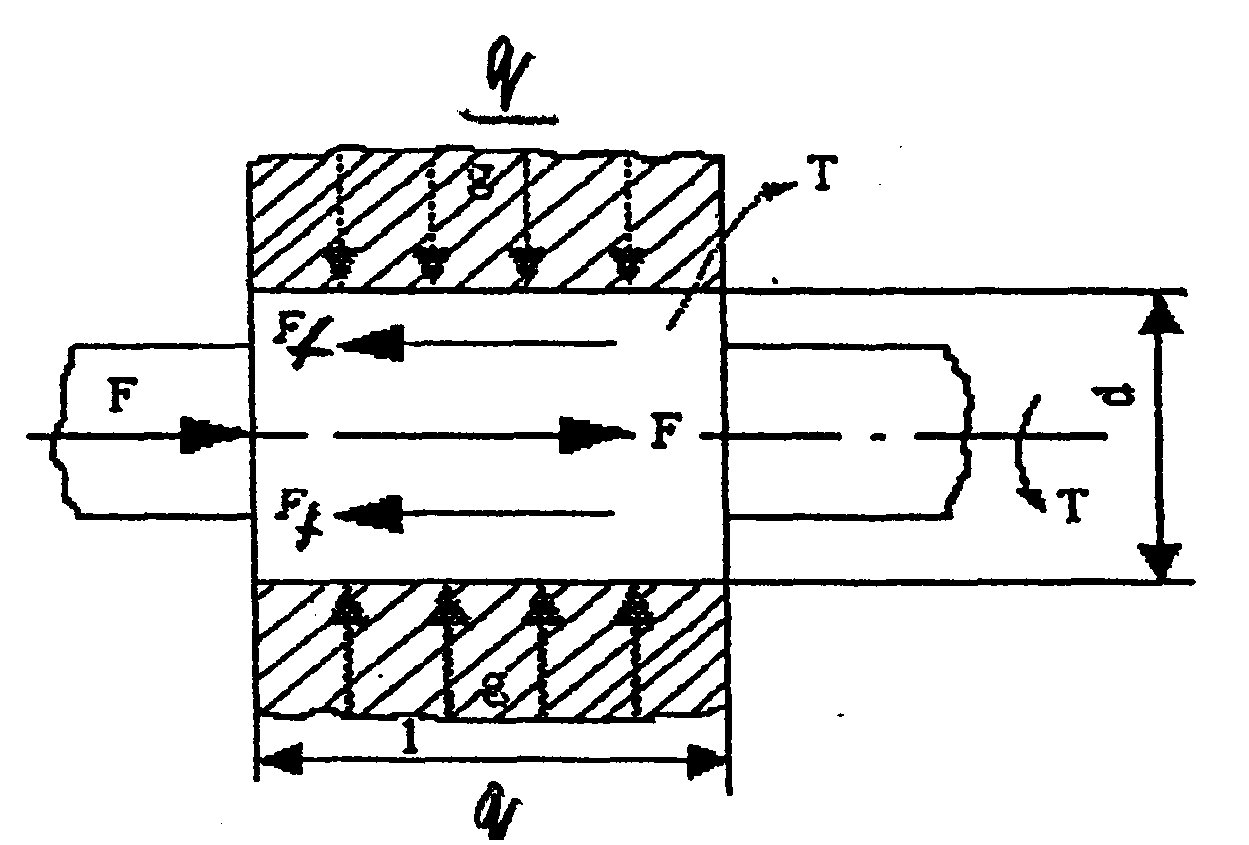
Рис, 16 Схема запрессовки осевой силы и крутящим моментом
F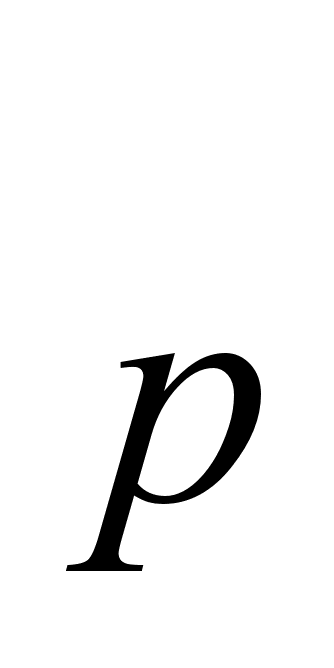 =
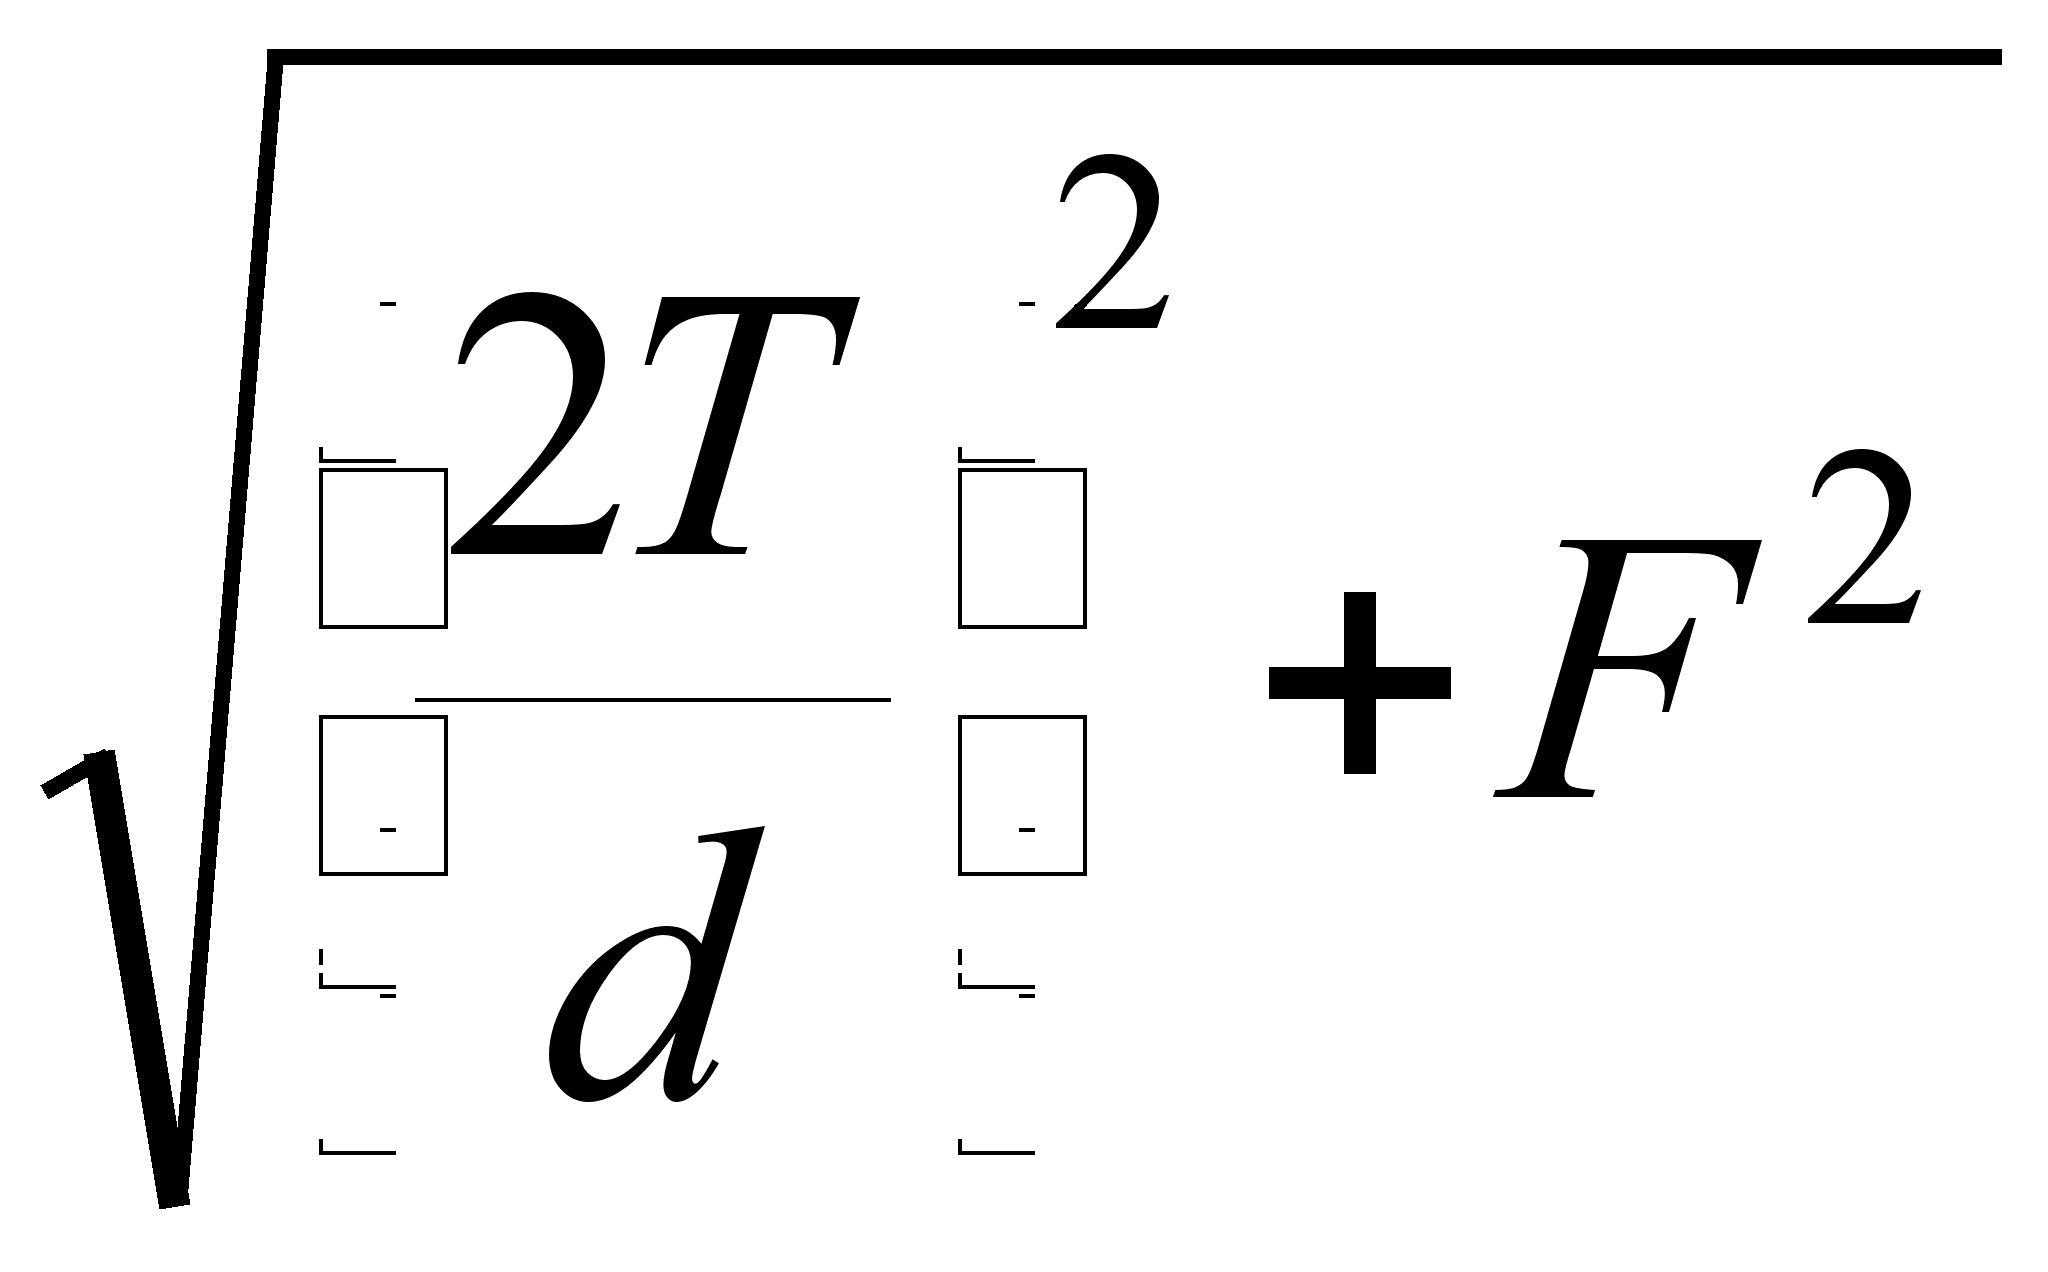 ,
(23)
Условие прочности:
F≤,
(24)
Отсюда:
q≥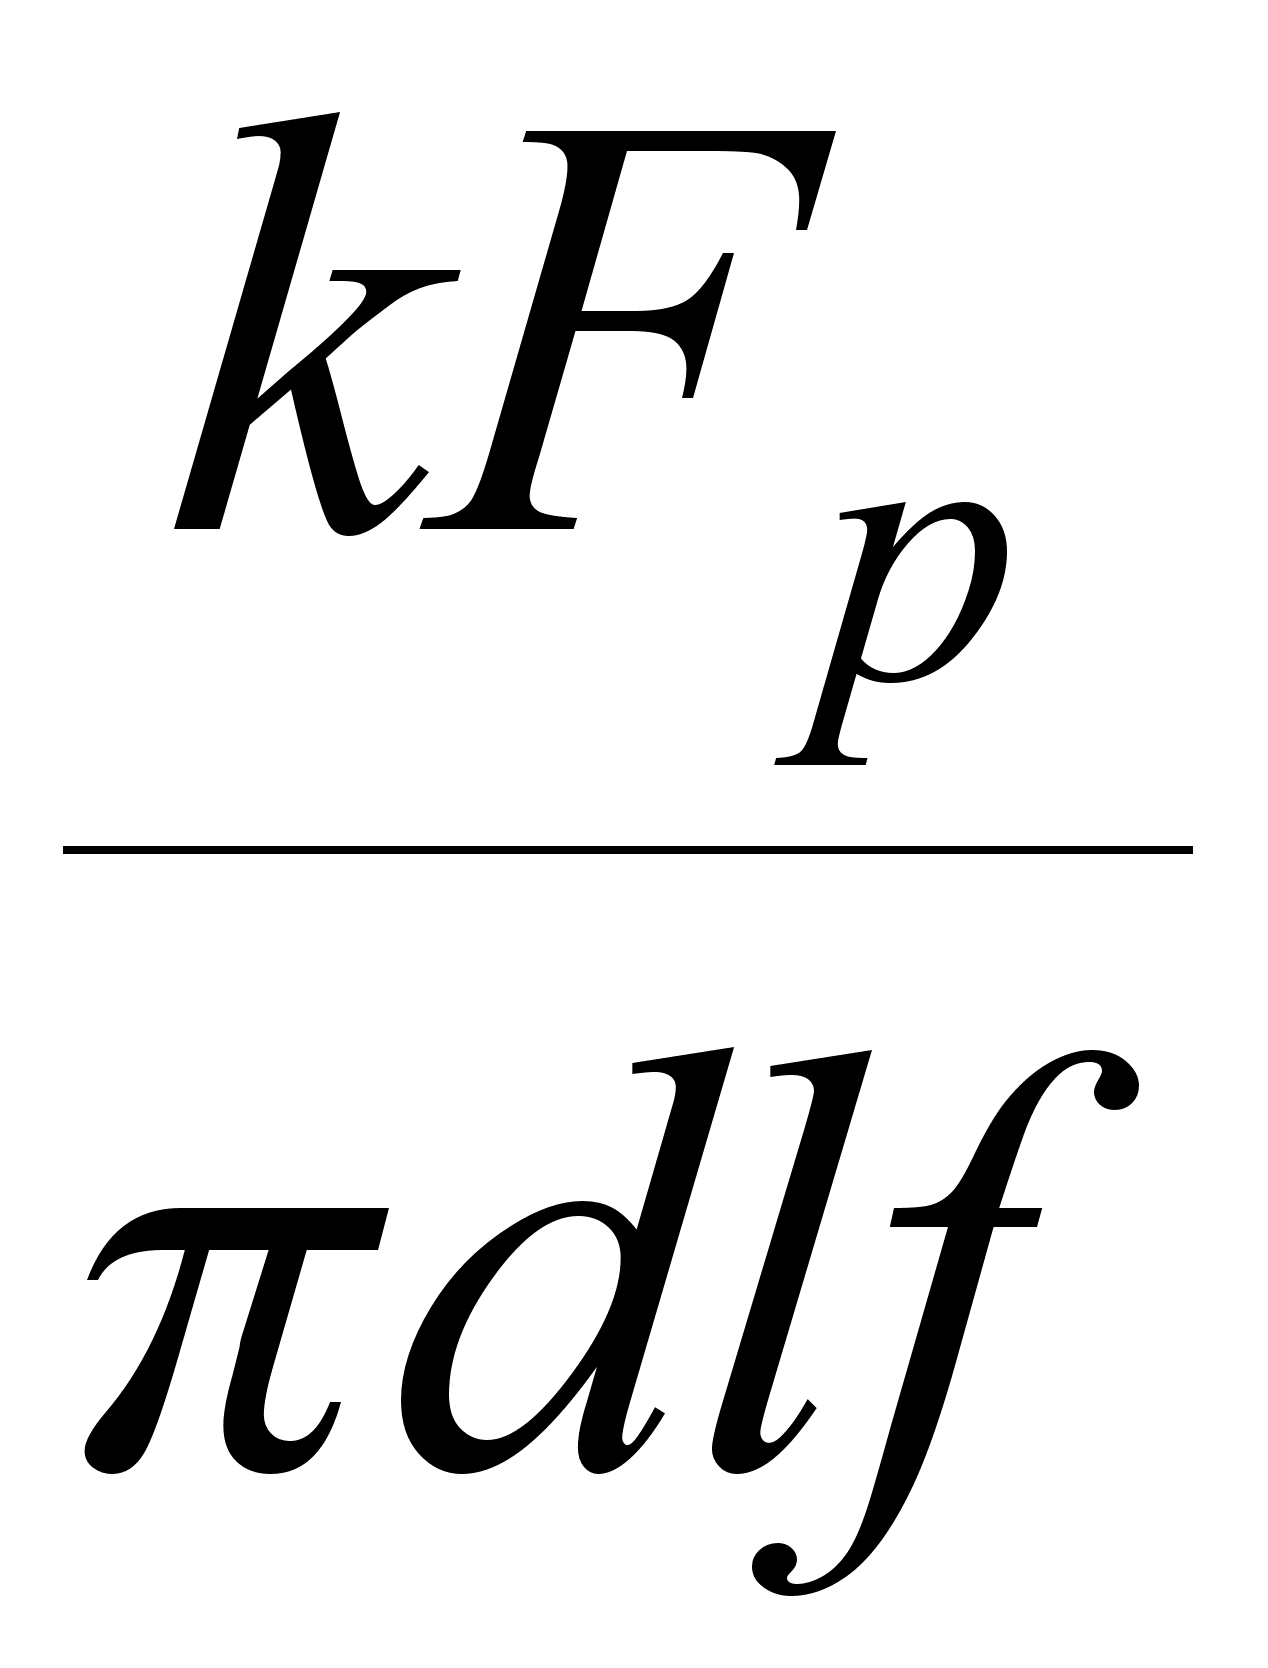 .
(25)
При практических расчетах соединений стальных и чугунных деталей рекомендуется принимать значения коэффициентов трения:
f=0,08... 0,1 при сборке прессованием и
f=0,12... 0,14 при сборке нагревом или охлаждением
для деталей из стали и латуни f=0,05...0,07.
Найдя q
и используя
зависимость
между δ
и q,
определяют
необходимый
средний расчетный
натяг δ:
δ=qd
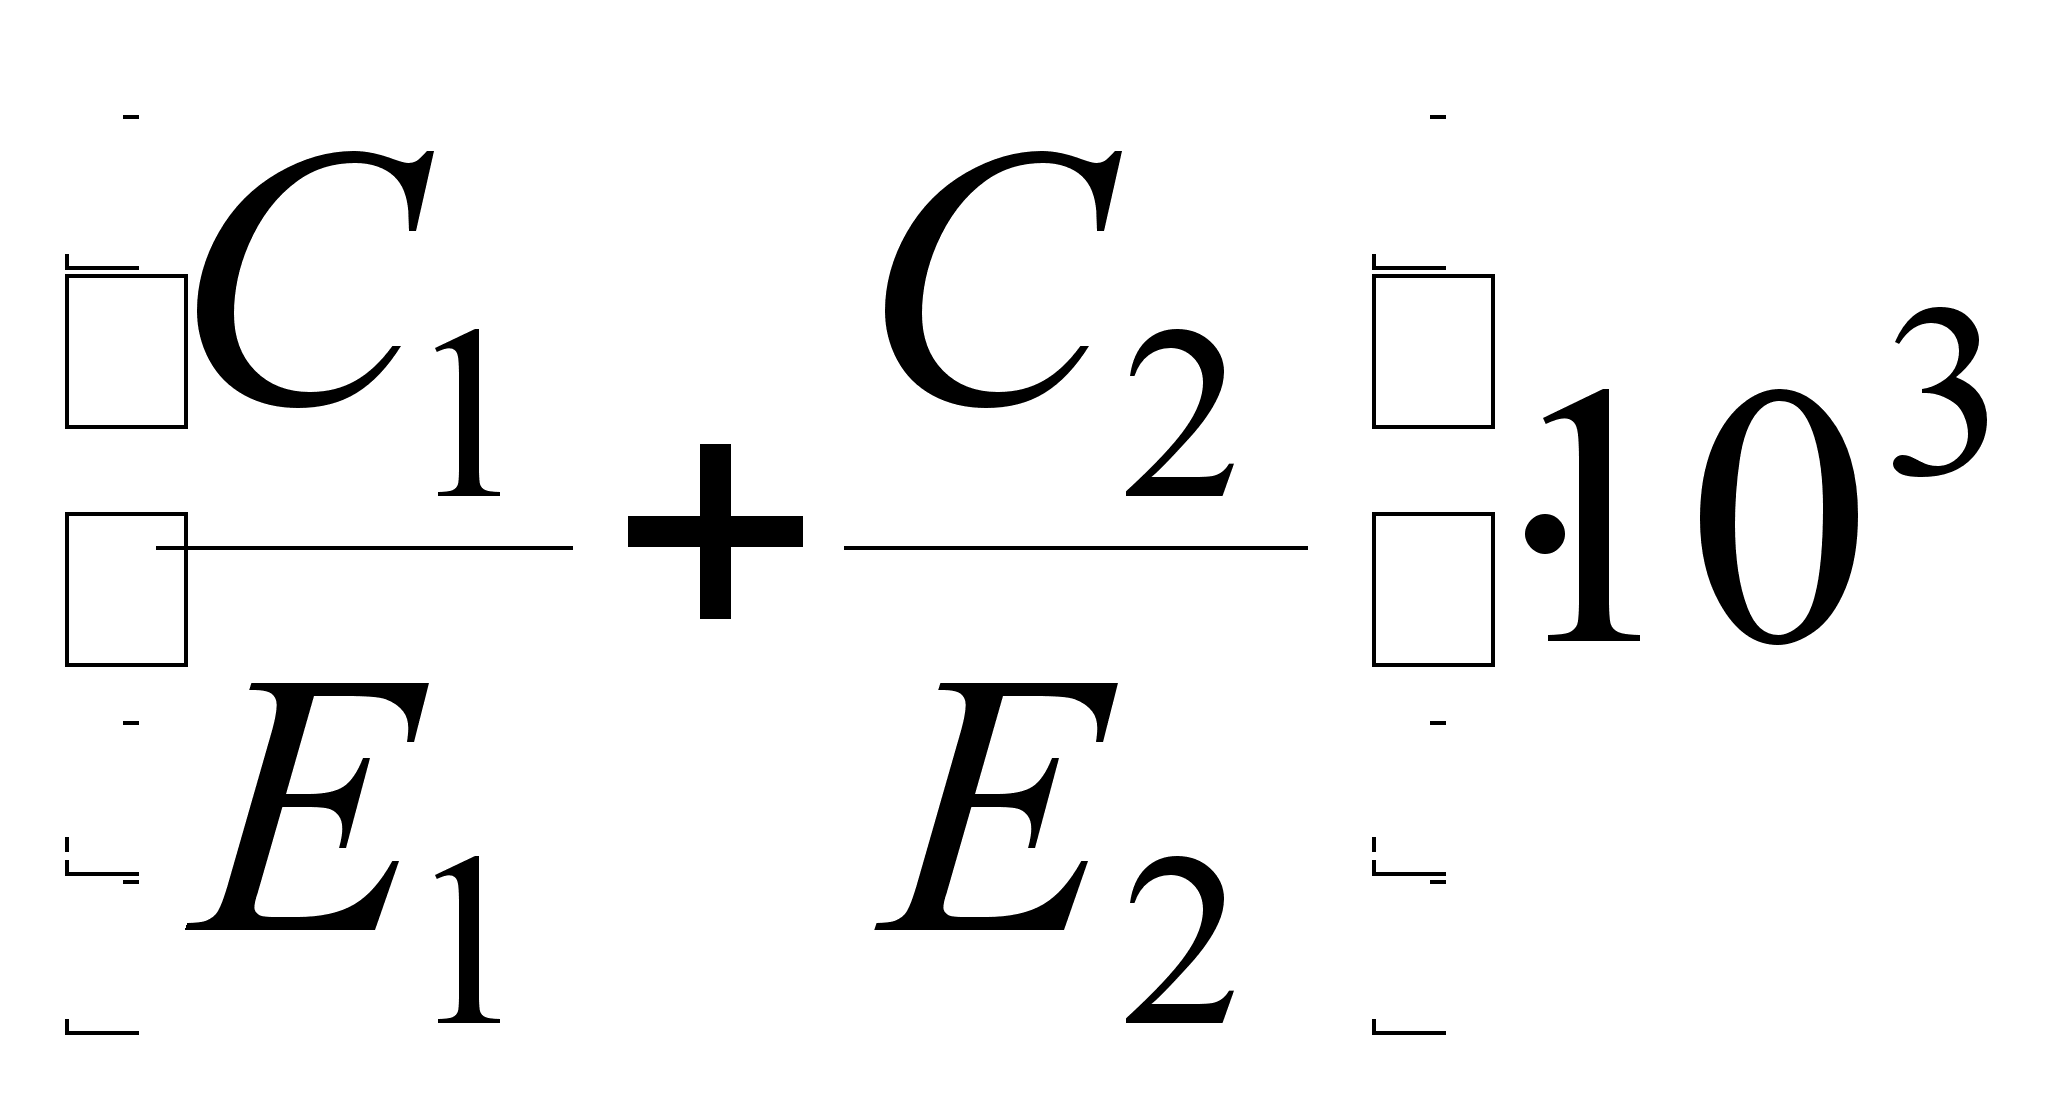 ,
(26)
d<d<d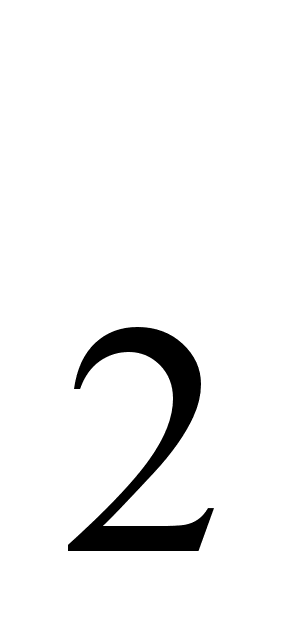
где
С=
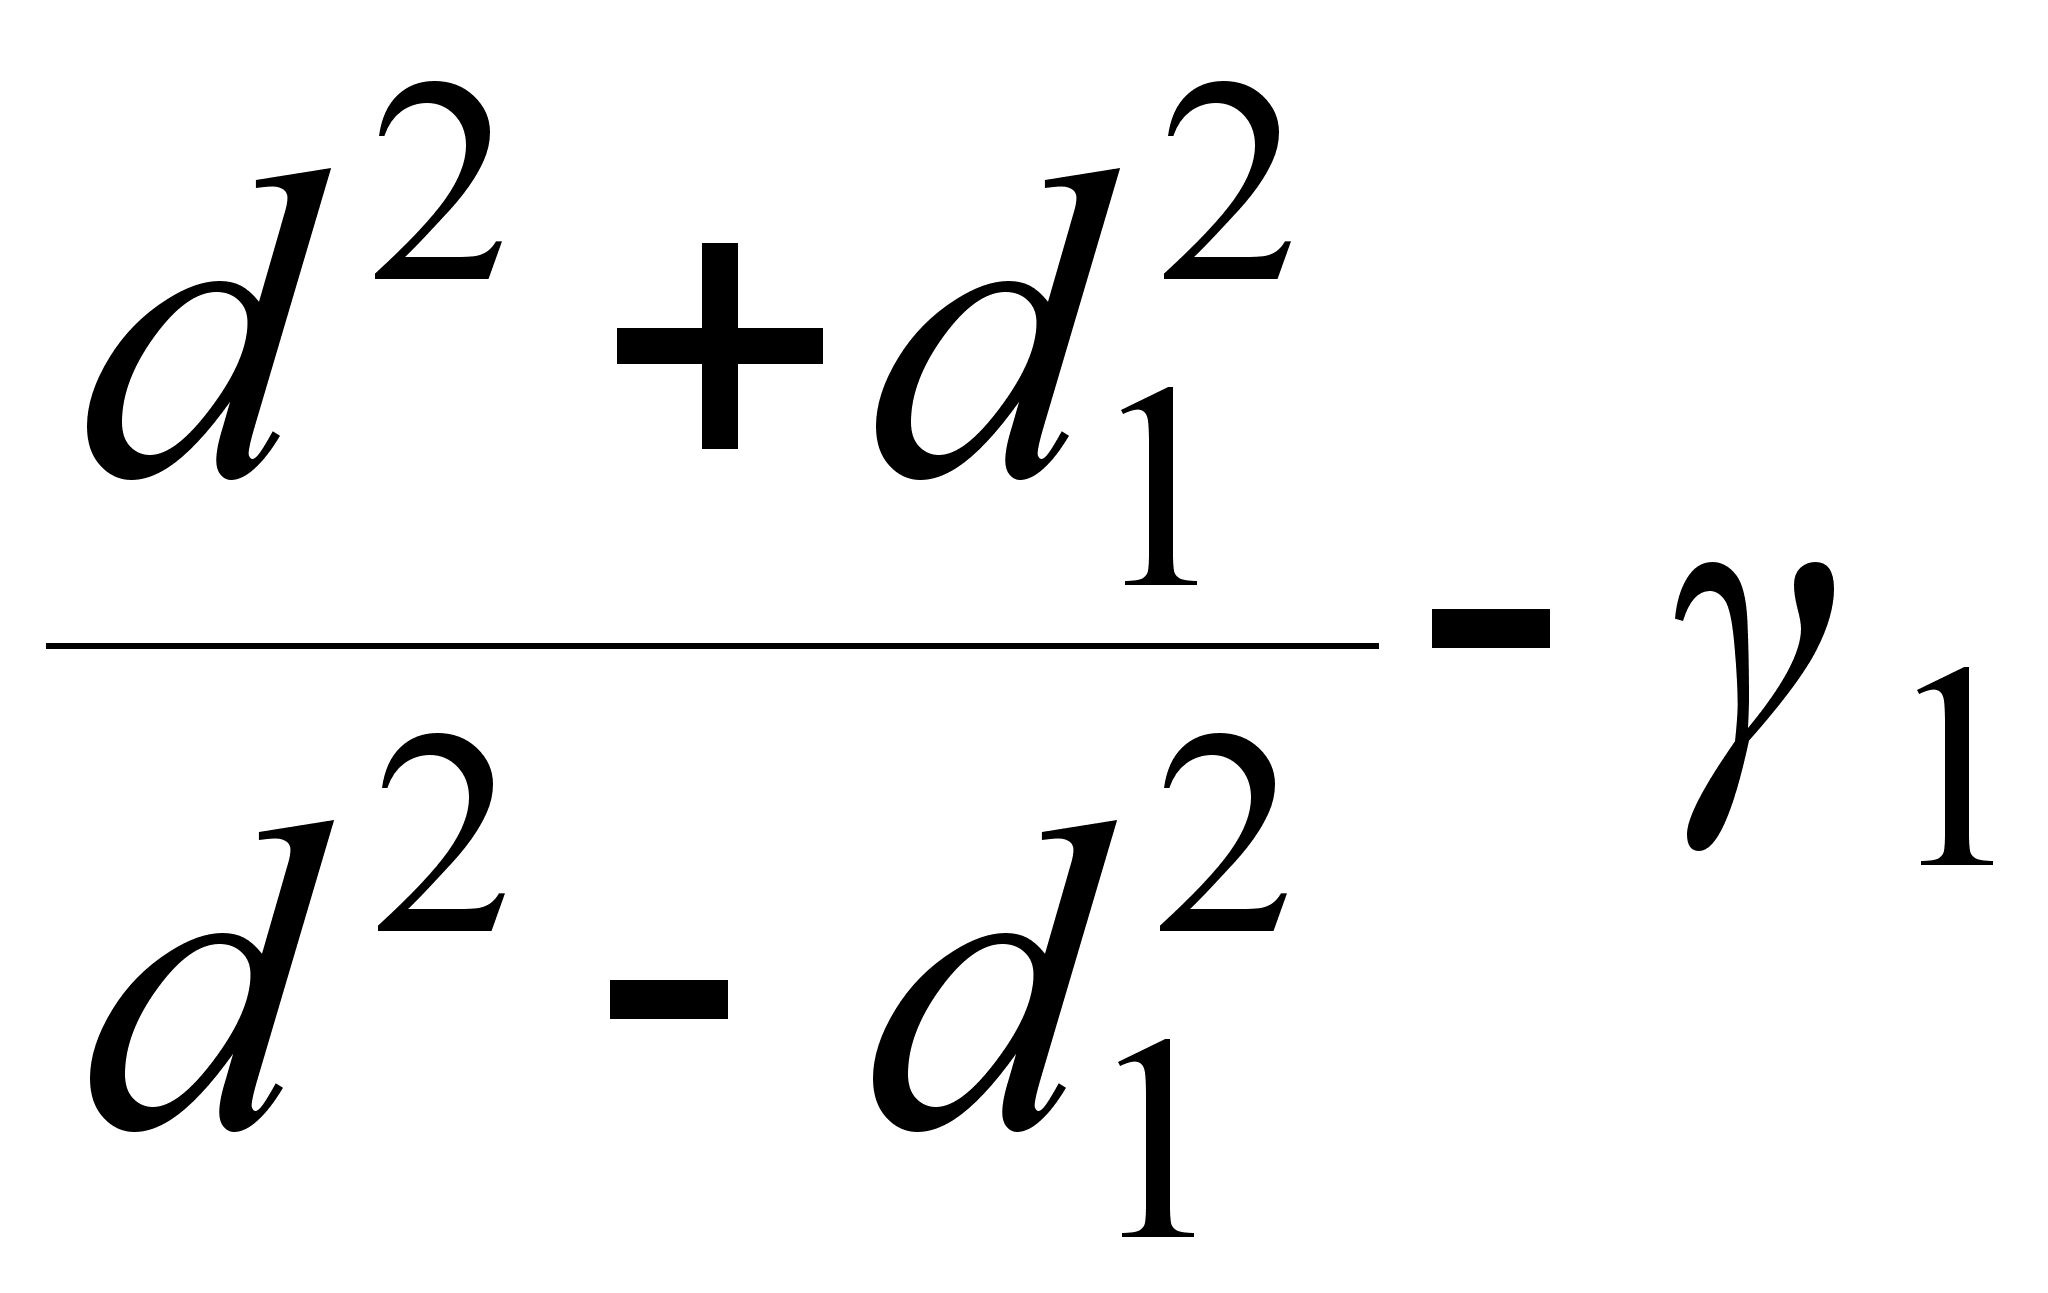 ,
(27)
С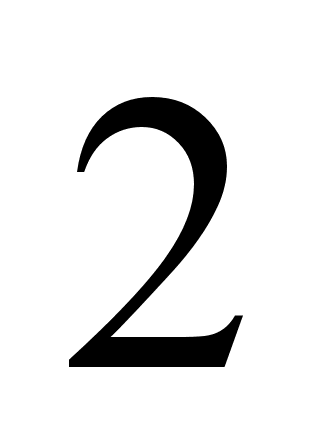 =
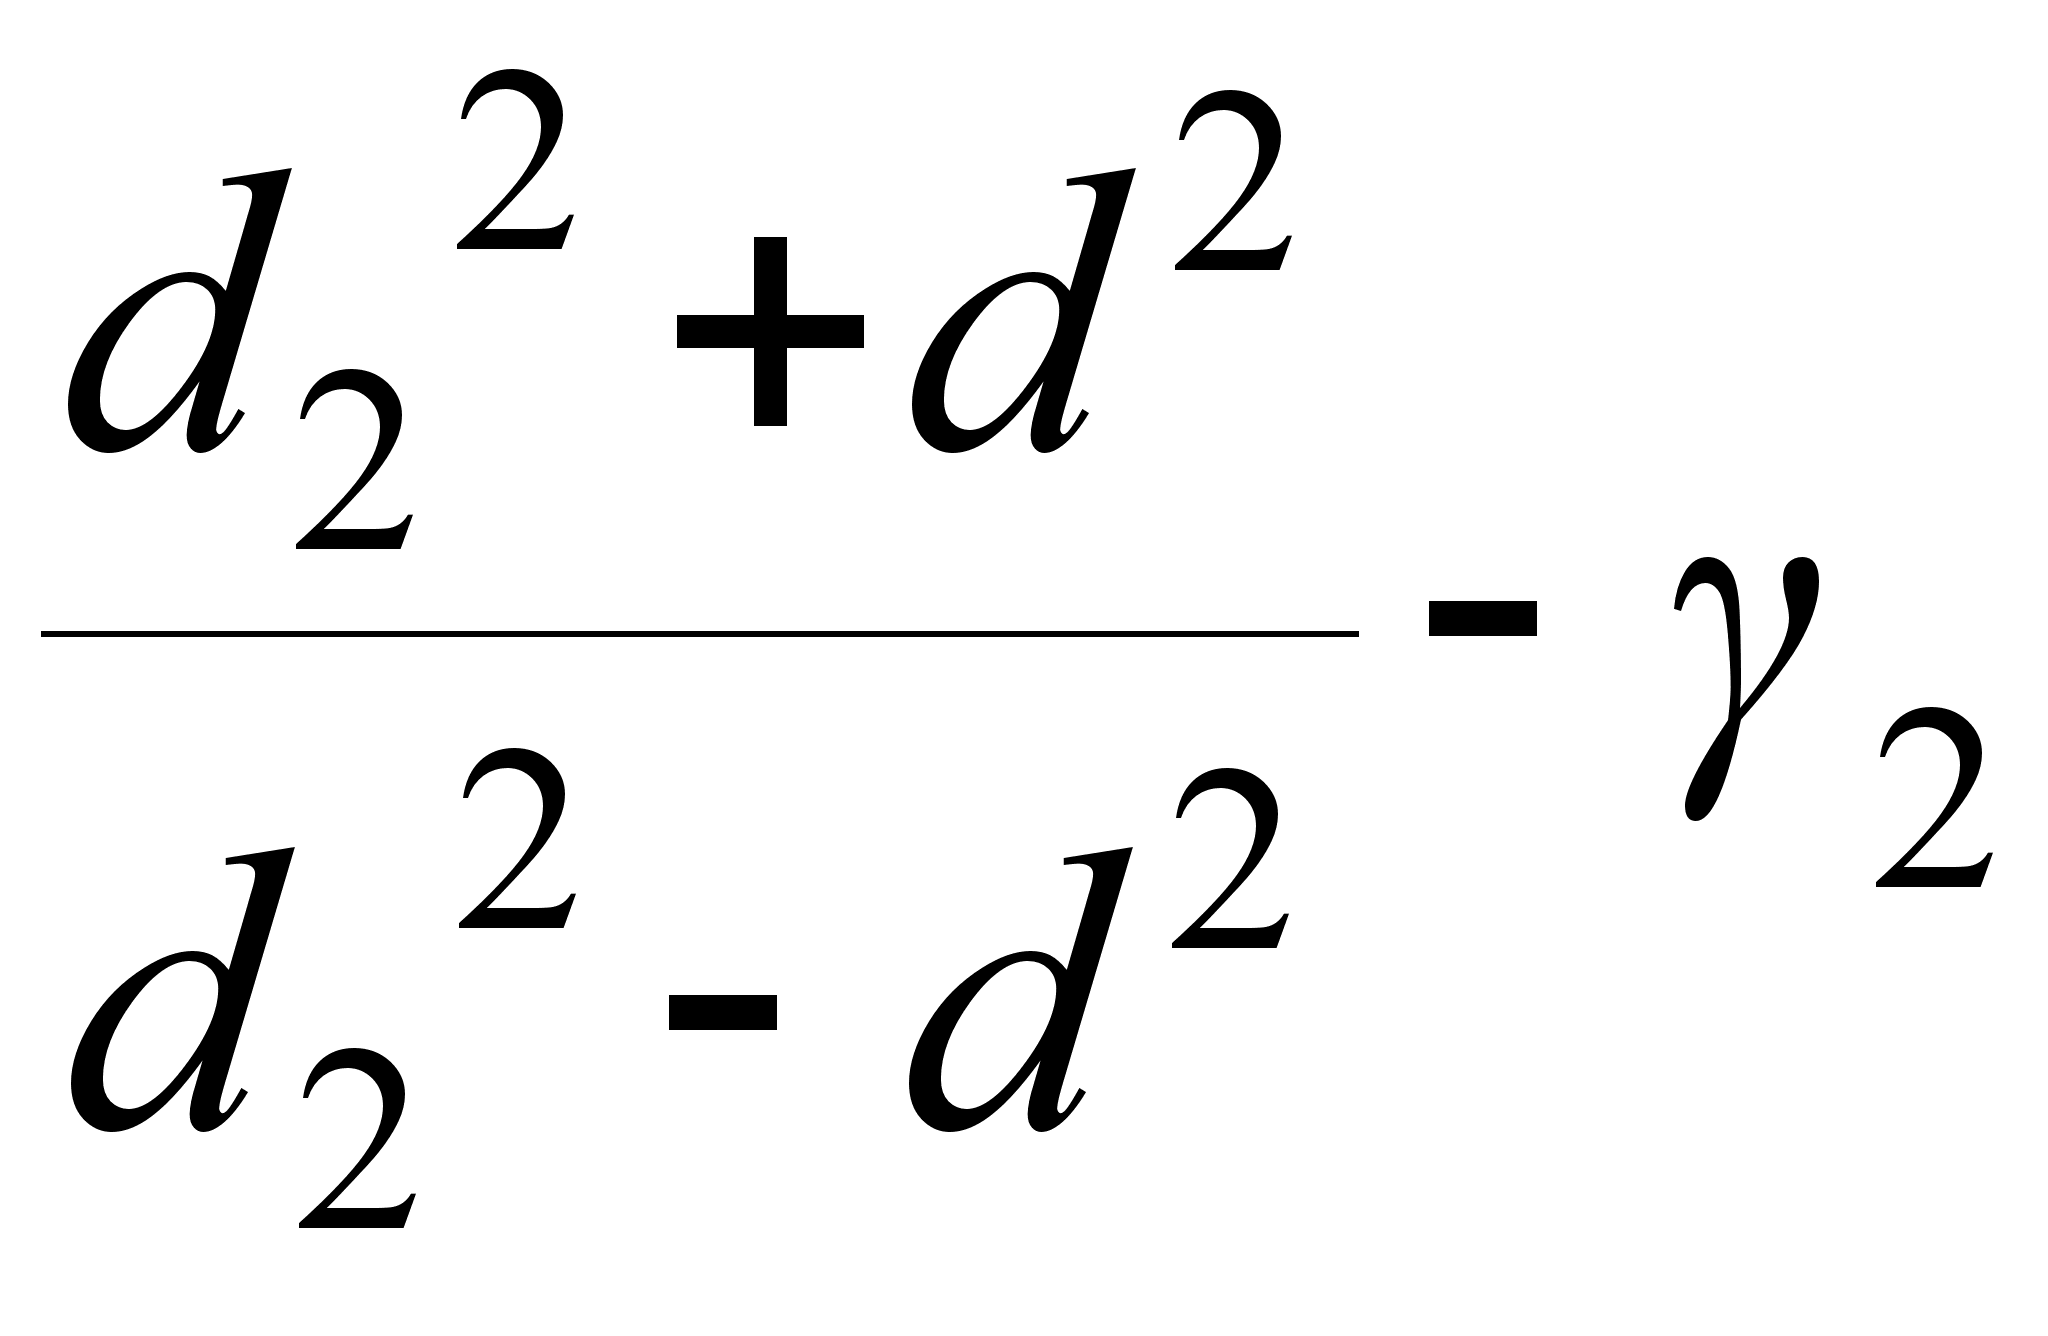 ,
(28)
С,С-
коэффициенты,
зависящие от
размеров деталей
и механических
свойств машин;
d -номинальный посадочный диаметр, мм;
d-
диаметр
отверстия
охватываемой
детали (для
сплошного вала
d=0/мм);
d
- наружный диаметр
охватывающей
детали, мм;
Е
Е-
модули упругости
материала
охватываемой
и охватывающей
деталей H/мм2;
γ
γ
- коэффициент
Пуассона материалов
соединяемых
деталей.
Практически действительный (измеряемый) минимальный натяг должен быть несколько большим с учетом поправки на обмятие неровностей на контактных поверхностях, так как измерения производят по вершинам неровностей:
δ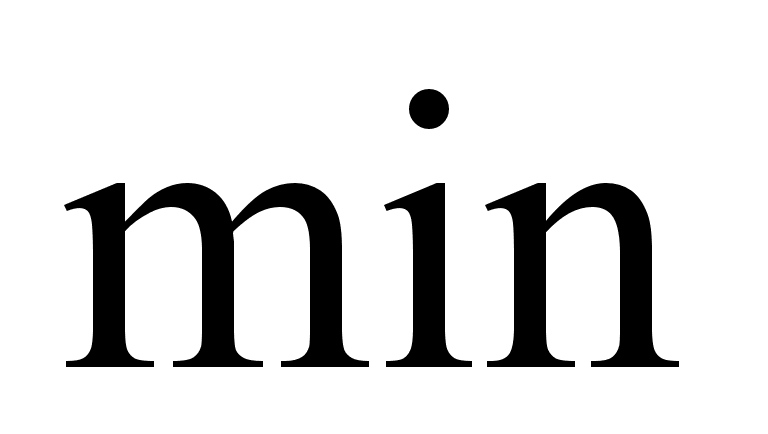 =
δ
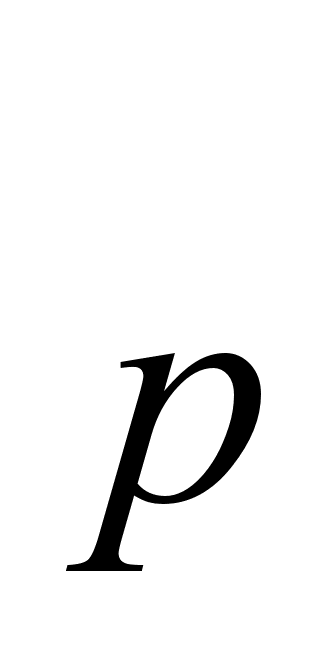 + 1,2 (R
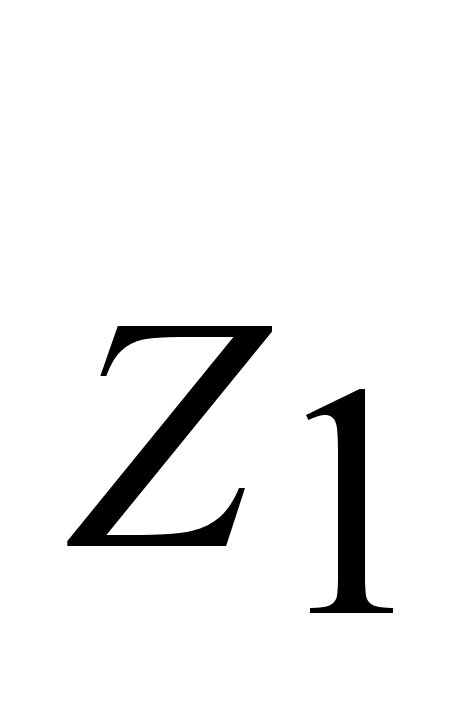 +
R
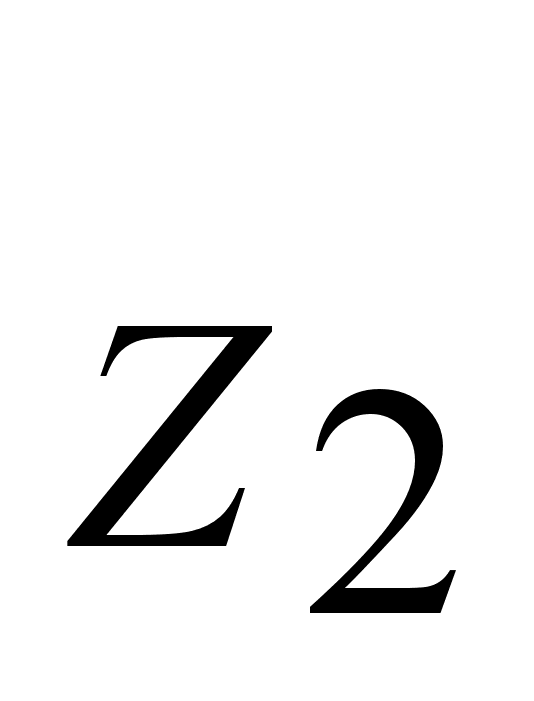 ),
(29)
где R,R
- высоты неровностей
сопрягаемых
поверхностей
деталей, которые
приводятся
в таблицах,
ГОСТа;
δ-
минимальный
измерительный
натяг, мкм.
По найденной
величине δ
и d
подбирается
одна из посадок
по СТ СЭВ 144-75.
Наиболее
часто применяются
посадки:
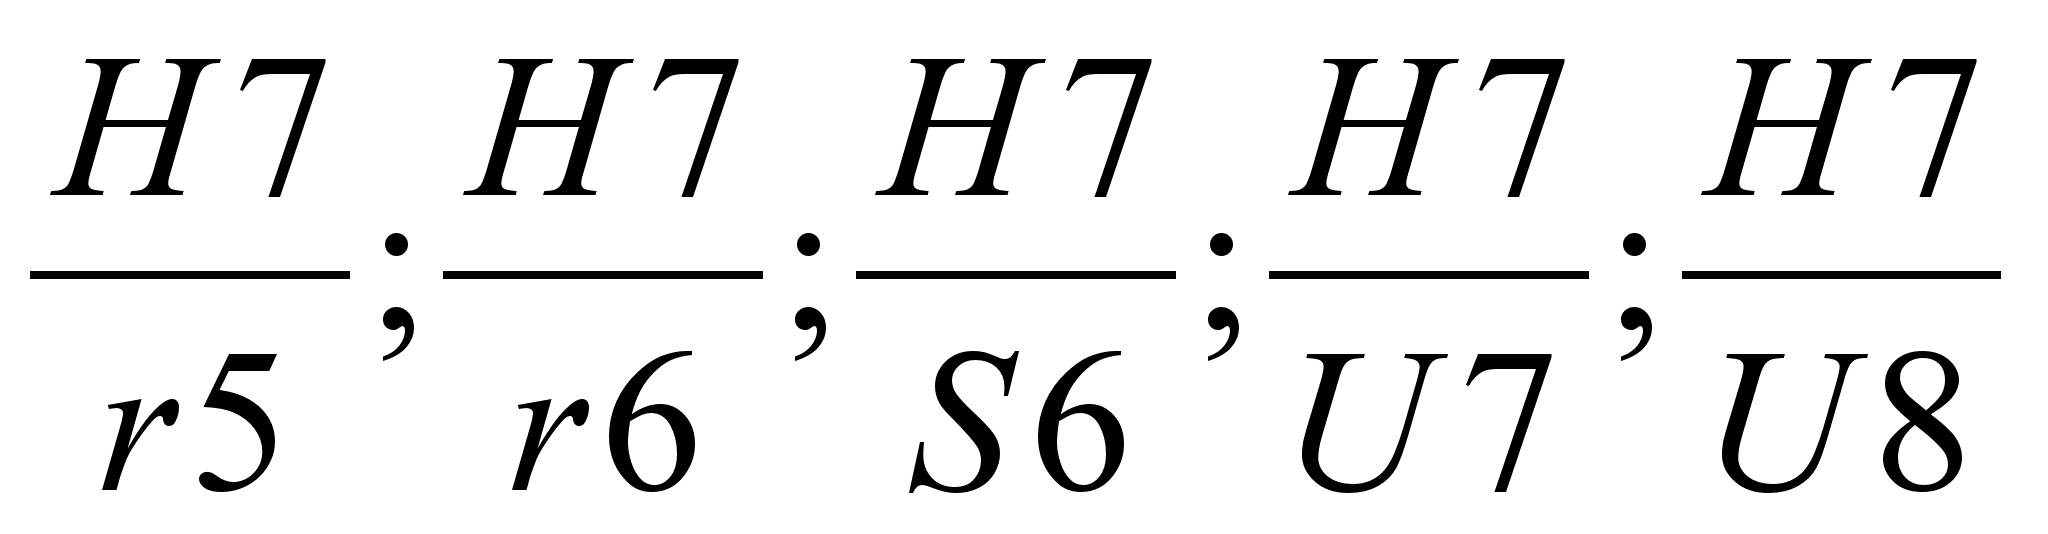 и др.
7.2 Определение усилия запрессовки
В соединении деталей с натягом сила запрессовки растет пропорционально ходу в связи с ростом площади контакта сопрягаемых деталей. Сила выпрессовки в момент трогания существенно больше, чем при движении, так как коэффициент трения покоя больше коэффициента трения движения. По мере схода ступицы с вала сила выпрессовки уменьшается (Рис.17).
Необходимое усилие запрессовки определяется по формуле:
F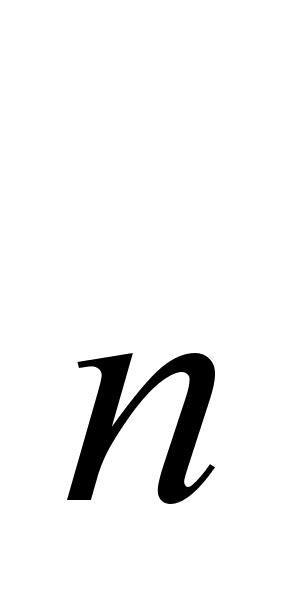 = fq·π·d·l,
(30)
где f
- коэффициент
трения при
запрессовке,
который на
15... 20% выше, чем при
выпоессовке:
f=(1,15…1,20)f.
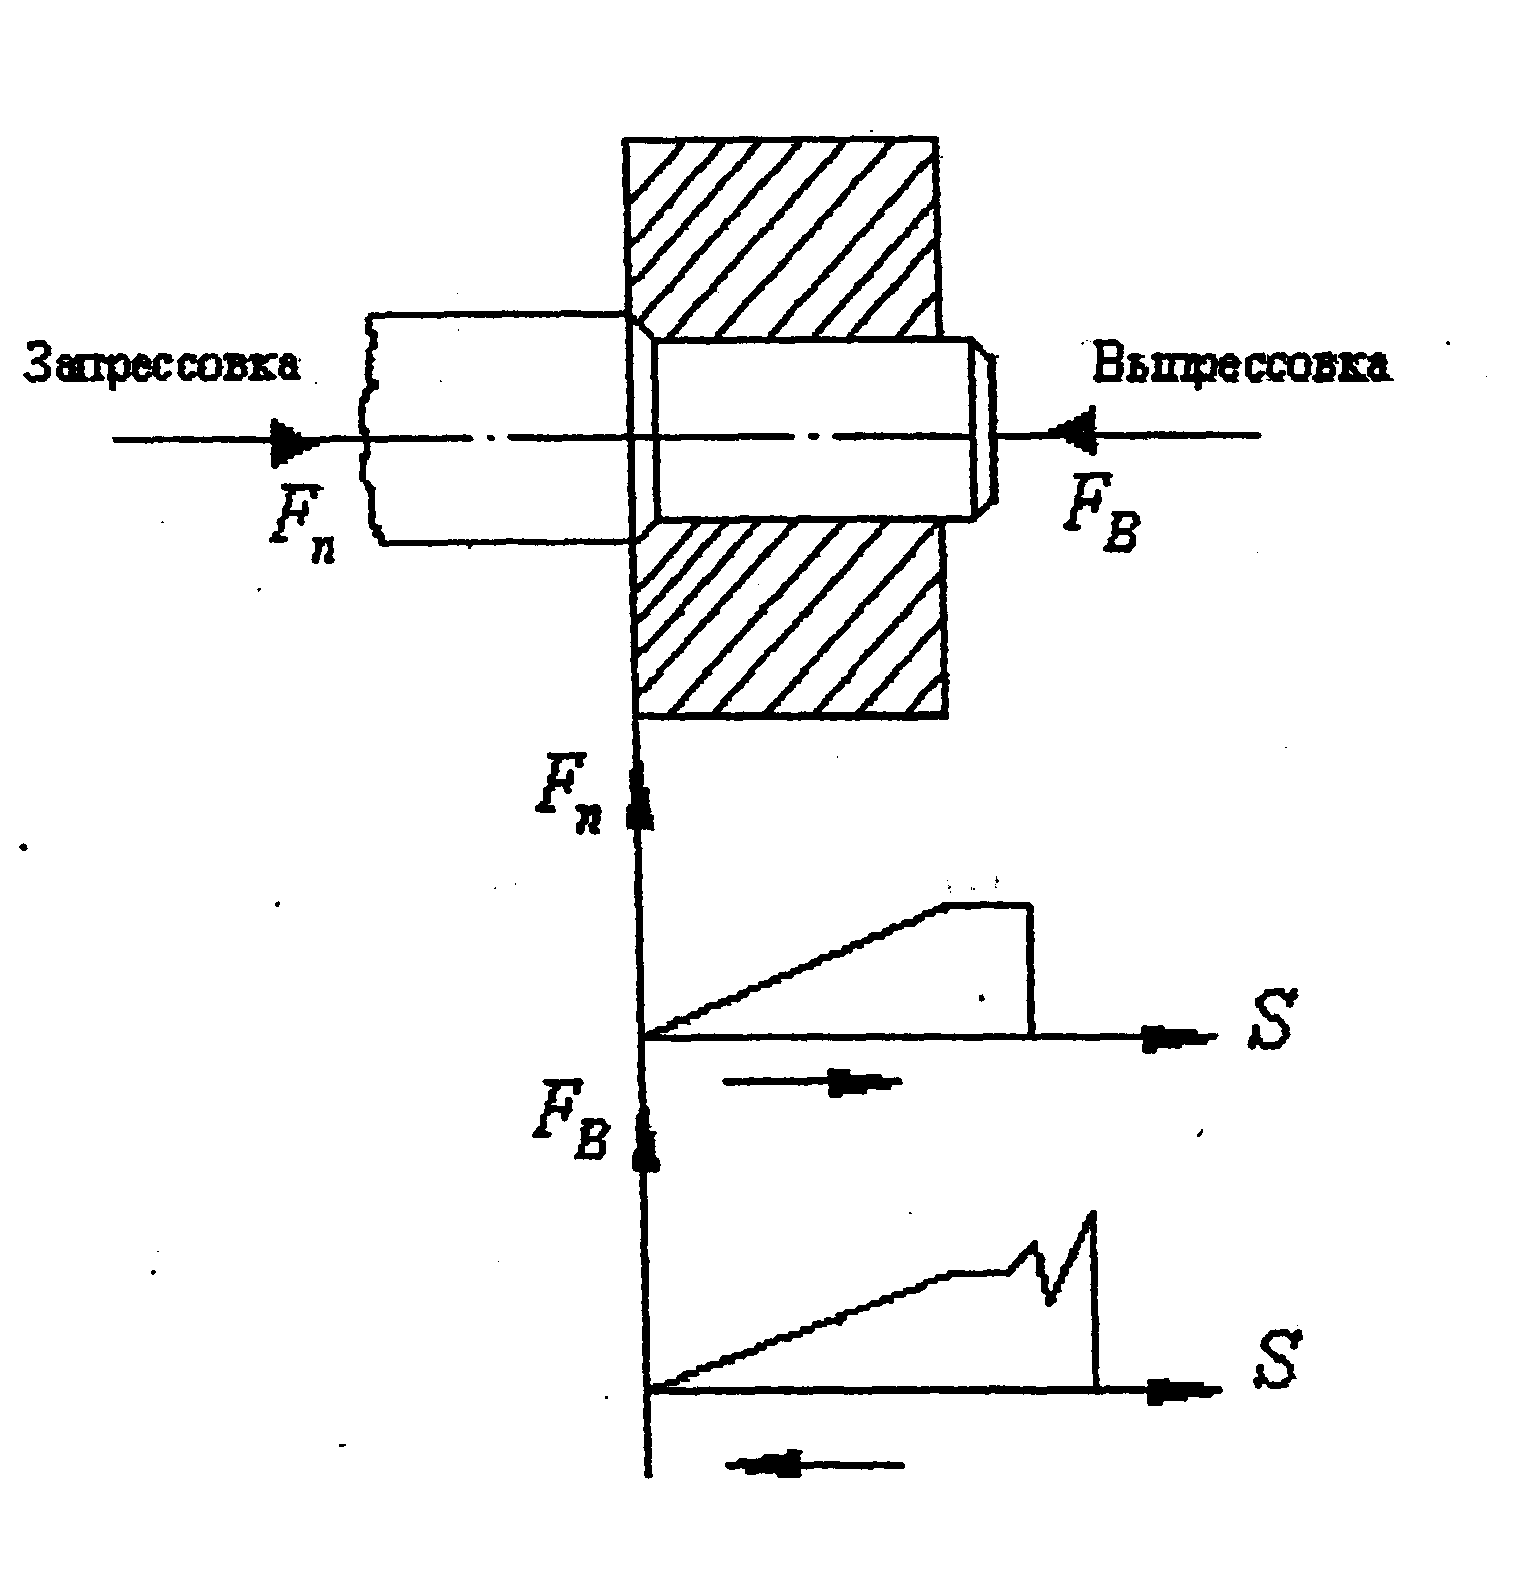
Рис.17 Схема запрессовки и выпрессовки деталей
7.3 Определение температуры нагрева
Для сборки с помощью нагрева охватывающей или охлаждения охватываемой детали необходимую разность температур деталей определяют по формуле:
t =
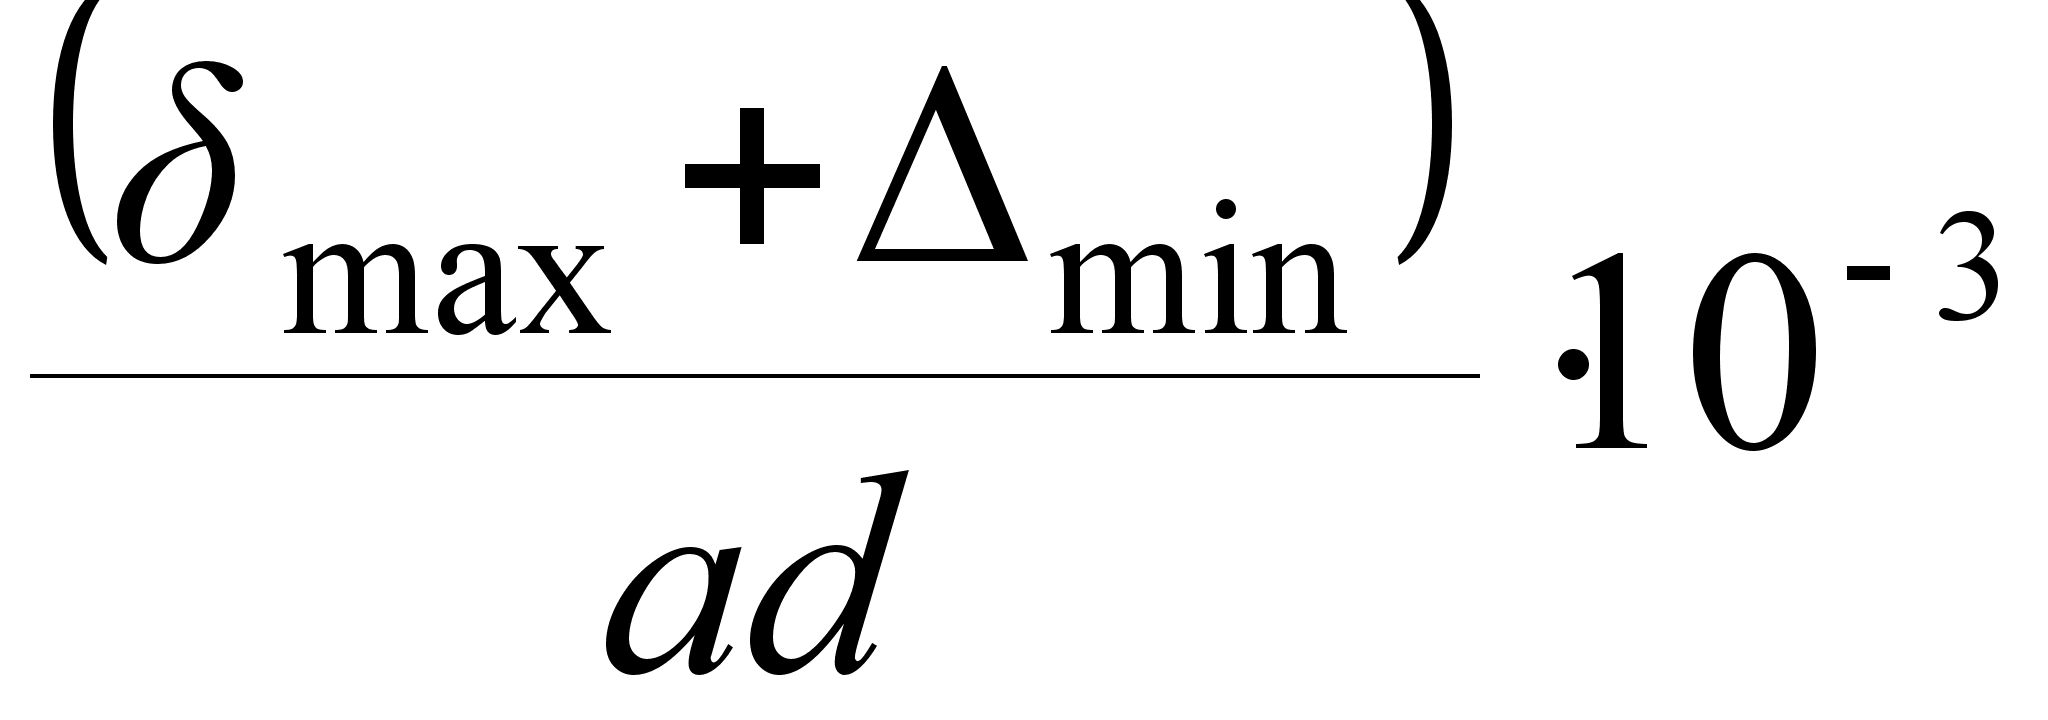 ,
(31)
где δ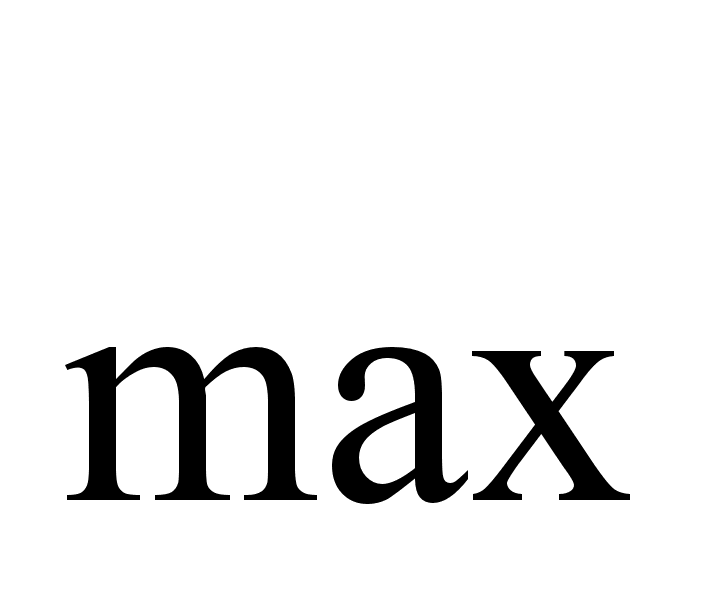 - наибольший
измеряемый
натяг посадки,
мкм;
Δ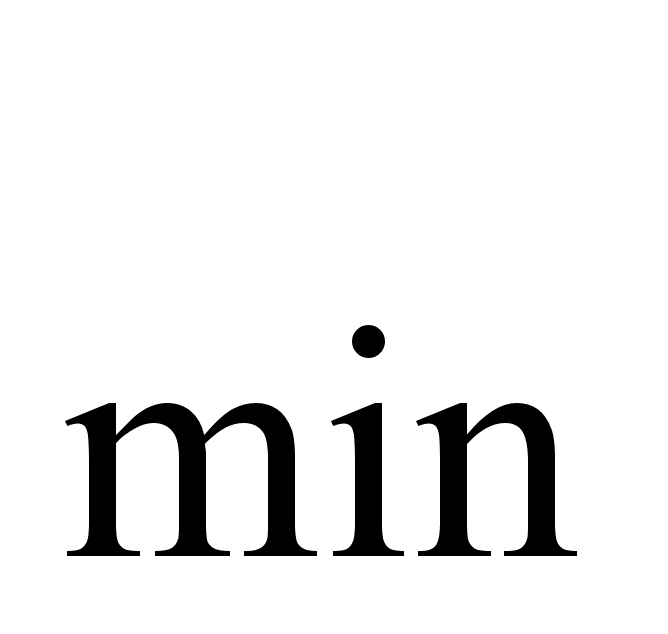 -
минимально
необходимый
зазор для удобства
сборки, мкм;
принимаемой
обычно равным
зазору посадки
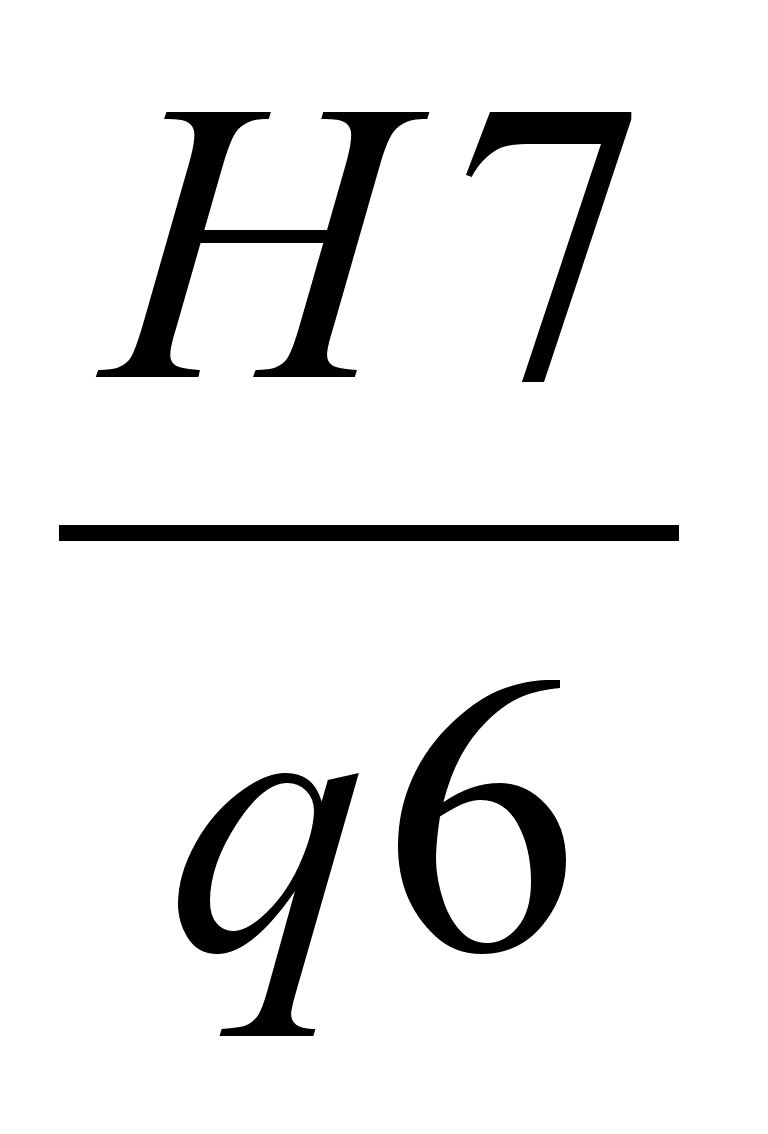 ;
а- коэффициент линейного расширения,
а=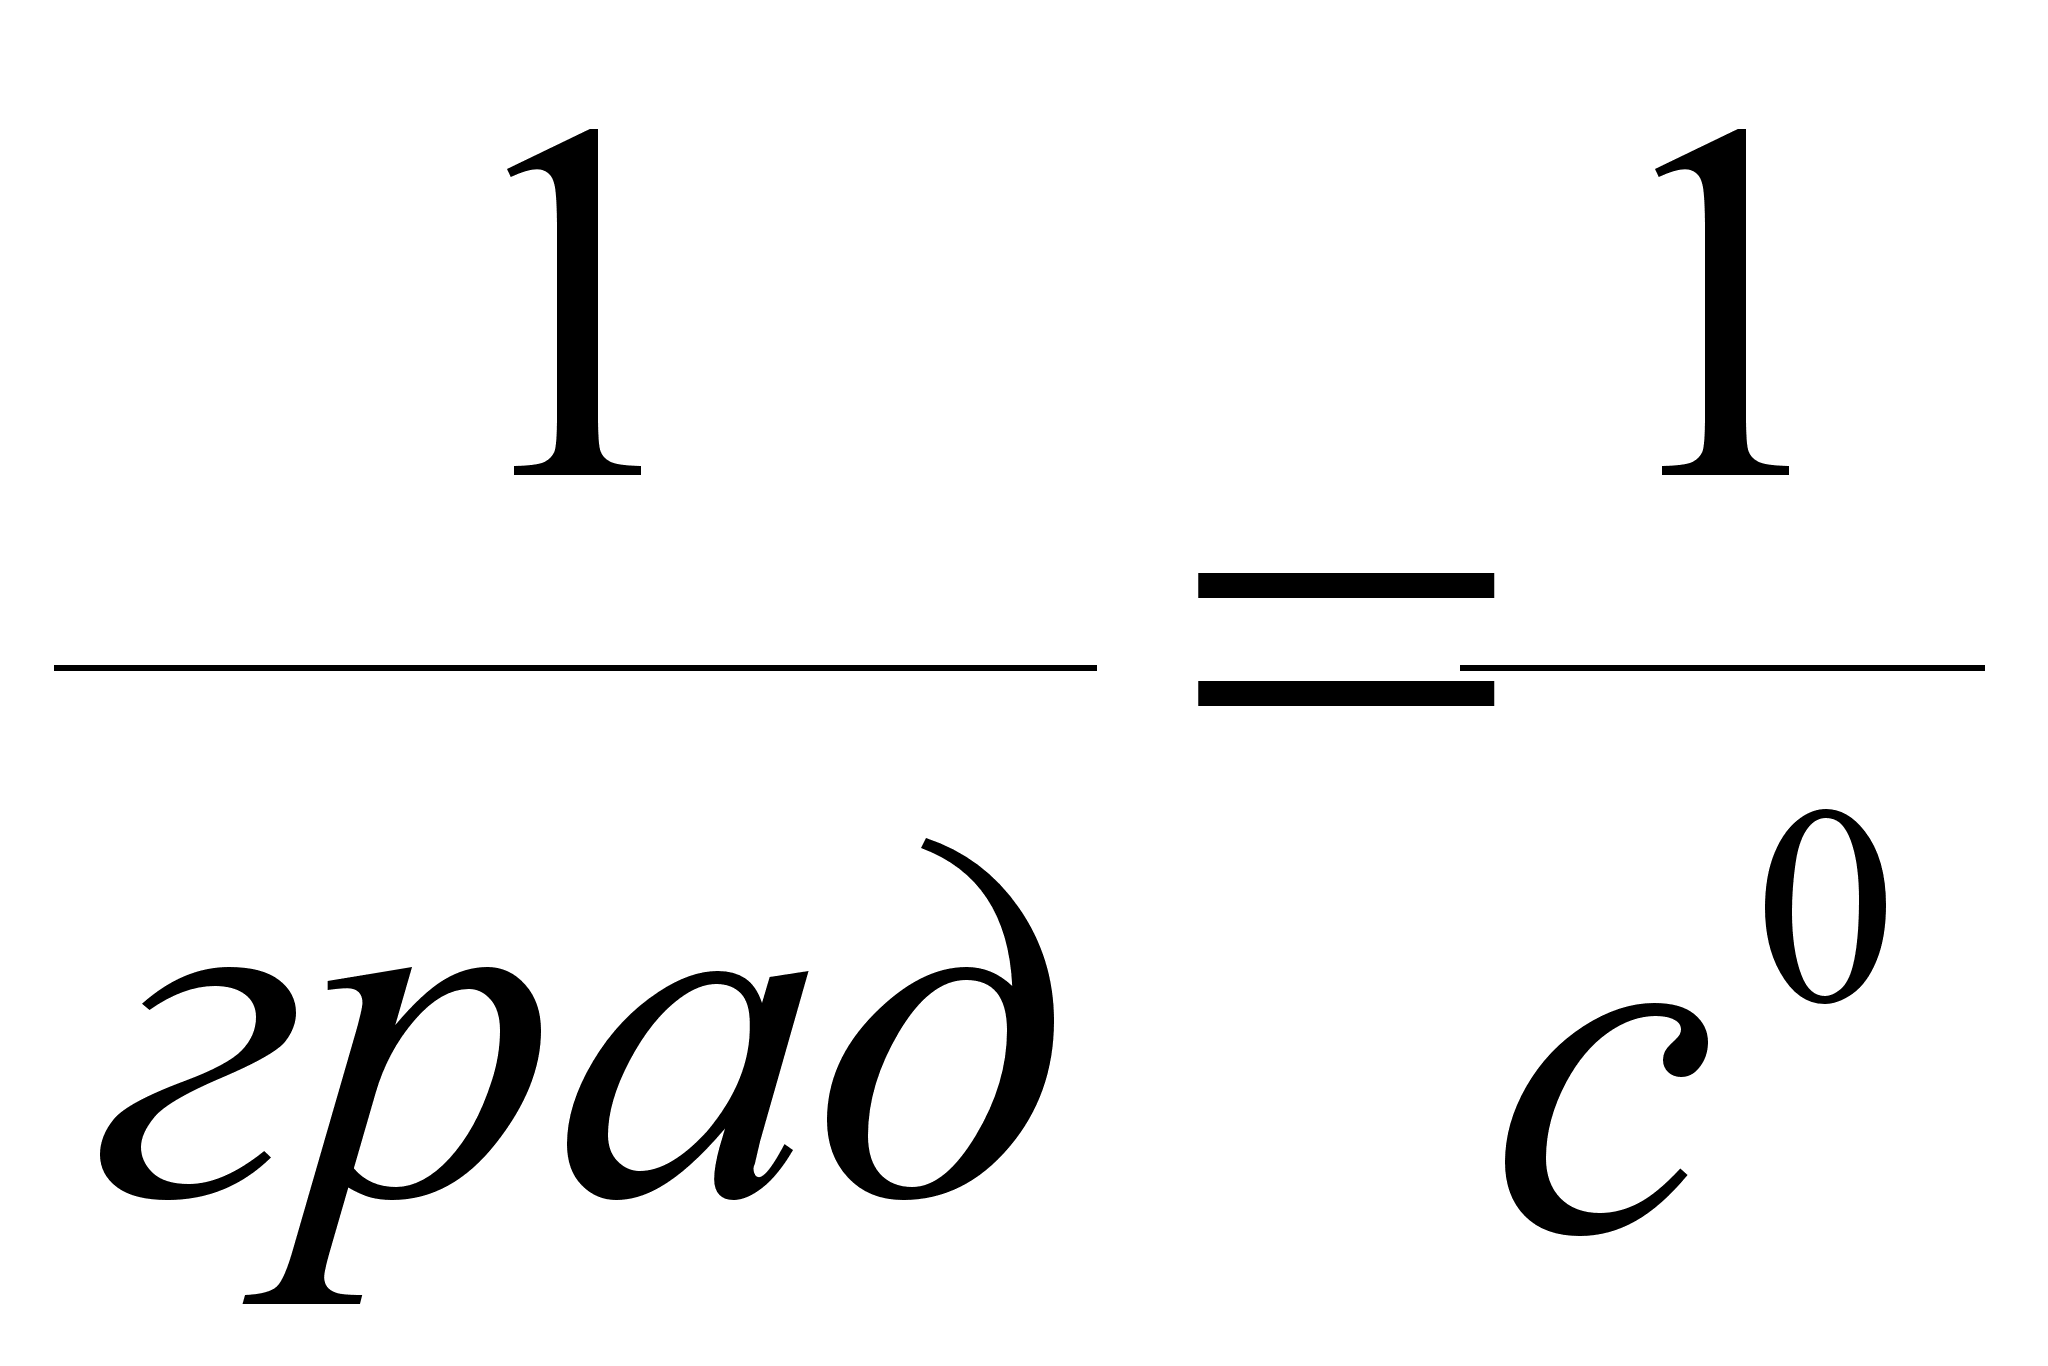 ;
t- температура, С°;
для стали
а = 12 · 10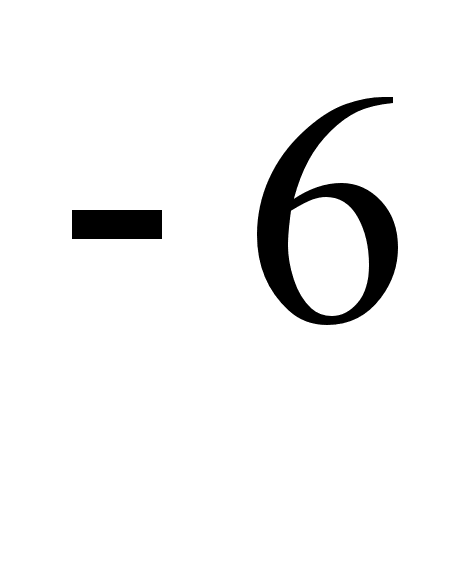 ;
для чугуна
а = 10,5 · 10;
для бронзы
а = 17 ·
10;
для латуни
а = 18 ·
10;
для алюм.
сплавов а
= 23 · 10;
d- номинальный посадочный диаметр, мм.
Температура нагрева должна быть выше температуры низкого отпуска.
Заключение
В результате выполнения курсовой работы нами проанализирована литература по теме исследования; выделены виды заклепочных соединений; проанализированы виды и методы клепки; произведен расчет заклепок на перерезывание; рассмотрены виды заклепочных швов; выявлены основные критерии работоспособности деталей машин; охарактеризованы пути повышения надежности деталей машин на стадии проектирования; произведен расчет заклепочных швов; выделены основные формулы расчета заклепочных швов на прочность; произведен расчет деталей с натягом; определены прочности соединений; определены усилия запрессовки; определена температура нагрева.
В результате выполнения курсовой работы нами получены следующие результаты:
1. Проанализировав литературные источники, нами выделено следующее определение заклепочного соединения: заклепочное соединение - неразъемное соединение деталей при помощи заклепок.
2. Различают заклепочные соединения с полукруглой головкой, потайной, полупотайной, цилиндрической, конической и конической с подголовками.
3. Заклепочные соединения разделяются на: прочные соединения, используемые преимущественно в металлических конструкциях машин и строительных сооружениях; плотно-прочные соединения, используемые в котлах, работающих под давлением; плотные заклепочные соединения (в котлах низкого давления).
4. Достоинствами заклепочных соединений по сравнению со сварными являются: большая стабильность и лучшая контролируемость качества; меньшее повреждение деталей при разъеме.
5. Недостатками заклепочных соединений являются: большой расход металла; трудоемкость работ и большая стоимость; менее удобные конструктивные формы в связи с необходимостью наложения одного листа на другой или применения специальных накладок.
6. Различают два вида клёпки – с двусторонним подходом, когда имеется свободный доступ к замыкающей, так и закладной головке, и с односторонним подходом, когда доступ к замыкающей головке невозможен.
7. Различают два метода клёпки: прямой, когда удары молотком наносятся по стержню со стороны вновь образуемой замыкающей головки; обратный, когда удары молотком наносят по закладной головке. Этот метод применяется при затруднённом доступе к замыкающей головке.
8. Заклепочные швы делятся на три вида: прочный шов, плотный шов, прочноплотный шов.
Таким образом, цель курсовой работы, заключающаяся в рассмотрении особенностей заклепочных соединений, типов заклепок, заклепочных швов, произведении расчета прочных швов при осевом нагружении соединяемых элементов достигнута, все задачи выполнены.
Список литературы
Анурьев В.И. Справочник конструктора-машиностроителя. В 3-х томах, - М.: Машиностроение. 1999. – 532 с.
Батурин А.Г., Ицкович Г.М., Панич Б.Б., Чяернин И.М. Детали машин. Изд. 6-е – М.: «Машиностроение», 1971.
Грызлов А.А., Костромин Ф.П., Чесноков В.А. Детали машин. – М., изд ВВИА им. Н.Е. Жуковского, 1960.
Гузенков П.Г. Детали машин: Учеб. для студ. высш. техн. учеб. заведений.- 5-е изд., перераб. - М.: Высш. шк., 1991. - 383 с.
Детали машин: Атлас конструкций: Учеб. пособие для вузов: В 2 ч. – М.: Машиностроение. 1992. – 352 с.
Детали машин. Атлас / Под ред. Д.Н. Решетова. – М., 1979.
Детали машин. Расчет и конструирование/ Справочник под редакцией Н. С. Ачеркана, т. 1, 2, 3. -М.: Машиностроение, I960.
Детали машин. Сборник материалов по расчету и конструированию под ред. Н.С. Ачеркана, кн. 1., М., Машгиз, 1953.
Дмитриев В. Л. Детали машин. - Л.: Судостроение, 1970.
Добровольский В.А., Заблонский К.И., Мак С.Л., Радчик А.С., Эрмех Л.Б. Детали машин. – Москва – Киев, Машигиз, 1962.
Дунаев П.Ф., Леликов О.П.Конструирование узлов и деталей машин. - М.: Высшая школа, 2001.
Зиновьев В.А., Пришедбко Н.А., Вильниц С.А. Детали машин. – М.. Высшая школа, 1964
Иванов М.Н. Детали машин. – М.. Высшая школа, 1991
Иванов М.Н. Детали машин: Учебник для машиностроительных специальностей вузов/М.Н. Иванов, В.А. Финогенов – 8-е изд., испр. – М.: Высш. Шк., 2003. – 408 с.
Иоселевич Г.Б. Детали машин. - М.: Машиностроение, 1988.
Ицкович Г.М., Чернавский С.А., Киселев В.А., Боков К.Н., Бонч-Осмоловский М.А. Сборник задач и примеров расчета по курсу деталей машин. – М., Машиностроение, 1965
Крагельский И. В. Трение и износ. - М.: Машиностроение, 1968.
Кудрявцев В. П. Детали машин. - Л.: Машиностроение, 1980.
Куклин Н.Г, Куклина Г.С. Детали машин. - 3-е изд., перераб. и доп. - М.: Высш. шк., 1988. - 366 с.
Куклин Н.Г., Куклина Г.С. Детали машин. – М., Высшая школа. 1984
Курсовое проектирование деталей машин: Учеб. пособие для студ. высш. учеб. заведений /С.А.Чернавский, К.Н.Бокова, И.М.Чернин и др. - 2-е изд., перераб и доп. -М.: Машиностроение, 1988.-416 с.
Леликов О.П. Основы расчета и проектирования деталей и узлов машин. Конспект лекций по курсу "Детали машин". - М.: Машиностроение, 2001.
Павлов Я.М. Детали машин. – М. – Л Машгиз, 1960
Поляков В.С., Кудрявцев В.Н. и др. Детали машин. – М., Машгиз, 1953.
Решетов Д. Н. Детали машин. - М.: Машгиз, 1989.
Решетов Д. Н. Работоспособность и надежность деталей машин, - М.: Высшая школа, 1974.
Серенсен С. В., Когаев В. П., Шнейдерович Р. М. Несущая способность и расчет деталей машин на прочность. - М.: Машиностроение, 1975.
Спицын Н. А., Машнев М. М. и др. Опоры осей и валов машин и приборов. - М.: Машиностроение, 1970.
Шелофаст В.В. Основы проектирования машин. -М.:Изд-во АПМ, 2000.
Приложение 1
Заклепочные соединения
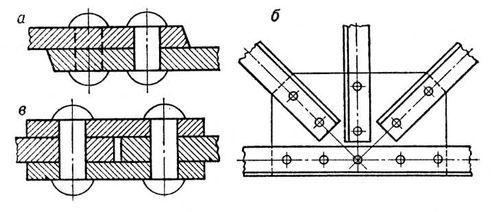
Заклёпочные соединения: а — внахлёстку двухрядным швом; б — встык с одной накладкой; в — встык с двумя накладками однорядными швами.
Приложение 2
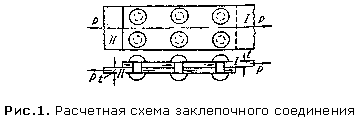
Расчетная схема заклепочного соединения
Приложение 3
Силы, действующие на заклепочное соединение