Конструкция, методика расчёта рудовосстановительной печи для производства ферросплавов
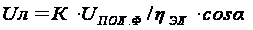 (2.9)
где
К-
поправочный
коэффициент,
учитывающий
схему соединения
вторичных
обмоток трансформатора.
Если обмотки
соединены го
схеме треугольник,
 ,
по схеме звезды
К=
 ,
по однофазной
схеме (когда
обмотки трансформатора
независимости
друг от друг
K=2.
Для
выбора
ступеней напряжения
трансформатора
принимают
интервал
вторичных
линейных напряжений
(В):
от низшего
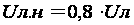 (2.10)
до
высшего
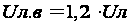 (2.11)
Перепад напряжений между ступенями равен, В:
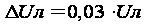 (2.12)
Номинальный ток во вторичной обмотке печного трансформатора,
1ном (кА)
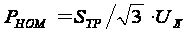 (2.13)
3.2 ОПРЕДЕЛЕНИЕ ДИАМЕТРА ЭЛЕКТРОДА
ГЕОМЫТРИЧЬСКИХ РАЗМЕРОВ ВАННЫ ПЕЧИ.
Диаметр
самоспекающегося
электрода (
Dэл,мм)
выбирают из
рациональных
(освоенных в
промышленности)
для технологического
процесса плотностей
тока в электроде
 (табл. I)
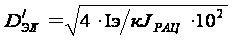 (2.14)
У нас в стране принят размерный ряд самоспекающихся круглых электродов диаметром от 350 до 2400 мм (350,600,750,950,100О, 1200,1400,1500,1700,1900,2000 и т.д.) и прямоугольных (плоских) электродов размером до 3200 х 800 мм, определяемый размерами стальных кожухов.
Расчетное
значение диаметра
электрода сопостовляется
а размерным
рядом
и
принимается;
ближайшая
большая величина

Толщина
кожуха электрода
( мм)
определяют
по формуле
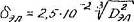 (2.15)
где
- диаметр
выбранного
электрода в
соответствии
с размерным
рядом, мм.
Полный
максимально,
допустимый
ток (1доп,А) самоспекающего
электрода
диаметром
(мм)
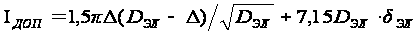 (2.16)
где
 -
глубина проникновения
переменного
тока частотой
50 Гц (обычно
 600
мм).
Выбранный
размер электрода
()
должен
обеспечить
условие

При
определении
геометрических
параметров
рабочего
пространства
круглой трехфазной
печь исходной
величиной
является диаметр
электрода
и все другие
геометрические
размеры ванны
(рис.6,а) выражается
через
.
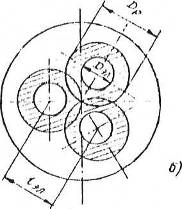
В круглой трехфазной печи (рис.6,в) вес три реакционные зоны диаметром Dp (mм)
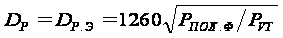 (2.17)
где Dp - плотность мощности в объеме реакционной зоны табл. 1) в кВт/м3,- должны сходиться в центре печи ^следовательно диаметр распада электродов Др,э. ровен диаметру реакционной зоны Dp .
Расстояние между осями электродов, называемые распадом, равно
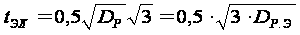 (2.18)
Расстояние между каждым электродом и центром ванны одинаково и равно 0,5 Dp.Уменьшение или увеличение этого расстояния в рудовосстановительных печах нежелательно. В первом случае в центре ванны повысится плотность мощности, что приведет к плавлению шихты и более ускоренному ее сходу на этом участке, во втором между электродами появится участок с малой плотностью мощности, что приведет к превращению шихты в нем в гарнисаж.
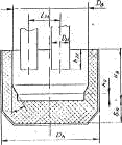
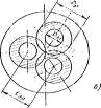
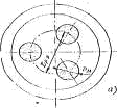
Рисунок 6- Расчетный эскиз круглой ванны а) и реакционные зоны рудовосстановительных печах б).
Для создания внешнего гарниссажа, представляющего хорошую огнеупорную теплоизоляцию, защищающую футеровку, диаметр ванны должен быть больше диаметра окружности, охватывающий действующие
объемы реакционных зон электродов, расположенных: по вершинам правильного треугольника. Диаметр такой окружности составляет 2 Dp или 2Ррэ и действующие отечественные ночи как открытые ,так и закрытие имеют ванну диаметром
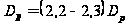 (2.19)
Следует строить ванны диметром
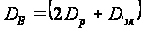 (2.20)
Хотя в трехфазной ванне с погруженными электродами активная высота ванны (II) должна равняться распаду электродов:
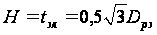 (2.21)
в работающих печах отношение H/tэл (или, что то же, Hв/Dр,э ) колеблется в пределах от 0,8 до 1,14 при средней величине 0,95 м. какой-либо определенной зависимости этого отношении от процесса плавки не наблюдается. Поэтому исходя из того, что действующая (активная) глубина погружения электродов
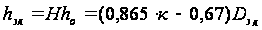 (2.22)
которая для печей бесшлаковых процессов о удельным расходом энергии 7-13 МВт.ч
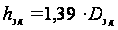 (2.23)
а для этих же печей при расходе энергии 4-7 МВт.ч
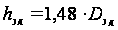 (2.24)
и многошлаковых и рудоплавильныхx печей
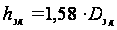 (2.25)
а также учитывая то, что для всех ванн о проводящим угольным подом отношение
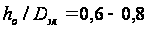 (2.26)
при средней величине 0,07, можно представить активную высоту ванны как сумму hэли h0:
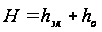 (2.27)
Общая высота ванны (высота шихты).
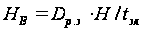 (2.28)
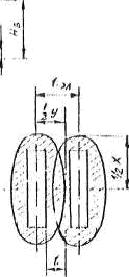 Параметры
прямоугольной
ванны (рис.8,а)
также определяются
исходя
и» размера
плоского электрода
сечением аэл
хвЭл ,а также
площадью
равновеликого
круглого электрода
диаметром Dэл
установленного
исходи из расчета
по формуле
(2.14).
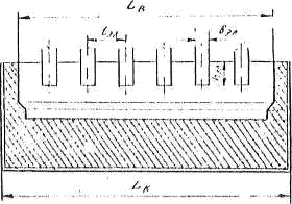
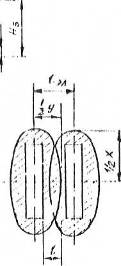
Рис. 8. Расчетный эскиз прямоугольной панны (а) и реакционные зоны в действующих рудовосстановительных почах (б)
Стороны плоского электрода площадь которого соответствует площади круглого электрода диаметром D эл. ,определяется исходя из следующих соотношений:

где
 (4,0
– 5,0)
Плоские
электроды того
же сечения, что
и круглые, в
прямоугольной
ванна должны
располагаться
ближе один к
другому, поскольку
токоподводы
этих электродов
имеют и сечении
форму эллипса
(рис.8,6).
Если
относительная
ширина реакционного
слоя у
плоских
электродов
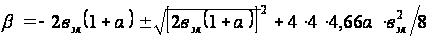 (2.31)
тогда расстояние между осями электродов составит
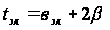 (2.32)
Размеры реакционной зоны плоских электродов можно определить» приравняв площадь эллипса к площади реакционной зоны круглого равновеликого электрода и приняв оси эллипса х и у :
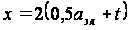 и
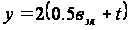 (2.33,2.34)
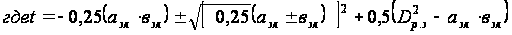 (2.35)
где
 - диаметр
распада равновеликого
электрода
,определяемой
no(2.17).
Для получения общей ванны необходимо, чтобы реакционные зоны электродов перекрывали друг друга, что обеспечивается при соблюдении условия
 (2.36)
Размеры сечения ванны с учетом гарниссажа должны быть следующие:
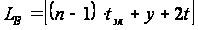 (2.37)
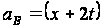 (2.38)
Остальные параметры ванны hэл ,ho,H,HB определяются исходя из диаметра равновеликого круглого электрода Dэл и с учетом условий, оговоренных в уравнениях (21-28).
Общая
высота печи
( )
определяется
с учетом толщины
футеровки
подины
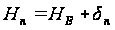 (2.39)
где
 толщина подины.
Особенностью этой части футеровки является большая толщина (до 2 м и более) и хорошая тепловая изоляция. Большое тепловое сопротивление способствует снижению тепловых потерь и созданию не-обходимой высокой температуры в рабочем пространстве ванны, а значительная масса футеровки, обладающая большой теплотой инерцией, способствует сохранению устойчивой температуры в «тигле» при возможных кратковременные простоях.
На рис.9 приведено рациональное выполнение футеровки, отличной от распространенных конструкций, как правило, цилиндрических.
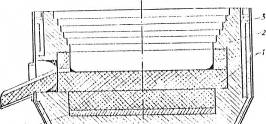
Рис.8-Рациональная футеровка рудовосстановительной печи:
1 -угольные
блоки; 2 -кладка
из огнеупорных
шамотных
кирпичей; 3 -слой
теплоизоляции
из легковесного
шамота; 4-слой
кладки из
магнезитовых
кирпичей 5-засыпка
из шамотной
крупки; 6-набивная
масса
Список использованных источников
1 Расчеты пиропроцессов и печей цветной металлургии. Под научной редакцией Д.А Диомедовского, Л.М Шалыгина, А.А Галинберк, И.А Южанин. – М.: Металлургия, 1963. – 640 с.
2 Кривандин В.А. Металлургическая теплотехника – 2 том / В.А. Кривандин; профессор, доктор техн. наук. – М.: Металлургия, 1986. – 590 с.
3 Басов, Ельцев Справочник механика заводов цветной металлургии.
4 Басов А.И. Механическое оборудование обогатительных фабрик и заводов тяжелых цветных металлов. – М.: Металлургия, 1987. – 578 с.