Обработка деталей на токарных одношпиндельных автоматах: инновационный аспект
Техника безопасности при работе на токарных автоматах и полуавтоматах. Здесь сохраняют силу требования, изложенные для. токарных, карусельных и револьверных станков. Токарные автоматы и полуавтоматы по сравнению с универсальными токарными станками имеют значительно большую производительность обработки, а следовательно, повышенную интенсивность образования стружки, представляющей потенциальную опасность для работающих. Это предъявляет повышенные требования к образованию транспортабельной, разделенной на мелкие куски стружки, в силу чего геометрия и конструкция режущих инструментов должны обеспечивать устойчивое завивание и ломание стружки. Конструкция станков должна предусматривать легкое удаление образовавшейся стружки из зоны резания и удаление от станка. Последнее обеспечивается транспортерами станков и транспортной системой цеха.
Зоны обработки станков с вертикальной компоновкой шпинделей и шпиндельных блоков должны иметь закрытия и щиты, надёжно предохраняющие окружающих от стружки и от соприкосновения с вращающимися заготовками и зажимными устройствами.
Автоматы горизонтального типа, работающие с прутковой заготовкой, должны иметь ограждения для каждого прутка и для всего их пучка. Ограждения должны препятствовать случайному контакту наладчиков и рабочих с вращающимися прутками, но вместе с тем не должны создавать дополнительный шум. Снижению шума в значительной степени способствует размещение внутри кожухов винтовых пружин переменного диаметра навивки.
Особую роль в обеспечении безопасной работы на высокопроизводительных станках играют правильная организация хранения возле станков межоперационных заделов и готовых деталей, содержание рабочего места в должном порядке.
1.2 Настройка токарно-револьверных одношпиндельных автоматов
Изготовления детали включает перечисление переходов, режимов резания и длин перемещений инструментов, режущего, вспомогательного и измерительного инструмента. Эти данные сводят в объединенную операционно-наладочную карту автомата. Обязательно указывают вспомогательные переходы: подача прутка до упора, переключение револьверной головки, переключение направления и частоты вращения шпинделя. Переключение частоты вращения шпинделя совмещено с переключением револьверной головки в карте наладки не учитывается. Время вспомогательных переходов для автомата постоянно. Подача материала и поворот головки осуществляется за 1 с, переключение направления вращения шпинделя – за 0,5 с, переключение скорости вращения шпинделя – за 0,25 с.
Наладку инструментов по принятому процессу и порядок чередования переходов производят с учетом наладочных и базовых размеров головки и шпинделя. Так, по паспорту автомата наименьшее и наибольшее расстояние от торца шпинделя до револьверной головки (без оправки инструмента) равно 64 и 180 мм. При наладке перехода 3 принято, что резцовая оправка занимает 58 мм, а минимальное расстояние между шпинделем и головкой 85 мм, следовательно, в исходном положении резца для обточки длины 25 мм расстояние от торца шпинделя до револьверной головки равно 85 + 25 = 110 мм, т.е. укладывается в размеры настройки.
Размер диаметра обработки (обточки, расточки) устанавливают регулировкой инструмента на размер наладчиком (по чертежу).
Расчет и назначение подач и скоростей резания производят по условиям обработки согласно нормативам.
Переходы выполняют с различной скоростью резания, и время одного оборота шпинделя для различных переходов неодинаково, поэтому нельзя его складывать без приведения к общему расчетному числу оборотов.
В карте настройки в скобках указаны числа оборотов для совмещенных операций, не учитываемых в расчете времени цикла работы станка. Расчетное число оборотов шпинделя, необходимых для совершения всех рабочих переходов, составит сумма чисел расчетных оборотов (без скобок),∑np = 2586 оборотам.
По условиям наладки цикл работы должен совершиться за один полный оборот кулачков, выполняющих холостые и рабочие ходы переходов. В графе Сотые доли имеются две колонки – сотые доли для рабочих и холостых ходов. Сотые доли холостых ходов выбирают по данным паспорта автомата. Общая сумма сотых долей холостых ходов соответствует 24 лучам из общего числа 100 лучей полного оборота РВ.
Продолжительность цикла работы складывается из суммы времен переходов, которые можно подсчитать по числу оборотов шпинделя для выполнения каждого перехода. Для этой цели в графе Обороты шпинделя предусмотрены две колонки! обороты шпинделя на данный переход и обороты шпинделя для расчета. Оборота шпинделя на данный переход (ход) n = L/s, где L – длина перемещения инструмента, мм; s-подача, мм/об.
По паспортным данным подбирают необходимые сменные колеса для настройки гитары распределительного вала по расчетному циклу работы.
Профили кулачков вычерчивают на бланках, разделенных на 100 частей прямыми или кривыми лучами. Радиусы криволинейных лучей равны длине рычага качания. На бланки наносят соответственно с картой настройки участки сектора кривых рабочих и холостых ходов. На каждом участке определяют максимальные и минимальные радиусы зоны расположения кривой и на этом участке строят для рабочих движений архимедову спираль, а для холостых ходов кривые вычерчивают по шаблону. Кривые барабанов можно рассчитать по рис. Задано: а – число лучей поворота барабана; L – перемещение исполнительного механизма при соотношении рычагов 1: 1; D – диаметр барабана.
Наладка автомата заключается в снятии с РВ кулаков револьверной головки и поперечных суппортов, смене державок инструмента. Затем производят смену зубчатых колес в коробке скоростей и в приводе РВ. Устанавливают новые кулачки револьверной головки и поперечных суппортов, размещают резцы, начиная с отрезного резца, регулируют длину подати прутка и хода инструментов. Токарный шестишпиндельный прутковый автомат 1Б240–6. Гамма горизонтальных многошпиндельных автоматов построена на базе шестишпиндельных моделей, принятых за основные. Подобие основных узлов и механизмов, высокая унификация обеспечивают высокое качество изготовления, стабильную точность и высокую надежность станков. На многошпиндельных автоматах выполняют центрование, черновую, чистовую и фасонную обточку, подрезку, снятие фасок, проточку канавок, сверление, зенкерование, развертывание, нарезание внутренних и наружных резьб, фрезерование шлицев, отрезку. Кроме того, можно выполнять операции без снятия стружки: накатку рифлений, клеймение цифр и марок, накатку резьбы, раскатку отверстий, обкатку цилиндра, конуса и сферы.
Направление вращения шпинделей в многошпиндельных автоматах не меняется при обработке, поэтому нарезание резьб метчиками и плашками производят при отставании инструмента, а свинчивание – путем обгона вращающейся детали.
Горизонтальные многошпиндельные автоматы характеризуются последовательным принципом действия, когда операции по обработке детали равномерно распределяются по всем позициям – VI. При большом числе шпинделей на шестишпиндельных и, особенно, на восьмишпиндельных автоматах применяется параллельно – последовательный принцип действия, когда одна или две детали с базированием по отверстию и наружной поверхности на станках с двойной индексацией проходят одновременно последователь
1.3 Инструмент
Основными инструментами для токарных станков являются резцы различных типов, а также сверла, зенкеры, зенковки, развертки, метчики и д.р.В машинах и механизмах наибольшее число деталей представляют собой тела вращения, поэтому естественно, что станки токарной группы, на которых получают такие детали, являются основным станочным оборудованием и составляют в механических цехах машиностроительных заводов часто больше половины всех станков.
Типы токарных резцов
Многообразие работ, выполняемых на токарных станках, привело к созданию большого количества резцов разного назначения и различных конструкций. Токарные резцы можно классифицировать по нескольким признакам.
По виду обработки различают резцы (рис. 293, а) проходные 1, 2, 3 для обтачивания гладких цилиндрических и конических поверхностей; подрезные 4 для обтачивания плоских торцовых поверхностей; расточные для растачивания сквозных отверстий 6 и расточные упорные для растачивания глухих отверстий 7; отрезные 8 для разрезания заготовок на части и для протачивания кольцевых канавок; галтельные для обтачивания переходных поверхностей между ступенями валов по радиусу; резьбовые наружные 9 и внутренние; фасонные круглые 10, призматические 11 и тангенциальные для обтачивания фасонных поверхностей.
По характеру обработки обдирочные 2, чистовые широкие 5 и для тонкого точения. По форме головки: прямые 1,3, отогнутые 2, 4, 6, оттянутые 8 и изогнутые. По направлению подачи резцы делят (рис. 293, б): на правые, работающие с подачей справа налево, и левые, работающие с подачей слева направо. По способу изготовления: целые; с приваренной встык головкой; с приваренной или припаянной пластинкой; с головкой в виде сменной вставки с пластинкой режущего материала. По роду материала: из быстрорежущей стали; с пластинками из твердого сплава; с пластинками из минералокерамики, с кристаллами алмазов.
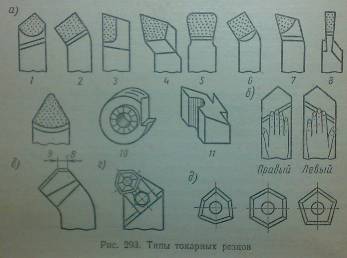
Для высокопроизводительного точения с большими подачами используют резцы с дополнительным режущим лезвием (рис. 293, в). Длина дополнительного лезвия В = 1,1 Sпр. Резец устанавливают на станке так, чтобы дополнительное режущее лезвие было параллельно линии центров станка. В этом случае получается высокая чистота обработанной поверхности. Такими резцами можно вести точение с подачей до Sпр = 5 мм/об.
В промышленности находят широкое применение резцы с многогранными неперетачиваемыми пластинками твердого сплава (рис. 293, г). Когда одно из режущих лезвий пластинки выйдет из строя вследствие затупления, открепляют механический прижим пластины и устанавливают в рабочее положение следующее лезвие пластинки. Форма применяемых пластинок показана на рис. 293, д. Применение неперетачиваемых пластинок повышает производительность работы оборудования, так как значительно сокращается время на смену затупившегося инструмента. [1]
1.4 Характеристика методов точения
Технологический метод формирования поверхностей заготовок точением характеризуется двумя движениями: вращательным движением заготовки (главное движение резания) и поступательным движением режущего инструмента – резца (движение подачи). движение подачи осуществляется параллельно оси вращения заготовки (продольная подача), перпендикулярно оси вращения заготовки (поперечная подача), под углом к оси вращения заготовки (наклонная подача).
Разновидности точения: обтачивание – обработка наружных поверхностей; растачивание – обработка внутренних поверхностей; подрезание – обработка плоских торцевых поверхностей; резка – разделение заготовки на части или отрезка готовой детали от заготовки – пруткового проката.
На одношпинднльных токарно–револьверных автоматах обрабатывают заготовки небольших размеров (диаметром 8 … 31 мм), но сложных форм. Автоматы работают по замкнутому циклу параллельной обработки поверхностей. Движения (резания, установочные, вспомогательные) рабочих органов автомата осуществляют от кулачкового распределительного вала. Автоматизация движений обеспечивает высокую производительность. Автоматы используют для изготовления больших партий деталей. [1]
2. Обработка заготовок на одношпиндельных автоматах
Токарные одно- и многошпнцдельные автоматы условно относят к технологическому оборудован ню с «жесткой» автоматизацией в отличие от оборудования с ЧПУ, имеющим «гибкую» автоматизацию. Рабочим циклом работы автоматов с «жесткой» автоматизацией управляют распределительные валы, на которых устанавливают дисковые кулачки или специальные кулачковые барабаны. При переходе с обработки заготовок одного типа на обработку заготовок другого типа необходимо переналаживать распределительные валы и заменять кулачки я барабаны, на что тратится значительное время и в результате чего снижается производительность работы автоматизированного и автоматического оборудования. Однако подобные автоматы достаточно широко используют в крупносерийном я массовом производстве изделий машиностроения.
Обработка заготовок на одношпиндельных автоматах. Одношпиндельные фасонно-отрезные автоматы предназначены для обработки заготовок простой формы, небольшого диаметра и малой длины. Заготовками для изготовления деталей служат прутки. Пруток закрепляют в цанговом патроне, пропуская его сквозь полый шпиндель автомата.
Автоматы имеют от двух до четырех поперечных суппортов. На суппортах закрепляют фасонные резцы. В одном из суппортов закрепляют отрезной резец. На фасонноотрезных автоматах обрабатывают только наружные поверхности заготовок. Обработку поверхностей ведут только с поперечным движением подачи резцов. Некоторые автоматы имеют сверлильный суппорт, в котором закрепляют сверло. Отверстие сверлят с продольным движением подачи сверлильного суппорта. По окончании обработки всех поверхностей фасонными резцами отрезной резец отрезает готовую деталь от прутка и цикл работы автомата повторяется.
Обработка заготовок на многошпиндельных автоматах. Заготовками для изготовления деталей на автоматах служат прутки или штучные заготовки – поковки, отливка, которые загружают в специальные емкости – магазины. Автомат для параллельной обработки предназначен для одновременного изготовления нескольких одинаковых деталей. Заготовки (прутки) пропускают сквозь полые шпиндели на длину, равную длине изготовляемых деталей. Вылет прутков из шпинделей ограничен упорами задней стойки. Затем прутки закрепляют цанговыми патронами шпинделей и они получают вращательное движение. [5]
Одношпиндельные фасонно-отрезные автоматы предназначены для обработки деталей простой формы, небольшого диаметра и малой длины. Заготовками для изготовления деталей служат прутки. Пруток закрепляют в цанговом патроне, пропуская его сквозь полый шпиндель автомата.
Автоматы имеют от двух до четырех поперечных суппортов: передний, задний, один вертикальный или два наклонных. На суппортах закрепляют фасонные резцы. В одном из суппортов закрепляют закрепляют отрезной резец. На фасонно-отрезных автоматах обрабатывают только наружные поверхности заготовок. Обработку поверхностей ведут только с движением поперечной подачи резцов. Сверление отверстий выполняют с движением продольной подачи сверлильного суппорта. После окончания обработки всех поверхностей фасонными резцами готовую деталь отрезают от прутка отрезным резцом и цикл работы автомата повторяется.
Одношриндельные продольно-отрезные автоматы предназначены для обработки деталей сложной формы диаметром до 22 мм и длиной до 200 мм. Заготовками для изготовления деталей служат точеные калиброванные прутки. Пруток закрепляют в цанговом патроне автомата пропускают сквозь люнетную втулку стойки. Шпиндельная бабка или сам шпиндель имеет движение продольной подачи. Пруток, закрепленный в патроне автомата, одновременно с вращением получает ту же продольную подачу. Суппорты автомата, число которых доходит до пяти, имеют только движение поперечной подачи. В зажимных устройствах суппортов закрепляют проходные резцы или один отрезной резец.
Скоростями перемещения передней бабки и поперечных суппортов, а также моментами включения движения подачи управляют кулачки распределительного вала автомата. Сочетание продольной подачи прутка с поперечной подачей резцов позволяет на заготовке обтачивать наружные цилиндрические, конические и фасонные поверхности, подрезать торцы, протачивать канавки, галтели, обтачивать фаски. Использование дополнительного продольного суппорта позволяет выполнить сверлильные и резьбонарезные работы. Обработка поверхностей заготовок ведется в непосредственной близости от торца люнетной втулки, что значительно уменьшает деформацию заготовки.
Одношриндельные токарно-револьверные автоматы имеют револьверный суппорт с револьверной головкой, перемещающейся с движением продольной подачи, от двух до четырех поперечных суппортов. Все инструменты, работающие с движением продольной подачи, закрепляют в гнездах револьверной головки; все инструменты, работающие с движением поперечной подачи, закрепляют в зажимных устройствах поперечных суппортов. Перемещением и закреплением прутка, включением, выключением и изменением скорости вращения заготовки и перемещения суппортов и револьверной головки управляют кулачки распределительного вала.
На токарно-револьверных автоматах обрабатываются наружные цилиндрические, конические и фасонные поверхности, подрезать торцы, протачивать канавки, галтели, обтачивать фаски, обрабатывают поверхности сверлением, зенкерованием, зенкованием, развертыванием и растачиванием, нарезают наружную (плашками) и внутреннюю (метчиками) резьбы, накатывают рифления. Например, установка специального автоматического приспособления позволяет фрезеровать шлицевые канавки на головках винтов. [1]
3. Исследовательская часть
Задачи исследований: провести сравнительную характеристику базовой и усовершенствованной моделей станков; рассчитать параметрическую металлоемкость обоих моделей; сделать обоснованные выводы об эффективности проведенной инновации.
3.1 Токарно-револьверные станки моделей 1В116, 1В116П, 1В116П-02
Токарно-револьверные станки моделей 1В116, 1В116П, 1В116П-02 предназначены для обработки калиброванного прутка круглого, шестигранного и квадратного сечения длиной до 60 мм и диаметром до 25 мм.
Токарные автоматы нашего предприятия применяются в серийном и крупносерийном производствах при изготовлении деталей сложной конфигурации или штучных заготовок.
Токарный автомат, оснащенный многопозиционной поворотной револьверной головкой, несущей инструменты для обработки наружных и внутренних поверхностей производит резку металла, обточку, расточку, сверление, зенкерование, развертывание, нарезание резьбы метчиками и плашками, проточку канавок, а при оснащении токарно-револьверного станка дополнительными устройствами, на нем можно производить пропиловку и фрезерование пазов, фрезерование резьбы, нарезание резьбы резцом, прошивку и фрезерование многогранников, сверление глубоких отверстий, обработку деталей восемью инструментами с револьверного суппорта, а также обрабатывать штучные заготовки, используя при этом магазинную и бункерную загрузки.
Название револьверный происходит от способа закрепления режущих инструментов в барабане. Токарный автомат работает в автоматическом режиме. «Программой» является набор кулачков и концевых упоров, осуществляющих в нужные моменты остановку, выбор направления, смену инструмента и другие действия.
Основной особенностью токарно-револьверных станков 1В116, 1В116П, 1В116П-02 является наличие револьверного суппорта, несущего многопозиционную револьверную головку, на которой закрепляют инструменты. Кроме револьверного суппорта станки имеют поперечные и вертикальные суппорты, на которых закрепляют инструменты для обработки наружных поверхностей. Данные конструктивные особенности наших токарных автоматов позволяют осуществлять обработку деталей различными режущими инструментами, вводимыми в действие последовательно, причем применение специальной технологической оснастки повышает производительность за счет параллельной обработки поверхностей несколькими инструментами.
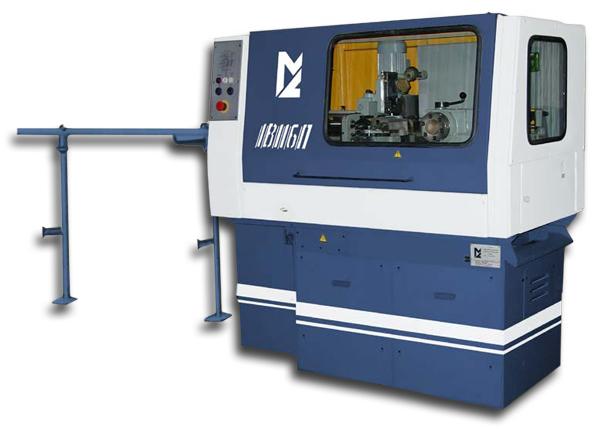
Рис. 3.1 – Токарно-револьверный автомат модели 1В116П
Таблица 3.1/ Станки токарно-револьверные – технические характеристики
| Параметры и характеристики | 1В116 | 1В116П-02 |
|
Наибольший диаметр обрабатываемого прутка, мм: – круглого – шестигранного – квадратного |
18 15 12 |
25 21 17 |
| Наибольшая длина проточки с револьверного суппорта, мм | 60 |
60 |
| Наибольшая длина обрабатываемого прутка, мм | 3000 | 3000 |
| Наибольшая длина подачи прутка за одно включение, мм | 70 | 70 |
|
Сечение резцов, мм: – для державок револьверного суппорта – для державок поперечных суппортов – для державки вертикального суппорта |
8х8 10х10 6х14 |
10х10 10х10 6х14 |
| Количество отверстий для инструмента в револьверной головке | 6 – 8 |
6 |
| Диаметр отверстий в револьверной головке для крепления инструмента, мм | 20 | 25 |
| Количество поперечных суппортов, шт. | 2 | 2 |
| Перемещение поперечных суппортов на одно деление лимба, мм | 0,02 | 0,02 |
| Наибольшая величина регулирования поперечных суппортов, мм | 6 | 6 |
| Наибольший ход поперечных суппортов, мм | 32 | 32 |
| Количество вертикальных суппортов, мм | 1 | 1 |
| Наибольшая величина продольной регулировки, мм | 6 | 6 |
| Наибольший ход вертикального суппорта, мм | 32 | 32 |
| Пределы частот вращения шпинделя, мин-1 |
100–6300 63–6300 125–4000 |
80–4000 100–6300 63–6300 |
| Способ регулирования частот вращения шпинделя | ступенчатый | ступенчатый |
| Пределы времени одного оборота распределительных валов, с | 4,5–570 |
4,5–570 |
| Частота вращения вспомогательного вала, мин-1 | 82 | 82 |
| Наибольший крутящий момент на шпинделе, Н*м | 30 | 30 |
| Мощность привода главного движения не менее, кВт | 3,6/2,2 | 2,2–4,0 |
| Максимальная суммарная мощность установленных на станке электродвигателей, кВт | 5,4 | 5,8 |
| Расстояние от нижней опорной поверхности до оси шпинделя, мм | 1100 | 1100 |
|
Габаритные размеры автомата с поддерживающим устройством не более, мм: – длина – ширина – высота |
3830 935 1540 |
3830 935 1540 |
| Масса автомата с поддерживающим устройством не более, кг | 1510 | 1560 |
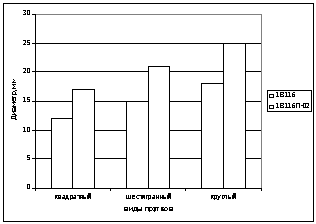
Рис. 11 – Диаметр обрабатываемого прутка
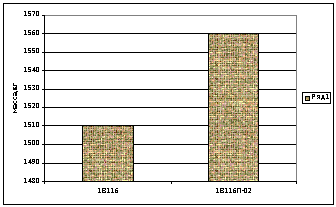
Рис. 12 – Масса автомата с поддерживающим устройством не более, кг
3.2 Исследование параметрической металлоёмкости
Исследование параметрической металлоёмкости проведём по одной из важнейших характеристик для токарных одношпиндельных автоматов – наибольшему диаметру обрабатываемого прутка.
Параметрическая металлоёмкость (ПМ) – отношение массы станка к одной из важнейших технических характеристик. В данном случае ПМ можно найти по формуле:
 ;
где МС – масса станка; lim d – наибольший диаметр обрабатываемого прутка.
Для автомата 1В116:
а) круглый
пруток
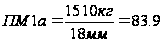
б) шестигранный
пруток
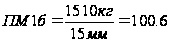
в) квадратный
пруток
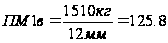
2) Для автомата 1В116П-02:
а) круглый
пруток
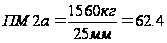
б) шестигранный
пруток
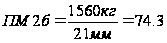
в) квадратный
пруток
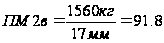
Таким
образом, проведенная
модификация
позволила
уменьшить
параметрическую
металлоёмкость
в
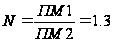 раза. Данная
модификация
явилась целесообразной
и привела к
повышению
производительности
труда.
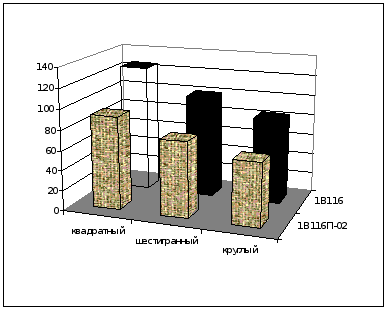
Рис. 13 – Параметрическая металлоёмкость
3.3 Оптимизация режимов резания при обработке деталей инструментами из сверхтвердых материалов
Одной из основных предпосылок повышения качества деталей и точности обработки труднообрабатываемых конструкционных материалов является создание и эффективное применение новых сверхтвердых материалов, в связи с чем, оптимизация процессов механической обработки с использованием инструментов из сверхтвердых материалов весьма актуальна.
Теоретической основой управления температурой резания в представленной работе является аналитическое описание теплового состояния режущего инструмента в зависимости от параметров процесса резания и условий конвективного теплообмена с окружающей средой.
Сверхтвердые материалы на основе сверхтвердых модификаций нитрида бора, немного уступая алмазу по твердости, характеризуются высокой термостойкостью, которая достигает 15000 °С, высоким сопротивлением термическим ударам и циклическим нагрузкам, а также слабым химическим взаимодействием с железом. На усадку стружки, кроме скорости резания, подачи и твердости обрабатываемого материала, большое влияние оказывает износ резца. При обработке эльборовыми резцами закаленных сталей возникают высокие удельные силы и температуры резания, при которых резец достигает в некоторых случаях красностойкости. Они влияют не только на стойкость инструмента, но и на точность и качество поверхностного слоя деталей через термические деформации.
Несмотря на достаточно большое количество исследований по использованию инструментов из сверхтвердых материалов, вопросы регламентации рациональной области их применения и расчеты оптимальных режимов резания остаются достаточно актуальными. Одним из наиболее распространенных методов оптимизации в настоящее время является метод линейного программирования, позволяющий осуществлять одновременную оптимизацию скорости резания и подачи с учетом действующих при резании ограничений по критерию максимальной производительности. Для линейной целевой функции и линейных ограничений достаточно хорошо разработан и широко используется графический метод поиска оптимальных режимов резания. Несмотря на простоту и наглядность, этот метод не позволяет теоретически анализировать получаемые результаты в зависимости от условий обработки. Выполненные в этом направлении разработки не учитывают особенностей функционирования инструментов из сверхтвердых материалов.
Цель представляемой работы – установить взаимосвязь оптимальных режимов резания с условиями механообработки и показателями качества обработанной поверхности при токарной обработке инструментами из сверхтвердых материалов. Целевая функция – производительность обработки, максимум которой достигается при минимуме основного времени. (n, s – частота вращения и подача).
При токарной обработке инструментами из сверхтвердых материалов рассматриваются ограничения по возможностям режущего инструмента, по предельно допустимой шероховатости обработанной поверхности R, по предельно допустимой температуре резания, кинематические ограничения, которые могут быть представлены в следующем виде:
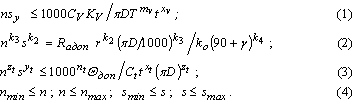
где D – диаметр обработки; CV, KV – коэффициенты и xv, yv, m – показатели, характеризующие степень влияния глубины t, подачи s и стойкости T на скорость резания v; k0, k1, k2, k3, k4 – коэффициент и показатели, характеризующие степень влияния подачи s, радиуса при вершине r и скорости резания v на шероховатость обработанной поверхности Ra; Ct – постоянный коэффициент и xt, yt, zt – показатели степени, характеризующие степень влияния глубины резания t, подачи s и скорости резания v на температуру резания; определяемым кинематической структурой привода главного движения и привода подач.
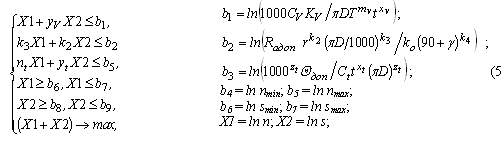
Таким образом, с использованием метода линейного программирования установлены аналитические взаимосвязи оптимальных режимов резания с условиями механообработки и показателями качества обработанной поверхности при токарной обработке инструментами из сверхтвердых материалов с учетом весьма важных для них температурных ограничений. На основании полученных результатов разработаны рекомендации по выбору оптимальных режимов резания в любых условиях токарной обработки инструментами из сверхтвердых материалов. [6]
Заключение
В данном курсовом проекте я рассмотрел такие виды станков, как токарные одношпиндельные автоматы. Узнал о конструкции этих станков, а так же об инструменте, применяемом на станках данного вида, способах их настройки, методах обработки деталей. Я провел сравнительный анализ технико-экономических характеристик станков 1В116П-02,1В116, а затем провел графический анализ технико-экономических характеристик.
По проведённому анализу можно сделать вывод, что проведение модернизации и модификации станков способствует увеличению их производительности, улучшению функциональности, снижению параметрической металлоемкости и как следствие повышению конкурентоспособности.
Список используемых источников
1) Технология конструкционных материалов: Учебник для студентов машиностроительных специальностей вузов/ А.М. Дальский, Т.М. Барсукова, Л.Н. Бухаркин и д.р.; Под общей ред. А.М. Дальского. – 5-е изд., исправленное. М.: Машиностроение, 2003. – 512 с.
2) Металлорежущие станки: Учебник для машиностроительных вузов / Под ред. В.Э. Пуша. – М.: Машиностроение, 1985. – 256 с.
3) Металлорежущие станки. Тепинкичиев В.К., Красниченко Л.В., Тихонов А.А., Колен Н.С. – М.: Машиностроение, 1972. – 464 с.
4) Базров Б.М. Модульная технология в машиностроении. – М.: Машиностроение, 2001. – 368 с.
5) Ермаков Ю. M., Фролов Б.А. Металлорежущие станки: учебное пособие для техникумов по специальности «Инструментальное производство». – М.: Машиностроение, 1985. – 320 с.
6) Официальный сайт ООО «Внеш-Комплект». – Москва.: 2002–2008. Режим доступа: vk