Реконструкция предприятия по производству глиняного кирпича
Подсистема оперативного технологического контроля (обслуживающий персонал основного производства, цеховые лаборатории) занимается определением состава и свойств материалов на входах и выходах конкретных технологических участков производства и контролем соответствия получаемых результатов требуемым значениям. Объем определений здесь должен быть минимально необходимым и не требующим сложного оборудования для осуществления контроля.
Подсистема параметрического контроля (служба контрольно-измерительных приборов и автоматизированных систем управления, КИП и АСУ) оценивает состояние оборудования и режимы его работы, контролирует технологические параметры, измеряет расходы в технологических потоках, уровни в емкостях и т.д.
Подсистема технического контроля (отдел технического контроля, ОТК) обеспечивает контроль качества и соответствие выпускаемых материалов и изделий действующей нормативной документации (государственным или отраслевым стандартам, техническим условиям, стандартам предприятия), а также осуществляет сертификацию (паспортизацию) продукции. В функции ОТК входит не только фиксирование появления некачественной продукции, но и предупреждение подобных фактов. С этой целью ОТК контролирует качество поступающих на предприятие материалов, соблюдение установленной технологии, устанавливает причины, вызывающие брак и снижающие качество продукции. ОТК также оформляет необходимые акты и добивается устранения причин негативных явлений и их последствий. ОТК проводит свою работу в тесном контакте с заводской и цеховыми лабораториями.
Таблица 7.1
Контроль производства по массозаготовительному цеху
| Материал или операция | Контролируемый параметр | Место отбора/ контроля | Периодичность контроля | Метод контроля и погрешность | Исполнители | |
| Наименование | Предельное или номинальное значение | |||||
| ГЛИНА | Наличие посторонних включений | паспортные данные | Карьер | 1 раз в смену | Визуально | ОТК, технолог |
| Влажность | не более 21% | Карьер, ящичный питатель | 1 раз в сутки | Весовой; до 0,2 % | Лаборатория | |
| Пластичность | не нормируется | 1 раз в год или при переходе на другое сырье |
Комбинирован-ный по ГОСТ 21216.1-93; ±0,1% |
|||
|
Химический состав, % SiO2, Al2O3, Fe2O3, CaO, MgO, K2O, Na2O, SO3, п.п.п. |
контролируется |
Склад глины | при изменении сырья |
ГОСТ 3226-77 |
Сторонняя организация | |
| Удельная эффективная активность естественных радионуклидов | До 370 Бк/кг | По мере необходимости при изменении сырья (не реже 1 раза в месяц) |
ГОСТ 30108-94 |
Лаборатория | ||
| ОПИЛКИ древесные | Влажность | Не более 55% | Склад и дробильно-помольная установка | 1 раз в смену | Весовой; до 0,2% | |
| Грануло-метричекий состав | Более 5 мм не допускается; от 1 до 5мм – 85%; менее 1мм – 15% | Склад | Ситовой анализ | ОТК | ||
| ШАМОТ | Влажность | 5-9% | Склад и дробильно-помольная установка | Весовой; до 0,2% | Лаборатория | |
| Фракционный состав | Более 5 мм не допускается; от 1 до 5мм – 85%; менее 1мм – 15% |
Лотковый питатель |
Ситовой анализ | |||
| ШИХТА | Состав шихты |
Глина–81% (об.) Опилки–11% (об.) Шамот–8% (об.) |
Шихто-запасник | Весовой | ||
| Первичная обработка |
Зазор между валками: по выступам по впадинам |
- 4 мм - 10 мм |
Камневыделительные вальцы | Набор щупов | ОТК, технолог | |
| Смешива-ние и паро-увлажне-ние |
Зазор между концом лопасти и стеной корыта угол лопастей |
3 мм 15 – 17 0 |
Глиноме-шалка | Щуп, угольник 90 0 , класс точности 2 | ||
| Шихта | Влажность | 18-21% | Весовой; до 0,2% | |||
| Зазор между валками | 4 мм | Вальцы тонкого помола | Набор щупов | |||
| Перемеши-вание и паро-увлажне-ние | Зазор между концом лопасти и стеной корыта | Не более 3 мм | Смеситель | 1 раз в смену | Набор щупов | ОТК, технолог |
| Формование бруса | Зазор между цилиндром и лопастями | 3 мм | Пресс | 1 раз в неделю | ||
| Глубина вакуумирования | 7,2 кПа | В вакуум-камере | 1 раз в смену | Вакууметр ВТИ ГОСТ 2405-80 | ||
| Размер выходного отверстия мундштука | 124*261 мм | Пресс | Металлическая линейка | |||
| Брус | Температура | 30-35оС | При выходе из пресса | 2 раза в смену |
Погружение термометра в центр бруса. Термометр технический 0-100оС |
Лаборатория |
| Влажность | 18-21% | При выходе из пресса | 1 раз в смену | Весовой; до 0,2% | ||
| Резка кирпича сырца | Толщина резательной проволоки | 0,8-1,0 мм | Резательный полуавтомат | Штангенциркуль | ОТК, технолог | |
| Сырец | Размеры | 261±4*125±3*69±3 | После резки | 2-3 раза в смену | Замер для определения размеров и косоугольности. Металлическая линейка. Угольник 90о, кл. точн. 2 | |
| Сушка | Температура теплоносителя |
tНАЧ=30-35оC tКОН=90-100оС |
Центральный канал сушила | 1 раз в смену |
Термометр технический 0-100оС |
ОТК, сушильщик |
| Теплоноситель | Относительная влажность | 85-95% | 1-ая позиция со стороны загрузки туннеля | Психрометр бытовой 0-40оС | ||
| Разрежение | 24,5-39,2 Па | Туннель со стороны закатки | 1 раз в 10 дней | Тягомер Креля ТНЖ-Н 0-400 Па, кл. точн. 5 | ||
| Высушенный сырец | Влажность | 6% | После сушки | 1 раз в сутки | Весовой; до 0,2% | Лаборатория |
| Качество | Поштучный осмотр | ОТК, сушильщик | ||||
| Теплоноситель | Качество при подаче и отборе | В зависимости от типа печи | Центральный канал | 1 раз в квартал и при изменении числа оборотов вентилятора |
Анемометр МС-13 |
Лаборатория, технолог |
| Обжиг | Качество садки | Вагонетка печная | Постоянно | Внешний осмотр | ОТК, обжигальщик | |
| Максимальная температура | 1000оС | Туннельная печь | Ежесменно | Термопара ТХА | Лаборатория, ОТК, обжигальщик | |
| Обжиг | Режим обжига | В соответствии с кривой температур | По зонам туннельной печи | Ежесменно | Термопары ТХА | Лаборатория, ОТК, обжигальщик |
| Работа вентиляторов | В соответствии с нормами технической документации | Туннельная печь | 1 раз в квартал |
Тахометр СО-67 |
||
| Готовый кирпич | Внешний вид | В соответствии с ГОСТ 530-95 | Выставочная площадка | 1 раз в сутки | ГОСТ 530-95 | ОТК |
| Прочность при сжатии и изгибе | Не менее значений, указанных в ГОСТ 530-95 | ГОСТ 8462-85. Пресс гидравлический типа ПСУ-50 | Лаборатория, ОТК | |||
| Водопоглощение | Не менее 8% | 1 раз в месяц или при изменении сырья и технологии | Весовой (насыщение водой при 20оС, 48ч – ГОСТ 7025-91) | Лаборатория, | ||
| Плотность | В соответствии с ГОСТ 530-95 | ГОСТ 7025-91 | ||||
| Морозостойкость | В зависимости от марки кирпича | 1 раз в квартал и каждый раз при изменении сырья и технологии | ||||
| Наличие известковых включений | Разрушение кирпича не допускается | 2 раза в месяц | ГОСТ 530-95 | |||
3.7 Технохимические расчеты
Состав шихты:
Глина – 81% плотность глины – 1,8 т/м3
Опилки – 11% плотность опилок– 0,5 т/м3
Шамот – 8% плотность шамота - 2,3 т/м3
1. Пересчет с объемных % на массовые %:
В 1 м3 содержится 81 % (об) глины с плотностью 1,8 т/м3: 0,81*1,8=1,458 т
В 1 м3 содержится 11 % (об) опилок с плотностью 0,5 т/м3: 0,11*0,5=0,055 т
В 1 м3 содержится 8 % (об) шамота с плотностью 2,3 т/м3: 0,08*2,3=0,184 т
Итого: 1 м3 весит 1,697 т.
Следовательно:
Глины содержится 1,458*100/1,697=85,92% с W=21%
Опилок содержится 0,055*100/1,697=3,24% c W=30%
Шамота содержится 0,184*100/1,697=10,84% c W=9%
2. Потери при прокаливании шихты:
Содержание абсолютно сухих компонентов в 100 кг шихты
Глина
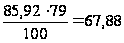 кг
Опилки
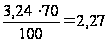 кг
Шамот
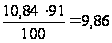 кг
Всего абсолютно сухой массы в 100 кг шихты 80 кг
Рецепт шихты по абсолютно сухим материалам:
Глина
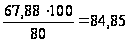 %
Опилки
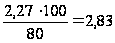 %
Шамот
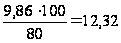 %
Таким образом, п.п.п. массы
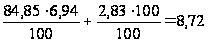 %
3.7.1 Расчет химического состава шихты по шихтовому составу массы
При расчете из состава массы исключают шамот, так как он по химическому составу практически одинаков с химическим составом массы.
1. Пересчет шихтового состава массы после исключения шамота на 100%:
Глина – 96,77%
Опилки – 3,23%
Коэффициент пересчета:
∑=84,85+2,83=87,68%
К=100/87,86=1,14
2. Химический состав шихты:
Таблица 3.7.1
Химический состав компонентов массы, %
| Наименование компонентов | SiO2 | Al2O3 | TiO2 | Fe2O3 | CaO | MgO | SO3 | Na2O+K2O | п.п.п. |
| Глина | 58,65 | 19,16 | 1,22 | 9,16 | 1,28 | 1,28 | 0,10 | 2,66 | 6,94 |
| Опилки | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 100 |
Таблица 3.7.2
Химический состав шихты, %
| SiO2 | Al2O3 | TiO2 | Fe2O3 | CaO | MgO | SO3 | Na2O+K2O | п.п.п. |
| 56,76 | 18,54 | 1,18 | 8,86 | 1,24 | 1,24 | 0,10 | 2,57 | 8,72 |
SiO2 (шихта)=58,65∙0,9677=56,76%
Потери при прокаливании:
ППП=6,94∙0,8485+100∙0,0283=8,72
3.8 Материальные расчеты
3.8.1 Материальный баланс цеха
Исходные данные.
Производительность завода- 26 млн. шт. год
Средняя масса одного изделия – 3,5 кг
Нормы потерь и брака по технологическим переделам:
Разгрузка на выставочной площадке (бой)- 2%
Брак при обжиге- 3%
Садка на обжиговые вагонетки- 0,5%
Сушка (брак при сушке)-2%
Укладка на сушильные вагонетки- 0,5%
Формование (брак)- 0,5% (возврат)
Складирование шихты- 0,2%
Смешение (лопастной смеситель)- 0,05%
Помол (бегуны)- 1%
Просеивание (виброгрохот, сито-бурат)- 0,2%
Измельчение (щековая, молотковая дробилки)- 0,8%
Камневыделительные вальцы- 0,1%
Объемное дозирование (ящичный питатель)- 0,1%
Транспортировка- 0,02%
Переработка опилок- 1%
Пароувлажнение- 0,4%
Остаточная влажность кирпича после сушки- 6%
Влажность карьерной глины- 21%
Влажность шамота- 9%
Влажность опилок- 30%
Формовочная влажность- 21%
Потери при прокаливании глины- 6,94%
Состав шихты:
Глина – 81% плотность глины – 1,8 т/м3
Опилки – 11% плотность опилок– 0,5 т/м3
Шамот – 8% плотность шамота - 2,3 т/м3
Пересчет с объемных % на массовые %:
В 1 м3 содержится 81 % (об) глины с плотностью 1,8 т/м3: 0,81*1,8=1,458 т
В 1 м3 содержится 11 % (об) опилок с плотностью 0,5 т/м3: 0,11*0,5=0,055 т
В 1 м3 содержится 8 % (об) шамота с плотностью 2,3 т/м3: 0,08*2,3=0,184 т
Итого: 1 м3 весит 1,697 т.
Следовательно:
Глины содержится 1,458*100/1,697=85,92% с W=21%
Опилок содержится 0,055*100/1,697=3,24% c W=30%
Шамота содержится 0,184*100/1,697=10,84% c W=9%
Потери при прокаливании шихты:
Содержание абсолютно сухих компонентов в 100 кг шихты
Глина
кг
Опилки
кг
Шамот
кг
Всего абсолютно сухой массы в 100 кг шихты 80 кг
Рецепт шихты по абсолютно сухим материалам:
Глина
%
Опилки
%
Шамот
%
Таким образом, п.п.п. массы
%
Расчет.
1.Производительность завода
26000000•3,5=91000000 кг/год=91000 т/год
2. Масса кирпича, поступающего на склад с учетом боя при разгрузке на выставочной площадке
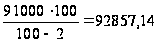 т/год
Бой на складе 92857,14-91000=1857,14 т/год
3. Масса кирпича, поступающего на обжиг с учетом брака при обжиге
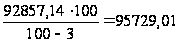 т/год
Брак при обжиге 95729,01-92857,14=2871,87 т/год
4. Масса кирпича, поступающего на обжиг с учетом остаточной влажности после сушки
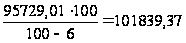 т/год
Потери влаги при обжиге 101839,37-95729,01=6110,36 т/год
5. Масса кирпича, поступающего на обжиг с учетом п.п.п.
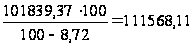 т/год
Потери при прокаливании 111568,11-101839,37=9728,74 т/год
6. Масса кирпича, поступающего на обжиг с учетом брака при садке на вагонетки обжига
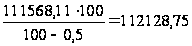 т/год
Потери при садке на вагонетки обжига 112128,75-111568,11=560,64 т/год
7. Масса кирпича, поступающего на сушку с учетом брака при сушке
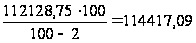 т/год
Брак при сушке 114417,09-112128,75=2288,34 т/год
8. Масса кирпича, поступающего на сушку с учетом формовочной влажности
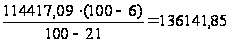 т/год
Потери влаги при сушке 136141,85-114417,09=21724,76 т/год
9. Масса кирпича, поступающего на сушку с учетом брака при садке на вагонетки сушки
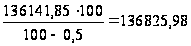 т/год
Потери при садке на вагонетки сушки 136825,98-136141,85=684,13 т/год
10. Масса шихты, поступающей на формование с учетом брака при формовании
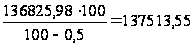 т/год
Брак при формовании (возвратный) 137513,55-136825,98=687,57 т/год
11. Масса шихты, поступающей в смеситель с учетом пароувлажнения
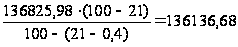 т/год
Вода на пароувлажнение 136825,98-136136,68=689,3 т/год
с учетом потерь
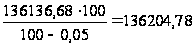 т/год
Потери при перемешивании 136204,78-136136,68=68,1 т/год
12. Масса шихты, поступающей на вальцы тонкого помола с учетом потерь
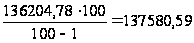 т/год
Потери 137580,59-136204,78=1375,81 т/год
13.Масса шихты, поступающей на дозирование с учетом потерь
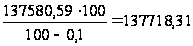 т/год
Потери 137718,31-137580,59=137,72 т/год
14. Масса шихты, поступающей на вылеживание
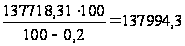 т/год
Потери при вылеживании 137994,3-137718,31=275,99 т/год
15. Масса шихты, поступающей в глиносмеситель
с учетом пароувлажнения
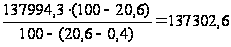 т/год
Вода на пароувлажнение 137994,3-137302,6=691,7 т/год
с учетом потерь
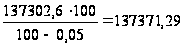 т/год
Потери при перемешивании 137371,29-137302,6=68,69 т/год
16. Масса шихты, поступающей на вальцы с гладкими валками с учетом потерь
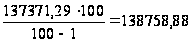 т/год
Потери 138758,88-137371,29=1387,59 т/год
17. Масса шихты, поступающей на бегуны мокрого помола с учетом потерь
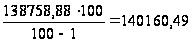 т/год
Потери 140160,49-138758,88=1401,61 т/год
18. Масса шихты, поступающей на камневыделительные вальцы с учетом потерь
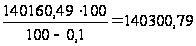 т/год
Потери при камневыделении 140300,79-140160,49=140,3 т/год
19.Масса глины, поступающей на дозирование с учетом потерь
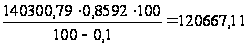 т/год
Потери 120667,11-120546,44=120,67 т/год
20. Масса глины, поступающей на рыхление с учетом потерь
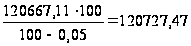 т/год
Потери при рыхлении 120727,47-120667,11=60,36 т/год
21. Масса глины с учетом транспортных потерь
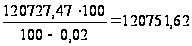 т/год
Потери при транспортировке 120751,62-120727,47=24,15 т/год
Масса глины, поступающей в глинозапасник 120751,62 т/год
22. Масса опилок, поступающих на дозирование с учетом потерь
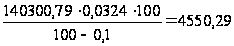 т/год
Потери при дозировании 4550,29-4545,75=4,55 т/год
23. Масса опилок, поступающих на просев в сито-бурат с учетом потерь
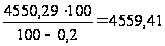 т/год
Потери при просеивании 4559,41-4550,29=9,12 т/год
24. Масса опилок с учетом отходов
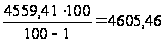 т/год
Отходы 4605,46-4559,41=46,05 т/год
25. Масса опилок, поступающих на дозирование с учетом потерь
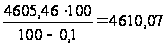 т/год
Потери при дозировании 4610,07-4605,46=4,61 т/год
26. Масса опилок с учетом транспортных потерь
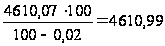 т/год
Потери при транспортировке 4610,99-4610,07=0,92 т/год
Масса опилок, поступающих на хранение в бункер 4610,99 т/год
27. Масса шамота, поступающего на дозирование с учетом потерь
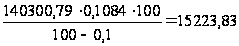 т/год
Потери при дозировании 15223,83-15208,61=15,22 т/год
28. Масса шамота, поступающего на просев в сито-бурат с учетом потерь
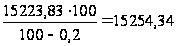 т/год
Потери при просеивании 15254,34-15223,83=30,51 т/год
29. Масса шамота, поступающего на дробление (молотковая дробилка) с учетом потерь
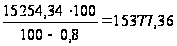 т/год
Потери при дроблении 15377,36-15254,34=123,02 т/год
30. Масса шамота, поступающего на дробление (щековая дробилка) с учетом потерь
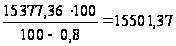 т/год
Потери при дроблении 15501,37-15377,36=124,01 т/год
31. Масса шамота, поступающего на дозирование с учетом потерь
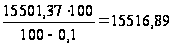 т/год
Потери при дозировании 15516,89-15501,37=15,52 т/год
32. Масса шамота с учетом транспортных потерь
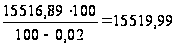 т/год
Потери при транспортировке 15519,99-15516,89=3,1 т/год
Масса шамота, поступающего на хранение в бункер 15519,99 т/год
Таблица 3.8.2.1
Материальный баланс
| Приход | Расход | ||||
| статьи | т/год | % | статьи | т/год | % |
| Глина | 120751,62 | 84,88 | Готовый кирпич | 91000 | 63,97 |
| Опилки | 4610,99 | 3,24 | Бой на складе | 1857,14 | 1,31 |
| Шамот | 15519,99 | 10,91 | Брак при обжиге | 2871,87 | 2,02 |
| Вода на пароувлажнение | 1381 | 0,97 | Потери влаги при обжиге | 6110,36 | 7,48 |
| П.П.П. | 9728,74 | 7,14 | |||
| Потери при садке на вагонетки обжига | 560,64 | 0,41 | |||
| Брак при сушке | 2288,34 | 1,68 | |||
| Потери влаги при сушке | 21724,76 | 11,70 | |||
| Потери при садке на вагонетки сушки | 684,13 | 0,48 | |||
| Потери при перемешивании шихты | 68,1 | 0,05 | |||
| Потери на вальцах тонкого помола | 1375,81 | 0,97 | |||
| Потери при дозировании шихты | 137,72 | 0,10 | |||
| Потери при вылеживании | 275,99 | 0,19 | |||
| Потери при перемешивании | 68,69 | 0,05 | |||
| Потери на вальцах с гладкими валками | 1387,59 | 0,98 | |||
| Потери на бегунах мокрого помола | 1401,61 | 0,99 | |||
| Потери при камневыделении | 140,3 | 0,10 | |||
| Потери при дозировании глины | 120,67 | 0,08 | |||
| Потери при рыхлении глины | 60,36 | 0,04 | |||
| Транспортные потери глины | 24,15 | 0,02 | |||
| Потери при дозировании опилок | 4,55 | 0,003 | |||
| Потери при просеивании опилок | 9,12 | 0,006 | |||
| Отходы опилок | 46,05 | 0,03 | |||
| Потери при дозировании опилок | 4,61 | 0,003 | |||
| Транспортные потери опилок | 0,92 | 0,0006 | |||
| Потери при дозировании шамота | 15,22 | 0,01 | |||
| Потери при просеивании шамота | 30,51 | 0,02 | |||
| Потери при дроблении шамота (молотковая дробилка) | 123,02 | 0,09 | |||
| Потери при дроблении шамота (щековая дробилка) | 124,01 | 0,09 | |||
| Потери при дозировании шамота | 15,52 | 0,01 | |||
| Транспортные потери шамота | 3,1 | 0,002 | |||
| Невязка | 0 | 0,00005 | |||
| Итого: | 244 | 244 | Итого: | 244 | 244 |
3.9 Режим работы цехов предприятия
1. Режим работы массозаготовительного цеха.
Календарный фонд времени 365 дней
Число праздничных дней 11 дней
Сменность 3 смены в сутки
Длительность смены 8 часов
Плановый ремонт 18 суток
Аварийные остановки 1%
Чистка и уборка оборудования 0,5 ч/смену
Годовой фонд времени работы оборудования:
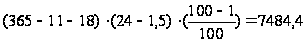 часа
2. Режим работы цеха формования, сушки, обжига.
Календарный фонд времени 365 дней
Число праздничных дней 11 дней
Сменность 3 смены в сутки
Длительность смены 8 часов
Плановый ремонт 18 суток
Аварийные остановки 1%
Чистка и уборка оборудования 0,5 ч/смену
Годовой фонд времени работы оборудования:
часа
3.10 Производственная программа предприятия.
Таблица 3.10.1
Производственная программа предприятия.
| Операция | т/год | т/час | м3/час |
| Рыхление глины (глинорыхлитель) | 120727,47 | 16,13 | 8,96 |
| Дозирование глины (ящичный питатель) | 120667,11 | 16,12 | 8,95 |
| Камневыделение (камневыделительные вальцы) | 140300,79 | 18,75 | 11,03 |
| Измельчение и перемешивание (бегуны мокрого помола) | 140160,49 | 18,73 | 11,02 |
| Помол (вальцы с гладкими валками) | 138758,88 | 18,54 | 10,91 |
| Перемешивание с пароувлажнением (глиносмеситель с фильтрующей решеткой) | 137371,29 | 18,35 | 10,80 |
| Вылеживание (шихтозапасник) | 137994,30 | 18,44 | 10,84 |
| Дозирование шихты (ящичный питатель) | 137718,31 | 18,40 | 10,82 |
| Промин и измельчение (вальцы тонкого помола) | 137580,59 | 18,38 | 10,81 |
| Перемешивание с пароувлажнением (лопастной двухвальный смеситель) | 136204,78 | 18,20 | 10,7 |
| т/год | т/час | шт/час | |
| Формование изделий (ленточный вакуумный пресс) | 137513,55 | 18,37 | 5249,53 |
| Сушка кирпича-сырца (туннельное сушило) | 136825,93 | 18,28 | 5223,28 |
| Обжиг кирпича (туннельная печь) | 112128,75 | 14,98 | 4280,47 |
3.11 Выбор и расчет оборудования цеха формования, сушки и обжига
Подбор оборудования производится согласно выбранной ранее технологической схеме и производственной программой цеха.
Количество единиц оборудования:
 ,
где R-количество материала, которое необходимо переработать;
P- производительность оборудования.
Коэффициент использования определяет эффективность использования оборудования:

1. Ленточный вакуумный пресс СМК-133.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | шт/час | 7000 |
| 2 | Диаметр шнека на выходе | мм | 550 |
| 3 | Мощность электродвигателя | кВт | 75 |
| 4 |
Габаритные размеры: длина ширина высота |
мм |
7000 1430 2600 |
| 5 | Вес | т | 5,46 |
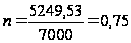
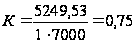
Принимаем n=1.
2. Туннельная сушилка конструкции Гипрострома.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | шт/час | 0 |
| 2 |
Температура: воздуха, поступающего из зоны охлаждения туннельной печи в смесительную камеру воздуха, подогреваемого в калорифере и поступающего в смесительную камеру смеси продуктов горения газов в печи с воздухом из зоны остывания, на входе в смесительную камеру разбавленных дымовых газов, поступающих из подтопка рециркулята, поступающего в смесительную камеру теплоносителя, поступающего в туннель отработанного теплоносителя в конце туннеля |
оС |
450 180 128 150 400 40 80 47 |
| 3 | Относительная влажность отработанного теплоносителя | % | 85 |
| 4 | Общий максимальный расход тепла на испарение влаги с учетом всех потерь в трубопроводах в зимних условиях | ккал/кг | 1630 |
| 5 |
Габаритные размеры туннеля: длина ширина высота |
м |
30 1,1 1,7 |
Расчет количества туннелей в сушилке:
Необходимо высушивать 5223,28 штук в час.
Время сушки – 60 часов.
Количество вагонеток – 23 штуки.
Количество кирпича на одной вагонетке – 220 штук.
1. Единовременная емкость туннеля:
250∙23=5750 штук
2. Количество кирпичей, высушиваемых одним туннелем, учитывая время сушки 60 часов:
5750/60=96,83 шт/ч
3. Количество вагонеток, выталкиваемых в час:
95,83/250=0,383 ваг/ч
4. Общее количество туннелей:
5223,28/95,83=54,51=55 туннеля
Имеются два запасных туннеля, следовательно, всего 57 туннелей (5 блоков по 10 туннелей и один блок имеет 7 туннелей).
3. Туннельная печь конструкции Гипрострома.
| № | Элементы характеристики | Ед. изм. | Показатели |
| 1 | Производительность | млн.шт. усл. кирп./год | 26 |
| 2 | Время обжига | ч | 36 |
| 3 |
Длина канала: Ширина: внутреннего канала средняя по наружным размерам Высота: от пода вагонетки до замка свода по наружным размерам (зона подогрева и охлаждения/зона обжига) |
м |
124,35 2,9 4,1/5 1,8 3,075/3,875 |
| 4 |
Длина технологических зон: подогрева обжига охлаждения |
м | 39 36 45 |
| 5 | Количество вагонеток в печи | шт. | 40 |
| 6 | Количество кирпича на вагонетке | шт. усл. кирп. | 2784 (4 пакета по 696) |
| 7 |
Размеры вагонетки: длина ширина высота |
мм | 3000 3000 875 |
3.12 Выбор и расчет бункеров и складов
1.Бункер для хранения опилок.
Согласно производственной программе должен вмещать 1,23 м3/час.
Необходимо обеспечить 2-х часовой запас сырья:
1,23∙2=2,46 м3
Объем бункера с учетом коэффициента заполнения:
2,46/0,8=3,08 м3
2. Бункер для хранения шамота.
Согласно производственной программе должен вмещать 0,9 м3/час.
Необходимо обеспечить 2-х часовой запас сырья:
0,9∙2=1,8 м3
Объем бункера с учетом коэффициента заполнения:
1,8/0,8=2,25 м3
3. Шихтозапасник.
Согласно производственной программе должен вмещать 10,84 м3/час.
Необходимо обеспечить запас сырья на 10 суток:
10,84∙240=2601,6 м3
Объем шихтозапасника с учетом коэффициента заполнения:
2601,6/0,8=2352 м3
3.13 Теплоэнергетические расчеты
Краткая характеристика туннельной печи.
Туннельные печи относятся к печам с подвижным составом. Они представляют собой прямой канал (туннель) различных размеров. Внутри туннеля проложен рельсовый путь, ширина которого зависит от ширины печи. Вагонетки по внутрицеховому рельсовому пути подаются к печи и одна за другой, через определенные промежутки времени, проталкиваются в печь толкателем. Каждая вагонетка, пройдя всю длину туннеля, выдается из печи с другого конца при каждом проталкивании. Таким образом, создается непрерывное перемещение вагонеток в печи, постепенный подогрев, обжиг и охлаждение изделий, находящихся на поду вагонетки.
Зоны туннельных печей.
Всю длину печи можно разделить на отдельные зоны, в которых протекают различные процессы. Печь имеет следующие три зоны (рис. 3.13): подогрева, обжига и охлаждения. Каждая зона печи имеет определенную длину, свои конструктивные особенности и свой режим.
Зона подогрева начинается от форкамеры и кончается на границе с зоной обжига. Длина этой зоны условно определяется графиком обжига и считается примерно до первых горелок по ходу движения вагонеток. Эта зона достаточно большой длины, необходимой для более полного использования тепла продуктов горения, поступающих из зоны обжига (от горелочных устройств). Основное назначение зоны подогрева - равномерный прогрев садки обжигаемых изделий до температур, соответствующих графику обжига.
Топливо сжигается в зоне обжига, расположенной в средней части печи, с помощью специальных горелочных устройств. В этой части печи поддерживаются максимальные температуры, необходимые для обжига. Продукты горения, проходя вдоль туннеля, попадают в зону подогрева, а затем выбрасываются в атмосферу через дымоходы. Таким образом, в туннеле происходит непрерывное движение воздуха (зона охлаждения) и дымовых газов (зоны обжига, подогрева) навстречу перемещающемуся составу вагонеток с изделиями (противоточное движение).
Зона охлаждения служит для охлаждения обожженных изделий до 60—80° перед выдачей вагонеток из печи и для утилизации тепла, отбираемого от разогретых изделий. В этой зоне охлаждается также и футеровка вагонеток, нагретая до высоких температур. Изделия и футеровка вагонеток охлаждаются холодным воздухом, подаваемым вентилятором в торцовую часть печи сверху и сбоку через несколько каналов,