Разработка технологического процесса механической обработки заготовки "Ролик"
Отрезать заготовку, выдерживая размер ш300Н11
t=0,8мм
Принимаем по паспорту станка S=0,24мм/об
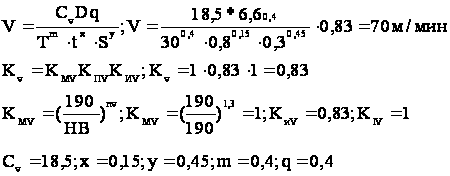
Определяем число оборотов
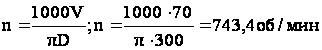
Принимаем
по паспорту
станка

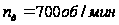
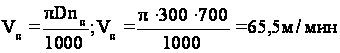
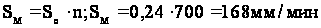
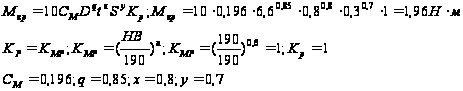
Определяем мощность резания
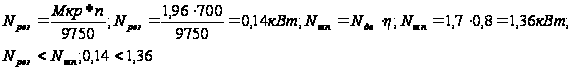
Обработка возможна
Определяем основное время
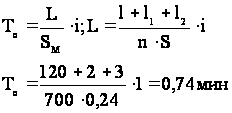
020 Автоматно-токарная
Точить торец выдерживая размер ш300Н11
Инструмент – резец токарный проходной упорный правый с пластиной из твердого сплава Т15К6 по ГОСТ18879 – 73
t=1мм, S=0,035мм/об, n=1000мин-1
CV=420, T=40мин, х=0,15, у=0,20, m=0,20
KV=KMVKИVKПV=1*1,2*1,09=1,316
Vт= СvЧKv/(Tm tx Sy)
Vт=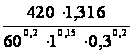 =313,54
м/мин
Pz,y,x=10ЧCpЧtxЧsyЧVnЧKр
Kр= KмрЧKφрЧKγр ЧKrр
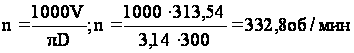
Принимаем по паспорту станка n=300об/мин
Определяем минутную подачу
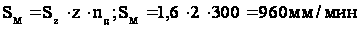
Определяем действительную подачу на зуб
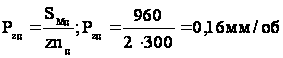
Определяем силу резания
Pz:Cp=200, x=1, y=0,75, n= 0
Kр= 0,62Ч1,8Ч1,0 Ч1,04Ч1,04=1,20
Pz =10Ч200Ч1Ч0,8Ч1Ч1,2=518 Н
Определяем крутящий момент
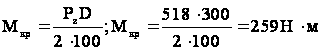
Определяем мощность резания
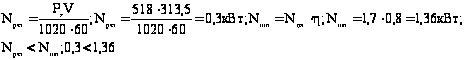
Обработка возможна
Определяем основное время
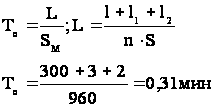
Точить Ш300 и отверстие Ш215+0,021 мм на 1 проход одновременно.
Подача
S=Sm=
0,6
t = 1мм
Т =Tтабл= 125 мин
Скорость резания:
V=Vтабл*К1*К2*К3=120*0,6*1,25*1,35=121,5м/мин
К1=0,6
К2=1,25
К3=1,35
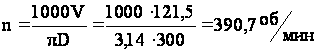
Принимаем
по паспорту
станка nд
= 400

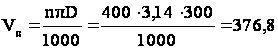

N – мощность резания.
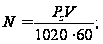 Pz =
Pz
табл*К1*К2=135*1,15*1,1=170,775
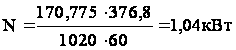
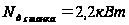
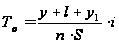 ,
где
y – величина перехода инструмента;
l – длина точения;
y1 – длина перебега;
n – частота вращения шпинделя;
S – минутная подача;
i – количество переходов;
y = 2 – 3 мм,
y1 = 2 – 3 мм,
l
= D/2 =
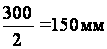
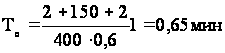
Точить канавку Ш 257 мм.
Подача
S=Sm=
0,6
t = 3мм
Т =Tтабл= 100 мин
Скорость резания:
V=Vтабл*К1*К2*К3=137*0,6*1,25*1,35=37,46м/мин
К1=0,6
К2=1,25
К3=1,35
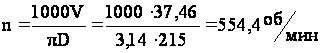
Принимаем
по паспорту
станка nд
= 500
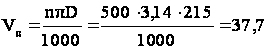
N – мощность резания.
Pz =
Pz
табл=135
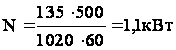
,
где
y – величина перехода инструмента;
l – длина точения;
y1 – длина перебега;
n – частота вращения шпинделя;
S – минутная подача;
i – количество переходов;
y = 2 – 3 мм,
y1 = 2 – 3 мм,
l
= D/2 =
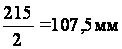
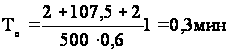
Точить фаску 2Ч45°.
Глубина резания: t=0,5 мм
Подача: S=Sm=31 мм/об
Скорость резания: V=Vm=31м/мин
Частота вращения: n=1000*V/π*D=1000*31/π*215=2122,6 об/мин
принимаем n=2250 об/мин
Мощность резания: Nр=Nm=2,8 квт
Основное время: То=L/n*Sm*i=215/2250*0,12*1=0,01 мин
Точить фаску 10 о
Подача
S=Sm=
0,6
t = 0,4мм
Т =Tтабл= 160 мин
Скорость резания:
V=Vтабл*К1*К2*К3=42*0,6*1,25*1,35=42,5м/мин
К1=0,6
К2=1,25
К3=1,35
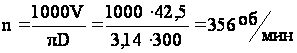
Принимаем
по паспорту
станка nд
= 400
N – мощность резания.
Pz =
Pz
табл*К1*К2=100*1,3*1,2=156
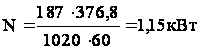
,
где
y – величина перехода инструмента;
l – длина точения;
y1 – длина перебега;
n – частота вращения шпинделя;
S – минутная подача;
i – количество переходов;
y = 2 – 3 мм,
y1 = 2 – 3 мм,
l
= D/2 =
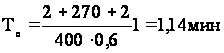
025 Вертикально-сверлильная по формулам
Сверлить 1 отверстие D=10м.
Определим глубину резанья
t=0,5*D=0,5*10=0,5 мм.
Назначаем подачу
S=Sтабл=0,25 мм/об [1.стр.277табл.25]
Определяем период стойкости резца
Т=45 мин [1.стр.279табл.30]
Определим скорость резанья
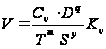 ,
Кv = Kмv*Кnv*Kuv*Kтu ,
Кv =1,48*0,8*1*1 =1,18 [1.стр.278табл.28]
Сv = 7,01
y = 0,70
q = 0,42
m = 0,20
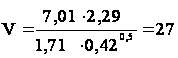 м/мин
Определим частоту вращения шпинделя

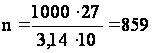 об/мин
Принимаем по паспорту станка nд=800об/мин [4]
Определяем действительную скорость резания

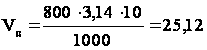 об/мин
Определим мощность, затрачиваемую на резания

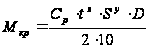 ,
Cp=68, y=0,7, x=0 [1.стр.273табл.22]
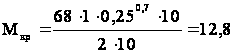
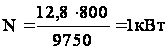
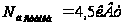
Определим основное технологическое время
,
y = 2 – 3 мм,
y1 = 2 – 3 мм,
l = D/2 = 10/2=5 мм
n = 180об/мин
S = 0,25мм/об
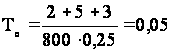 мин
030 Вертикально-сверлильная(Зенковка)
1. Глубина резания: t=0,5 мм
2. Подача: S=Sm=0,12 мм/об
3. Скорость резания: V=Vm=31м/мин
4. Частота вращения: n=1000*V/π*D=1000*31/π*10=987,2 об/мин
принимаем n=1000 об/мин
5. Мощность резания: Nр=Nm=2,8 квт
6. Основное время: То=L/n*Sm*i=10/1000*0,12*1=0,2 мин
035Вертикально-сверлильная (Резьбонарезная)
Глубина резания: t=0,5 мм
Подача: равна шагу резьбы, т.е. S=0,12 мм/об
Скорость резания: V=Vm=35 м/мин
Частота вращения: n=1000*V/π*D=1000*35,8/π*10=1124 об/мин
принимаем n=1000 об/мин
Мощность резания: Nр=Nm=2,8 квт
Основное время: То=L/n*S+ L/nо*S,
где nо=Р*n=0,5*1000=500 об/мин
L=ℓо+ℓn+ℓвр=20+2+1=23
где ℓвр=ℓn-1*2Р=2-1*2*0,5=1
То=239/1000*0,5+23/500*0,12=0,064+0,12=0,184 мин
040 Вертикально-сверлильная
Сверлить 1 отверстие D=10м.
Определим глубину резанья
t=0,5*D=0,5*10=0,5 мм.
Назначаем подачу
S=Sтабл=0,25 мм/об [1.стр.277табл.25]
Определяем период стойкости резца
Т=45 мин [1.стр.279табл.30]
Определим скорость резанья
,
Кv = Kмv*Кnv*Kuv*Kтu ,
Кv=1,48*0,8*1*1=1,18 [1.стр.278табл.28]
Сv = 7,01
y = 0,70
q = 0,42
m = 0,20
м/мин
Определим частоту вращения шпинделя
об/мин
Принимаем по паспорту станка nд=800об/мин [4]
Определяем действительную скорость резания
об/мин
Определим мощность, затрачиваемую на резания
,
Cp=68, y=0,7, x=0 [1.стр.273табл.22]
Определим основное технологическое время
,
y = 2 – 3 мм,
y1 = 2 – 3 мм,
l = D/2 = 10/2=5 мм
n = 180об/мин
S = 0,25мм/об
мин
045 Вертикально-сверлильная(Зенковка)
1. Глубина резания: t=0,5 мм
2. Подача: S=Sm=0,12 мм/об
3. Скорость резания: V=Vm=31м/мин
4. Частота вращения: n=1000*V/π*D=1000*31/π*10=987,2 об/мин
принимаем n=1000 об/мин
5. Мощность резания: Nр=Nm=2,8 квт
6. Основное время: То=L/n*Sm*i=10/1000*0,12*1=0,2 мин
050 Вертикально-сверлильная (Резьбонарезная)
Глубина резания: t=0,5 мм
Подача: равна шагу резьбы, т.е. S=0,12 мм/об
Скорость резания: V=Vm=35м/мин
Частота вращения: n=1000*V/π*D=1000*35,8/π*10=1124 об/мин
принимаем n=1000 об/мин
Мощность резания: Nр=Nm=2,8 квт
Основное время: То=L/n*S+ L/nо*S,
где nо=Р*n=0,5*1000=500 об/мин
L=ℓо+ℓn+ℓвр=20+2+1=23
где ℓвр=ℓn-1*2Р=2-1*2*0,5=1
То=239/1000*0,5+23/500*0,12=0,064+0,12=0,184 мин
070 Шлифовальная
Шлифовать Ш52-0,019мм.
Подача
Sт = 0,5
Vк
= 30

Vз
= 25
t = 0,01 мм.
Частота вращения круга
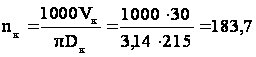
Принимаем
по паспорту
станка nд
= 183
Мощность резания
Nр=Nm=1,1 квт
Основное время: То=L/n*Sm=120/183*0,5=0,32 мин
2.3 Техническое нормирование всех операций
Технические нормы времени устанавливаются для каждой операции в соответствии с запроектированным технологическим процессом с учётом определённых организационных условий.
Техническая норма времени характеризует время, необходимое для выполнения определённой работы в условиях данного производства с учётом передового опыта и современных достижений техники, технологии и организации производства. Вместе с тем техническая норма является переменной во времени величиной, так как по мере совершенствования технологического процесса её следует проверять и пересматривать, отображая тем самым улучшение организации труда, внедрение новой техники и накопление опыта работниками завода в соответствии с их культурным и техническим ростом. Технические нормы времени являются исходными расчётными величинами для определения производственной мощности рабочего места, участка, цеха, а также для составления предварительной калькуляции себестоимости обработки
Время работы состоит из подготовительно-заключительного времени, оперативного и времени обслуживания рабочего места.
Время перерывов в работе включает перерывы на отдых (если он предусмотрен условиями работы) и естественные надобности.
Подготовительно-заключительное время – это время, затрачиваемое рабочим на ознакомление с работой, подготовку к работе (наладка станка, приспособлений, инструментов для изготовления партии деталей), а также на выполнение действий, связанных с окончанием данной работы (съём со станка и возврат приспособлений и инструментов, сдача обработанных заготовок).
Оперативное время – время, непосредственно затрачиваемое на выполнение данной операции. Оно повторяется с каждой обрабатываемой заготовкой или периодически – с каждой группой из нескольких одновременно обрабатываемых заготовок. Оперативное время – это сумма основного и вспомогательного времени.
Технологическое (основное) время – это время, затрачиваемое непосредственно на обработку заготовки, то есть на изменение её формы, размеров и состояния.
Вспомогательное время – это время, затрачиваемое на различные вспомогательные действия рабочего, непосредственно связанные с основной работой (установка, закрепление и снятие обрабатываемой заготовки, пуск станка, его останов, измерение, изменение режимов резания).
Время обслуживания рабочего времени – это время, затрачиваемое рабочим на уход за своим рабочим местом на протяжении всего времени выполнения данной операции. Оно складывается из времени организационного обслуживания (осмотр, смазывание, очистка станка) и времени технического обслуживания (подналадка станка, смена, заточка и подналадка режущего инструмента).
Штучное время рассчитывается по формуле:
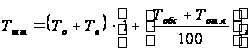
где
 основное
или машинное
время;
 вспомогательное
время;
 время
обслуживания
рабочего места;
 время
на отдых и личные
надобности.
В серийном типе производства, когда детали передаются партиями, рассчитывается штучно-калькуляционное время:
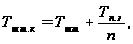
где
 штучное
время;
 подготовительно-заключительное
время;
 количество
деталей в партии.
015 Нормирование автоматно-токарная операции
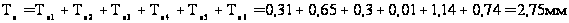
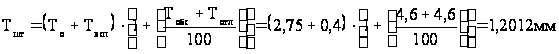
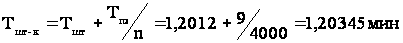
020 Нормирование автоматно-токарная операции
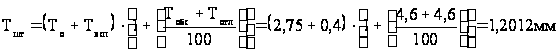
025 Нормирование вертикально-сверлильной операции
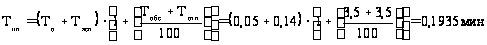
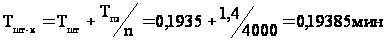
030 Нормирование вертикально-сверлильной операции
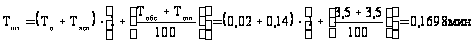
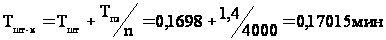
035 Нормирование вертикально-сверлильной операции
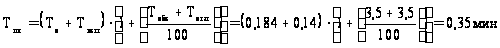
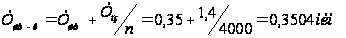
040 Нормирование вертикально-сверлильной операции
045Нормирование вертикально-сверлильной операции
050 Нормирование вертикально-сверлильной операции
070 Нормирование кругло-шлифовальной операции
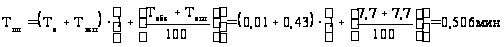
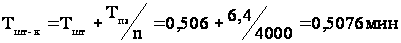
2.4 Описание и расчет режущего инструмента для обработки торцевой поверхности под углом 10є
Все виды режущего инструмента состоят из двух основных частей: Рабочей части, содержавшей лезвие
Крепежной части, предназначенной для установки и крепления режущего инструмента в технологическом оборудование или приспособлении. Различного вида хвостовики, посадочные отверстия, державки.
Резцы имеют следующие углы, которые определяются согласно ГОСТ 25762-83.
Главный задний угол α - угол в главной секущейся плоскости, между задней поверхностью лезвия и плоскость резания.
Главный передний угол γ - угол в главной секущейся плоскости, между передней поверхностью лезвия и основной плоскостью.
Угол наклона кромки λ – угол в плоскости резанья между режущей кромкой и основной плоскостью.
Угол в плане φ – угол в основной плоскости между плоскостью резанья и рабочей части.
Главный угол заострения ε – угол в главной секущейся плоскости между передней и задней поверхностью резца.
Для обработки данной поверхности выбираем проходной отогнутый резец,